3D-Drucker-Arten im Vergleich: FDM, Resin, SLS, MJF, PolyJet, Metall

Die meisten 3D-Drucker schmelzen Filament aus Kunststoff und legen es Linie für Linie ab. Das sind die Drucker auf Schreibtischen und in Werkstätten: Allein in den ersten drei Monaten 2025 wurden mehr als eine Million Drucker unter 2.500 $ ausgeliefert. Die anderen härten flüssiges Resin mit Licht aus, verschmelzen Pulver mit einem Laser oder einer Lampe oder spritzen Tröpfchen wie ein Tintenstrahldrucker, und einige von ihnen drucken Metall. Hier steht, wie jede Art funktioniert, was sie gut kann, was die Maschinen kosten und welche sich ein Maker selbst kaufen kann.
Was auf der Liste steht
Elf Druckverfahren aus den sieben Kategorien, die die Norm ISO/ASTM 52900 nennt, vom Filament-Drucker bis zum Metall. Jede Karte zeigt eine Zeichnung, wie das Verfahren funktioniert, was die Maschinen kosten, ob sich ein Maker eine kaufen würde, die Materialien und die Vor- und Nachteile.
Woher die Fakten kommen
Von den eigenen Seiten der Hersteller, von Protolabs und Protolabs Network für die Toleranzen und aus den Auslieferungszahlen von CONTEXT für das, was sich verkauft, alle Stand 11. November 2026. Die letzte Antwort auf dieser Seite verlinkt jede Quelle.
Preise
Aus den US-Shops der Hersteller am 11. November 2026, ohne Steuern. Viele hatten gerade Black-Friday-Angebote, deshalb nennen wir den regulären Preis und sagen dazu, wenn ein Angebot läuft. Die meisten Industriemaschinen gibt es nur auf Anfrage; für sie nennen wir einen veröffentlichten Preis mit seinem Datum oder sagen, dass es keinen gibt.
| Wenn du das willst | Nimm |
|---|---|
| Prototypen, Halterungen und Teile für den Alltag | Einen Filament-Drucker (FDM) |
| Feine Details: Miniaturen, Schmuck, Dentalmodelle | Einen Resin-Drucker (MSLA) |
| Feste Nylonteile ohne Stützen, viele auf einmal | SLS oder MJF, bei einem Anbieter bestellt |
| Modelle in voller Farbe oder starr und gummiartig in einem Teil | Material Jetting (PolyJet), bestellt |
| Metallteile | Laserstrahlschmelzen im Pulverbett, bei einem Anbieter bestellt |
Die sieben Arten des 3D-Drucks
Die Norm für die Begriffe des 3D-Drucks, ISO/ASTM 52900, ordnet jeden Drucker einer von sieben Verfahrenskategorien zu, je nachdem, wie er Material verbindet. Die aktuelle Ausgabe ist von 2021, und ISO hat sie 2025 überprüft und bestätigt. So definiert sie jede Kategorie:
| Kategorie | Definition der Norm | In diesem Artikel |
|---|---|---|
| Materialextrusion | Material wird selektiv durch eine Düse oder Öffnung abgegeben | FDM, Metall-FDM |
| Badbasierte Photopolymerisation | Flüssiges Photopolymer in einem Bad wird selektiv durch lichtaktivierte Polymerisation ausgehärtet | MSLA, SLA, DLP |
| Pulverbettbasiertes Schmelzen | Thermische Energie verschmilzt selektiv Bereiche eines Pulverbetts | SLS, MJF, Laserstrahlschmelzen von Metall |
| Freistrahl-Materialauftrag | Tröpfchen des Ausgangsmaterials werden selektiv aufgetragen | PolyJet, Wachsdrucker |
| Freistrahl-Bindemittelauftrag | Ein flüssiges Bindemittel wird selektiv aufgetragen, um pulverförmige Werkstoffe zu verbinden | Metall-Binder-Jetting |
| Materialauftrag mit gerichteter Energieeinbringung | Gebündelte thermische Energie wird genutzt, um Werkstoffe beim Auftragen durch Schmelzen zu verbinden | DED und Lichtbogen-Drahtauftrag |
| Schichtlaminierung | Materialschichten werden zu einem Bauteil verbunden | Hier nicht behandelt |
Die Markennamen gehen quer durch diese Kategorien. MJF nutzt einen Tintenstrahl-Druckkopf, aber was das Pulver verbindet, ist Wärme, also ist es pulverbettbasiertes Schmelzen. DMLS und SLM sind zwei Namen für den Metalldruck mit einem Laser im Pulverbett: Laut Protolabs Network sind sie „für die meisten Anwendungen mehr oder weniger austauschbar“.
Alle Arten von 3D-Druckern
Materialextrusion
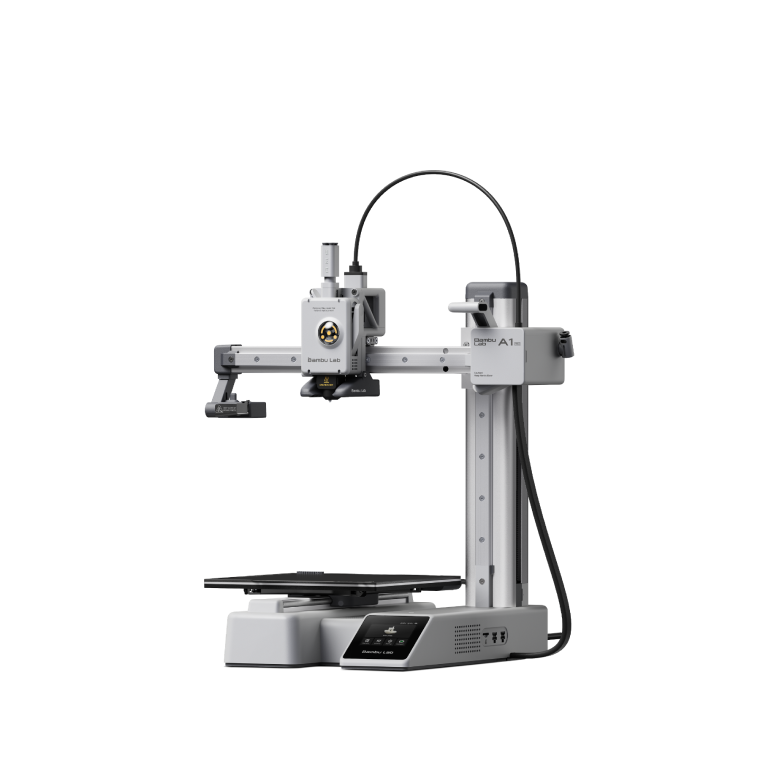
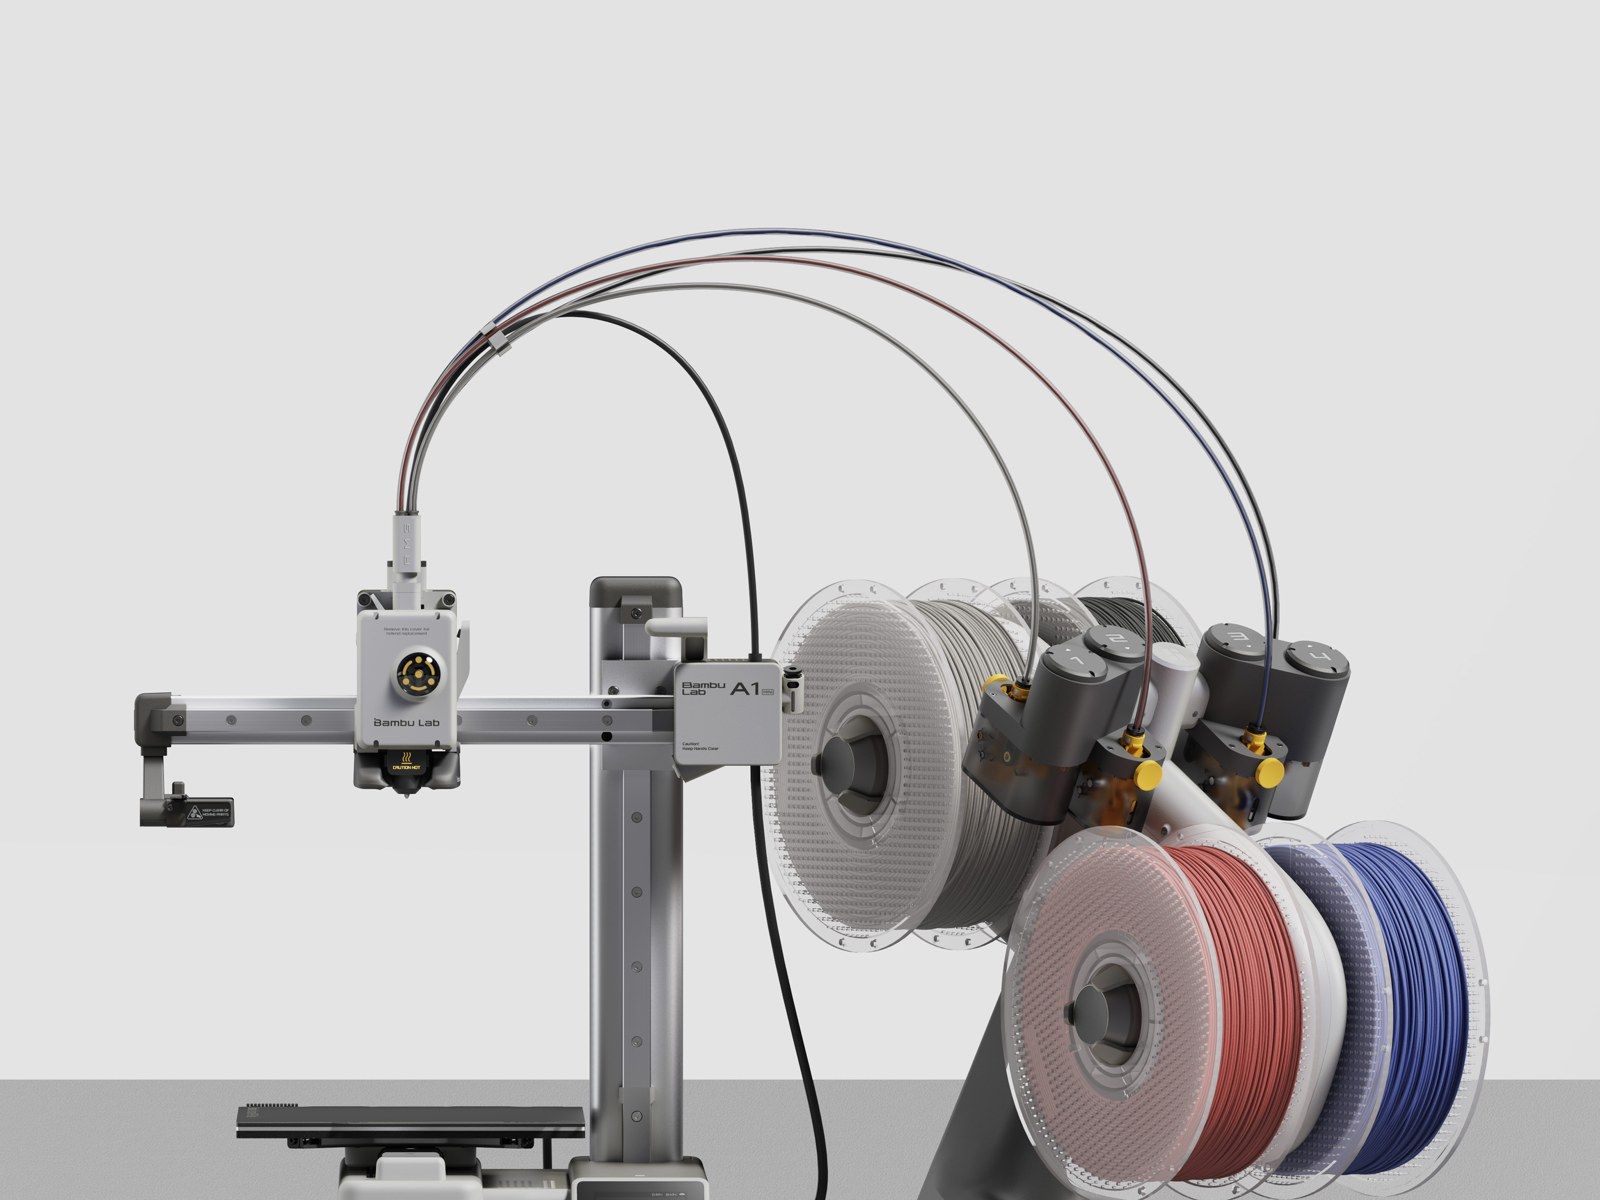
FDM
Fused Deposition Modeling, auch FFF genannt
Ab 219 $Bambu Lab A1 mini, im Angebot für 199 $
Selbst kaufen: ja, mit diesem Drucker fangen die meisten Maker an
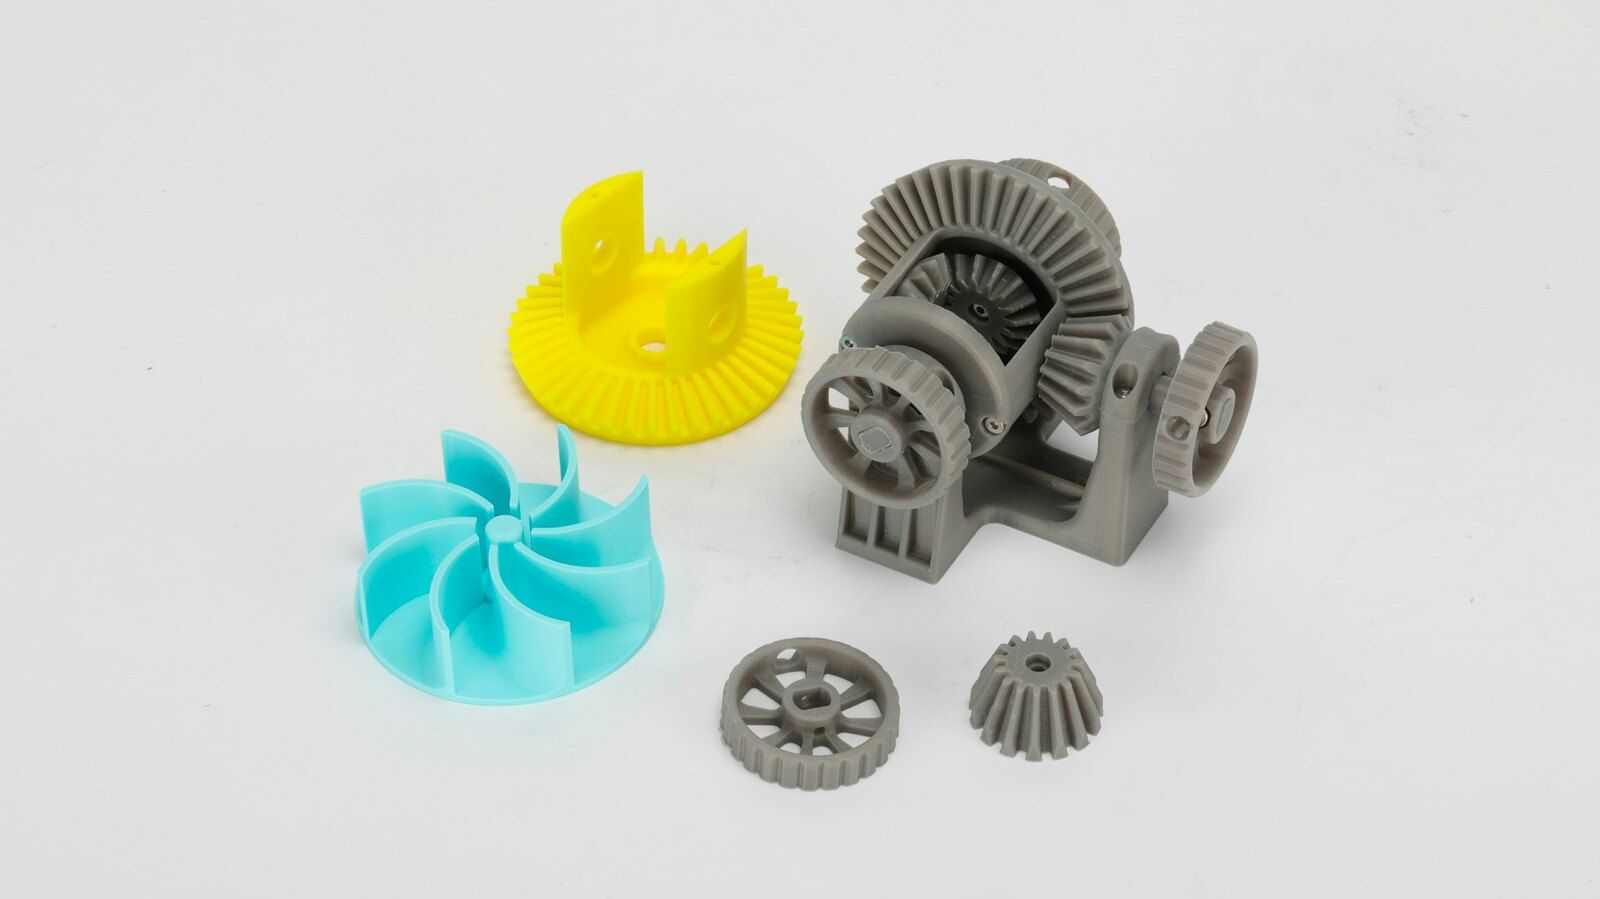
Ein Hotend schmilzt Filament aus Kunststoff, und eine Düse legt es in Linien ab, jede Schicht auf die vorige. Bambu Labs Faustregel ist eine Schichthöhe von 20 bis 70 % der Düse, mit der üblichen 0,4-mm-Düse also 0,08 bis 0,28 mm. Die Bestseller kosten 219 $ bis 749 $; Industriedrucker wie die von UltiMaker gibt es auf Anfrage.
- PLA, PETG, ABS, ASA, TPU, Nylon
- ±0,5 mm auf einem Desktop-Drucker
- Schichten 0,08 bis 0,28 mm
Vorteile
- Die günstigsten Drucker und das günstigste Material
- Große Teile in zähen Kunststoffen und mehrere Farben in einem Druck
- Die größte Auswahl an Druckern, Filamenten und Hilfe
Nachteile
- Zwischen den Schichten am schwächsten, deshalb zählt die Ausrichtung des Teils
- Überhänge brauchen Stützen, die Spuren hinterlassen
- Schichtlinien, die man sieht und fühlt
Fotos: Bambu Lab; gedruckte Teile: Snapmaker, Unsplash-Lizenz
Badbasierte Photopolymerisation
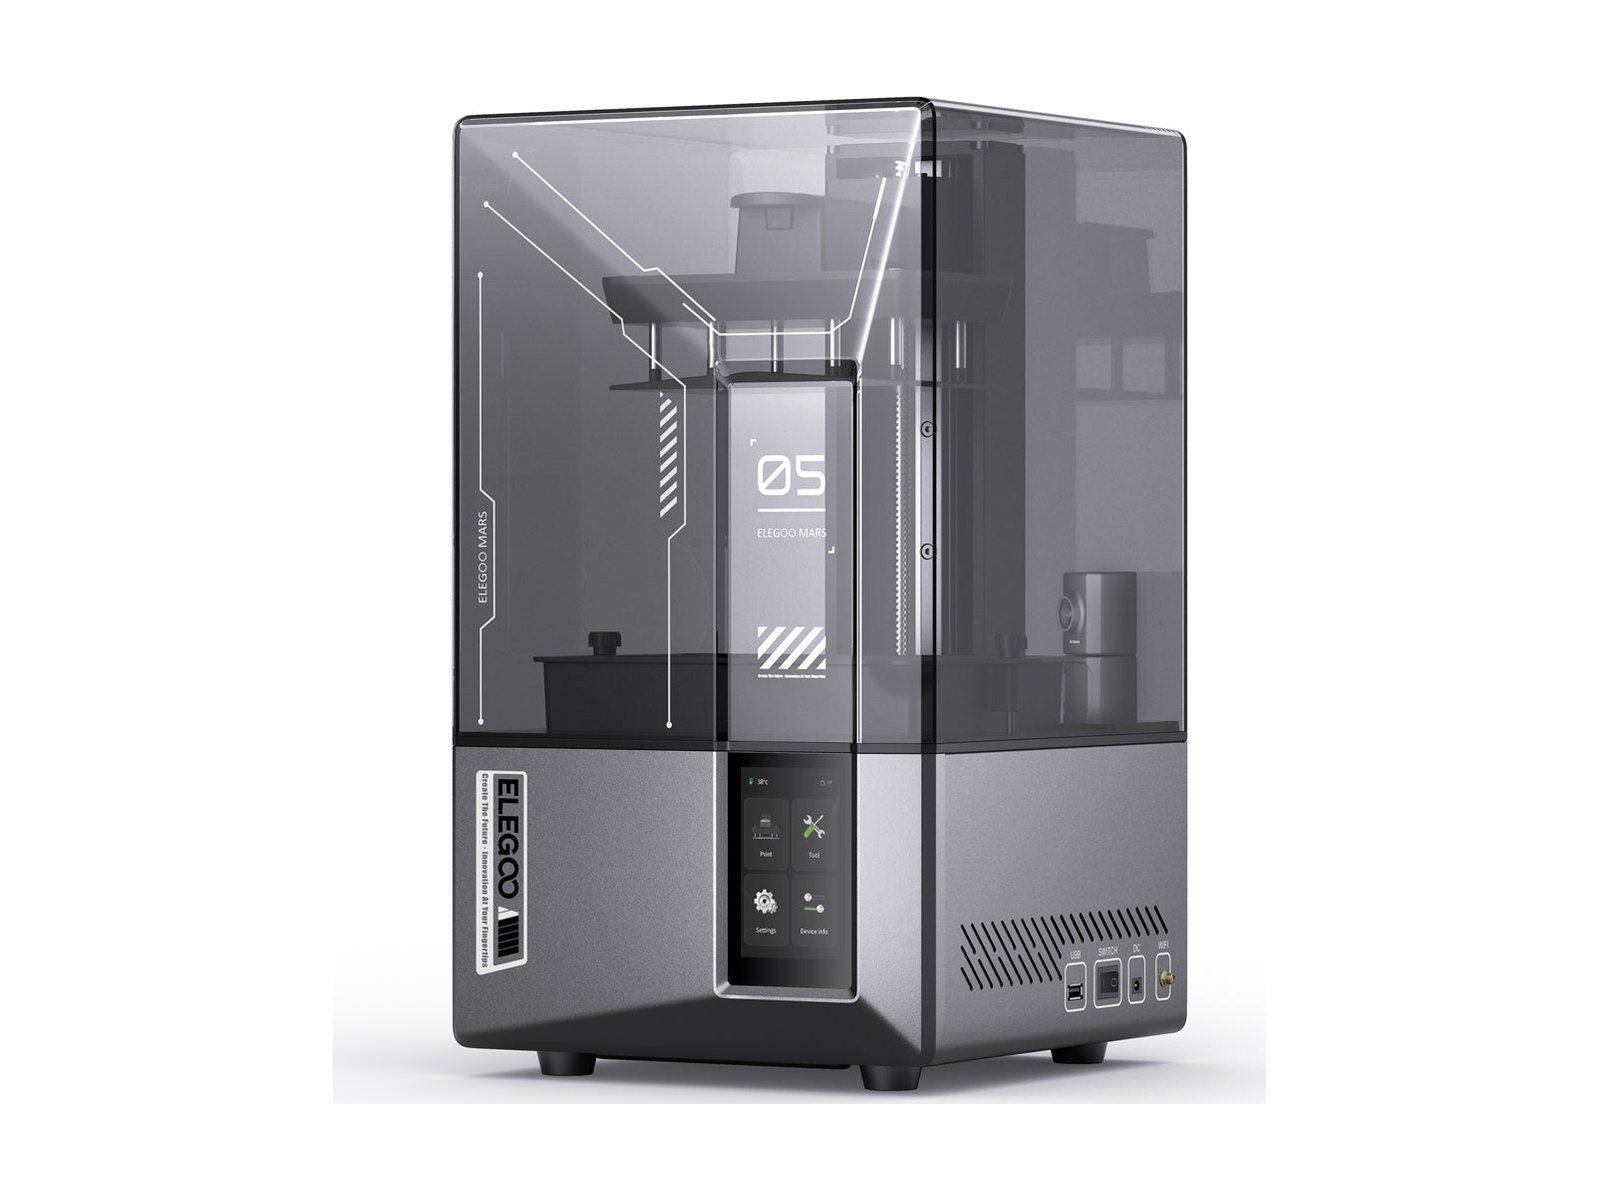
MSLA
Maskierte Stereolithografie, auch LCD-Resin-Druck genannt
Ab 259 $Elegoo Mars 5 Ultra, im Angebot
Selbst kaufen: ja, mit Handschuhen, Waschen und Nachhärten
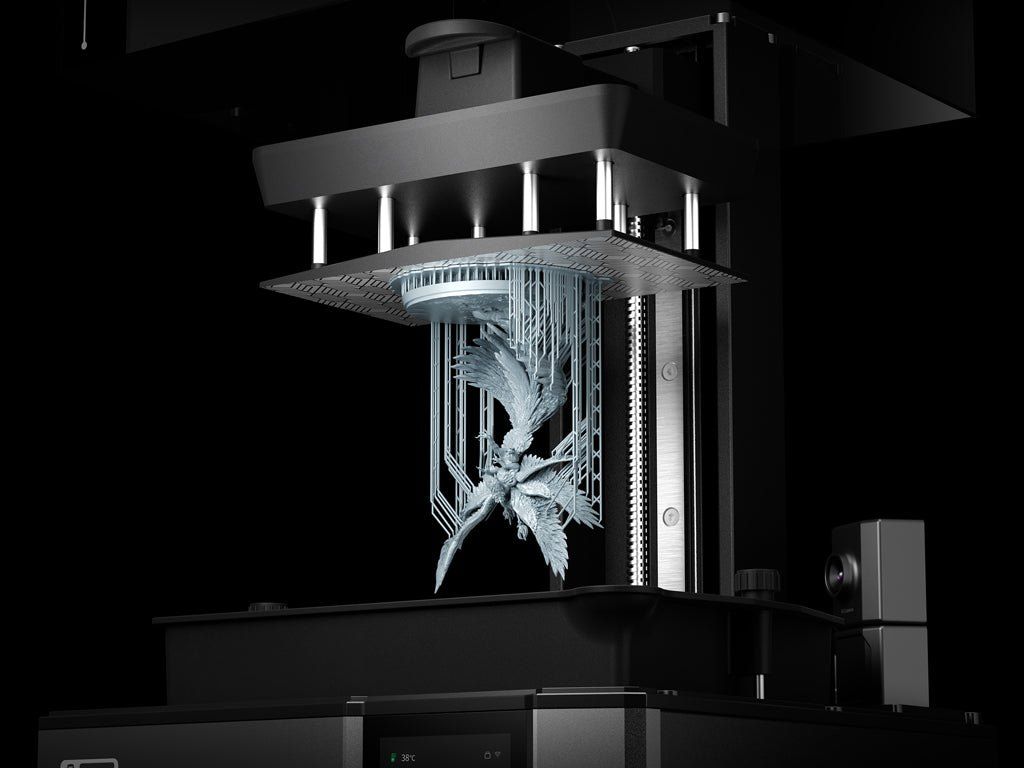
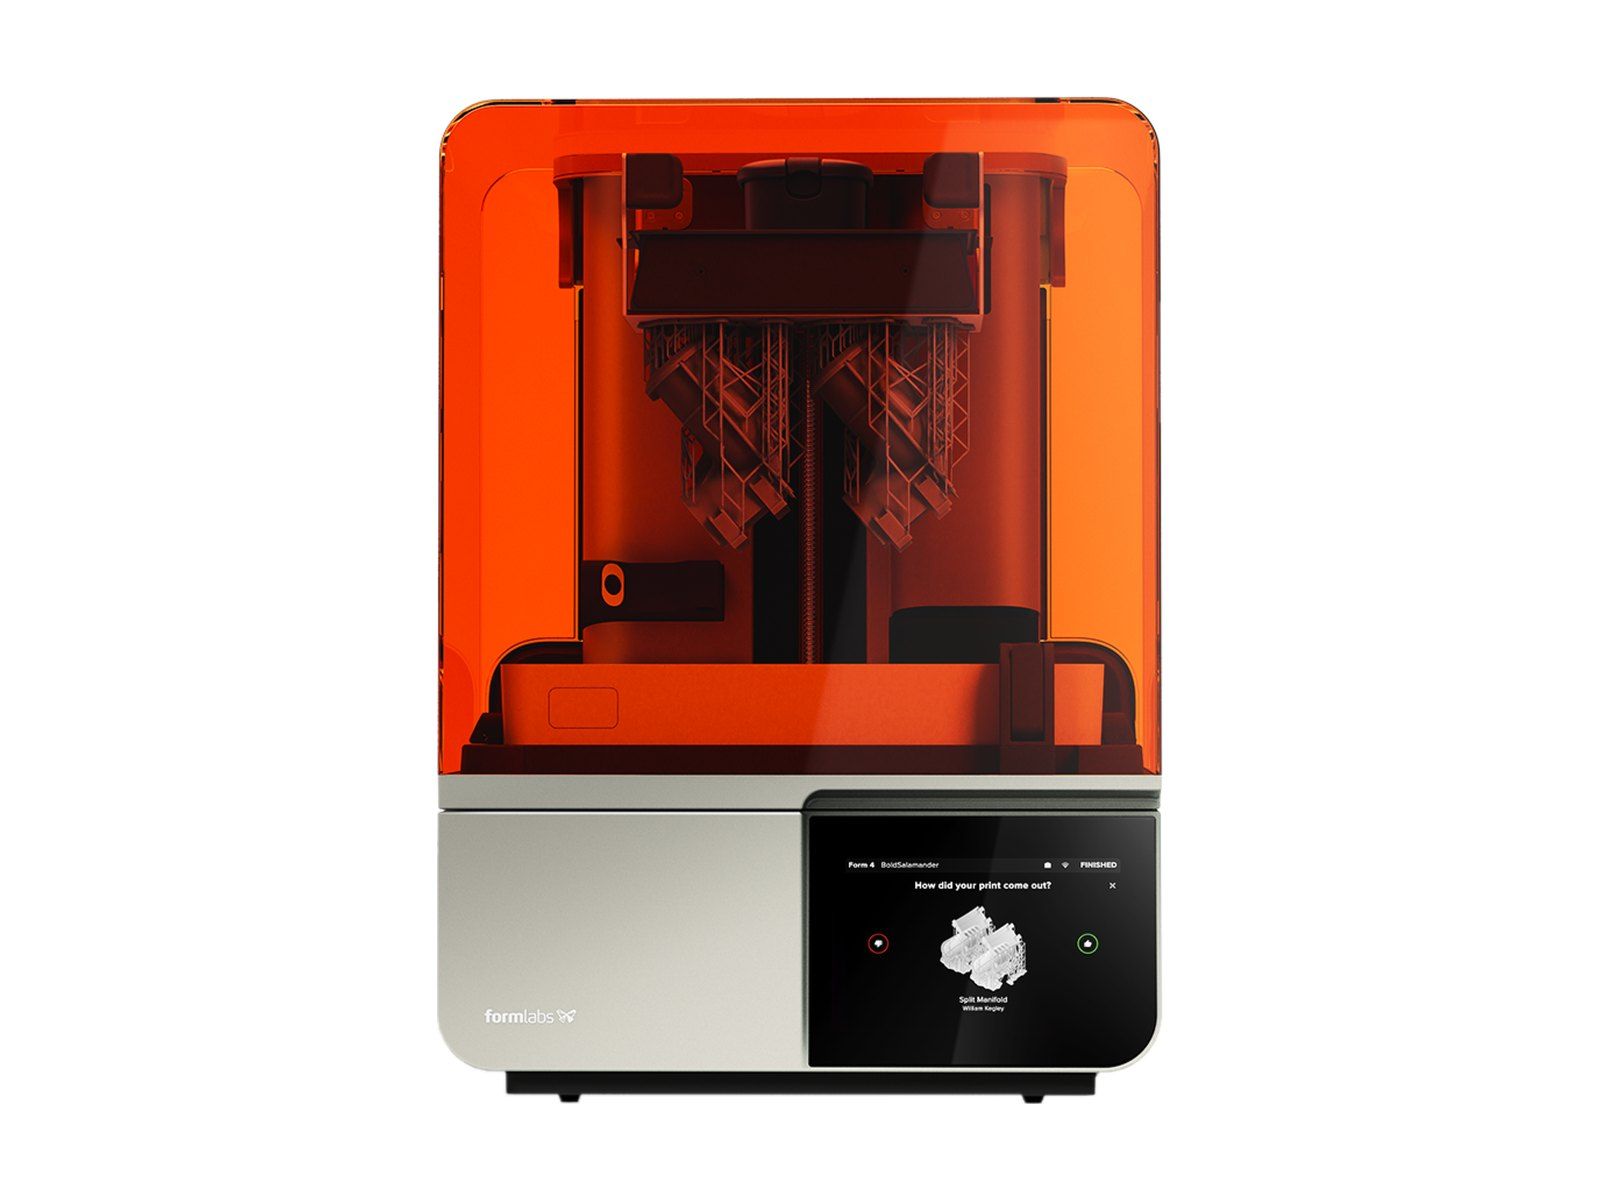
LEDs leuchten von unten durch einen LCD-Bildschirm, der Licht nur dort durchlässt, wo die Schicht ist, und härten am Boden einer Wanne eine ganze Schicht Resin auf einmal aus. Das Teil hängt kopfüber an der Druckplatte, die sich Schicht für Schicht hebt. Auch die Form 4 von Formlabs, ab 2.625 $, ist ein MSLA-Drucker.
- Standard-, zähe, flexible und gießbare Resins
- Pixel ab 14 × 19 µm (Elegoo Saturn 4 Ultra 16K)
- Schichten 0,01 bis 0,2 mm
Vorteile
- Viel feinere Details als mit Filament, zum Preis eines Filament-Druckers
- Eine volle Platte druckt so schnell wie ein einzelnes Teil, weil jede Schicht auf einmal aushärtet
- Glatte Oberflächen, in jeder Richtung gleich fest
Nachteile
- Resin braucht Handschuhe, einen belüfteten Raum, ein Bad in Alkohol und UV-Nachhärtung
- Standard-Resins sind spröde
- Kleinerer Bauraum als bei Filament-Druckern
Fotos: Elegoo und Formlabs
Badbasierte Photopolymerisation
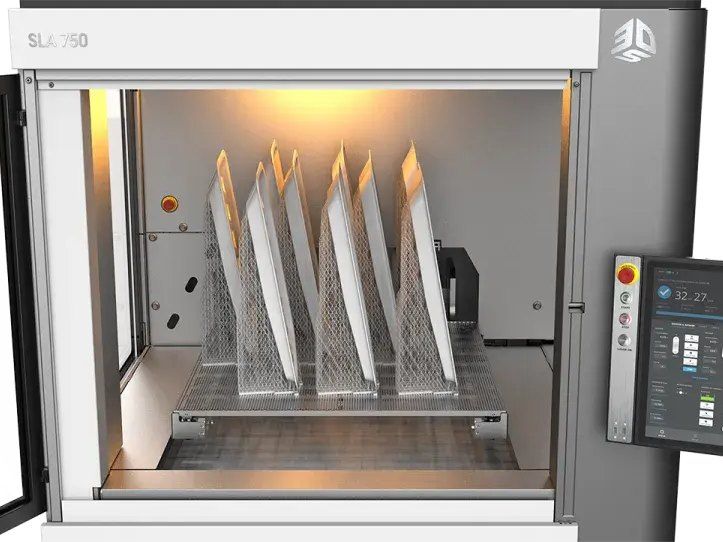
SLA
Stereolithografie, mit Laser
Auf AnfrageIndustriemaschinen
Selbst kaufen: selten; die großen Lasermaschinen laufen bei Anbietern
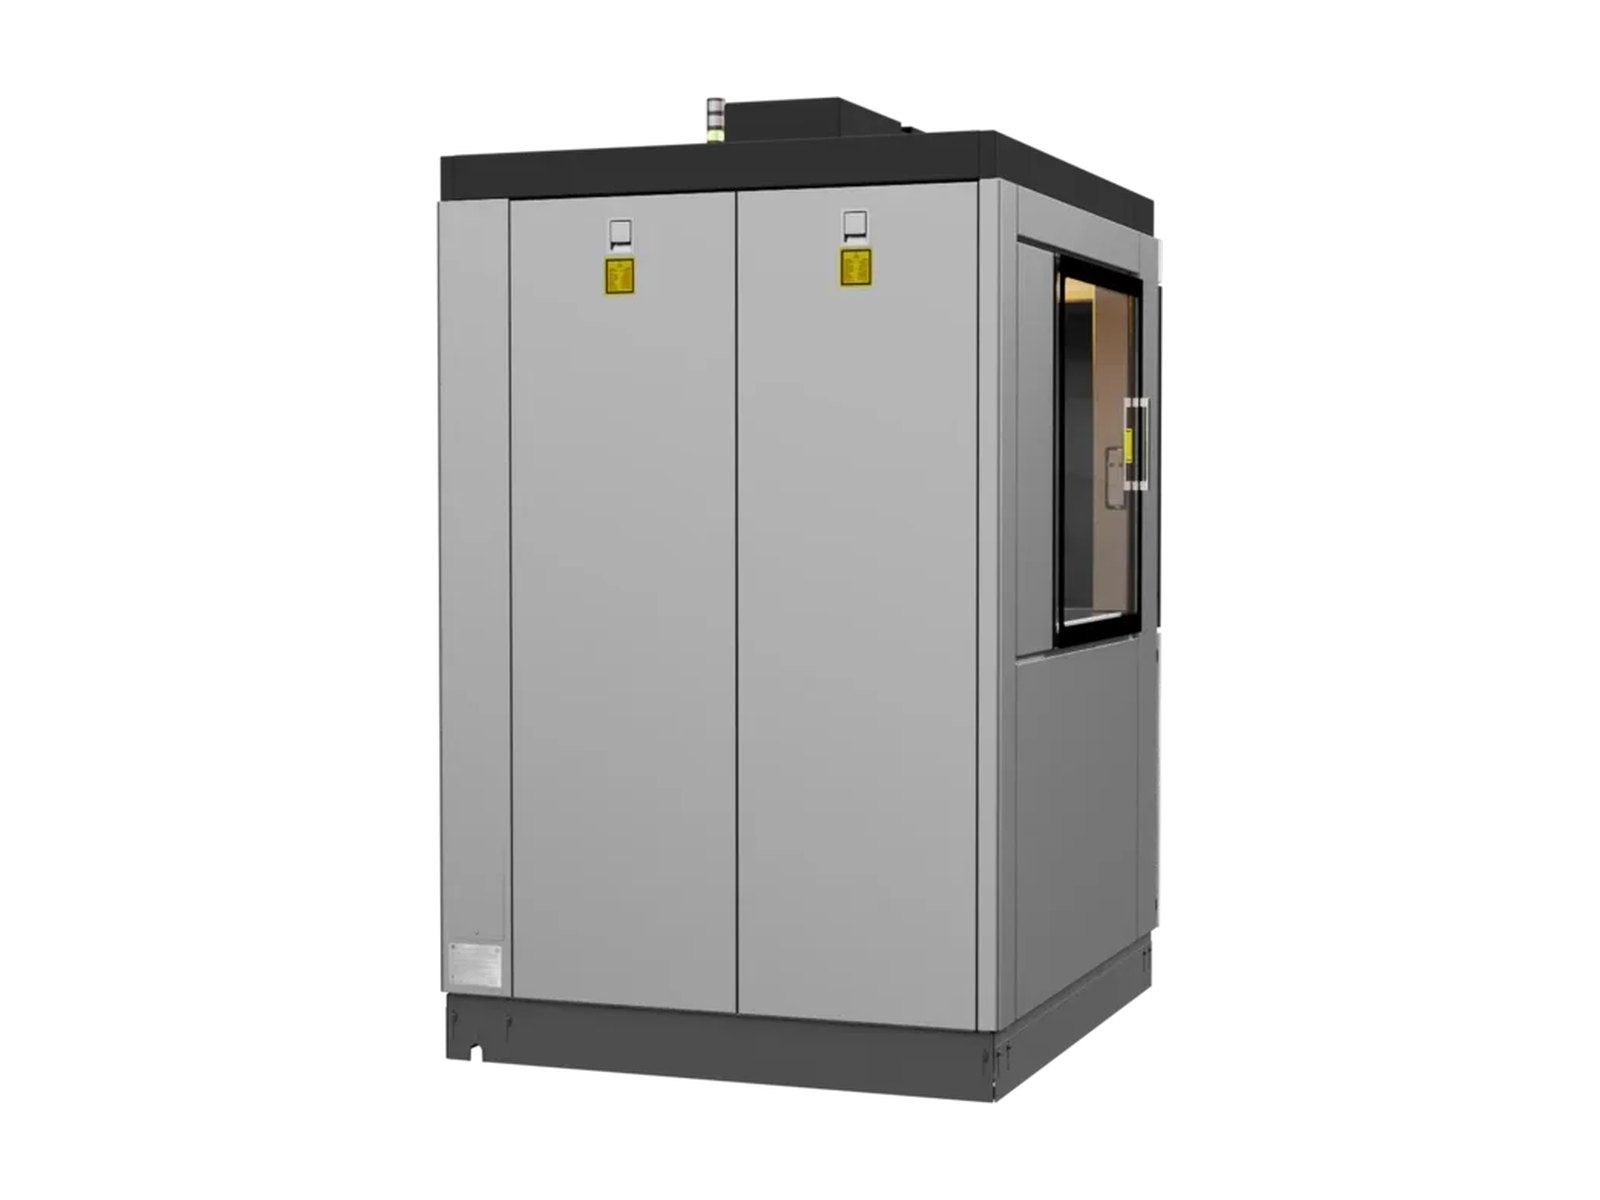
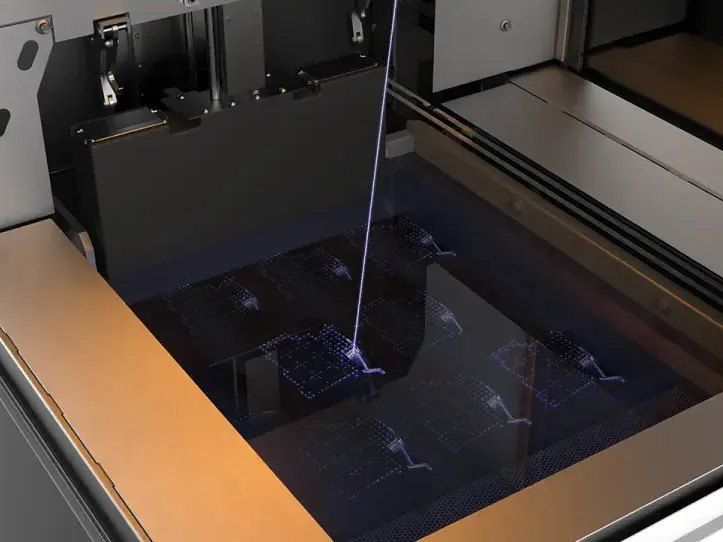
Ein Laser, über Spiegel gelenkt, zeichnet jede Schicht auf das Resin. Die ersten SLA-Drucker waren große Wannen mit dem Laser darüber; Formlabs brachte das Verfahren 2011 mit der Form 1 kopfüber auf den Schreibtisch, und seine aktuelle Form 4 maskiert das Licht stattdessen mit einem Bildschirm.
- Dieselben Resins wie MSLA
- ±0,05 mm bei Protolabs
- Der Laserpunkt bestimmt die Details
Vorteile
- Das genaueste Kunststoffverfahren bei Protolabs
- Sehr glatte, feine Oberflächen
- Große Teile auf Industriemaschinen
Nachteile
- Laut Formlabs kann ein Laser viel langsamer sein als DLP oder MSLA
- Dieselbe Sauerei und Sprödigkeit wie bei jedem Resin-Druck
- Stützen zum Abschneiden und Schleifen
Fotos: 3D Systems
Badbasierte Photopolymerisation
DLP
Digital Light Processing
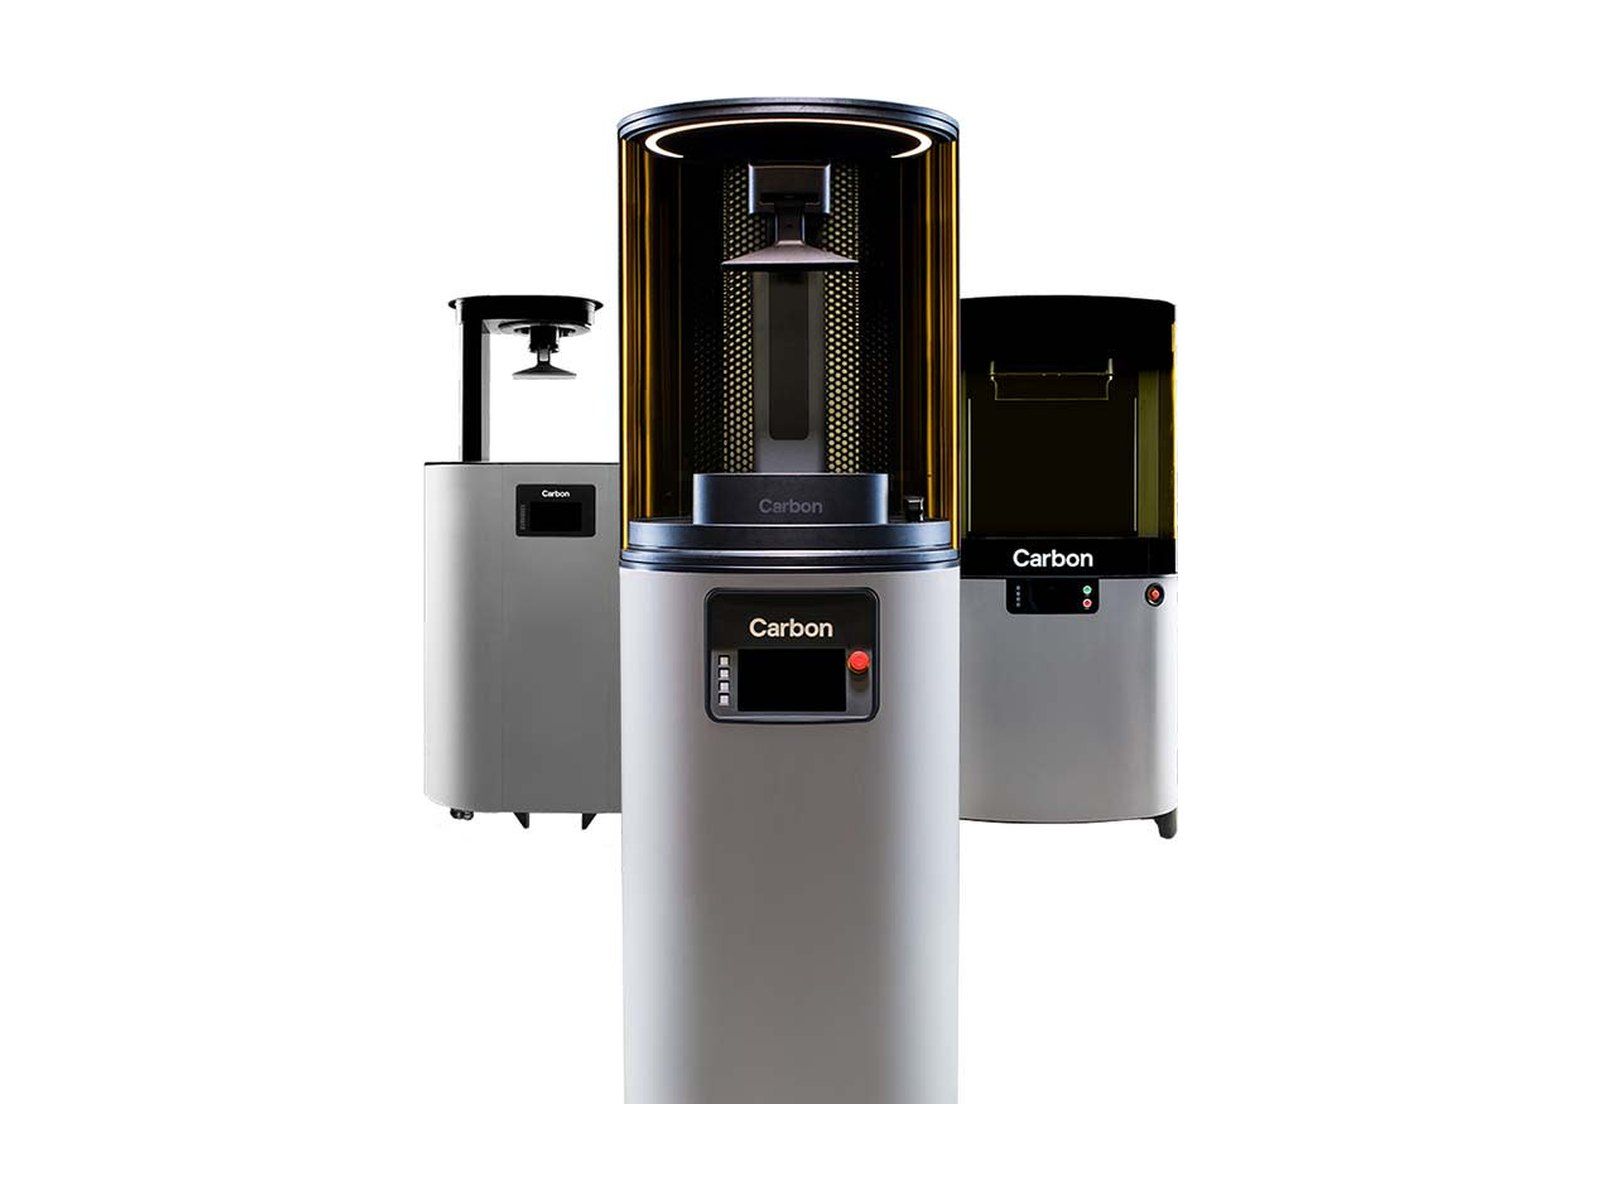
Auf AnfrageCarbon vermietet seine Drucker im Abo
Selbst kaufen: Dentallabore und Fabriken tun es; Maker bestellen die Teile
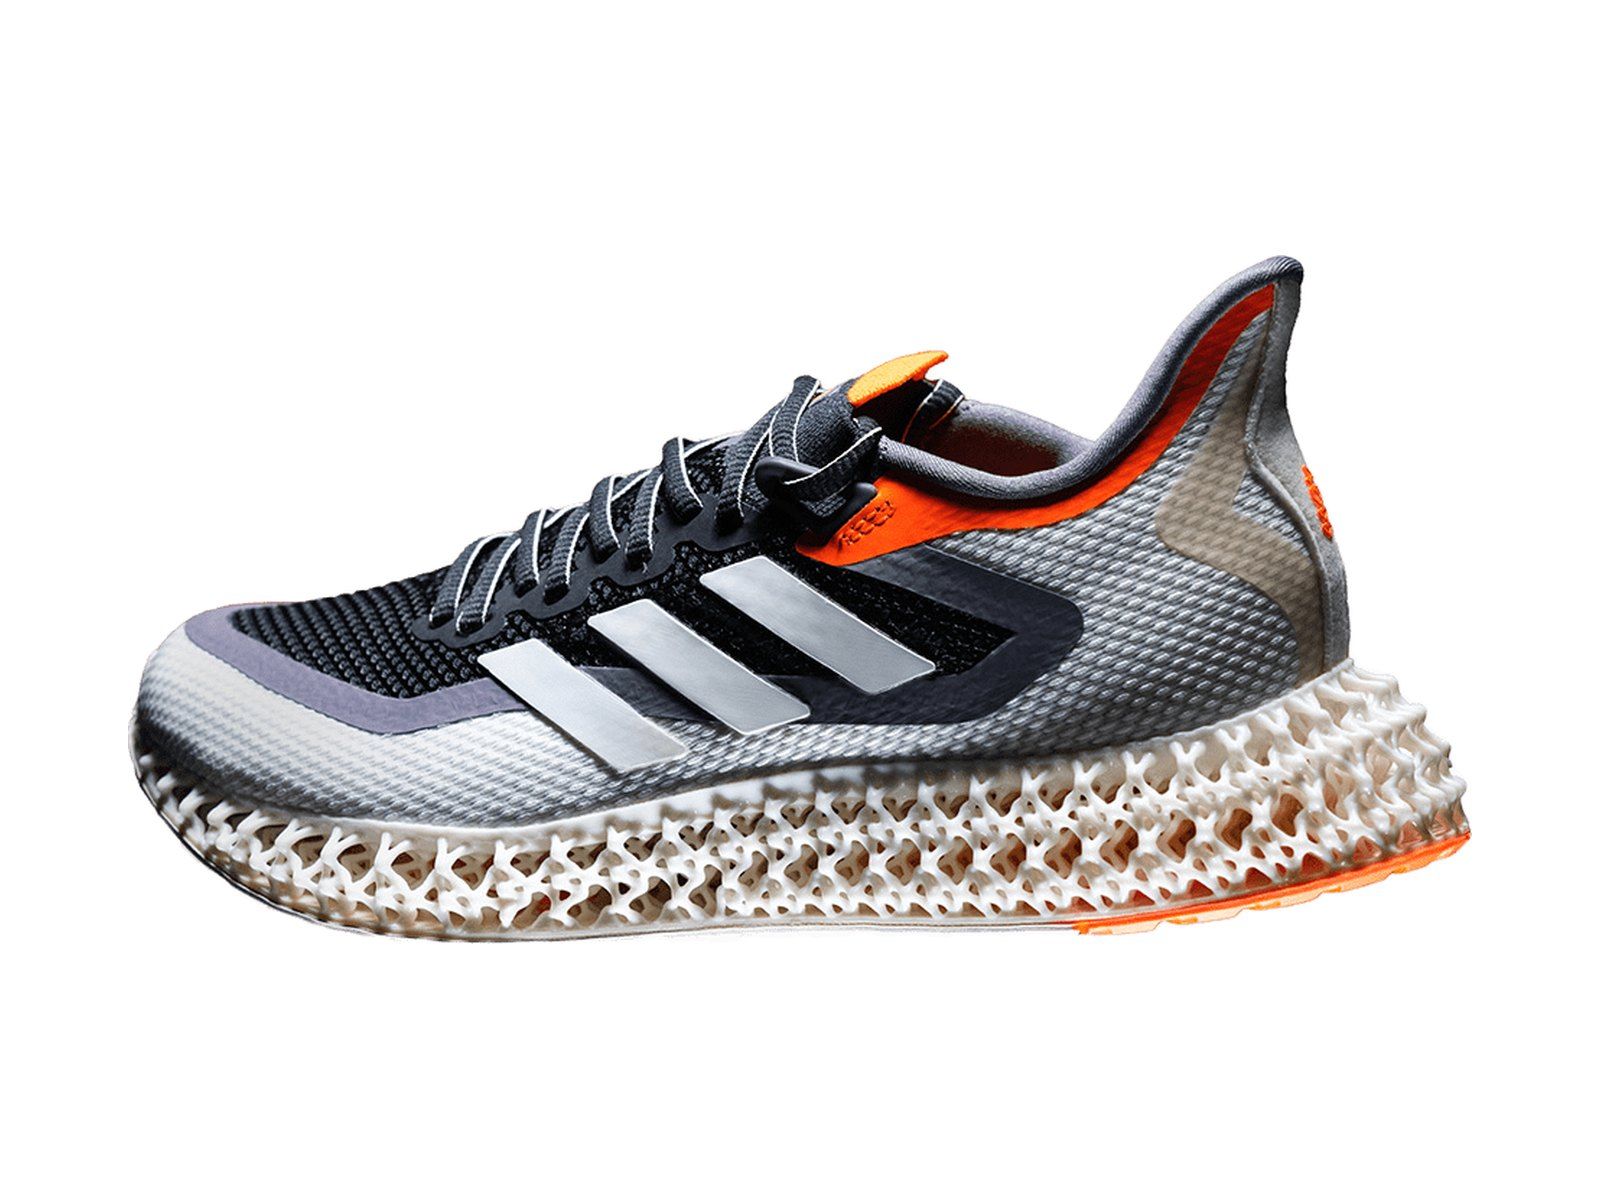
Ein Projektor mit einem Chip aus winzigen Spiegeln belichtet eine ganze Schicht auf einmal. Carbons Version, DLS, projiziert durch ein Fenster, das Sauerstoff durchlässt. Der hält eine etwa 20 µm dicke Schicht Resin flüssig, sodass das Teil wächst, ohne vom Boden abgezogen zu werden. Danach wird es im Ofen gebacken, damit es fester wird.
- Resins für Dentaltechnik, Technik und Elastomere
- Ein Pixel pro winzigem Spiegel
Vorteile
- Schnell, weil jede Schicht auf einmal aushärtet
- Laut Formlabs wegen dieses Tempos in Dentallaboren beliebt
- Carbons Resins werden im Ofen fester
Nachteile
- Neigt über die Baufläche zu Verzerrungen und braucht deshalb sorgfältige Kalibrierung
- Meist teurer als ein LCD-Drucker, der es genauso gut kann
- Große Maschinen nur auf Anfrage oder im Abo
Fotos: Carbon
Freistrahl-Materialauftrag
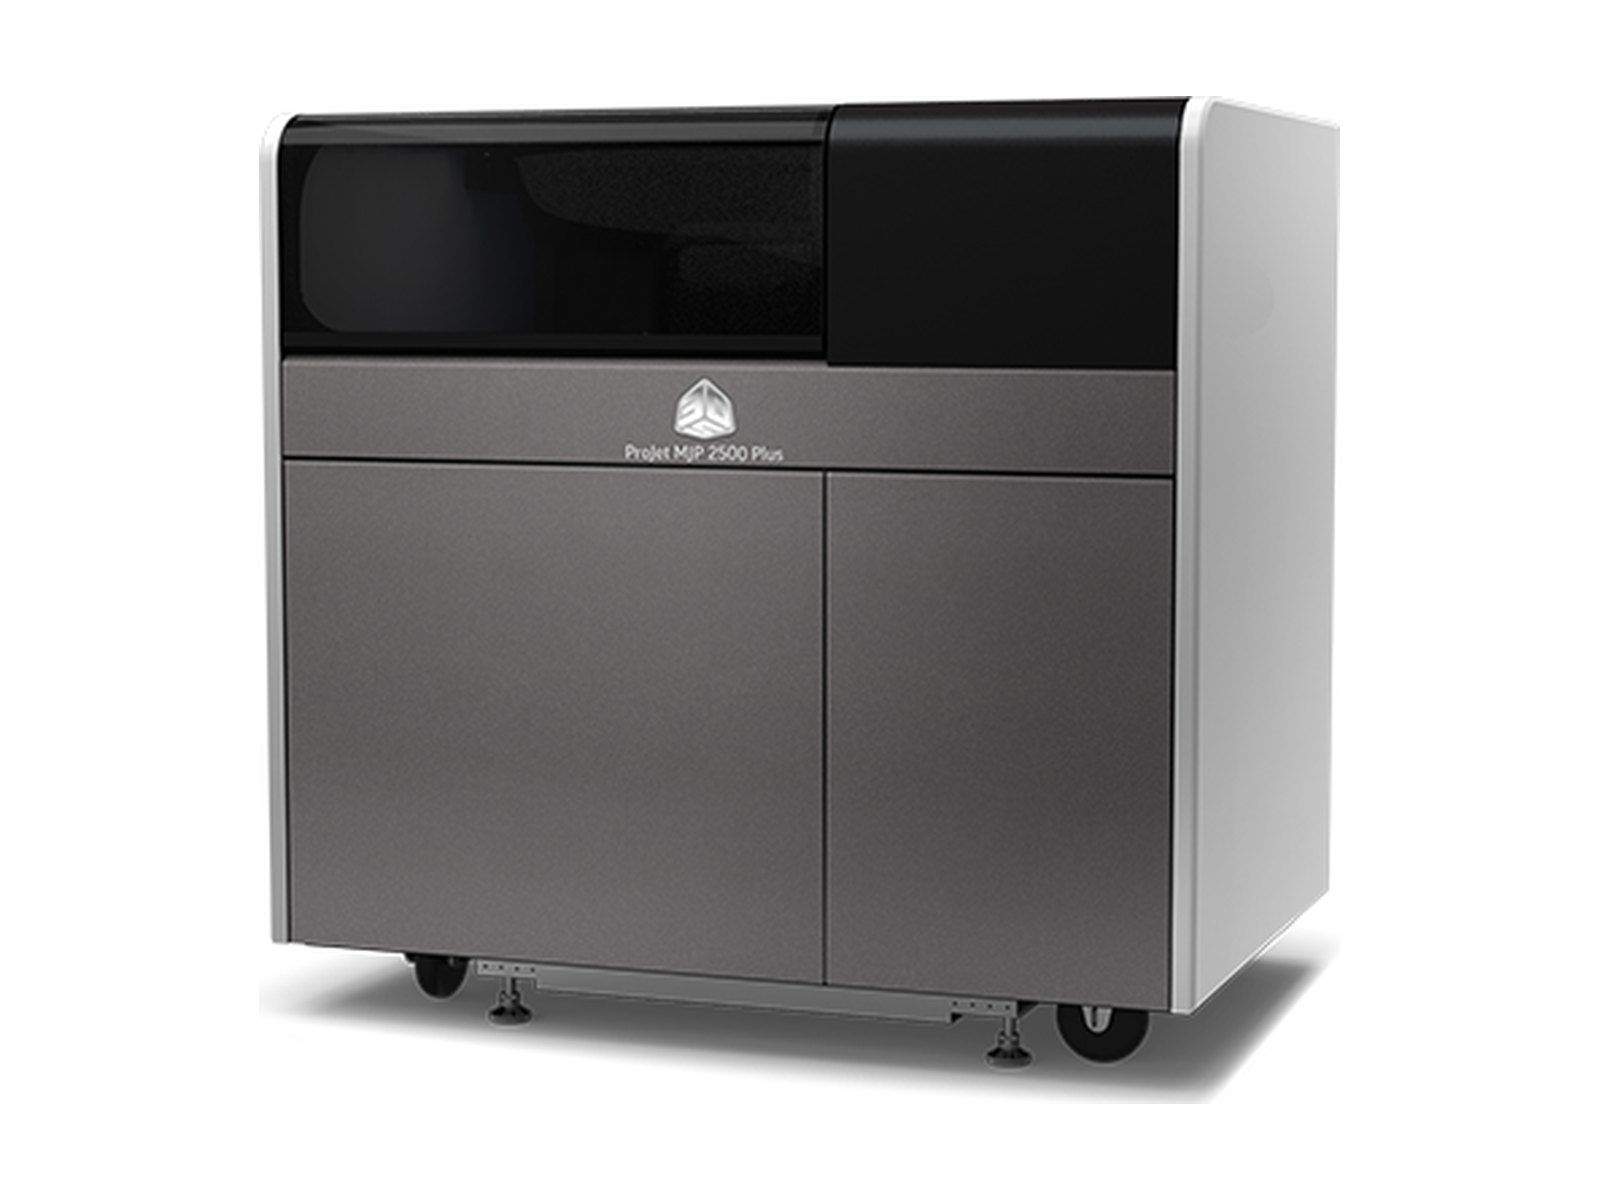
Material Jetting
Von Stratasys als PolyJet und von 3D Systems als MultiJet verkauft
99.000 $Stratasys J55, zur Markteinführung 2020
Selbst kaufen: nein, bestell die Teile
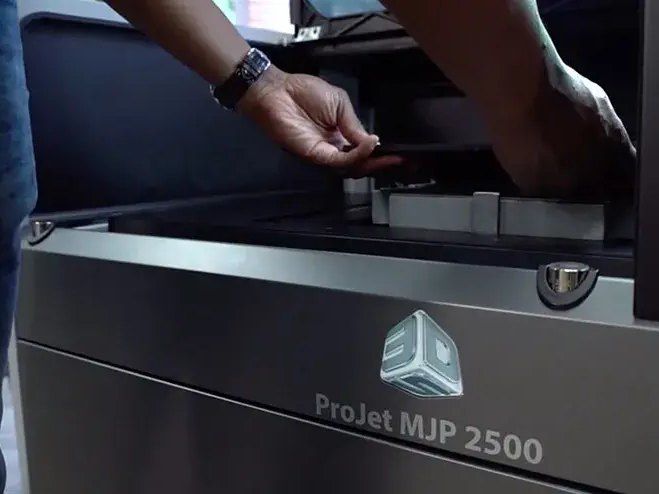
Ein Tintenstrahl-Druckkopf spritzt Tröpfchen aus Resin, und eine UV-Lampe härtet sie im Vorbeifahren aus. Verschiedene Köpfe spritzen verschiedene Resins, so kann ein Teil mehrfarbig und durchsichtig sein und an einer Stelle gummiartig, an einer anderen starr. Ein Stützmaterial füllt jede Lücke und wird danach mit Wasser abgewaschen. 3D Systems baut dieselbe Art Drucker und einen, der Wachs für den Schmuckguss spritzt.
- Schichten 16 bis 32 µm
- ±0,13 mm bei Protolabs
- Resin für etwa 300 bis 1.000 $ pro Kilogramm
Vorteile
- Volle Farbe und mehrere Materialien in einem Teil
- Sehr glatt und genau, fast ohne Spuren von Stützen
- Prototypen, die aussehen und sich anfühlen wie das Produkt
Nachteile
- Spröde, und das Resin wird mit der Zeit im Licht schwächer
- Teure Maschinen und teures Resin
- Jedes Teil braucht Stützmaterial, und das kostet Resin
Fotos: 3D Systems
Pulverbettbasiertes Schmelzen
SLS
Selektives Lasersintern
Ab 24.649 $Formlabs Fuse 1+ 30W; 84.999 $ für die größere Fuse X1
Selbst kaufen: kleine Firmen tun es; Maker bestellen die Teile
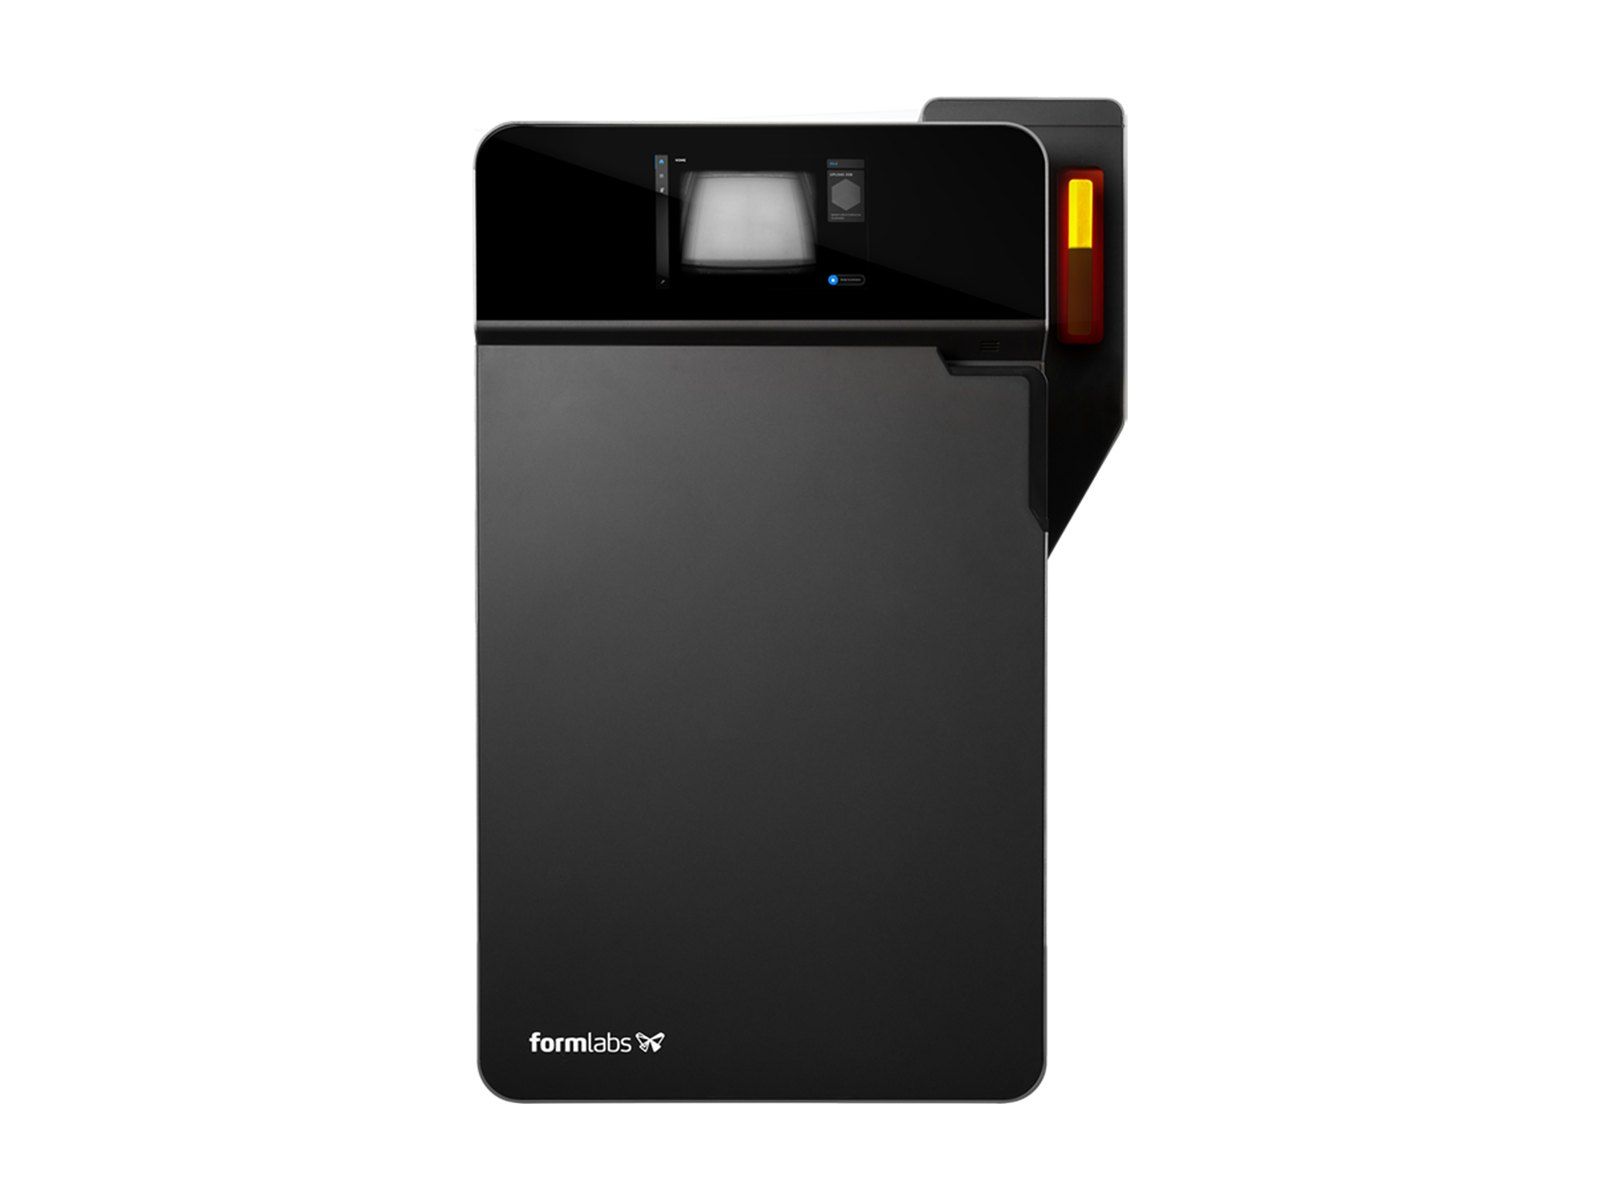
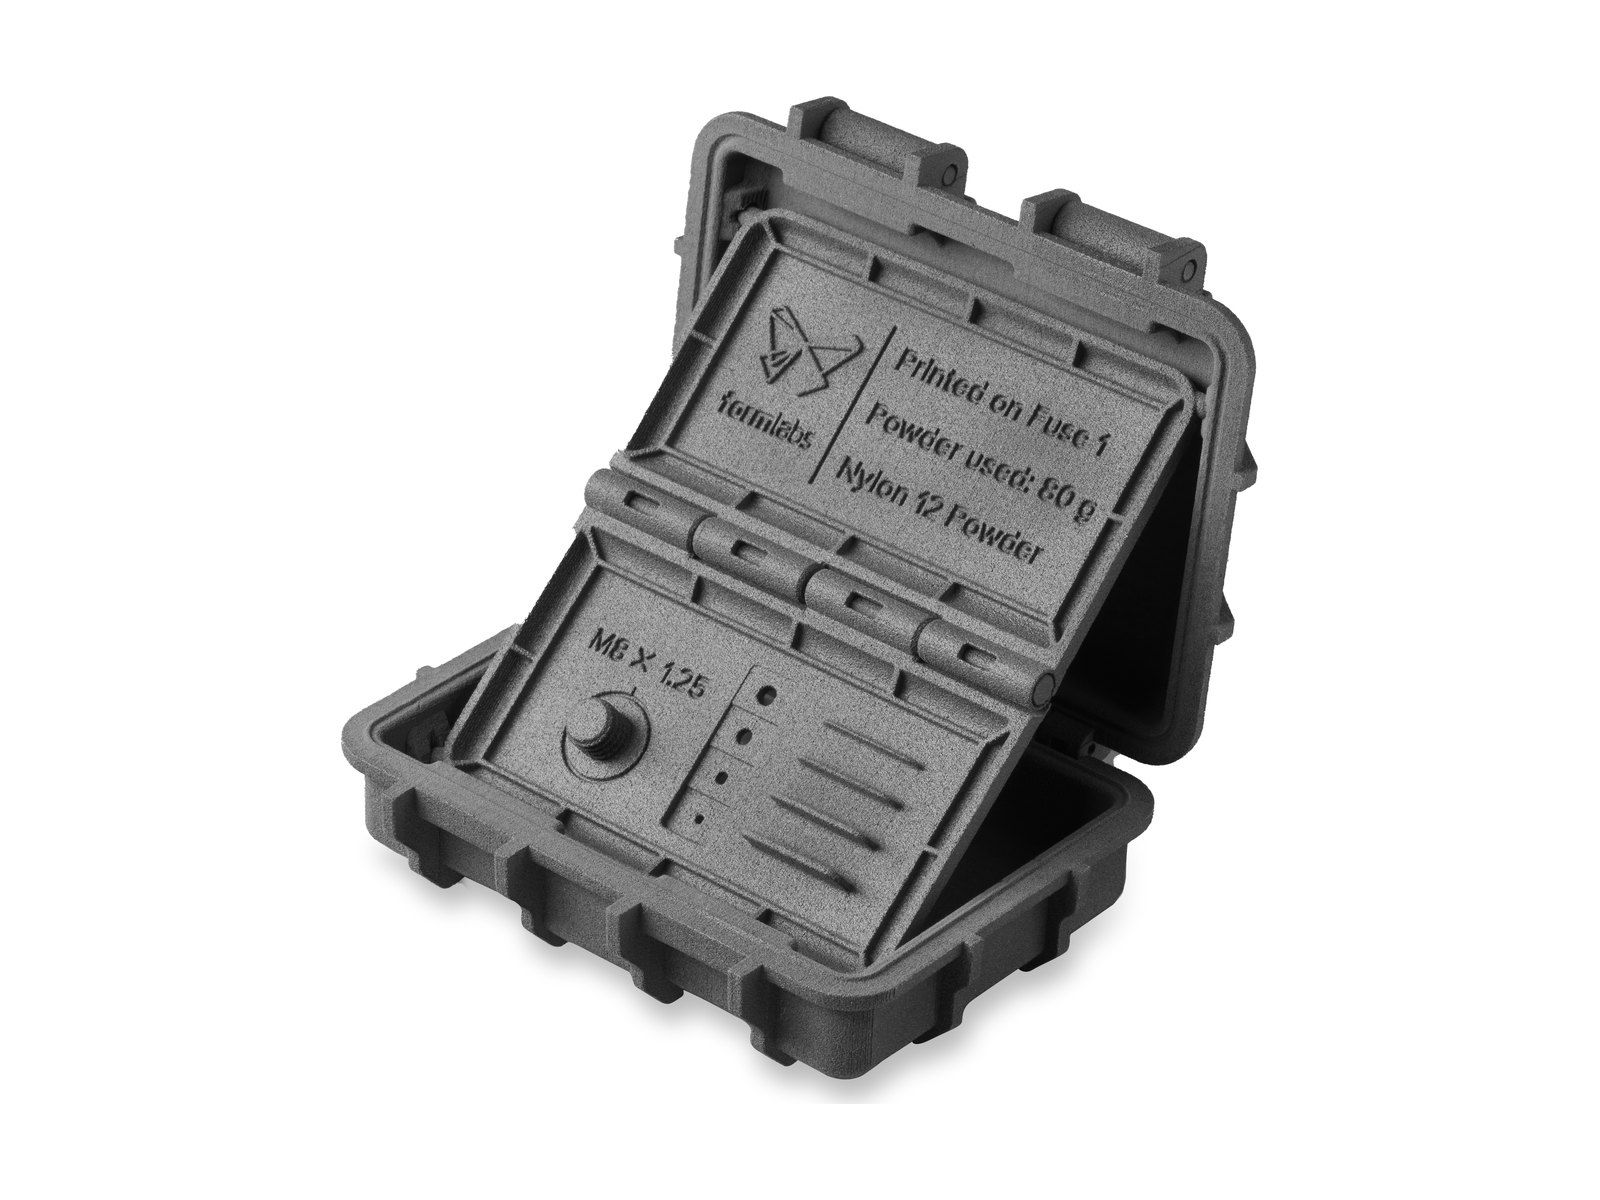
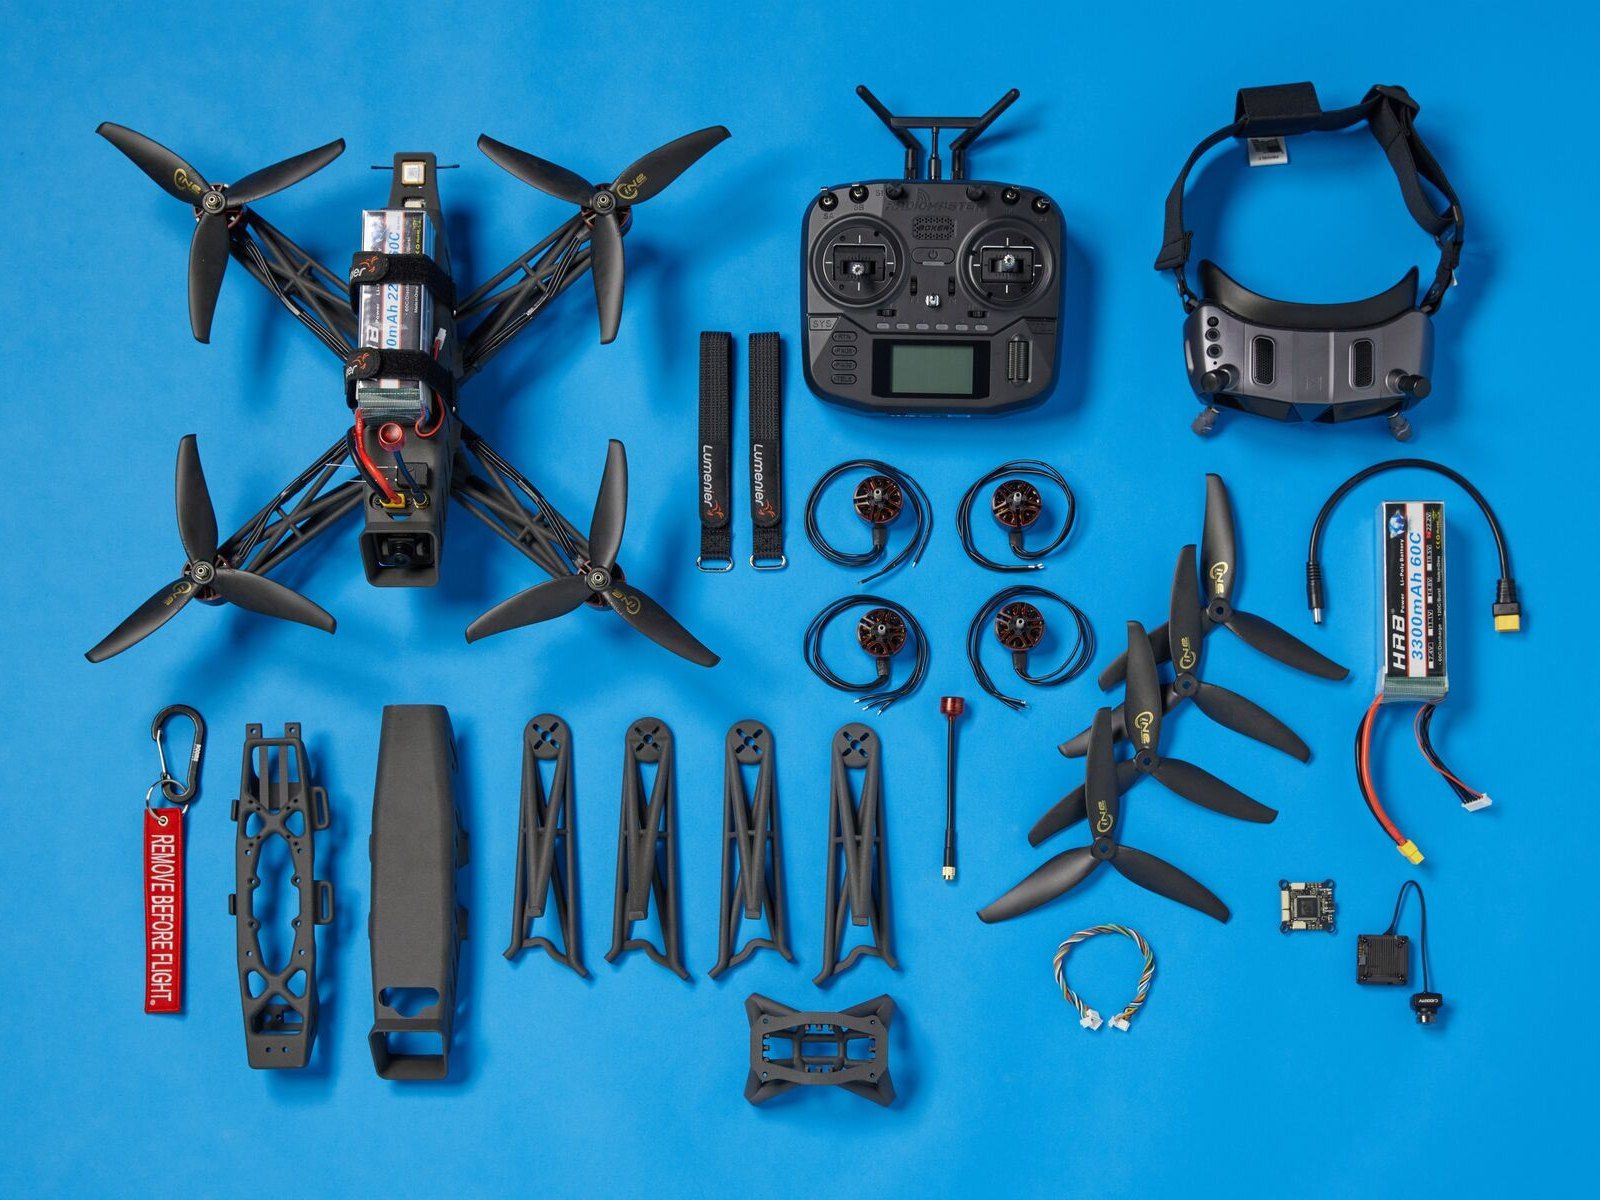
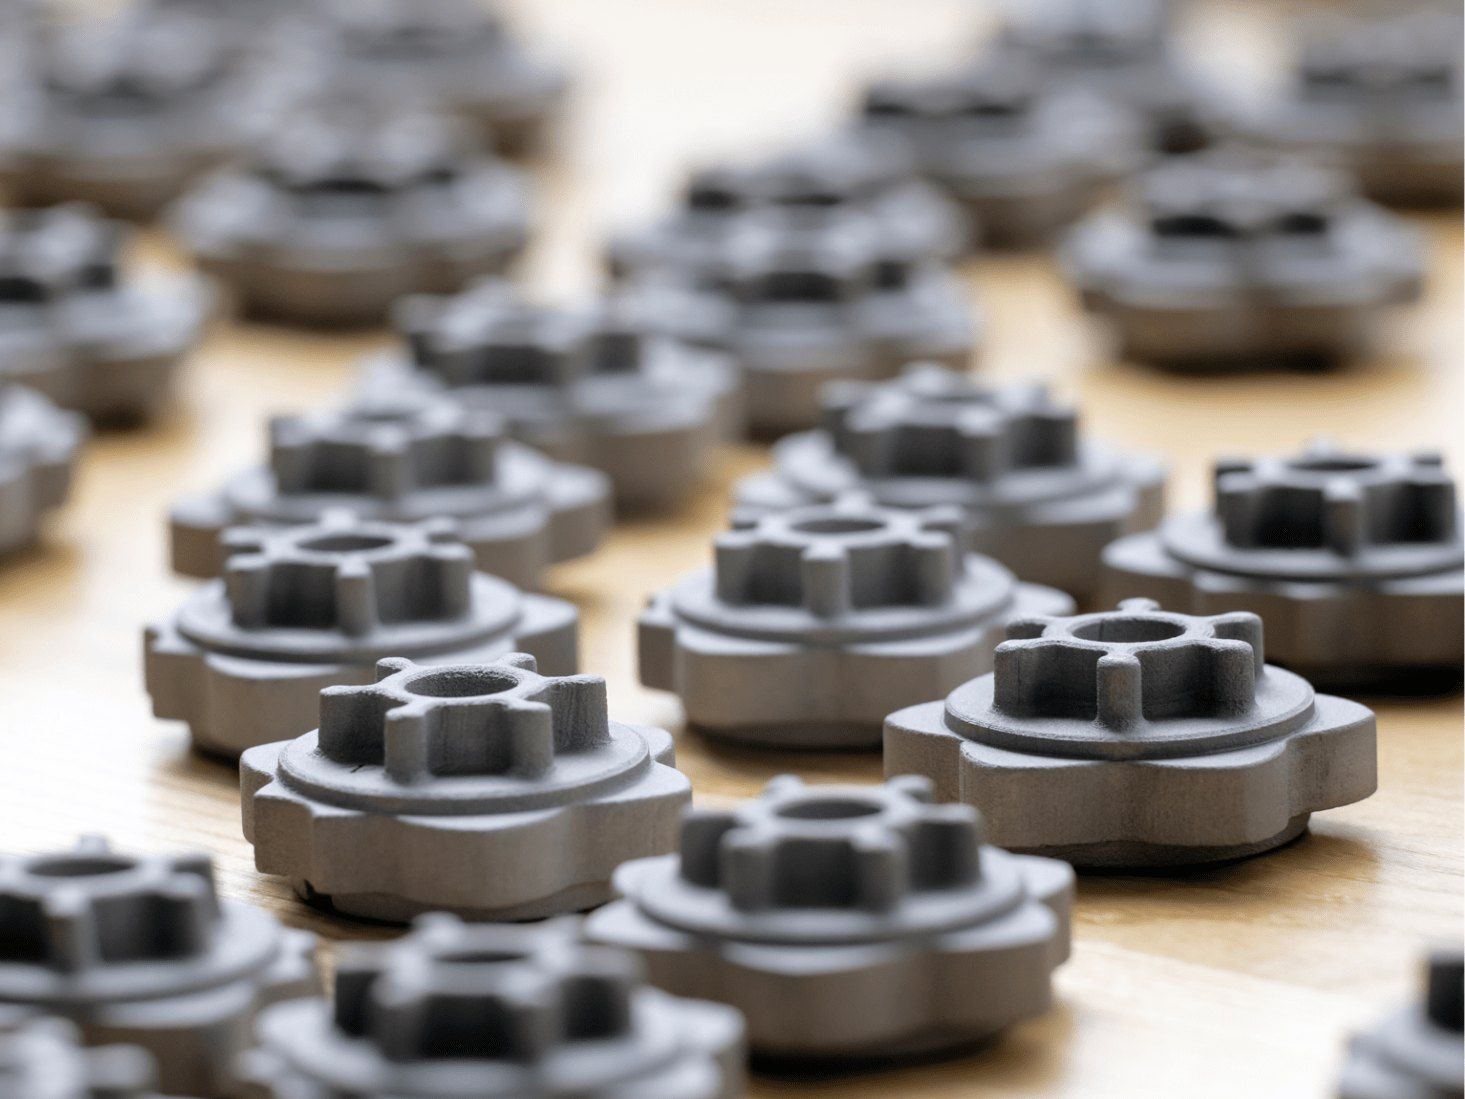
Eine Walze verteilt eine Schicht Nylonpulver, das bis knapp unter seinen Schmelzpunkt erhitzt ist, und ein Laser zeichnet das Teil hinein. Das lose Pulver trägt das Teil, deshalb gibt es keine Stützen, und die Teile lassen sich in drei Dimensionen stapeln, bis die Kammer voll ist. Formlabs rechnet für sein ganzes System samt Siebstation mit etwa 60.000 $, gegenüber 200.000 bis 500.000 $ oder mehr für die Industriemaschinen, mit denen es konkurriert.
- Nylon 12, Nylon 11, TPU, glasgefülltes Nylon
- ±0,25 mm bei Protolabs
- Schichten bei Formlabs: 0,11 mm
Vorteile
- Feste Teile, die Formlabs mit Spritzgussteilen vergleicht
- Keine Stützen, also druckt jede Form, sogar Teile in Teilen
- Eine volle Kammer druckt viele Teile auf einmal
Nachteile
- Die Maschinen kosten so viel wie ein Auto, und eine Pulverstation kommt dazu
- Unbenutztes Pulver muss gesiebt und mit neuem gemischt werden
- Eine leicht raue, körnige Oberfläche
Fotos: Formlabs
Pulverbettbasiertes Schmelzen
MJF
Multi Jet Fusion, das Verfahren von HP
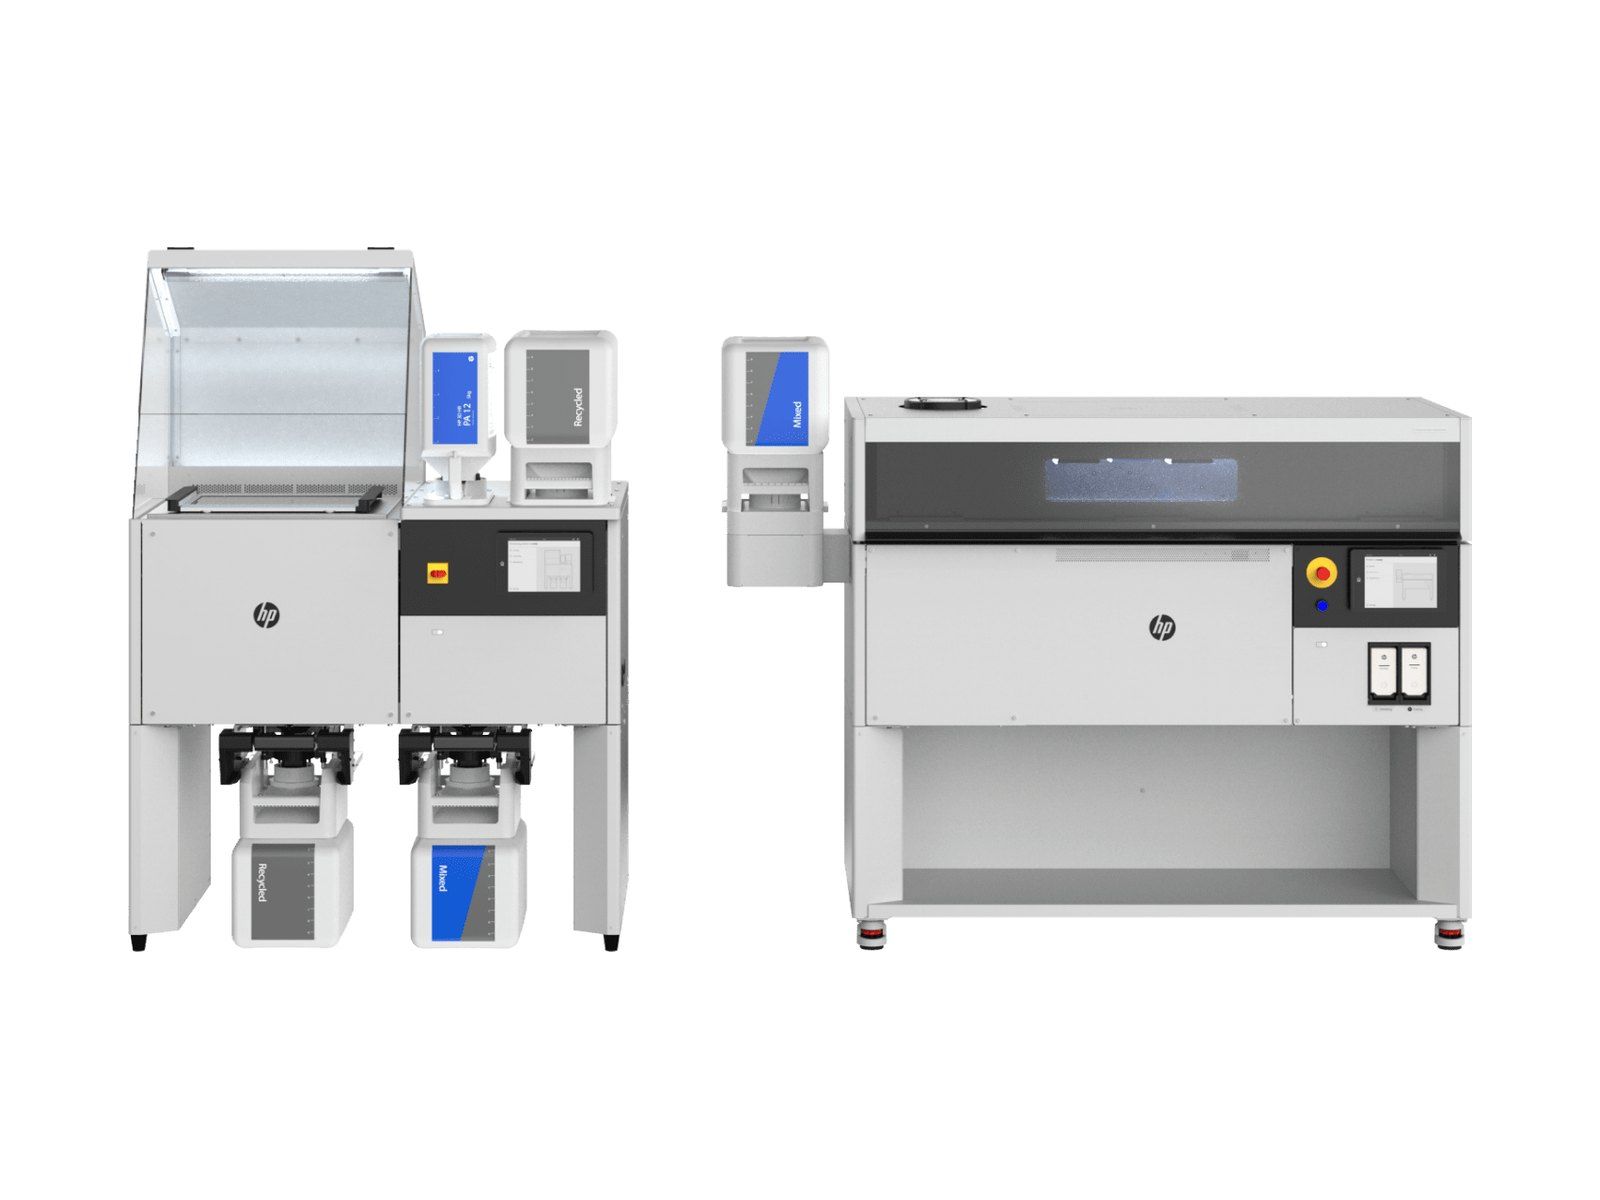
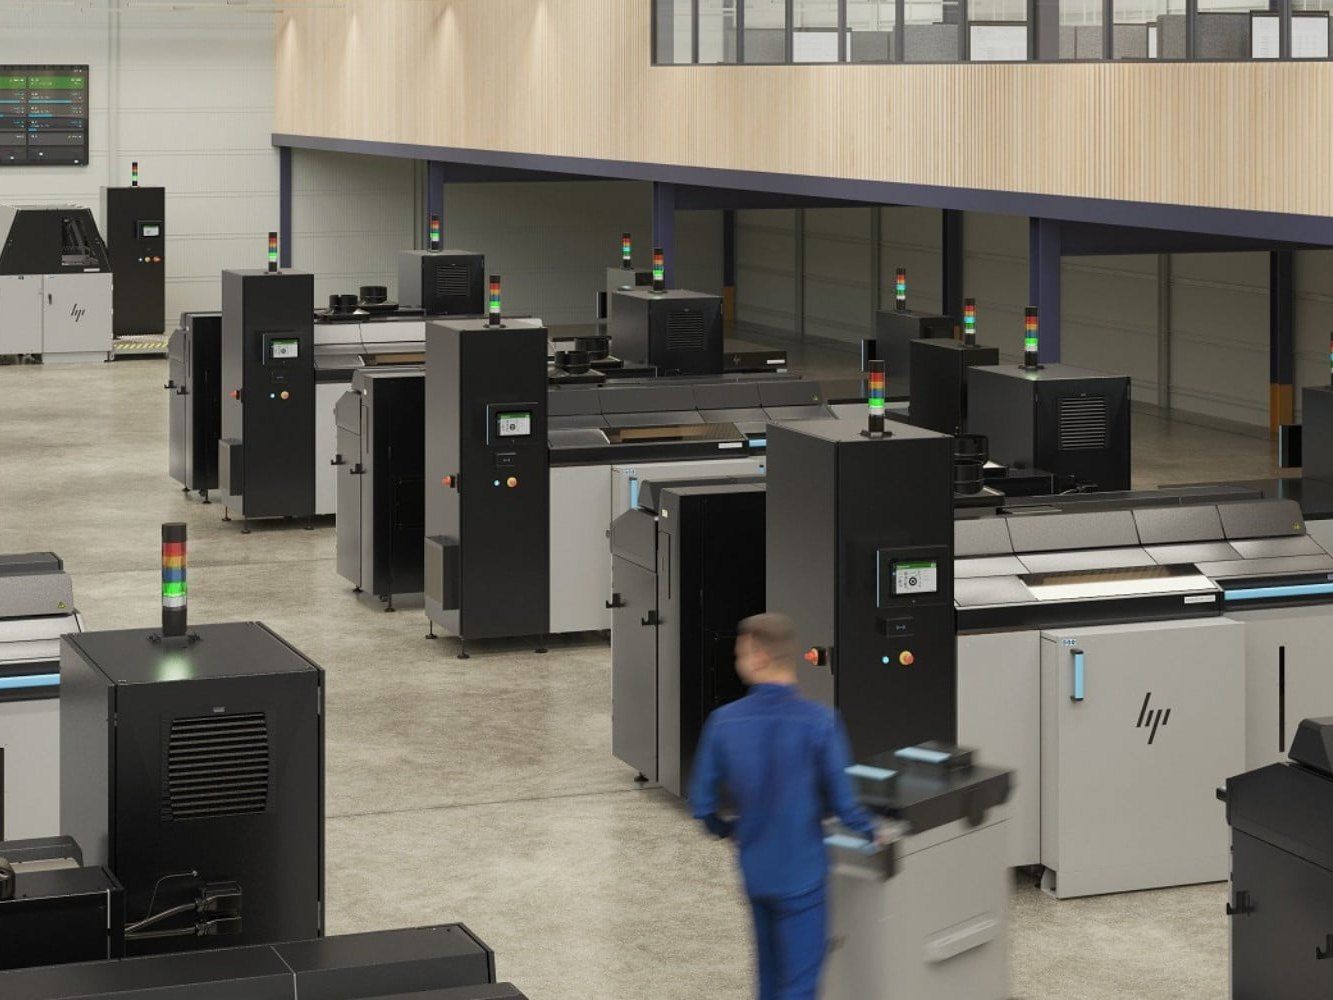
Unter 60.000 $HP MJF 1200, für Anfang 2027 angekündigt
Selbst kaufen: nein, bestell die Teile
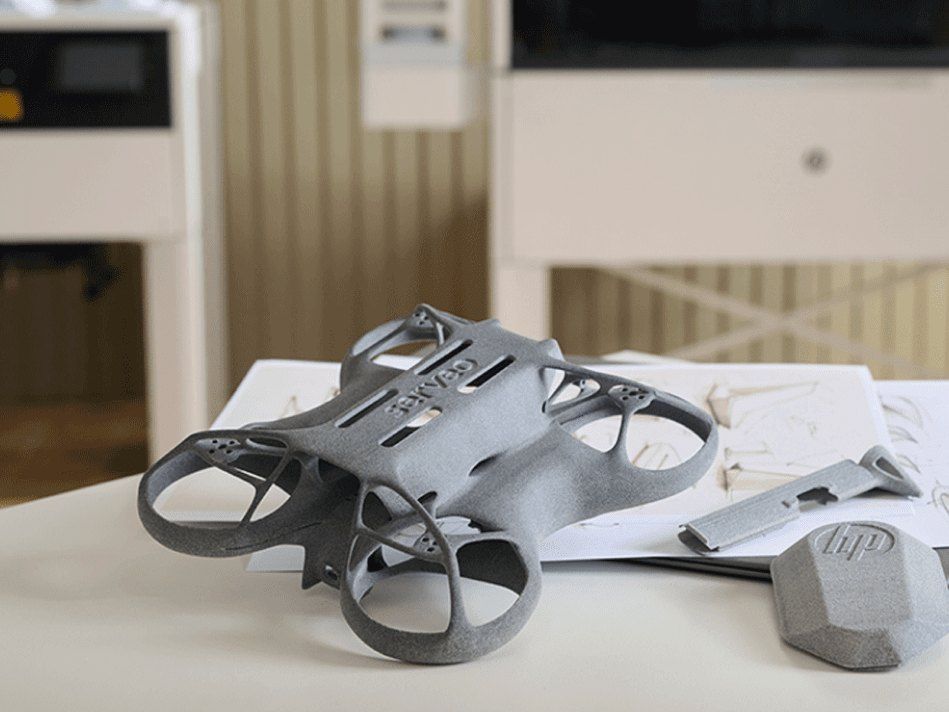
Statt eines Lasers spritzt ein Tintenstrahl-Druckkopf ein Schmelzmittel (Fusing Agent) dorthin, wo das Teil ist, und ein Detaillierungsmittel (Detailing Agent) um seine Kanten, und Heizlampen erhitzen das Bett, sodass das bedruckte Pulver verschmilzt. Eine ganze Schicht verschmilzt auf einmal. Laut HP lassen sich bis zu 80 % seines Pulvers PA 12 wiederverwenden.
- Meist Nylon 12 (PA 12), auch PA 11 und TPU
- ±0,30 mm bei Protolabs
- Protolabs färbt seine Teile schwarz
Vorteile
- Feste Nylonteile, laut Protolabs in jeder Richtung etwas gleichmäßiger als bei SLS
- Keine Stützen und viele Teile pro Druckauftrag
- Das meiste Pulver wird wiederverwendet
Nachteile
- Nur Industriemaschinen
- Laut HP ein Servicevertrag von etwa 10 % des Gerätepreises im Jahr
- Bei Protolabs etwas ungenauer als SLS
Fotos: HP
Pulverbettbasiertes Schmelzen
Laserstrahlschmelzen von Metall
Verkauft als DMLS, SLM und LPBF
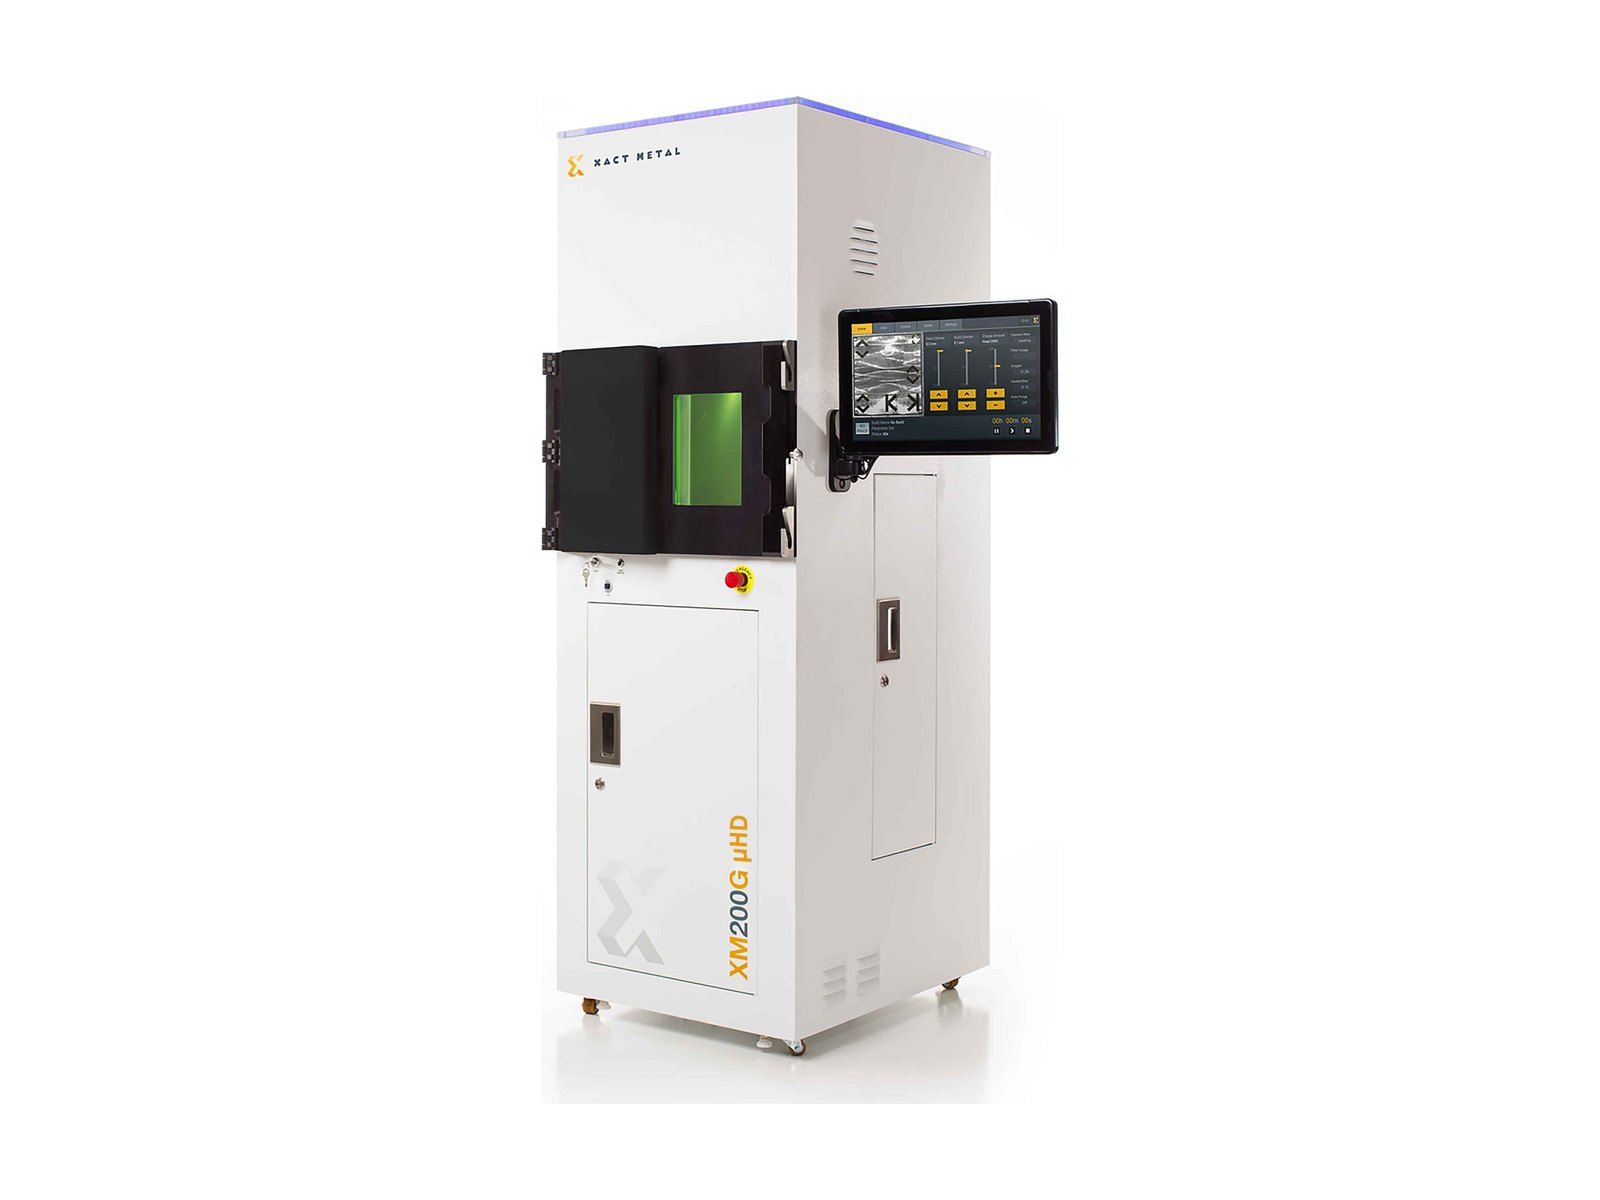
Ab 90.000 $Xact Metal XM200G, zur Markteinführung 2021
Selbst kaufen: nein, bestell die Teile
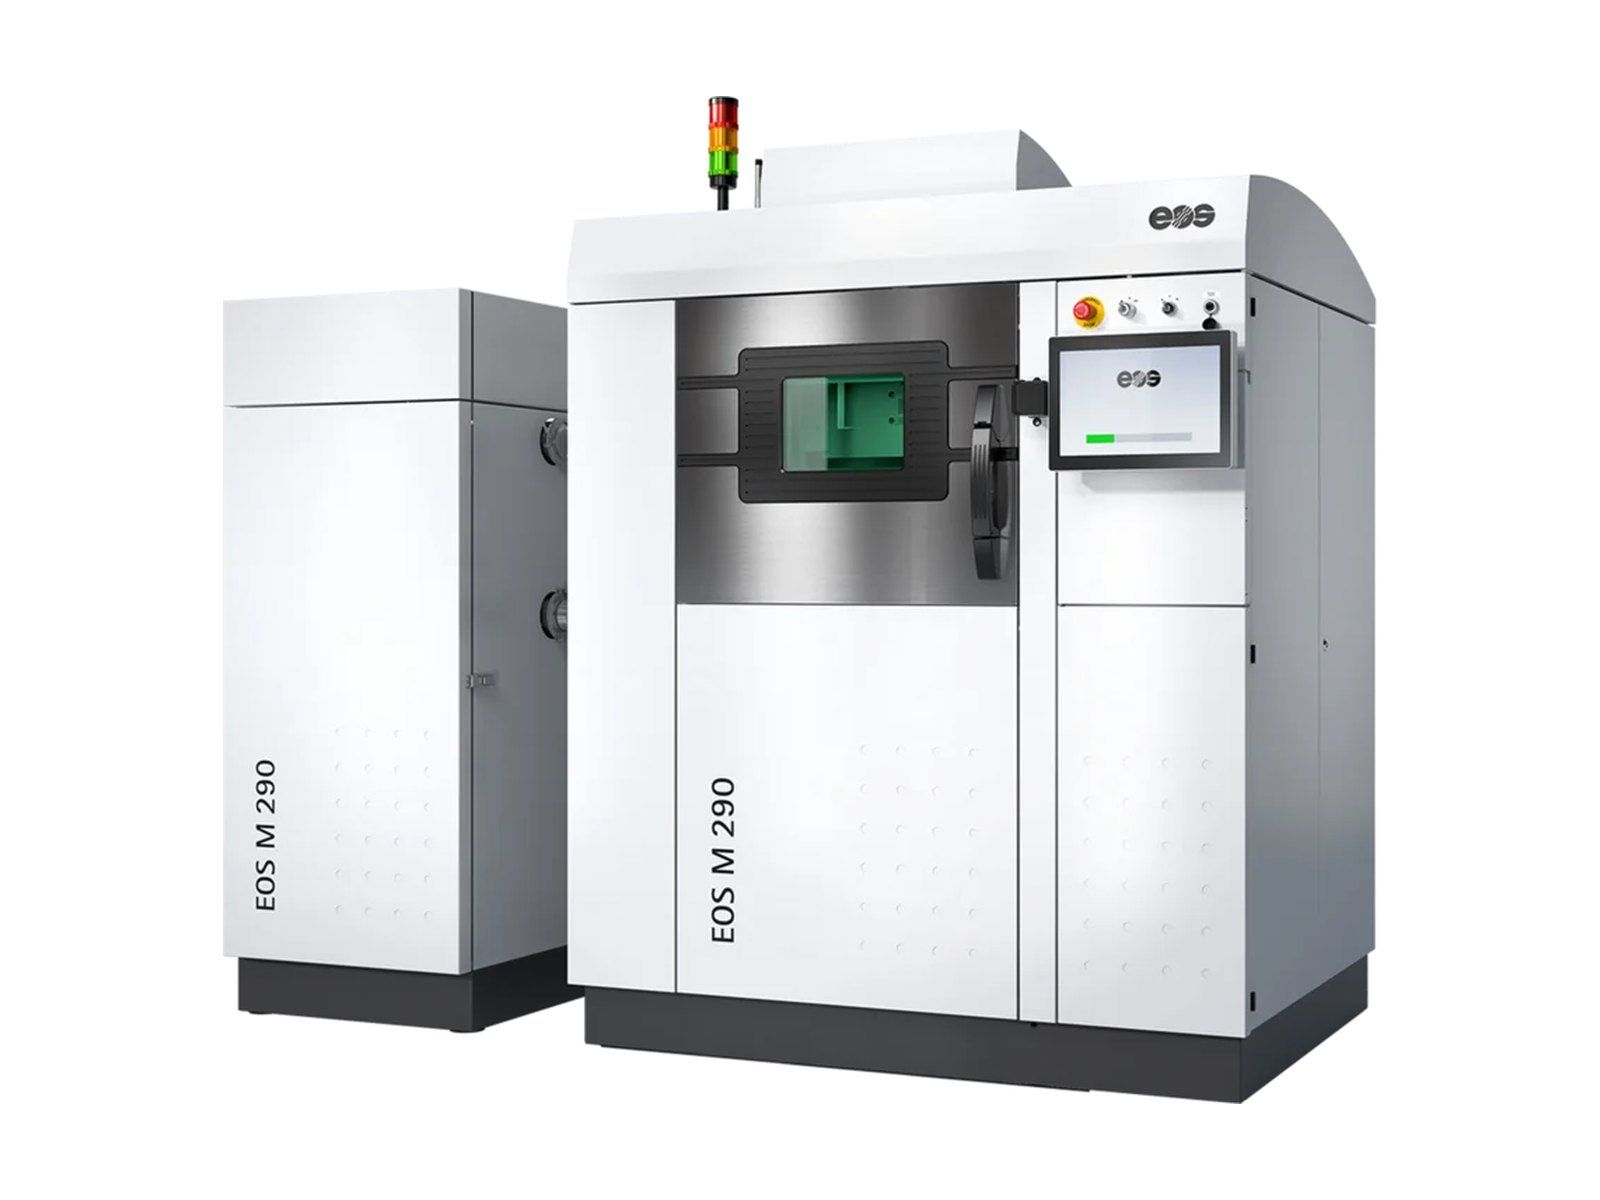
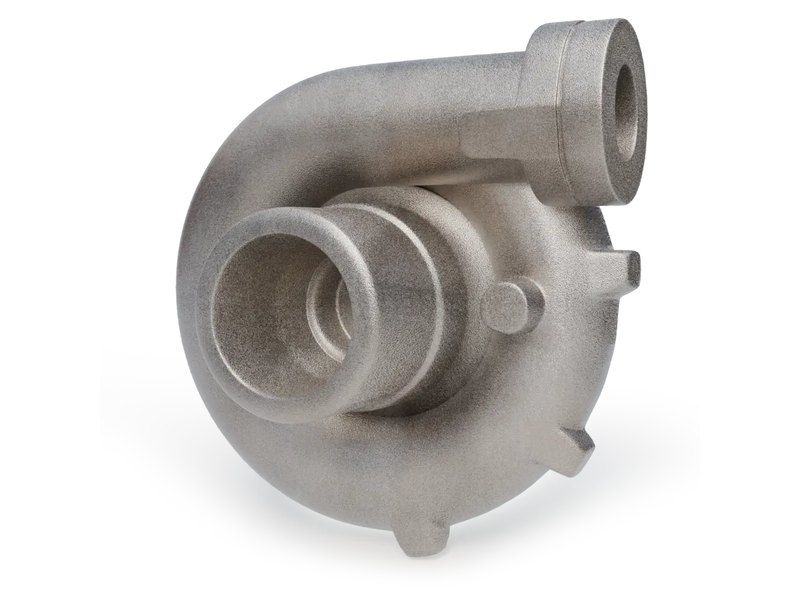
Die Kammer ist mit einem Inertgas wie Argon gefüllt, und ein Laser schmilzt jede Schicht Metallpulver. Das Teil entsteht auf massiven Stützen aus Metall, die mit einer Stahlplatte verbunden sind, wird auf der Platte wärmebehandelt, um Spannungen abzubauen, und dann mit einer Säge oder durch Drahterodieren abgetrennt. EOS nennt für seine Maschinen keine Preise.
- 316L, 17-4 PH, Titan, Aluminium, Inconel
- ±0,08 mm bei Protolabs
- Schichten 20 bis 50 µm
Vorteile
- Voll dichte Metallteile, bei Protolabs nahe 100 %
- Gitterstrukturen und Baugruppen in einem Teil gedruckt
- Stähle, Titan, Aluminium und Nickellegierungen
Nachteile
- Die Stützen sind aus Metall, und sie abzutrennen und abzufräsen kostet
- Laut Protolabs Network anfälliger für Ermüdung als konventionell gefertigtes Metall
- 90.000 $ und mehr für die Maschine
Fotos: EOS, Xact Metal und JLC3DP
Freistrahl-Bindemittelauftrag
Metall-Binder-Jetting
Mit Kleber gedruckt, dann im Ofen gesintert
Etwa 550.000 $HP Metal Jet S100
Selbst kaufen: nein, das ist etwas für Fabriken
Ein Tintenstrahl-Druckkopf spritzt Schicht für Schicht ein Bindemittel auf Metallpulver, und es entsteht ein zerbrechliches „grünes“ Teil. Es wird ausgehärtet und dann in einem Ofen gesintert, wo die Metallkörner verschmelzen und das Teil auf seine Endgröße schrumpft. Desktop Metal, ein großer Name in diesem Verfahren, ging 2025 in die Insolvenz, und sein Binder-Jetting-Geschäft wurde an Arc Impact verkauft.
- Edelstahl 316L und 17-4 PH
- Keine Stützen
- ±0,3 mm bei JLC3DP
Vorteile
- Keine Stützen zu entfernen
- Laut HP für große Stückzahlen gemacht
- Komplexe Formen und feine Details
Nachteile
- Die Teile schrumpfen im Ofen und werden deshalb größer gedruckt
- Zum Drucker kommen ein Ofen und das Aushärten dazu
- Eine halbe Million Dollar für den Drucker
Fotos: HP
Materialextrusion
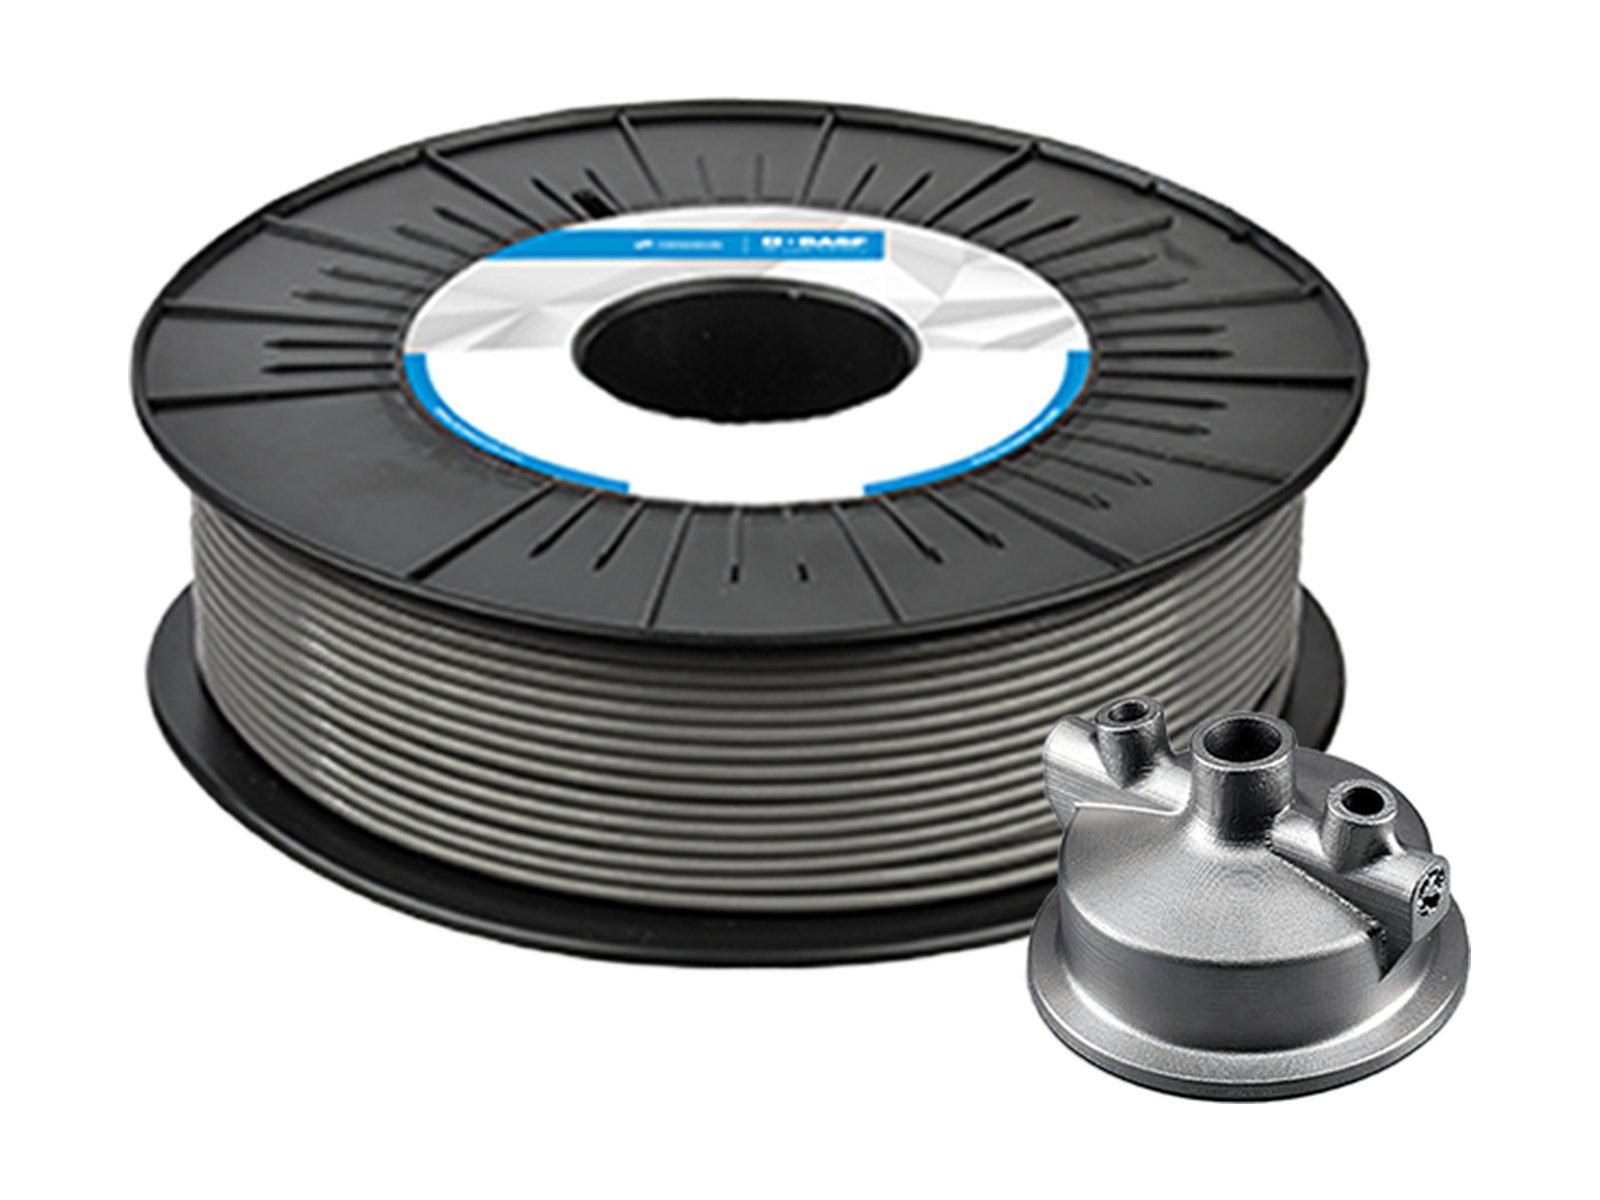
Metall-FDM
Gebundenes Metall: Metallpulver in einem Kunststoffbinder
Dein Filament-Druckerund ein Dienstleister fürs Entbindern und Sintern
Selbst kaufen: selbst drucken, dann die Teile einschicken
Ein Filament, das größtenteils aus Edelstahlpulver besteht, wird auf einem gewöhnlichen Filament-Drucker gedruckt. Das gedruckte Teil wird dann entbindert, um den Kunststoff herauszuholen, und zu massivem Metall gesintert. Forward AM, das die Filamente Ultrafuse 316L und 17-4 PH herstellt, lässt beides von Partnern machen. Die Teile schrumpfen, deshalb skaliert MatterHackers sie in der Breite auf 120 % und in der Höhe auf 126 %.
- Edelstahl 316L und 17-4 PH
- Schichten 0,10 bis 0,25 mm
- 20 bis 26 % größer gedruckt
Vorteile
- Metallteile von einem Drucker, den du schon hast
- Kein loses Metallpulver zu Hause
- Halterungen, Werkzeuge und Vorrichtungen in kleinen Stückzahlen
Nachteile
- Warten, während die Teile unterwegs sind und gesintert werden
- Schrumpft in der Höhe stärker als in der Breite, braucht also Testdrucke
- Nur zwei Edelstähle
Foto: Forward AM
Materialauftrag mit gerichteter Energieeinbringung
DED
Directed Energy Deposition, auch Lichtbogen-Drahtauftrag (WAAM)
Auf Anfragekeine veröffentlichten Preise
Selbst kaufen: nein
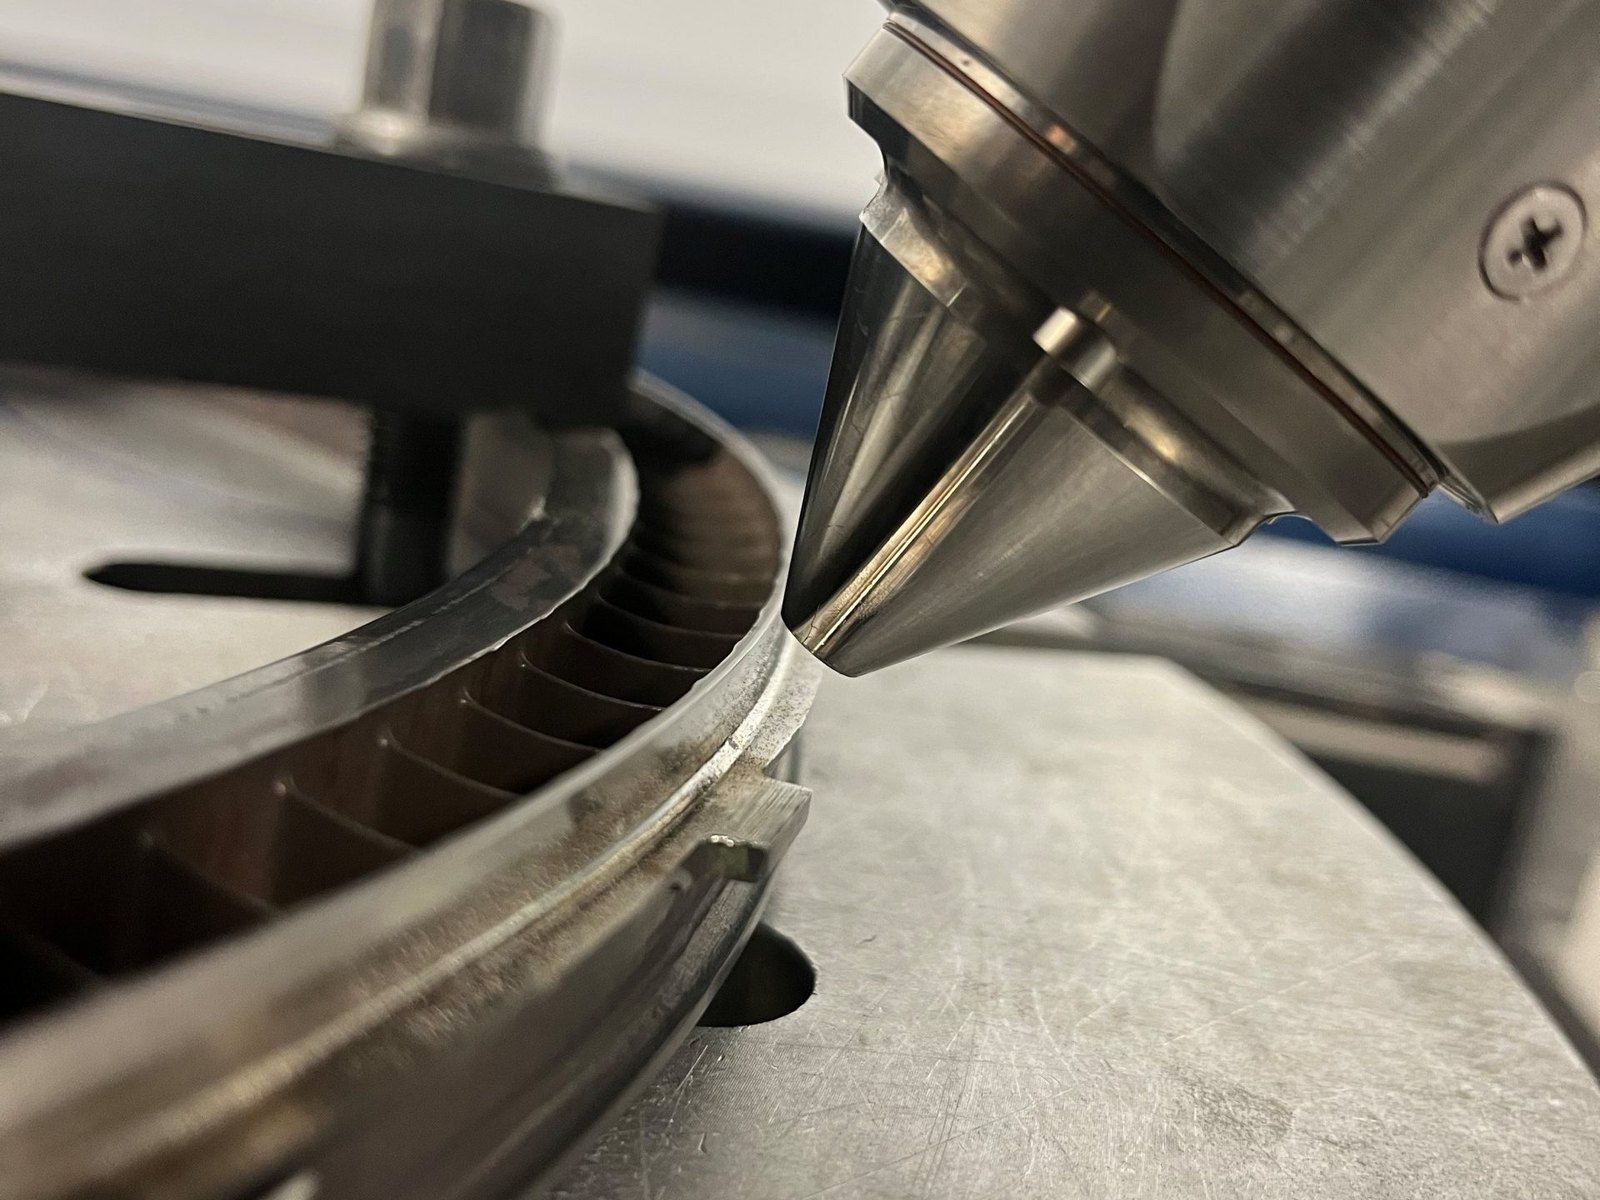
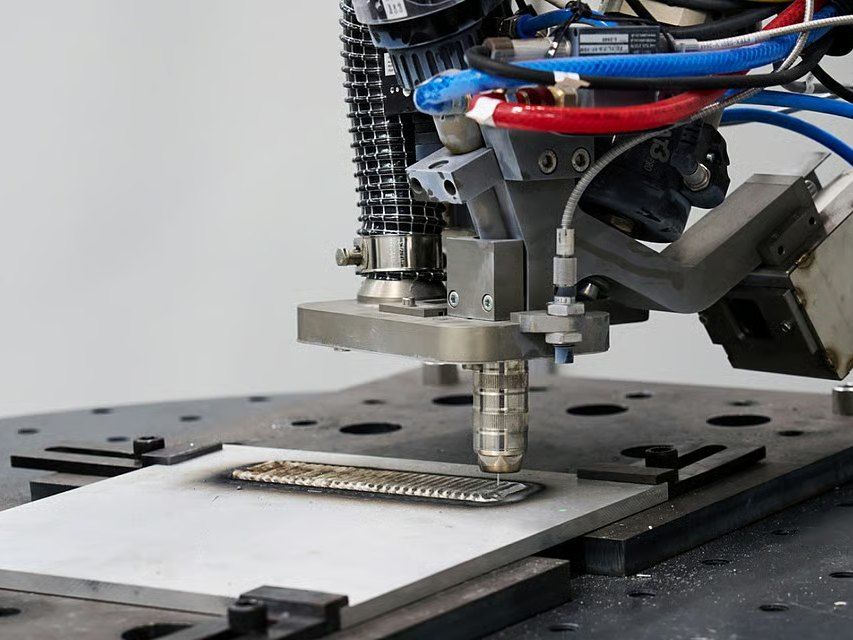
Ein Kopf schmilzt Metalldraht oder Metallpulver, während er es zuführt, mit einem Laser, einem Elektronenstrahl oder einem Schweißlichtbogen, und baut das Teil Raupe für Raupe auf. Das Verfahren ist für große Teile und Reparaturen: Hyundai nutzt den Lichtbogen-Drahtauftrag für große Strukturbauteile, und GKN Aerospace setzt DED ein, um Teile von Strahltriebwerken instand zu setzen.
- Stahl, Edelstahl, Aluminium, Titan
- Baut auf vorhandene Teile auf
Vorteile
- Sehr große Teile aus einem Stück
- Repariert verschlissene Teile, indem es wieder Metall aufträgt
Nachteile
- Grobe Raupen, keine feinen Details
- Nur Industriemaschinen
Fotos: GKN Aerospace und Hyundai
Wie genau jedes Verfahren ist
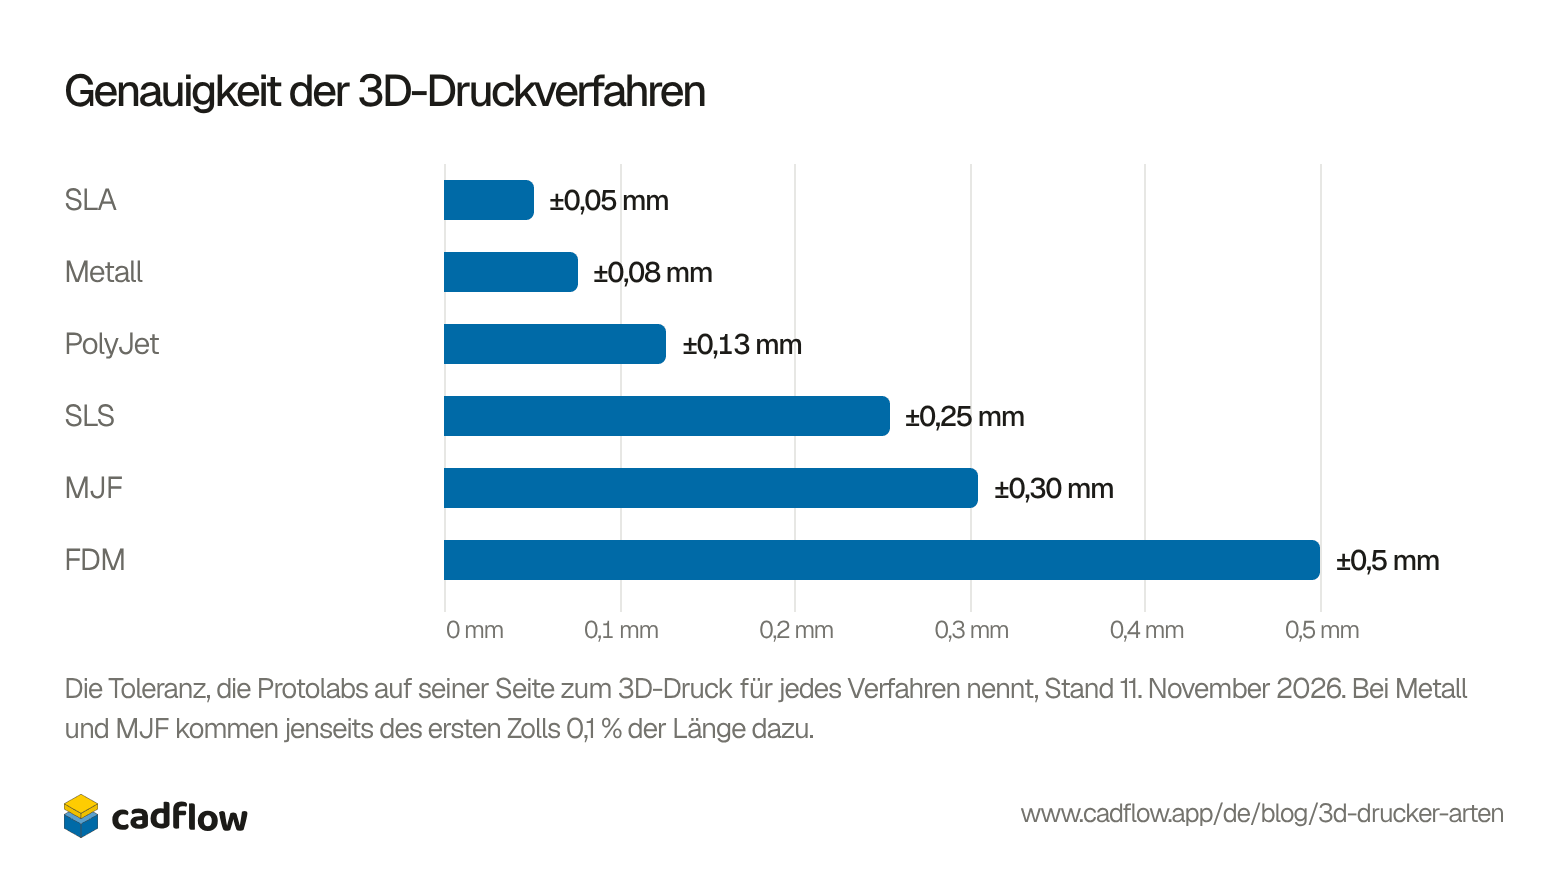
Protolabs nennt für jedes Verfahren, das es anbietet, eine Toleranz, auf seinen eigenen Industriemaschinen. Ein Desktop-Drucker schafft meist weniger: Protolabs Network nennt ±0,5 % für FDM und SLA auf dem Desktop, mindestens ±0,5 mm für FDM und ±0,10 mm für Resin.
Als Tabelle anzeigen
| Verfahren | Toleranz |
|---|---|
| SLA | ±0,05 mm |
| Metall | ±0,08 mm |
| PolyJet | ±0,13 mm |
| SLS | ±0,25 mm |
| MJF | ±0,30 mm |
| FDM | ±0,5 mm |
Selbst kaufen oder die Teile bestellen?
Mit einem Filament-Drucker fangen die meisten Maker an, und ein Resin-Drucker für Details kostet etwa gleich viel. Darüber hinaus kosten die Maschinen Zehn- oder Hunderttausende, deshalb ist es günstiger, die Teile zu bestellen: Du lädst das Modell bei einem Anbieter hoch, und das Teil kommt mit der Post. JLC3DP, einer der Anbieter, die wir verglichen haben, nennt auf seiner Seite Preise für jedes dieser Verfahren:
| Bei JLC3DP | Ab | Toleranz bis |
|---|---|---|
| SLA-Resin | 0,30 $ | ±0,2 mm |
| FDM | 1,00 $ | ±0,3 mm |
| MJF-Nylon | 1,00 $ | ±0,3 mm |
| SLS-Nylon | 1,00 $ | ±0,3 mm |
| Vollfarbiges Resin-Jetting | 5,00 $ | ±0,2 mm |
| Metall-Binder-Jetting, 316L | 5,00 $ | ±0,3 mm |
| Laserstrahlschmelzen von Metall | 8,00 $ | ±0,3 mm |
Das sind die Preise für die kleinsten Teile, ohne Versand. Größere Teile werden nach Gewicht berechnet: Als JLC3DP seine Preise zuletzt senkte, im August 2025, kostete MJF-Nylon 0,275 $ pro Gramm und Stahl 316L 0,21 $ pro Gramm.
Welchen würden wir nehmen?
Unserer Meinung nach fängst du mit einem Filament-Drucker an: Die beliebtesten kosten 219 $ bis 749 $ und drucken die Halterungen, Gehäuse und Vorrichtungen, die die meisten Maker brauchen. Lern die Filamente und die Düsen kennen, und nimm nur dann einen Resin-Drucker dazu, wenn du Miniaturen, Schmuck oder andere kleine, detaillierte Teile druckst. Bestell Teile aus Nylon und Metall bei einem Anbieter, bis du so viele brauchst, dass sich eine Maschine bezahlt macht. Jeder dieser Drucker fängt mit einem 3D-Modell an, und der Slicer macht daraus die Bewegungen deines Druckers.
Über CadFlow
Wir entwickeln CadFlow, modernes CAD für Maker und Ingenieure: schneller modelliert, einfacher zu bedienen und robuster als herkömmliches CAD. CadFlow ist noch nicht öffentlich. Wenn du es ausprobieren willst, trag dich in die Warteliste ein.
Häufige Fragen
Welche Art von 3D-Drucker ist am weitesten verbreitet?
Der Filament-Drucker (FDM). CONTEXT, das die Auslieferungen von Druckern verfolgt, zählte im ersten Quartal 2025 mehr als eine Million ausgelieferte Drucker unter 2.500 $. Bambu Lab, das nur Filament-Drucker baut, hatte über das Jahr 2025 einen Anteil von 37 %, und Bambu Lab, Creality, Elegoo und Anycubic kamen im zweiten Quartal 2026 zusammen auf 87 %.
Was ist der Unterschied zwischen SLA, MSLA und DLP?
Alle drei härten flüssiges Resin mit Licht aus, Schicht für Schicht. SLA zeichnet jede Schicht mit einem Laser, DLP projiziert die ganze Schicht mit einem Chip aus winzigen Spiegeln, und MSLA leuchtet mit LEDs durch einen LCD-Bildschirm, der alles außer der Schicht abdeckt. MSLA nutzt fast jeder Resin-Drucker für zu Hause, auch die Form 4 von Formlabs.
Ist Resin-Druck sicher?
Mit Vorsicht. Formlabs rät, immer Handschuhe aus Nitril oder Neopren zu tragen, weil flüssiges Resin sensibilisierend wirkt: Wer es immer wieder berührt, kann eine Allergie bekommen. Lüfte den Raum, wasch die Teile in Isopropanol, gieß Resin nie in den Ausguss und härte die Teile unter UV-Licht nach.
Kann ich zu Hause Metall drucken?
Nicht direkt. Du kannst ein metallgefülltes Filament wie Ultrafuse 316L von Forward AM auf einem gewöhnlichen Filament-Drucker drucken und die Teile dann einschicken, damit sie entbindert und zu massivem Stahl gesintert werden. Oder du druckst ein Modell in gießbarem Resin und lässt es abgießen: Das Castable Wax Resin von Formlabs brennt für den Schmuckguss sauber aus. Der günstigste Laser-Metalldrucker, den wir gefunden haben, kam für 90.000 $ auf den Markt.
Was ist der Unterschied zwischen SLS und MJF?
Beide verschmelzen Nylonpulver Schicht für Schicht, ohne Stützen. SLS zeichnet jede Schicht mit einem Laser; MJF spritzt ein Schmelzmittel auf das Pulver und erhitzt die ganze Schicht mit Lampen. Bei Protolabs ist SLS etwas genauer (±0,25 gegenüber ±0,30 mm), und MJF-Teile sind in jeder Richtung etwas gleichmäßiger; Protolabs färbt sie schwarz.
Ist 3D-Druck dasselbe wie additive Fertigung?
Fast. ISO/ASTM 52900 nennt additive Fertigung den Prozess, Werkstoffe zu verbinden, um aus 3D-Modelldaten Teile herzustellen, meist Schicht für Schicht. Die Norm merkt an, dass „3D-Druck“ oft für dasselbe verwendet wird, vor allem bei Maschinen, die nicht industriell sind.
Woher kommen die Fakten?
Stand 11. November 2026. Die Norm: ISO/ASTM 52900:2021 und ihre Vorschau. Was sich verkauft: die Zahlen von CONTEXT im TCT Magazine, noch einmal und bei Tom's Hardware. Preise: Bambu Lab, Elegoo, Formlabs Form 4 und Fuse, HP MJF 1200 und Metal Jet, Carbon und das TCT Magazine zur Stratasys J55 und Xact Metal XM200G. Wie jedes Verfahren funktioniert: Formlabs über Resin-Drucker, SLS und Sicherheit mit Resin, Carbon, Protolabs Network über Material Jetting und Metall, 3D Systems, Forward AM und MatterHackers sowie 3D Printing Industry über Hyundai und GKN Aerospace. Toleranzen: Protolabs und Protolabs Network. Preise der Anbieter: JLC3DP und seine Preissenkung. Desktop Metal: TCT Magazine.
Kostenlose Tools dazu
- Zahnriemenscheiben-GeneratorGT2-, HTD-, T- und MXL-Zahnriemenscheiben mit Bordscheiben, Nabe und Gewindestift, samt dem Riemen, der zwei verbindet. Als STL, SVG oder DXF herunterladen.
- Bildwinkel-RechnerWelches Objektiv eine Kamera braucht und was sie aus einer Höhe erfasst: Bildwinkel und Fläche, in 3D.
Verlauf dieses Beitrags
- Veröffentlicht
Als Nächstes lesen

Die 8 beliebtesten 3D-Drucker 2027, am selben Teil getestet

Die 4 besten Slicer 2027: 3D-Drucker-Software im Vergleich

Filamentarten im Vergleich: PLA, PETG, ABS, ASA, TPU und Nylon


Diesen Blog schreibt das Team hinter CadFlow. Mit CadFlow baust du dein Projekt in 3D und zeigst, wie man es zusammenbaut.
So funktioniert CadFlow