3D-Drucker-Düsen: Größen und Materialien, welche Düse wofür

Die meisten Drucker kommen mit einer 0,4-mm-Düse, und für die meisten Drucke ist sie die richtige. Mit der Größe tauschst du Details gegen Tempo. Das Material entscheidet, welche Filamente du überhaupt drucken kannst, denn Carbonfasern und nachleuchtendes Filament schleifen eine Messingdüse innerhalb einer Spule ab.
Wähl eine Düsengröße
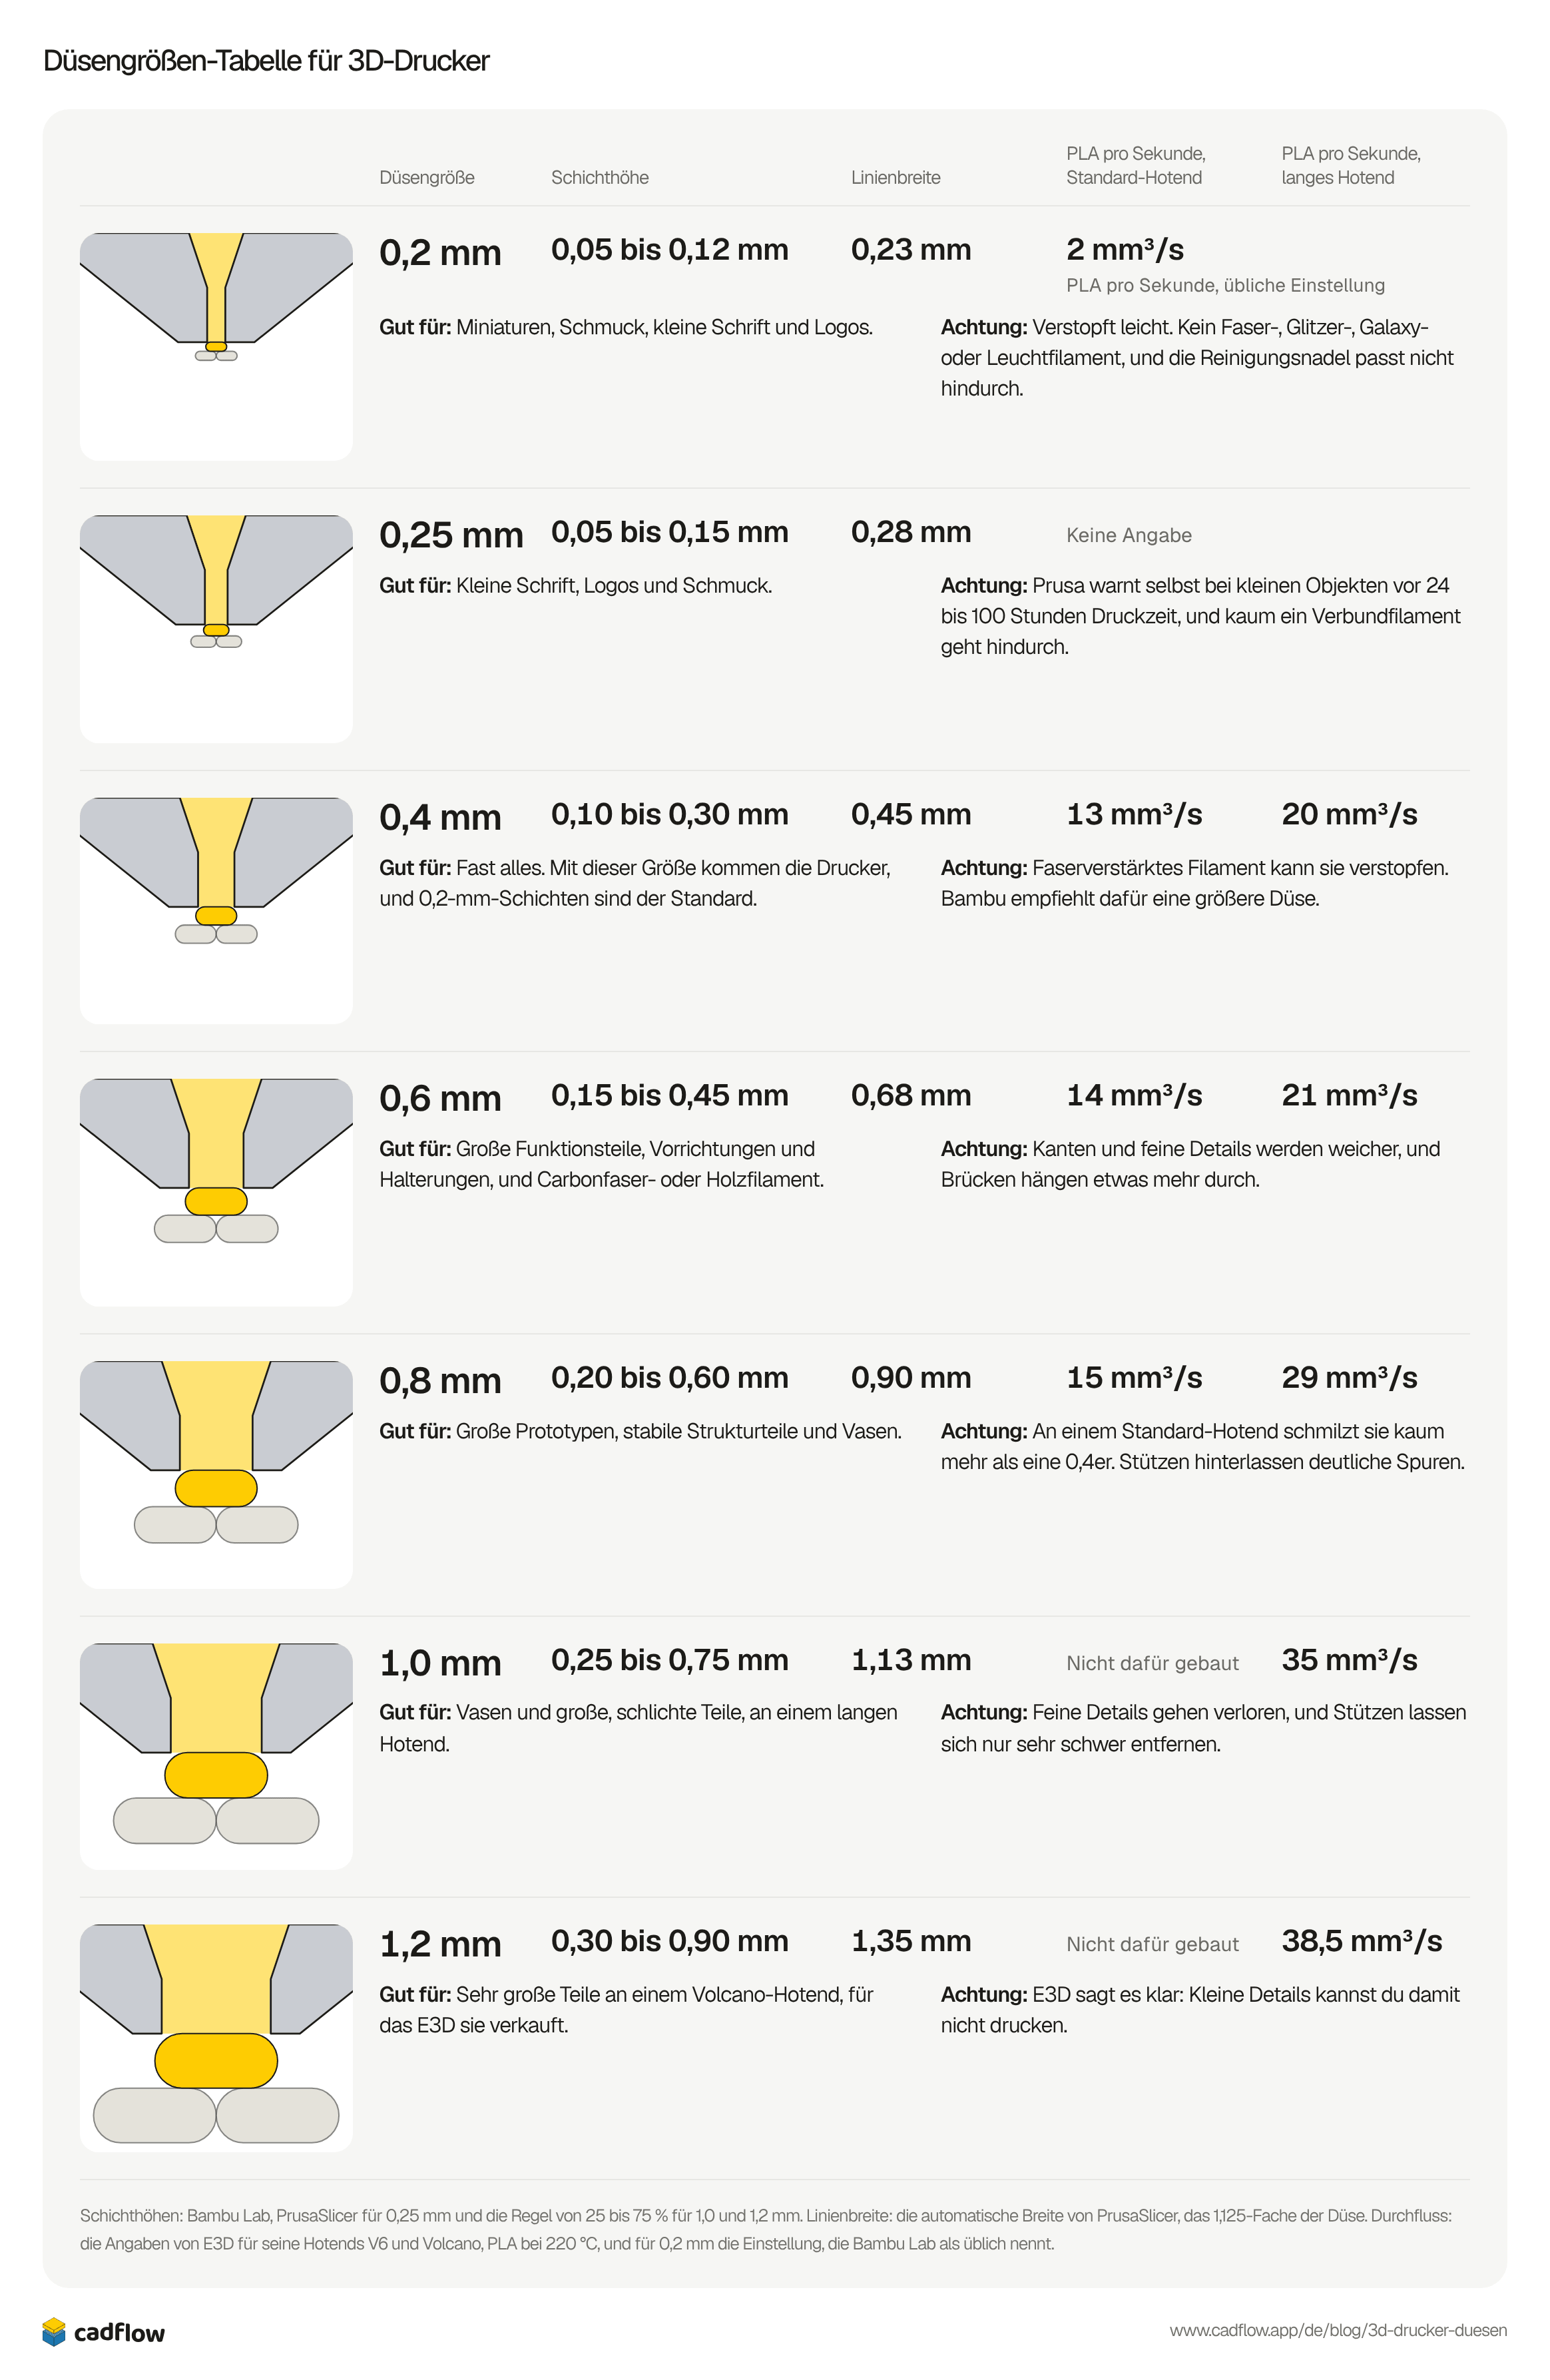
Jede Größe hat ihren eigenen Bereich an Schichthöhen und legt eine Linie, die etwas breiter ist als ihr Loch. Die Zeichnungen zeigen jede Größe im selben Maßstab, mit der Linie, die gerade gedruckt wird, in Gelb unter der Spitze, auf der Schicht davor.
0,2 mm
- Schichthöhe
- 0,05 bis 0,12 mm
- Linienbreite
- 0,23 mm
- PLA pro Sekunde, übliche Einstellung
- 2 mm³/sPLA pro Sekunde, übliche Einstellung
Gut für: Miniaturen, Schmuck, kleine Schrift und Logos.
Achtung: Verstopft leicht. Kein Faser-, Glitzer-, Galaxy- oder Leuchtfilament, und die Reinigungsnadel passt nicht hindurch.
0,25 mm
- Schichthöhe
- 0,05 bis 0,15 mm
- Linienbreite
- 0,28 mm
- PLA pro Sekunde
- Keine Angabe
Gut für: Kleine Schrift, Logos und Schmuck.
Achtung: Prusa warnt selbst bei kleinen Objekten vor 24 bis 100 Stunden Druckzeit, und kaum ein Verbundfilament geht hindurch.
0,4 mm
- Schichthöhe
- 0,10 bis 0,30 mm
- Linienbreite
- 0,45 mm
- PLA pro Sekunde, Standard-Hotend
- 13 mm³/s
- PLA pro Sekunde, langes Hotend
- 20 mm³/s
Gut für: Fast alles. Mit dieser Größe kommen die Drucker, und 0,2-mm-Schichten sind der Standard.
Achtung: Faserverstärktes Filament kann sie verstopfen. Bambu empfiehlt dafür eine größere Düse.
0,6 mm
- Schichthöhe
- 0,15 bis 0,45 mm
- Linienbreite
- 0,68 mm
- PLA pro Sekunde, Standard-Hotend
- 14 mm³/s
- PLA pro Sekunde, langes Hotend
- 21 mm³/s
Gut für: Große Funktionsteile, Vorrichtungen und Halterungen, und Carbonfaser- oder Holzfilament.
Achtung: Kanten und feine Details werden weicher, und Brücken hängen etwas mehr durch.
0,8 mm
- Schichthöhe
- 0,20 bis 0,60 mm
- Linienbreite
- 0,90 mm
- PLA pro Sekunde, Standard-Hotend
- 15 mm³/s
- PLA pro Sekunde, langes Hotend
- 29 mm³/s
Gut für: Große Prototypen, stabile Strukturteile und Vasen.
Achtung: An einem Standard-Hotend schmilzt sie kaum mehr als eine 0,4er. Stützen hinterlassen deutliche Spuren.
1,0 mm
- Schichthöhe
- 0,25 bis 0,75 mm
- Linienbreite
- 1,13 mm
- PLA pro Sekunde, Standard-Hotend
- Nicht dafür gebaut
- PLA pro Sekunde, langes Hotend
- 35 mm³/s
Gut für: Vasen und große, schlichte Teile, an einem langen Hotend.
Achtung: Feine Details gehen verloren, und Stützen lassen sich nur sehr schwer entfernen.
1,2 mm
- Schichthöhe
- 0,30 bis 0,90 mm
- Linienbreite
- 1,35 mm
- PLA pro Sekunde, Standard-Hotend
- Nicht dafür gebaut
- PLA pro Sekunde, langes Hotend
- 38,5 mm³/s
Gut für: Sehr große Teile an einem Volcano-Hotend, für das E3D sie verkauft.
Achtung: E3D sagt es klar: Kleine Details kannst du damit nicht drucken.
Schichthöhen: Bambu Lab, PrusaSlicer für 0,25 mm und die Regel von 25 bis 75 % für 1,0 und 1,2 mm. Linienbreite: die automatische Breite von PrusaSlicer, das 1,125-Fache der Düse. Durchfluss: die Angaben von E3D für seine Hotends V6 und Volcano, PLA bei 220 °C, und für 0,2 mm die Einstellung, die Bambu Lab als üblich nennt.
Eine größere Düse ist nicht immer schneller
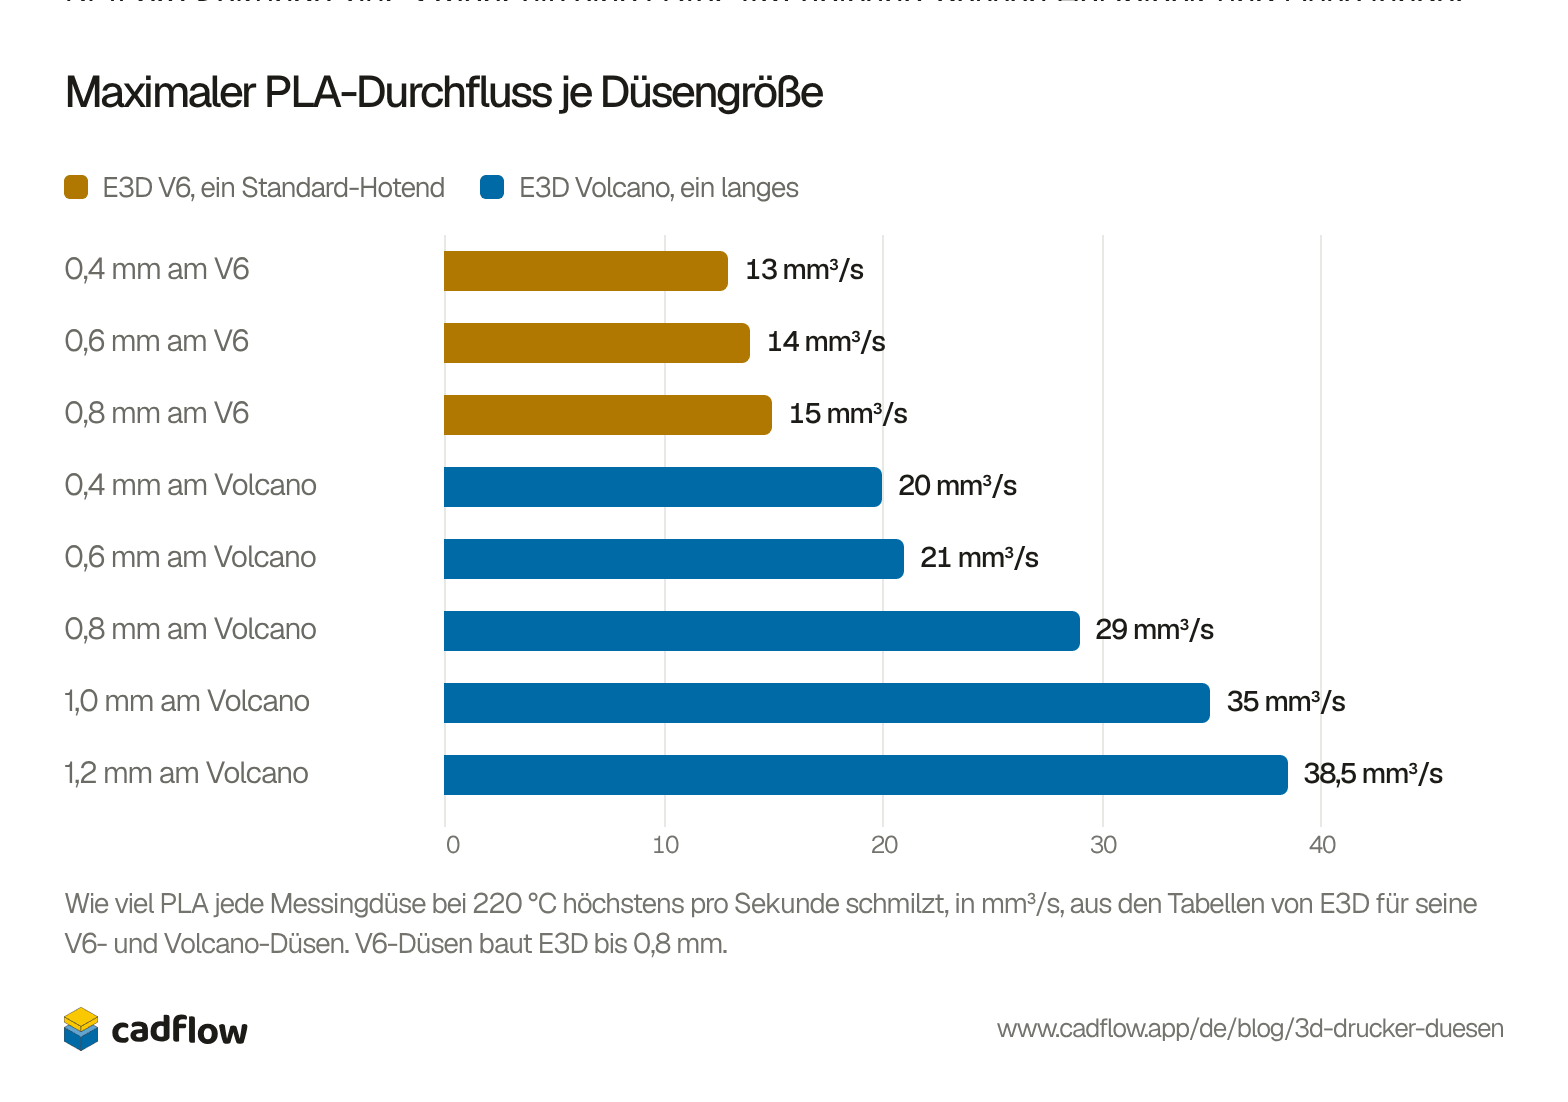
Durch ein größeres Loch kannst du dickere Linien drucken, aber der Kunststoff muss auf dem Weg hindurch trotzdem schmelzen, und das tut er im Hotend, nicht im Loch. Das zeigen die eigenen Zahlen von E3D. An seinem Standard-Hotend V6 schmilzt eine 0,8-mm-Düse 15 mm³ PLA pro Sekunde, nur 2 mehr als eine 0,4er. Am Volcano, dessen Heizblock und Düse länger sind, schmilzt dieselbe 0,8-mm-Düse 29.
E3D V6, ein Standard-HotendE3D Volcano, ein langes
Als Tabelle anzeigen
| Düse | PLA pro Sekunde |
|---|---|
| 0,4 mm am V6 | 13 mm³/s |
| 0,6 mm am V6 | 14 mm³/s |
| 0,8 mm am V6 | 15 mm³/s |
| 0,4 mm am Volcano | 20 mm³/s |
| 0,6 mm am Volcano | 21 mm³/s |
| 0,8 mm am Volcano | 29 mm³/s |
| 1,0 mm am Volcano | 35 mm³/s |
| 1,2 mm am Volcano | 38,5 mm³/s |
CNC Kitchen hat dasselbe mit 0,6-mm-Düsen gemessen und gezählt, wie viel Kunststoff jede fördern konnte, bevor 5 % weniger herauskam als verlangt. Der V6 schaffte 15 mm³/s, der Volcano 30 und die CHT-Düse von Bondtech 40, weil sie den Kunststoff in der Düse in Kanäle aufteilt, sodass mehr davon heißes Metall berührt.
Bevor du also eine 0,8- oder 1,0-mm-Düse für mehr Tempo kaufst, prüf, wie viel dein Hotend schmelzen kann. Ein Nutzer im Forum von Bambu Lab stellte fest, dass der Slicer für einen Druck in PETG-CF mit einer 0,8-mm-Düse 4 Stunden 16 Minuten ansetzte und mit einer 0,6er 3 Stunden 47. Der Support von Bambu antwortete, eine größere Düse sei nicht unbedingt schneller, weil der Durchfluss des Filaments die Grenze setzt. Die 0,6er ist der sicherere Schritt nach oben. Prusa hat festgestellt, dass sie bis zu doppelt so schnell druckt wie eine 0,4er und fast genauso aussieht, und nennt sie die erste zusätzliche Düse, die man kaufen sollte.
Eine größere Düse macht den Kunststoff nicht fester
Bambu Lab schreibt in seiner Anleitung, dass größere Düsen festere Teile machen. CNC Kitchen hat das an einem Prusa MK3S mit Haken getestet, die durch eine 0,4- und eine 0,8-mm-Düse gedruckt wurden, und festgestellt, dass die Festigkeit der Menge an Kunststoff folgte. Bei gleich dicken Wänden hielten alle fünf Varianten zwischen 347 und 380 N, die größere Düse hat ihre Schichten also nicht besser verbunden.
Bei der Zeit gewinnt die größere Düse trotzdem. Bei doppelter Breite und doppelter Schichthöhe legt eine 0,8-mm-Düse in derselben Zeit viermal so viel Kunststoff ab, bei gleicher Druckzeit bekommst du also ein viel schwereres, festeres Teil. Wenn du Festigkeit brauchst, gib Wände dazu und druck sie mit der größeren Düse schneller.
Düsenmaterialien
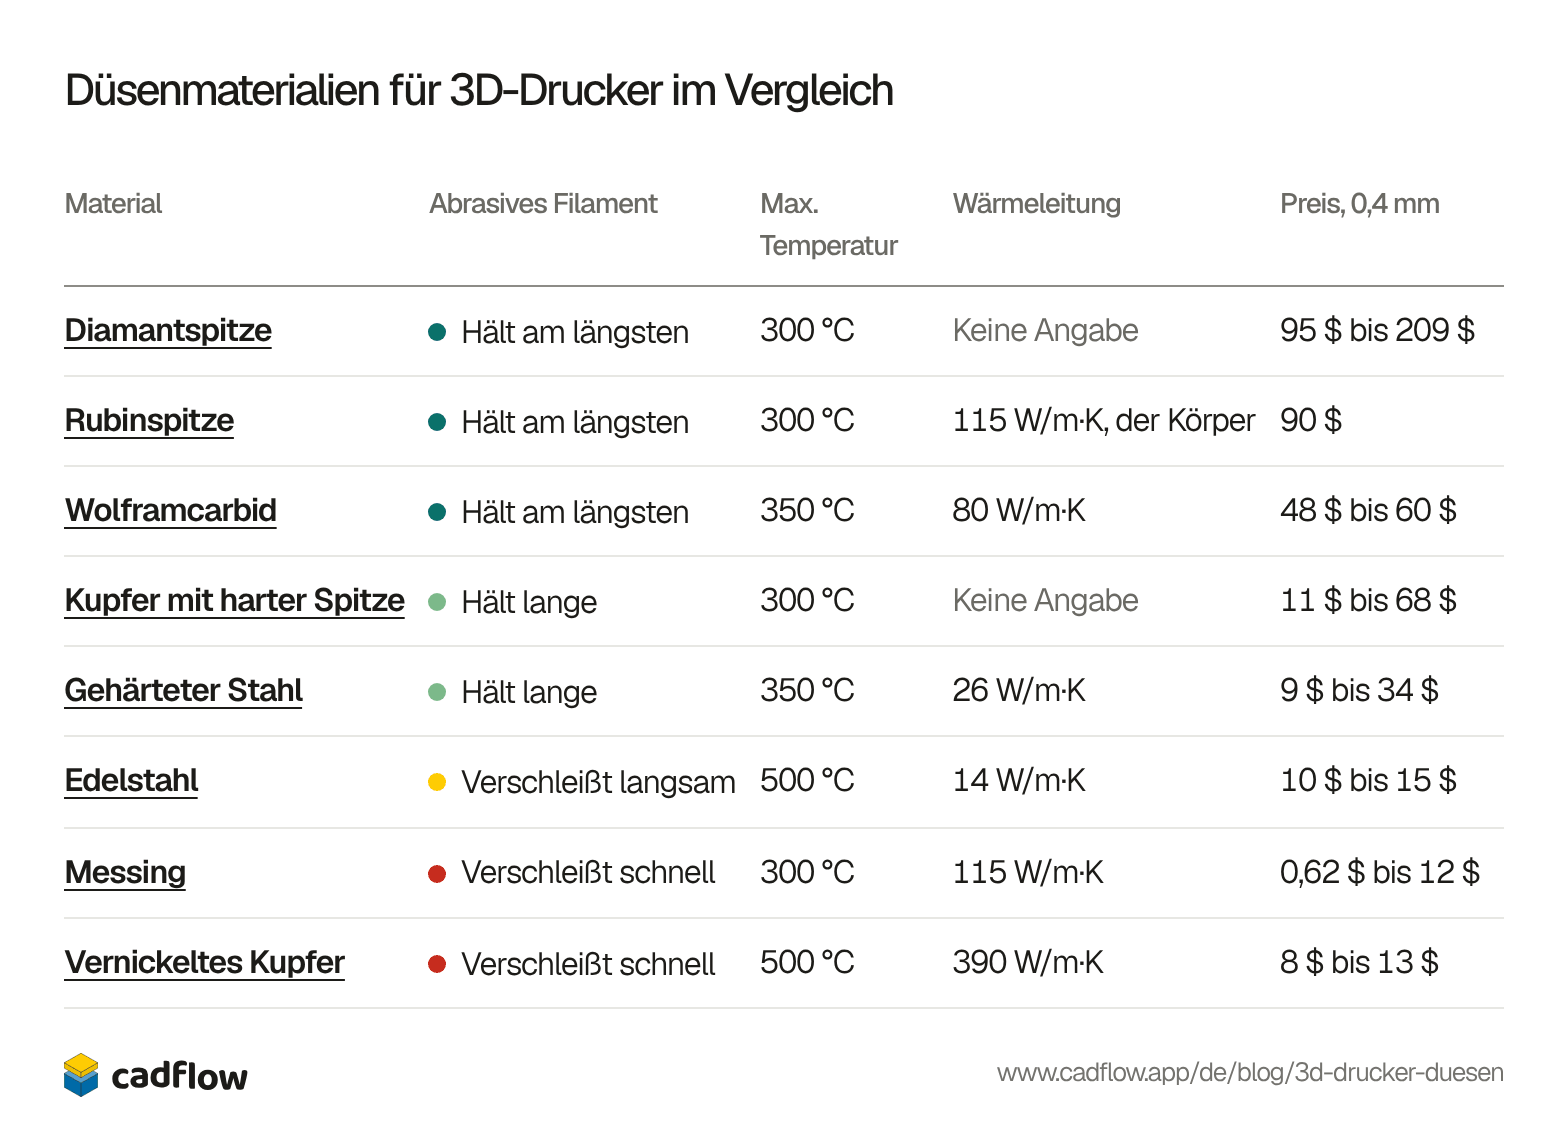
Das Material entscheidet, welche Filamente eine Düse verträgt und wie heiß sie werden darf. Messing ist der Standard, weil es Wärme gut leitet, und jedes härtere Material leitet Wärme entweder schlechter oder kostet weit mehr. Deshalb setzen die Düsen, die zugleich hart sind und schnell heizen, eine harte Spitze auf einen Körper aus Messing oder Kupfer. Sortier die Tabelle nach dem, was dir wichtig ist.
| Material | Abrasives Filament | Max. Temperatur | Wärmeleitung | Preis, 0,4 mm |
|---|---|---|---|---|
| Diamantspitze | Hält am längsten | 300 °C | Keine Angabe | 95 $ bis 209 $ |
| Rubinspitze | Hält am längsten | 300 °C | 115 W/m·K, der Körper | 90 $ |
| Wolframcarbid | Hält am längsten | 350 °C | 80 W/m·K | 48 $ bis 60 $ |
| Kupfer mit harter Spitze | Hält lange | 300 °C | Keine Angabe | 11 $ bis 68 $ |
| Gehärteter Stahl | Hält lange | 350 °C | 26 W/m·K | 9 $ bis 34 $ |
| Edelstahl | Verschleißt langsam | 500 °C | 14 W/m·K | 10 $ bis 15 $ |
| Messing | Verschleißt schnell | 300 °C | 115 W/m·K | 0,62 $ bis 12 $ |
| Vernickeltes Kupfer | Verschleißt schnell | 500 °C | 390 W/m·K | 8 $ bis 13 $ |
| Material | Abrasives Filament | Max. Temperatur | Wärmeleitung | Preis, 0,4 mm |
|---|---|---|---|---|
| Messing | Verschleißt schnell | 300 °C | 115 W/m·K | 0,62 $ bis 12 $ |
| Vernickeltes Kupfer | Verschleißt schnell | 500 °C | 390 W/m·K | 8 $ bis 13 $ |
| Gehärteter Stahl | Hält lange | 350 °C | 26 W/m·K | 9 $ bis 34 $ |
| Edelstahl | Verschleißt langsam | 500 °C | 14 W/m·K | 10 $ bis 15 $ |
| Kupfer mit harter Spitze | Hält lange | 300 °C | Keine Angabe | 11 $ bis 68 $ |
| Wolframcarbid | Hält am längsten | 350 °C | 80 W/m·K | 48 $ bis 60 $ |
| Rubinspitze | Hält am längsten | 300 °C | 115 W/m·K, der Körper | 90 $ |
| Diamantspitze | Hält am längsten | 300 °C | Keine Angabe | 95 $ bis 209 $ |
| Material | Abrasives Filament | Max. Temperatur | Wärmeleitung | Preis, 0,4 mm |
|---|---|---|---|---|
| Edelstahl | Verschleißt langsam | 500 °C | 14 W/m·K | 10 $ bis 15 $ |
| Vernickeltes Kupfer | Verschleißt schnell | 500 °C | 390 W/m·K | 8 $ bis 13 $ |
| Wolframcarbid | Hält am längsten | 350 °C | 80 W/m·K | 48 $ bis 60 $ |
| Gehärteter Stahl | Hält lange | 350 °C | 26 W/m·K | 9 $ bis 34 $ |
| Diamantspitze | Hält am längsten | 300 °C | Keine Angabe | 95 $ bis 209 $ |
| Rubinspitze | Hält am längsten | 300 °C | 115 W/m·K, der Körper | 90 $ |
| Kupfer mit harter Spitze | Hält lange | 300 °C | Keine Angabe | 11 $ bis 68 $ |
| Messing | Verschleißt schnell | 300 °C | 115 W/m·K | 0,62 $ bis 12 $ |
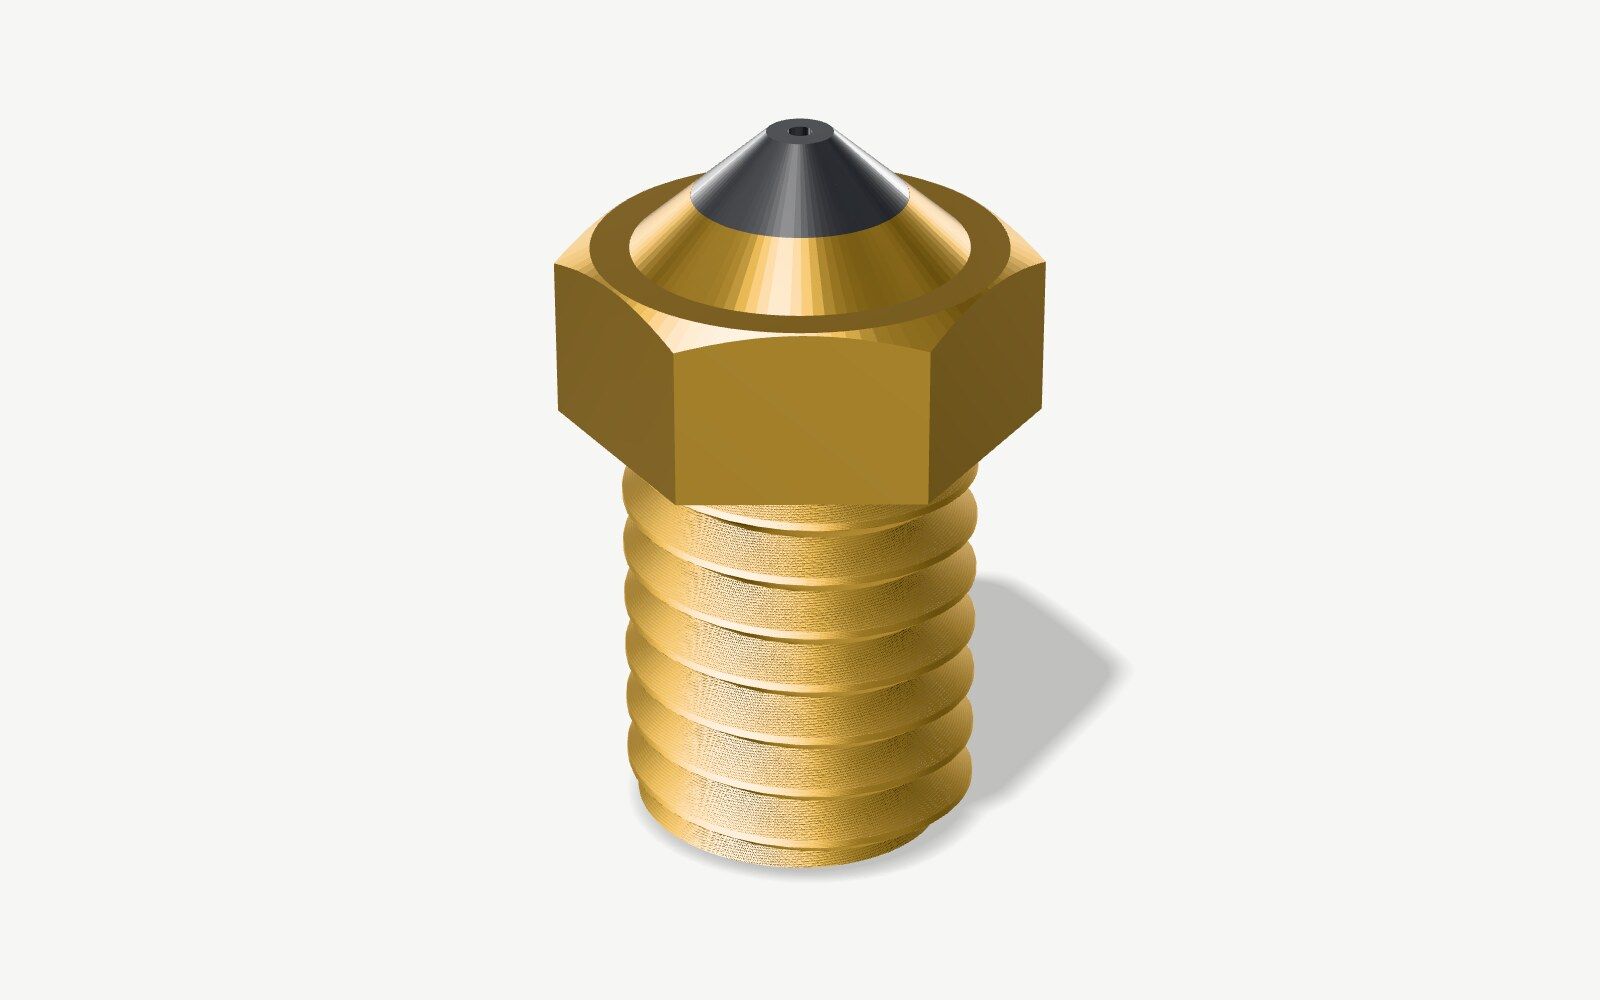
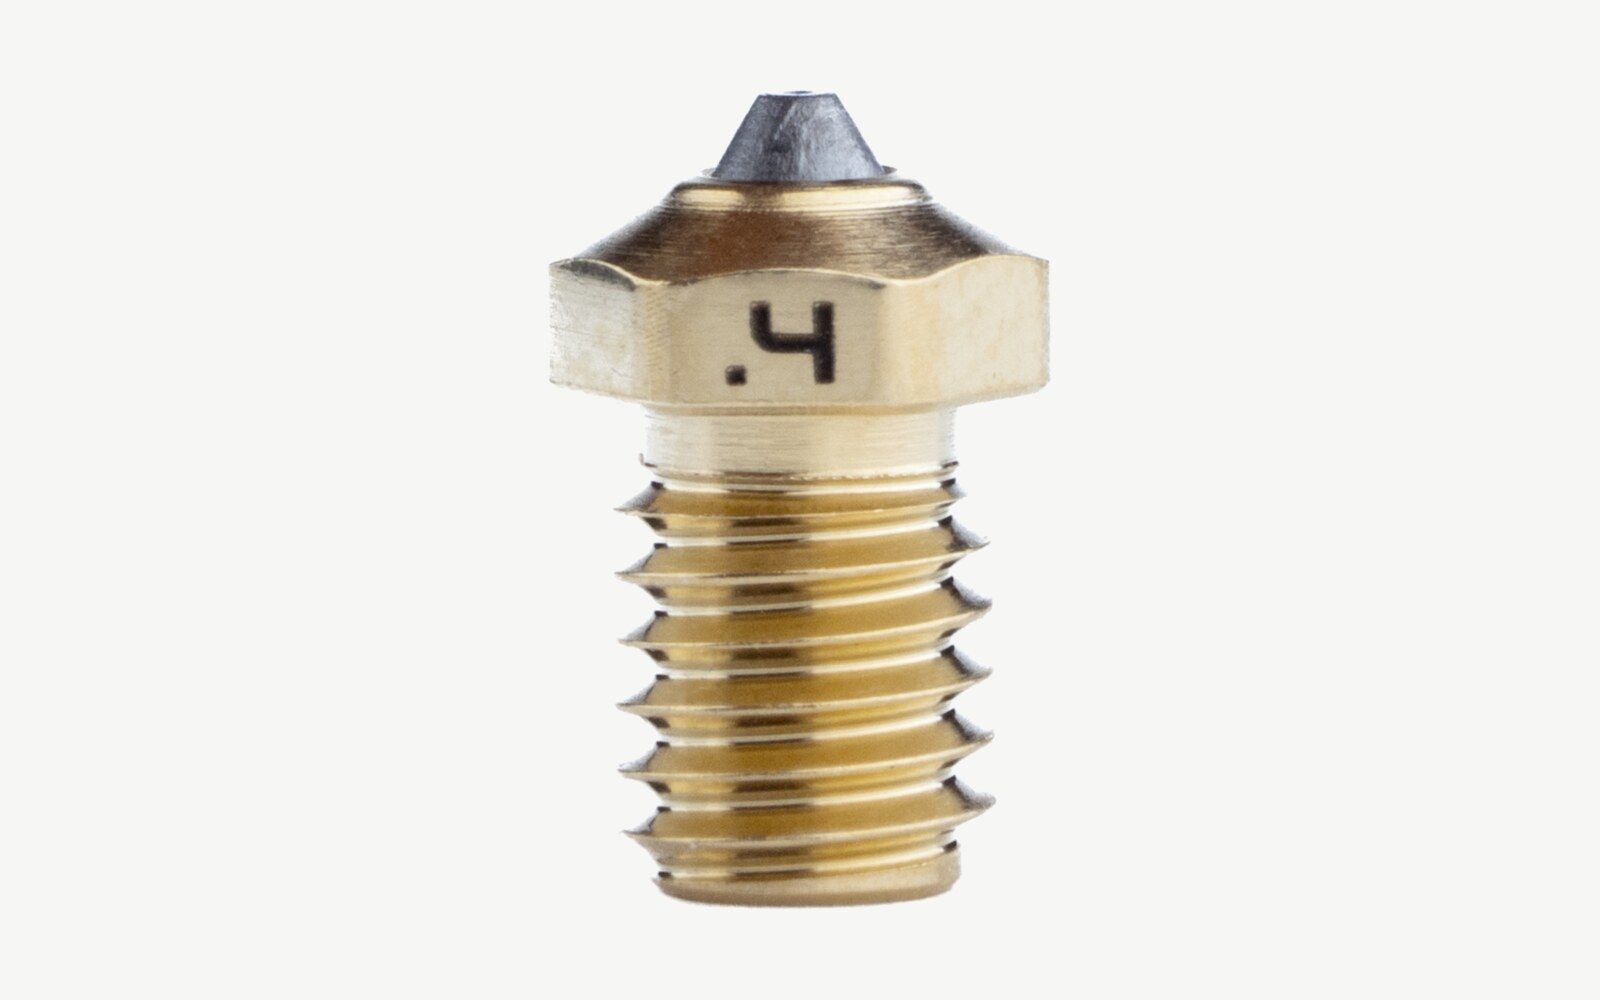
Diamantspitze
Polykristalliner Diamant, in die Spitze eines Metallkörpers eingesetzt
95 $ bis 209 $ für eine 0,4-mm-Düse
Gut für: Jedes abrasive Filament, jeden Tag
Vorteile
- Das härteste Material, aus dem Düsen gemacht werden
- Für fast jeden Drucker erhältlich
Nachteile
- 95 $ bis 209 $ für eine Düse
- Noch kein unabhängiger Verschleißtest
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
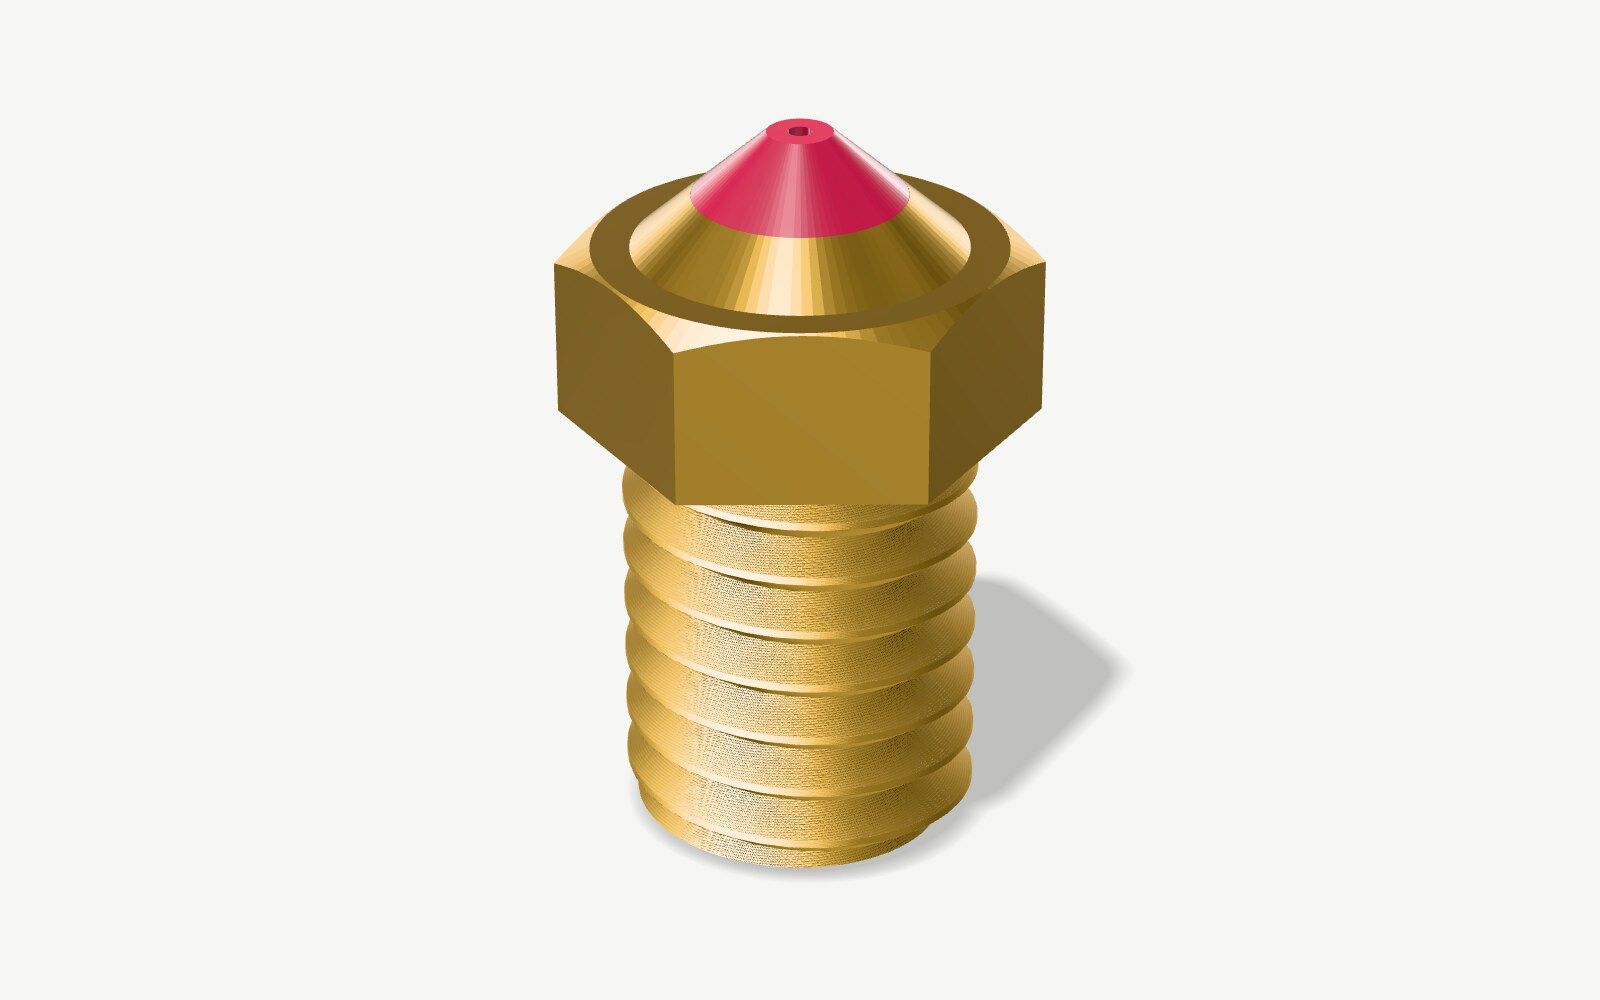
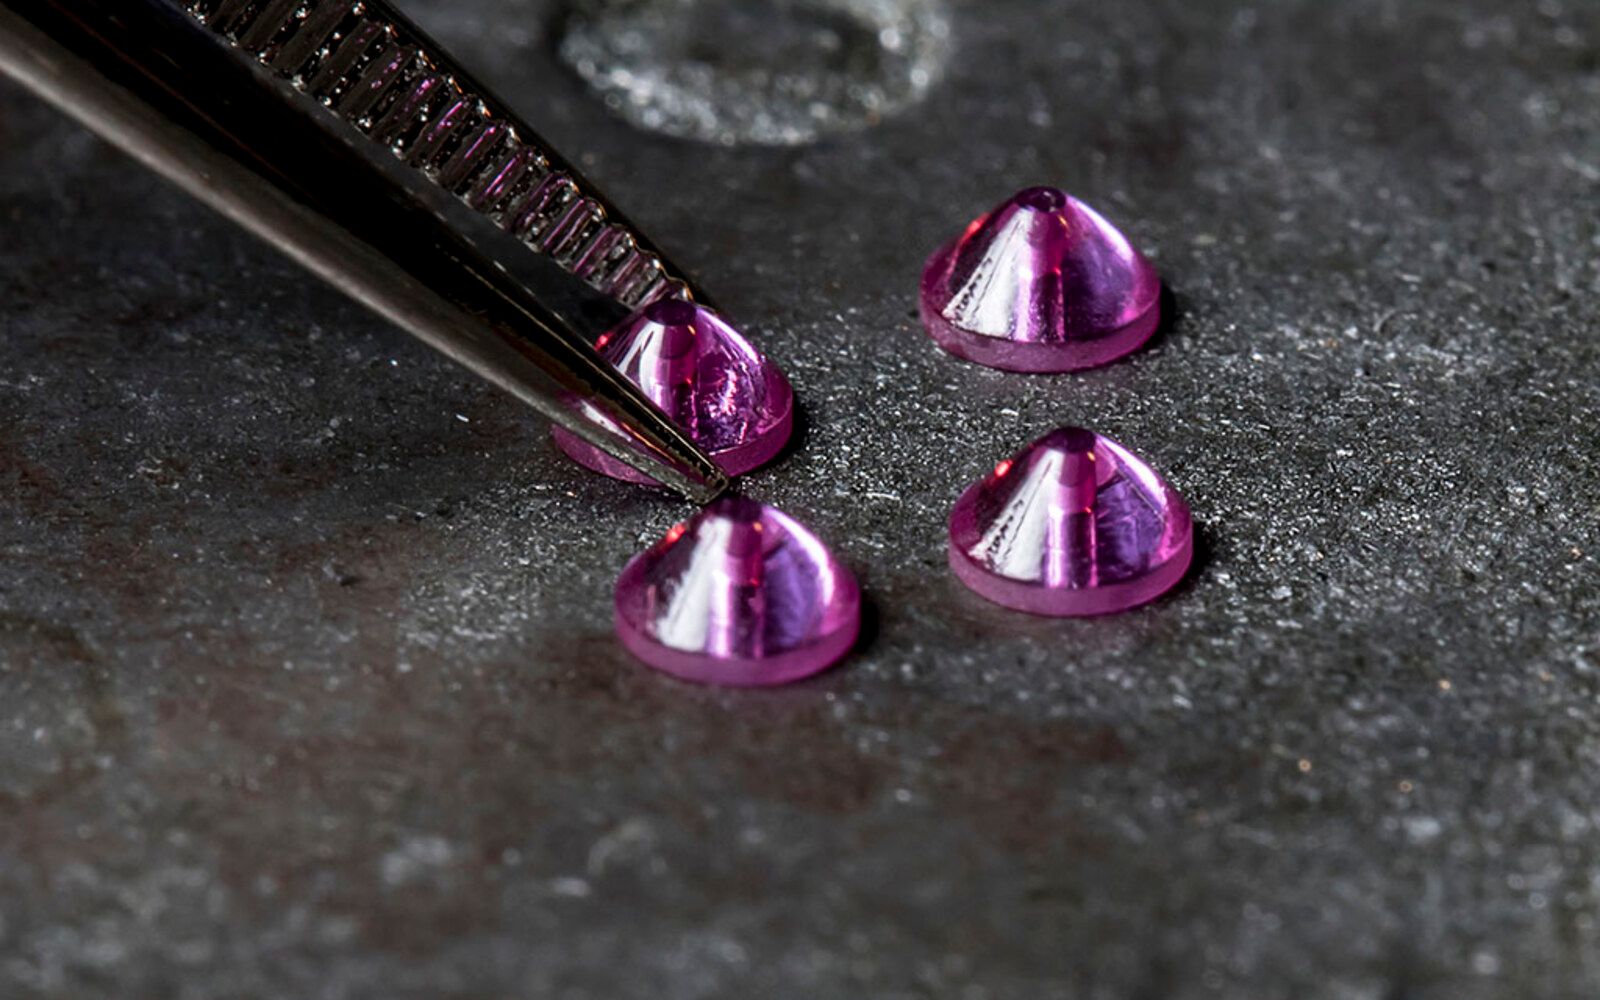
Rubinspitze
Ein Messingkörper mit einem Rubin in der Spitze
90 $ für eine 0,4-mm-Düse
Gut für: Jedes abrasive Filament, jeden Tag
Vorteile
- Kein sichtbarer Verschleiß nach 8 kg Carbonfaser in Olssons Test
- Der Messingkörper leitet Wärme wie jede Messingdüse
- 500 °C in der Version High Temp
Nachteile
- Der Rubin kann springen, wenn die Düse ans Bett stößt
- Ab 90 $, und bei MatterHackers ausverkauft, als wir nachgesehen haben
Daten: Olsson · Bild: unser eigenes Modell, gerendert
Daten: Olsson
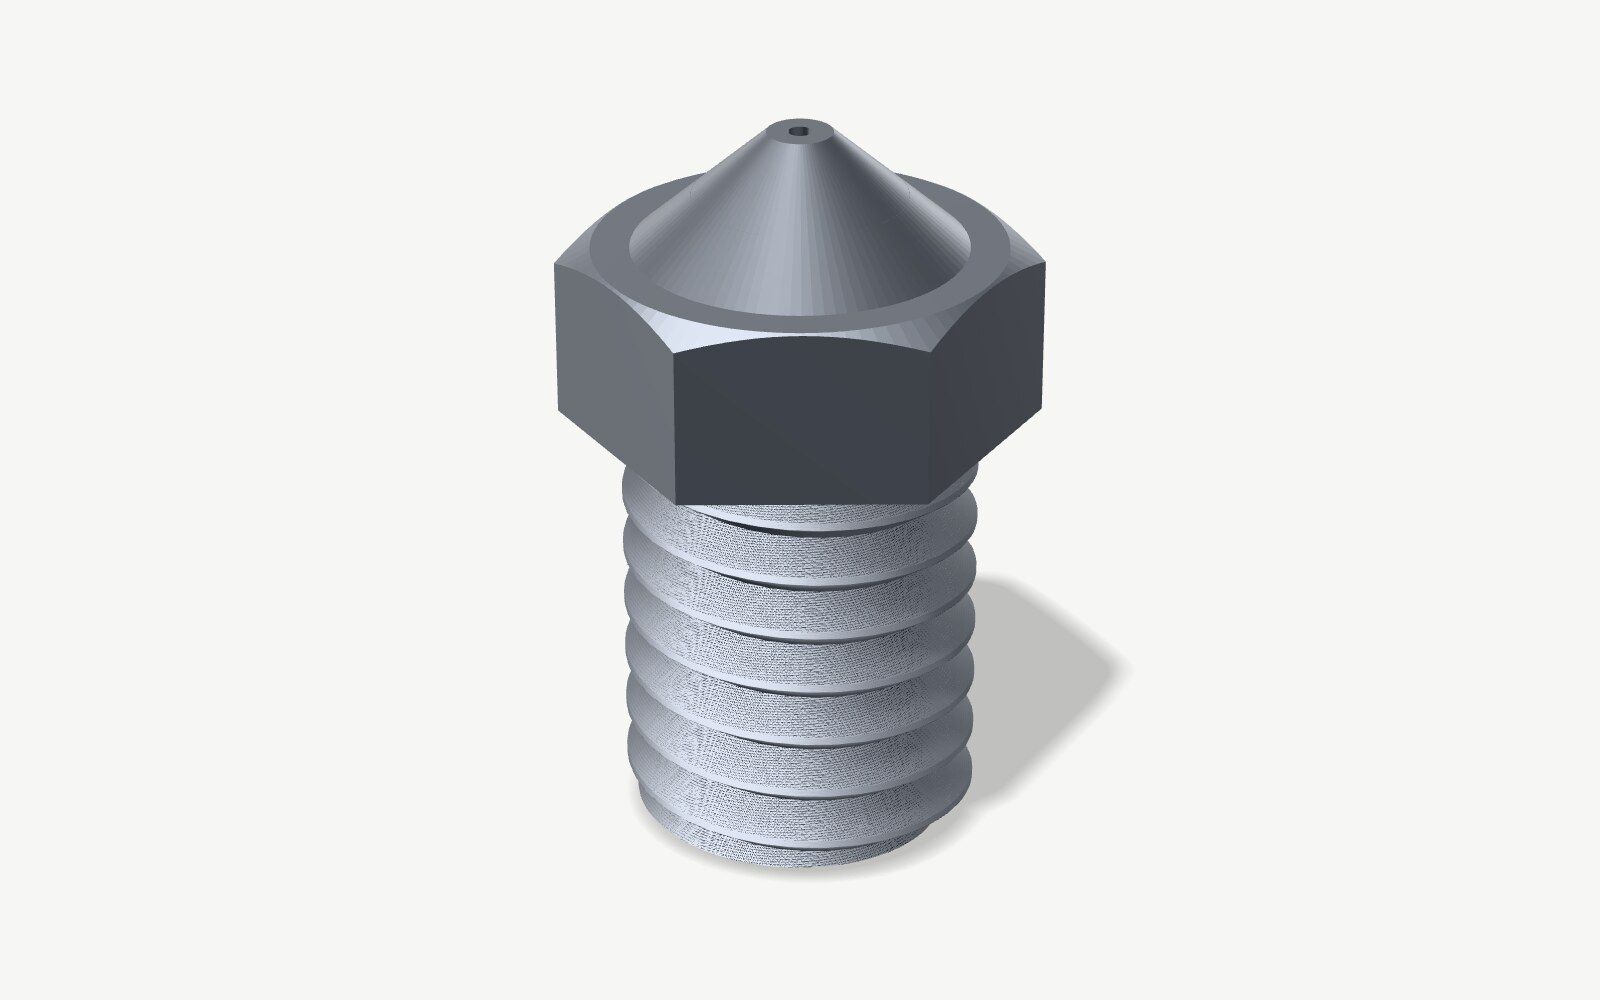
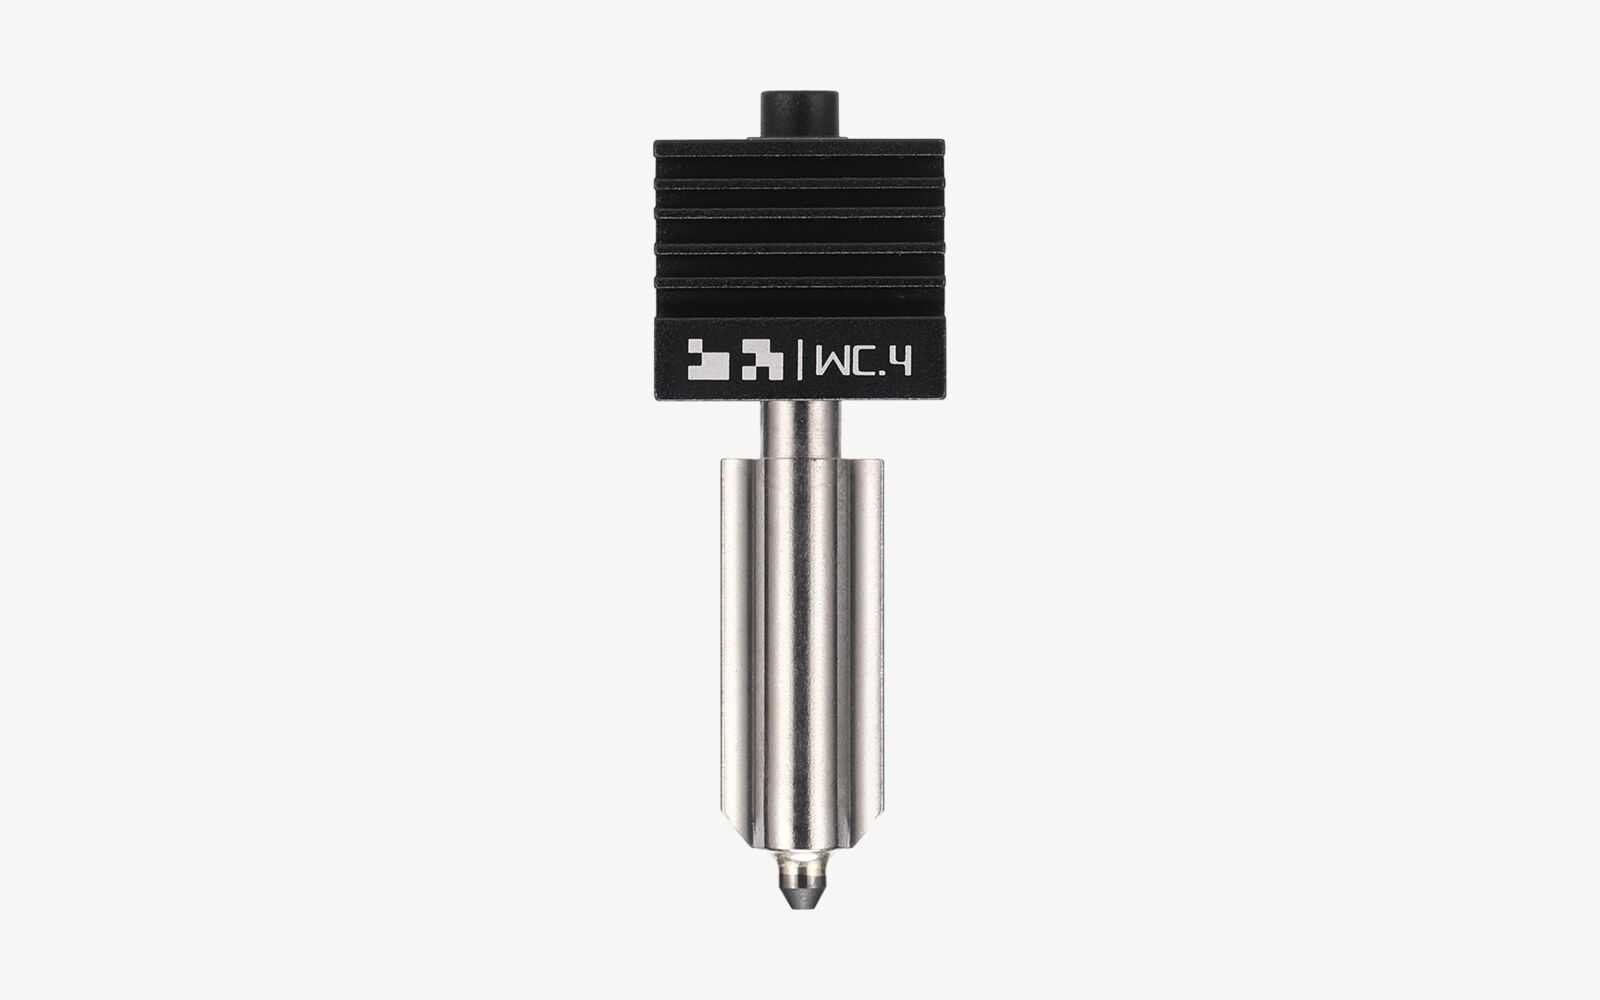
Wolframcarbid
Wolframcarbid-Körner, mit Kobalt gebunden
48 $ bis 60 $ für eine 0,4-mm-Düse
Gut für: Carbon- und Glasfaserfilament auf den Druckern H2 und P2S von Bambu Lab
Vorteile
- HRA 90, gegenüber 74 beim gehärteten Stahl von Bambu
- Leitet Wärme dreimal so gut wie gehärteter Stahl
Nachteile
- 48 $ bis 60 $ für eine Düse
- Bambu nennt 50 % längere Lebensdauer, ohne veröffentlichten Test
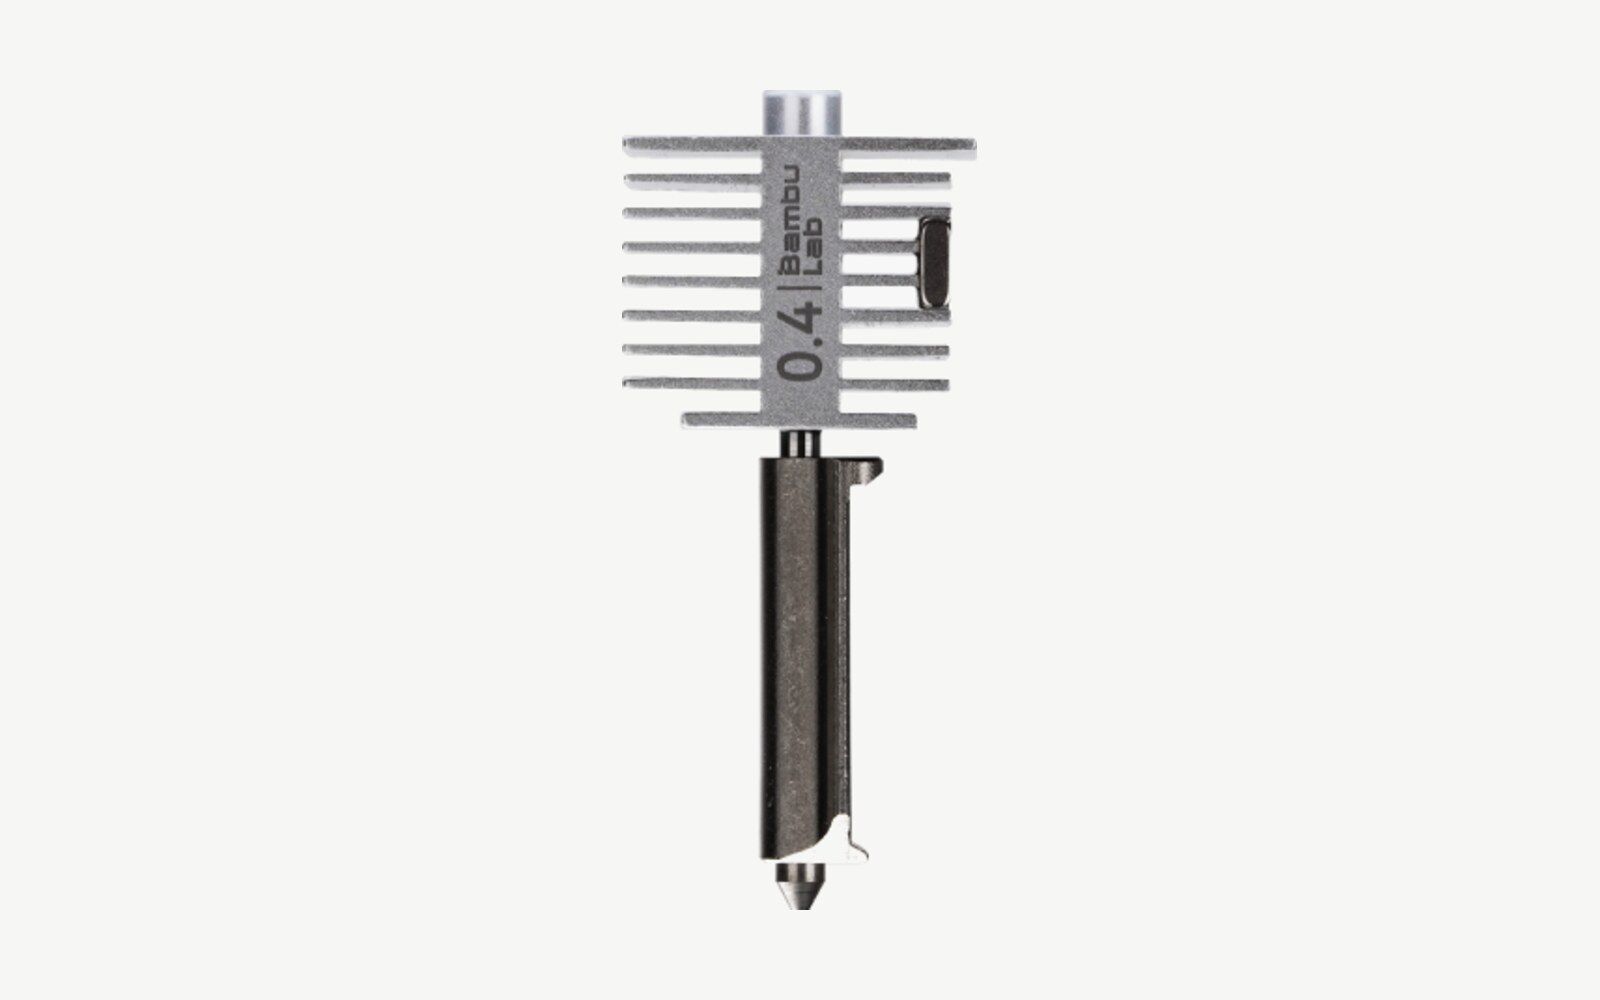
- Nur für H2D, H2S, P2S und X2D von Bambu Lab
Daten: Bambu Lab · Bild: unser eigenes Modell, gerendert
Daten: Bambu Lab · Foto: Bambu Lab
Daten: Bambu Lab
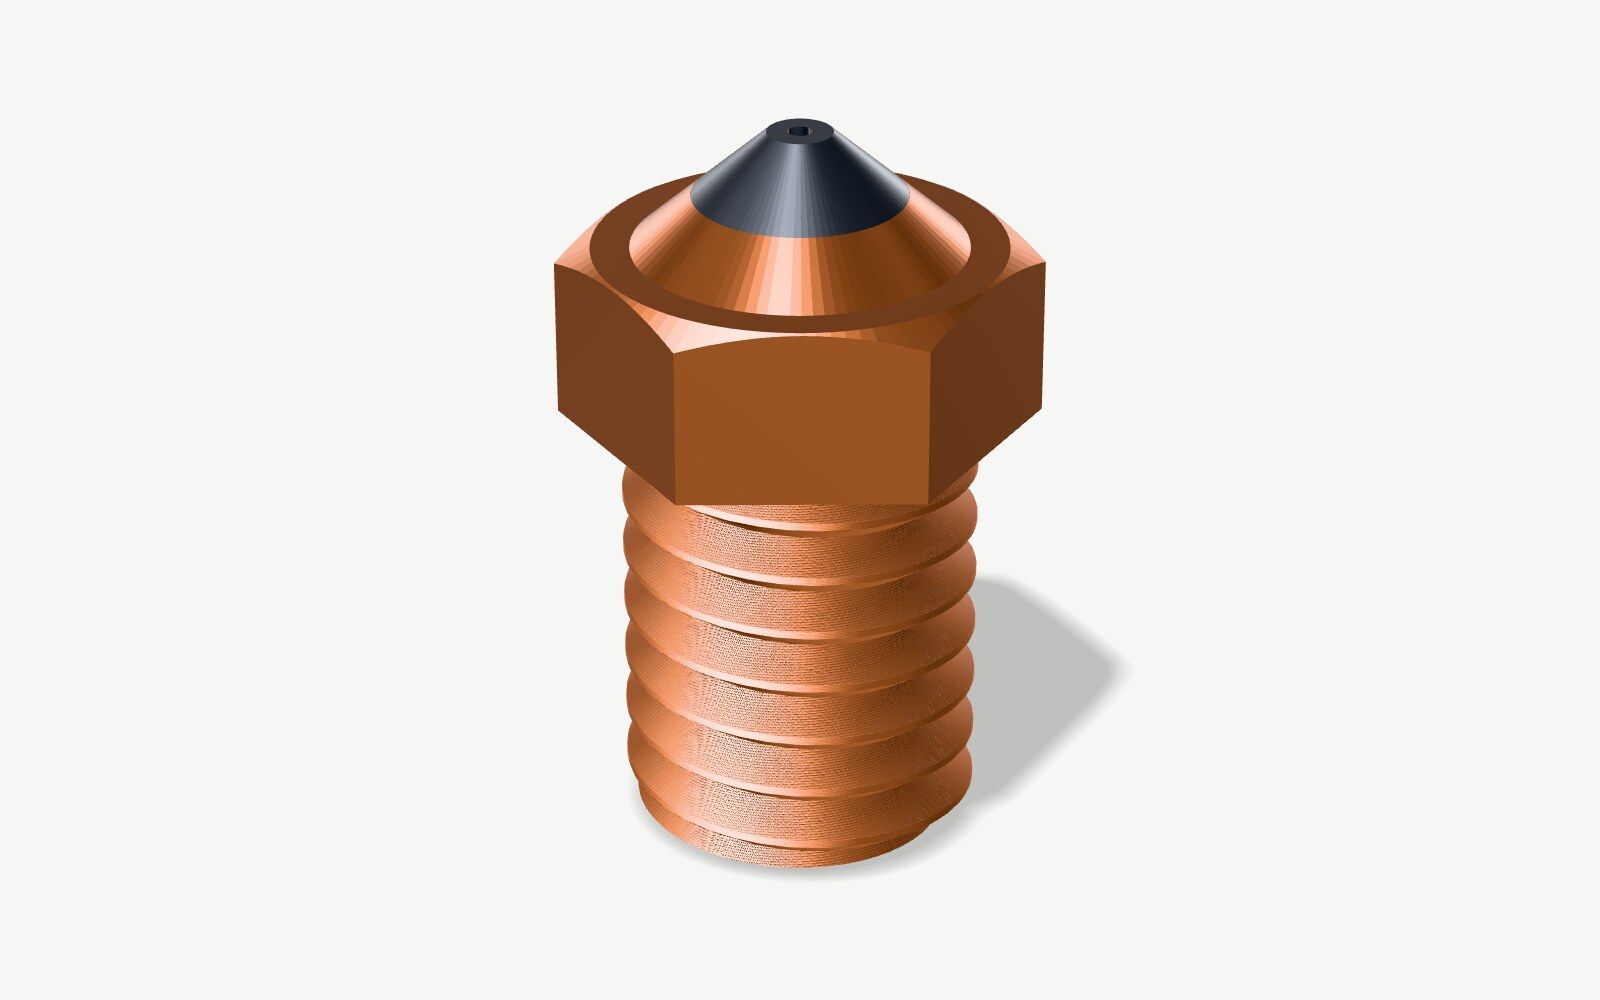
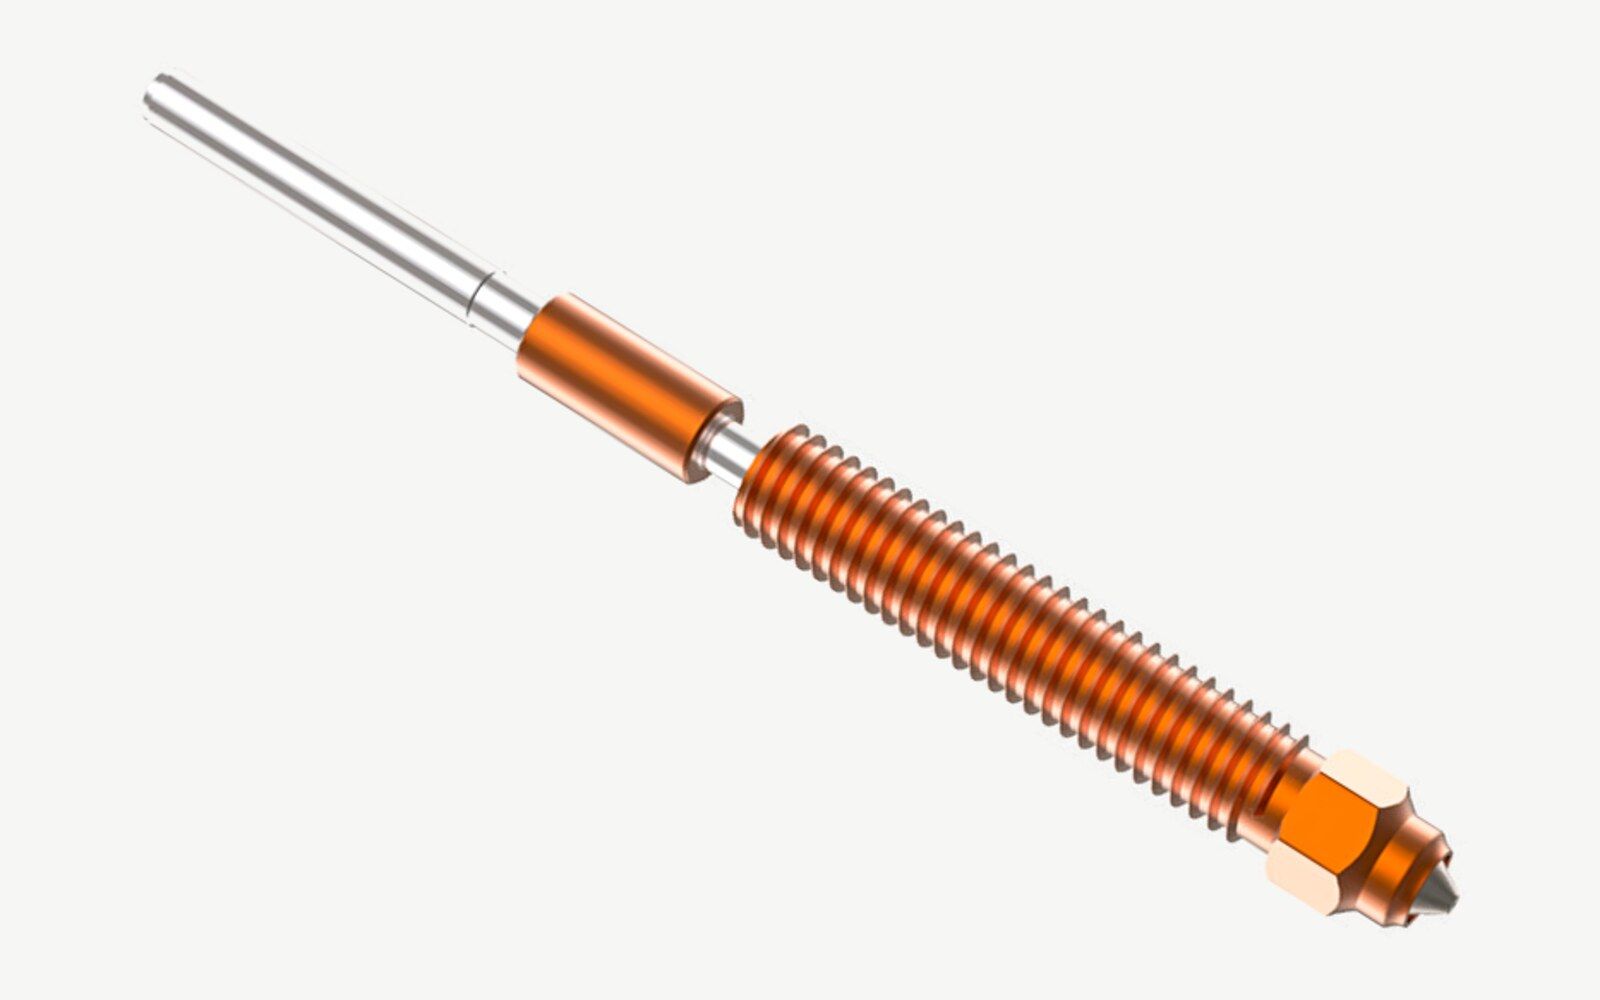
Kupfer mit harter Spitze
Ein Körper aus Kupferlegierung mit einem Einsatz aus gehärtetem Stahl, wo der Kunststoff austritt
11 $ bis 68 $ für eine 0,4-mm-Düse
Gut für: Abrasives und normales Filament gleichermaßen, bei den Temperaturen für Messing
Vorteile
- Erwärmt den Kunststoff etwa so gut wie Messing
- Gehärteter Stahl, wo der Kunststoff reibt
- 500 °C bei der ObXidian 500 von E3D
Nachteile
- Bis zum Zehnfachen des Preises von Messing
- E3D warnt, dass manche Faserfilamente sogar ObXidian abnutzen
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
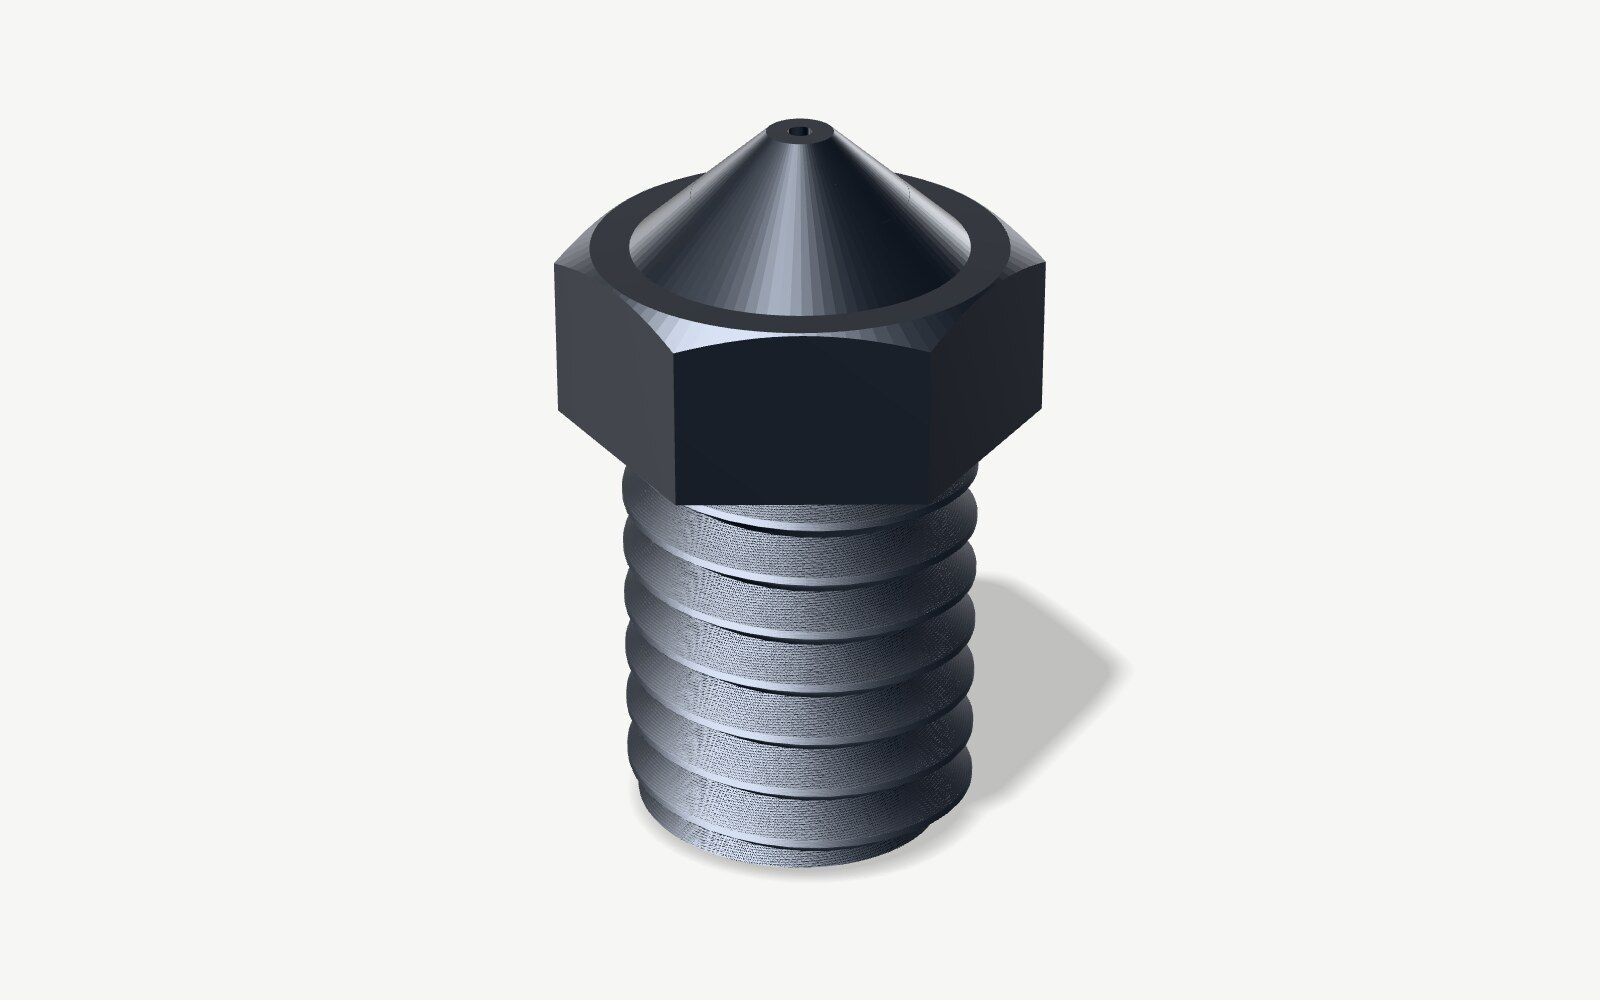
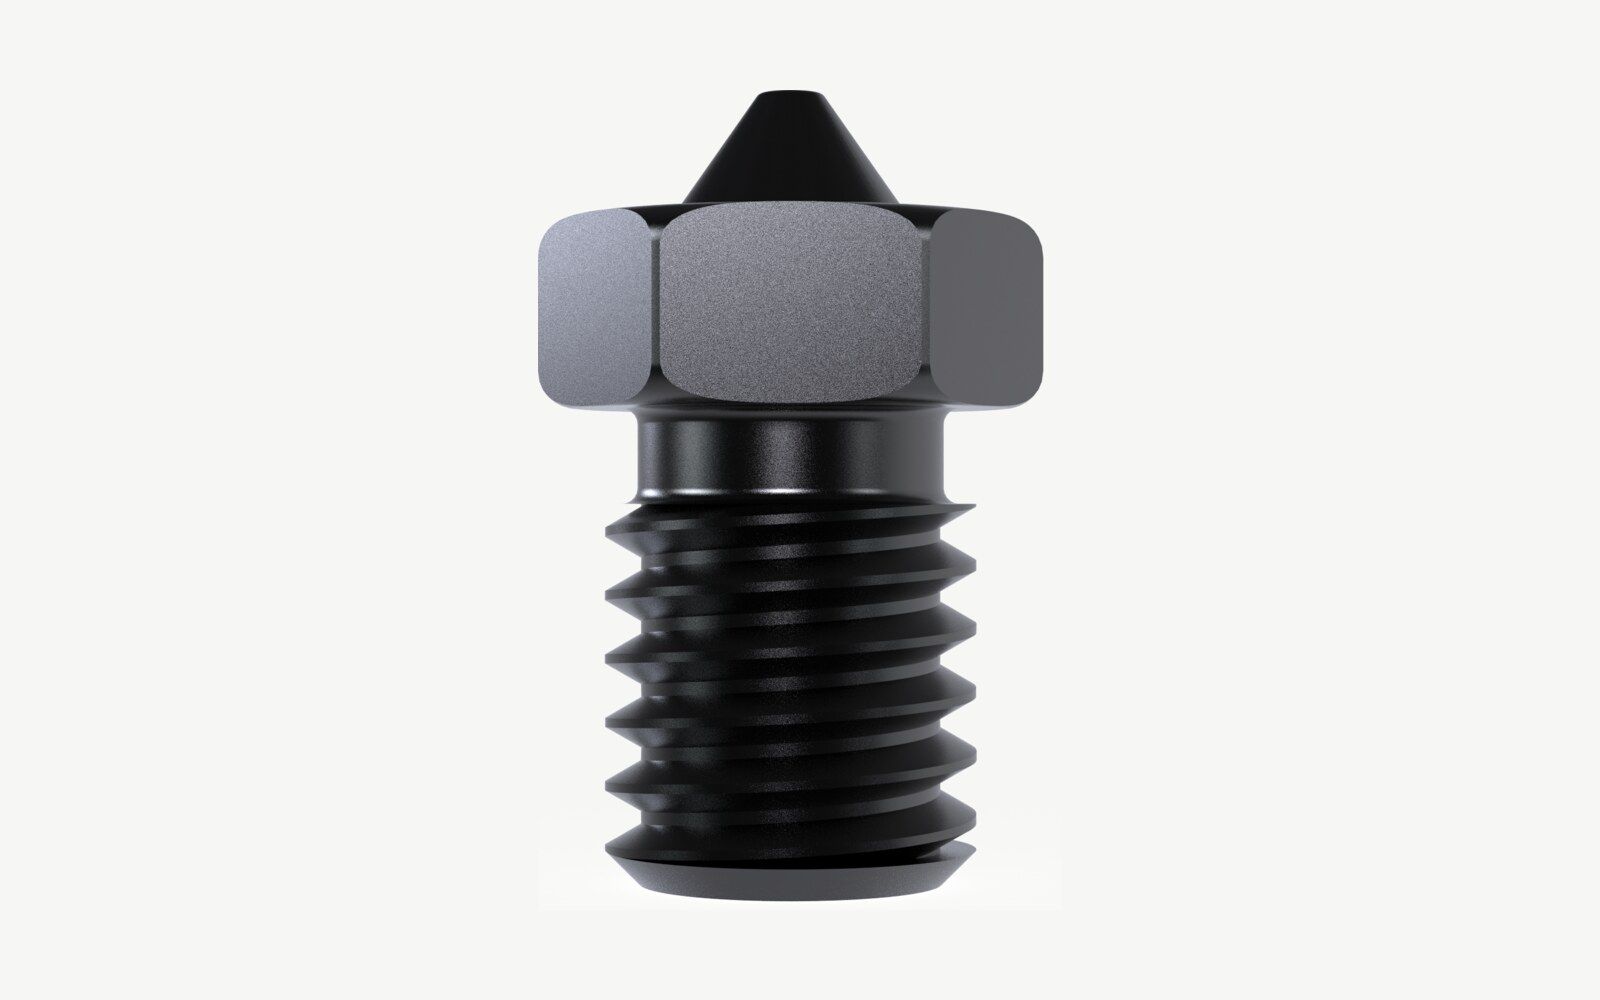
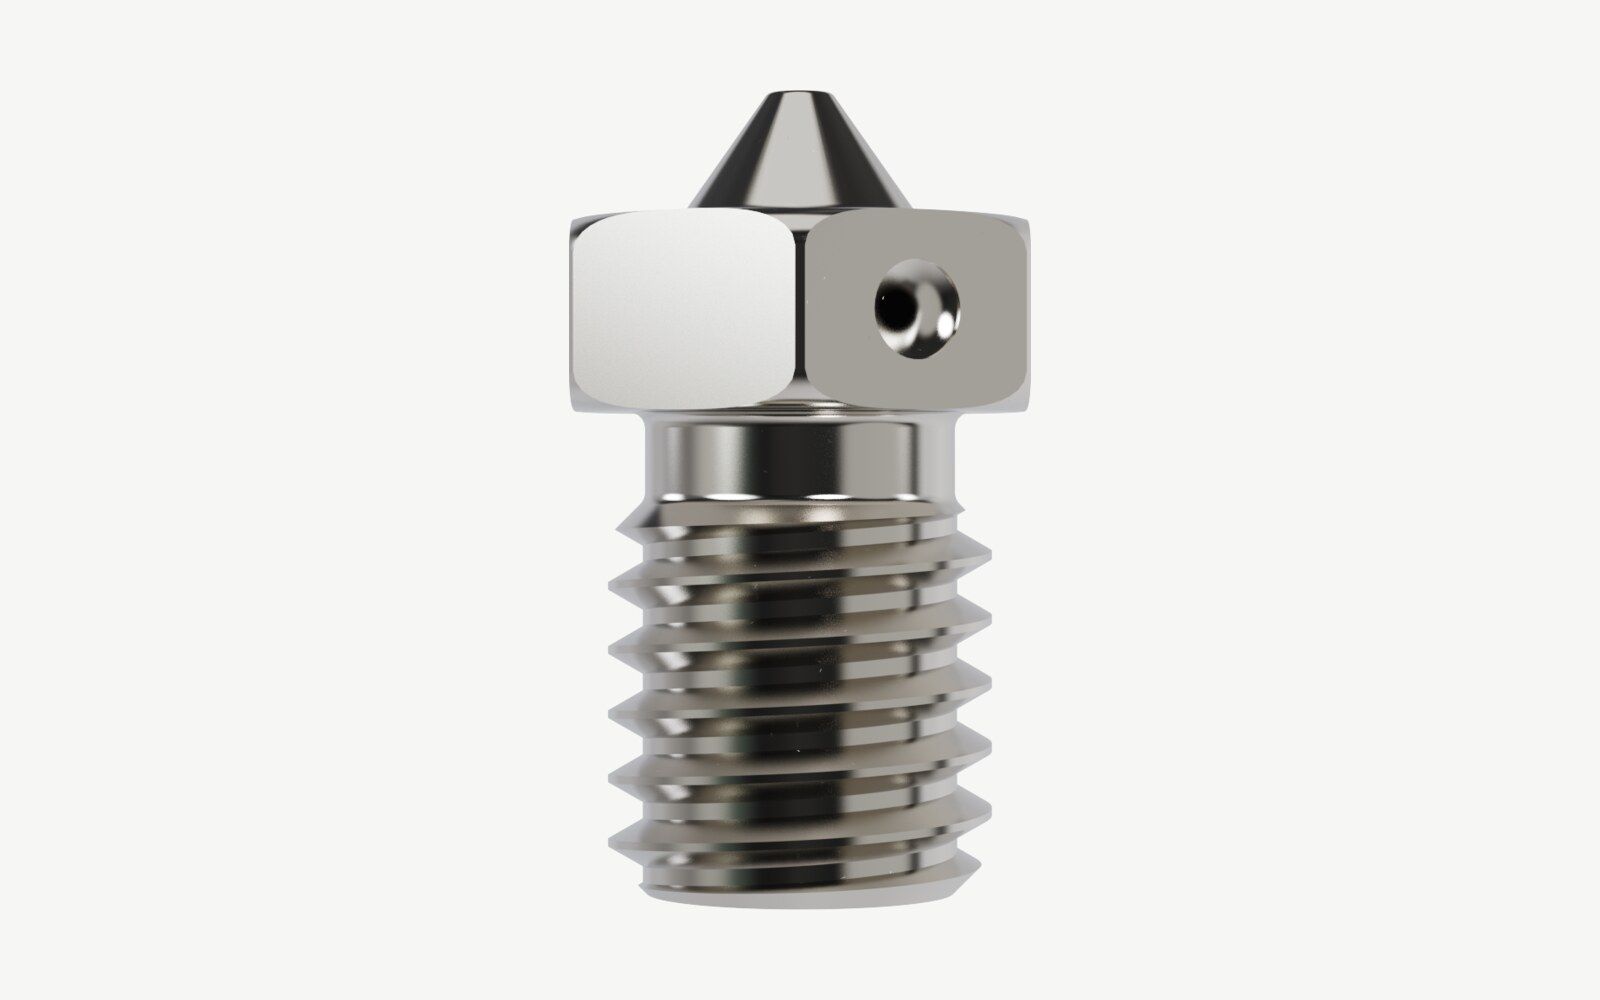
Gehärteter Stahl
Werkzeugstahl, wärmebehandelt auf etwa 62 bis 65 HRC
9 $ bis 34 $ für eine 0,4-mm-Düse
Gut für: Carbon- und Glasfaser, nachleuchtendes und anderes abrasives Filament
Vorteile
- Hält kiloweise faserverstärktes Filament aus
- Günstig genug für eine Ersatzdüse
Nachteile
- Braucht 5 bis 10 °C mehr als Messing
- Wird über 350 °C weich, beschichtete wie die Nozzle X von E3D halten aber 500 °C aus
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
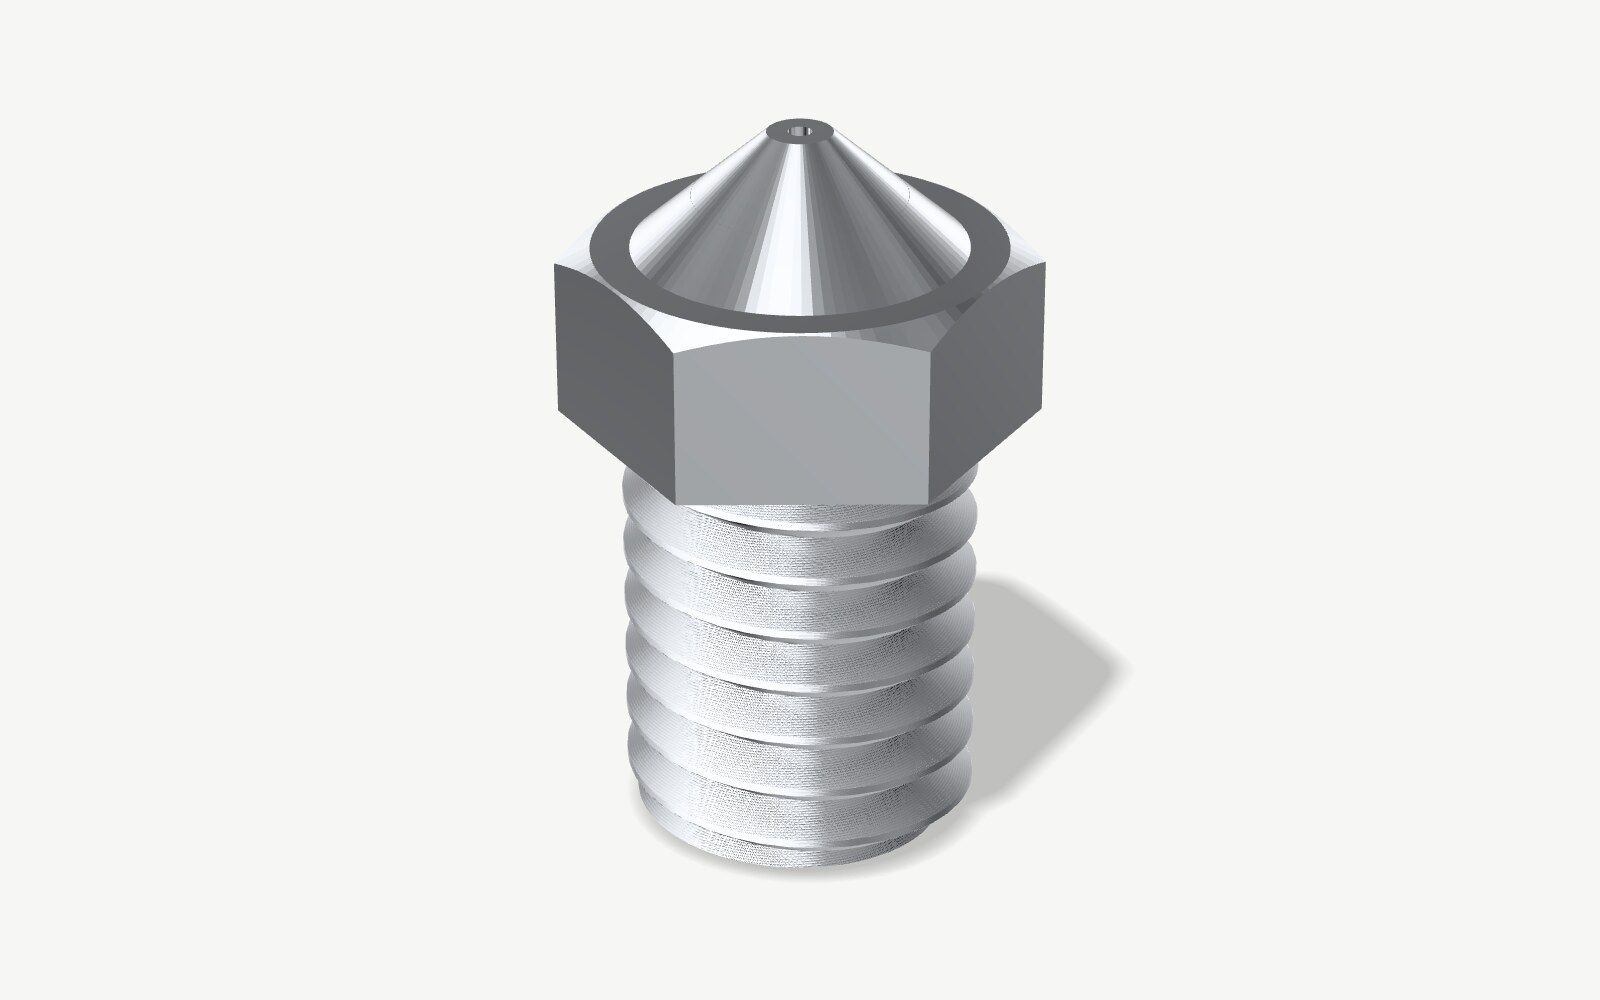
Edelstahl
Stahl mit Chrom, damit er nicht rostet
10 $ bis 15 $ für eine 0,4-mm-Düse
Gut für: Normales Filament und Teile, die mit Lebensmitteln in Berührung kommen
Vorteile
- Kein Blei, passt also für Teile mit Lebensmittelkontakt
- Bis 500 °C ausgelegt
Nachteile
- Leitet Wärme am schlechtesten, ein Achtel so gut wie Messing
- Verschleißt laut E3D etwa 30 % so schnell wie Messing
- Bei Bambu Lab nach 10 Stunden PETG-CF geweitet
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
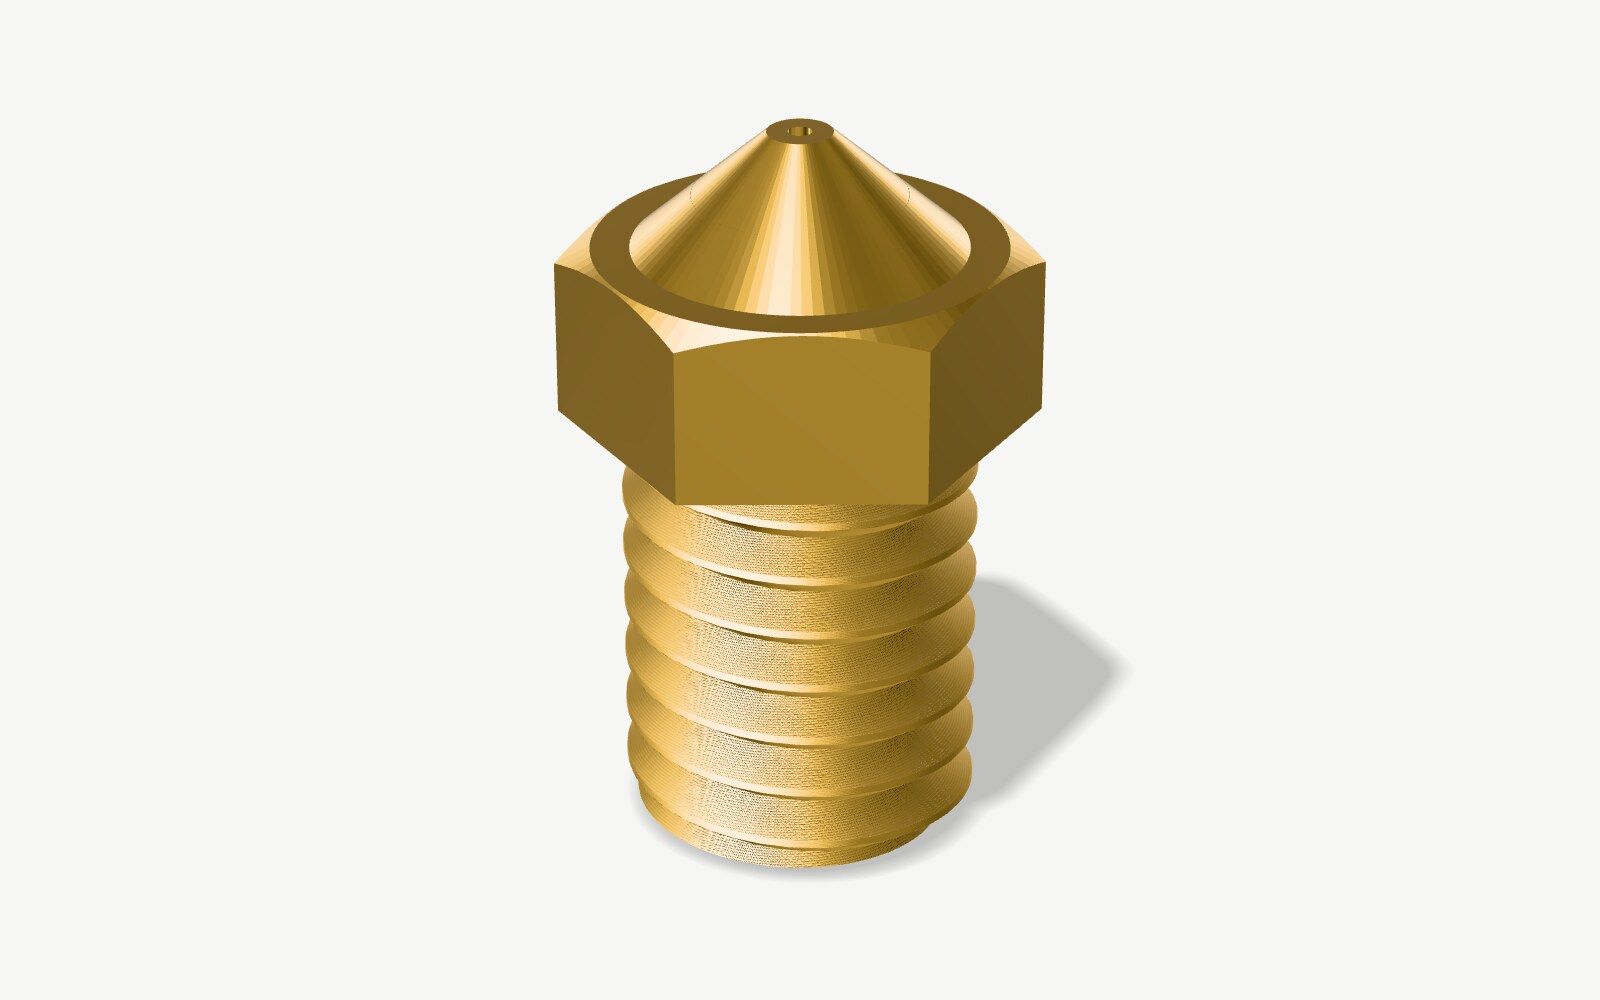
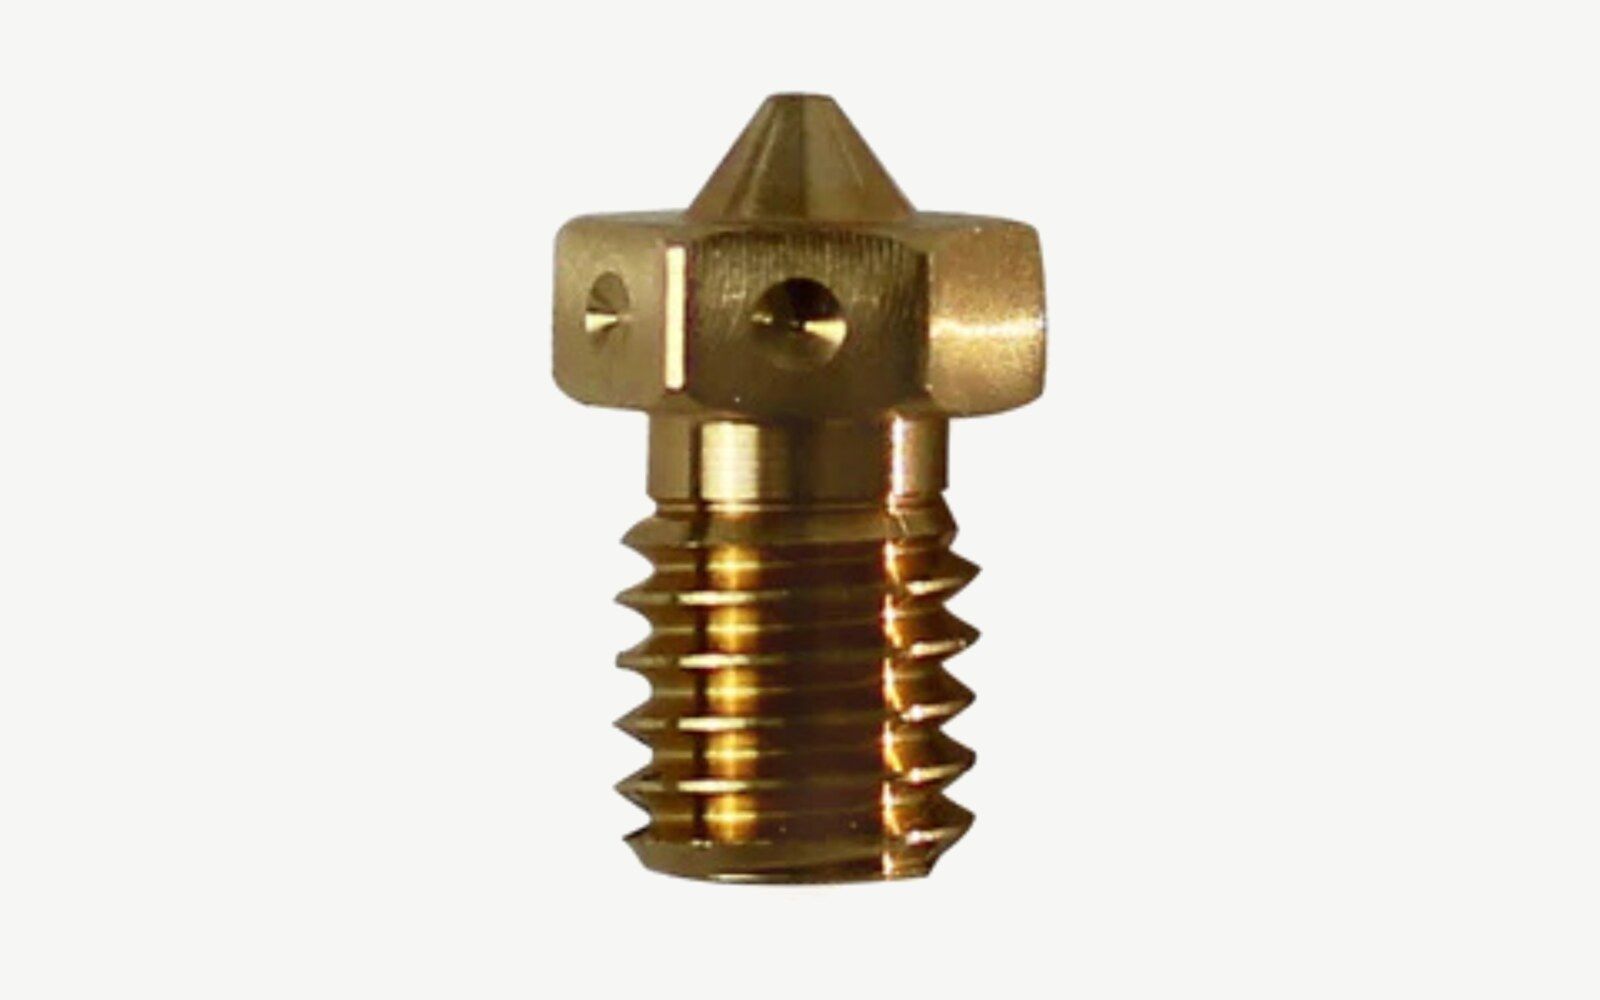
Messing
Kupfer und Zink, meist mit etwas Blei
0,62 $ bis 12 $ für eine 0,4-mm-Düse
Gut für: PLA, PETG, ABS, ASA und TPU
Vorteile
- Damit kommen die Drucker, und davon gehen Slicer-Profile aus
- Leitet Wärme viermal so gut wie gehärteter Stahl
- 24 Stück für 14,99 $ bei Creality, eine Markendüse 5 bis 12 $
Nachteile
- Abrasives Filament verschleißt sie innerhalb einer Spule
- Bis 300 °C ausgelegt, und das meiste Messing enthält etwas Blei
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
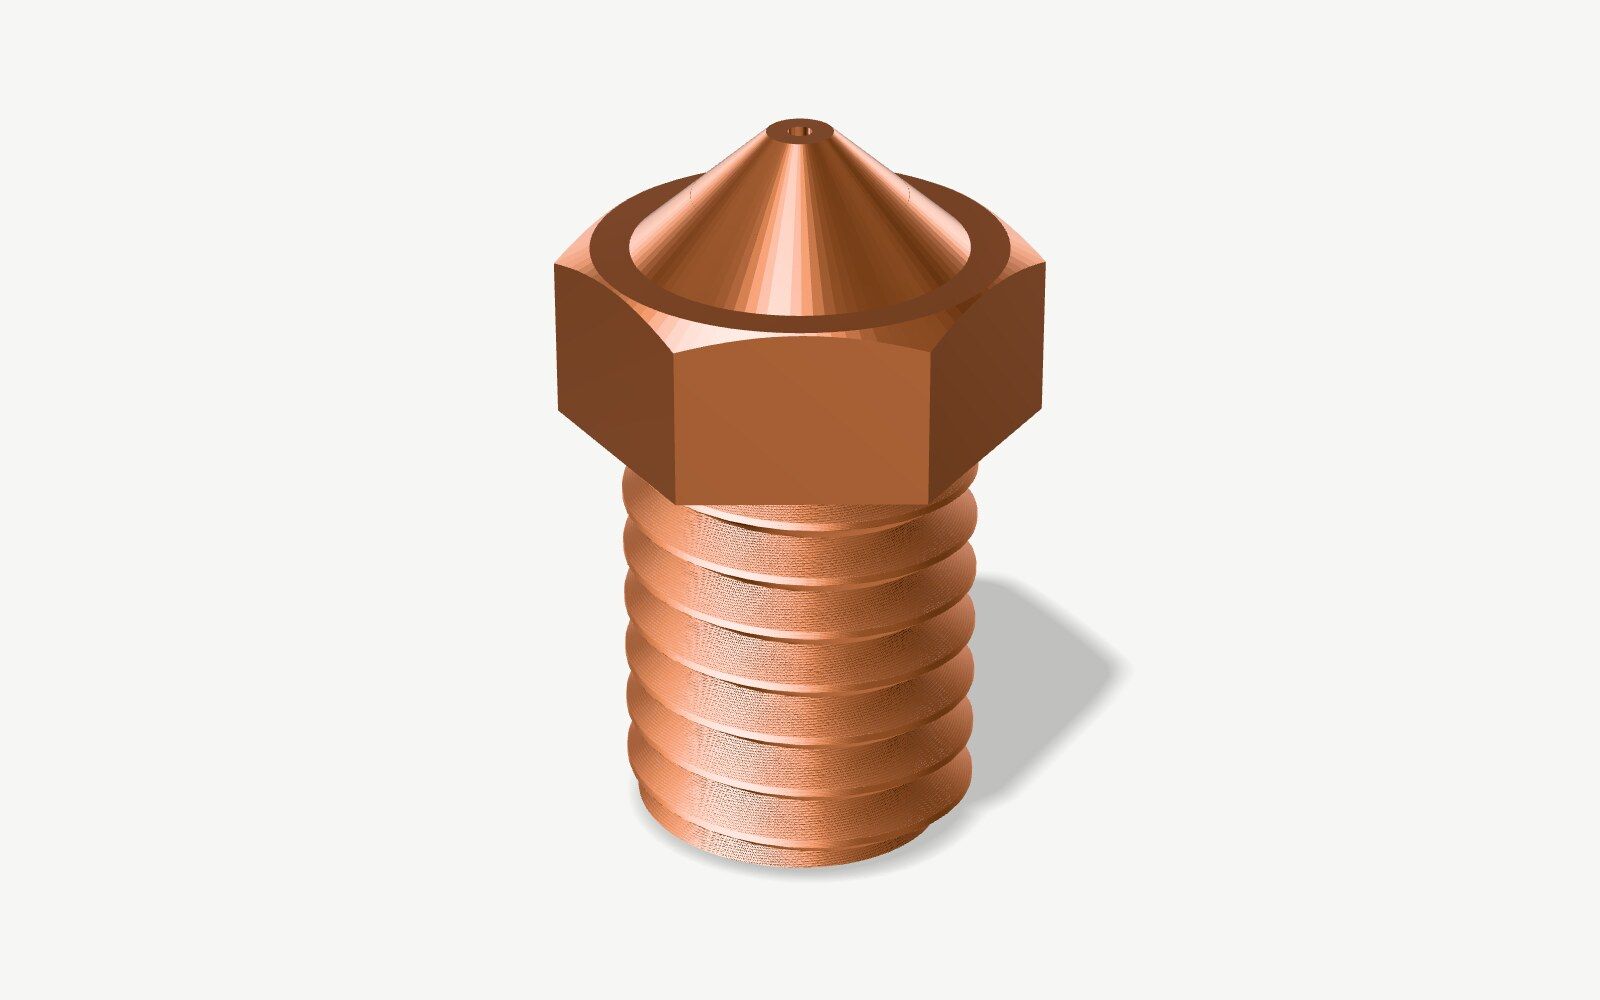
Vernickeltes Kupfer
Kupfer mit einer dünnen Nickelschicht
8 $ bis 13 $ für eine 0,4-mm-Düse
Gut für: Normales Filament über 300 °C, etwa PEI
Vorteile
- Leitet Wärme am besten von allen Metallen hier
- Bis 500 °C ausgelegt
Nachteile
- Für kein abrasives Filament geeignet
- Weicher als Messing, bekommt also leichter Dellen und Kratzer
Daten: E3D · Bild: unser eigenes Modell, gerendert
Daten: E3D
Warum gehärteter Stahl eine heißere Düse braucht
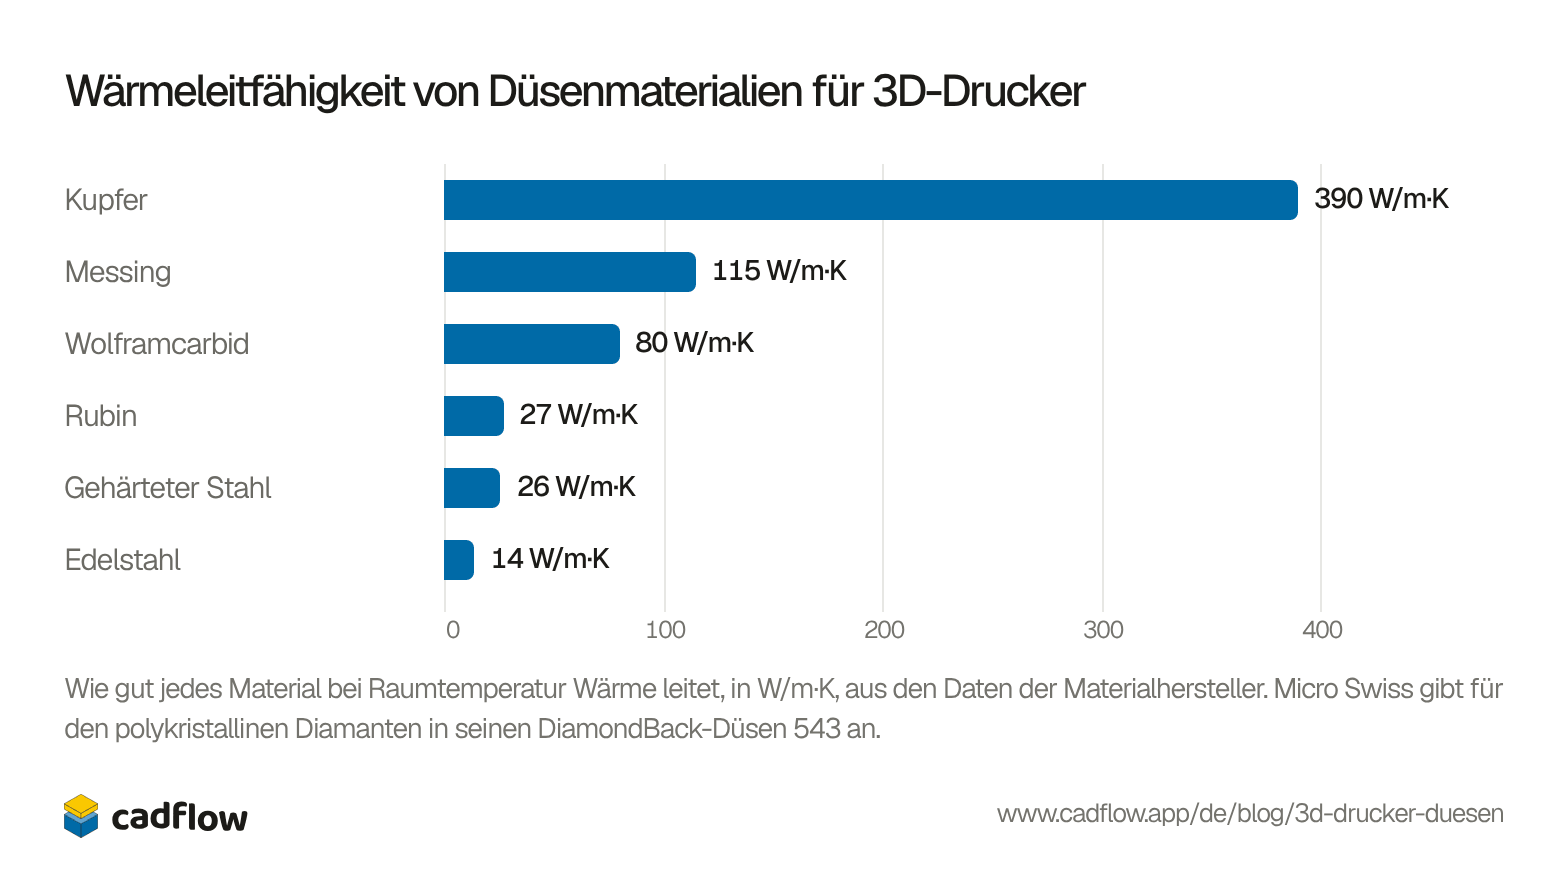
Gehärteter Stahl leitet Wärme etwa ein Viertel so gut wie Messing, Edelstahl etwa ein Achtel so gut. Auf dem Weg durch die Düse kommt weniger Wärme im Kunststoff an, deshalb druckt Prusa mit einer Düse aus gehärtetem Stahl 5 °C heißer und E3D mit seiner beschichteten Nozzle X etwa 10 °C heißer. Laut E3D braucht seine ObXidian, ein Kupferkörper mit einem Einsatz aus gehärtetem Stahl, keine andere Temperatur als Messing.
Als Tabelle anzeigen
| Material | Wärmeleitung |
|---|---|
| Kupfer | 390 W/m·K |
| Messing | 115 W/m·K |
| Wolframcarbid | 80 W/m·K |
| Rubin | 27 W/m·K |
| Gehärteter Stahl | 26 W/m·K |
| Edelstahl | 14 W/m·K |
Wie schnell abrasives Filament eine Düse verschleißt
Die Fasern in Carbon- und Glasfaserfilament sind härter als Messing, und das gilt auch für das Pigment, das Filament im Dunkeln leuchten lässt. Sie schleifen die Düse beim Durchlaufen ab. E3D hat 250 g XT-CF20 von colorFabb, ein Carbonfaserfilament, durch eine neue 0,4-mm-Messingdüse geschickt, und heraus kam eine Düse mit gewölbter Spitze und einem Loch, das breiter und nicht mehr rund war. Eine Düse aus gehärtetem Stahl zeigte nach 2,5 kg Carbon- und Glasfaserfilament keinen Verschleiß.
CNC Kitchen hat festgestellt, dass nicht das Loch zuerst nachgibt. Nach 360 g desselben XT-CF20 durch eine billige Messingdüse war das Loch kaum gewachsen, aber die Spitze war kürzer geworden. Eine kürzere Düse sitzt höher über dem Bett, deshalb ist das erste Zeichen von Verschleiß eine erste Schicht, die zu hoch gedruckt wird, und danach kommen Fäden und Löcher im Druck. Olssons Fotos seines eigenen Tests zeigen dasselbe, an der Spitze gemessen:
| Düse | Gedrucktes Carbonfaserfilament | An der Spitze abgetragen |
|---|---|---|
| Messing | 0,3 kg | 0,5 mm |
| Edelstahl | 1 kg | 0,5 mm |
| Gehärteter Stahl | 4 kg | 0,18 mm |
| Rubinspitze | Mehr als 8 kg | Nichts zu sehen |
Olsson verkauft die Rubindüse, lies die letzte Zeile also als das Ergebnis des Herstellers selbst. Für Wolframcarbid oder Diamant hat bisher niemand einen solchen Test veröffentlicht.
Nachleuchtendes Filament unterscheidet sich stärker, als man denkt. CNC Kitchen hat je 100 g von vier Marken durch Messingdüsen gedruckt, in einem dichten Infill, bei dem die Spitze bei jeder Bahn reibt. glowFill von colorFabb trug fast einen halben Millimeter der Spitze ab, das Filament von Tronxy 0,18 mm und das grüne Glitzerfilament von Amolen 0,1 mm, während es bei dasFilament fast nichts zu messen gab.
Wenn die erste Schicht dünn oder zu hoch herauskommt und die Linien ungleichmäßig werden, nimm die Düse heraus und schau sie dir an. Bei einer verschlissenen ist die Spitze zu einer Kuppel abgerundet, und oft ist das Loch größer oder oval, wie bei der aufgeschnittenen Düse von E3D. Dann eine Messingdüse zu tauschen ist billiger, als dem Problem im Slicer hinterherzulaufen.
Einschraub- und Schnellwechseldüsen
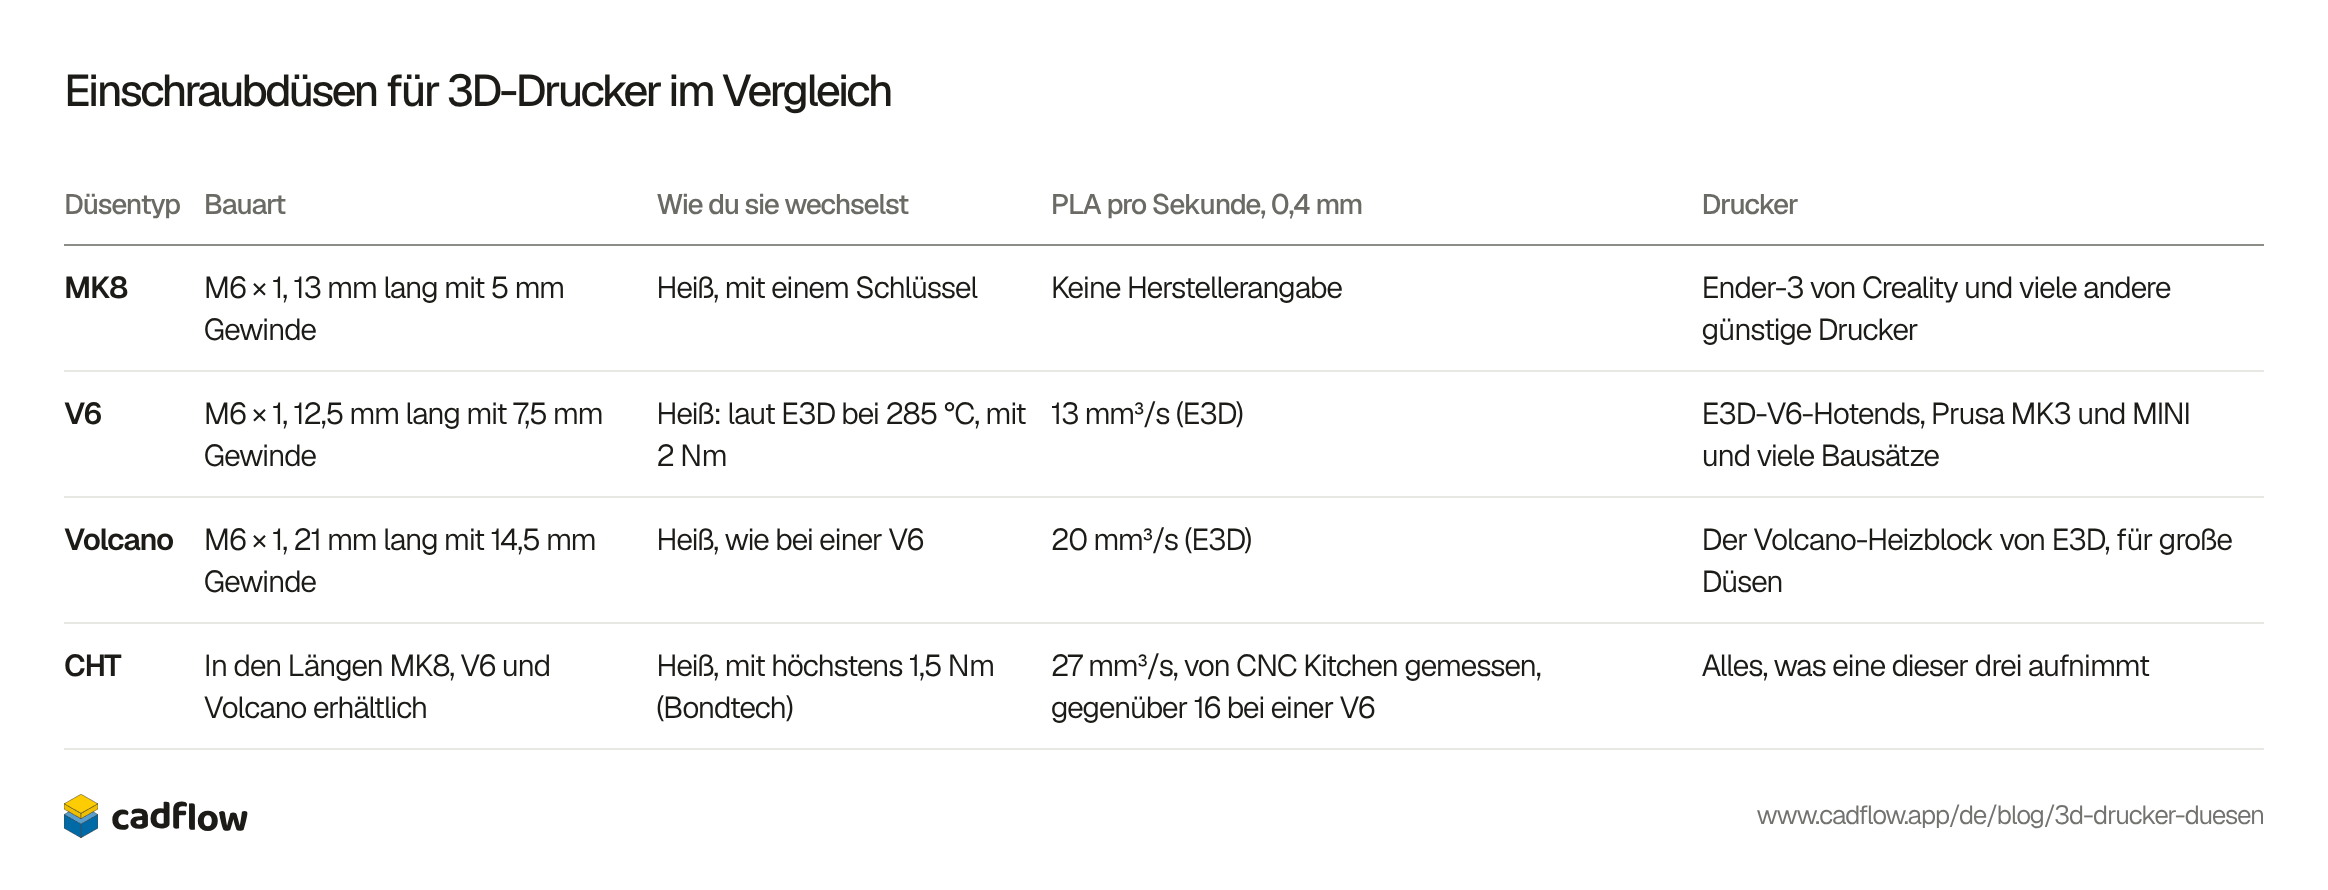
Ältere und günstigere Drucker nehmen eine Düse, die in den Heizblock geschraubt wird. Die meisten haben M6 × 1, sind aber nicht alle gleich lang, deshalb passt eine Düse nur in das Hotend, für das sie gemacht ist: Eine MK8-Düse ist 13 mm lang mit 5 mm Gewinde, eine V6-Düse 12,5 mm mit 7,5 mm. Einschraubdüsen werden heiß festgezogen. E3D heizt das Hotend auf 285 °C und zieht mit 2 Nm an, Bondtech nennt für seine CHT höchstens 1,5 Nm.
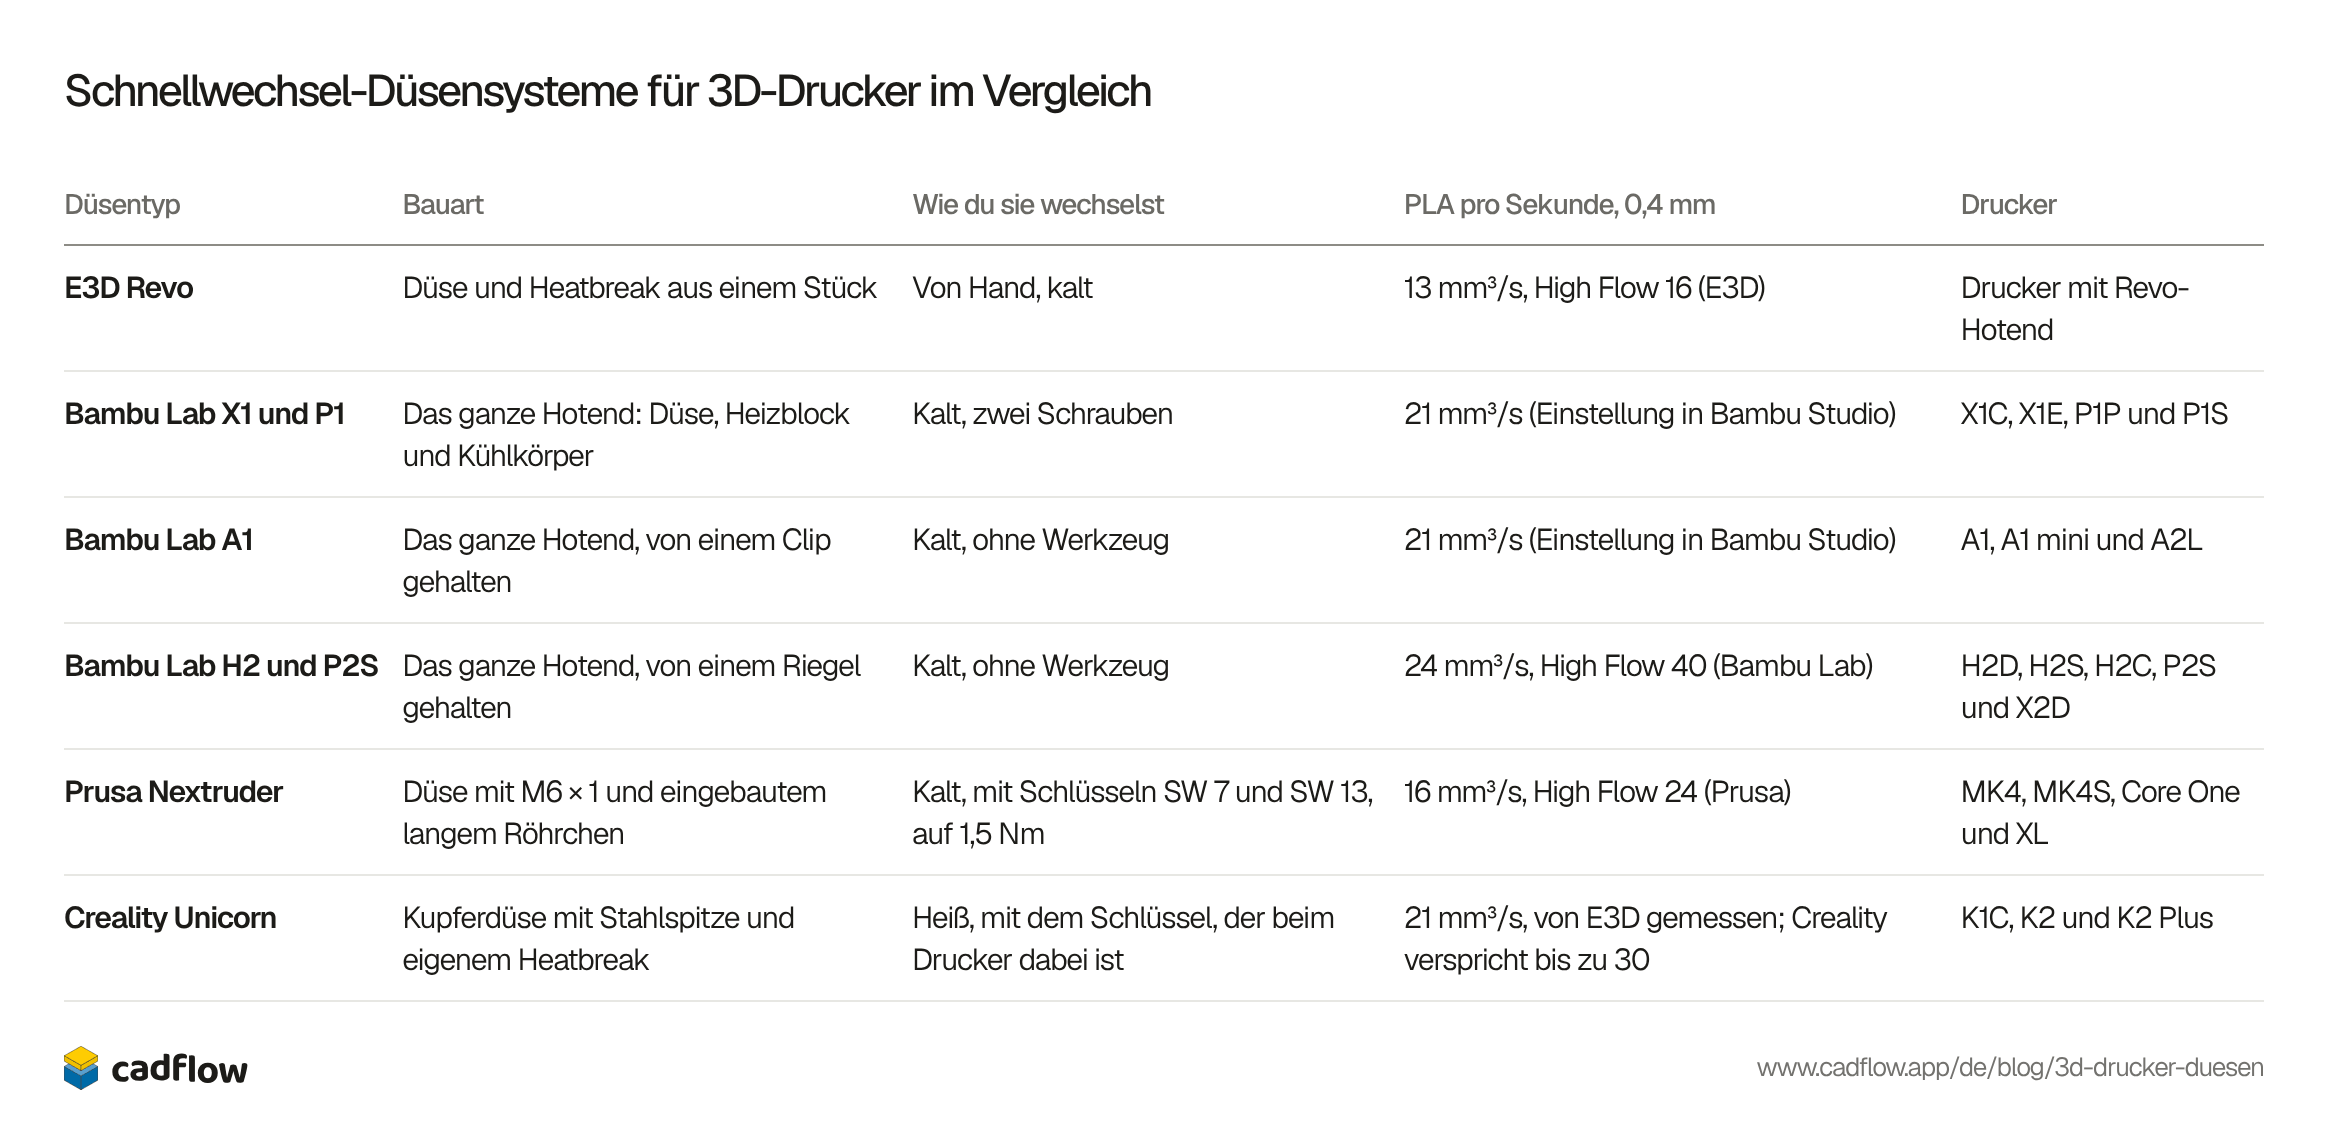
Bei neueren Druckern wechselst du die Düse meist zusammen mit ihrem Heatbreak oder gleich das ganze Hotend, kalt und ohne Werkzeug. Die Spalte „PLA pro Sekunde“ mischt Herstellerangaben, Slicer-Einstellungen und Messungen, deshalb nennt jede Zelle, von wem die Zahl stammt.
| Düsentyp | Bauart | Wie du sie wechselst | PLA pro Sekunde, 0,4 mm | Drucker |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm lang mit 5 mm Gewinde | Heiß, mit einem Schlüssel | Keine Herstellerangabe | Ender-3 von Creality und viele andere günstige Drucker |
| V6 | M6 × 1, 12,5 mm lang mit 7,5 mm Gewinde | Heiß: laut E3D bei 285 °C, mit 2 Nm | 13 mm³/s (E3D) | E3D-V6-Hotends, Prusa MK3 und MINI und viele Bausätze |
| Volcano | M6 × 1, 21 mm lang mit 14,5 mm Gewinde | Heiß, wie bei einer V6 | 20 mm³/s (E3D) | Der Volcano-Heizblock von E3D, für große Düsen |
| CHT | In den Längen MK8, V6 und Volcano erhältlich | Heiß, mit höchstens 1,5 Nm (Bondtech) | 27 mm³/s, von CNC Kitchen gemessen, gegenüber 16 bei einer V6 | Alles, was eine dieser drei aufnimmt |
| Düsentyp | Bauart | Wie du sie wechselst | PLA pro Sekunde, 0,4 mm | Drucker |
|---|---|---|---|---|
| E3D Revo | Düse und Heatbreak aus einem Stück | Von Hand, kalt | 13 mm³/s, High Flow 16 (E3D) | Drucker mit Revo-Hotend |
| Bambu Lab X1 und P1 | Das ganze Hotend: Düse, Heizblock und Kühlkörper | Kalt, zwei Schrauben | 21 mm³/s (Einstellung in Bambu Studio) | X1C, X1E, P1P und P1S |
| Bambu Lab A1 | Das ganze Hotend, von einem Clip gehalten | Kalt, ohne Werkzeug | 21 mm³/s (Einstellung in Bambu Studio) | A1, A1 mini und A2L |
| Bambu Lab H2 und P2S | Das ganze Hotend, von einem Riegel gehalten | Kalt, ohne Werkzeug | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S und X2D |
| Prusa Nextruder | Düse mit M6 × 1 und eingebautem langem Röhrchen | Kalt, mit Schlüsseln SW 7 und SW 13, auf 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One und XL |
| Creality Unicorn | Kupferdüse mit Stahlspitze und eigenem Heatbreak | Heiß, mit dem Schlüssel, der beim Drucker dabei ist | 21 mm³/s, von E3D gemessen; Creality verspricht bis zu 30 | K1C, K2 und K2 Plus |
Welche Düsen wir in der Schublade behalten würden
Halte eine Ersatzdüse in 0,4 mm bereit, wie die, mit der dein Drucker kam. Unserer Meinung nach lohnt es sich, eine 0,6-mm-Düse aus gehärtetem Stahl dazuzunehmen: Prusa nennt die 0,6er die erste zusätzliche Düse, die man kaufen sollte, und Bambu Lab empfiehlt für Carbon- und Glasfaserfilament eine 0,6-mm-Düse aus gehärtetem Stahl, sodass eine einzige Düse große Teile und faserverstärktes Filament gleichermaßen abdeckt. Eine 0,2- oder 0,25-mm-Düse lohnt sich nur, wenn du Miniaturen oder kleine Schrift druckst, und für solche Drucke brauchst du viel Geduld.
Über CadFlow
Wir entwickeln CadFlow, ein 3D-Programm für Dinge, die du selbst baust. Es spielt den Aufbau als Schritt-für-Schritt-Video ab, dem jeder folgen kann, und ist noch nicht öffentlich. Wenn du es ausprobieren willst, trag dich in die Warteliste ein.
Häufige Fragen
Welche Düsengröße hat mein Drucker?
Fast sicher 0,4 mm. Diese Düse bauen Prusa, Bambu Lab und die meisten anderen Hersteller standardmäßig ein, und von ihr gehen die Slicer-Profile aus.
Kann ich PLA mit einer Düse aus gehärtetem Stahl drucken?
Ja. Druck etwa 5 bis 10 °C heißer als mit Messing, weil gehärteter Stahl Wärme schlechter leitet. Die Hotends von Bambu Lab mit 0,4 bis 0,8 mm für seine Drucker X1, P1 und H2 sind aus gehärtetem Stahl, und sie drucken jeden Tag PLA.
Kann ich Carbonfaserfilament durch eine 0,2-mm-Düse drucken?
Nein. Bambu Lab schreibt, dass die Fasern oft länger als 0,2 mm sind und die Düse schnell verstopfen, und seine 0,2-mm-Düse ist aus Edelstahl, der ebenfalls verschleißt. Nimm eine Düse aus gehärtetem Stahl mit 0,4 mm oder, besser, 0,6 mm.
Wie oft sollte ich meine Düse wechseln?
Das hängt vom Filament ab, nicht von der Zeit. Mit Carbonfaserfilament waren Messingdüsen in den Tests von E3D und CNC Kitchen nach 250 bis 360 g verschlissen. Wechsle sie, wenn die erste Schicht zu hoch oder zu dünn gedruckt wird oder die Spitze abgerundet aussieht.
Ist eine Messingdüse lebensmittelecht?
E3D sagt, dass Messing etwas Blei enthält, und baut Edelstahldüsen für Lebensmittel und Medizin. Das gedruckte Teil zählt genauso viel wie die Düse: In unserem Artikel über Filamentarten steht, was Polymaker und Prusament über lebensmittelechte Drucke sagen.
Was ist der Unterschied zwischen MK8- und V6-Düsen?
Beide werden mit einem Gewinde M6 × 1 eingeschraubt, aber eine MK8-Düse ist 13 mm lang mit 5 mm Gewinde und eine V6-Düse 12,5 mm mit 7,5 mm, deshalb passt jede nur in ihr eigenes Hotend. MK10-Düsen haben ein M7-Gewinde und passen in keins von beiden.
Woher kommen die Zahlen?
Stand 8. November 2026. Größen: die Düsenanleitung von Bambu Lab und seine FAQ zur 0,2-mm-Düse, die Düsentypen von Prusa und sein Blogartikel über Düsengrößen. Durchfluss: die Tabellen von E3D für V6 und Volcano, der CHT-Test von CNC Kitchen und der Thread im Forum von Bambu Lab zu 0,8 gegen 0,6 mm. Festigkeit: der Test mit großen Düsen von CNC Kitchen. Verschleiß: der Test von E3D, die Tests von CNC Kitchen mit Carbonfasern und nachleuchtendem Filament und der von Olsson. Materialien und Preise: Jede Karte verlinkt ihre Quelle. Die Preise gelten für eine 0,4-mm-Düse im US-Shop des Herstellers oder eines großen Händlers, ohne Steuern und zum regulären Preis, weil mehrere Shops gerade Black-Friday-Angebote hatten.
Kostenlose Tools dazu
Verlauf dieses Beitrags
- Veröffentlicht
Als Nächstes lesen

3D-Drucker-Arten im Vergleich: FDM, Resin, SLS, MJF, PolyJet, Metall

Die 8 beliebtesten 3D-Drucker 2027, am selben Teil getestet

Die 4 besten Slicer 2027: 3D-Drucker-Software im Vergleich


Diesen Blog schreibt das Team hinter CadFlow. Mit CadFlow baust du dein Projekt in 3D und zeigst, wie man es zusammenbaut.
So funktioniert CadFlow