Filamentarten im Vergleich: PLA, PETG, ABS, ASA, TPU und Nylon

Die meisten 3D-Drucke sind aus PLA, und für Modelle und Prototypen ist das die richtige Wahl. Die anderen fünf sind für Teile, mit denen PLA nicht zurechtkommt, und jedes gleicht eine andere Schwäche aus. Damit der Vergleich fair bleibt, stammt jede Zahl unten aus den Datenblättern eines einzigen Herstellers, der alle sechs auf dieselbe Weise gedruckt und geprüft hat.
Was auf der Liste steht
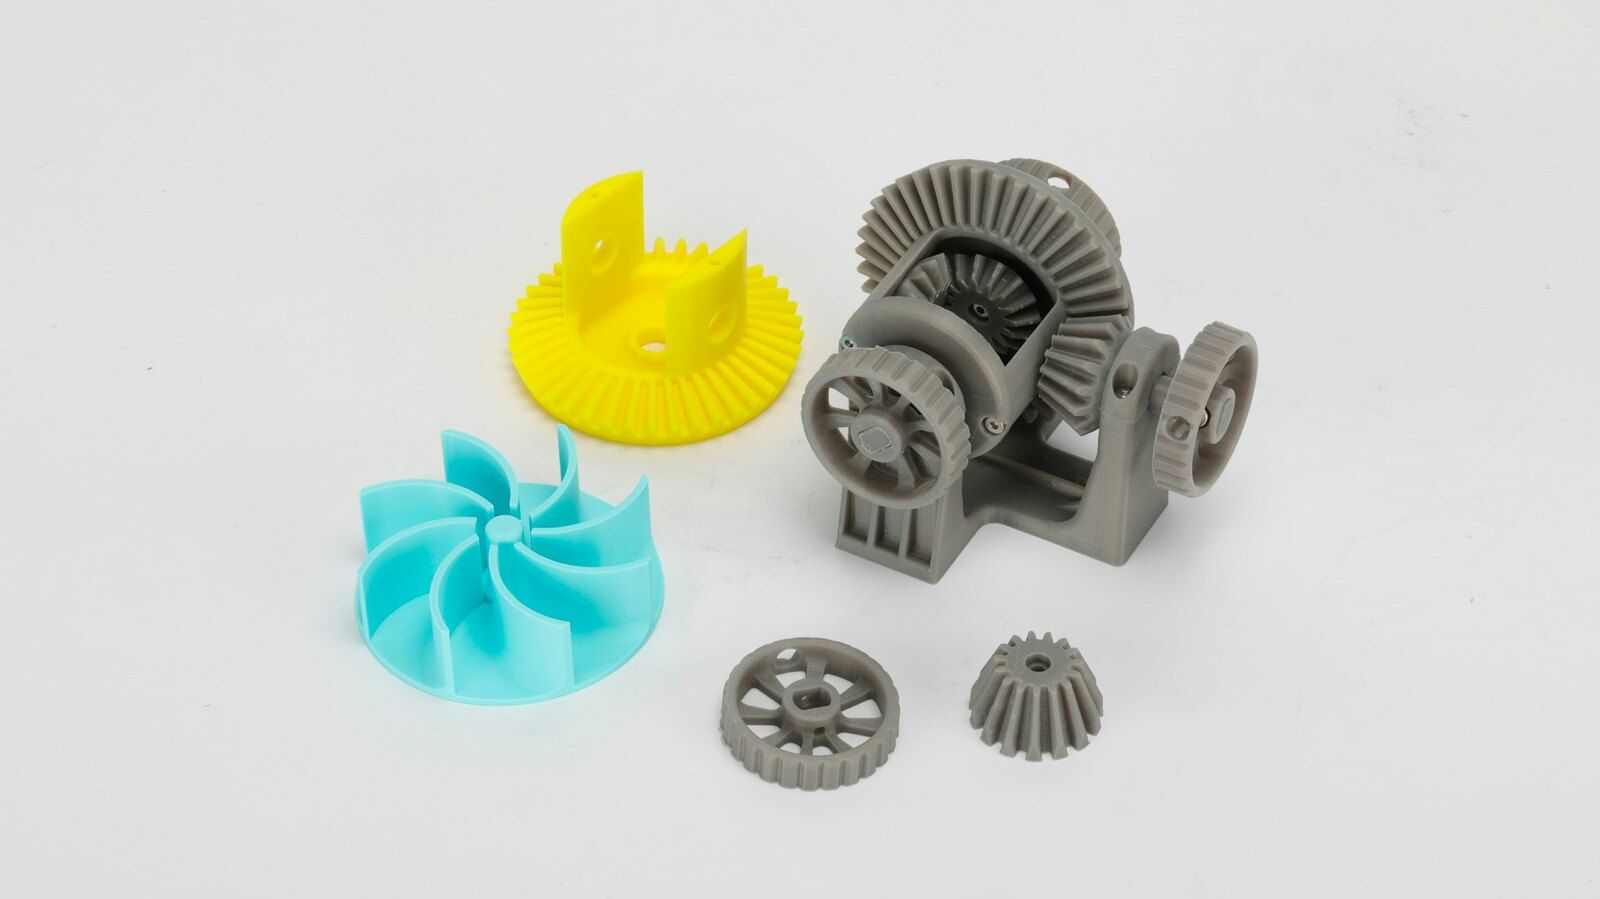
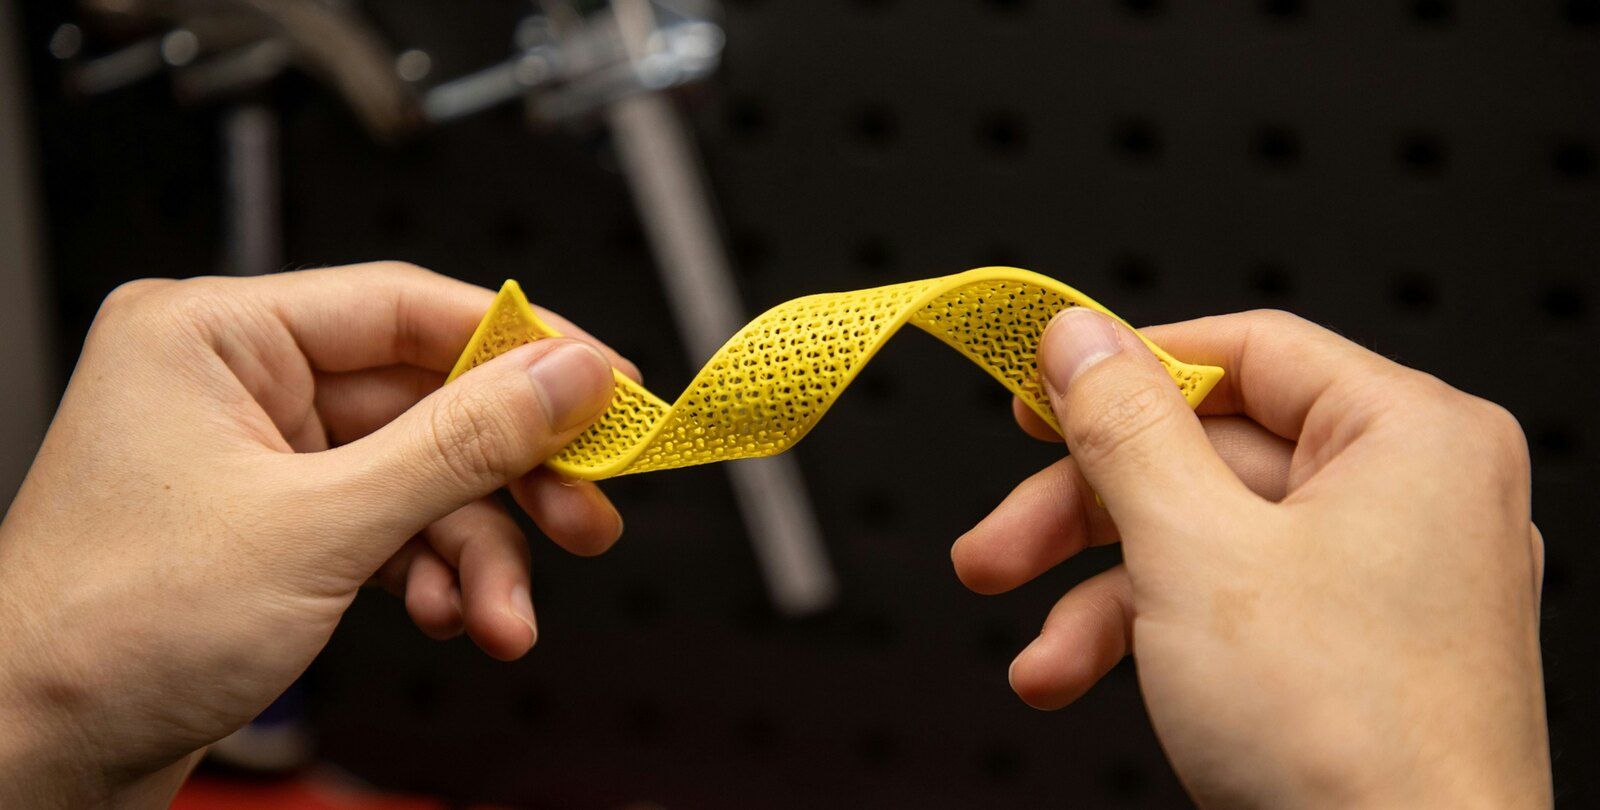
Die sechs Filamentarten, die ein Drucker für zu Hause verarbeiten kann, von PLA bis Nylon. Jede Karte zeigt die Spule, in CadFlow gerendert, ein Foto eines echten Teils aus dem Material, ein in CadFlow erstelltes Teil aus diesem Filament, seine Werte im Vergleich zu den anderen fünf, die Druckeinstellungen, den Preis, zwei Vorteile und zwei Nachteile.
Woher die Zahlen kommen
Aus den technischen Datenblättern von Polymaker für sechs seiner Filamente, Stand 29. Oktober 2026. Wir haben sie mit den Datenblättern von Prusament abgeglichen: Die Festigkeit stimmt auf wenige MPa überein, die Wärmeformbeständigkeit ebenso, außer bei ASA, für das Prusament 93 °C angibt.
Preise
Aus dem US-Shop von Polymaker am 29. Oktober 2026, für die meisten Farben, ohne Steuern. TPU und Nylon gibt es nur auf Spulen mit 0,75 kg.
| Wenn du das druckst | Nimm |
|---|---|
| Modelle, Prototypen und deine ersten Drucke | PLA |
| Winkel, Clips und Teile, die oft in die Hand genommen werden | PETG |
| Teile, die warm werden oder Stöße abbekommen | ABS, mit Einhausung |
| Alles, was draußen bleibt | ASA, mit Einhausung |
| Teile, die sich biegen: Hüllen, Füße, Dichtungen | TPU |
| Zahnräder, Scharniere und Teile unter echter Last | Nylon |
PLA
Polylactid
19,99 $ für 1 kg
- Düse
- 190 bis 230 °C
- Druckbett
- 25 bis 60 °C
- Einhausung
- Nicht nötig
- Erweicht bei
- 60 °C
- Zugfestigkeit, liegend
- 52,3 MPa
- Trocknen
- Nur wenn es feucht ist: 6 h bei 55 °C
Mit PLA fangen die meisten an, und viele bleiben dabei. Es druckt auf jedem Drucker, mit kaltem oder warmem Bett, und verzieht sich kaum. Von den sechs ist es das steifste, deshalb passt es für Modelle, Prototypen und alles, was drinnen bleibt.
- Druckt auf jedem Drucker, ohne Einhausung und mit wenig Verzug
- Das steifste der sechs und liegend gedruckt fester als PETG
- Erweicht schon bei 60 °C, früher als alle anderen außer TPU
- Spröde: Es bricht, statt sich zu biegen, und verträgt Schläge am schlechtesten von allen sechs
Daten: Polymaker PolyLite PLA · Bild: in CadFlow erstellt
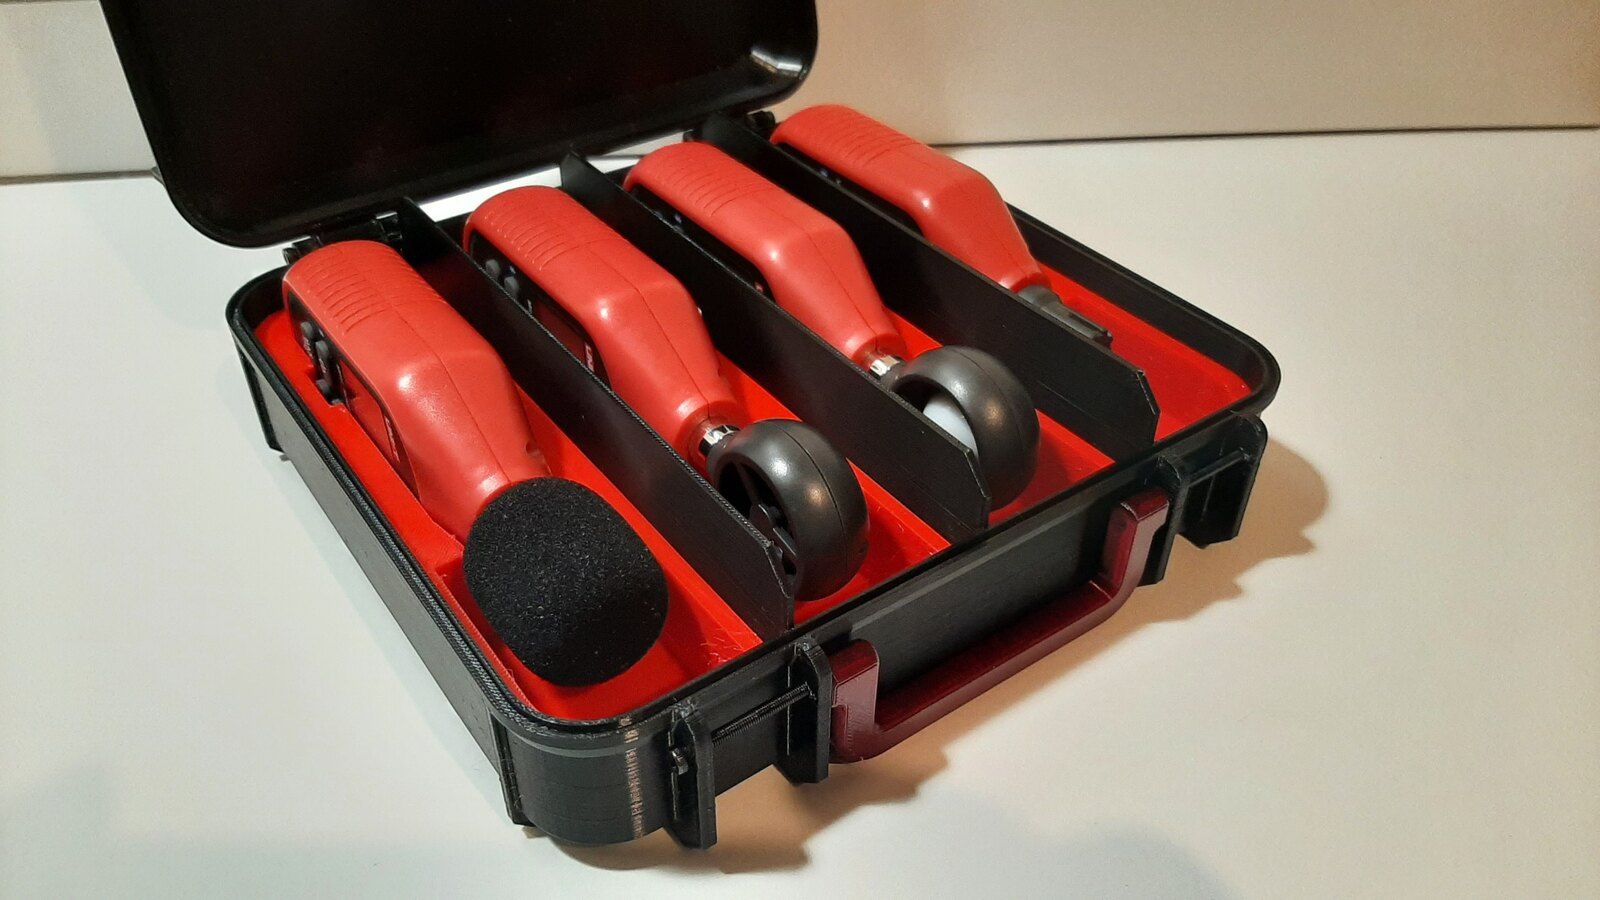
Daten: Polymaker PolyLite PLA · Foto: Snapmaker, Unsplash-Lizenz
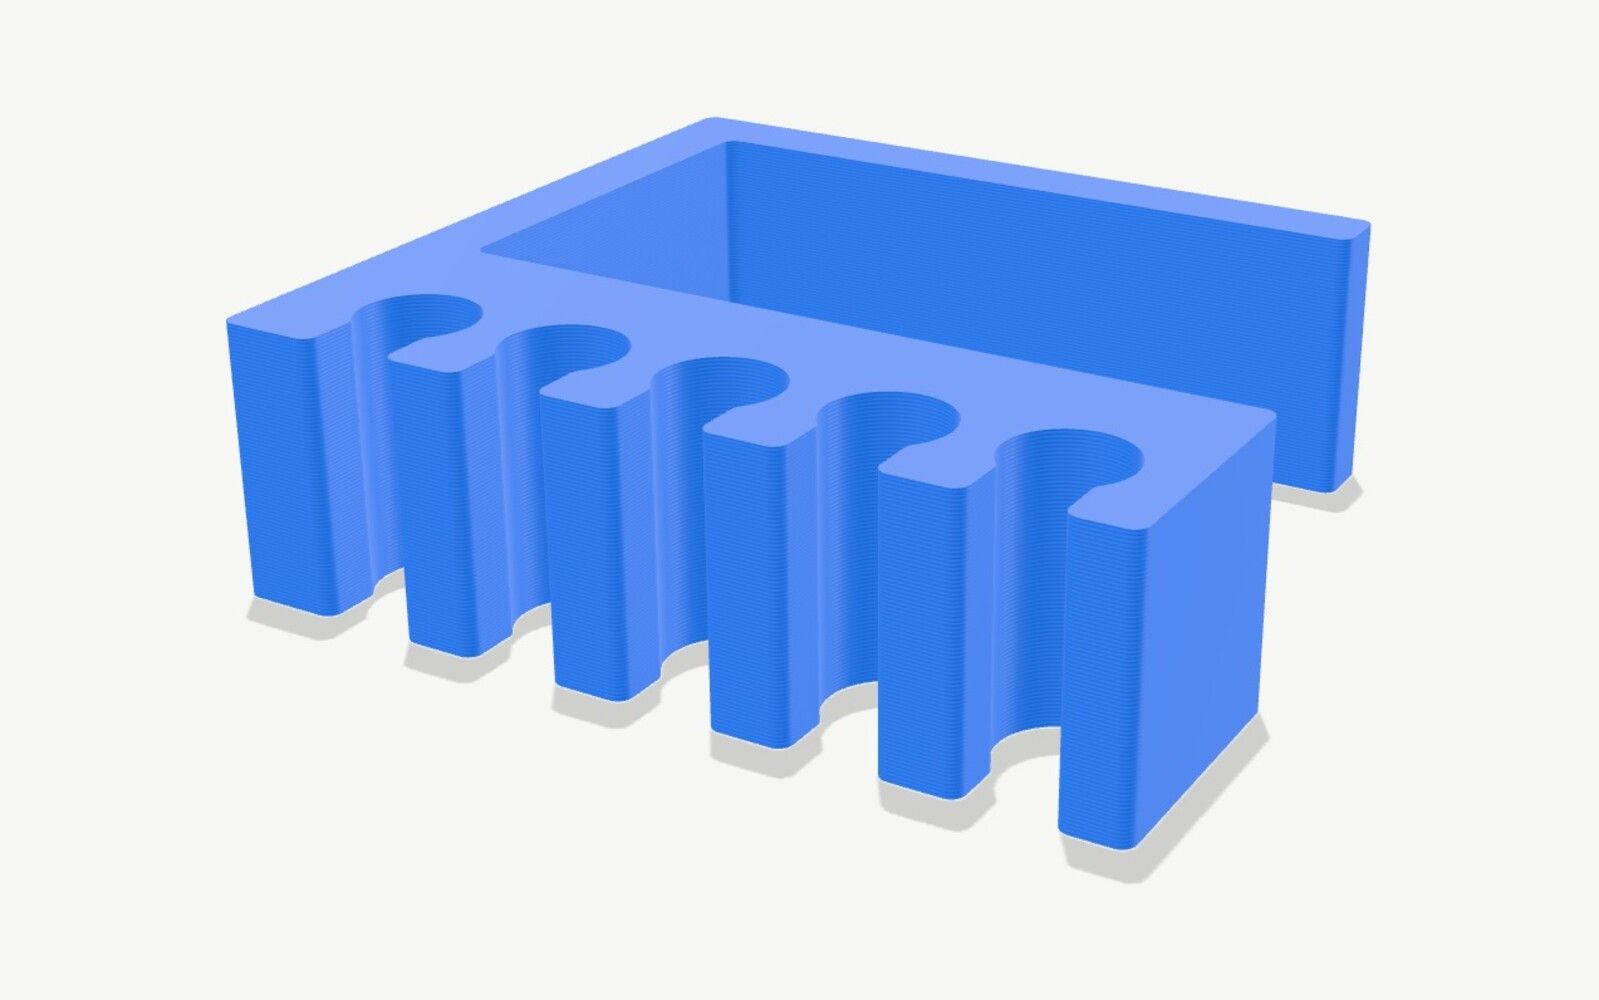
Daten: Polymaker PolyLite PLA · Bild: in CadFlow erstellt
PETG
Polyethylenterephthalat-Glykol
19,99 $ für 1 kg
- Düse
- 240 bis 260 °C
- Druckbett
- 60 bis 70 °C
- Einhausung
- Nicht nötig
- Erweicht bei
- 69 °C
- Zugfestigkeit, liegend
- 47,96 MPa
- Trocknen
- 6 h bei 60 °C
PETG ist der nächste Schritt nach PLA, für Teile, die benutzt werden: Winkel, Clips, Halter und alles, was etwas Wärme oder Wasser abbekommt. Es kostet so viel wie PLA, braucht keine Einhausung, und seine Schichten halten besser zusammen als bei allen anderen.
- Quer zu den Schichten fast so fest wie längs, besser als alle anderen
- Braucht keine Einhausung, riecht kaum und kostet so viel wie PLA
- Nimmt Wasser aus der Luft auf, und feuchtes PETG zieht Fäden
- Erweicht bei 69 °C, nur wenig über PLA
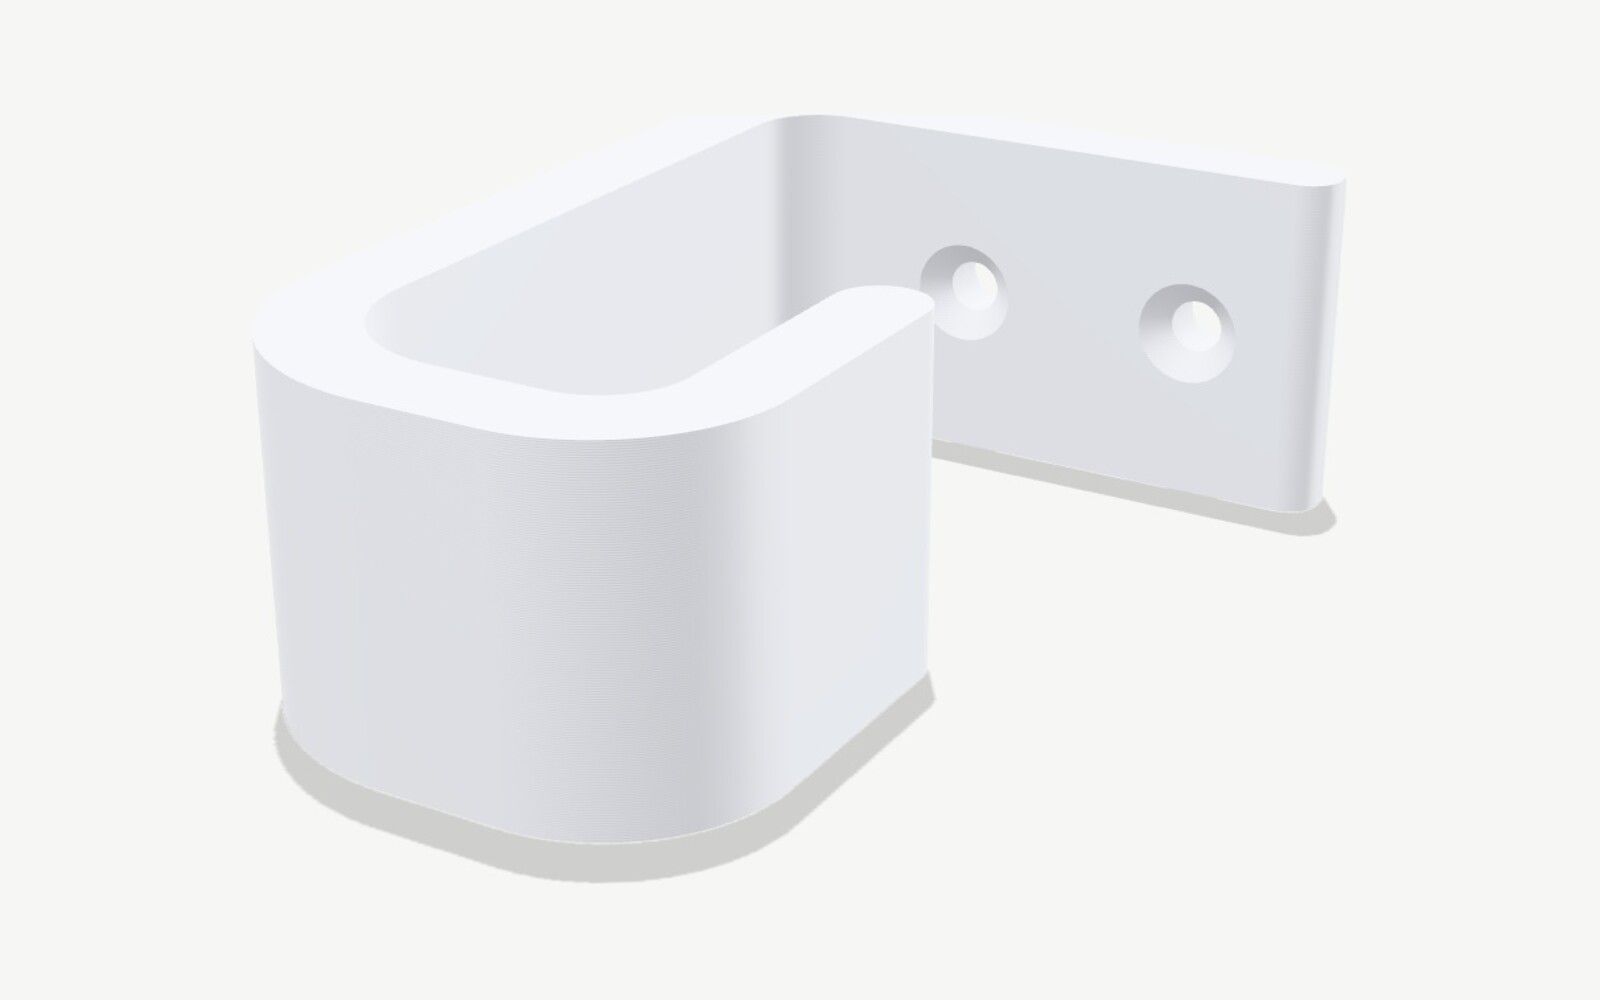
Daten: Polymaker PETG · Bild: in CadFlow erstellt
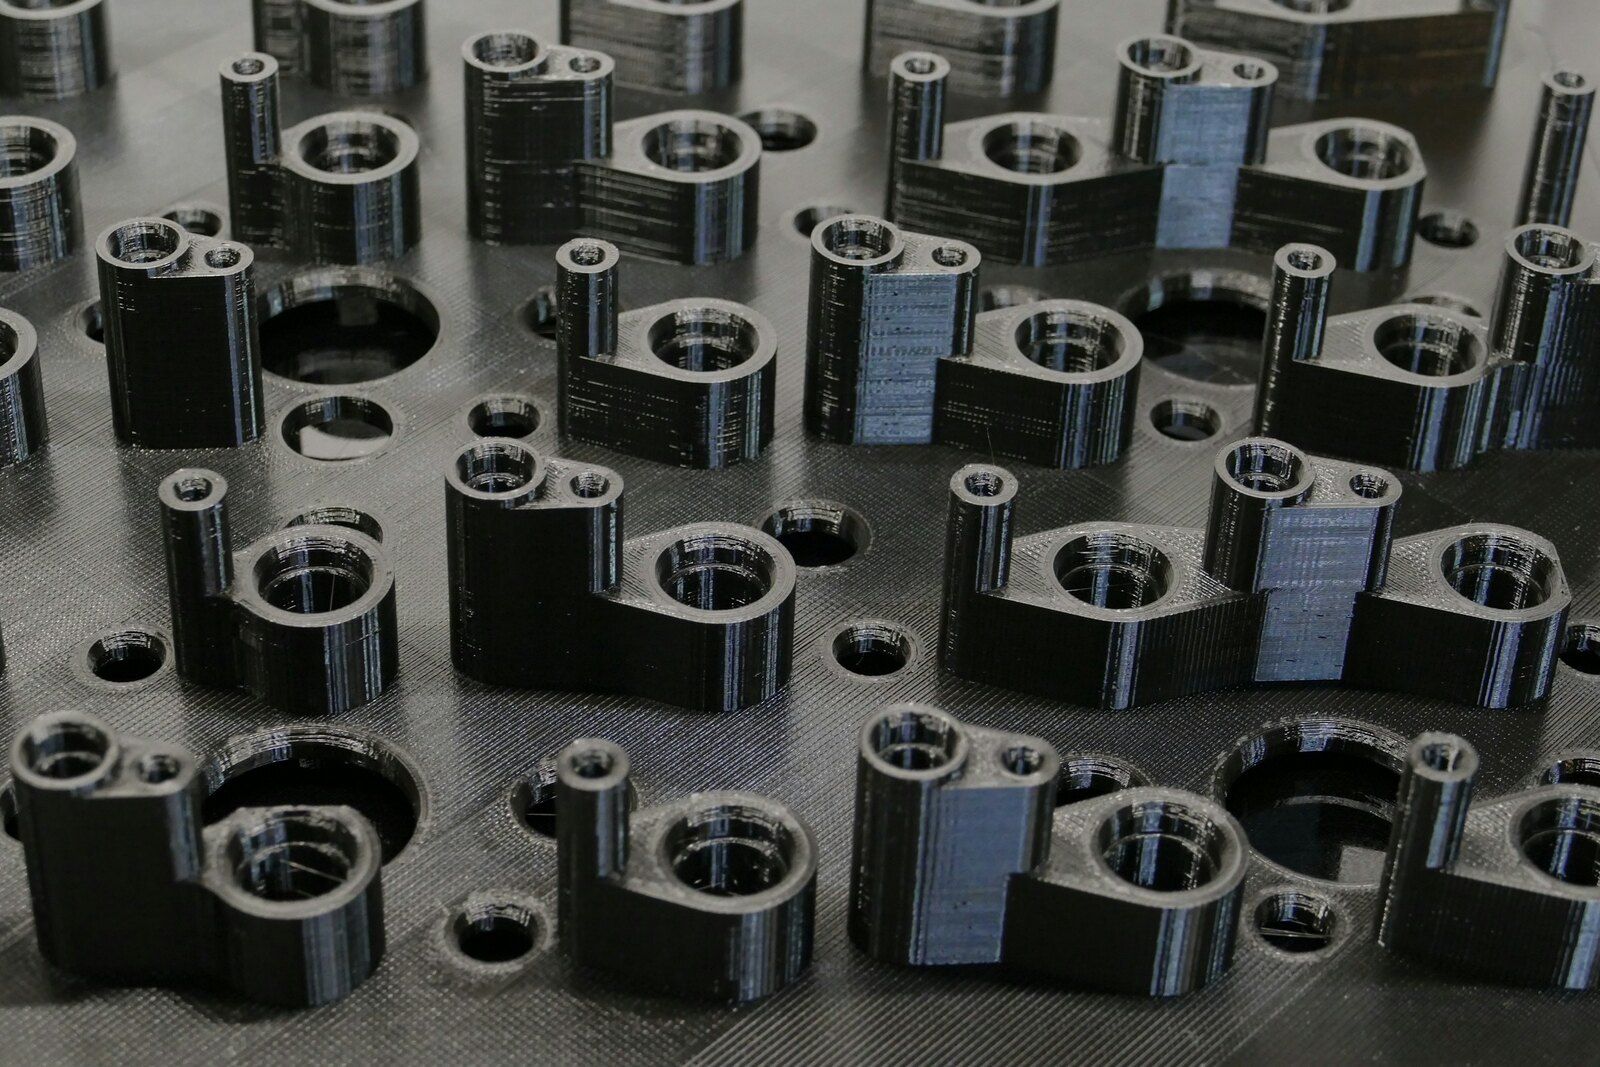
Daten: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Daten: Polymaker PETG · Bild: in CadFlow erstellt
ABS
Acrylnitril-Butadien-Styrol
19,99 $ für 1 kg
- Düse
- 245 bis 265 °C
- Druckbett
- 90 bis 100 °C
- Einhausung
- Nötig
- Erweicht bei
- 100 °C
- Zugfestigkeit, liegend
- 33,4 MPa
- Trocknen
- 6 h bei 70 °C
ABS ist der Kunststoff, aus dem LEGO-Steine gemacht sind, und eignet sich für Teile, die warm werden oder mal einen Stoß abbekommen. Es braucht eine Einhausung: Laut Polymaker geht es auf einem offenen Drucker nur bei Teilen bis etwa Faustgröße.
- Erweicht erst bei 100 °C, 40 Grad über PLA
- Zäh: Im Kerbschlagversuch hält es fünfmal so viel aus wie PLA
- Braucht eine Einhausung, sonst verziehen sich größere Teile
- Riecht beim Drucken, Polymaker rät deshalb zu guter Belüftung
Daten: Polymaker PolyLite ABS · Bild: in CadFlow erstellt
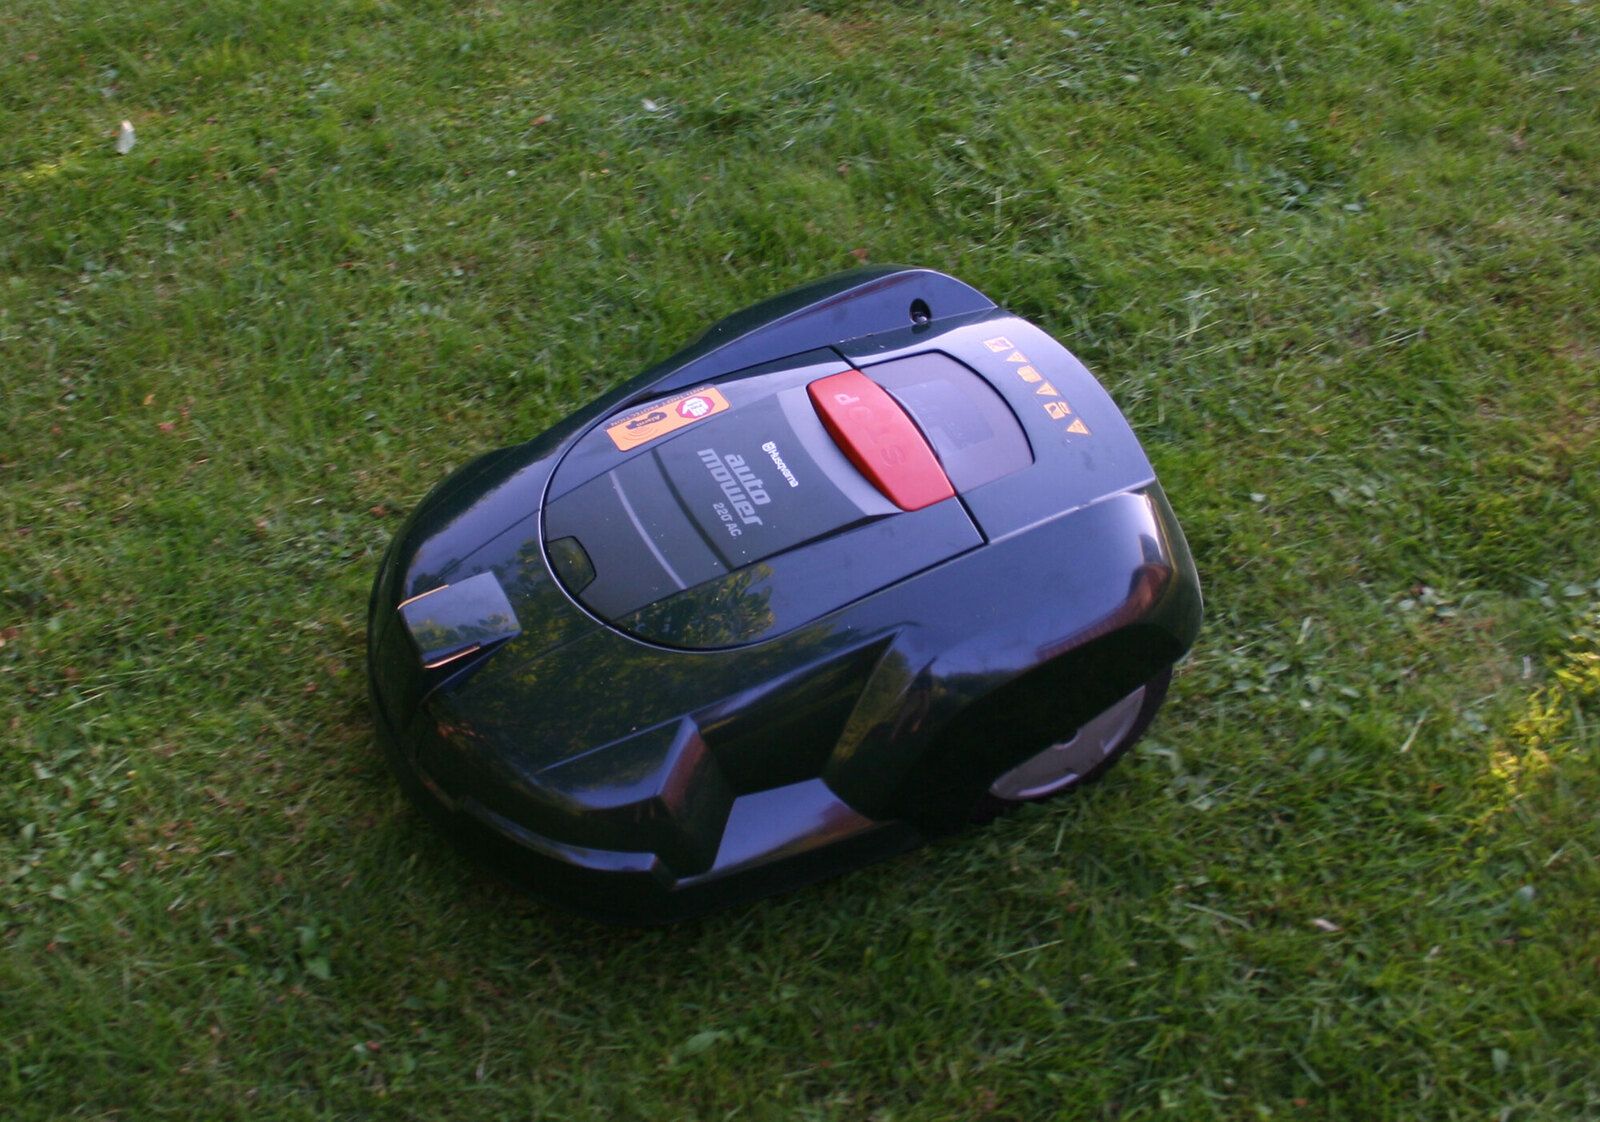
Daten: Polymaker PolyLite ABS · Foto: eMotion Tech, Unsplash-Lizenz
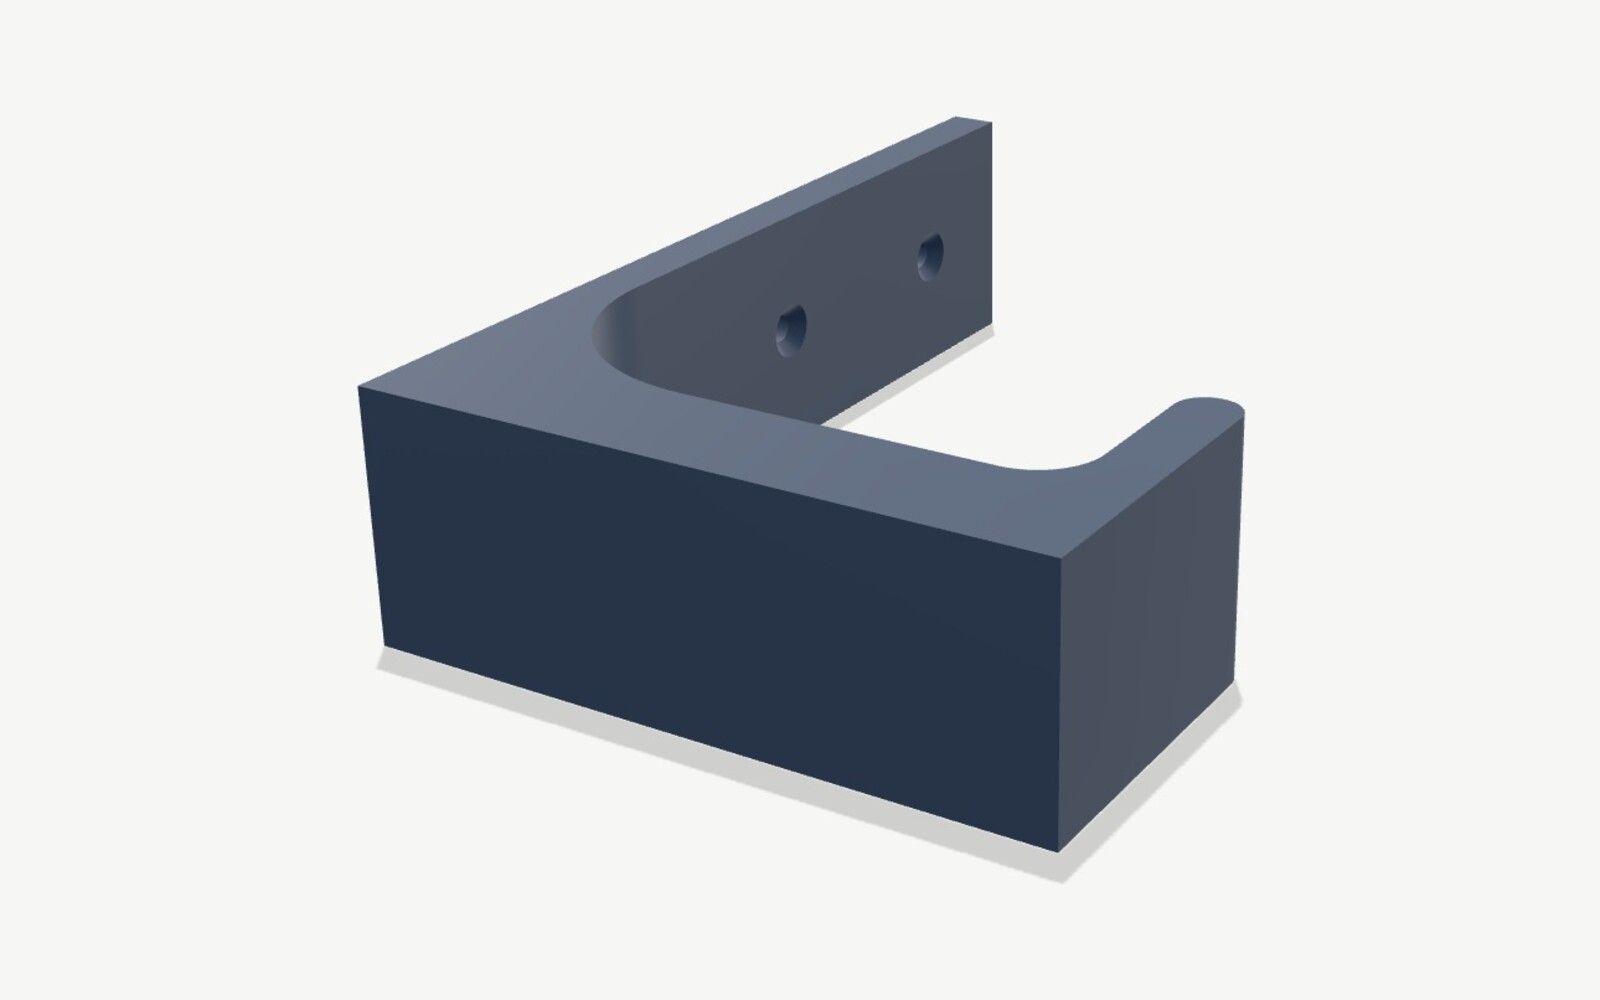
Daten: Polymaker PolyLite ABS · Bild: in CadFlow erstellt
ASA
Acrylnitril-Styrol-Acrylester
26,99 $ für 1 kg
- Düse
- 230 bis 260 °C
- Druckbett
- 75 bis 95 °C
- Einhausung
- Nötig
- Erweicht bei
- 103 °C
- Zugfestigkeit, liegend
- 43,8 MPa
- Trocknen
- 7 h bei 70 °C
ASA ist ein ABS, das für draußen gemacht ist. Es druckt sich genauso, braucht dieselbe Einhausung und hält dieselbe Wärme aus, bleicht aber in der Sonne nicht aus und wird nicht spröde. Deshalb nimmst du es für Teile im Garten und alles, was auf dem Balkon steht.
- Für die Sonne gemacht: Polymaker hat nach zwei Jahren im Freien fast keine Farbänderung gemessen
- Erweicht bei 103 °C und ist fester als ABS
- Braucht wie ABS eine Einhausung und Belüftung
- Kostet etwa ein Drittel mehr als PLA, PETG oder ABS
Daten: Polymaker ASA · Bild: in CadFlow erstellt
Daten: Polymaker ASA · Foto: Denoir, Gemeinfrei
Daten: Polymaker ASA · Bild: in CadFlow erstellt
TPU
Thermoplastisches Polyurethan, Shore 95A
29,99 $ für 0,75 kg
- Düse
- 210 bis 230 °C
- Druckbett
- 25 bis 60 °C
- Einhausung
- Nicht nötig
- Erweicht bei
- Keine Angabe, es ist weich
- Zugfestigkeit, liegend
- Dehnt sich auf das 6,5-Fache
- Trocknen
- 8 h bei 70 °C
TPU ist ein gummiartiges Filament für Teile, die nachgeben und zurückfedern: Handyhüllen, Füße, Dichtungen, Puffer und Griffe. Dieses hier hat Shore 95A, für ein TPU recht fest, und druckt bei PLA-Temperaturen ohne Einhausung.
- Dehnt sich auf mehr als das Sechsfache seiner Länge, bevor es reißt
- Druckt bei PLA-Temperaturen, mit kaltem Bett und ohne Einhausung
- Braucht einen Direct-Drive-Extruder, von Bowden-Druckern rät Polymaker ab
- Nimmt mehr Wasser auf als alle anderen außer Nylon, also vorher trocknen
Daten: Polymaker PolyFlex TPU95 · Bild: in CadFlow erstellt
Daten: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Unsplash-Lizenz
Daten: Polymaker PolyFlex TPU95 · Bild: in CadFlow erstellt
Nylon
Polyamid (PA), hier ein Copolymer aus Nylon 6 und 6/66
49,99 $ für 0,75 kg
- Düse
- 250 bis 270 °C
- Druckbett
- 25 bis 50 °C
- Einhausung
- Nötig
- Erweicht bei
- 111 °C
- Zugfestigkeit, liegend
- 78 MPa
- Trocknen
- 8 h bei 100 °C, aus dem Trockner drucken
Nylon ist das festeste der sechs und hält die meiste Wärme aus, also nimm es für Zahnräder, Scharniere und Teile unter echter Last. Der Haken ist Wasser: Nylon saugt es aus der Luft auf, deshalb musst du es trocknen und direkt aus dem Trockner drucken, und ein Teil, das Wasser aufgenommen hat, ist nicht einmal halb so fest.
- Das festeste der sechs: liegend gedruckt 78 MPa, anderthalbmal so viel wie PLA
- Erweicht getempert erst bei 111 °C, später als alle anderen
- Nimmt schnell Wasser auf, muss also getrocknet und direkt aus dem Trockner gedruckt werden
- Das teuerste: 49,99 $ für eine Spule mit 0,75 kg
Daten: Polymaker PolyMide CoPA · Bild: in CadFlow erstellt
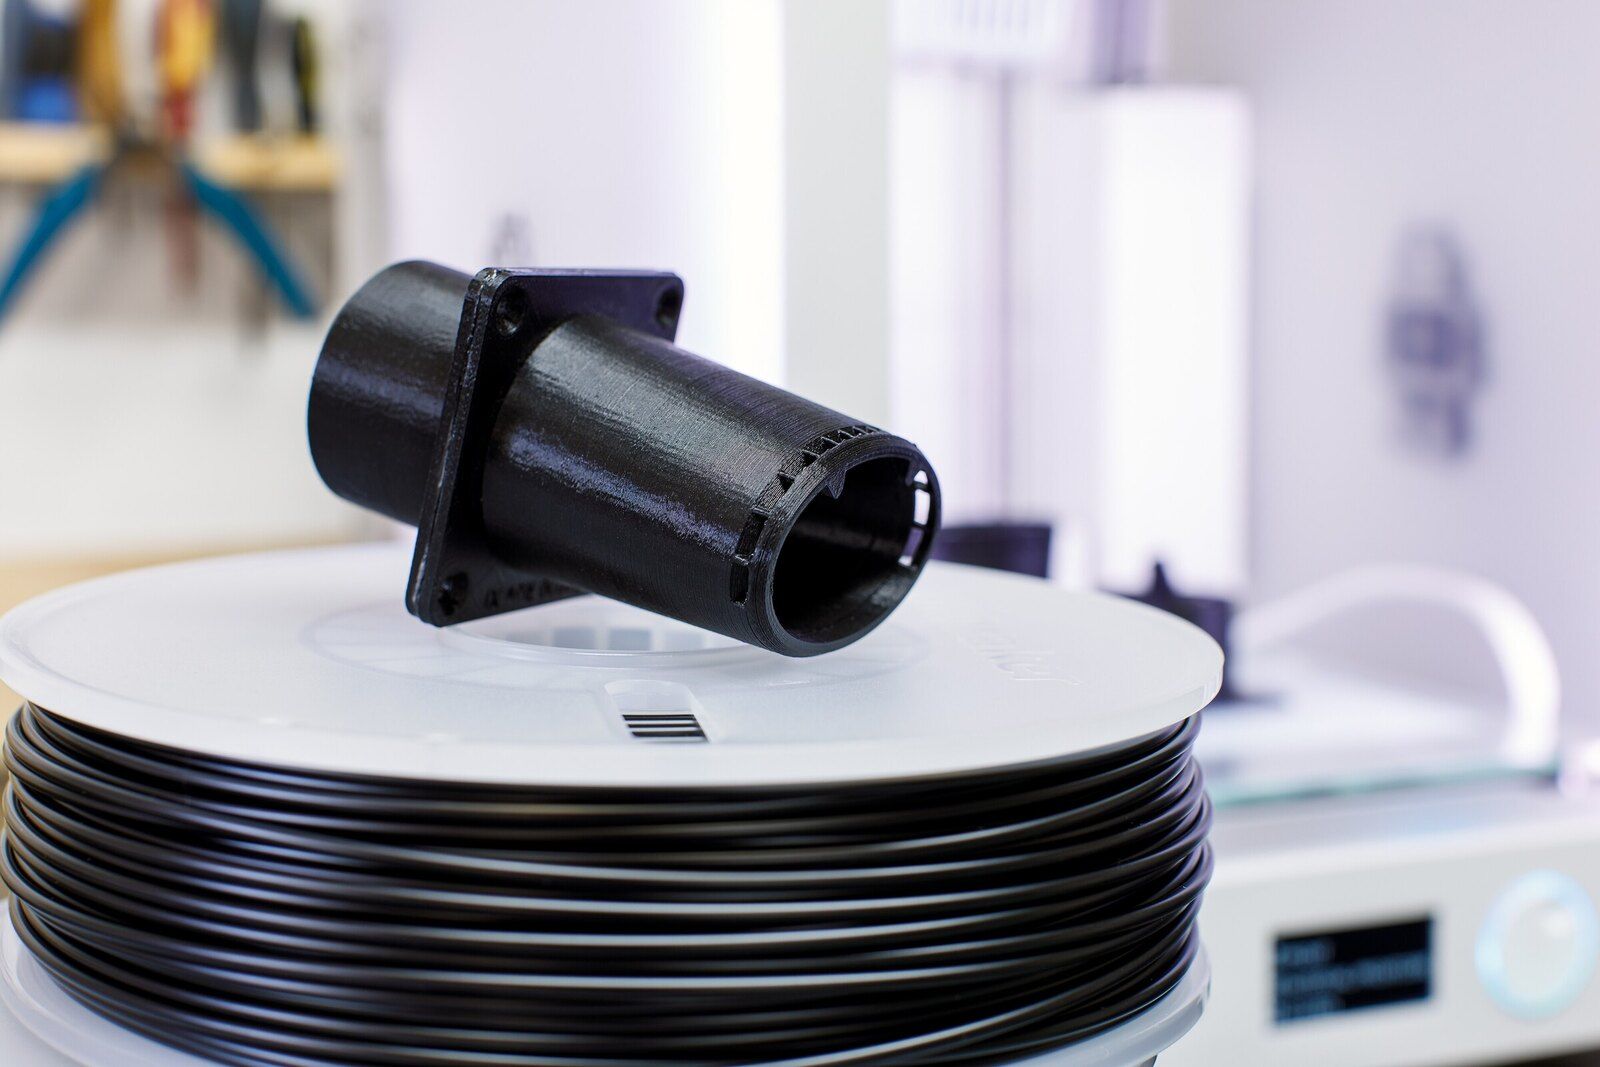
Daten: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Daten: Polymaker PolyMide CoPA · Bild: in CadFlow erstellt
Was ein Druck in jedem dieser Filamente kostet, zeigt dir unser 3D-Druck-Kostenrechner.
Welche Filamente Wärme aushalten
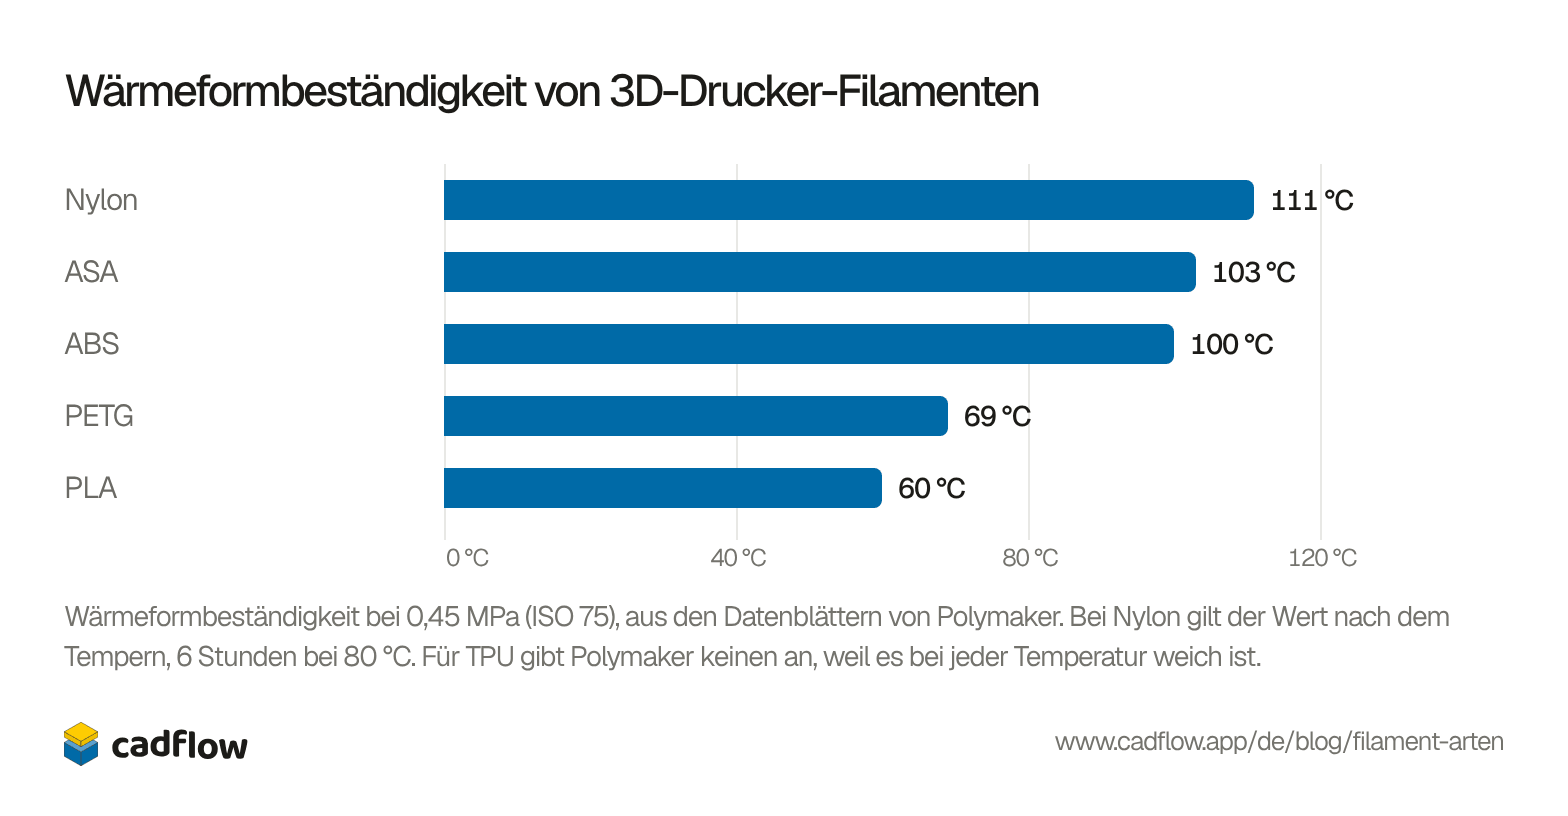
Die Wärmeformbeständigkeit (HDT) ist die Temperatur, bei der sich ein Prüfstab unter einer leichten Last (0,45 MPa) zu biegen beginnt. Auf diese Zahl kommt es an, wenn ein Teil warm wird. PLA gibt bei 60 °C nach und PETG bei 69 °C, während ABS und ASA bis etwa 100 °C halten.
Als Tabelle anzeigen
| Filament | Biegt sich ab |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Die Festigkeit hängt von der Druckrichtung ab
Ein Druck ist zwischen seinen Schichten am schwächsten, weil jede Schicht nur mit der darunter verschmilzt. Polymaker prüft jedes Material in beiden Richtungen: liegend gedruckt, sodass der Zug entlang der Schichten läuft, und stehend gedruckt, sodass er sie auseinanderzieht. PLA verliert quer zu den Schichten etwa ein Viertel seiner Festigkeit und Nylon etwa 40 %, während PETG 95 % davon behält.
Ein Haken, der stehend gedruckt ist und dessen Last die Schichten auseinanderzieht, kann also brechen, wo derselbe Haken liegend gedruckt halten würde. Dreh ein Teil so, dass die Last entlang der Schichten läuft. Wenn das nicht geht, ist PETG das Filament, dem es am wenigsten ausmacht.
Liegend gedruckt, entlang der Schichten gezogenStehend gedruckt, quer dazu gezogen
Als Tabelle anzeigen
| Filament | Zugfestigkeit |
|---|---|
| Nylon, liegend | 78 MPa |
| Nylon, stehend | 45,8 MPa |
| PLA, liegend | 52,3 MPa |
| PLA, stehend | 40,5 MPa |
| PETG, liegend | 48 MPa |
| PETG, stehend | 45,7 MPa |
| ASA, liegend | 43,8 MPa |
| ASA, stehend | 32 MPa |
| ABS, liegend | 33,4 MPa |
| ABS, stehend | 29,7 MPa |
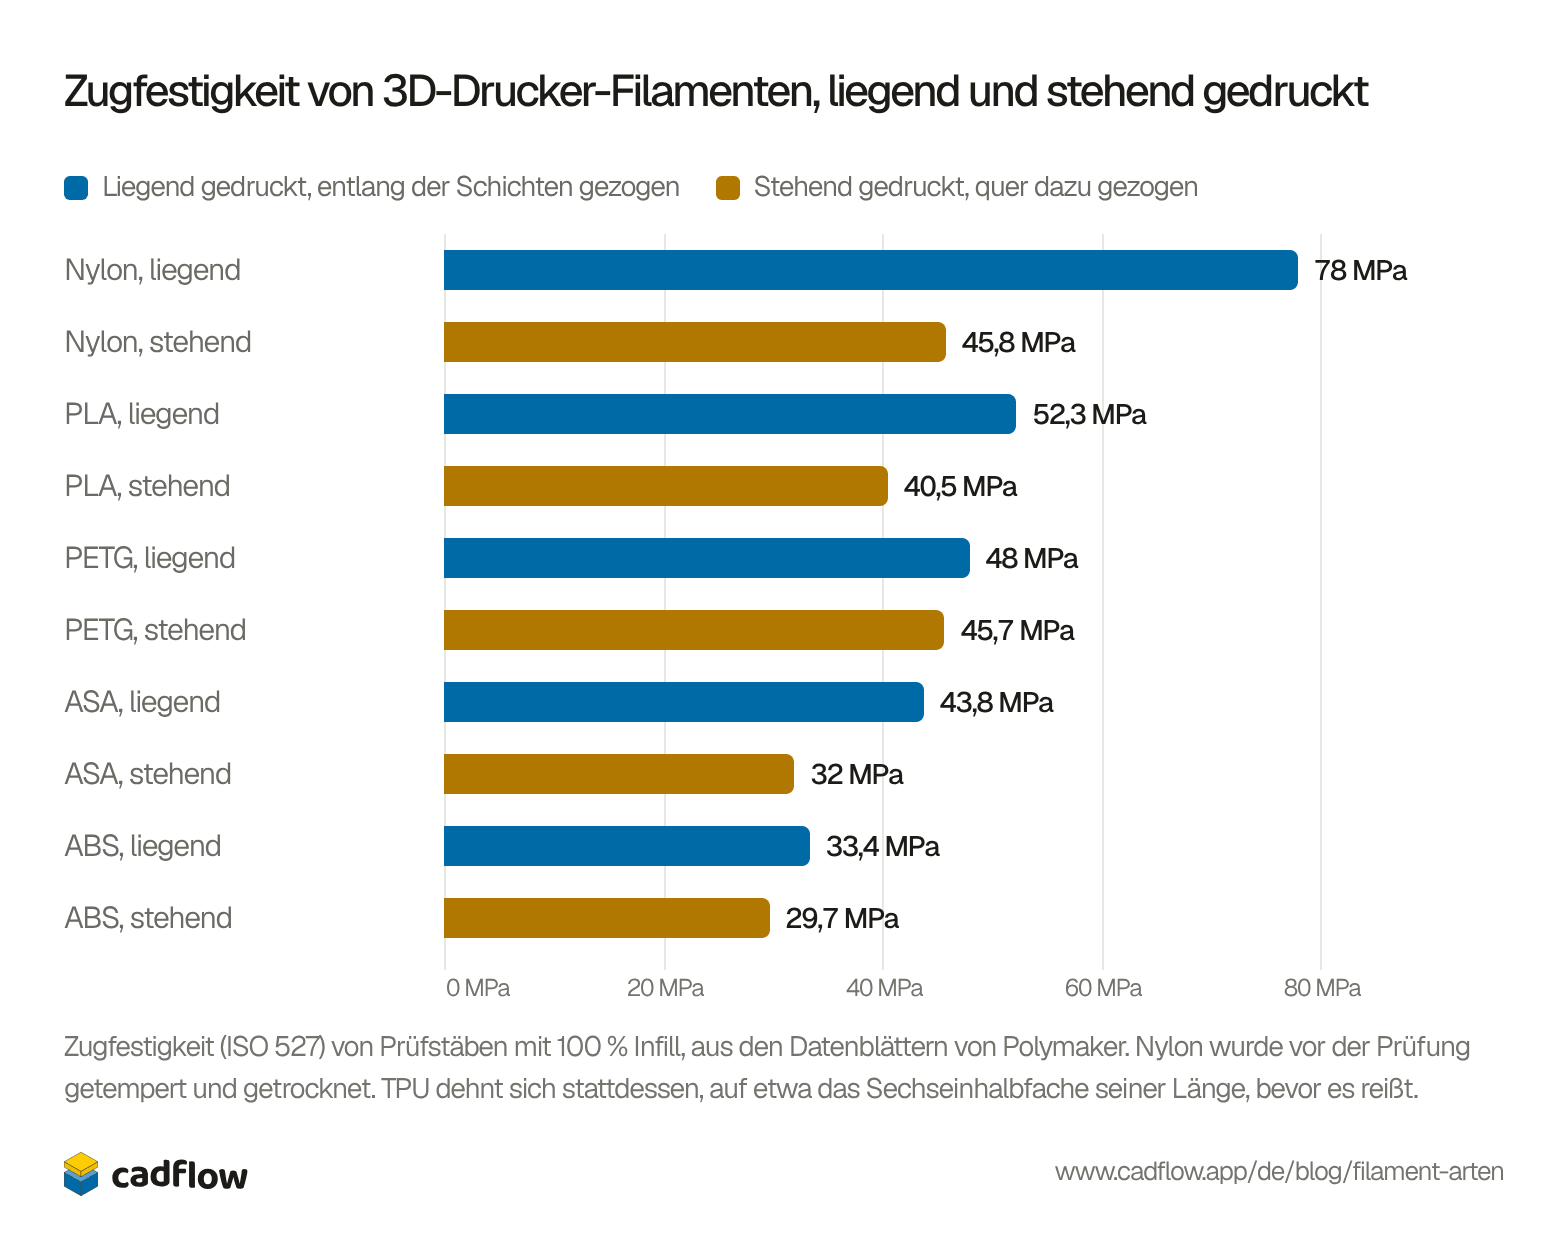
Zugfestigkeit ist nicht alles. ABS ist in diesem Diagramm das schwächste der fünf, aber im Kerbschlagversuch steckt es einen Schlag fünfmal besser weg als PLA, und auch besser als Nylon, solange das Nylon trocken ist.
Feuchtigkeit, und warum Nylon einen Trockner braucht
Jedes Filament nimmt etwas Wasser aus der Luft auf, und feuchtes Filament druckt schlechter: Feuchtes PETG zieht zum Beispiel Fäden, schreibt Polymaker. Nylon nimmt weit mehr auf als die anderen, deshalb steht in seinem Datenblatt, dass du es 8 Stunden bei 100 °C trocknen und direkt aus dem Trockner drucken sollst. Bewahr jede Spule in einem verschlossenen Beutel mit Trockenmittel auf, bis du damit druckst.
Als Tabelle anzeigen
| Filament | Wasseraufnahme |
|---|---|
| Nylon | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
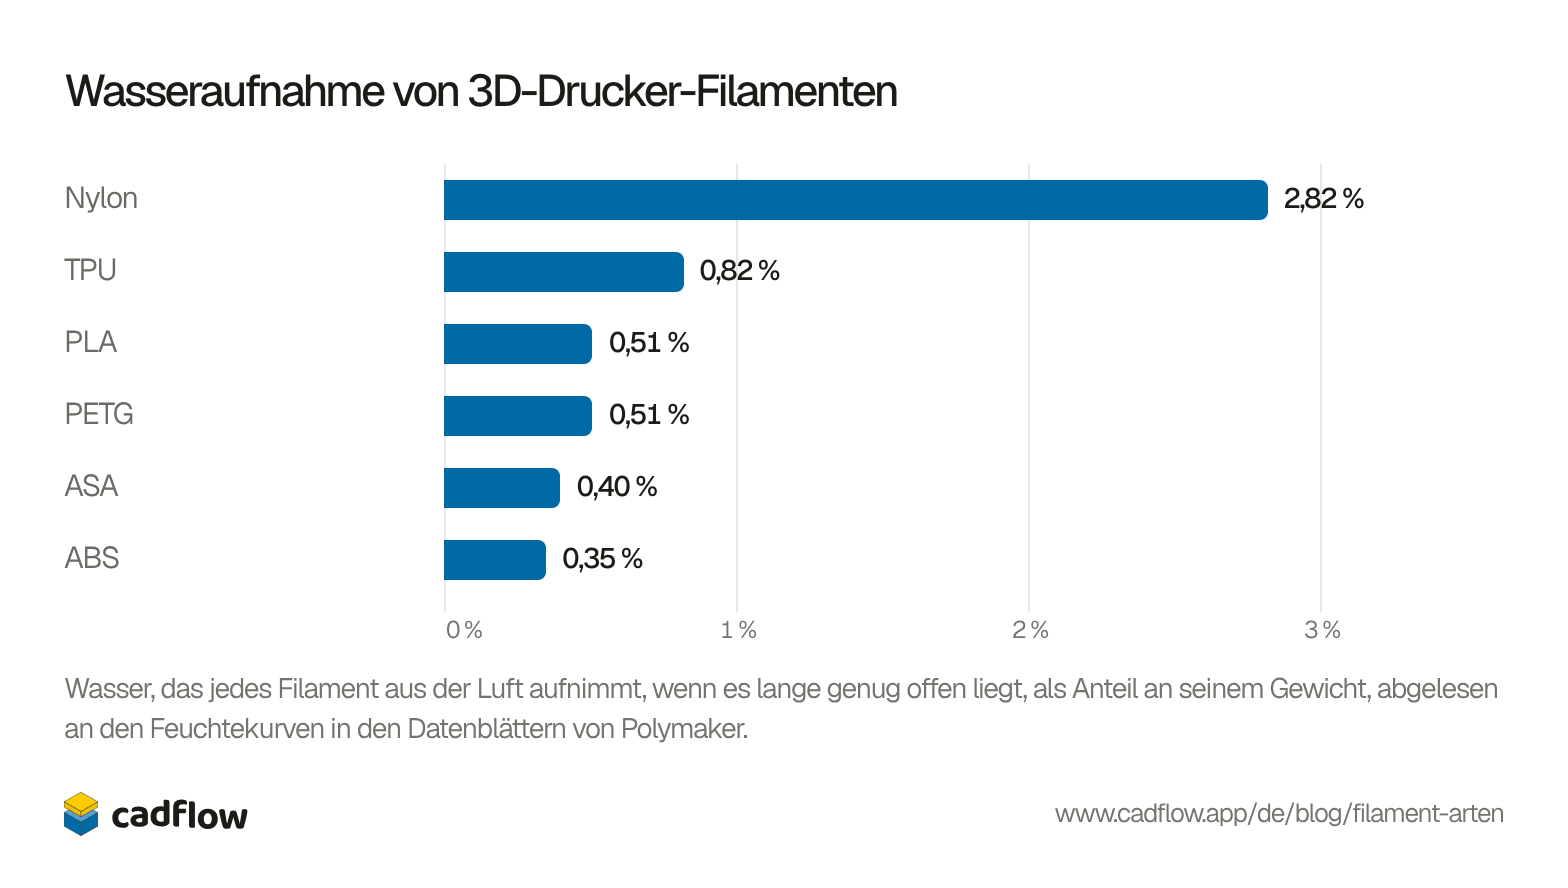


Wasser verändert auch das fertige Teil. Polymaker hat Prüfstäbe aus Nylon 48 Stunden in 60 °C warmes Wasser gelegt: Danach hielten sie 34 MPa statt 78, steckten einen Kerbschlag aber viermal besser weg. Ein Nylonteil, das an einem feuchten Ort im Einsatz ist, wird also schwächer, aber zäher, als seine Werte im trockenen Zustand sagen.
Nicht auf der Liste
Viele Marken verkaufen Mischungen namens PLA+, Silk-PLA oder mattes PLA. Sie drucken sich wie PLA, aber was drin ist und wie fest sie sind, unterscheidet sich von Marke zu Marke, also schau ins Datenblatt der jeweiligen Marke. Polycarbonat (PC) und die mit Carbon- oder Glasfasern gefüllten Varianten von PLA, PETG und Nylon sind für steifere oder heißere Teile. Die gefüllten Filamente schleifen Messingdüsen ab, deshalb brauchen sie eine Düse aus gehärtetem Stahl.
Teile wie diese in CadFlow
Wir entwickeln CadFlow, ein 3D-Programm für Dinge, die du selbst baust. Es spielt den Aufbau als Schritt-für-Schritt-Video ab, dem jeder folgen kann, und ist noch nicht öffentlich. Wenn du es ausprobieren willst, trag dich in die Warteliste ein.
Häufige Fragen
Welches Filament ist am stabilsten?
Von diesen sechs Nylon: liegend gedruckt 78 MPa in den Prüfungen von Polymaker, gegenüber 52 bei PLA und 48 bei PETG. Stehend gedruckt liegen Nylon und PETG mit 45,8 und 45,7 MPa fast gleichauf.
Ist PLA lebensmittelecht?
Polymaker sagt das nicht: Auf den Shopseiten für sein PLA, PETG, ABS und ASA steht, dass Polymaker keine Daten dazu hat, ob das Material lebensmittelecht ist. Prusament sagt, dass PLA selbst lebensmittelecht ist, rät aber davon ab, immer wieder aus Drucken zu essen oder zu trinken, weil sich in kleinen Rissen einer gedruckten Oberfläche Bakterien ansammeln können. Eine lebensmittelechte Beschichtung hilft dagegen.
Brauche ich eine Einhausung?
Nicht für PLA, PETG oder TPU. ABS und ASA brauchen eine, damit sich größere Teile nicht verziehen. Das Datenblatt von Polymaker für Nylon verlangt auch eine, obwohl auf der Shopseite steht, dass sie nicht nötig ist.
Was ist der Unterschied zwischen ABS und ASA?
Sie drucken sich fast gleich und halten etwa dieselbe Wärme aus, 100 und 103 °C. ASA ist dafür gemacht, Sonnenlicht standzuhalten: Polymaker hat nach zwei Jahren im Freien fast keine Farbänderung gemessen. ABS ist etwas günstiger und steckt Schläge besser weg, ASA hält dafür mehr Zug aus.
Warum zieht mein Filament Fäden?
Oft, weil es feucht ist. Laut Polymaker zieht nasses PETG Fäden, und seine Datenblätter nennen für jedes Filament eine Temperatur und eine Dauer zum Trocknen, von 55 °C für PLA bis 100 °C für Nylon.
Woher kommen die Zahlen?
Aus den Datenblättern von Polymaker für PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 und PolyMide CoPA, Stand 29. Oktober 2026, und aus seinen Shopseiten für die Preise und dafür, wofür Polymaker jedes Material empfiehlt. Wir haben sie mit den Datenblättern von Prusament abgeglichen. Prusament misst die Steifigkeit auf eine andere Art, deshalb vergleichen wir sie hier nicht.
Kostenlose Tools dazu
- 3D-Druck-KostenrechnerWas ein Druck an Filament, Strom und Verschleiß kostet und was du dafür verlangen kannst.
- Flaschenzug-RechnerFüg Rollen hinzu, zieh am Seil und sieh, wie viel leichter die Last wird und wie viel mehr Seil du ziehst. Mit Rollen zum Drucken.
- ZahnradgeneratorStirnräder mit echter Evolventenverzahnung, samt Gegenrad. Sieh zu, wie sie sich drehen, und lade sie als STL, SVG oder DXF herunter.
Verlauf dieses Beitrags
- Veröffentlicht
Als Nächstes lesen

3D-Drucker-Düsen: Größen und Materialien, welche Düse wofür

3D-Drucker-Arten im Vergleich: FDM, Resin, SLS, MJF, PolyJet, Metall

Die 8 beliebtesten 3D-Drucker 2027, am selben Teil getestet


Diesen Blog schreibt das Team hinter CadFlow. Mit CadFlow baust du dein Projekt in 3D und zeigst, wie man es zusammenbaut.
So funktioniert CadFlow