Foro per filetto M6, M8, M10: tabella di maschiatura
Ogni foro filettato nasce come un semplice foro, e la punta deve essere quella giusta. Se è troppo piccola il maschio si blocca, e i maschi piccoli si spezzano nel foro. Una punta un po’ troppo grande lascia un filetto poco profondo che si spana facilmente. Qui trovi le misure delle punte per filetti metrici, UNC e UNF, e sotto un calcolatore che mostra il foro mentre viene forato e maschiato.
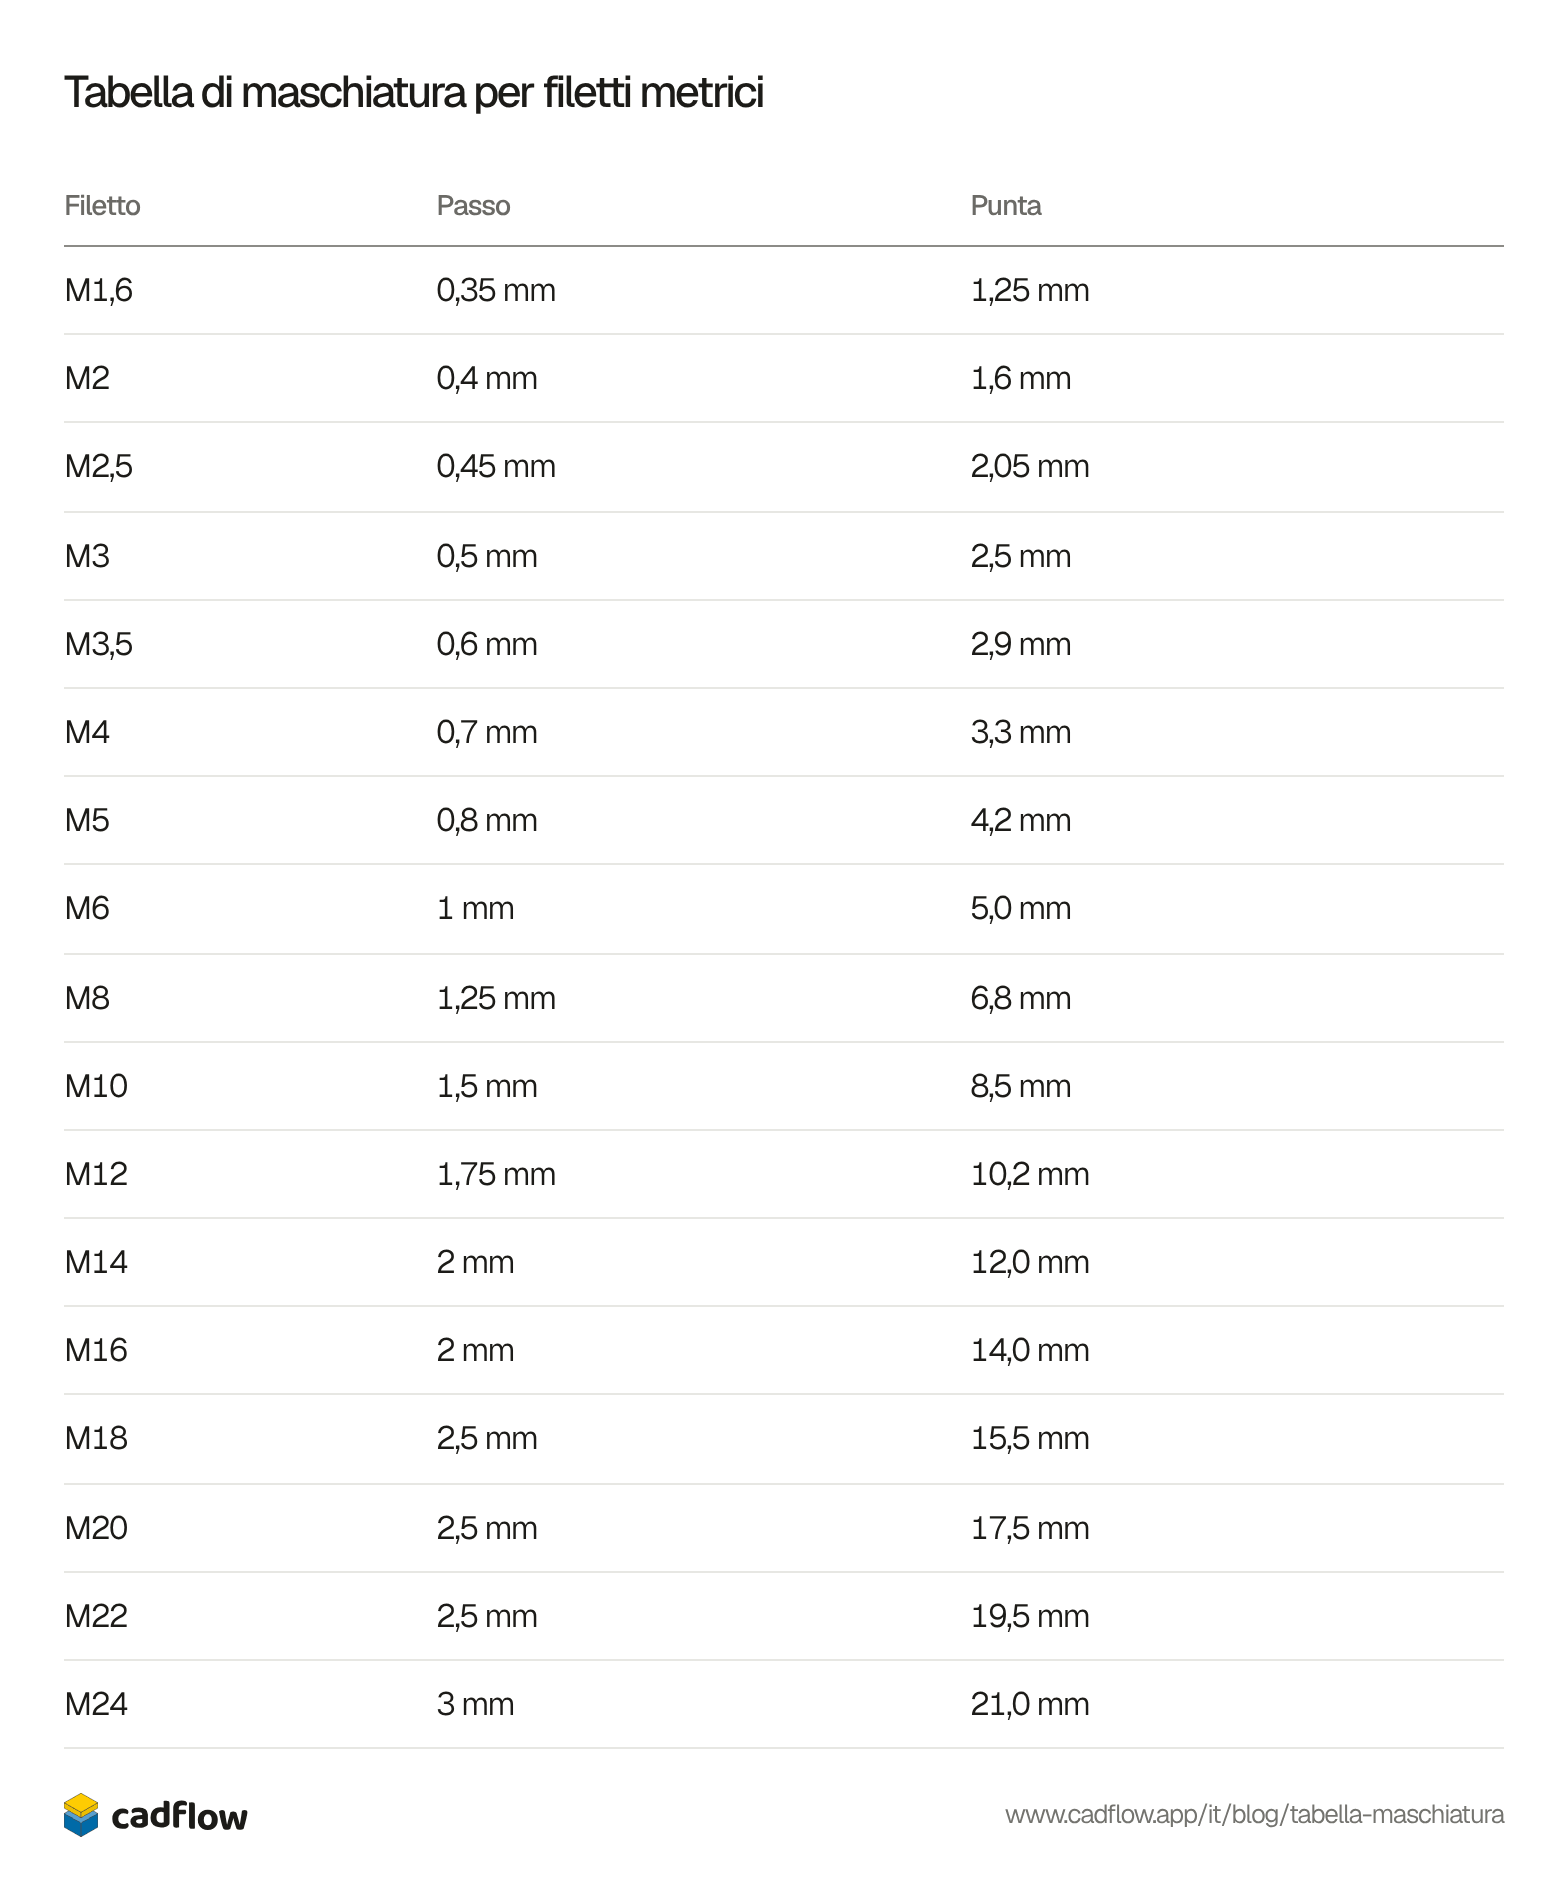
Le misure più cercate: per un filetto M3 il foro è da 2,5 mm, per M4 da 3,3 mm, per M5 da 4,2 mm, per M6 da 5 mm, per M8 da 6,8 mm, per M10 da 8,5 mm, per M12 da 10,2 mm e per M16 da 14 mm. Per un filetto 1/4-20 serve una punta #7. Per i passi fini come M10 × 1,25 usa il nostro calcolatore del foro per maschiatura, che ha anche quelli.
| Filetto | Passo | Punta |
|---|---|---|
| M1,6 | 0,35 mm | 1,25 mm |
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M3,5 | 0,6 mm | 2,9 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M14 | 2 mm | 12,0 mm |
| M16 | 2 mm | 14,0 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21,0 mm |
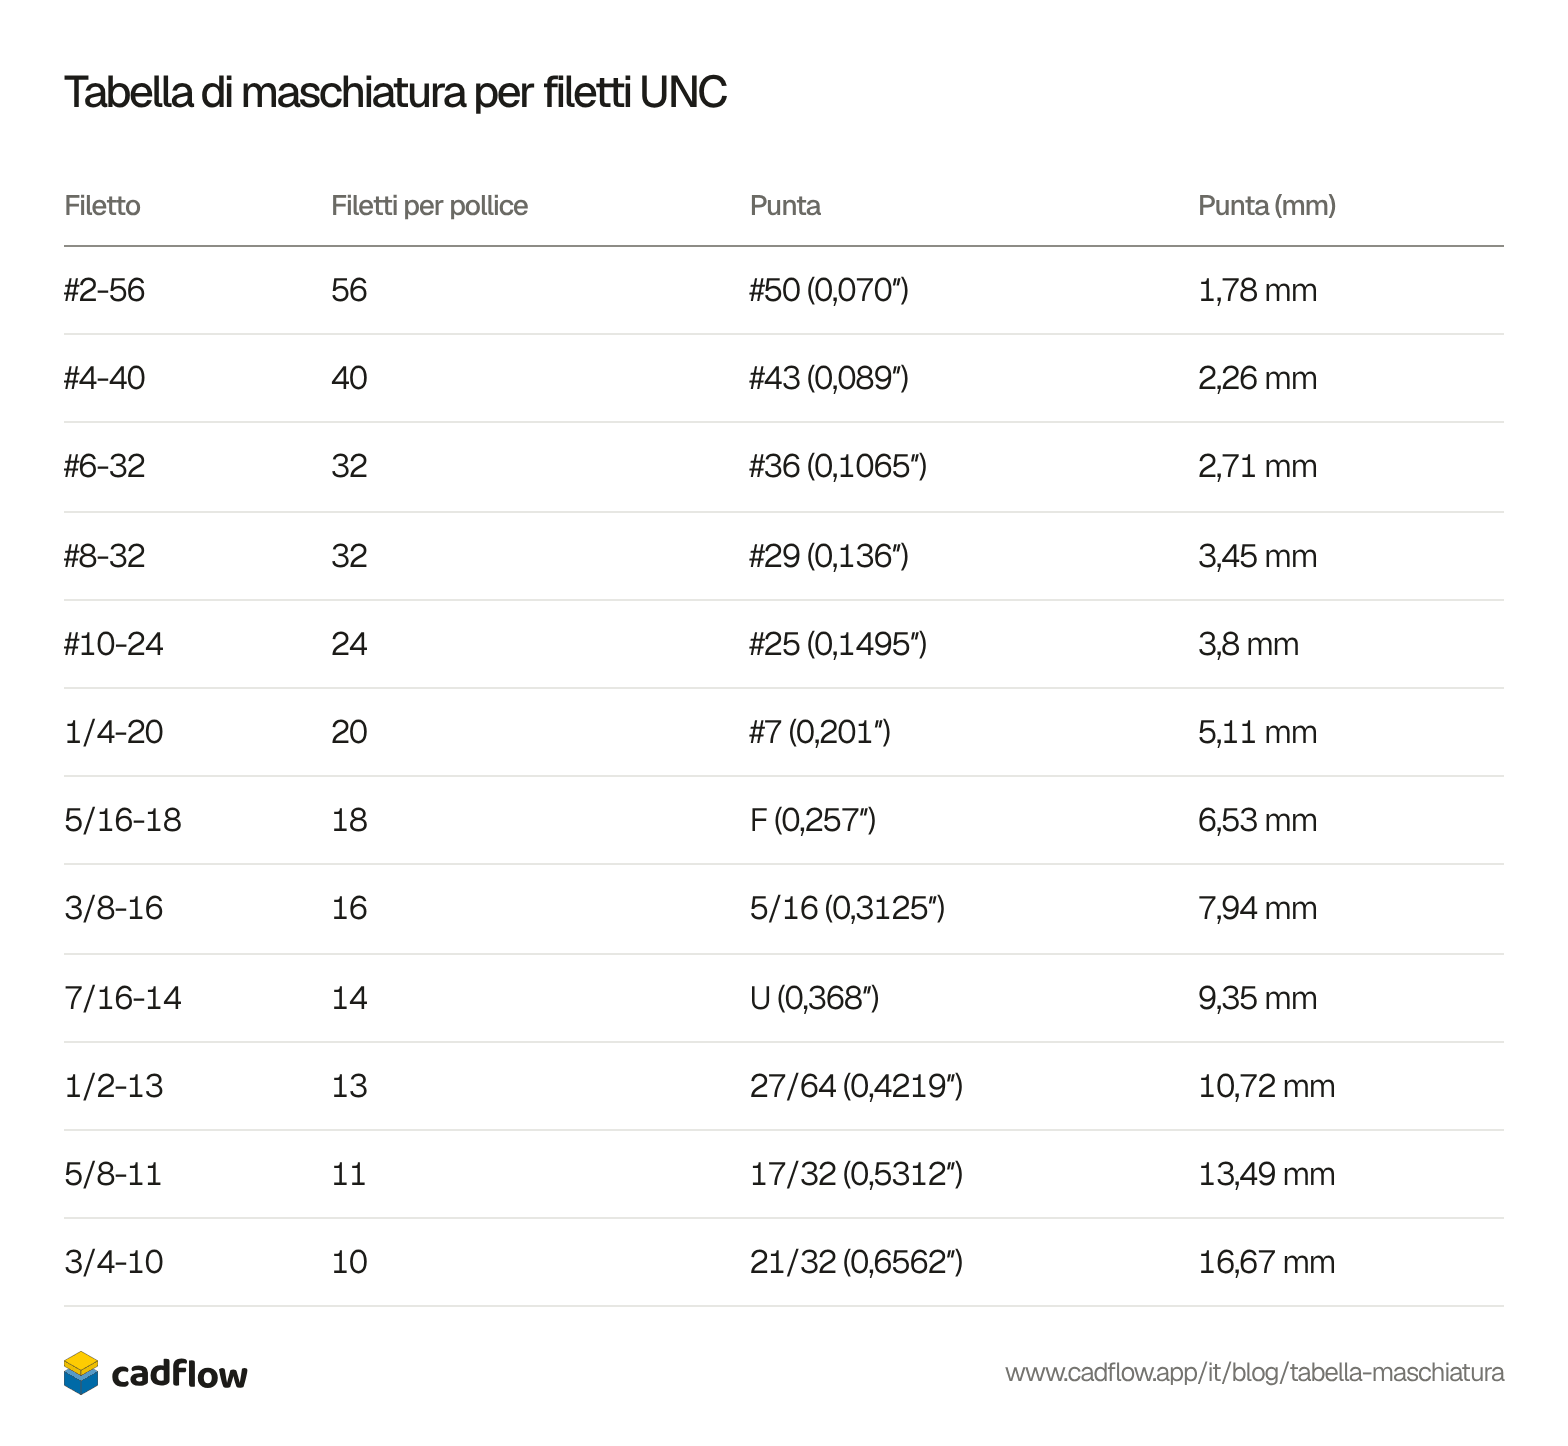
| Filetto | Filetti per pollice | Punta | Punta (mm) |
|---|---|---|---|
| #2-56 | 56 | #50 (0,070″) | 1,78 mm |
| #4-40 | 40 | #43 (0,089″) | 2,26 mm |
| #6-32 | 32 | #36 (0,1065″) | 2,71 mm |
| #8-32 | 32 | #29 (0,136″) | 3,45 mm |
| #10-24 | 24 | #25 (0,1495″) | 3,8 mm |
| 1/4-20 | 20 | #7 (0,201″) | 5,11 mm |
| 5/16-18 | 18 | F (0,257″) | 6,53 mm |
| 3/8-16 | 16 | 5/16 (0,3125″) | 7,94 mm |
| 7/16-14 | 14 | U (0,368″) | 9,35 mm |
| 1/2-13 | 13 | 27/64 (0,4219″) | 10,72 mm |
| 5/8-11 | 11 | 17/32 (0,5312″) | 13,49 mm |
| 3/4-10 | 10 | 21/32 (0,6562″) | 16,67 mm |
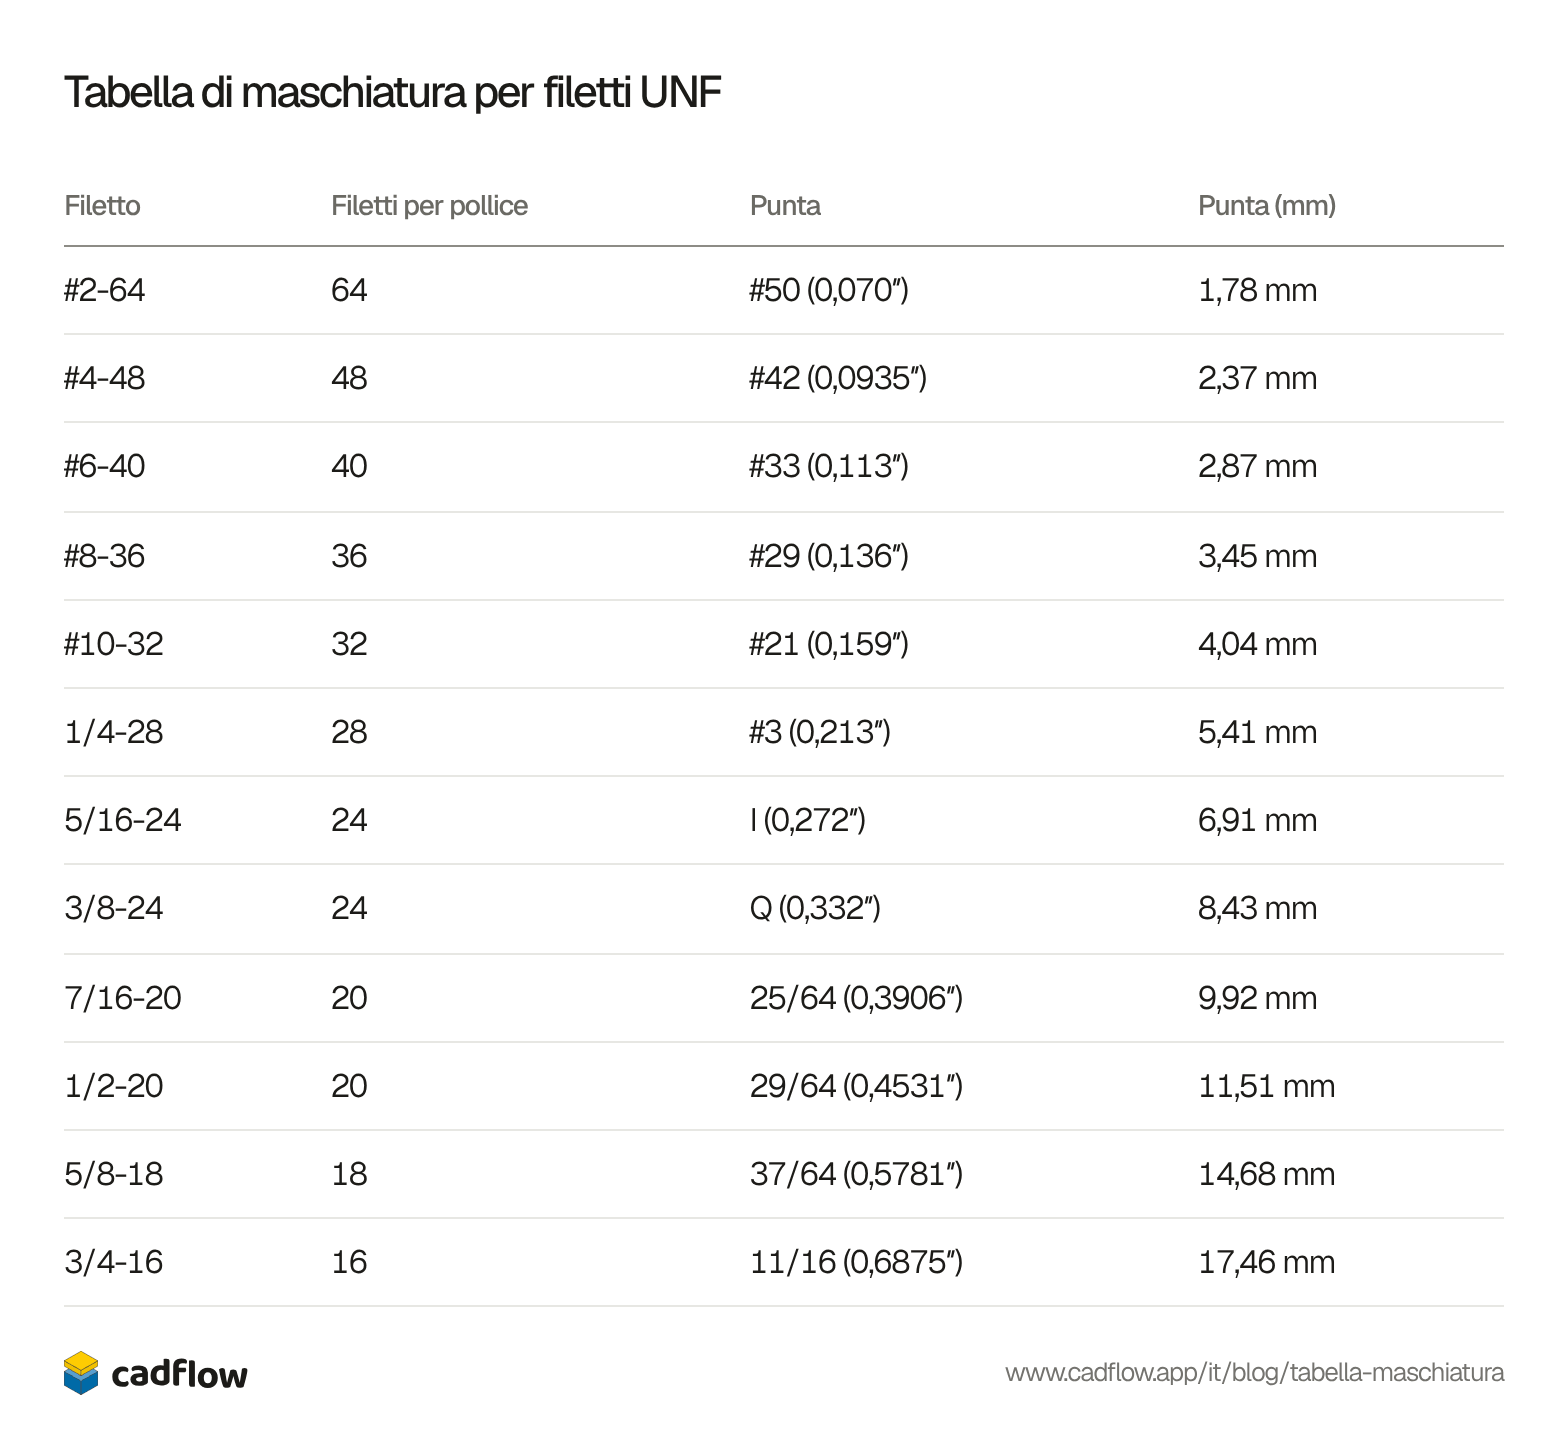
| Filetto | Filetti per pollice | Punta | Punta (mm) |
|---|---|---|---|
| #2-64 | 64 | #50 (0,070″) | 1,78 mm |
| #4-48 | 48 | #42 (0,0935″) | 2,37 mm |
| #6-40 | 40 | #33 (0,113″) | 2,87 mm |
| #8-36 | 36 | #29 (0,136″) | 3,45 mm |
| #10-32 | 32 | #21 (0,159″) | 4,04 mm |
| 1/4-28 | 28 | #3 (0,213″) | 5,41 mm |
| 5/16-24 | 24 | I (0,272″) | 6,91 mm |
| 3/8-24 | 24 | Q (0,332″) | 8,43 mm |
| 7/16-20 | 20 | 25/64 (0,3906″) | 9,92 mm |
| 1/2-20 | 20 | 29/64 (0,4531″) | 11,51 mm |
| 5/8-18 | 18 | 37/64 (0,5781″) | 14,68 mm |
| 3/4-16 | 16 | 11/16 (0,6875″) | 17,46 mm |
5,0 mm
punta per maschio M6
Filetto da 6,0 mm di diametro, passo 1 mm
Perché per un M6 serve una punta da 5 mm
Per i filetti metrici togli il passo dalla misura. L’M6 ha un passo di 1 mm, quindi 6 meno 1 fa 5 mm. L’M8 ha un passo di 1,25 mm, il che dà 6,75, e la tabella lo arrotonda alla punta da 6,8 mm che trovi davvero in commercio.
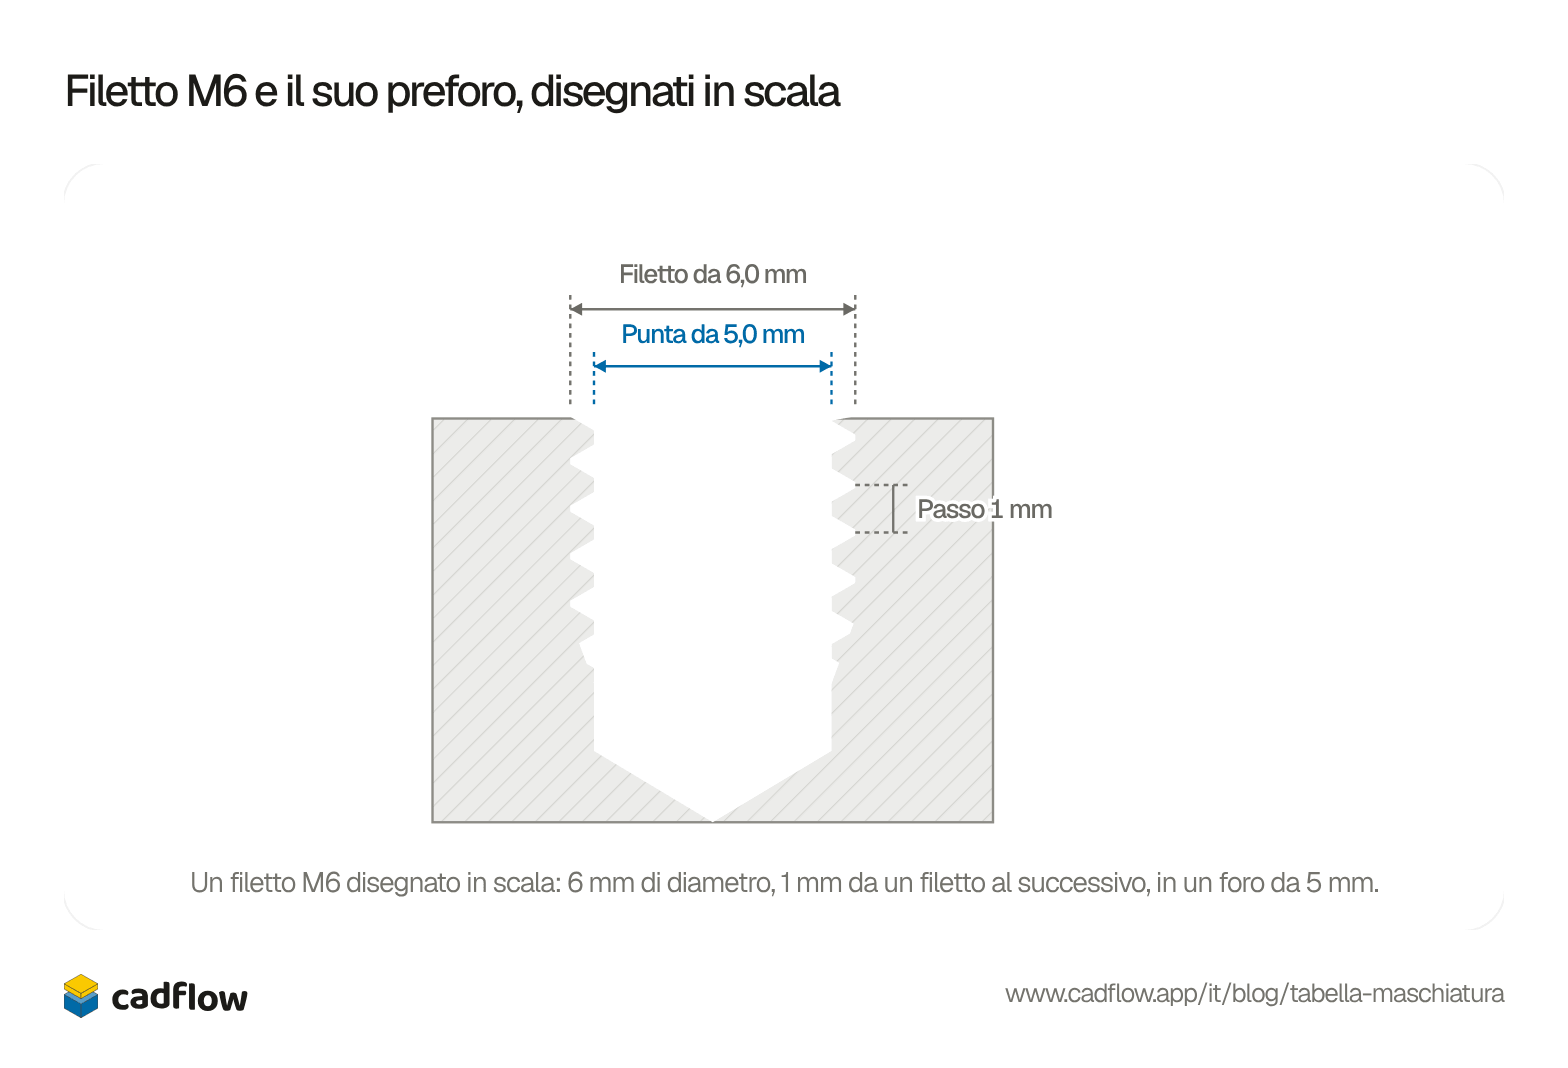
Così resta circa il 75% di un filetto pieno, che è quello a cui puntano le tabelle dei prefori, come spiega la voce di Wikipedia in inglese su maschi e filiere. Le punte in pollici hanno misure con numeri e lettere, come #7 e F, quindi per quelle leggi la tabella. Le nostre misure metriche sono quelle della ISO 2306, come le riporta AmesWeb, e quelle in pollici sono la colonna del 75% della tabella di Little Machine Shop.
Una misura in più nei metalli duri
Acciaio, inox e ghisa sono duri da maschiare a mano, e una punta leggermente più grande aiuta molto. La tabella di Little Machine Shop dà 5,4 mm per M6 invece di 5,0, 7,2 mm per M8 invece di 6,8 e 9,0 mm per M10 invece di 8,5. Così resta un filetto al 50%, con meno metallo da tagliare per il maschio.
Come maschiare il foro
Fai il foro dritto, perché il maschio segue il foro. Togli lo spigolo vivo in cima con uno svasatore, così il maschio parte in squadra, e nell’acciaio usa olio da taglio (la ghisa si maschia a secco, secondo Wikipedia). Poi avvita il maschio, tornando un po’ indietro ogni tanto per rompere il truciolo, perché sono i trucioli impaccati nelle scanalature a spezzare i maschi.
- 1Fora dritto
- 2Svasa il bordo
- 3Una goccia d'olio
- 4Avanza, arretra, ripeti
In un foro cieco, fora più a fondo del filetto che ti serve. Un maschio intermedio è conico sui primi 3 o 5 filetti e non può tagliare un filetto pieno proprio sul fondo, come si vede in fondo al foro qui sopra.
Maschiare le stampe 3D
I fori stampati si maschiano bene. Disegnali alla misura della punta indicata in tabella, poi stampa un piccolo pezzo di prova e correggi finché l’accoppiamento non è giusto, perché i fori stampati tendono a venire un po’ più piccoli di come sono disegnati. La nostra staffa a L ha tre fori da 5 mm proprio per questo, e puoi scaricarla dalla libreria.
Sviluppiamo CadFlow, un CAD nel browser per i pezzi da stampare, tagliare o segare. Non è ancora pubblico.
Domande frequenti
Che punta serve per un maschio M3?
Da 2,5 mm.
Che punta serve per un maschio M6?
Da 5,0 mm, oppure da 5,4 mm nell'acciaio o nell'inox.
Che punta serve per un maschio 1/4-20?
Una punta #7, cioè 0,201 pollici o 5,11 mm.
La punta ha la stessa misura della vite?
No, è più piccola, perché il maschio taglia il filetto nella parete del foro. Un foro grande quanto la vite è un foro passante, e la vite ci scorre dentro senza fare presa.
Strumenti gratuiti per questo
- Calcolatore del foro per maschiaturaLa punta per ogni maschio metrico, UNC o UNF, a passo grosso e fine.
- Trova chiave e viteLa chiave e la brugola per una vite metrica, o la vite giusta per la tua chiave.
- Convertitore da pollici a mmPollici e frazioni come 1 3/8 in millimetri, e millimetri nella frazione più vicina.
Cronologia di questo articolo
- Aggiornato: Le misure di punta più cercate in cima.
- Pubblicato
Leggi anche
Tabella misure viti metriche: chiavi e brugole da M2 a M24
Resistenza a trazione e snervamento: acciaio, viti, legno e plastica
Orto rialzato in legno fai da te: progetto gratuito e misure


Questo blog è scritto dal team di CadFlow. Con CadFlow costruisci il tuo progetto in 3D e mostri come si monta.
Scopri come funziona CadFlow