Kernloch-Tabelle und Rechner: welcher Bohrer zum Gewindebohren
Jedes Gewindeloch fängt als Bohrung an, und der Bohrer muss stimmen. Ist das Kernloch zu klein, klemmt der Gewindebohrer, und kleine Gewindebohrer brechen im Loch ab. Ein etwas zu großer Bohrer hinterlässt ein flaches Gewinde, das leicht ausreißt. Hier sind die Kernlochdurchmesser für metrische, UNC- und UNF-Gewinde, und darunter ein Rechner, der zeigt, wie das Loch gebohrt und das Gewinde geschnitten wird.
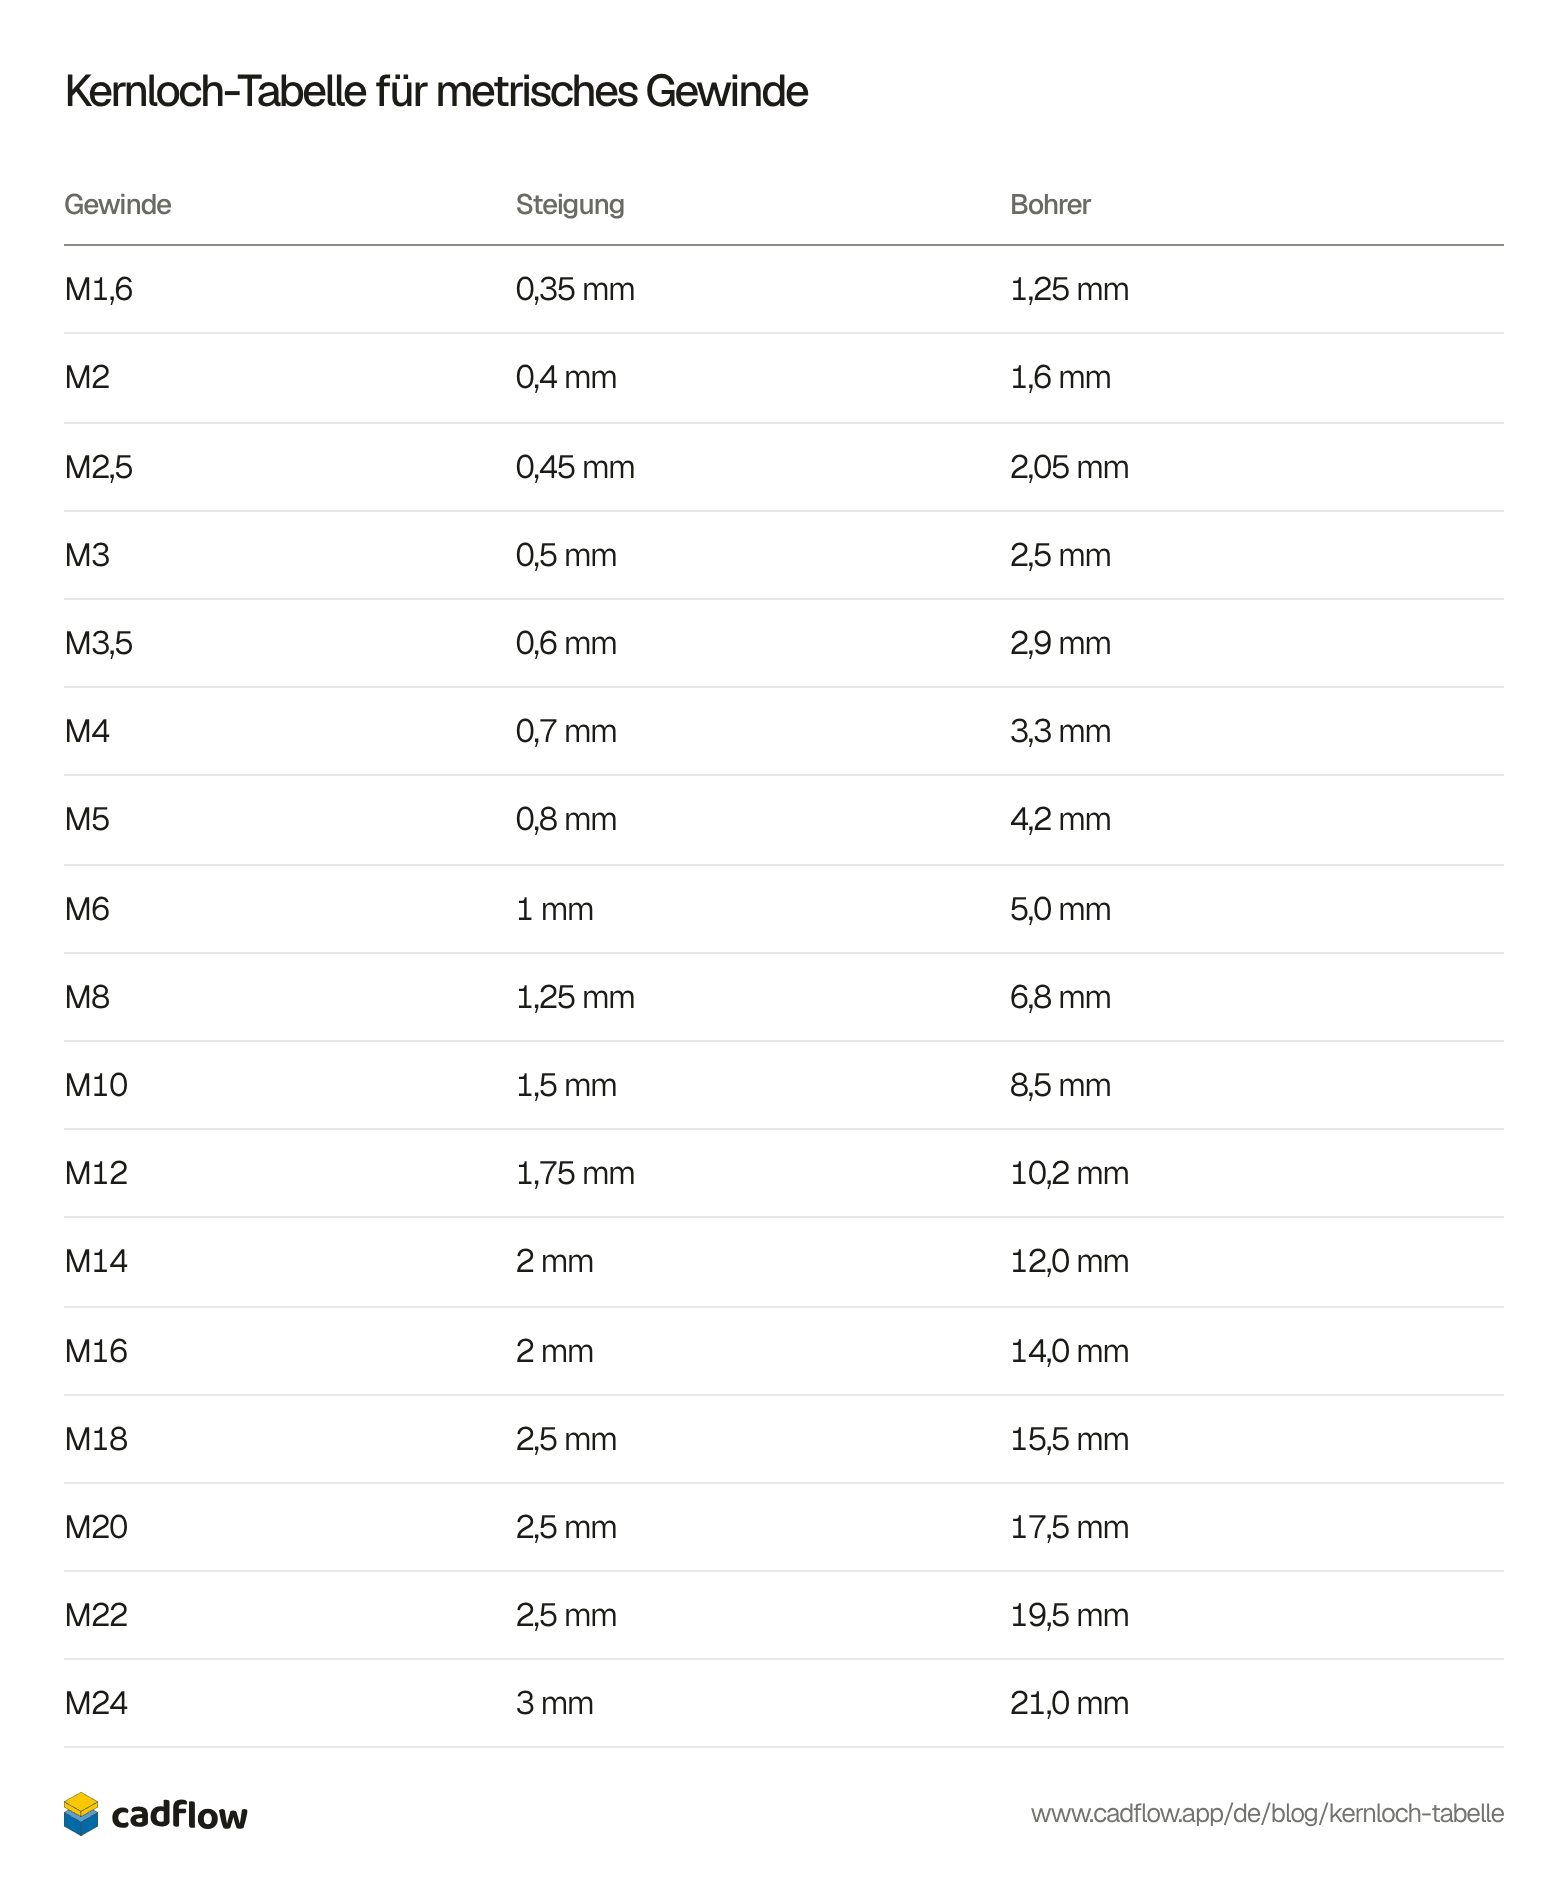
Am häufigsten gefragt sind diese Größen: M3 bohrst du mit 2,5 mm vor, M4 mit 3,3 mm, M5 mit 4,2 mm, M6 mit 5 mm, M8 mit 6,8 mm, M10 mit 8,5 mm und M12 mit 10,2 mm. Für ein 1/4-20-Gewinde nimmst du einen Bohrer #7. Für Feingewinde wie M10 × 1,25 nimm unseren Kernloch-Rechner, der sie auch kennt.
| Gewinde | Steigung | Bohrer |
|---|---|---|
| M1,6 | 0,35 mm | 1,25 mm |
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M3,5 | 0,6 mm | 2,9 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M14 | 2 mm | 12,0 mm |
| M16 | 2 mm | 14,0 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21,0 mm |
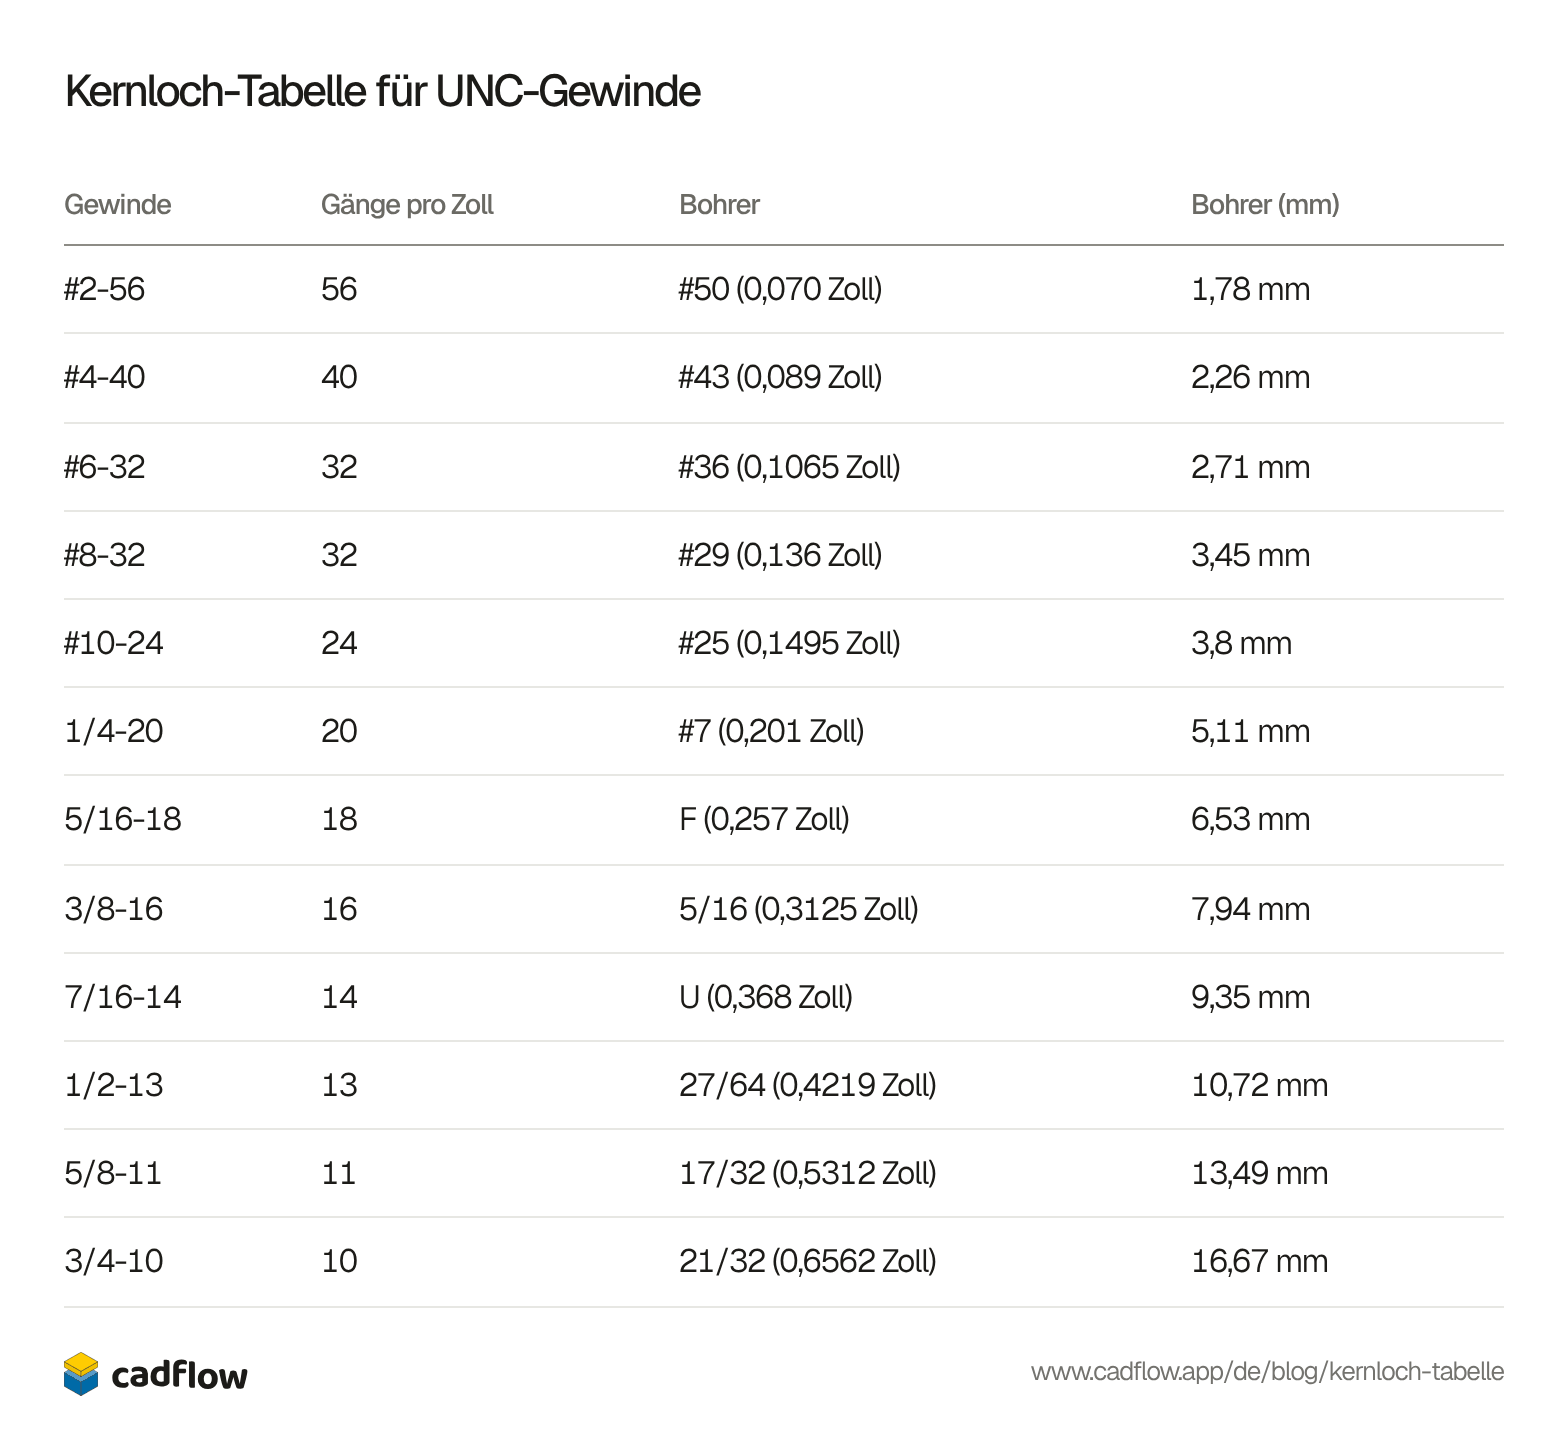
| Gewinde | Gänge pro Zoll | Bohrer | Bohrer (mm) |
|---|---|---|---|
| #2-56 | 56 | #50 (0,070 Zoll) | 1,78 mm |
| #4-40 | 40 | #43 (0,089 Zoll) | 2,26 mm |
| #6-32 | 32 | #36 (0,1065 Zoll) | 2,71 mm |
| #8-32 | 32 | #29 (0,136 Zoll) | 3,45 mm |
| #10-24 | 24 | #25 (0,1495 Zoll) | 3,8 mm |
| 1/4-20 | 20 | #7 (0,201 Zoll) | 5,11 mm |
| 5/16-18 | 18 | F (0,257 Zoll) | 6,53 mm |
| 3/8-16 | 16 | 5/16 (0,3125 Zoll) | 7,94 mm |
| 7/16-14 | 14 | U (0,368 Zoll) | 9,35 mm |
| 1/2-13 | 13 | 27/64 (0,4219 Zoll) | 10,72 mm |
| 5/8-11 | 11 | 17/32 (0,5312 Zoll) | 13,49 mm |
| 3/4-10 | 10 | 21/32 (0,6562 Zoll) | 16,67 mm |
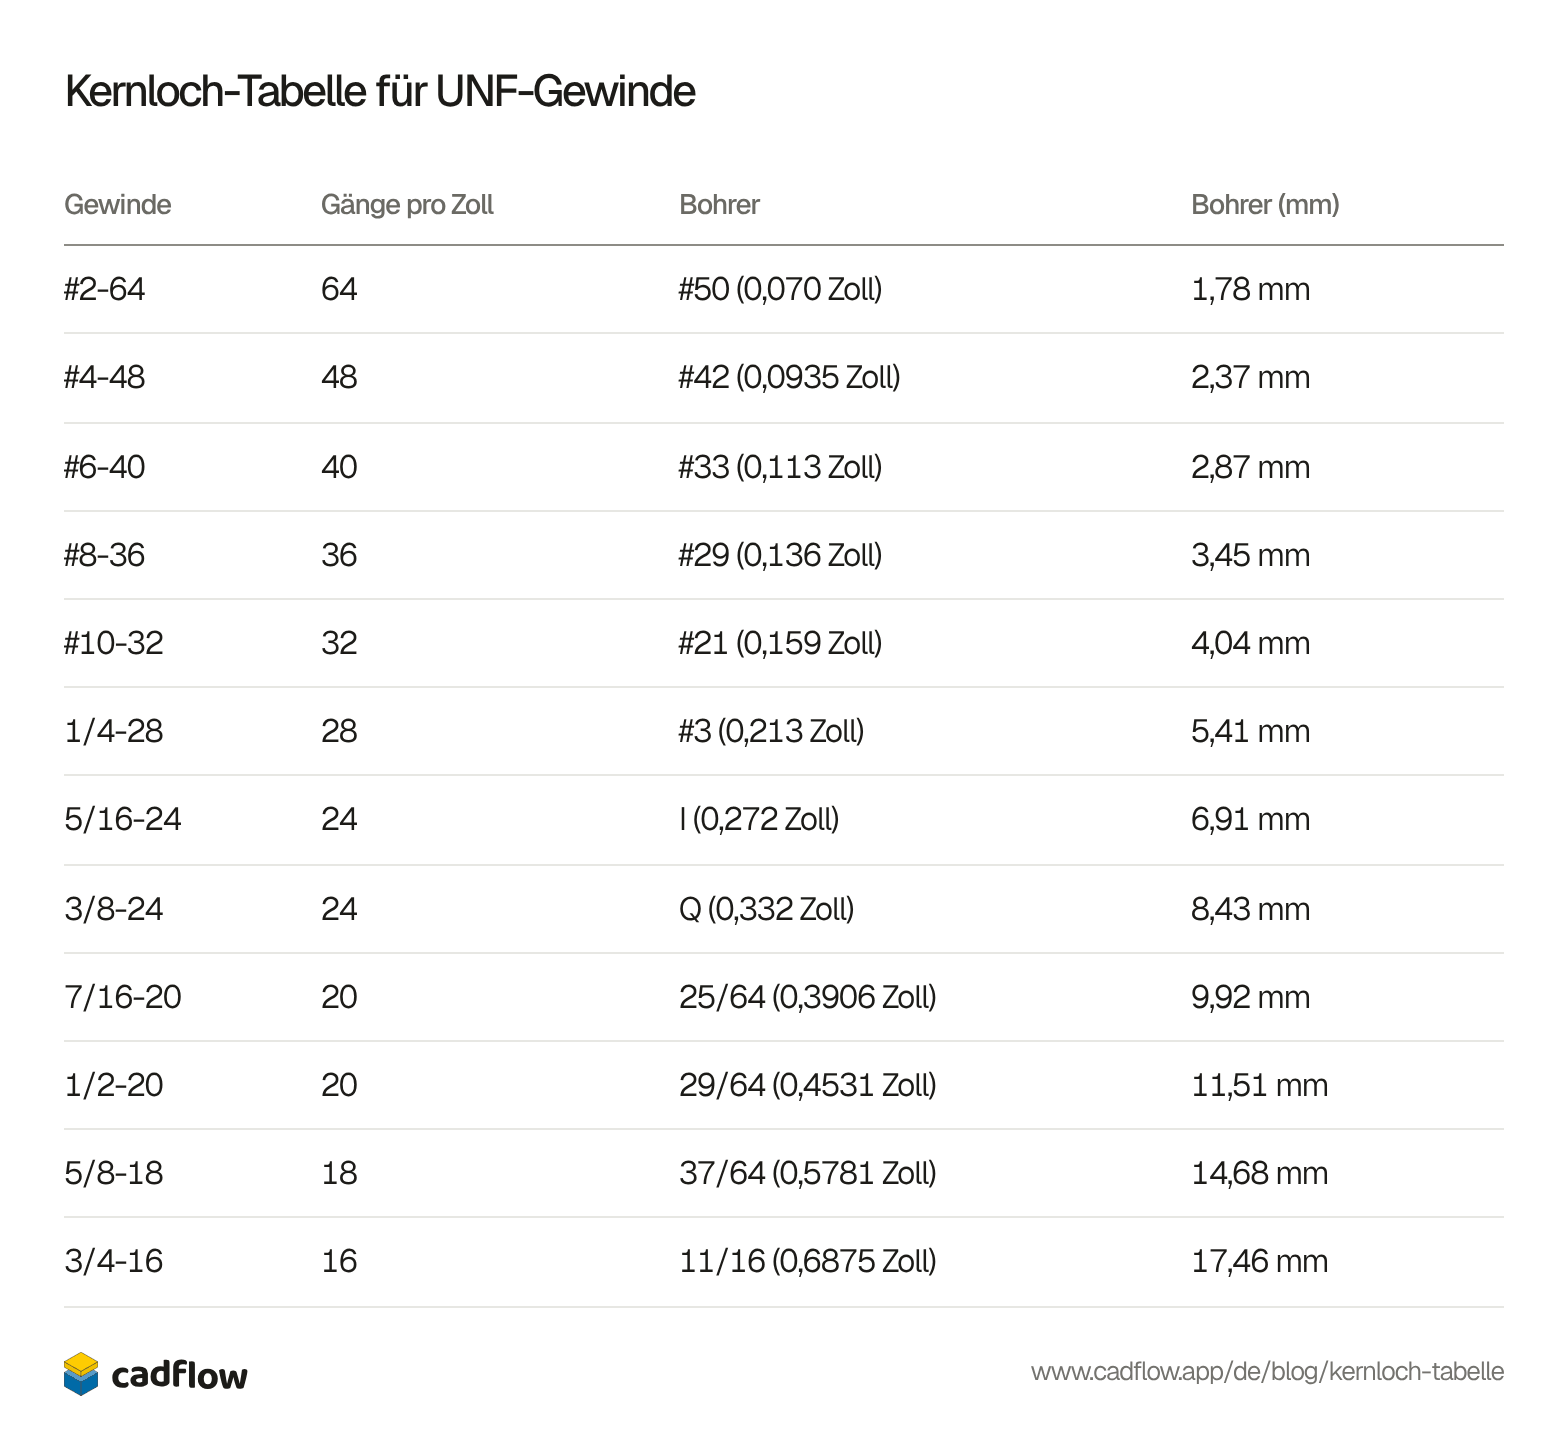
| Gewinde | Gänge pro Zoll | Bohrer | Bohrer (mm) |
|---|---|---|---|
| #2-64 | 64 | #50 (0,070 Zoll) | 1,78 mm |
| #4-48 | 48 | #42 (0,0935 Zoll) | 2,37 mm |
| #6-40 | 40 | #33 (0,113 Zoll) | 2,87 mm |
| #8-36 | 36 | #29 (0,136 Zoll) | 3,45 mm |
| #10-32 | 32 | #21 (0,159 Zoll) | 4,04 mm |
| 1/4-28 | 28 | #3 (0,213 Zoll) | 5,41 mm |
| 5/16-24 | 24 | I (0,272 Zoll) | 6,91 mm |
| 3/8-24 | 24 | Q (0,332 Zoll) | 8,43 mm |
| 7/16-20 | 20 | 25/64 (0,3906 Zoll) | 9,92 mm |
| 1/2-20 | 20 | 29/64 (0,4531 Zoll) | 11,51 mm |
| 5/8-18 | 18 | 37/64 (0,5781 Zoll) | 14,68 mm |
| 3/4-16 | 16 | 11/16 (0,6875 Zoll) | 17,46 mm |
5,0 mm
Kernlochbohrer für M6
Gewinde 6,0 mm Durchmesser, 1 mm Steigung
Warum M6 ein 5-mm-Kernloch braucht
Bei metrischen Gewinden ziehst du die Steigung vom Nenndurchmesser ab. M6 hat 1 mm Steigung, 6 minus 1 ergibt also 5 mm. M8 hat 1,25 mm Steigung, das ergibt 6,75, und die Tabelle rundet das auf den 6,8-mm-Bohrer, den du tatsächlich kaufen kannst.
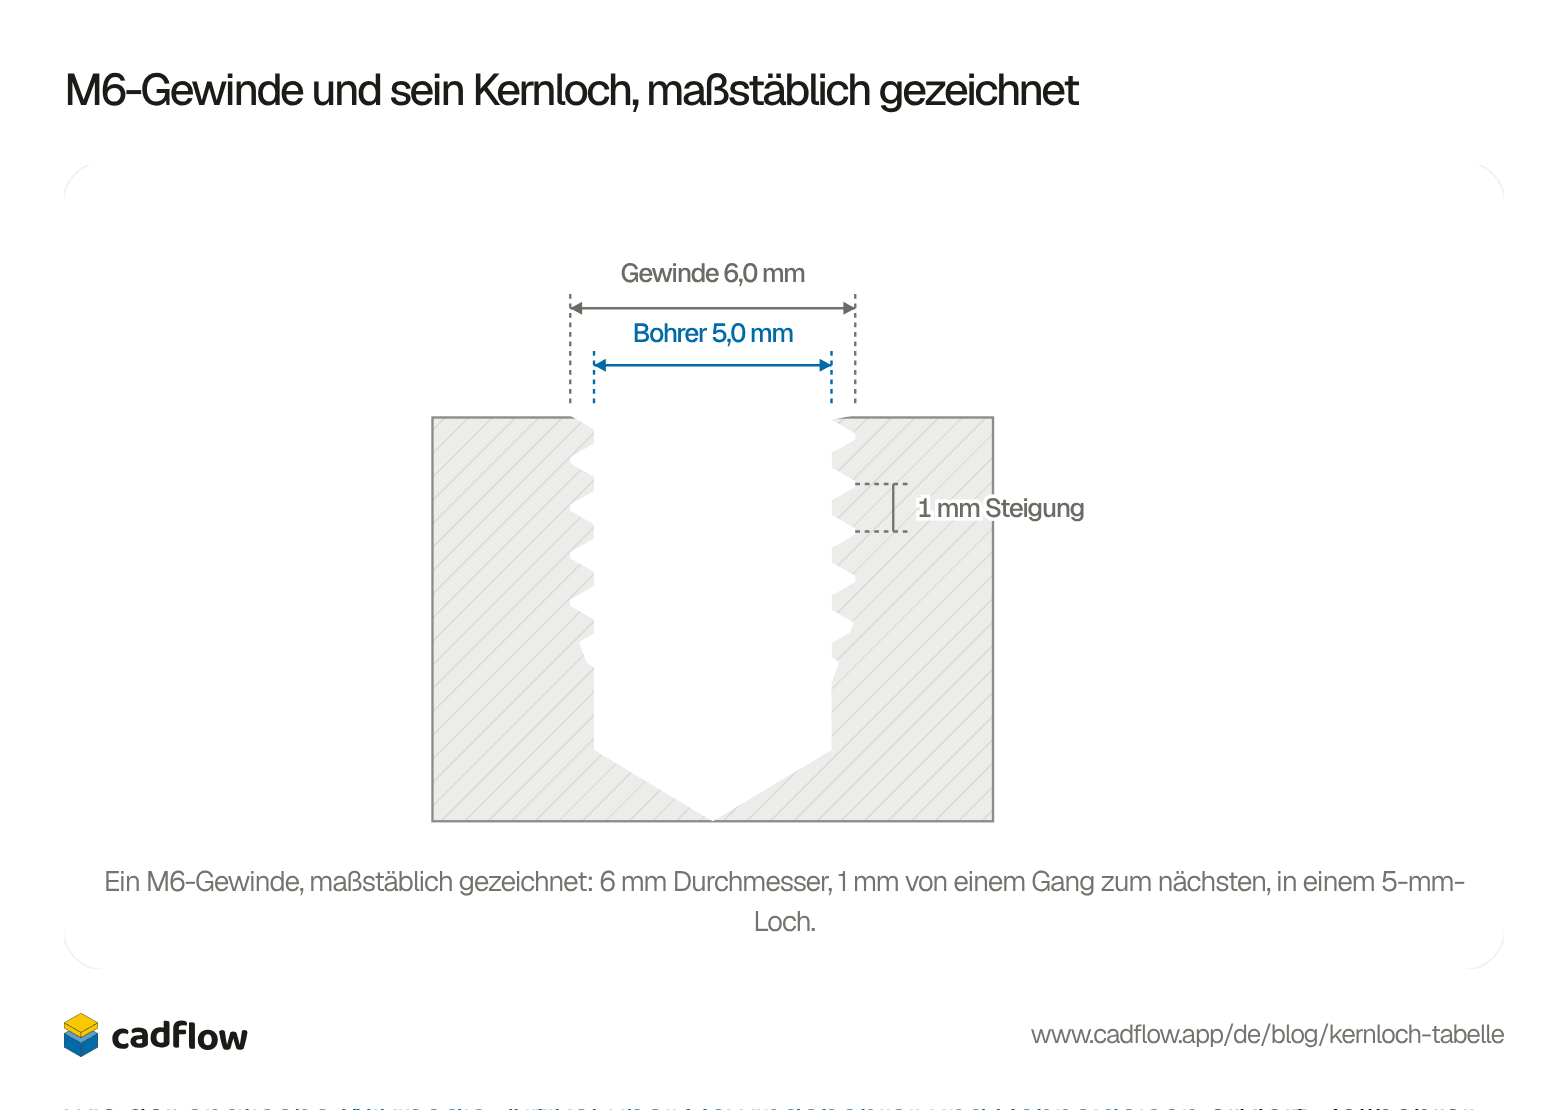
Damit bleiben etwa 75 % eines vollen Gewindes, und genau darauf zielen Kernlochtabellen, wie der englische Wikipedia-Artikel über Gewindebohrer und Schneideisen erklärt. Zollbohrer gibt es in Nummern- und Buchstabengrößen wie #7 und F, die liest du also in der Tabelle ab. Unsere metrischen Größen stammen aus ISO 2306, wie AmesWeb sie auflistet, und die Zollgrößen sind die 75-%-Spalte der Tabelle von Little Machine Shop.
In hartem Metall eine Nummer größer
Stahl, Edelstahl und Gusseisen sind für einen Handgewindebohrer harte Arbeit, und ein etwas größerer Bohrer hilft viel. Die Tabelle von Little Machine Shop nennt 5,4 mm für M6 statt 5,0, 7,2 mm für M8 statt 6,8 und 9,0 mm für M10 statt 8,5. Das ergibt ein 50-%-Gewinde, und der Gewindebohrer muss weniger Metall schneiden.
Das Gewinde schneiden
Bohr gerade, denn der Gewindebohrer folgt dem Loch. Senk die Bohrung oben mit einem Kegelsenker an, damit der Gewindebohrer gerade ansetzt, und nimm in Stahl Schneidöl (Gusseisen wird laut Wikipedia trocken geschnitten). Dann drehst du den Gewindebohrer ein und ab und zu ein Stück zurück, um den Span zu brechen, denn Späne, die sich in den Spannuten stauen, lassen Gewindebohrer abbrechen.
- 1Gerade bohren
- 2Ansenken
- 3Ein Tropfen Öl
- 4Eindrehen, zurückdrehen, weiter
Bohr ein Sackloch tiefer, als das Gewinde sein muss. Ein üblicher Gewindebohrer läuft über die ersten 3 bis 5 Gänge kegelig an (der Anschnitt) und kann deshalb ganz unten kein volles Gewinde schneiden. In der Animation oben siehst du das am Grund des Lochs.
Gewinde in 3D-Drucke schneiden
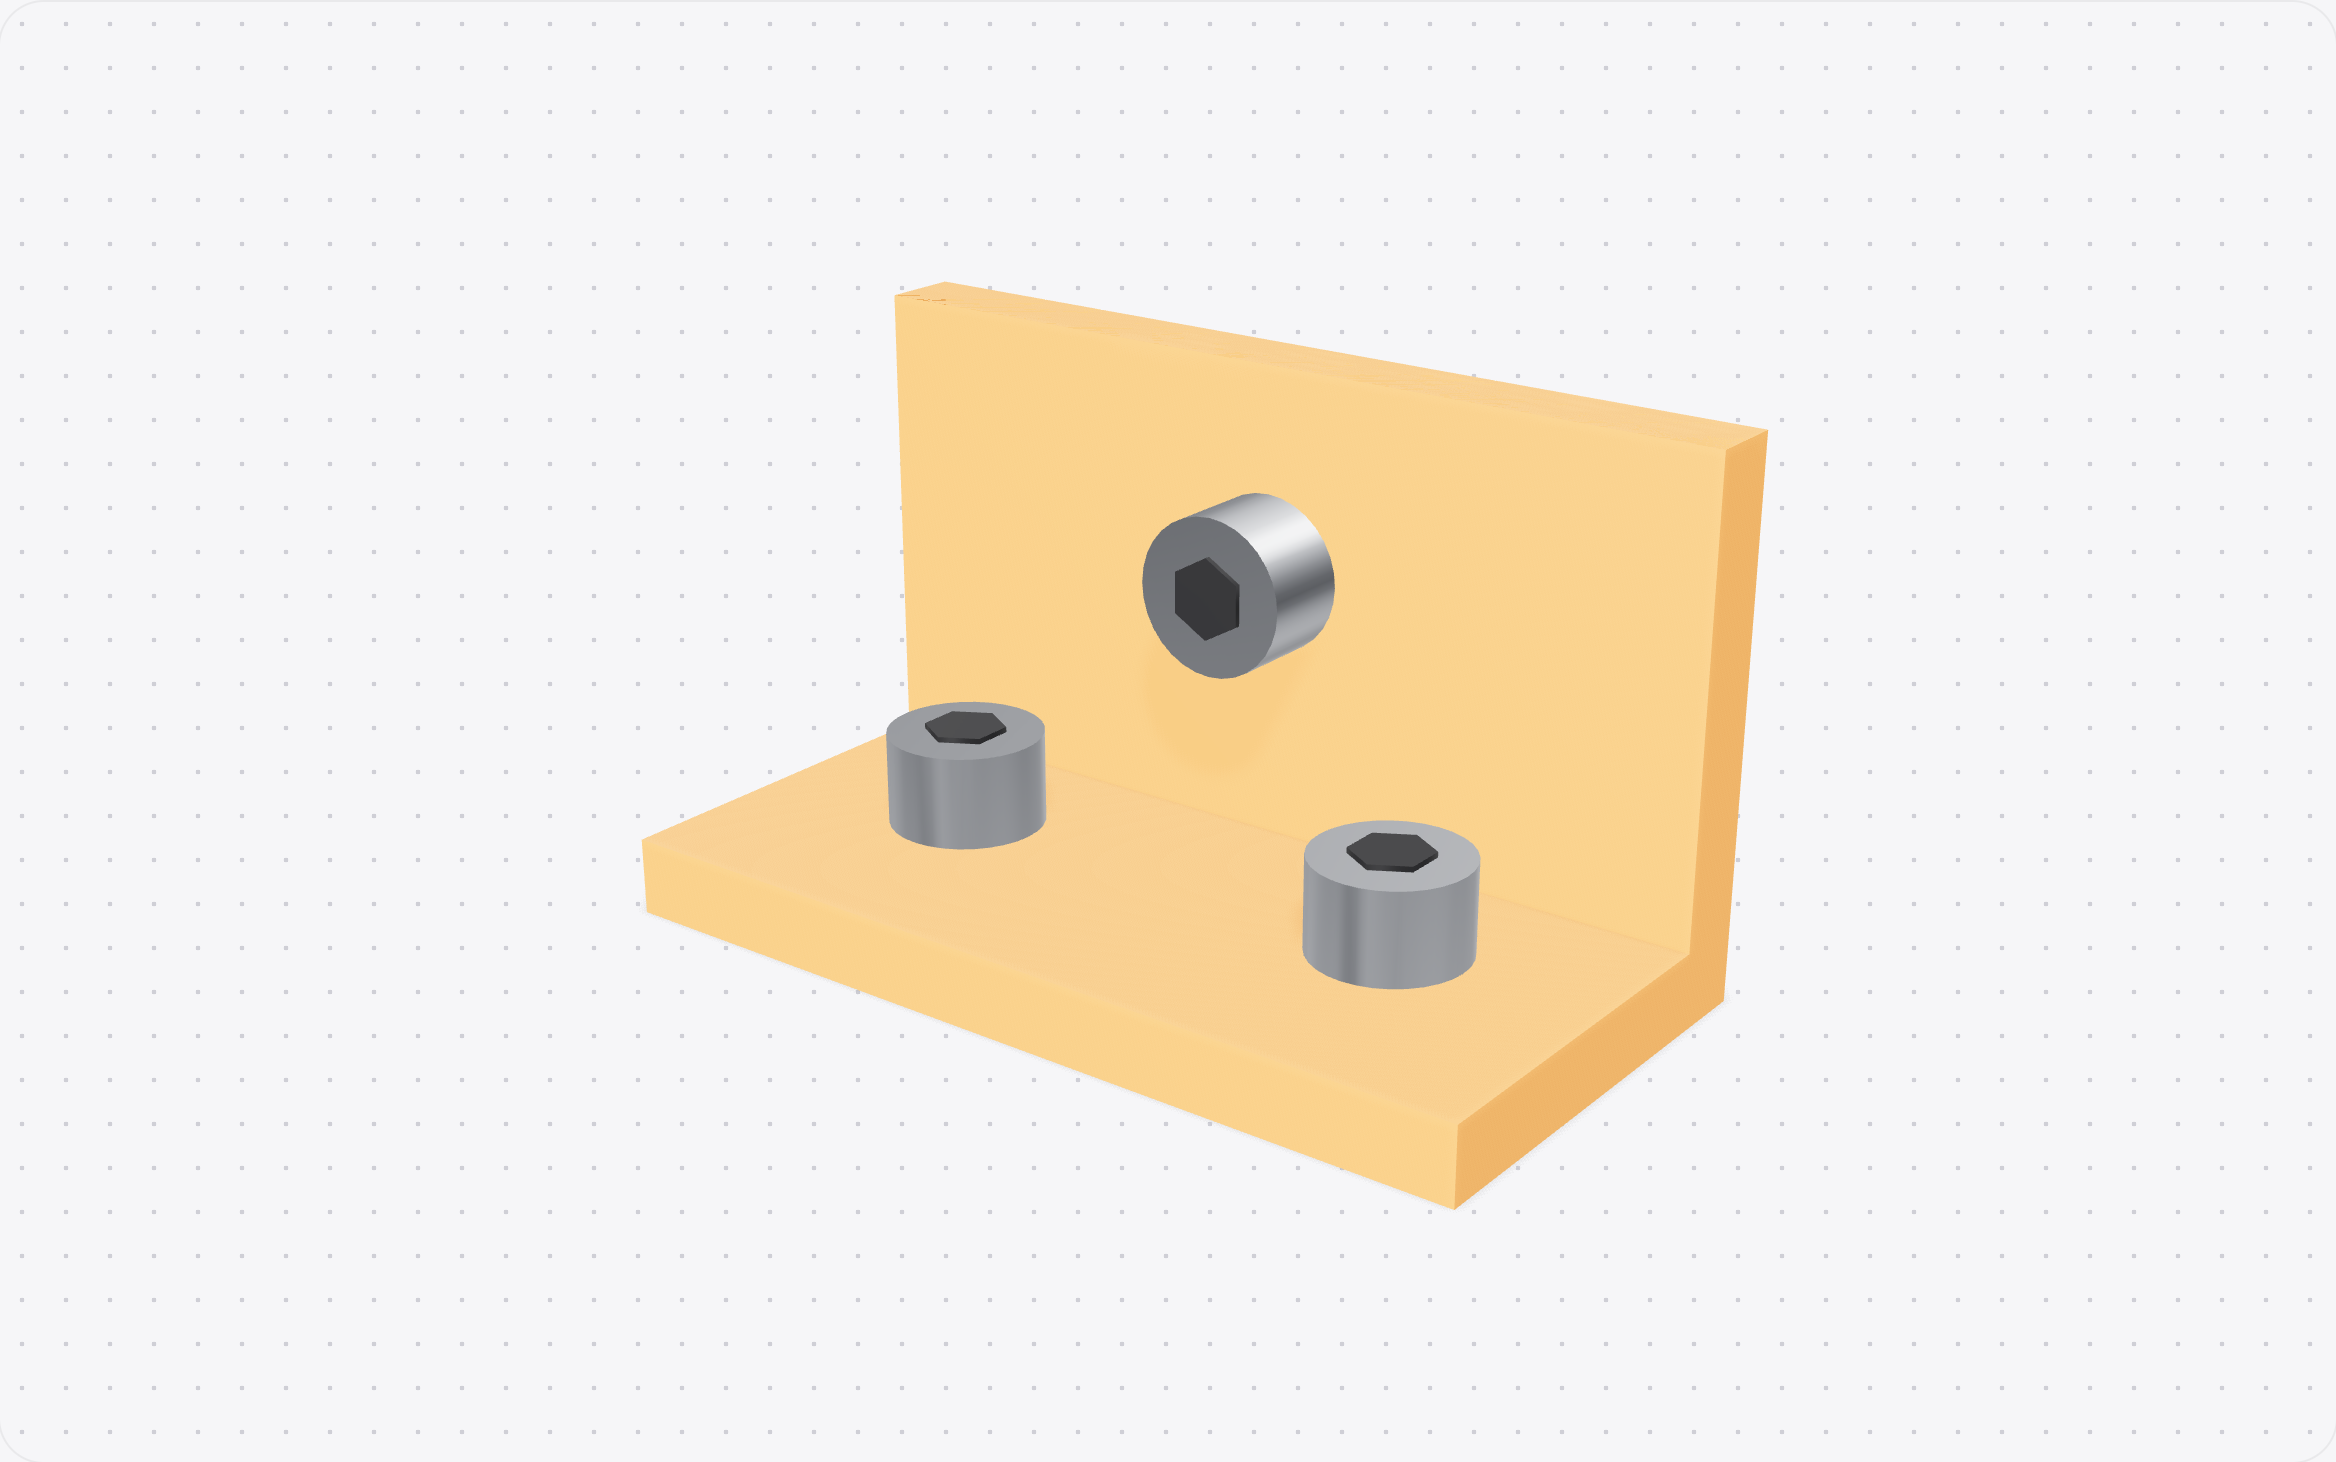
In gedruckte Löcher lassen sich gut Gewinde schneiden. Zeichne sie mit dem Kernlochmaß aus der Tabelle, druck ein kleines Probestück und pass das Maß an, bis es stimmt, denn gedruckte Löcher werden oft etwas kleiner als gezeichnet. Unser L-Winkel hat genau dafür drei 5-mm-Löcher, und du kannst ihn aus der Bibliothek herunterladen.
Wir entwickeln CadFlow, CAD im Browser für Teile, die du drucken, schneiden oder sägen willst. Es ist noch nicht öffentlich.
Häufige Fragen
Welches Kernloch braucht M3?
2,5 mm.
Welches Kernloch braucht M6?
5,0 mm, in Stahl oder Edelstahl 5,4 mm.
Welches Kernloch braucht 1/4-20?
Einen Bohrer #7, das sind 0,201 Zoll oder 5,11 mm.
Ist der Bohrer so groß wie die Schraube?
Nein, er ist kleiner, weil der Gewindebohrer das Gewinde in die Wand des Lochs schneidet. Ein Loch in der Größe der Schraube ist ein Durchgangsloch, durch das die Schraube gleitet, ohne zu greifen.
Kostenlose Tools dazu
- Kernloch-RechnerDer Kernlochbohrer für jedes metrische, UNC- oder UNF-Gewinde, Regel- und Feingewinde.
- Schlüsselweiten-RechnerSchlüssel und Innensechskant für eine metrische Schraube, oder die Schraube zu deinem Schlüssel.
- Zoll in mm umrechnenZoll und Brüche wie 1 3/8 in Millimeter, und Millimeter auf den nächsten Bruch.
Verlauf dieses Beitrags
- Aktualisiert: Die meistgefragten Bohrergrößen ganz oben.
- Veröffentlicht
Als Nächstes lesen
Schlüsselweiten-Tabelle: metrische Schrauben von M2 bis M24
Zugfestigkeit und Streckgrenze: Stahl, Alu, Schrauben, Holz und PLA
Hochbeet bauen: Anleitung und Maße für ein Beet aus 9 Bohlen


Diesen Blog schreibt das Team hinter CadFlow. Mit CadFlow baust du dein Projekt in 3D und zeigst, wie man es zusammenbaut.
So funktioniert CadFlow