攻丝底孔尺寸对照表和计算器:每种螺纹用多大的钻头
每个螺纹孔都是先钻出来的,钻头必须选对。钻头太小,丝锥会卡住,小丝锥还会断在孔里。钻头稍大一点,螺纹就浅,容易滑牙。下面是公制、UNC 和 UNF 螺纹的底孔钻头尺寸,再往下是一个计算器,演示孔是怎么钻出来、再攻上螺纹的。
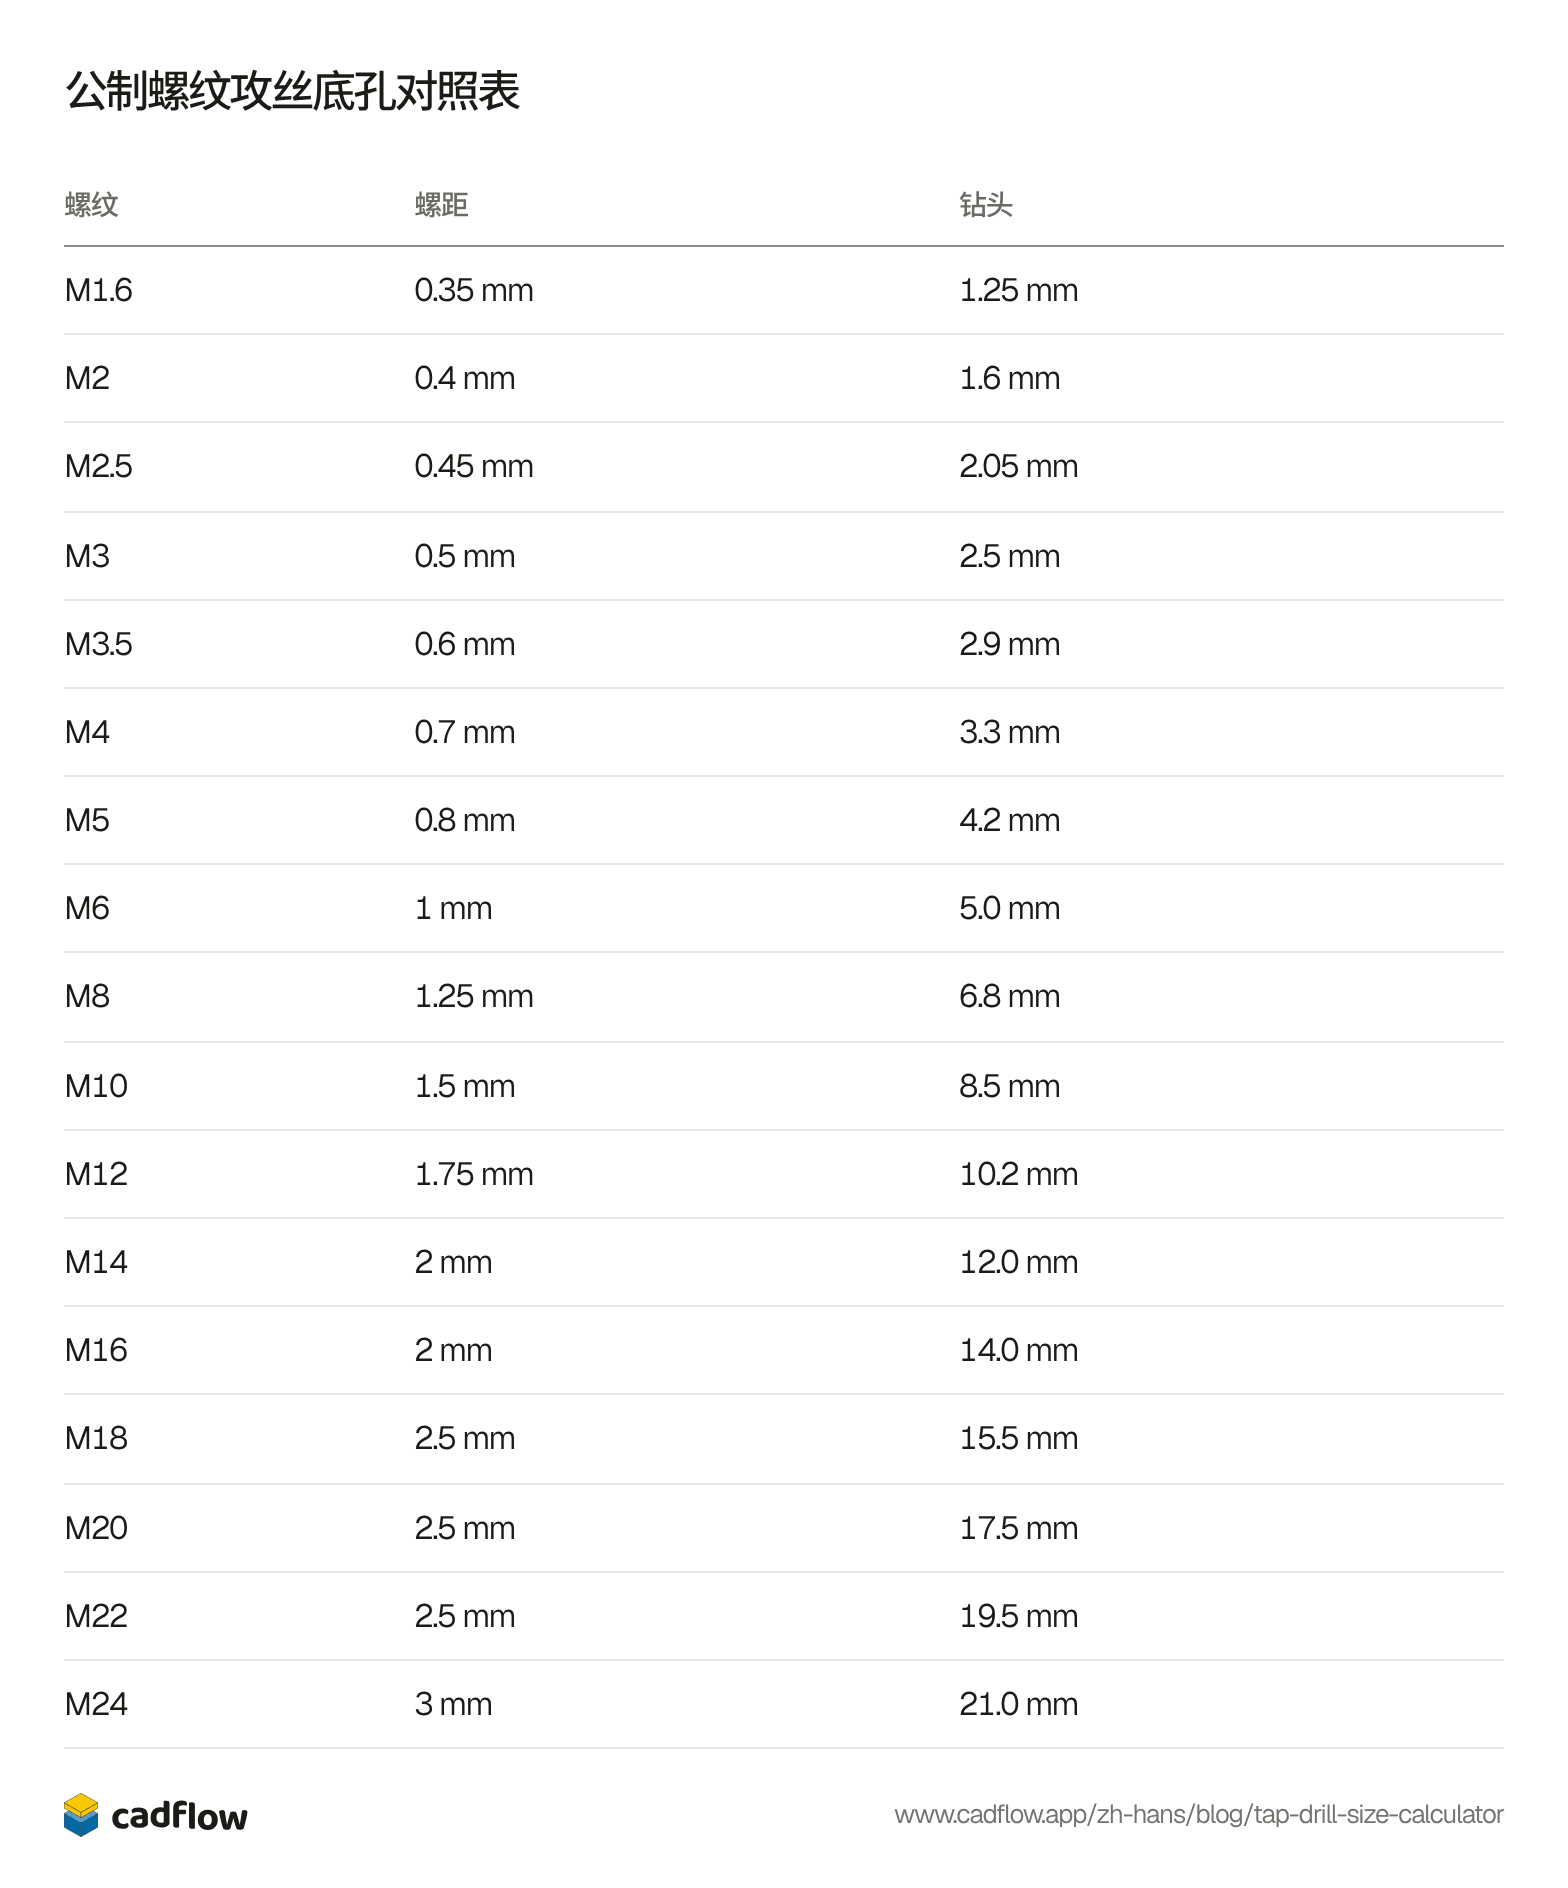
问得最多的是这几个:M3 用 2.5 mm 的钻头,M4 用 3.3 mm,M5 用 4.2 mm,M6 用 5 mm,M8 用 6.8 mm,M10 用 8.5 mm,M12 用 10.2 mm。1/4-20 螺纹用 #7 钻头。M10 × 1.25 这样的细牙,在我们的攻丝底孔计算器里也能查到。
| 螺纹 | 螺距 | 钻头 |
|---|---|---|
| M1.6 | 0.35 mm | 1.25 mm |
| M2 | 0.4 mm | 1.6 mm |
| M2.5 | 0.45 mm | 2.05 mm |
| M3 | 0.5 mm | 2.5 mm |
| M3.5 | 0.6 mm | 2.9 mm |
| M4 | 0.7 mm | 3.3 mm |
| M5 | 0.8 mm | 4.2 mm |
| M6 | 1 mm | 5.0 mm |
| M8 | 1.25 mm | 6.8 mm |
| M10 | 1.5 mm | 8.5 mm |
| M12 | 1.75 mm | 10.2 mm |
| M14 | 2 mm | 12.0 mm |
| M16 | 2 mm | 14.0 mm |
| M18 | 2.5 mm | 15.5 mm |
| M20 | 2.5 mm | 17.5 mm |
| M22 | 2.5 mm | 19.5 mm |
| M24 | 3 mm | 21.0 mm |
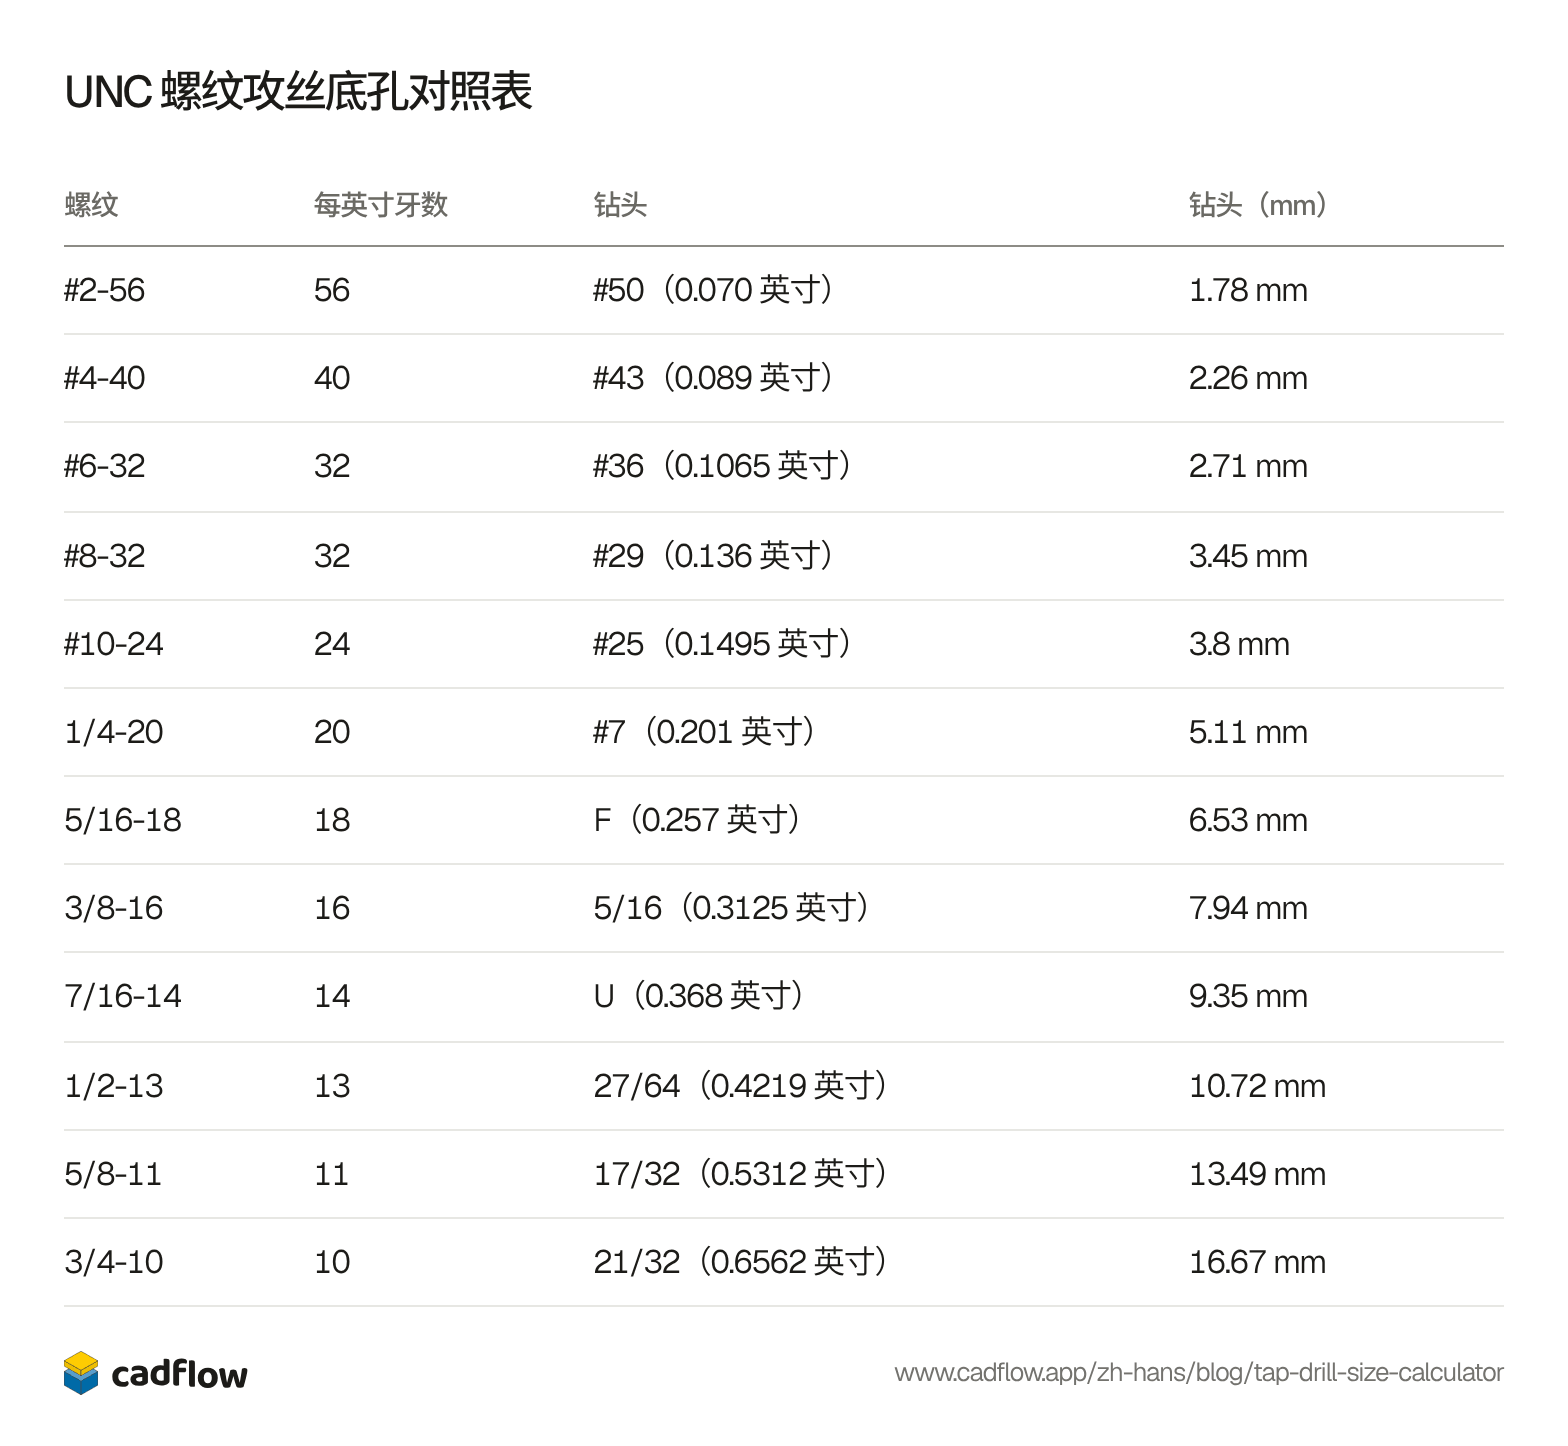
| 螺纹 | 每英寸牙数 | 钻头 | 钻头(mm) |
|---|---|---|---|
| #2-56 | 56 | #50(0.070 英寸) | 1.78 mm |
| #4-40 | 40 | #43(0.089 英寸) | 2.26 mm |
| #6-32 | 32 | #36(0.1065 英寸) | 2.71 mm |
| #8-32 | 32 | #29(0.136 英寸) | 3.45 mm |
| #10-24 | 24 | #25(0.1495 英寸) | 3.8 mm |
| 1/4-20 | 20 | #7(0.201 英寸) | 5.11 mm |
| 5/16-18 | 18 | F(0.257 英寸) | 6.53 mm |
| 3/8-16 | 16 | 5/16(0.3125 英寸) | 7.94 mm |
| 7/16-14 | 14 | U(0.368 英寸) | 9.35 mm |
| 1/2-13 | 13 | 27/64(0.4219 英寸) | 10.72 mm |
| 5/8-11 | 11 | 17/32(0.5312 英寸) | 13.49 mm |
| 3/4-10 | 10 | 21/32(0.6562 英寸) | 16.67 mm |
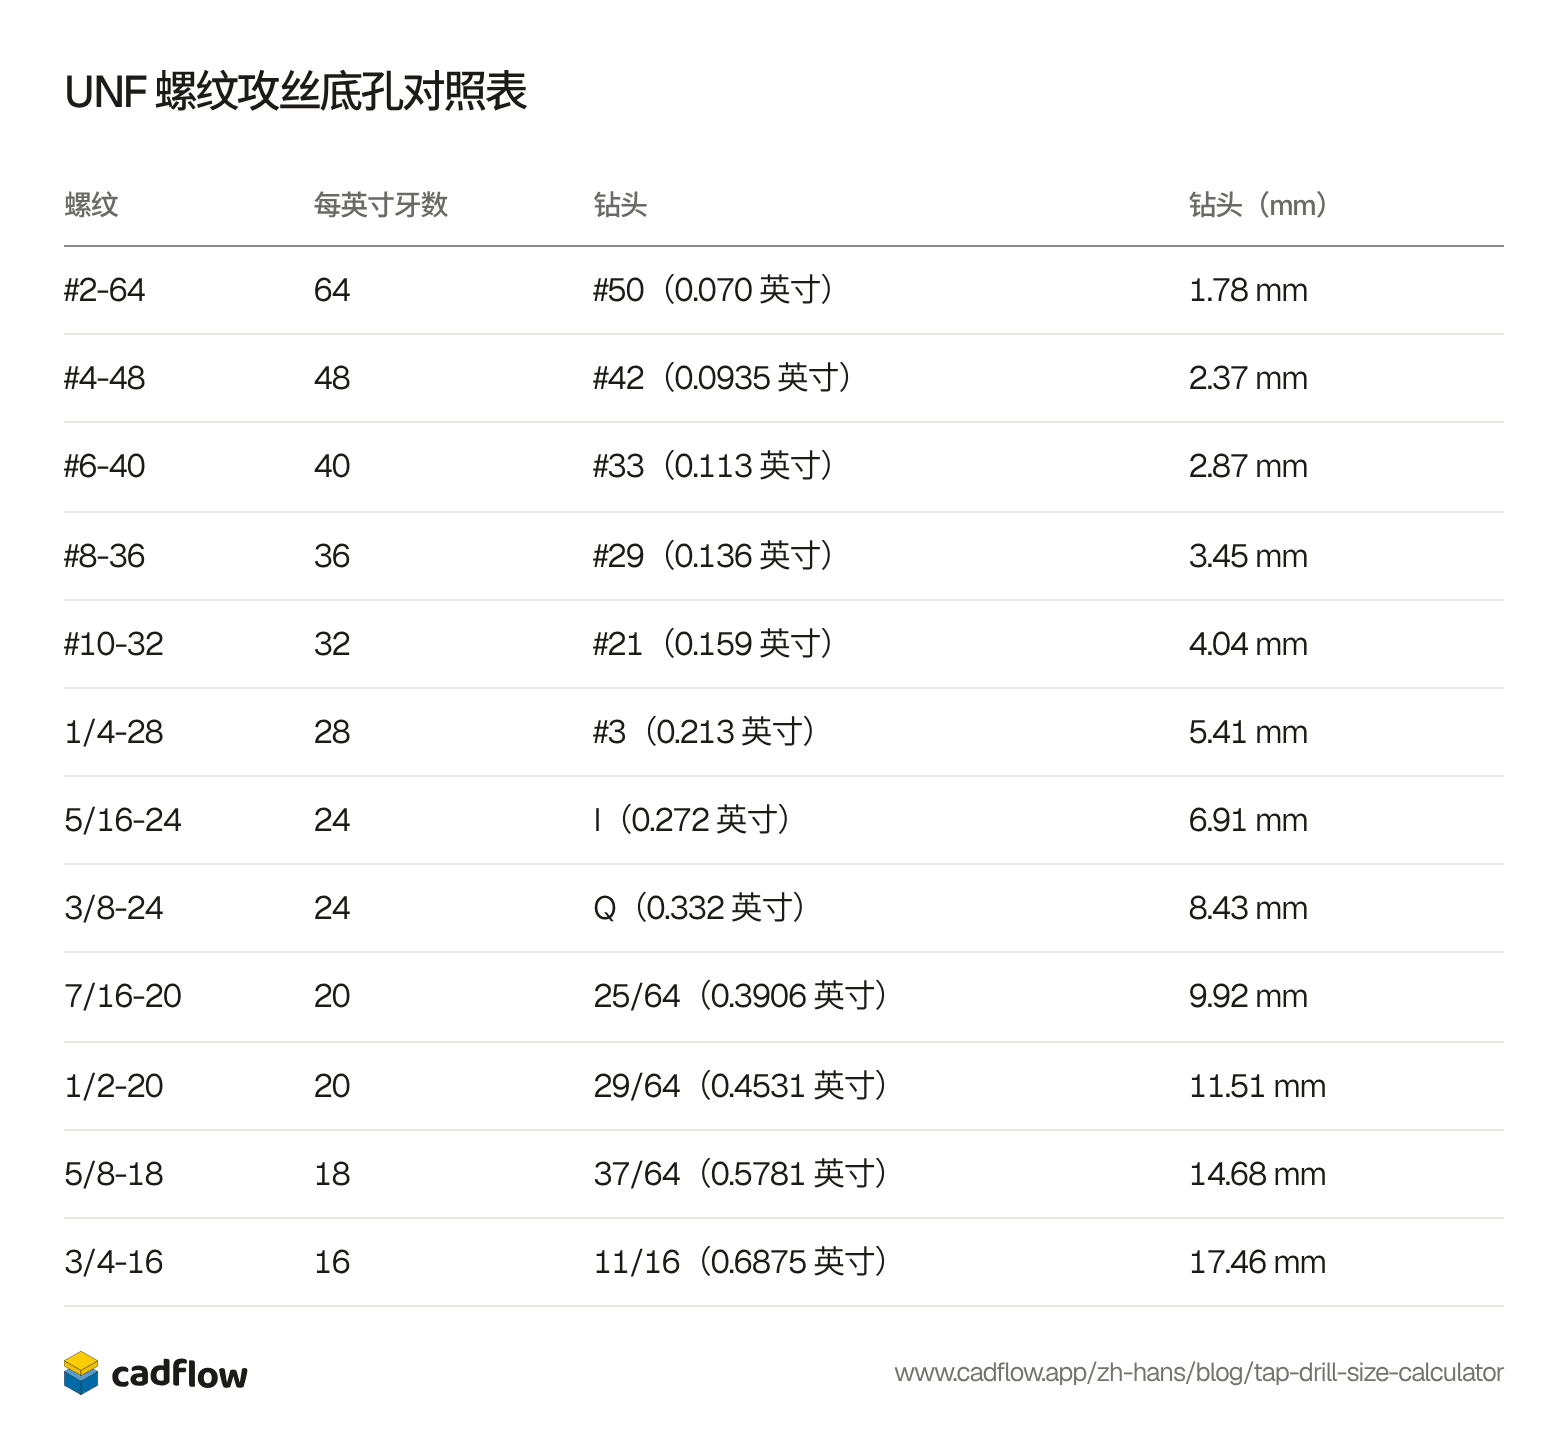
| 螺纹 | 每英寸牙数 | 钻头 | 钻头(mm) |
|---|---|---|---|
| #2-64 | 64 | #50(0.070 英寸) | 1.78 mm |
| #4-48 | 48 | #42(0.0935 英寸) | 2.37 mm |
| #6-40 | 40 | #33(0.113 英寸) | 2.87 mm |
| #8-36 | 36 | #29(0.136 英寸) | 3.45 mm |
| #10-32 | 32 | #21(0.159 英寸) | 4.04 mm |
| 1/4-28 | 28 | #3(0.213 英寸) | 5.41 mm |
| 5/16-24 | 24 | I(0.272 英寸) | 6.91 mm |
| 3/8-24 | 24 | Q(0.332 英寸) | 8.43 mm |
| 7/16-20 | 20 | 25/64(0.3906 英寸) | 9.92 mm |
| 1/2-20 | 20 | 29/64(0.4531 英寸) | 11.51 mm |
| 5/8-18 | 18 | 37/64(0.5781 英寸) | 14.68 mm |
| 3/4-16 | 16 | 11/16(0.6875 英寸) | 17.46 mm |
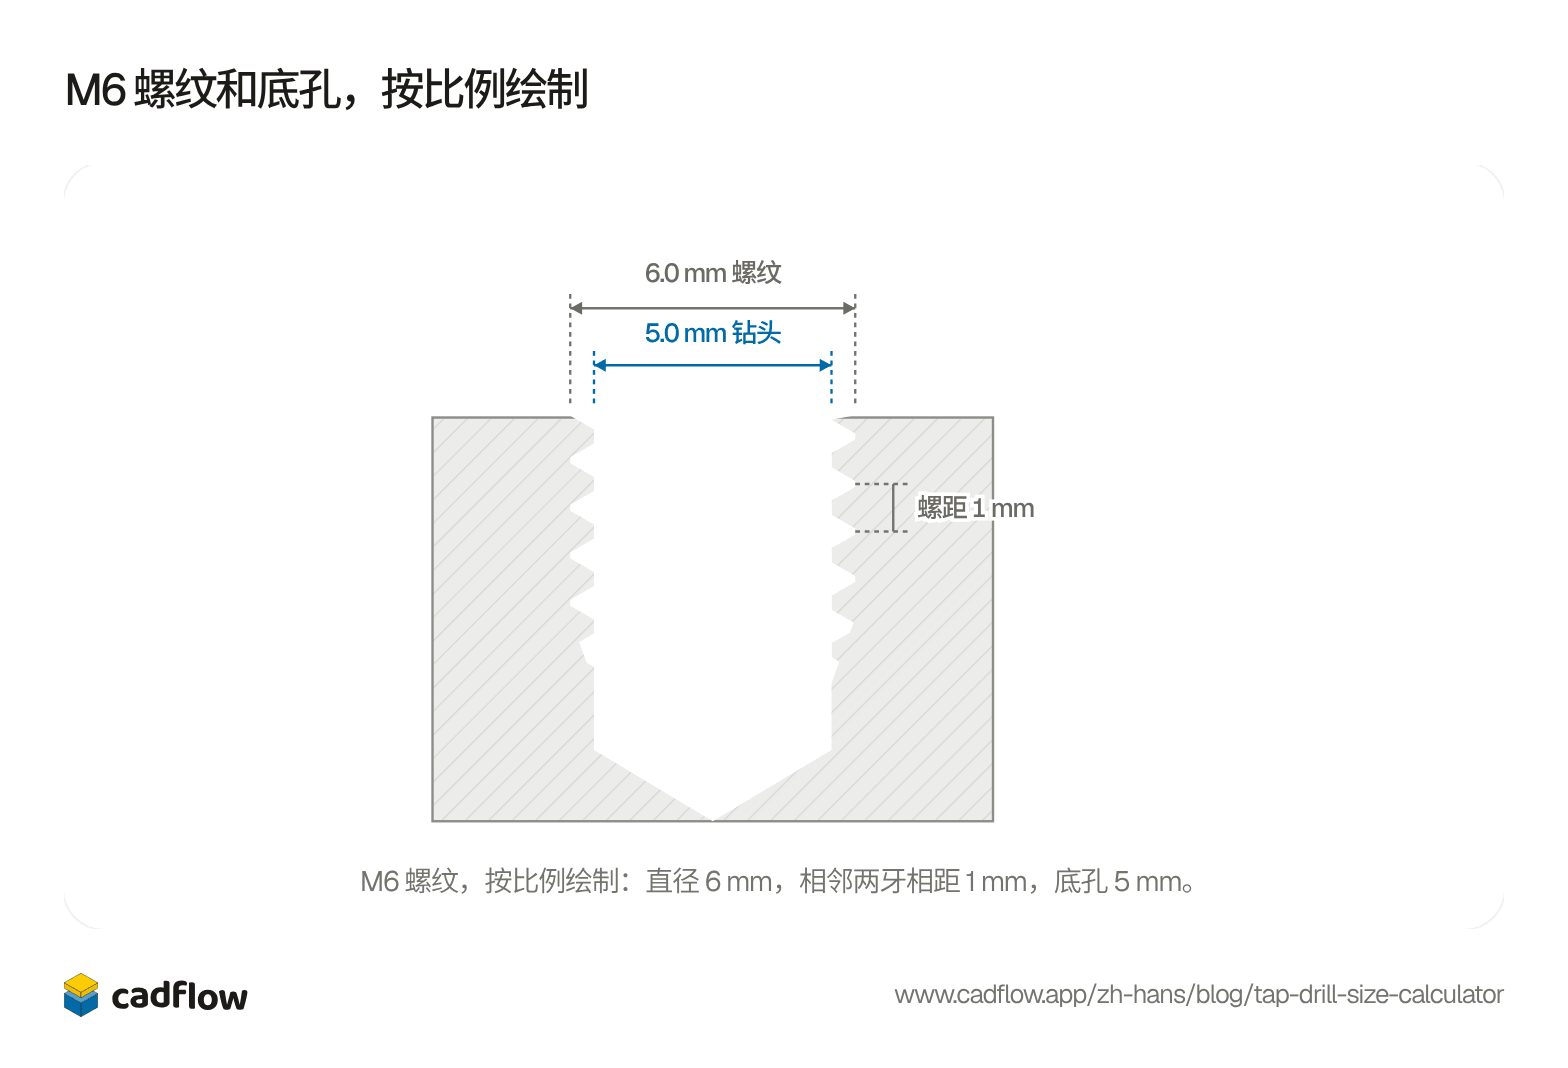
5.0 mm
M6 丝锥的底孔钻头
螺纹直径 6.0 mm,螺距 1 mm
为什么 M6 用 5 mm 的钻头
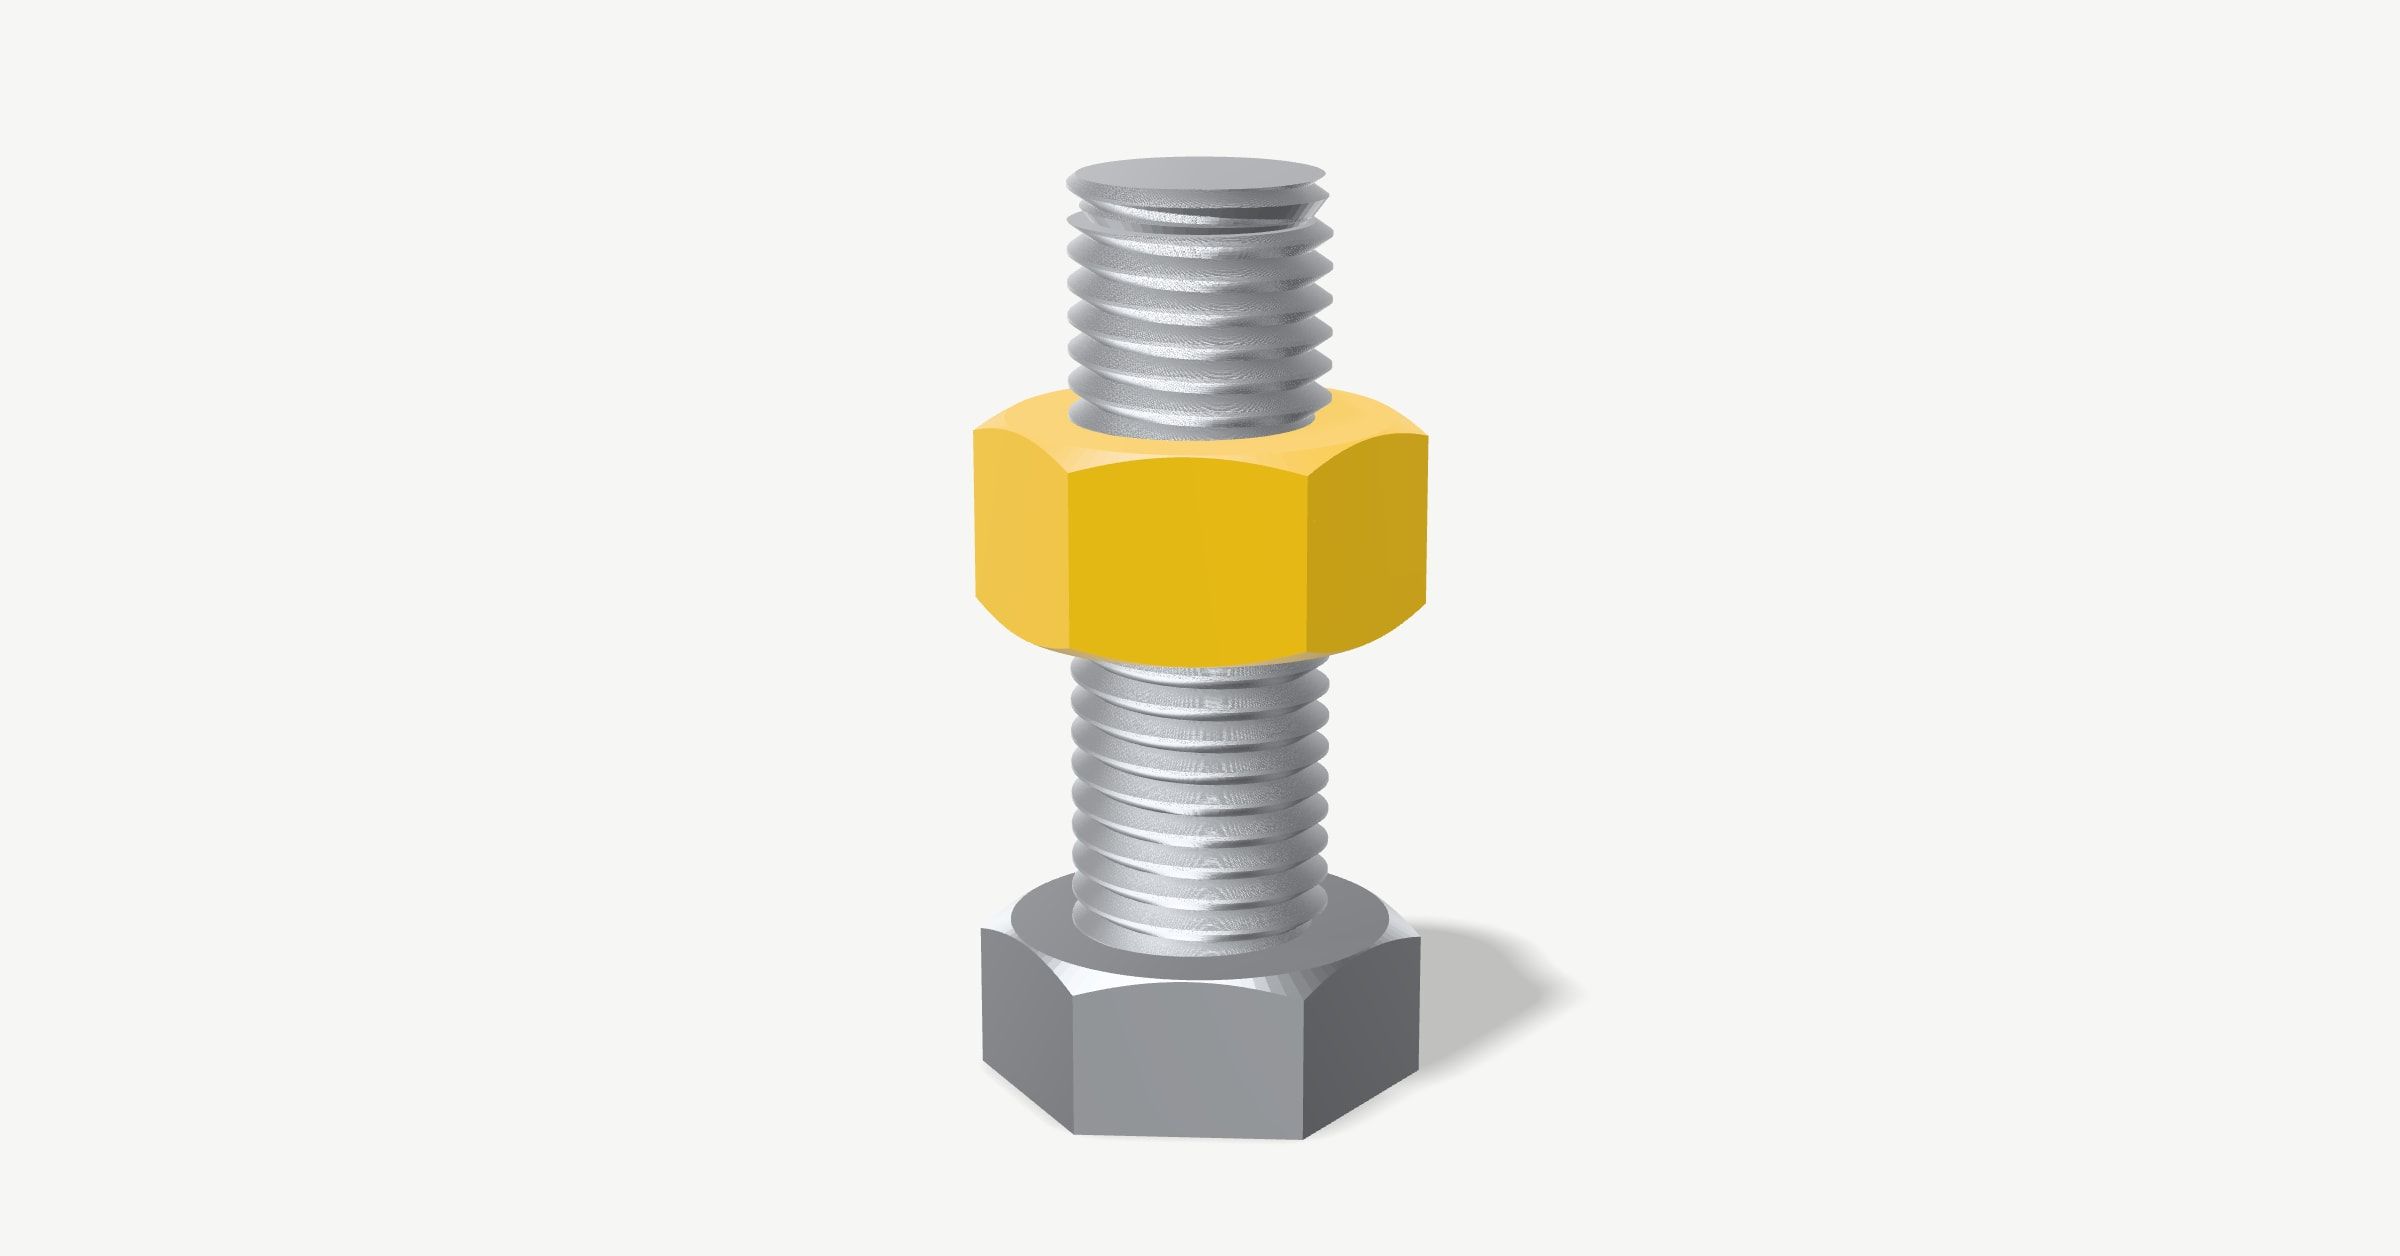
公制螺纹的底孔,用公称直径减去螺距就行。M6 的螺距是 1 mm,6 减 1 得 5 mm。M8 的螺距是 1.25 mm,算出来是 6.75,表里取成了实际能买到的 6.8 mm 钻头。
这样留下的螺纹大约是完整螺纹的 75%,攻丝底孔表追求的就是这个比例,英文维基百科上丝锥和板牙的条目有解释。英制钻头有编号和字母规格,比如 #7 和 F,这些就得查表。我们的公制尺寸取自 ISO 2306,用的是 AmesWeb 整理的表格;英制尺寸取自 Little Machine Shop 的表格里 75% 那一列。
硬金属里加大一号
钢、不锈钢和铸铁用手动丝锥攻起来很费劲,钻头稍微大一点会轻松很多。Little Machine Shop 的表里,M6 用 5.4 mm 代替 5.0,M8 用 7.2 mm 代替 6.8,M10 用 9.0 mm 代替 8.5。这样留下 50% 的螺纹,丝锥要切的金属更少。
怎么攻丝
孔要钻直,因为丝锥会顺着孔走。用倒角钻把孔口的锐边倒掉,丝锥才能正着起攻;攻钢件要加切削油(据维基百科,铸铁是干攻的)。然后把丝锥拧进去,时不时稍微回退一下,把切屑断开,因为切屑塞满容屑槽正是丝锥折断的原因。
- 1钻直
- 2孔口倒角
- 3滴一滴油
- 4拧进,回退,重复
攻盲孔时,孔要钻得比需要的螺纹深。二锥前 3 到 5 牙是锥形的,到孔底切不出完整的螺纹,上面那个孔的底部就能看到。
给 3D 打印件攻丝
打印出来的孔攻丝没问题。按表里的钻头尺寸画孔,先打一个小测试件,调整到配合合适为止,因为打印出来的孔往往比画的小一点。我们的 L 形支架就为此留了三个 5 mm 的孔,可以在资源库里下载。
我们在做 CadFlow,一款在浏览器里运行的 CAD,用来设计你要打印、切割或锯的零件。目前还没有公开。
常见问题
M3 丝锥用多大的钻头?
2.5 mm。
M6 丝锥用多大的钻头?
5.0 mm,在钢或不锈钢上用 5.4 mm。
1/4-20 丝锥用多大的钻头?
#7 钻头,也就是 0.201 英寸或 5.11 mm。
钻头和螺丝一样粗吗?
不一样,钻头更细,因为丝锥要在孔壁上切出螺纹。和螺丝一样粗的孔是通孔,螺丝能直接穿过去,不会咬住。
配套的免费工具
本文更新记录
- 更新:把大家最常问的钻头尺寸放在开头。
- 发布