Otwory pod gwint: jakie wiertło do M6, M8 i każdego gwintu
Każdy gwintowany otwór zaczyna się od wierconego, a wiertło musi być właściwe. Jeśli jest za małe, gwintownik się zakleszcza, a małe gwintowniki łamią się w otworze. Trochę za duże wiertło zostawia płytki gwint, który łatwo się zrywa. Oto średnice wierteł pod gwinty metryczne, UNC i UNF, a pod nimi kalkulator, który pokazuje, jak otwór jest wiercony i gwintowany.
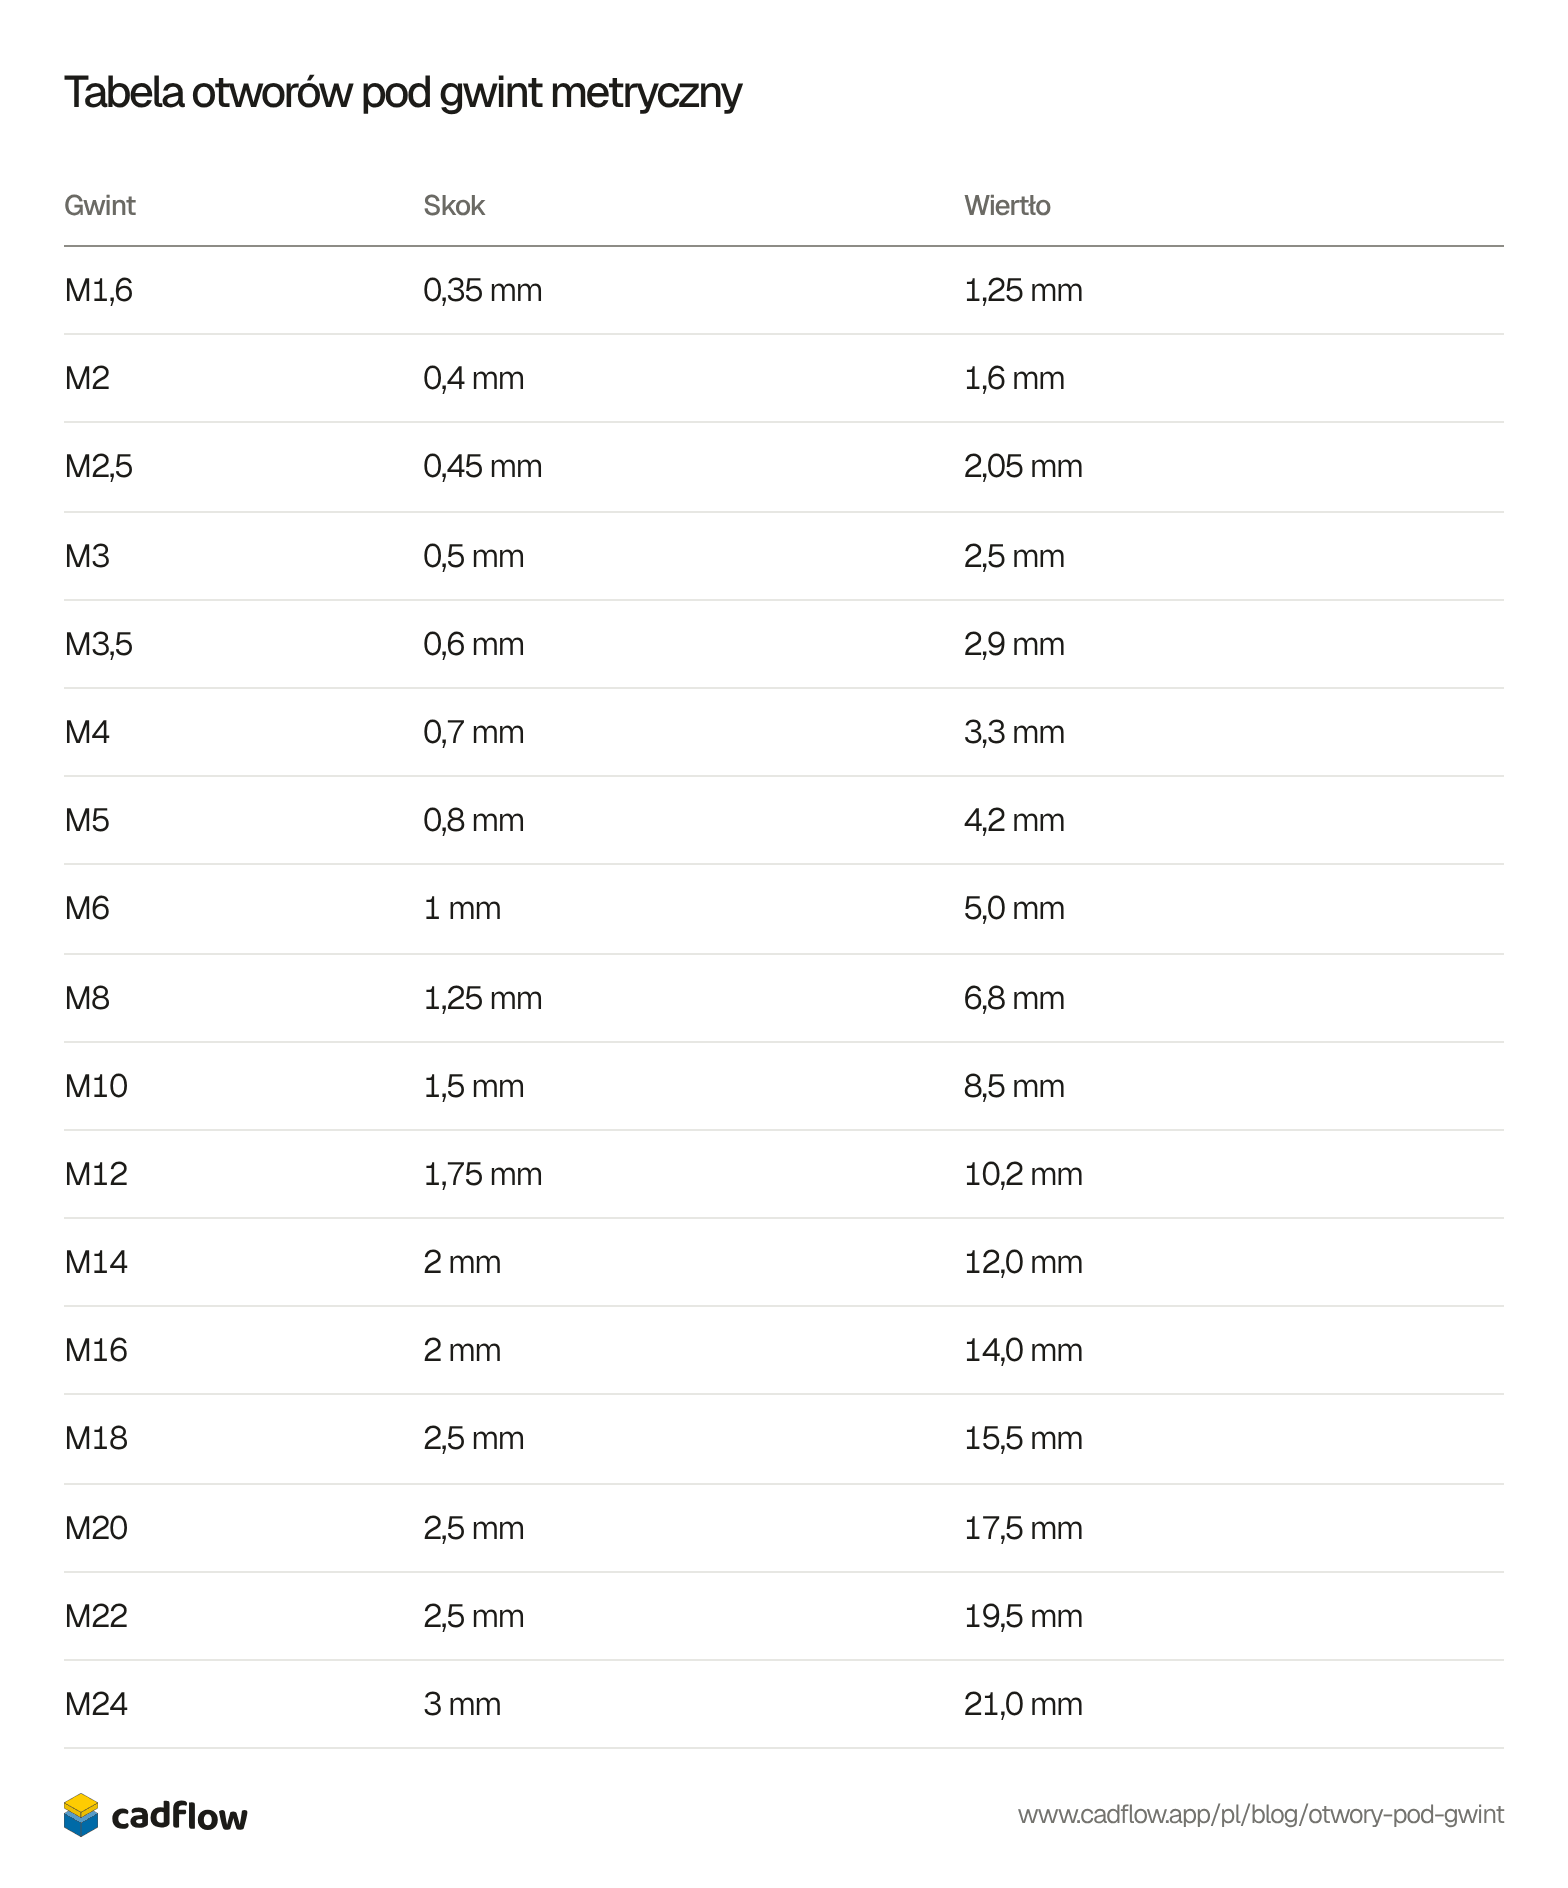
Najczęściej szukane rozmiary: do M3 potrzebne jest wiertło 2,5 mm, do M4 3,3 mm, do M5 4,2 mm, do M6 5 mm, do M8 6,8 mm, do M10 8,5 mm, a do M12 10,2 mm. Do gwintu 1/4-20 potrzebne jest wiertło #7. Do gwintów drobnozwojnych, takich jak M10 × 1,25, użyj naszego kalkulatora otworów pod gwint, który też je ma.
| Gwint | Skok | Wiertło |
|---|---|---|
| M1,6 | 0,35 mm | 1,25 mm |
| M2 | 0,4 mm | 1,6 mm |
| M2,5 | 0,45 mm | 2,05 mm |
| M3 | 0,5 mm | 2,5 mm |
| M3,5 | 0,6 mm | 2,9 mm |
| M4 | 0,7 mm | 3,3 mm |
| M5 | 0,8 mm | 4,2 mm |
| M6 | 1 mm | 5,0 mm |
| M8 | 1,25 mm | 6,8 mm |
| M10 | 1,5 mm | 8,5 mm |
| M12 | 1,75 mm | 10,2 mm |
| M14 | 2 mm | 12,0 mm |
| M16 | 2 mm | 14,0 mm |
| M18 | 2,5 mm | 15,5 mm |
| M20 | 2,5 mm | 17,5 mm |
| M22 | 2,5 mm | 19,5 mm |
| M24 | 3 mm | 21,0 mm |
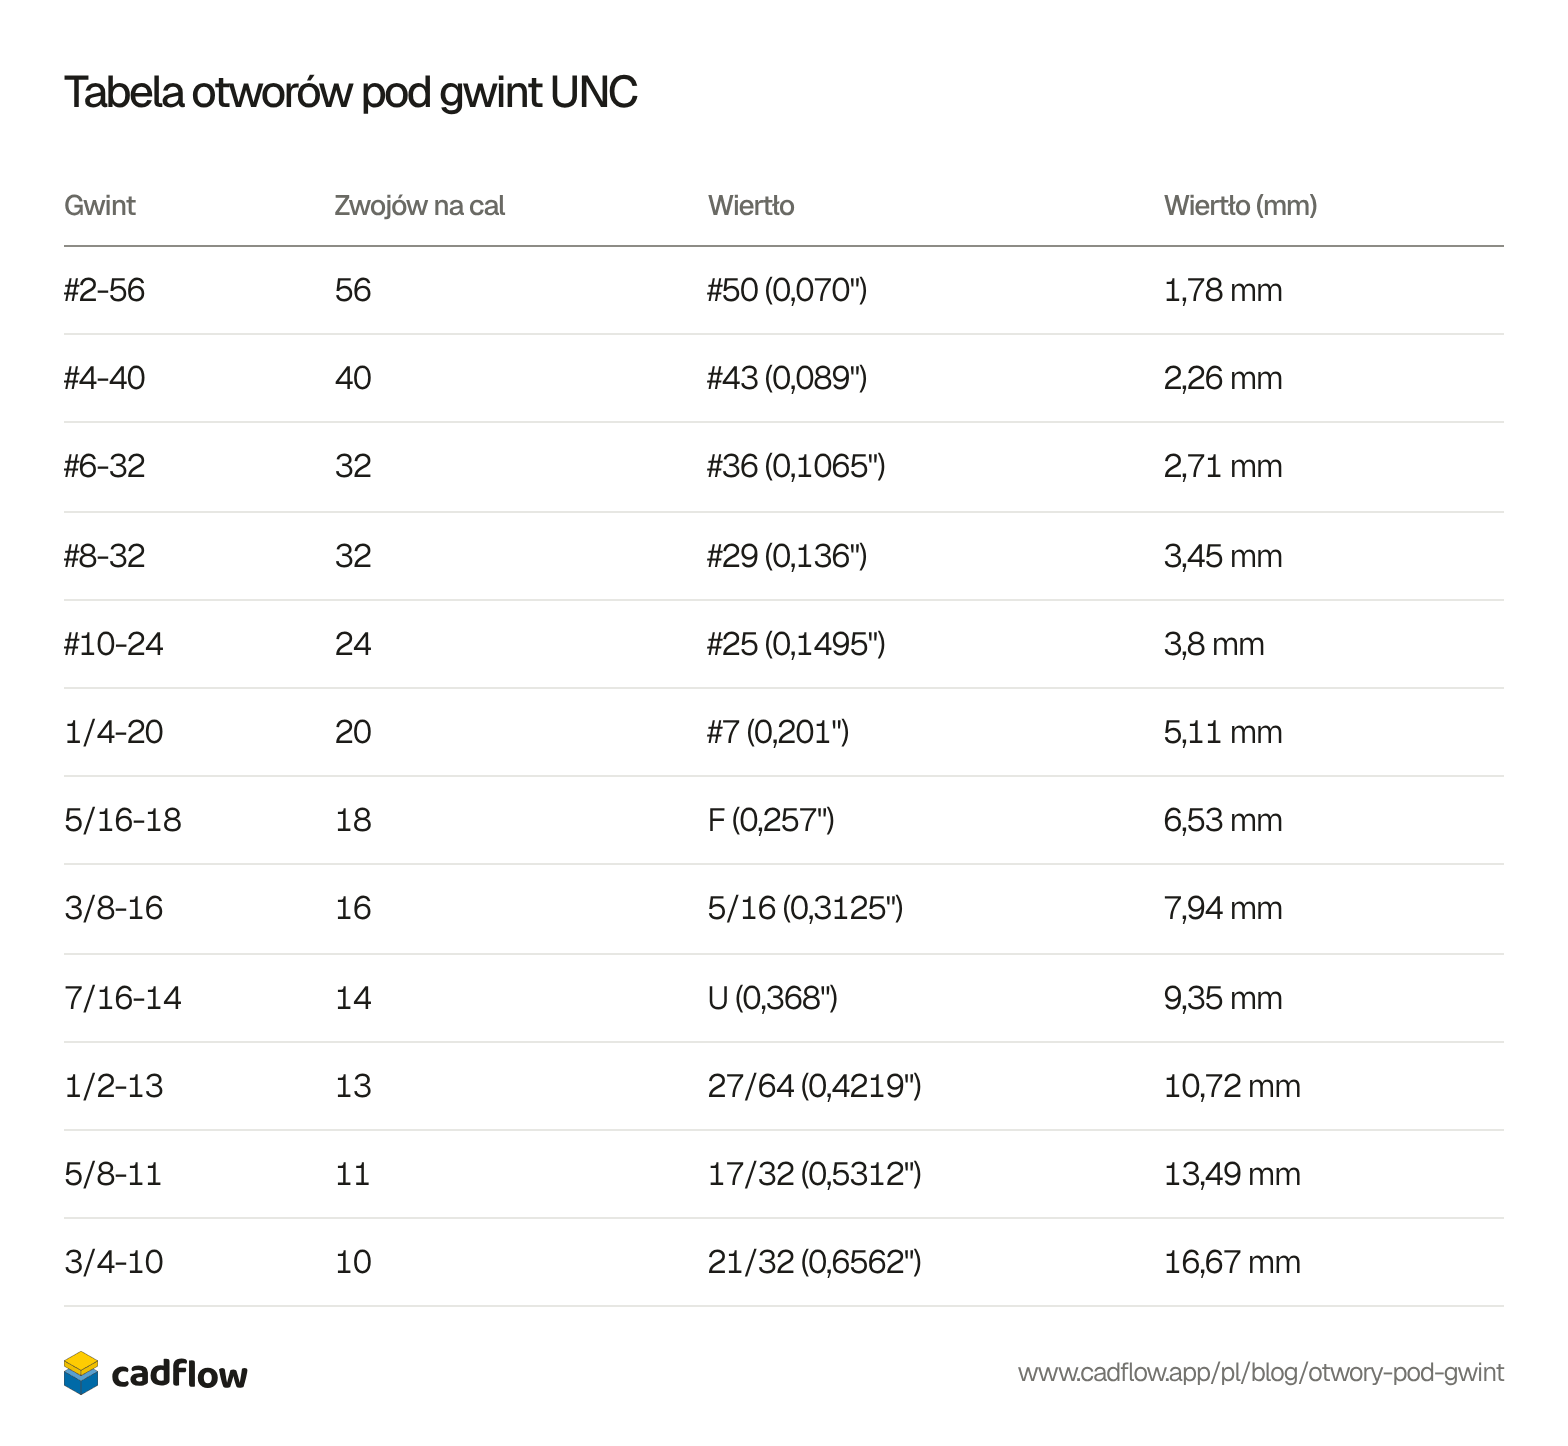
| Gwint | Zwojów na cal | Wiertło | Wiertło (mm) |
|---|---|---|---|
| #2-56 | 56 | #50 (0,070") | 1,78 mm |
| #4-40 | 40 | #43 (0,089") | 2,26 mm |
| #6-32 | 32 | #36 (0,1065") | 2,71 mm |
| #8-32 | 32 | #29 (0,136") | 3,45 mm |
| #10-24 | 24 | #25 (0,1495") | 3,8 mm |
| 1/4-20 | 20 | #7 (0,201") | 5,11 mm |
| 5/16-18 | 18 | F (0,257") | 6,53 mm |
| 3/8-16 | 16 | 5/16 (0,3125") | 7,94 mm |
| 7/16-14 | 14 | U (0,368") | 9,35 mm |
| 1/2-13 | 13 | 27/64 (0,4219") | 10,72 mm |
| 5/8-11 | 11 | 17/32 (0,5312") | 13,49 mm |
| 3/4-10 | 10 | 21/32 (0,6562") | 16,67 mm |
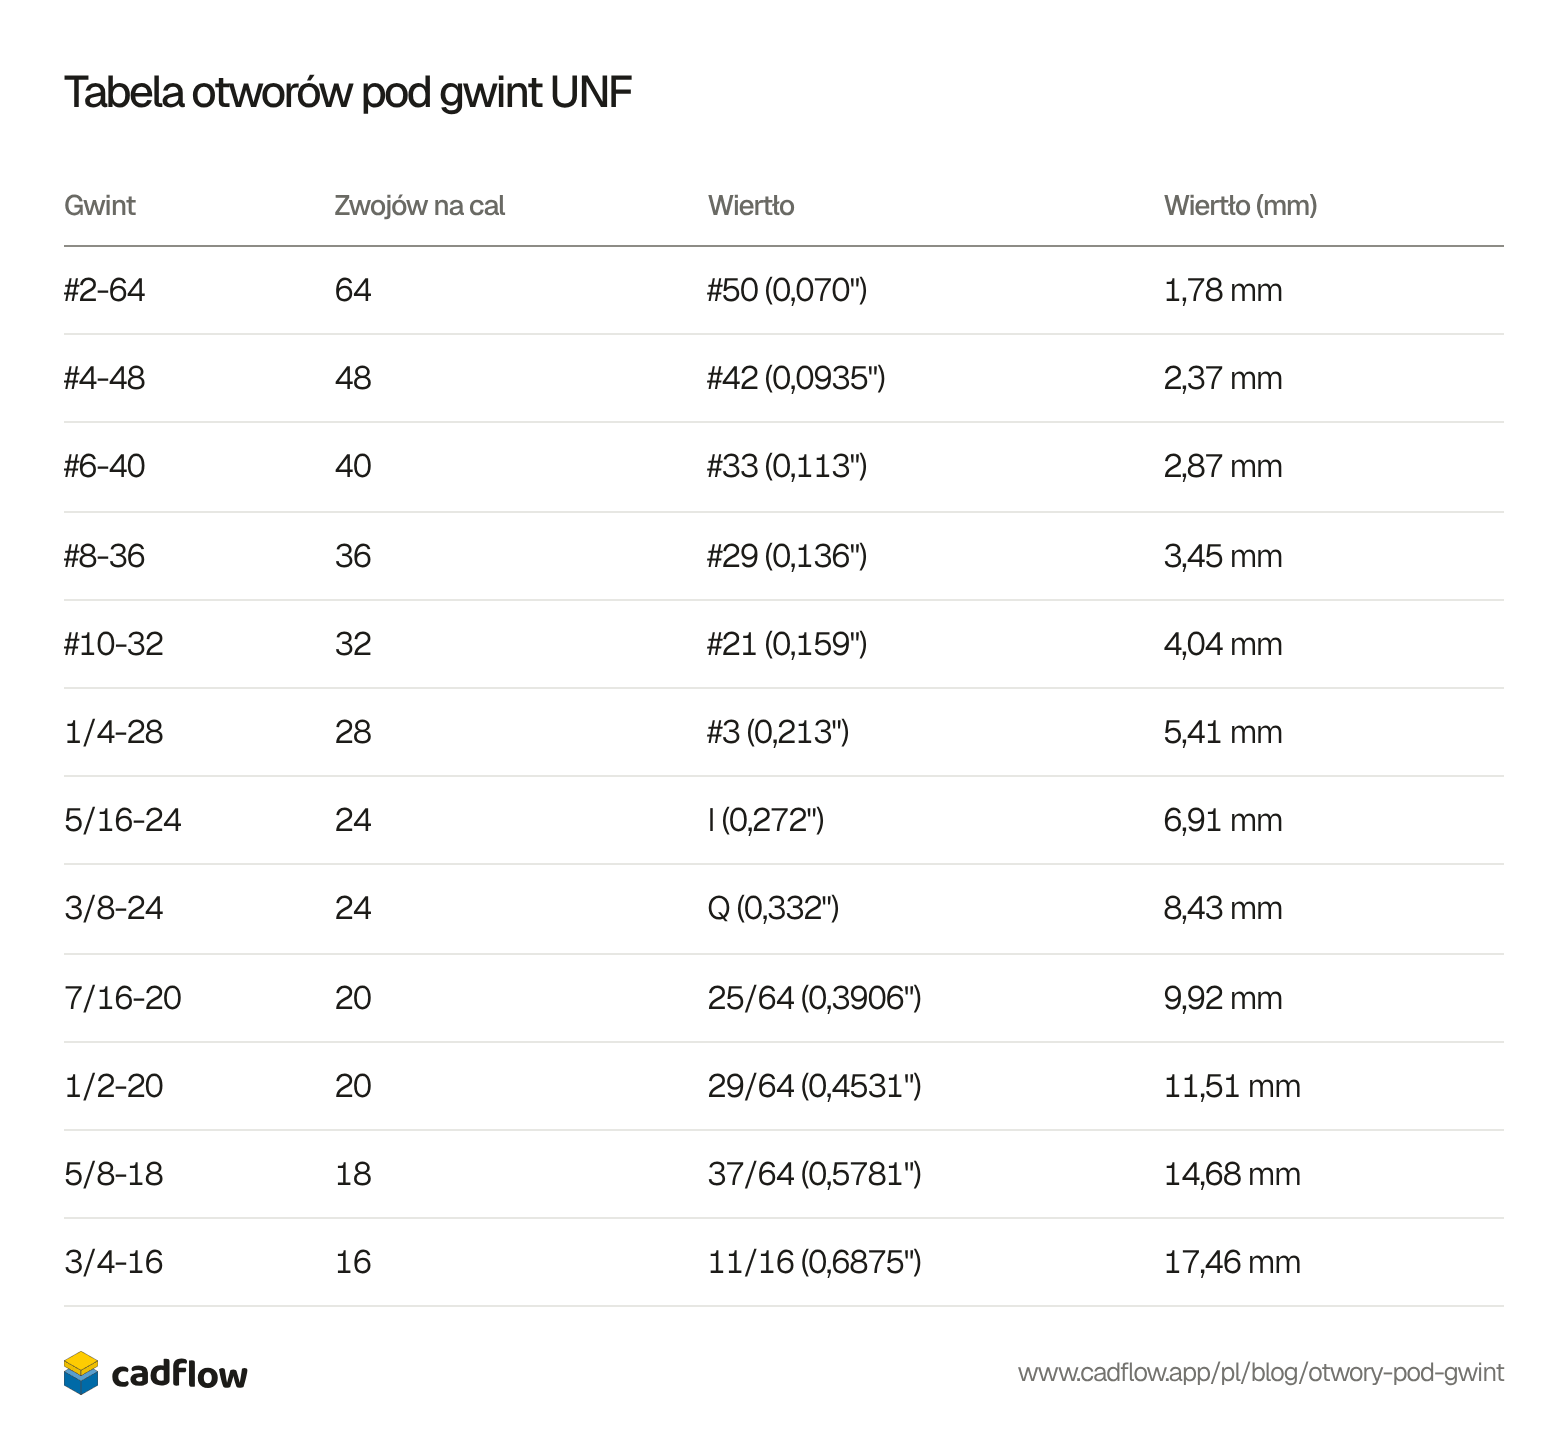
| Gwint | Zwojów na cal | Wiertło | Wiertło (mm) |
|---|---|---|---|
| #2-64 | 64 | #50 (0,070") | 1,78 mm |
| #4-48 | 48 | #42 (0,0935") | 2,37 mm |
| #6-40 | 40 | #33 (0,113") | 2,87 mm |
| #8-36 | 36 | #29 (0,136") | 3,45 mm |
| #10-32 | 32 | #21 (0,159") | 4,04 mm |
| 1/4-28 | 28 | #3 (0,213") | 5,41 mm |
| 5/16-24 | 24 | I (0,272") | 6,91 mm |
| 3/8-24 | 24 | Q (0,332") | 8,43 mm |
| 7/16-20 | 20 | 25/64 (0,3906") | 9,92 mm |
| 1/2-20 | 20 | 29/64 (0,4531") | 11,51 mm |
| 5/8-18 | 18 | 37/64 (0,5781") | 14,68 mm |
| 3/4-16 | 16 | 11/16 (0,6875") | 17,46 mm |
5,0 mm
wiertło pod gwint M6
Gwint o średnicy 6,0 mm, skok 1 mm
Dlaczego do M6 potrzebne jest wiertło 5 mm
Przy gwintach metrycznych od średnicy odejmujesz skok. M6 ma skok 1 mm, więc 6 minus 1 daje 5 mm. M8 ma skok 1,25 mm, co daje 6,75, a tabela zaokrągla to do wiertła 6,8 mm, które naprawdę da się kupić.
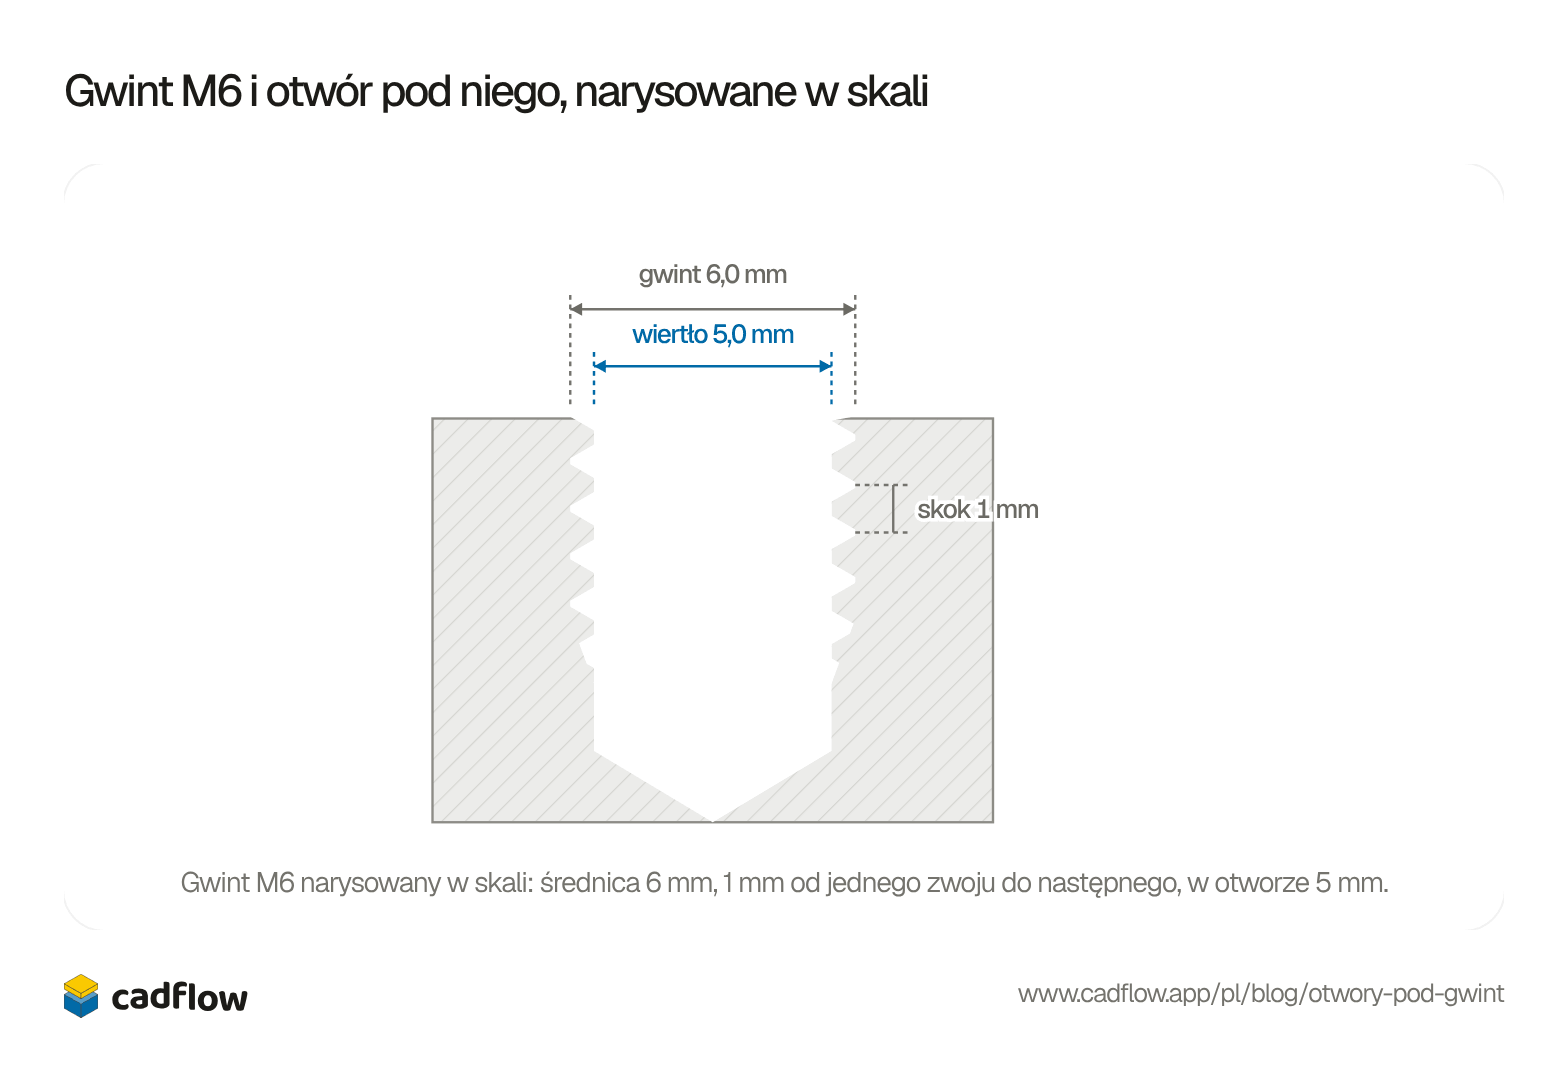
Zostaje wtedy około 75% pełnego gwintu, czyli tyle, ile zakładają tabele wierteł pod gwint, jak wyjaśnia artykuł o gwintownikach i narzynkach w angielskiej Wikipedii. Wiertła calowe mają rozmiary oznaczane numerami i literami, jak #7 i F, więc ich średnicę odczytujesz z tabeli. Nasze rozmiary metryczne są według ISO 2306, w zestawieniu AmesWeb, a calowe to kolumna 75% z tabeli Little Machine Shop.
Większe wiertło w twardych metalach
Stal, stal nierdzewna i żeliwo to ciężka praca dla ręcznego gwintownika, a odrobinę większe wiertło bardzo pomaga. Tabela Little Machine Shop podaje dla M6 5,4 mm zamiast 5,0, dla M8 7,2 mm zamiast 6,8, a dla M10 9,0 mm zamiast 8,5. Zostaje wtedy 50% gwintu, a gwintownik ma mniej metalu do skrawania.
Gwintowanie otworu
Wierć prosto, bo gwintownik idzie za otworem. Zdejmij ostrą krawędź na górze pogłębiaczem, żeby gwintownik zaczął prosto, a w stali użyj oleju do gwintowania (żeliwo według Wikipedii gwintuje się na sucho). Potem wkręcaj gwintownik, co jakiś czas lekko go cofając, żeby złamać wiór, bo to wióry zapychające rowki wiórowe łamią gwintowniki.
- 1Wierć prosto
- 2Sfazuj krawędź
- 3Kropla oleju
- 4Wkręć, cofnij, powtórz
W otworze nieprzelotowym wierć głębiej, niż potrzebujesz gwintu. Gwintownik pośredni zwęża się na pierwszych 3 do 5 zwojach i nie wytnie pełnego gwintu na samym dnie, co widać na dole otworu powyżej.
Gwintowanie wydruków 3D
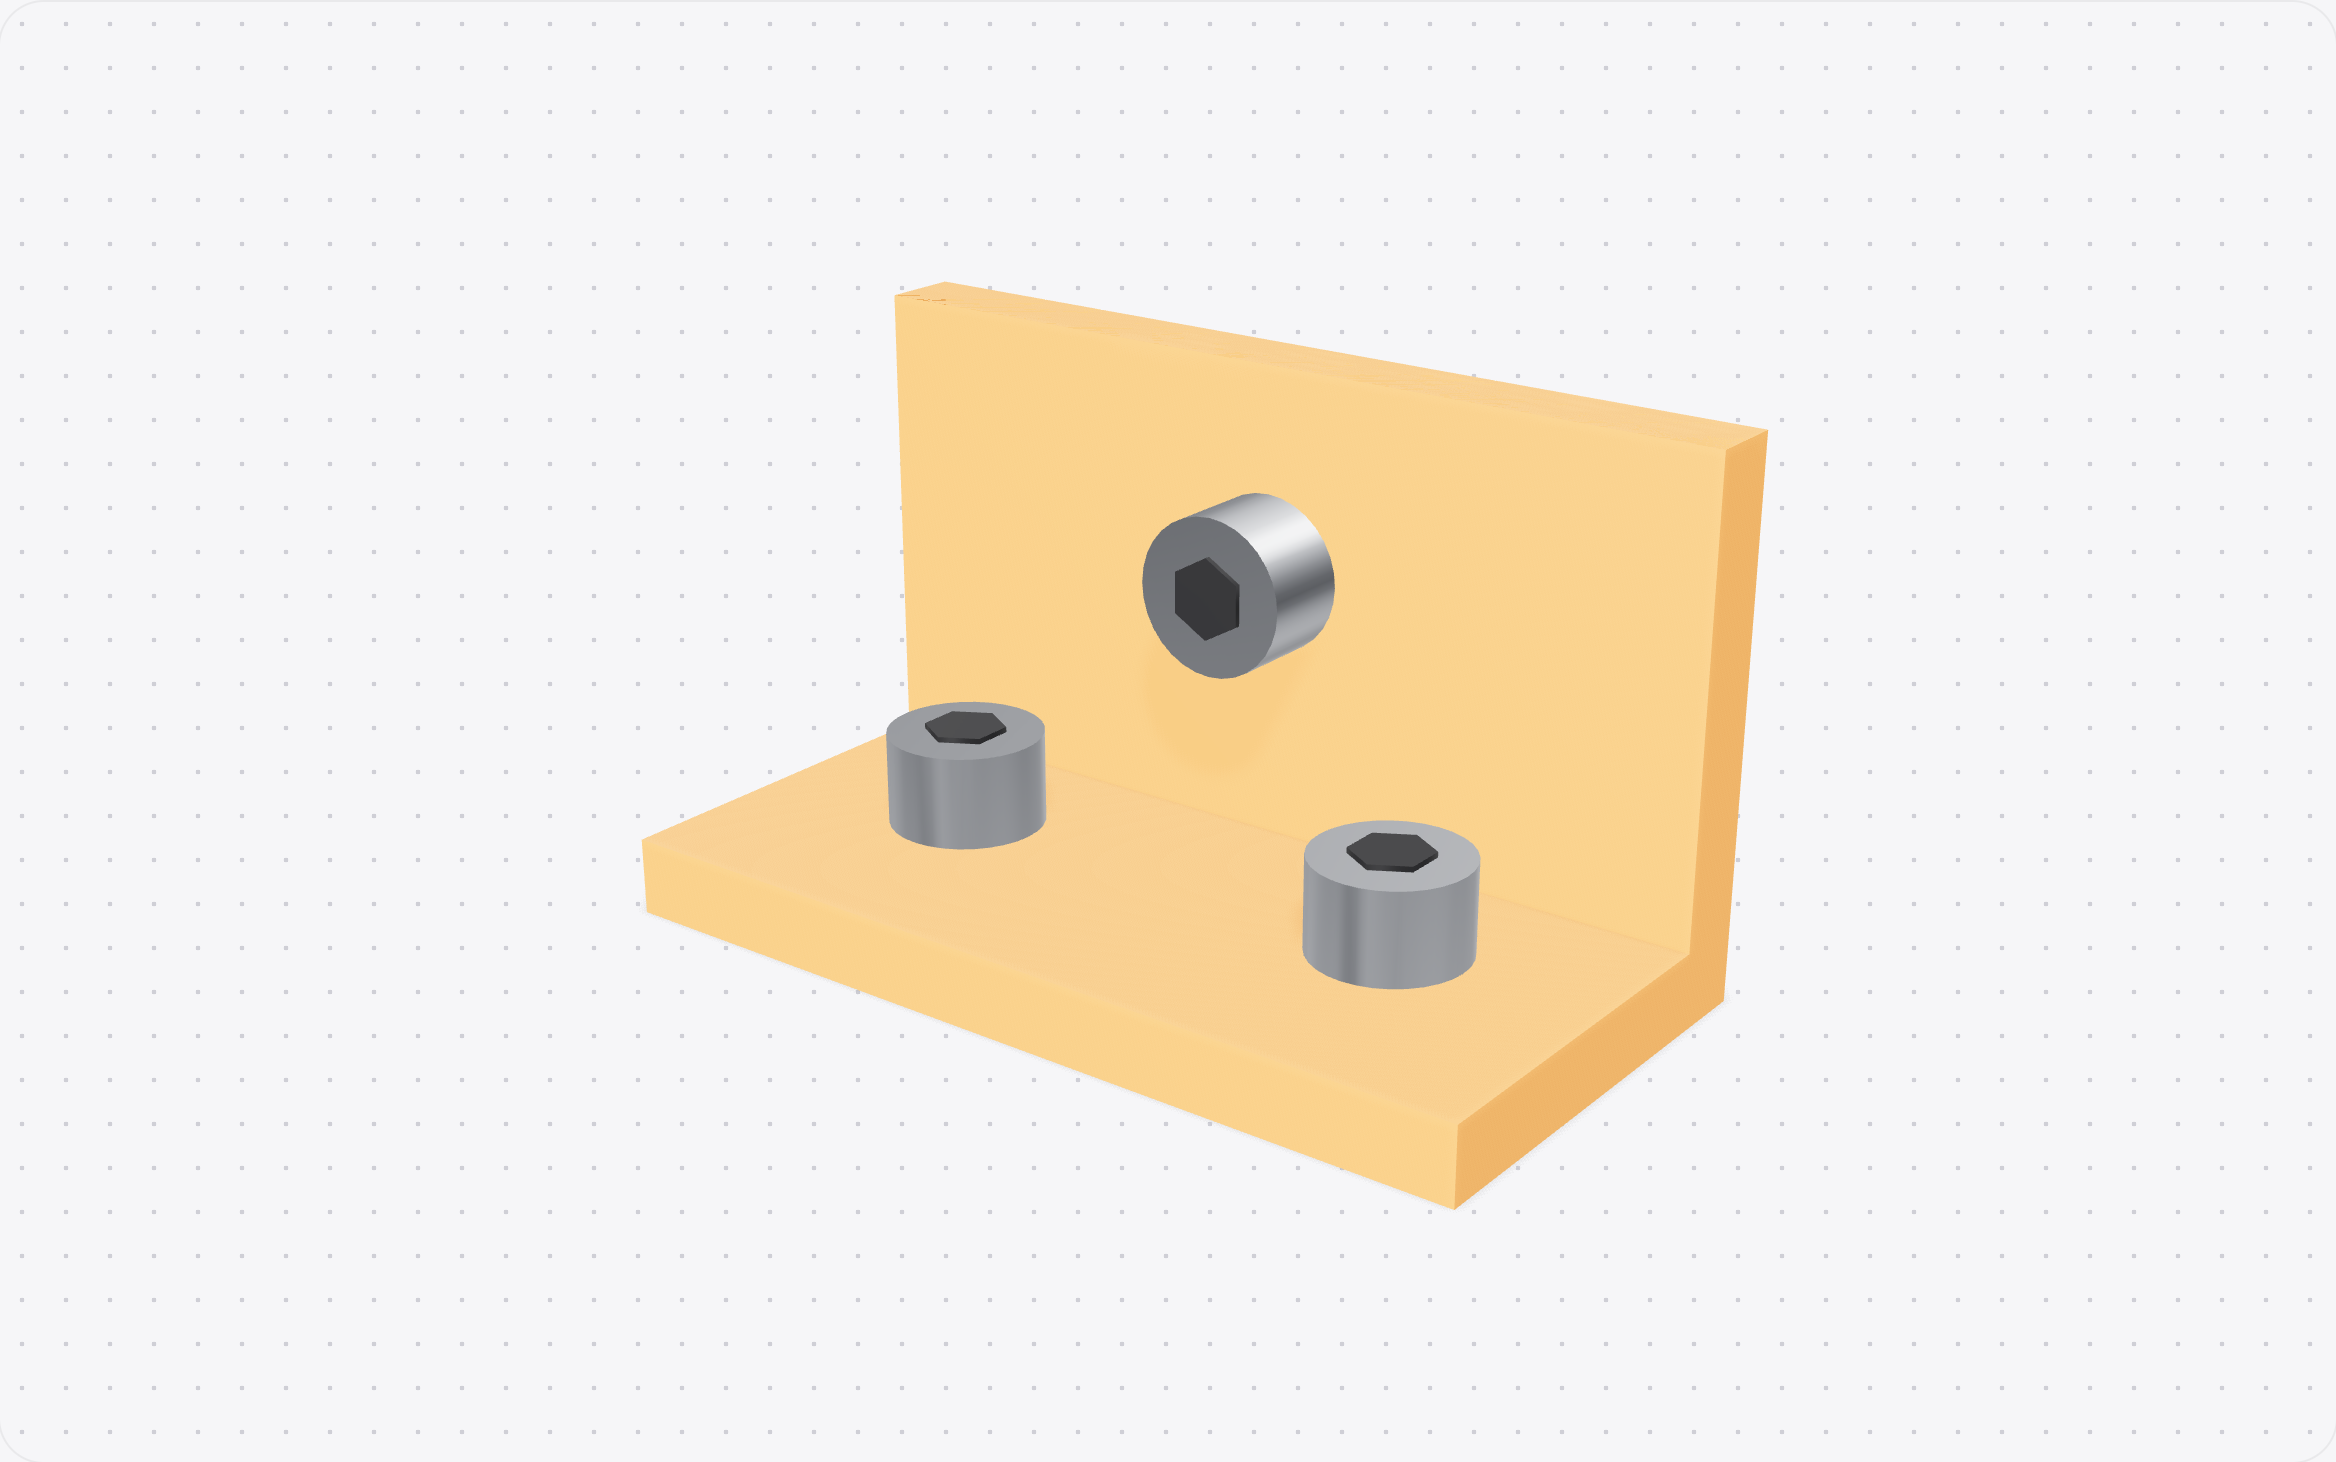
Drukowane otwory dobrze się gwintuje. Narysuj je na średnicę wiertła z tabeli, wydrukuj mały element próbny i poprawiaj, aż pasowanie będzie dobre, bo drukowane otwory zwykle wychodzą trochę mniejsze, niż je narysowano. Nasz wspornik kątowy ma trzy otwory 5 mm właśnie do tego, a pobierzesz go z biblioteki.
Tworzymy CadFlow, CAD w przeglądarce do części, które będziesz drukować, ciąć albo piłować. Nie jest jeszcze publicznie dostępny.
Najczęstsze pytania
Jakie wiertło pod gwint M3?
2,5 mm.
Jakie wiertło pod gwint M6?
5,0 mm albo 5,4 mm w stali lub stali nierdzewnej.
Jakie wiertło pod gwint 1/4-20?
Wiertło #7, czyli 0,201 cala albo 5,11 mm.
Czy wiertło ma tę samą średnicę co śruba?
Nie, jest mniejsze, bo gwintownik nacina gwint w ściance otworu. Otwór o średnicy śruby to otwór przejściowy, przez który śruba przechodzi luźno i nic jej nie trzyma.
Darmowe narzędzia do tego
Historia tego wpisu
- Zaktualizowano: Najczęściej szukane średnice wierteł na samej górze.
- Opublikowano
Przeczytaj też
Rozmiary śrub metrycznych: tabela kluczy i imbusów, M2 do M24
Wytrzymałość na rozciąganie i granica plastyczności: od PLA po stal
Podwyższona grządka drewniana: projekt, wymiary i lista cięć


Tego bloga pisze zespół CadFlow. W CadFlow budujesz swój projekt w 3D i pokazujesz, jak go złożyć.
Zobacz, jak działa CadFlow