攻牙鑽頭尺寸表與計算機:各種螺紋要用幾 mm 鑽頭
每個攻牙孔都是先鑽出來的,而鑽頭一定要選對。鑽頭太小,螺絲攻會卡住,小螺絲攻還會斷在孔裡。鑽頭稍微大一點,螺紋就會太淺,很容易滑牙。以下是公制、UNC 和 UNF 螺紋的鑽頭尺寸,下面還有一個計算機,會示範孔怎麼鑽、怎麼攻牙。
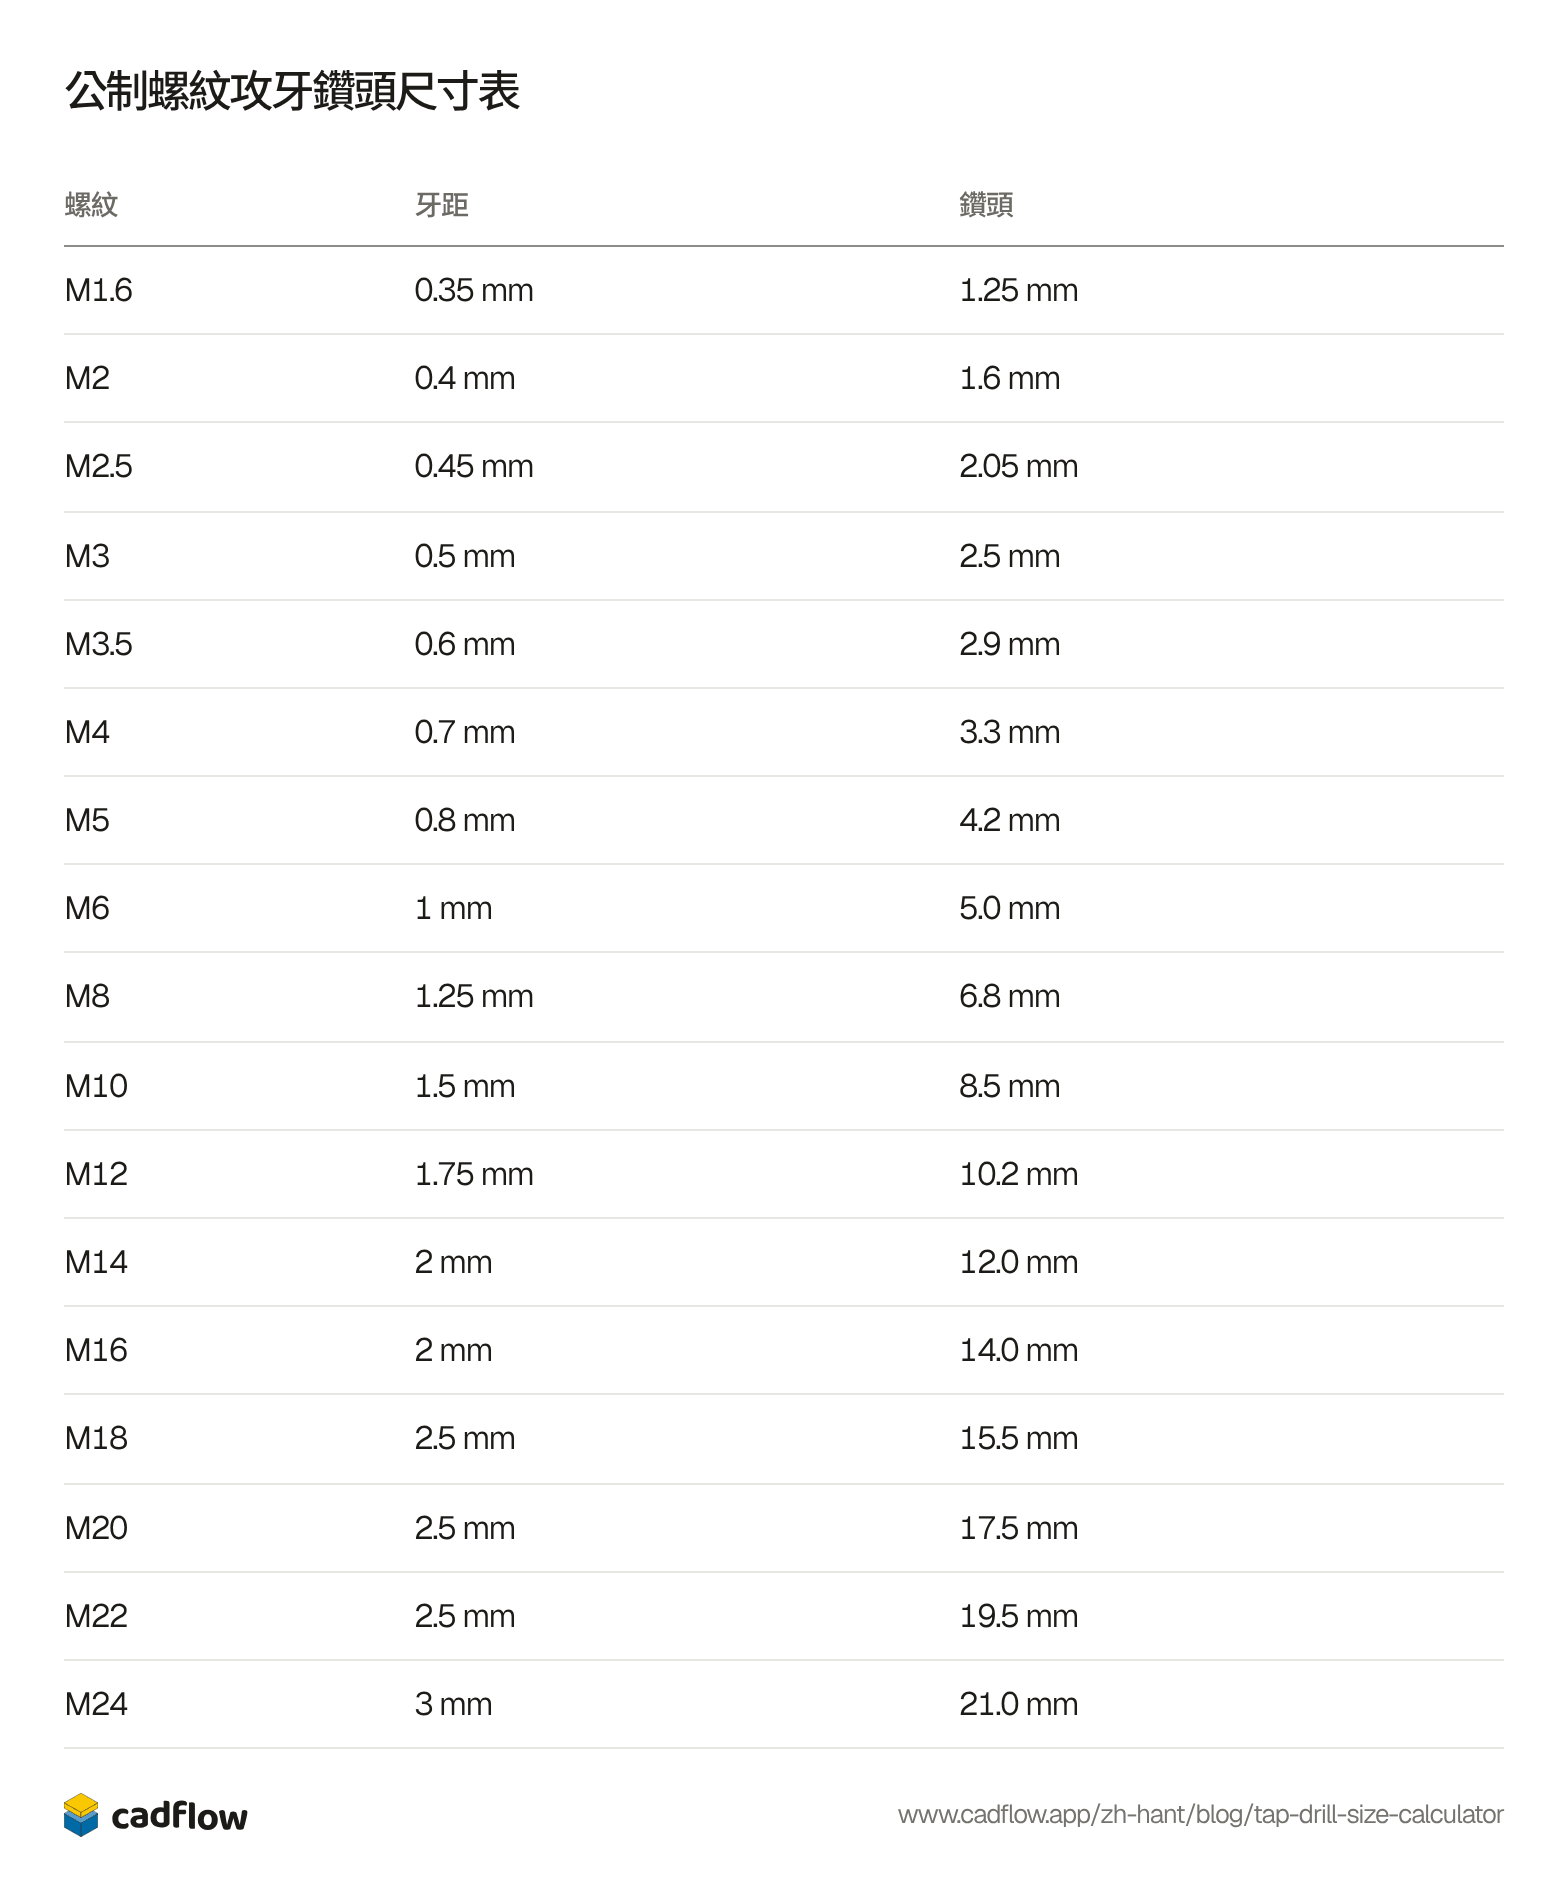
最常被問到的是這幾個:M3 用 2.5 mm 鑽頭,M4 用 3.3 mm,M5 用 4.2 mm,M6 用 5 mm,M8 用 6.8 mm,M10 用 8.5 mm,M12 用 10.2 mm。1/4-20 螺紋用 #7 鑽頭。M10 × 1.25 這類細牙,在我們的攻牙鑽頭計算機裡也查得到。
| 螺紋 | 牙距 | 鑽頭 |
|---|---|---|
| M1.6 | 0.35 mm | 1.25 mm |
| M2 | 0.4 mm | 1.6 mm |
| M2.5 | 0.45 mm | 2.05 mm |
| M3 | 0.5 mm | 2.5 mm |
| M3.5 | 0.6 mm | 2.9 mm |
| M4 | 0.7 mm | 3.3 mm |
| M5 | 0.8 mm | 4.2 mm |
| M6 | 1 mm | 5.0 mm |
| M8 | 1.25 mm | 6.8 mm |
| M10 | 1.5 mm | 8.5 mm |
| M12 | 1.75 mm | 10.2 mm |
| M14 | 2 mm | 12.0 mm |
| M16 | 2 mm | 14.0 mm |
| M18 | 2.5 mm | 15.5 mm |
| M20 | 2.5 mm | 17.5 mm |
| M22 | 2.5 mm | 19.5 mm |
| M24 | 3 mm | 21.0 mm |
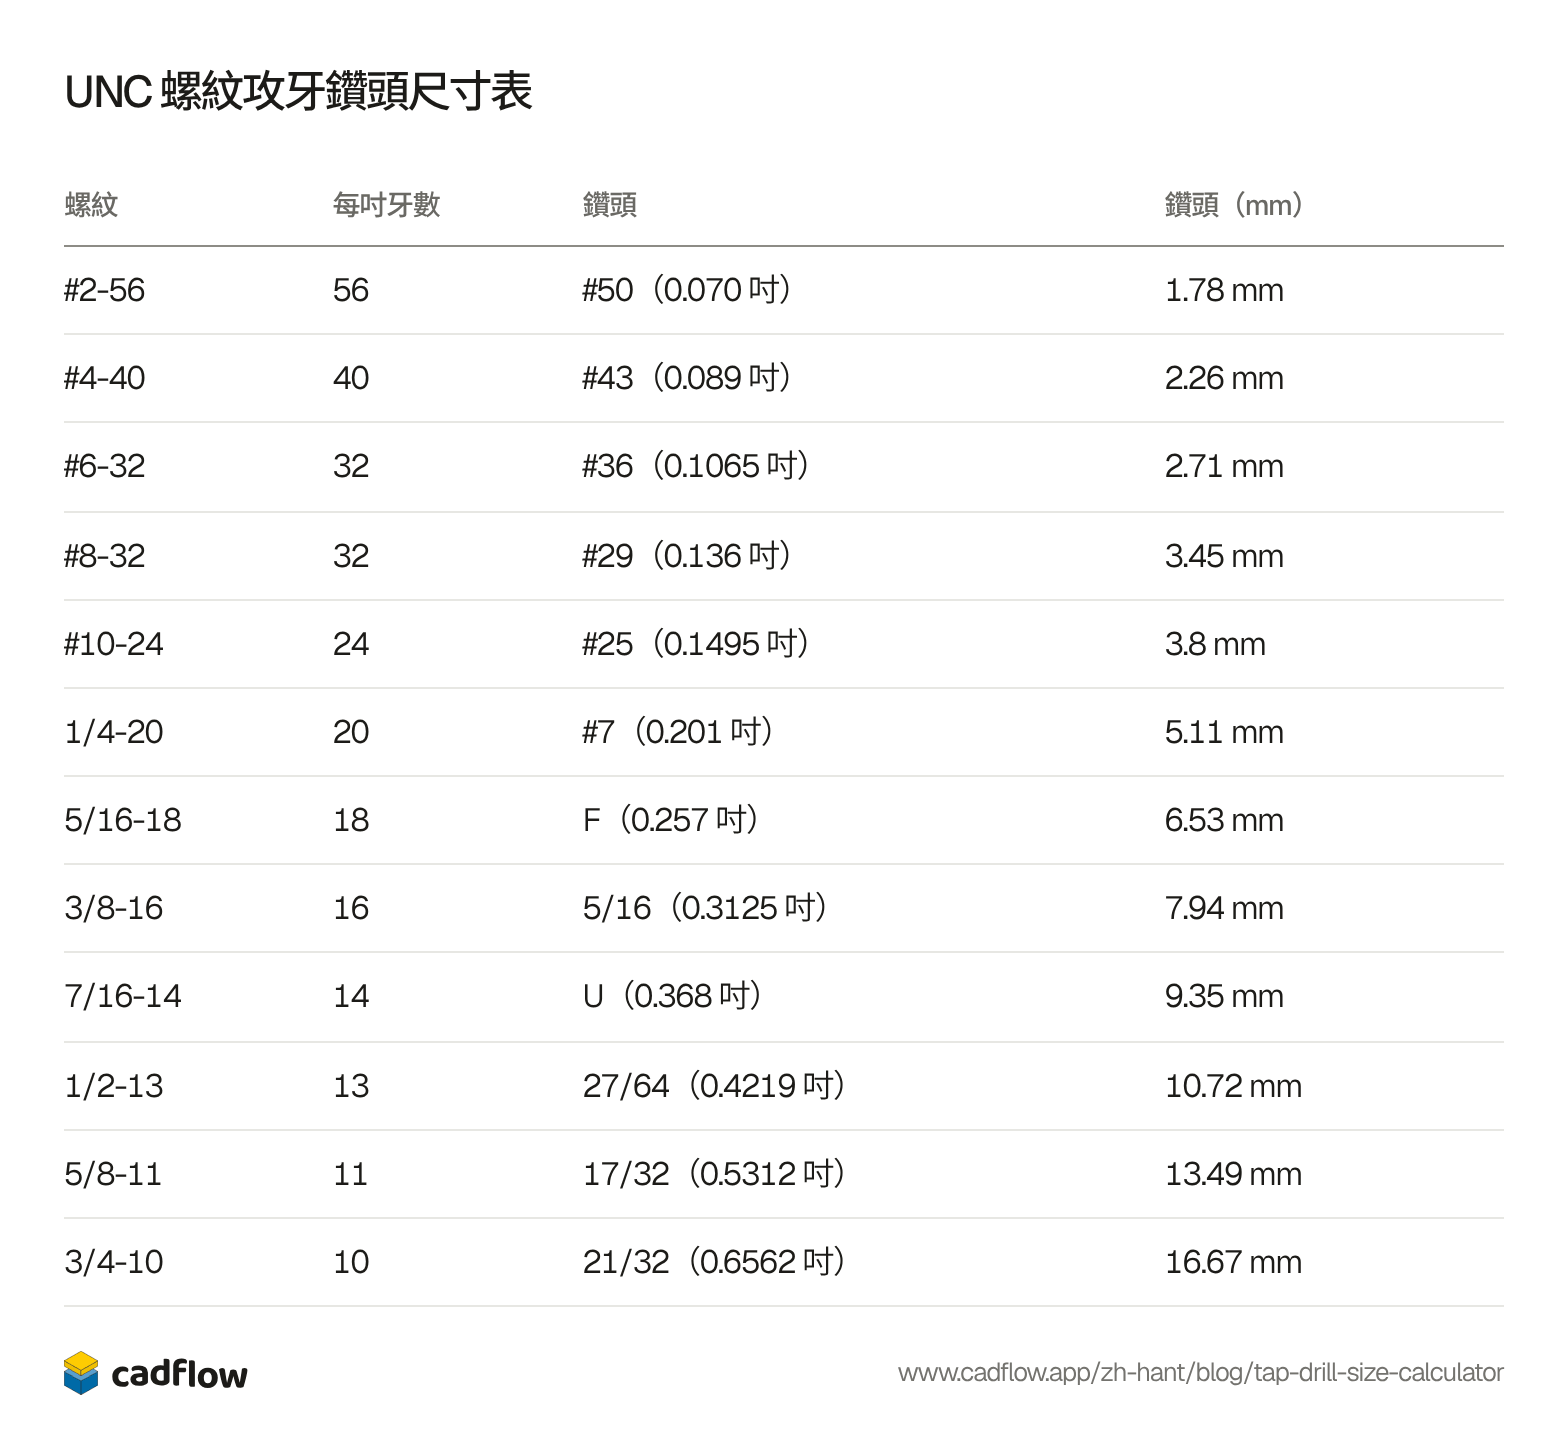
| 螺紋 | 每吋牙數 | 鑽頭 | 鑽頭(mm) |
|---|---|---|---|
| #2-56 | 56 | #50(0.070 吋) | 1.78 mm |
| #4-40 | 40 | #43(0.089 吋) | 2.26 mm |
| #6-32 | 32 | #36(0.1065 吋) | 2.71 mm |
| #8-32 | 32 | #29(0.136 吋) | 3.45 mm |
| #10-24 | 24 | #25(0.1495 吋) | 3.8 mm |
| 1/4-20 | 20 | #7(0.201 吋) | 5.11 mm |
| 5/16-18 | 18 | F(0.257 吋) | 6.53 mm |
| 3/8-16 | 16 | 5/16(0.3125 吋) | 7.94 mm |
| 7/16-14 | 14 | U(0.368 吋) | 9.35 mm |
| 1/2-13 | 13 | 27/64(0.4219 吋) | 10.72 mm |
| 5/8-11 | 11 | 17/32(0.5312 吋) | 13.49 mm |
| 3/4-10 | 10 | 21/32(0.6562 吋) | 16.67 mm |
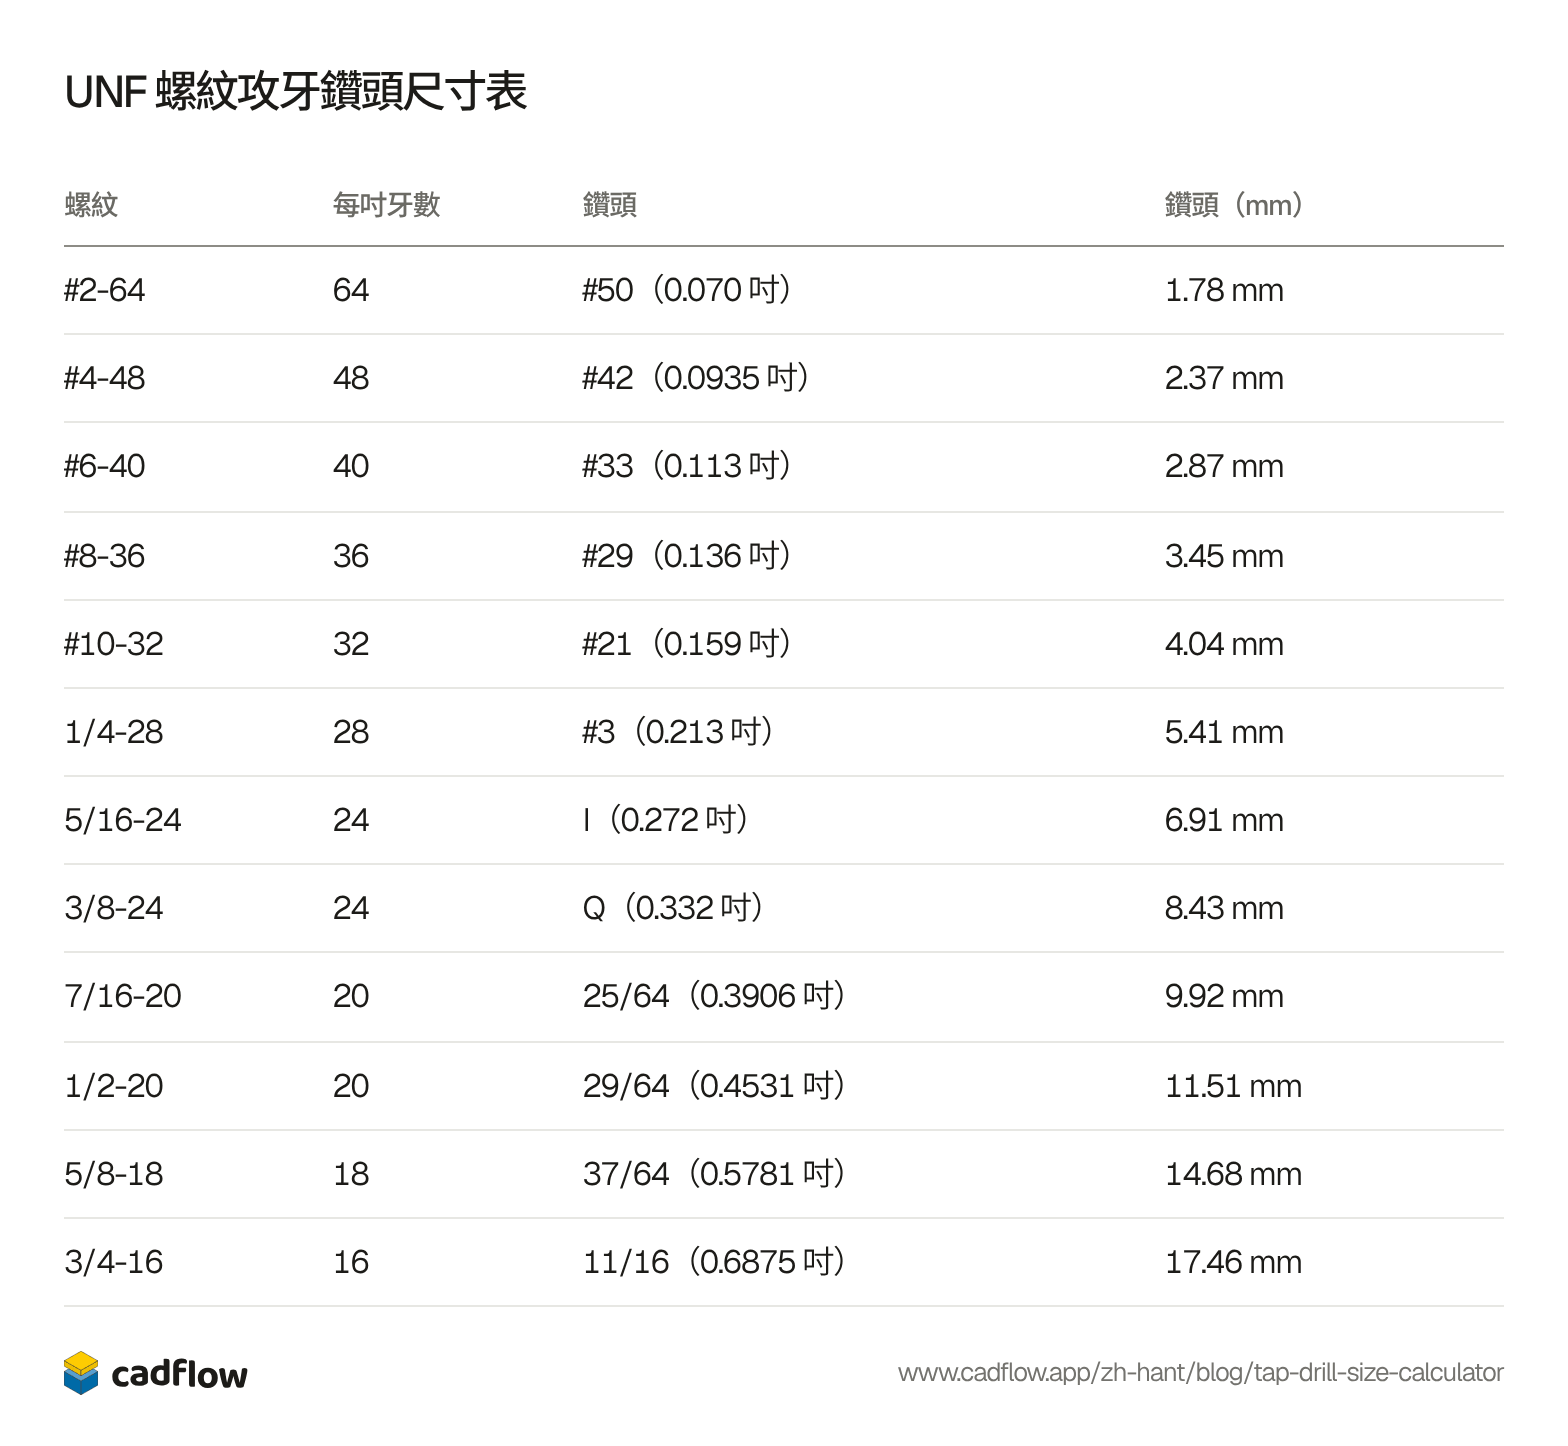
| 螺紋 | 每吋牙數 | 鑽頭 | 鑽頭(mm) |
|---|---|---|---|
| #2-64 | 64 | #50(0.070 吋) | 1.78 mm |
| #4-48 | 48 | #42(0.0935 吋) | 2.37 mm |
| #6-40 | 40 | #33(0.113 吋) | 2.87 mm |
| #8-36 | 36 | #29(0.136 吋) | 3.45 mm |
| #10-32 | 32 | #21(0.159 吋) | 4.04 mm |
| 1/4-28 | 28 | #3(0.213 吋) | 5.41 mm |
| 5/16-24 | 24 | I(0.272 吋) | 6.91 mm |
| 3/8-24 | 24 | Q(0.332 吋) | 8.43 mm |
| 7/16-20 | 20 | 25/64(0.3906 吋) | 9.92 mm |
| 1/2-20 | 20 | 29/64(0.4531 吋) | 11.51 mm |
| 5/8-18 | 18 | 37/64(0.5781 吋) | 14.68 mm |
| 3/4-16 | 16 | 11/16(0.6875 吋) | 17.46 mm |
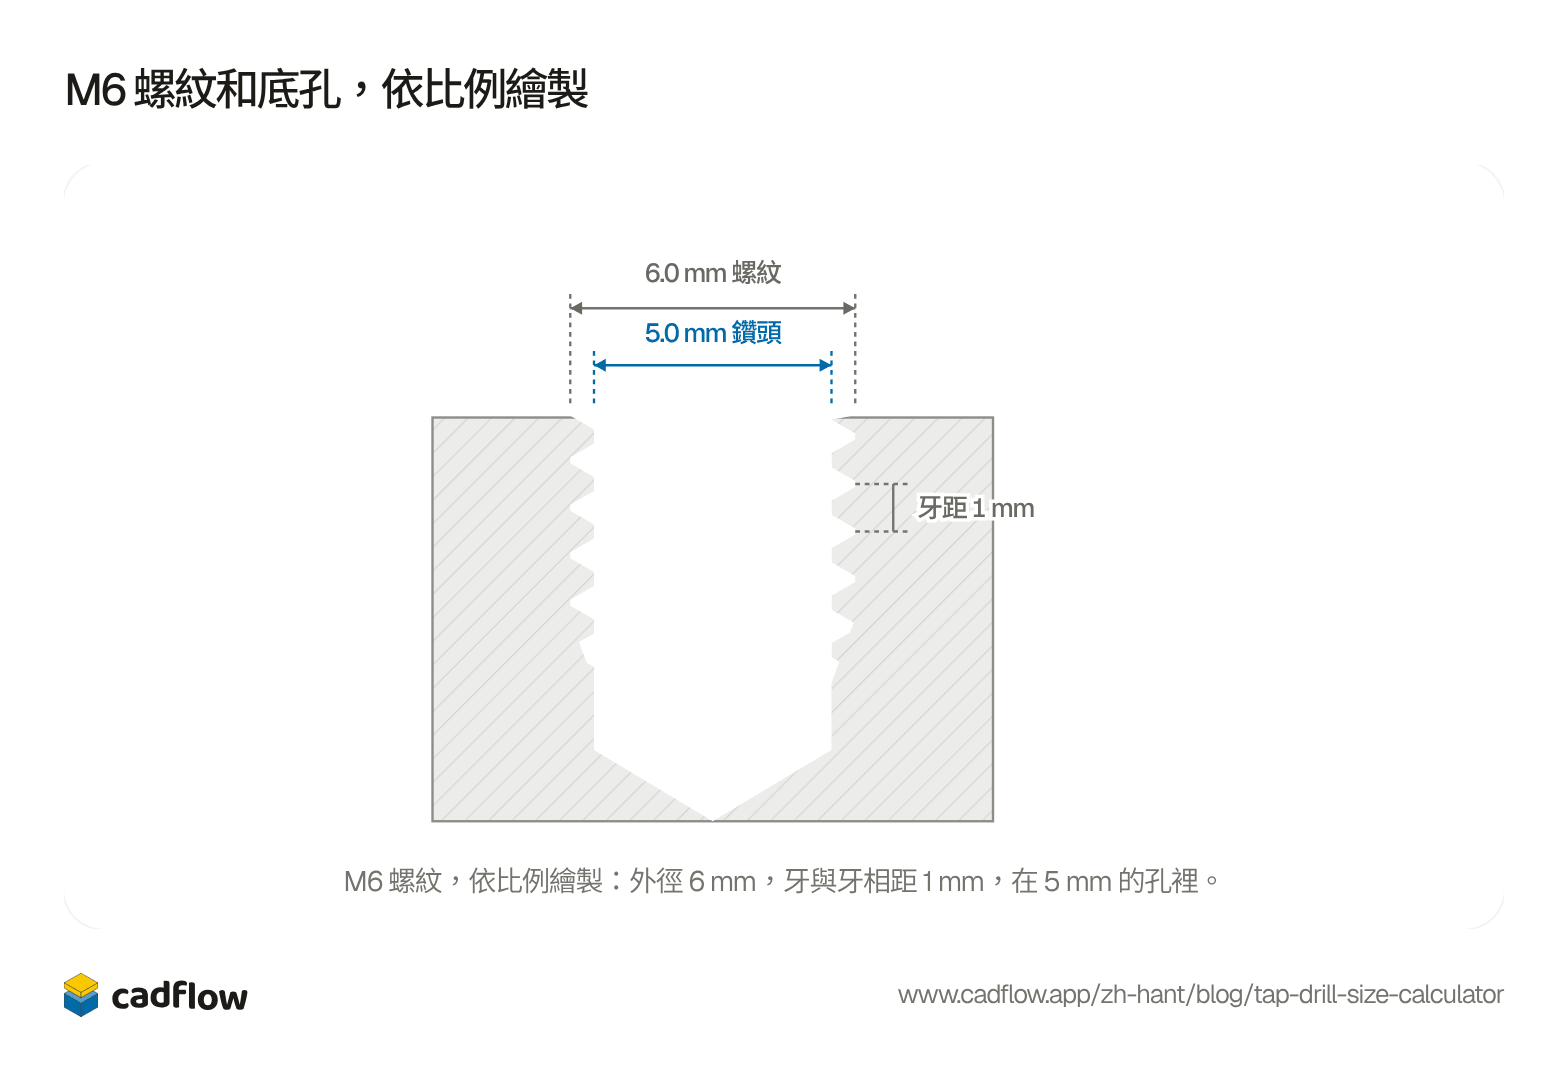
5.0 mm
M6 螺絲攻用的鑽頭
螺紋外徑 6.0 mm,牙距 1 mm
為什麼 M6 要用 5 mm 鑽頭
公制螺紋的算法是把尺寸減掉牙距。M6 的牙距是 1 mm,所以 6 減 1 等於 5 mm。M8 的牙距是 1.25 mm,算出來是 6.75,表上就取到買得到的 6.8 mm 鑽頭。
這樣大約會留下 75% 的完整螺紋,這也是攻牙鑽頭表的目標,Wikipedia 的 Tap and die 條目有說明。英制鑽頭有編號和字母尺寸,例如 #7 和 F,所以要查表。我們的公制尺寸採用 ISO 2306,取自 AmesWeb 的表格;英制尺寸則是 Little Machine Shop 表格中 75% 的那一欄。
硬金屬要鑽大一號
用手動螺絲攻在鋼、不鏽鋼和鑄鐵上攻牙很吃力,鑽頭稍微大一點就會輕鬆很多。Little Machine Shop 的表格建議 M6 用 5.4 mm 而不是 5.0 mm,M8 用 7.2 mm 而不是 6.8 mm,M10 用 9.0 mm 而不是 8.5 mm。這樣會留下 50% 的螺紋,螺絲攻要切的金屬比較少。
攻牙
把孔鑽直,因為螺絲攻會順著孔走。用倒角刀把孔口的銳邊去掉,讓螺絲攻起攻時是正的;在鋼材上要加切削油(根據 Wikipedia,鑄鐵是乾攻)。接著把螺絲攻轉進去,每隔一陣子稍微退一點把切屑折斷,因為切屑塞滿排屑槽,就是螺絲攻斷掉的原因。
- 1把孔鑽直
- 2孔口倒角
- 3滴一滴油
- 4攻進去、退一點,重複
如果是盲孔,要鑽得比需要的螺紋更深。中攻的前 3 到 5 牙是錐形的,沒辦法在孔底攻出完整的螺紋,從上面圖中的孔底就看得出來。
3D 列印件攻牙
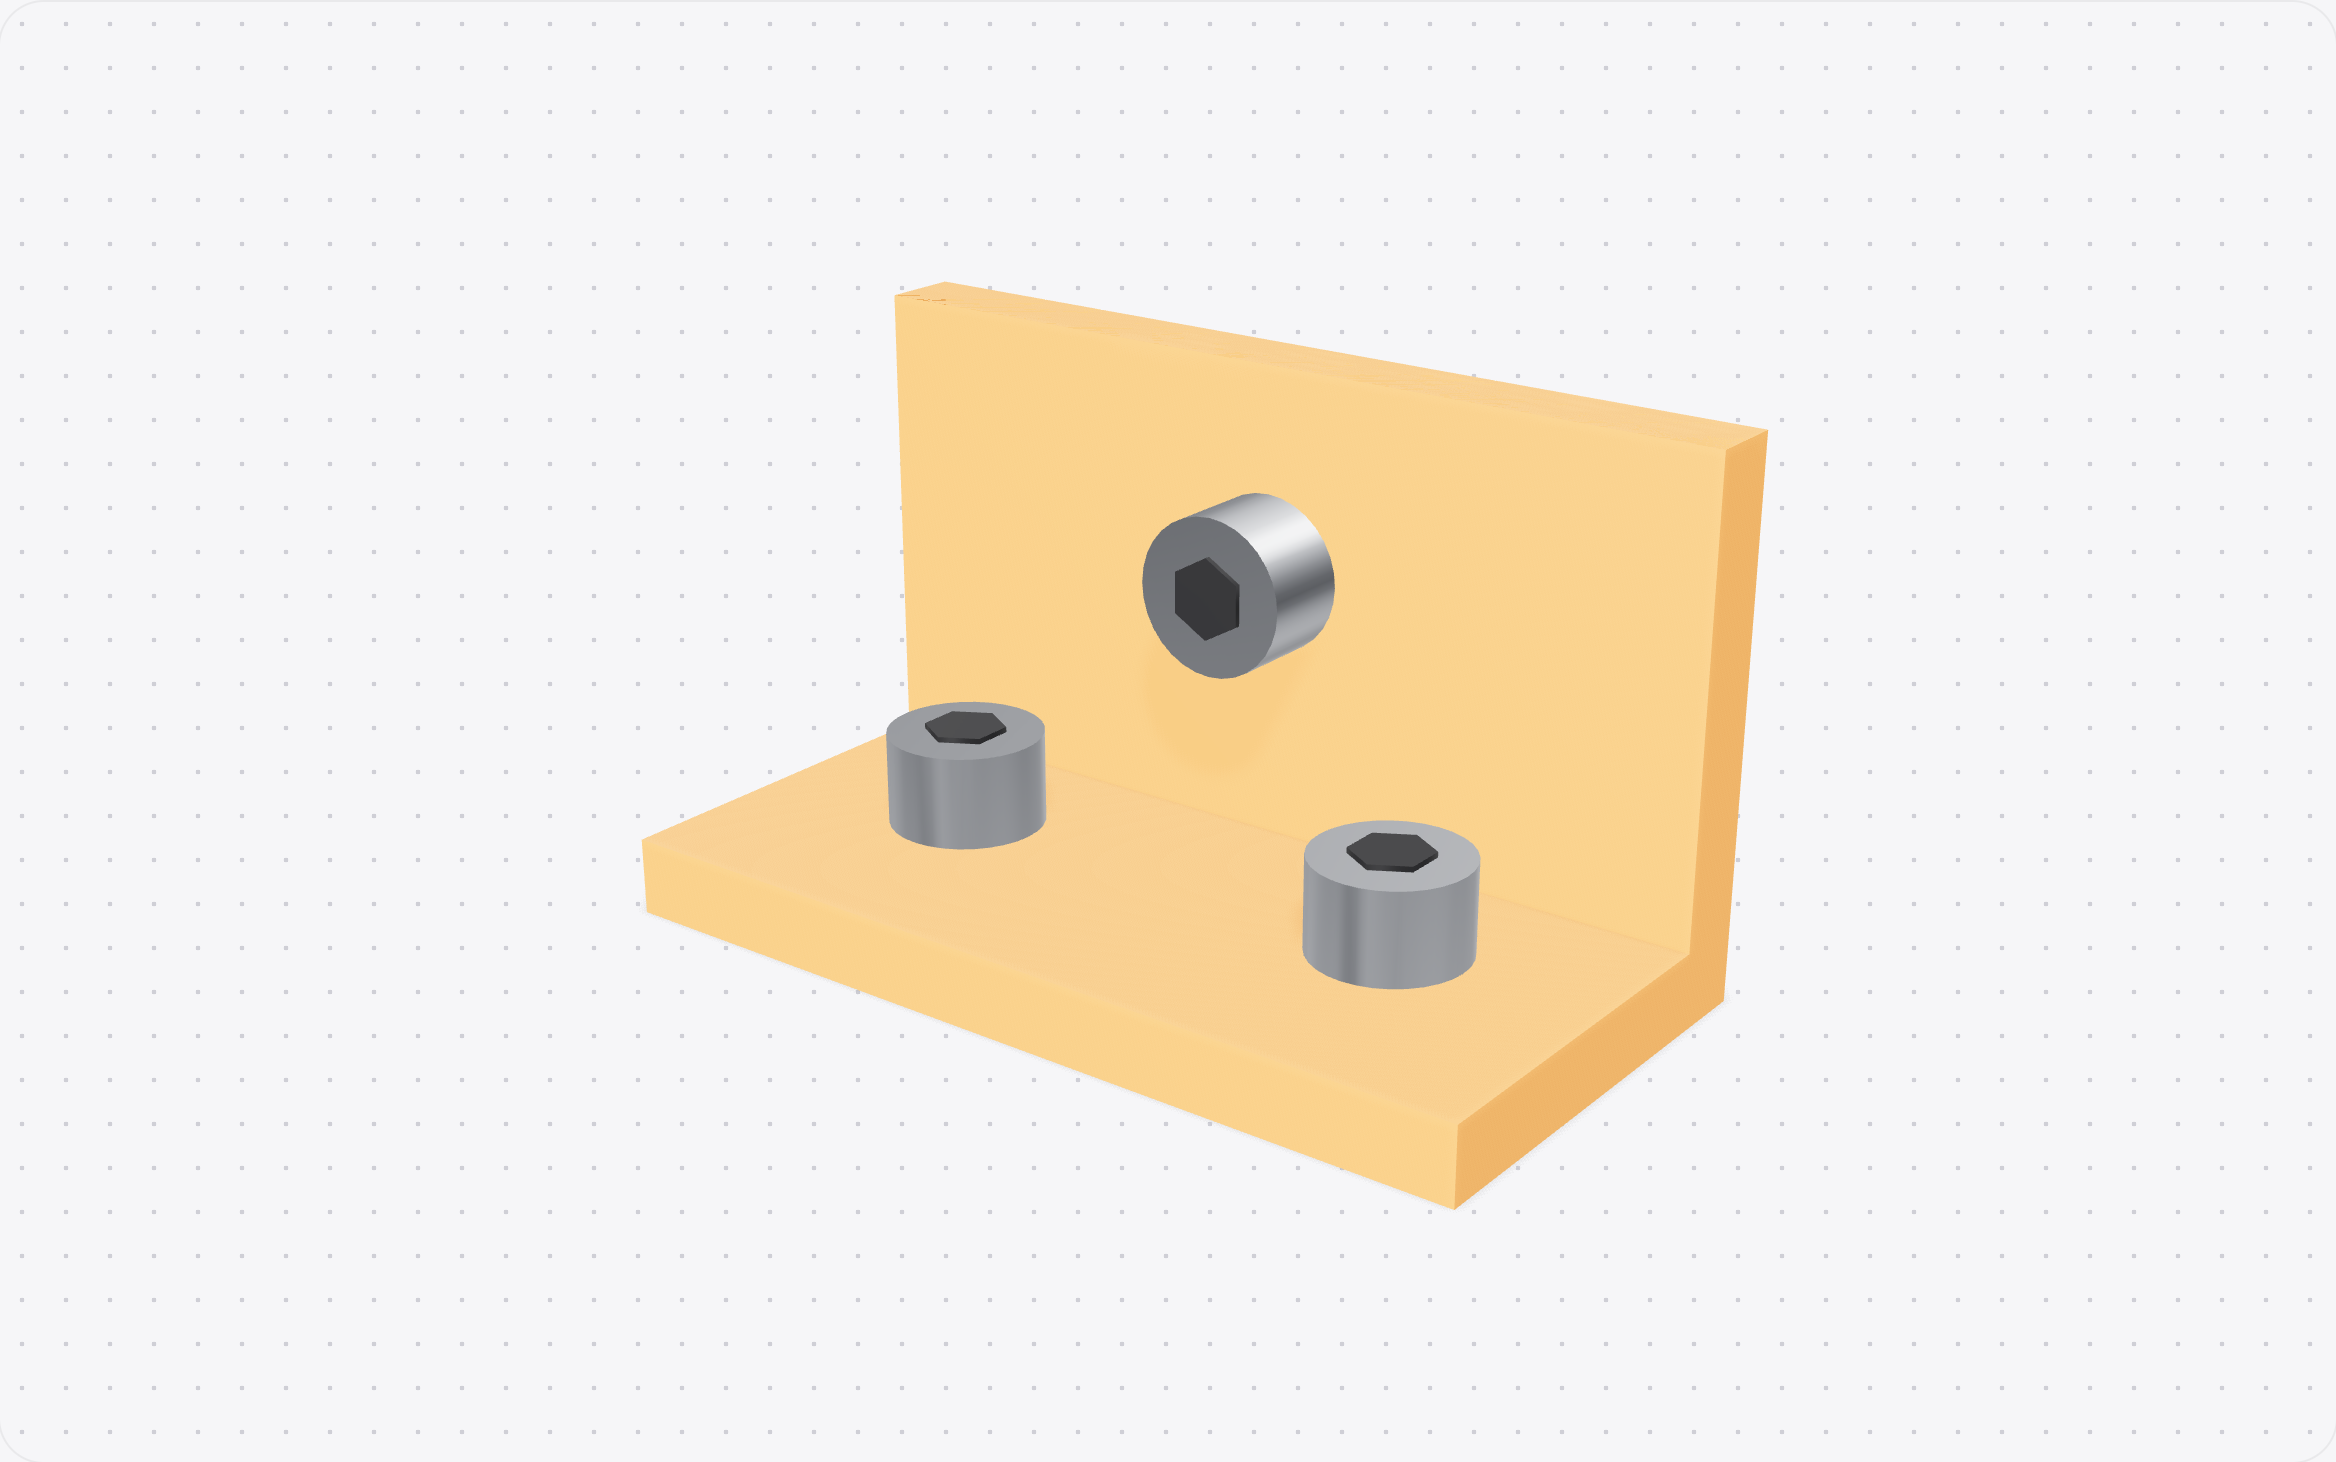
列印出來的孔也能好好攻牙。照表上的鑽頭尺寸畫孔,先印一個小測試件,調整到配合剛好為止,因為列印的孔通常會比畫的稍微小一點。我們的 L 型支架就有三個 5 mm 的孔,正是為了這個用途,可以從模型庫下載。
我們在開發 CadFlow,一套在瀏覽器裡執行的 CAD,用來設計要列印、切割或鋸切的零件。CadFlow 目前尚未公開。
常見問題
M3 螺絲攻要用多大的鑽頭?
2.5 mm。
M6 螺絲攻要用多大的鑽頭?
5.0 mm,在鋼或不鏽鋼上用 5.4 mm。
1/4-20 螺絲攻要用多大的鑽頭?
#7 鑽頭,也就是 0.201 吋或 5.11 mm。
鑽頭和螺絲一樣大嗎?
不是,鑽頭比較小,因為螺絲攻要在孔壁上切出螺紋。和螺絲一樣大的孔是穿孔,螺絲會直接穿過去,咬不住。
搭配使用的免費工具
本文更新紀錄
- 更新:把大家最常問的鑽頭尺寸放在開頭。
- 發布