Tipos de filamento 3D comparados: PLA, PETG, ABS, ASA, TPU y nylon

La mayoría de las impresiones 3D son de PLA, y para maquetas y prototipos es la elección correcta. Los otros cinco filamentos son para piezas que el PLA no aguanta, y cada uno corrige un punto débil distinto. Para compararlos de forma justa, todos los datos de abajo salen de las fichas técnicas de un mismo fabricante, que imprimió y ensayó los seis de la misma manera.
Qué hay en la lista
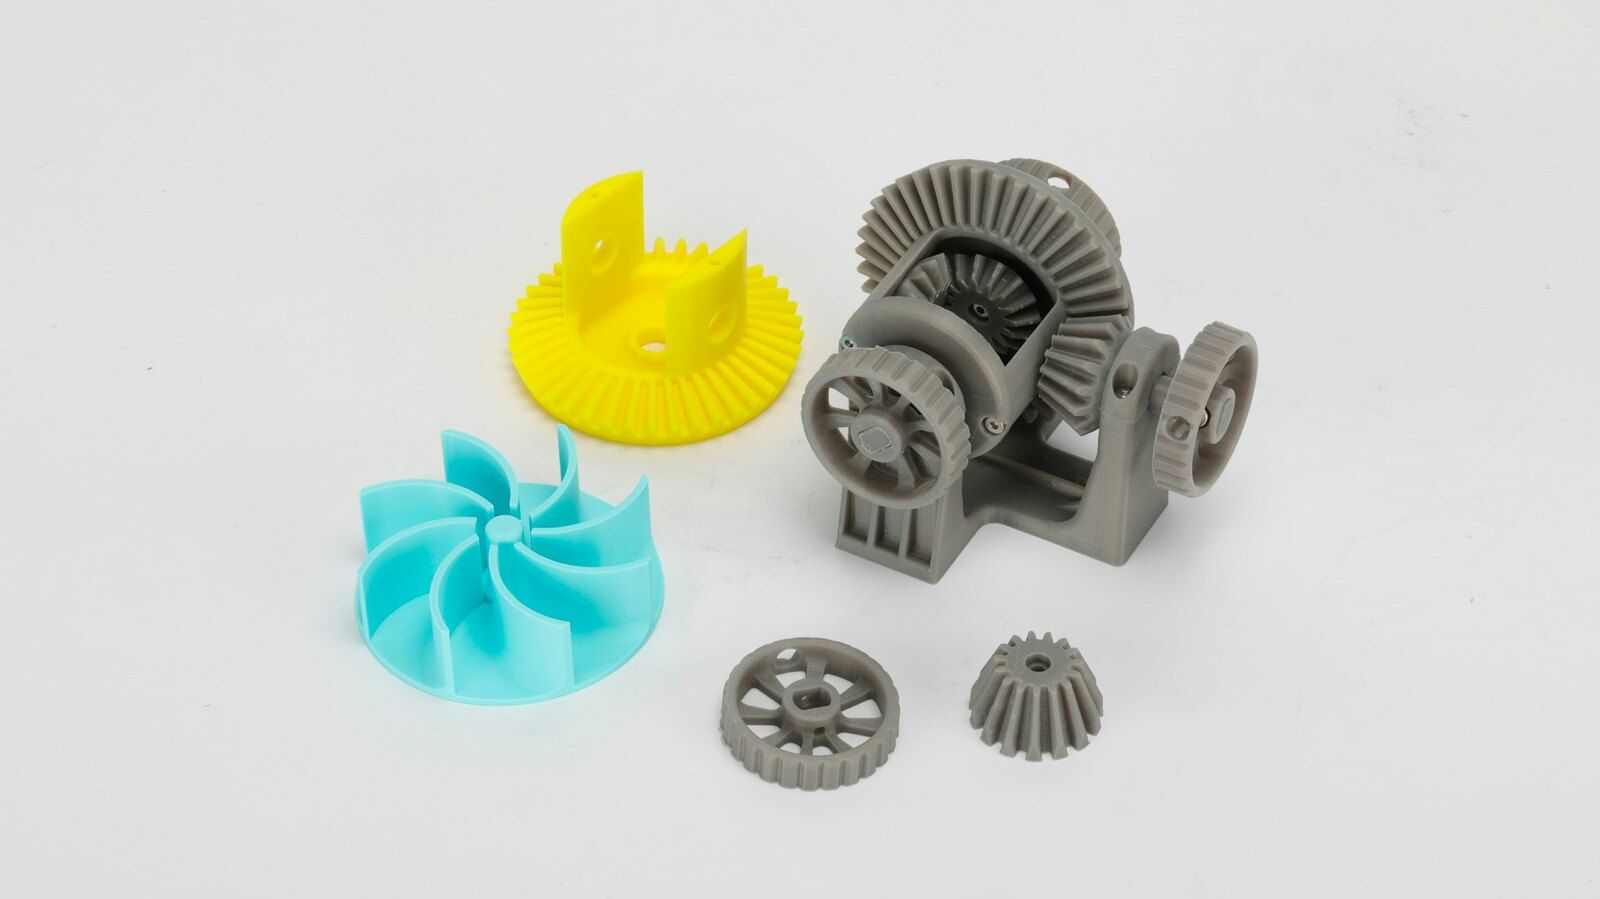
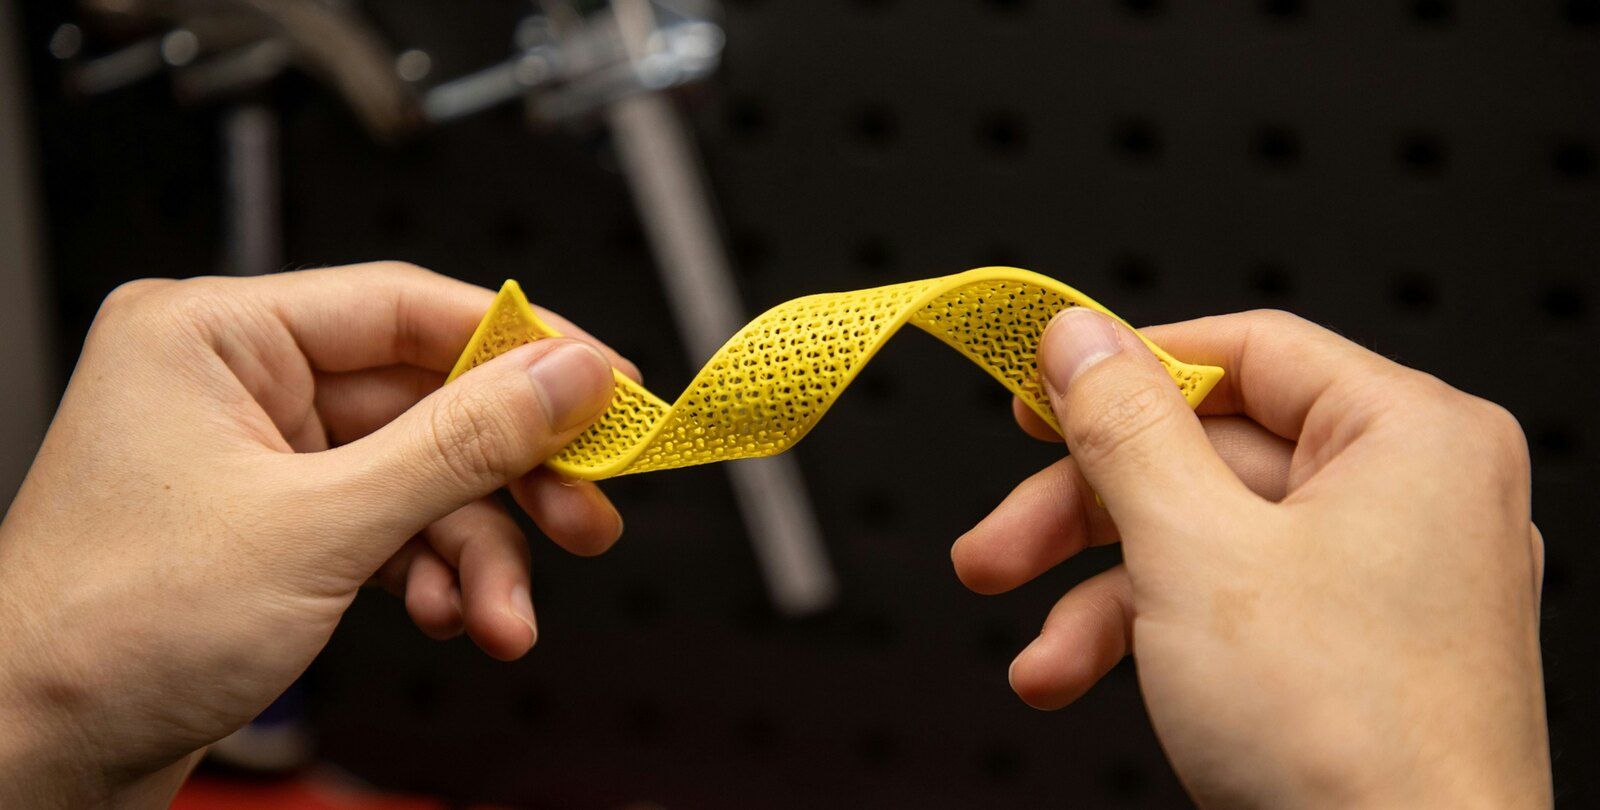
Los seis tipos de filamento que puede imprimir una impresora doméstica, del PLA al nylon. Cada ficha tiene la bobina renderizada en CadFlow, la foto de una pieza real hecha con ese material, una pieza hecha en CadFlow en ese filamento, sus datos dibujados frente a los otros cinco, los ajustes de impresión, el precio, dos ventajas y dos desventajas.
De dónde salen los datos
De las fichas técnicas de seis filamentos de Polymaker, consultadas el 29 de octubre de 2026. Las contrastamos con las fichas de Prusament: la resistencia coincide con unos pocos MPa de diferencia, y el calor también, salvo en el ASA, al que Prusament le da 93 °C.
Precios
Los de la tienda de Polymaker en Estados Unidos el 29 de octubre de 2026, para la mayoría de los colores y sin impuestos. El TPU y el nylon solo se venden en bobinas de 0,75 kg.
| Si vas a imprimir | Usa |
|---|---|
| Maquetas, prototipos y tus primeras piezas | PLA |
| Soportes, clips y piezas que se manipulan | PETG |
| Piezas que se calientan o se llevan golpes | ABS, con cerramiento |
| Cualquier cosa que vaya a estar al aire libre | ASA, con cerramiento |
| Piezas que se doblan: fundas, patas, juntas | TPU |
| Engranajes, bisagras y piezas con carga de verdad | Nylon |
PLA
Ácido poliláctico
19,99 US$ por 1 kg
- Boquilla
- 190 a 230 °C
- Cama
- 25 a 60 °C
- Cerramiento
- No hace falta
- Se ablanda a
- 60 °C
- Resistencia, en horizontal
- 52,3 MPa
- Secado
- Solo si está húmedo: 6 h a 55 °C
El filamento con el que empieza casi todo el mundo, y el que sigue usando después. Se imprime en cualquier impresora, con la cama fría o caliente, apenas se deforma y es el más rígido de los seis, así que es el adecuado para maquetas, prototipos y todo lo que va a estar bajo techo.
- Se imprime en cualquier impresora, sin cerramiento y casi sin deformarse
- El más rígido de los seis, y más resistente que el PETG si se imprime en horizontal
- Se ablanda a 60 °C, antes que ningún otro salvo el TPU
- Frágil: se agrieta en vez de doblarse, y es el que peor aguanta los golpes de los seis
Datos: Polymaker PolyLite PLA · Imagen: hecha en CadFlow
Datos: Polymaker PolyLite PLA · Foto: Snapmaker, Licencia de Unsplash
Datos: Polymaker PolyLite PLA · Imagen: hecha en CadFlow
PETG
Tereftalato de polietileno glicol
19,99 US$ por 1 kg
- Boquilla
- 240 a 260 °C
- Cama
- 60 a 70 °C
- Cerramiento
- No hace falta
- Se ablanda a
- 69 °C
- Resistencia, en horizontal
- 47,96 MPa
- Secado
- 6 h a 60 °C
El paso siguiente al PLA para piezas que se usan: escuadras, clips, soportes y todo lo que tenga que aguantar algo de calor o de agua. Cuesta lo mismo que el PLA, no necesita cerramiento y sus capas se unen mejor que las de cualquier otro.
- Entre capas es casi igual de resistente que a lo largo de ellas, el mejor de los seis
- No necesita cerramiento y apenas huele, al mismo precio que el PLA
- Absorbe agua del aire, y el PETG húmedo deja hilos
- Se ablanda a 69 °C, poco más que el PLA
Datos: Polymaker PETG · Imagen: hecha en CadFlow
Datos: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Datos: Polymaker PETG · Imagen: hecha en CadFlow
ABS
Acrilonitrilo butadieno estireno
19,99 US$ por 1 kg
- Boquilla
- 245 a 265 °C
- Cama
- 90 a 100 °C
- Cerramiento
- Necesario
- Se ablanda a
- 100 °C
- Resistencia, en horizontal
- 33,4 MPa
- Secado
- 6 h a 70 °C
El plástico de los ladrillos de LEGO, para piezas que se calientan o se llevan golpes. Necesita cerramiento: Polymaker dice que una impresora abierta solo sirve para piezas de hasta el tamaño de un puño, más o menos.
- Se ablanda a 100 °C, 40 grados más que el PLA
- Tenaz: aguanta un impacto con entalla cinco veces mejor que el PLA
- Necesita cerramiento, o las piezas grandes se deforman
- Huele al imprimir, así que Polymaker aconseja ventilar bien
Datos: Polymaker PolyLite ABS · Imagen: hecha en CadFlow
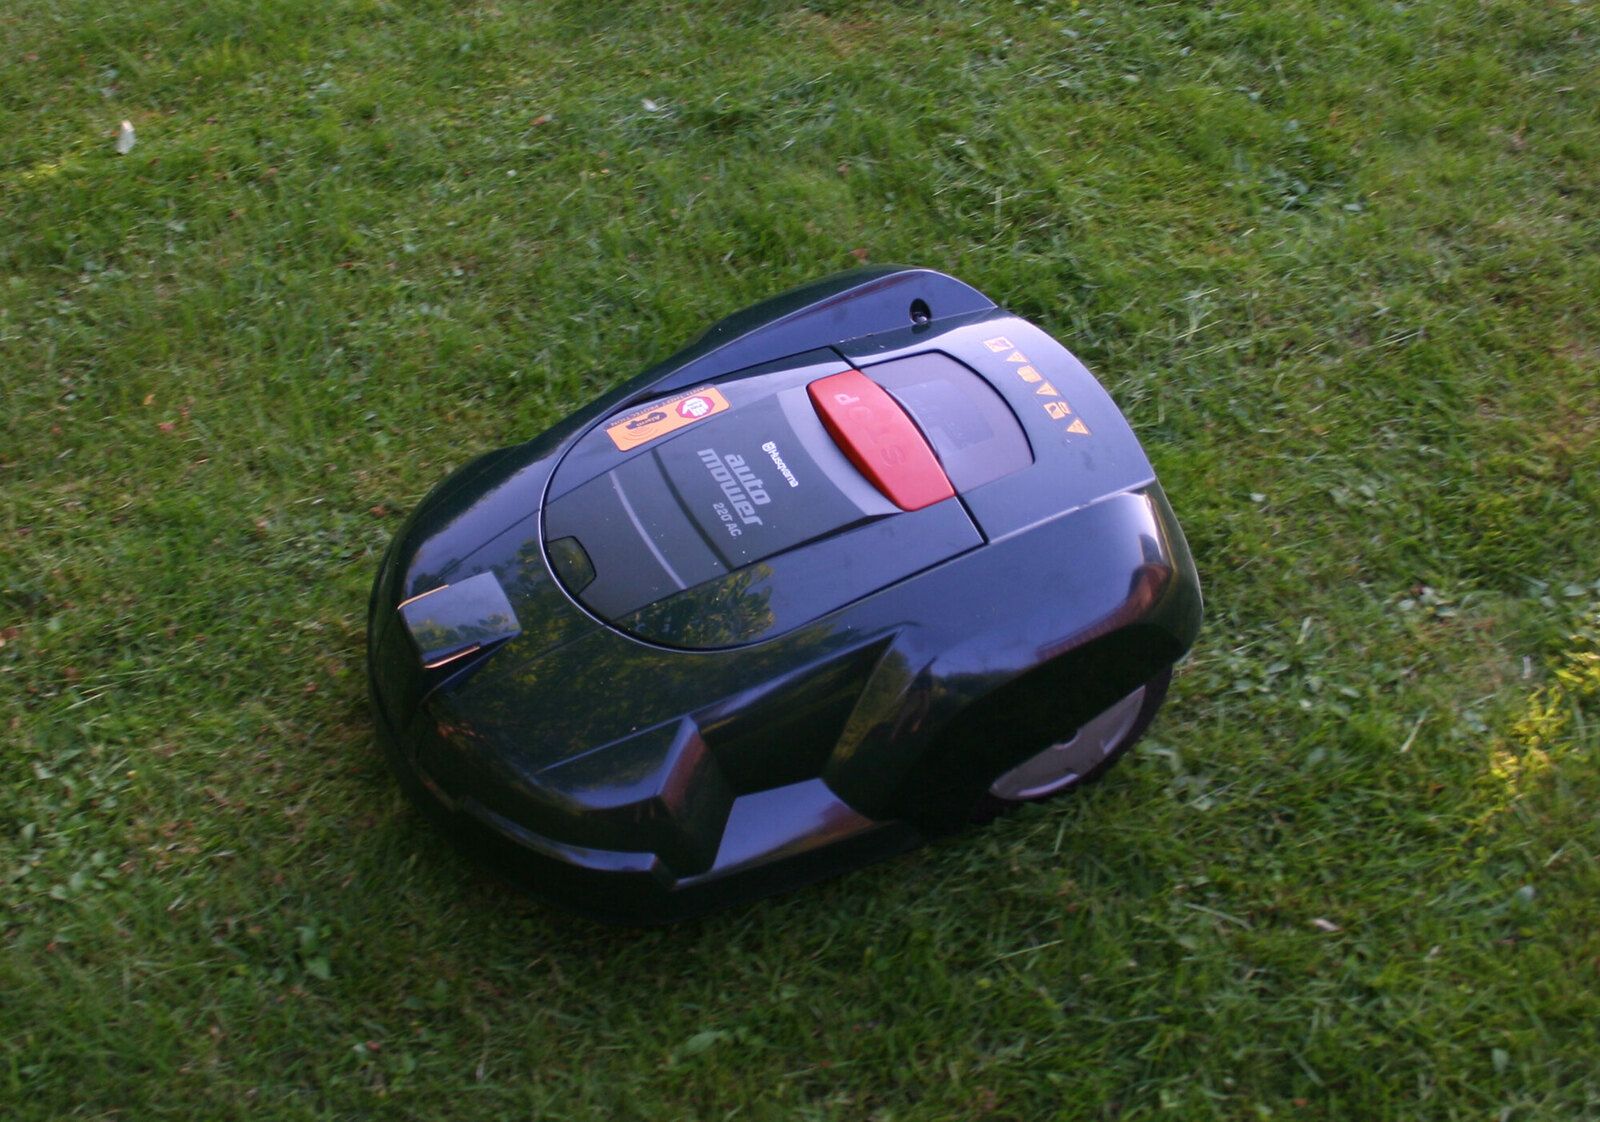
Datos: Polymaker PolyLite ABS · Foto: eMotion Tech, Licencia de Unsplash
Datos: Polymaker PolyLite ABS · Imagen: hecha en CadFlow
ASA
Acrilonitrilo estireno acrilato
26,99 US$ por 1 kg
- Boquilla
- 230 a 260 °C
- Cama
- 75 a 95 °C
- Cerramiento
- Necesario
- Se ablanda a
- 103 °C
- Resistencia, en horizontal
- 43,8 MPa
- Secado
- 7 h a 70 °C
Un ABS hecho para estar al aire libre. Se imprime igual, necesita el mismo cerramiento y aguanta el mismo calor, pero al sol no pierde color ni se vuelve frágil, así que es el indicado para piezas de jardín y para todo lo que va a pasar años en un balcón.
- Hecho para el sol: Polymaker apenas midió cambio de color tras dos años a la intemperie
- Se ablanda a 103 °C, y es más resistente que el ABS
- Necesita cerramiento y ventilación, como el ABS
- Cuesta alrededor de un tercio más que el PLA, el PETG o el ABS
Datos: Polymaker ASA · Imagen: hecha en CadFlow
Datos: Polymaker ASA · Foto: Denoir, Dominio público
Datos: Polymaker ASA · Imagen: hecha en CadFlow
TPU
Poliuretano termoplástico, Shore 95A
29,99 US$ por 0,75 kg
- Boquilla
- 210 a 230 °C
- Cama
- 25 a 60 °C
- Cerramiento
- No hace falta
- Se ablanda a
- No consta: es blando
- Resistencia, en horizontal
- Se estira hasta 6,5 veces su longitud
- Secado
- 8 h a 70 °C
Filamento gomoso para piezas que se doblan y recuperan su forma: fundas de teléfono, patas, juntas, topes y empuñaduras. Este es de 95A, firme para un TPU, y se imprime a temperaturas de PLA sin cerramiento.
- Se estira hasta más de seis veces su longitud antes de romperse
- Se imprime a temperaturas de PLA, con la cama fría y sin cerramiento
- Necesita un extrusor directo (direct drive); Polymaker desaconseja las impresoras Bowden
- Absorbe más agua que cualquier otro de la lista salvo el nylon, así que sécalo antes
Datos: Polymaker PolyFlex TPU95 · Imagen: hecha en CadFlow
Datos: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Licencia de Unsplash
Datos: Polymaker PolyFlex TPU95 · Imagen: hecha en CadFlow
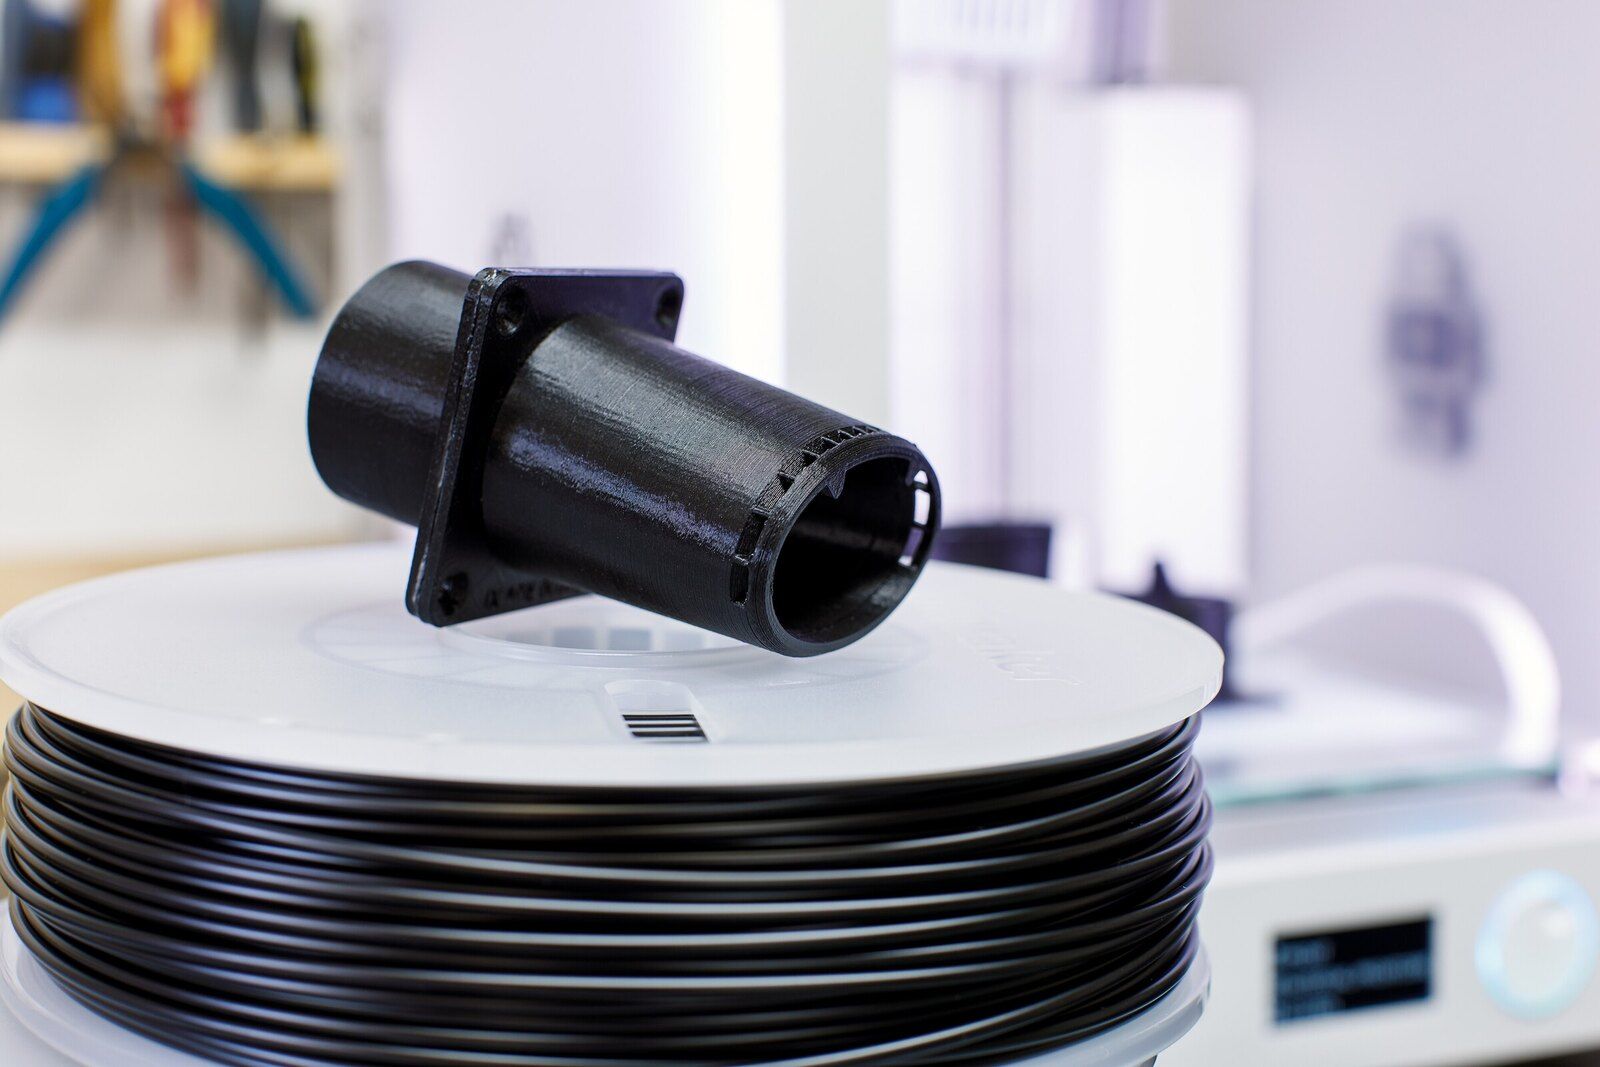
Nylon
Poliamida (PA): copolímero de nylon 6 y 6/66
49,99 US$ por 0,75 kg
- Boquilla
- 250 a 270 °C
- Cama
- 25 a 50 °C
- Cerramiento
- Necesario
- Se ablanda a
- 111 °C
- Resistencia, en horizontal
- 78 MPa
- Secado
- 8 h a 100 °C, e imprímelo del secador
El más resistente de los seis y el que más calor aguanta, para engranajes, bisagras y piezas que soportan cargas de verdad. El problema es el agua: el nylon la absorbe del aire, así que hay que secarlo e imprimirlo directamente desde un secador, y una pieza que ha absorbido agua no llega a la mitad de resistencia.
- El más resistente de los seis: 78 MPa impreso en horizontal, un 50 % más que el PLA
- Se ablanda a 111 °C tras el recocido, la temperatura más alta de los seis
- Absorbe agua enseguida, así que hay que secarlo e imprimirlo desde el secador
- El más caro: 49,99 US$ por una bobina de 0,75 kg
Datos: Polymaker PolyMide CoPA · Imagen: hecha en CadFlow
Datos: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Datos: Polymaker PolyMide CoPA · Imagen: hecha en CadFlow
Para ver lo que cuesta una impresión en cualquiera de ellos, usa nuestra calculadora de costo de impresión 3D.
Cuáles aguantan el calor
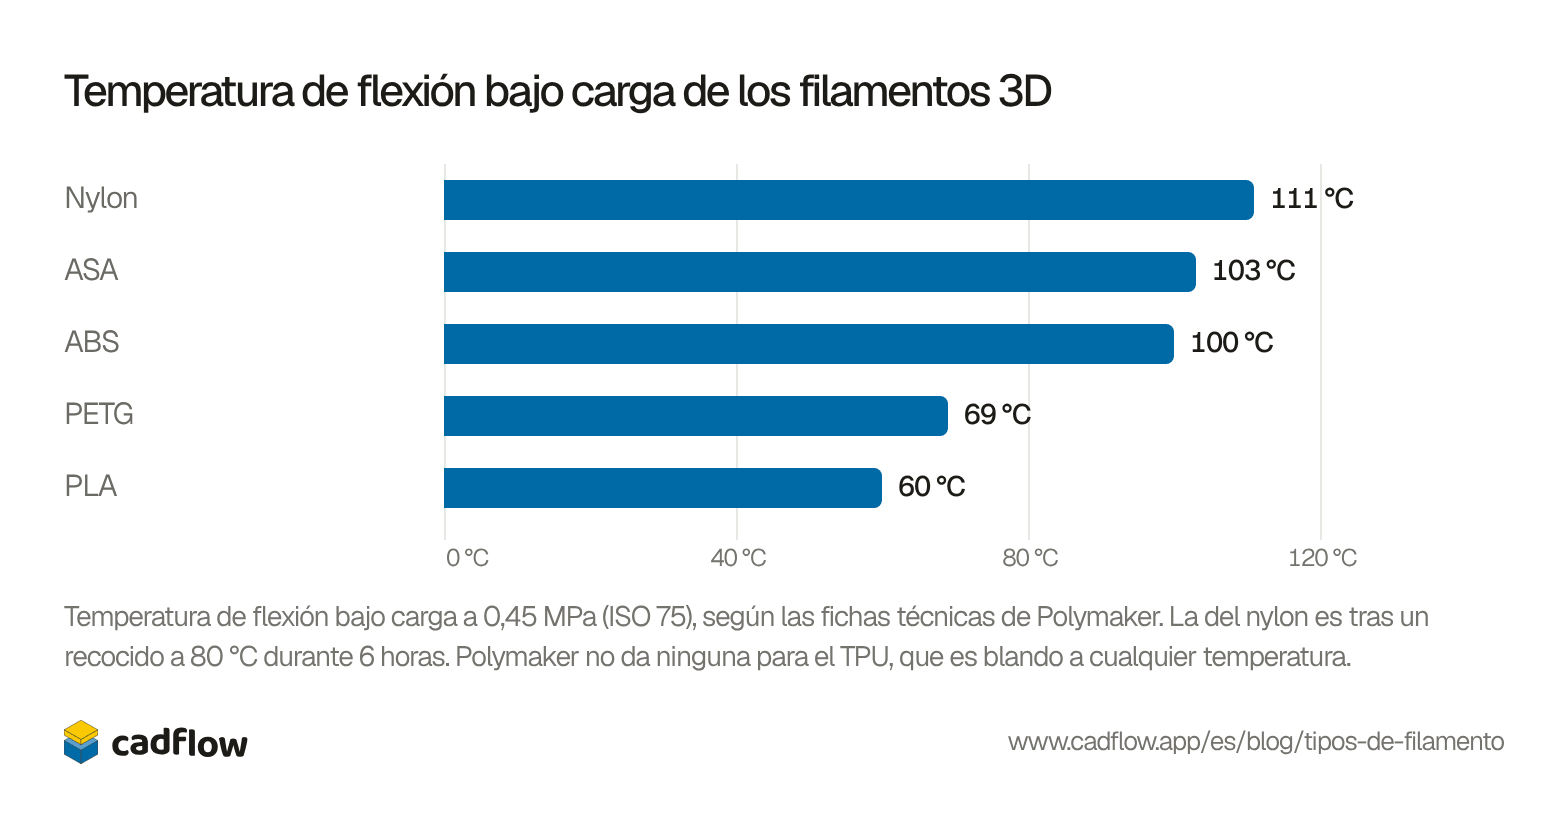
La temperatura de flexión bajo carga (HDT, por sus siglas en inglés) es aquella a la que una probeta con una carga ligera (0,45 MPa) empieza a doblarse. Es el dato que hay que mirar cuando una pieza se va a calentar. El PLA cede a 60 °C y el PETG a 69 °C, mientras que el ABS y el ASA aguantan hasta unos 100 °C.
Ver como tabla
| Filamento | Se dobla a |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
La resistencia depende de cómo orientes la pieza
Una pieza impresa es más débil entre sus capas, porque cada capa solo se funde con la de debajo. Polymaker ensaya cada material de las dos formas: impreso en horizontal, para que la tracción vaya a lo largo de las capas, e impreso en vertical, para que las separe. El PLA pierde alrededor de una cuarta parte de su resistencia entre capas y el nylon, alrededor del 40 %, mientras que el PETG conserva el 95 %.
Así que un gancho impreso en vertical, con la carga separando sus capas, puede partirse donde el mismo gancho impreso en horizontal aguantaría. Orienta la pieza para que la carga vaya a lo largo de las capas, y si no se puede, el PETG es el filamento al que menos le afecta.
En horizontal, tracción a lo largo de las capasEn vertical, tracción entre capas
Ver como tabla
| Filamento | Resistencia a la tracción |
|---|---|
| Nylon, en horizontal | 78 MPa |
| Nylon, en vertical | 45,8 MPa |
| PLA, en horizontal | 52,3 MPa |
| PLA, en vertical | 40,5 MPa |
| PETG, en horizontal | 48 MPa |
| PETG, en vertical | 45,7 MPa |
| ASA, en horizontal | 43,8 MPa |
| ASA, en vertical | 32 MPa |
| ABS, en horizontal | 33,4 MPa |
| ABS, en vertical | 29,7 MPa |
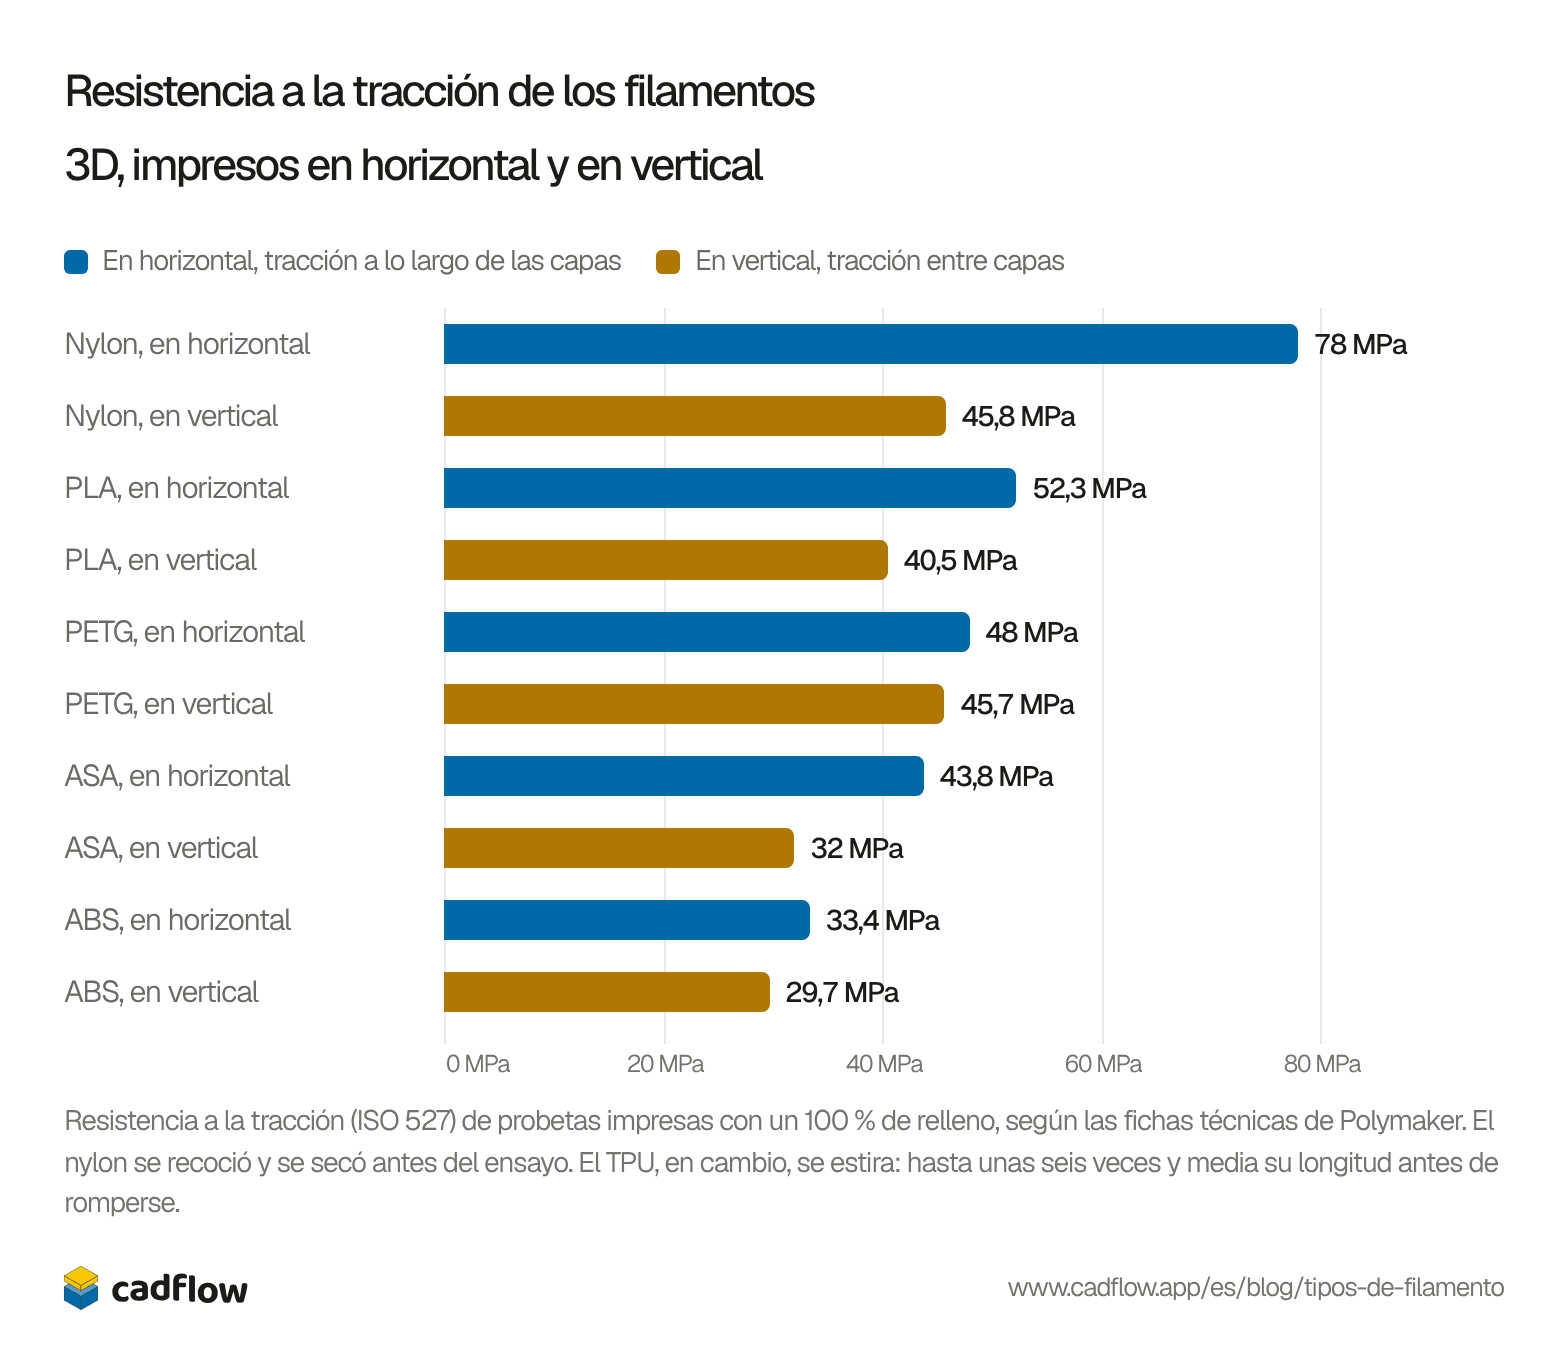
La resistencia a la tracción no lo es todo. El ABS es el más débil de los cinco en este gráfico, pero en el ensayo de impacto con entalla (Charpy) aguanta un golpe cinco veces mejor que el PLA, y también mejor que el nylon mientras el nylon está seco.
La humedad, y por qué el nylon necesita un secador
Todos los filamentos absorben algo de agua del aire, y un filamento húmedo imprime peor: Polymaker dice, por ejemplo, que el PETG húmedo deja hilos (stringing). El nylon absorbe mucha más que el resto, y por eso su ficha técnica pide secarlo a 100 °C durante 8 horas e imprimirlo directamente desde un secador. Guarda cualquier bobina cerrada en una bolsa con desecante hasta que vayas a imprimir con ella.
Ver como tabla
| Filamento | Agua absorbida |
|---|---|
| Nylon | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
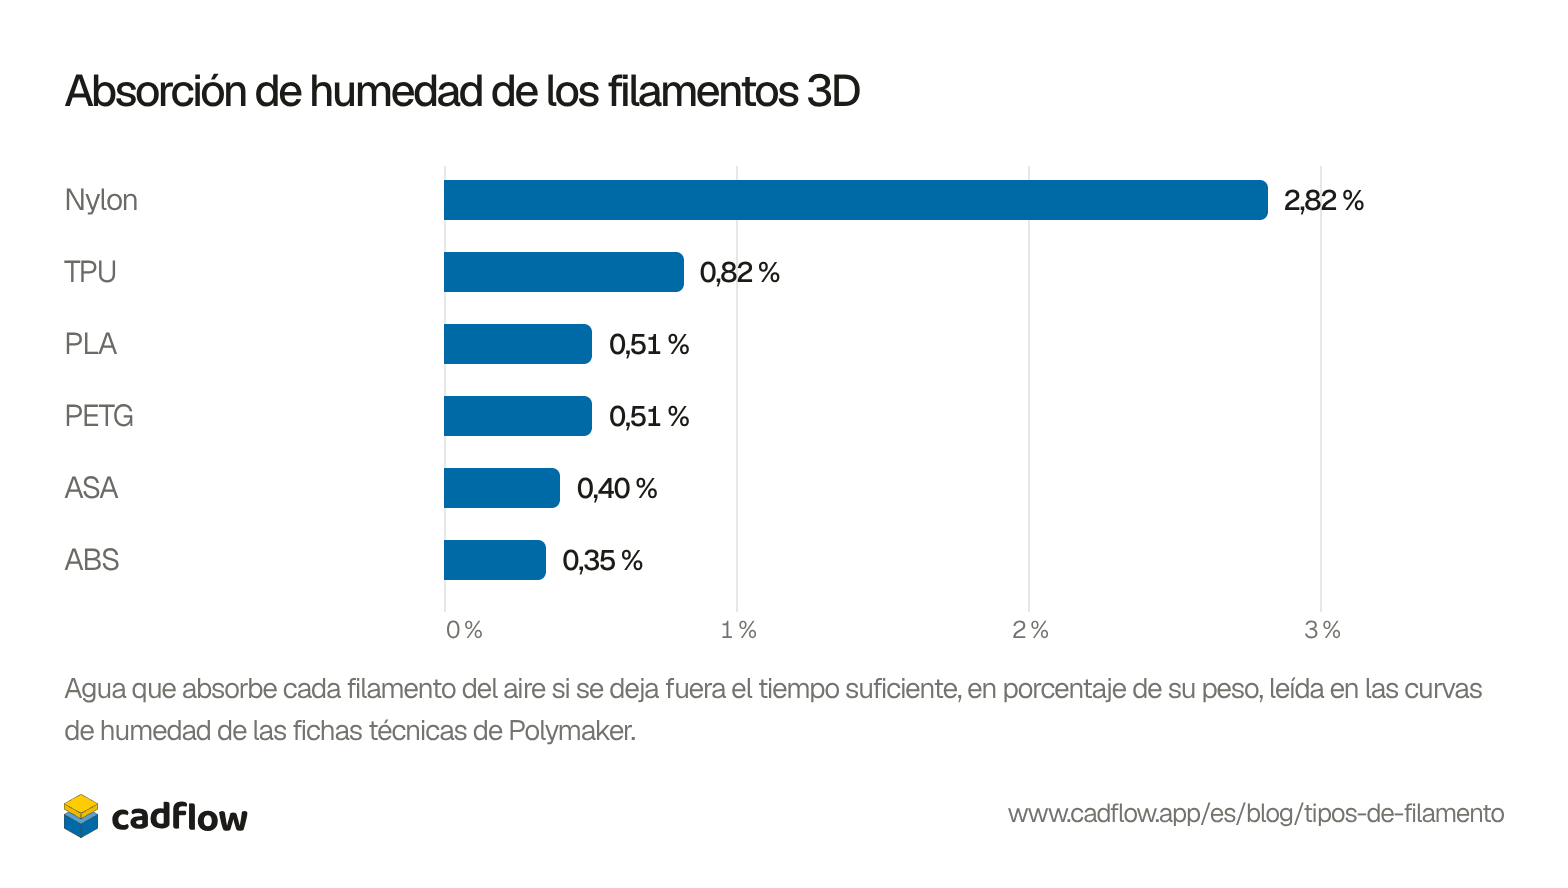


El agua también cambia la pieza ya impresa. Polymaker sumergió probetas de nylon en agua a 60 °C durante 48 horas: aguantaron 34 MPa en lugar de 78, pero resistieron un impacto con entalla cuatro veces mejor. Una pieza de nylon que está en un sitio húmedo acaba siendo más débil, pero más tenaz, de lo que dicen sus datos en seco.
Los que no están en la lista
Muchas marcas venden mezclas llamadas PLA+, PLA seda o PLA mate. Se imprimen como el PLA, pero lo que llevan y lo resistentes que son cambian de una marca a otra, así que mira la ficha técnica de esa marca. El policarbonato (PC) y las versiones con fibra de carbono o de vidrio del PLA, el PETG y el nylon son para piezas más rígidas o que se calientan más. Las que llevan fibra desgastan las boquillas de latón, así que necesitan una boquilla de acero endurecido.
Piezas como estas en CadFlow
Hacemos CadFlow, un programa 3D para las cosas que construyes, que reproduce la construcción en un video paso a paso que cualquiera puede seguir. Todavía no es público. Si quieres probarlo, únete a la lista de espera.
Preguntas frecuentes
¿Cuál es el filamento más resistente?
De estos seis, el nylon: 78 MPa impreso en horizontal en los ensayos de Polymaker, frente a 52 del PLA y 48 del PETG. Impresos en vertical, el nylon y el PETG quedan casi empatados, con 45,8 y 45,7 MPa.
¿El PLA es apto para alimentos?
Polymaker no lo asegura: en las páginas de su tienda del PLA, el PETG, el ABS y el ASA dice que no tiene datos sobre si el material es apto para uso alimentario. Prusament dice que el PLA en sí es apto para alimentos, pero desaconseja comer o beber una y otra vez de piezas impresas, porque las bacterias pueden acumularse en las pequeñas grietas de una superficie impresa. Un recubrimiento apto para alimentos ayuda con eso.
¿Hace falta un cerramiento?
Para el PLA, el PETG o el TPU, no. El ABS y el ASA lo necesitan para que las piezas grandes no se deformen. La ficha técnica del nylon de Polymaker también lo pide, aunque la página de su tienda dice que no hace falta.
¿Qué diferencia hay entre el ABS y el ASA?
Se imprimen casi igual y aguantan más o menos el mismo calor, 100 y 103 °C. El ASA está hecho para resistir el sol: Polymaker apenas midió cambio de color tras dos años a la intemperie. El ABS es algo más barato y aguanta mejor los golpes, mientras que el ASA es más resistente a la tracción.
¿Por qué mi filamento deja hilos?
Muchas veces, porque está húmedo. Polymaker dice que el PETG húmedo deja hilos, y sus fichas técnicas dan una temperatura y un tiempo de secado para cada filamento, de 55 °C para el PLA a 100 °C para el nylon.
¿De dónde salen los datos?
De las fichas técnicas de Polymaker de PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 y PolyMide CoPA, consultadas el 29 de octubre de 2026, y de las páginas de su tienda para los precios y para lo que dice que se le da bien a cada material. Las contrastamos con las fichas de Prusament. Prusament mide la rigidez de otra forma, así que aquí no comparamos la rigidez.
Herramientas gratis para esto
- Calculadora de costo de impresión 3DLo que cuesta una impresión en filamento, electricidad y desgaste, y cuánto cobrar por ella.
- Calculadora de poleasAñade poleas, tira de la cuerda y mira cuánto menos pesa la carga y cuánta más cuerda tiras. Imprime también las poleas.
- Generador de engranajesEngranajes rectos con dientes de evolvente real, y el engranaje que mueven. Míralos girar y descarga STL, SVG o DXF.
Historial de este artículo
- Publicado
Sigue leyendo

Boquillas de impresora 3D: tamaños, materiales y cuál usar

Tipos de impresoras 3D: FDM, resina, SLS, MJF, PolyJet y metal

Las 8 impresoras 3D más vendidas para 2027, puestas a prueba


Este blog lo escribe el equipo de CadFlow. Con CadFlow construyes tu proyecto en 3D y muestras cómo se arma.
Mira cómo funciona CadFlow