Tipi di filamento per stampa 3D: PLA, PETG, ABS, ASA, TPU e nylon

La maggior parte delle stampe 3D è in PLA, e per modellini e prototipi è la scelta giusta. Gli altri cinque filamenti servono per i pezzi che il PLA non regge, e ognuno rimedia a un punto debole diverso. Per confrontarli in modo equo, tutti i numeri qui sotto vengono dalle schede tecniche di un unico produttore, che ha stampato e provato tutti e sei nello stesso modo.
Cosa c'è nella lista
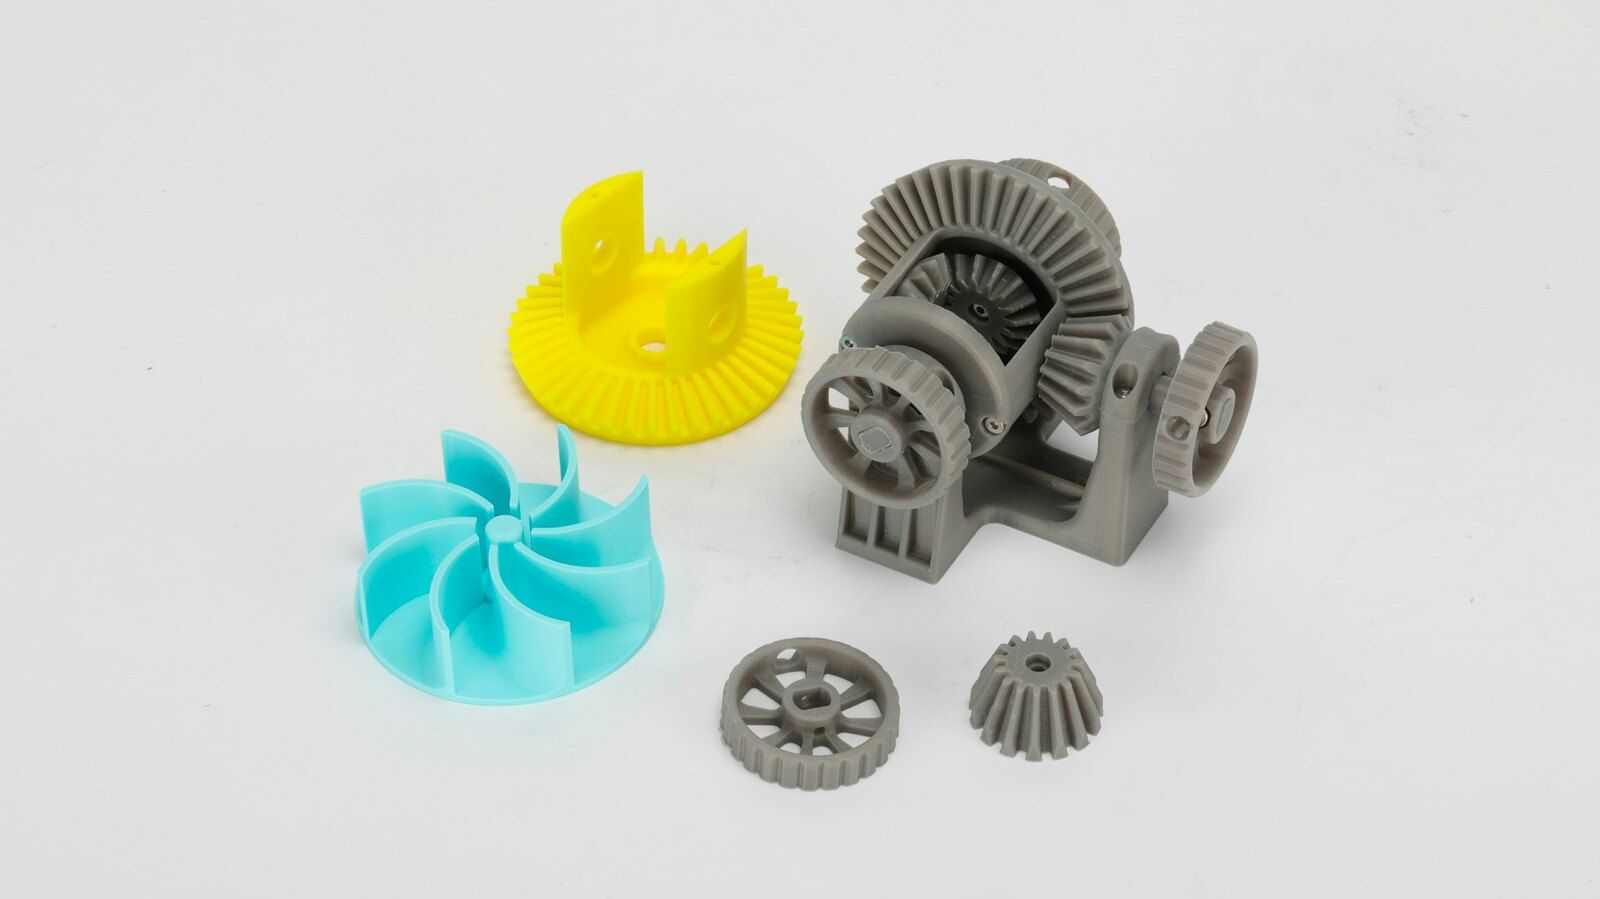
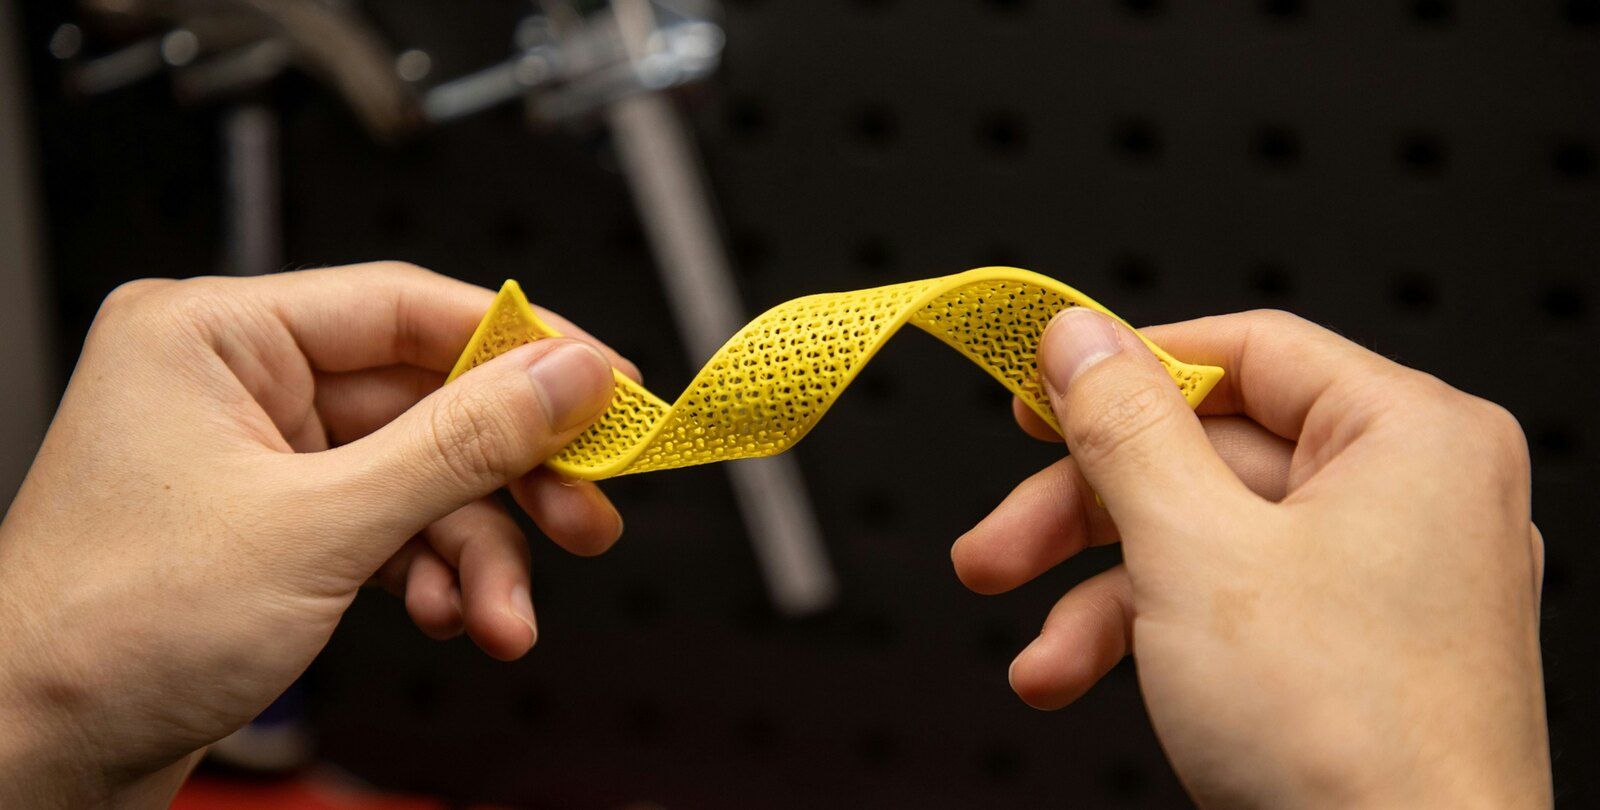
I sei tipi di filamento che una stampante di casa riesce a stampare, dal PLA al nylon. Ogni scheda ha la bobina renderizzata in CadFlow, la foto di un pezzo vero fatto con quel materiale, un pezzo fatto in CadFlow in quel filamento, i suoi numeri disegnati accanto a quelli degli altri cinque, le impostazioni di stampa, il prezzo, due pro e due contro.
Da dove vengono i numeri
Dalle schede tecniche di sei filamenti Polymaker, consultate il 29 ottobre 2026. Le abbiamo confrontate con quelle di Prusament: la resistenza coincide a pochi MPa di distanza, e il calore pure, tranne per l'ASA, a cui Prusament dà 93 °C.
Prezzi
Quelli del negozio di Polymaker negli Stati Uniti il 29 ottobre 2026, per la maggior parte dei colori, tasse escluse. TPU e nylon si vendono solo in bobine da 0,75 kg.
| Se stampi | Usa |
|---|---|
| Modellini, prototipi e le tue prime stampe | PLA |
| Staffe, clip e pezzi che si maneggiano | PETG |
| Pezzi che si scaldano o prendono colpi | ABS, con la chiusura |
| Qualsiasi cosa che sta all’aperto | ASA, con la chiusura |
| Pezzi che si piegano: cover, piedini, guarnizioni | TPU |
| Ingranaggi, cerniere e pezzi sotto carichi veri | Nylon |
PLA
Acido polilattico
19,99 $ per 1 kg
- Ugello
- Da 190 a 230 °C
- Piatto
- Da 25 a 60 °C
- Chiusura
- Non serve
- Rammollisce a
- 60 °C
- Resistenza, in piano
- 52,3 MPa
- Essiccazione
- Solo se è umido: 6 h a 55 °C
Il filamento con cui cominciano quasi tutti, e che poi continuano a usare. Si stampa su qualsiasi stampante, a piatto freddo o caldo, si deforma poco ed è il più rigido dei sei, quindi è quello giusto per modellini, prototipi e tutto ciò che resta al chiuso.
- Si stampa su qualsiasi stampante, senza chiusura, e si deforma poco
- Il più rigido dei sei, e più resistente del PETG se stampato in piano
- Rammollisce a 60 °C, prima di tutti gli altri tranne il TPU
- Fragile: si crepa invece di piegarsi, e tra i sei è quello che regge peggio gli urti
Dati: Polymaker PolyLite PLA · Immagine: fatta in CadFlow
Dati: Polymaker PolyLite PLA · Foto: Snapmaker, Licenza Unsplash
Dati: Polymaker PolyLite PLA · Immagine: fatta in CadFlow
PETG
Polietilene tereftalato glicole
19,99 $ per 1 kg
- Ugello
- Da 240 a 260 °C
- Piatto
- Da 60 a 70 °C
- Chiusura
- Non serve
- Rammollisce a
- 69 °C
- Resistenza, in piano
- 47,96 MPa
- Essiccazione
- 6 h a 60 °C
Il passo successivo al PLA per i pezzi che si usano: staffe, clip, supporti e tutto ciò che deve reggere un po' di calore o d'acqua. Costa come il PLA, non ha bisogno della chiusura e i suoi strati restano uniti meglio di quelli di tutti gli altri.
- Tra gli strati è resistente quasi quanto lungo gli strati, il migliore dei sei
- Niente chiusura e poco odore, allo stesso prezzo del PLA
- Assorbe l'umidità dell'aria, e il PETG umido fa i fili
- Rammollisce a 69 °C, poco sopra il PLA
Dati: Polymaker PETG · Immagine: fatta in CadFlow
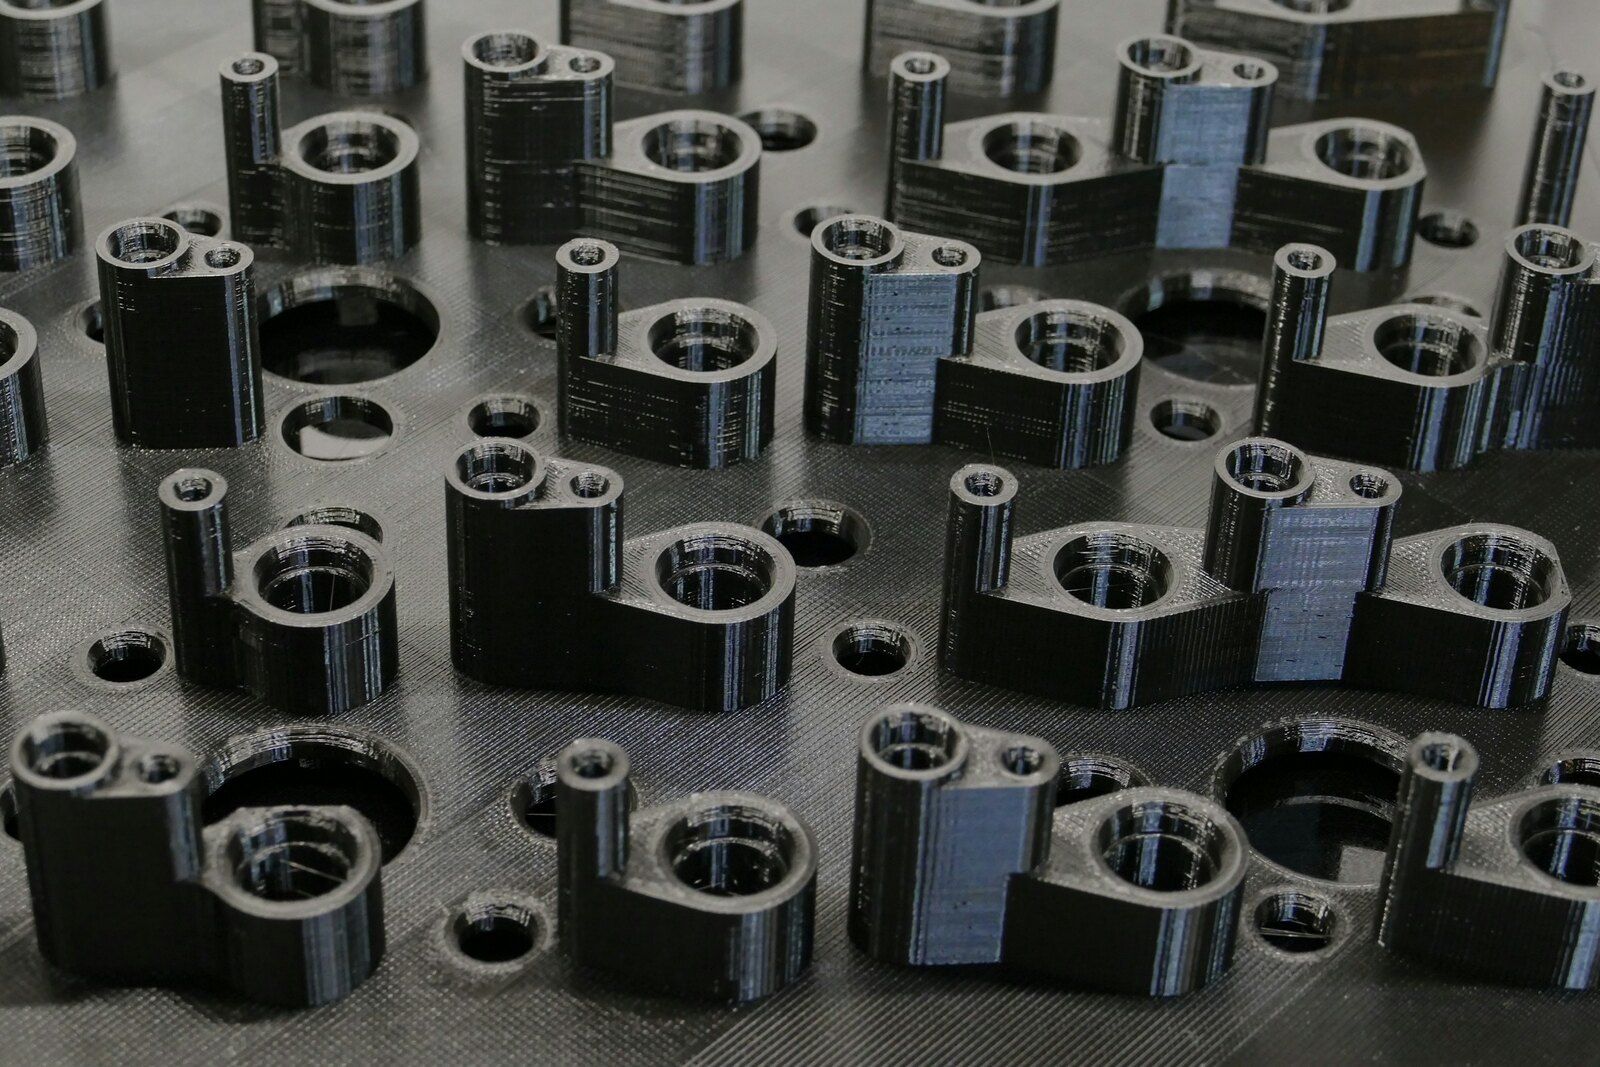
Dati: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Dati: Polymaker PETG · Immagine: fatta in CadFlow
ABS
Acrilonitrile butadiene stirene
19,99 $ per 1 kg
- Ugello
- Da 245 a 265 °C
- Piatto
- Da 90 a 100 °C
- Chiusura
- Necessaria
- Rammollisce a
- 100 °C
- Resistenza, in piano
- 33,4 MPa
- Essiccazione
- 6 h a 70 °C
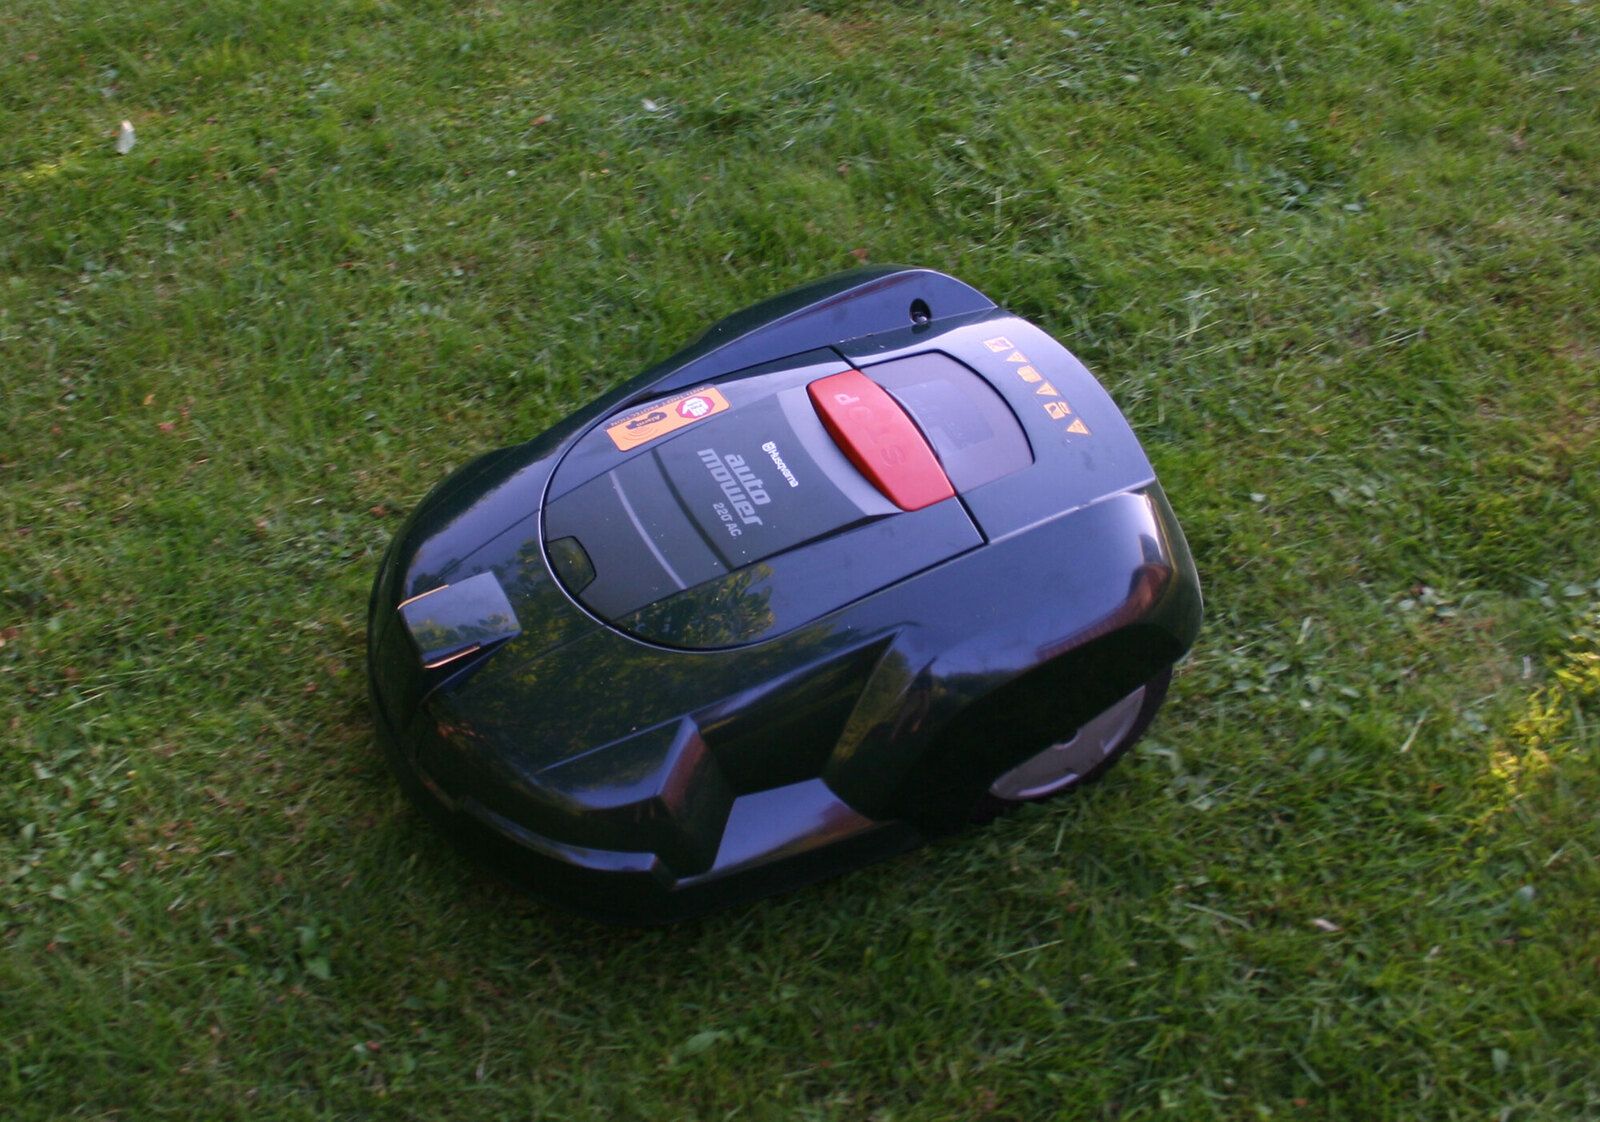
La plastica dei mattoncini LEGO, per pezzi che si scaldano o prendono colpi. Serve la chiusura: secondo Polymaker una stampante aperta va bene solo per pezzi grandi al massimo più o meno come un pugno.
- Rammollisce a 100 °C, 40 gradi più del PLA
- Tenace: regge l'urto con intaglio cinque volte meglio del PLA
- Serve la chiusura, altrimenti i pezzi più grandi si deformano
- Fa odore durante la stampa, quindi Polymaker consiglia di aerare bene
Dati: Polymaker PolyLite ABS · Immagine: fatta in CadFlow
Dati: Polymaker PolyLite ABS · Foto: eMotion Tech, Licenza Unsplash
Dati: Polymaker PolyLite ABS · Immagine: fatta in CadFlow
ASA
Acrilonitrile stirene acrilato
26,99 $ per 1 kg
- Ugello
- Da 230 a 260 °C
- Piatto
- Da 75 a 95 °C
- Chiusura
- Necessaria
- Rammollisce a
- 103 °C
- Resistenza, in piano
- 43,8 MPa
- Essiccazione
- 7 h a 70 °C
Un ABS fatto per stare all'aperto. Si stampa allo stesso modo, vuole la stessa chiusura e regge lo stesso calore, ma al sole non scolorisce e non diventa fragile, quindi è quello per i pezzi da giardino e per tutto ciò che passa gli anni su un balcone.
- Fatto per il sole: dopo due anni all'aperto Polymaker non ha misurato quasi nessun cambio di colore
- Rammollisce a 103 °C, ed è più resistente dell'ABS
- Servono chiusura e ventilazione, come per l'ABS
- Costa circa un terzo in più di PLA, PETG o ABS
Dati: Polymaker ASA · Immagine: fatta in CadFlow
Dati: Polymaker ASA · Foto: Denoir, Pubblico dominio
Dati: Polymaker ASA · Immagine: fatta in CadFlow
TPU
Poliuretano termoplastico, Shore 95A
29,99 $ per 0,75 kg
- Ugello
- Da 210 a 230 °C
- Piatto
- Da 25 a 60 °C
- Chiusura
- Non serve
- Rammollisce a
- Non c'è: è morbido
- Resistenza, in piano
- Arriva a 6,5 volte la sua lunghezza
- Essiccazione
- 8 h a 70 °C
Filamento gommoso per pezzi che si piegano e tornano in forma: cover per telefono, piedini, guarnizioni, paracolpi e impugnature. Questo è 95A, piuttosto duro per un TPU, e si stampa alle temperature del PLA senza chiusura.
- Si allunga fino a più di sei volte la sua lunghezza prima di rompersi
- Si stampa alle temperature del PLA, a piatto freddo e senza chiusura
- Serve un estrusore direct drive; Polymaker sconsiglia le stampanti Bowden
- Assorbe più acqua di tutti gli altri qui tranne il nylon, quindi va essiccato prima
Dati: Polymaker PolyFlex TPU95 · Immagine: fatta in CadFlow
Dati: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Licenza Unsplash
Dati: Polymaker PolyFlex TPU95 · Immagine: fatta in CadFlow
Nylon
Poliammide (PA): copolimero di nylon 6 e 6/66
49,99 $ per 0,75 kg
- Ugello
- Da 250 a 270 °C
- Piatto
- Da 25 a 50 °C
- Chiusura
- Necessaria
- Rammollisce a
- 111 °C
- Resistenza, in piano
- 78 MPa
- Essiccazione
- 8 h a 100 °C e stampa dall'essiccatore
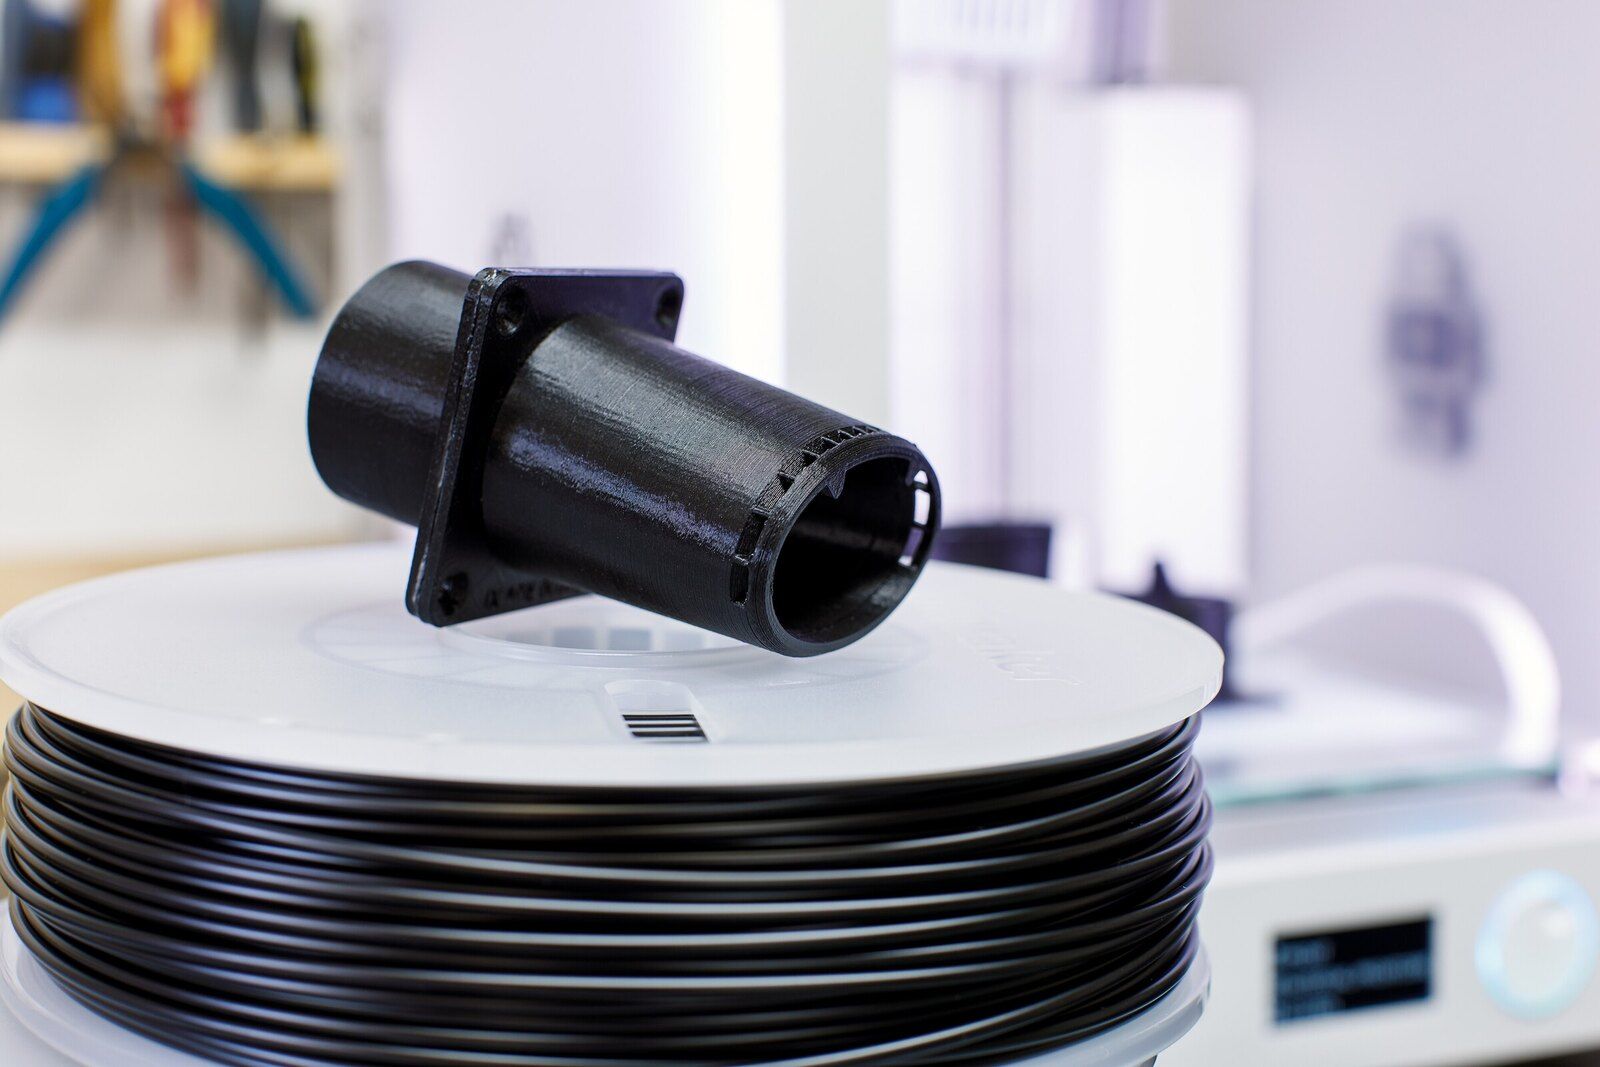
Il più resistente dei sei e quello che regge più calore, per ingranaggi, cerniere e pezzi sotto carichi veri. Il problema è l'acqua: il nylon la assorbe dall'aria, quindi va essiccato e stampato direttamente dall'essiccatore, e un pezzo che ha assorbito acqua ha meno della metà della resistenza.
- Il più resistente dei sei: 78 MPa stampato in piano, il 50% in più del PLA
- Rammollisce a 111 °C dopo la ricottura, il valore più alto dei sei
- Assorbe acqua in fretta, quindi va essiccato e stampato direttamente dall'essiccatore
- Il più caro: 49,99 $ per una bobina da 0,75 kg
Dati: Polymaker PolyMide CoPA · Immagine: fatta in CadFlow
Dati: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Dati: Polymaker PolyMide CoPA · Immagine: fatta in CadFlow
Per vedere quanto costa una stampa con ciascuno di questi, usa il nostro calcolatore del costo di stampa 3D.
Quali reggono il calore
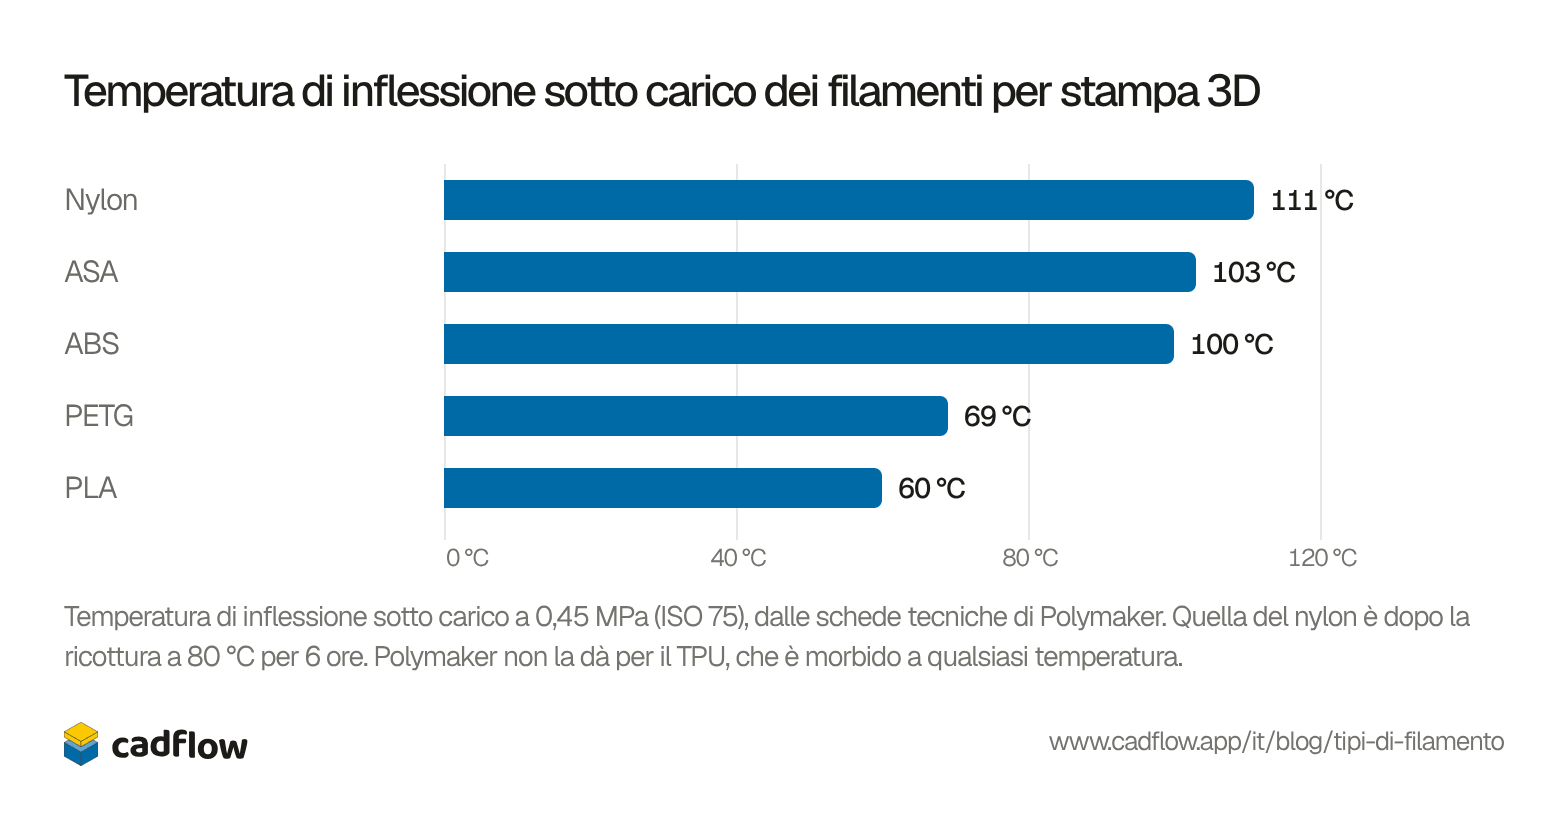
La temperatura di inflessione sotto carico (HDT) è quella a cui un provino con un carico leggero (0,45 MPa) comincia a piegarsi. È il numero da guardare quando un pezzo si scalderà. Il PLA cede a 60 °C e il PETG a 69 °C, mentre ABS e ASA tengono fino a circa 100 °C.
Mostra come tabella
| Filamento | Si piega a |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
La resistenza dipende da come stampi
Una stampa è più debole tra uno strato e l’altro, perché ogni strato si fonde solo con quello sotto. Polymaker prova ogni materiale in due modi: stampato in piano, così la trazione corre lungo gli strati, e stampato in verticale, così li separa. Il PLA perde circa un quarto della sua resistenza tra gli strati e il nylon circa il 40%, mentre il PETG ne conserva il 95%.
Quindi un gancio stampato in verticale, con il carico che ne separa gli strati, può spezzarsi dove lo stesso gancio stampato in piano reggerebbe. Orienta il pezzo in modo che il carico corra lungo gli strati, e se non si può, il PETG è il filamento che ne soffre meno.
Stampato in piano, tirato lungo gli stratiStampato in verticale, tirato tra gli strati
Mostra come tabella
| Filamento | Resistenza a trazione |
|---|---|
| Nylon, in piano | 78 MPa |
| Nylon, in verticale | 45,8 MPa |
| PLA, in piano | 52,3 MPa |
| PLA, in verticale | 40,5 MPa |
| PETG, in piano | 48 MPa |
| PETG, in verticale | 45,7 MPa |
| ASA, in piano | 43,8 MPa |
| ASA, in verticale | 32 MPa |
| ABS, in piano | 33,4 MPa |
| ABS, in verticale | 29,7 MPa |
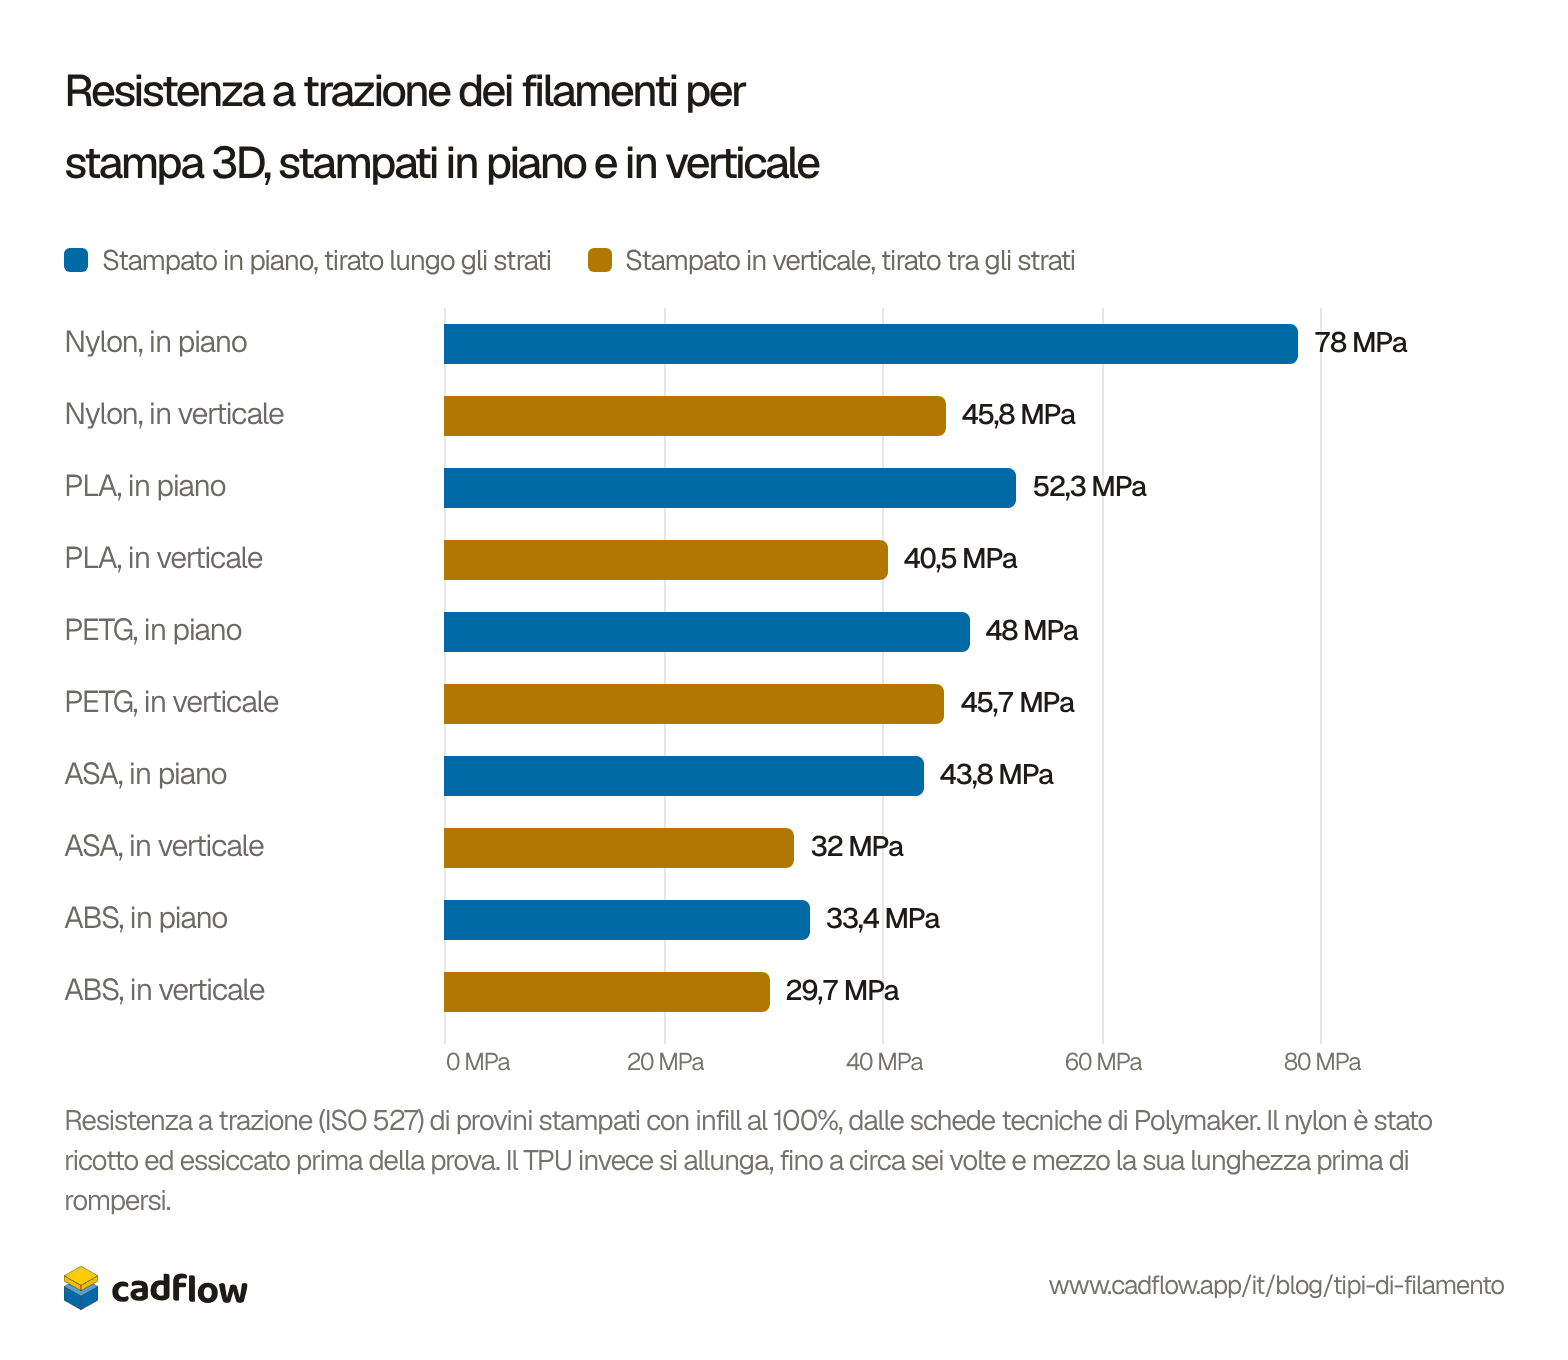
La resistenza a trazione non è tutto. L’ABS è il più debole dei cinque in questo grafico, ma nella prova di resilienza con intaglio (Charpy) regge un urto cinque volte meglio del PLA, e meglio anche del nylon finché il nylon è asciutto.
L’umidità, e perché il nylon vuole l’essiccatore
Ogni filamento assorbe un po’ d’acqua dall’aria, e un filamento umido si stampa peggio: Polymaker dice, per esempio, che il PETG umido fa i fili (stringing). Il nylon ne assorbe molta di più degli altri, ed è per questo che la sua scheda tecnica dice di essiccarlo a 100 °C per 8 ore e di stamparlo direttamente dall’essiccatore. Tieni ogni bobina chiusa in un sacchetto con i sali essiccanti finché non la usi.
Mostra come tabella
| Filamento | Acqua assorbita |
|---|---|
| Nylon | 2,82% |
| TPU | 0,82% |
| PLA | 0,51% |
| PETG | 0,51% |
| ASA | 0,40% |
| ABS | 0,35% |
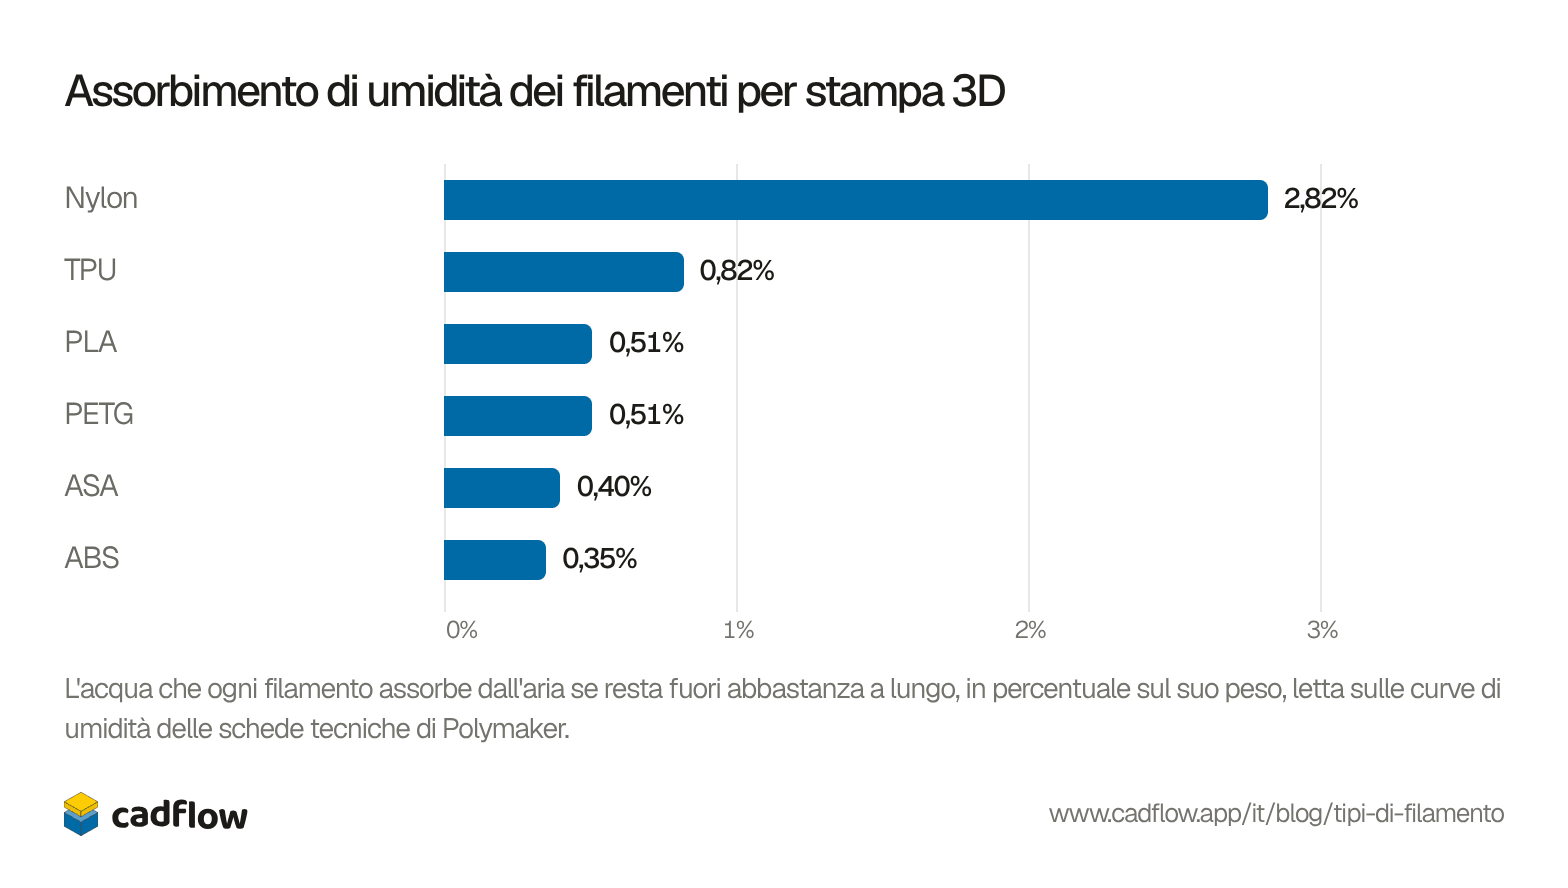


L’acqua cambia anche il pezzo già stampato. Polymaker ha tenuto dei provini di nylon in acqua a 60 °C per 48 ore: hanno retto 34 MPa invece di 78, ma hanno sopportato l’urto con intaglio quattro volte meglio. Un pezzo di nylon che sta in un posto umido finisce per essere più debole, ma più tenace, di quanto dicono i suoi valori allo stato secco.
Quelli che non sono nella lista
Molte marche vendono miscele chiamate PLA+, PLA silk o PLA opaco. Si stampano come il PLA, ma cosa contengono e quanto sono resistenti cambia da marca a marca, quindi guarda la scheda tecnica di quella marca. Il policarbonato (PC) e le versioni caricate con fibra di carbonio o di vetro di PLA, PETG e nylon servono per pezzi più rigidi o che si scaldano di più. Quelle caricate consumano gli ugelli in ottone, quindi vogliono un ugello in acciaio temprato.
Pezzi come questi in CadFlow
Sviluppiamo CadFlow, un programma 3D per le cose che costruisci, che ne riproduce il montaggio in un video passo passo che chiunque può seguire. Non è ancora pubblico. Se vuoi provarlo, iscriviti alla lista d'attesa.
Domande frequenti
Qual è il filamento più resistente?
Di questi sei, il nylon: 78 MPa stampato in piano nelle prove di Polymaker, contro 52 del PLA e 48 del PETG. Stampati in verticale, nylon e PETG sono quasi alla pari, con 45,8 e 45,7 MPa.
Il PLA è adatto al contatto con gli alimenti?
Polymaker non lo dice: nelle pagine del suo negozio per PLA, PETG, ABS e ASA scrive di non avere dati per dire se il materiale sia adatto agli alimenti. Prusament dice che il PLA in sé è adatto agli alimenti, ma sconsiglia di mangiare o bere più e più volte da oggetti stampati, perché i batteri possono accumularsi nelle piccole crepe di una superficie stampata. Un rivestimento per uso alimentare aiuta.
Mi serve una stampante chiusa?
Per PLA, PETG e TPU no. ABS e ASA ne hanno bisogno, altrimenti i pezzi più grandi si deformano. Anche la scheda tecnica del nylon di Polymaker la chiede, benché la pagina del suo negozio dica che non serve.
Che differenza c'è tra ABS e ASA?
Si stampano quasi allo stesso modo e reggono più o meno lo stesso calore, 100 e 103 °C. L'ASA è fatto per resistere al sole: dopo due anni all'aperto Polymaker non ha misurato quasi nessun cambio di colore. L'ABS costa un po' meno e regge meglio gli urti, mentre l'ASA ha una resistenza a trazione più alta.
Perché il mio filamento fa i fili?
Spesso perché è umido. Polymaker dice che il PETG bagnato fa i fili, e le sue schede tecniche danno una temperatura e un tempo di essiccazione per ogni filamento, da 55 °C per il PLA a 100 °C per il nylon.
Da dove vengono i numeri?
Dalle schede tecniche di Polymaker per PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 e PolyMide CoPA, consultate il 29 ottobre 2026, e dalle pagine del suo negozio per i prezzi e per gli usi a cui dice che ogni materiale è adatto. Le abbiamo confrontate con le schede di Prusament. Prusament misura la rigidità in un altro modo, quindi qui la rigidità non la confrontiamo.
Strumenti gratuiti per questo
- Calcolatore del costo di stampa 3DQuanto costa una stampa tra filamento, elettricità e usura, e a quanto venderla.
- Calcolatore di paranchi e carrucoleAggiungi carrucole, tira la corda e guarda quanto si alleggerisce il carico e quanta corda in più tiri. E stampa anche le carrucole.
- Generatore di ingranaggiRuote dentate a denti dritti con vero profilo a evolvente, e la ruota che muovono. Guardale girare, poi scarica STL, SVG o DXF.
Cronologia di questo articolo
- Pubblicato
Leggi anche

Ugelli per stampante 3D: diametri e materiali, quale scegliere

Tipi di stampanti 3D: FDM, resina, SLS, MJF, PolyJet e metallo

Stampanti 3D 2027: le 8 più vendute, testate sullo stesso pezzo


Questo blog è scritto dal team di CadFlow. Con CadFlow costruisci il tuo progetto in 3D e mostri come si monta.
Scopri come funziona CadFlow