Types de filament 3D : PLA, PETG, ABS, ASA, TPU et nylon comparés

La plupart des impressions 3D sont en PLA, et pour les maquettes et les prototypes, c’est le bon choix. Les cinq autres servent aux pièces pour lesquelles le PLA ne suffit pas, et chacun corrige un défaut différent. Pour les comparer honnêtement, tous les chiffres ci-dessous viennent des fiches techniques d’un même fabricant, où les six ont été imprimés et testés de la même manière.
Ce que contient la liste
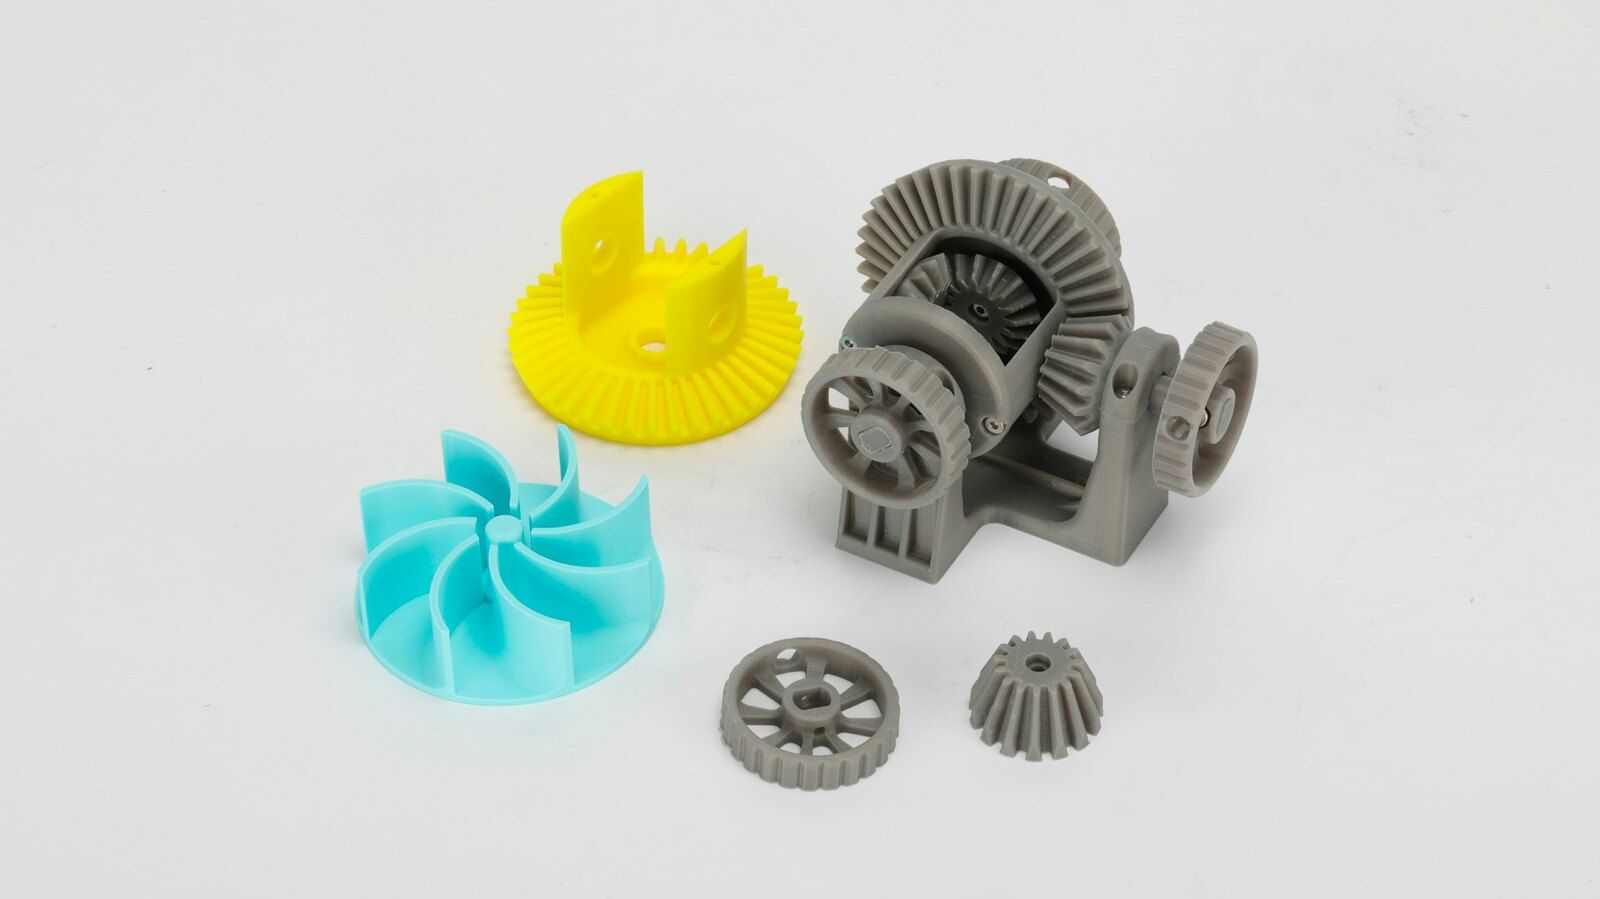
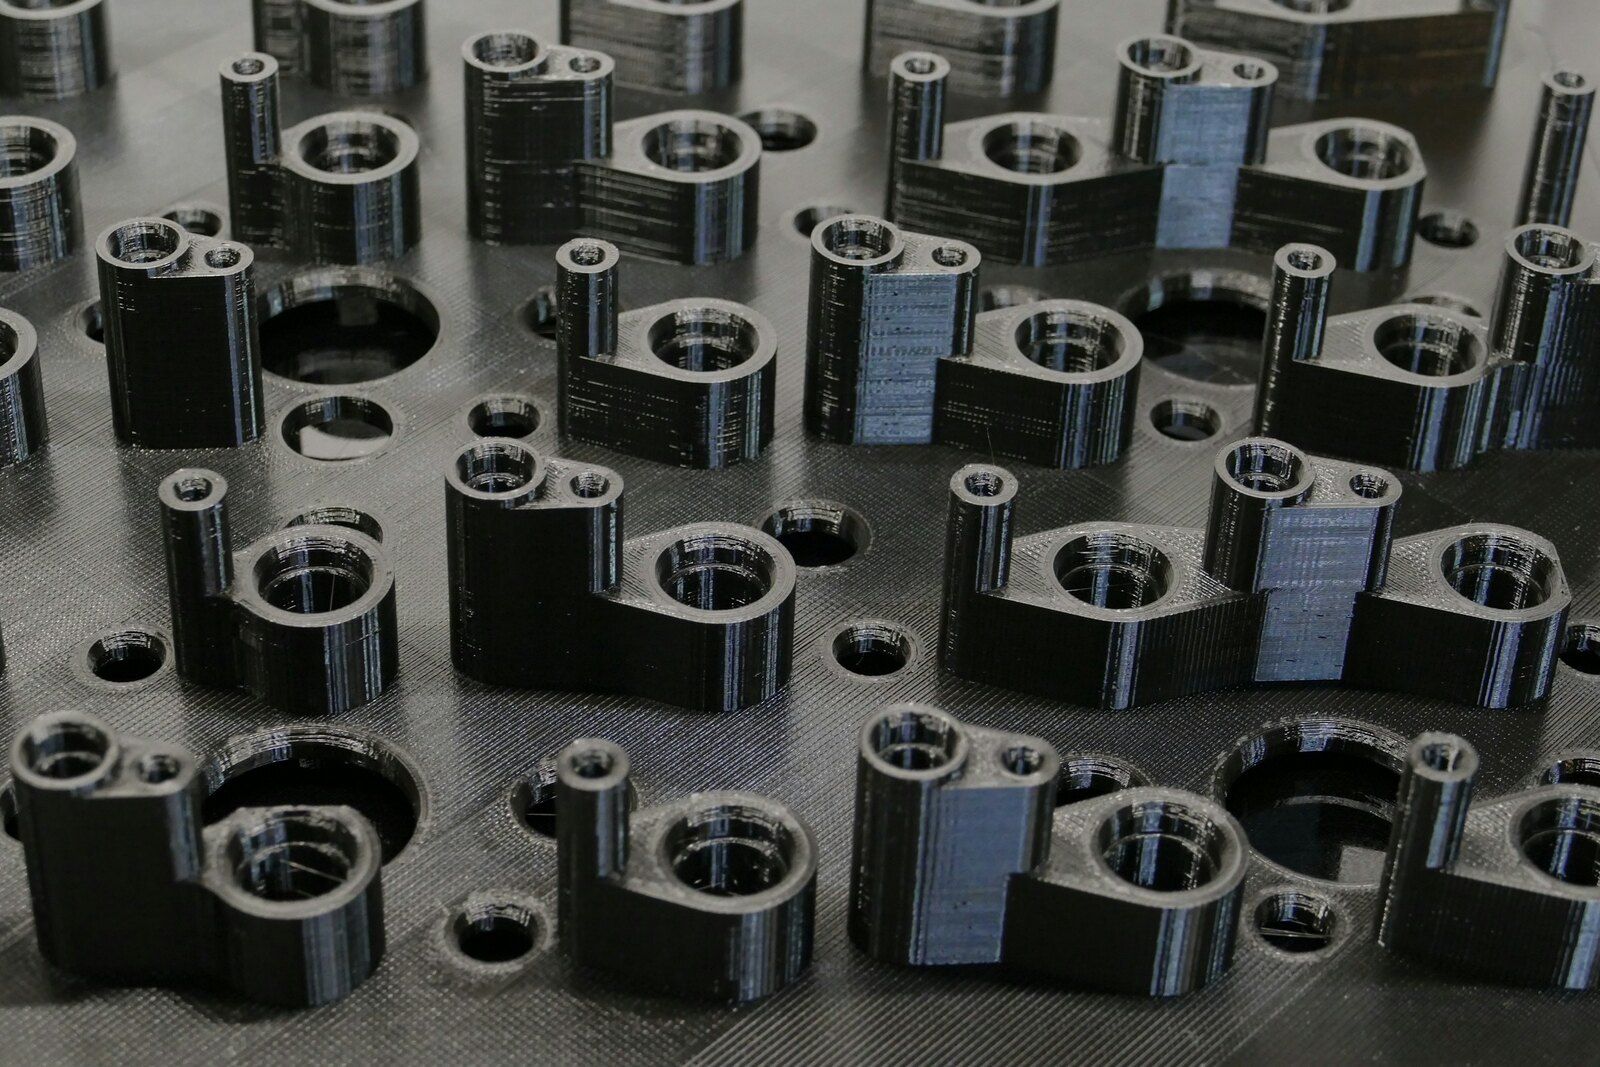
Les six types de filament qu’une imprimante 3D grand public sait imprimer, du PLA au nylon. Chaque fiche montre la bobine rendue dans CadFlow, la photo d’une vraie pièce faite dans ce matériau, une pièce modélisée dans CadFlow pour ce filament, ses chiffres face aux cinq autres, les réglages d’impression, le prix, deux points forts et deux points faibles.
D’où viennent les chiffres
Les fiches techniques de six filaments de Polymaker, consultées le 29 octobre 2026. Nous les avons comparées à celles de Prusament : la résistance concorde à quelques MPa près, et la tenue à la chaleur aussi, sauf pour l’ASA, que Prusament donne à 93 °C.
Prix
La boutique américaine de Polymaker, le 29 octobre 2026, pour la plupart des couleurs, hors taxes. Le TPU et le nylon ne sont vendus qu’en bobines de 0,75 kg.
| Si vous imprimez | Prenez |
|---|---|
| Des maquettes, des prototypes et vos premières pièces | PLA |
| Des équerres, des clips et des pièces qu’on manipule | PETG |
| Des pièces qui chauffent ou qui prennent des coups | ABS, avec un caisson |
| Tout ce qui reste dehors | ASA, avec un caisson |
| Des pièces qui plient : coques, pieds, joints | TPU |
| Des engrenages, des charnières et des pièces vraiment sollicitées | Nylon |
PLA
Acide polylactique
19,99 $US la bobine de 1 kg
- Buse
- 190 à 230 °C
- Plateau
- 25 à 60 °C
- Caisson
- Inutile
- Tenue à la chaleur
- 60 °C
- Résistance à plat
- 52,3 MPa
- Séchage
- Seulement s’il est humide : 55 °C pendant 6 h
Celui par lequel presque tout le monde commence, et qu’on garde ensuite. Il s’imprime sur n’importe quelle imprimante, plateau froid ou chaud, en se déformant peu, et c’est le plus rigide des six : le bon choix pour les maquettes, les prototypes et tout ce qui reste à l’intérieur.
- S’imprime sur toutes les imprimantes, sans caisson et en se déformant peu
- Le plus rigide des six, et plus résistant que le PETG imprimé à plat
- Se déforme dès 60 °C, le plus bas des six, TPU mis à part
- Cassant : il se brise au lieu de plier, et c’est celui des six qui encaisse le moins bien les chocs
Données : Polymaker PolyLite PLA · Image : réalisée dans CadFlow
Données : Polymaker PolyLite PLA · Photo : Snapmaker, Licence Unsplash
Données : Polymaker PolyLite PLA · Image : réalisée dans CadFlow
PETG
Polyéthylène téréphtalate glycolisé
19,99 $US la bobine de 1 kg
- Buse
- 240 à 260 °C
- Plateau
- 60 à 70 °C
- Caisson
- Inutile
- Tenue à la chaleur
- 69 °C
- Résistance à plat
- 47,96 MPa
- Séchage
- 60 °C pendant 6 h
Le cran au-dessus du PLA, pour les pièces qui servent : équerres, clips, supports et tout ce qui prend un peu de chaleur ou d’eau. Il coûte le même prix que le PLA, se passe de caisson, et ses couches tiennent entre elles mieux que celles de tous les autres.
- Presque aussi résistant entre les couches que dans leur sens, le meilleur des six
- Pas besoin de caisson, peu d’odeur, et le même prix que le PLA
- Absorbe l’humidité de l’air, et le PETG humide fait des fils
- Se déforme dès 69 °C, à peine plus haut que le PLA
Données : Polymaker PETG · Image : réalisée dans CadFlow
Données : Polymaker PETG · Photo : J. C. Barros, CC BY 4.0
Données : Polymaker PETG · Image : réalisée dans CadFlow
ABS
Acrylonitrile butadiène styrène
19,99 $US la bobine de 1 kg
- Buse
- 245 à 265 °C
- Plateau
- 90 à 100 °C
- Caisson
- Nécessaire
- Tenue à la chaleur
- 100 °C
- Résistance à plat
- 33,4 MPa
- Séchage
- 70 °C pendant 6 h
Le plastique des briques LEGO, pour les pièces qui chauffent ou qui prennent des coups. Il lui faut un caisson : selon Polymaker, une imprimante ouverte ne convient qu’à des pièces de la taille d’un poing, à peu près.
- Tient jusqu’à 100 °C, 40 degrés de plus que le PLA
- Tenace : au choc entaillé, il encaisse cinq fois mieux que le PLA
- Il faut un caisson, sinon les grandes pièces se déforment
- Sent fort à l’impression : Polymaker conseille une bonne ventilation
Données : Polymaker PolyLite ABS · Image : réalisée dans CadFlow
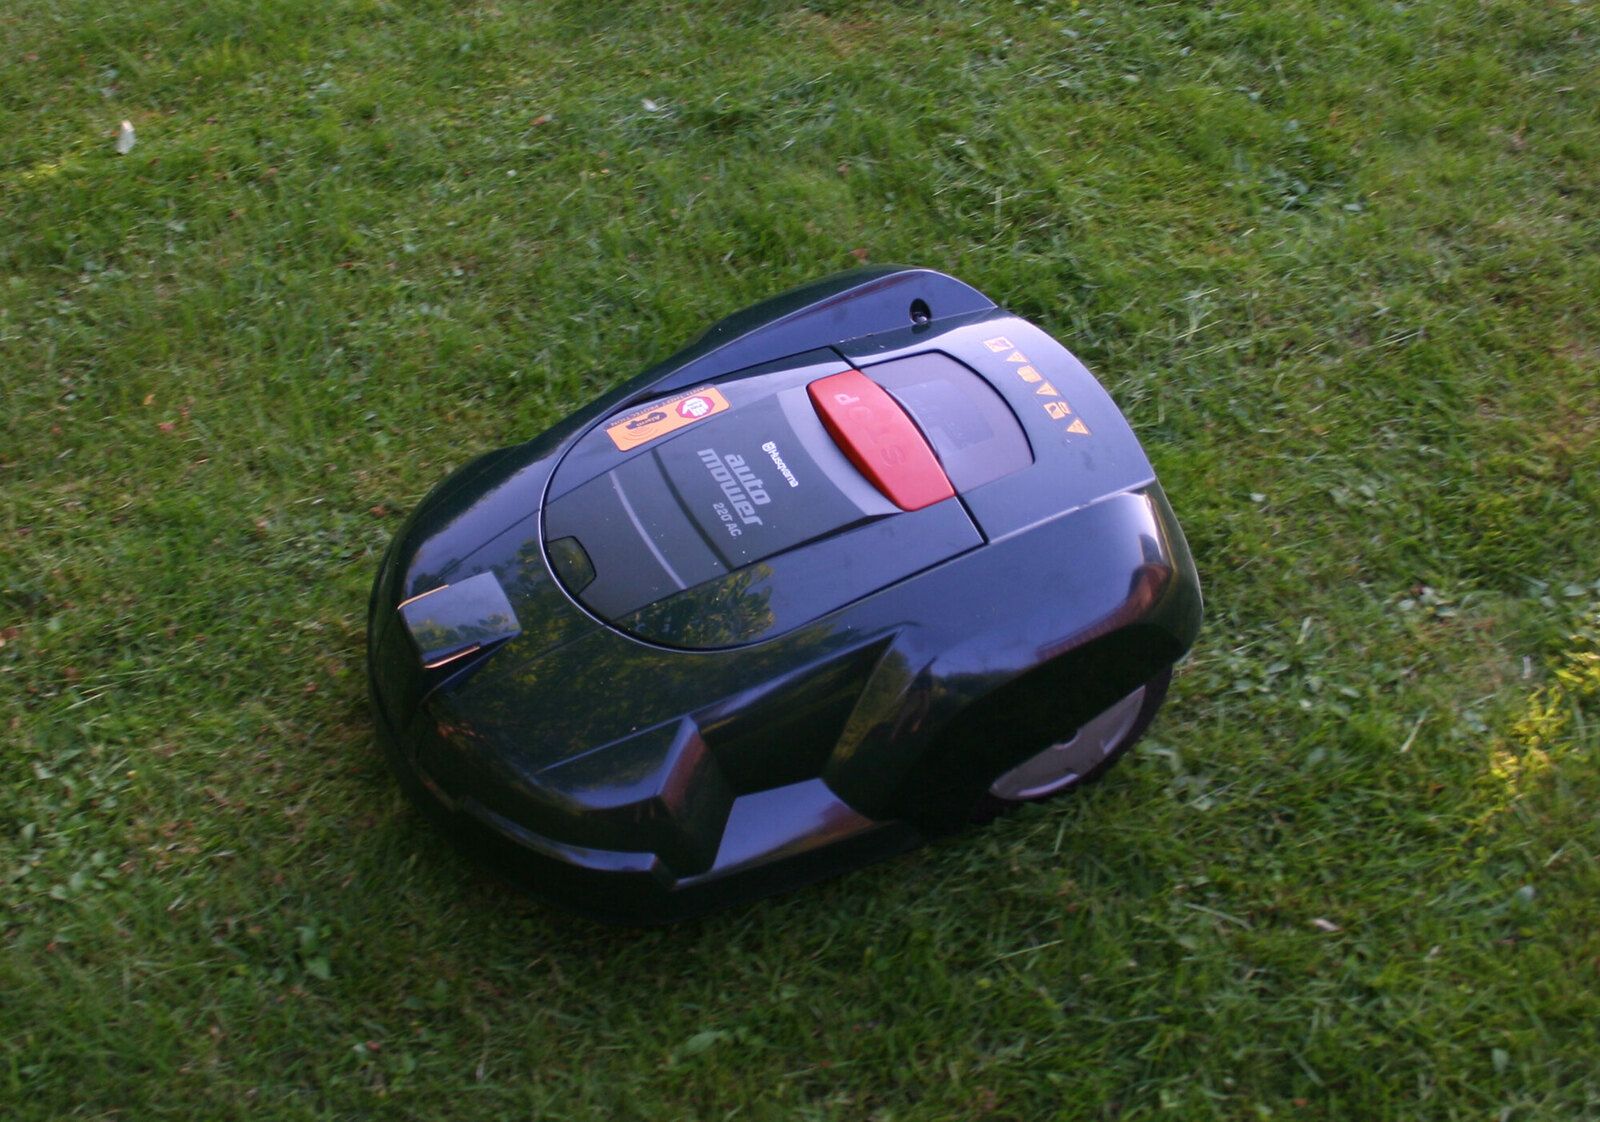
Données : Polymaker PolyLite ABS · Photo : eMotion Tech, Licence Unsplash
Données : Polymaker PolyLite ABS · Image : réalisée dans CadFlow
ASA
Acrylonitrile styrène acrylate
26,99 $US la bobine de 1 kg
- Buse
- 230 à 260 °C
- Plateau
- 75 à 95 °C
- Caisson
- Nécessaire
- Tenue à la chaleur
- 103 °C
- Résistance à plat
- 43,8 MPa
- Séchage
- 70 °C pendant 7 h
De l’ABS fait pour rester dehors. Il s’imprime de la même façon, demande le même caisson et tient la même chaleur, mais il ne se décolore pas et ne devient pas cassant au soleil : c’est celui qu’il faut pour le jardin et tout ce qui vit sur un balcon.
- Fait pour le soleil : Polymaker n’a mesuré presque aucun changement de couleur après deux ans dehors
- Tient jusqu’à 103 °C, et il est plus résistant que l’ABS
- Il faut un caisson et une ventilation, comme pour l’ABS
- Coûte environ un tiers de plus que le PLA, le PETG ou l’ABS
Données : Polymaker ASA · Image : réalisée dans CadFlow
Données : Polymaker ASA · Photo : Denoir, Domaine public
Données : Polymaker ASA · Image : réalisée dans CadFlow
TPU
Polyuréthane thermoplastique, Shore 95A
29,99 $US la bobine de 0,75 kg
- Buse
- 210 à 230 °C
- Plateau
- 25 à 60 °C
- Caisson
- Inutile
- Tenue à la chaleur
- Non indiquée, il est souple
- Résistance à plat
- S’étire à 6,5 fois sa longueur
- Séchage
- 70 °C pendant 8 h
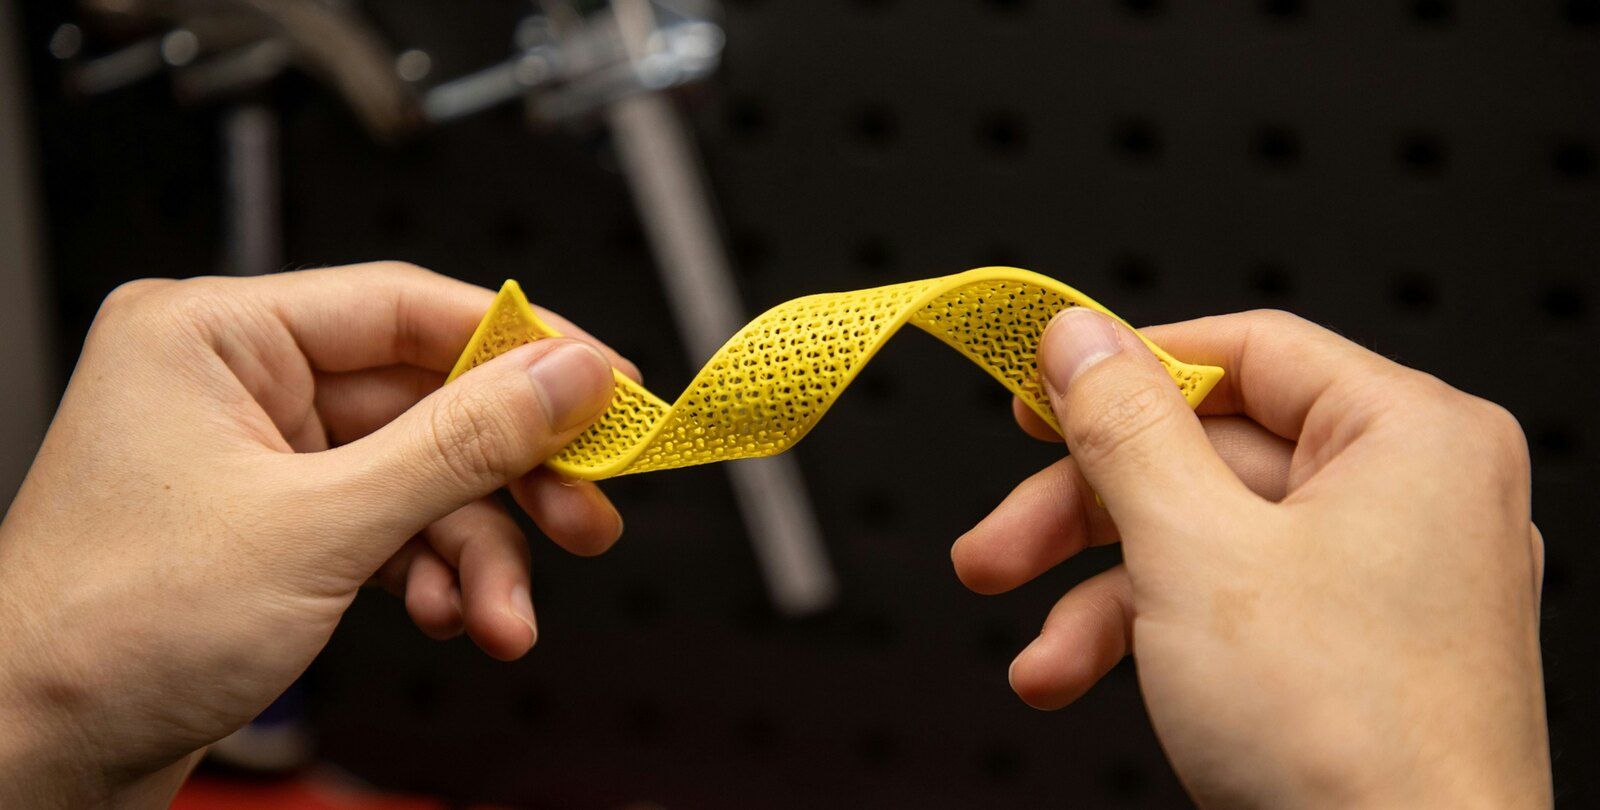
Un filament caoutchouteux pour les pièces qui plient et reprennent leur forme : coques de téléphone, pieds, joints, butoirs et poignées. Celui-ci est un 95A, ferme pour un TPU, et il s’imprime aux températures du PLA, sans caisson.
- S’étire à plus de six fois sa longueur avant de rompre
- S’imprime aux températures du PLA, sur plateau froid, sans caisson
- Demande un extrudeur direct drive ; Polymaker déconseille les imprimantes Bowden
- Absorbe plus d’eau que tous les autres sauf le nylon : séchez-le avant
Données : Polymaker PolyFlex TPU95 · Image : réalisée dans CadFlow
Données : Polymaker PolyFlex TPU95 · Photo : Snapmaker, Licence Unsplash
Données : Polymaker PolyFlex TPU95 · Image : réalisée dans CadFlow
Nylon
Polyamide (PA), ici un copolymère de nylon 6 et 6/66
49,99 $US la bobine de 0,75 kg
- Buse
- 250 à 270 °C
- Plateau
- 25 à 50 °C
- Caisson
- Nécessaire
- Tenue à la chaleur
- 111 °C
- Résistance à plat
- 78 MPa
- Séchage
- 100 °C pendant 8 h, puis imprimer depuis un sécheur
Le plus résistant des six et celui qui tient le mieux la chaleur, pour les engrenages, les charnières et les pièces vraiment sollicitées. Le problème, c’est l’eau : le nylon l’absorbe dans l’air, il faut donc le sécher et l’imprimer directement depuis un sécheur, et une pièce qui a pris l’eau perd plus de la moitié de sa résistance.
- Le plus résistant des six : 78 MPa imprimé à plat, moitié plus que le PLA
- Tient jusqu’à 111 °C après recuit, le record des six
- Absorbe vite l’eau : il faut le sécher et l’imprimer directement depuis un sécheur
- Le plus cher : 49,99 $US la bobine de 0,75 kg
Données : Polymaker PolyMide CoPA · Image : réalisée dans CadFlow
Données : Polymaker PolyMide CoPA · Photo : Svitlana Lozova, CC BY-SA 4.0
Données : Polymaker PolyMide CoPA · Image : réalisée dans CadFlow
Pour savoir ce que coûte une impression dans chacun d’eux, utilisez notre calculateur de coût d’impression 3D.
Ceux qui supportent la chaleur
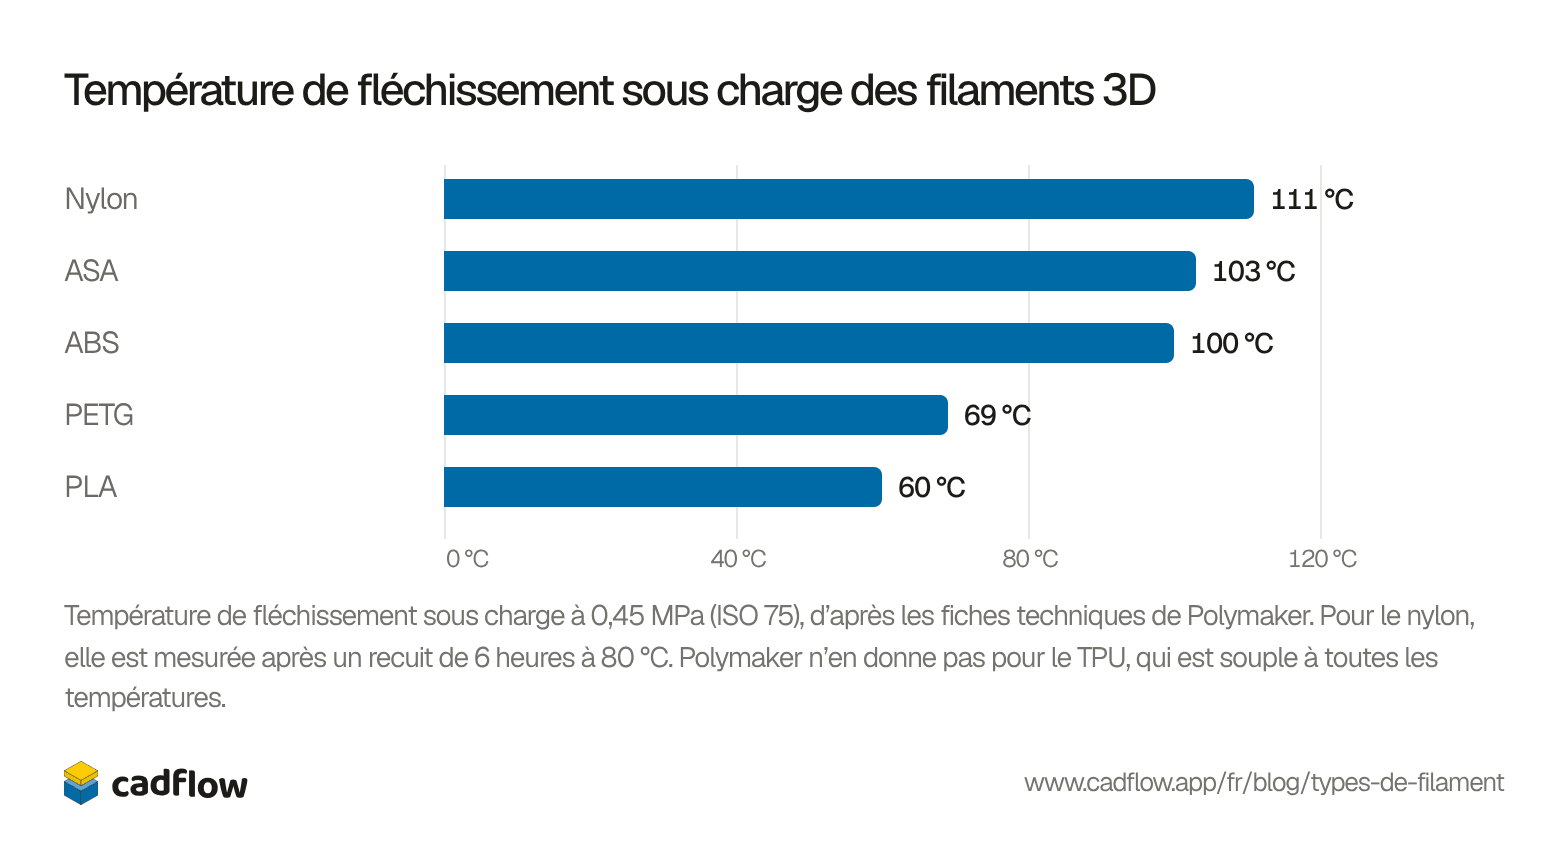
La température de fléchissement sous charge (HDT) est celle à laquelle une éprouvette soumise à une faible charge (0,45 MPa) commence à fléchir. C’est le chiffre à regarder quand une pièce va chauffer. Le PLA lâche à 60 °C et le PETG à 69 °C, alors que l’ABS et l’ASA tiennent jusqu’à 100 °C environ.
Afficher en tableau
| Filament | Fléchit à |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
La résistance dépend du sens d’impression
Une impression est plus faible entre ses couches, parce que chaque couche ne fait que se souder à celle du dessous. Polymaker teste chaque matériau dans les deux sens : imprimé à plat, pour que la traction s’exerce dans le sens des couches, et imprimé debout, pour qu’elle les sépare. Le PLA perd environ un quart de sa résistance entre les couches et le nylon environ 40 %, alors que le PETG en garde 95 %.
Un crochet imprimé debout, dont la charge écarte les couches, peut donc casser là où le même crochet imprimé couché tiendrait. Orientez une pièce pour que sa charge suive les couches, et si ce n’est pas possible, le PETG est le filament qui en souffre le moins.
Imprimé à plat, tiré dans le sens des couchesImprimé debout, tiré entre les couches
Afficher en tableau
| Filament | Résistance à la traction |
|---|---|
| Nylon, à plat | 78 MPa |
| Nylon, debout | 45,8 MPa |
| PLA, à plat | 52,3 MPa |
| PLA, debout | 40,5 MPa |
| PETG, à plat | 48 MPa |
| PETG, debout | 45,7 MPa |
| ASA, à plat | 43,8 MPa |
| ASA, debout | 32 MPa |
| ABS, à plat | 33,4 MPa |
| ABS, debout | 29,7 MPa |
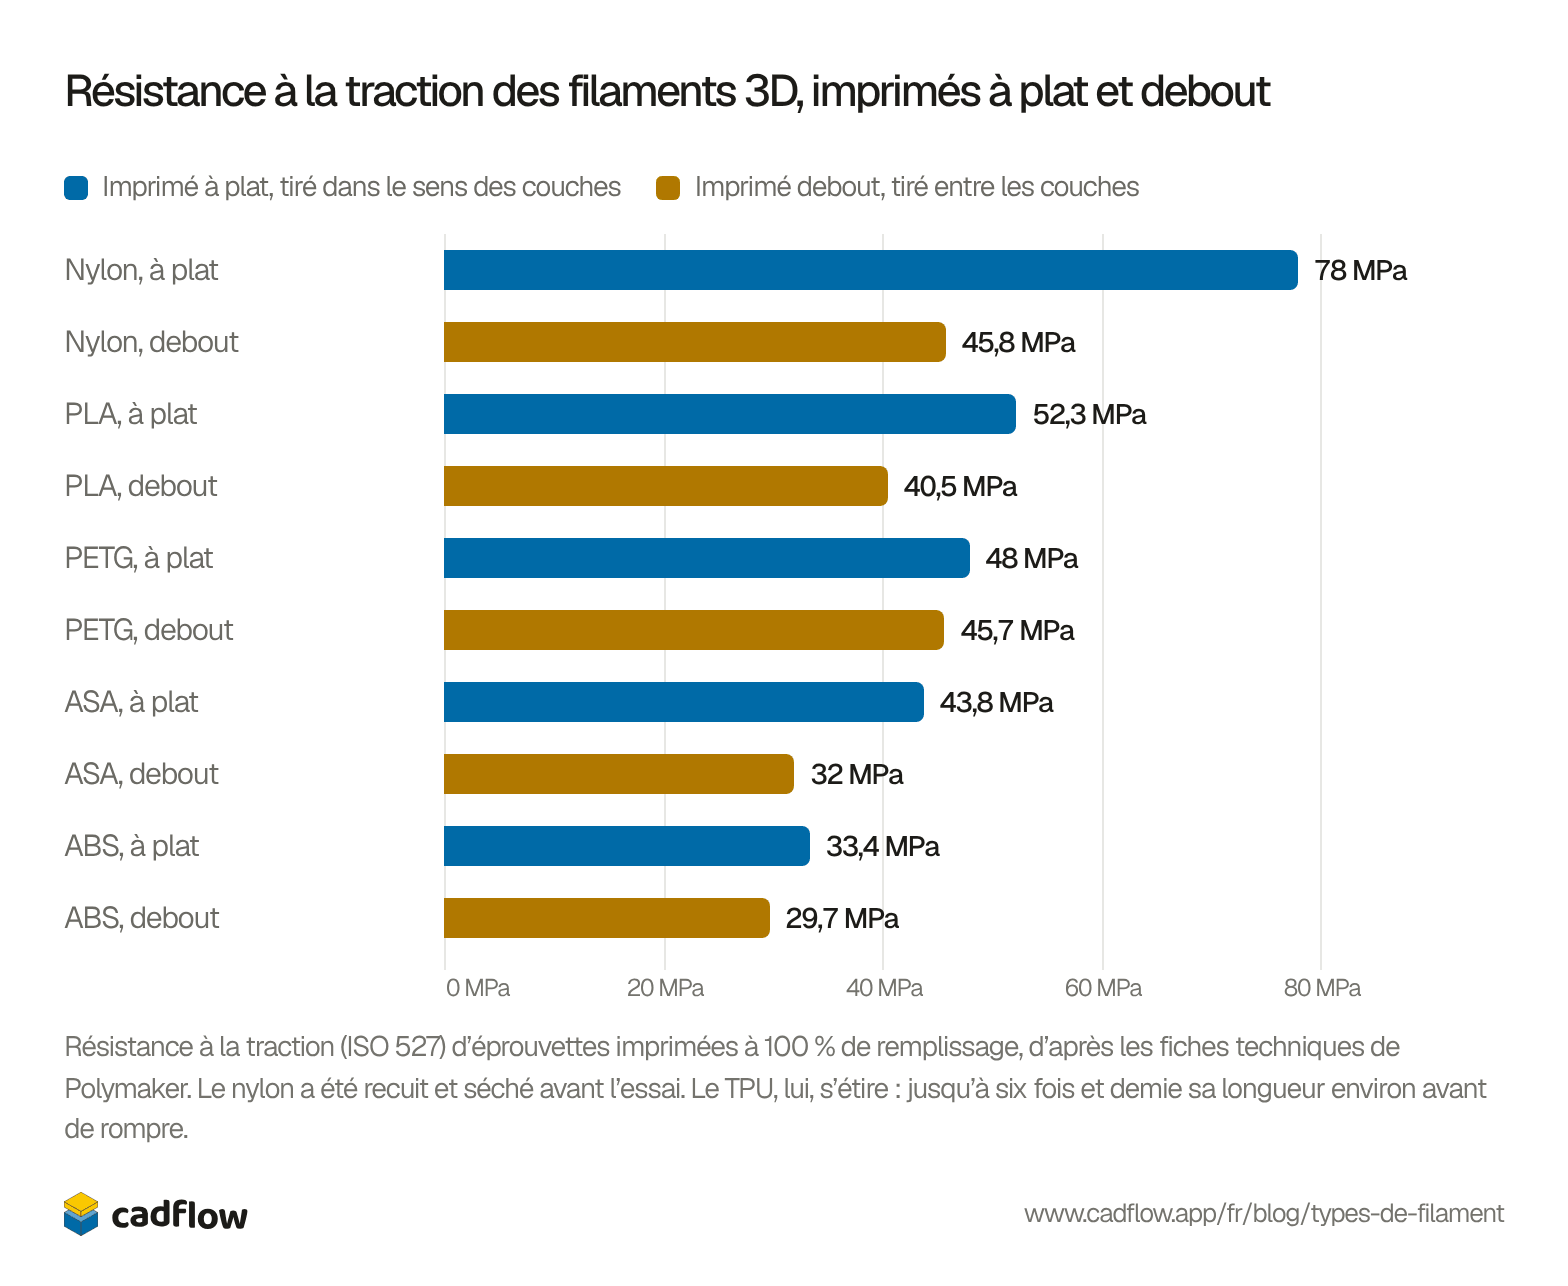
La résistance à la traction ne fait pas tout. L’ABS est le plus faible des cinq sur ce graphique, mais à l’essai de choc sur éprouvette entaillée, il encaisse cinq fois mieux que le PLA, et mieux que le nylon aussi tant que celui-ci est sec.
L’humidité, et pourquoi le nylon a besoin d’un sécheur
Tous les filaments absorbent un peu d’eau de l’air, et un filament humide s’imprime moins bien : Polymaker indique par exemple que le PETG humide fait des fils. Le nylon en absorbe bien plus que les autres, c’est pourquoi sa fiche demande de le sécher 8 heures à 100 °C et de l’imprimer directement depuis un sécheur. Gardez chaque bobine fermée dans un sac avec un sachet de dessiccant jusqu’au moment de l’imprimer.
Afficher en tableau
| Filament | Eau absorbée |
|---|---|
| Nylon | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
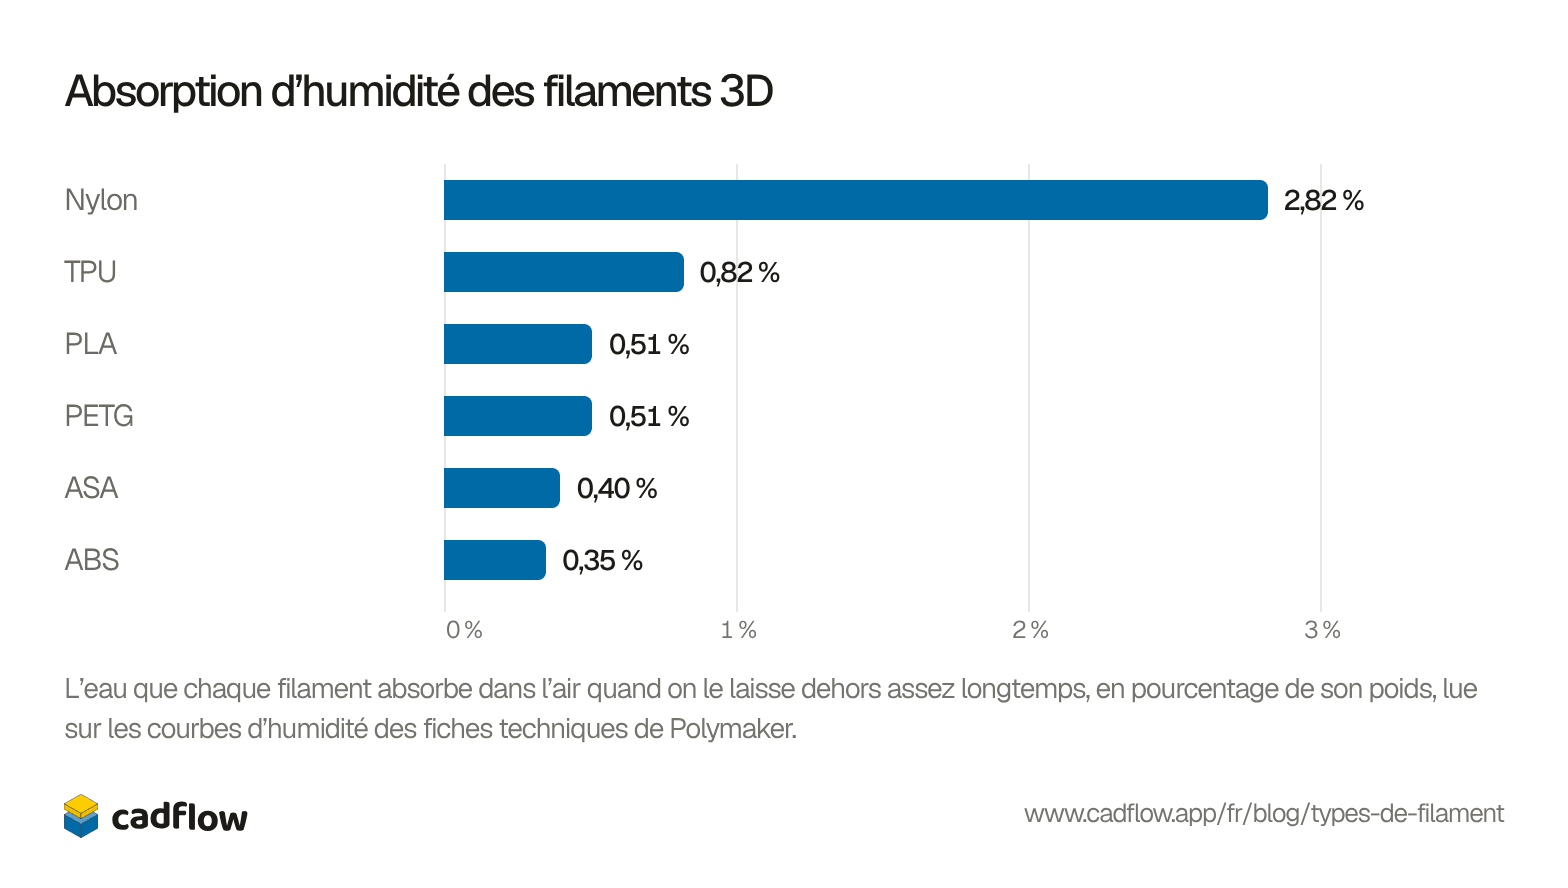


L’eau change la pièce autant que l’impression. Polymaker a plongé des éprouvettes de nylon dans de l’eau à 60 °C pendant 48 heures : elles ont tenu 34 MPa au lieu de 78, mais ont encaissé le choc entaillé quatre fois mieux. Une pièce en nylon qui vit dans un endroit humide finit moins solide, mais plus résistante aux chocs, que ne l’annoncent ses chiffres à sec.
Absents de la liste
Beaucoup de marques vendent des mélanges appelés PLA+, PLA silk ou PLA mat. Ils s’impriment comme du PLA, mais leur composition et leur résistance varient d’une marque à l’autre : consultez la fiche de la marque. Le polycarbonate (PC) et les versions du PLA, du PETG et du nylon chargées en fibres de carbone ou de verre sont faits pour des pièces plus rigides ou plus exposées à la chaleur. Les filaments chargés usent les buses en laiton : il leur faut une buse en acier trempé.
Des pièces comme celles-ci dans CadFlow
Nous développons CadFlow, un logiciel 3D pour ce que vous fabriquez, qui montre la construction de votre projet dans une vidéo pas à pas que tout le monde peut suivre. Il n’est pas encore public. Si vous voulez l’essayer, inscrivez-vous sur la liste d’attente.
Questions fréquentes
Quel est le filament le plus résistant ?
Parmi ces six, le nylon : 78 MPa imprimé à plat dans les essais de Polymaker, contre 52 pour le PLA et 48 pour le PETG. Imprimés debout, le nylon et le PETG sont presque à égalité, à 45,8 et 45,7 MPa.
Le PLA est-il alimentaire ?
Polymaker ne l’affirme pas : sur les pages de sa boutique, il indique n’avoir aucune donnée permettant de dire si son PLA, son PETG, son ABS ou son ASA est apte au contact alimentaire. Prusament indique que le PLA lui-même est apte au contact alimentaire, mais déconseille de manger ou de boire régulièrement dans des pièces imprimées, parce que des bactéries peuvent s’installer dans les petites fissures d’une surface imprimée. Un revêtement de qualité alimentaire aide à l’éviter.
Faut-il un caisson ?
Pas pour le PLA, le PETG ou le TPU. L’ABS et l’ASA en ont besoin pour que les grandes pièces ne se déforment pas. La fiche technique du nylon de Polymaker en demande un aussi, même si la page de sa boutique dit qu’il n’est pas nécessaire.
Quelle est la différence entre l’ABS et l’ASA ?
Ils s’impriment presque de la même façon et tiennent à peu près la même chaleur, 100 et 103 °C. L’ASA est fait pour résister au soleil : Polymaker n’a mesuré presque aucun changement de couleur après deux ans en extérieur. L’ABS est un peu moins cher et encaisse mieux les chocs, alors que l’ASA résiste mieux à la traction.
Pourquoi mon filament fait-il des fils ?
Souvent parce qu’il est humide. Polymaker indique que le PETG humide fait des fils, et ses fiches techniques donnent une température et une durée de séchage pour chaque filament, de 55 °C pour le PLA à 100 °C pour le nylon.
D’où viennent les chiffres ?
Des fiches techniques de Polymaker pour PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 et PolyMide CoPA, consultées le 29 octobre 2026, et des pages de sa boutique pour les prix et ce à quoi, selon lui, chaque matériau convient. Nous les avons comparées aux fiches de Prusament. Prusament mesure la rigidité d’une autre façon, donc nous ne comparons pas la rigidité ici.
Les outils gratuits qui vont avec
- Calculateur de coût d’impression 3DCe que coûte une impression en filament, en électricité et en usure, et à quel prix la vendre.
- Calcul de palan et de pouliesAjoutez des poulies, tirez la corde et voyez combien la charge s’allège et combien de corde en plus vous tirez. Imprimez aussi les poulies.
- Générateur d’engrenagesDes roues dentées droites en vraie développante de cercle, et la roue qu’elles entraînent. Regardez-les tourner, puis téléchargez-les en STL, SVG ou DXF.
Historique de cet article
- Publié
À lire aussi

Buses d’imprimante 3D : quelle taille et quel matériau choisir

Types d’imprimantes 3D : FDM, résine, SLS, MJF, PolyJet et métal

Imprimantes 3D 2027 : les 8 plus vendues, testées sur la même pièce


Ce blog est écrit par l’équipe de CadFlow. Avec CadFlow, vous construisez votre projet en 3D et montrez comment tout s’assemble.
Voir comment fonctionne CadFlow