Rodzaje filamentów do druku 3D: PLA, PETG, ABS, ASA, TPU i nylon

Większość wydruków 3D powstaje z PLA i do modeli oraz prototypów to właściwy wybór. Pozostałych pięć służy do części, z którymi PLA sobie nie radzi, a każdy z nich naprawia inną słabość. Żeby porównać je uczciwie, wszystkie liczby poniżej pochodzą z kart technicznych jednego producenta, który wydrukował i przetestował wszystkie sześć w ten sam sposób.
Co jest na liście
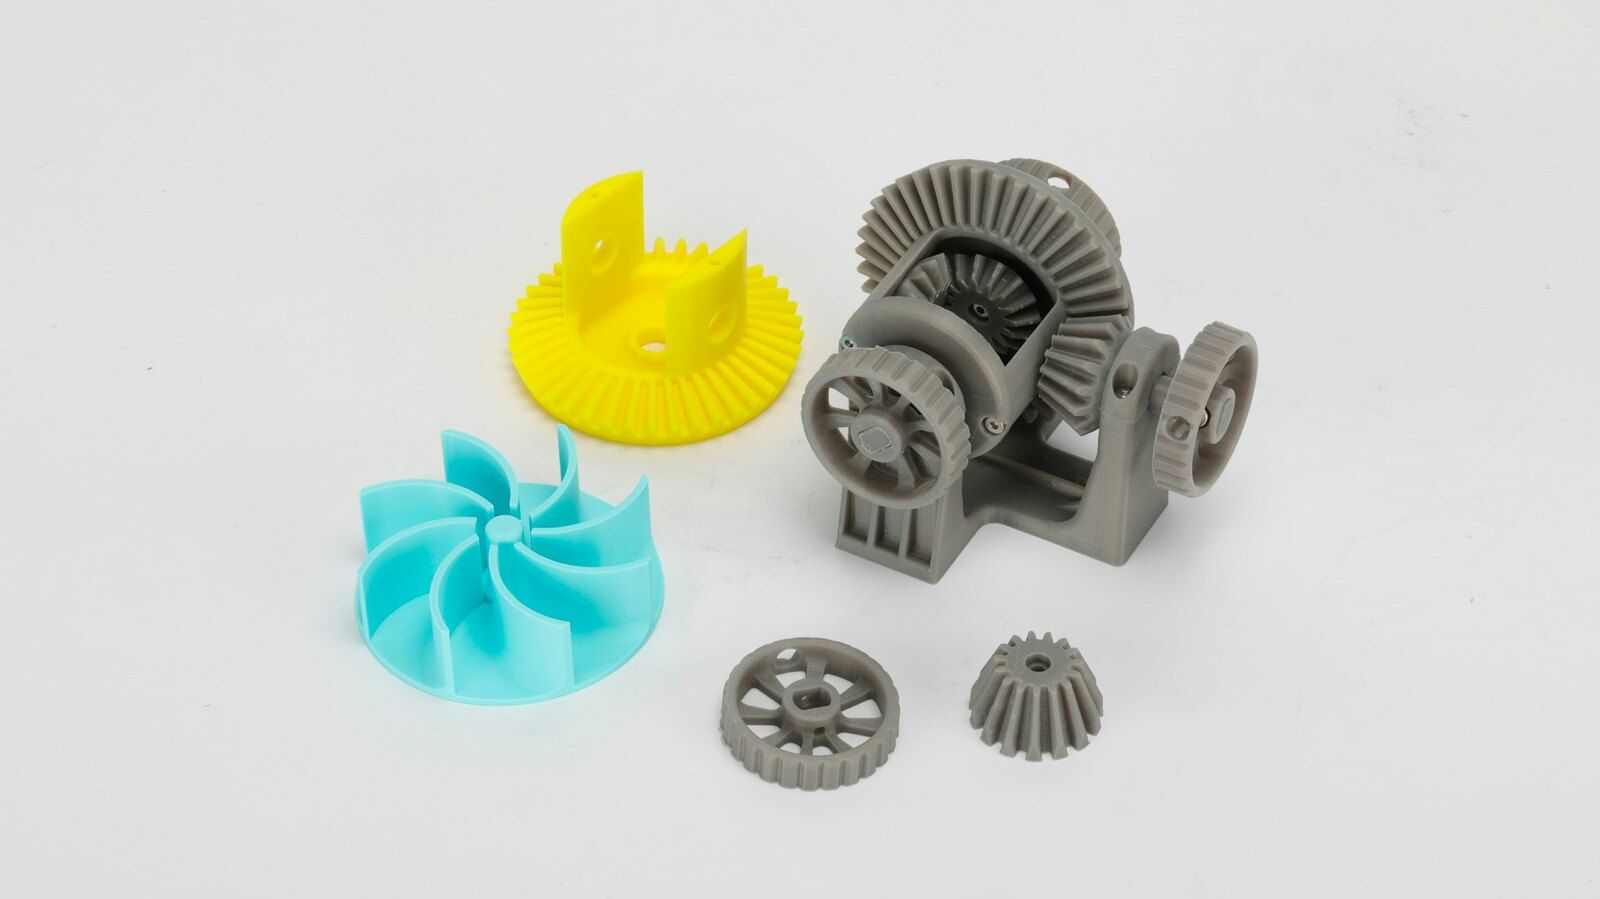
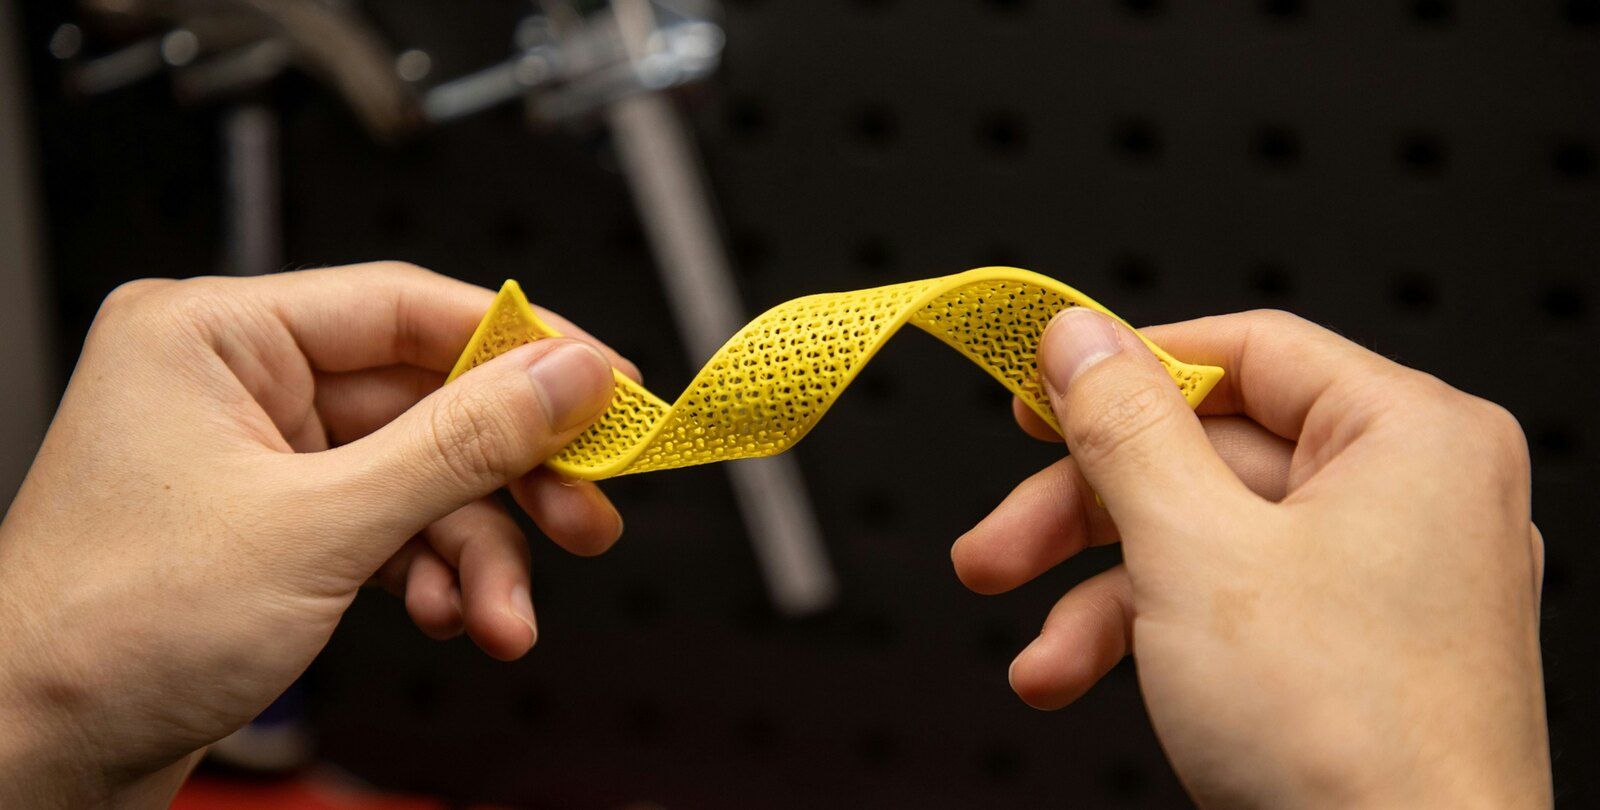
Sześć rodzajów filamentu, które wydrukujesz na domowej drukarce 3D, od PLA po nylon. Każda karta ma szpulę wyrenderowaną w CadFlow, zdjęcie prawdziwej części z tego materiału, część zaprojektowaną w CadFlow z tego filamentu, jego liczby na tle pozostałych pięciu, ustawienia druku, cenę oraz dwie zalety i dwie wady.
Skąd są liczby
Z kart technicznych sześciu filamentów Polymakera, sprawdzonych 29 października 2026. Porównaliśmy je z kartami Prusamentu: wytrzymałość zgadza się co do kilku MPa, odporność na ciepło też, poza ASA, dla którego Prusament podaje 93 °C.
Ceny
Z amerykańskiego sklepu Polymakera, 29 października 2026, dla większości kolorów, bez podatku. TPU i nylon są tylko na szpulach 0,75 kg.
| Jeśli drukujesz | Wybierz |
|---|---|
| Modele, prototypy i pierwsze wydruki | PLA |
| Wsporniki, klipsy i części, które bierzesz do ręki | PETG |
| Części, które się nagrzewają albo obrywają | ABS, z obudową |
| Wszystko, co stoi na zewnątrz | ASA, z obudową |
| Części, które się zginają: etui, nóżki, uszczelki | TPU |
| Koła zębate, zawiasy i części pod dużym obciążeniem | Nylon |
PLA
Polilaktyd (kwas polimlekowy)
19,99 $ za szpulę 1 kg
- Dysza
- od 190 do 230 °C
- Stół
- od 25 do 60 °C
- Obudowa
- Niepotrzebna
- Odporność cieplna
- 60 °C
- Wytrzymałość na płasko
- 52,3 MPa
- Suszenie
- Tylko gdy jest wilgotny: 55 °C przez 6 h
Od niego zaczyna większość ludzi i większość przy nim zostaje. Drukuje się na każdej drukarce, na zimnym stole i na ciepłym, prawie się nie wygina i jest najsztywniejszy z sześciu, więc nadaje się do modeli, prototypów i wszystkiego, co zostaje w domu.
- Drukuje się na każdej drukarce, bez obudowy i prawie się nie wygina
- Najsztywniejszy z sześciu, a na płasko mocniejszy od PETG
- Odkształca się już w 60 °C, najniżej z sześciu, nie licząc TPU
- Kruchy: raczej pęka, niż się zgina, i najgorzej z sześciu znosi uderzenia
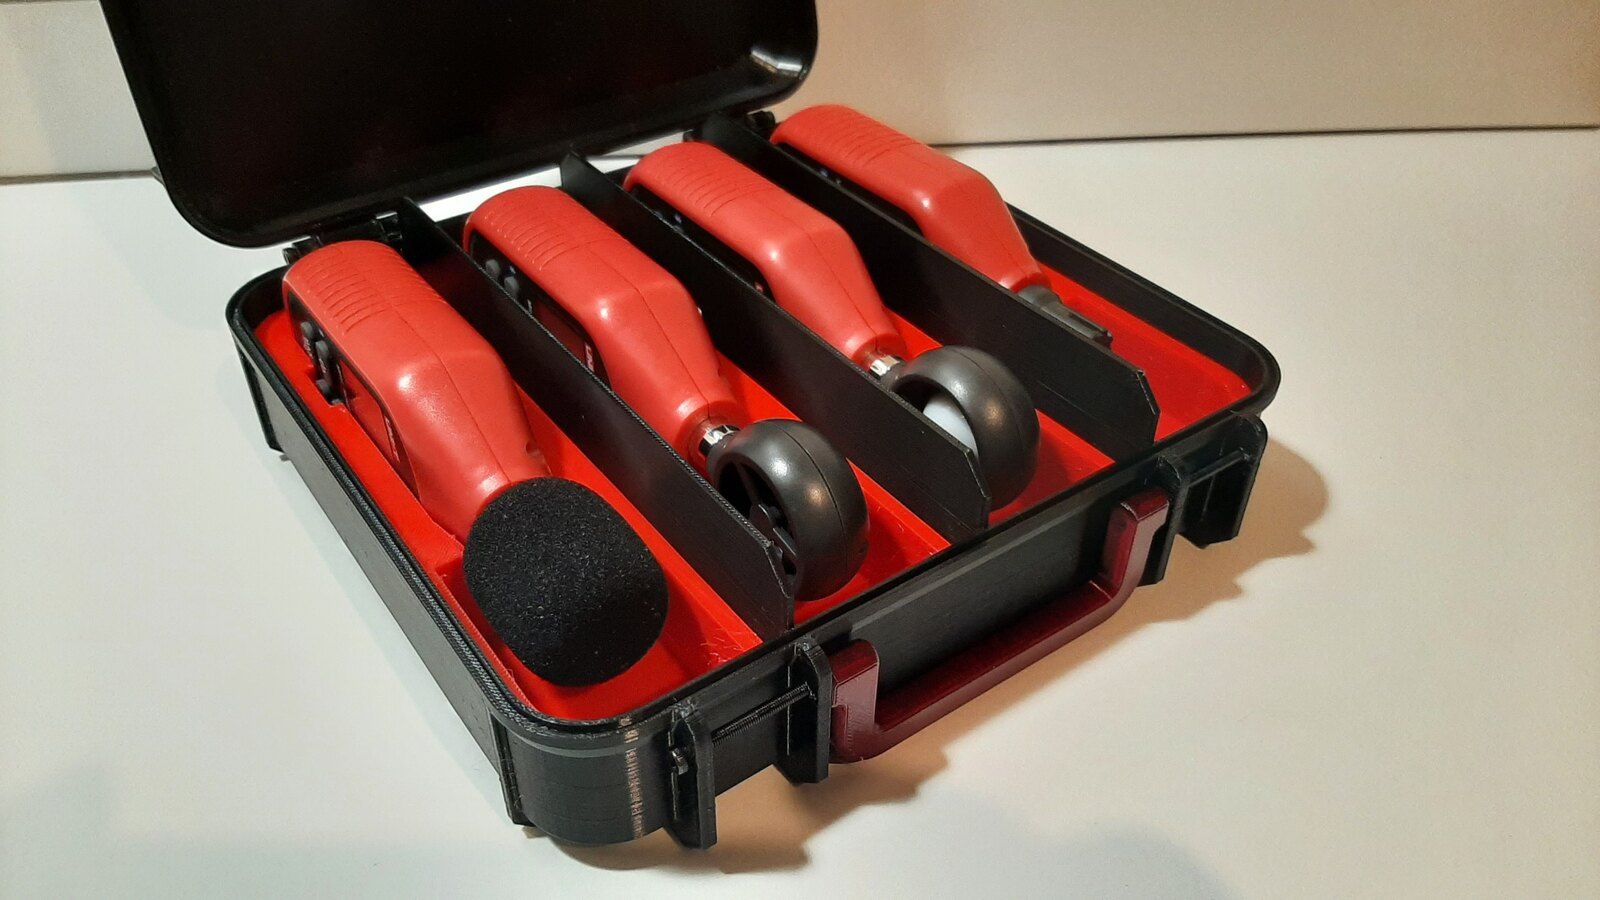
Dane: Polymaker PolyLite PLA · Grafika: wykonana w CadFlow
Dane: Polymaker PolyLite PLA · Zdjęcie: Snapmaker, Licencja Unsplash
Dane: Polymaker PolyLite PLA · Grafika: wykonana w CadFlow
PETG
Politereftalan etylenu modyfikowany glikolem
19,99 $ za szpulę 1 kg
- Dysza
- od 240 do 260 °C
- Stół
- od 60 do 70 °C
- Obudowa
- Niepotrzebna
- Odporność cieplna
- 69 °C
- Wytrzymałość na płasko
- 47,96 MPa
- Suszenie
- 60 °C przez 6 h
Krok dalej po PLA, do części, które są w ciągłym użyciu: wsporników, klipsów, uchwytów i wszystkiego, co musi znieść trochę ciepła albo wody. Kosztuje tyle co PLA, nie potrzebuje obudowy, a jego warstwy trzymają się razem lepiej niż w każdym innym filamencie.
- Między warstwami prawie tak mocny jak wzdłuż nich, najlepszy z sześciu
- Bez obudowy i prawie bez zapachu, w cenie PLA
- Chłonie wilgoć z powietrza, a wilgotny PETG nitkuje
- Odkształca się już w 69 °C, niewiele wyżej niż PLA
Dane: Polymaker PETG · Grafika: wykonana w CadFlow
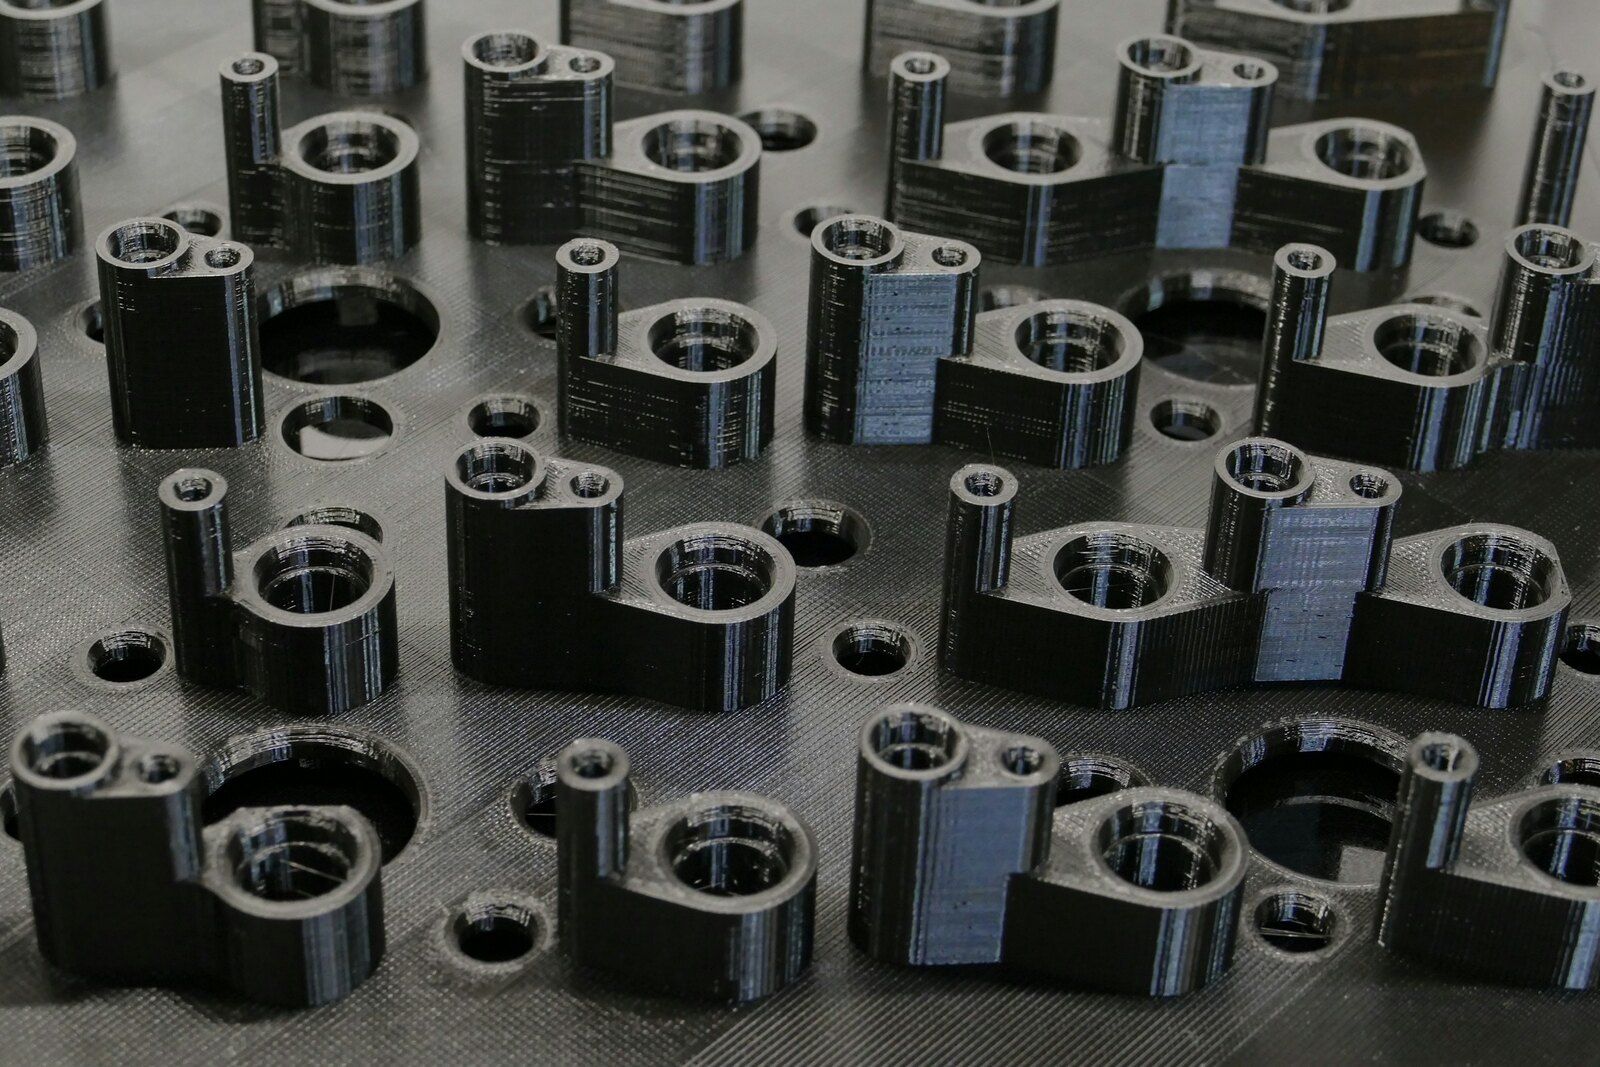
Dane: Polymaker PETG · Zdjęcie: J. C. Barros, CC BY 4.0
Dane: Polymaker PETG · Grafika: wykonana w CadFlow
ABS
Akrylonitryl-butadien-styren
19,99 $ za szpulę 1 kg
- Dysza
- od 245 do 265 °C
- Stół
- od 90 do 100 °C
- Obudowa
- Potrzebna
- Odporność cieplna
- 100 °C
- Wytrzymałość na płasko
- 33,4 MPa
- Suszenie
- 70 °C przez 6 h
Tworzywo, z którego robi się klocki LEGO, do części, które się nagrzewają albo obrywają. Potrzebuje obudowy: Polymaker pisze, że otwarta drukarka wystarczy tylko do części mniej więcej wielkości pięści.
- Wytrzymuje do 100 °C, o 40 stopni więcej niż PLA
- Odporny na uderzenia: udarność z karbem pięć razy większa niż PLA
- Potrzebuje obudowy, inaczej większe części się wyginają
- Wydziela zapach przy druku, więc Polymaker zaleca dobrą wentylację
Dane: Polymaker PolyLite ABS · Grafika: wykonana w CadFlow
Dane: Polymaker PolyLite ABS · Zdjęcie: eMotion Tech, Licencja Unsplash
Dane: Polymaker PolyLite ABS · Grafika: wykonana w CadFlow
ASA
Akrylonitryl-styren-akrylan
26,99 $ za szpulę 1 kg
- Dysza
- od 230 do 260 °C
- Stół
- od 75 do 95 °C
- Obudowa
- Potrzebna
- Odporność cieplna
- 103 °C
- Wytrzymałość na płasko
- 43,8 MPa
- Suszenie
- 70 °C przez 7 h
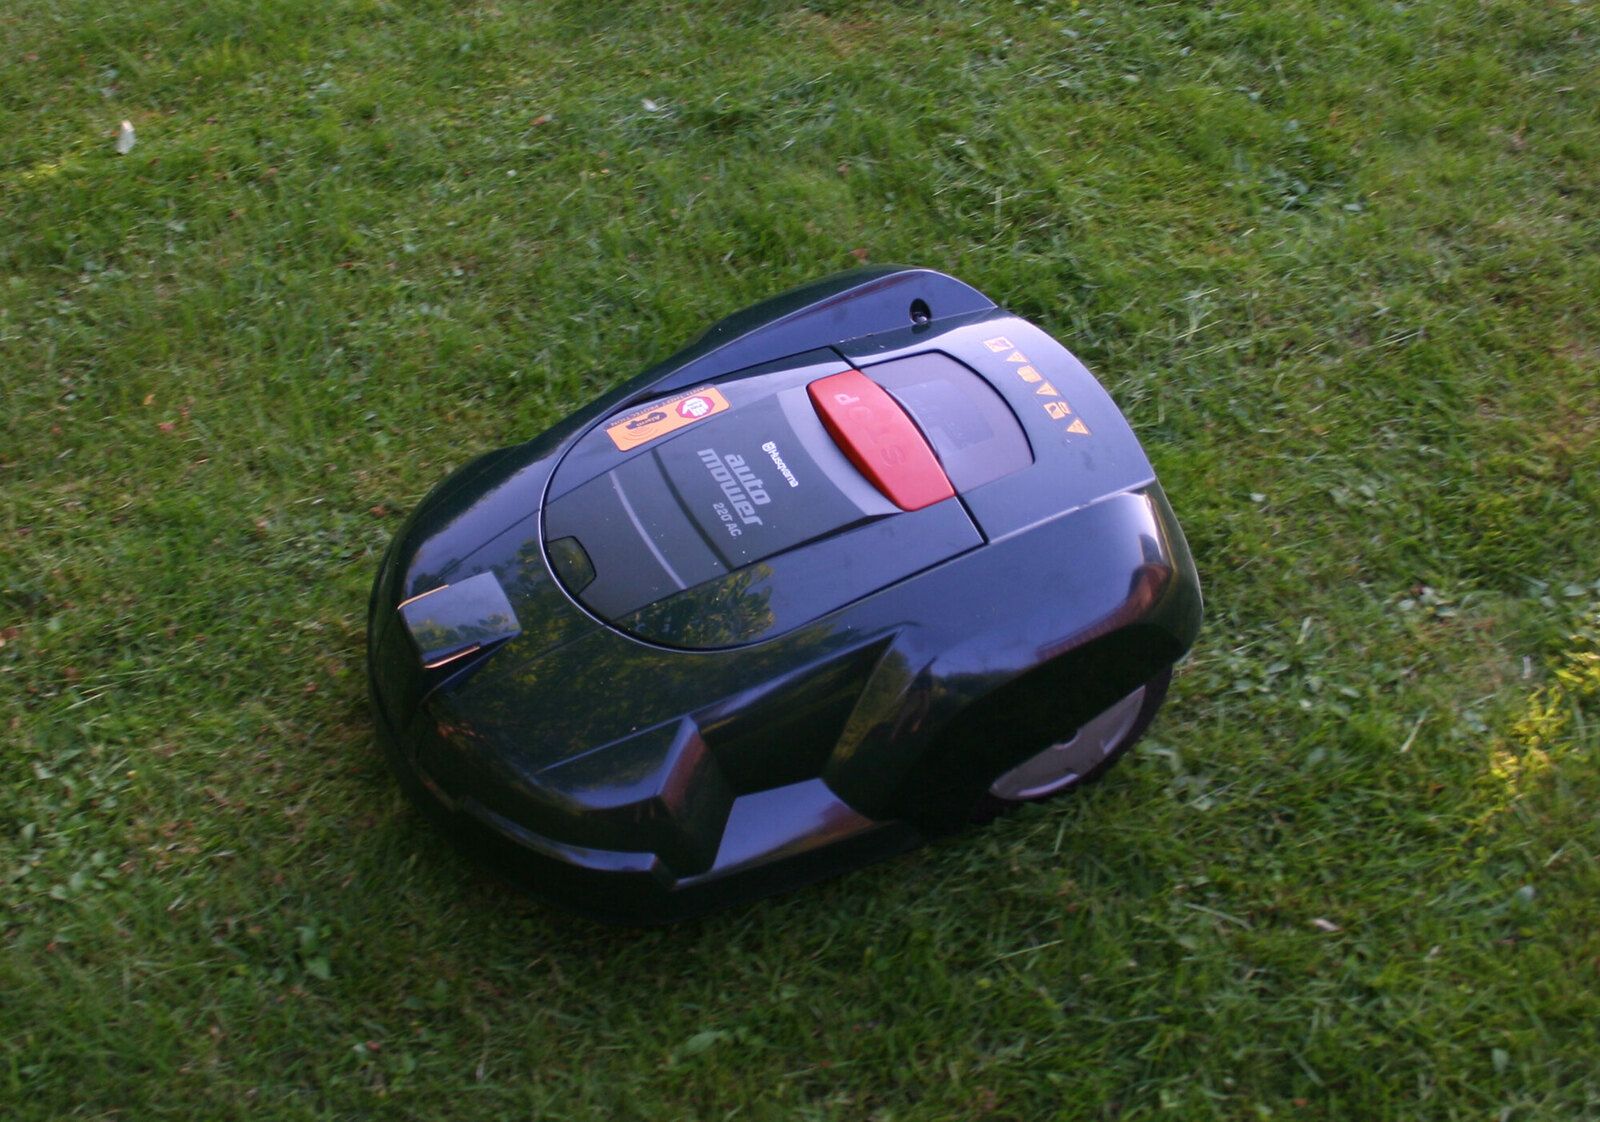
ABS stworzony do pracy na zewnątrz. Drukuje się tak samo, potrzebuje tej samej obudowy i znosi to samo ciepło, ale na słońcu nie blaknie i nie kruszeje, więc to filament do części ogrodowych i wszystkiego, co stoi na balkonie.
- Odporny na słońce: po dwóch latach na zewnątrz Polymaker zmierzył prawie zerową zmianę koloru
- Wytrzymuje do 103 °C i jest mocniejszy niż ABS
- Potrzebuje obudowy i wentylacji, tak jak ABS
- Kosztuje mniej więcej o jedną trzecią więcej niż PLA, PETG czy ABS
Dane: Polymaker ASA · Grafika: wykonana w CadFlow
Dane: Polymaker ASA · Zdjęcie: Denoir, Domena publiczna
Dane: Polymaker ASA · Grafika: wykonana w CadFlow
TPU
Poliuretan termoplastyczny, Shore 95A
29,99 $ za szpulę 0,75 kg
- Dysza
- od 210 do 230 °C
- Stół
- od 25 do 60 °C
- Obudowa
- Niepotrzebna
- Odporność cieplna
- Brak danych, jest miękki
- Wytrzymałość na płasko
- Rozciąga się do 6,5 raza swojej długości
- Suszenie
- 70 °C przez 8 h
Gumowaty filament do części, które mają się zginać i wracać do kształtu: etui na telefony, nóżki, uszczelki, odbojniki i rękojeści. Ten ma twardość 95A, wysoką jak na TPU, i drukuje się w temperaturach PLA, bez obudowy.
- Zanim pęknie, rozciąga się do ponad sześciokrotności swojej długości
- Drukuje się w temperaturach PLA, na zimnym stole, bez obudowy
- Wymaga ekstrudera direct drive; Polymaker odradza drukarki z bowdenem
- Chłonie więcej wody niż wszystko tutaj poza nylonem, więc najpierw go wysusz
Dane: Polymaker PolyFlex TPU95 · Grafika: wykonana w CadFlow
Dane: Polymaker PolyFlex TPU95 · Zdjęcie: Snapmaker, Licencja Unsplash
Dane: Polymaker PolyFlex TPU95 · Grafika: wykonana w CadFlow
Nylon
Poliamid (PA), tutaj kopolimer nylonu 6 i 6/66
49,99 $ za szpulę 0,75 kg
- Dysza
- od 250 do 270 °C
- Stół
- od 25 do 50 °C
- Obudowa
- Potrzebna
- Odporność cieplna
- 111 °C
- Wytrzymałość na płasko
- 78 MPa
- Suszenie
- 100 °C przez 8 h, potem drukuj prosto z suszarki
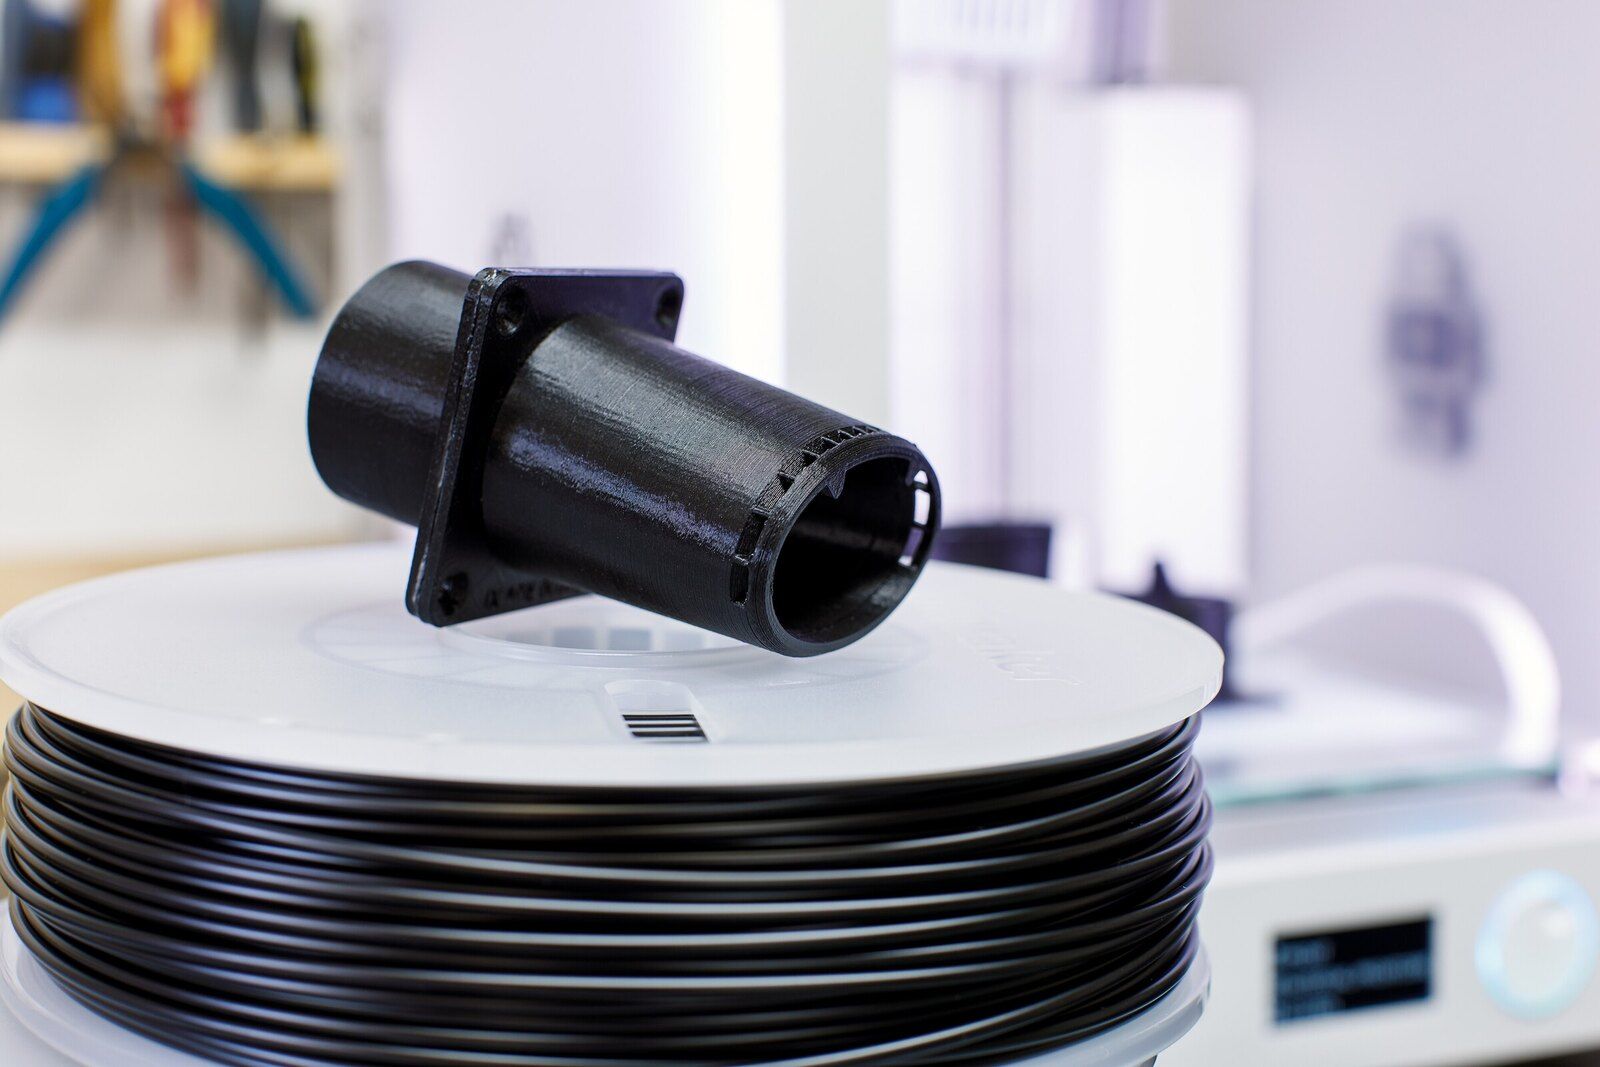
Najmocniejszy z sześciu i najlepiej znoszący ciepło, do kół zębatych, zawiasów i części pod prawdziwym obciążeniem. Haczyk to woda: nylon chłonie ją z powietrza, więc trzeba go wysuszyć i drukować prosto z suszarki, a część, która nasiąknie wodą, traci ponad połowę wytrzymałości.
- Najmocniejszy z sześciu: 78 MPa na płasko, o połowę więcej niż PLA
- Po wygrzaniu wytrzymuje do 111 °C, najwięcej z sześciu
- Szybko chłonie wodę, więc trzeba go suszyć i drukować prosto z suszarki
- Najdroższy: 49,99 $ za szpulę 0,75 kg
Dane: Polymaker PolyMide CoPA · Grafika: wykonana w CadFlow
Dane: Polymaker PolyMide CoPA · Zdjęcie: Svitlana Lozova, CC BY-SA 4.0
Dane: Polymaker PolyMide CoPA · Grafika: wykonana w CadFlow
Ile kosztuje jeden wydruk z każdego z nich, sprawdzisz w naszym kalkulatorze kosztów druku 3D.
Odporność na ciepło
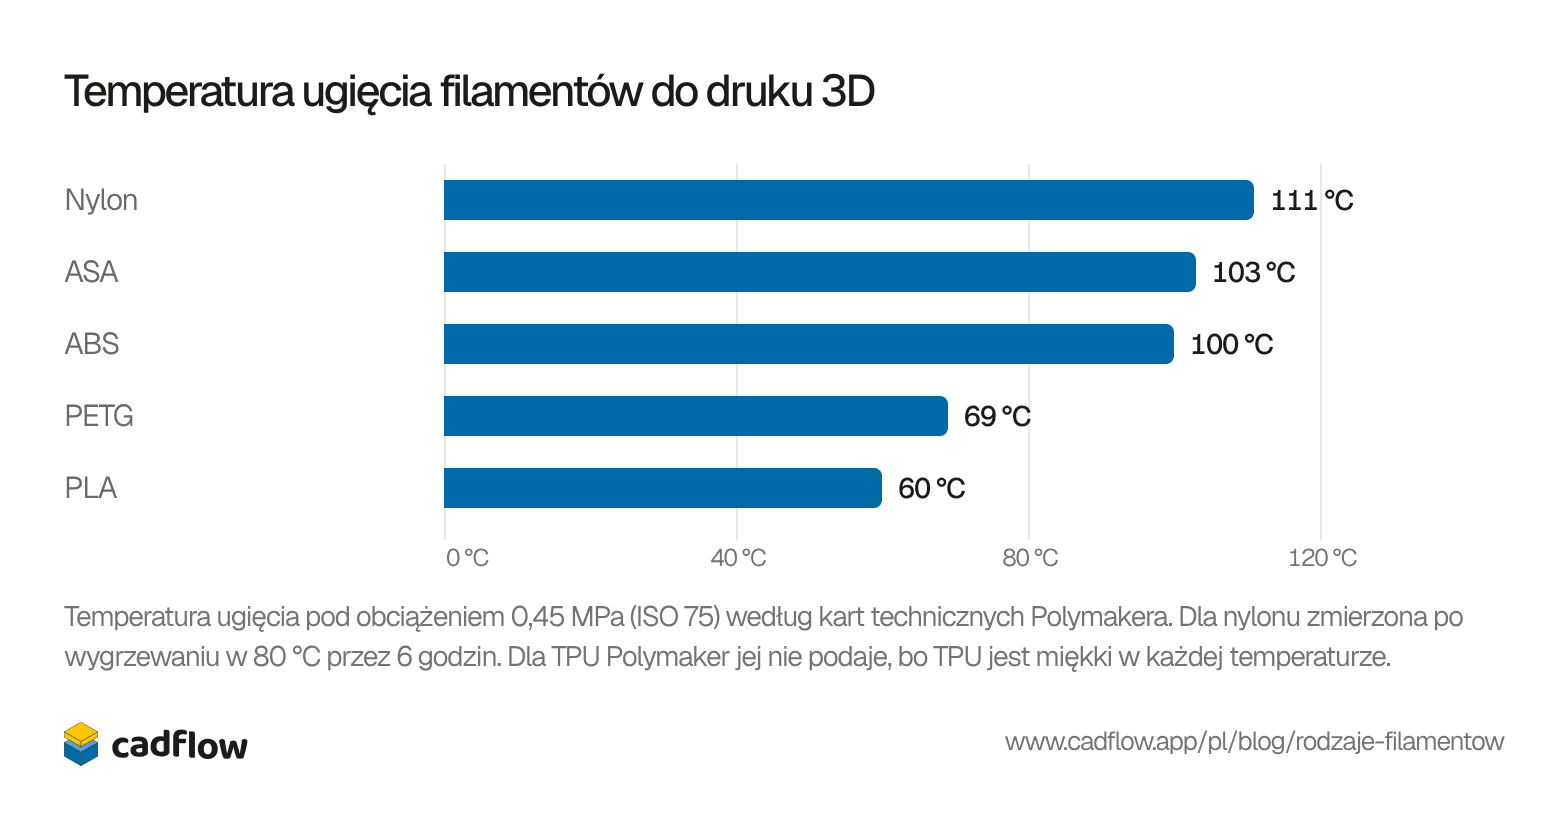
Temperatura ugięcia pod obciążeniem (HDT) to temperatura, w której próbka pod niewielkim obciążeniem (0,45 MPa) zaczyna się uginać. Na tę liczbę patrz, kiedy część będzie się nagrzewać. PLA poddaje się w 60 °C, a PETG w 69 °C, podczas gdy ABS i ASA wytrzymują do mniej więcej 100 °C.
Pokaż jako tabelę
| Filament | Temperatura ugięcia |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Wytrzymałość zależy od kierunku druku
Wydruk jest najsłabszy między warstwami, bo każda warstwa łączy się tylko z tą pod spodem. Polymaker testuje każdy materiał na dwa sposoby: wydrukowany na płasko, kiedy siła ciągnie wzdłuż warstw, i wydrukowany na stojąco, kiedy rozrywa je od siebie. PLA traci w poprzek warstw mniej więcej jedną czwartą wytrzymałości, a nylon około 40%, podczas gdy PETG zachowuje jej 95%.
Hak wydrukowany na stojąco, którego obciążenie rozrywa warstwy, może więc pęknąć tam, gdzie ten sam hak wydrukowany na leżąco by wytrzymał. Obróć część tak, żeby obciążenie szło wzdłuż warstw, a jeśli się nie da, wybierz PETG, któremu to najmniej przeszkadza.
Na płasko, rozciąganie wzdłuż warstwNa stojąco, rozciąganie w poprzek warstw
Pokaż jako tabelę
| Filament | Wytrzymałość na rozciąganie |
|---|---|
| Nylon, na płasko | 78 MPa |
| Nylon, na stojąco | 45,8 MPa |
| PLA, na płasko | 52,3 MPa |
| PLA, na stojąco | 40,5 MPa |
| PETG, na płasko | 48 MPa |
| PETG, na stojąco | 45,7 MPa |
| ASA, na płasko | 43,8 MPa |
| ASA, na stojąco | 32 MPa |
| ABS, na płasko | 33,4 MPa |
| ABS, na stojąco | 29,7 MPa |
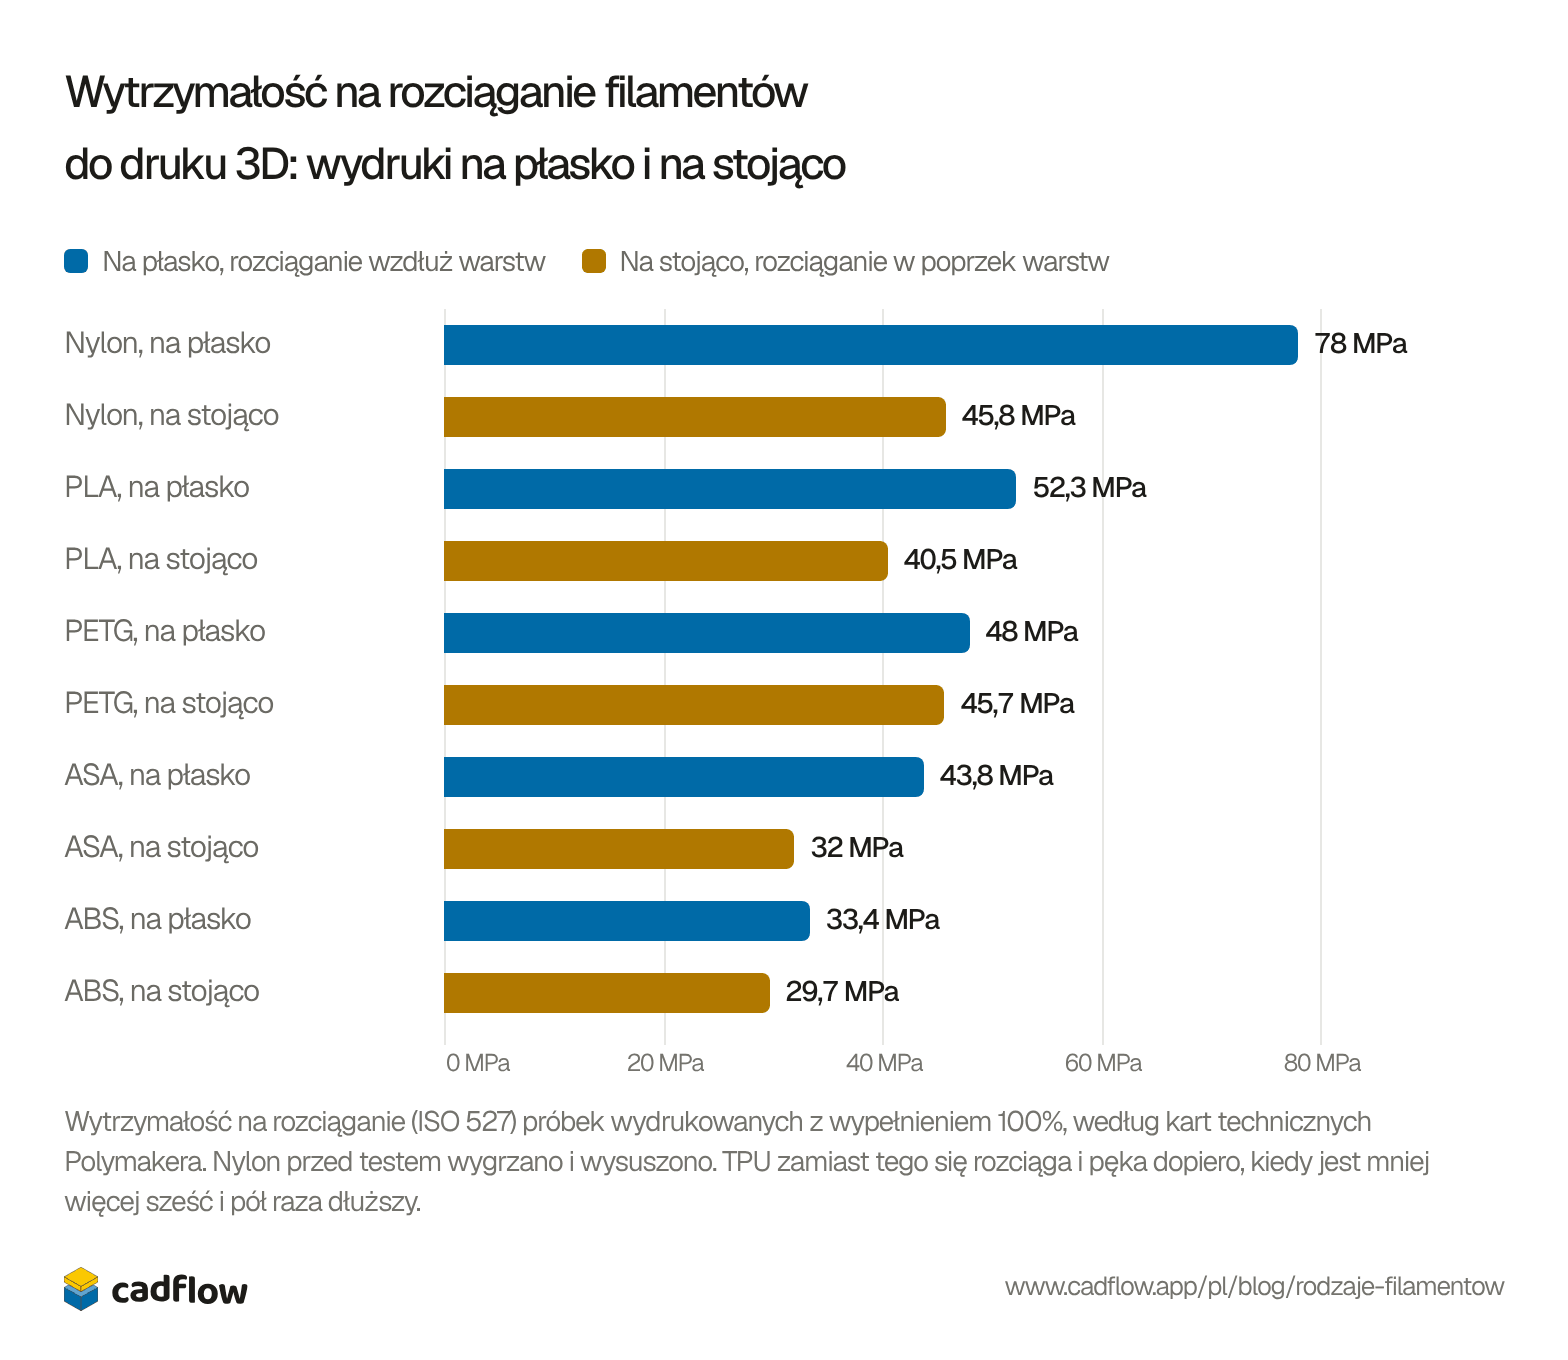
Wytrzymałość na rozciąganie to nie wszystko. ABS jest najsłabszy z pięciu na tym wykresie, ale w teście udarności z karbem znosi uderzenie pięć razy lepiej niż PLA, a także lepiej niż nylon, dopóki nylon jest suchy.
Woda, czyli dlaczego nylon potrzebuje suszarki
Każdy filament chłonie trochę wody z powietrza, a wilgotny filament gorzej się drukuje: Polymaker pisze na przykład, że wilgotny PETG nitkuje. Nylon chłonie jej dużo więcej niż reszta, dlatego jego karta każe go suszyć w 100 °C przez 8 godzin i drukować prosto z suszarki. Każdą szpulę trzymaj zamkniętą w woreczku z pochłaniaczem wilgoci, aż zaczniesz z niej drukować.
Pokaż jako tabelę
| Filament | Wchłonięta woda |
|---|---|
| Nylon | 2,82% |
| TPU | 0,82% |
| PLA | 0,51% |
| PETG | 0,51% |
| ASA | 0,40% |
| ABS | 0,35% |
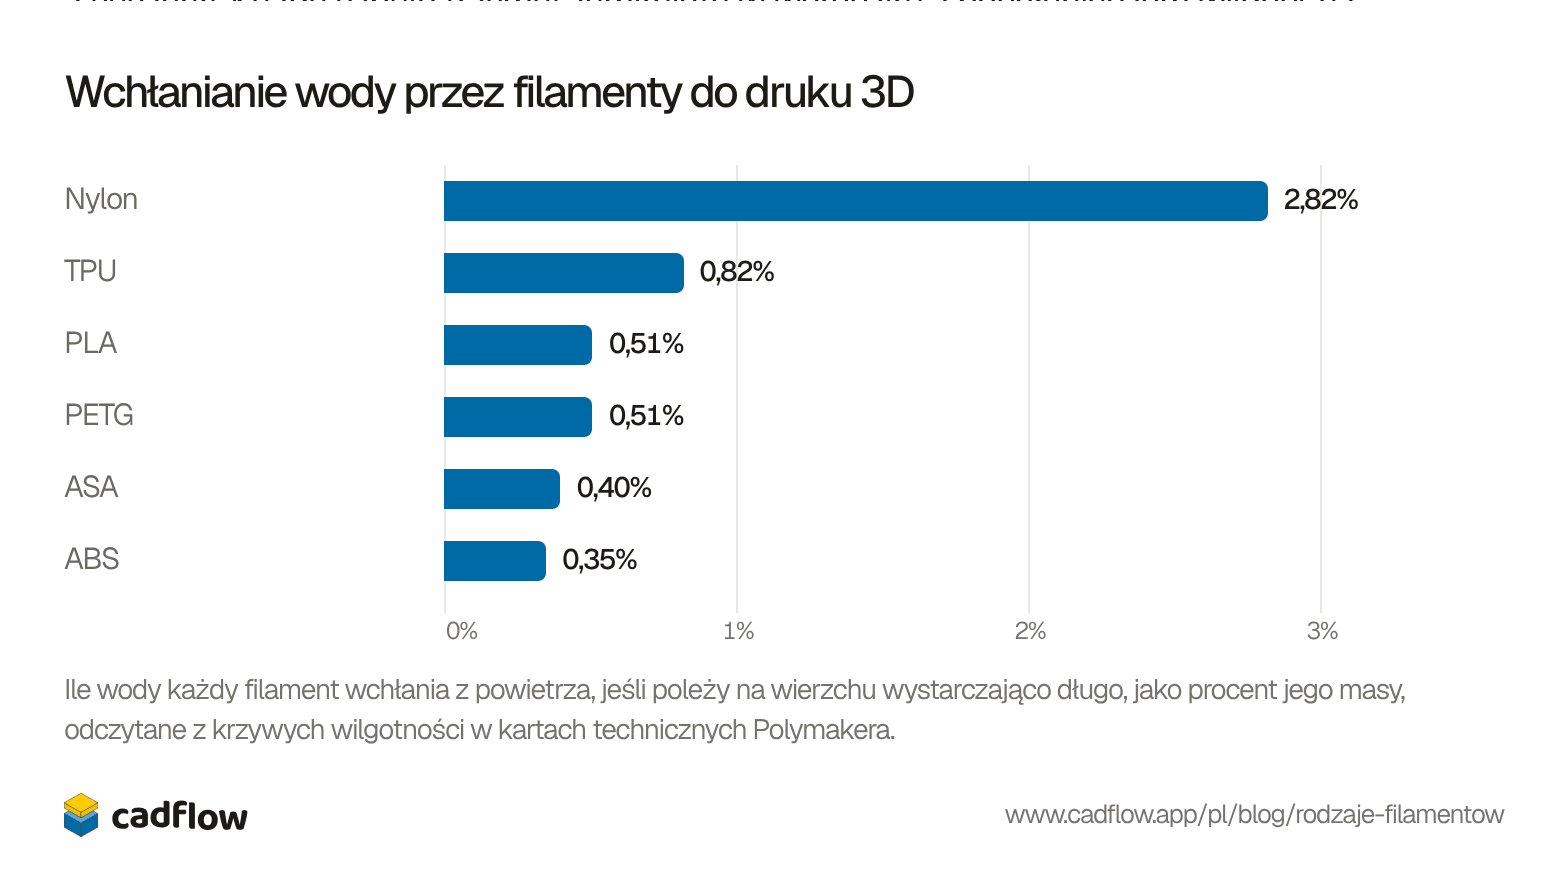


Woda zmienia nie tylko wydruk, ale i samą część. Polymaker moczył próbki z nylonu przez 48 godzin w wodzie o temperaturze 60 °C: wytrzymały 34 MPa zamiast 78, ale w teście z karbem znosiły uderzenie cztery razy lepiej. Część z nylonu, która pracuje w wilgotnym miejscu, w efekcie jest słabsza, ale odporniejsza na uderzenia, niż pokazują jej liczby na sucho.
Poza listą
Wiele marek sprzedaje mieszanki pod nazwami PLA+, PLA silk czy PLA matt. Drukują się jak PLA, ale ich skład i wytrzymałość zależą od marki, więc sprawdź kartę danej marki. Poliwęglan (PC) oraz wersje PLA, PETG i nylonu z włóknem węglowym lub szklanym są do sztywniejszych albo bardziej nagrzewających się części. Te z włóknem zużywają mosiężne dysze, więc potrzebują dyszy ze stali hartowanej.
Takie części w CadFlow
Tworzymy CadFlow, program 3D do rzeczy, które budujesz. Odtwarza budowę jako film krok po kroku, który każdy zrozumie, i nie jest jeszcze publicznie dostępny. Jeśli chcesz go wypróbować, zapisz się na listę oczekujących.
Najczęstsze pytania
Który filament jest najmocniejszy?
Z tych sześciu nylon: 78 MPa wydrukowany na płasko w testach Polymakera, wobec 52 dla PLA i 48 dla PETG. Wydrukowane na stojąco nylon i PETG są prawie na równi, 45,8 i 45,7 MPa.
Czy PLA nadaje się do kontaktu z żywnością?
Polymaker tego nie twierdzi: w swoim sklepie, na stronach PLA, PETG, ABS i ASA, pisze, że nie ma żadnych danych o tym, czy te materiały są bezpieczne w kontakcie z żywnością. Prusament podaje, że sam PLA jest bezpieczny dla żywności, ale odradza wielokrotne jedzenie i picie z wydruków, bo w drobnych szczelinach na powierzchni wydruku mogą się gromadzić bakterie. Pomaga powłoka dopuszczona do kontaktu z żywnością.
Czy potrzebuję obudowy?
Do PLA, PETG i TPU nie. ABS i ASA jej potrzebują, żeby większe części się nie wyginały. Karta techniczna nylonu Polymakera też jej wymaga, choć strona w sklepie mówi, że nie jest potrzebna.
Czym różni się ABS od ASA?
Drukują się prawie tak samo i znoszą mniej więcej to samo ciepło, 100 i 103 °C. ASA jest stworzony, żeby wytrzymać słońce: po dwóch latach na zewnątrz Polymaker zmierzył prawie zerową zmianę koloru. ABS jest trochę tańszy i lepiej znosi uderzenia, a ASA ma większą wytrzymałość na rozciąganie.
Dlaczego mój filament nitkuje?
Często dlatego, że jest wilgotny. Polymaker pisze, że mokry PETG nitkuje, a jego karty techniczne podają temperaturę i czas suszenia dla każdego filamentu, od 55 °C dla PLA do 100 °C dla nylonu.
Skąd są te liczby?
Z kart technicznych Polymakera dla PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 i PolyMide CoPA, sprawdzonych 29 października 2026, oraz ze stron jego sklepu: ceny i to, do czego według producenta nadaje się każdy materiał. Porównaliśmy je z kartami Prusamentu. Prusament mierzy sztywność inną metodą, więc sztywności tu nie porównujemy.
Darmowe narzędzia do tego
- Kalkulator kosztów druku 3DIle kosztuje wydruk w filamencie, prądzie i zużyciu drukarki i ile za niego brać.
- Kalkulator wielokrążkaDodaj bloczki, pociągnij linę i zobacz, o ile lżejszy robi się ciężar i ile więcej liny wyciągasz. Wydrukuj też bloczki.
- Generator kół zębatychKoła zębate walcowe z prawdziwym zarysem ewolwentowym i koło, które napędzają. Zobacz, jak się obracają, i pobierz STL, SVG albo DXF.
Historia tego wpisu
- Opublikowano
Przeczytaj też

Dysze do drukarki 3D: rozmiary, materiały i która do czego

Rodzaje drukarek 3D: FDM, żywica, SLS, MJF, PolyJet i metal

Ranking drukarek 3D 2027: 8 najpopularniejszych w jednym teście


Tego bloga pisze zespół CadFlow. W CadFlow budujesz swój projekt w 3D i pokazujesz, jak go złożyć.
Zobacz, jak działa CadFlow