

フィラメントの種類を比較:PLA・PETG・ABS・ASA・TPU・ナイロン

3Dプリントの大半はPLAで、模型や試作品ならそれで正解です。ほかの5種類はPLAでは無理な部品のためのもので、それぞれがPLAの弱点を1つずつ補っています。公平に比べるため、以下の数値はすべて1つのメーカーのデータシートから取りました。このメーカーは6種類すべてを同じ方法で印刷し、試験しています。
紹介するフィラメント
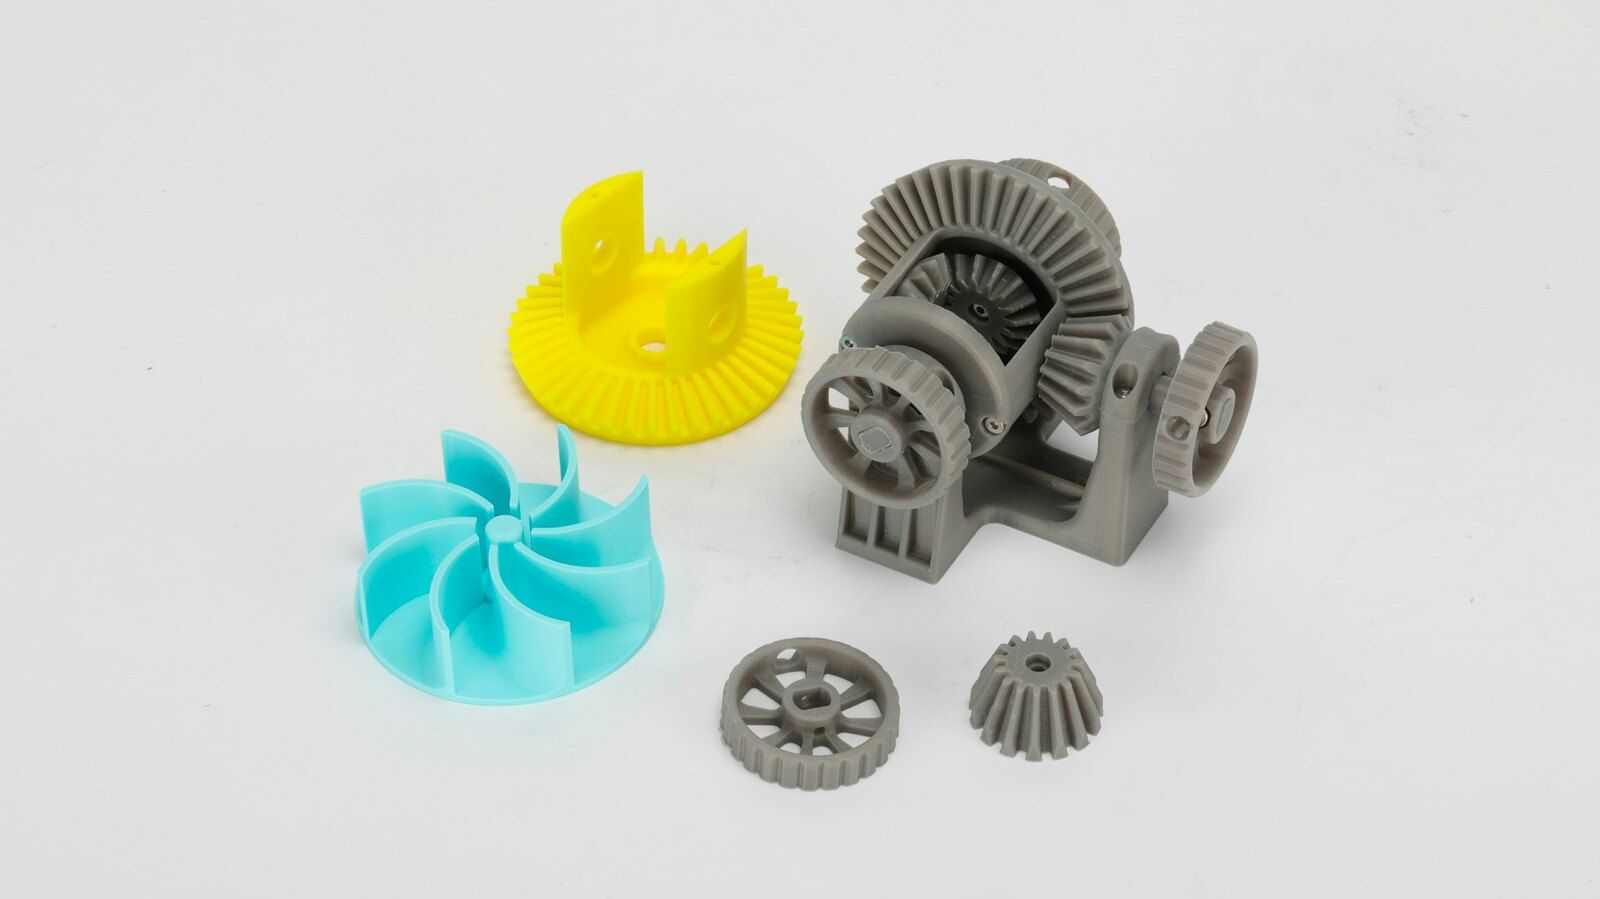
家庭用の3Dプリンターで印刷できる、PLAからナイロンまでの6種類です。各カードには、CadFlowでレンダリングしたスプール、その素材で作った実物の部品の写真、その素材で印刷するためにCadFlowで作った部品、ほかの5種類と並べてグラフにした数値、印刷設定、価格、長所と短所を2つずつ載せています。
数値の出どころ
Polymakerが公開している6種類のフィラメントの技術データシートで、2026年10月29日に確認しました。Prusamentのデータシートとも照らし合わせたところ、強度の差は数MPa以内で、耐熱温度もASA以外はほぼ一致しました。PrusamentはASAを93℃としています。
価格
2026年10月29日時点の、Polymaker米国公式ストアでのほとんどの色の税抜き価格です。TPUとナイロンは0.75kgのスプールしかありません。
| 印刷するもの | フィラメント |
|---|---|
| 模型、試作品、最初の印刷 | PLA |
| ブラケット、クリップ、よく手に触れる部品 | PETG |
| 熱くなる部品、ぶつけられる部品 | ABS(密閉型で) |
| 屋外に置くもの全般 | ASA(密閉型で) |
| 曲がる部品:ケース、脚、パッキン | TPU |
| ギア、ヒンジ、本当に力がかかる部品 | ナイロン |
PLA
ポリ乳酸
$19.99(1kg)
- ノズル温度
- 190〜230℃
- ベッド温度
- 25〜60℃
- エンクロージャー
- 不要
- 耐熱温度
- 60℃
- 強度(横置き)
- 52.3MPa
- 乾燥
- 湿気を吸ったときだけ:55℃で6時間
多くの人が最初に使い、そのまま使い続けるフィラメントです。ベッドを加熱してもしなくても、どのプリンターでもほとんど反らずに印刷でき、6種類の中で最も剛性が高いので、模型や試作品、屋内で使うものに向いています。
- どのプリンターでも印刷でき、エンクロージャー不要で反りも少ない
- 6種類で最も剛性が高く、横置きならPETGより強い
- 耐熱温度は60℃で、TPUを除けば6種類で最も低い
- もろく、曲がらずに割れる。衝撃にも6種類で最も弱い
データ:Polymaker PolyLite PLA · 画像:CadFlowで作成
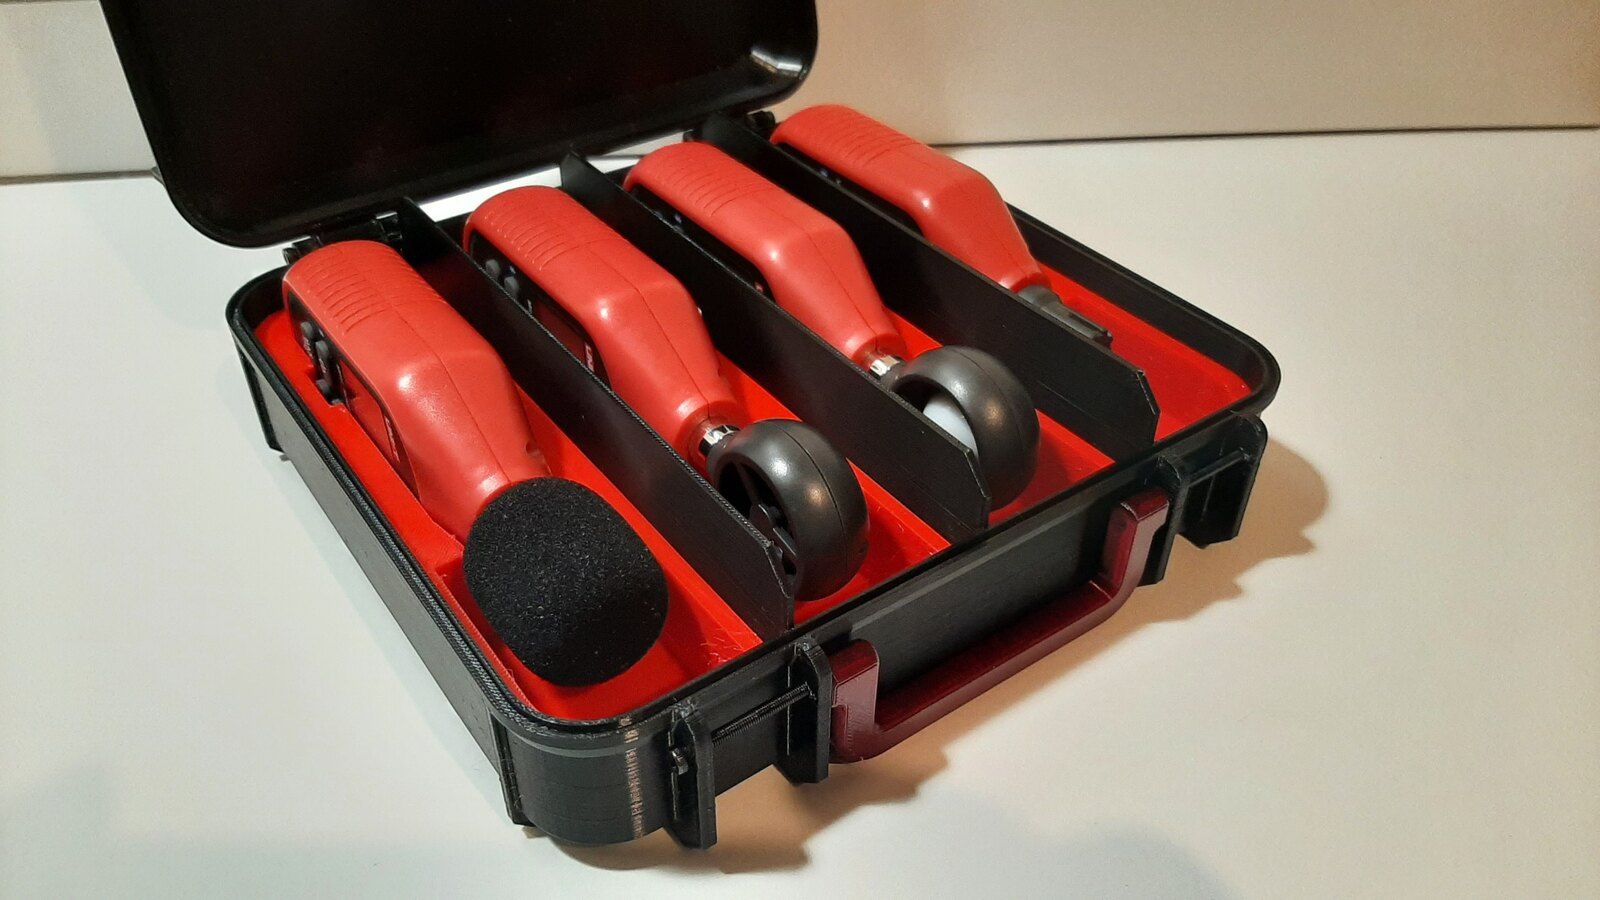
データ:Polymaker PolyLite PLA · 写真:Snapmaker、Unsplashライセンス
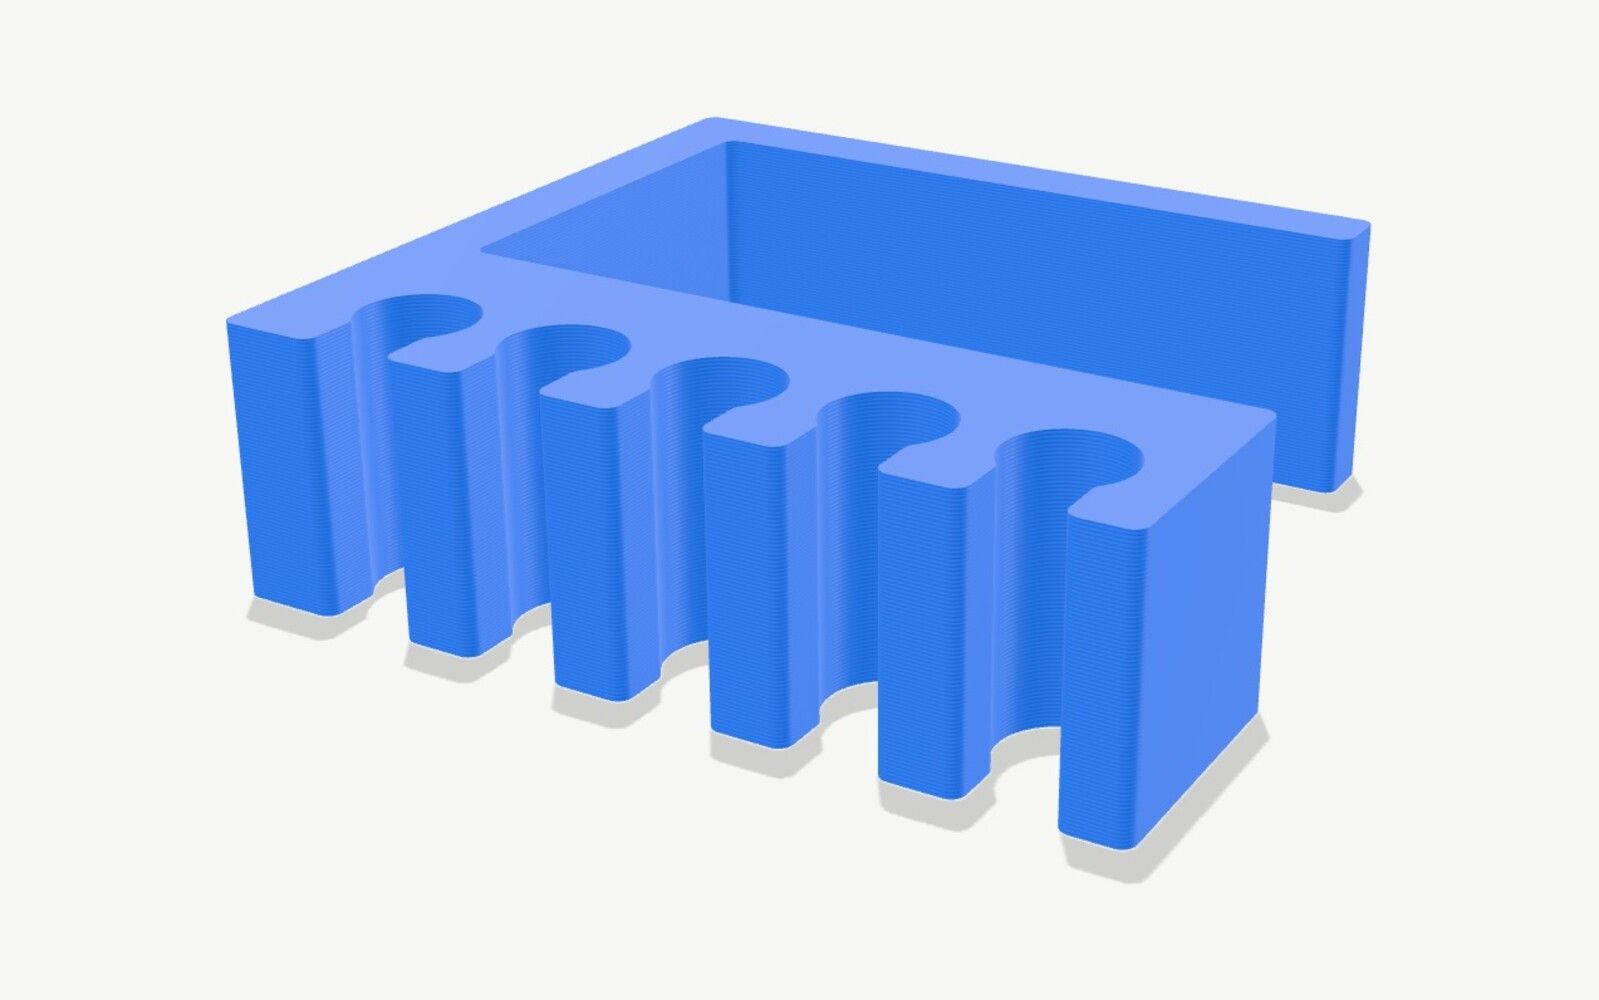
データ:Polymaker PolyLite PLA · 画像:CadFlowで作成
PETG
グリコール変性ポリエチレンテレフタレート
$19.99(1kg)
- ノズル温度
- 240〜260℃
- ベッド温度
- 60〜70℃
- エンクロージャー
- 不要
- 耐熱温度
- 69℃
- 強度(横置き)
- 47.96MPa
- 乾燥
- 60℃で6時間
実際に使う部品を作るなら、PLAの次はこれです。ブラケット、クリップ、ホルダーなど、少し熱や水にさらされるものに向いています。価格はPLAと同じで、エンクロージャーも要らず、層どうしはほかのどれよりもしっかりくっつきます。
- 層間の強度が層に沿った強度とほぼ同じで、6種類で最も優秀
- エンクロージャー不要でにおいも少なく、価格はPLAと同じ
- 空気中の水分を吸い、湿ったPETGは糸引きする
- 耐熱温度は69℃で、PLAより少し高いだけ
データ:Polymaker PETG · 画像:CadFlowで作成
データ:Polymaker PETG · 写真:J. C. Barros、CC BY 4.0
データ:Polymaker PETG · 画像:CadFlowで作成
ABS
アクリロニトリル・ブタジエン・スチレン
$19.99(1kg)
- ノズル温度
- 245〜265℃
- ベッド温度
- 90〜100℃
- エンクロージャー
- 必要
- 耐熱温度
- 100℃
- 強度(横置き)
- 33.4MPa
- 乾燥
- 70℃で6時間
レゴブロックと同じプラスチックで、熱くなる部品や、ぶつけられる部品に使います。エンクロージャーが必要です。Polymakerによると、エンクロージャーのないプリンターで問題なく印刷できるのは、こぶしくらいの大きさまでの部品です。
- 耐熱温度は100℃で、PLAより40℃高い
- 粘り強く、ノッチ付き衝撃強さはPLAの5倍
- エンクロージャーがないと、大きな部品は反る
- 印刷中ににおうため、Polymakerは十分な換気を推奨
データ:Polymaker PolyLite ABS · 画像:CadFlowで作成
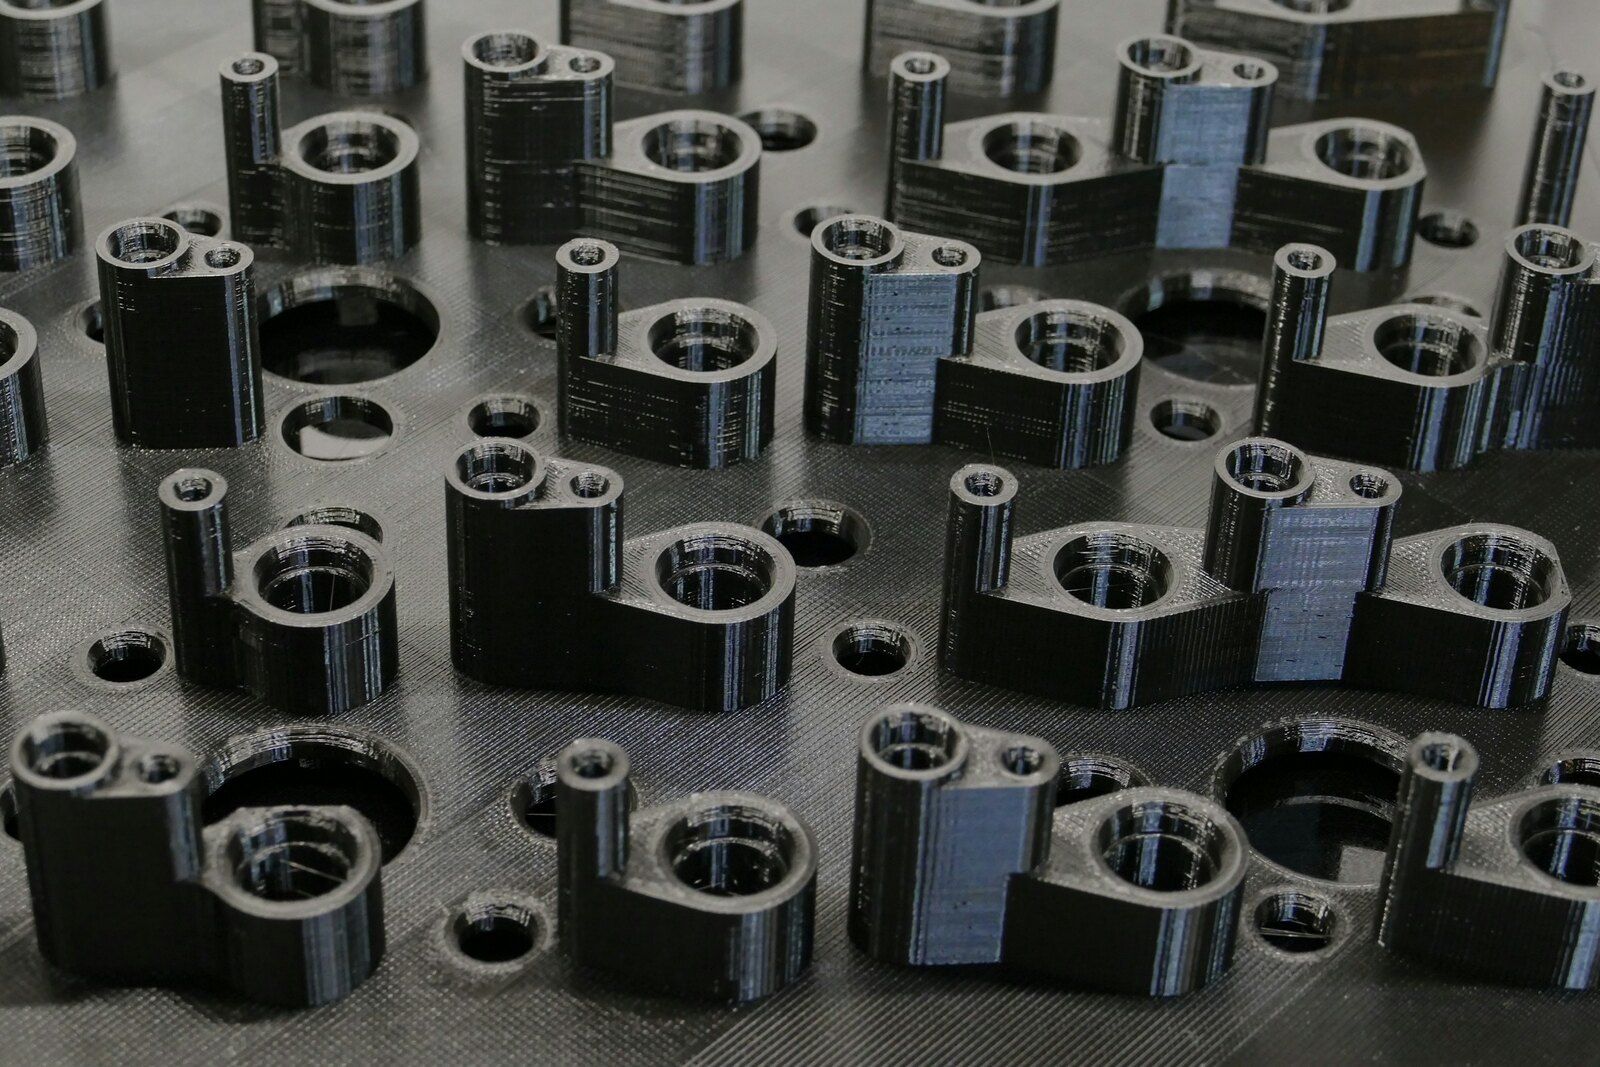
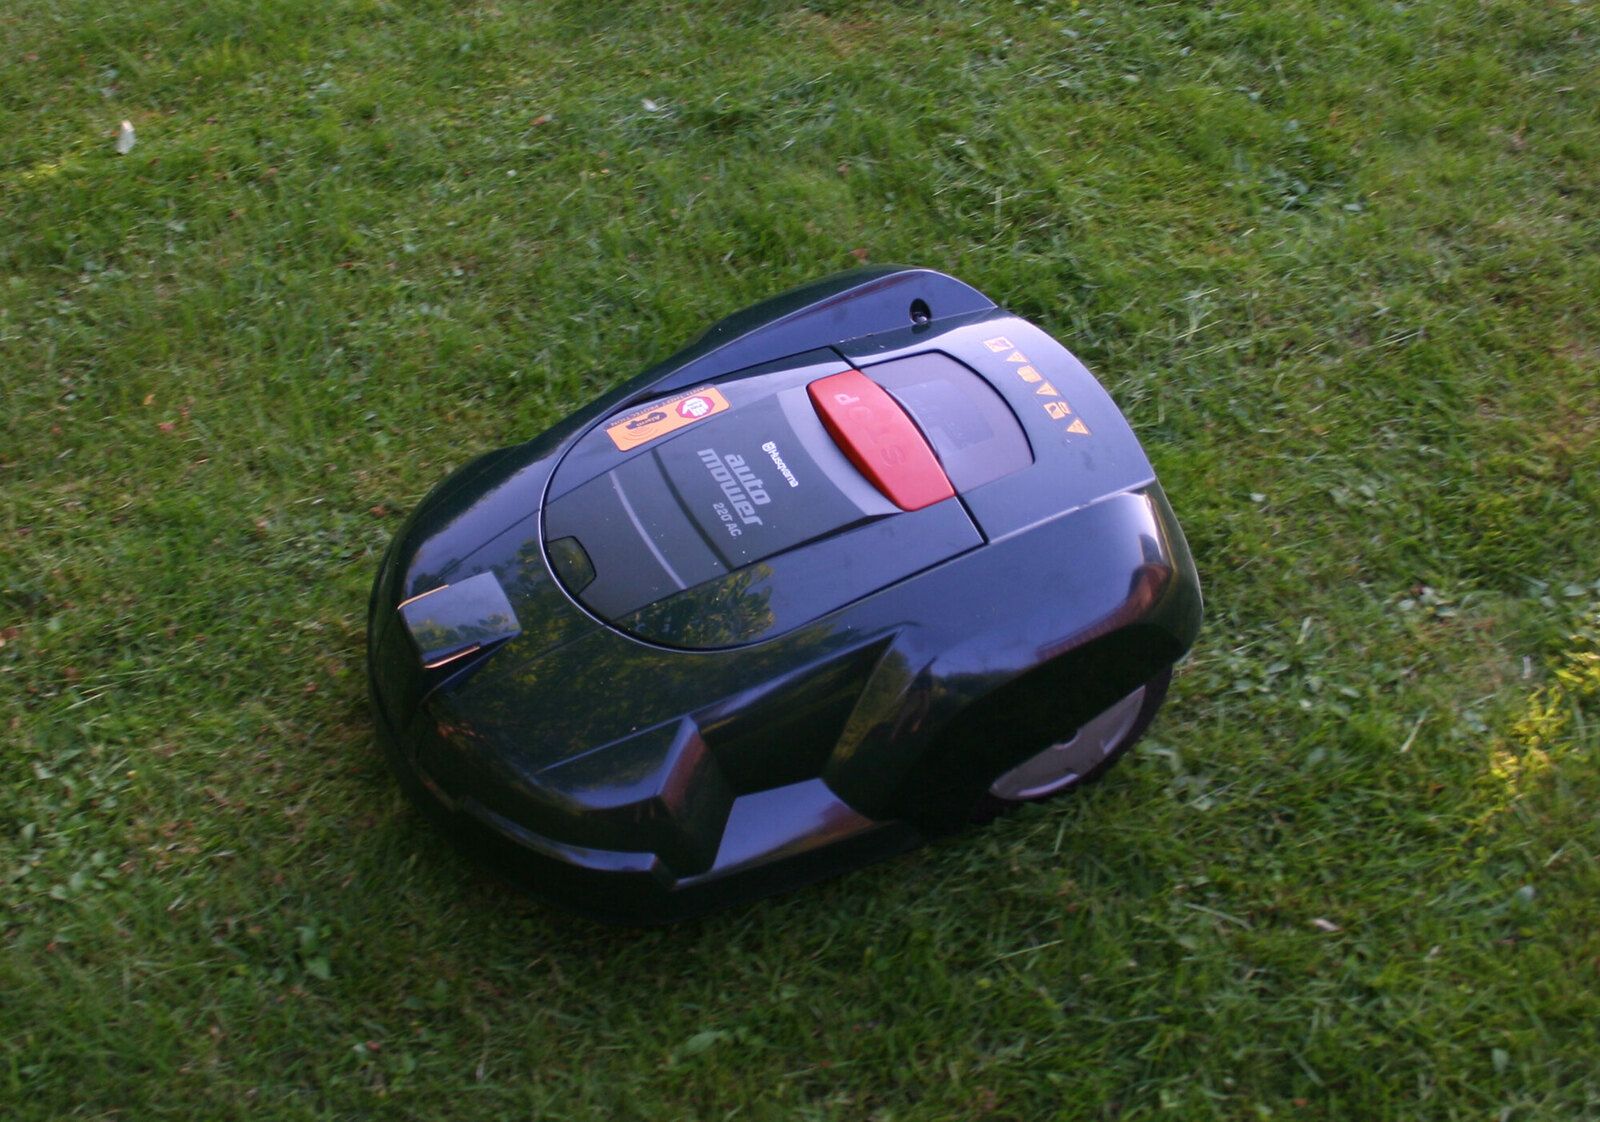
データ:Polymaker PolyLite ABS · 写真:eMotion Tech、Unsplashライセンス
データ:Polymaker PolyLite ABS · 画像:CadFlowで作成
ASA
アクリロニトリル・スチレン・アクリレート
$26.99(1kg)
- ノズル温度
- 230〜260℃
- ベッド温度
- 75〜95℃
- エンクロージャー
- 必要
- 耐熱温度
- 103℃
- 強度(横置き)
- 43.8MPa
- 乾燥
- 70℃で7時間
屋外に置けるように作られたABSです。印刷方法も、エンクロージャーが必要な点も、耐熱性も同じですが、日光で色あせたりもろくなったりしないので、庭で使う部品やベランダに置くものにはこれを選びます。
- 日光に強く、Polymakerの測定では屋外に2年置いてもほとんど変色なし
- 耐熱温度は103℃で、ABSより強度も高い
- ABSと同じく、エンクロージャーと換気が必要
- PLA、PETG、ABSより3割ほど高い
データ:Polymaker ASA · 画像:CadFlowで作成
データ:Polymaker ASA · 写真:Denoir、パブリックドメイン
データ:Polymaker ASA · 画像:CadFlowで作成
TPU
熱可塑性ポリウレタン、ショア硬度95A
$29.99(0.75kg)
- ノズル温度
- 210〜230℃
- ベッド温度
- 25〜60℃
- エンクロージャー
- 不要
- 耐熱温度
- 記載なし(軟らかい素材)
- 強度(横置き)
- 元の長さの6.5倍まで伸びる
- 乾燥
- 70℃で8時間
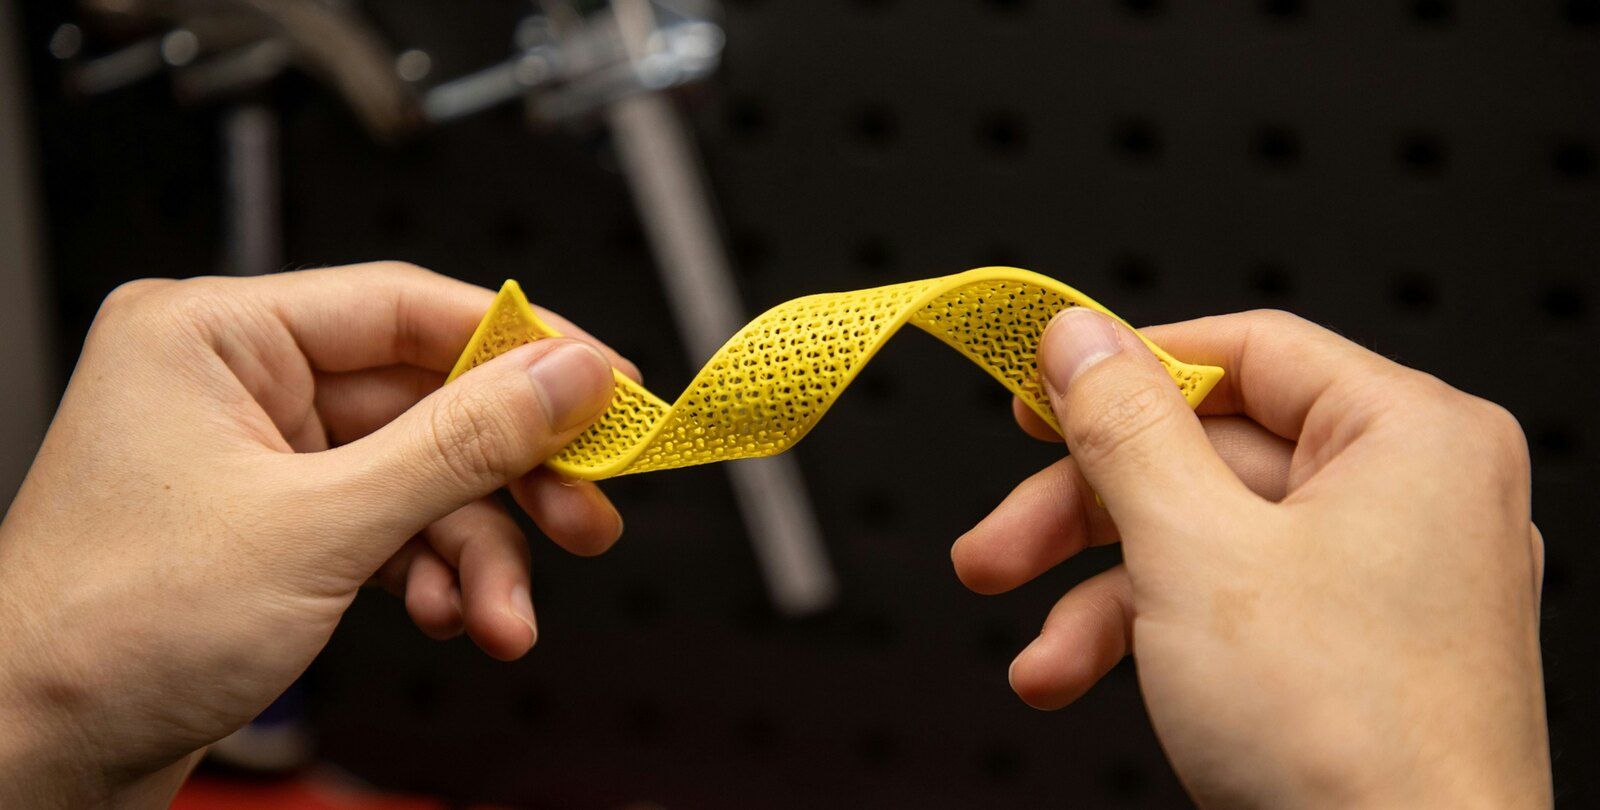
曲がって元に戻る部品のための、ゴムのようなフィラメントです。スマホケース、脚、パッキン、バンパー、グリップに使います。この製品はショア硬度95Aで、TPUとしては硬めです。PLAと同じくらいの温度で、エンクロージャーなしで印刷できます。
- 切れるまでに元の長さの6倍以上伸びる
- PLA並みの温度で、ベッドを加熱せず、エンクロージャーなしで印刷できる
- ダイレクトドライブ式のエクストルーダーが必要で、Polymakerはボーデン式のプリンターを推奨していない
- ナイロンの次に吸湿しやすいので、印刷前に乾燥が必要
データ:Polymaker PolyFlex TPU95 · 画像:CadFlowで作成
データ:Polymaker PolyFlex TPU95 · 写真:Snapmaker、Unsplashライセンス
データ:Polymaker PolyFlex TPU95 · 画像:CadFlowで作成
ナイロン
ポリアミド(PA)、ここではナイロン6と6/66の共重合体
$49.99(0.75kg)
- ノズル温度
- 250〜270℃
- ベッド温度
- 25〜50℃
- エンクロージャー
- 必要
- 耐熱温度
- 111℃
- 強度(横置き)
- 78MPa
- 乾燥
- 100℃で8時間、ドライヤーから給紙して印刷
6種類で最も強く、熱にも最も強いフィラメントで、ギア、ヒンジ、本当に力がかかる部品に使います。難点は水分です。ナイロンは空気中の水分をどんどん吸うので、乾燥させてからドライヤーから直接給紙して印刷する必要があり、水分を吸った部品の強度は半分以下になります。
- 6種類で最も強く、横置きで78MPaとPLAの1.5倍
- アニール後の耐熱温度は111℃で、6種類で最も高い
- すぐに吸湿するため、乾燥とドライヤーからの直接給紙が必要
- 最も高価で、0.75kgのスプールが$49.99
データ:Polymaker PolyMide CoPA · 画像:CadFlowで作成
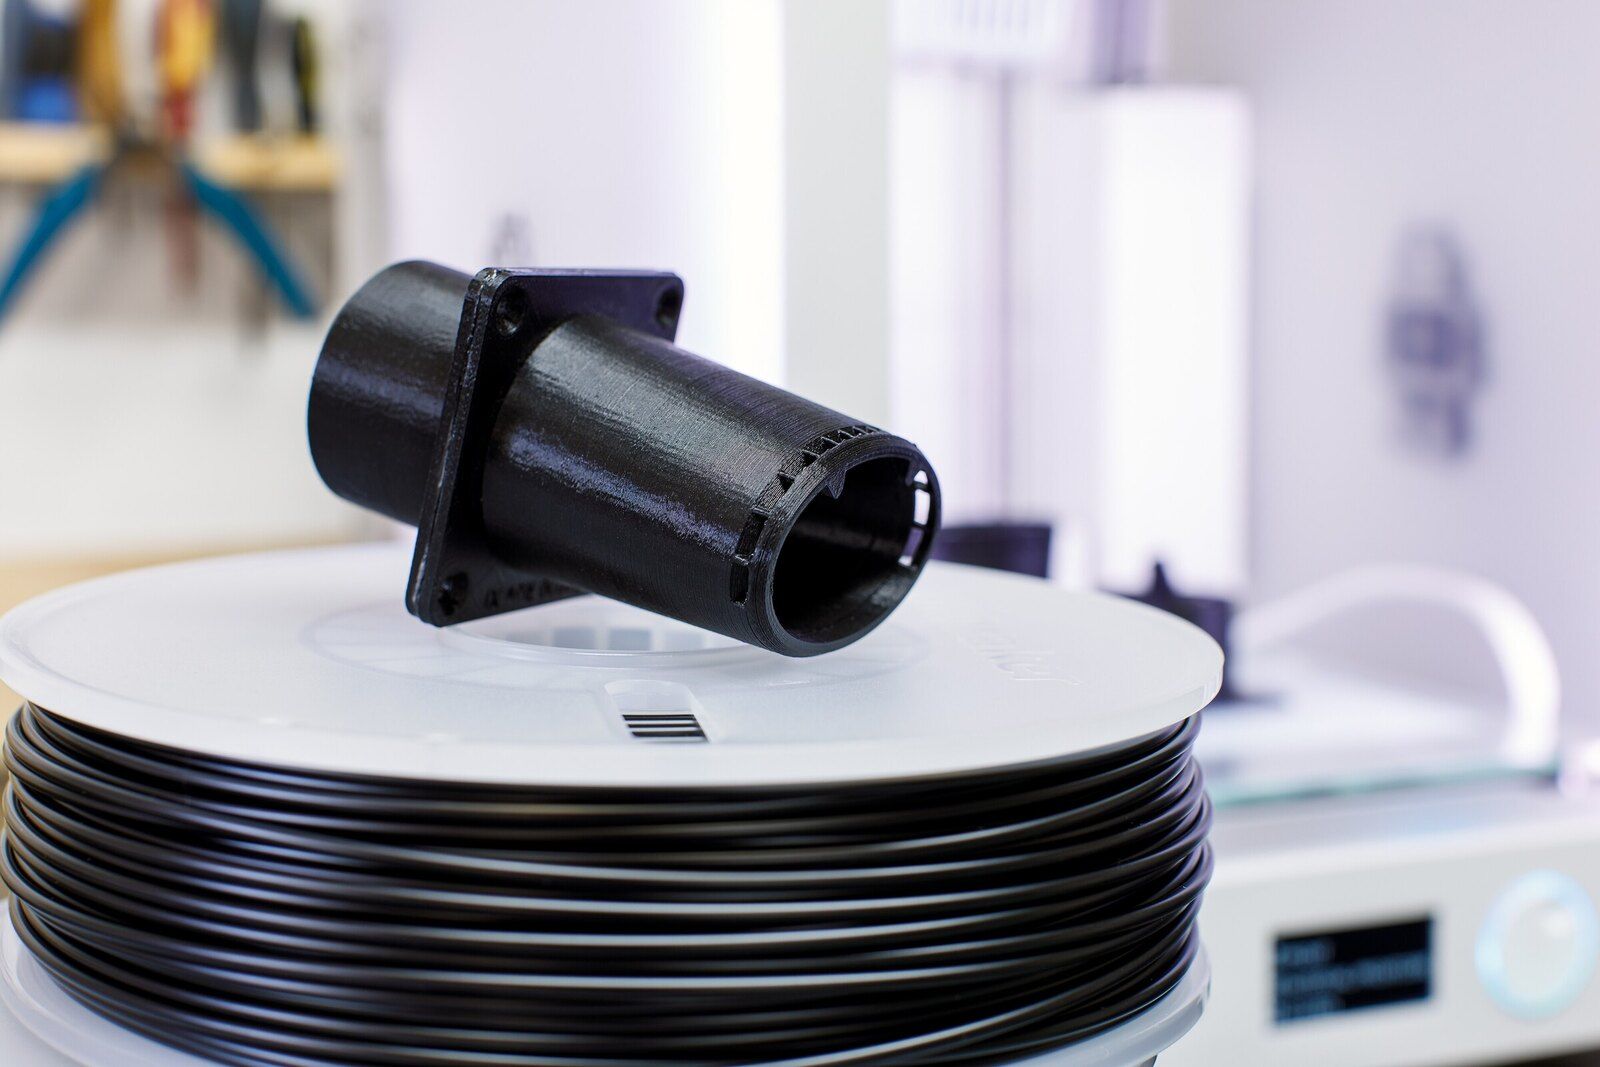
データ:Polymaker PolyMide CoPA · 写真:Svitlana Lozova、CC BY-SA 4.0
データ:Polymaker PolyMide CoPA · 画像:CadFlowで作成
どのフィラメントでも、1回の印刷にかかる費用は3Dプリントの費用計算ツールで調べられます。
熱に強いフィラメント
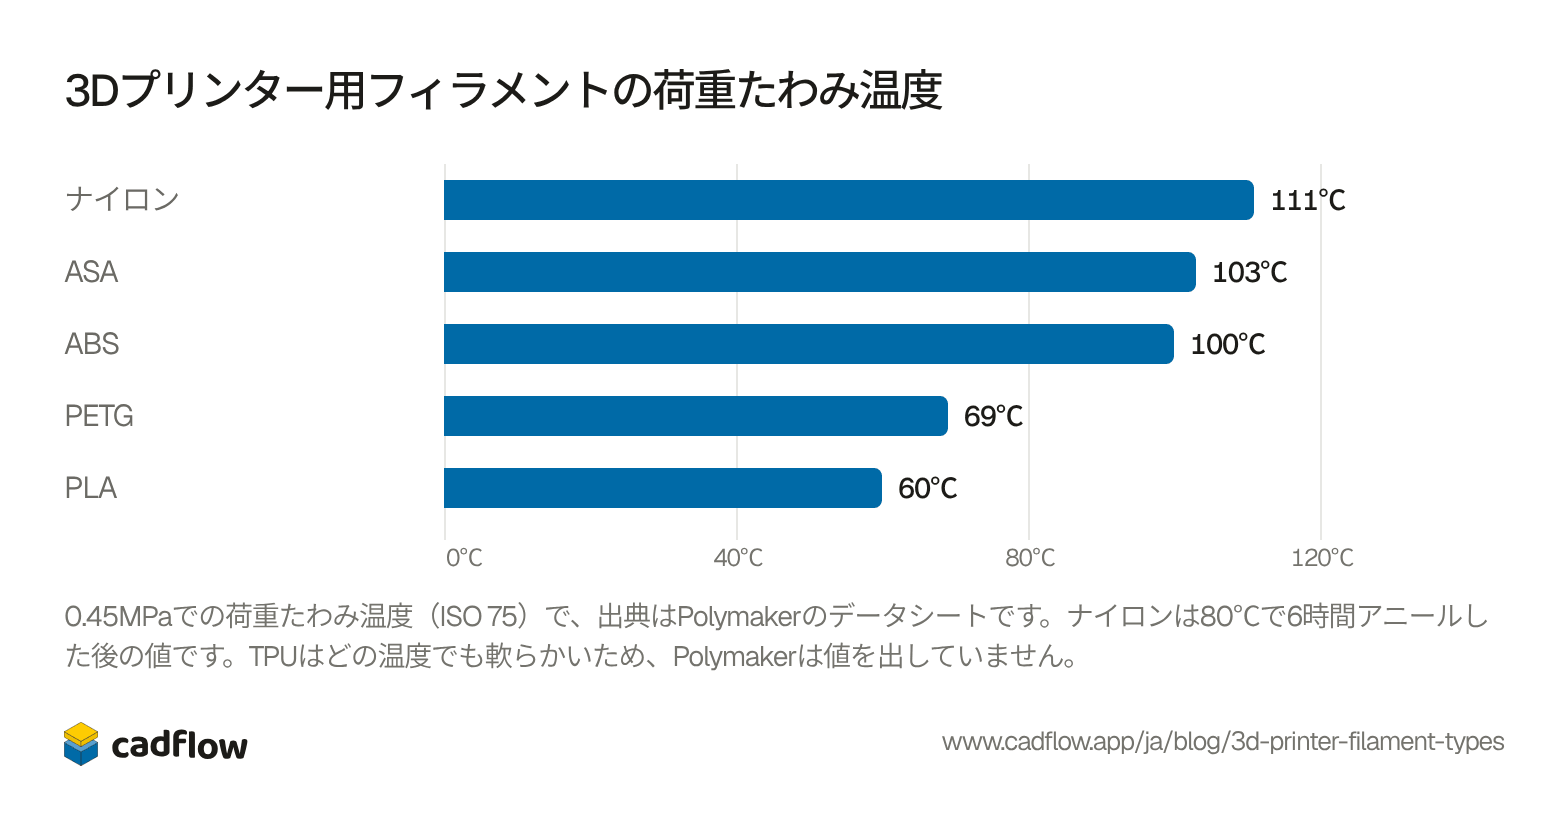
荷重たわみ温度は、軽い荷重(0.45MPa)をかけた試験片がたわみ始める温度です。部品が熱くなるなら、見るべきはこの数値です。PLAは60℃、PETGは69℃で持たなくなりますが、ABSとASAは100℃前後まで耐えます。
表で見る
| フィラメント | 荷重たわみ温度 |
|---|---|
| ナイロン | 111℃ |
| ASA | 103℃ |
| ABS | 100℃ |
| PETG | 69℃ |
| PLA | 60℃ |
強度は印刷の向きで変わる
3Dプリントした部品は、層と層の間が最も弱くなります。それぞれの層は、すぐ下の層にしか溶着しないからです。Polymakerはすべての素材を2通りで試験しています。横置きで印刷して層に沿って引っ張る方法と、縦置きで印刷して層を引きはがす向きに引っ張る方法です。層をまたぐ向きでは、PLAは強度の約4分の1、ナイロンは約40%を失いますが、PETGは95%を保ちます。
そのため、縦置きで印刷したフックは、荷重が層を引きはがす向きにかかって折れることがあります。同じフックでも、横置きで印刷すれば持ちこたえる荷重です。部品は、荷重が層に沿ってかかる向きにして印刷します。それができない部品なら、向きの影響を最も受けにくいのはPETGです。
横置きで印刷、層に沿って引っ張る縦置きで印刷、層をはがす向きに引っ張る
表で見る
| フィラメント | 引張強さ |
|---|---|
| ナイロン(横置き) | 78MPa |
| ナイロン(縦置き) | 45.8MPa |
| PLA(横置き) | 52.3MPa |
| PLA(縦置き) | 40.5MPa |
| PETG(横置き) | 48MPa |
| PETG(縦置き) | 45.7MPa |
| ASA(横置き) | 43.8MPa |
| ASA(縦置き) | 32MPa |
| ABS(横置き) | 33.4MPa |
| ABS(縦置き) | 29.7MPa |
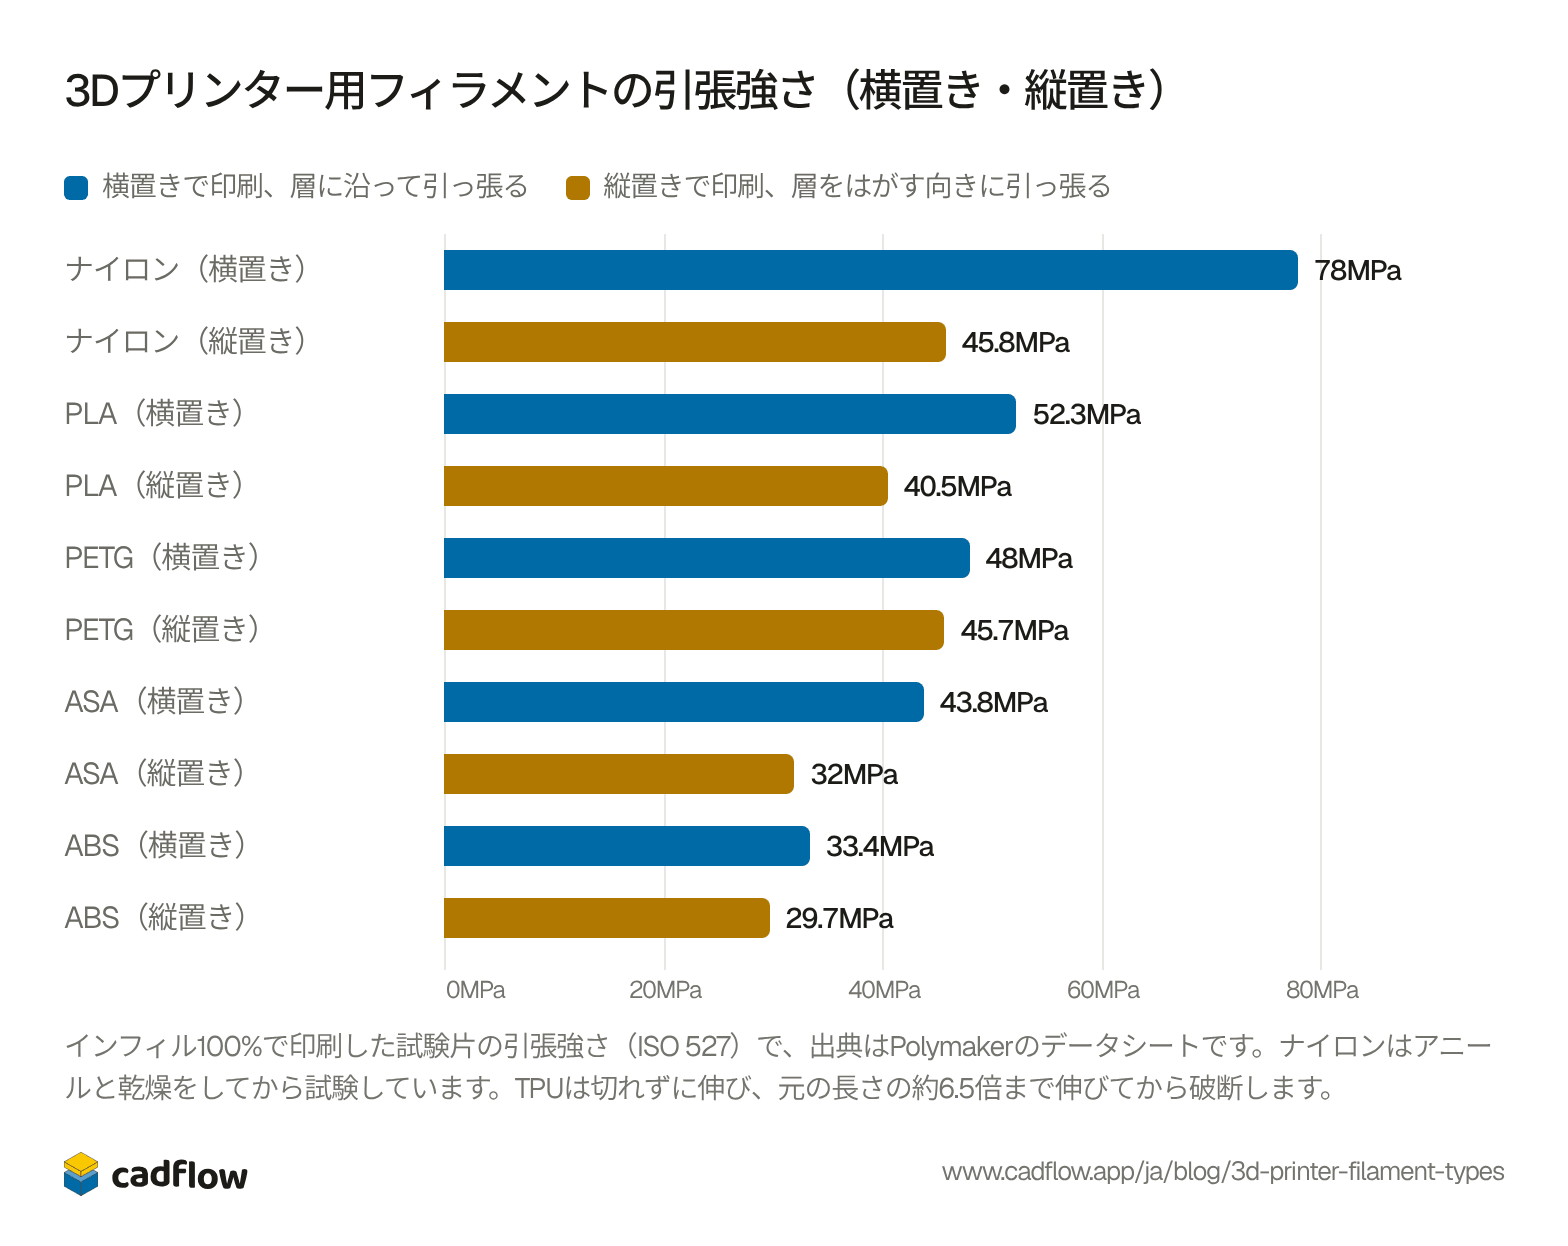
引っ張りに対する強さがすべてではありません。このグラフの5種類ではABSが最も弱いものの、ノッチ付き衝撃試験ではPLAの5倍の衝撃に耐え、乾燥状態のナイロンよりも衝撃に強い結果でした。
吸湿と、ナイロンにドライヤーが必要な理由
どのフィラメントも空気中の水分を多少は吸い、湿ったフィラメントは印刷の仕上がりが悪くなります。たとえばPolymakerは、湿ったPETGは糸引きすると書いています。ナイロンはほかよりはるかに多く吸うため、データシートでは100℃で8時間乾燥させ、ドライヤーから直接給紙して印刷するよう指示しています。どのスプールも、使うまでは乾燥剤と一緒に袋に密封して保管してください。
表で見る
| フィラメント | 吸湿率 |
|---|---|
| ナイロン | 2.82% |
| TPU | 0.82% |
| PLA | 0.51% |
| PETG | 0.51% |
| ASA | 0.40% |
| ABS | 0.35% |
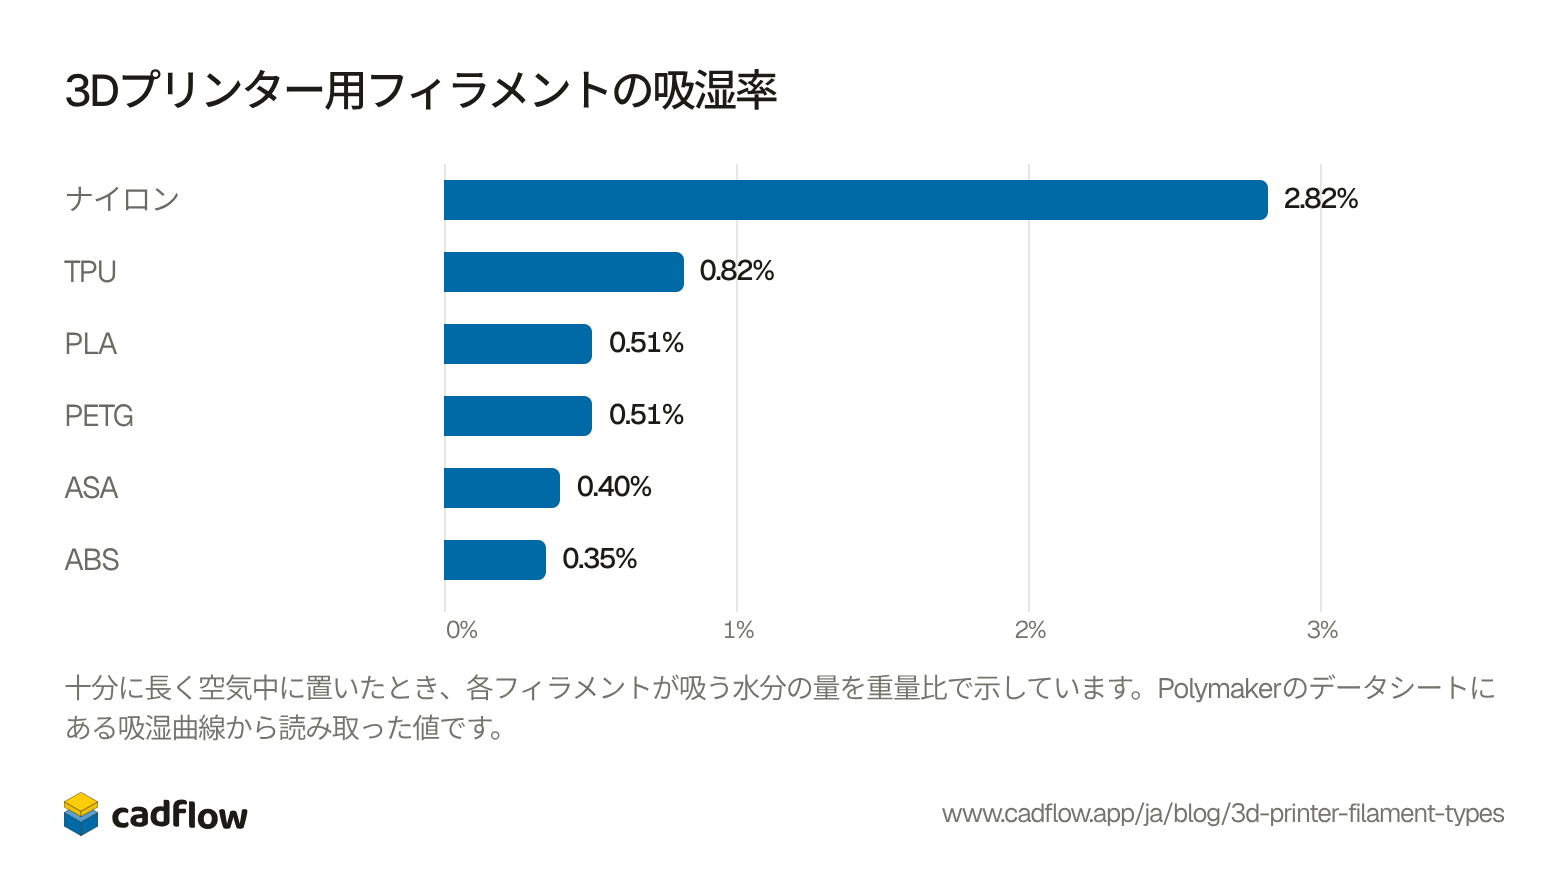
水分は印刷だけでなく、できた部品も変えます。Polymakerがナイロンの試験片を60℃の水に48時間浸けたところ、引張強さは78MPaから34MPaに下がりましたが、ノッチ付きの衝撃には4倍強くなりました。湿気の多い場所で使うナイロン部品は、乾燥時の数値より弱くなる一方で、粘り強くなります。
紹介していないフィラメント
PLA+、シルクPLA、マットPLAといったブレンド品を、多くのブランドが販売しています。PLAと同じように印刷できますが、中身や強度はブランドによって違うので、そのブランドのデータシートを確認してください。ポリカーボネート(PC)や、PLA、PETG、ナイロンにカーボン繊維やガラス繊維を混ぜたフィラメントは、より高い剛性が必要な部品や、さらに熱くなる部品向けです。繊維入りのものは真鍮ノズルを削ってしまうため、硬化鋼ノズルが必要です。
CadFlowで作る、こうした部品
私たちが作っているCadFlowは、ものづくりのための3Dソフトです。組み立ての流れを、誰でもそのとおりに進められるステップごとの動画で再生します。まだ公開していません。試してみたい方は、先行登録をどうぞ。
よくある質問
いちばん強いフィラメントはどれですか?
この6種類ではナイロンです。Polymakerの試験では横置きで78MPaで、PLAは52MPa、PETGは48MPaでした。縦置きでは、ナイロンとPETGは45.8MPaと45.7MPaでほぼ同じです。
PLAは食品に触れても安全ですか?
Polymakerは安全だとは言っていません。PLA、PETG、ABS、ASAのショップページで、これらの素材が食品に触れても安全かどうかのデータはないとしています。Prusamentは、PLAという素材自体は食品に触れても安全だとしていますが、印刷物で何度も飲食することは勧めていません。印刷面の細かいすき間に細菌がたまることがあるためです。食品に使えるコーティングを施すと、これを防ぎやすくなります。
エンクロージャーは必要ですか?
PLA、PETG、TPUなら要りません。ABSとASAは、大きな部品が反らないようにするために必要です。Polymakerのナイロンのデータシートもエンクロージャーを求めていますが、ショップページには不要と書かれています。
ABSとASAの違いは何ですか?
印刷方法はほぼ同じで、耐熱温度も100℃と103℃でほぼ同じです。ASAは日光に耐えるように作られていて、Polymakerの測定では屋外に2年置いてもほとんど変色しませんでした。ABSは少し安く、衝撃にも強い一方、引っ張りにはASAのほうが強くなります。
フィラメントが糸引きするのはなぜですか?
多くの場合、湿気を吸っているからです。Polymakerは湿ったPETGは糸引きするとしていて、データシートにはフィラメントごとの乾燥温度と時間が、PLAの55℃からナイロンの100℃まで載っています。
数値の出どころはどこですか?
PolymakerのPolyLite PLA、Polymaker PETG、PolyLite ABS、Polymaker ASA、PolyFlex TPU95、PolyMide CoPAのデータシート(2026年10月29日に確認)と、価格と各素材の得意な用途についてはPolymakerのショップページです。Prusamentのデータシートとも照らし合わせました。Prusamentは剛性を別の方法で測っているため、ここでは剛性を比べていません。
あわせて使える無料ツール
この記事の更新履歴
- 公開




