Filamenttyper jämförda: PLA, PETG, ABS, ASA, TPU och nylon

De flesta 3D-utskrifter görs i PLA, och för modeller och prototyper är det rätt val. De andra fem är till för detaljer som PLA inte klarar, och vart och ett av dem rättar till en annan svaghet. För att jämförelsen ska bli rättvis kommer varje siffra nedan från en och samma tillverkares datablad, där alla sex skrevs ut och testades på samma sätt.
Vad som finns på listan
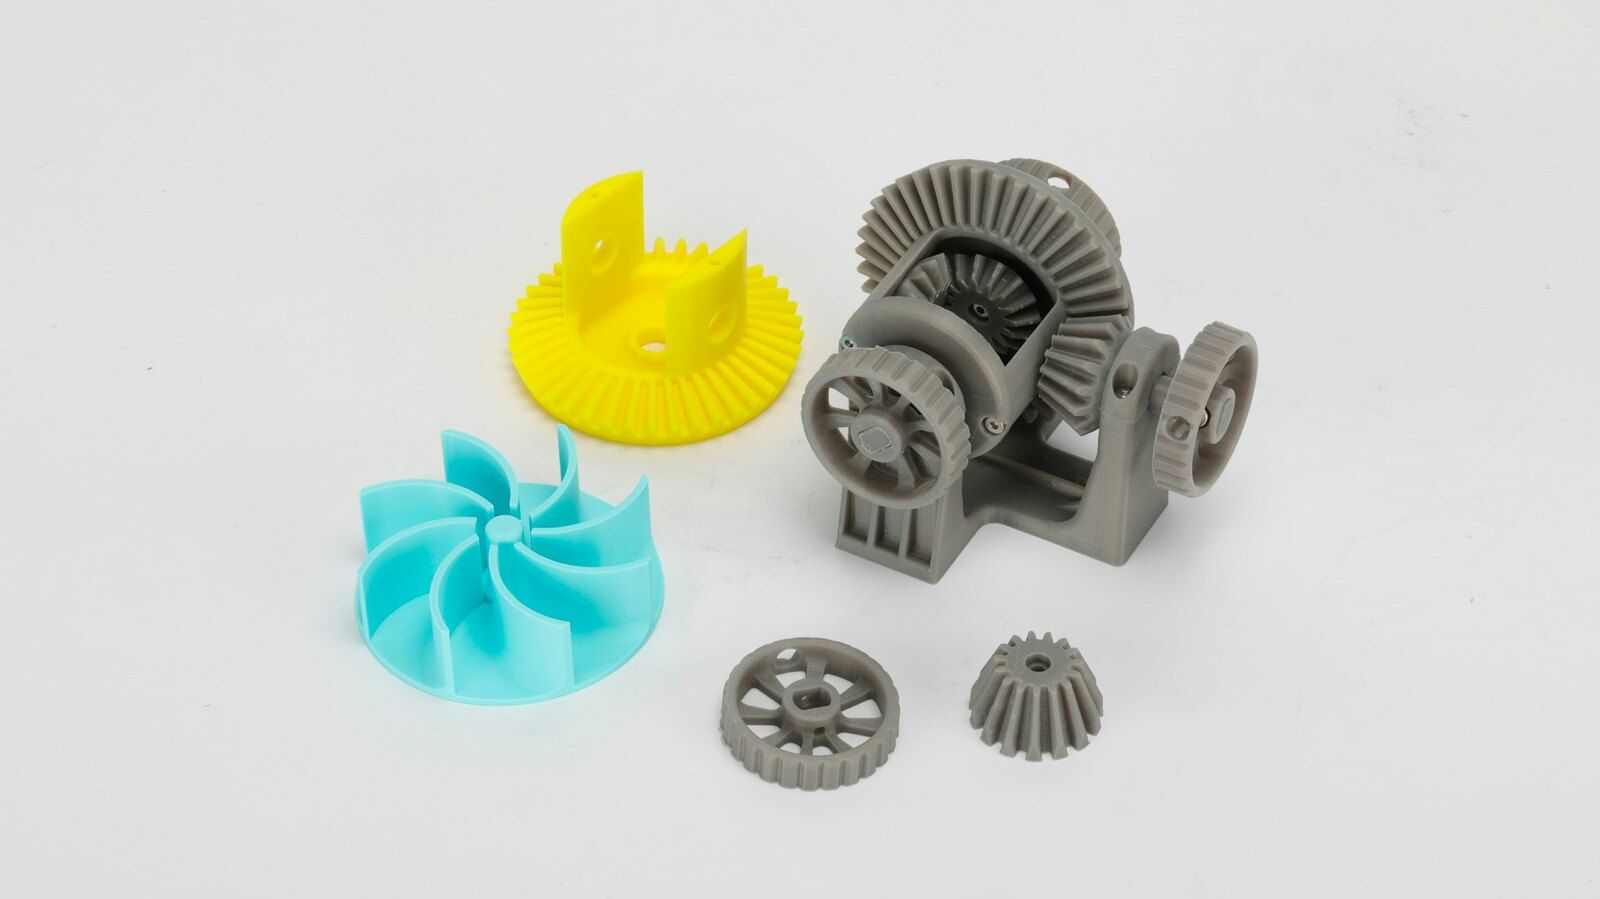
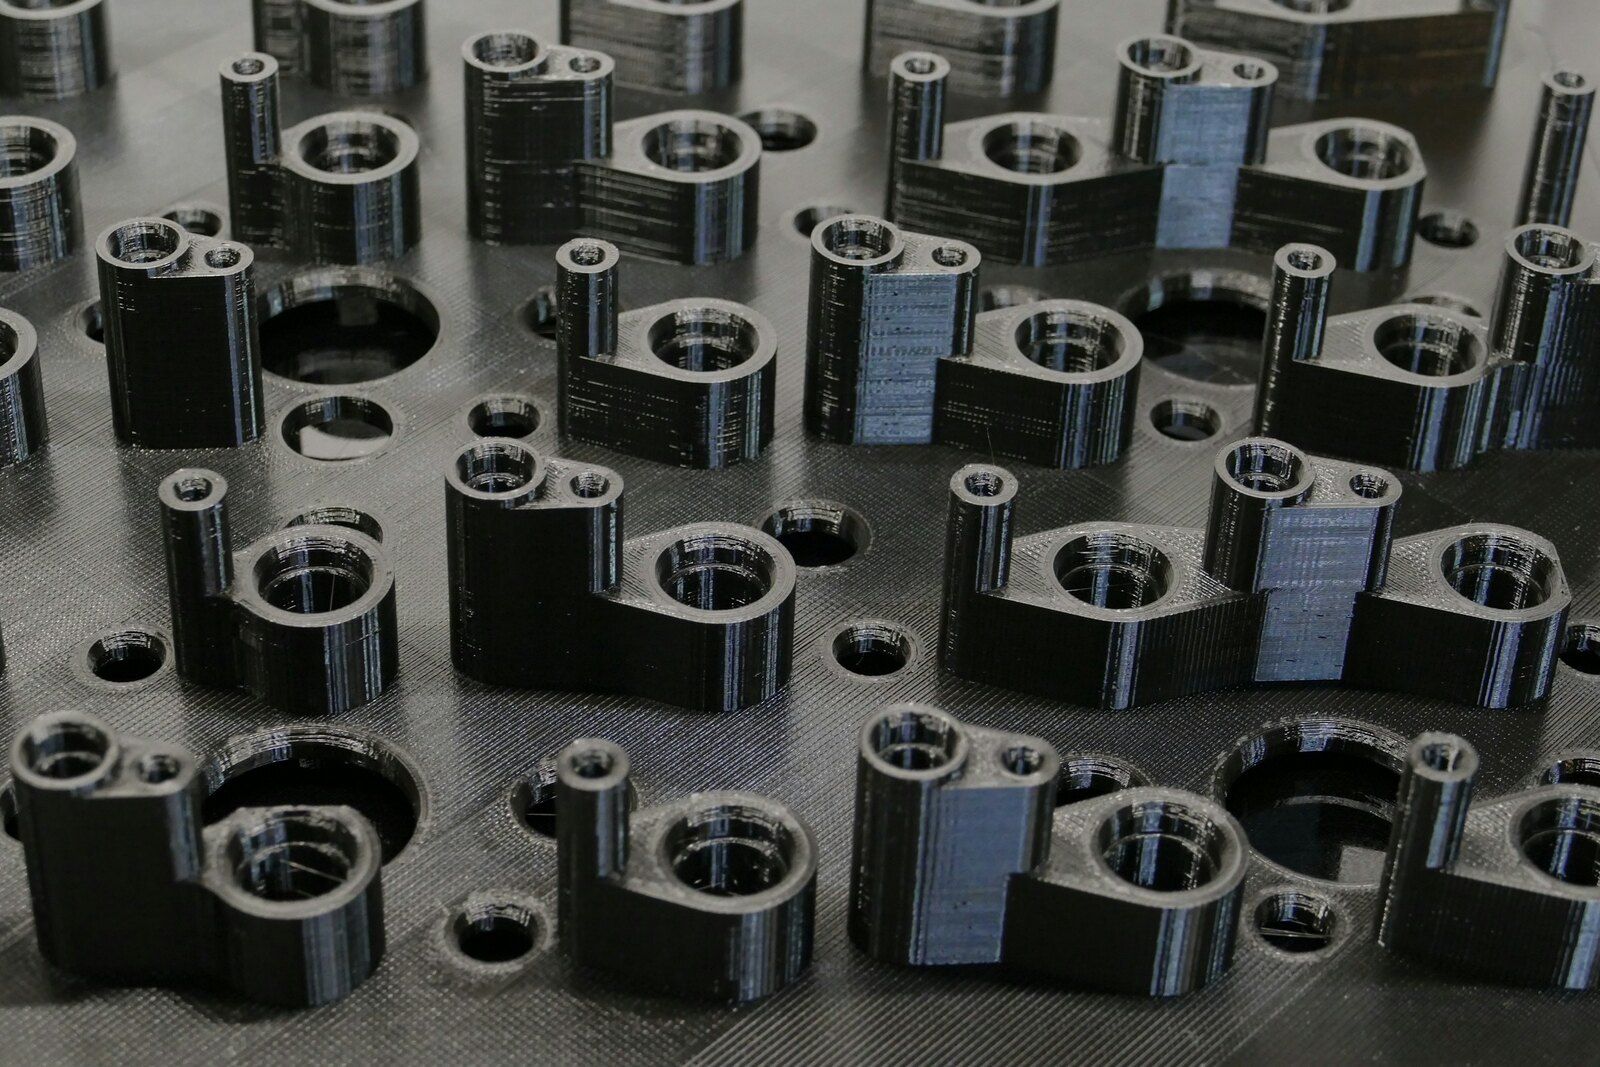
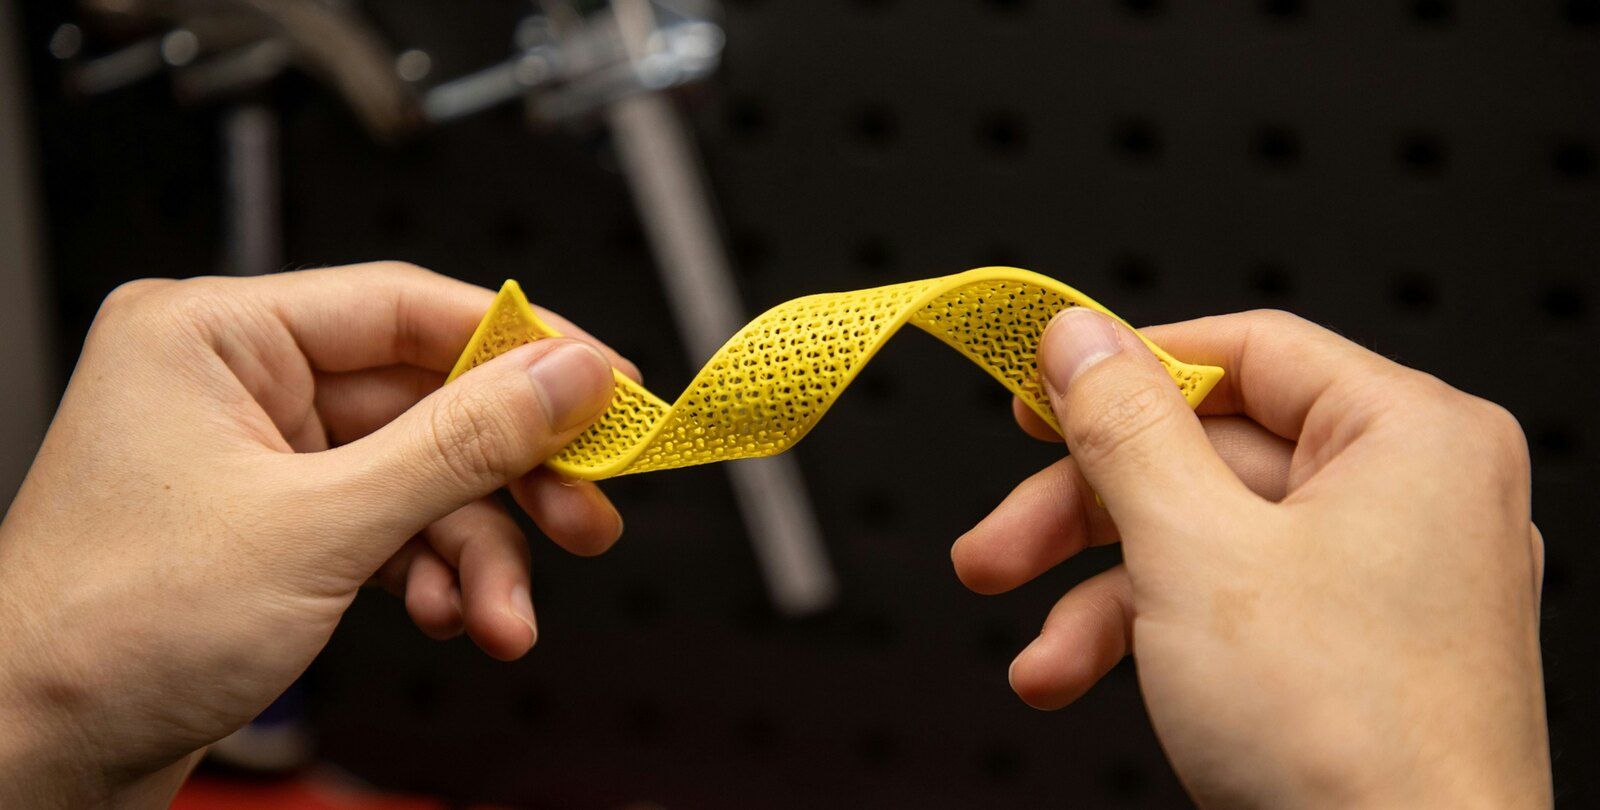
De sex filamenttyper som en skrivare för hemmabruk klarar, från PLA till nylon. Varje kort har spolen renderad i CadFlow, ett foto av en riktig detalj i materialet, en detalj gjord i CadFlow i det filamentet, dess siffror mot de andra fem, utskriftsinställningarna, priset, två fördelar och två nackdelar.
Var siffrorna kommer ifrån
Polymakers tekniska datablad för sex av dess filament, lästa den 29 oktober 2026. Vi har stämt av dem mot Prusaments datablad: hållfastheten stämmer inom några MPa, och värmetåligheten också, utom för ASA, där Prusament anger 93 °C.
Priser
Polymakers egen butik i USA den 29 oktober 2026, för de flesta färger, utan moms. TPU och nylon finns bara på spolar på 0,75 kg.
| Om du skriver ut | Välj |
|---|---|
| Modeller, prototyper och dina första utskrifter | PLA |
| Beslag, klämmor och detaljer som hanteras mycket | PETG |
| Detaljer som blir varma eller får ta stryk | ABS, med inkapsling |
| Allt som ska vara utomhus | ASA, med inkapsling |
| Detaljer som ska böjas: skal, fötter, tätningar | TPU |
| Kugghjul, gångjärn och detaljer som verkligen belastas | Nylon |
PLA
Polylaktid
19,99 $ för 1 kg
- Munstycke
- 190 till 230 °C
- Bädd
- 25 till 60 °C
- Inkapsling
- Behövs inte
- Mjuknar vid
- 60 °C
- Draghållfasthet, liggande
- 52,3 MPa
- Torkning
- Bara om det är fuktigt: 55 °C i 6 h
PLA är det de flesta börjar med, och många fortsätter med det. Det går att skriva ut på alla skrivare, med kall eller varm bädd, och det slår sig knappt. Det är också det styvaste av de sex, så det passar för modeller, prototyper och allt som stannar inomhus.
- Fungerar på alla skrivare, utan inkapsling, och slår sig knappt
- Styvast av de sex, och starkare än PETG utskrivet liggande
- Mjuknar redan vid 60 °C, lägst av de sex utom TPU
- Sprött: det spricker i stället för att böjas, och tål slag sämst av de sex
Data: Polymaker PolyLite PLA · Bild: gjord i CadFlow
Data: Polymaker PolyLite PLA · Foto: Snapmaker, Unsplash-licens
Data: Polymaker PolyLite PLA · Bild: gjord i CadFlow
PETG
Polyetentereftalat-glykol
19,99 $ för 1 kg
- Munstycke
- 240 till 260 °C
- Bädd
- 60 till 70 °C
- Inkapsling
- Behövs inte
- Mjuknar vid
- 69 °C
- Draghållfasthet, liggande
- 47,96 MPa
- Torkning
- 60 °C i 6 h
PETG är steget upp från PLA för detaljer som används: beslag, klämmor, hållare och allt som utsätts för lite värme eller vatten. Det kostar lika mycket som PLA, behöver ingen inkapsling, och lagren håller ihop bättre än hos något av de andra.
- Nästan lika starkt mellan lagren som längs dem, bäst av de sex
- Ingen inkapsling behövs och det luktar lite, till samma pris som PLA
- Tar upp vatten ur luften, och drar trådar när det är fuktigt
- Mjuknar vid 69 °C, bara lite över PLA
Data: Polymaker PETG · Bild: gjord i CadFlow
Data: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Data: Polymaker PETG · Bild: gjord i CadFlow
ABS
Akrylnitril-butadien-styren
19,99 $ för 1 kg
- Munstycke
- 245 till 265 °C
- Bädd
- 90 till 100 °C
- Inkapsling
- Behövs
- Mjuknar vid
- 100 °C
- Draghållfasthet, liggande
- 33,4 MPa
- Torkning
- 70 °C i 6 h
ABS är plasten som LEGO-bitar är gjorda av, och det passar för detaljer som blir varma eller får ta stryk. Det behöver en inkapsling: enligt Polymaker går det bra med en öppen skrivare bara för detaljer upp till ungefär en knytnäves storlek.
- Mjuknar först vid 100 °C, 40 grader över PLA
- Segt: i slagprov med skåra tål det fem gånger mer än PLA
- Behöver inkapsling, annars slår sig större detaljer
- Luktar vid utskrift, så Polymaker rekommenderar god ventilation
Data: Polymaker PolyLite ABS · Bild: gjord i CadFlow
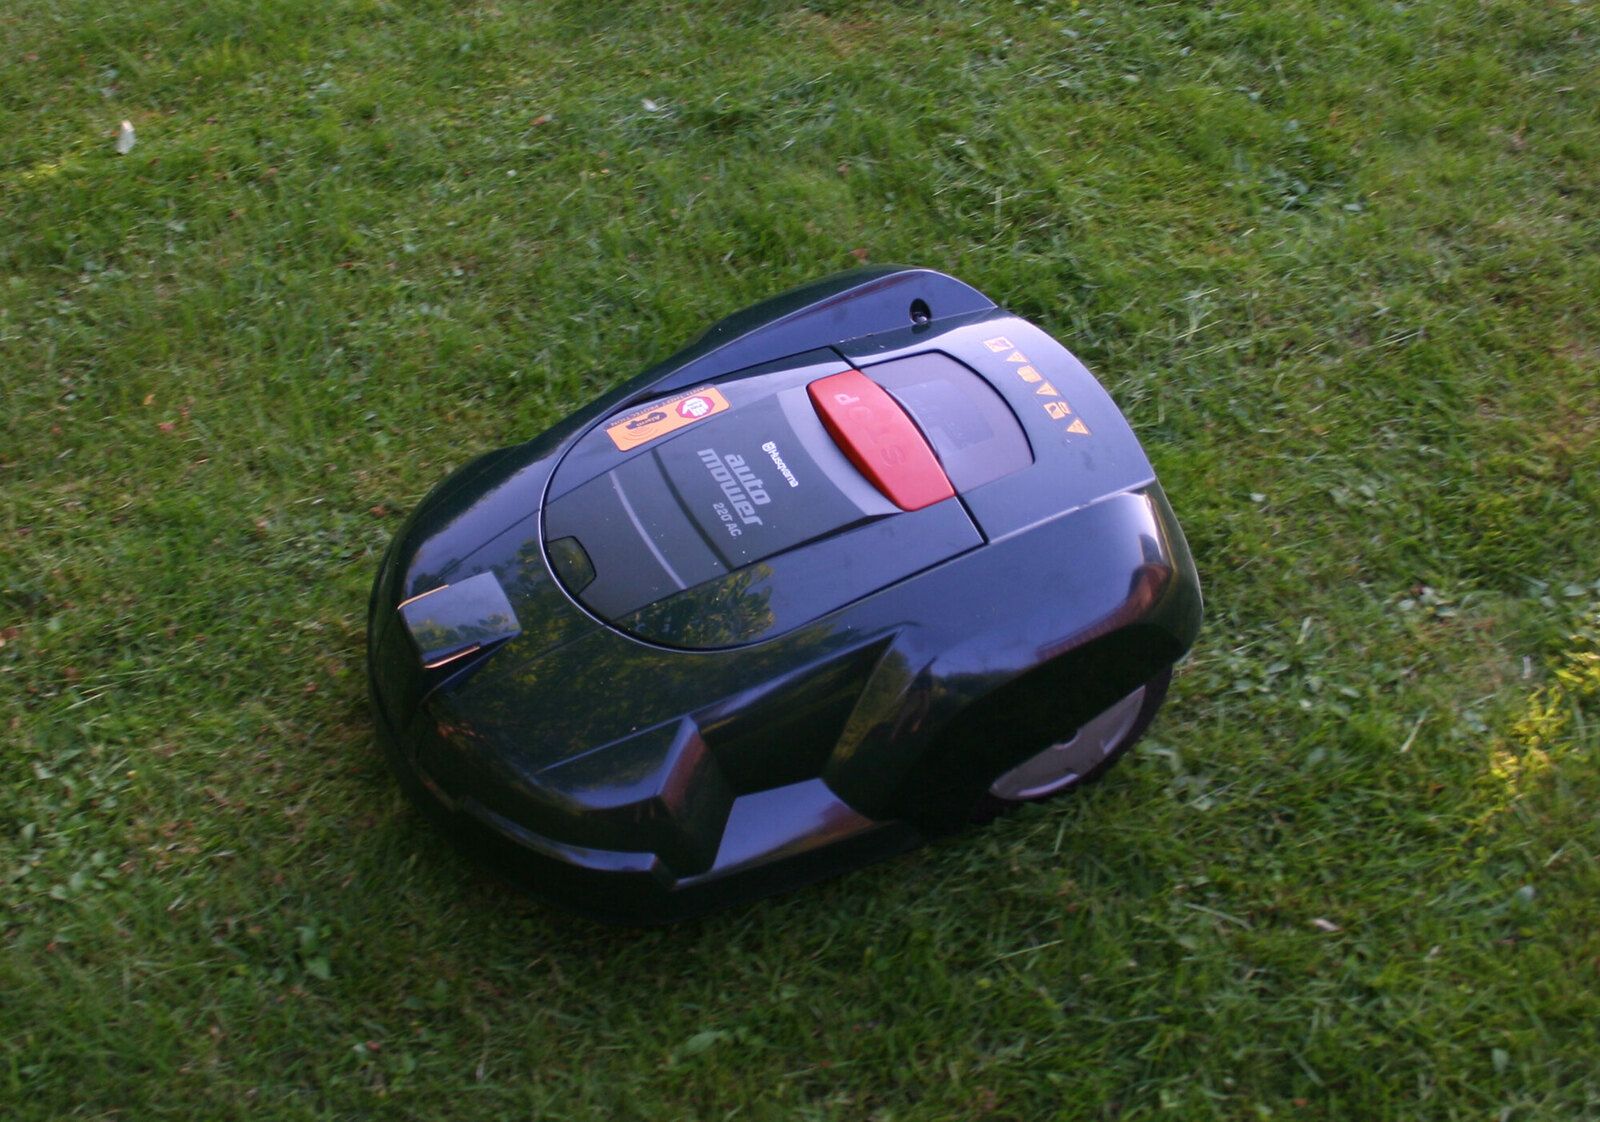
Data: Polymaker PolyLite ABS · Foto: eMotion Tech, Unsplash-licens
Data: Polymaker PolyLite ABS · Bild: gjord i CadFlow
ASA
Akrylnitril-styren-akrylat
26,99 $ för 1 kg
- Munstycke
- 230 till 260 °C
- Bädd
- 75 till 95 °C
- Inkapsling
- Behövs
- Mjuknar vid
- 103 °C
- Draghållfasthet, liggande
- 43,8 MPa
- Torkning
- 70 °C i 7 h
ASA är ABS som är gjort för att stå ute. Det skrivs ut på samma sätt, behöver samma inkapsling och tål samma värme, men det bleks inte och blir inte sprött i solen. Därför är det rätt filament för trädgårdsdetaljer och allt som står på en balkong.
- Gjort för solen: Polymaker mätte nästan ingen färgförändring efter två år utomhus
- Mjuknar vid 103 °C, och är starkare än ABS
- Behöver inkapsling och ventilation, precis som ABS
- Kostar ungefär en tredjedel mer än PLA, PETG eller ABS
Data: Polymaker ASA · Bild: gjord i CadFlow
Data: Polymaker ASA · Foto: Denoir, Allmän egendom
Data: Polymaker ASA · Bild: gjord i CadFlow
TPU
Termoplastisk polyuretan, Shore 95A
29,99 $ för 0,75 kg
- Munstycke
- 210 till 230 °C
- Bädd
- 25 till 60 °C
- Inkapsling
- Behövs inte
- Mjuknar vid
- Anges inte, det är mjukt
- Draghållfasthet, liggande
- Töjs till 6,5 gånger sin längd
- Torkning
- 70 °C i 8 h
TPU är ett gummiaktigt filament för detaljer som böjs och fjädrar tillbaka: mobilskal, fötter, tätningar, stötskydd och grepp. Det här är 95A, fast för att vara TPU, och det skrivs ut vid PLA-temperaturer utan inkapsling.
- Töjs till mer än sex gånger sin längd innan det går av
- Skrivs ut vid PLA-temperaturer, på kall bädd, utan inkapsling
- Kräver en extruder med direct drive; Polymaker avråder från Bowden-skrivare
- Tar upp mer vatten än allt annat här utom nylon, så torka det först
Data: Polymaker PolyFlex TPU95 · Bild: gjord i CadFlow
Data: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Unsplash-licens
Data: Polymaker PolyFlex TPU95 · Bild: gjord i CadFlow
Nylon
Polyamid (PA), här en sampolymer av nylon 6 och 6/66
49,99 $ för 0,75 kg
- Munstycke
- 250 till 270 °C
- Bädd
- 25 till 50 °C
- Inkapsling
- Behövs
- Mjuknar vid
- 111 °C
- Draghållfasthet, liggande
- 78 MPa
- Torkning
- 100 °C i 8 h, skriv ut direkt från en tork
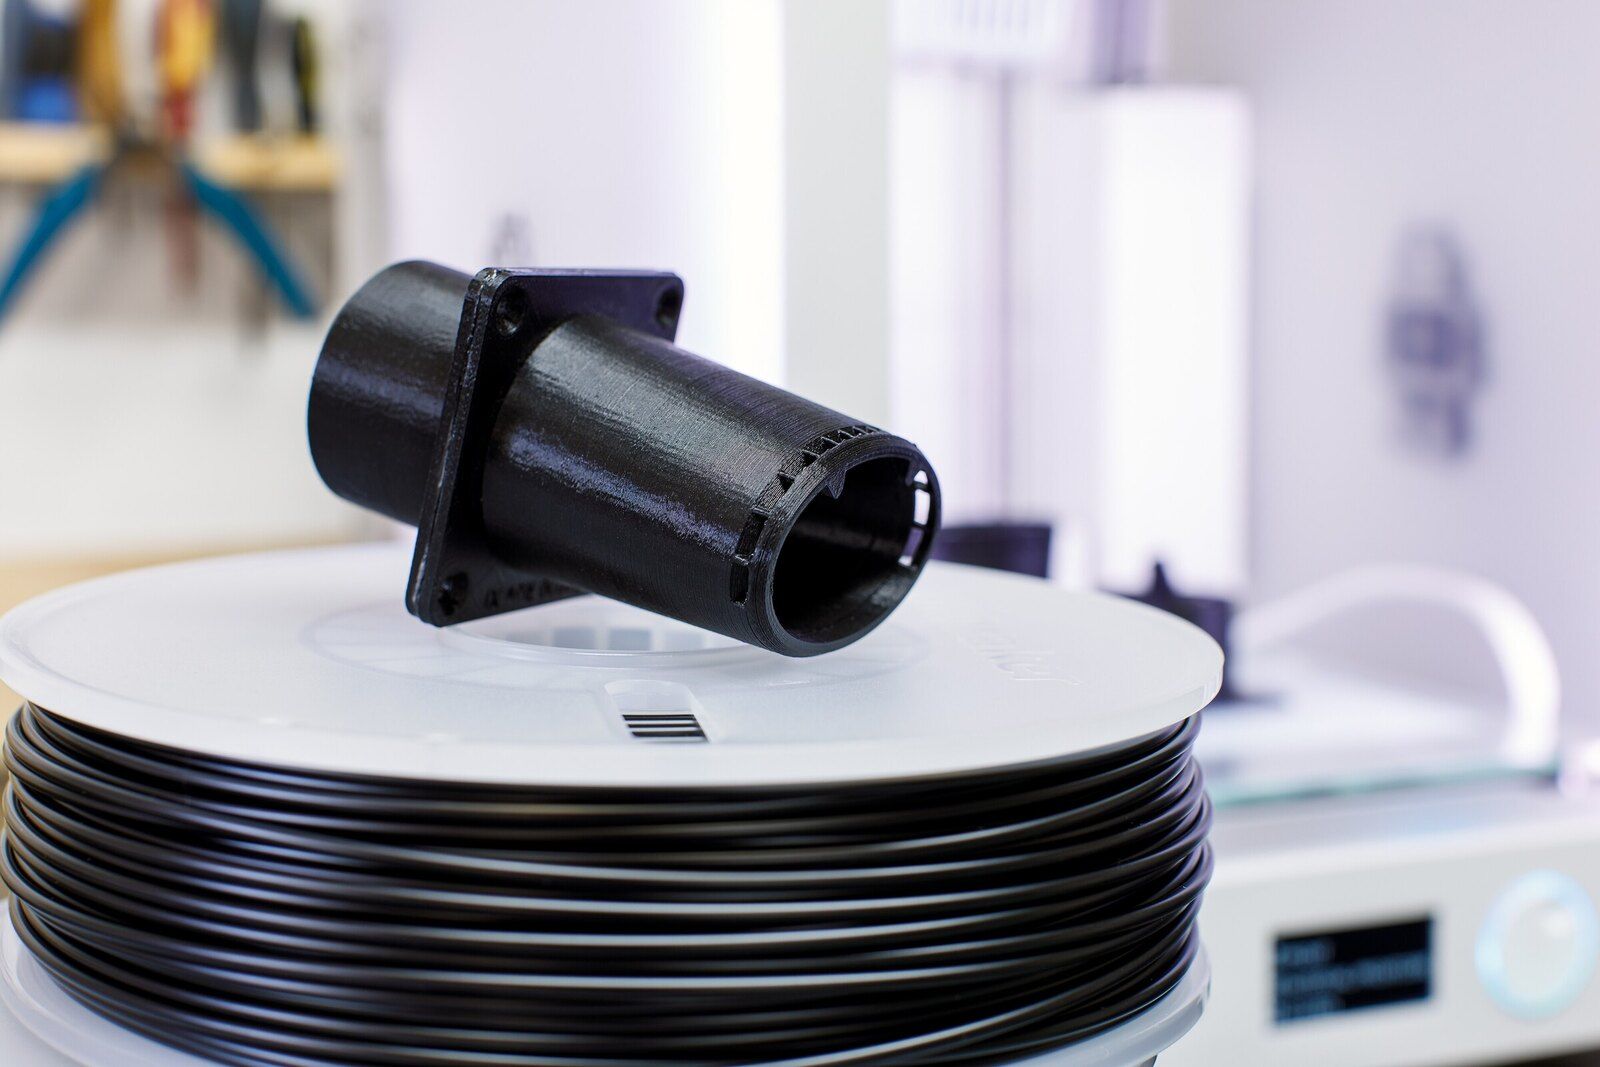
Nylon är det starkaste av de sex och tål mest värme, så det passar för kugghjul, gångjärn och detaljer som verkligen belastas. Haken är vatten: nylon suger upp det ur luften, så det måste torkas och skrivas ut direkt från en tork, och en detalj som har tagit upp vatten är mindre än hälften så stark.
- Starkast av de sex: 78 MPa utskrivet liggande, hälften mer än PLA
- Mjuknar först vid 111 °C när det är värmebehandlat, högst av de sex
- Tar upp vatten snabbt, så det måste torkas och skrivas ut direkt från en tork
- Dyrast: 49,99 $ för en spole på 0,75 kg
Data: Polymaker PolyMide CoPA · Bild: gjord i CadFlow
Data: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Data: Polymaker PolyMide CoPA · Bild: gjord i CadFlow
Vill du se vad en utskrift kostar i något av dem, använd vår kostnadsräknare för 3D-utskrift.
Vilka tål värme
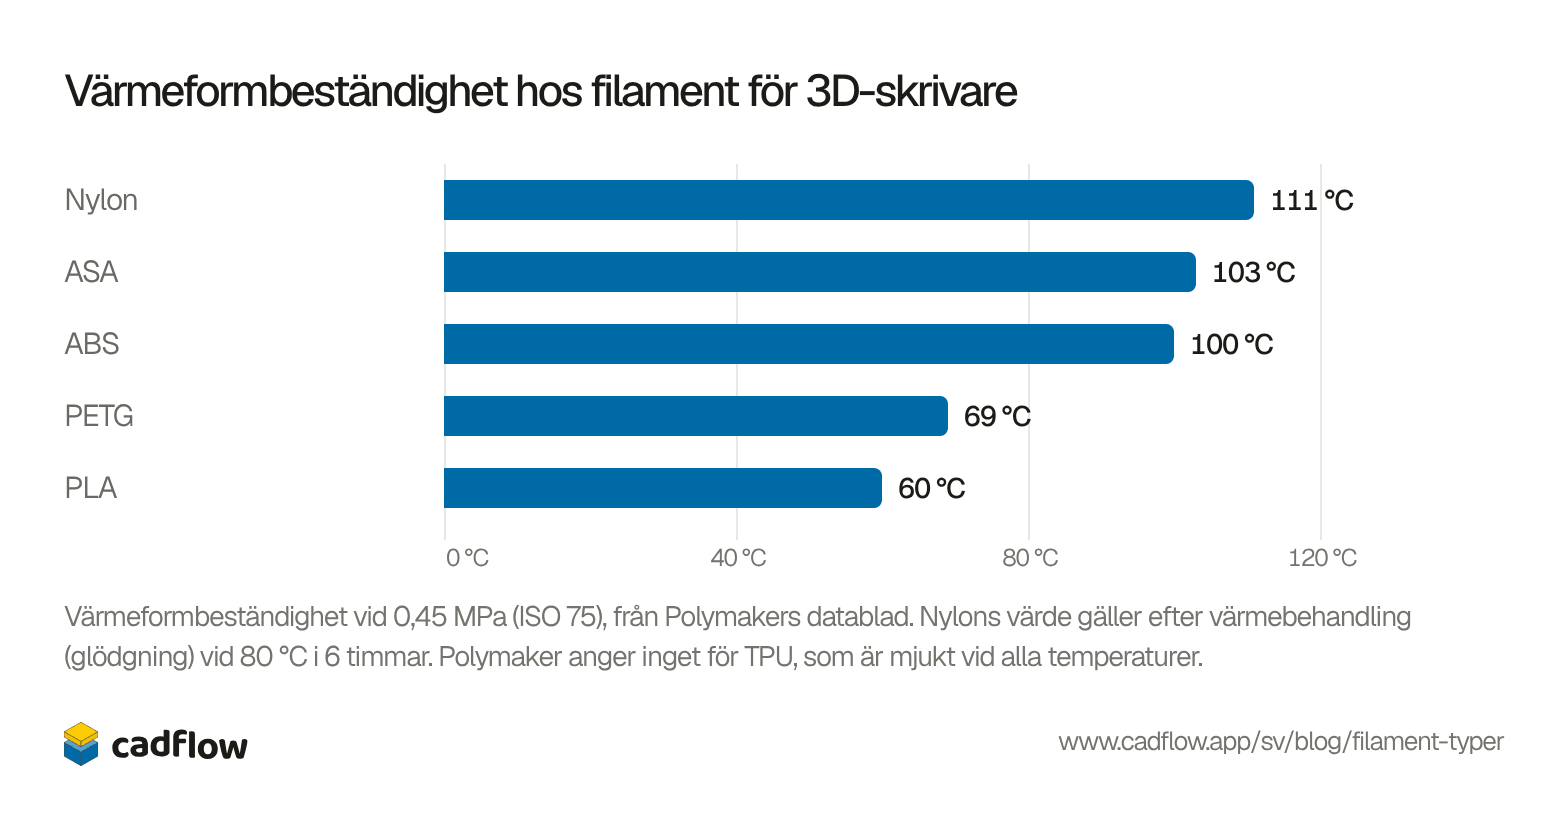
Värmeformbeständigheten (HDT) är den temperatur där en provstav under en lätt last (0,45 MPa) börjar böja sig. Det är siffran att titta på när en detalj ska bli varm. PLA ger upp vid 60 °C och PETG vid 69 °C, medan ABS och ASA håller till ungefär 100 °C.
Visa som tabell
| Filament | Böjer sig vid |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Hållfastheten beror på hur du skriver ut
En utskrift är svagast mellan lagren, eftersom varje lager bara smälter ihop med lagret under. Polymaker testar varje material åt båda hållen: utskrivet liggande, så att dragkraften går längs lagren, och utskrivet stående, så att den drar isär dem. PLA tappar ungefär en fjärdedel av sin hållfasthet tvärs lagren och nylon ungefär 40 %, medan PETG behåller 95 % av den.
En krok som skrivs ut stående, där lasten drar isär lagren, kan alltså gå av där samma krok utskriven liggande skulle hålla. Vrid en detalj så att lasten går längs lagren. Går inte det är PETG det filament som påverkas minst.
Utskrivet liggande, draget längs lagrenUtskrivet stående, draget tvärs lagren
Visa som tabell
| Filament | Draghållfasthet |
|---|---|
| Nylon, liggande | 78 MPa |
| Nylon, stående | 45,8 MPa |
| PLA, liggande | 52,3 MPa |
| PLA, stående | 40,5 MPa |
| PETG, liggande | 48 MPa |
| PETG, stående | 45,7 MPa |
| ASA, liggande | 43,8 MPa |
| ASA, stående | 32 MPa |
| ABS, liggande | 33,4 MPa |
| ABS, stående | 29,7 MPa |
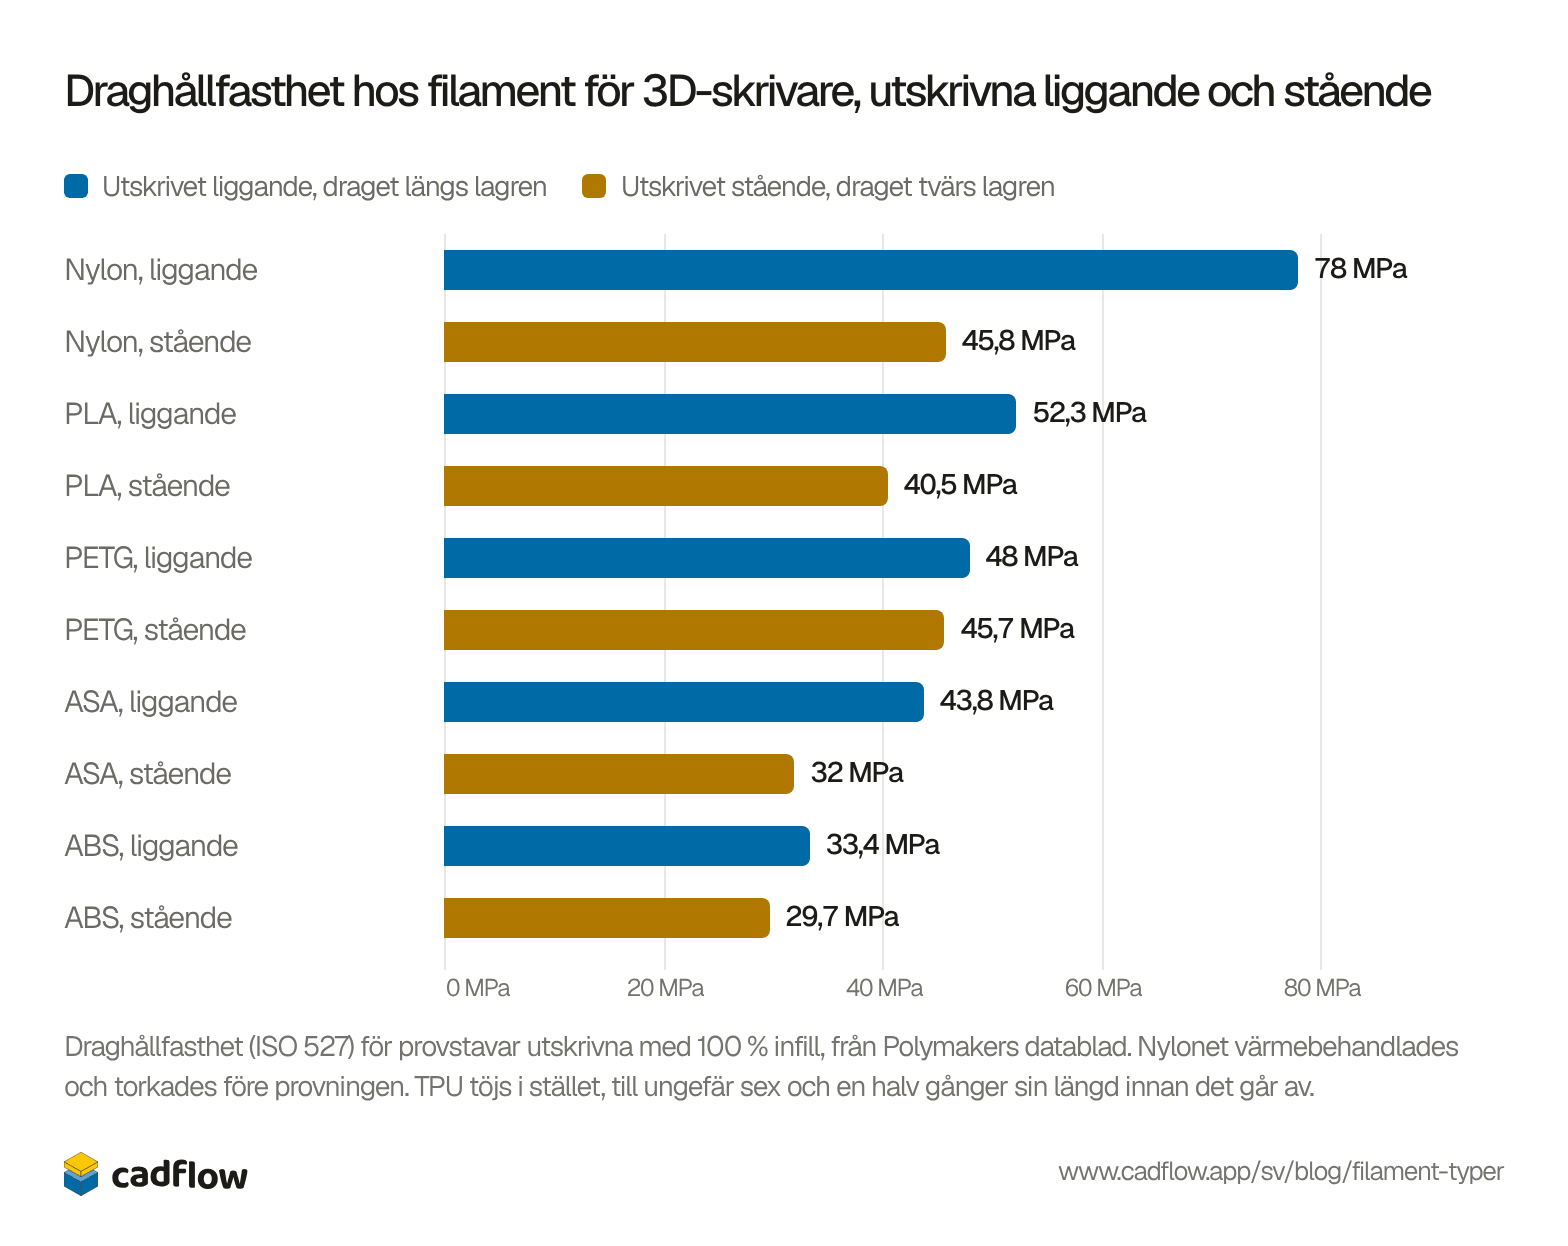
Draghållfasthet är inte allt. ABS är svagast av de fem i diagrammet, men i slagprovet med skåra tål det fem gånger mer än PLA, och mer än nylon också så länge nylonet är torrt.
Fukt, och varför nylon behöver en tork
Alla filament tar upp lite vatten ur luften, och fuktigt filament ger sämre utskrifter: Polymaker skriver till exempel att PETG drar trådar när det är fuktigt. Nylon tar upp mycket mer än de andra, och därför står det i databladet att det ska torkas vid 100 °C i 8 timmar och skrivas ut direkt från en tork. Förvara varje spole i en tät påse med torkmedel tills du ska skriva ut med den.
Visa som tabell
| Filament | Vattenupptagning |
|---|---|
| Nylon | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
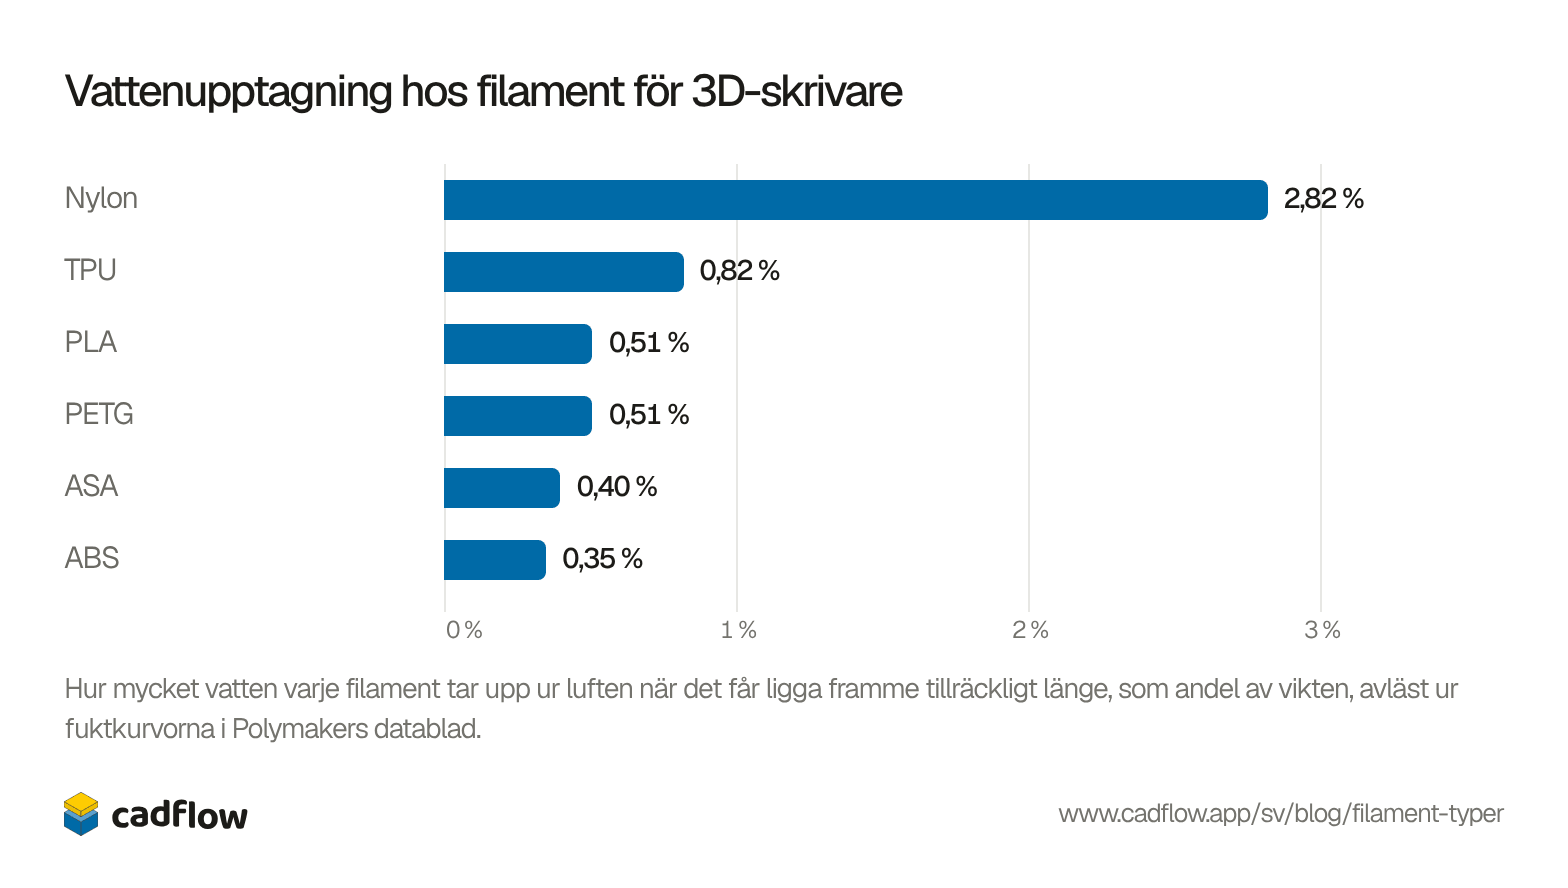


Vattnet förändrar också själva detaljen. Polymaker lade provstavar av nylon i 60 °C varmt vatten i 48 timmar: efteråt höll de 34 MPa i stället för 78, men tålde slag med skåra fyra gånger bättre. En nylondetalj som används på ett fuktigt ställe blir alltså svagare men segare än vad siffrorna för torrt material säger.
Inte med på listan
Många märken säljer blandningar som heter PLA+, silk-PLA eller matt PLA. De skrivs ut som PLA, men vad de innehåller och hur starka de är skiljer sig mellan märkena, så titta i det märkets datablad. Polykarbonat (PC) och de kolfiber- eller glasfiberfyllda varianterna av PLA, PETG och nylon är till för styvare eller varmare detaljer. De fyllda filamenten nöter ut munstycken av mässing, så de behöver ett munstycke av härdat stål.
Detaljer som de här i CadFlow
Vi gör CadFlow, ett 3D-program för saker du bygger, som spelar upp bygget som en steg-för-steg-video som vem som helst kan följa. Det är inte släppt än. Vill du prova det kan du ställa dig på väntelistan.
Vanliga frågor
Vilket filament är starkast?
Av de här sex är det nylon: 78 MPa utskrivet liggande i Polymakers tester, mot 52 för PLA och 48 för PETG. Utskrivna stående ligger nylon och PETG nästan lika, på 45,8 och 45,7 MPa.
Är PLA livsmedelssäkert?
Det säger inte Polymaker: på produktsidorna för dess PLA, PETG, ABS och ASA står det att Polymaker inte har några data om huruvida materialet är livsmedelssäkert. Prusament säger att PLA i sig är livsmedelssäkert, men avråder från att äta eller dricka ur utskrifter gång på gång, eftersom bakterier kan samlas i små sprickor i en utskriven yta. En livsmedelssäker ytbehandling hjälper mot det.
Behöver jag en inkapsling?
Inte för PLA, PETG eller TPU. ABS och ASA behöver en för att större detaljer inte ska slå sig. Polymakers datablad för nylon kräver också en, fast produktsidan säger att det inte behövs.
Vad är skillnaden mellan ABS och ASA?
De skrivs ut nästan likadant och tål ungefär samma värme, 100 och 103 °C. ASA är gjort för att tåla solljus: Polymaker mätte nästan ingen färgförändring efter två år utomhus. ABS är lite billigare och tål slag bättre, medan ASA har högre draghållfasthet.
Varför drar mitt filament trådar?
Ofta för att det är fuktigt. Polymaker skriver att PETG drar trådar när det är blött, och databladen anger en torktemperatur och en torktid för varje filament, från 55 °C för PLA till 100 °C för nylon.
Var kommer siffrorna ifrån?
Från Polymakers datablad för PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 och PolyMide CoPA, lästa den 29 oktober 2026, och från dess produktsidor för priserna och vad Polymaker rekommenderar varje material till. Vi har stämt av dem mot Prusaments datablad. Prusament mäter styvhet på ett annat sätt, så vi jämför inte styvheten här.
Gratis verktyg till det här
- Kostnadsräknare för 3D-utskriftVad en utskrift kostar i filament, el och slitage, och vad du ska ta betalt.
- Räknare för block och taljaLägg till block, dra i linan och se hur mycket lättare lasten blir och hur mycket mer lina du drar. Skriv ut blocken också.
- KugghjulsgeneratorCylindriska kugghjul med äkta evolventkuggar, och hjulet de driver. Se dem snurra och ladda ner STL, SVG eller DXF.
Inläggets historik
- Publicerad
Läs också

Munstycken för 3D-skrivare: välj rätt storlek och material

Typer av 3D-skrivare jämförda: FDM, resin, SLS, MJF, PolyJet, metall

De 8 populäraste 3D-skrivarna 2027, testade på samma detalj


Teamet bakom CadFlow skriver den här bloggen. I CadFlow bygger du ditt projekt i 3D och visar hur det sätts ihop.
Se hur CadFlow fungerar