

3D 프린터 필라멘트 종류: PLA, PETG, ABS, ASA, TPU, 나일론

3D 출력물은 대부분 PLA이고, 모형과 시제품이라면 PLA가 맞는 선택이에요. 나머지 다섯 가지는 PLA로는 안 되는 부품을 위한 것으로, 저마다 PLA의 다른 약점을 하나씩 메워 줘요. 공정하게 비교하려고 아래 수치는 모두 한 제조사의 데이터 시트에서 가져왔어요. 이 제조사는 여섯 가지를 모두 같은 방법으로 출력하고 시험했어요.
목록에 오른 필라멘트
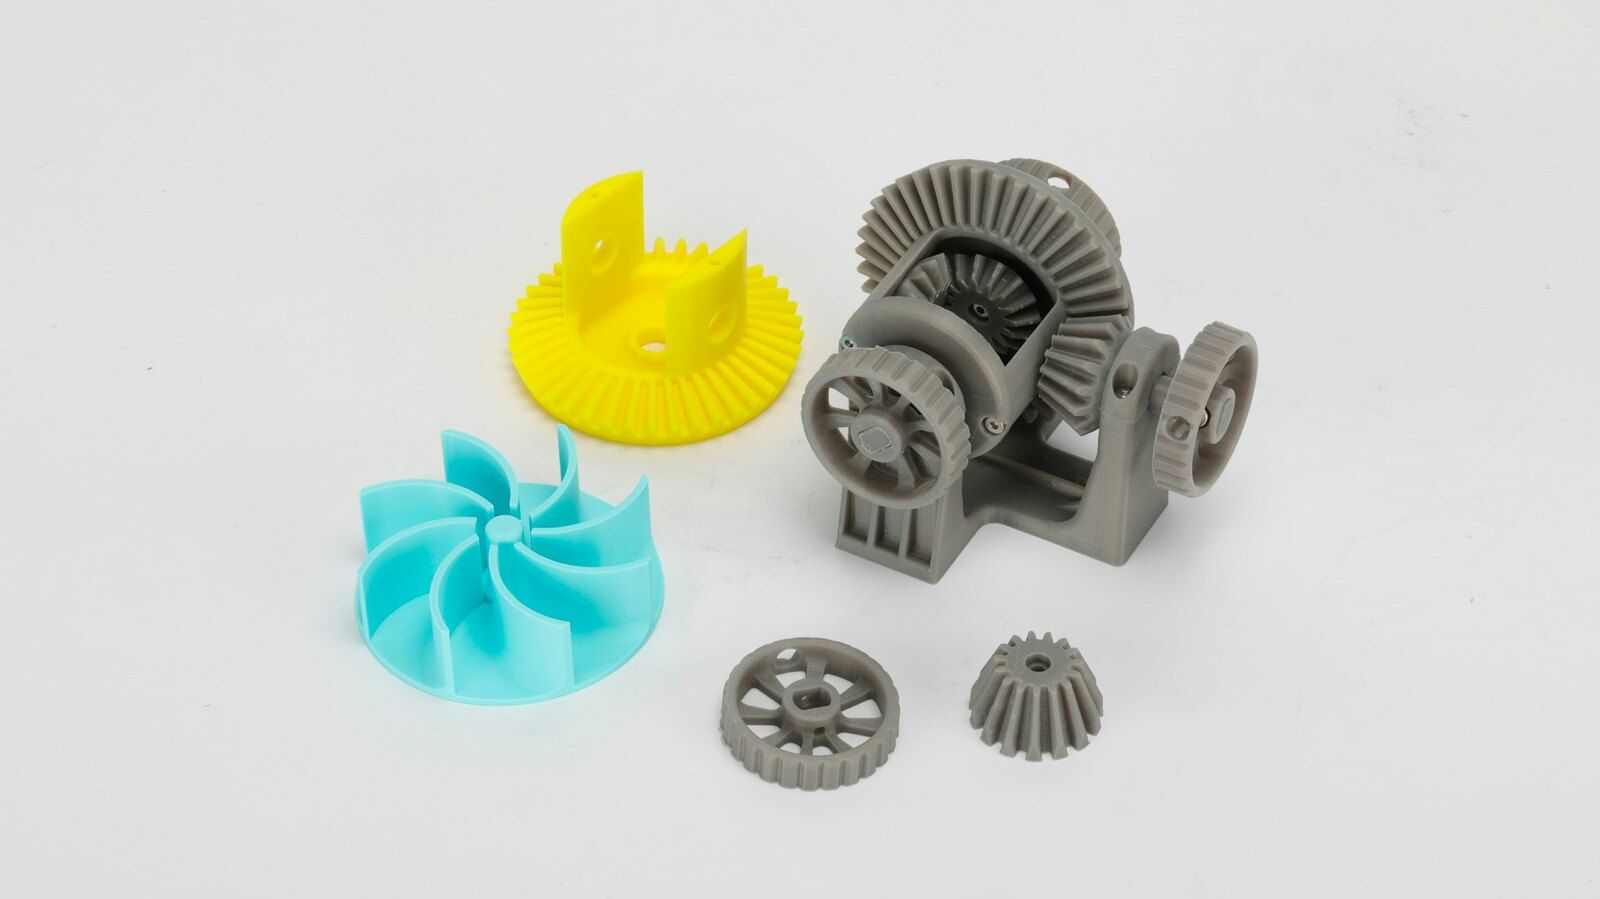
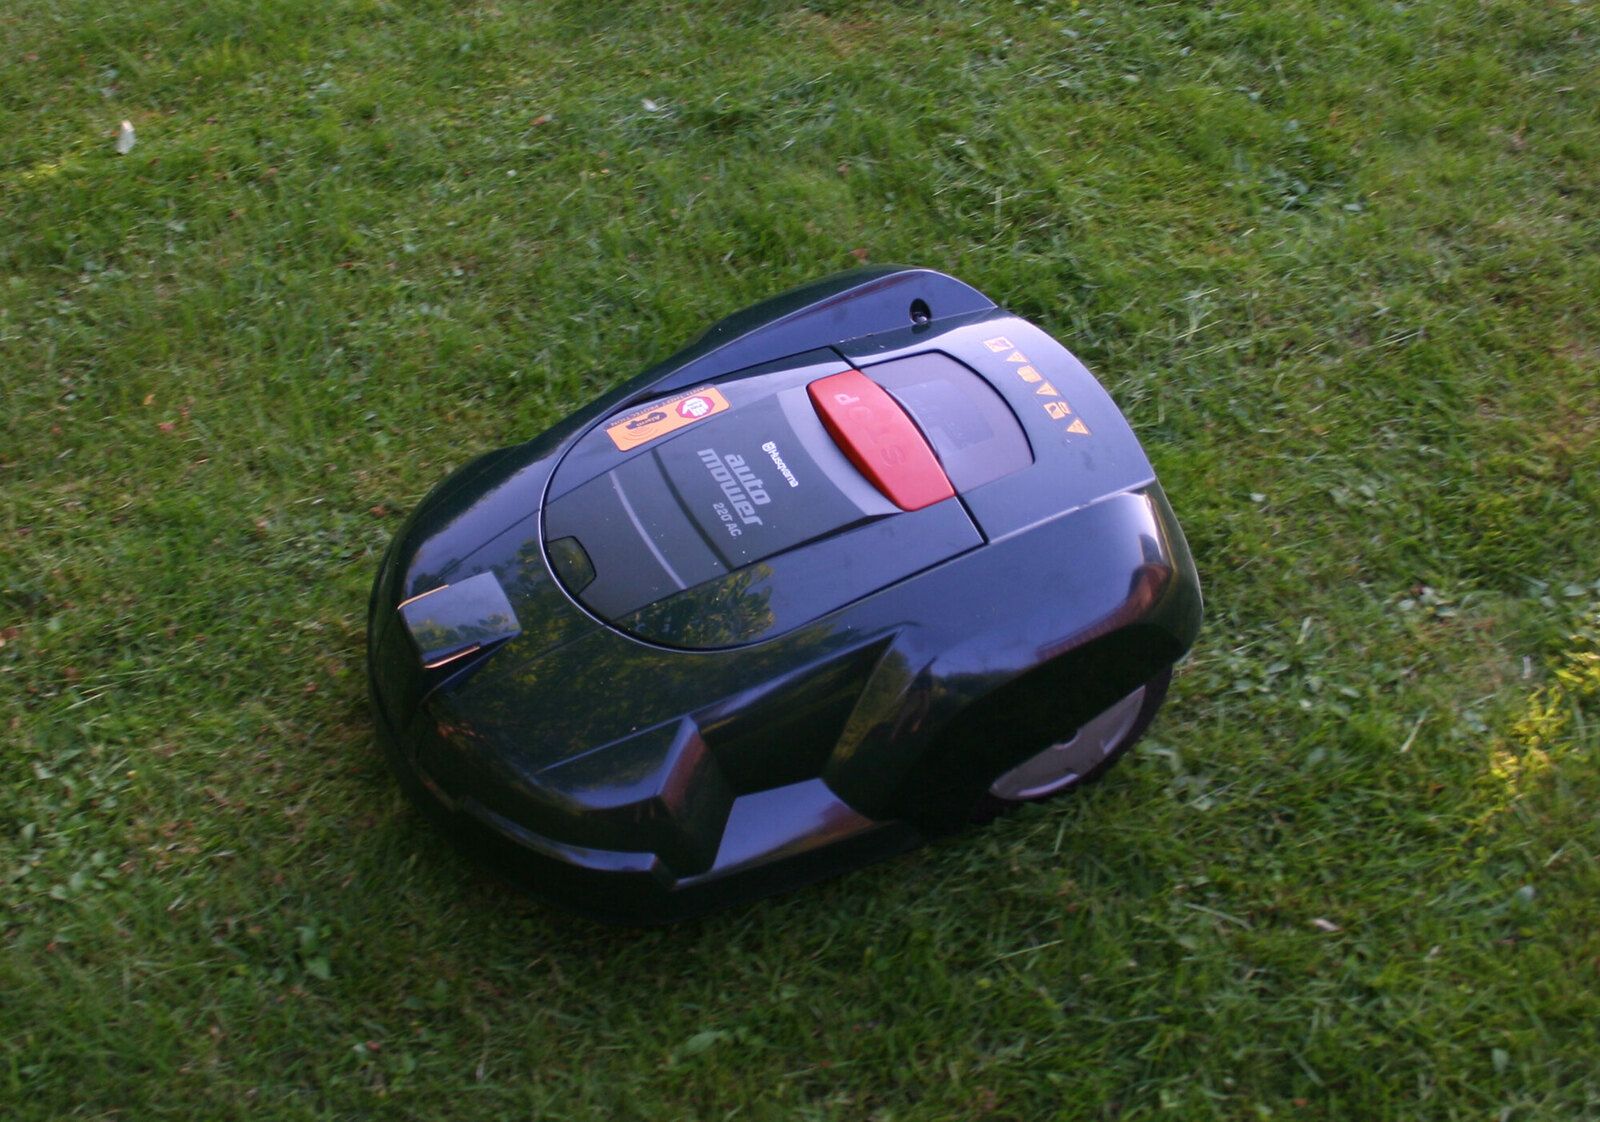
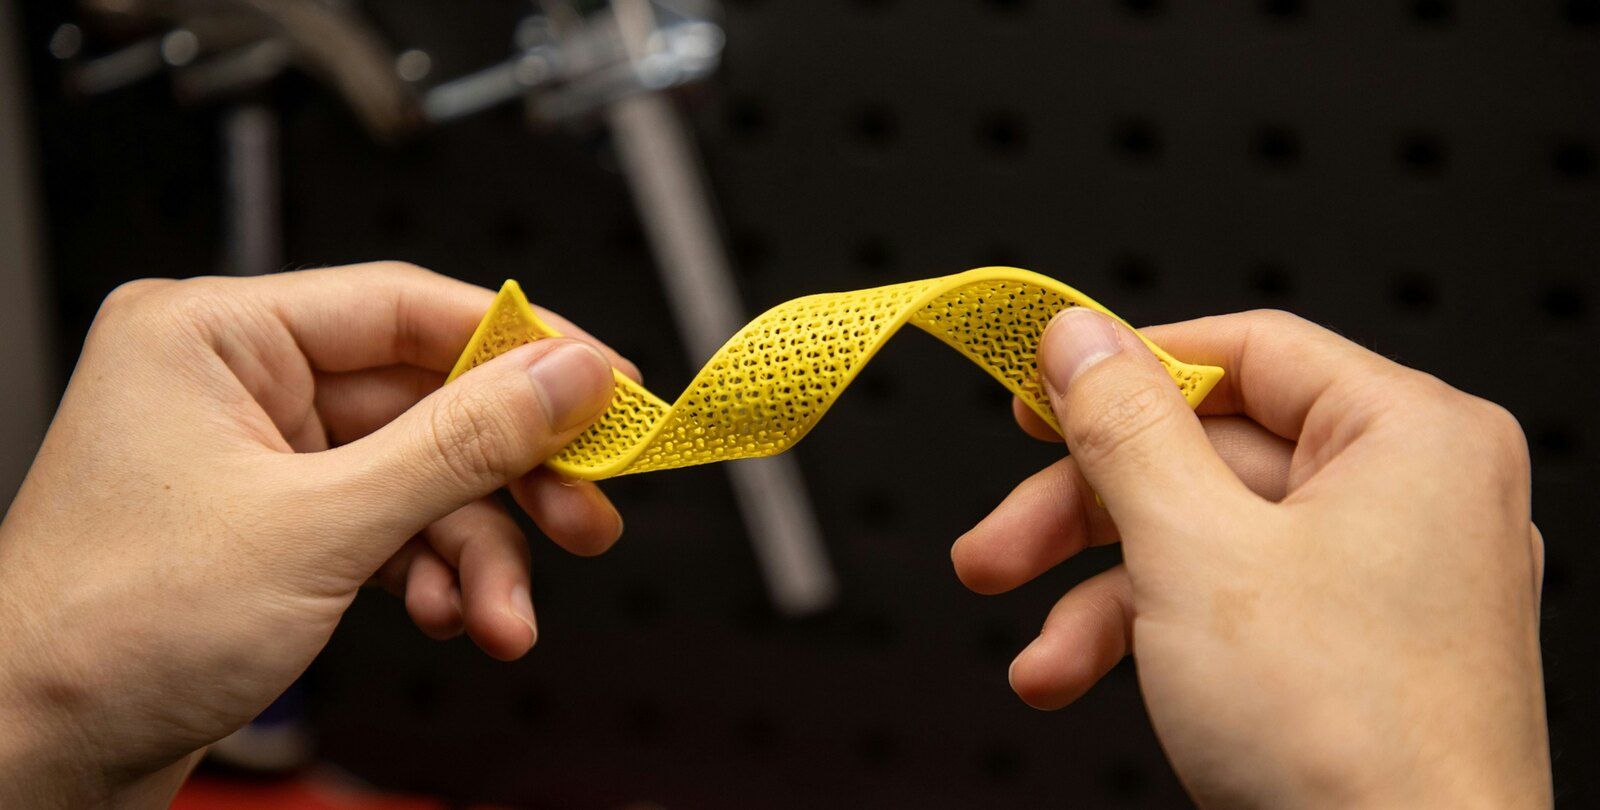
PLA부터 나일론까지, 가정용 프린터로 출력할 수 있는 필라멘트 여섯 가지예요. 카드마다 CadFlow로 렌더링한 스풀, 그 소재로 만든 실제 부품 사진, 그 소재로 출력하려고 CadFlow로 만든 부품, 나머지 다섯 가지와 나란히 그린 수치, 출력 설정, 가격, 장점 두 가지와 단점 두 가지를 넣었어요.
수치의 출처
Polymaker가 공개한 필라멘트 여섯 가지의 기술 데이터 시트로, 2026년 10월 29일에 확인했어요. Prusament의 데이터 시트와도 비교했는데, 강도는 몇 MPa 안에서 일치했고 내열 온도도 ASA를 빼면 비슷했어요. Prusament는 ASA를 93 °C로 봐요.
가격
2026년 10월 29일 Polymaker 미국 공식 스토어의 가격으로, 대부분의 색상 기준이며 세금은 별도예요. TPU와 나일론은 0.75 kg 스풀로만 나와요.
| 출력할 물건 | 쓸 필라멘트 |
|---|---|
| 모형, 시제품, 처음 해 보는 출력 | PLA |
| 브래킷, 클립, 손이 자주 가는 부품 | PETG |
| 뜨거워지거나 자주 부딪히는 부품 | ABS, 인클로저 필요 |
| 실외에 두는 모든 것 | ASA, 인클로저 필요 |
| 휘는 부품: 케이스, 고무발, 패킹 | TPU |
| 기어, 힌지, 실제로 힘을 받는 부품 | 나일론 |
PLA
폴리락트산
1 kg에 US$19.99
- 노즐 온도
- 190~230 °C
- 베드 온도
- 25~60 °C
- 인클로저
- 필요 없음
- 내열 온도
- 60 °C
- 강도(눕혀서 출력)
- 52.3 MPa
- 건조
- 습기를 먹었을 때만: 55 °C에서 6시간
대부분 이걸로 시작해서 계속 쓰는 필라멘트예요. 베드가 차갑든 따뜻하든 어떤 프린터에서나 거의 휘지 않고 출력되고, 여섯 가지 중 강성이 가장 높아서 모형, 시제품, 실내에서 쓰는 물건에 알맞아요.
- 어떤 프린터로도 인클로저 없이 출력, 휨도 적음
- 여섯 가지 중 강성이 가장 높고, 눕혀서 출력하면 PETG보다 강함
- 내열 온도 60 °C로, TPU를 빼면 여섯 가지 중 가장 낮음
- 잘 깨짐: 휘기 전에 부러지고, 충격에 여섯 가지 중 가장 약함
데이터: Polymaker PolyLite PLA · 이미지: CadFlow로 제작
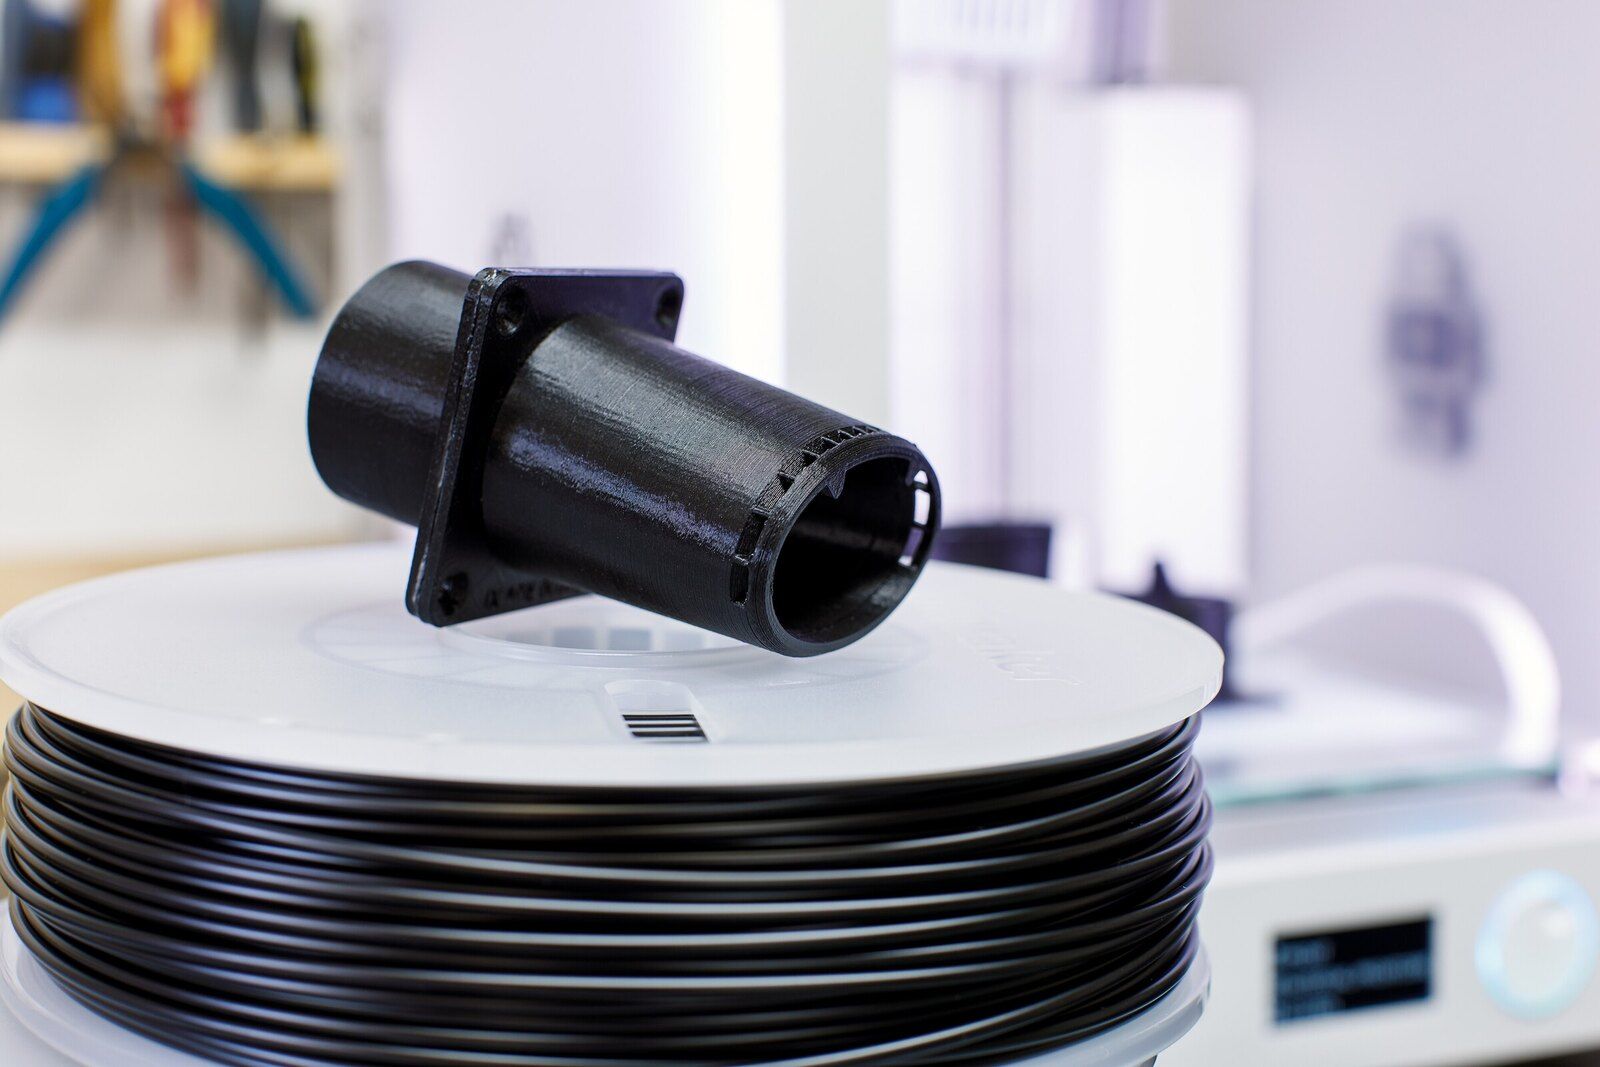
데이터: Polymaker PolyLite PLA · 사진: Snapmaker, Unsplash 라이선스
데이터: Polymaker PolyLite PLA · 이미지: CadFlow로 제작
PETG
글리콜 변성 폴리에틸렌 테레프탈레이트
1 kg에 US$19.99
- 노즐 온도
- 240~260 °C
- 베드 온도
- 60~70 °C
- 인클로저
- 필요 없음
- 내열 온도
- 69 °C
- 강도(눕혀서 출력)
- 47.96 MPa
- 건조
- 60 °C에서 6시간
실제로 쓰는 부품이라면 PLA 다음으로 고르는 필라멘트예요. 브래킷, 클립, 홀더처럼 열이나 물에 조금 닿는 물건에 써요. 값은 PLA와 같고 인클로저도 필요 없으며, 레이어끼리 붙는 힘은 다른 어떤 필라멘트보다 강해요.
- 레이어 사이 강도가 레이어 방향 강도와 거의 같음, 여섯 가지 중 최고
- 인클로저가 필요 없고 냄새가 적음, 가격은 PLA와 같음
- 공기 중 수분을 흡수하고, 습기 먹은 PETG는 스트링잉이 생김
- 내열 온도 69 °C로, PLA보다 조금 높을 뿐
데이터: Polymaker PETG · 이미지: CadFlow로 제작
데이터: Polymaker PETG · 사진: J. C. Barros, CC BY 4.0
데이터: Polymaker PETG · 이미지: CadFlow로 제작
ABS
아크릴로니트릴 부타디엔 스티렌
1 kg에 US$19.99
- 노즐 온도
- 245~265 °C
- 베드 온도
- 90~100 °C
- 인클로저
- 필요
- 내열 온도
- 100 °C
- 강도(눕혀서 출력)
- 33.4 MPa
- 건조
- 70 °C에서 6시간
레고 블록을 만드는 플라스틱으로, 뜨거워지거나 이리저리 부딪히는 부품에 써요. 인클로저가 필요해요. Polymaker는 인클로저 없는 프린터로는 주먹 크기 정도까지의 부품만 괜찮다고 해요.
- 내열 온도 100 °C로, PLA보다 40도 높음
- 질김: 노치 충격 강도가 PLA의 5배
- 인클로저가 없으면 큰 부품이 휨
- 출력 중 냄새가 나서 Polymaker는 충분한 환기를 권장
데이터: Polymaker PolyLite ABS · 이미지: CadFlow로 제작
데이터: Polymaker PolyLite ABS · 사진: eMotion Tech, Unsplash 라이선스
데이터: Polymaker PolyLite ABS · 이미지: CadFlow로 제작
ASA
아크릴로니트릴 스티렌 아크릴레이트
1 kg에 US$26.99
- 노즐 온도
- 230~260 °C
- 베드 온도
- 75~95 °C
- 인클로저
- 필요
- 내열 온도
- 103 °C
- 강도(눕혀서 출력)
- 43.8 MPa
- 건조
- 70 °C에서 7시간
실외에 두도록 만든 ABS예요. 출력 방법도, 인클로저가 필요한 것도, 견디는 열도 같지만 햇빛을 받아도 색이 바래거나 삭지 않아서, 정원에 쓰는 부품이나 베란다에 두는 물건이라면 이걸 골라요.
- 햇빛에 강함: Polymaker 측정에서 실외 2년 뒤에도 색 변화가 거의 없음
- 내열 온도 103 °C, ABS보다 강함
- ABS처럼 인클로저와 환기가 필요
- PLA, PETG, ABS보다 3분의 1 정도 비쌈
데이터: Polymaker ASA · 이미지: CadFlow로 제작
데이터: Polymaker ASA · 사진: Denoir, 퍼블릭 도메인
데이터: Polymaker ASA · 이미지: CadFlow로 제작
TPU
열가소성 폴리우레탄, 쇼어 경도 95A
0.75 kg에 US$29.99
- 노즐 온도
- 210~230 °C
- 베드 온도
- 25~60 °C
- 인클로저
- 필요 없음
- 내열 온도
- 값 없음(무른 소재)
- 강도(눕혀서 출력)
- 길이의 6.5배까지 늘어남
- 건조
- 70 °C에서 8시간
휘었다가 다시 돌아오는 부품을 위한 고무 같은 필라멘트예요. 휴대폰 케이스, 고무발, 패킹, 범퍼, 손잡이에 써요. 이 제품은 95A로 TPU 중에서는 단단한 편이고, PLA와 비슷한 온도에서 인클로저 없이 출력돼요.
- 끊어지기 전까지 원래 길이의 6배 넘게 늘어남
- PLA와 비슷한 온도에서 베드 가열·인클로저 없이 출력
- 다이렉트 드라이브 익스트루더가 필요하고, Polymaker는 보우덴 방식 프린터를 권장하지 않음
- 나일론 다음으로 수분을 많이 흡수해서 먼저 건조해야 함
데이터: Polymaker PolyFlex TPU95 · 이미지: CadFlow로 제작
데이터: Polymaker PolyFlex TPU95 · 사진: Snapmaker, Unsplash 라이선스
데이터: Polymaker PolyFlex TPU95 · 이미지: CadFlow로 제작
나일론
폴리아미드(PA), 여기서는 나일론 6과 6/66의 공중합체
0.75 kg에 US$49.99
- 노즐 온도
- 250~270 °C
- 베드 온도
- 25~50 °C
- 인클로저
- 필요
- 내열 온도
- 111 °C
- 강도(눕혀서 출력)
- 78 MPa
- 건조
- 100 °C에서 8시간, 건조기에 넣은 채로 출력
여섯 가지 중 가장 강하고 열에도 가장 강해서, 기어, 힌지, 실제로 힘을 받는 부품에 써요. 문제는 수분이에요. 나일론은 공기 중의 수분을 빨아들이기 때문에 건조한 뒤 건조기에서 바로 출력해야 하고, 수분을 먹은 부품은 강도가 절반도 안 돼요.
- 여섯 가지 중 가장 강함: 눕혀서 출력하면 78 MPa로 PLA의 1.5배
- 어닐링하면 내열 온도 111 °C로 여섯 가지 중 가장 높음
- 수분을 빨리 흡수해서, 건조한 뒤 건조기에서 바로 출력해야 함
- 가장 비쌈: 0.75 kg 스풀 하나에 US$49.99
데이터: Polymaker PolyMide CoPA · 이미지: CadFlow로 제작
데이터: Polymaker PolyMide CoPA · 사진: Svitlana Lozova, CC BY-SA 4.0
데이터: Polymaker PolyMide CoPA · 이미지: CadFlow로 제작
어떤 필라멘트든 출력 한 번에 드는 비용은 3D 출력 비용 계산기로 알아보세요.
열에 강한 필라멘트
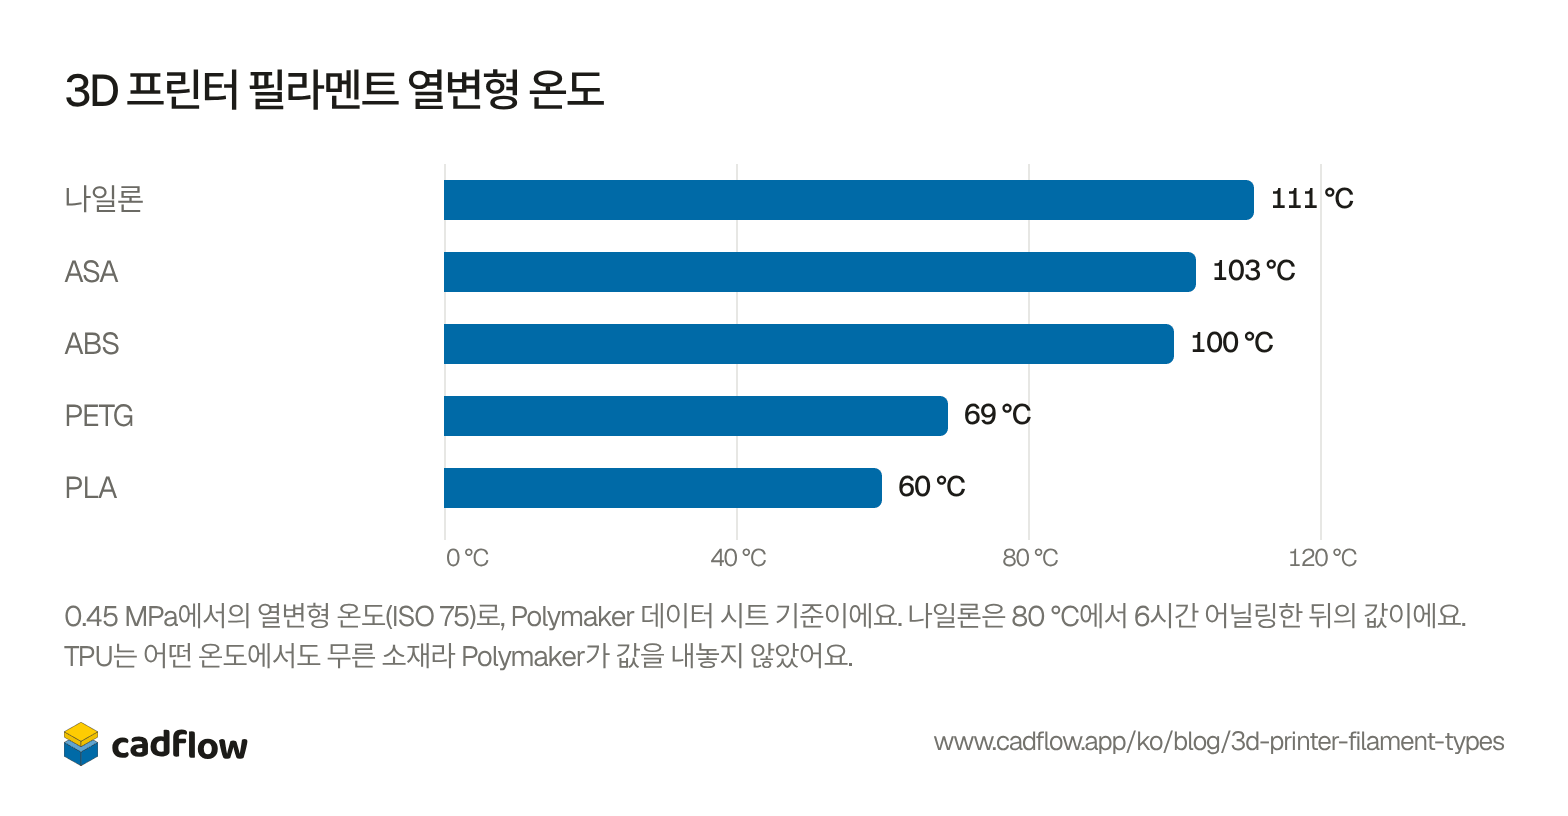
열변형 온도(HDT)는 가벼운 하중(0.45 MPa)을 건 시험편이 휘기 시작하는 온도예요. 부품이 뜨거워질 일이 있다면 이 수치를 보면 돼요. PLA는 60 °C, PETG는 69 °C에서 버티지 못하지만, ABS와 ASA는 100 °C 안팎까지 견뎌요.
표로 보기
| 필라멘트 | 열변형 온도 |
|---|---|
| 나일론 | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
출력 방향에 따라 달라지는 강도
출력물은 레이어 사이가 가장 약해요. 레이어 하나하나가 바로 아래 레이어에만 녹아 붙기 때문이에요. Polymaker는 모든 소재를 두 방향으로 시험해요. 눕혀서 출력해 레이어 방향으로 당기는 시험과, 세워서 출력해 레이어를 떼어 내는 방향으로 당기는 시험이에요. 레이어를 가로지르는 방향에서 PLA는 강도의 4분의 1 정도를, 나일론은 40% 정도를 잃지만 PETG는 95%를 유지해요.
그래서 세워서 출력한 후크는 하중이 레이어를 떼어 내는 방향으로 걸려서, 눕혀서 출력한 같은 후크라면 버틸 하중에도 부러질 수 있어요. 하중이 레이어 방향으로 걸리도록 부품을 돌려 놓고 출력하세요. 그럴 수 없는 부품이라면 방향을 가장 덜 타는 필라멘트는 PETG예요.
눕혀서 출력, 레이어 방향으로 당김세워서 출력, 레이어를 가로질러 당김
표로 보기
| 필라멘트 | 인장 강도 |
|---|---|
| 나일론(눕혀서) | 78 MPa |
| 나일론(세워서) | 45.8 MPa |
| PLA(눕혀서) | 52.3 MPa |
| PLA(세워서) | 40.5 MPa |
| PETG(눕혀서) | 48 MPa |
| PETG(세워서) | 45.7 MPa |
| ASA(눕혀서) | 43.8 MPa |
| ASA(세워서) | 32 MPa |
| ABS(눕혀서) | 33.4 MPa |
| ABS(세워서) | 29.7 MPa |
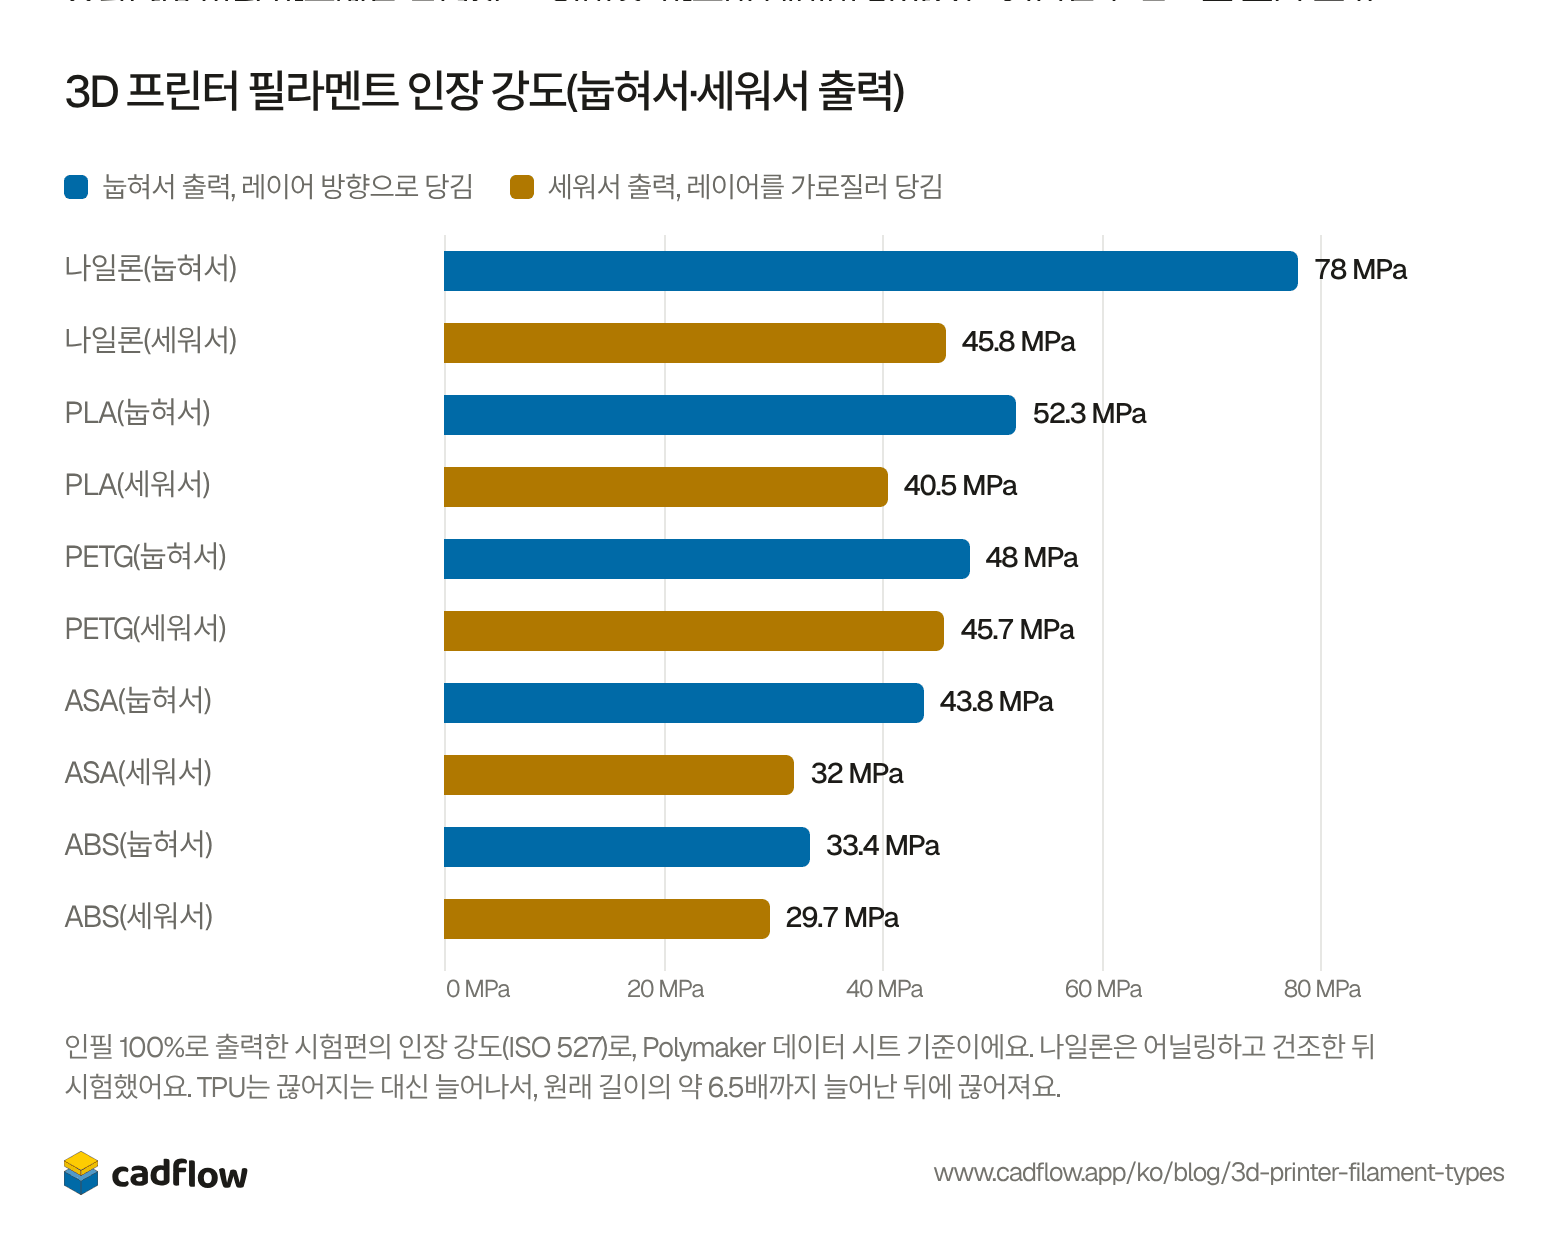
당기는 힘에 대한 강도가 전부는 아니에요. 이 차트의 다섯 가지 중 ABS가 가장 약하지만, 노치 충격 시험에서는 PLA보다 다섯 배 강하게 버티고, 건조한 상태의 나일론보다도 충격에 강해요.
수분, 그리고 나일론에 건조기가 필요한 이유
모든 필라멘트는 공기 중의 수분을 어느 정도 흡수하고, 습기 먹은 필라멘트는 출력 품질이 떨어져요. 예를 들어 Polymaker는 습기 먹은 PETG에서 스트링잉(거미줄처럼 실이 늘어지는 현상)이 생긴다고 해요. 나일론은 다른 필라멘트보다 훨씬 많이 흡수해서, 데이터 시트에도 100 °C에서 8시간 건조하고 건조기에서 바로 출력하라고 나와 있어요. 어떤 스풀이든 출력하기 전까지는 제습제와 함께 봉투에 밀봉해 보관하세요.
표로 보기
| 필라멘트 | 흡습률 |
|---|---|
| 나일론 | 2.82% |
| TPU | 0.82% |
| PLA | 0.51% |
| PETG | 0.51% |
| ASA | 0.40% |
| ABS | 0.35% |
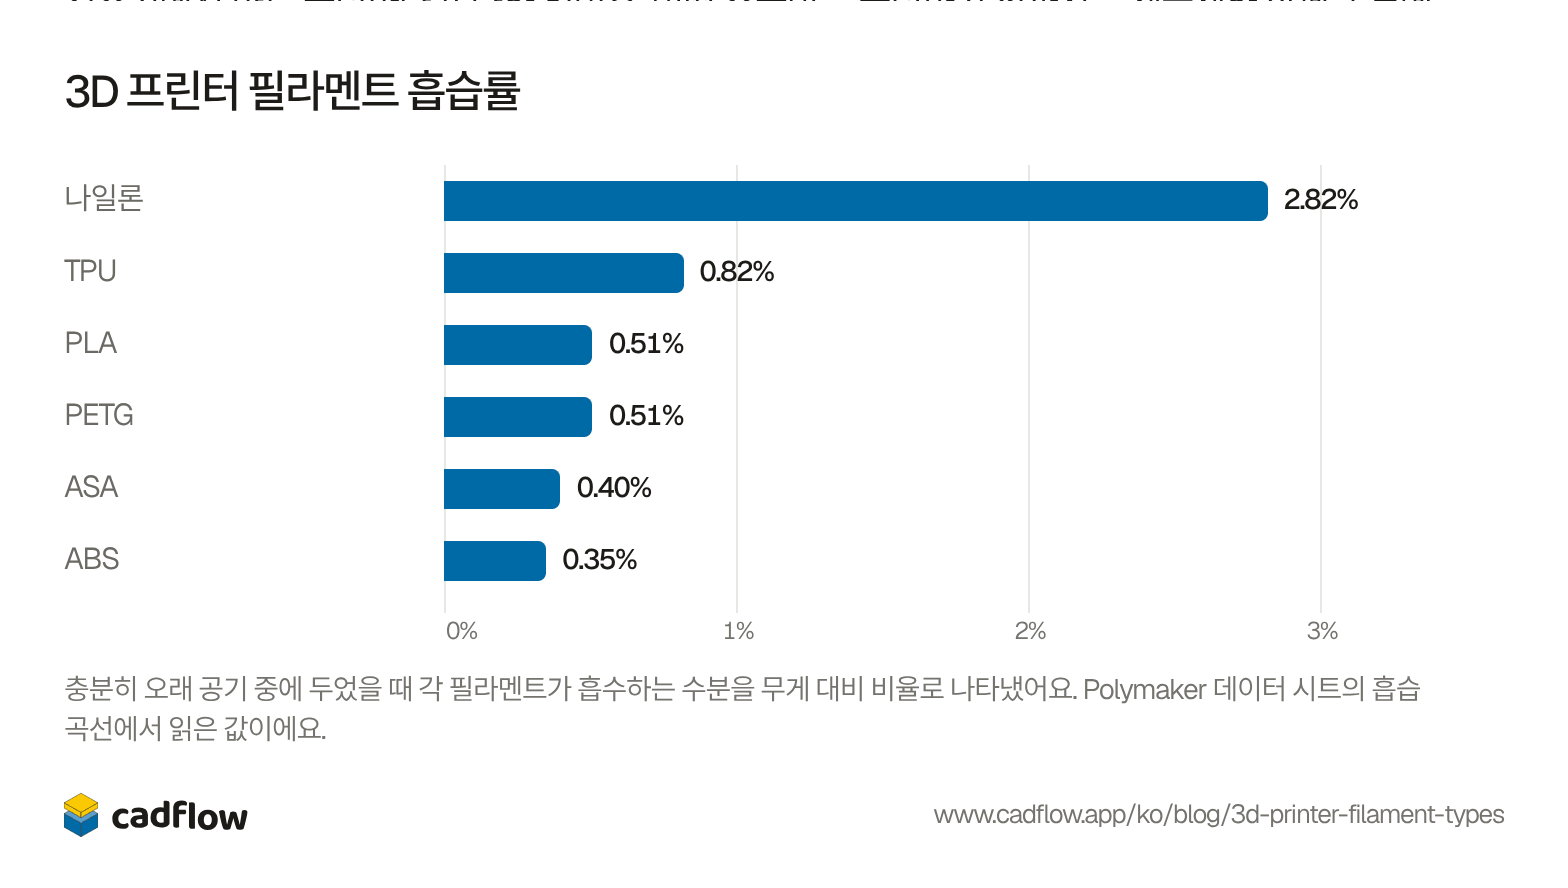
수분은 출력뿐 아니라 완성된 부품도 바꿔요. Polymaker가 나일론 시험편을 60 °C 물에 48시간 담갔더니, 인장 강도는 78 MPa에서 34 MPa로 떨어졌지만 노치 충격에는 네 배 강해졌어요. 습한 곳에서 쓰는 나일론 부품은 건조 상태의 수치보다 약해지는 대신 더 질겨져요.
목록에 없는 필라멘트
많은 브랜드가 PLA+, 실크 PLA, 매트 PLA 같은 블렌드 제품을 팔아요. PLA처럼 출력되지만 성분과 강도가 브랜드마다 달라서, 그 브랜드의 데이터 시트를 확인해야 해요. 폴리카보네이트(PC), 그리고 PLA, PETG, 나일론에 탄소 섬유나 유리 섬유를 넣은 필라멘트는 강성이 더 필요하거나 더 뜨거워지는 부품용이에요. 섬유가 들어간 필라멘트는 황동 노즐을 깎아 내기 때문에 경화강 노즐이 필요해요.
CadFlow로 만드는 이런 부품
저희는 CadFlow를 만들고 있어요. 직접 만드는 물건을 위한 3D 프로그램으로, 누구나 따라 할 수 있는 단계별 영상으로 조립 과정을 보여 줘요. 아직 공개 전이에요. 써 보고 싶다면 사전 신청을 해 주세요.
자주 묻는 질문
가장 강한 필라멘트는 무엇인가요?
이 여섯 가지 중에서는 나일론이에요. Polymaker 시험에서 눕혀서 출력했을 때 78 MPa였고, PLA는 52 MPa, PETG는 48 MPa였어요. 세워서 출력하면 나일론과 PETG는 45.8 MPa와 45.7 MPa로 거의 같아요.
PLA는 식품에 써도 안전한가요?
Polymaker는 안전하다고 하지 않아요. PLA, PETG, ABS, ASA 판매 페이지에서 이 소재들이 식품에 안전한지에 대한 데이터가 없다고 밝히고 있어요. Prusament는 PLA 소재 자체는 식품에 안전하다고 하지만, 출력물로 반복해서 먹고 마시는 것은 권하지 않아요. 출력물 표면의 작은 틈에 세균이 쌓일 수 있기 때문이에요. 식품용 코팅을 하면 이 문제를 줄일 수 있어요.
인클로저가 꼭 필요한가요?
PLA, PETG, TPU라면 필요 없어요. ABS와 ASA는 큰 부품이 휘지 않게 하려면 필요해요. Polymaker의 나일론 데이터 시트도 인클로저를 쓰라고 하지만, 판매 페이지에는 필요 없다고 나와 있어요.
ABS와 ASA는 무엇이 다른가요?
출력 방법은 거의 같고, 견디는 열도 100 °C와 103 °C로 비슷해요. ASA는 햇빛에 견디도록 만든 소재로, Polymaker 측정에서 실외에 2년 둔 뒤에도 색이 거의 변하지 않았어요. ABS는 조금 더 싸고 충격에 더 강하며, ASA는 당기는 힘에 더 강해요.
필라멘트에 스트링잉이 생기는 이유는 무엇인가요?
습기를 먹은 경우가 많아요. Polymaker는 젖은 PETG에서 스트링잉이 생긴다고 하고, 데이터 시트마다 필라멘트별 건조 온도와 시간을 적어 두었어요. PLA의 55 °C부터 나일론의 100 °C까지예요.
수치는 어디서 가져왔나요?
Polymaker의 PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95, PolyMide CoPA 데이터 시트(2026년 10월 29일 확인)와, 가격과 소재별 장점은 Polymaker 판매 페이지에서 가져왔어요. Prusament의 데이터 시트와도 비교했어요. Prusament는 강성을 다른 방법으로 측정해서, 여기서는 강성을 비교하지 않아요.
함께 쓰면 좋은 무료 도구
이 글의 변경 기록
- 게시




