

3D 列印線材種類比較:PLA、PETG、ABS、ASA、TPU 和尼龍

大多數 3D 列印件都是用 PLA 印的,印模型和原型,選它就對了。另外五種是給 PLA 應付不了的零件用的,每一種補的是不同的弱點。為了比較得公平,下面所有數字都來自同一家廠商的技術資料表,六種線材都用相同的方式列印和測試。
比較了哪幾種
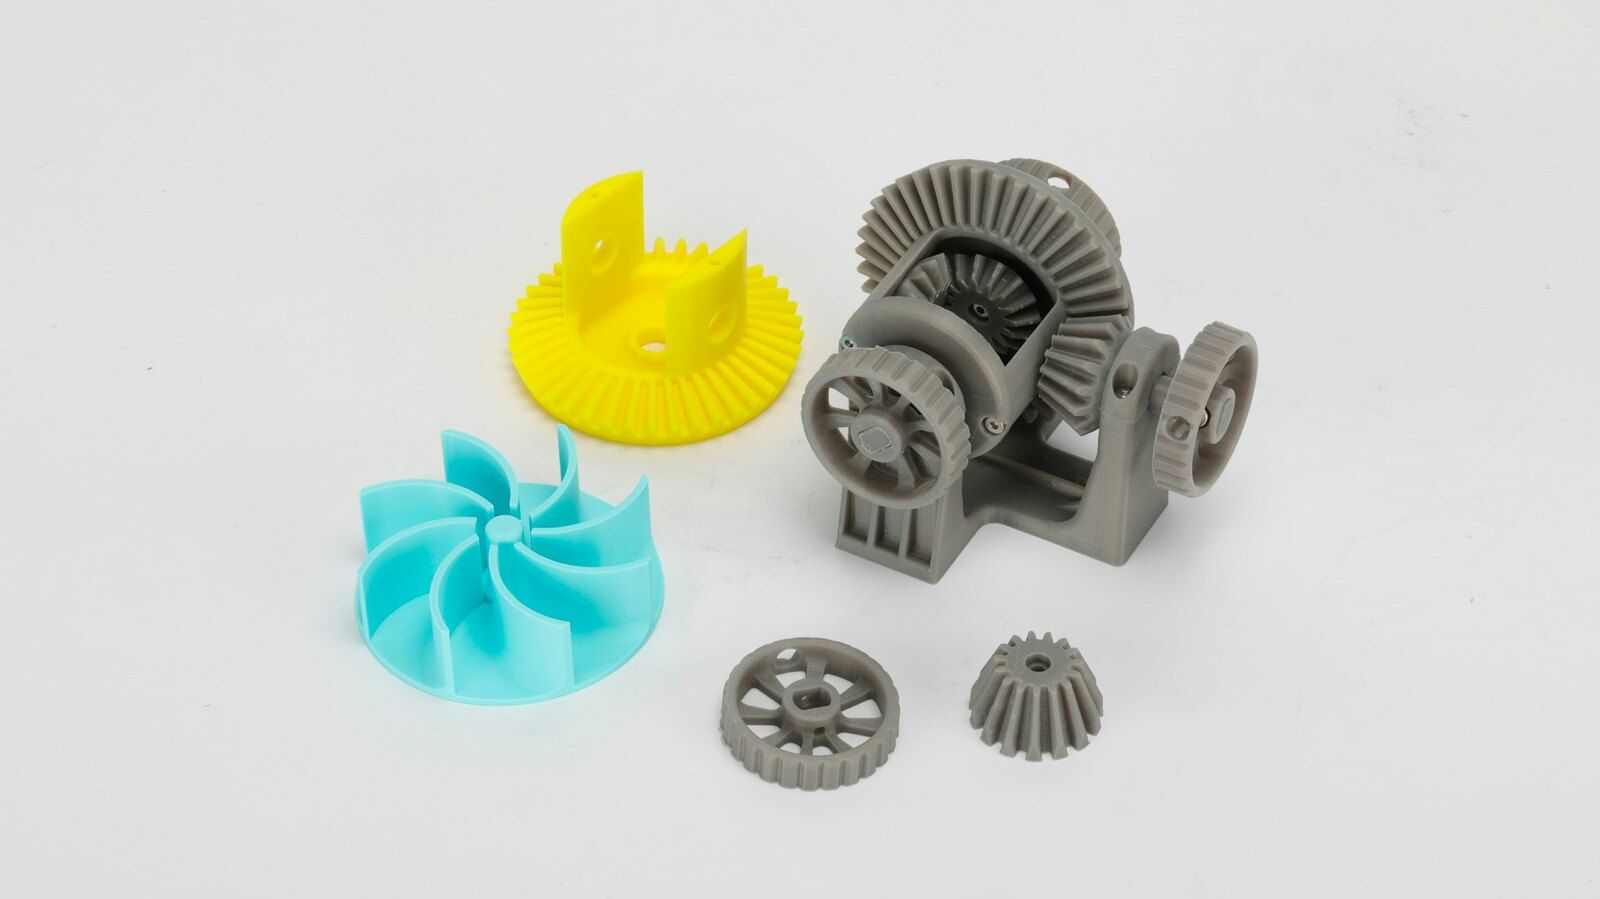
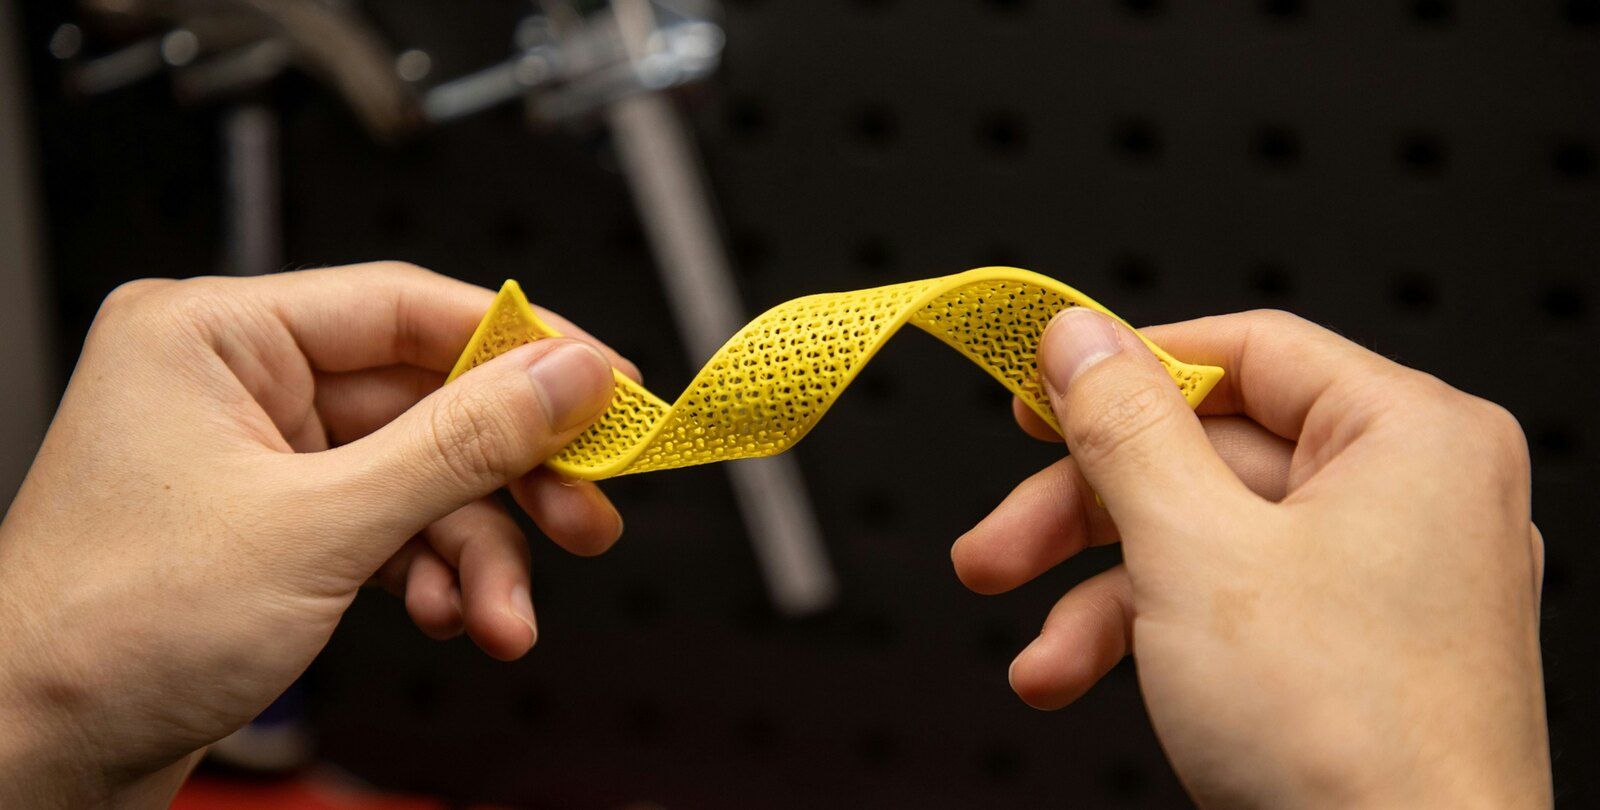
家用列印機能印的六種線材,從 PLA 到尼龍。每張卡片都有在 CadFlow 中彩現的一捲線材、一張用這種材料做的真實零件照片、一個在 CadFlow 中以這種線材做的零件、它和其他五種比較的數據圖,還有列印設定、價格、兩個優點和兩個缺點。
數據從哪裡來
Polymaker 六款線材的技術資料表,查閱日期是2026年10月29日。我們拿 Prusament 的資料表核對過:強度只差幾 MPa,熱變形溫度也很接近,只有 ASA 例外,Prusament 給的是 93 °C。
價格
Polymaker 美國官方網路商店2026年10月29日的價格,大部分顏色都是這個價,未稅。TPU 和尼龍只有 0.75 kg 一捲的規格。
| 你要印的東西 | 用這種 |
|---|---|
| 模型、原型,還有剛入門時印的東西 | PLA |
| 支架、夾子和常常拿在手上的零件 | PETG |
| 會變熱或常被碰撞的零件 | ABS,搭配封閉外罩 |
| 長期放在戶外的東西 | ASA,搭配封閉外罩 |
| 要能彎的零件:保護殼、腳墊、密封件 | TPU |
| 齒輪、鉸鏈和真正受力的零件 | 尼龍 |
PLA
聚乳酸
1 kg 裝 US$19.99
- 噴嘴溫度
- 190 到 230 °C
- 熱床溫度
- 25 到 60 °C
- 封閉外罩
- 不需要
- 熱變形溫度
- 60 °C
- 拉伸強度(平放)
- 52.3 MPa
- 烘乾
- 受潮時才需要,55 °C 烘 6 小時
大多數人的第一捲線材,之後也一直用下去。任何列印機都能印,熱床加不加熱都可以,幾乎不會翹曲。它也是六種裡剛性最好的,所以適合模型、原型和一直放在室內的東西。
- 任何列印機都能印,不需要封閉外罩,幾乎不翹曲
- 六種裡剛性最好,平放列印時強度比 PETG 高
- 60 °C 就會受熱變形,除了 TPU 是六種裡最低的
- 脆:受力會直接裂開而不是彎曲,耐衝擊是六種裡最差的
資料來源:Polymaker PolyLite PLA · 圖片:用 CadFlow 製作
資料來源:Polymaker PolyLite PLA · 照片:Snapmaker,Unsplash License
資料來源:Polymaker PolyLite PLA · 圖片:用 CadFlow 製作
PETG
乙二醇改質聚對苯二甲酸乙二酯
1 kg 裝 US$19.99
- 噴嘴溫度
- 240 到 260 °C
- 熱床溫度
- 60 到 70 °C
- 封閉外罩
- 不需要
- 熱變形溫度
- 69 °C
- 拉伸強度(平放)
- 47.96 MPa
- 烘乾
- 60 °C 烘 6 小時
從 PLA 更進一步,適合真正拿來用的零件:支架、夾子、收納架,以及會碰到一點熱或水的東西。價格和 PLA 一樣,不需要封閉外罩,層與層之間也比其他幾種黏得更牢。
- 層間強度幾乎和沿層方向一樣,六種裡最好
- 不需要封閉外罩,氣味小,價格和 PLA 一樣
- 會吸收空氣中的水分,受潮的 PETG 會牽絲
- 69 °C 就會受熱變形,只比 PLA 高一點
資料來源:Polymaker PETG · 圖片:用 CadFlow 製作
資料來源:Polymaker PETG · 照片:J. C. Barros,CC BY 4.0
資料來源:Polymaker PETG · 圖片:用 CadFlow 製作
ABS
丙烯腈-丁二烯-苯乙烯共聚物
1 kg 裝 US$19.99
- 噴嘴溫度
- 245 到 265 °C
- 熱床溫度
- 90 到 100 °C
- 封閉外罩
- 需要
- 熱變形溫度
- 100 °C
- 拉伸強度(平放)
- 33.4 MPa
- 烘乾
- 70 °C 烘 6 小時
樂高積木就是用這種塑膠做的,適合會變熱或常被碰撞的零件。它需要封閉外罩:Polymaker 說,開放式列印機只適合印大約拳頭大小以內的零件。
- 100 °C 才會受熱變形,比 PLA 高 40 度
- 韌性好:缺口衝擊強度是 PLA 的五倍
- 需要封閉外罩,否則大一點的零件會翹曲
- 列印時有氣味,Polymaker 建議保持通風
資料來源:Polymaker PolyLite ABS · 圖片:用 CadFlow 製作
資料來源:Polymaker PolyLite ABS · 照片:eMotion Tech,Unsplash License
資料來源:Polymaker PolyLite ABS · 圖片:用 CadFlow 製作
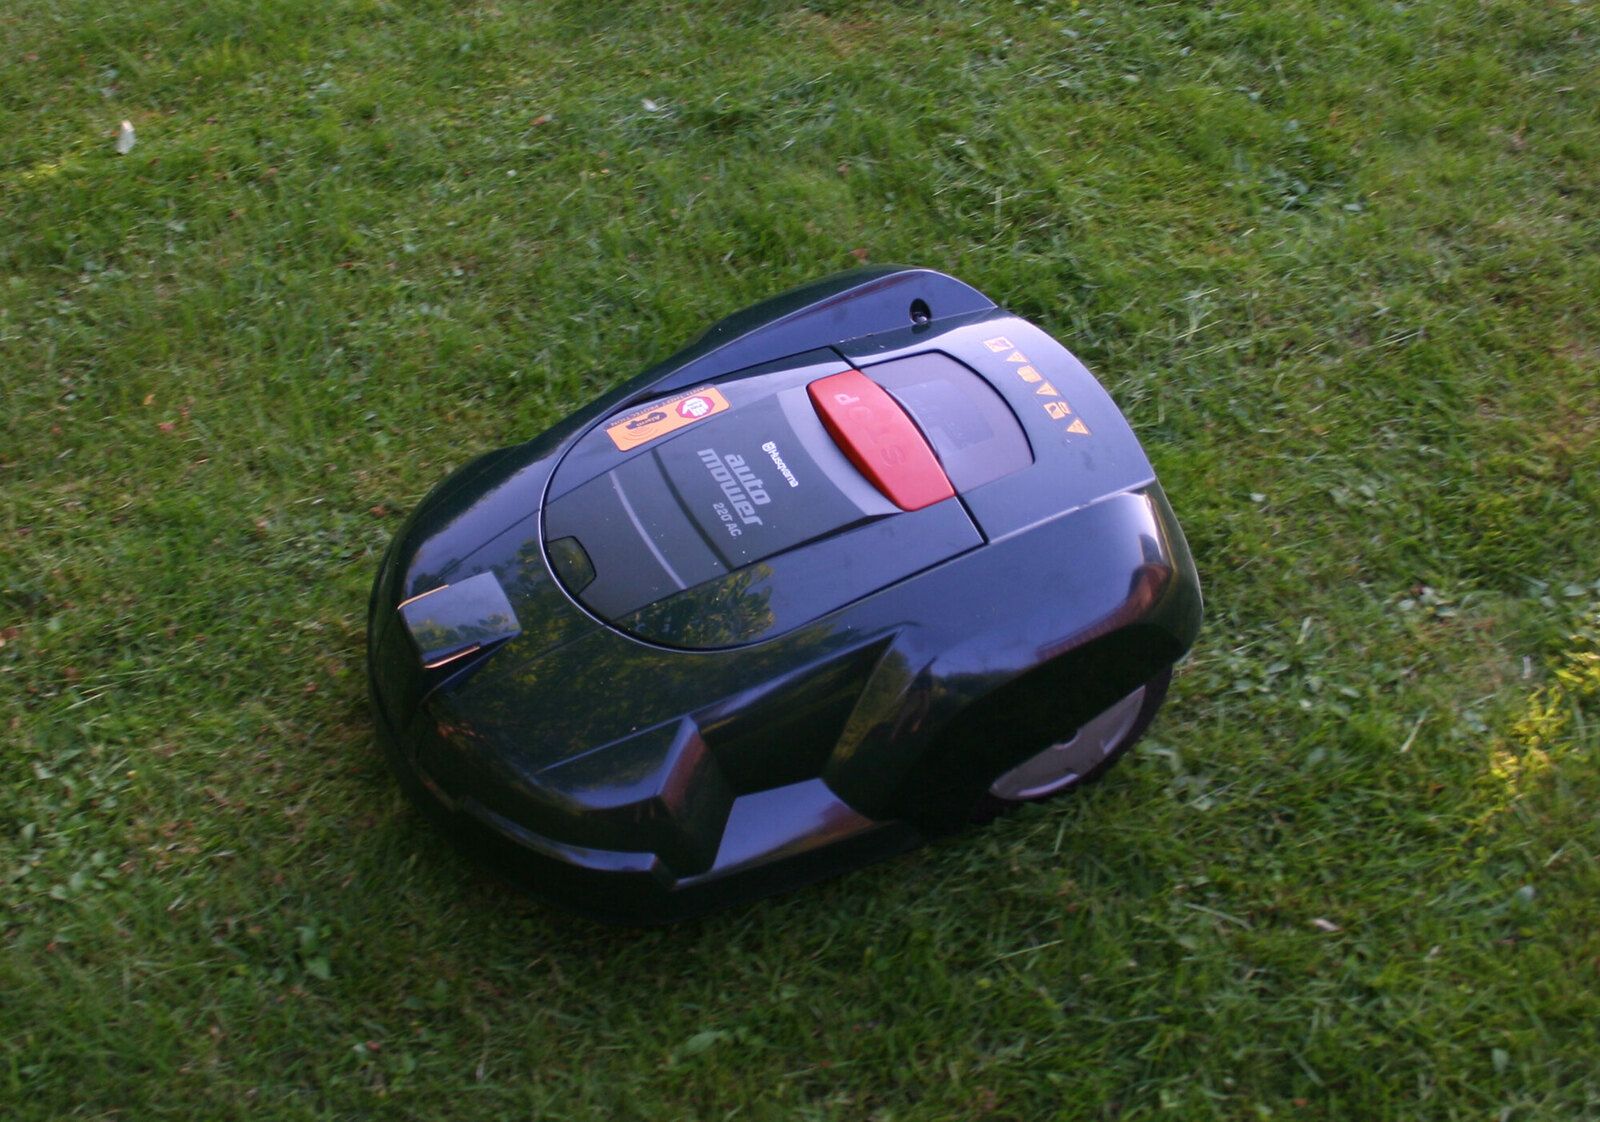
ASA
丙烯腈-苯乙烯-丙烯酸酯共聚物
1 kg 裝 US$26.99
- 噴嘴溫度
- 230 到 260 °C
- 熱床溫度
- 75 到 95 °C
- 封閉外罩
- 需要
- 熱變形溫度
- 103 °C
- 拉伸強度(平放)
- 43.8 MPa
- 烘乾
- 70 °C 烘 7 小時
可以放在戶外的 ABS。列印方式一樣,一樣需要封閉外罩,耐熱也一樣,但曬太陽不會褪色或變脆,所以花園裡的零件和長期放在陽台上的東西就用它。
- 專為日曬設計:Polymaker 測得它在戶外放兩年後幾乎沒有變色
- 103 °C 才會受熱變形,強度也比 ABS 高
- 和 ABS 一樣,需要封閉外罩和通風
- 比 PLA、PETG 或 ABS 貴三分之一左右
資料來源:Polymaker ASA · 圖片:用 CadFlow 製作
資料來源:Polymaker ASA · 照片:Denoir,公有領域
資料來源:Polymaker ASA · 圖片:用 CadFlow 製作
TPU
熱塑性聚胺酯,蕭氏硬度 95A
0.75 kg 裝 US$29.99
- 噴嘴溫度
- 210 到 230 °C
- 熱床溫度
- 25 到 60 °C
- 封閉外罩
- 不需要
- 熱變形溫度
- 未提供,本身就軟
- 拉伸強度(平放)
- 可拉長到 6.5 倍
- 烘乾
- 70 °C 烘 8 小時
像橡膠一樣的線材,適合要能彎、還能彈回來的零件:手機殼、腳墊、密封件、防撞條和握把。這款是 95A,在 TPU 裡算偏硬,用 PLA 的溫度就能印,也不需要封閉外罩。
- 能拉長到原長的六倍多才斷
- 用 PLA 的溫度就能印,熱床不用加熱,也不需要封閉外罩
- 需要近端擠出機,Polymaker 不建議用遠端擠出(Bowden)的列印機
- 吸濕性僅次於尼龍,所以要先烘乾
資料來源:Polymaker PolyFlex TPU95 · 圖片:用 CadFlow 製作
資料來源:Polymaker PolyFlex TPU95 · 照片:Snapmaker,Unsplash License
資料來源:Polymaker PolyFlex TPU95 · 圖片:用 CadFlow 製作
尼龍
聚醯胺(PA),這款是尼龍 6 與 6/66 的共聚物
0.75 kg 裝 US$49.99
- 噴嘴溫度
- 250 到 270 °C
- 熱床溫度
- 25 到 50 °C
- 封閉外罩
- 需要
- 熱變形溫度
- 111 °C
- 拉伸強度(平放)
- 78 MPa
- 烘乾
- 先 100 °C 烘 8 小時,再邊烘邊印
六種裡強度最高、最耐熱的一種,適合齒輪、鉸鏈和真正受力的零件。麻煩在於水:尼龍會從空氣中吸收水分,所以必須先烘乾,再從乾燥箱直接送料列印,而吸了水的零件,強度還不到原本的一半。
- 六種裡強度最高:平放列印 78 MPa,比 PLA 高一半
- 退火後 111 °C 才會受熱變形,六種裡最耐熱
- 吸水很快,必須先烘乾,再邊烘邊印
- 最貴:0.75 kg 一捲要 US$49.99
資料來源:Polymaker PolyMide CoPA · 圖片:用 CadFlow 製作
資料來源:Polymaker PolyMide CoPA · 照片:Svitlana Lozova,CC BY-SA 4.0
資料來源:Polymaker PolyMide CoPA · 圖片:用 CadFlow 製作
想知道用其中任何一種印一件要花多少錢,可以用我們的 3D 列印成本計算機。
哪些耐熱
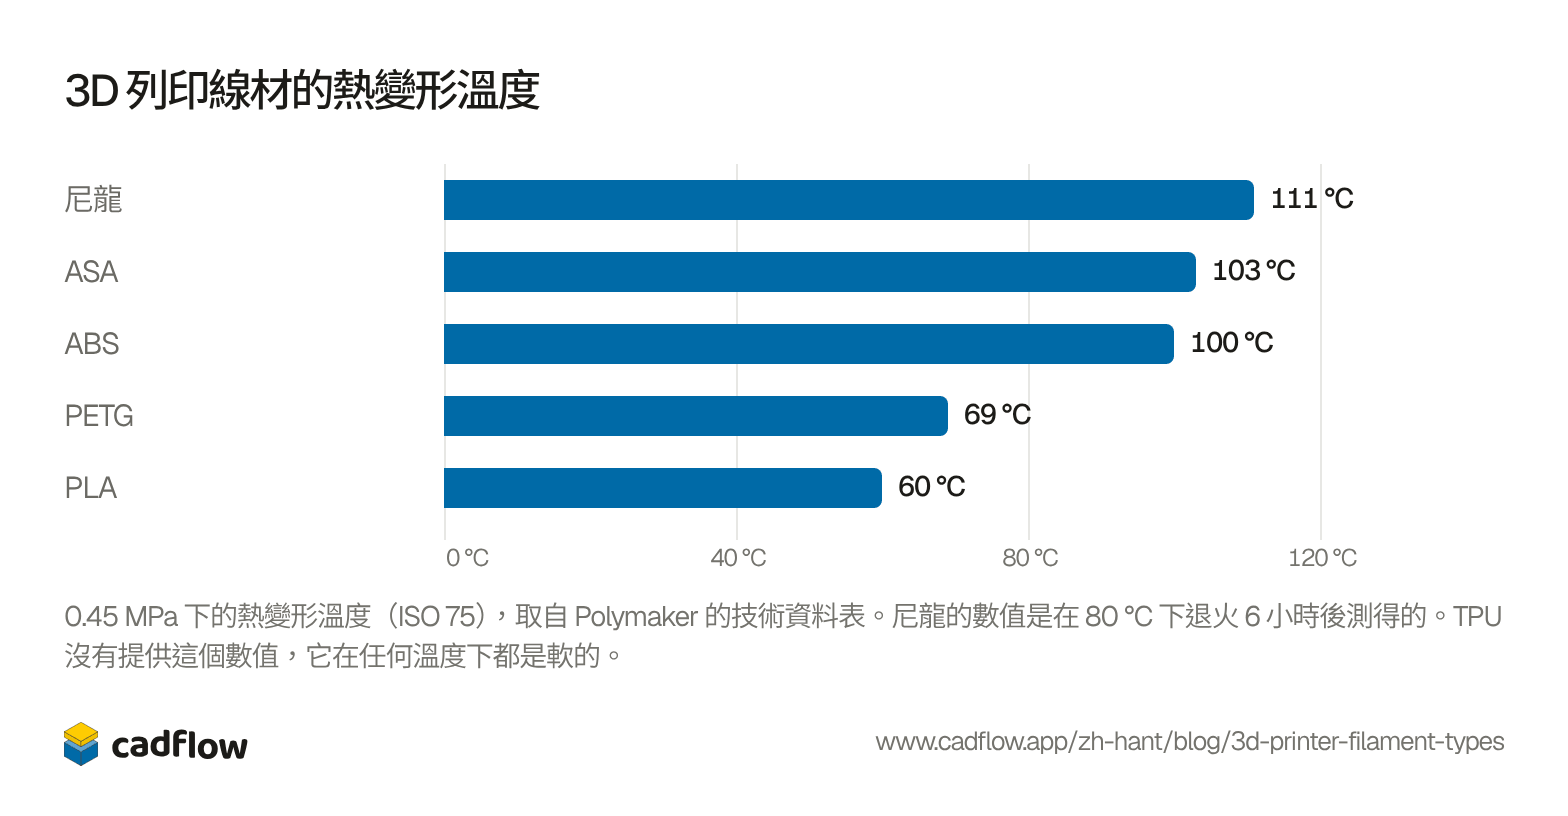
熱變形溫度(HDT)是試片在不大的負載(0.45 MPa)下開始彎曲的溫度。零件會變熱的話,就看這個數字。PLA 到 60 °C 就撐不住了,PETG 是 69 °C,而 ABS 和 ASA 能撐到 100 °C 左右。
以表格顯示
| 線材 | 開始彎曲的溫度 |
|---|---|
| 尼龍 | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
強度取決於列印方向
列印件最弱的地方在層與層之間,因為每一層只和它下面那一層熔在一起。Polymaker 每種材料都用兩個方向測試:平放列印,拉力順著層的方向;直立列印,拉力把層與層拉開。跨層拉的時候,PLA 的強度少了大約四分之一,尼龍少了大約 40%,而 PETG 還保有 95%。
所以同一個掛鉤,直立列印、受力時層與層被拉開,可能就斷了,平放列印卻撐得住。擺放零件時,讓受力方向順著層走;真的沒辦法的話,PETG 是最不受方向影響的線材。
平放列印,順著層的方向拉直立列印,把層與層拉開
以表格顯示
| 線材 | 拉伸強度 |
|---|---|
| 尼龍,平放 | 78 MPa |
| 尼龍,直立 | 45.8 MPa |
| PLA,平放 | 52.3 MPa |
| PLA,直立 | 40.5 MPa |
| PETG,平放 | 48 MPa |
| PETG,直立 | 45.7 MPa |
| ASA,平放 | 43.8 MPa |
| ASA,直立 | 32 MPa |
| ABS,平放 | 33.4 MPa |
| ABS,直立 | 29.7 MPa |
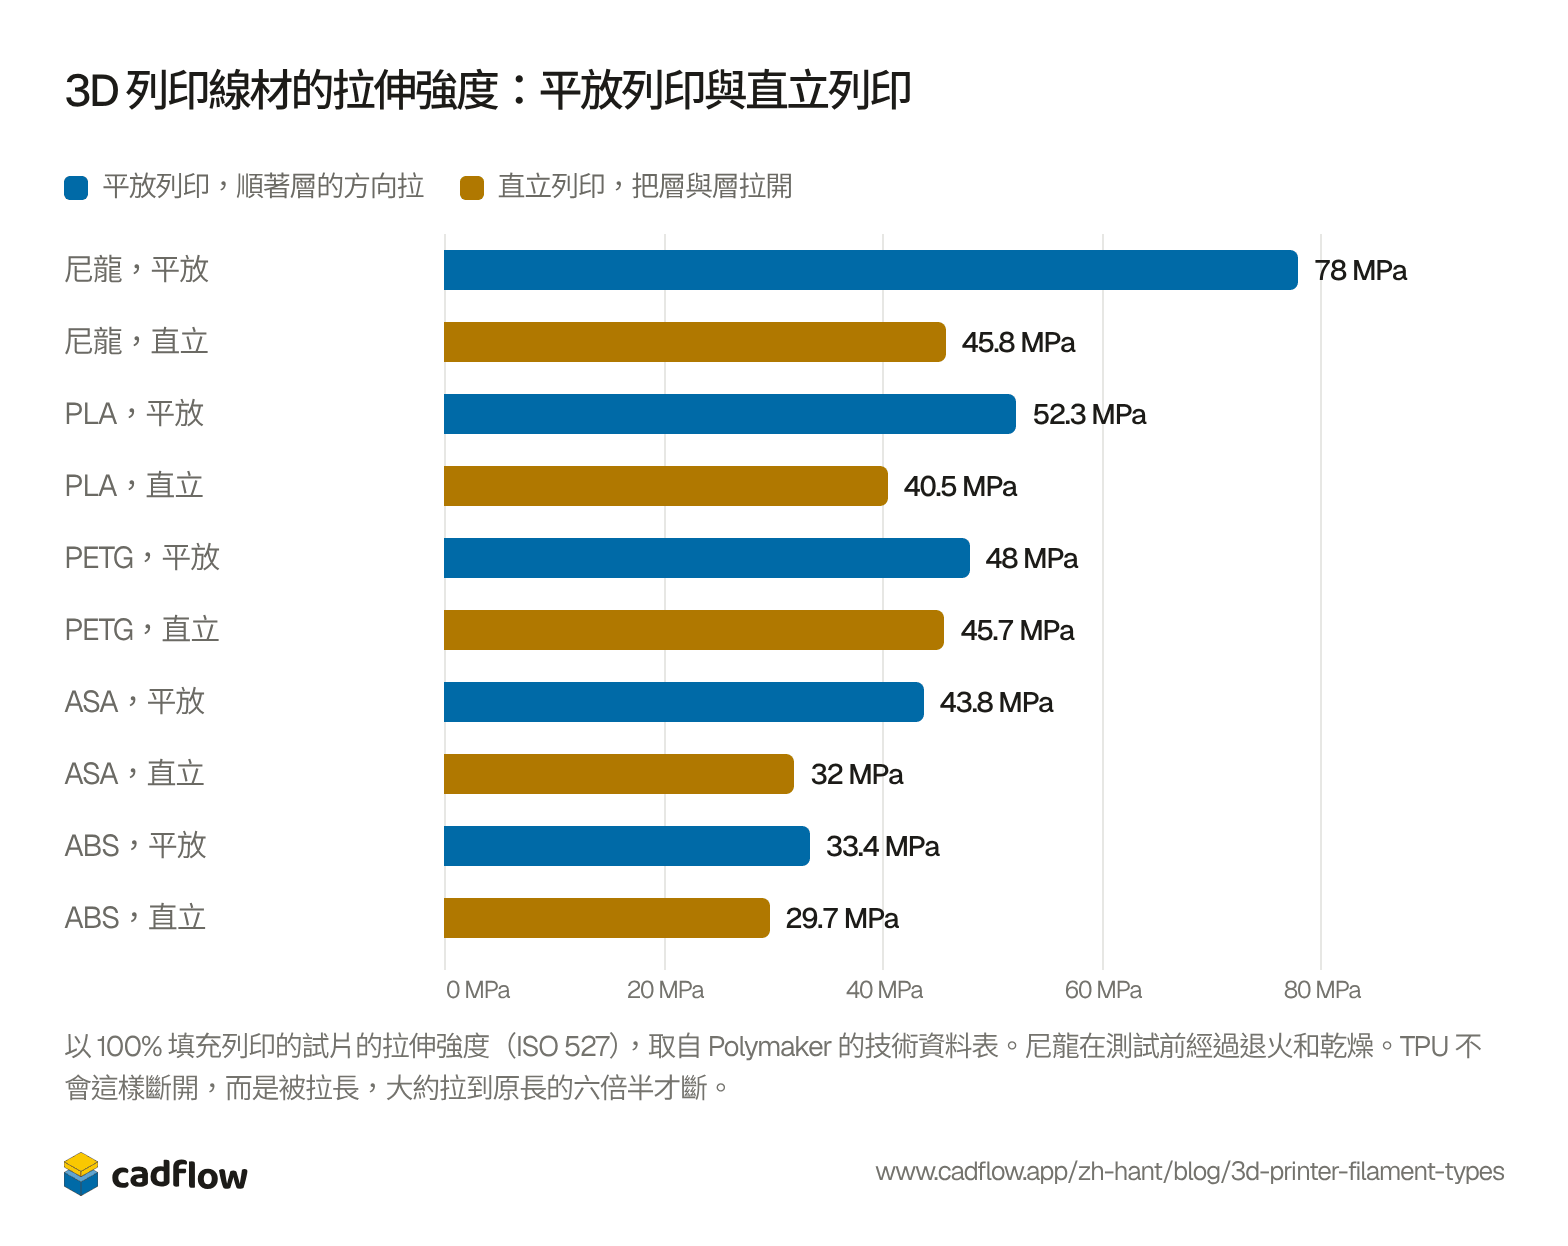
拉伸強度不代表一切。ABS 在這張圖的五種裡最弱,但在缺口衝擊測試中,它的耐衝擊能力是 PLA 的五倍,在尼龍乾燥的時候也比尼龍好。
吸濕,以及尼龍為什麼少不了乾燥箱
每種線材都會從空氣中吸收一些水分,受潮的線材印出來比較差:例如 Polymaker 說,受潮的 PETG 會牽絲。尼龍吸的水比其他幾種多得多,所以它的資料表要求先在 100 °C 下烘 8 小時,再從乾燥箱直接送料列印。不管是哪一種線材,用之前都要和乾燥劑一起密封在袋子裡。
以表格顯示
| 線材 | 吸濕率 |
|---|---|
| 尼龍 | 2.82% |
| TPU | 0.82% |
| PLA | 0.51% |
| PETG | 0.51% |
| ASA | 0.40% |
| ABS | 0.35% |
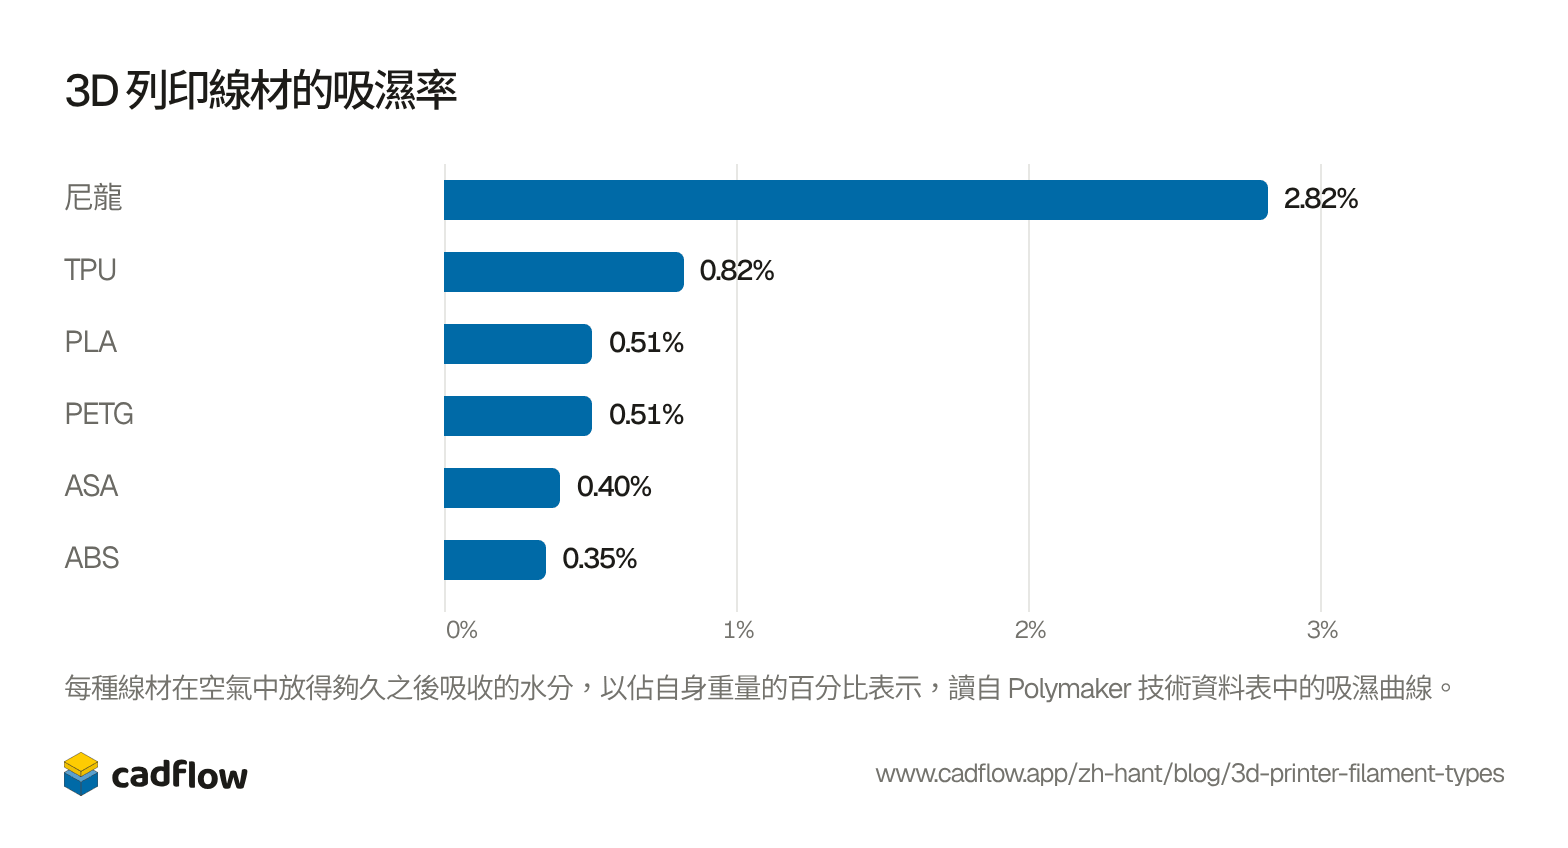
水不只影響列印,也會改變零件本身。Polymaker 把尼龍試片泡在 60 °C 的水裡 48 小時:拉伸強度從 78 MPa 降到 34 MPa,缺口衝擊強度卻變成原本的四倍。放在潮濕環境的尼龍零件,最後會比乾燥時的數據更弱,但也更韌。
沒有列進來的
很多品牌都有販售名為 PLA+、絲綢 PLA 或霧面 PLA 的改質線材。它們印起來和 PLA 差不多,但裡面加了什麼、強度多高,每個品牌都不一樣,所以要看該品牌自己的資料表。聚碳酸酯(PC),以及加了碳纖維或玻璃纖維的 PLA、PETG 和尼龍,用來印剛性更高或更耐熱的零件。加纖維的線材會把黃銅噴嘴磨壞,所以要換成硬化鋼噴嘴。
用 CadFlow 做這樣的零件
我們在開發 CadFlow,一套給動手做東西的人用的 3D 軟體,它會把製作過程播放成一步步的影片,任何人都跟得上。CadFlow 目前尚未公開。如果你想試用,可以加入候補名單。
常見問題
哪種線材強度最高?
這六種裡是尼龍:在 Polymaker 的測試中,平放列印的拉伸強度是 78 MPa,PLA 是 52 MPa,PETG 是 48 MPa。直立列印的話,尼龍和 PETG 幾乎一樣,分別是 45.8 和 45.7 MPa。
PLA 可以接觸食物嗎?
Polymaker 沒有這樣說:它在 PLA、PETG、ABS 和 ASA 的商品頁面上表示,它沒有這些材料能否安全接觸食品的資料。Prusament 說 PLA 本身可以安全接觸食品,但不建議反覆用列印件裝東西來吃喝,因為列印表面的細小縫隙裡會滋生細菌。塗一層食品級塗層會有幫助。
需要封閉外罩嗎?
印 PLA、PETG 或 TPU 不需要。ABS 和 ASA 需要,否則大一點的零件會翹曲。Polymaker 的尼龍資料表也要求使用封閉外罩,不過它的商品頁面說不需要。
ABS 和 ASA 有什麼差別?
兩者的列印方式幾乎一樣,耐熱也差不多,分別是 100 °C 和 103 °C。ASA 是專門為了耐日曬而做的:Polymaker 測得它在戶外放兩年後幾乎沒有變色。ABS 便宜一點,耐衝擊比較好,而 ASA 的拉伸強度比較高。
線材為什麼會牽絲?
常常是因為受潮。Polymaker 說受潮的 PETG 會牽絲,它的資料表也為每種線材寫了烘乾溫度和時間,從 PLA 的 55 °C 到尼龍的 100 °C。
這些數據從哪裡來?
來自 Polymaker 的技術資料表:PolyLite PLA、Polymaker PETG、PolyLite ABS、Polymaker ASA、PolyFlex TPU95 和 PolyMide CoPA,查閱日期是2026年10月29日;價格和每種材料適合做什麼,來自它的商品頁面。我們也拿 Prusament 的資料表核對過。Prusament 量剛性的方法不同,所以這裡不比較剛性。
搭配使用的免費工具
本文更新紀錄
- 發布




