Boquillas de impresora 3D: tamaños, materiales y cuál usar

Casi todas las impresoras vienen con una boquilla de 0,4 mm, y para casi todo lo que imprimes es la adecuada. Cambiar el tamaño es cambiar detalle por velocidad. Y el material decide qué filamentos puedes imprimir y cuáles no, porque el filamento con fibra de carbono y el fosforescente se comen una boquilla de latón en menos de una bobina.
Elige un tamaño de boquilla
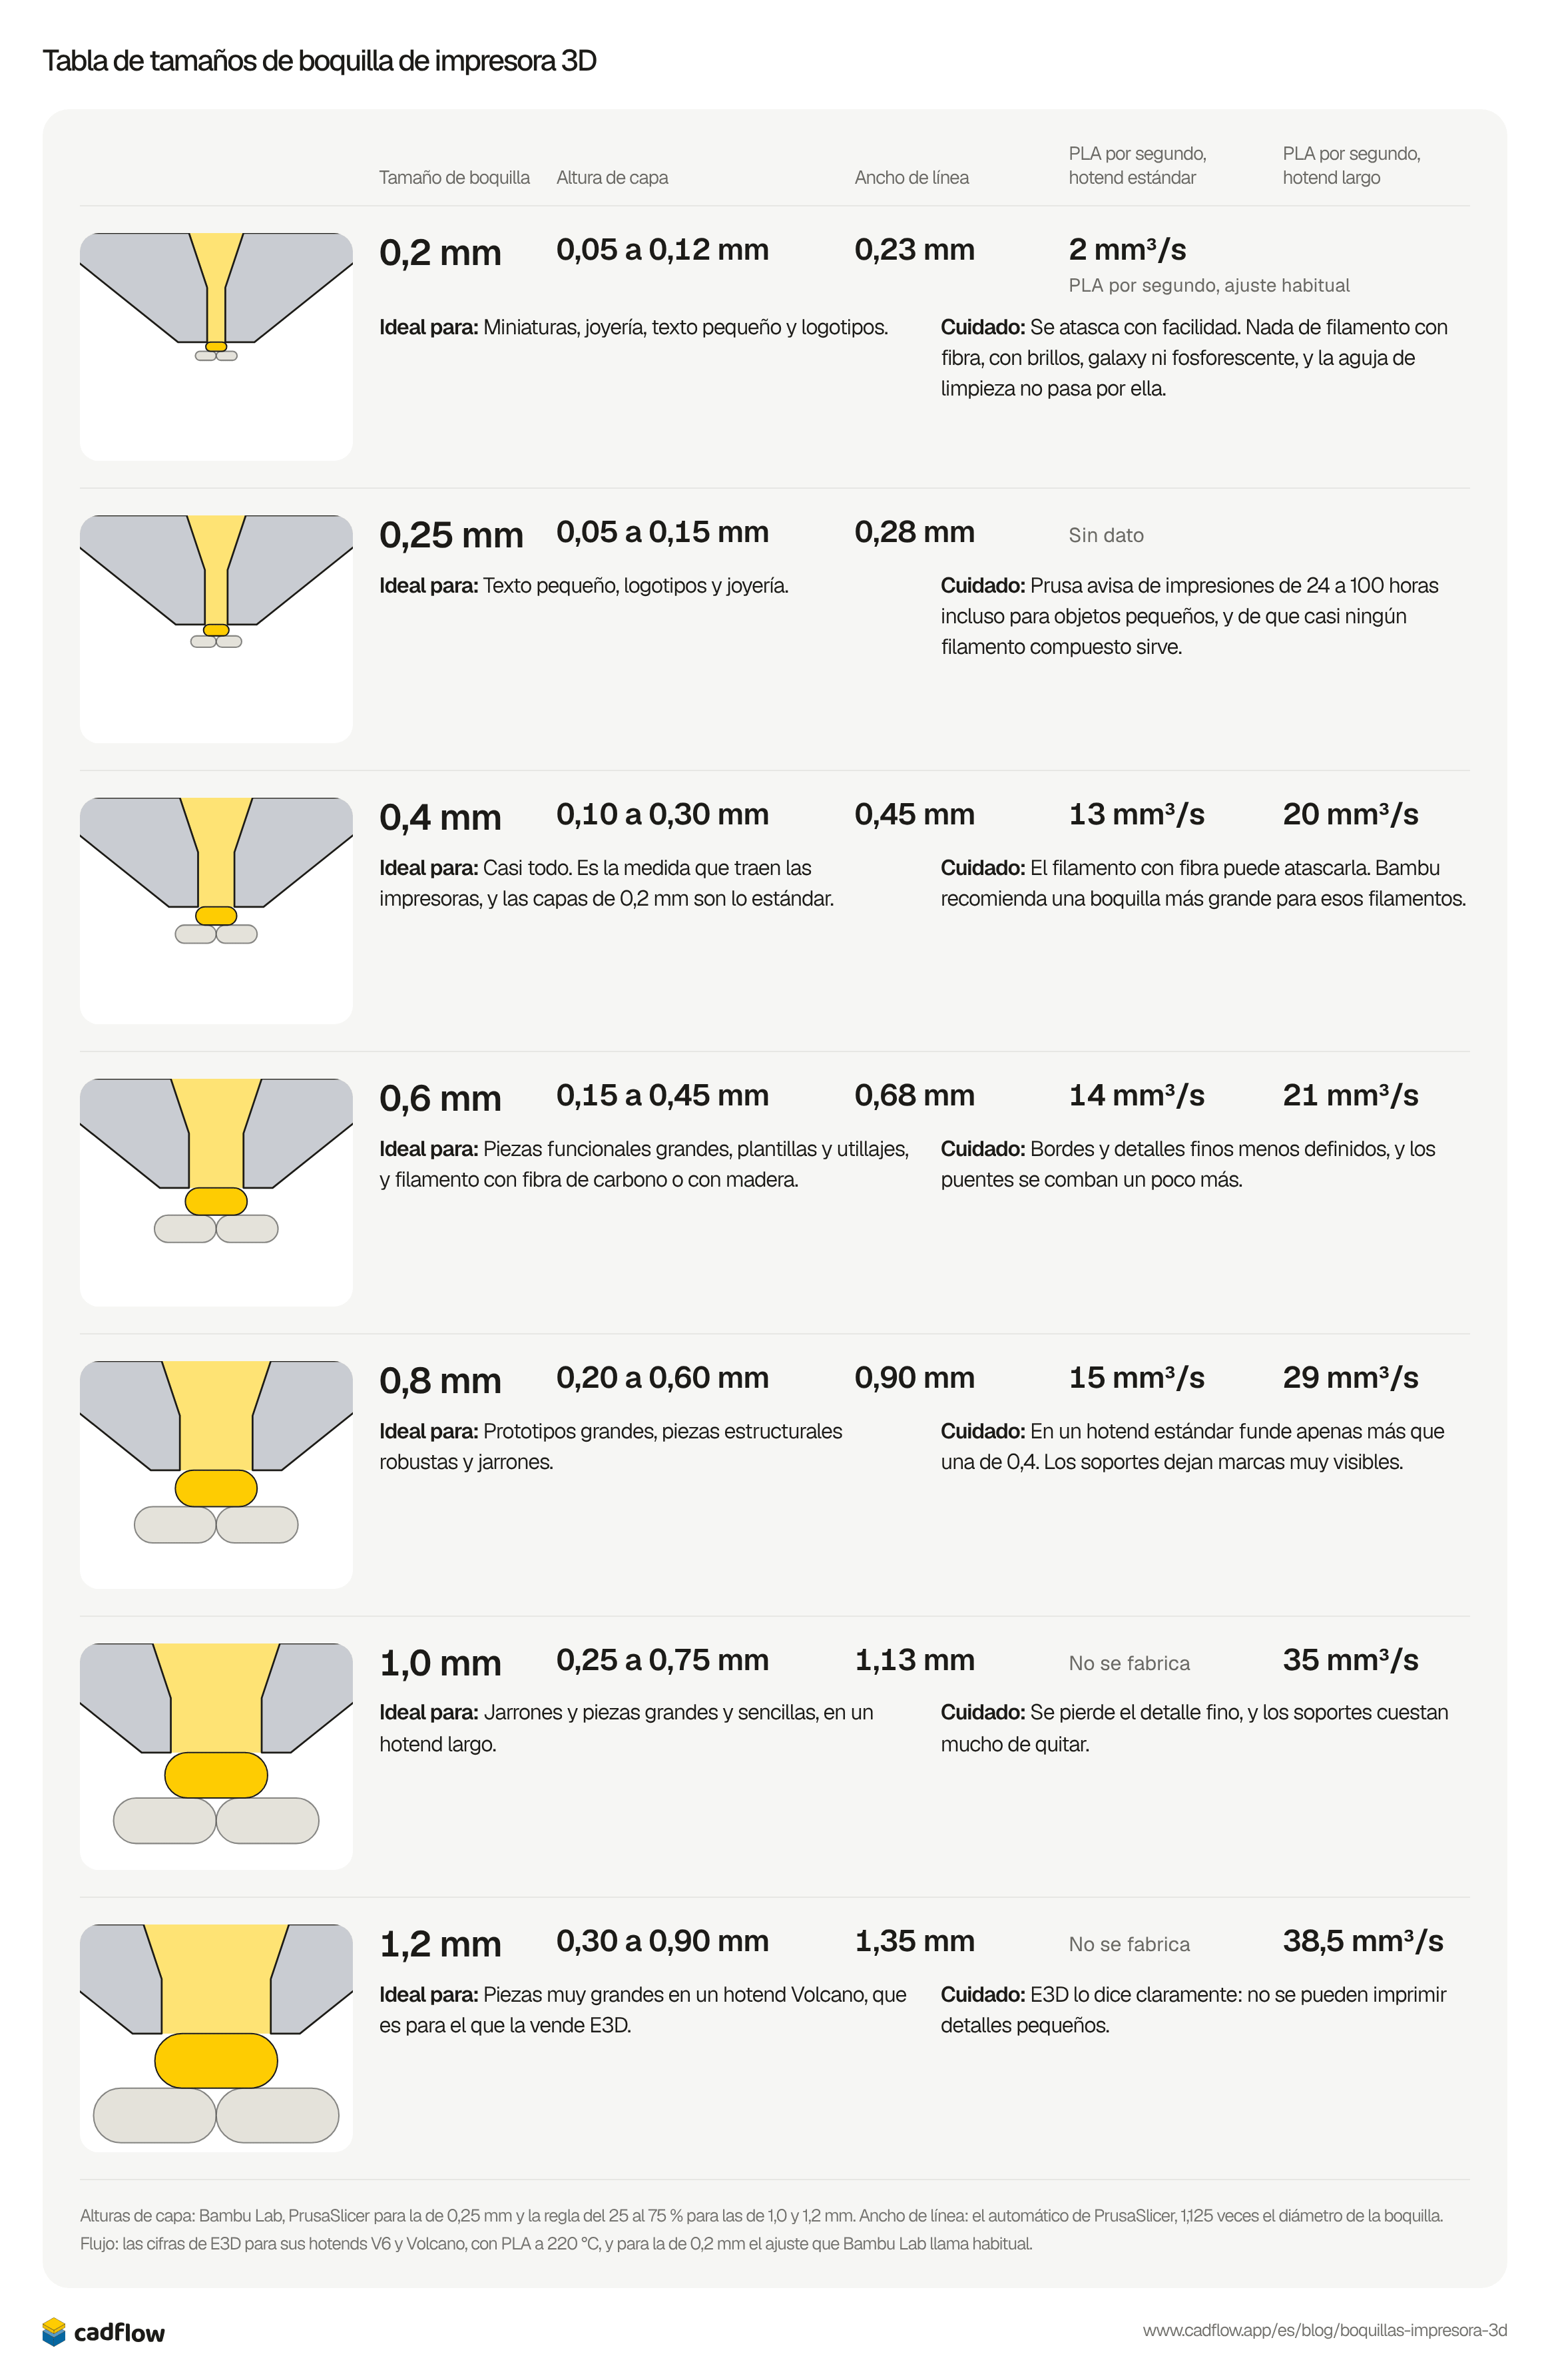
Cada tamaño tiene su propio rango de alturas de capa y deposita una línea un poco más ancha que su agujero. Los dibujos usan la misma escala para todos los tamaños, con la línea que se está imprimiendo en amarillo bajo la punta, sobre la capa anterior.
0,2 mm
- Altura de capa
- 0,05 a 0,12 mm
- Ancho de línea
- 0,23 mm
- PLA por segundo, ajuste habitual
- 2 mm³/sPLA por segundo, ajuste habitual
Ideal para: Miniaturas, joyería, texto pequeño y logotipos.
Cuidado: Se atasca con facilidad. Nada de filamento con fibra, con brillos, galaxy ni fosforescente, y la aguja de limpieza no pasa por ella.
0,25 mm
- Altura de capa
- 0,05 a 0,15 mm
- Ancho de línea
- 0,28 mm
- PLA por segundo
- Sin dato
Ideal para: Texto pequeño, logotipos y joyería.
Cuidado: Prusa avisa de impresiones de 24 a 100 horas incluso para objetos pequeños, y de que casi ningún filamento compuesto sirve.
0,4 mm
- Altura de capa
- 0,10 a 0,30 mm
- Ancho de línea
- 0,45 mm
- PLA por segundo, hotend estándar
- 13 mm³/s
- PLA por segundo, hotend largo
- 20 mm³/s
Ideal para: Casi todo. Es la medida que traen las impresoras, y las capas de 0,2 mm son lo estándar.
Cuidado: El filamento con fibra puede atascarla. Bambu recomienda una boquilla más grande para esos filamentos.
0,6 mm
- Altura de capa
- 0,15 a 0,45 mm
- Ancho de línea
- 0,68 mm
- PLA por segundo, hotend estándar
- 14 mm³/s
- PLA por segundo, hotend largo
- 21 mm³/s
Ideal para: Piezas funcionales grandes, plantillas y utillajes, y filamento con fibra de carbono o con madera.
Cuidado: Bordes y detalles finos menos definidos, y los puentes se comban un poco más.
0,8 mm
- Altura de capa
- 0,20 a 0,60 mm
- Ancho de línea
- 0,90 mm
- PLA por segundo, hotend estándar
- 15 mm³/s
- PLA por segundo, hotend largo
- 29 mm³/s
Ideal para: Prototipos grandes, piezas estructurales robustas y jarrones.
Cuidado: En un hotend estándar funde apenas más que una de 0,4. Los soportes dejan marcas muy visibles.
1,0 mm
- Altura de capa
- 0,25 a 0,75 mm
- Ancho de línea
- 1,13 mm
- PLA por segundo, hotend estándar
- No se fabrica
- PLA por segundo, hotend largo
- 35 mm³/s
Ideal para: Jarrones y piezas grandes y sencillas, en un hotend largo.
Cuidado: Se pierde el detalle fino, y los soportes cuestan mucho de quitar.
1,2 mm
- Altura de capa
- 0,30 a 0,90 mm
- Ancho de línea
- 1,35 mm
- PLA por segundo, hotend estándar
- No se fabrica
- PLA por segundo, hotend largo
- 38,5 mm³/s
Ideal para: Piezas muy grandes en un hotend Volcano, que es para el que la vende E3D.
Cuidado: E3D lo dice claramente: no se pueden imprimir detalles pequeños.
Alturas de capa: Bambu Lab, PrusaSlicer para la de 0,25 mm y la regla del 25 al 75 % para las de 1,0 y 1,2 mm. Ancho de línea: el automático de PrusaSlicer, 1,125 veces el diámetro de la boquilla. Flujo: las cifras de E3D para sus hotends V6 y Volcano, con PLA a 220 °C, y para la de 0,2 mm el ajuste que Bambu Lab llama habitual.
Una boquilla más grande no siempre es más rápida
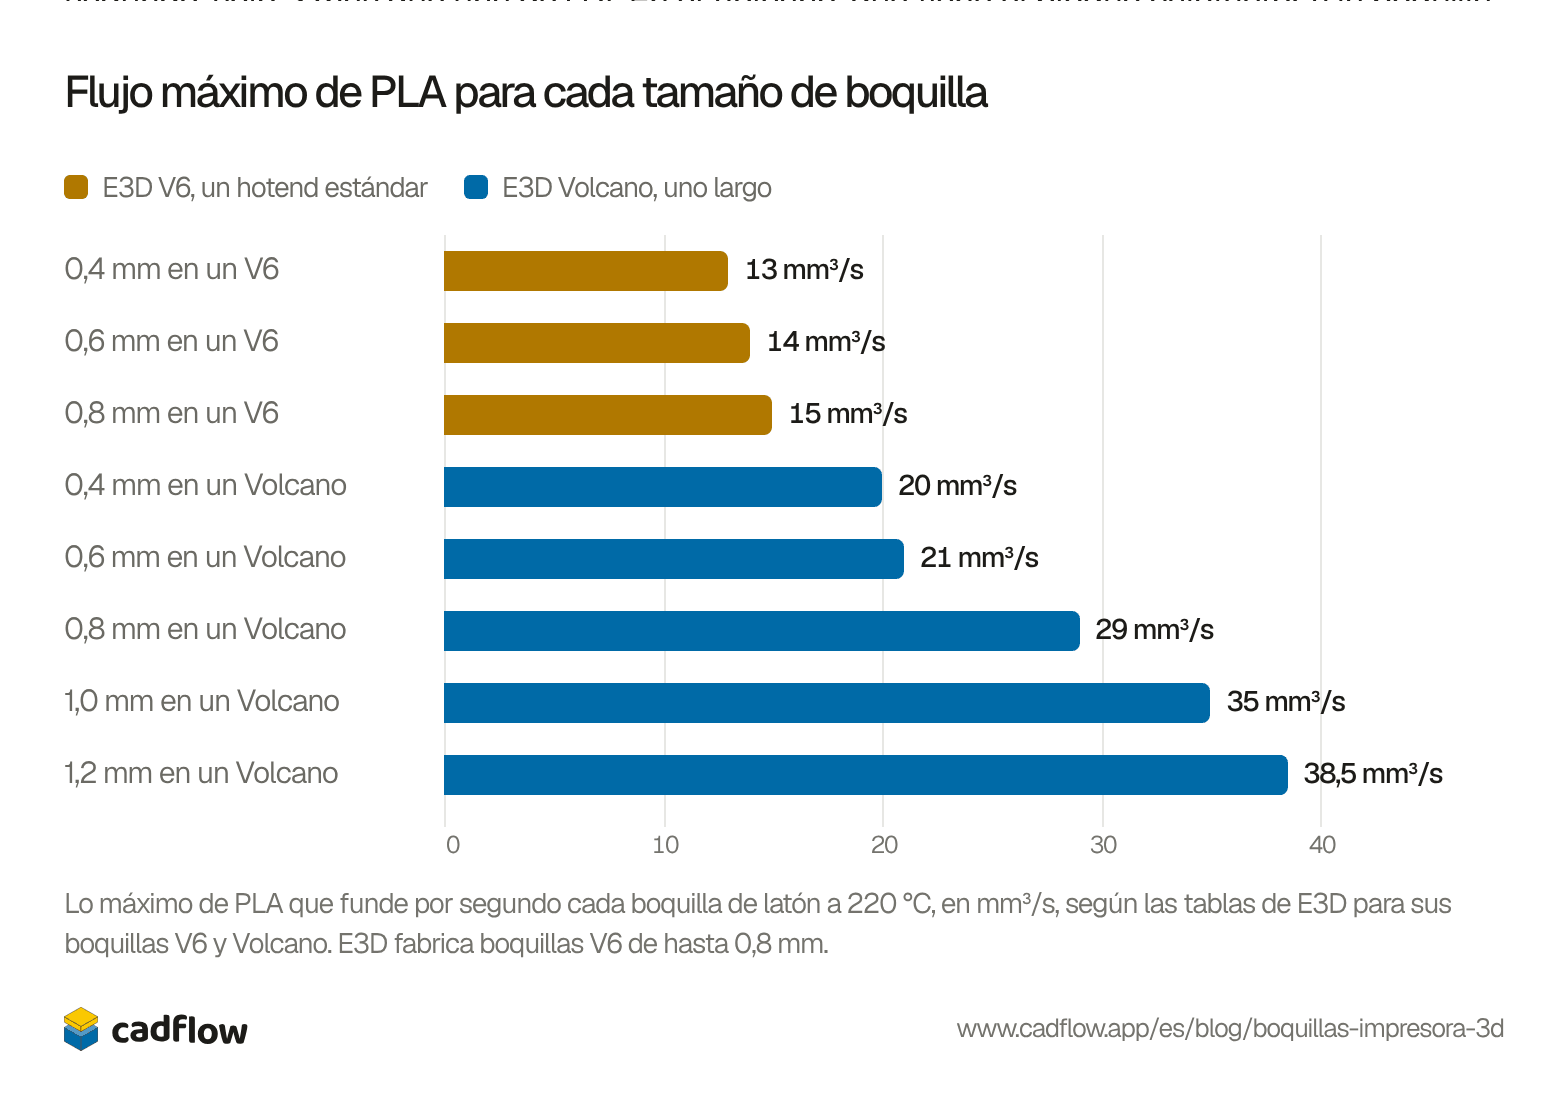
Un agujero más grande te deja imprimir líneas más gruesas, pero el plástico sigue teniendo que fundirse por el camino, y se funde en el hotend, no en el agujero. Se ve en las propias cifras de E3D. En su hotend estándar, el V6, una boquilla de 0,8 mm funde 15 mm³ de PLA por segundo, solo 2 más que una de 0,4. En el Volcano, que tiene el bloque calefactor y la boquilla más largos, la misma boquilla de 0,8 mm funde 29.
E3D V6, un hotend estándarE3D Volcano, uno largo
Ver como tabla
| Boquilla | PLA por segundo |
|---|---|
| 0,4 mm en un V6 | 13 mm³/s |
| 0,6 mm en un V6 | 14 mm³/s |
| 0,8 mm en un V6 | 15 mm³/s |
| 0,4 mm en un Volcano | 20 mm³/s |
| 0,6 mm en un Volcano | 21 mm³/s |
| 0,8 mm en un Volcano | 29 mm³/s |
| 1,0 mm en un Volcano | 35 mm³/s |
| 1,2 mm en un Volcano | 38,5 mm³/s |
CNC Kitchen midió lo mismo con boquillas de 0,6 mm, viendo cuánto plástico podía empujar cada una antes de quedarse un 5 % por debajo de lo pedido. El V6 llegó a 15 mm³/s, el Volcano a 30 y la boquilla CHT de Bondtech a 40, porque divide el plástico en canales dentro de la boquilla, de modo que una parte mayor toca metal caliente.
Así que antes de comprar una boquilla de 0,8 o 1,0 mm para ganar velocidad, comprueba cuánto puede fundir tu hotend. Cuando un usuario del foro de Bambu Lab vio que el laminador (slicer) le daba 4 horas y 16 minutos para una pieza en PETG-CF con una boquilla de 0,8 mm y 3 horas y 47 con una de 0,6, el soporte de Bambu le respondió que una boquilla más grande no es necesariamente más rápida, porque el límite lo pone el flujo del filamento. La de 0,6 es el paso más seguro. Prusa vio que imprime hasta el doble de rápido que una de 0,4 con casi el mismo aspecto, y la considera la primera boquilla extra que conviene comprar.
Una boquilla más grande no hace el plástico más resistente
La guía de Bambu Lab dice que las boquillas más grandes hacen piezas más resistentes. CNC Kitchen lo puso a prueba en una Prusa MK3S con ganchos impresos con boquillas de 0,4 y de 0,8 mm, y vio que la resistencia dependía de la cantidad de plástico. Con paredes del mismo grosor, las cinco versiones aguantaron entre 347 y 380 N, así que la boquilla más grande no unía mejor las capas.
Aun así, la boquilla grande gana en tiempo. Con el doble de ancho y el doble de altura de capa, una boquilla de 0,8 mm deposita cuatro veces más plástico en el mismo tiempo, así que con el mismo tiempo de impresión sacas una pieza mucho más pesada y resistente. Si necesitas resistencia, añade paredes, y usa la boquilla grande para imprimirlas más rápido.
Materiales de boquilla
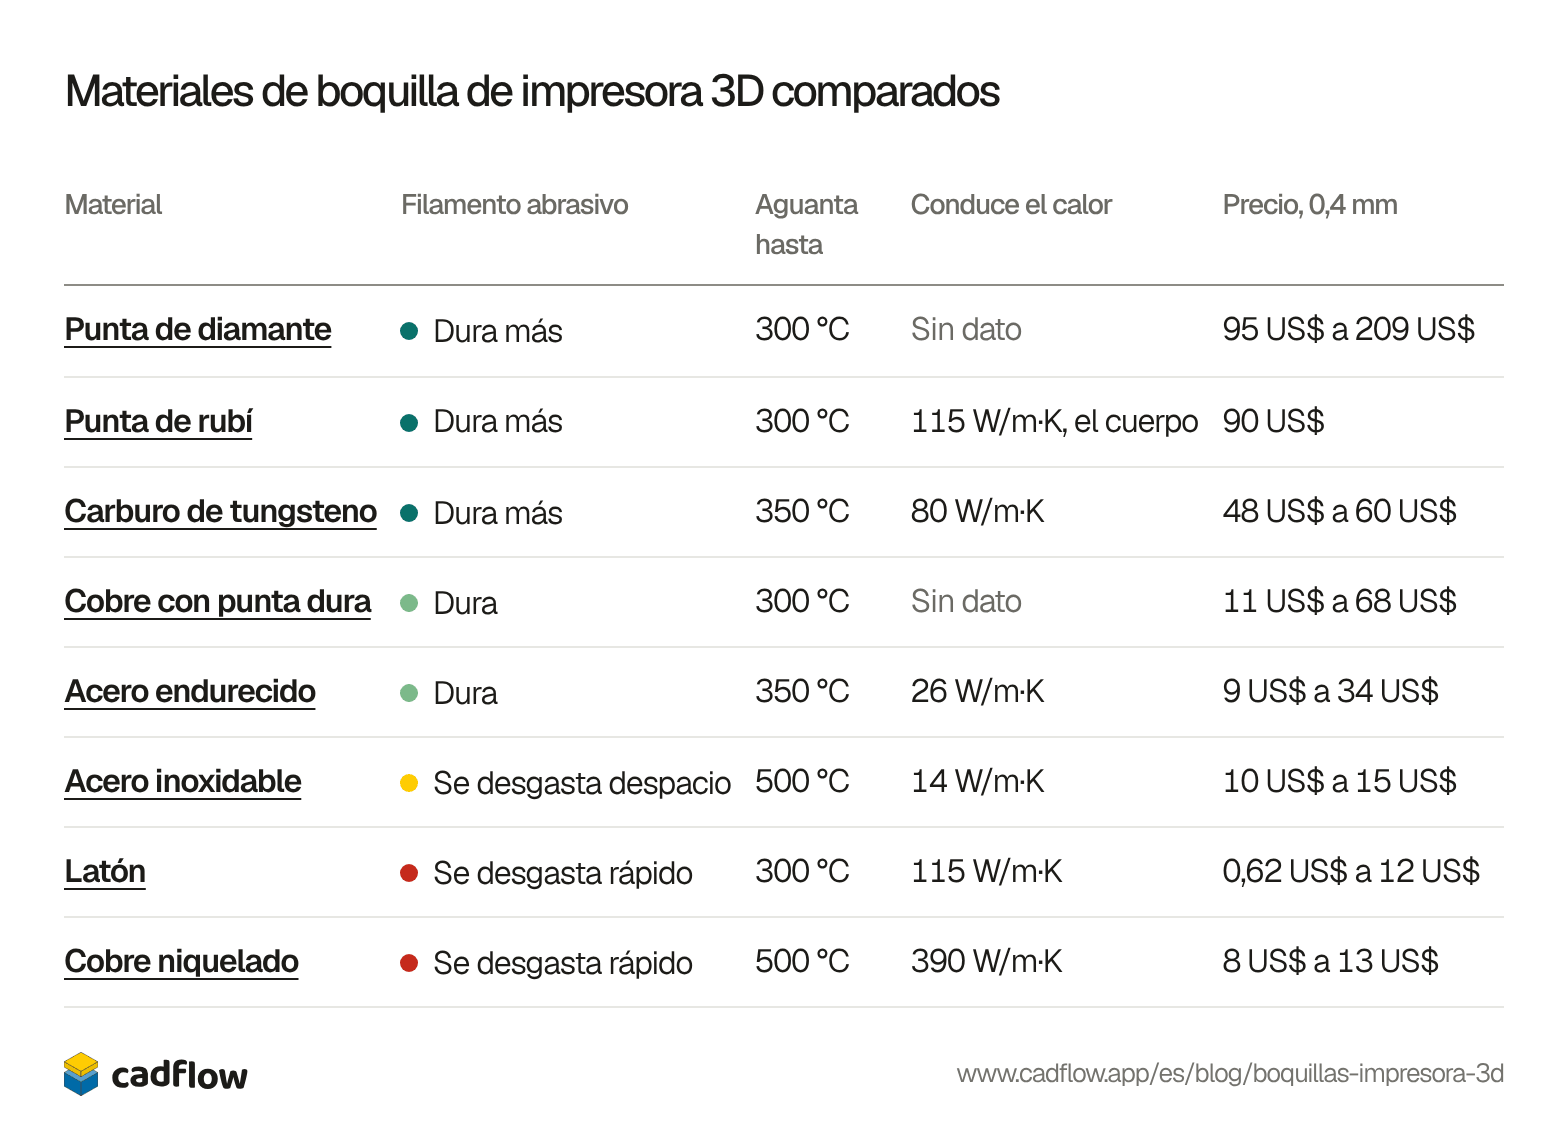
El material decide qué filamentos aguanta una boquilla y hasta qué temperatura puede llegar. El latón es el estándar porque conduce bien el calor, y todos los materiales más duros o conducen peor el calor o cuestan mucho más. Por eso las boquillas que son duras y a la vez calientan rápido ponen una punta dura en un cuerpo de latón o de cobre. Ordena la tabla según lo que más te importe.
| Material | Filamento abrasivo | Aguanta hasta | Conduce el calor | Precio, 0,4 mm |
|---|---|---|---|---|
| Punta de diamante | Dura más | 300 °C | Sin dato | 95 US$ a 209 US$ |
| Punta de rubí | Dura más | 300 °C | 115 W/m·K, el cuerpo | 90 US$ |
| Carburo de tungsteno | Dura más | 350 °C | 80 W/m·K | 48 US$ a 60 US$ |
| Cobre con punta dura | Dura | 300 °C | Sin dato | 11 US$ a 68 US$ |
| Acero endurecido | Dura | 350 °C | 26 W/m·K | 9 US$ a 34 US$ |
| Acero inoxidable | Se desgasta despacio | 500 °C | 14 W/m·K | 10 US$ a 15 US$ |
| Latón | Se desgasta rápido | 300 °C | 115 W/m·K | 0,62 US$ a 12 US$ |
| Cobre niquelado | Se desgasta rápido | 500 °C | 390 W/m·K | 8 US$ a 13 US$ |
| Material | Filamento abrasivo | Aguanta hasta | Conduce el calor | Precio, 0,4 mm |
|---|---|---|---|---|
| Latón | Se desgasta rápido | 300 °C | 115 W/m·K | 0,62 US$ a 12 US$ |
| Cobre niquelado | Se desgasta rápido | 500 °C | 390 W/m·K | 8 US$ a 13 US$ |
| Acero endurecido | Dura | 350 °C | 26 W/m·K | 9 US$ a 34 US$ |
| Acero inoxidable | Se desgasta despacio | 500 °C | 14 W/m·K | 10 US$ a 15 US$ |
| Cobre con punta dura | Dura | 300 °C | Sin dato | 11 US$ a 68 US$ |
| Carburo de tungsteno | Dura más | 350 °C | 80 W/m·K | 48 US$ a 60 US$ |
| Punta de rubí | Dura más | 300 °C | 115 W/m·K, el cuerpo | 90 US$ |
| Punta de diamante | Dura más | 300 °C | Sin dato | 95 US$ a 209 US$ |
| Material | Filamento abrasivo | Aguanta hasta | Conduce el calor | Precio, 0,4 mm |
|---|---|---|---|---|
| Acero inoxidable | Se desgasta despacio | 500 °C | 14 W/m·K | 10 US$ a 15 US$ |
| Cobre niquelado | Se desgasta rápido | 500 °C | 390 W/m·K | 8 US$ a 13 US$ |
| Carburo de tungsteno | Dura más | 350 °C | 80 W/m·K | 48 US$ a 60 US$ |
| Acero endurecido | Dura | 350 °C | 26 W/m·K | 9 US$ a 34 US$ |
| Punta de diamante | Dura más | 300 °C | Sin dato | 95 US$ a 209 US$ |
| Punta de rubí | Dura más | 300 °C | 115 W/m·K, el cuerpo | 90 US$ |
| Cobre con punta dura | Dura | 300 °C | Sin dato | 11 US$ a 68 US$ |
| Latón | Se desgasta rápido | 300 °C | 115 W/m·K | 0,62 US$ a 12 US$ |
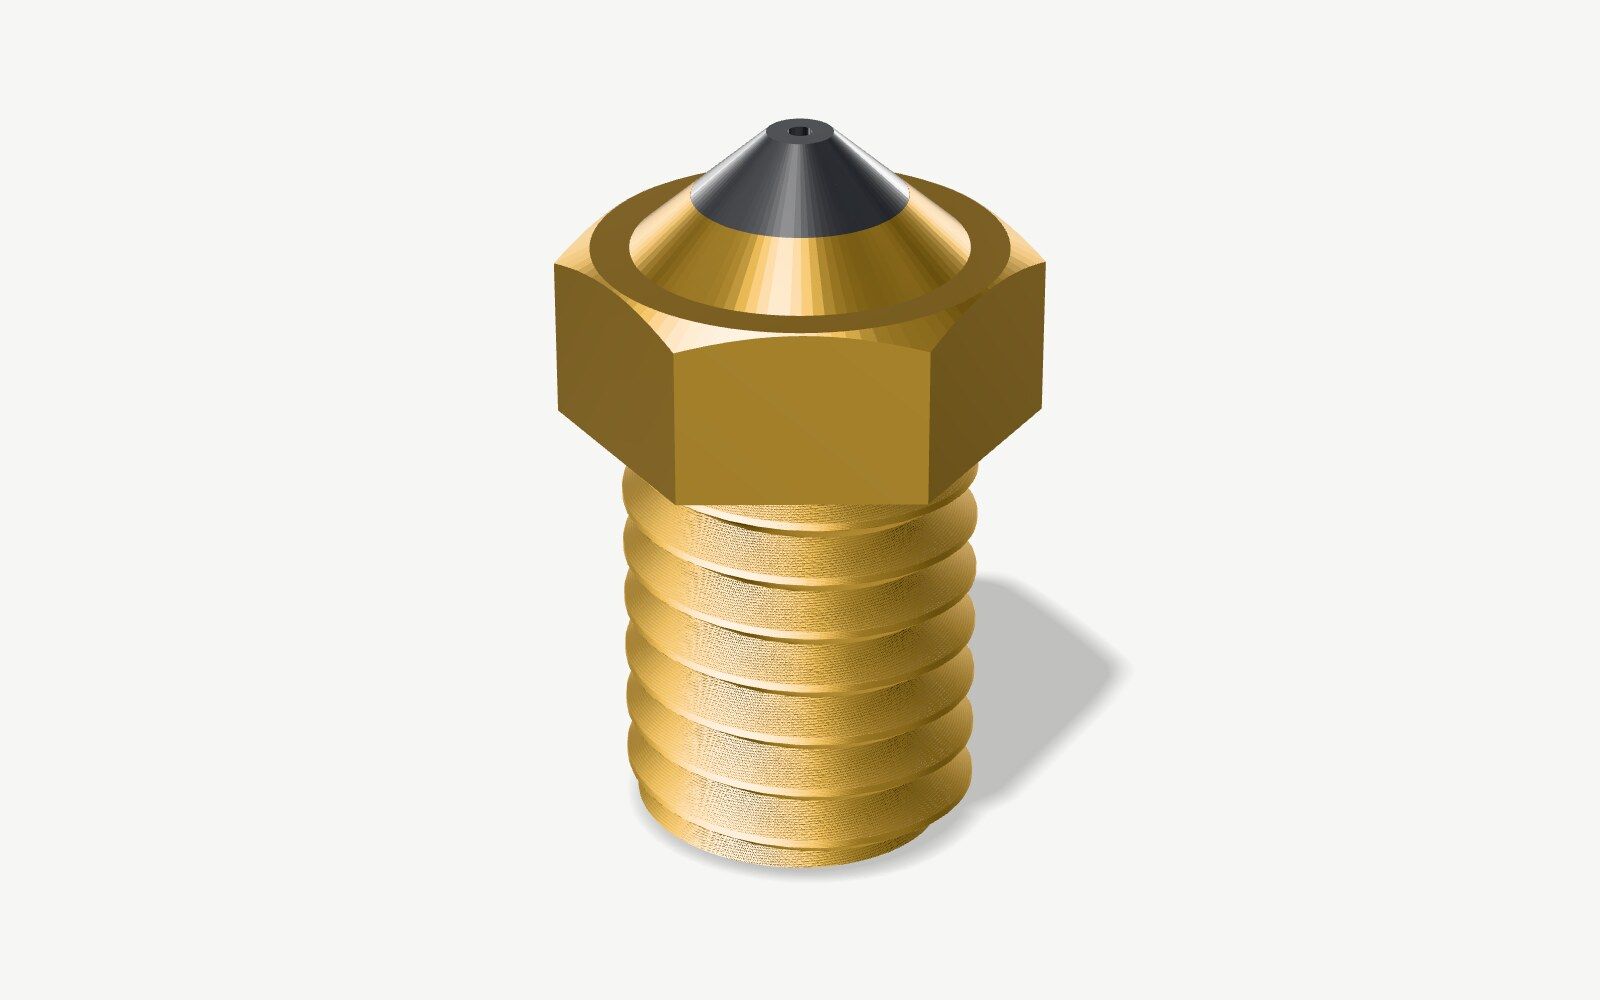
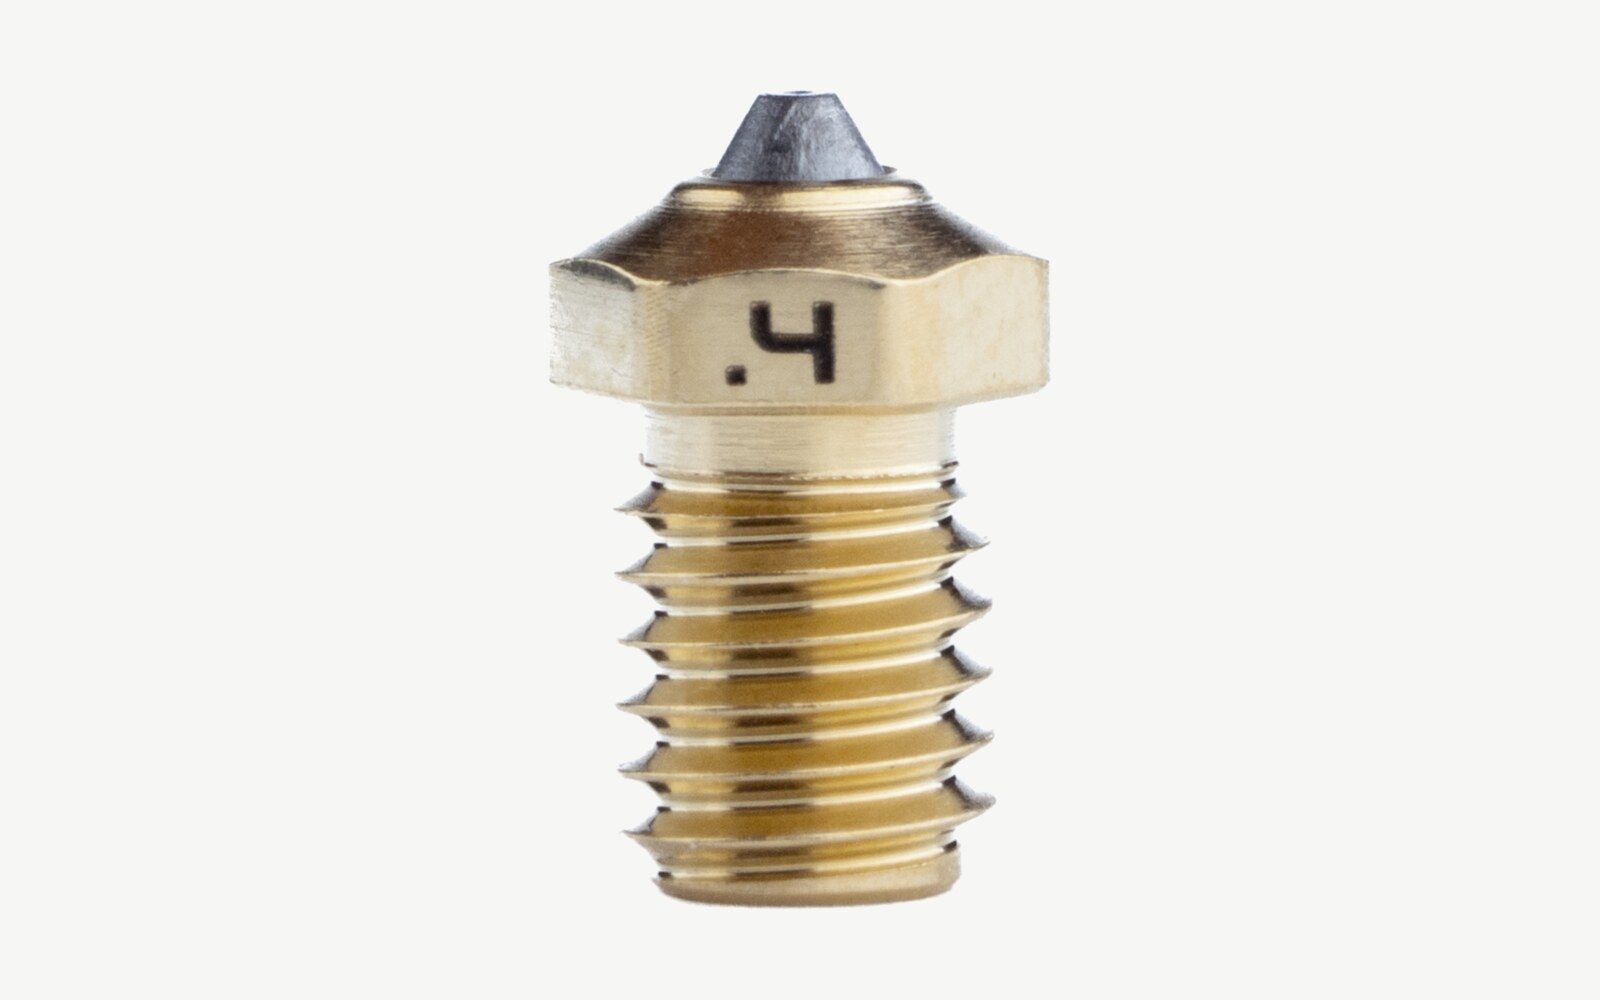
Punta de diamante
Diamante policristalino engastado en la punta de un cuerpo metálico
De 95 US$ a 209 US$ por una boquilla de 0,4 mm
Ideal para: Cualquier filamento abrasivo, a diario
Ventajas
- El material más duro con el que se hace una boquilla
- Existe para casi cualquier impresora
Desventajas
- De 95 a 209 US$ por boquilla
- Aún sin pruebas de desgaste independientes
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
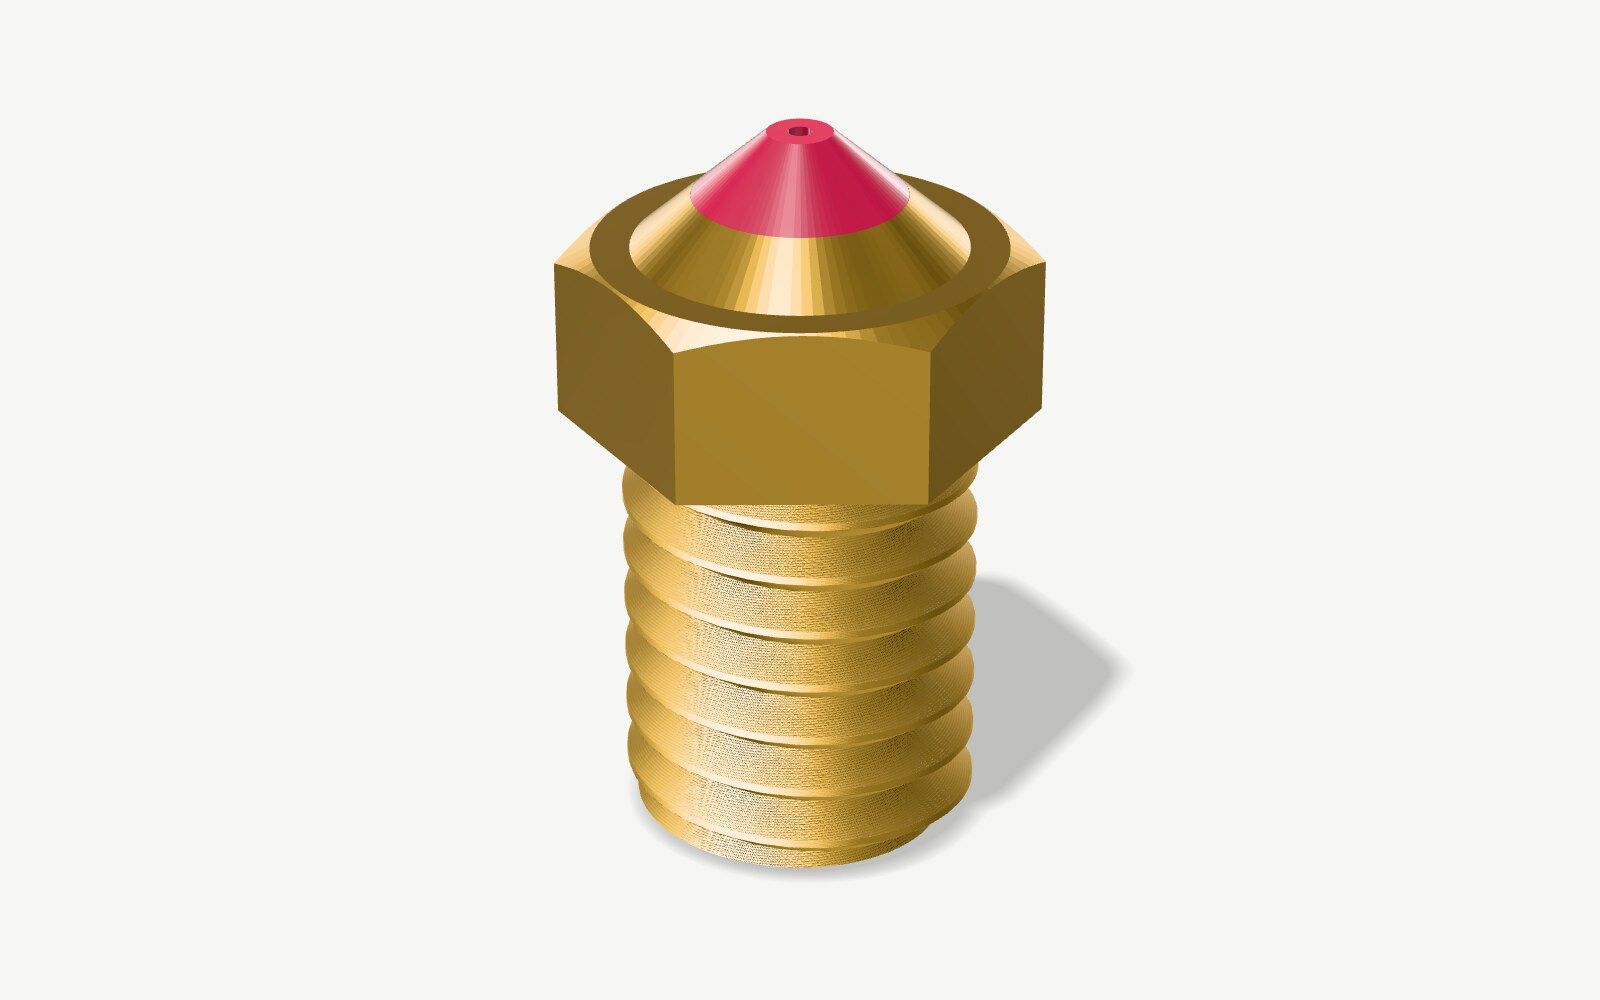
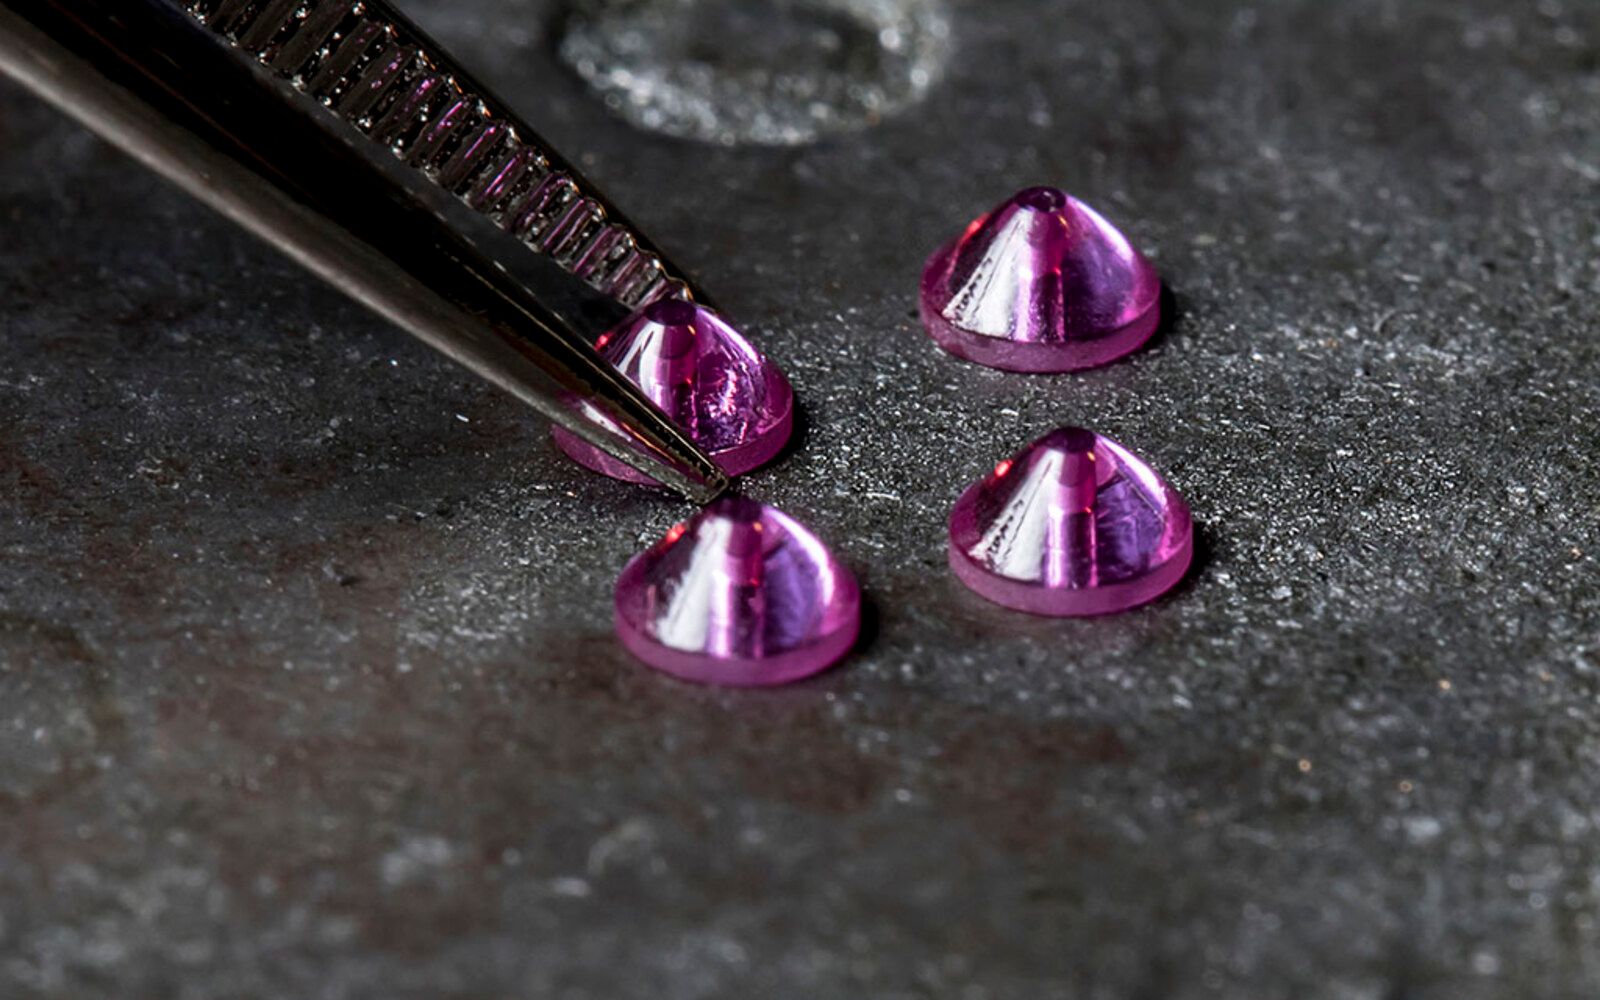
Punta de rubí
Un cuerpo de latón con un rubí engastado en la punta
90 US$ por una boquilla de 0,4 mm
Ideal para: Cualquier filamento abrasivo, a diario
Ventajas
- Sin desgaste visible tras 8 kg de fibra de carbono en la prueba de Olsson
- El cuerpo de latón conduce el calor como cualquier boquilla de latón
- 500 °C en la versión High Temp
Desventajas
- El rubí puede agrietarse si la boquilla golpea la cama
- Desde 90 US$, y agotada en MatterHackers cuando lo miramos
Datos: Olsson · Imagen: nuestro propio modelo, renderizado
Datos: Olsson
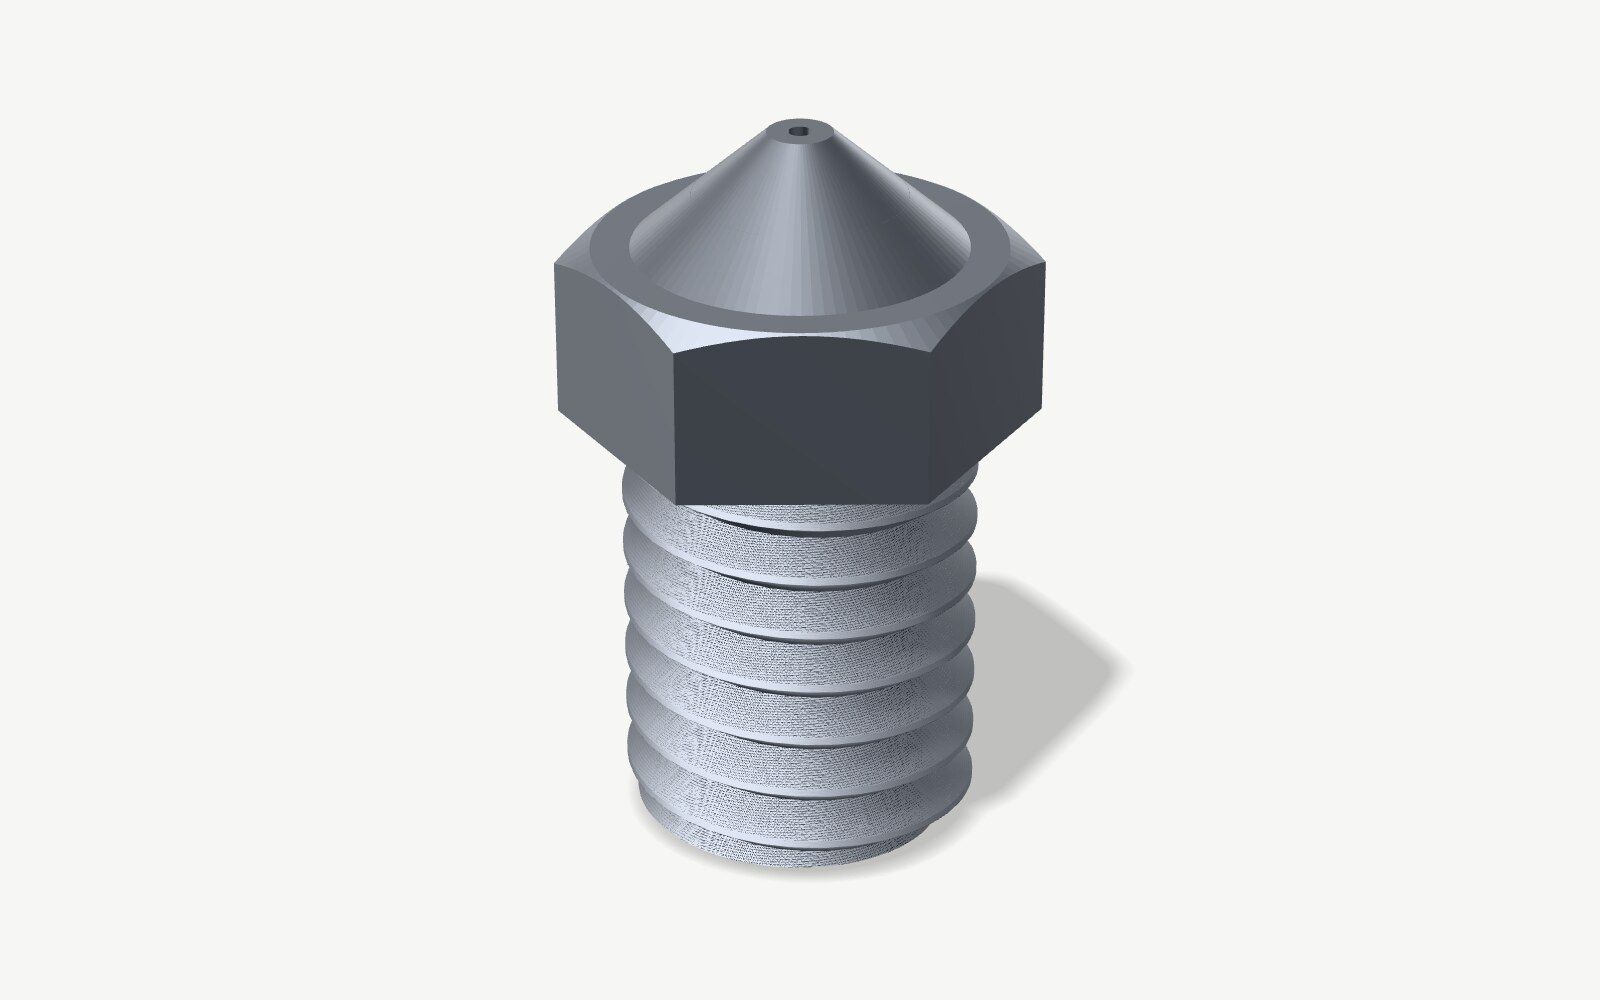
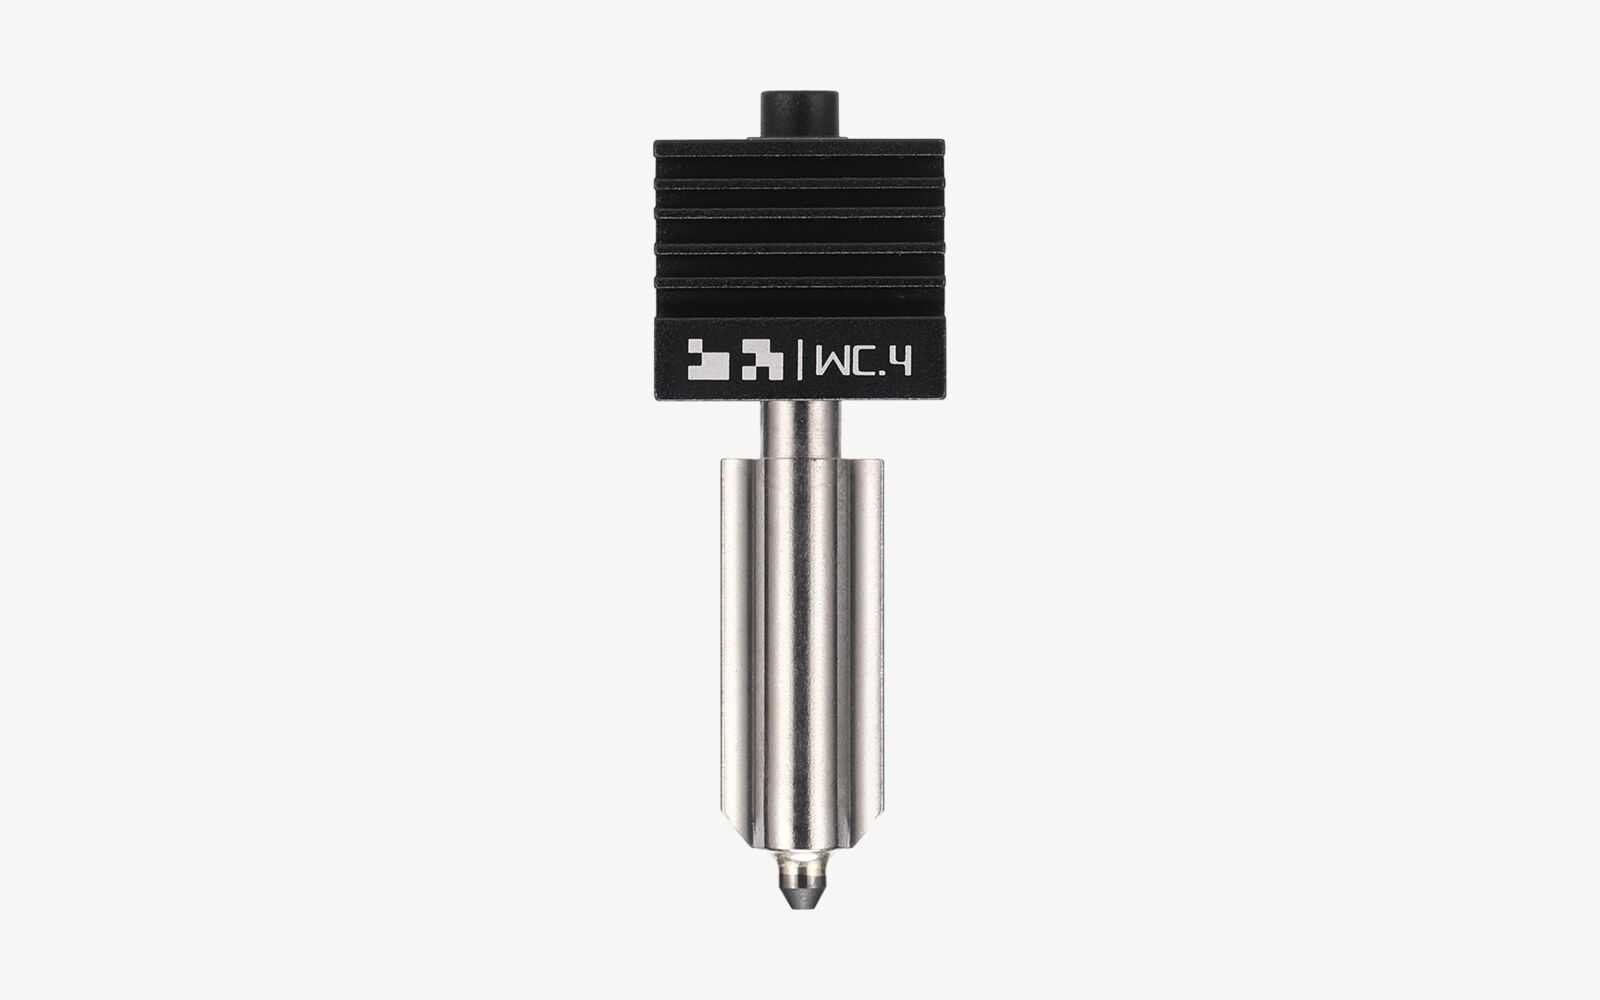
Carburo de tungsteno
Granos de carburo de tungsteno unidos con cobalto
De 48 US$ a 60 US$ por una boquilla de 0,4 mm
Ideal para: Filamento con fibra de carbono o de vidrio en las impresoras H2 y P2S de Bambu Lab
Ventajas
- HRA 90, frente a 74 del acero endurecido de Bambu
- Conduce el calor tres veces mejor que el acero endurecido
Desventajas
- De 48 a 60 US$ por boquilla
- El 50 % más de vida que promete Bambu no tiene prueba publicada
- Solo para la H2D, la H2S, la P2S y la X2D de Bambu Lab
Datos: Bambu Lab · Imagen: nuestro propio modelo, renderizado
Datos: Bambu Lab · Foto: Bambu Lab
Datos: Bambu Lab
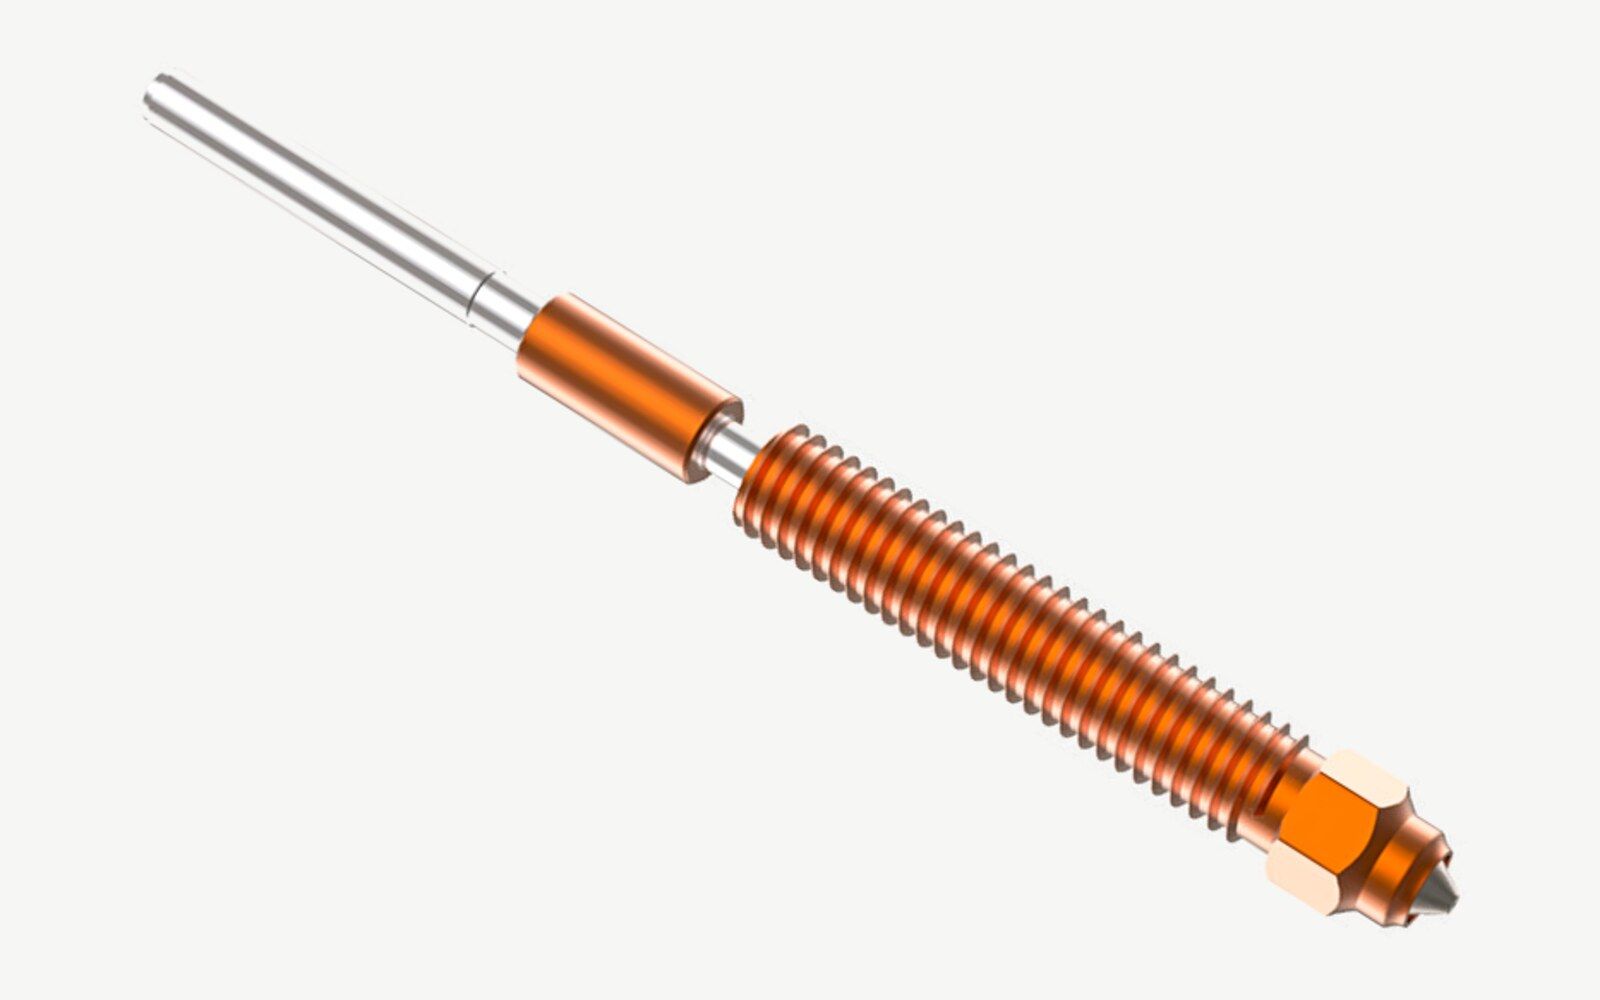
Cobre con punta dura
Un cuerpo de aleación de cobre con un inserto de acero endurecido por donde sale el plástico
De 11 US$ a 68 US$ por una boquilla de 0,4 mm
Ideal para: Filamento abrasivo y normal por igual, a temperaturas de latón
Ventajas
- Calienta el plástico casi tan bien como el latón
- Acero endurecido donde roza el plástico
- 500 °C en la ObXidian 500 de E3D
Desventajas
- Hasta diez veces el precio del latón
- E3D avisa de que algunos filamentos con fibra desgastan incluso la ObXidian
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
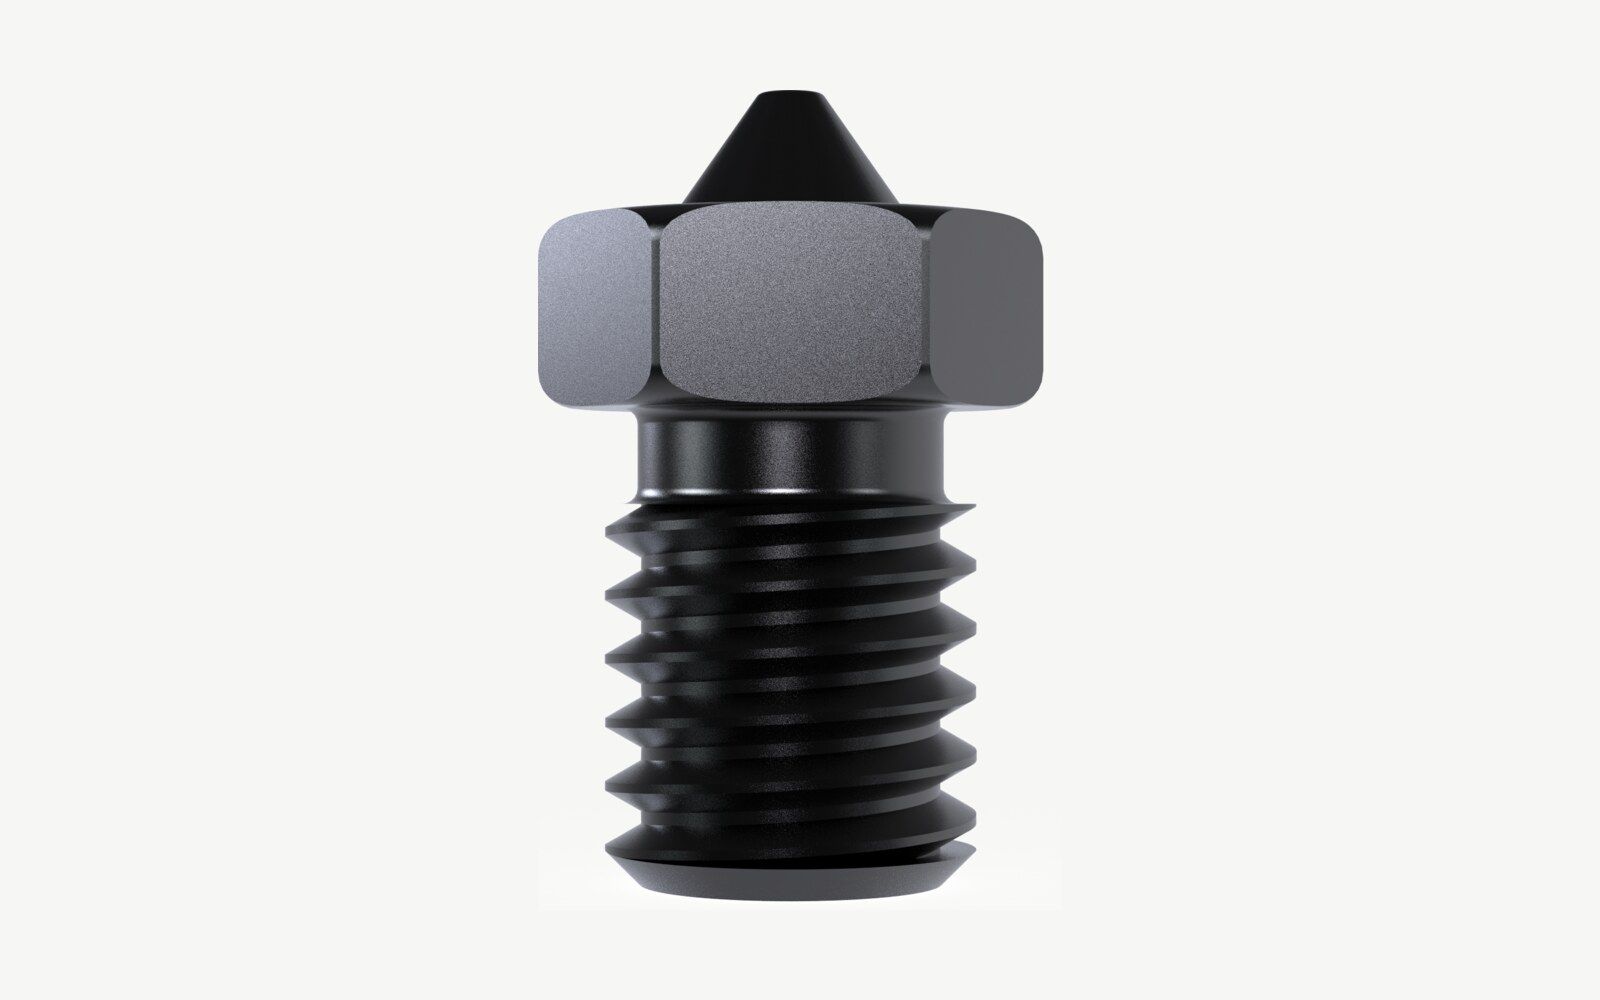
Acero endurecido
Acero para herramientas, templado hasta unos 62 a 65 HRC
De 9 US$ a 34 US$ por una boquilla de 0,4 mm
Ideal para: Fibra de carbono y de vidrio, fosforescente y otros filamentos abrasivos
Ventajas
- Aguanta kilos de filamento con fibra
- Lo bastante barata para tener una de repuesto
Desventajas
- Necesita de 5 a 10 °C más que el latón
- Se ablanda por encima de 350 °C, pero las recubiertas, como la Nozzle X de E3D, aguantan 500 °C
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
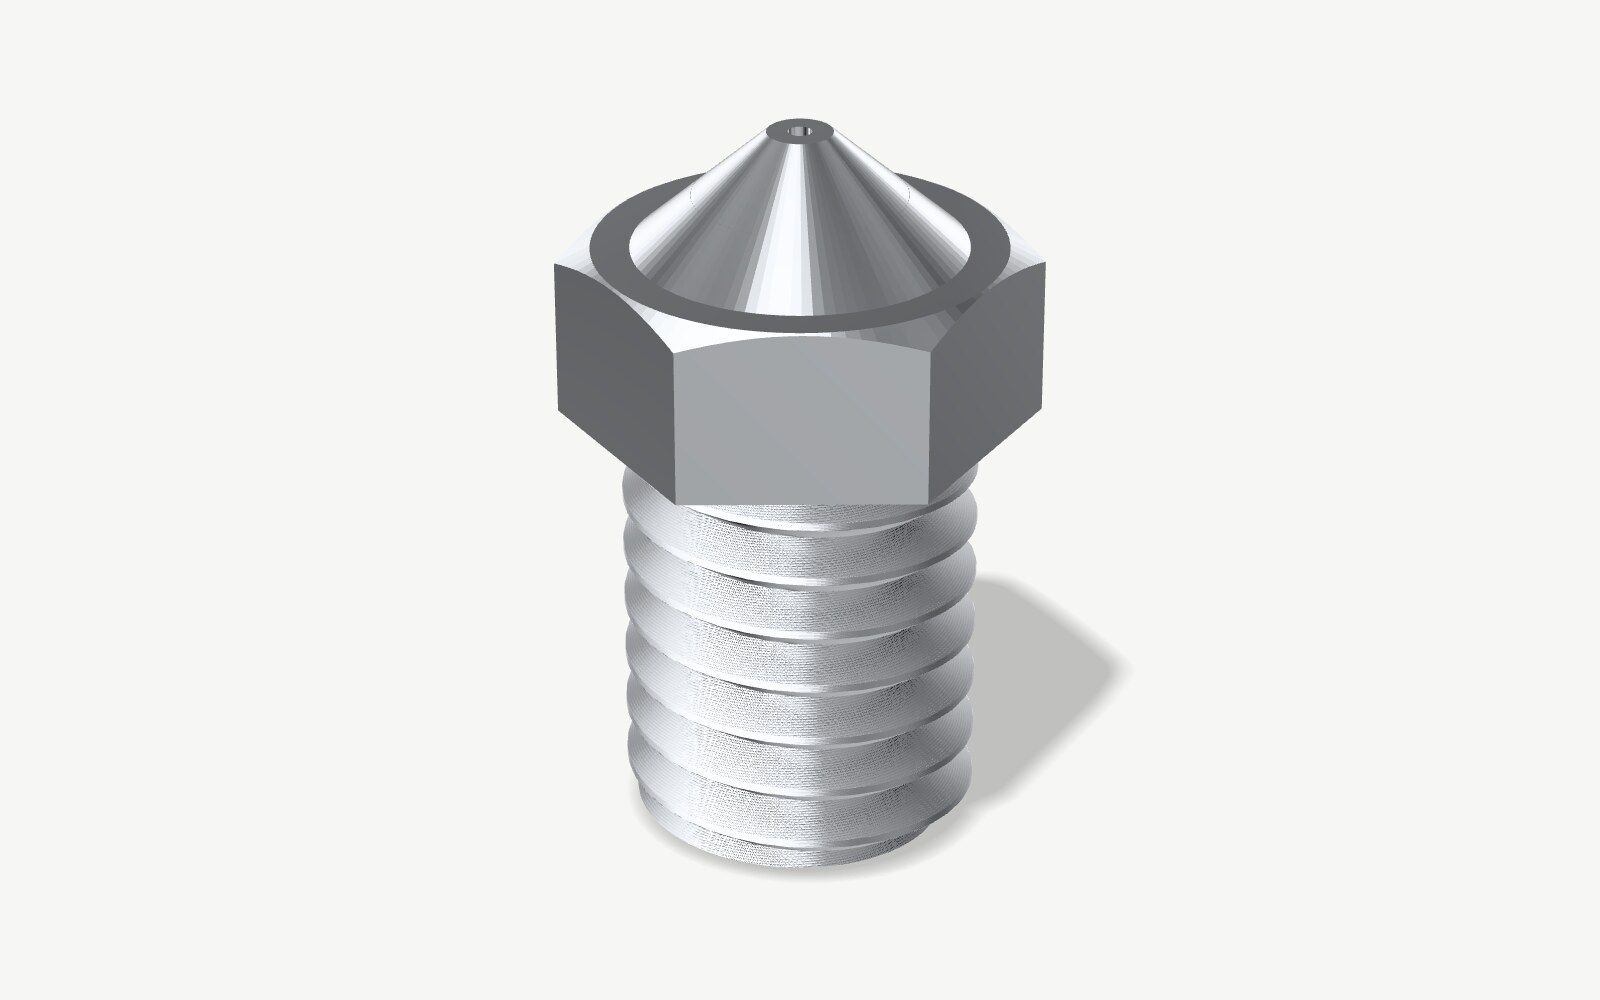
Acero inoxidable
Acero con cromo, para que no se oxide
De 10 US$ a 15 US$ por una boquilla de 0,4 mm
Ideal para: Filamento normal y piezas que tocan alimentos
Ventajas
- Sin plomo, así que sirve para piezas que tocan alimentos
- Aguanta hasta 500 °C
Desventajas
- La que peor conduce el calor: ocho veces peor que el latón
- Se desgasta a cerca del 30 % del ritmo del latón, según E3D
- Bambu Lab vio una con el agujero agrandado tras 10 horas de PETG-CF
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
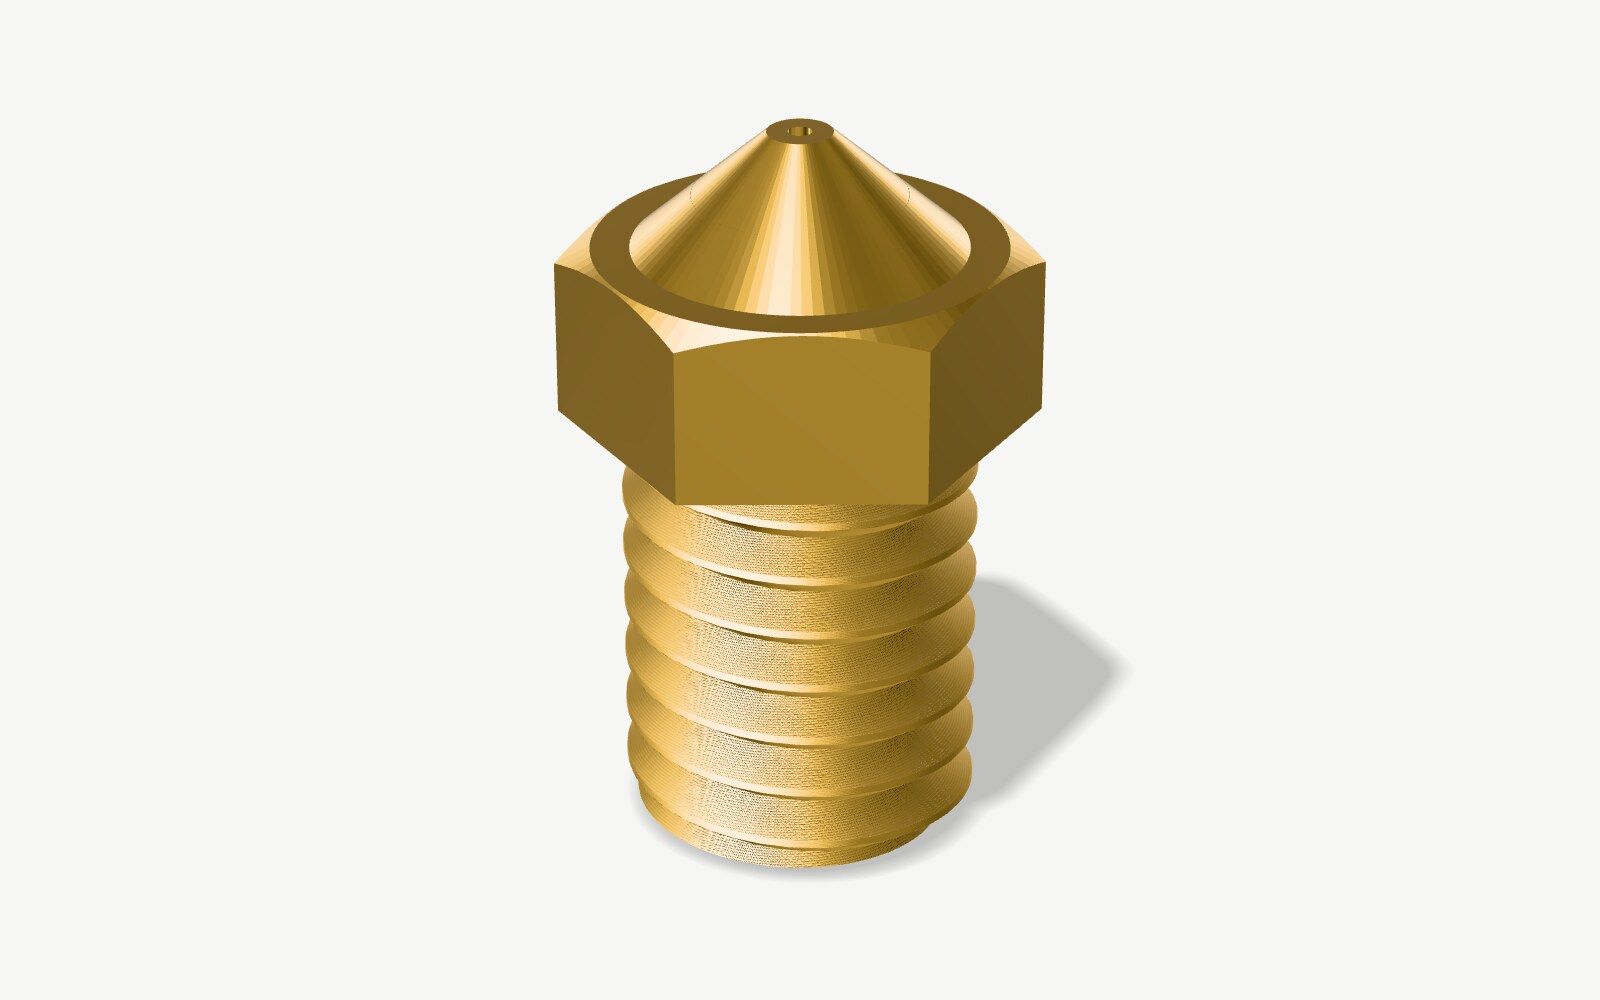
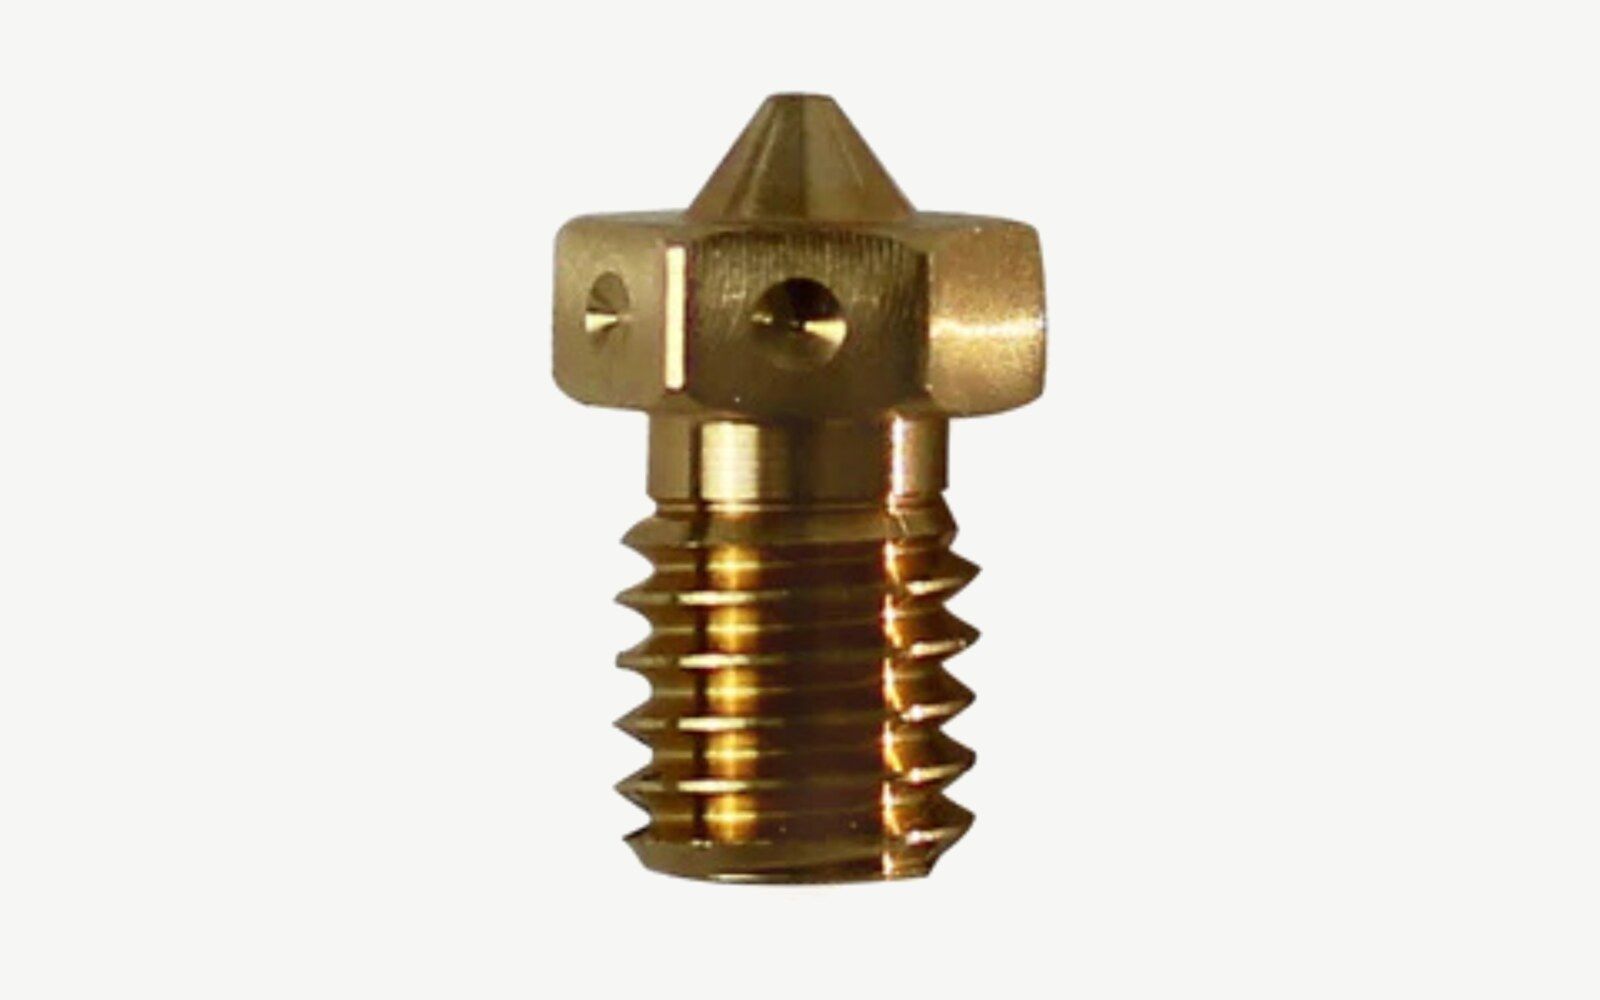
Latón
Cobre y zinc, normalmente con algo de plomo
De 0,62 US$ a 12 US$ por una boquilla de 0,4 mm
Ideal para: PLA, PETG, ABS, ASA y TPU
Ventajas
- Lo que traen las impresoras y lo que dan por hecho los perfiles del laminador
- Conduce el calor cuatro veces mejor que el acero endurecido
- 24 por 14,99 US$ en Creality, o de 5 a 12 US$ una de marca
Desventajas
- El filamento abrasivo la gasta en menos de una bobina
- Aguanta hasta 300 °C, y casi todo el latón lleva algo de plomo
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
Cobre niquelado
Cobre con un fino baño de níquel
De 8 US$ a 13 US$ por una boquilla de 0,4 mm
Ideal para: Filamento normal impreso a más de 300 °C, como el PEI
Ventajas
- El metal que mejor conduce el calor de todos estos
- Aguanta hasta 500 °C
Desventajas
- No sirve para ningún filamento abrasivo
- Más blando que el latón, así que se abolla y se raya con más facilidad
Datos: E3D · Imagen: nuestro propio modelo, renderizado
Datos: E3D
Por qué con acero endurecido hay que subir la temperatura
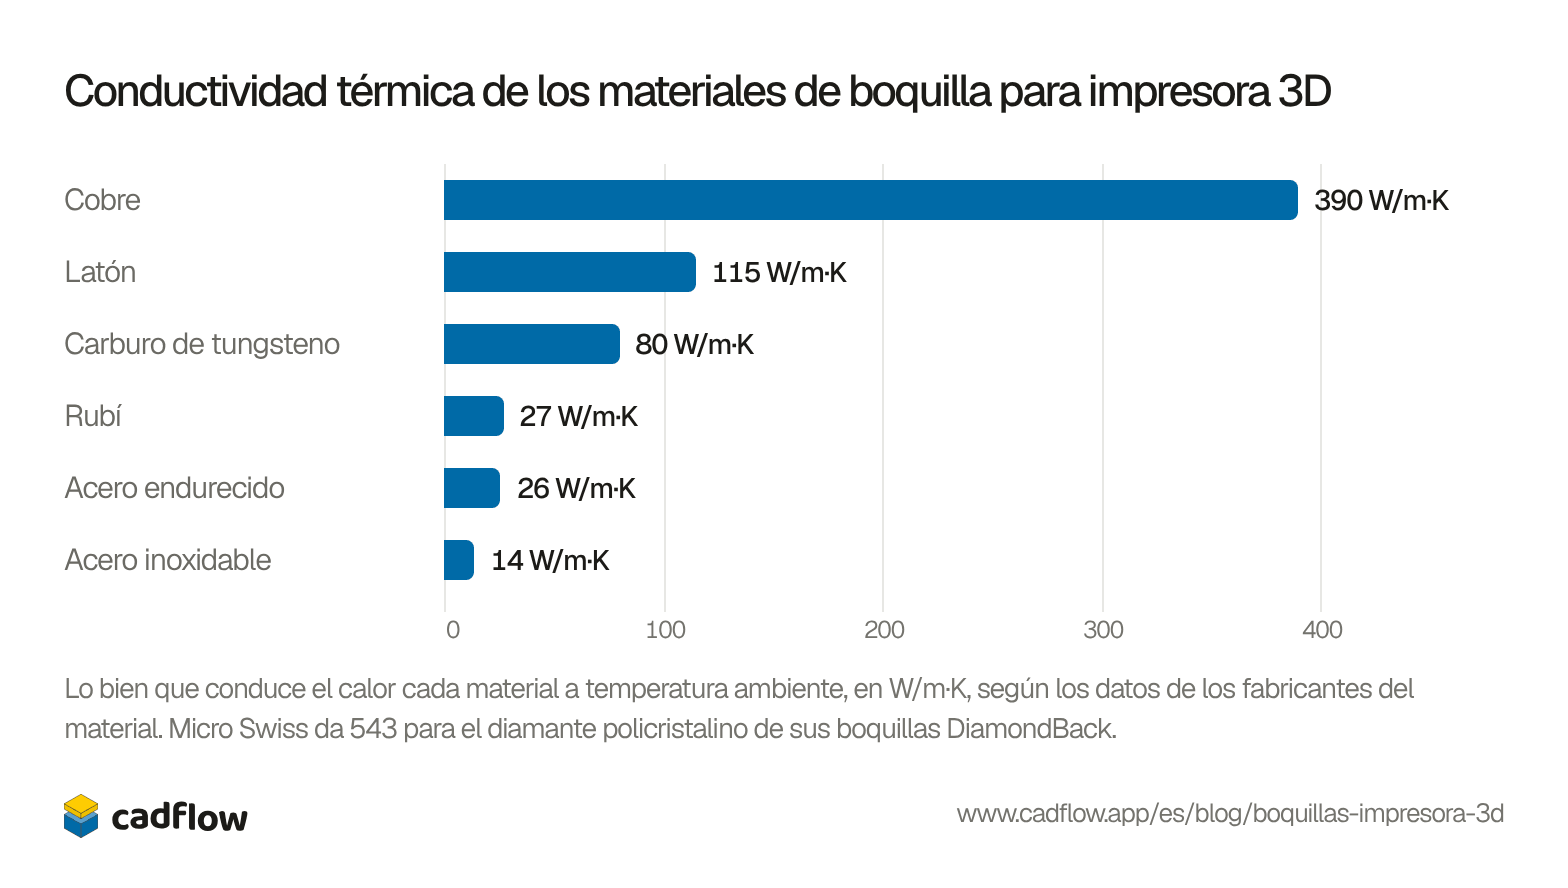
El acero endurecido conduce el calor unas cuatro veces peor que el latón, y el acero inoxidable, unas ocho veces peor. Al plástico le llega menos calor a su paso, así que Prusa imprime 5 °C más caliente con una boquilla de acero endurecido, y E3D unos 10 °C más con su Nozzle X recubierta. E3D dice que su ObXidian, un cuerpo de cobre con un inserto de acero endurecido, no necesita ningún cambio respecto al latón.
Ver como tabla
| Material | Conduce el calor |
|---|---|
| Cobre | 390 W/m·K |
| Latón | 115 W/m·K |
| Carburo de tungsteno | 80 W/m·K |
| Rubí | 27 W/m·K |
| Acero endurecido | 26 W/m·K |
| Acero inoxidable | 14 W/m·K |
Con qué rapidez desgasta una boquilla el filamento abrasivo
Las fibras del filamento con fibra de carbono o de vidrio son más duras que el latón, y también lo es el pigmento que hace que el filamento brille en la oscuridad. Van limando la boquilla a su paso. E3D pasó 250 g de XT-CF20 de colorFabb, un filamento con fibra de carbono, por una boquilla de latón nueva de 0,4 mm, y la boquilla salió con la punta abombada y un agujero más ancho que ya no era redondo. Una boquilla de acero endurecido no mostró desgaste tras 2,5 kg de filamento con fibra de carbono y de vidrio.
CNC Kitchen vio que el agujero no es lo primero que se estropea. Tras pasar 360 g del mismo XT-CF20 por una boquilla de latón barata, el agujero apenas había crecido, pero la punta se había acortado por el desgaste. Una boquilla más corta queda más alta sobre la cama, así que la primera señal de desgaste es una primera capa que se imprime demasiado alta, seguida de hilos (stringing) y huecos en la pieza. Las fotos de Olsson de su propia prueba muestran lo mismo, medido en la punta:
| Boquilla | Filamento con fibra de carbono impreso | Punta desgastada |
|---|---|---|
| Latón | 0,3 kg | 0,5 mm |
| Acero inoxidable | 1 kg | 0,5 mm |
| Acero endurecido | 4 kg | 0,18 mm |
| Punta de rubí | Más de 8 kg | Nada visible |
Olsson vende la boquilla de rubí, así que lee esa última fila como el resultado del propio fabricante. Nadie ha publicado todavía una prueba así con carburo de tungsteno ni con diamante.
El filamento fosforescente varía más de lo que crees. CNC Kitchen imprimió 100 g de cada una de cuatro marcas con boquillas de latón, con un relleno denso que roza la punta en cada pasada. El glowFill de colorFabb se llevó casi medio milímetro de la punta, el de Tronxy 0,18 mm y el verde con brillos de Amolen 0,1 mm, mientras que el de dasFilament apenas dejó nada que medir.
Cuando la primera capa empiece a salir fina o demasiado alta y las líneas salgan irregulares, saca la boquilla y mírala. Una gastada tiene la punta redondeada en forma de cúpula, y a menudo un agujero más grande u ovalado, como la boquilla que E3D cortó por la mitad. Sale más barato cambiar una boquilla de latón que perseguir el problema en el laminador.
Boquillas de rosca y de cambio rápido
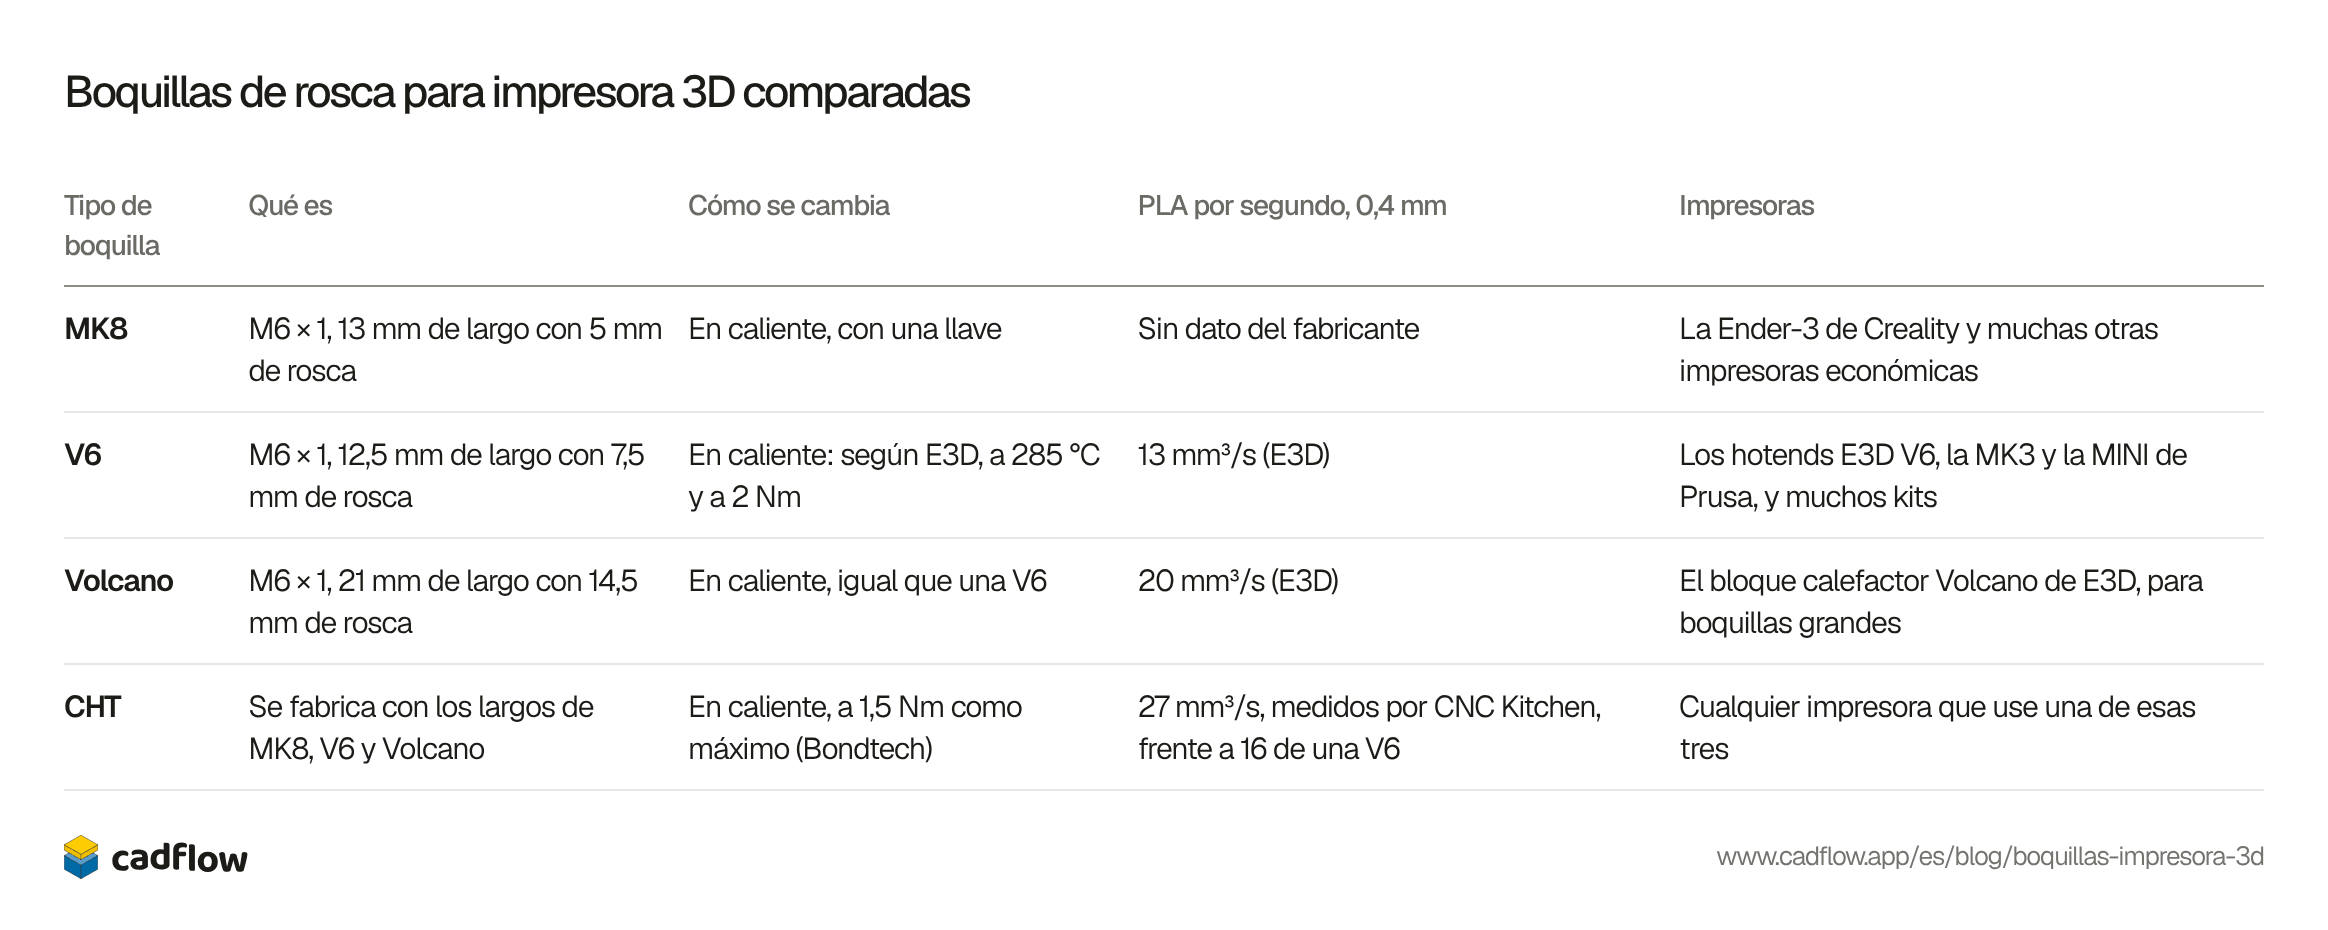
Las impresoras más antiguas y más baratas usan una boquilla que se enrosca en el bloque calefactor. Casi todas son M6 × 1, pero no todas tienen el mismo largo, así que una boquilla solo encaja en el hotend para el que se hizo: una boquilla MK8 mide 13 mm de largo con 5 mm de rosca, y una V6, 12,5 mm con 7,5 mm. Las boquillas de rosca se aprietan en caliente. E3D calienta el hotend a 285 °C y aprieta a 2 Nm, y Bondtech dice 1,5 Nm como máximo para su CHT.
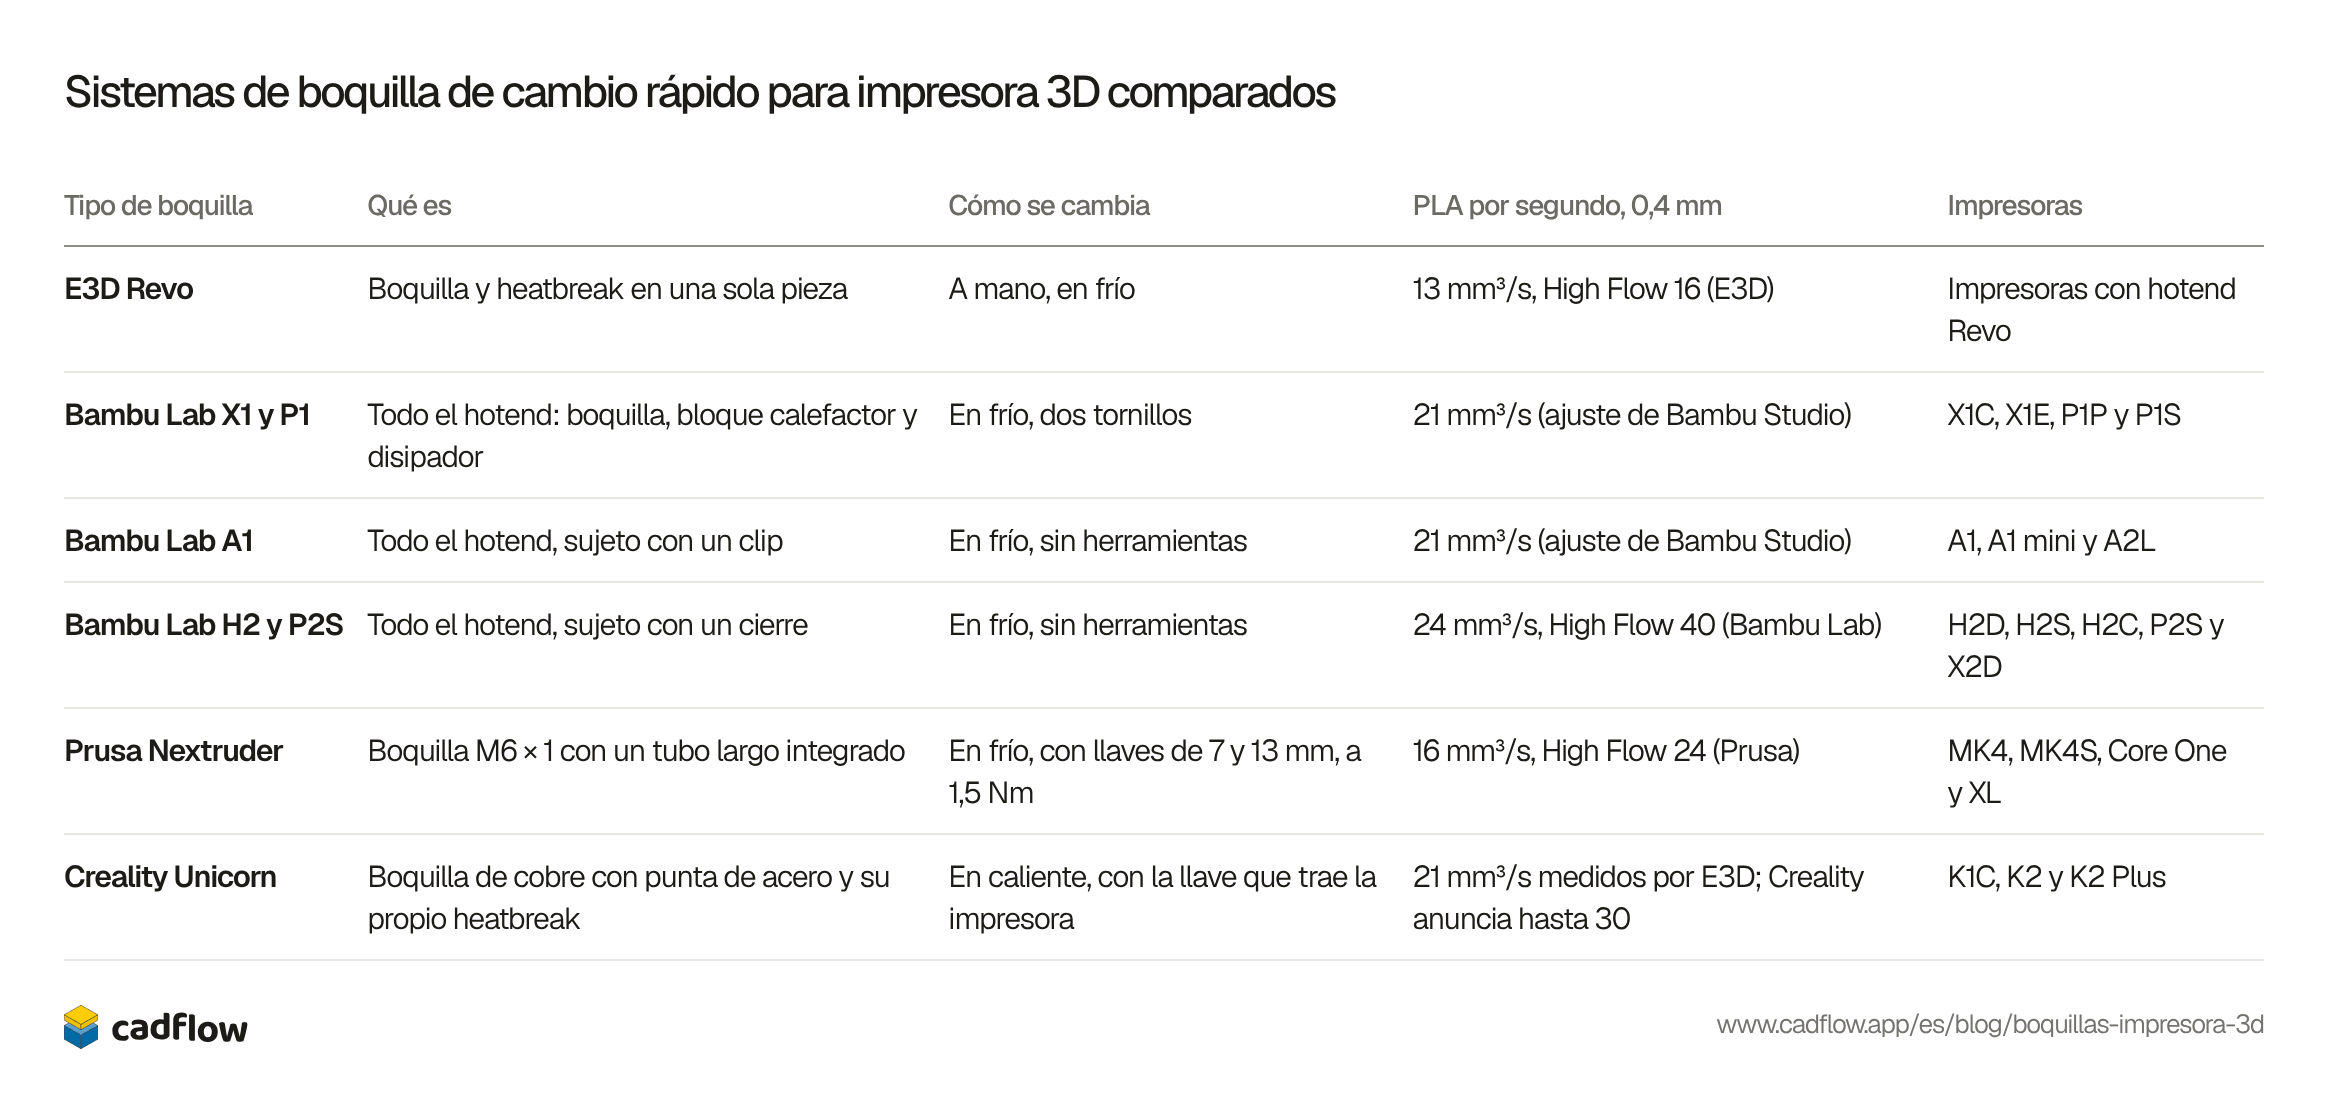
Las impresoras más nuevas suelen cambiar la boquilla junto con su heatbreak (la garganta), o todo el hotend, en frío y sin herramientas. La columna de flujo mezcla cifras de fabricantes, ajustes de laminador y mediciones, así que cada celda dice de quién es el dato.
| Tipo de boquilla | Qué es | Cómo se cambia | PLA por segundo, 0,4 mm | Impresoras |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm de largo con 5 mm de rosca | En caliente, con una llave | Sin dato del fabricante | La Ender-3 de Creality y muchas otras impresoras económicas |
| V6 | M6 × 1, 12,5 mm de largo con 7,5 mm de rosca | En caliente: según E3D, a 285 °C y a 2 Nm | 13 mm³/s (E3D) | Los hotends E3D V6, la MK3 y la MINI de Prusa, y muchos kits |
| Volcano | M6 × 1, 21 mm de largo con 14,5 mm de rosca | En caliente, igual que una V6 | 20 mm³/s (E3D) | El bloque calefactor Volcano de E3D, para boquillas grandes |
| CHT | Se fabrica con los largos de MK8, V6 y Volcano | En caliente, a 1,5 Nm como máximo (Bondtech) | 27 mm³/s, medidos por CNC Kitchen, frente a 16 de una V6 | Cualquier impresora que use una de esas tres |
| Tipo de boquilla | Qué es | Cómo se cambia | PLA por segundo, 0,4 mm | Impresoras |
|---|---|---|---|---|
| E3D Revo | Boquilla y heatbreak en una sola pieza | A mano, en frío | 13 mm³/s, High Flow 16 (E3D) | Impresoras con hotend Revo |
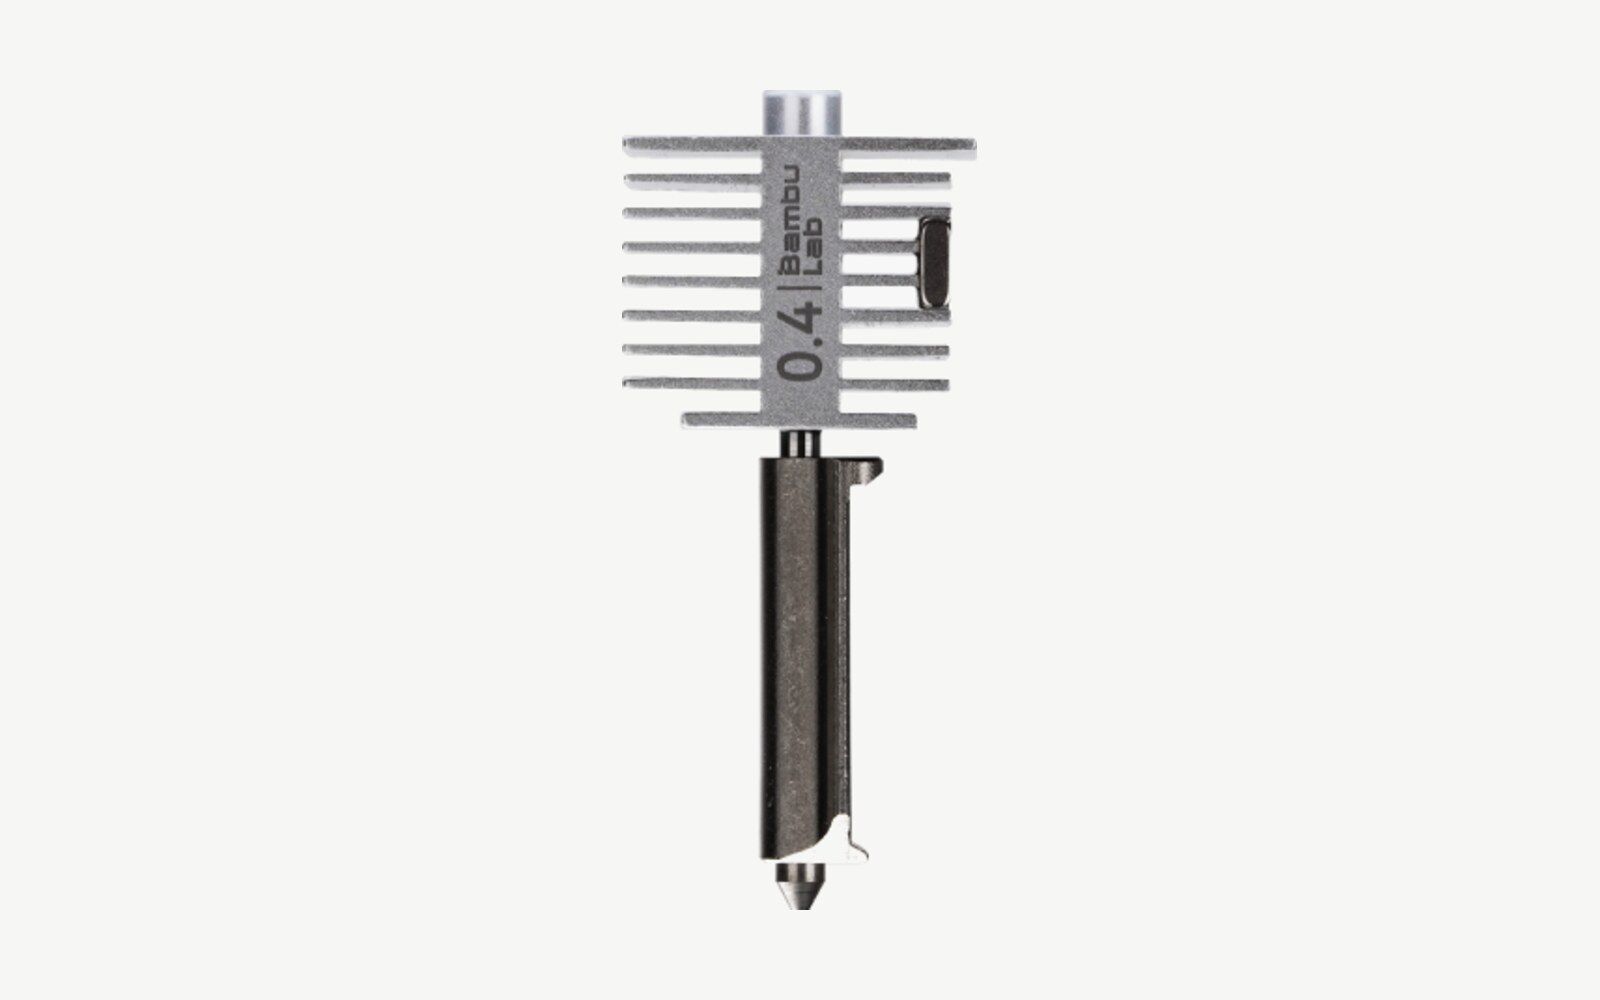
| Bambu Lab X1 y P1 | Todo el hotend: boquilla, bloque calefactor y disipador | En frío, dos tornillos | 21 mm³/s (ajuste de Bambu Studio) | X1C, X1E, P1P y P1S |
| Bambu Lab A1 | Todo el hotend, sujeto con un clip | En frío, sin herramientas | 21 mm³/s (ajuste de Bambu Studio) | A1, A1 mini y A2L |
| Bambu Lab H2 y P2S | Todo el hotend, sujeto con un cierre | En frío, sin herramientas | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S y X2D |
| Prusa Nextruder | Boquilla M6 × 1 con un tubo largo integrado | En frío, con llaves de 7 y 13 mm, a 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One y XL |
| Creality Unicorn | Boquilla de cobre con punta de acero y su propio heatbreak | En caliente, con la llave que trae la impresora | 21 mm³/s medidos por E3D; Creality anuncia hasta 30 | K1C, K2 y K2 Plus |
Las boquillas que tendríamos en el cajón
Ten de repuesto una boquilla de 0,4 mm como la que traía tu impresora. En nuestra opinión, la que vale la pena añadir es una de acero endurecido de 0,6 mm: Prusa dice que la de 0,6 es la primera boquilla extra que conviene comprar, y Bambu Lab recomienda una de acero endurecido de 0,6 mm para el filamento con fibra de carbono y de vidrio, así que una sola boquilla te sirve para piezas grandes y para filamento con fibra. Una de 0,2 o 0,25 mm solo compensa si imprimes miniaturas o texto pequeño, y para esas impresiones vas a necesitar mucha paciencia.
Sobre CadFlow
Hacemos CadFlow, un programa 3D para las cosas que construyes, que reproduce la construcción en un video paso a paso que cualquiera puede seguir. Todavía no es público. Si quieres probarlo, únete a la lista de espera.
Preguntas frecuentes
¿Qué tamaño de boquilla tiene mi impresora?
Casi seguro que 0,4 mm. Es la boquilla que Prusa, Bambu Lab y la mayoría de los fabricantes montan de serie, y es de la que parten los perfiles del laminador.
¿Puedo imprimir PLA con una boquilla de acero endurecido?
Sí. Imprime entre 5 y 10 °C más caliente que con latón, porque el acero endurecido conduce peor el calor. Los hotends de 0,4 a 0,8 mm de Bambu Lab para sus impresoras X1, P1 y H2 son de acero endurecido, e imprimen PLA todos los días.
¿Puedo imprimir filamento con fibra de carbono con una boquilla de 0,2 mm?
No. Bambu Lab dice que las fibras suelen medir más de 0,2 mm y la atascan enseguida, y su boquilla de 0,2 mm es de acero inoxidable, que también se desgasta. Usa una boquilla de acero endurecido de 0,4 mm o, mejor, de 0,6 mm.
¿Cada cuánto hay que cambiar la boquilla?
Depende del filamento, no del tiempo. Con filamento con fibra de carbono, las boquillas de latón quedaron gastadas con 250 a 360 g en las pruebas de E3D y de CNC Kitchen. Cámbiala cuando la primera capa empiece a salir demasiado alta o fina, o cuando la punta se vea redondeada.
¿Una boquilla de latón es apta para alimentos?
E3D dice que el latón lleva un poco de plomo, y fabrica boquillas de acero inoxidable para uso alimentario y médico. La pieza impresa importa tanto como la boquilla: nuestro artículo sobre filamentos recoge lo que dicen Polymaker y Prusament sobre las impresiones aptas para alimentos.
¿Qué diferencia hay entre las boquillas MK8 y V6?
Las dos se enroscan con una rosca M6 × 1, pero una boquilla MK8 mide 13 mm de largo con 5 mm de rosca y una V6, 12,5 mm con 7,5 mm, así que cada una solo encaja en su propio hotend. Las boquillas MK10 tienen rosca M7 y no encajan en ninguno de los dos.
¿De dónde salen los datos?
Los consultamos el 8 de noviembre de 2026. Tamaños: la guía de boquillas de Bambu Lab y sus preguntas frecuentes sobre la de 0,2 mm, los tipos de boquilla de Prusa y su artículo sobre tamaños de boquilla. Flujo: las tablas de E3D del V6 y del Volcano, la prueba de la CHT de CNC Kitchen y el hilo del foro de Bambu Lab sobre 0,8 frente a 0,6 mm. Resistencia: la prueba de boquillas grandes de CNC Kitchen. Desgaste: la prueba de E3D, las pruebas de CNC Kitchen con fibra de carbono y con filamento fosforescente, y la de Olsson. Materiales y precios: cada ficha enlaza su fuente. Los precios son los de una boquilla de 0,4 mm en la tienda estadounidense del fabricante o de un gran distribuidor, sin impuestos y al precio normal, porque varias tiendas tenían ofertas de Black Friday.
Herramientas gratis para esto
Historial de este artículo
- Publicado
Sigue leyendo

Tipos de impresoras 3D: FDM, resina, SLS, MJF, PolyJet y metal

Las 8 impresoras 3D más vendidas para 2027, puestas a prueba

Los 4 mejores programas para impresora 3D en 2027


Este blog lo escribe el equipo de CadFlow. Con CadFlow construyes tu proyecto en 3D y muestras cómo se arma.
Mira cómo funciona CadFlow