Види пластику для 3D-принтера: PLA, PETG, ABS, ASA, TPU і нейлон

Найчастіше на 3D-принтері друкують з PLA, і для макетів та прототипів це правильний вибір. Решта п’ять потрібні для деталей, з якими PLA не впорається, і кожен закриває інше його слабке місце. Щоб порівняння було чесним, усі цифри нижче взято з технічних паспортів одного виробника, де всі шість матеріалів надруковано й випробувано однаково.
Що в списку
Шість видів філаменту, які можна друкувати на домашньому принтері, від PLA до нейлону. На кожній картці рендер котушки з CadFlow, фото справжньої деталі з цього пластику, деталь, зроблена в CadFlow для друку цим пластиком, його цифри поряд з рештою п’яти, налаштування друку, ціна, дві переваги й два недоліки.
Звідки цифри
Технічні паспорти шести філаментів Polymaker станом на 29 жовтня 2026 року. Ми звірили їх із паспортами Prusament: міцність збігається з точністю до кількох МПа, теплостійкість теж, крім ASA, для якого Prusament дає 93 °C.
Ціни
Власний магазин Polymaker у США станом на 29 жовтня 2026 року, для більшості кольорів, без податку. TPU і нейлон продаються лише котушками по 0,75 кг.
| Що ви друкуєте | Який пластик |
|---|---|
| Макети, прототипи й перші друки | PLA |
| Кронштейни, кліпси й деталі, які часто беруть до рук | PETG |
| Деталі, що нагріваються або зазнають ударів | ABS, у закритому принтері |
| Усе, що стоїть надворі | ASA, у закритому принтері |
| Деталі, що гнуться: чохли, ніжки, ущільнювачі | TPU |
| Шестерні, петлі й деталі під серйозним навантаженням | Нейлон |
PLA
Полілактид
19,99 $ за 1 кг
- Сопло
- від 190 до 230 °C
- Стіл
- від 25 до 60 °C
- Закритий корпус
- Не потрібен
- Теплостійкість
- 60 °C
- Міцність горизонтально
- 52,3 МПа
- Сушіння
- Лише якщо відсирів: 55 °C, 6 год
Пластик, з якого починає більшість і на якому більшість і лишається. Друкується на будь-якому принтері, на холодному чи теплому столі, майже не деформується, до того ж найжорсткіший із шести, тож підходить для макетів, прототипів і всього, що живе в приміщенні.
- Друкується на будь-якому принтері без закритого корпусу й майже не деформується
- Найжорсткіший із шести й міцніший за PETG, якщо друкувати горизонтально
- Розм’якшується вже за 60 °C, найнижче з шести, крім TPU
- Крихкий: радше трісне, ніж зігнеться, і найгірше з шести тримає удар
Дані: Polymaker PolyLite PLA · Зображення: зроблено в CadFlow
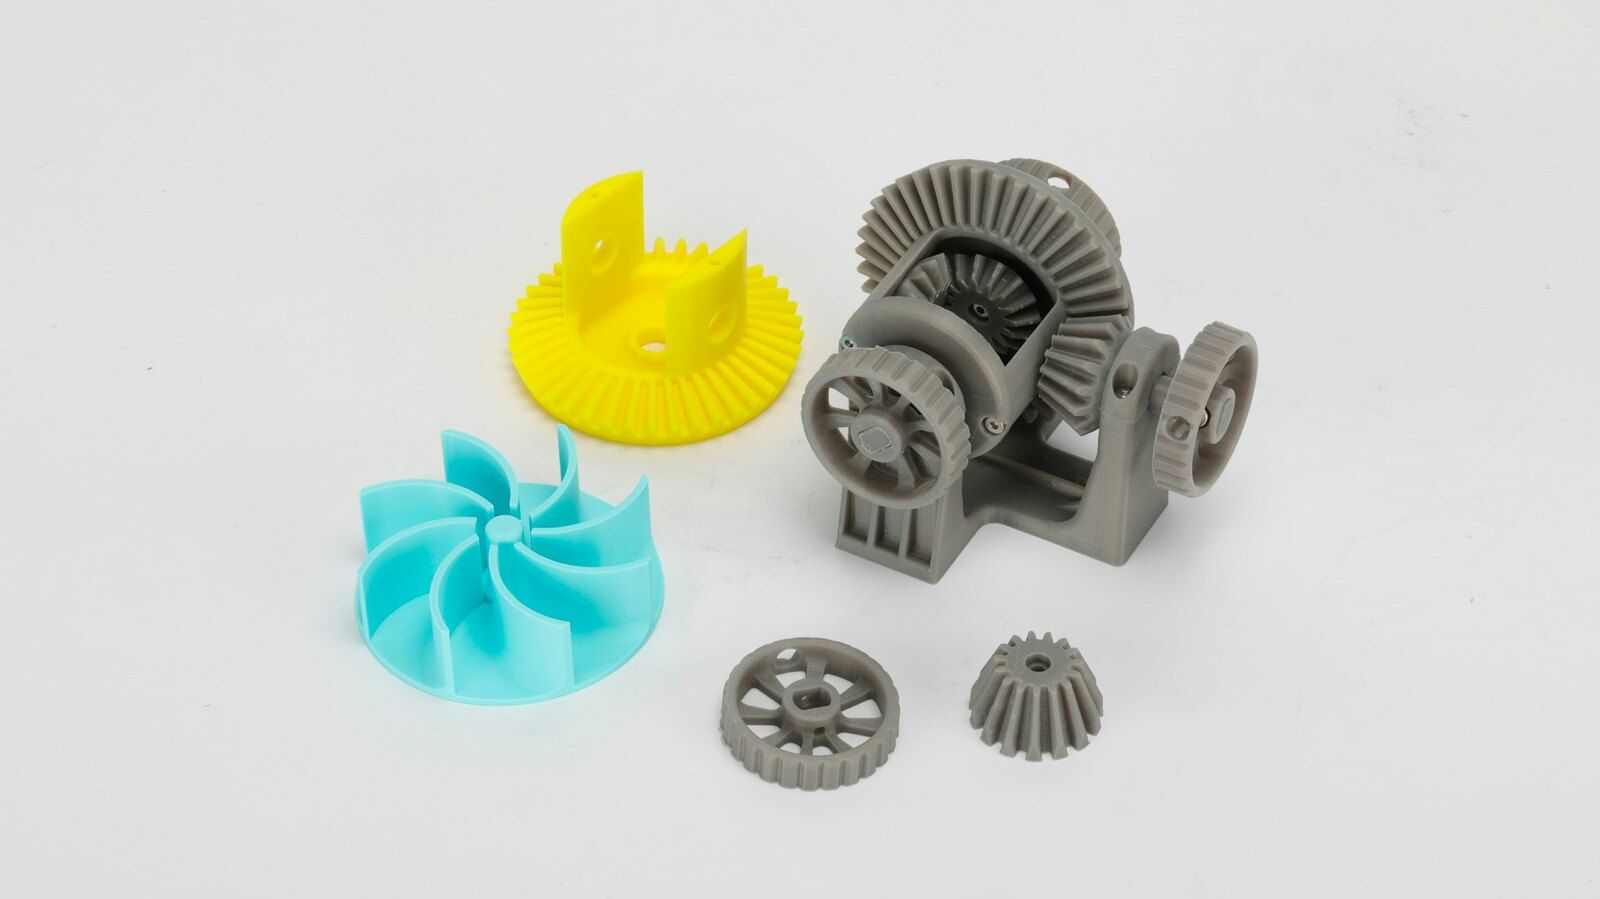
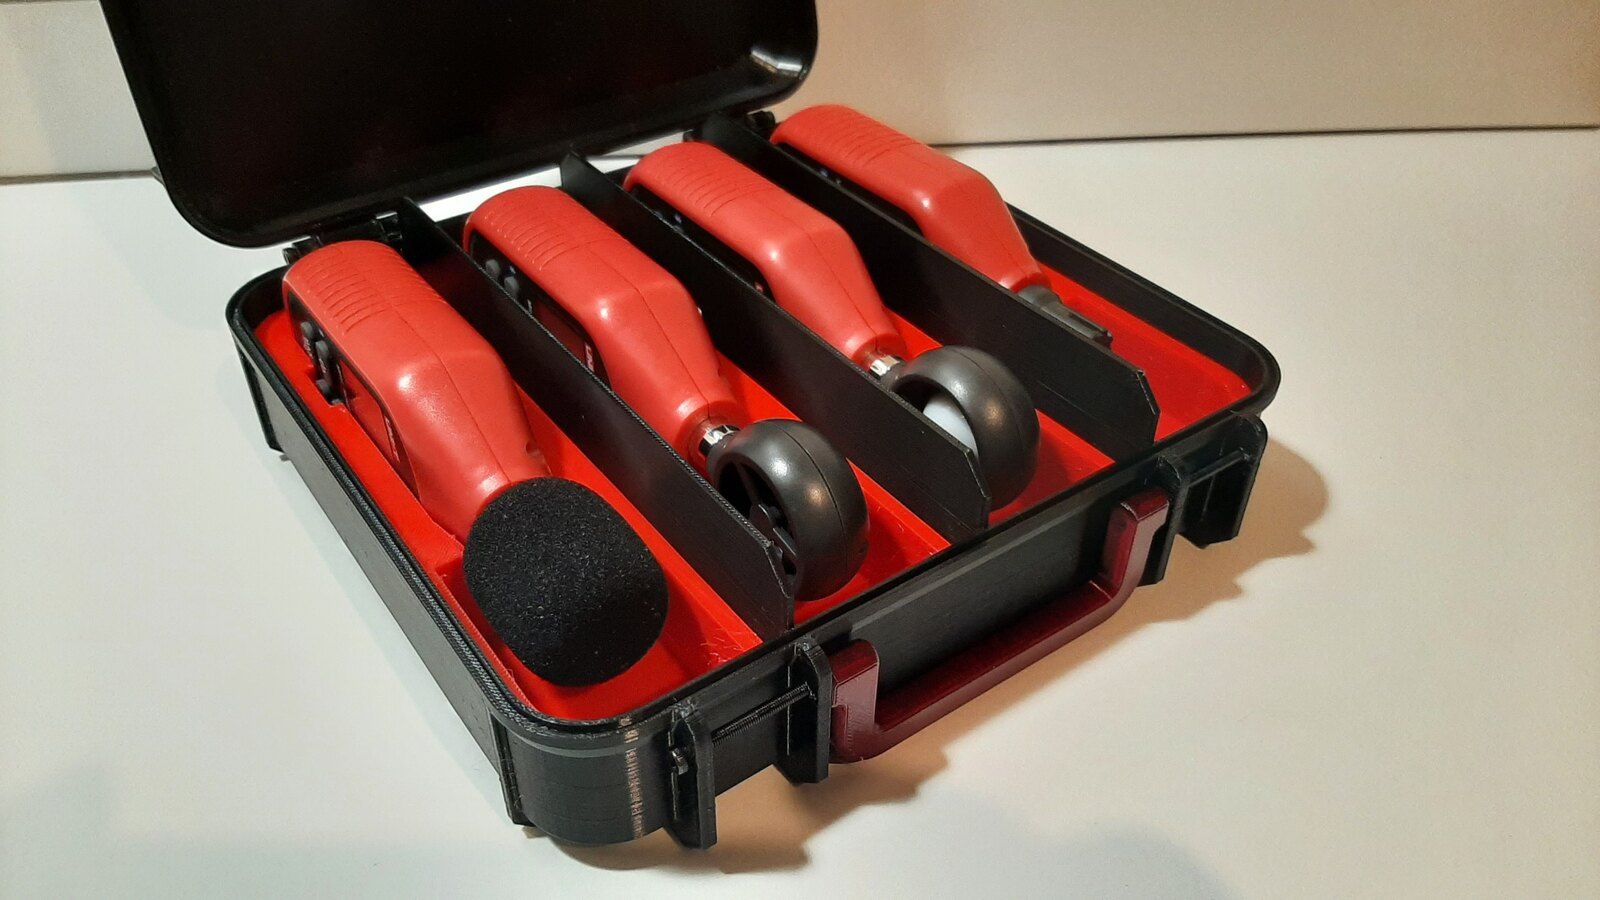
Дані: Polymaker PolyLite PLA · Фото: Snapmaker, Ліцензія Unsplash
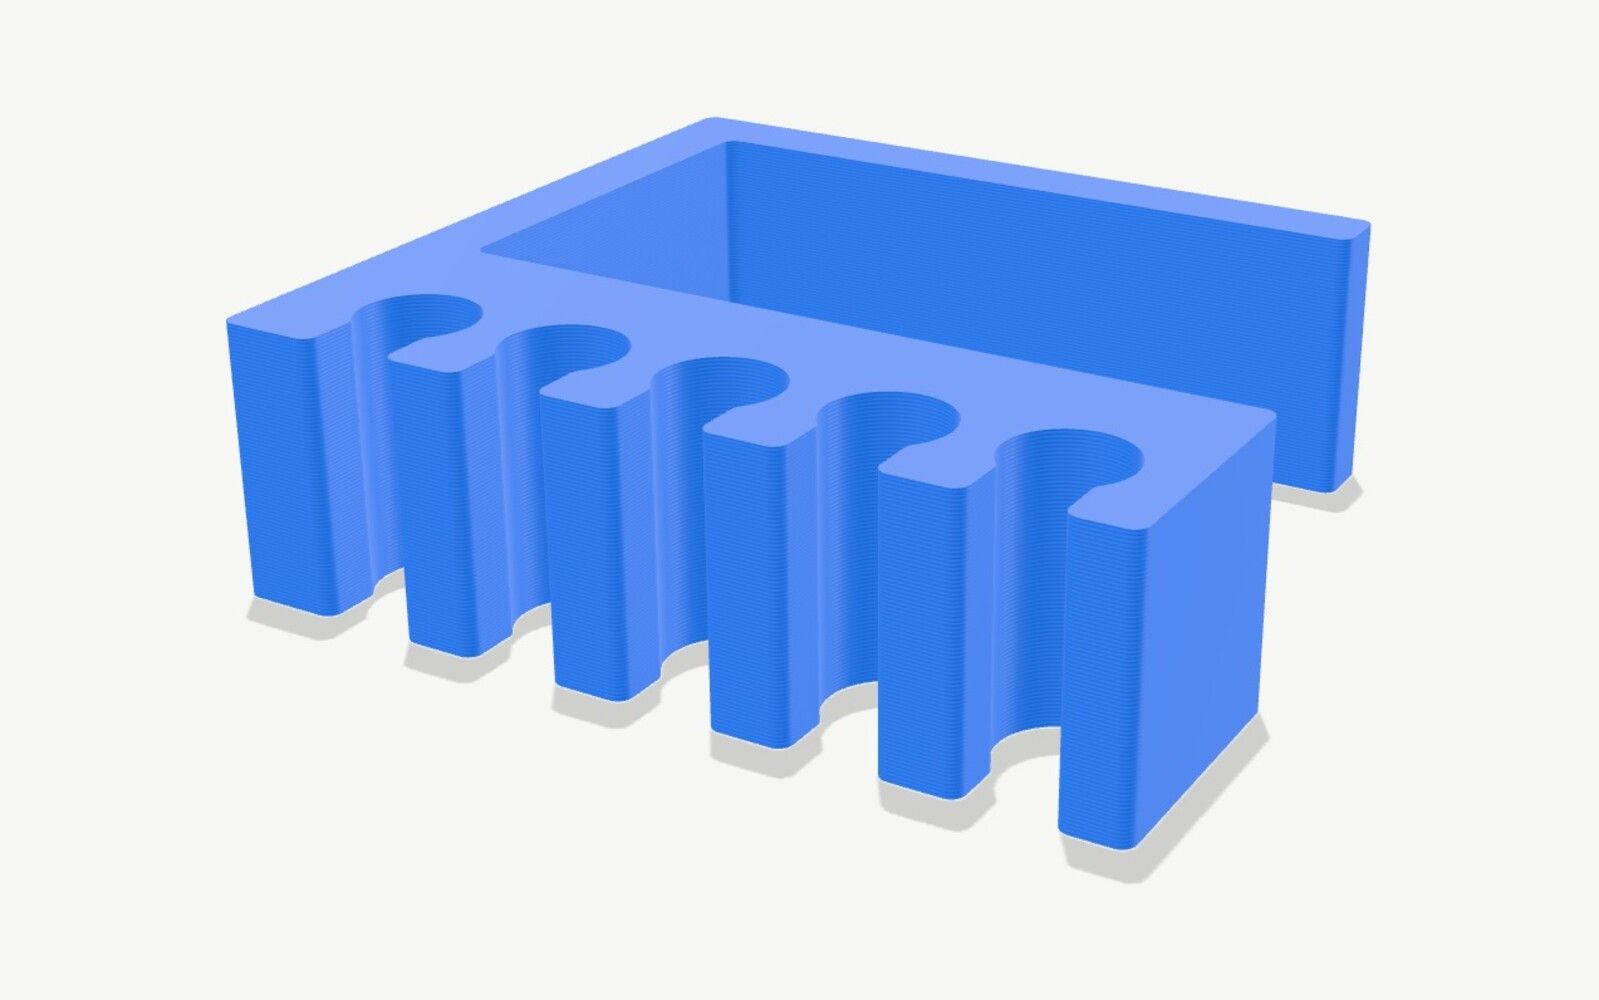
Дані: Polymaker PolyLite PLA · Зображення: зроблено в CadFlow
PETG
Поліетилентерефталат-гліколь
19,99 $ за 1 кг
- Сопло
- від 240 до 260 °C
- Стіл
- від 60 до 70 °C
- Закритий корпус
- Не потрібен
- Теплостійкість
- 69 °C
- Міцність горизонтально
- 47,96 МПа
- Сушіння
- 60 °C, 6 год
Наступний крок після PLA для деталей, якими користуються: кронштейни, кліпси, тримачі й усе, що трохи гріється або мокне. Коштує як PLA, не потребує закритого корпусу, а шари в нього тримаються разом краще, ніж у будь-якого іншого пластику.
- Між шарами майже такий самий міцний, як уздовж них: найкращий результат із шести
- Закритий корпус не потрібен, запаху майже немає, а коштує як PLA
- Вбирає вологу з повітря, а вологий PETG тягне павутиння
- Розм’якшується за 69 °C, лише трохи вище, ніж PLA
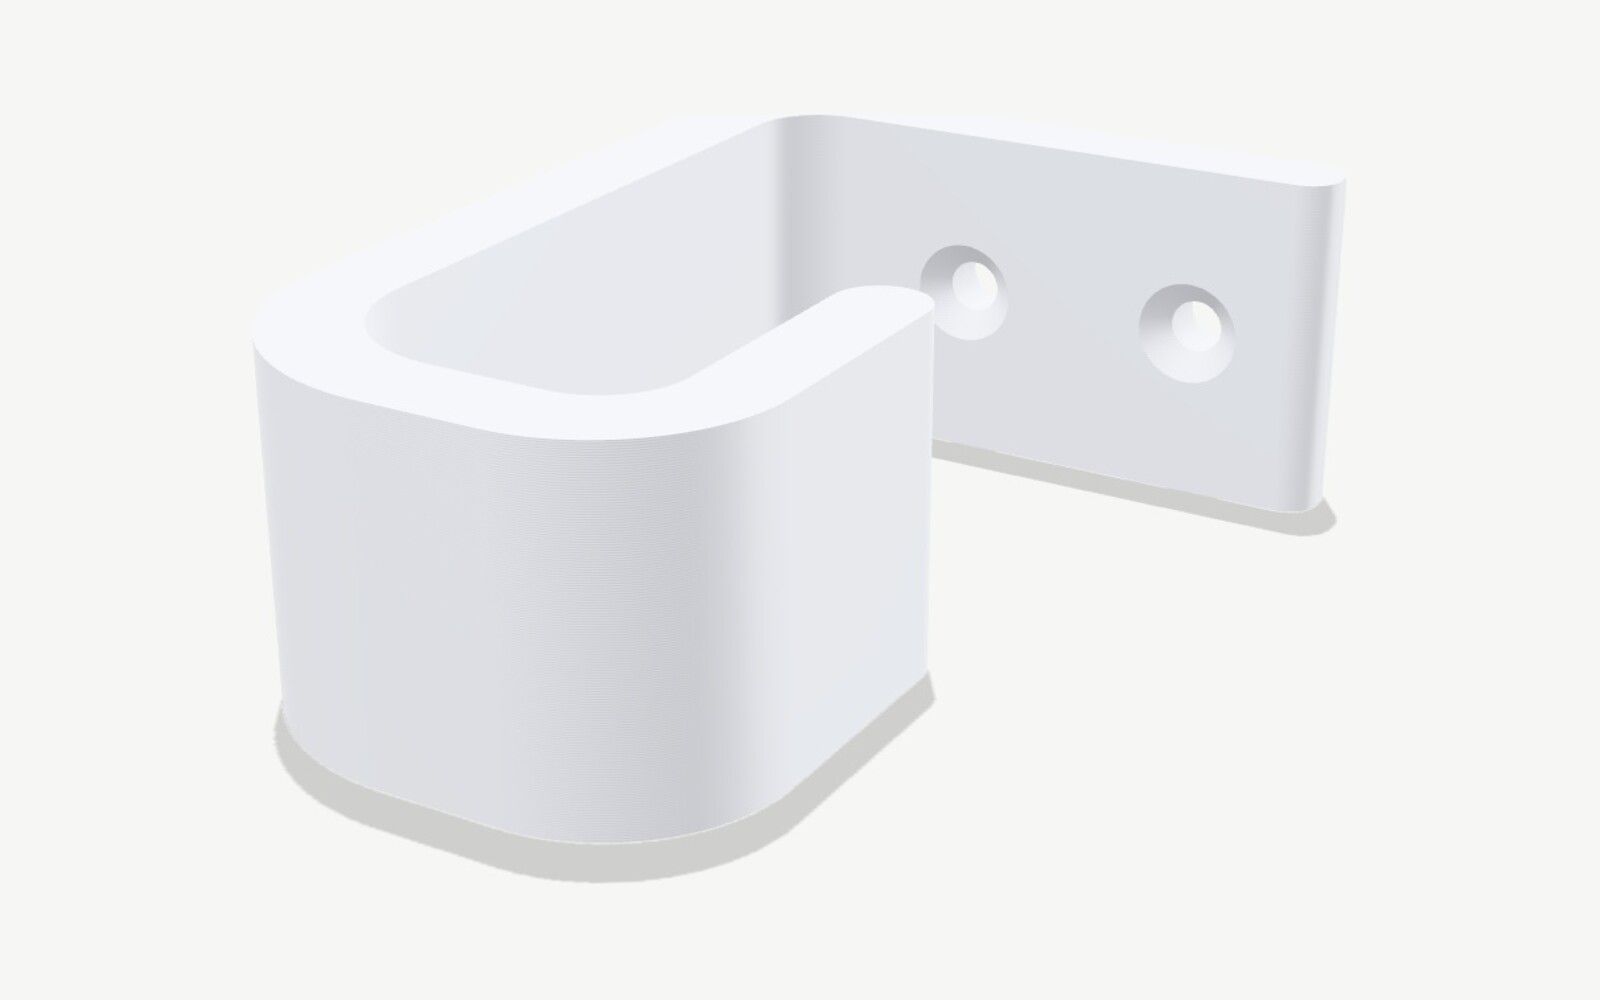
Дані: Polymaker PETG · Зображення: зроблено в CadFlow
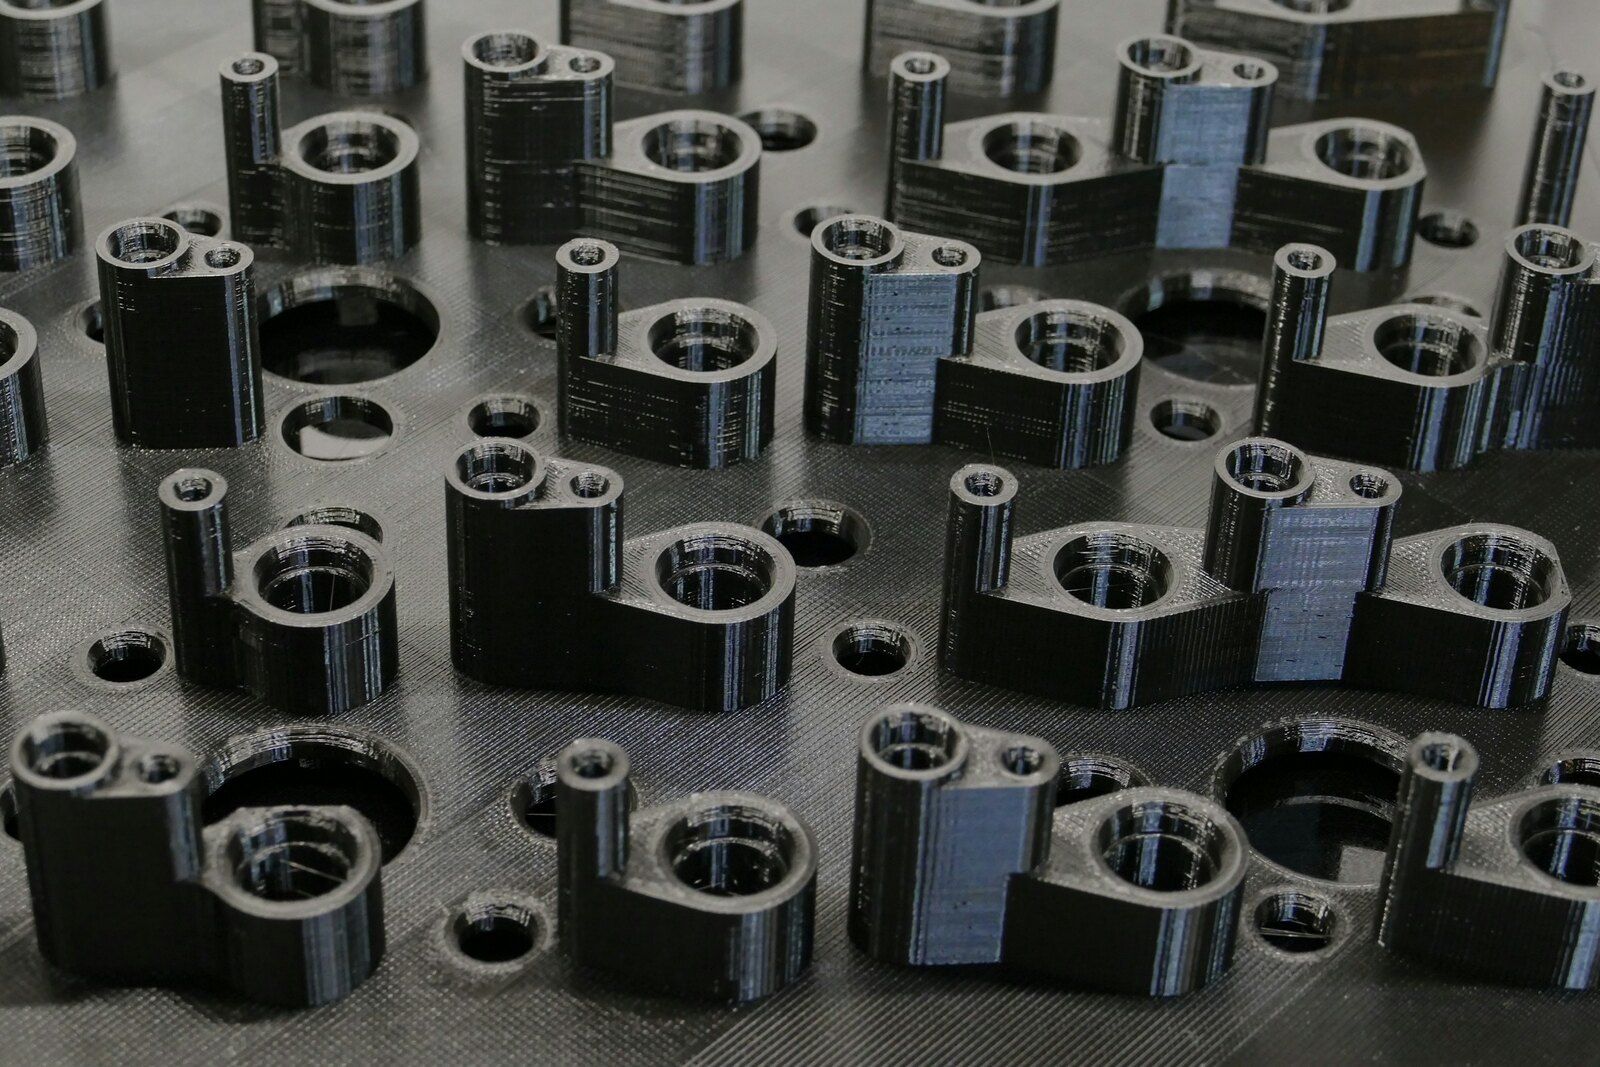
Дані: Polymaker PETG · Фото: J. C. Barros, CC BY 4.0
Дані: Polymaker PETG · Зображення: зроблено в CadFlow
ABS
Акрилонітрилбутадієнстирол
19,99 $ за 1 кг
- Сопло
- від 245 до 265 °C
- Стіл
- від 90 до 100 °C
- Закритий корпус
- Потрібен
- Теплостійкість
- 100 °C
- Міцність горизонтально
- 33,4 МПа
- Сушіння
- 70 °C, 6 год
Пластик, з якого роблять кубики LEGO, для деталей, які гріються або зазнають ударів. Йому потрібен закритий корпус: за словами Polymaker, на відкритому принтері можна друкувати лише деталі приблизно до розміру кулака.
- Розм’якшується за 100 °C, на 40 градусів вище, ніж PLA
- Ударостійкий: удар із надрізом тримає вп’ятеро краще за PLA
- Потрібен закритий корпус, інакше великі деталі деформуються
- Пахне під час друку, тож Polymaker радить добре провітрювати
Дані: Polymaker PolyLite ABS · Зображення: зроблено в CadFlow
Дані: Polymaker PolyLite ABS · Фото: eMotion Tech, Ліцензія Unsplash
Дані: Polymaker PolyLite ABS · Зображення: зроблено в CadFlow
ASA
Акрилонітрилстиролакрилат
26,99 $ за 1 кг
- Сопло
- від 230 до 260 °C
- Стіл
- від 75 до 95 °C
- Закритий корпус
- Потрібен
- Теплостійкість
- 103 °C
- Міцність горизонтально
- 43,8 МПа
- Сушіння
- 70 °C, 7 год
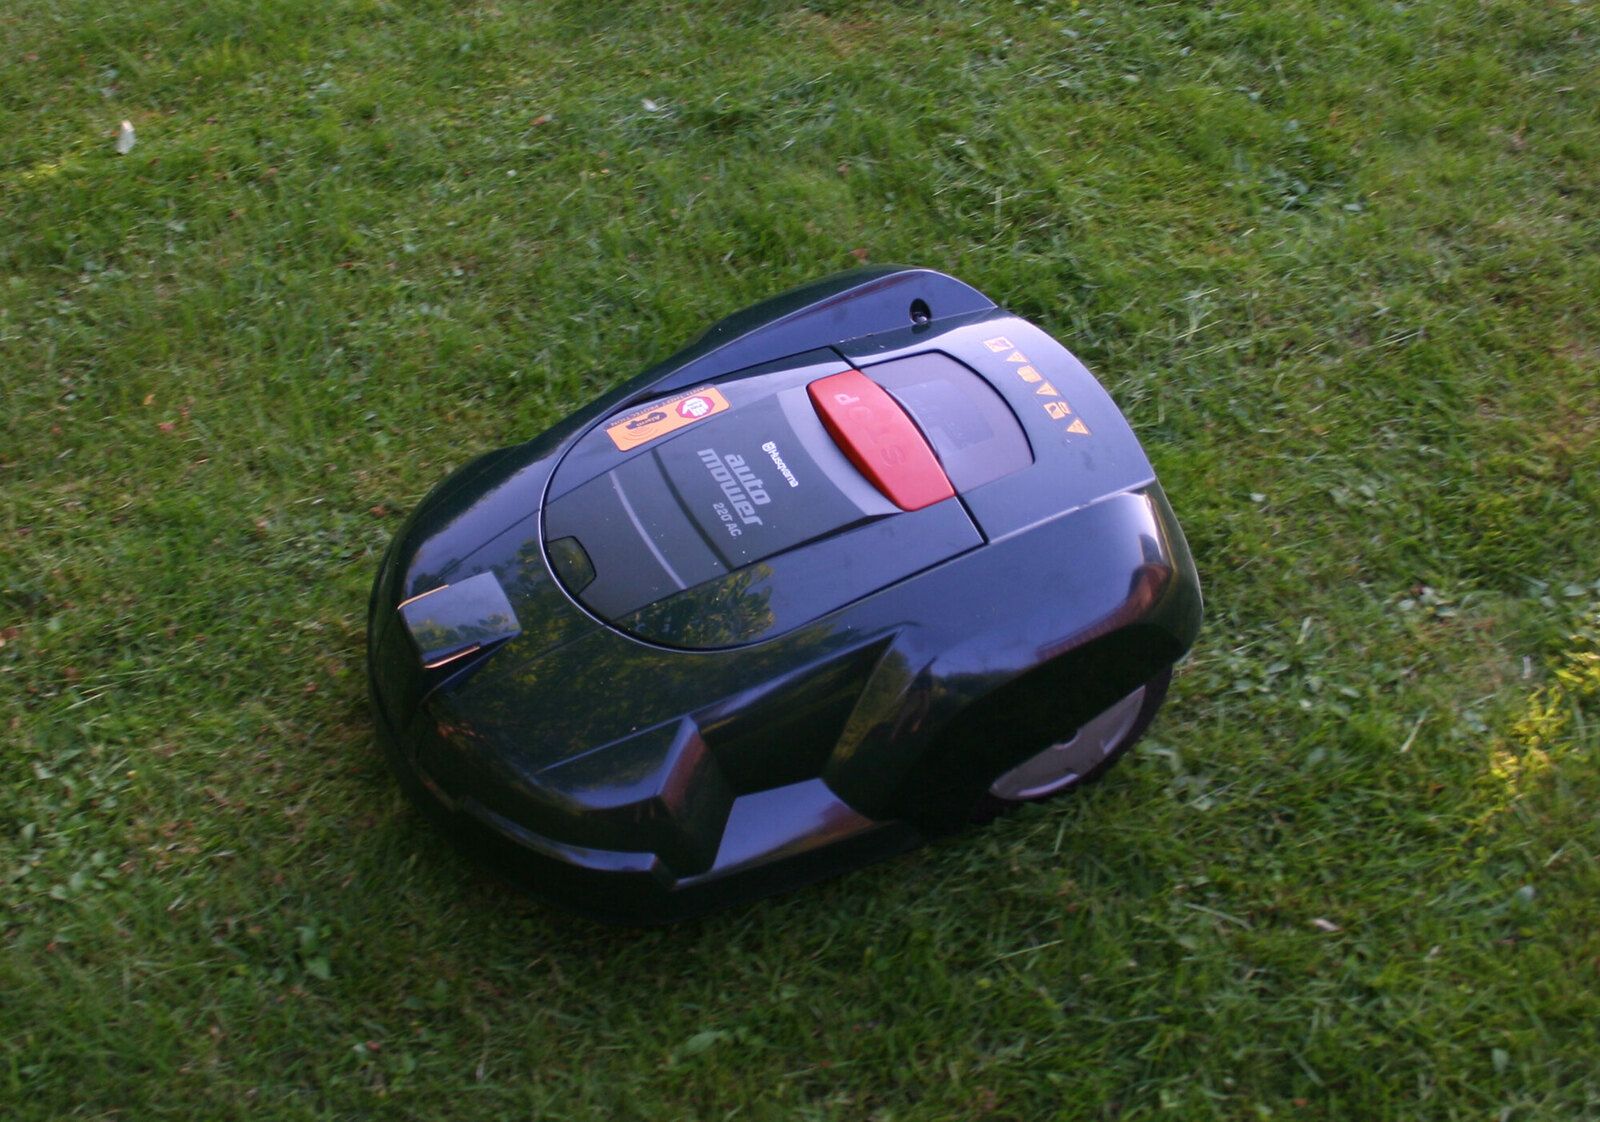
ABS, створений для вулиці. Друкується так само, потребує такого самого закритого корпусу й витримує такий самий нагрів, але не вицвітає й не стає крихким на сонці, тож це пластик для деталей у саду й усього, що живе на балконі.
- Створений для сонця: за вимірюваннями Polymaker, за два роки надворі колір майже не змінився
- Розм’якшується за 103 °C і міцніший за ABS
- Як і ABS, потребує закритого корпусу й провітрювання
- Коштує приблизно на третину дорожче за PLA, PETG чи ABS
Дані: Polymaker ASA · Зображення: зроблено в CadFlow
Дані: Polymaker ASA · Фото: Denoir, Суспільне надбання
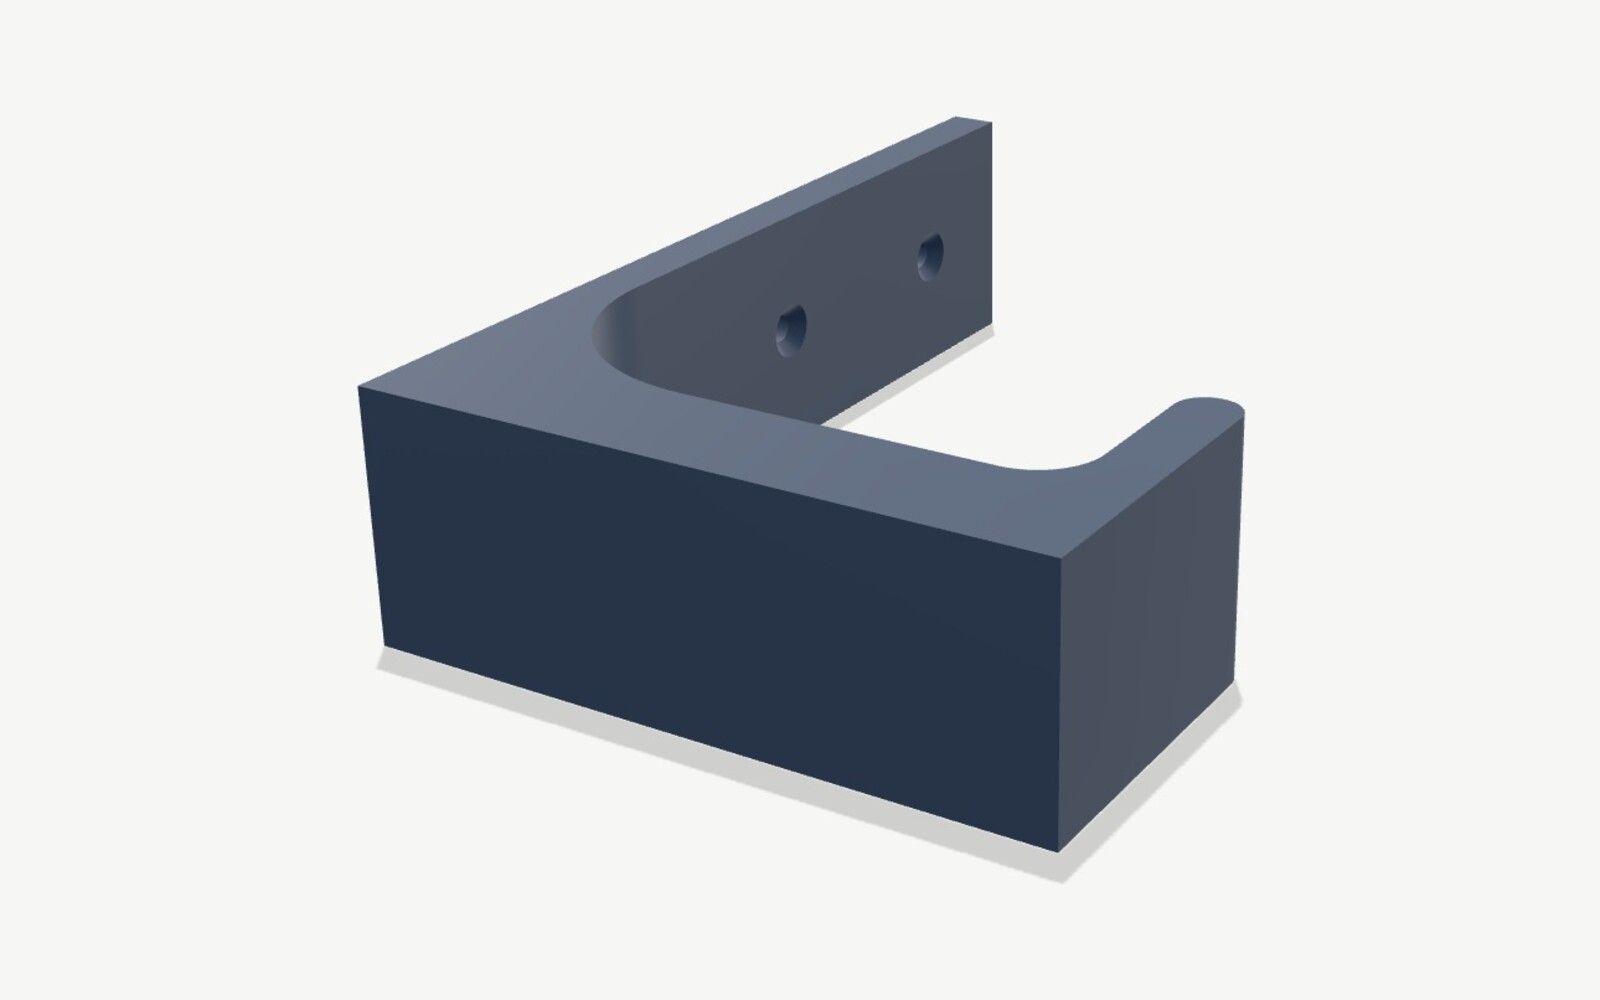
Дані: Polymaker ASA · Зображення: зроблено в CadFlow
TPU
Термопластичний поліуретан, 95A за Шором
29,99 $ за 0,75 кг
- Сопло
- від 210 до 230 °C
- Стіл
- від 25 до 60 °C
- Закритий корпус
- Не потрібен
- Теплостійкість
- Не вказано, він м’який
- Міцність горизонтально
- Розтягується в 6,5 раза
- Сушіння
- 70 °C, 8 год
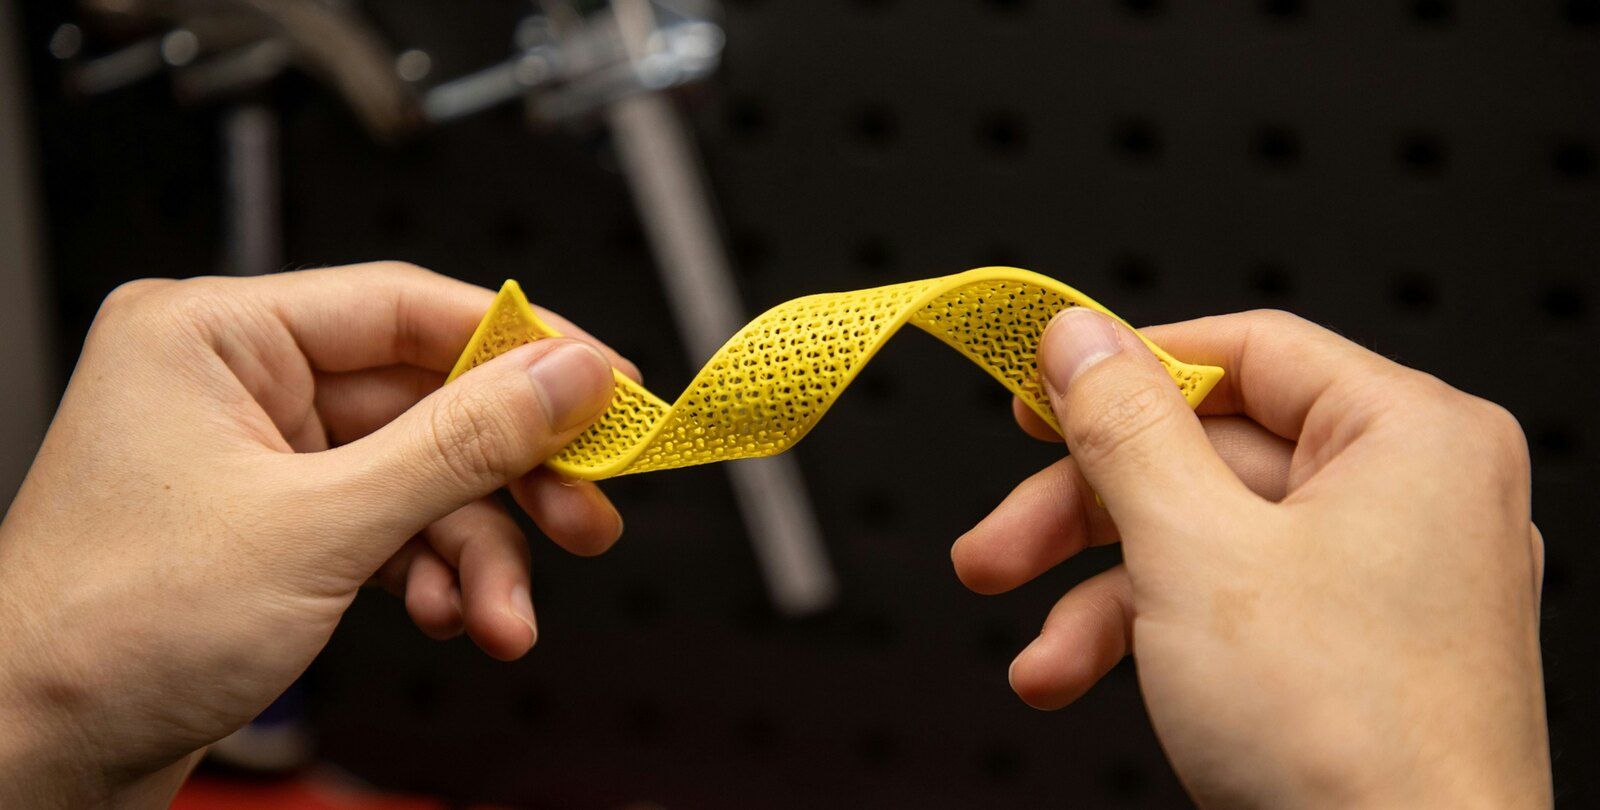
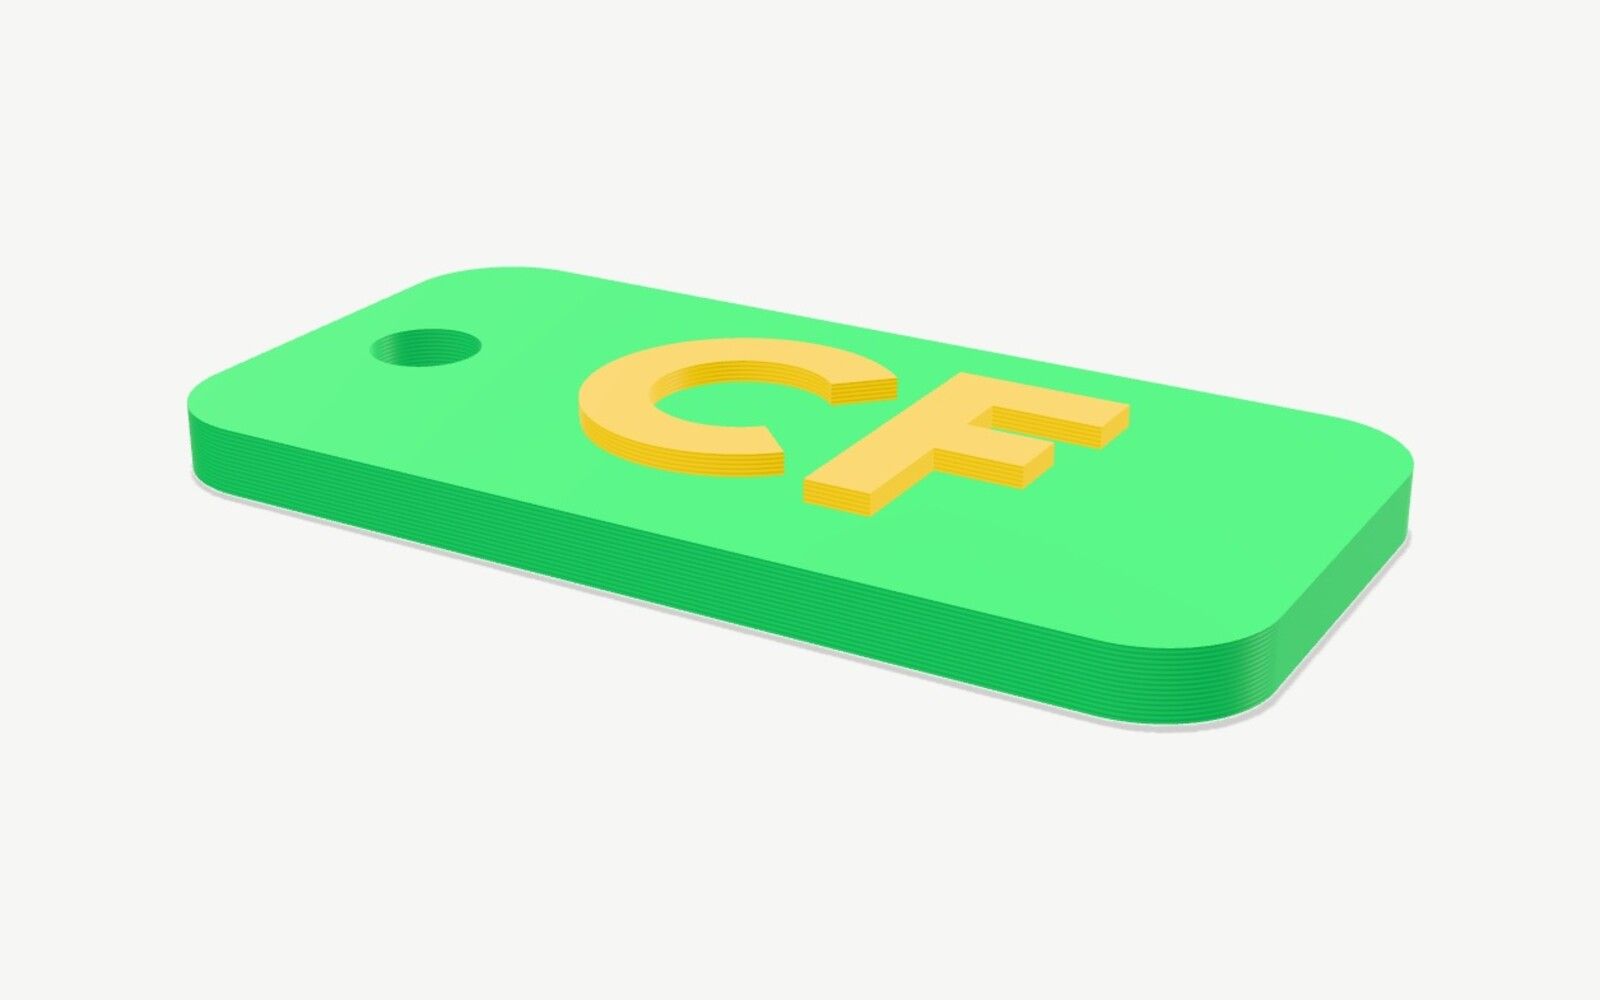
Гумоподібний філамент для деталей, які гнуться й повертають форму: чохли для телефонів, ніжки, ущільнювачі, відбійники й накладки на ручки. Цей має твердість 95A, досить високу як для TPU, і друкується за температур PLA без закритого корпусу.
- До розриву розтягується більш ніж ушестеро
- Друкується за температур PLA, на холодному столі й без закритого корпусу
- Потрібен директ-екструдер: Polymaker не радить принтери з боуденом
- Вбирає більше вологи, ніж будь-який інший пластик тут, крім нейлону, тож перед друком його треба сушити
Дані: Polymaker PolyFlex TPU95 · Зображення: зроблено в CadFlow
Дані: Polymaker PolyFlex TPU95 · Фото: Snapmaker, Ліцензія Unsplash
Дані: Polymaker PolyFlex TPU95 · Зображення: зроблено в CadFlow
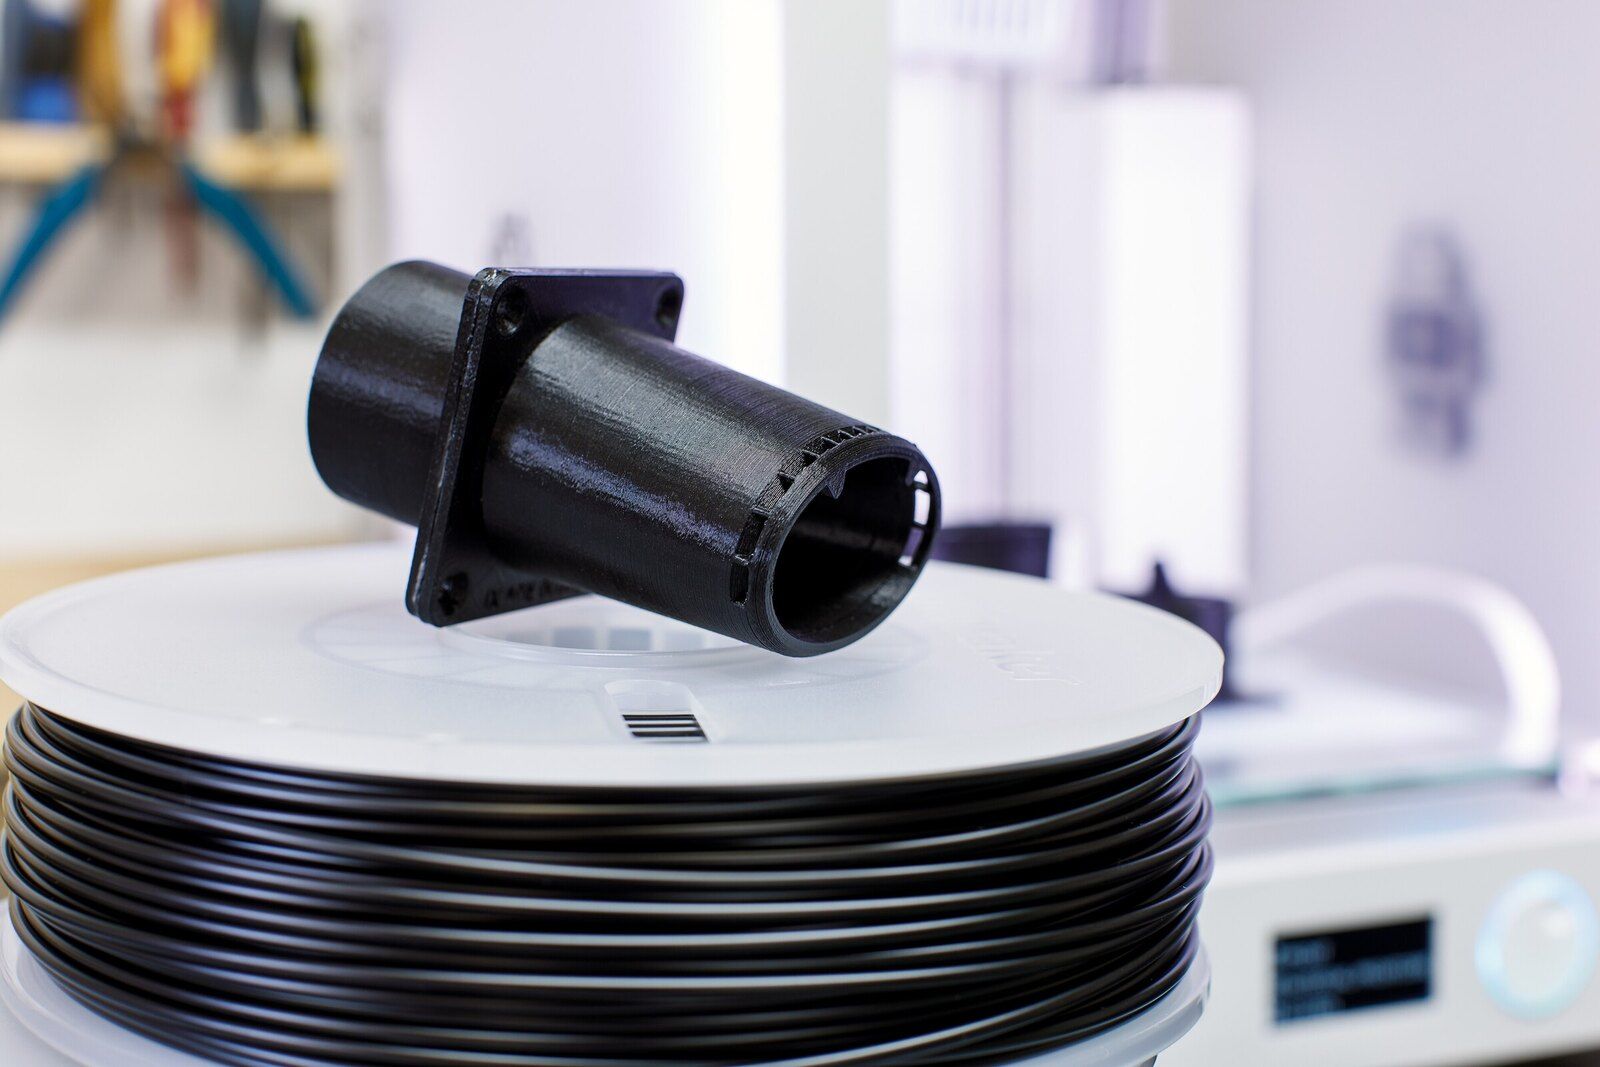
Нейлон
Поліамід (PA), тут кополімер нейлону 6 і 6/66
49,99 $ за 0,75 кг
- Сопло
- від 250 до 270 °C
- Стіл
- від 25 до 50 °C
- Закритий корпус
- Потрібен
- Теплостійкість
- 111 °C
- Міцність горизонтально
- 78 МПа
- Сушіння
- 100 °C, 8 год, потім друк прямо із сушарки
Найміцніший і найтеплостійкіший із шести, для шестерень, петель і деталей під серйозним навантаженням. Заковика у воді: нейлон вбирає її з повітря, тож його треба сушити й друкувати прямо із сушарки, а в деталі, що набрала вологи, лишається менше половини міцності.
- Найміцніший із шести: 78 МПа горизонтально, у півтора раза більше, ніж у PLA
- Після відпалу розм’якшується за 111 °C, найкращий результат із шести
- Швидко вбирає вологу, тож його треба сушити й друкувати прямо із сушарки
- Найдорожчий: 49,99 $ за котушку 0,75 кг
Дані: Polymaker PolyMide CoPA · Зображення: зроблено в CadFlow
Дані: Polymaker PolyMide CoPA · Фото: Svitlana Lozova, CC BY-SA 4.0
Дані: Polymaker PolyMide CoPA · Зображення: зроблено в CadFlow
Скільки коштує один друк будь-яким із них, покаже наш калькулятор вартості 3D-друку.
Які пластики витримують нагрів
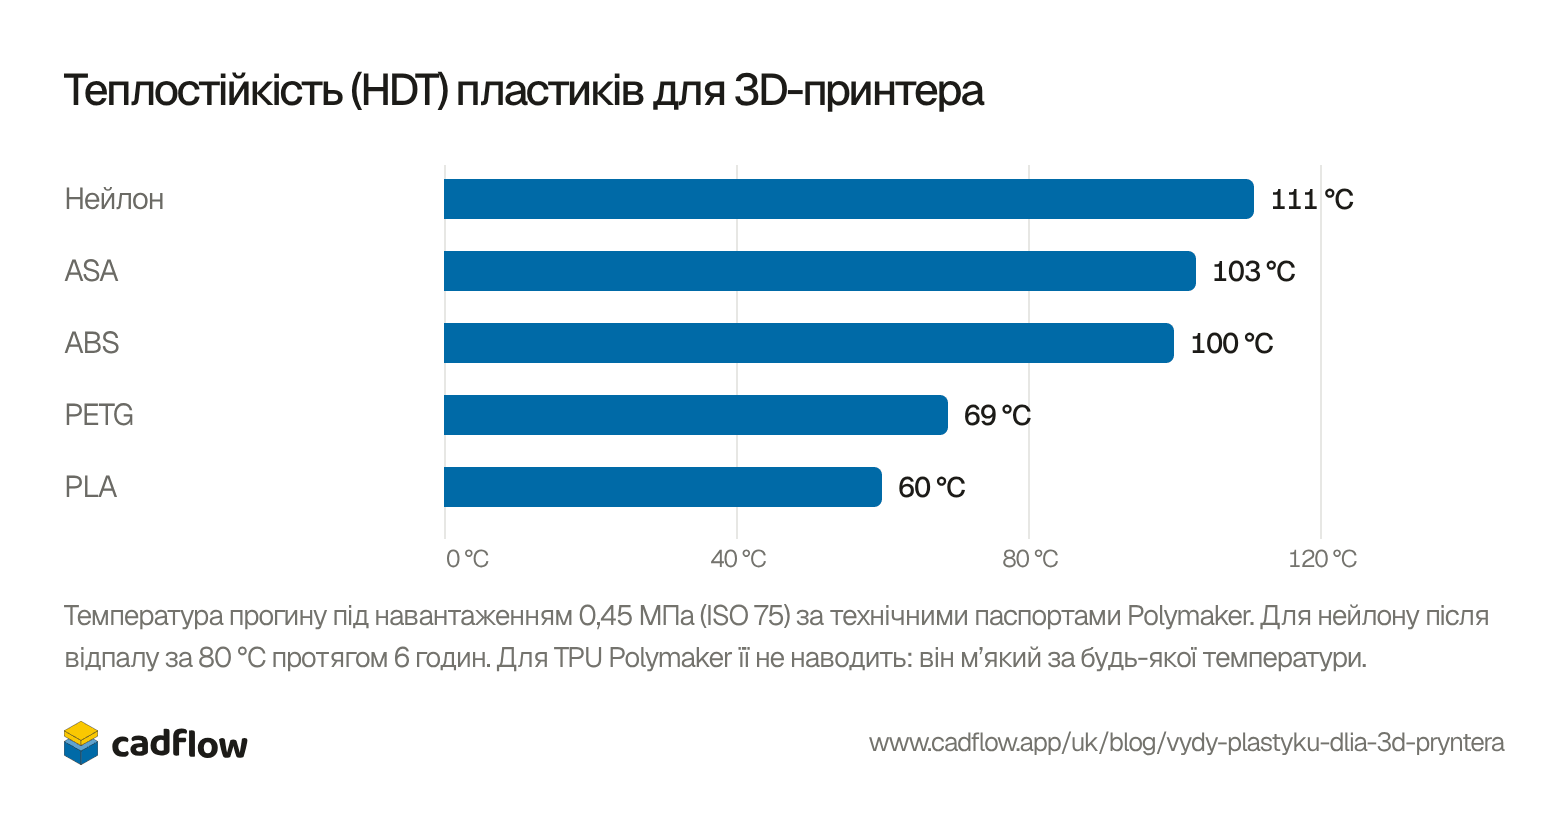
Температура прогину під навантаженням (HDT) показує, за якої температури випробувальний зразок під невеликим навантаженням (0,45 МПа) починає гнутися. Саме на цю цифру варто дивитися, якщо деталь нагріватиметься. PLA здається вже за 60 °C, PETG за 69 °C, а ABS і ASA тримаються приблизно до 100 °C.
Показати таблицею
| Пластик | Гнеться за |
|---|---|
| Нейлон | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Міцність залежить від положення деталі під час друку
Надрукована деталь найслабша між шарами, бо кожен шар сплавляється лише з тим, що під ним. Polymaker випробовує кожен матеріал двічі: зразок, надрукований горизонтально, розтягують уздовж шарів, а надрукований вертикально розтягують поперек, тож шари відриваються один від одного. Поперек шарів PLA втрачає близько чверті міцності, нейлон близько 40 %, а PETG зберігає 95 %.
Тож гачок, надрукований вертикально, у якого навантаження відриває шари один від одного, може зламатися там, де такий самий гачок, надрукований горизонтально, витримав би. Повертайте деталь так, щоб навантаження йшло вздовж шарів, а якщо так не виходить, беріть PETG: йому це шкодить найменше.
Горизонтально, розтяг уздовж шарівВертикально, розтяг поперек шарів
Показати таблицею
| Пластик | Міцність на розтяг |
|---|---|
| Нейлон, горизонтально | 78 МПа |
| Нейлон, вертикально | 45,8 МПа |
| PLA, горизонтально | 52,3 МПа |
| PLA, вертикально | 40,5 МПа |
| PETG, горизонтально | 48 МПа |
| PETG, вертикально | 45,7 МПа |
| ASA, горизонтально | 43,8 МПа |
| ASA, вертикально | 32 МПа |
| ABS, горизонтально | 33,4 МПа |
| ABS, вертикально | 29,7 МПа |
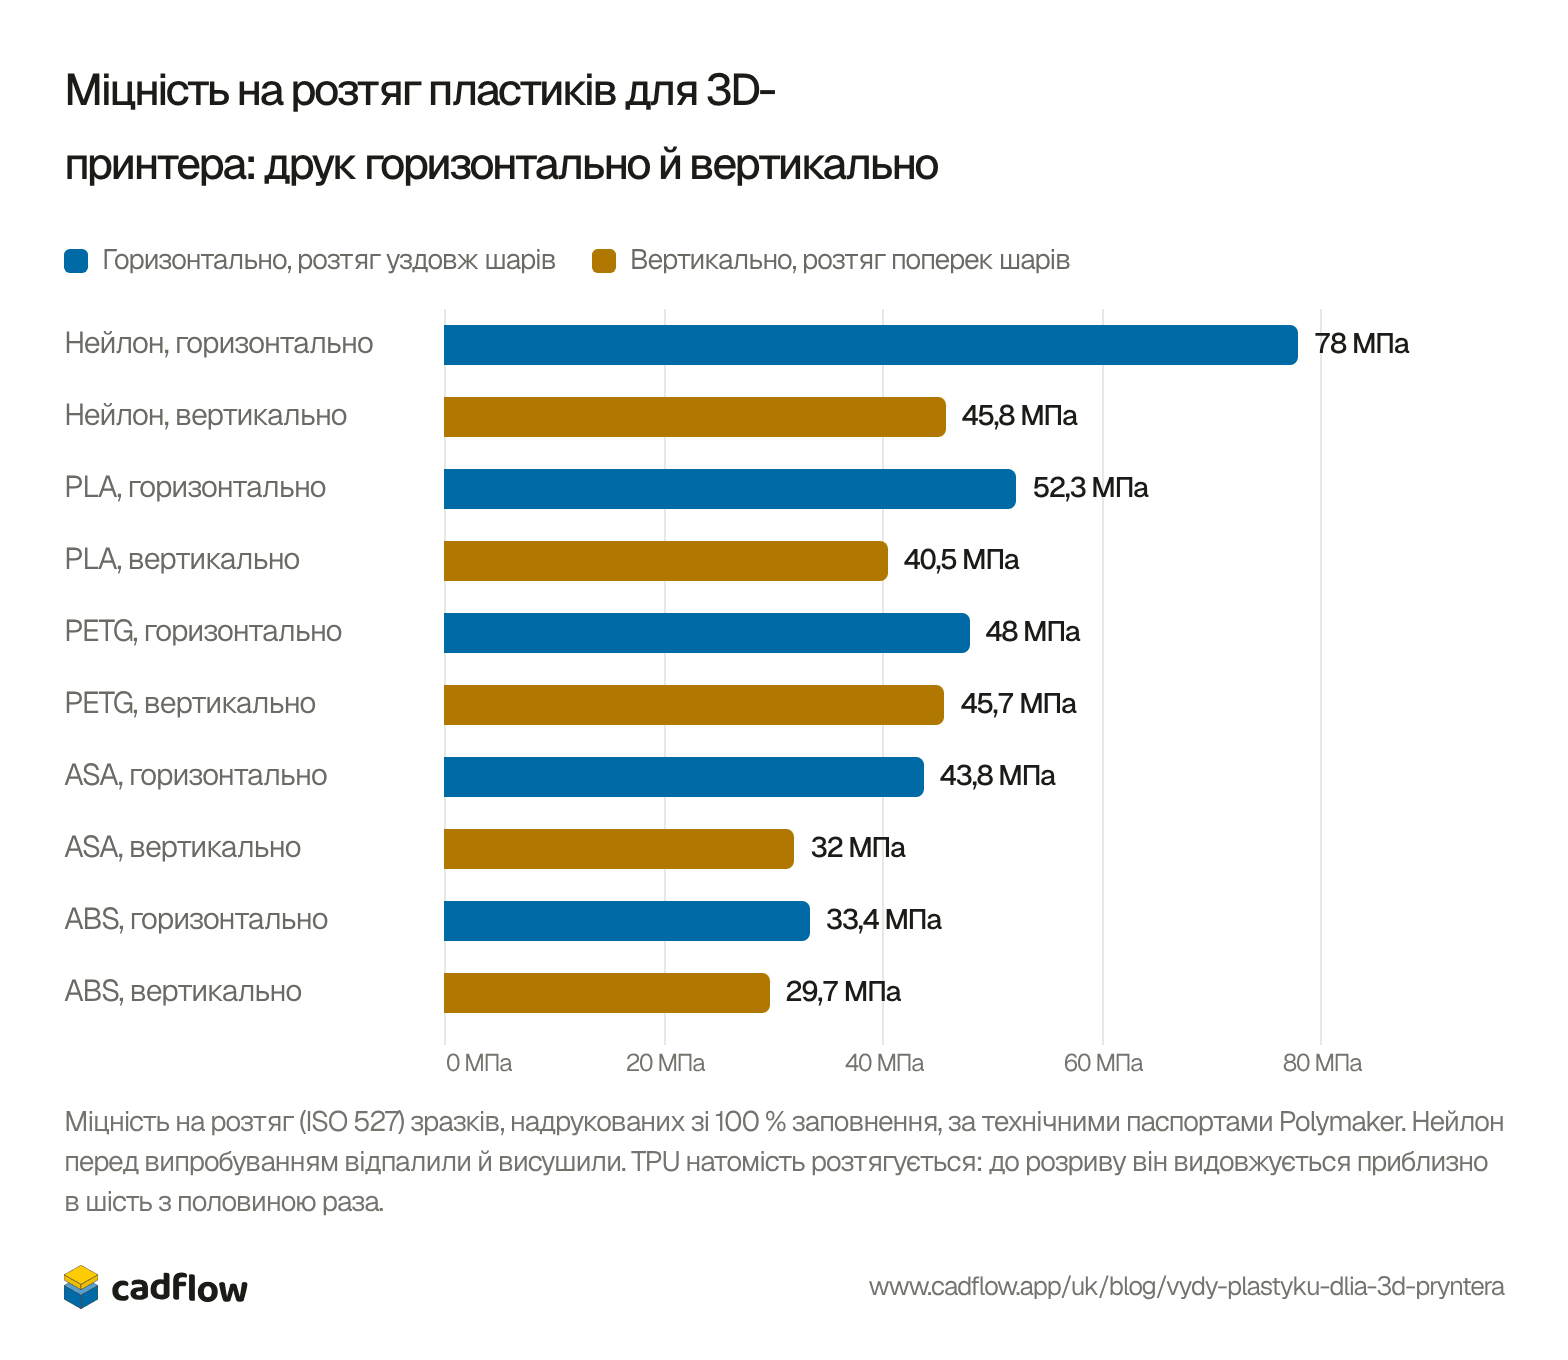
Міцність на розтяг ще не все. ABS найслабший із п’яти на цьому графіку, але у випробуванні на ударну в’язкість із надрізом він тримає удар уп’ятеро краще за PLA і краще за нейлон, поки той сухий.
Волога й чому нейлону потрібна сушарка
Кожен філамент вбирає трохи вологи з повітря, а вологий філамент гірше друкується: за словами Polymaker, вологий PETG, наприклад, тягне павутиння. Нейлон вбирає набагато більше за решту, тому в його паспорті сказано сушити його 8 годин за 100 °C і друкувати прямо із сушарки. Тримайте будь-яку котушку в закритому пакеті з вологопоглиначем (силікагелем), доки не почнете нею друкувати.
Показати таблицею
| Пластик | Вбирає вологи |
|---|---|
| Нейлон | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
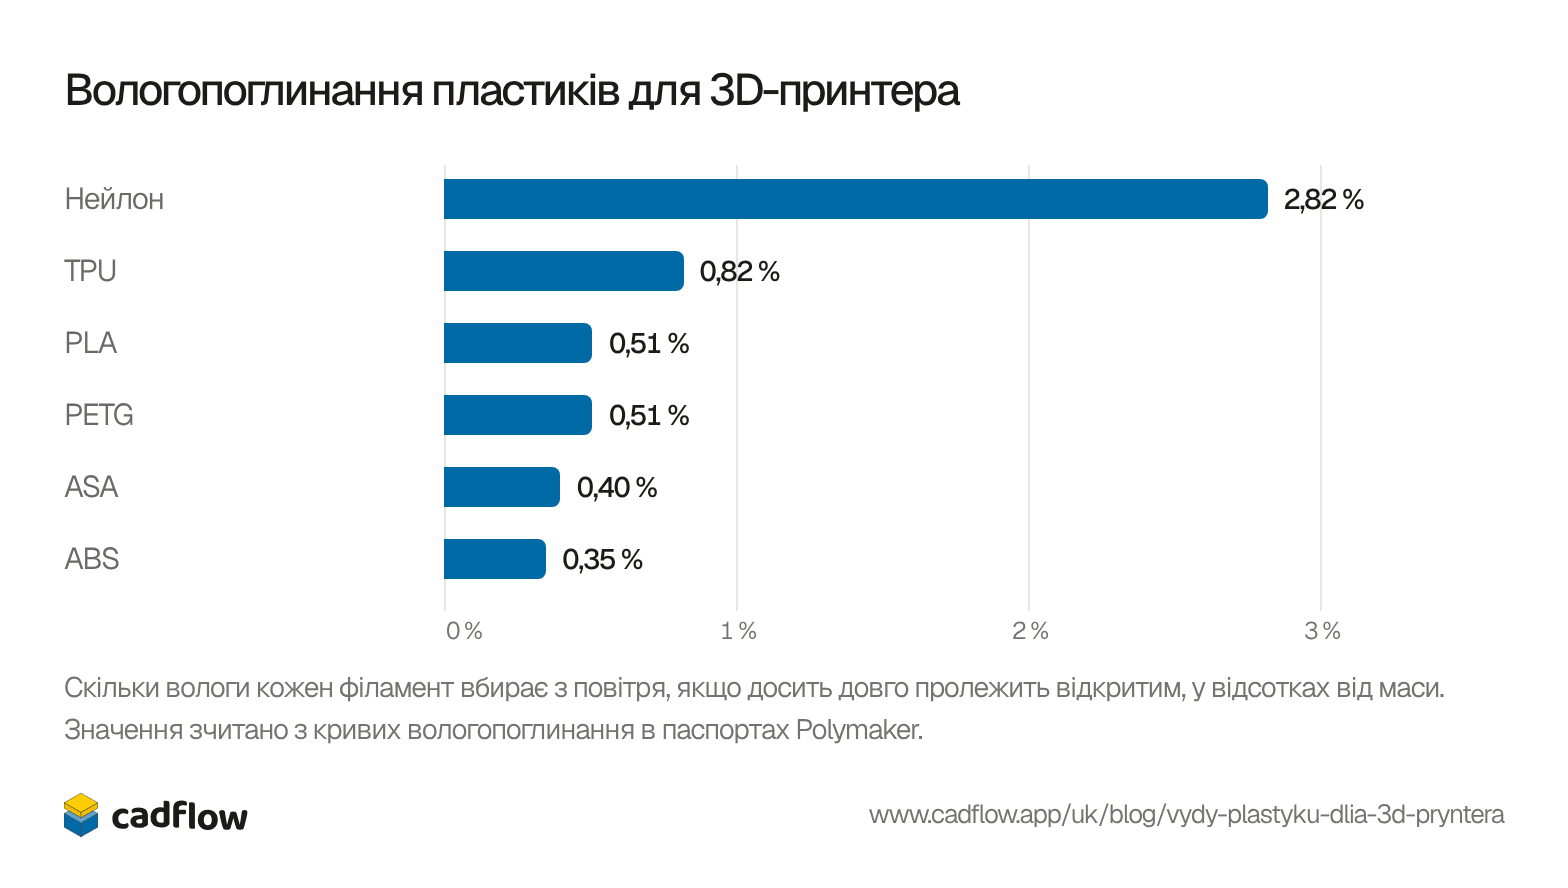


Вода змінює не тільки друк, а й саму деталь. У Polymaker тримали зразки нейлону 48 годин у воді за 60 °C: після цього вони витримували 34 МПа замість 78, зате удар із надрізом переносили вчетверо краще. Нейлонова деталь, що живе у вологому місці, зрештою слабша, ніж кажуть цифри для сухого матеріалу, зате краще тримає удари.
Чого немає в списку
Багато брендів продають суміші під назвами PLA+, шовковий PLA (Silk) чи матовий PLA. Друкуються вони як PLA, але склад і міцність у кожного бренду свої, тож дивіться паспорт саме цього бренду. Полікарбонат (PC) і версії PLA, PETG та нейлону з вуглеволокном чи скловолокном потрібні для жорсткіших деталей або таких, що сильніше нагріваються. Наповнені пластики зношують латунні сопла, тож їм потрібне сопло із загартованої сталі.
Такі деталі в CadFlow
Ми робимо CadFlow, 3D-програму для речей, які ви будуєте. Вона відтворює збирання як покрокове відео, зрозуміле кожному, і поки що не вийшла. Якщо хочете спробувати, запишіться в список очікування.
Часті запитання
Який пластик найміцніший?
Із цих шести нейлон: у випробуваннях Polymaker 78 МПа горизонтально проти 52 у PLA і 48 у PETG. Вертикально нейлон і PETG майже рівні: 45,8 і 45,7 МПа.
Чи безпечний PLA для контакту з їжею?
Polymaker цього не стверджує: на сторінках PLA, PETG, ABS і ASA в його магазині сказано, що компанія не має даних про те, чи безпечні ці матеріали для контакту з харчовими продуктами. Prusament пише, що сам PLA безпечний для їжі, але не радить раз у раз їсти чи пити з надрукованих речей, бо в дрібних тріщинах на надрукованій поверхні можуть накопичуватися бактерії. З цим допомагає харчове покриття.
Чи потрібен закритий корпус?
Для PLA, PETG і TPU ні. Для ABS і ASA він потрібен, щоб великі деталі не деформувалися. Паспорт нейлону від Polymaker теж його вимагає, хоча на сторінці магазину сказано, що він не потрібен.
Чим відрізняються ABS і ASA?
Друкуються вони майже однаково й витримують майже однаковий нагрів: 100 і 103 °C. ASA створений, щоб витримувати сонце: за вимірюваннями Polymaker, за два роки надворі його колір майже не змінився. ABS трохи дешевший і краще тримає удар, а ASA міцніший на розтяг.
Чому філамент тягне павутиння?
Часто тому, що він вологий. За словами Polymaker, вологий PETG тягне павутиння, а в його паспортах для кожного філаменту вказано температуру й час сушіння: від 55 °C для PLA до 100 °C для нейлону.
Звідки цифри?
З технічних паспортів Polymaker для PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 і PolyMide CoPA станом на 29 жовтня 2026 року, а ціни й те, для чого, за словами Polymaker, добре підходить кожен матеріал, зі сторінок його магазину. Ми звірили їх із паспортами Prusament. Prusament вимірює жорсткість іншим методом, тому жорсткість ми тут не порівнюємо.
Безкоштовні інструменти до статті
- Калькулятор вартості 3D-друкуСкільки коштує друк з урахуванням філаменту, електрики й зносу і скільки за нього брати.
- Калькулятор поліспастаДодайте блоки, потягніть мотузку й дізнайтеся, наскільки легшим стане вантаж і наскільки більше мотузки доведеться витягнути. Блоки теж можна надрукувати.
- Генератор шестереньПрямозубі шестерні зі справжнім евольвентним профілем і парне колесо до них. Подивіться, як пара обертається, і завантажте STL, SVG або DXF.
Історія статті
- Опубліковано
Читайте також

Сопла для 3D-принтера: діаметри, матеріали і яке вибрати

Види 3D-принтерів: FDM, фотополімерні, SLS, MJF, PolyJet і по металу

Рейтинг 3D-принтерів 2027: 8 найпопулярніших в одному тесті


Цей блог веде команда, яка створює CadFlow. У CadFlow ви будуєте проєкт у 3D і показуєте, як його зібрати.
Подивитися, як працює CadFlow