Filamentsoorten vergeleken: PLA, PETG, ABS, ASA, TPU en nylon

De meeste 3D-prints zijn van PLA, en voor modellen en prototypes is dat de juiste keuze. De andere vijf zijn voor onderdelen waar PLA niet tegen kan, en elk ervan lost een andere zwakte op. Voor een eerlijke vergelijking komt elk getal hieronder uit de datasheets van één fabrikant, die alle zes op dezelfde manier heeft geprint en getest.
Wat er op de lijst staat
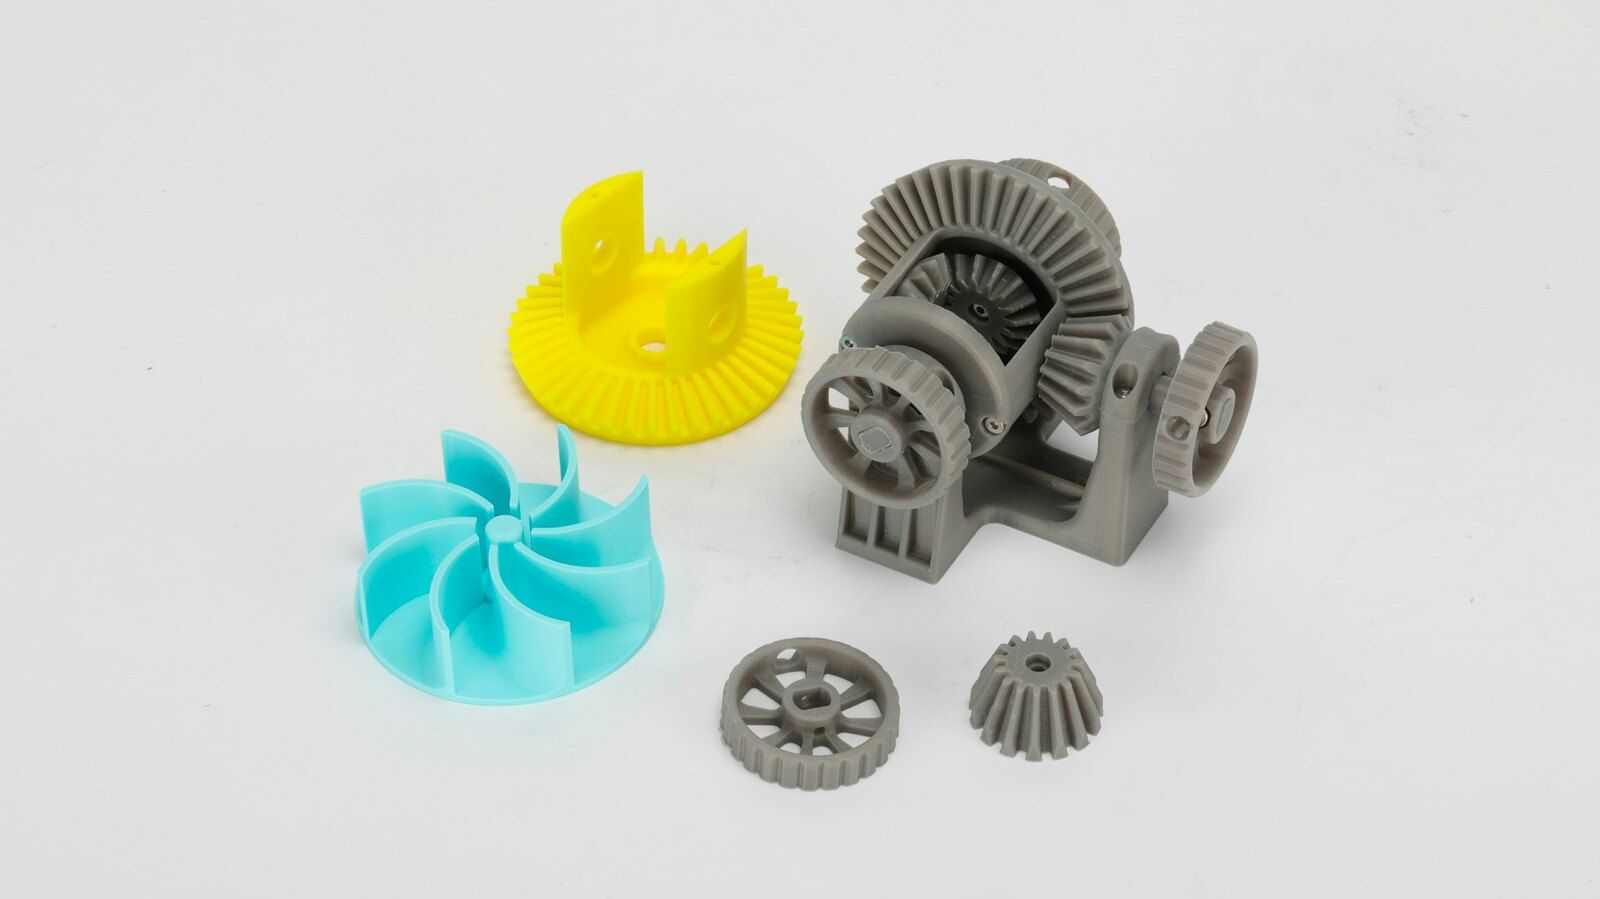
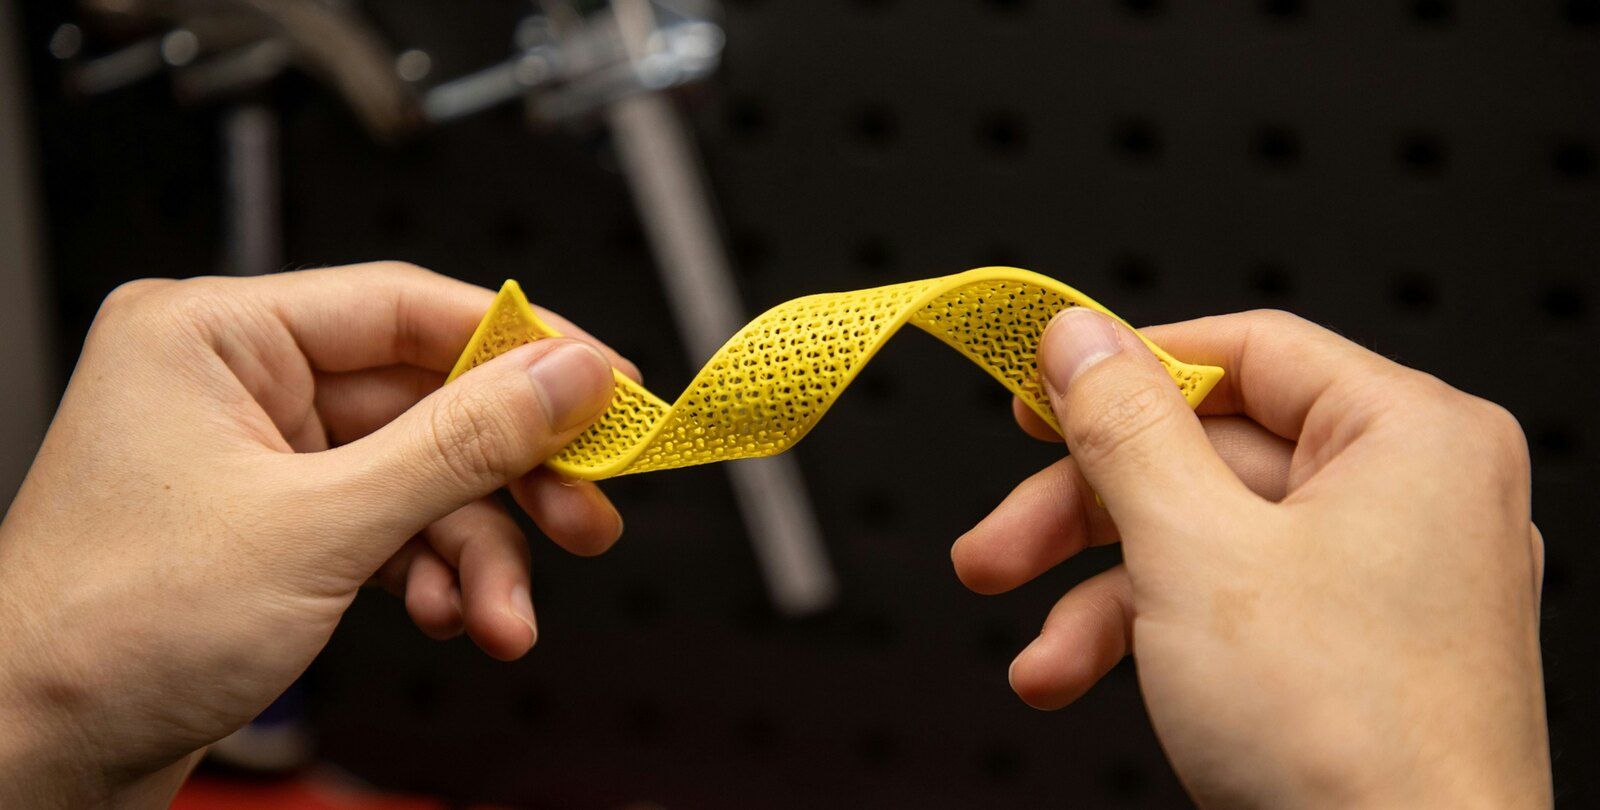
De zes filamentsoorten die een printer voor thuis kan printen, van PLA tot nylon. Elke kaart heeft de spoel, gerenderd in CadFlow, een foto van een echt onderdeel van dat materiaal, een onderdeel gemaakt in CadFlow in dat filament, de cijfers naast die van de andere vijf, de printinstellingen, de prijs, twee pluspunten en twee minpunten.
Waar de cijfers vandaan komen
De technische datasheets van Polymaker voor zes van zijn filamenten, gelezen op 29 oktober 2026. We hebben ze vergeleken met de datasheets van Prusament: de sterkte klopt op een paar MPa na, en de hittebestendigheid ook, behalve bij ASA, waarvoor Prusament 93 °C opgeeft.
Prijzen
De eigen Amerikaanse webwinkel van Polymaker op 29 oktober 2026, voor de meeste kleuren, zonder belasting. TPU en nylon zijn er alleen op spoelen van 0,75 kg.
| Als je dit print | Neem |
|---|---|
| Modellen, prototypes en je eerste prints | PLA |
| Beugels, clips en onderdelen die vaak in de hand komen | PETG |
| Onderdelen die warm worden of klappen krijgen | ABS, met behuizing |
| Alles wat buiten blijft | ASA, met behuizing |
| Onderdelen die buigen: hoesjes, voetjes, afdichtingen | TPU |
| Tandwielen, scharnieren en zwaar belaste onderdelen | Nylon |
PLA
Polymelkzuur
$ 19,99 voor 1 kg
- Nozzle
- 190 tot 230 °C
- Printbed
- 25 tot 60 °C
- Behuizing
- Niet nodig
- Wordt zacht bij
- 60 °C
- Treksterkte, plat
- 52,3 MPa
- Drogen
- Alleen als het vochtig is: 6 uur bij 55 °C
Met PLA beginnen de meeste mensen, en velen blijven erbij. Het print op elke printer, met een koud of warm bed, en trekt nauwelijks krom. Het is ook het stijfste van de zes, dus het is geschikt voor modellen, prototypes en alles wat binnen blijft.
- Print op elke printer, zonder behuizing en met weinig kromtrekken
- Het stijfste van de zes, en plat geprint sterker dan PETG
- Wordt al zacht bij 60 °C, het laagst van de zes op TPU na
- Bros: het breekt eerder dan dat het buigt, en kan van de zes het slechtst tegen een klap
Gegevens: Polymaker PolyLite PLA · Afbeelding: gemaakt in CadFlow
Gegevens: Polymaker PolyLite PLA · Foto: Snapmaker, Unsplash-licentie
Gegevens: Polymaker PolyLite PLA · Afbeelding: gemaakt in CadFlow
PETG
Polyethyleentereftalaat-glycol
$ 19,99 voor 1 kg
- Nozzle
- 240 tot 260 °C
- Printbed
- 60 tot 70 °C
- Behuizing
- Niet nodig
- Wordt zacht bij
- 69 °C
- Treksterkte, plat
- 47,96 MPa
- Drogen
- 6 uur bij 60 °C
PETG is de stap na PLA voor onderdelen die gebruikt worden: beugels, clips, houders en alles wat een beetje warmte of water te verduren krijgt. Het kost hetzelfde als PLA, heeft geen behuizing nodig, en de lagen hechten beter aan elkaar dan bij alle andere.
- Dwars op de lagen bijna net zo sterk als langs de lagen, de beste van de zes
- Geen behuizing nodig en weinig geur, voor dezelfde prijs als PLA
- Neemt water op uit de lucht, en vochtig PETG trekt draadjes
- Wordt zacht bij 69 °C, nauwelijks hoger dan PLA
Gegevens: Polymaker PETG · Afbeelding: gemaakt in CadFlow
Gegevens: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Gegevens: Polymaker PETG · Afbeelding: gemaakt in CadFlow
ABS
Acrylonitril-butadieen-styreen
$ 19,99 voor 1 kg
- Nozzle
- 245 tot 265 °C
- Printbed
- 90 tot 100 °C
- Behuizing
- Nodig
- Wordt zacht bij
- 100 °C
- Treksterkte, plat
- 33,4 MPa
- Drogen
- 6 uur bij 70 °C
ABS is het plastic waar LEGO-steentjes van gemaakt zijn, voor onderdelen die warm worden of tegen een stootje moeten kunnen. Het heeft een behuizing nodig: volgens Polymaker gaat een open printer alleen goed voor onderdelen tot ongeveer de grootte van een vuist.
- Wordt pas zacht bij 100 °C, 40 graden hoger dan PLA
- Taai: in de kerfslagproef kan het vijf keer zoveel hebben als PLA
- Heeft een behuizing nodig, anders trekken grotere onderdelen krom
- Ruikt tijdens het printen, dus Polymaker raadt goede ventilatie aan
Gegevens: Polymaker PolyLite ABS · Afbeelding: gemaakt in CadFlow
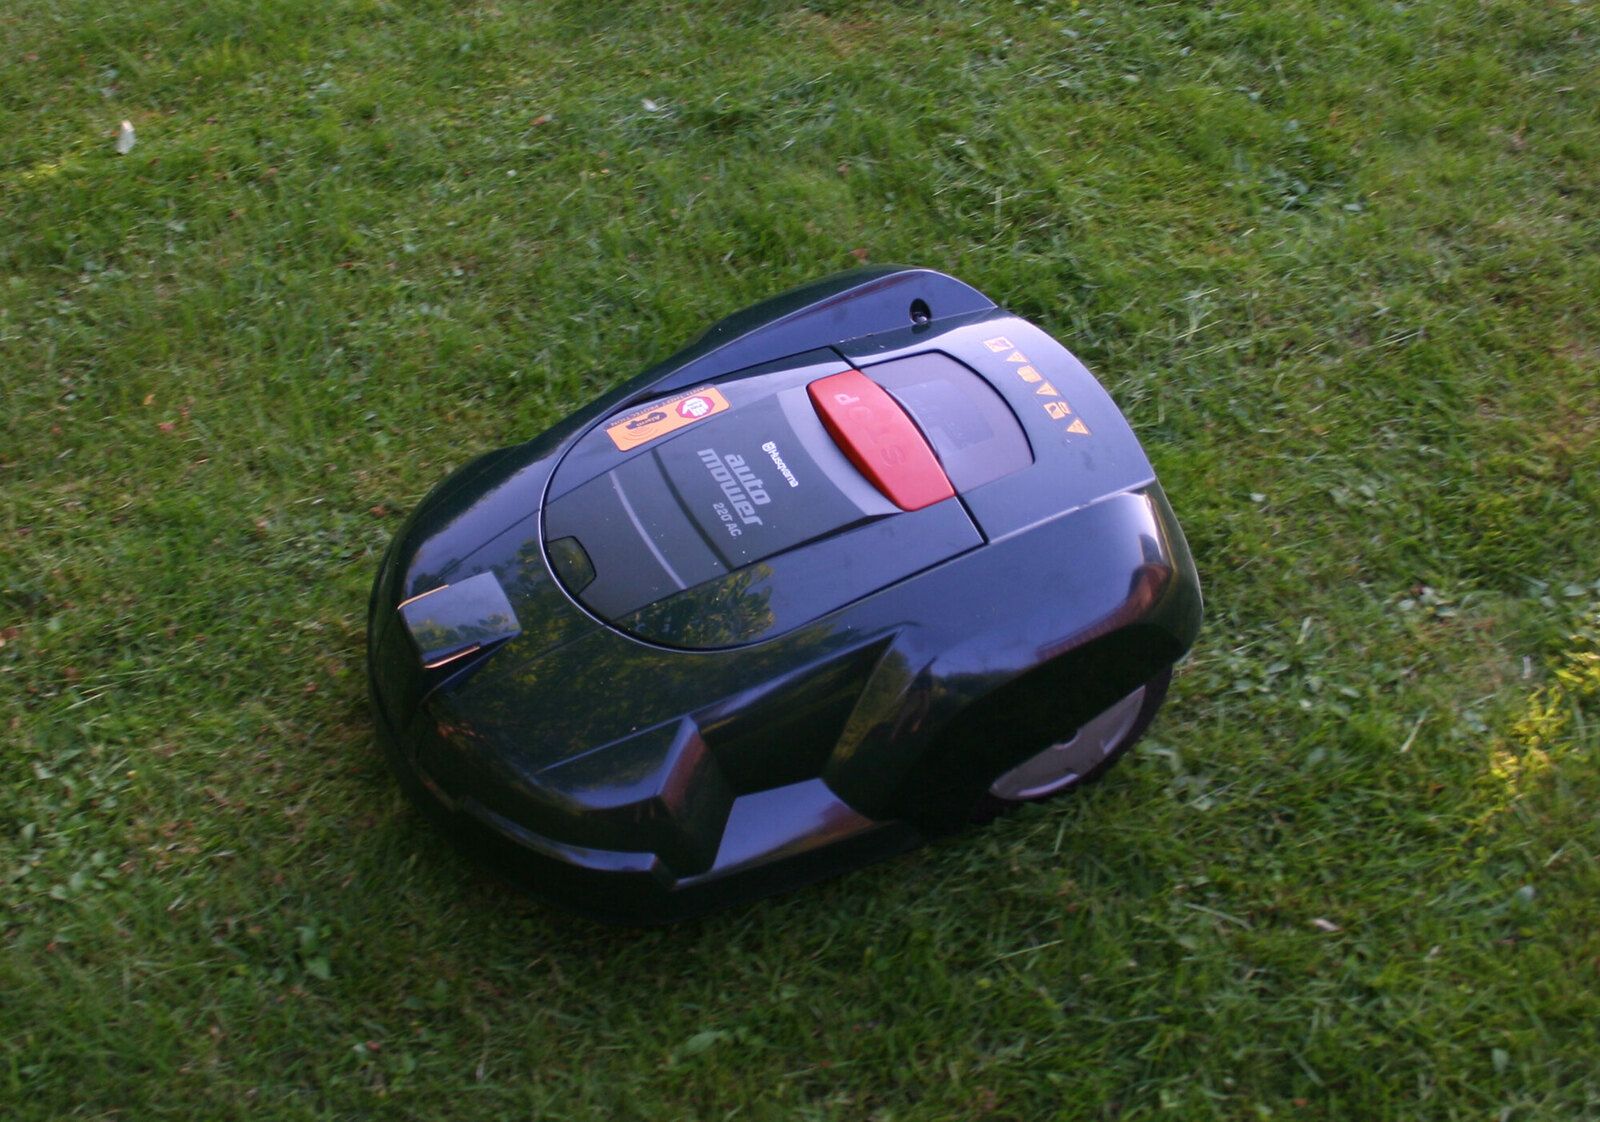
Gegevens: Polymaker PolyLite ABS · Foto: eMotion Tech, Unsplash-licentie
Gegevens: Polymaker PolyLite ABS · Afbeelding: gemaakt in CadFlow
ASA
Acrylonitril-styreen-acrylaat
$ 26,99 voor 1 kg
- Nozzle
- 230 tot 260 °C
- Printbed
- 75 tot 95 °C
- Behuizing
- Nodig
- Wordt zacht bij
- 103 °C
- Treksterkte, plat
- 43,8 MPa
- Drogen
- 7 uur bij 70 °C
ASA is ABS dat gemaakt is om buiten te blijven. Het print op dezelfde manier, heeft dezelfde behuizing nodig en kan even goed tegen warmte, maar het verbleekt niet en wordt niet bros in de zon. Daarom neem je het voor tuinonderdelen en alles wat op een balkon staat.
- Gemaakt voor de zon: Polymaker mat na twee jaar buiten bijna geen kleurverandering
- Wordt zacht bij 103 °C, en het is sterker dan ABS
- Heeft net als ABS een behuizing en ventilatie nodig
- Kost ongeveer een derde meer dan PLA, PETG of ABS
Gegevens: Polymaker ASA · Afbeelding: gemaakt in CadFlow
Gegevens: Polymaker ASA · Foto: Denoir, Publiek domein
Gegevens: Polymaker ASA · Afbeelding: gemaakt in CadFlow
TPU
Thermoplastisch polyurethaan, Shore 95A
$ 29,99 voor 0,75 kg
- Nozzle
- 210 tot 230 °C
- Printbed
- 25 tot 60 °C
- Behuizing
- Niet nodig
- Wordt zacht bij
- Niet opgegeven, het is zacht
- Treksterkte, plat
- Rekt tot 6,5 keer zijn lengte
- Drogen
- 8 uur bij 70 °C
TPU is rubberachtig filament voor onderdelen die buigen en terugveren: telefoonhoesjes, voetjes, afdichtingen, stootranden en grepen. Dit filament is 95A, stevig voor TPU, en het print op PLA-temperaturen zonder behuizing.
- Rekt tot meer dan zes keer zijn lengte voordat het breekt
- Print op PLA-temperaturen, op een koud bed, zonder behuizing
- Heeft een extruder met direct drive nodig; Polymaker raadt Bowden-printers af
- Neemt meer water op dan alle andere behalve nylon, dus droog het eerst
Gegevens: Polymaker PolyFlex TPU95 · Afbeelding: gemaakt in CadFlow
Gegevens: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Unsplash-licentie
Gegevens: Polymaker PolyFlex TPU95 · Afbeelding: gemaakt in CadFlow
Nylon
Polyamide (PA), hier een copolymeer van nylon 6 en 6/66
$ 49,99 voor 0,75 kg
- Nozzle
- 250 tot 270 °C
- Printbed
- 25 tot 50 °C
- Behuizing
- Nodig
- Wordt zacht bij
- 111 °C
- Treksterkte, plat
- 78 MPa
- Drogen
- 8 uur bij 100 °C, print uit de droger
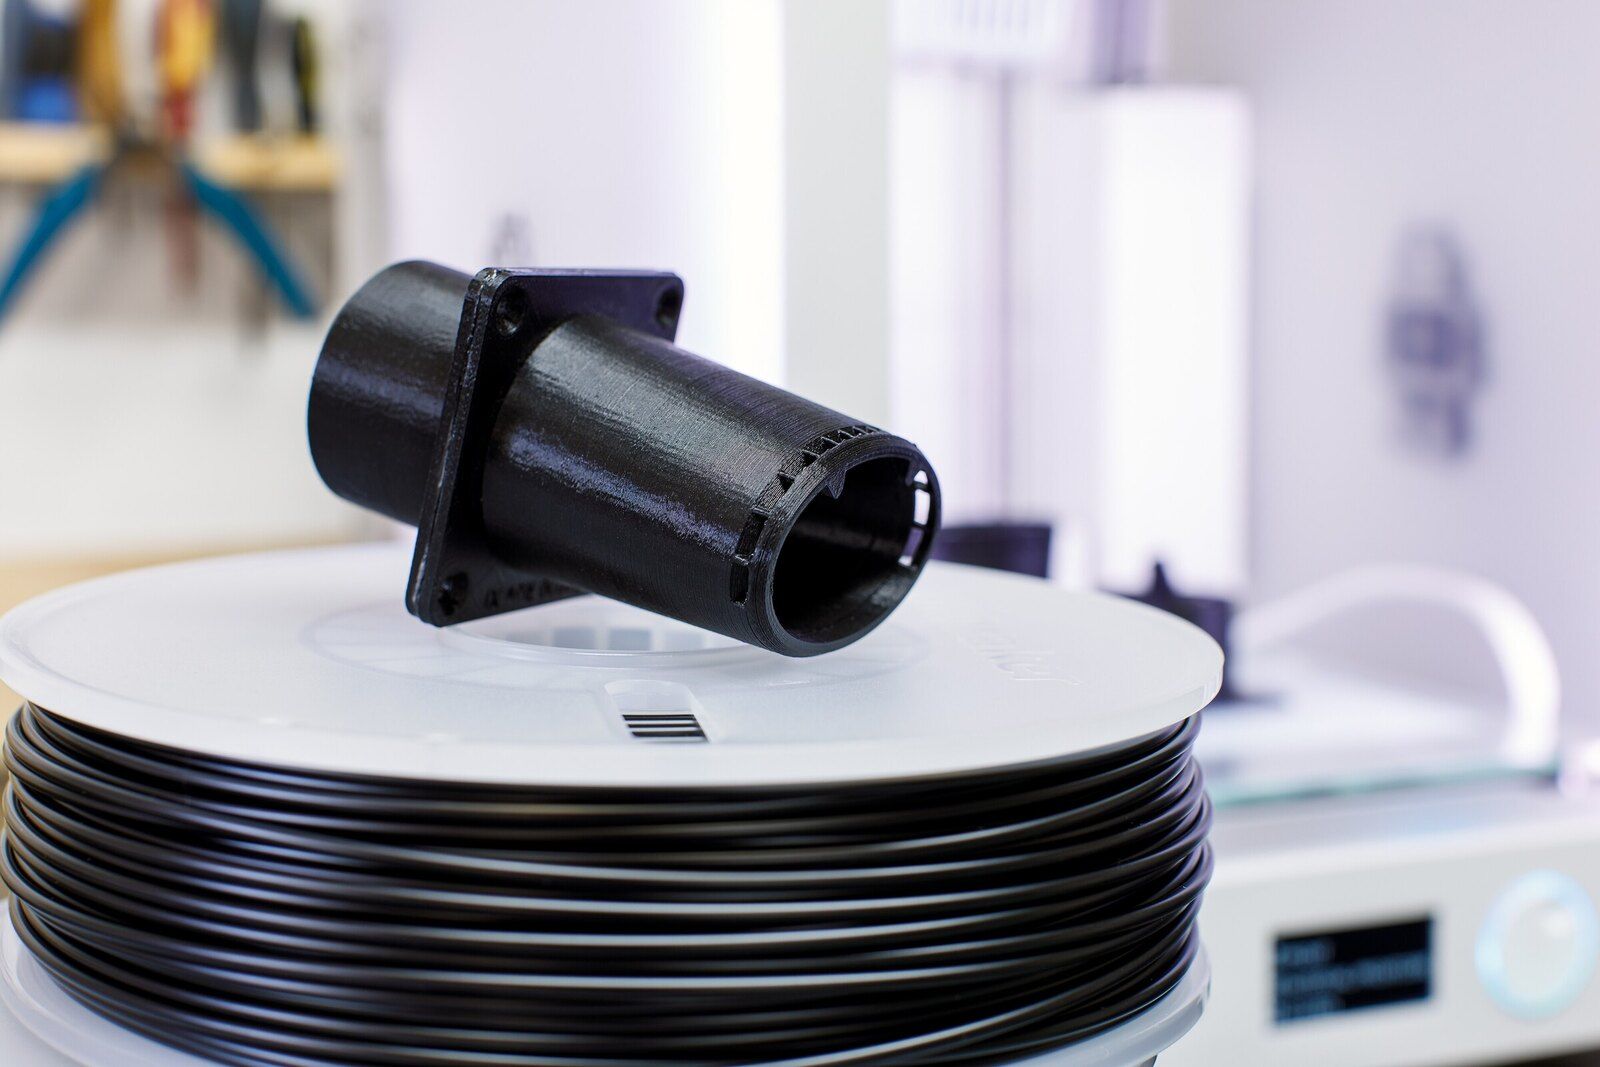
Nylon is het sterkste van de zes en kan de meeste warmte hebben. Je gebruikt het voor tandwielen, scharnieren en onderdelen die echt belast worden. Het nadeel is water: nylon zuigt het op uit de lucht, dus je moet het drogen en direct vanuit een droger printen, en een onderdeel dat water heeft opgenomen is minder dan half zo sterk.
- Het sterkste van de zes: 78 MPa plat geprint, anderhalf keer zoveel als PLA
- Wordt na temperen pas zacht bij 111 °C, het hoogst van de zes
- Neemt snel water op, dus drogen en direct vanuit een droger printen
- Het duurst: $ 49,99 voor een spoel van 0,75 kg
Gegevens: Polymaker PolyMide CoPA · Afbeelding: gemaakt in CadFlow
Gegevens: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Gegevens: Polymaker PolyMide CoPA · Afbeelding: gemaakt in CadFlow
Wat één print in elk van deze filamenten kost, zie je met onze calculator voor 3D-printkosten.
Welke kunnen tegen warmte
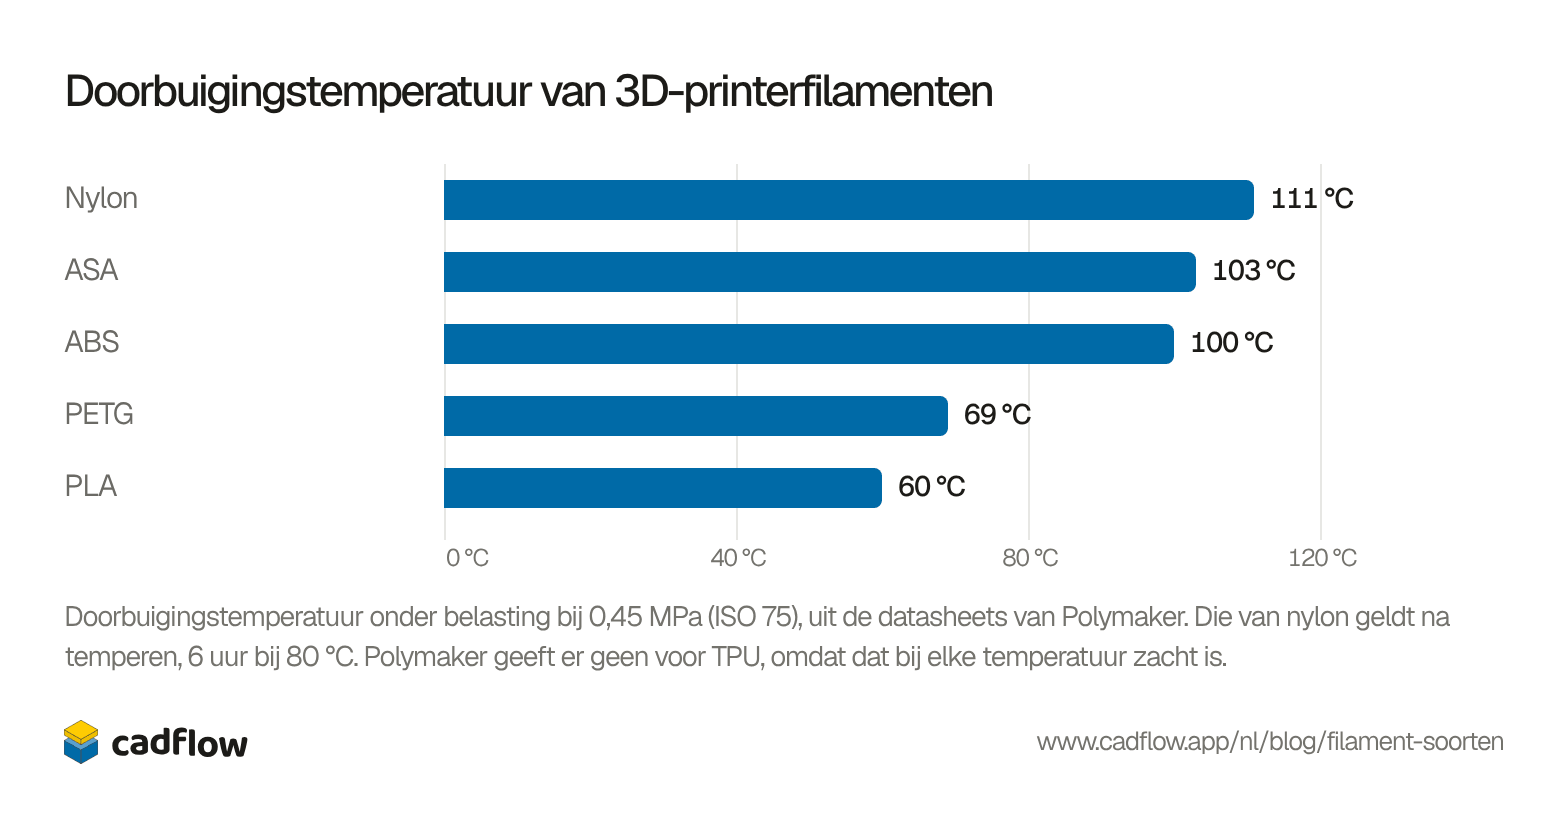
De doorbuigingstemperatuur onder belasting (HDT) is de temperatuur waarbij een proefstaaf onder een lichte last (0,45 MPa) begint door te buigen. Naar dat getal kijk je als een onderdeel warm wordt. PLA geeft het op bij 60 °C en PETG bij 69 °C, terwijl ABS en ASA het tot ongeveer 100 °C houden.
Bekijk als tabel
| Filament | Buigt door bij |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Sterkte hangt af van hoe je print
Een print is het zwakst tussen zijn lagen, omdat elke laag alleen versmelt met de laag eronder. Polymaker test elk materiaal op twee manieren: plat geprint, zodat de trekkracht langs de lagen loopt, en rechtop geprint, zodat die de lagen uit elkaar trekt. PLA verliest dwars op de lagen ongeveer een kwart van zijn sterkte en nylon ongeveer 40%, terwijl PETG er 95% van houdt.
Een haak die rechtop geprint is, met een last die de lagen uit elkaar trekt, kan dus breken waar dezelfde haak plat geprint zou houden. Draai een onderdeel zo dat de last langs de lagen loopt. Lukt dat niet, dan is PETG het filament dat er het minst last van heeft.
Plat geprint, getrokken langs de lagenRechtop geprint, getrokken dwars op de lagen
Bekijk als tabel
| Filament | Treksterkte |
|---|---|
| Nylon, plat | 78 MPa |
| Nylon, rechtop | 45,8 MPa |
| PLA, plat | 52,3 MPa |
| PLA, rechtop | 40,5 MPa |
| PETG, plat | 48 MPa |
| PETG, rechtop | 45,7 MPa |
| ASA, plat | 43,8 MPa |
| ASA, rechtop | 32 MPa |
| ABS, plat | 33,4 MPa |
| ABS, rechtop | 29,7 MPa |
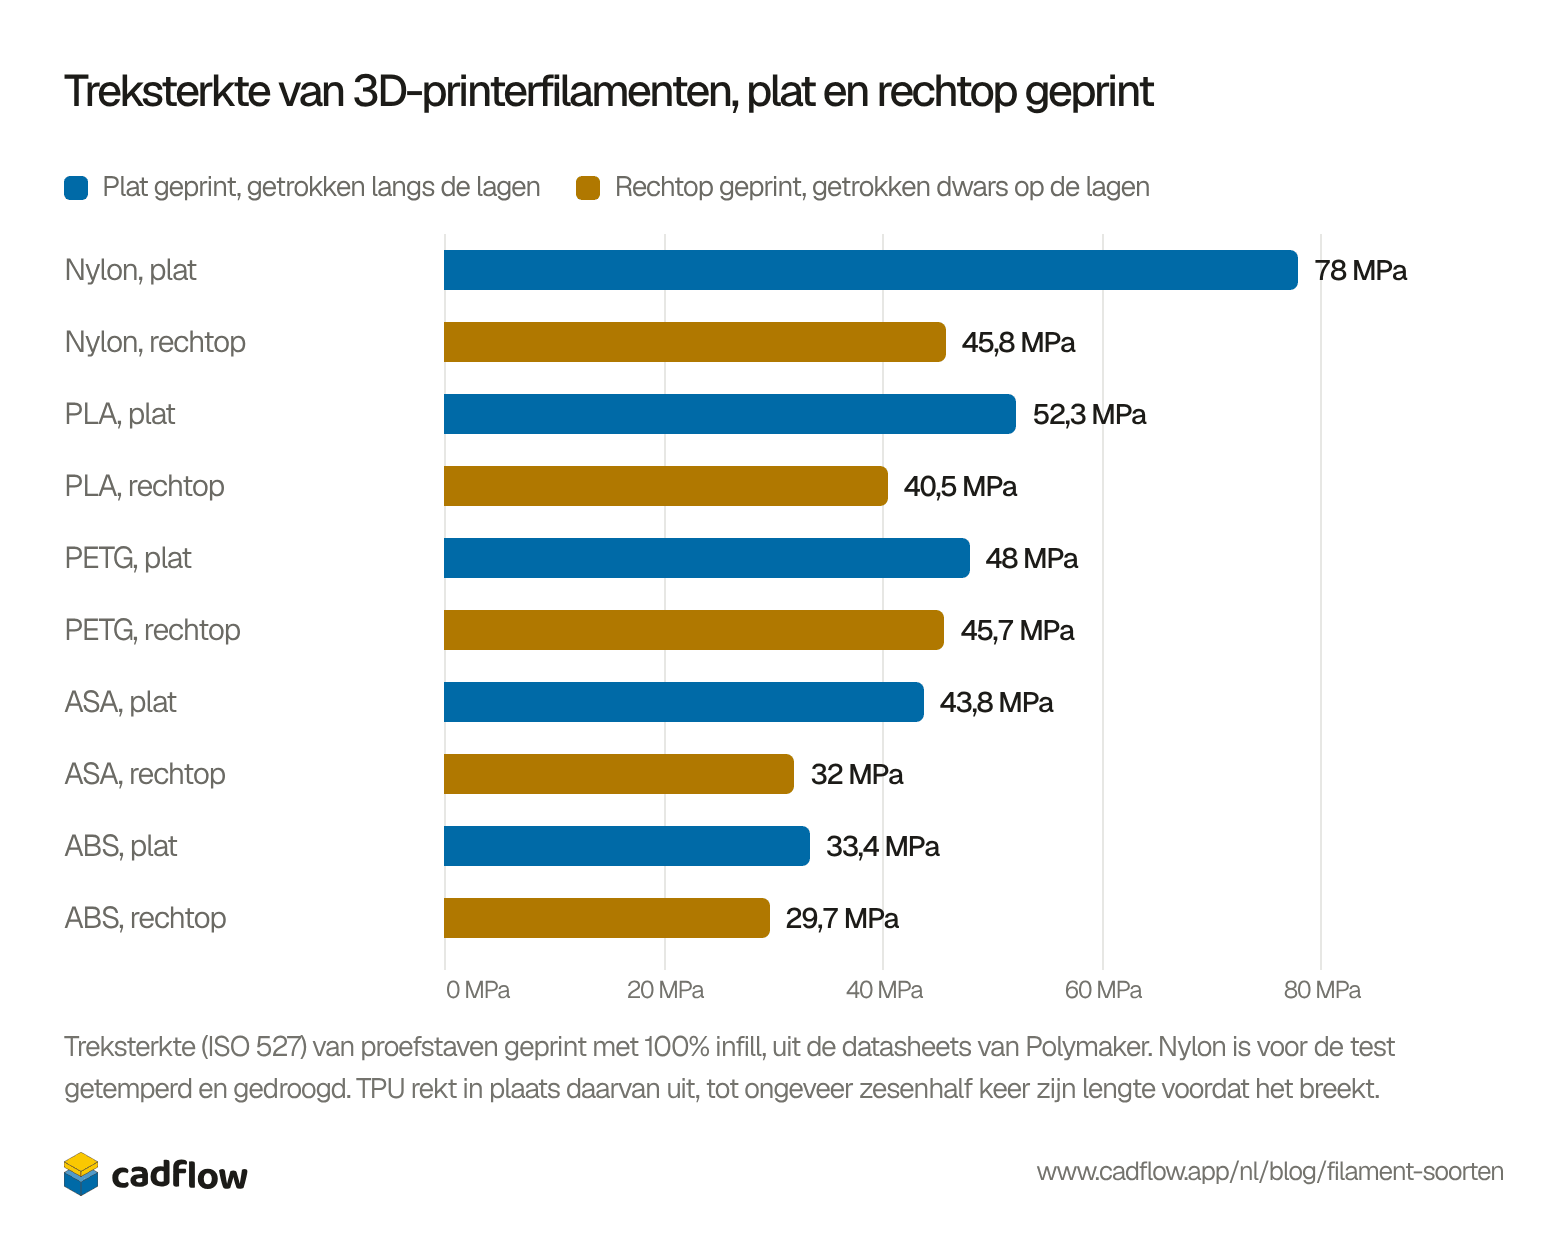
Treksterkte is niet alles. ABS is het zwakste van de vijf in deze grafiek, maar in de kerfslagproef kan het vijf keer zoveel hebben als PLA, en ook meer dan nylon zolang dat nylon droog is.
Vocht, en waarom nylon een droger nodig heeft
Elk filament neemt wat water op uit de lucht, en vochtig filament print slechter: volgens Polymaker trekt vochtig PETG bijvoorbeeld draadjes. Nylon neemt veel meer op dan de rest, en daarom zegt de datasheet dat je het 8 uur bij 100 °C moet drogen en direct vanuit een droger moet printen. Bewaar elke spoel in een dichte zak met droogmiddel tot je ermee gaat printen.
Bekijk als tabel
| Filament | Wateropname |
|---|---|
| Nylon | 2,82% |
| TPU | 0,82% |
| PLA | 0,51% |
| PETG | 0,51% |
| ASA | 0,40% |
| ABS | 0,35% |
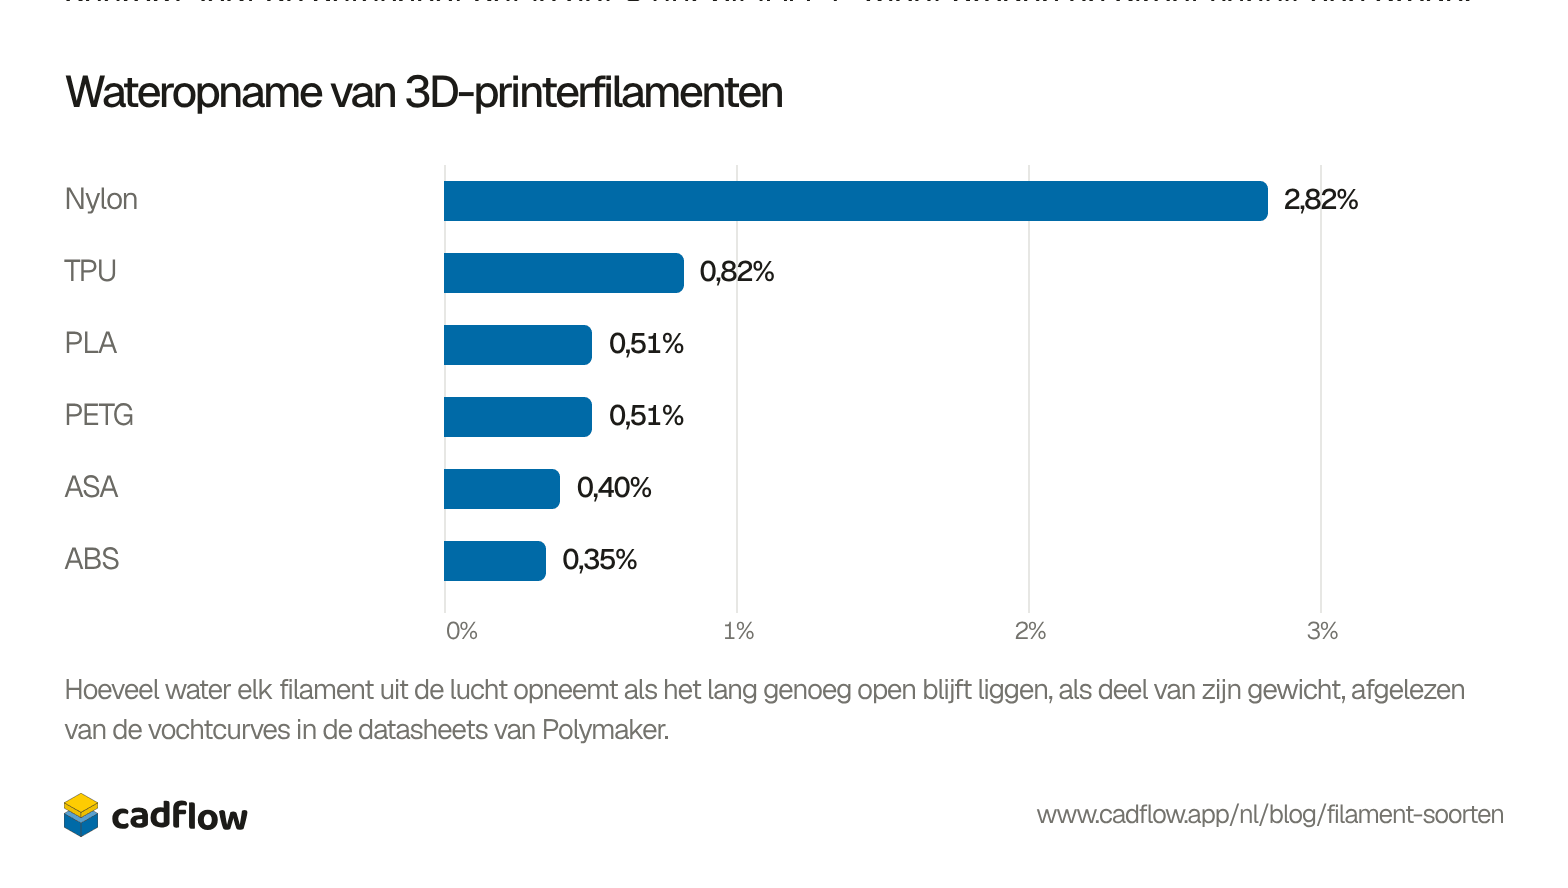


Water verandert ook het onderdeel zelf. Polymaker legde proefstaven van nylon 48 uur in water van 60 °C: daarna hielden ze 34 MPa in plaats van 78, maar konden ze vier keer zo goed tegen een kerfslag. Een nylon onderdeel dat op een vochtige plek gebruikt wordt, wordt dus zwakker maar taaier dan zijn droge cijfers zeggen.
Niet op de lijst
Veel merken verkopen mengsels die PLA+, silk PLA of matte PLA heten. Ze printen als PLA, maar wat erin zit en hoe sterk ze zijn verschilt per merk, dus kijk in de datasheet van dat merk. Polycarbonaat (PC) en de met koolstof- of glasvezel gevulde versies van PLA, PETG en nylon zijn voor stijvere of hetere onderdelen. De gevulde soorten slijten messing nozzles uit, dus daarvoor heb je een nozzle van gehard staal nodig.
Onderdelen zoals deze in CadFlow
We maken CadFlow, een 3D-programma voor dingen die je bouwt, dat de bouw afspeelt als een stap-voor-stapvideo die iedereen kan volgen. Het is nog niet openbaar. Wil je het proberen, zet je dan op de wachtlijst.
Veelgestelde vragen
Welk filament is het sterkst?
Van deze zes nylon: 78 MPa plat geprint in de tests van Polymaker, tegen 52 voor PLA en 48 voor PETG. Rechtop geprint liggen nylon en PETG bijna gelijk, op 45,8 en 45,7 MPa.
Is PLA voedselveilig?
Dat zegt Polymaker niet: op de productpagina's van zijn PLA, PETG, ABS en ASA staat dat Polymaker geen gegevens heeft over de vraag of het materiaal voedselveilig is. Prusament zegt dat PLA zelf voedselveilig is, maar raadt af om steeds opnieuw uit prints te eten of te drinken, omdat zich bacteriën kunnen ophopen in kleine scheurtjes in een geprint oppervlak. Een voedselveilige coating helpt daartegen.
Heb ik een behuizing nodig?
Niet voor PLA, PETG of TPU. ABS en ASA hebben er een nodig om te voorkomen dat grotere onderdelen kromtrekken. De datasheet van Polymaker voor nylon vraagt er ook om, hoewel de productpagina zegt dat het niet hoeft.
Wat is het verschil tussen ABS en ASA?
Ze printen bijna hetzelfde en kunnen ongeveer even goed tegen warmte, 100 en 103 °C. ASA is gemaakt om tegen zonlicht te kunnen: Polymaker mat na twee jaar buiten bijna geen kleurverandering. ABS is iets goedkoper en kan beter tegen een klap, terwijl ASA een hogere treksterkte heeft.
Waarom trekt mijn filament draadjes?
Vaak omdat het vochtig is. Volgens Polymaker trekt nat PETG draadjes, en de datasheets geven voor elk filament een droogtemperatuur en droogtijd, van 55 °C voor PLA tot 100 °C voor nylon.
Waar komen de cijfers vandaan?
Uit de datasheets van Polymaker voor PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 en PolyMide CoPA, gelezen op 29 oktober 2026, en uit zijn productpagina's voor de prijzen en waar Polymaker elk materiaal voor aanraadt. We hebben ze vergeleken met de datasheets van Prusament. Prusament meet stijfheid op een andere manier, dus stijfheid vergelijken we hier niet.
Gratis tools hierbij
- Calculator voor 3D-printkostenWat een print kost aan filament, stroom en slijtage, en wat je ervoor vraagt.
- KatrolcalculatorVoeg katrollen toe, trek aan het touw en zie hoeveel lichter de last wordt en hoeveel meer touw je trekt. Print ook de katrollen.
- TandwielgeneratorRechte tandwielen met een echt evolventeprofiel, en het tandwiel dat ze aandrijven. Zie ze draaien en download ze als STL, SVG of DXF.
Geschiedenis van dit artikel
- Gepubliceerd
Lees ook

3D-printernozzles: maten en materialen, welke nozzle waarvoor

Soorten 3D-printers vergeleken: FDM, resin, SLS, MJF, PolyJet, metaal

De 8 populairste 3D-printers van 2027, op één onderdeel getest


Het team achter CadFlow schrijft deze blog. In CadFlow bouw je je project in 3D en laat je zien hoe je het in elkaar zet.
Bekijk hoe CadFlow werkt