Tipos de filamento 3D comparados: PLA, PETG, ABS, ASA, TPU e nylon

A maioria das impressões 3D é de PLA, e para maquetes e protótipos ele é a escolha certa. Os outros cinco filamentos são para peças que o PLA não aguenta, e cada um resolve um ponto fraco diferente. Para comparar os seis de forma justa, cada número abaixo vem das fichas técnicas de um mesmo fabricante, que imprimiu e testou os seis do mesmo jeito.
O que está na lista
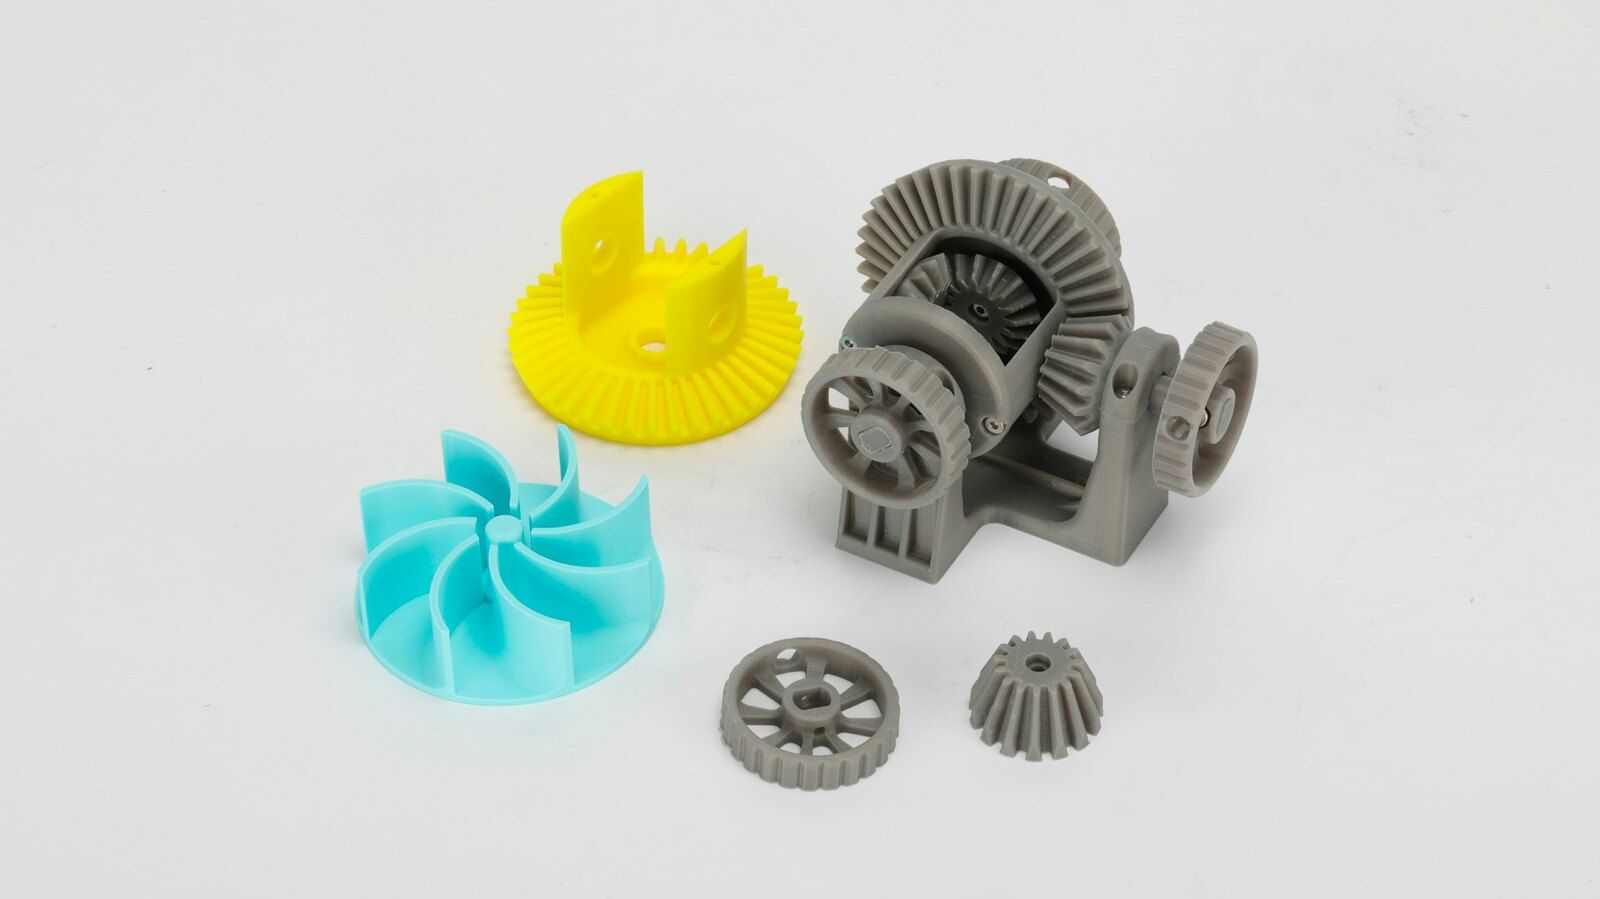
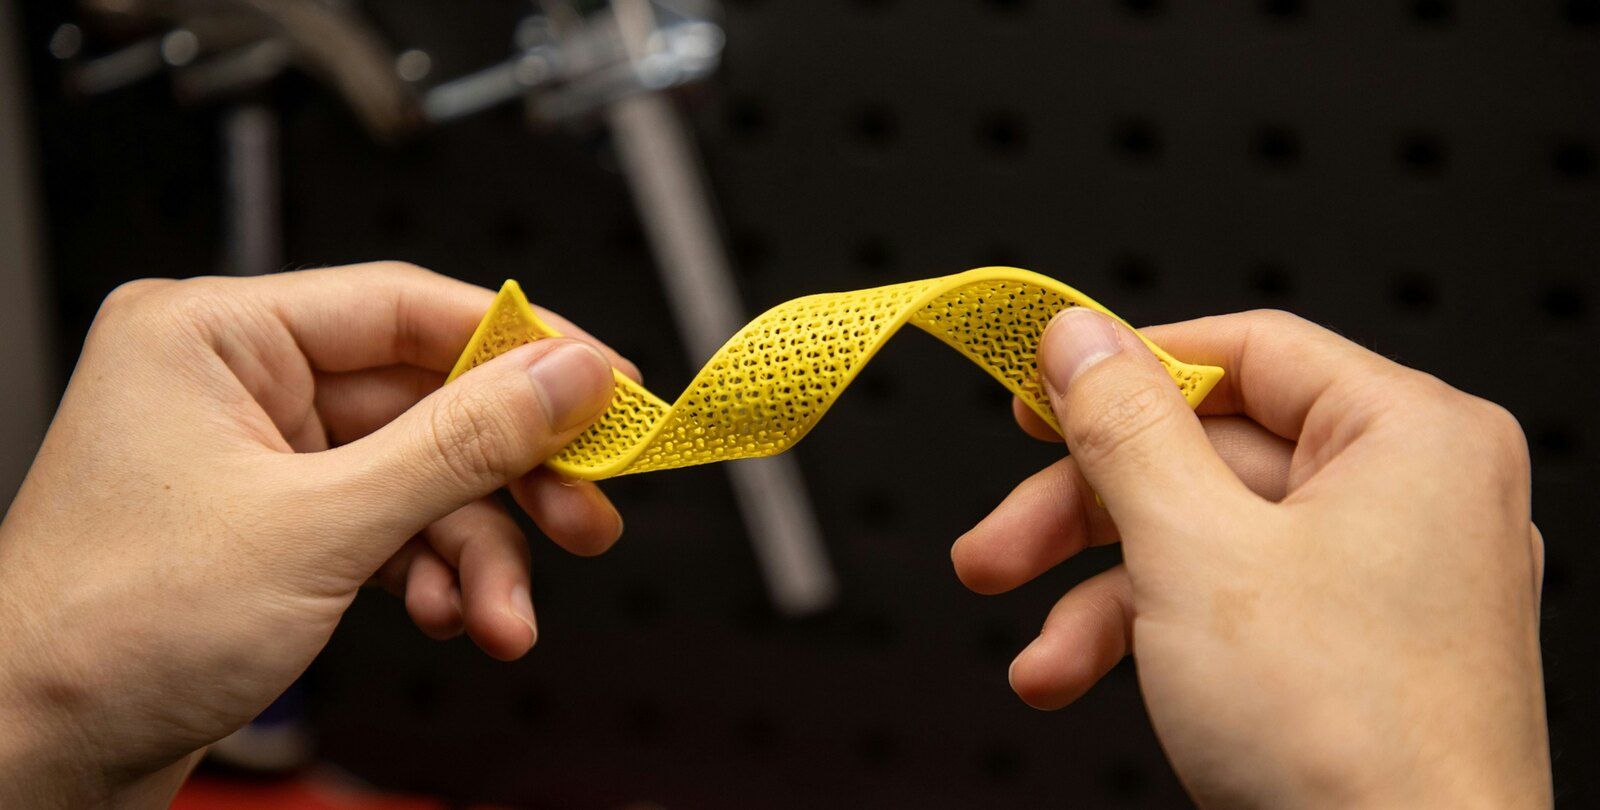
Os seis tipos de filamento que uma impressora doméstica consegue imprimir, do PLA ao nylon. Cada cartão traz o carretel renderizado no CadFlow, a foto de uma peça real feita com o material, uma peça feita no CadFlow naquele filamento, os números dele desenhados ao lado dos outros cinco, as configurações de impressão, o preço, dois prós e dois contras.
De onde vêm os números
Das fichas técnicas de seis filamentos da Polymaker, consultadas em 29 de outubro de 2026. Conferimos com as fichas da Prusament: a resistência bate com diferença de poucos MPa, e o calor também, exceto no ASA, para o qual a Prusament dá 93 °C.
Preços
Os da loja da Polymaker nos EUA em 29 de outubro de 2026, para a maioria das cores, sem impostos. TPU e nylon só vêm em carretéis de 0,75 kg.
| Se você vai imprimir | Use |
|---|---|
| Maquetes, protótipos e as suas primeiras peças | PLA |
| Suportes, clipes e peças que vão ser manuseadas | PETG |
| Peças que esquentam ou levam pancadas | ABS, com gabinete |
| Qualquer coisa que vai ficar ao ar livre | ASA, com gabinete |
| Peças que dobram: capinhas, pés, vedações | TPU |
| Engrenagens, dobradiças e peças sob carga de verdade | Nylon |
PLA
Ácido polilático
US$ 19,99 por 1 kg
- Bico
- 190 a 230 °C
- Mesa
- 25 a 60 °C
- Gabinete
- Não precisa
- Amolece a
- 60 °C
- Resistência, deitado
- 52,3 MPa
- Secagem
- Só se estiver úmido: 6 h a 55 °C
O filamento com que quase todo mundo começa, e que continua usando depois. Imprime em qualquer impressora, com a mesa fria ou quente, empena pouco e é o mais rígido dos seis, então é o certo para maquetes, protótipos e tudo o que vai ficar dentro de casa.
- Imprime em qualquer impressora, sem gabinete e empenando pouco
- O mais rígido dos seis, e mais resistente que o PETG quando impresso deitado
- Amolece a 60 °C, antes de todos os outros, exceto o TPU
- Quebradiço: racha em vez de dobrar, e é o que pior aguenta pancadas entre os seis
Dados: Polymaker PolyLite PLA · Imagem: feita no CadFlow
Dados: Polymaker PolyLite PLA · Foto: Snapmaker, Licença Unsplash
Dados: Polymaker PolyLite PLA · Imagem: feita no CadFlow
PETG
Polietileno tereftalato glicol
US$ 19,99 por 1 kg
- Bico
- 240 a 260 °C
- Mesa
- 60 a 70 °C
- Gabinete
- Não precisa
- Amolece a
- 69 °C
- Resistência, deitado
- 47,96 MPa
- Secagem
- 6 h a 60 °C
O passo seguinte ao PLA para peças de uso: cantoneiras, clipes, suportes e tudo o que precisa aguentar um pouco de calor ou de água. Custa o mesmo que o PLA, não precisa de gabinete, e as camadas se unem melhor que as de qualquer outro.
- Entre as camadas é quase tão resistente quanto ao longo delas, o melhor dos seis
- Dispensa gabinete e quase não tem cheiro, pelo mesmo preço do PLA
- Absorve umidade do ar, e PETG úmido solta fiapos
- Amolece a 69 °C, pouco acima do PLA
Dados: Polymaker PETG · Imagem: feita no CadFlow
Dados: Polymaker PETG · Foto: J. C. Barros, CC BY 4.0
Dados: Polymaker PETG · Imagem: feita no CadFlow
ABS
Acrilonitrila butadieno estireno
US$ 19,99 por 1 kg
- Bico
- 245 a 265 °C
- Mesa
- 90 a 100 °C
- Gabinete
- Necessário
- Amolece a
- 100 °C
- Resistência, deitado
- 33,4 MPa
- Secagem
- 6 h a 70 °C
O plástico dos blocos de LEGO, para peças que esquentam ou levam pancadas. Precisa de gabinete: a Polymaker diz que uma impressora aberta só serve para peças de até mais ou menos o tamanho de um punho.
- Amolece a 100 °C, 40 graus acima do PLA
- Tenaz: aguenta um impacto com entalhe cinco vezes melhor que o PLA
- Precisa de gabinete, senão as peças maiores empenam
- Tem cheiro ao imprimir, por isso a Polymaker recomenda boa ventilação
Dados: Polymaker PolyLite ABS · Imagem: feita no CadFlow
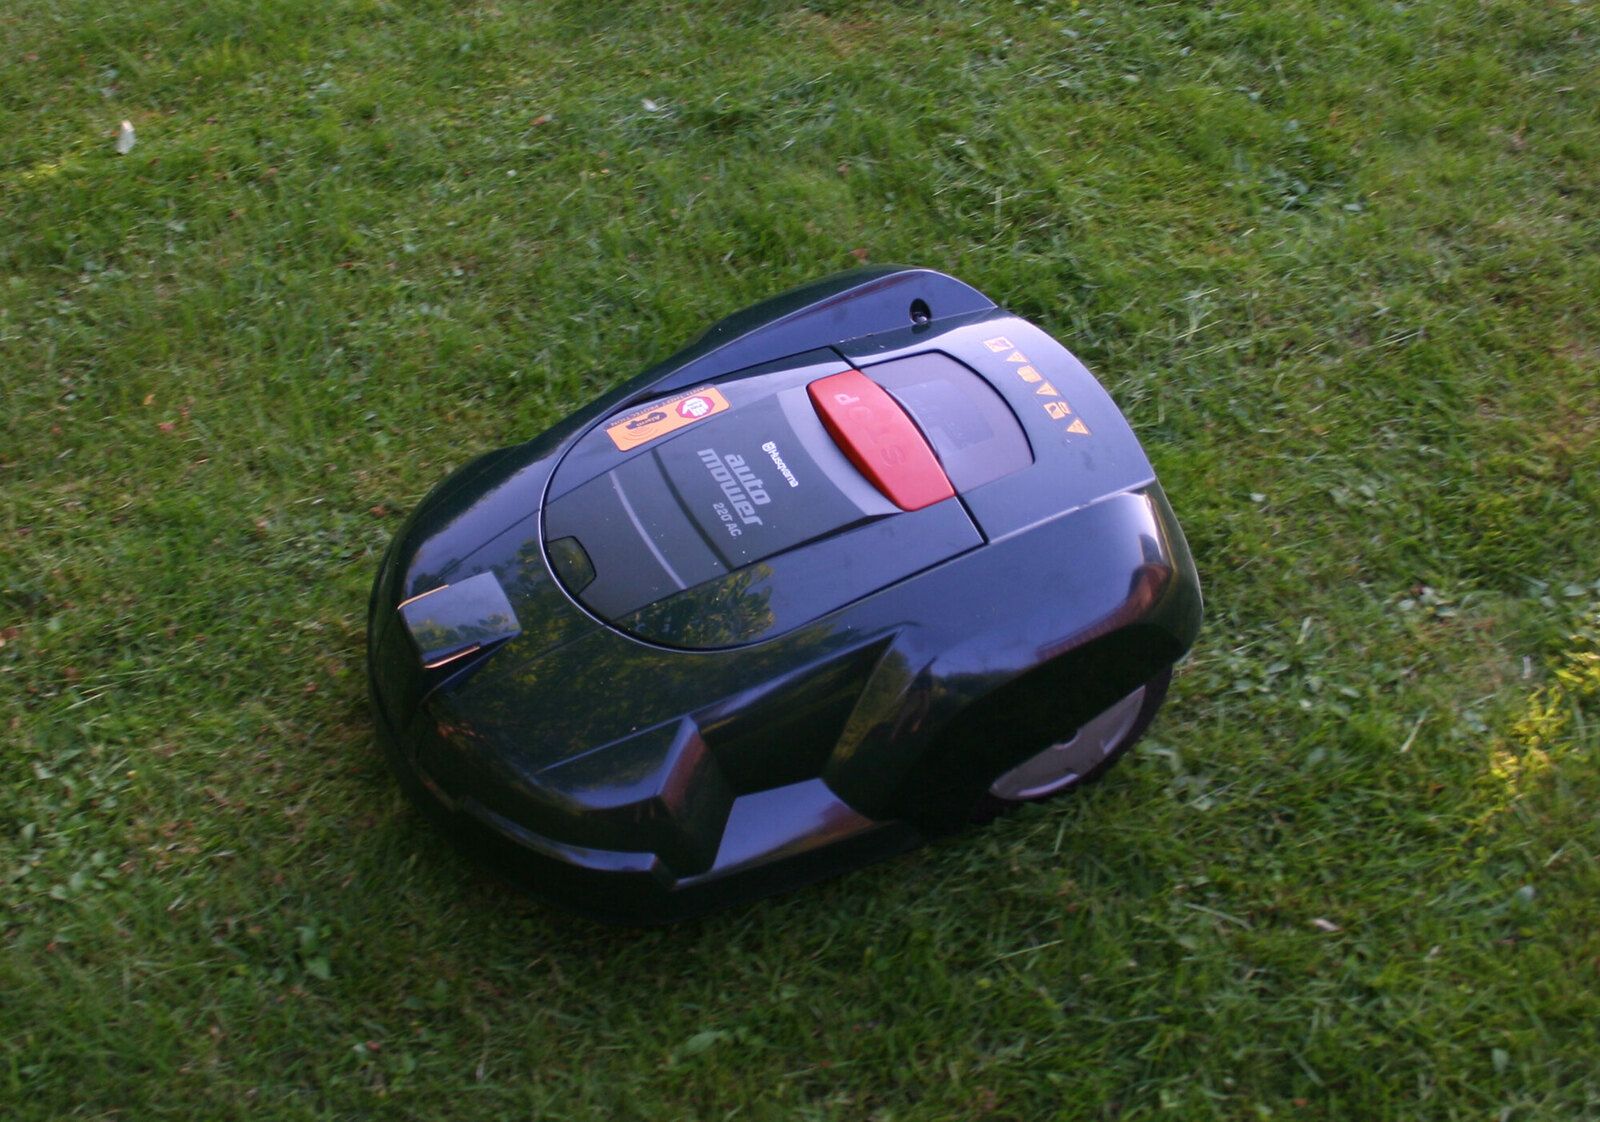
Dados: Polymaker PolyLite ABS · Foto: eMotion Tech, Licença Unsplash
Dados: Polymaker PolyLite ABS · Imagem: feita no CadFlow
ASA
Acrilonitrila estireno acrilato
US$ 26,99 por 1 kg
- Bico
- 230 a 260 °C
- Mesa
- 75 a 95 °C
- Gabinete
- Necessário
- Amolece a
- 103 °C
- Resistência, deitado
- 43,8 MPa
- Secagem
- 7 h a 70 °C
Um ABS feito para ficar ao ar livre. Imprime do mesmo jeito, precisa do mesmo gabinete e aguenta o mesmo calor, mas não desbota nem fica quebradiço ao sol, então é o indicado para peças de jardim e tudo o que vai passar anos numa varanda.
- Feito para o sol: a Polymaker mediu uma mudança de cor quase nula após dois anos ao ar livre
- Amolece a 103 °C, e é mais resistente que o ABS
- Precisa de gabinete e ventilação, como o ABS
- Custa cerca de um terço a mais que PLA, PETG ou ABS
Dados: Polymaker ASA · Imagem: feita no CadFlow
Dados: Polymaker ASA · Foto: Denoir, Domínio público
Dados: Polymaker ASA · Imagem: feita no CadFlow
TPU
Poliuretano termoplástico, Shore 95A
US$ 29,99 por 0,75 kg
- Bico
- 210 a 230 °C
- Mesa
- 25 a 60 °C
- Gabinete
- Não precisa
- Amolece a
- Não consta: é macio
- Resistência, deitado
- Estica até 6,5 vezes o comprimento
- Secagem
- 8 h a 70 °C
Filamento com jeito de borracha, para peças que dobram e voltam à forma: capinhas de celular, pés, vedações, batentes e empunhaduras. Este é 95A, firme para um TPU, e imprime nas temperaturas do PLA, sem gabinete.
- Estica até mais de seis vezes o comprimento antes de romper
- Imprime nas temperaturas do PLA, com a mesa fria e sem gabinete
- Precisa de extrusora direct drive; a Polymaker desaconselha impressoras Bowden
- Absorve mais umidade que qualquer outro da lista, exceto o nylon, então seque antes
Dados: Polymaker PolyFlex TPU95 · Imagem: feita no CadFlow
Dados: Polymaker PolyFlex TPU95 · Foto: Snapmaker, Licença Unsplash
Dados: Polymaker PolyFlex TPU95 · Imagem: feita no CadFlow
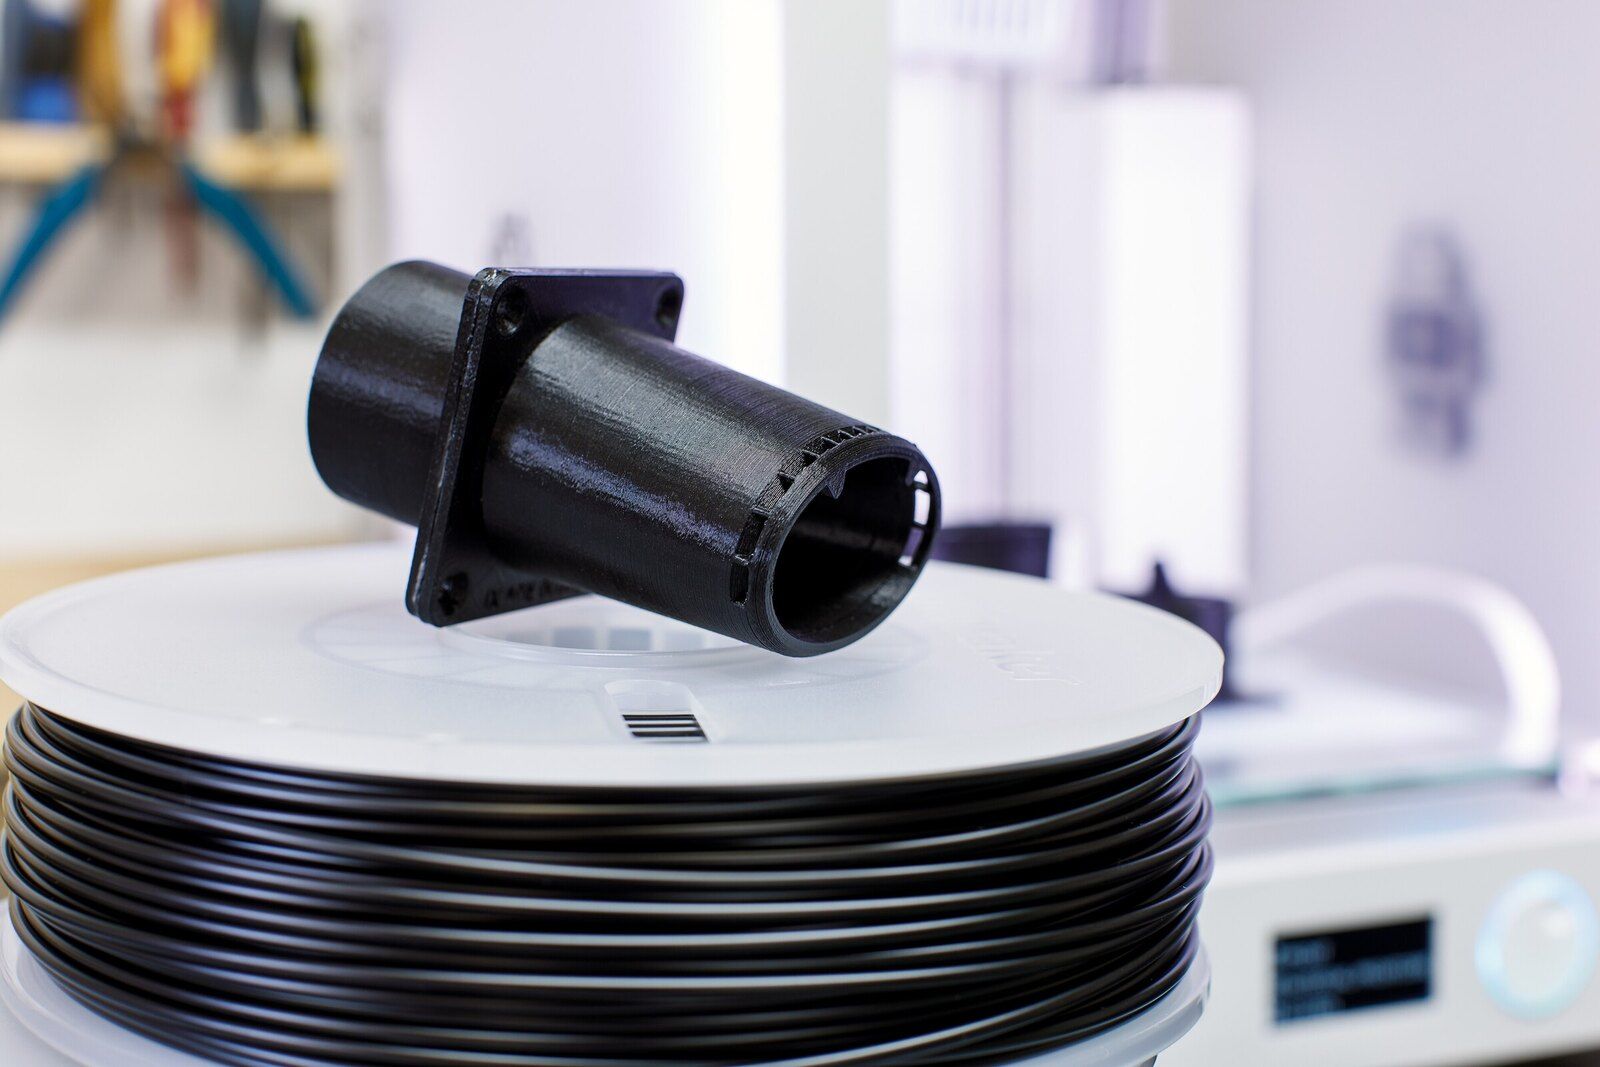
Nylon
Poliamida (PA): copolímero de nylon 6 e 6/66
US$ 49,99 por 0,75 kg
- Bico
- 250 a 270 °C
- Mesa
- 25 a 50 °C
- Gabinete
- Necessário
- Amolece a
- 111 °C
- Resistência, deitado
- 78 MPa
- Secagem
- 8 h a 100 °C, e imprima do secador
O mais resistente dos seis e o que aguenta mais calor, para engrenagens, dobradiças e peças sob carga de verdade. O porém é a água: o nylon absorve a umidade do ar, então precisa ser seco e impresso direto do secador, e uma peça que absorveu água fica com menos da metade da resistência.
- O mais resistente dos seis: 78 MPa impresso deitado, 50% a mais que o PLA
- Amolece a 111 °C depois de recozido, a temperatura mais alta dos seis
- Absorve umidade rápido, então precisa ser seco e impresso direto do secador
- O mais caro: US$ 49,99 por um carretel de 0,75 kg
Dados: Polymaker PolyMide CoPA · Imagem: feita no CadFlow
Dados: Polymaker PolyMide CoPA · Foto: Svitlana Lozova, CC BY-SA 4.0
Dados: Polymaker PolyMide CoPA · Imagem: feita no CadFlow
Para ver quanto custa uma impressão em qualquer um deles, use a nossa calculadora de custo de impressão 3D.
Quais aguentam calor
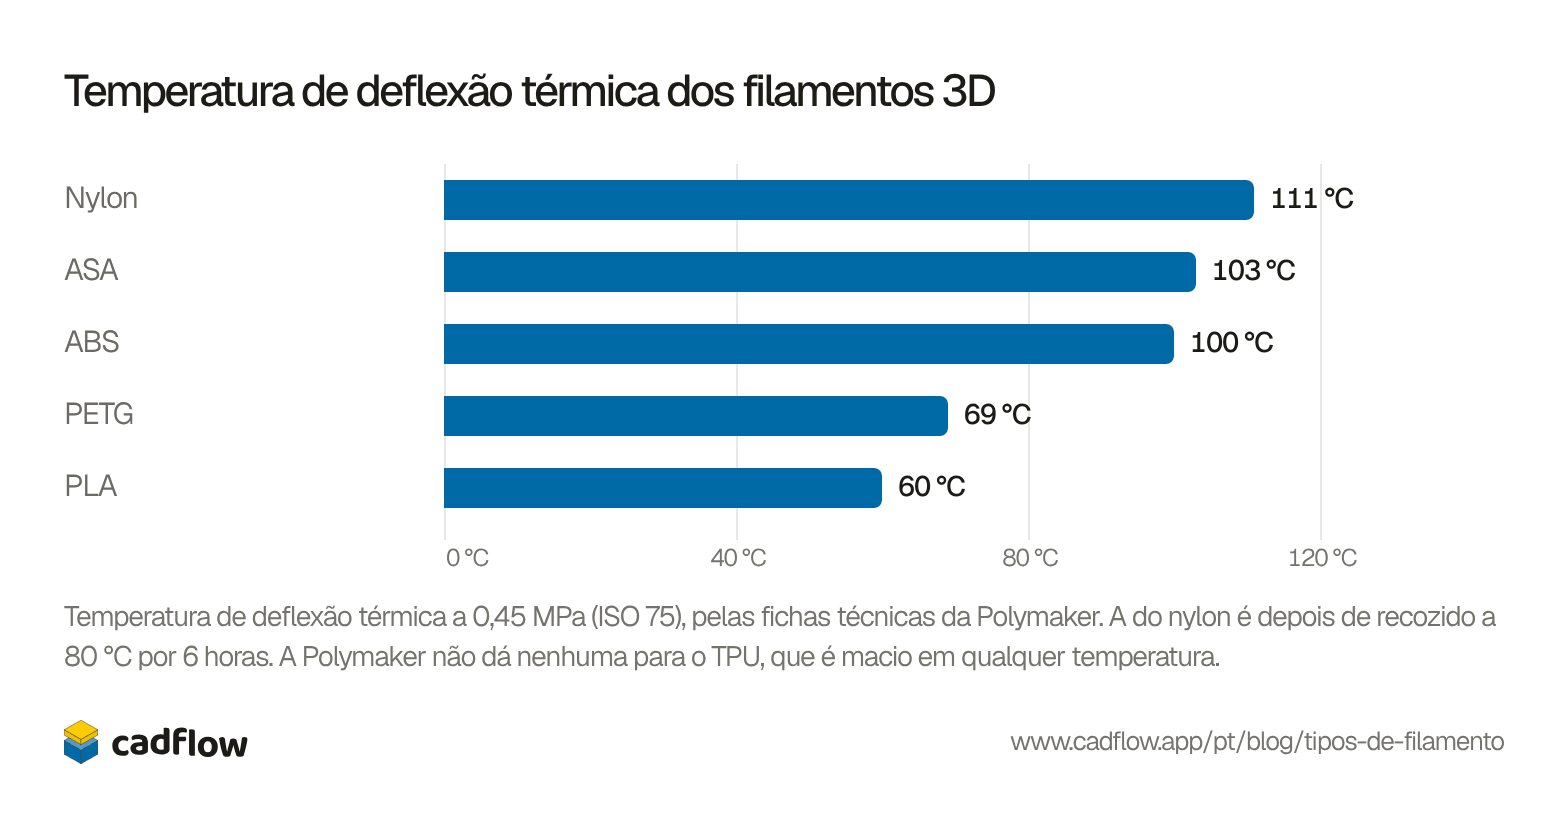
A temperatura de deflexão térmica (HDT) é aquela em que um corpo de prova sob uma carga leve (0,45 MPa) começa a dobrar. É o número a olhar quando uma peça vai esquentar. O PLA cede a 60 °C e o PETG a 69 °C, enquanto ABS e ASA aguentam até uns 100 °C.
Ver como tabela
| Filamento | Dobra a |
|---|---|
| Nylon | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
A resistência depende de como você imprime
Uma impressão é mais fraca entre as camadas, porque cada camada só se funde com a de baixo. A Polymaker testa cada material dos dois jeitos: impresso deitado, para a tração correr ao longo das camadas, e impresso em pé, para ela separar as camadas. O PLA perde cerca de um quarto da resistência entre as camadas e o nylon, cerca de 40%, enquanto o PETG mantém 95%.
Então um gancho impresso em pé, com a carga separando as camadas, pode quebrar onde o mesmo gancho impresso deitado aguentaria. Posicione a peça para que a carga corra ao longo das camadas, e se não der, o PETG é o filamento que menos sofre com isso.
Impresso deitado, tração ao longo das camadasImpresso em pé, tração entre as camadas
Ver como tabela
| Filamento | Resistência à tração |
|---|---|
| Nylon, deitado | 78 MPa |
| Nylon, em pé | 45,8 MPa |
| PLA, deitado | 52,3 MPa |
| PLA, em pé | 40,5 MPa |
| PETG, deitado | 48 MPa |
| PETG, em pé | 45,7 MPa |
| ASA, deitado | 43,8 MPa |
| ASA, em pé | 32 MPa |
| ABS, deitado | 33,4 MPa |
| ABS, em pé | 29,7 MPa |
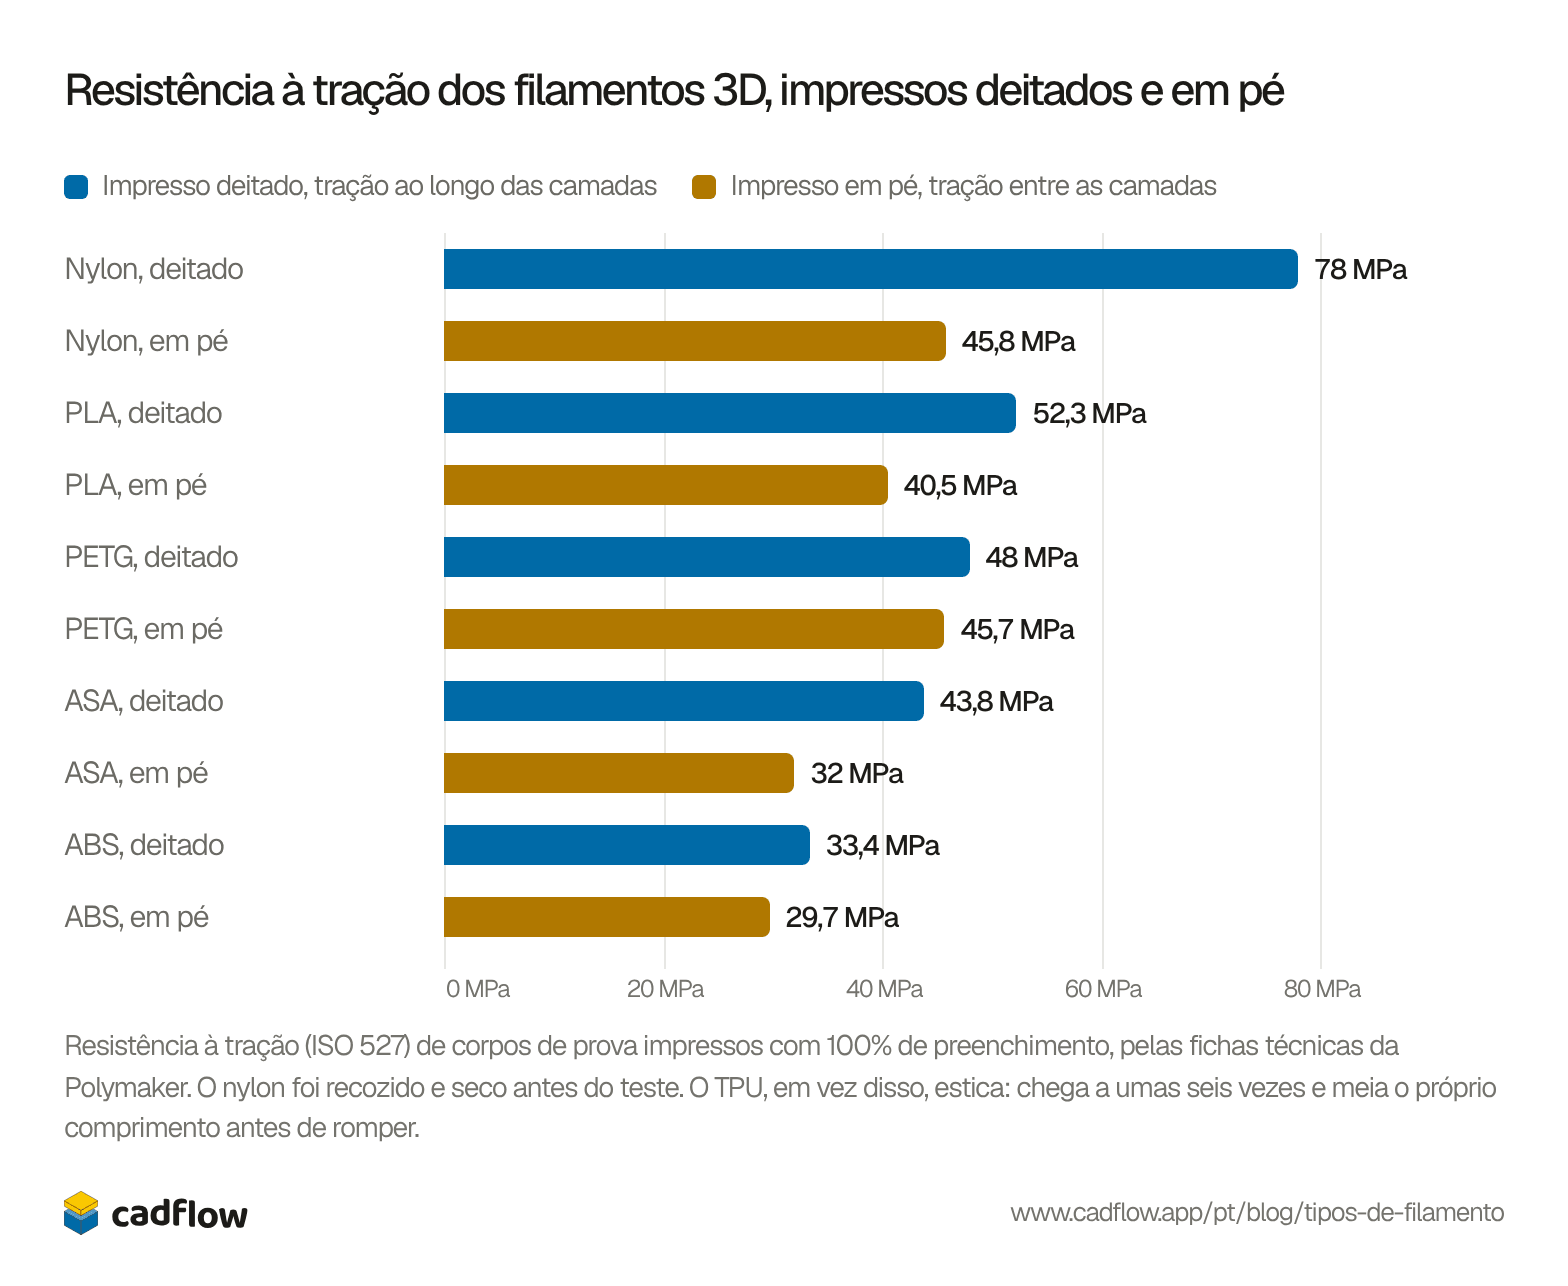
Resistência à tração não é tudo. O ABS é o mais fraco dos cinco neste gráfico, mas no ensaio de impacto com entalhe (Charpy) ele aguenta uma pancada cinco vezes melhor que o PLA, e melhor que o nylon também, enquanto o nylon está seco.
Umidade, e por que o nylon precisa de secador
Todo filamento absorve um pouco de água do ar, e filamento úmido imprime pior: a Polymaker diz, por exemplo, que PETG úmido solta fiapos (stringing). O nylon absorve muito mais que os outros, e é por isso que a ficha técnica dele manda secar a 100 °C por 8 horas e imprimir direto do secador. Guarde qualquer carretel fechado num saco com sílica gel até a hora de usar.
Ver como tabela
| Filamento | Água absorvida |
|---|---|
| Nylon | 2,82% |
| TPU | 0,82% |
| PLA | 0,51% |
| PETG | 0,51% |
| ASA | 0,40% |
| ABS | 0,35% |
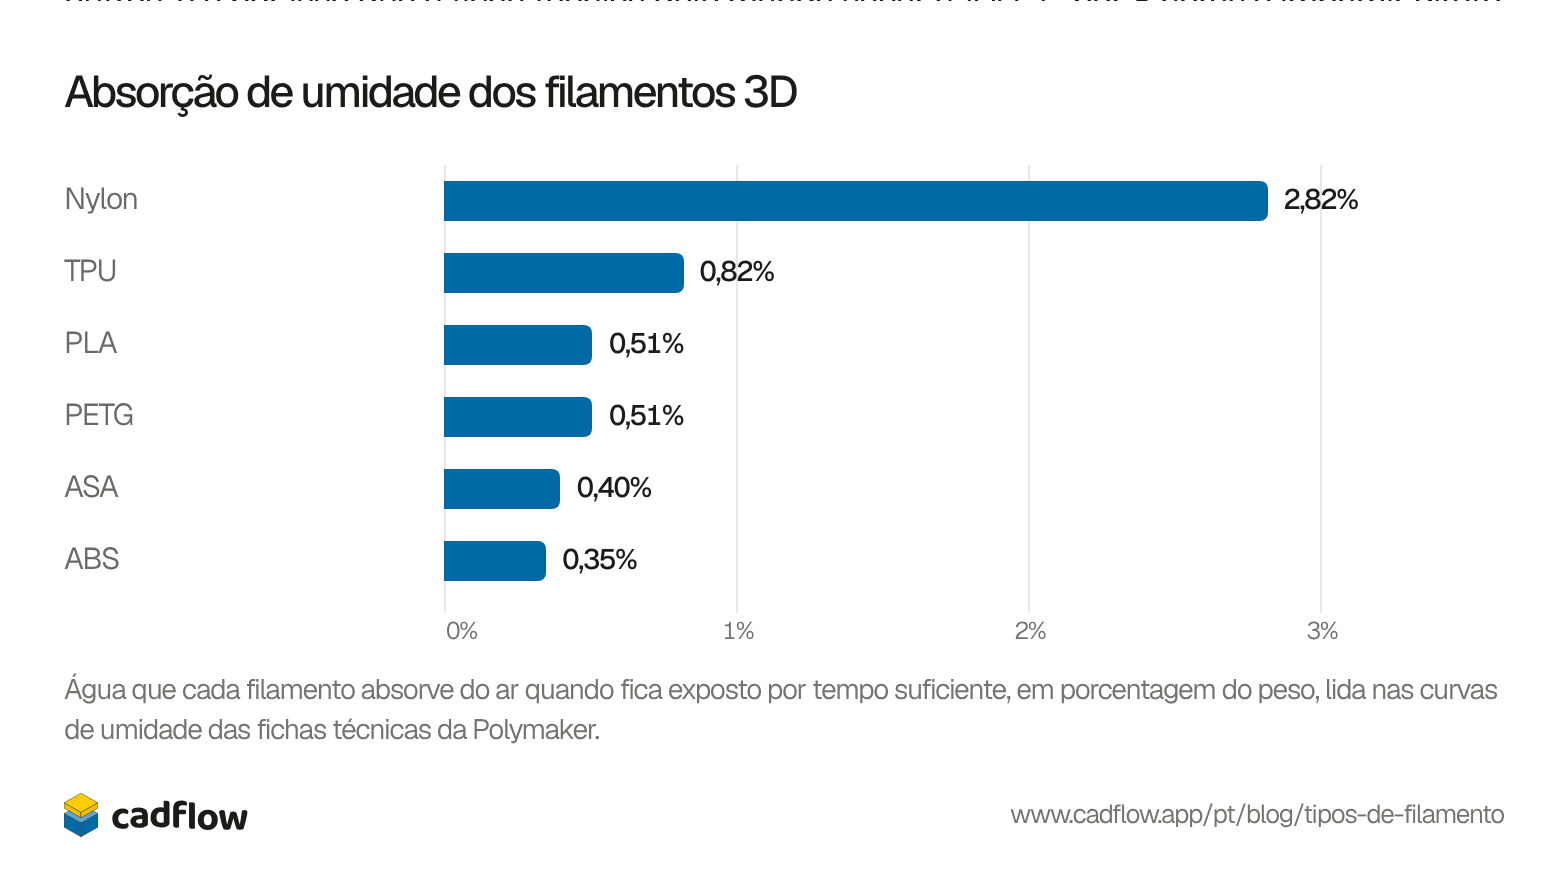


A água também muda a peça depois de impressa. A Polymaker deixou corpos de prova de nylon na água a 60 °C por 48 horas: eles aguentaram 34 MPa em vez de 78, mas resistiram ao impacto com entalhe quatro vezes melhor. Uma peça de nylon que fica num lugar úmido acaba mais fraca, porém mais tenaz, do que dizem os números medidos com o nylon seco.
Fora da lista
Muitas marcas vendem misturas chamadas PLA+, PLA silk ou PLA fosco. Elas imprimem como PLA, mas o que vai nelas e a resistência que têm mudam de marca para marca, então confira a ficha técnica da marca. O policarbonato (PC) e as versões com fibra de carbono ou de vidro do PLA, do PETG e do nylon são para peças mais rígidas ou que esquentam mais. As versões com fibra gastam bicos de latão, então precisam de um bico de aço endurecido.
Peças como estas no CadFlow
Nós fazemos o CadFlow, um programa 3D para as coisas que você constrói, que reproduz a montagem como um vídeo passo a passo que qualquer pessoa consegue seguir. Ele ainda não é público. Se quiser experimentar, entre na lista de espera.
Perguntas frequentes
Qual é o filamento mais resistente?
Destes seis, o nylon: 78 MPa impresso deitado nos testes da Polymaker, contra 52 do PLA e 48 do PETG. Impressos em pé, nylon e PETG ficam quase empatados, com 45,8 e 45,7 MPa.
O PLA é seguro para alimentos?
A Polymaker não garante: nas páginas da loja do PLA, do PETG, do ABS e do ASA, ela diz que não tem dados sobre se o material é seguro para contato com alimentos. A Prusament diz que o PLA em si é seguro para alimentos, mas desaconselha usar peças impressas para comer ou beber repetidas vezes, porque bactérias podem se acumular nas pequenas frestas de uma superfície impressa. Um revestimento próprio para alimentos ajuda nisso.
Preciso de gabinete?
Para PLA, PETG ou TPU, não. ABS e ASA precisam de um para as peças maiores não empenarem. A ficha técnica do nylon da Polymaker também pede um, embora a página da loja diga que não precisa.
Qual é a diferença entre ABS e ASA?
Eles imprimem quase do mesmo jeito e aguentam mais ou menos o mesmo calor, 100 e 103 °C. O ASA é feito para resistir ao sol: a Polymaker mediu uma mudança de cor quase nula após dois anos ao ar livre. O ABS é um pouco mais barato e aguenta pancadas melhor, enquanto o ASA tem mais resistência à tração.
Por que o meu filamento solta fiapos?
Muitas vezes porque está úmido. A Polymaker diz que PETG molhado solta fiapos, e as fichas técnicas dela dão uma temperatura e um tempo de secagem para cada filamento, de 55 °C para o PLA a 100 °C para o nylon.
De onde vêm os números?
Das fichas técnicas da Polymaker para PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 e PolyMide CoPA, consultadas em 29 de outubro de 2026, e das páginas da loja dela para os preços e para o que ela diz que cada material faz bem. Conferimos com as fichas da Prusament. A Prusament mede a rigidez de outro jeito, então não comparamos rigidez aqui.
Ferramentas grátis para isso
- Calculadora de custo de impressão 3DQuanto custa uma impressão em filamento, energia e desgaste, e quanto cobrar por ela.
- Calculadora de poliasAdicione polias, puxe a corda e veja quanto a carga fica mais leve e quanta corda a mais você puxa. Imprima as polias também.
- Gerador de engrenagensEngrenagens de dentes retos com perfil evolvente de verdade, e a engrenagem que elas acionam. Veja-as girar e baixe STL, SVG ou DXF.
Histórico deste artigo
- Publicado
Leia também

Bicos de impressora 3D: tamanhos, materiais e qual usar

Tipos de impressoras 3D: FDM, resina, SLS, MJF, PolyJet e metal

As 8 impressoras 3D mais vendidas de 2027, testadas na mesma peça


Este blog é escrito pela equipe do CadFlow. No CadFlow, você constrói seu projeto em 3D e mostra como se monta.
Veja como o CadFlow funciona