Виды пластика для 3D-принтера: PLA, PETG, ABS, ASA, TPU и нейлон

Чаще всего на 3D-принтере печатают из PLA, и для макетов и прототипов это правильный выбор. Остальные пять нужны для деталей, с которыми PLA не справляется, и каждый закрывает другое его слабое место. Чтобы сравнение было честным, все цифры ниже взяты из технических паспортов одного производителя, где все шесть материалов напечатаны и испытаны одинаково.
Что в списке
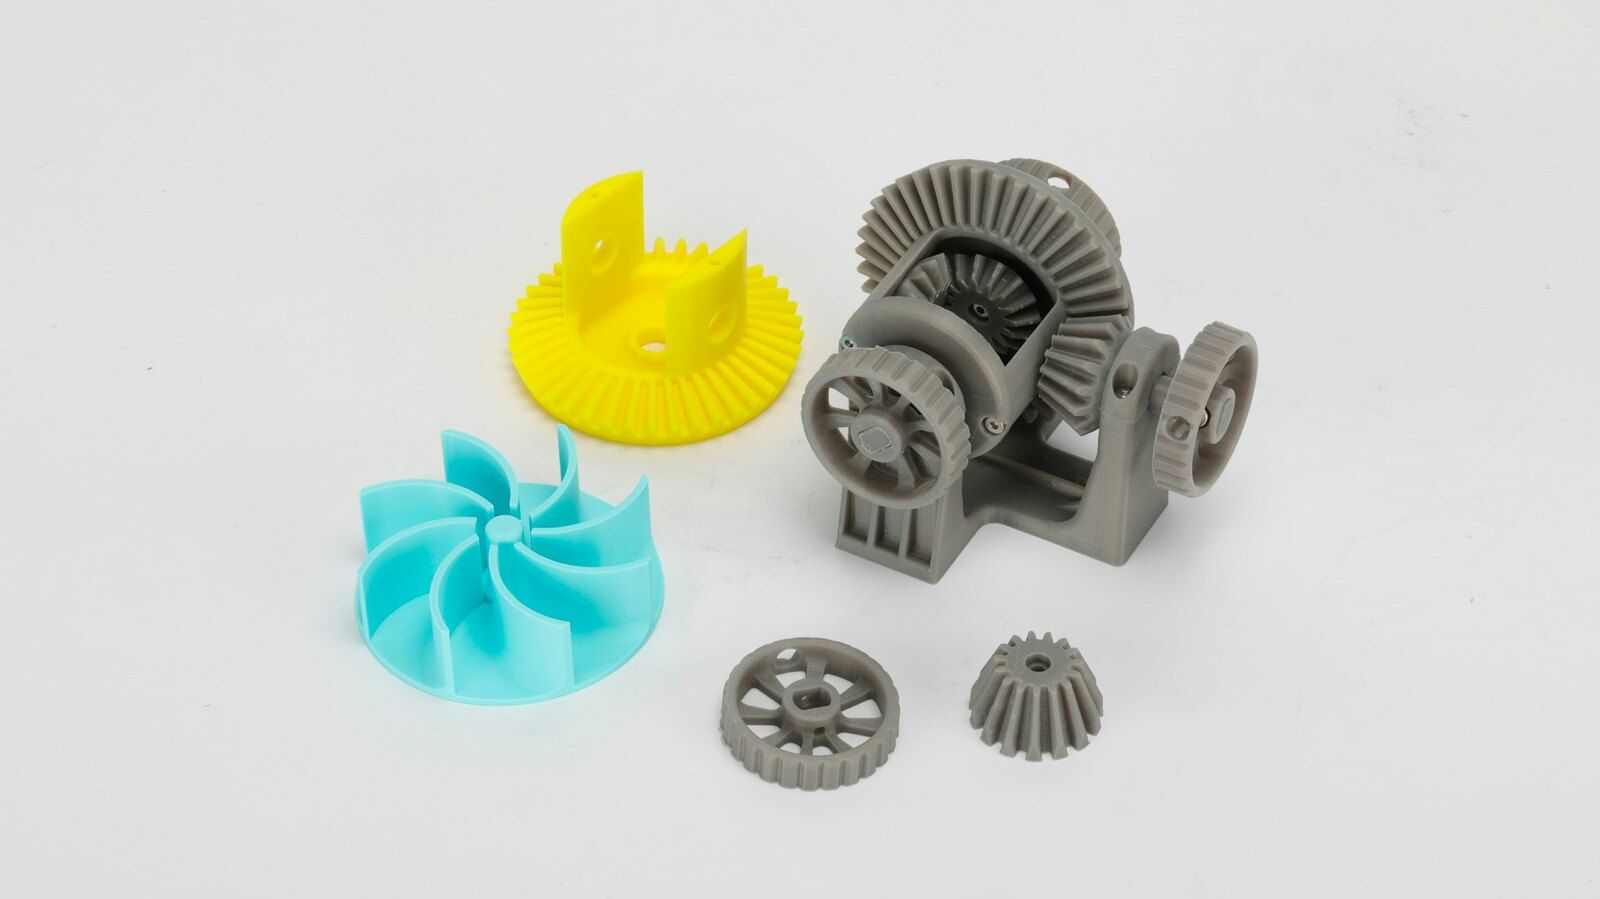
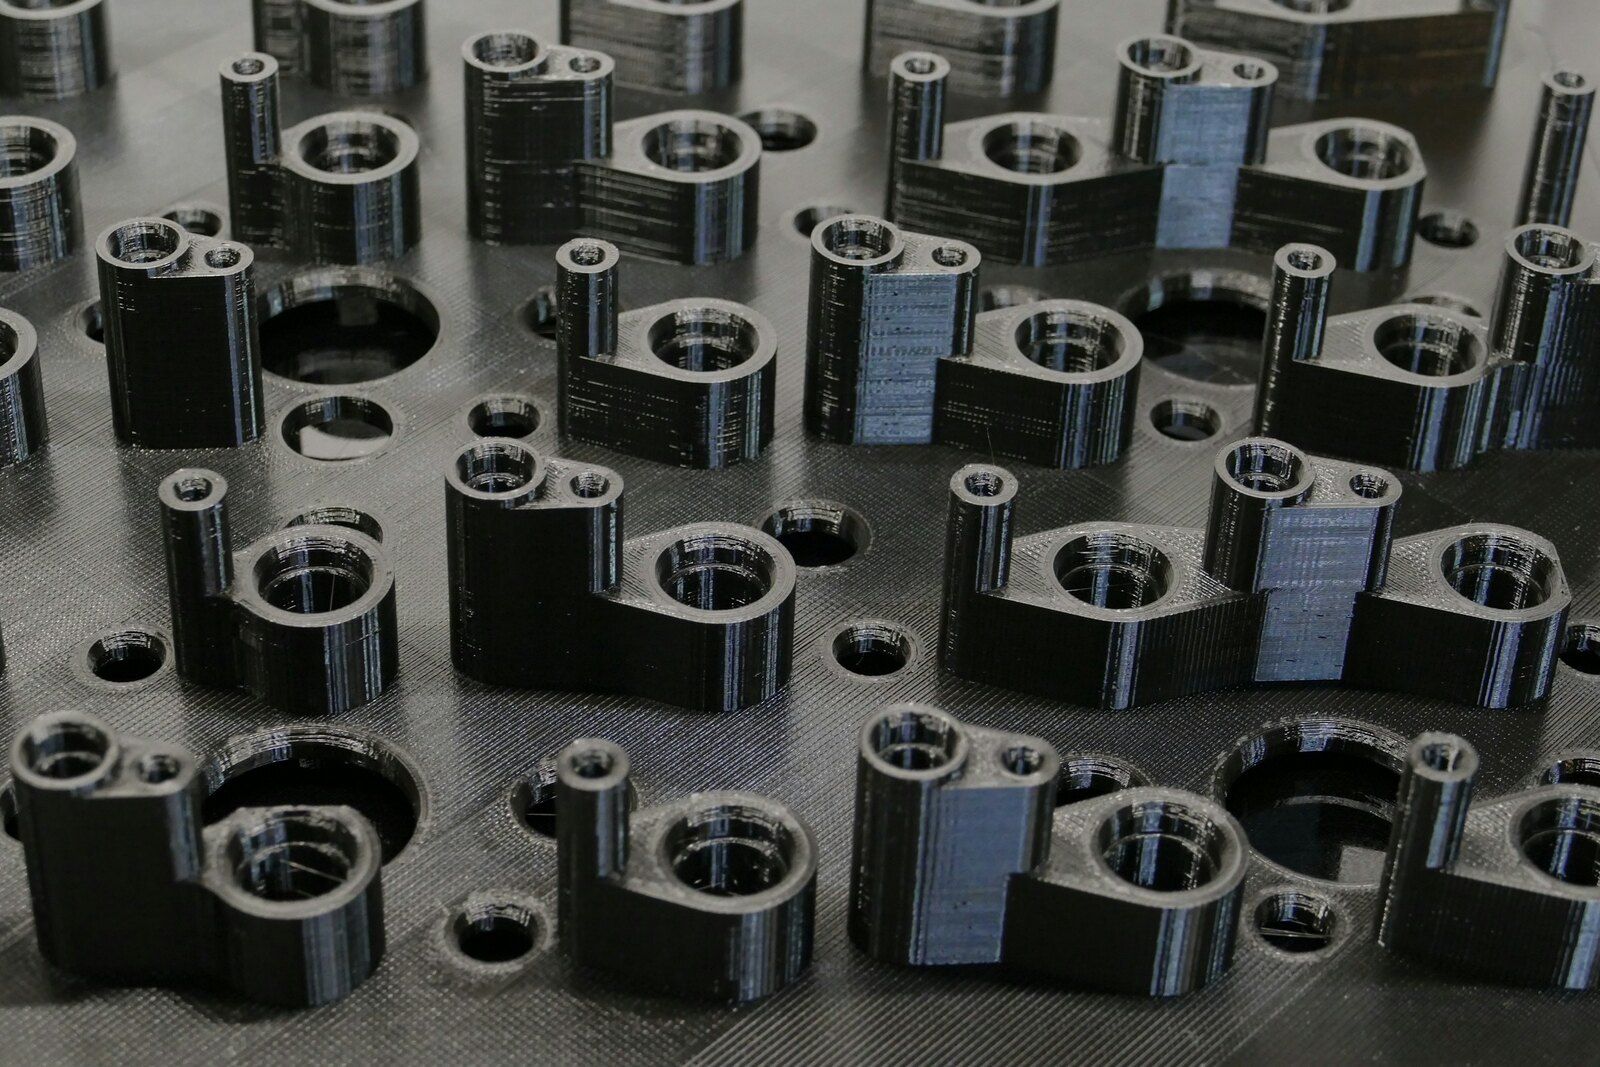
Шесть видов филамента, которые можно печатать на домашнем принтере, от PLA до нейлона. В каждой карточке рендер катушки из CadFlow, фото настоящей детали из этого пластика, деталь, сделанная в CadFlow для печати этим пластиком, его цифры на фоне остальных пяти, настройки печати, цена, два плюса и два минуса.
Откуда цифры
Технические паспорта шести филаментов Polymaker по состоянию на 29 октября 2026 года. Мы сверили их с паспортами Prusament: прочность совпадает с точностью до нескольких МПа, теплостойкость тоже, кроме ASA, для которого Prusament указывает 93 °C.
Цены
Собственный магазин Polymaker в США на 29 октября 2026 года, для большинства цветов, без учёта налога. TPU и нейлон продаются только катушками по 0,75 кг.
| Что вы печатаете | Какой пластик |
|---|---|
| Макеты, прототипы и первые печати | PLA |
| Кронштейны, клипсы и детали, которые часто берут в руки | PETG |
| Детали, которые нагреваются или получают удары | ABS, в закрытом принтере |
| Всё, что стоит на улице | ASA, в закрытом принтере |
| Гибкие детали: чехлы, ножки, уплотнители | TPU |
| Шестерни, петли и детали под серьёзной нагрузкой | Нейлон |
PLA
Полилактид
19,99 $ за 1 кг
- Сопло
- от 190 до 230 °C
- Стол
- от 25 до 60 °C
- Закрытый корпус
- Не нужен
- Теплостойкость
- 60 °C
- Прочность плашмя
- 52,3 МПа
- Сушка
- Только если отсырел: 6 ч при 55 °C
С него начинает большинство, и большинство на нём и остаётся. Печатается на любом принтере, на холодном столе или на тёплом, почти не коробится и при этом жёстче остальных пяти, так что подходит для макетов, прототипов и всего, что живёт в помещении.
- Печатается на любом принтере без закрытого корпуса и почти не коробится
- Самый жёсткий из шести и при печати плашмя прочнее PETG
- Размягчается уже при 60 °C, ниже всех из шести, кроме TPU
- Хрупкий: скорее треснет, чем согнётся, и хуже всех шести держит удар
Данные: Polymaker PolyLite PLA · Изображение: сделано в CadFlow
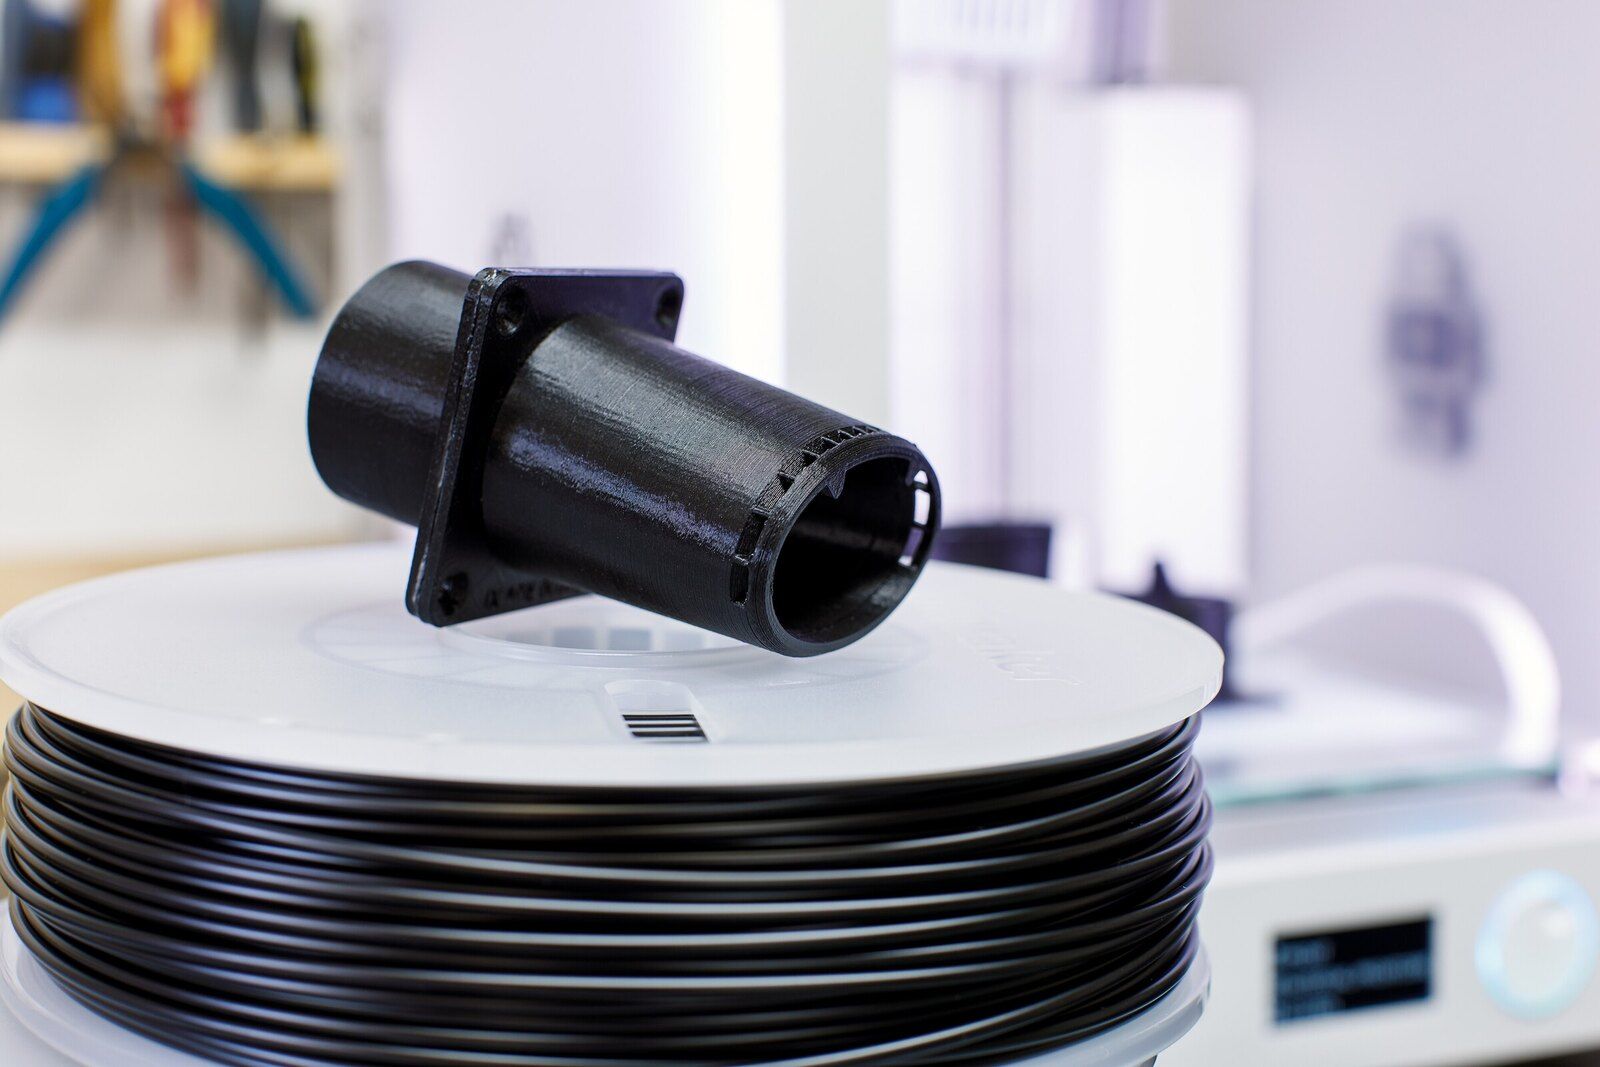
Данные: Polymaker PolyLite PLA · Фото: Snapmaker, Лицензия Unsplash
Данные: Polymaker PolyLite PLA · Изображение: сделано в CadFlow
PETG
Полиэтилентерефталат-гликоль
19,99 $ за 1 кг
- Сопло
- от 240 до 260 °C
- Стол
- от 60 до 70 °C
- Закрытый корпус
- Не нужен
- Теплостойкость
- 69 °C
- Прочность плашмя
- 47,96 МПа
- Сушка
- 6 ч при 60 °C
Следующая ступень после PLA для деталей, которыми пользуются: кронштейны, клипсы, держатели и всё, что немного греется или мокнет. Стоит как PLA, не требует закрытого корпуса, а слои у него держатся друг за друга лучше, чем у любого другого пластика.
- Между слоями почти так же прочен, как вдоль них: лучший результат из шести
- Закрытый корпус не нужен, запаха почти нет, а стоит как PLA
- Впитывает влагу из воздуха, а влажный PETG тянет паутину
- Размягчается при 69 °C, лишь немного выше, чем PLA
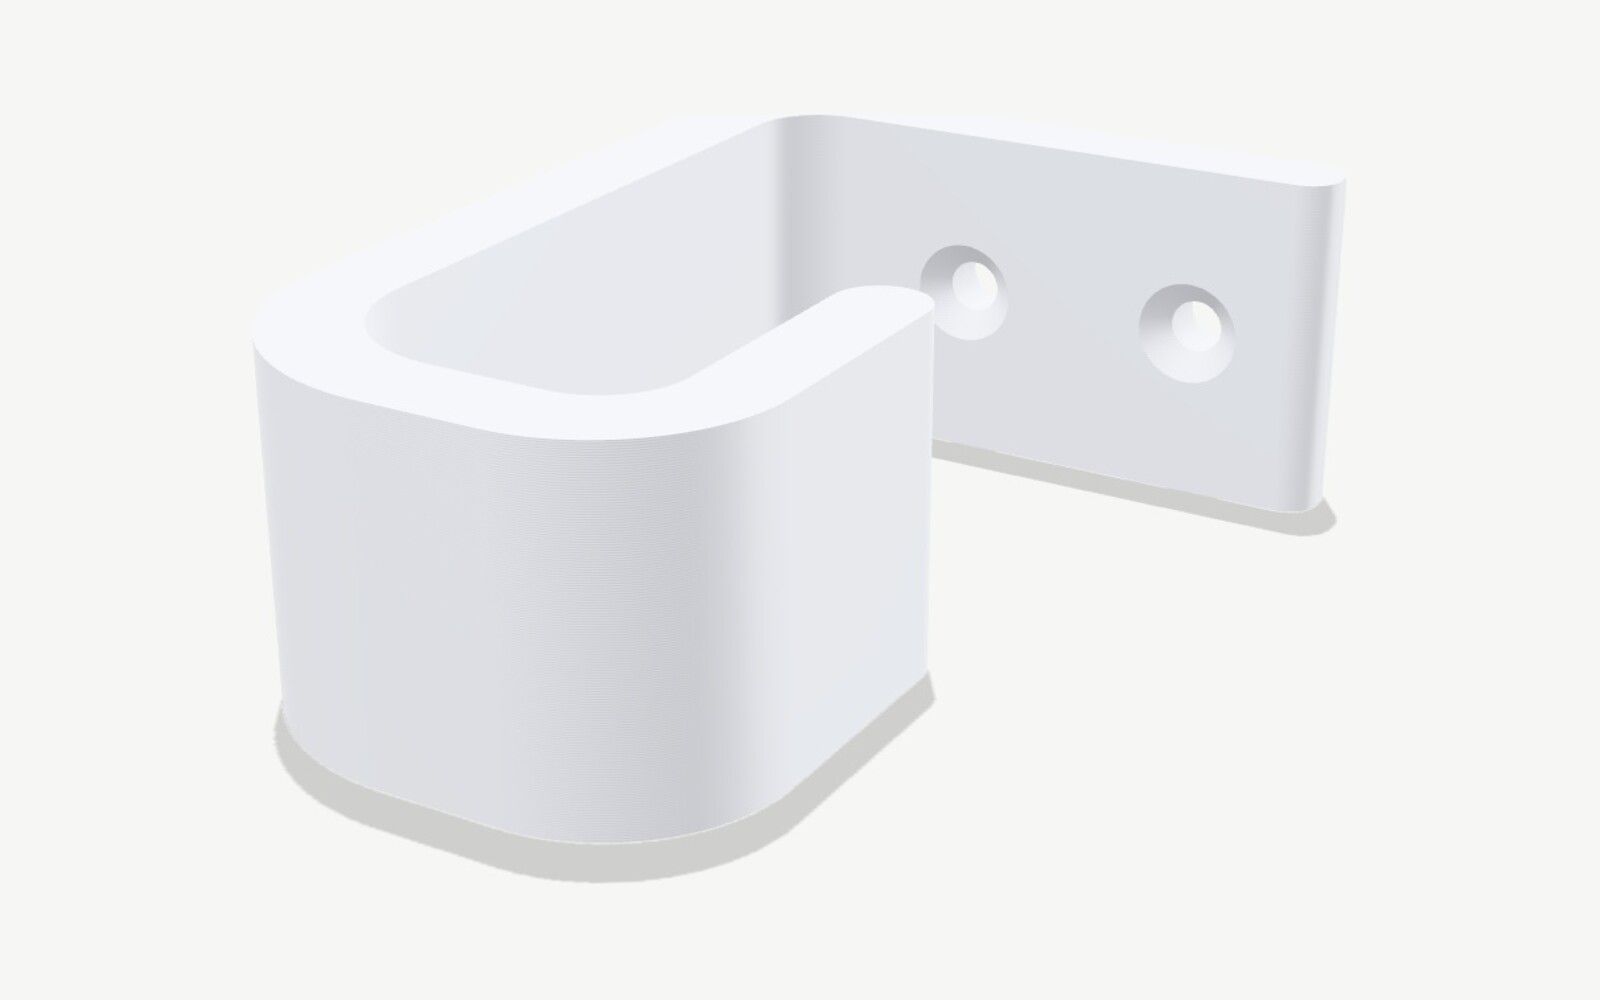
Данные: Polymaker PETG · Изображение: сделано в CadFlow
Данные: Polymaker PETG · Фото: J. C. Barros, CC BY 4.0
Данные: Polymaker PETG · Изображение: сделано в CadFlow
ABS
Акрилонитрилбутадиенстирол
19,99 $ за 1 кг
- Сопло
- от 245 до 265 °C
- Стол
- от 90 до 100 °C
- Закрытый корпус
- Нужен
- Теплостойкость
- 100 °C
- Прочность плашмя
- 33,4 МПа
- Сушка
- 6 ч при 70 °C
Пластик, из которого делают кубики LEGO, для деталей, которые греются или получают удары. Ему нужен закрытый корпус: по словам Polymaker, на открытом принтере можно печатать только детали размером примерно до кулака.
- Размягчается при 100 °C, на 40 градусов выше, чем PLA
- Ударопрочный: удар с надрезом держит в пять раз лучше PLA
- Нужен закрытый корпус, иначе крупные детали коробит
- Пахнет при печати, поэтому Polymaker советует хорошо проветривать
Данные: Polymaker PolyLite ABS · Изображение: сделано в CadFlow
Данные: Polymaker PolyLite ABS · Фото: eMotion Tech, Лицензия Unsplash
Данные: Polymaker PolyLite ABS · Изображение: сделано в CadFlow
ASA
Акрилонитрилстиролакрилат
26,99 $ за 1 кг
- Сопло
- от 230 до 260 °C
- Стол
- от 75 до 95 °C
- Закрытый корпус
- Нужен
- Теплостойкость
- 103 °C
- Прочность плашмя
- 43,8 МПа
- Сушка
- 7 ч при 70 °C
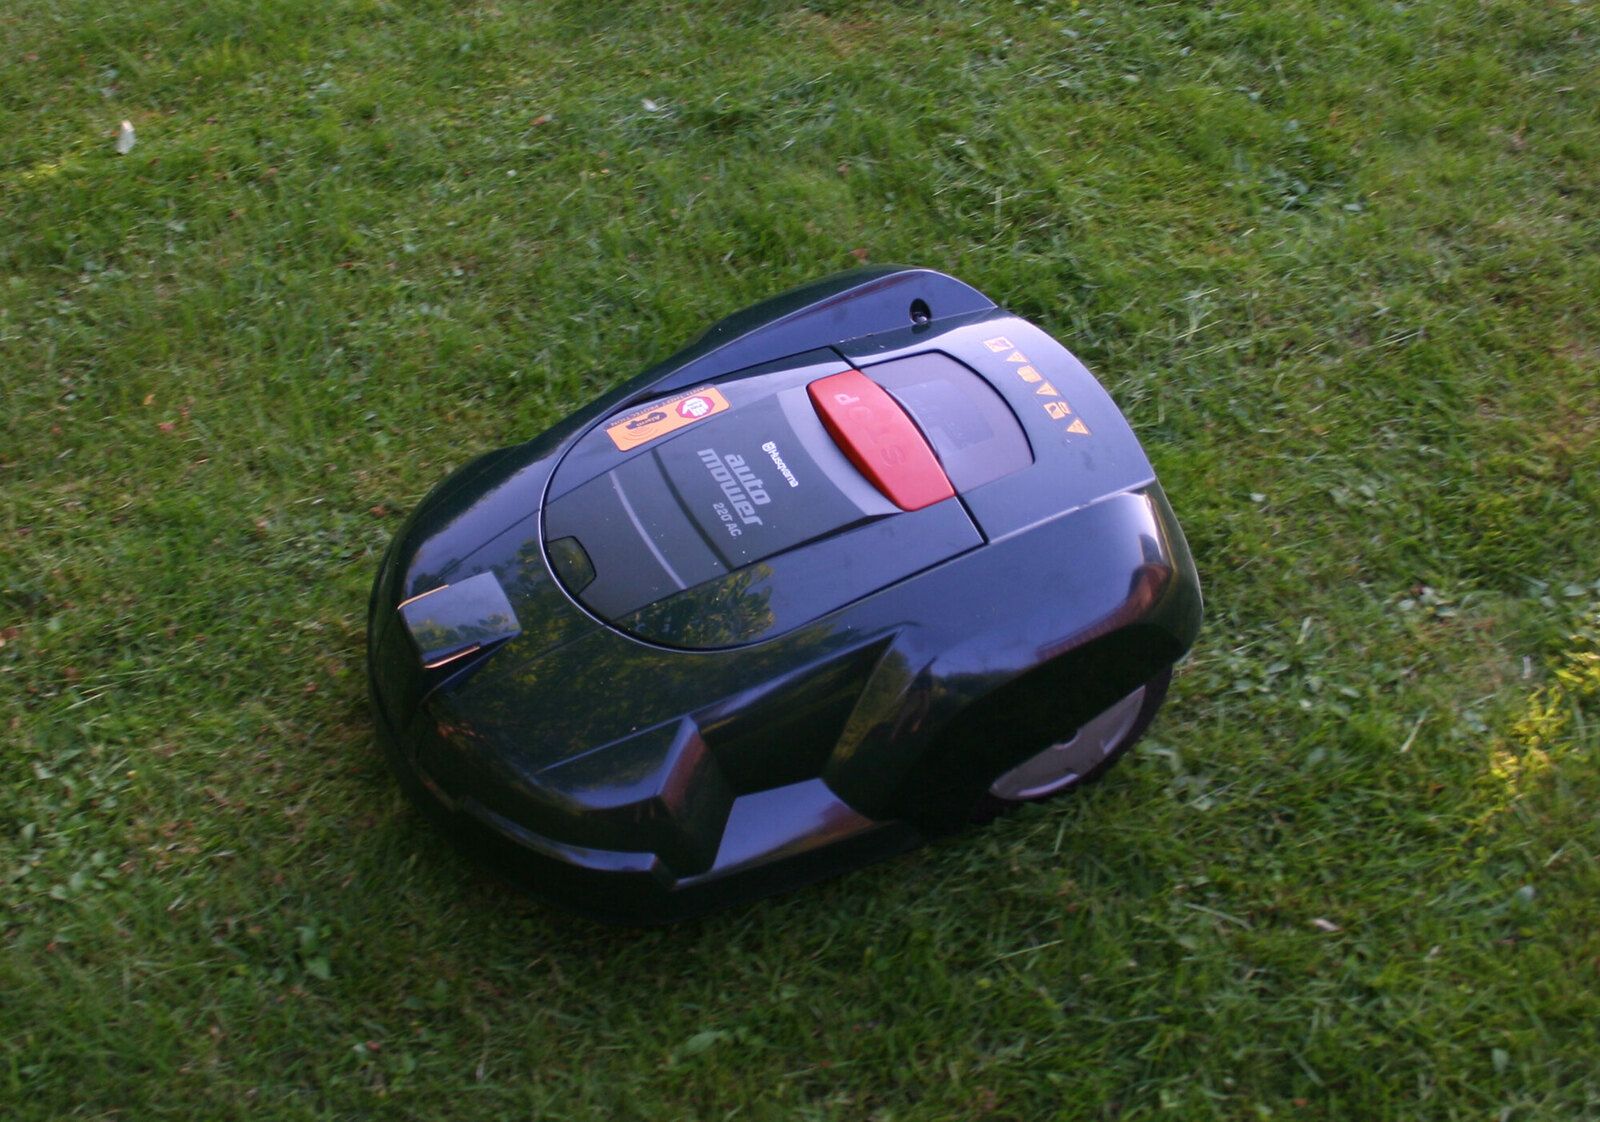
ABS, сделанный для улицы. Печатается так же, требует такого же закрытого корпуса и выдерживает такой же нагрев, но не выцветает и не становится хрупким на солнце, так что это пластик для деталей в саду и всего, что живёт на балконе.
- Создан для солнца: по замерам Polymaker, за два года на улице цвет почти не изменился
- Размягчается при 103 °C и прочнее ABS
- Как и ABS, требует закрытого корпуса и проветривания
- Стоит примерно на треть дороже PLA, PETG или ABS
Данные: Polymaker ASA · Изображение: сделано в CadFlow
Данные: Polymaker ASA · Фото: Denoir, Общественное достояние
Данные: Polymaker ASA · Изображение: сделано в CadFlow
TPU
Термопластичный полиуретан, 95A по Шору
29,99 $ за 0,75 кг
- Сопло
- от 210 до 230 °C
- Стол
- от 25 до 60 °C
- Закрытый корпус
- Не нужен
- Теплостойкость
- Не указана, он мягкий
- Прочность плашмя
- Растягивается в 6,5 раза
- Сушка
- 8 ч при 70 °C
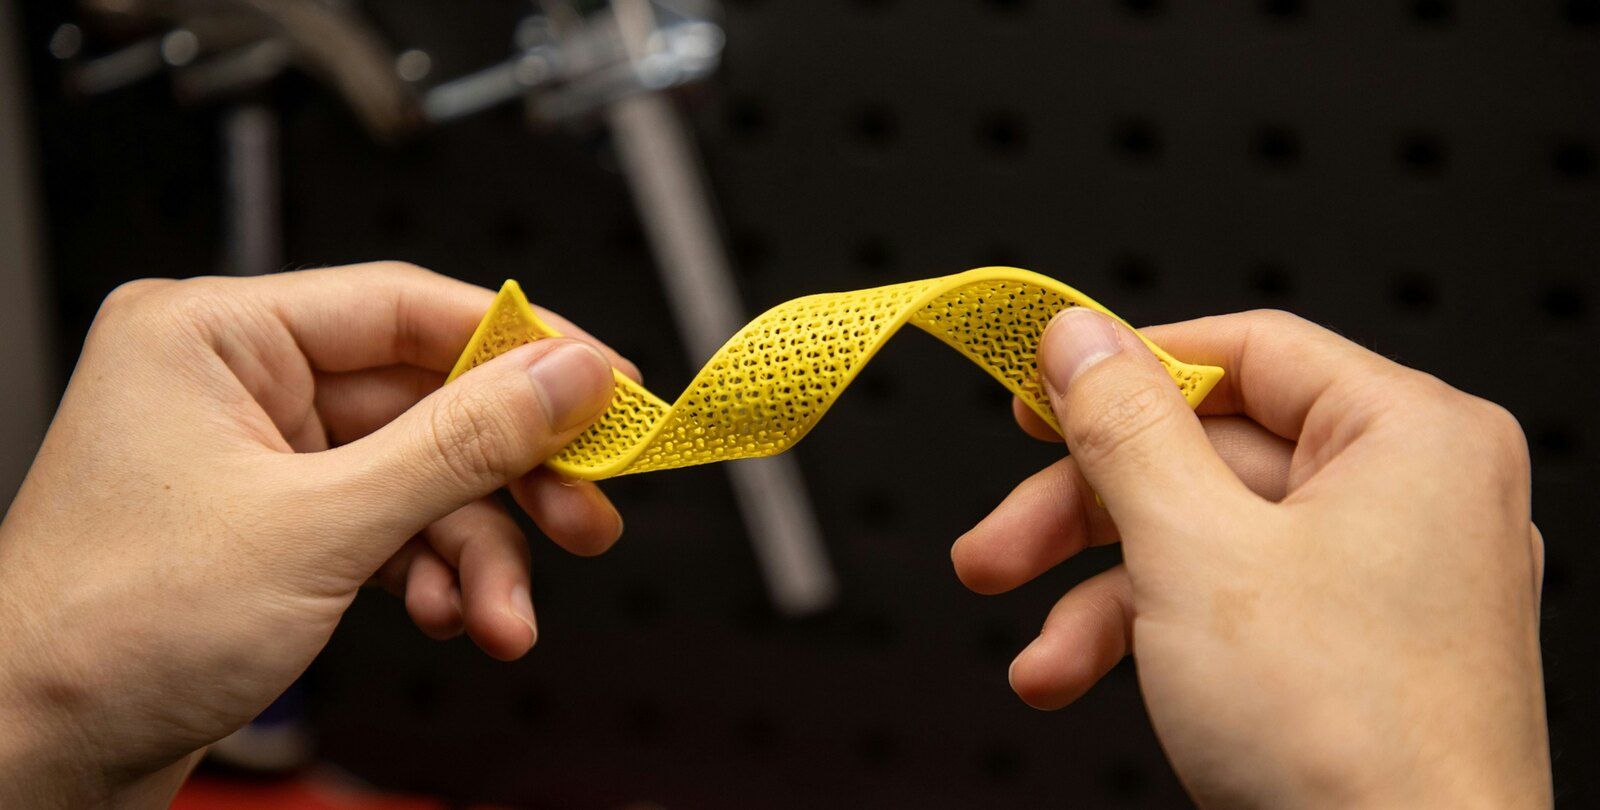
Резиноподобный филамент для деталей, которые гнутся и возвращают форму: чехлы для телефонов, ножки, уплотнители, отбойники и накладки на рукоятки. У этого твёрдость 95A, для TPU довольно высокая, и печатается он при температурах PLA без закрытого корпуса.
- До разрыва растягивается больше чем в шесть раз
- Печатается при температурах PLA, на холодном столе и без закрытого корпуса
- Нужен директ-экструдер: Polymaker не советует принтеры с боуденом
- Впитывает больше влаги, чем любой пластик здесь, кроме нейлона, так что перед печатью его надо сушить
Данные: Polymaker PolyFlex TPU95 · Изображение: сделано в CadFlow
Данные: Polymaker PolyFlex TPU95 · Фото: Snapmaker, Лицензия Unsplash
Данные: Polymaker PolyFlex TPU95 · Изображение: сделано в CadFlow
Нейлон
Полиамид (PA), здесь сополимер нейлона 6 и 6/66
49,99 $ за 0,75 кг
- Сопло
- от 250 до 270 °C
- Стол
- от 25 до 50 °C
- Закрытый корпус
- Нужен
- Теплостойкость
- 111 °C
- Прочность плашмя
- 78 МПа
- Сушка
- 8 ч при 100 °C, затем печать прямо из сушилки
Самый прочный и самый термостойкий из шести, для шестерён, петель и деталей под серьёзной нагрузкой. Подвох в том, что нейлон впитывает воду из воздуха, поэтому его нужно сушить и печатать прямо из сушилки, а у детали, набравшей влагу, остаётся меньше половины прочности.
- Самый прочный из шести: 78 МПа при печати плашмя, в полтора раза больше, чем у PLA
- После отжига размягчается при 111 °C, это лучший результат из шести
- Быстро набирает влагу, поэтому его надо сушить и печатать прямо из сушилки
- Самый дорогой: 49,99 $ за катушку 0,75 кг
Данные: Polymaker PolyMide CoPA · Изображение: сделано в CadFlow
Данные: Polymaker PolyMide CoPA · Фото: Svitlana Lozova, CC BY-SA 4.0
Данные: Polymaker PolyMide CoPA · Изображение: сделано в CadFlow
Сколько стоит одна печать любым из них, покажет наш калькулятор стоимости 3D-печати.
Какие пластики выдерживают нагрев
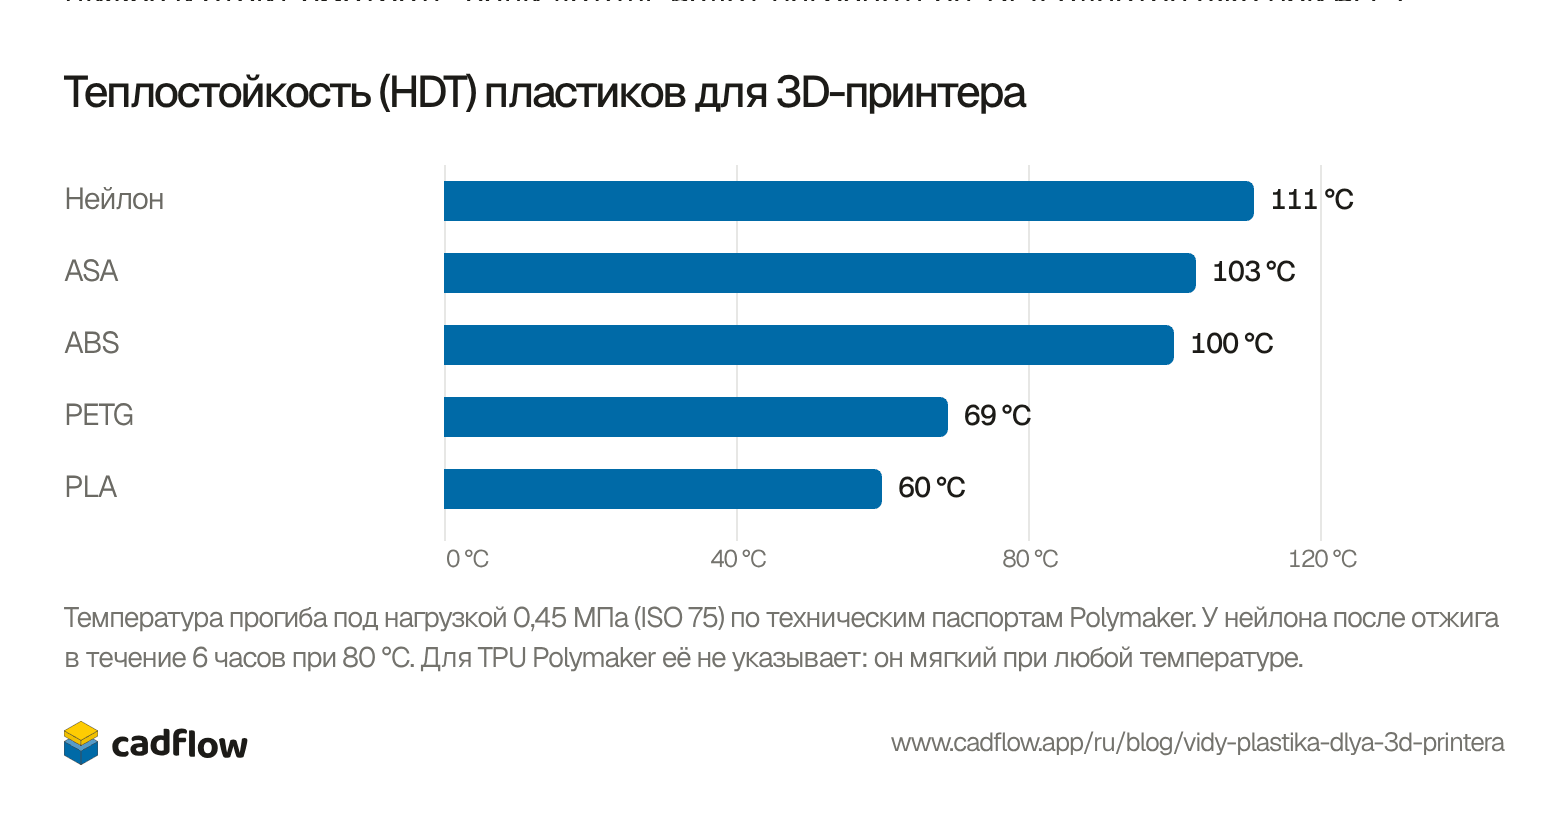
Температура прогиба под нагрузкой (HDT) показывает, при какой температуре испытательный образец под небольшой нагрузкой (0,45 МПа) начинает гнуться. На эту цифру и стоит смотреть, если деталь будет нагреваться. PLA сдаётся уже при 60 °C, PETG при 69 °C, а ABS и ASA держатся примерно до 100 °C.
Показать таблицей
| Пластик | Гнётся при |
|---|---|
| Нейлон | 111 °C |
| ASA | 103 °C |
| ABS | 100 °C |
| PETG | 69 °C |
| PLA | 60 °C |
Прочность зависит от положения детали при печати
Слабее всего напечатанная деталь между слоями, потому что каждый слой сплавляется только с тем, что под ним. Polymaker испытывает каждый материал дважды: образец, напечатанный плашмя, растягивают вдоль слоёв, а напечатанный стоя растягивают поперёк, так что слои отрываются друг от друга. Поперёк слоёв PLA теряет около четверти прочности, нейлон около 40 %, а PETG сохраняет 95 %.
Поэтому крючок, напечатанный стоя, у которого нагрузка отрывает слои друг от друга, может сломаться там, где такой же крючок, напечатанный плашмя, выдержал бы. Поворачивайте деталь так, чтобы нагрузка шла вдоль слоёв, а если так не получается, берите PETG: ему это вредит меньше всех.
Плашмя, растяжение вдоль слоёвСтоя, растяжение поперёк слоёв
Показать таблицей
| Пластик | Прочность при растяжении |
|---|---|
| Нейлон, плашмя | 78 МПа |
| Нейлон, стоя | 45,8 МПа |
| PLA, плашмя | 52,3 МПа |
| PLA, стоя | 40,5 МПа |
| PETG, плашмя | 48 МПа |
| PETG, стоя | 45,7 МПа |
| ASA, плашмя | 43,8 МПа |
| ASA, стоя | 32 МПа |
| ABS, плашмя | 33,4 МПа |
| ABS, стоя | 29,7 МПа |
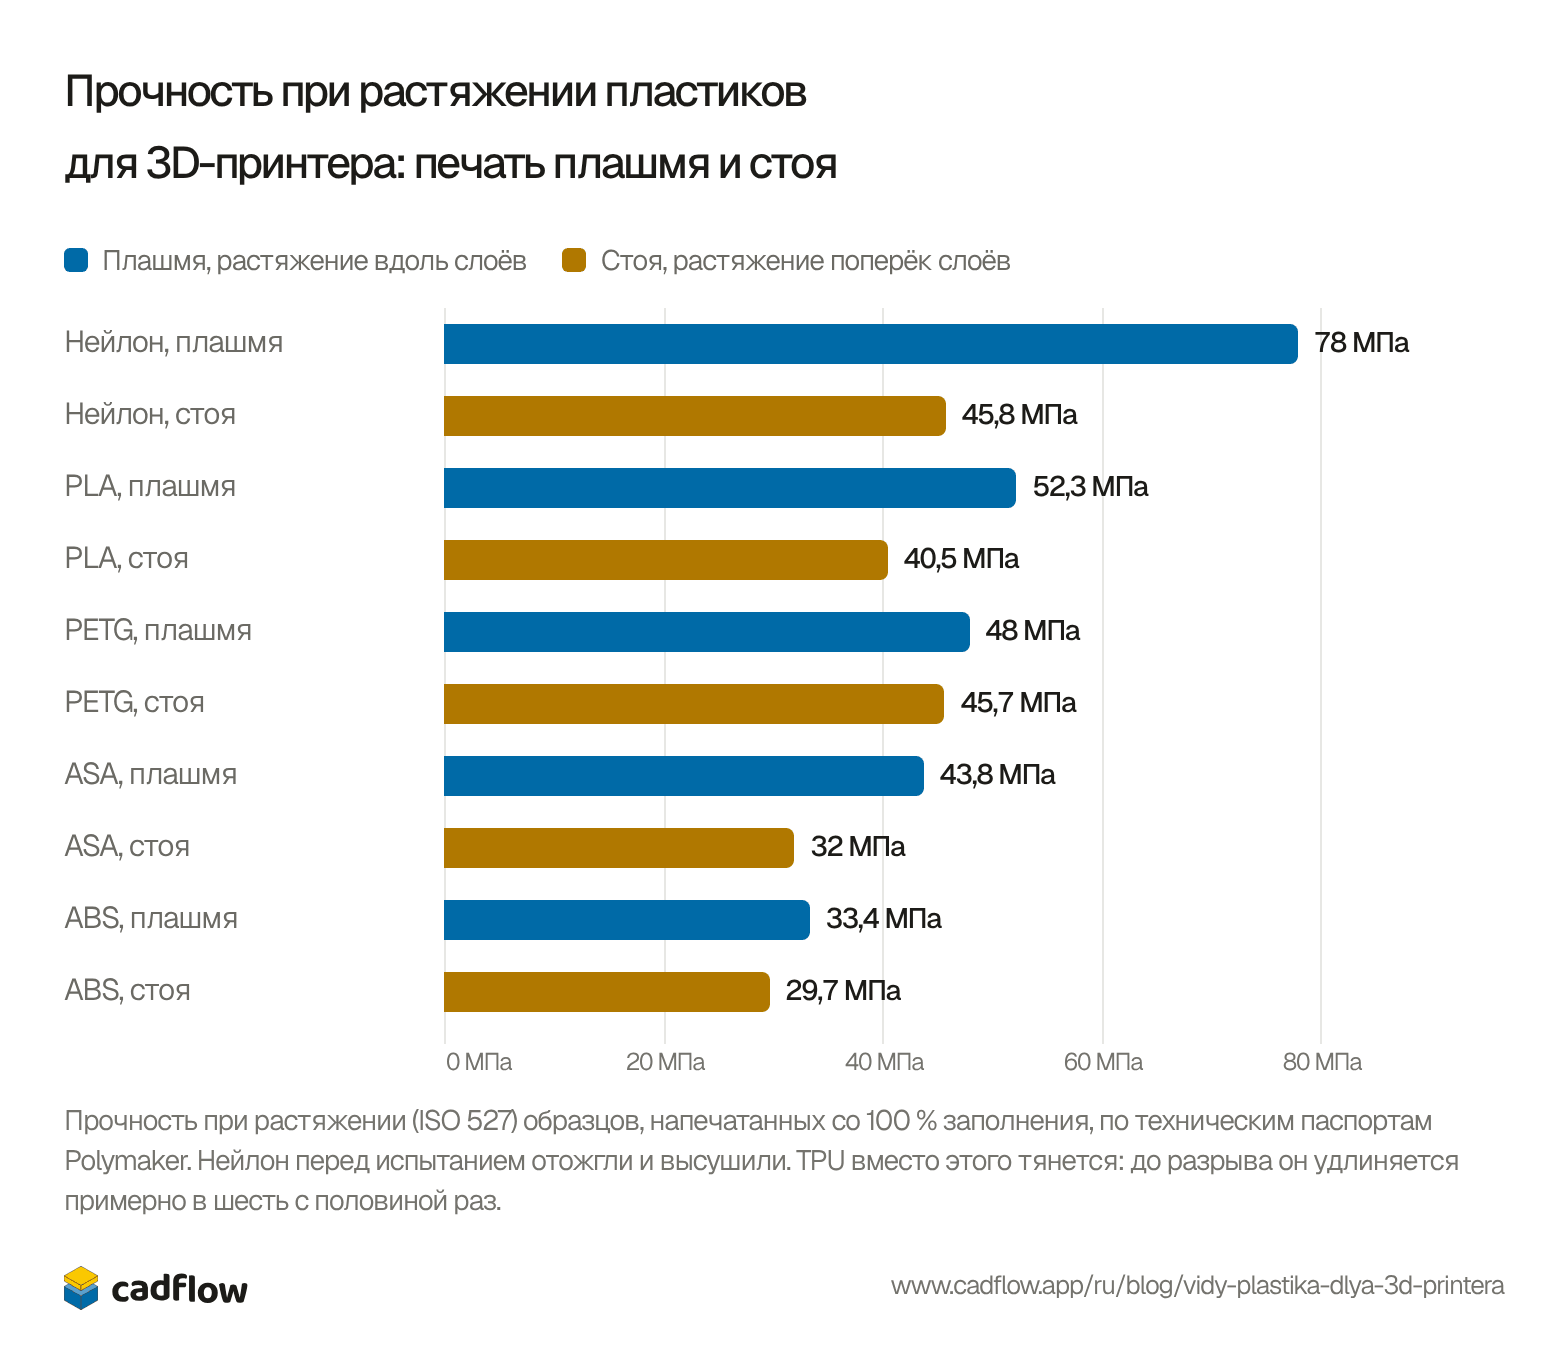
Прочность на разрыв ещё не всё. ABS самый слабый из пяти на этом графике, но в испытании на ударную вязкость с надрезом он держит удар в пять раз лучше PLA и лучше нейлона, пока тот сухой.
Влага, и почему нейлону нужна сушилка
Любой филамент впитывает из воздуха немного влаги, а отсыревший пластик печатается хуже: по словам Polymaker, влажный PETG, например, тянет паутину. Нейлон впитывает намного больше остальных, поэтому в его паспорте сказано сушить его 8 часов при 100 °C и печатать прямо из сушилки. Храните любую катушку в закрытом пакете с влагопоглотителем (силикагелем), пока не начнёте ею печатать.
Показать таблицей
| Пластик | Впитывает влаги |
|---|---|
| Нейлон | 2,82 % |
| TPU | 0,82 % |
| PLA | 0,51 % |
| PETG | 0,51 % |
| ASA | 0,40 % |
| ABS | 0,35 % |
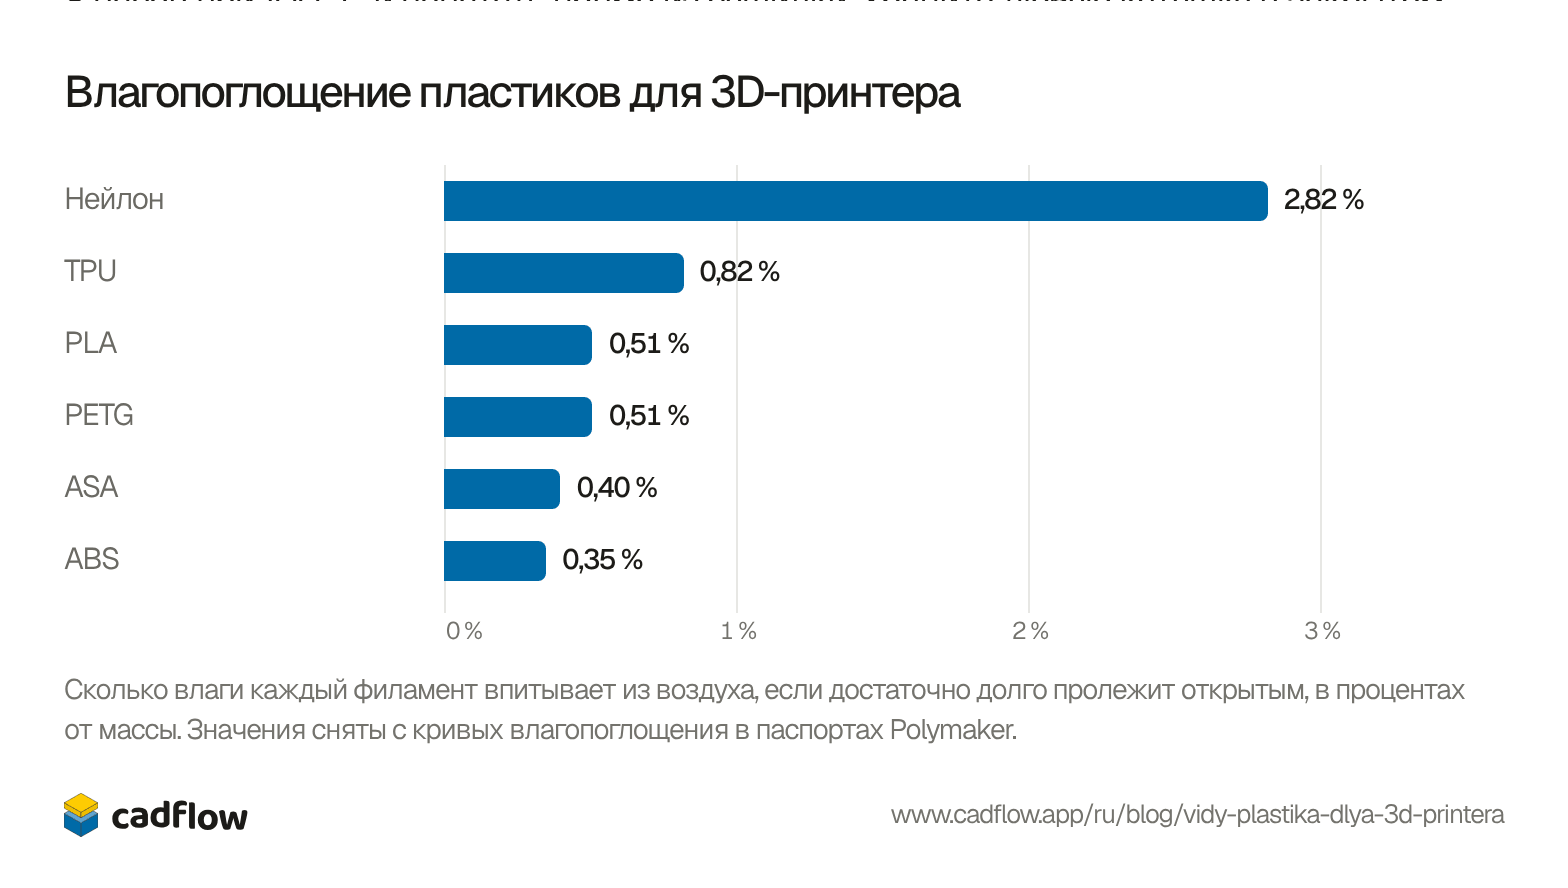


Влага меняет не только печать, но и саму деталь. В Polymaker держали образцы нейлона 48 часов в воде при 60 °C: после этого они выдерживали 34 МПа вместо 78, зато удар с надрезом переносили в четыре раза лучше. Нейлоновая деталь, которая живёт во влажном месте, в итоге слабее, чем говорят цифры для сухого материала, зато лучше держит удары.
Не вошли в список
Многие бренды продают смеси под названиями PLA+, шёлковый PLA (Silk) или матовый PLA. Печатаются они как PLA, но состав и прочность у каждого бренда свои, так что смотрите паспорт конкретного производителя. Поликарбонат (PC) и версии PLA, PETG и нейлона с углеволокном или стекловолокном нужны для более жёстких деталей или для тех, что сильнее нагреваются. Наполненные пластики стачивают латунные сопла, поэтому им нужно сопло из закалённой стали.
Такие детали в CadFlow
Мы делаем CadFlow, 3D-программу для того, что вы строите своими руками. Она показывает сборку пошаговым видео, понятным любому. CadFlow пока не вышел. Если хотите попробовать, запишитесь в лист ожидания.
Частые вопросы
Какой пластик самый прочный?
Из этих шести нейлон: в испытаниях Polymaker 78 МПа при печати плашмя против 52 у PLA и 48 у PETG. При печати стоя нейлон и PETG почти равны: 45,8 и 45,7 МПа.
Безопасен ли PLA для контакта с едой?
Polymaker этого не утверждает: на страницах PLA, PETG, ABS и ASA в его магазине сказано, что у компании нет данных о том, безопасны ли эти материалы для контакта с пищей. Prusament пишет, что сам PLA для пищи безопасен, но не советует раз за разом есть или пить из напечатанных предметов, потому что в мелких трещинах на напечатанной поверхности могут скапливаться бактерии. С этим помогает пищевое покрытие.
Нужен ли закрытый корпус?
Для PLA, PETG и TPU нет. Для ABS и ASA он нужен, чтобы крупные детали не коробило. Паспорт нейлона от Polymaker тоже его требует, хотя на странице магазина сказано, что он не нужен.
Чем ABS отличается от ASA?
Печатаются они почти одинаково и выдерживают почти одинаковый нагрев: 100 и 103 °C. ASA сделан так, чтобы выдерживать солнце: по замерам Polymaker, за два года на улице его цвет почти не изменился. ABS немного дешевле и лучше держит удар, а ASA прочнее на разрыв.
Почему пластик тянет паутину?
Часто потому, что он отсырел. По словам Polymaker, влажный PETG тянет паутину, а в его паспортах для каждого филамента указаны температура и время сушки: от 55 °C для PLA до 100 °C для нейлона.
Откуда взяты цифры?
Из технических паспортов Polymaker на PolyLite PLA, Polymaker PETG, PolyLite ABS, Polymaker ASA, PolyFlex TPU95 и PolyMide CoPA по состоянию на 29 октября 2026 года, а цены и то, для чего, по словам Polymaker, хорош каждый материал, со страниц его магазина. Мы сверили их с паспортами Prusament. Prusament измеряет жёсткость другим методом, поэтому жёсткость мы здесь не сравниваем.
Бесплатные инструменты к статье
- Калькулятор стоимости 3D-печатиСколько стоит печать с учётом филамента, электричества и износа и сколько за неё брать.
- Калькулятор полиспастаДобавьте блоки, потяните верёвку и узнайте, насколько легче станет груз и насколько больше верёвки придётся вытянуть. Блоки тоже можно напечатать.
- Генератор шестерёнПрямозубые шестерни с настоящим эвольвентным профилем и парное колесо к ним. Посмотрите, как пара вращается, и скачайте STL, SVG или DXF.
История статьи
- Опубликовано
Читайте также

Сопла для 3D-принтера: диаметры, материалы и какое выбрать

Виды 3D-принтеров: FDM, фотополимерные, SLS, MJF, PolyJet и по металлу

8 самых популярных 3D-принтеров 2027: тест на одной детали


Этот блог ведёт команда, которая делает CadFlow. В CadFlow вы строите проект в 3D и показываете, как всё собирается.
Узнать, как работает CadFlow