Buses d’imprimante 3D : quelle taille et quel matériau choisir

La plupart des imprimantes sont livrées avec une buse de 0,4 mm, et pour la plupart des impressions, c’est la bonne. Changer de diamètre, c’est échanger du détail contre de la vitesse. Le matériau, lui, décide des filaments que vous pouvez imprimer tout court, parce que les filaments chargés en fibres de carbone et les filaments phosphorescents usent une buse en laiton en moins d’une bobine.
Choisir le diamètre de buse
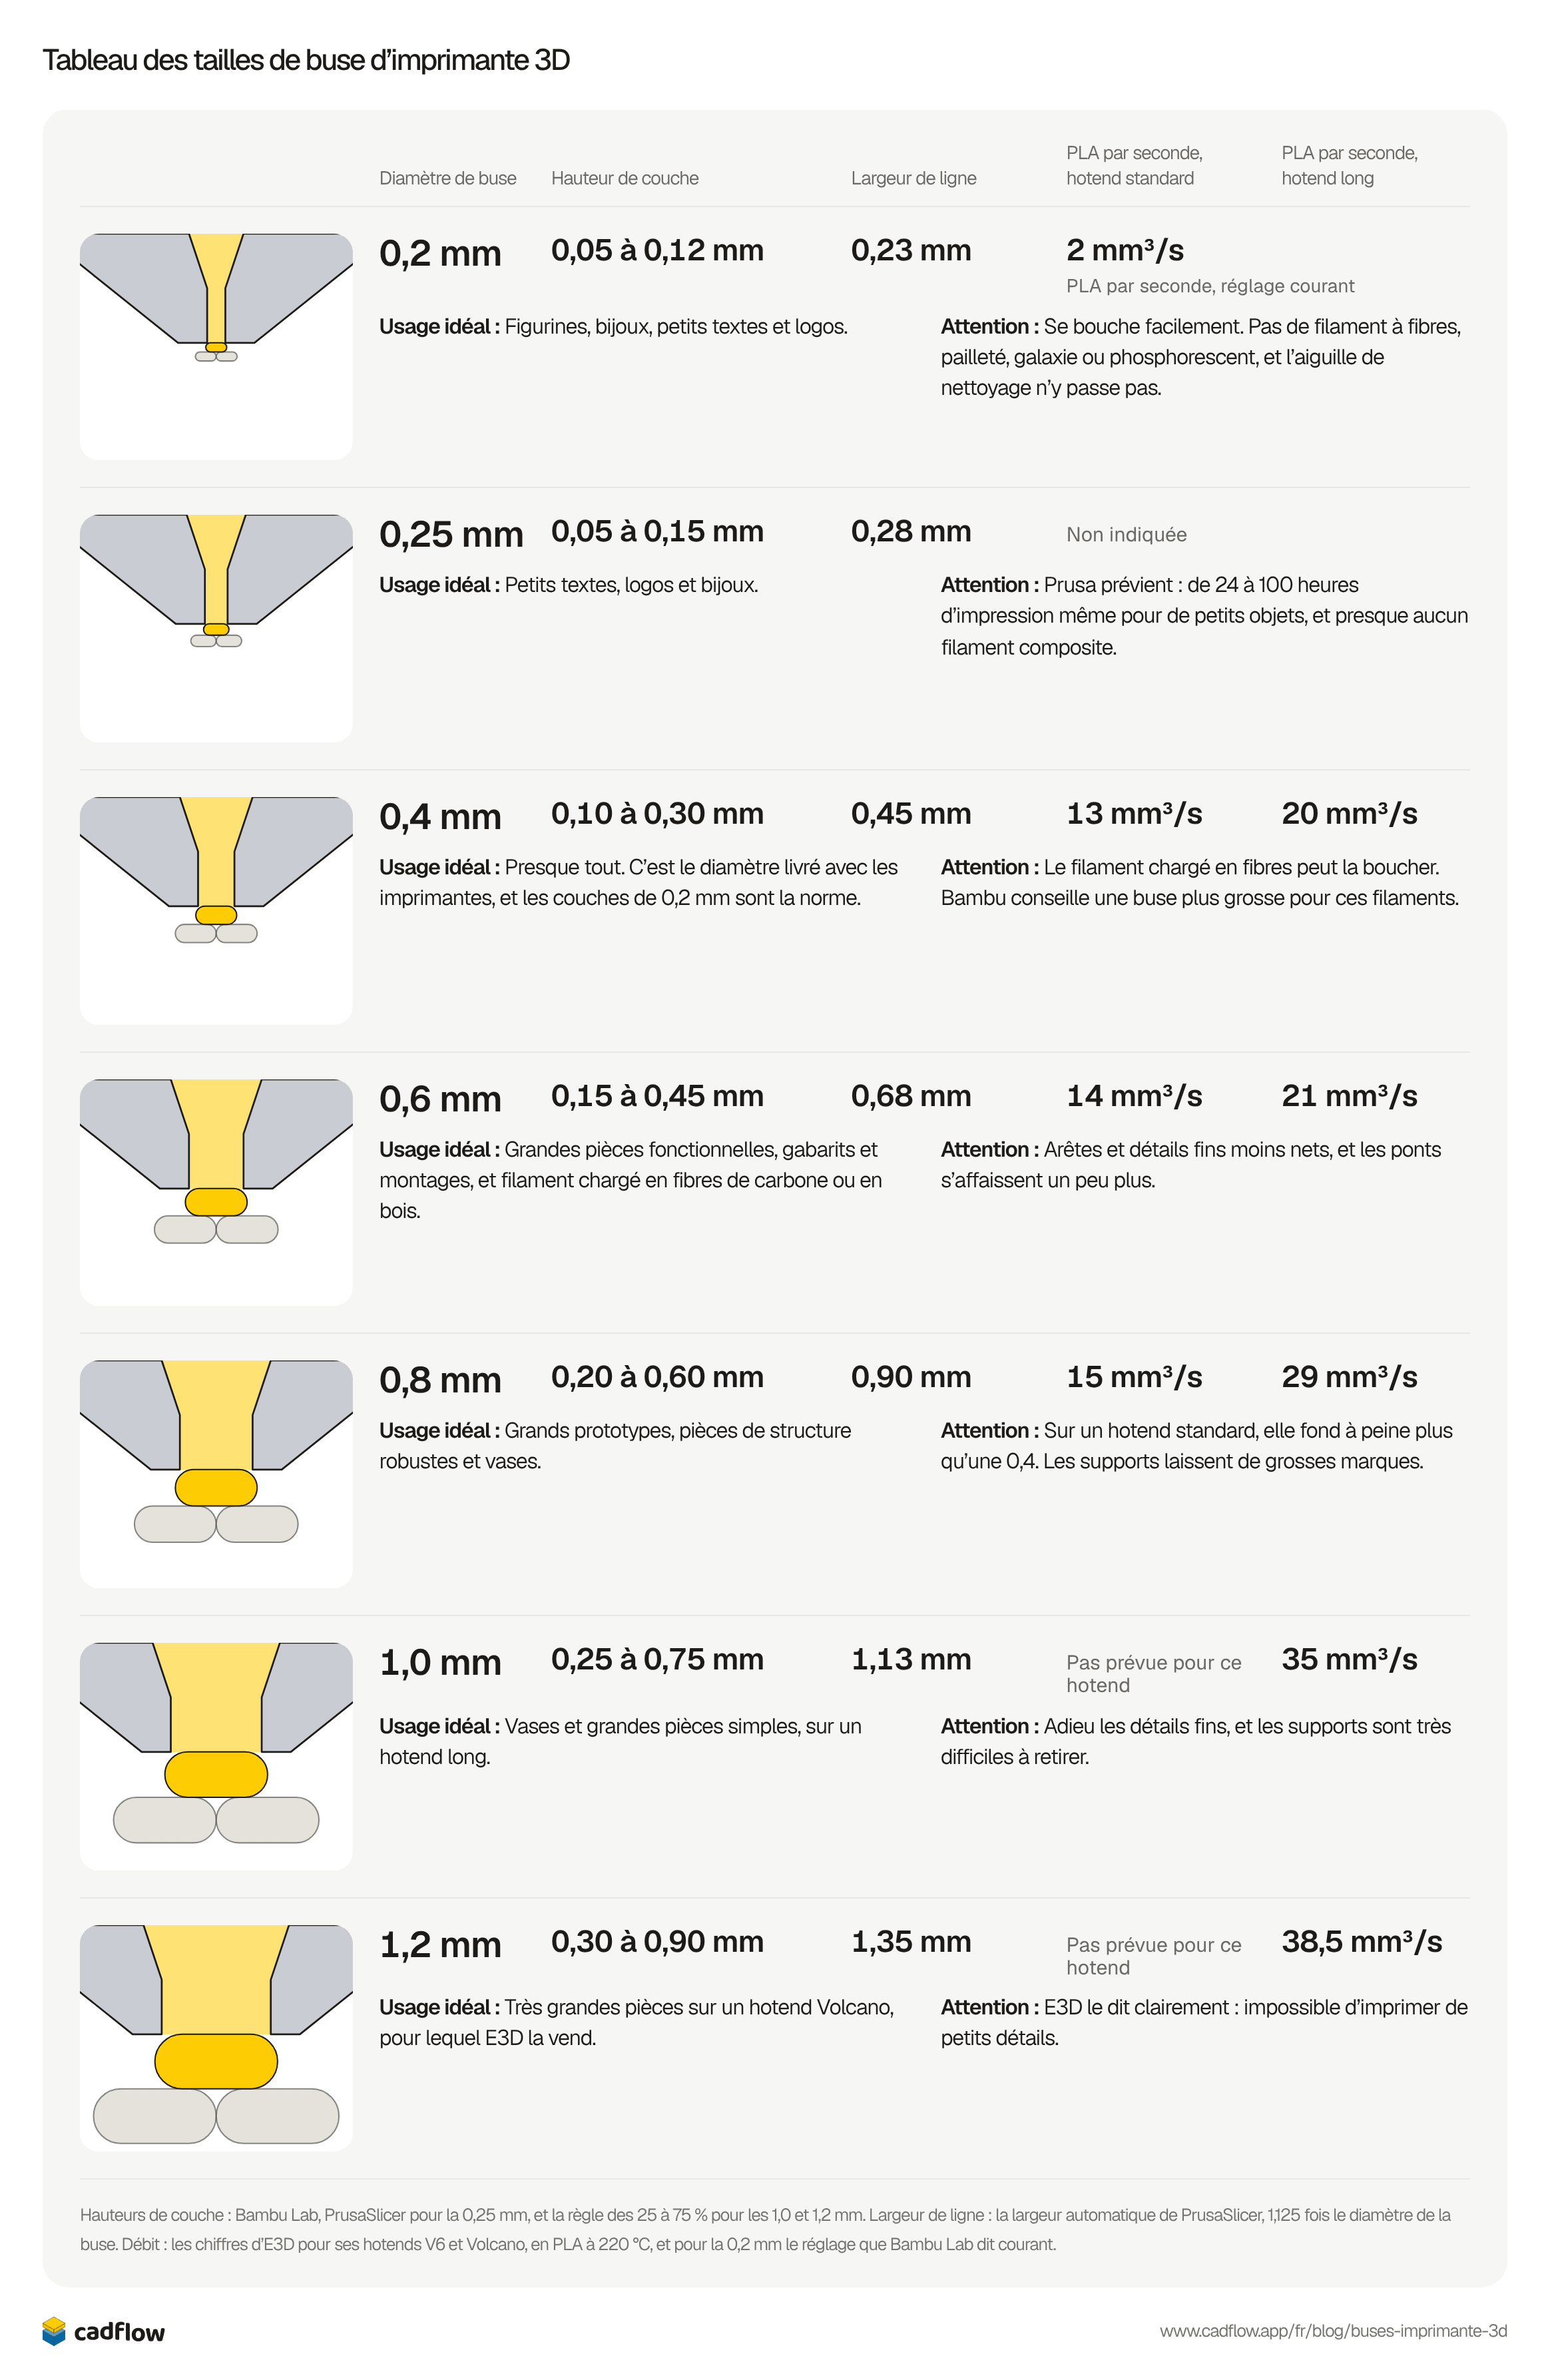
Chaque diamètre a sa plage de hauteurs de couche et dépose une ligne un peu plus large que son trou. Les dessins gardent la même échelle pour tous les diamètres, avec en jaune la ligne en cours d’impression sous la pointe, posée sur la couche précédente.
0,2 mm
- Hauteur de couche
- 0,05 à 0,12 mm
- Largeur de ligne
- 0,23 mm
- PLA par seconde, réglage courant
- 2 mm³/sPLA par seconde, réglage courant
Usage idéal : Figurines, bijoux, petits textes et logos.
Attention : Se bouche facilement. Pas de filament à fibres, pailleté, galaxie ou phosphorescent, et l’aiguille de nettoyage n’y passe pas.
0,25 mm
- Hauteur de couche
- 0,05 à 0,15 mm
- Largeur de ligne
- 0,28 mm
- PLA par seconde
- Non indiquée
Usage idéal : Petits textes, logos et bijoux.
Attention : Prusa prévient : de 24 à 100 heures d’impression même pour de petits objets, et presque aucun filament composite.
0,4 mm
- Hauteur de couche
- 0,10 à 0,30 mm
- Largeur de ligne
- 0,45 mm
- PLA par seconde, hotend standard
- 13 mm³/s
- PLA par seconde, hotend long
- 20 mm³/s
Usage idéal : Presque tout. C’est le diamètre livré avec les imprimantes, et les couches de 0,2 mm sont la norme.
Attention : Le filament chargé en fibres peut la boucher. Bambu conseille une buse plus grosse pour ces filaments.
0,6 mm
- Hauteur de couche
- 0,15 à 0,45 mm
- Largeur de ligne
- 0,68 mm
- PLA par seconde, hotend standard
- 14 mm³/s
- PLA par seconde, hotend long
- 21 mm³/s
Usage idéal : Grandes pièces fonctionnelles, gabarits et montages, et filament chargé en fibres de carbone ou en bois.
Attention : Arêtes et détails fins moins nets, et les ponts s’affaissent un peu plus.
0,8 mm
- Hauteur de couche
- 0,20 à 0,60 mm
- Largeur de ligne
- 0,90 mm
- PLA par seconde, hotend standard
- 15 mm³/s
- PLA par seconde, hotend long
- 29 mm³/s
Usage idéal : Grands prototypes, pièces de structure robustes et vases.
Attention : Sur un hotend standard, elle fond à peine plus qu’une 0,4. Les supports laissent de grosses marques.
1,0 mm
- Hauteur de couche
- 0,25 à 0,75 mm
- Largeur de ligne
- 1,13 mm
- PLA par seconde, hotend standard
- Pas prévue pour ce hotend
- PLA par seconde, hotend long
- 35 mm³/s
Usage idéal : Vases et grandes pièces simples, sur un hotend long.
Attention : Adieu les détails fins, et les supports sont très difficiles à retirer.
1,2 mm
- Hauteur de couche
- 0,30 à 0,90 mm
- Largeur de ligne
- 1,35 mm
- PLA par seconde, hotend standard
- Pas prévue pour ce hotend
- PLA par seconde, hotend long
- 38,5 mm³/s
Usage idéal : Très grandes pièces sur un hotend Volcano, pour lequel E3D la vend.
Attention : E3D le dit clairement : impossible d’imprimer de petits détails.
Hauteurs de couche : Bambu Lab, PrusaSlicer pour la 0,25 mm, et la règle des 25 à 75 % pour les 1,0 et 1,2 mm. Largeur de ligne : la largeur automatique de PrusaSlicer, 1,125 fois le diamètre de la buse. Débit : les chiffres d’E3D pour ses hotends V6 et Volcano, en PLA à 220 °C, et pour la 0,2 mm le réglage que Bambu Lab dit courant.
Une buse plus grosse n’est pas toujours plus rapide
Un trou plus gros permet d’imprimer des lignes plus épaisses, mais le plastique doit toujours fondre en chemin, et il fond dans le hotend, pas dans le trou. Les chiffres d’E3D le montrent. Sur son hotend standard, le V6, une buse de 0,8 mm fond 15 mm³ de PLA par seconde, seulement 2 de plus qu’une 0,4. Sur le Volcano, dont le bloc de chauffe et la buse sont plus longs, la même buse de 0,8 mm en fond 29.
E3D V6, un hotend standardE3D Volcano, un hotend long
Afficher en tableau
| Buse | PLA par seconde |
|---|---|
| 0,4 mm sur un V6 | 13 mm³/s |
| 0,6 mm sur un V6 | 14 mm³/s |
| 0,8 mm sur un V6 | 15 mm³/s |
| 0,4 mm sur un Volcano | 20 mm³/s |
| 0,6 mm sur un Volcano | 21 mm³/s |
| 0,8 mm sur un Volcano | 29 mm³/s |
| 1,0 mm sur un Volcano | 35 mm³/s |
| 1,2 mm sur un Volcano | 38,5 mm³/s |
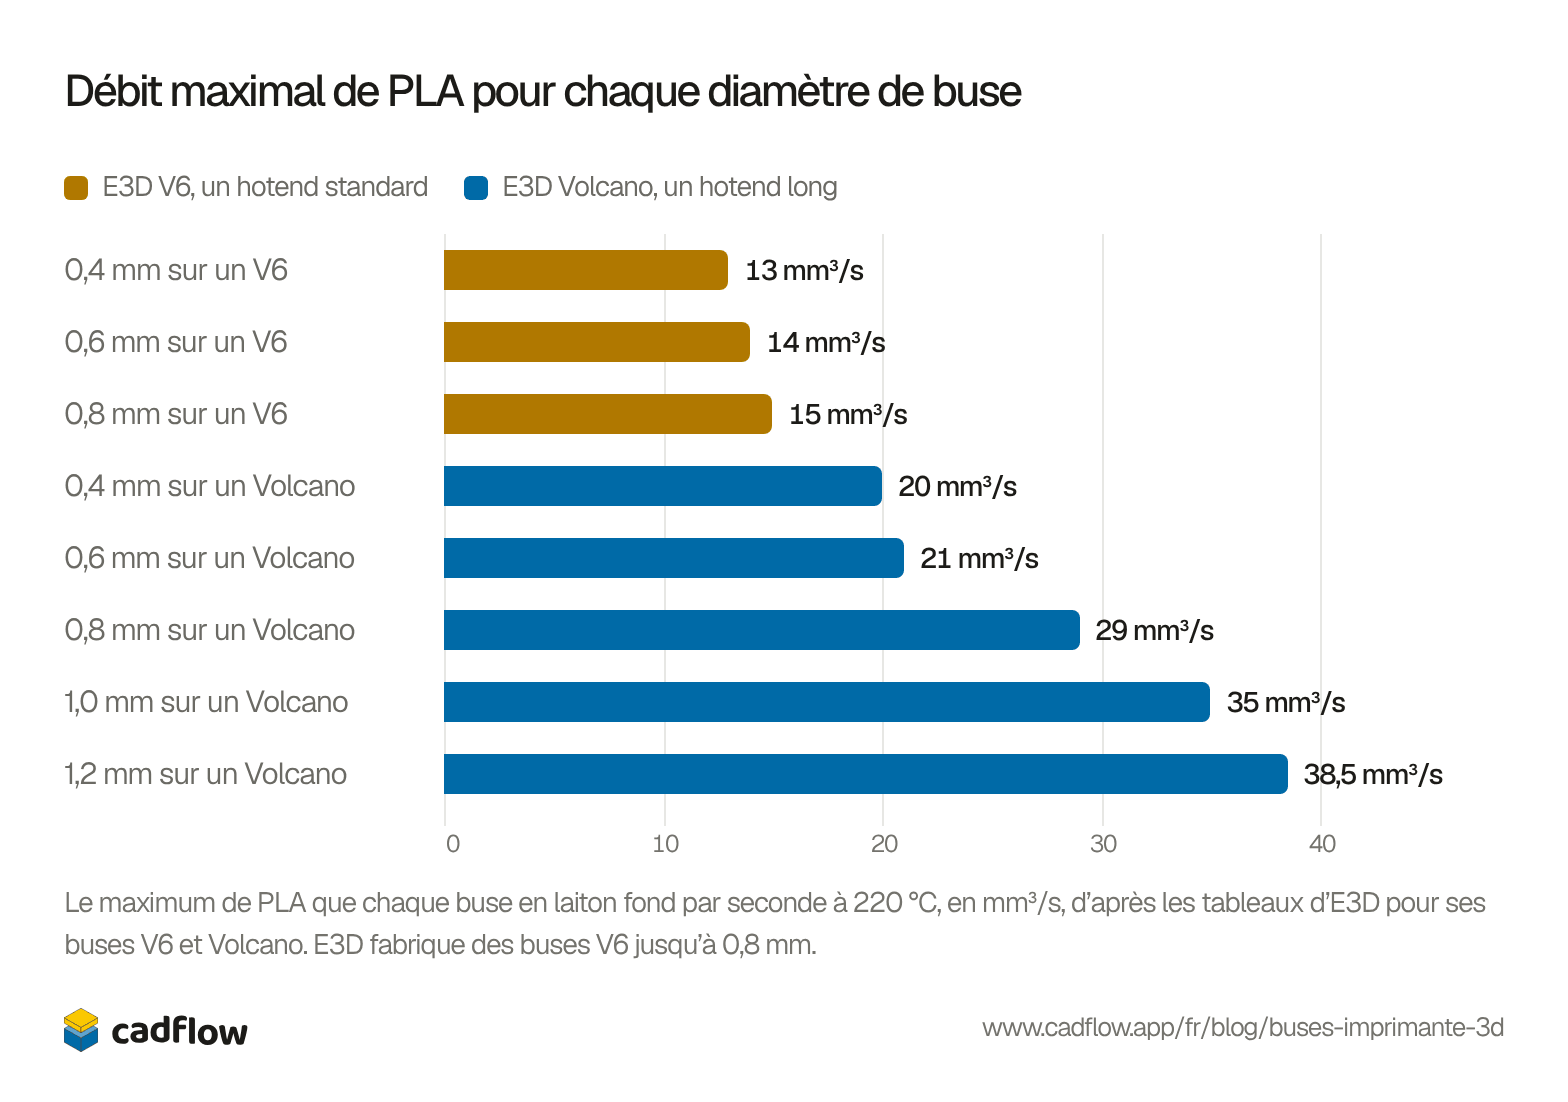
CNC Kitchen a mesuré la même chose avec des buses de 0,6 mm, en comptant combien de plastique chacune pouvait pousser avant que le débit ne tombe 5 % sous la consigne. Le V6 a atteint 15 mm³/s, le Volcano 30, et la buse CHT de Bondtech 40, parce qu’elle divise le plastique en canaux à l’intérieur de la buse, si bien qu’une plus grande part touche le métal chaud.
Avant d’acheter une buse de 0,8 ou 1,0 mm pour gagner en vitesse, vérifiez donc combien votre hotend peut fondre. Quand un utilisateur du forum de Bambu Lab a vu le slicer annoncer 4 heures 16 minutes pour une impression en PETG-CF avec une buse de 0,8 mm, et 3 heures 47 avec une 0,6, le support de Bambu a répondu qu’une buse plus grosse n’est pas forcément plus rapide, parce que c’est le débit du filament qui fixe la limite. Passer à la 0,6 est le choix le plus sûr. Prusa a constaté qu’elle imprime jusqu’à deux fois plus vite qu’une 0,4 avec presque le même rendu, et la présente comme la première buse supplémentaire à acheter.
Une buse plus grosse ne rend pas le plastique plus solide
Le guide de Bambu Lab affirme que les buses plus grosses donnent des pièces plus solides. CNC Kitchen l’a vérifié sur une Prusa MK3S, avec des crochets imprimés avec des buses de 0,4 et de 0,8 mm, et a constaté que la résistance suivait la quantité de plastique. Avec des parois de même épaisseur, les cinq versions ont tenu entre 347 et 380 N : la buse plus grosse ne soudait donc pas mieux ses couches.
La buse plus grosse reste gagnante sur le temps. Avec une largeur et une hauteur de couche doublées, une buse de 0,8 mm dépose quatre fois plus de plastique dans le même temps : pour le même temps d’impression, vous obtenez une pièce bien plus lourde et plus solide. Si vous avez besoin de solidité, ajoutez des parois, et utilisez la buse plus grosse pour les imprimer plus vite.
Les matériaux de buse
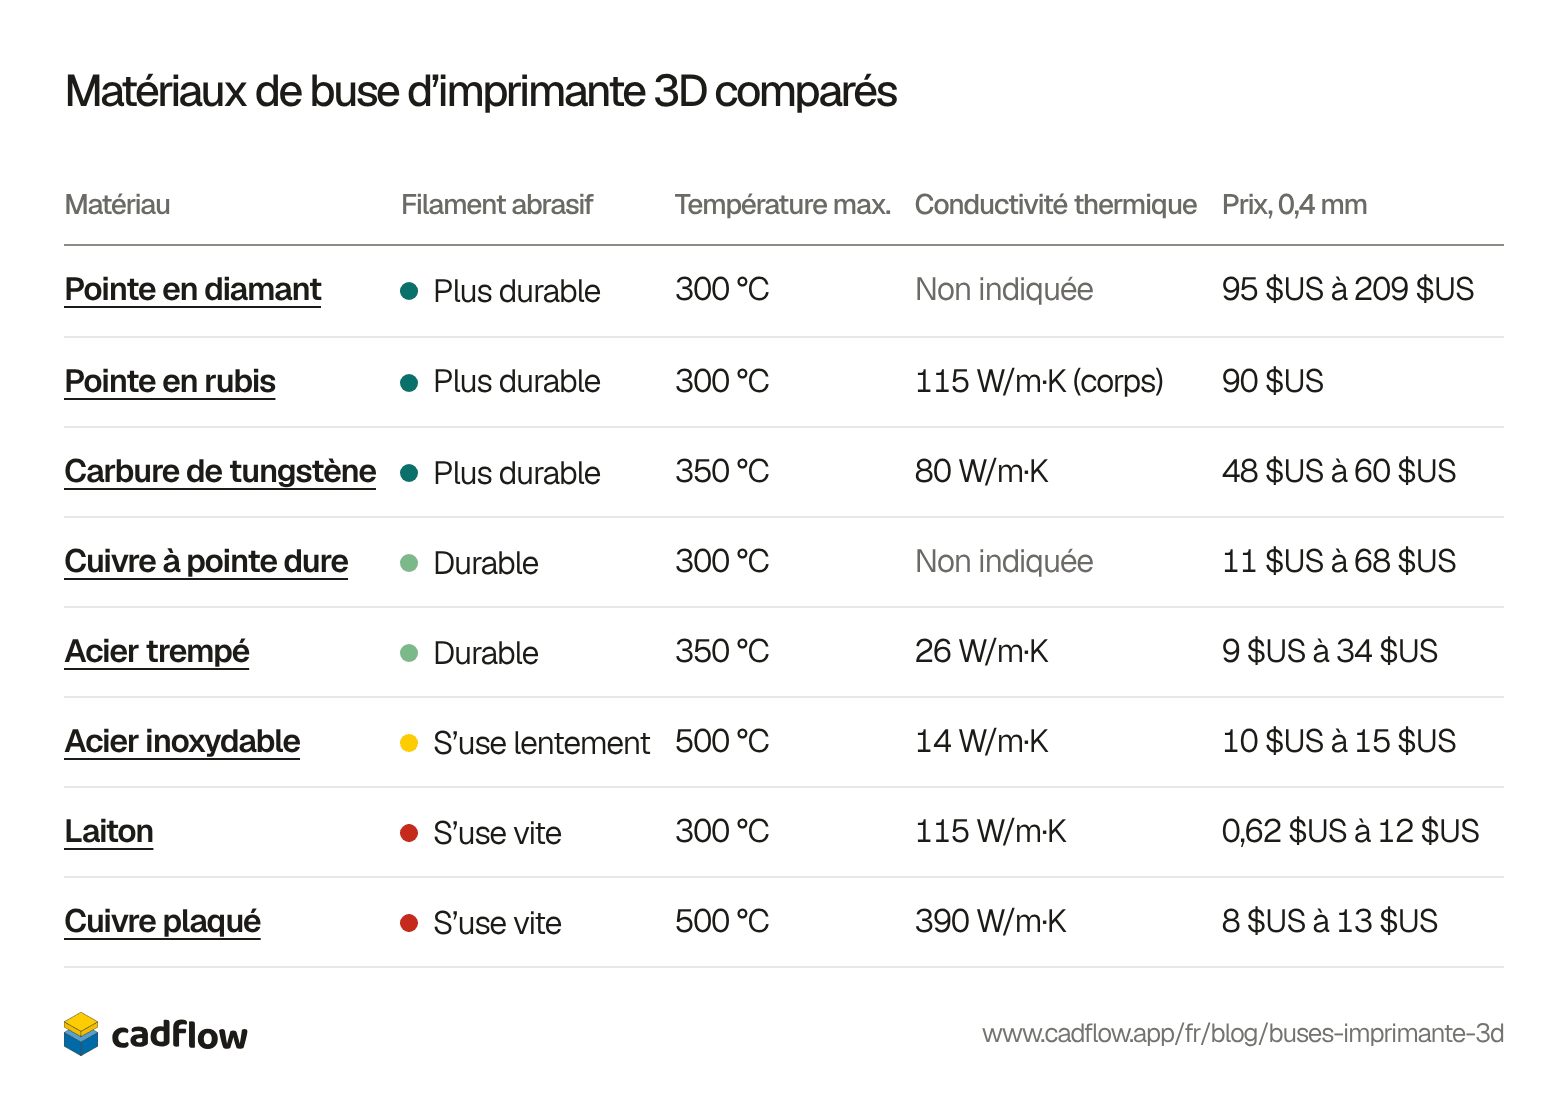
Le matériau décide des filaments qu’une buse accepte et de la température qu’elle supporte. Le laiton est le choix par défaut parce qu’il conduit bien la chaleur, et tous les matériaux plus durs conduisent moins bien la chaleur ou coûtent bien plus cher. C’est pourquoi les buses à la fois dures et rapides à chauffer posent une pointe dure sur un corps en laiton ou en cuivre. Triez le tableau selon ce qui compte pour vous.
| Matériau | Filament abrasif | Température max. | Conductivité thermique | Prix, 0,4 mm |
|---|---|---|---|---|
| Pointe en diamant | Plus durable | 300 °C | Non indiquée | 95 $US à 209 $US |
| Pointe en rubis | Plus durable | 300 °C | 115 W/m·K (corps) | 90 $US |
| Carbure de tungstène | Plus durable | 350 °C | 80 W/m·K | 48 $US à 60 $US |
| Cuivre à pointe dure | Durable | 300 °C | Non indiquée | 11 $US à 68 $US |
| Acier trempé | Durable | 350 °C | 26 W/m·K | 9 $US à 34 $US |
| Acier inoxydable | S’use lentement | 500 °C | 14 W/m·K | 10 $US à 15 $US |
| Laiton | S’use vite | 300 °C | 115 W/m·K | 0,62 $US à 12 $US |
| Cuivre plaqué | S’use vite | 500 °C | 390 W/m·K | 8 $US à 13 $US |
| Matériau | Filament abrasif | Température max. | Conductivité thermique | Prix, 0,4 mm |
|---|---|---|---|---|
| Laiton | S’use vite | 300 °C | 115 W/m·K | 0,62 $US à 12 $US |
| Cuivre plaqué | S’use vite | 500 °C | 390 W/m·K | 8 $US à 13 $US |
| Acier trempé | Durable | 350 °C | 26 W/m·K | 9 $US à 34 $US |
| Acier inoxydable | S’use lentement | 500 °C | 14 W/m·K | 10 $US à 15 $US |
| Cuivre à pointe dure | Durable | 300 °C | Non indiquée | 11 $US à 68 $US |
| Carbure de tungstène | Plus durable | 350 °C | 80 W/m·K | 48 $US à 60 $US |
| Pointe en rubis | Plus durable | 300 °C | 115 W/m·K (corps) | 90 $US |
| Pointe en diamant | Plus durable | 300 °C | Non indiquée | 95 $US à 209 $US |
| Matériau | Filament abrasif | Température max. | Conductivité thermique | Prix, 0,4 mm |
|---|---|---|---|---|
| Acier inoxydable | S’use lentement | 500 °C | 14 W/m·K | 10 $US à 15 $US |
| Cuivre plaqué | S’use vite | 500 °C | 390 W/m·K | 8 $US à 13 $US |
| Carbure de tungstène | Plus durable | 350 °C | 80 W/m·K | 48 $US à 60 $US |
| Acier trempé | Durable | 350 °C | 26 W/m·K | 9 $US à 34 $US |
| Pointe en diamant | Plus durable | 300 °C | Non indiquée | 95 $US à 209 $US |
| Pointe en rubis | Plus durable | 300 °C | 115 W/m·K (corps) | 90 $US |
| Cuivre à pointe dure | Durable | 300 °C | Non indiquée | 11 $US à 68 $US |
| Laiton | S’use vite | 300 °C | 115 W/m·K | 0,62 $US à 12 $US |
Pointe en diamant
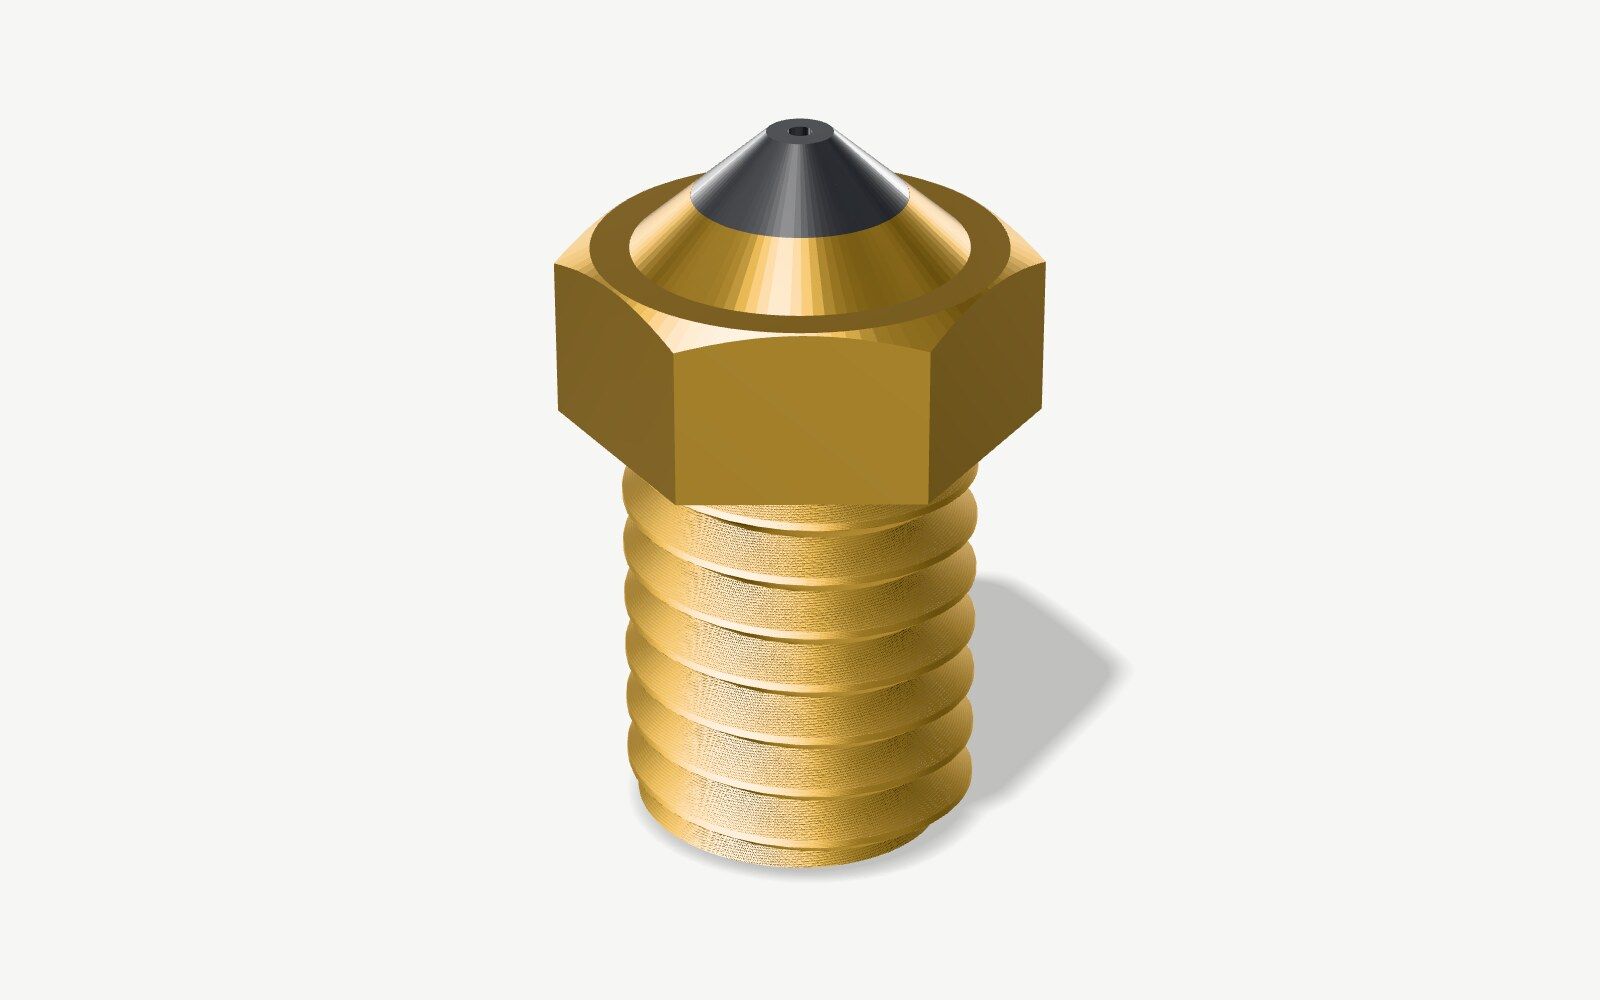
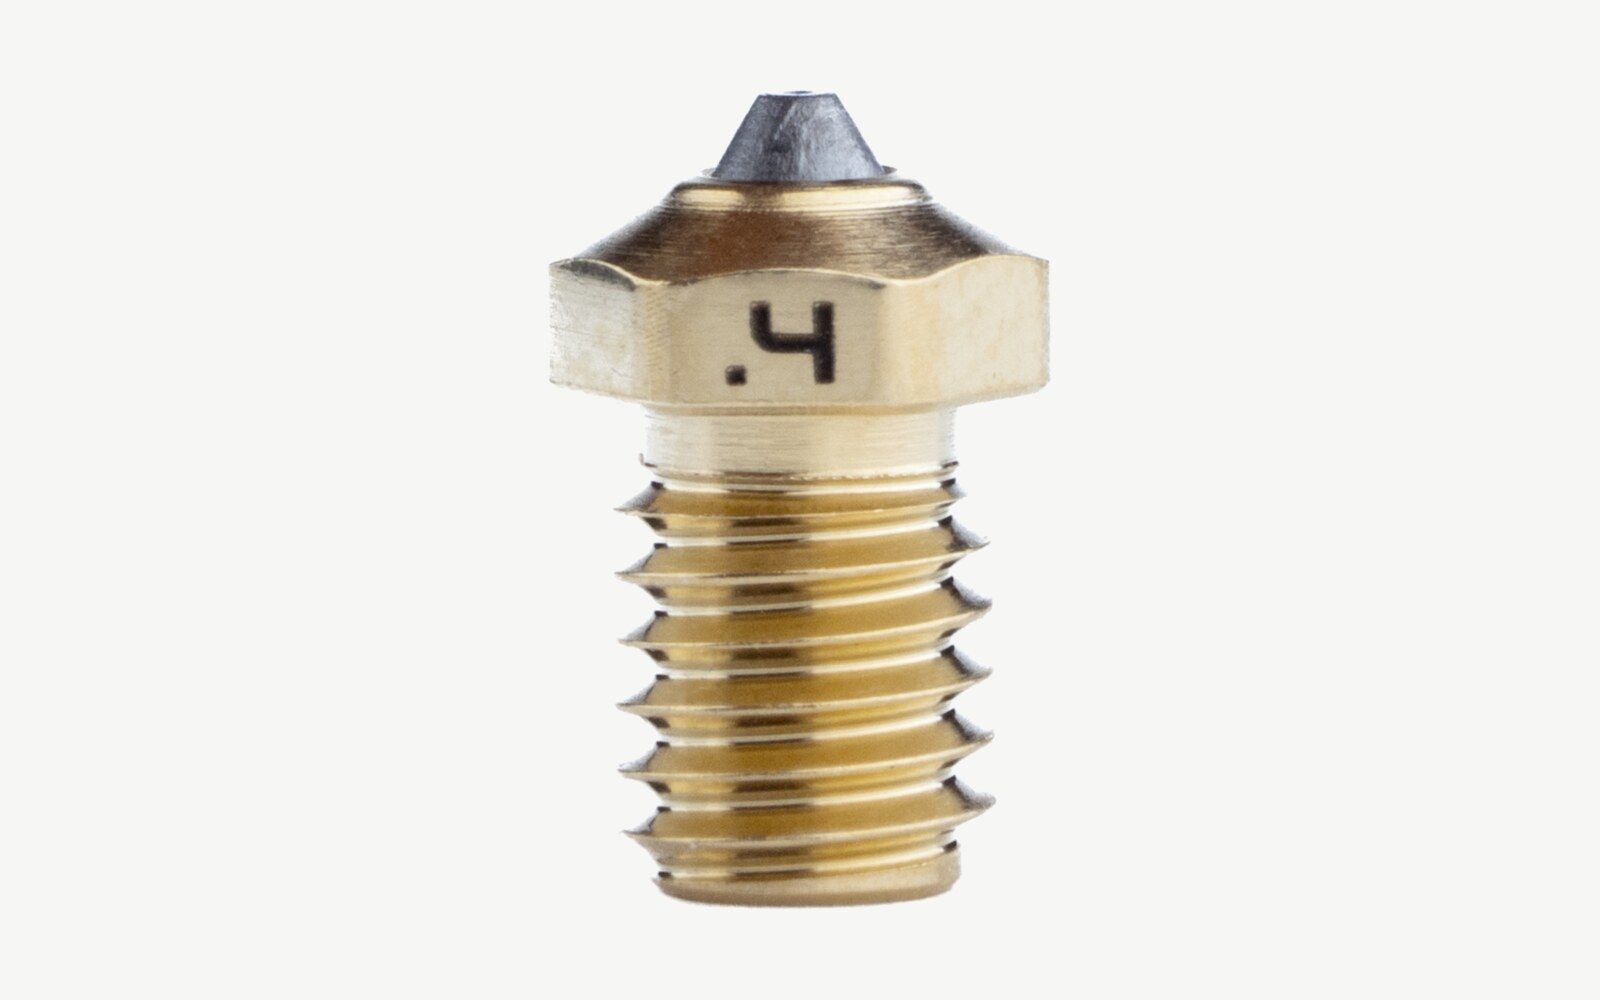
Diamant polycristallin serti dans la pointe d’un corps en métal
De 95 $US à 209 $US pour une buse de 0,4 mm
Usage idéal : Tout filament abrasif, tous les jours
Points forts
- Le matériau de buse le plus dur
- Existe pour presque toutes les imprimantes
Points faibles
- De 95 à 209 $US la buse
- Aucun essai d’usure indépendant pour l’instant
Données : E3D · Image : rendu de notre propre modèle
Données : E3D
Pointe en rubis
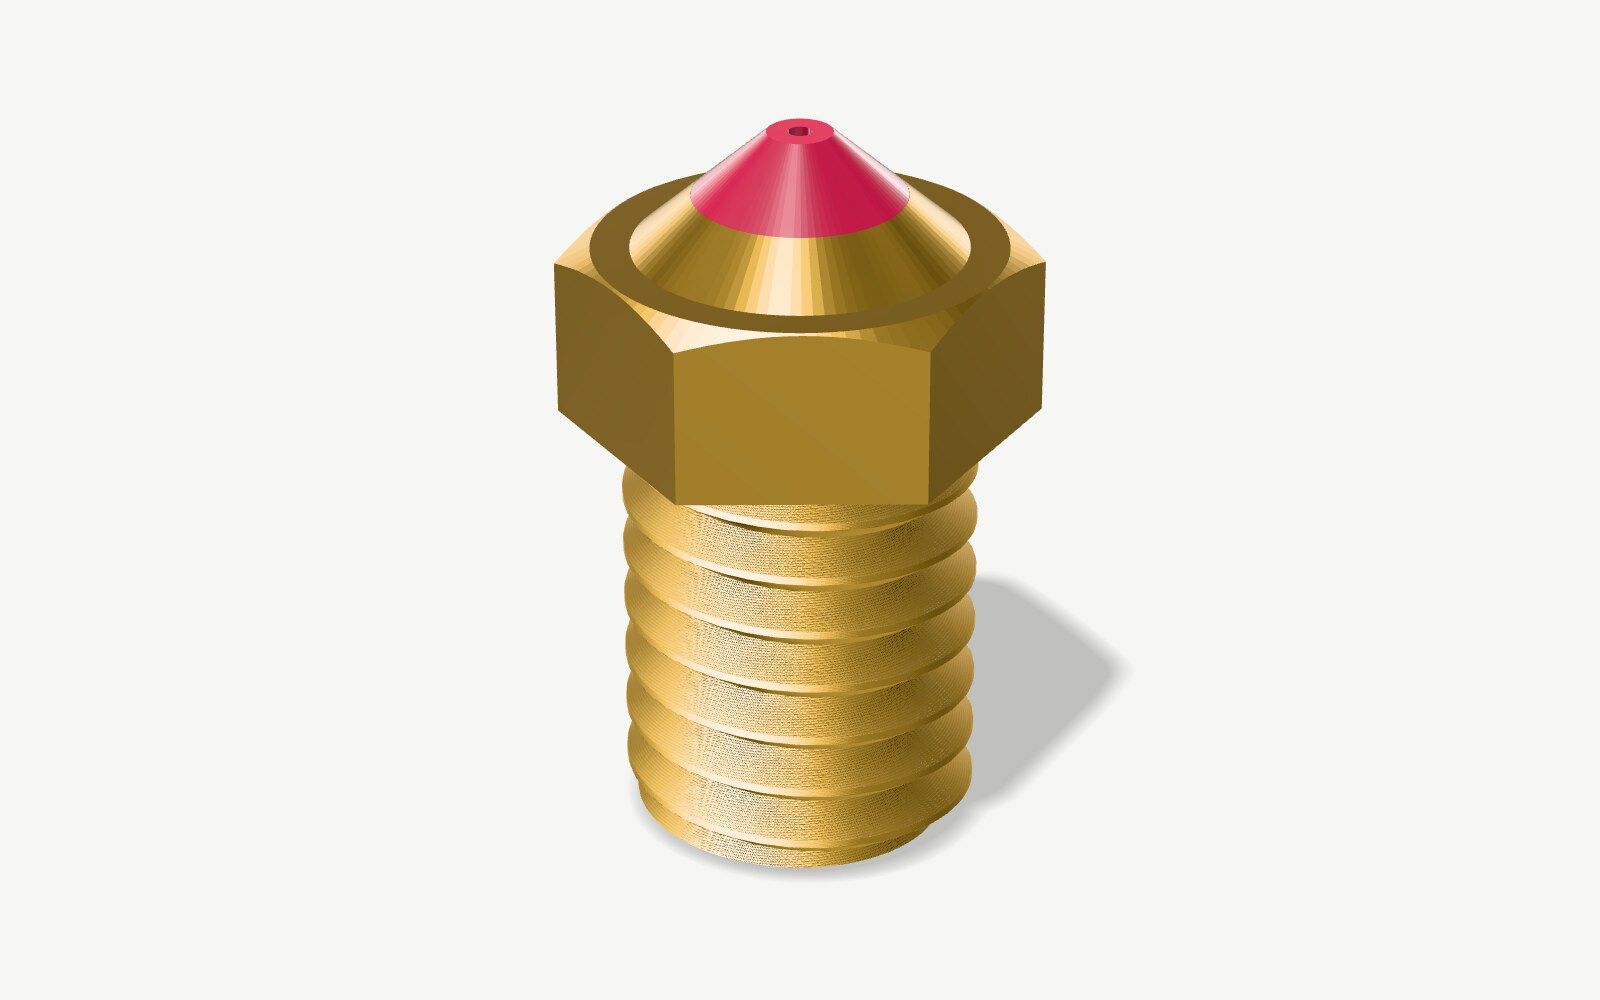
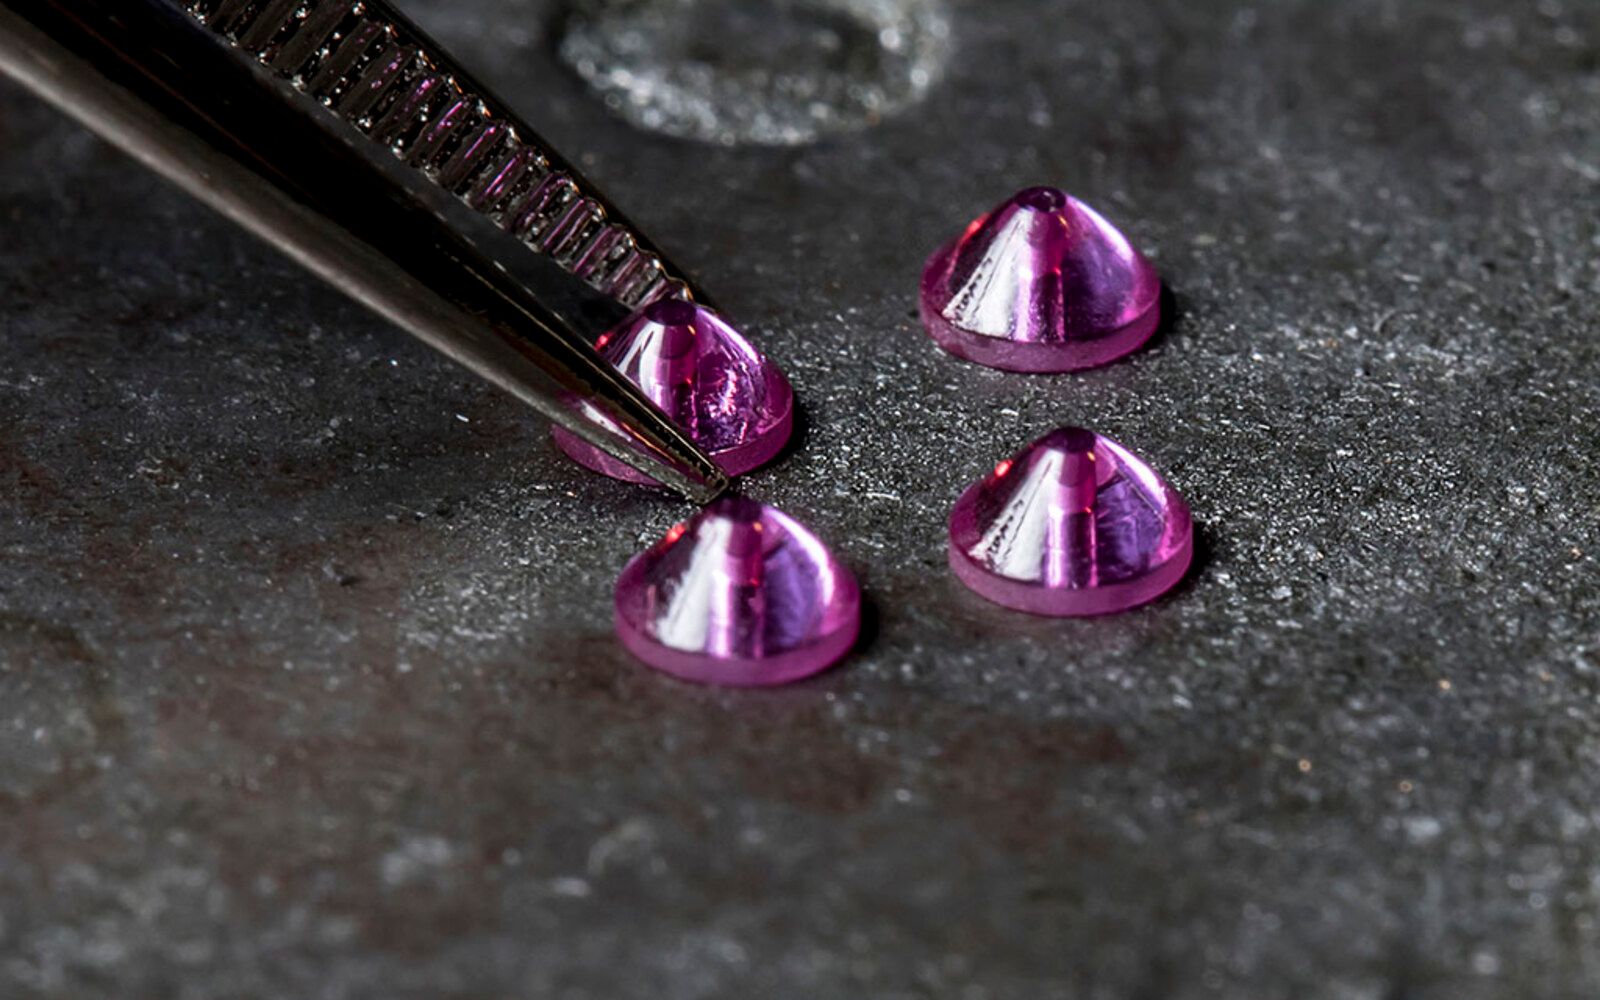
Un corps en laiton avec un rubis serti dans la pointe
90 $US pour une buse de 0,4 mm
Usage idéal : Tout filament abrasif, tous les jours
Points forts
- Aucune usure visible après 8 kg de fibres de carbone dans l’essai d’Olsson
- Le corps en laiton conduit la chaleur comme n’importe quelle buse en laiton
- 500 °C pour la version High Temp
Points faibles
- Le rubis peut se fendre si la buse heurte le plateau
- À partir de 90 $US, et en rupture de stock chez MatterHackers quand nous avons regardé
Données : Olsson · Image : rendu de notre propre modèle
Données : Olsson · Photo : Olsson
Données : Olsson
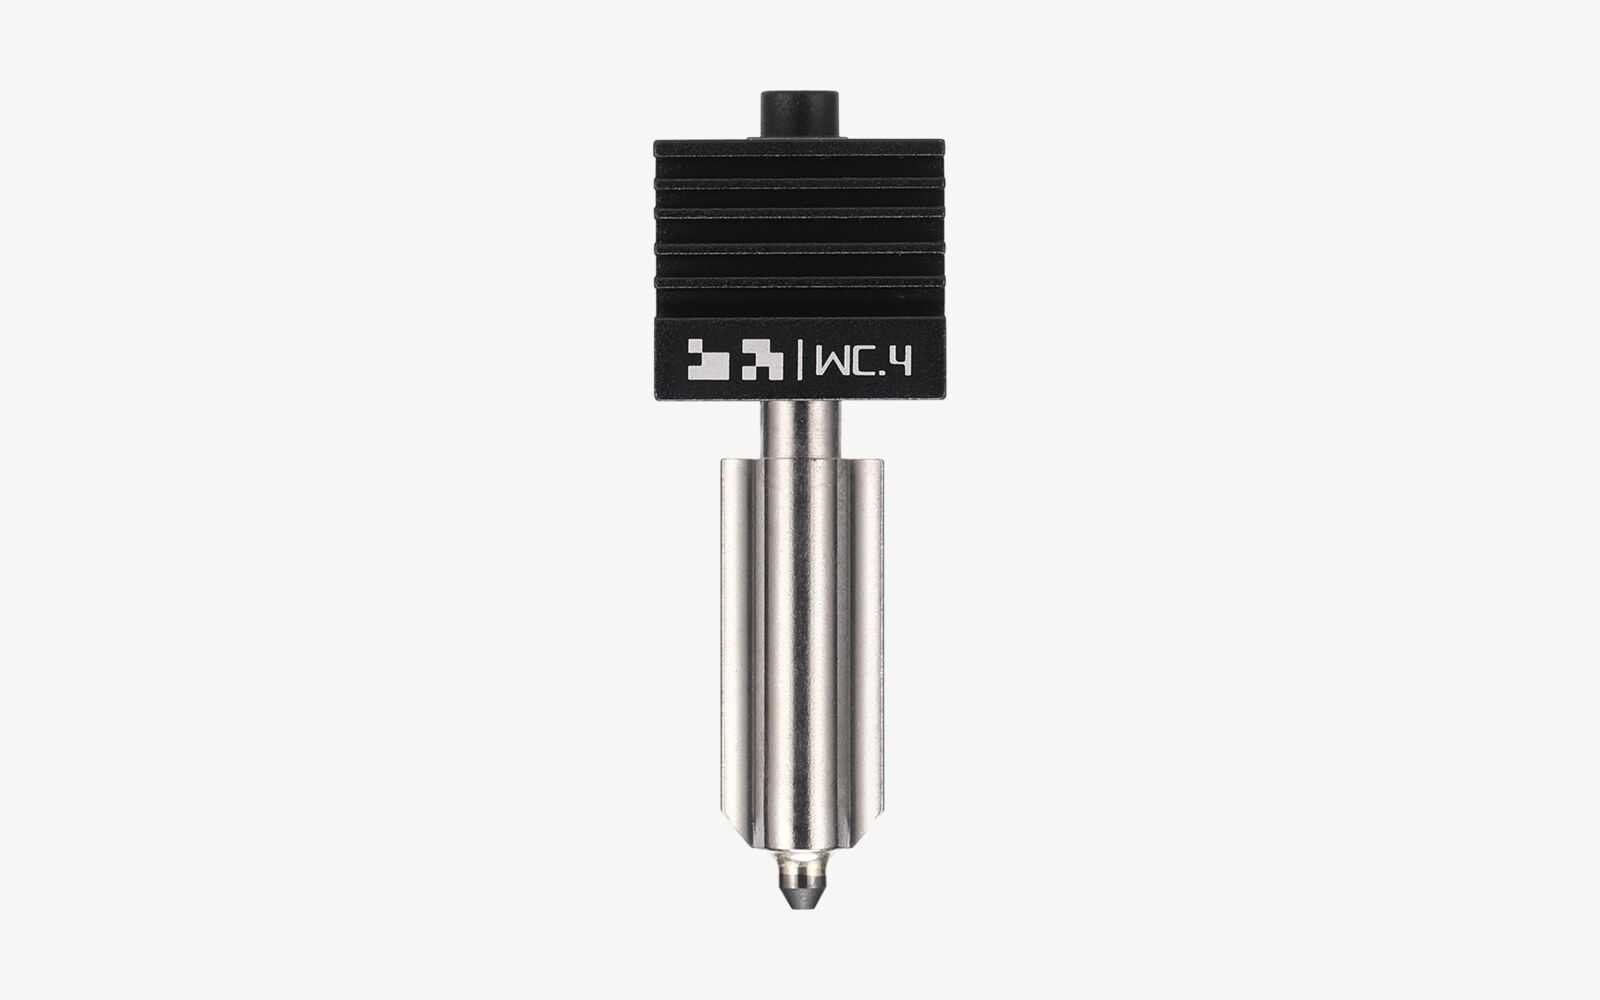
Carbure de tungstène
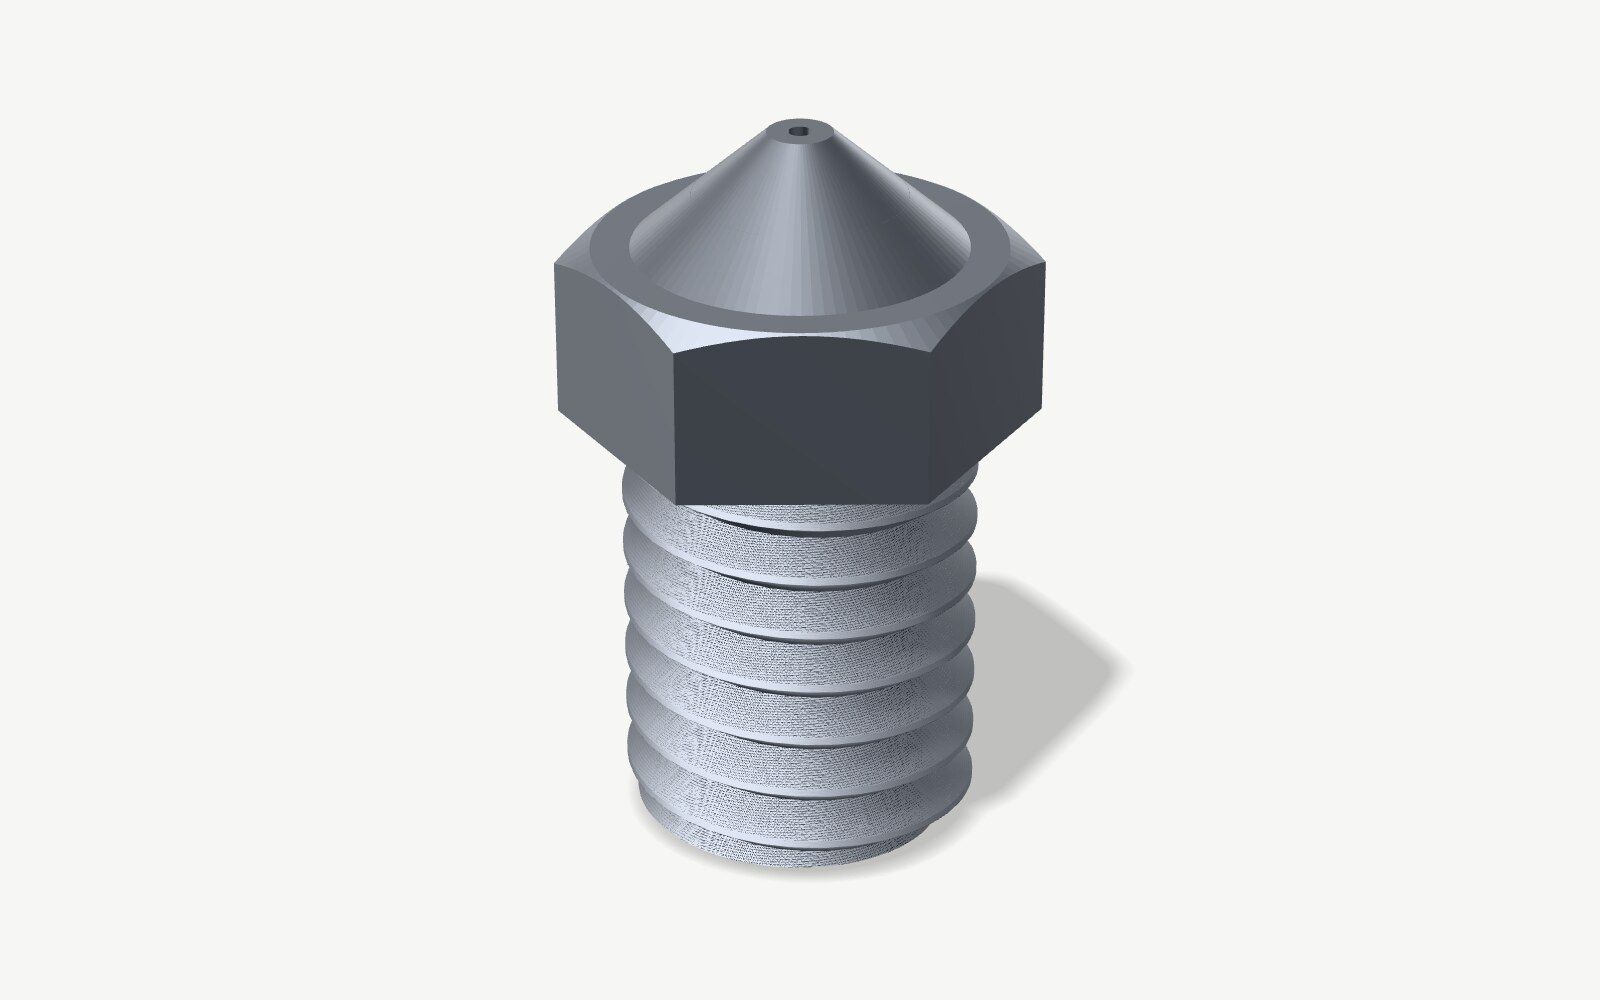
Grains de carbure de tungstène liés par du cobalt
De 48 $US à 60 $US pour une buse de 0,4 mm
Usage idéal : Filament chargé en fibres de carbone ou de verre sur les imprimantes H2 et P2S de Bambu Lab
Points forts
- HRA 90, contre 74 pour l’acier trempé de Bambu
- Conduit la chaleur trois fois mieux que l’acier trempé
Points faibles
- De 48 à 60 $US la buse
- Durée de vie 50 % plus longue selon Bambu, sans essai publié
- Uniquement pour les H2D, H2S, P2S et X2D de Bambu Lab
Données : Bambu Lab · Image : rendu de notre propre modèle
Données : Bambu Lab · Photo : Bambu Lab
Données : Bambu Lab
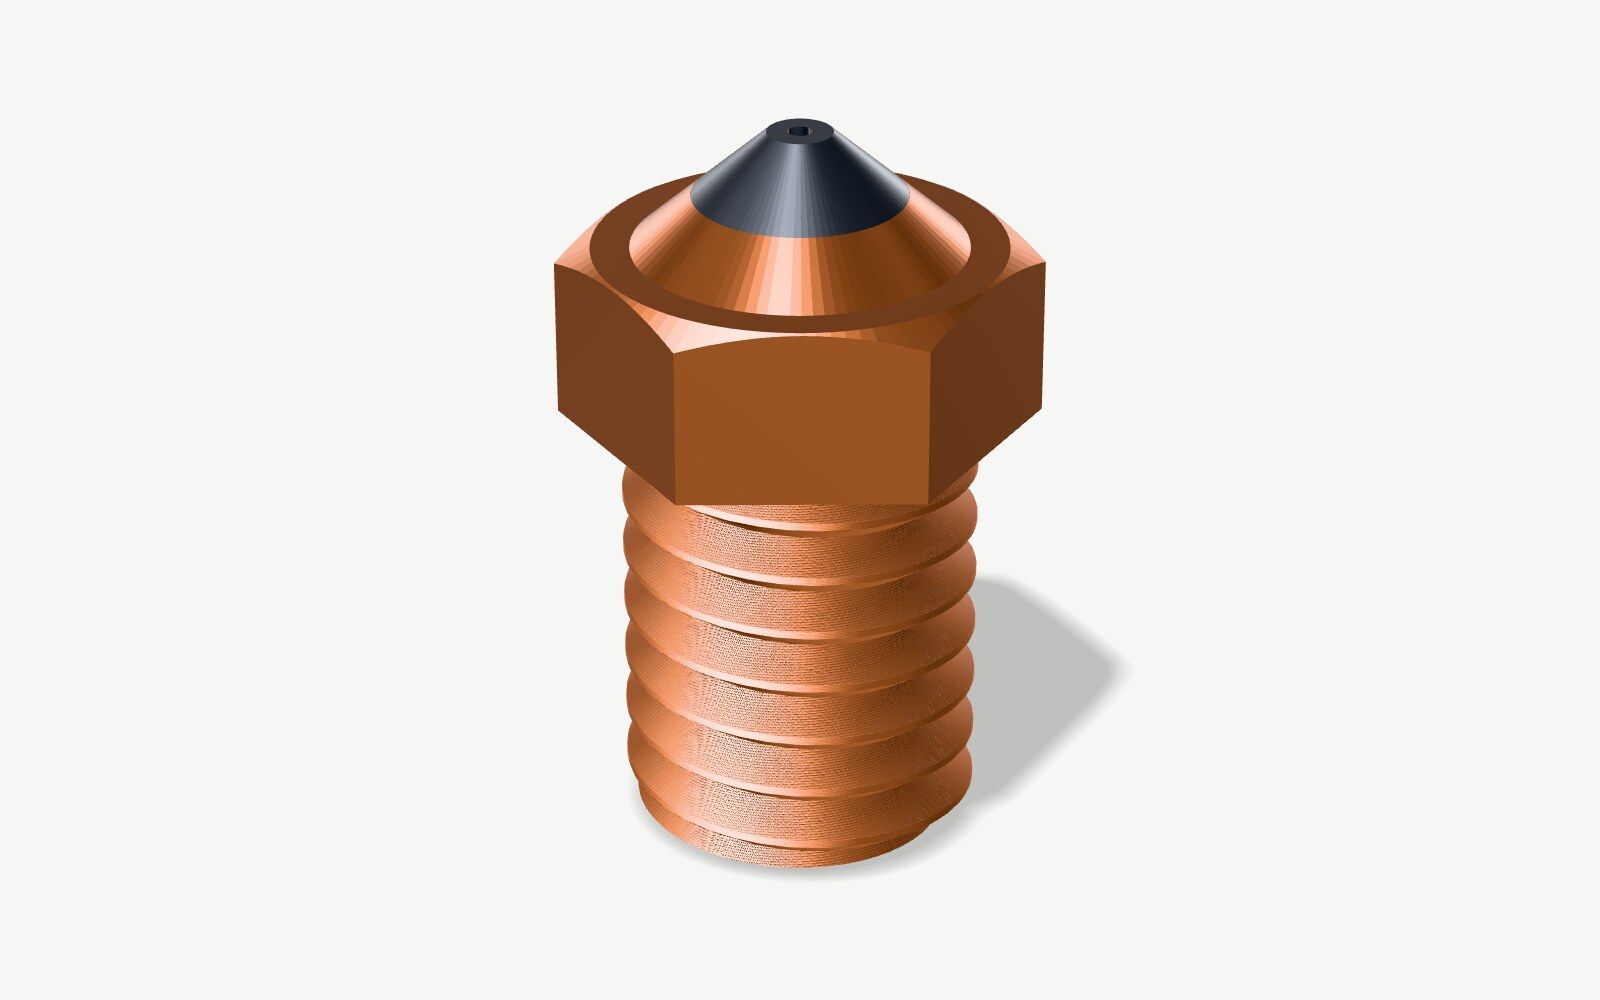
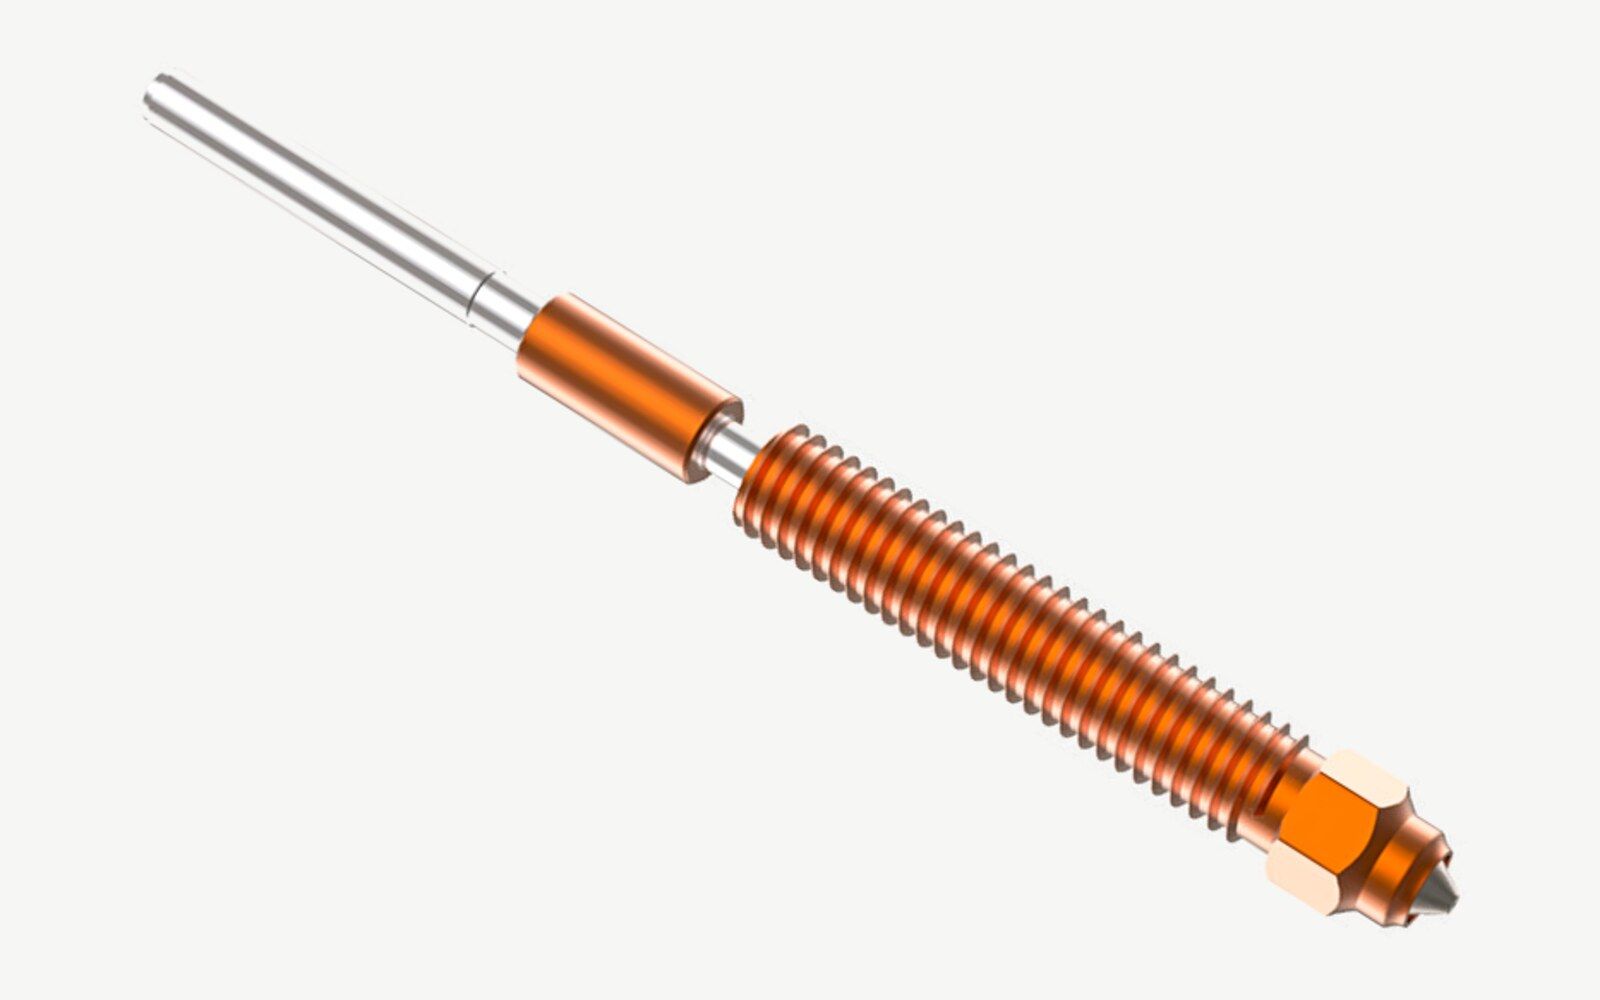
Cuivre à pointe dure
Un corps en alliage de cuivre, avec un insert en acier trempé là où sort le plastique
De 11 $US à 68 $US pour une buse de 0,4 mm
Usage idéal : Filament abrasif comme non abrasif, aux températures du laiton
Points forts
- Chauffe le plastique presque aussi bien que le laiton
- De l’acier trempé là où le plastique frotte
- 500 °C pour l’ObXidian 500 d’E3D
Points faibles
- Jusqu’à dix fois le prix du laiton
- E3D prévient que certains filaments à fibres usent même l’ObXidian
Données : E3D · Image : rendu de notre propre modèle
Données : E3D · Photo : Creality
Données : E3D
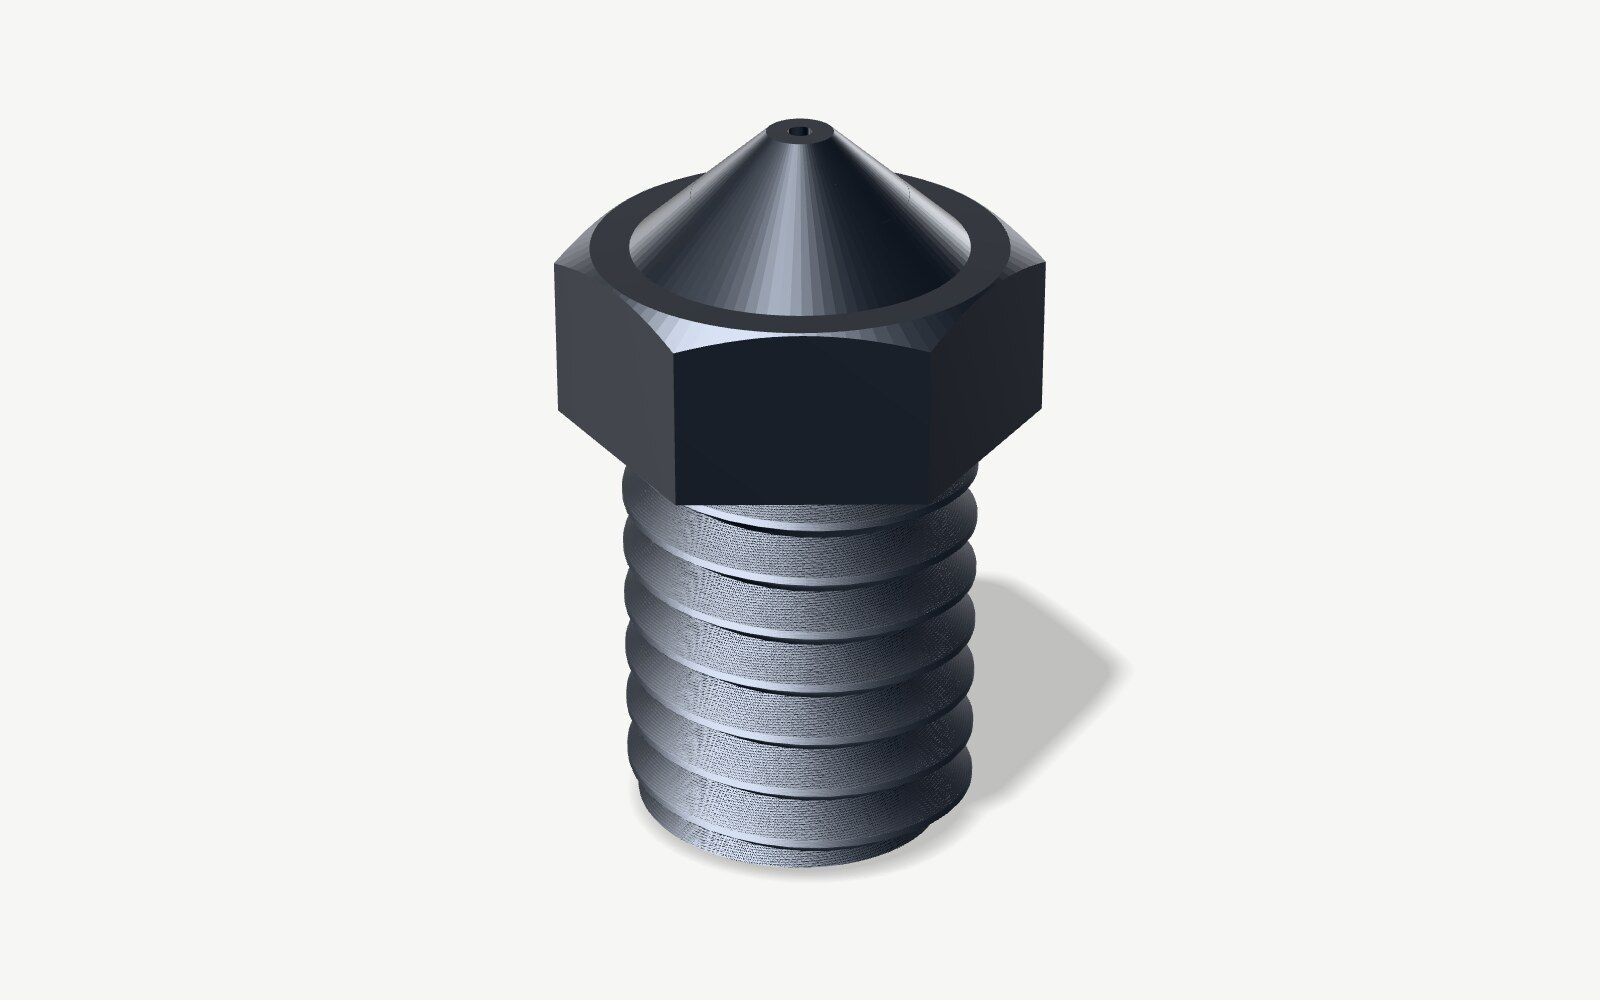
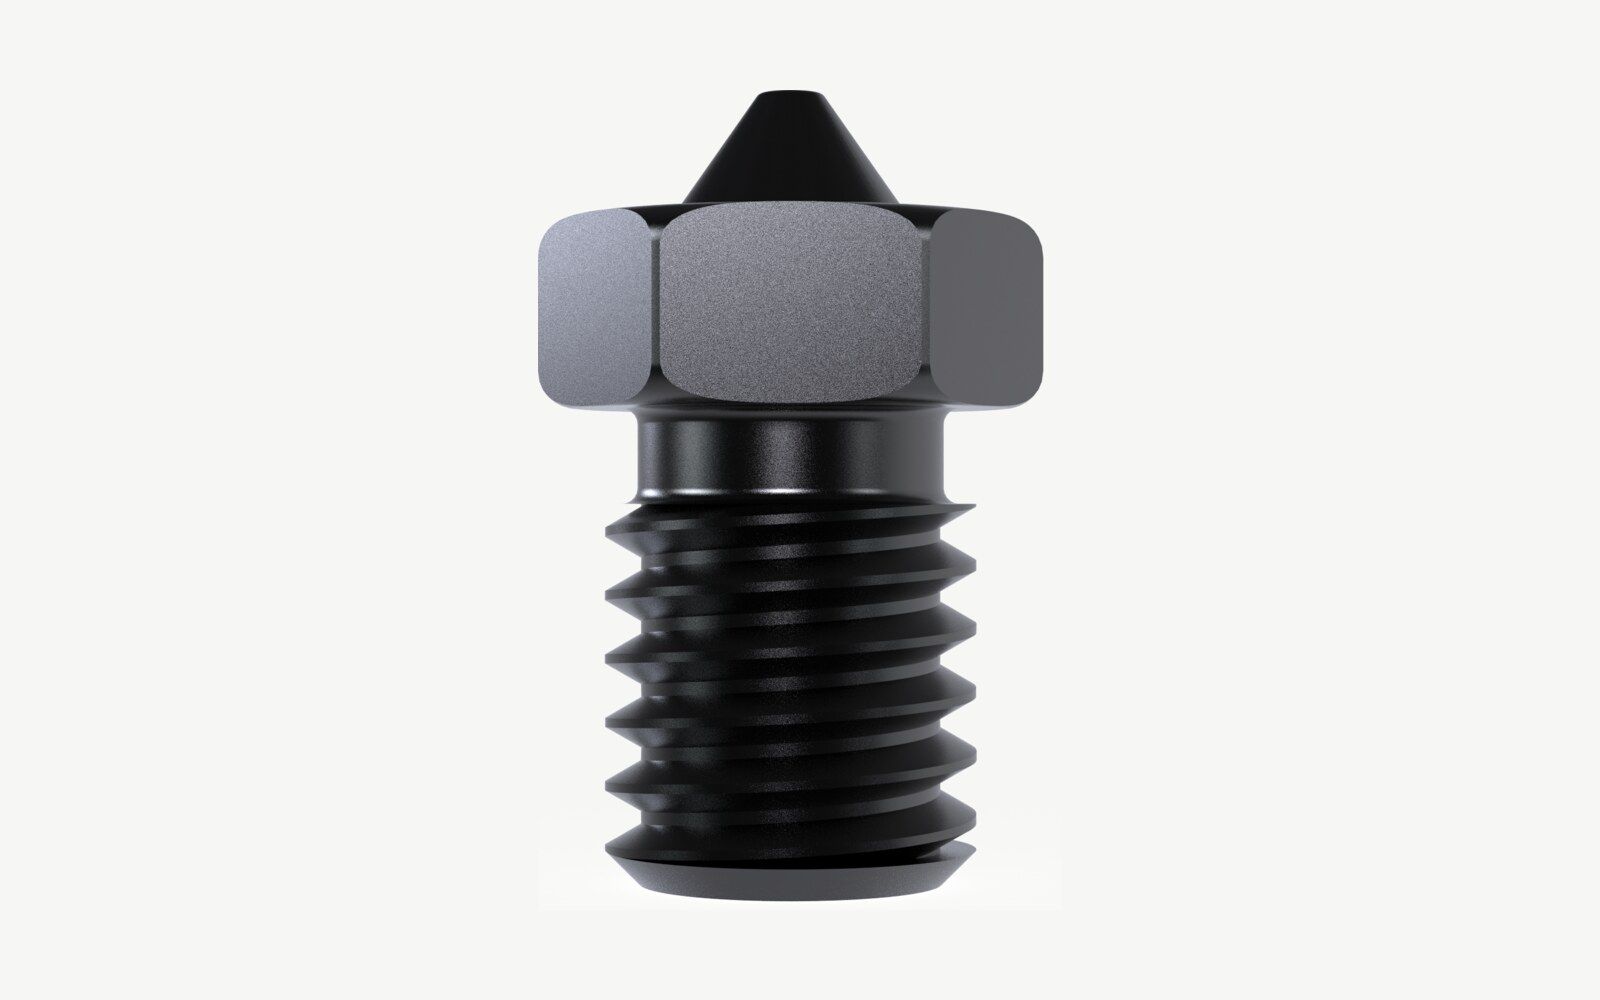
Acier trempé
Acier à outils, traité thermiquement à environ 62 à 65 HRC
De 9 $US à 34 $US pour une buse de 0,4 mm
Usage idéal : Fibres de carbone et de verre, phosphorescents et autres filaments abrasifs
Points forts
- Tient des kilos de filament chargé en fibres
- Assez bon marché pour en garder une de rechange
Points faibles
- Demande 5 à 10 °C de plus que le laiton
- Se ramollit au-delà de 350 °C, mais les buses plaquées comme la Nozzle X d’E3D tiennent 500 °C
Données : E3D · Image : rendu de notre propre modèle
Données : E3D
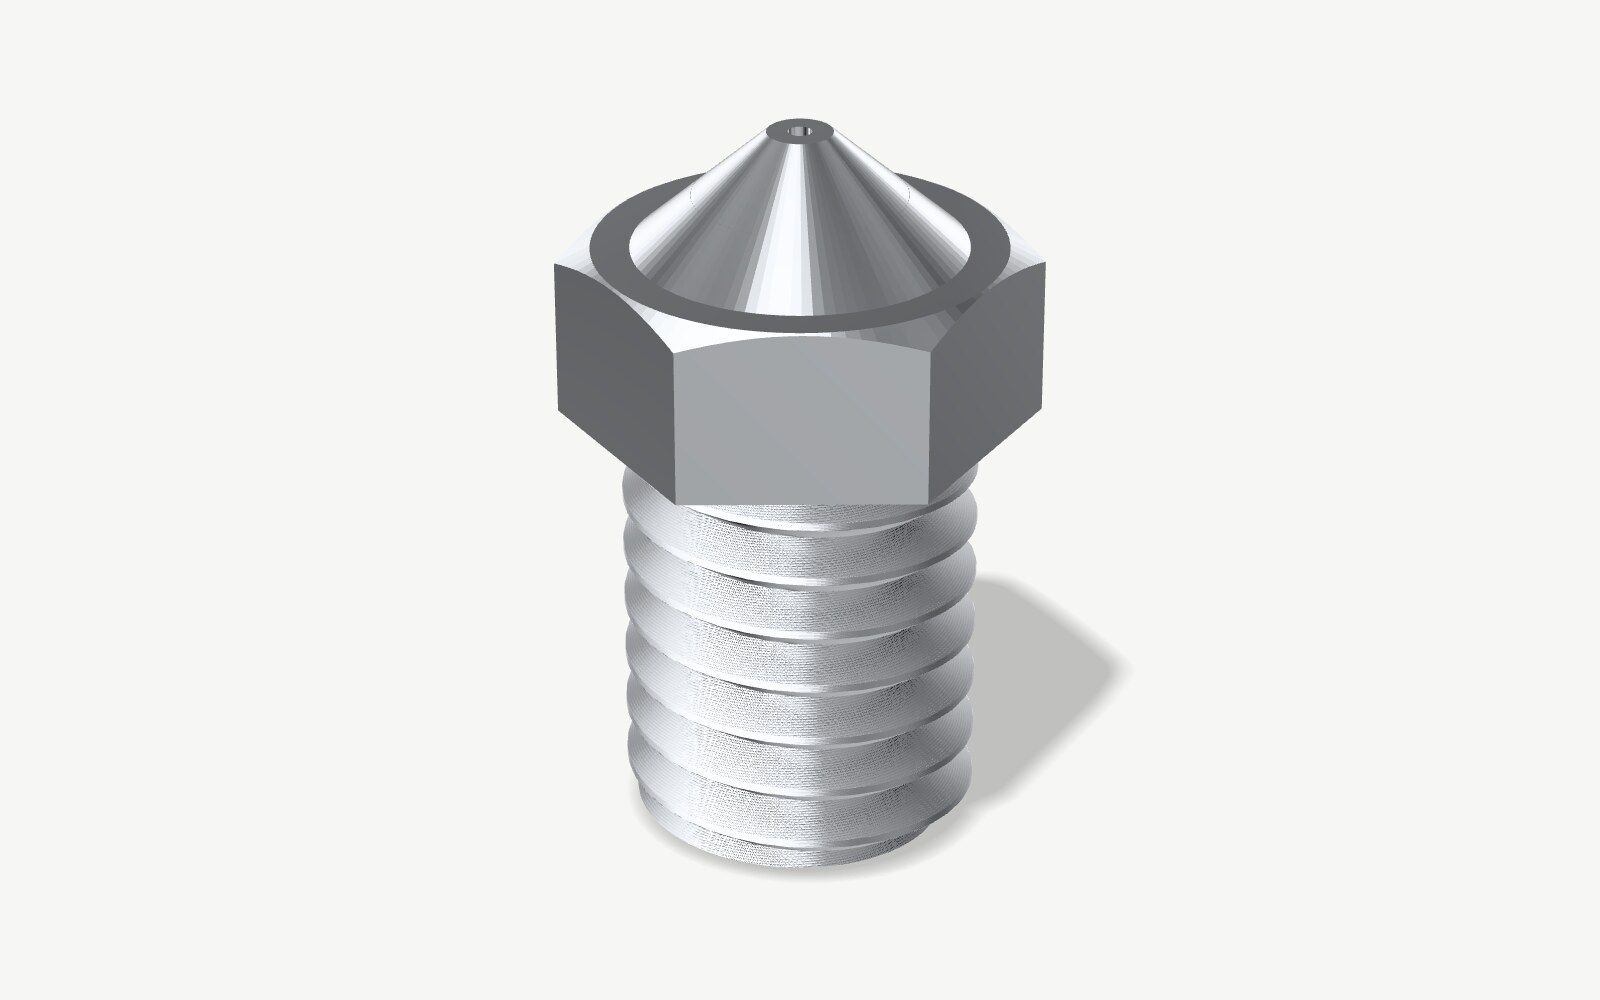
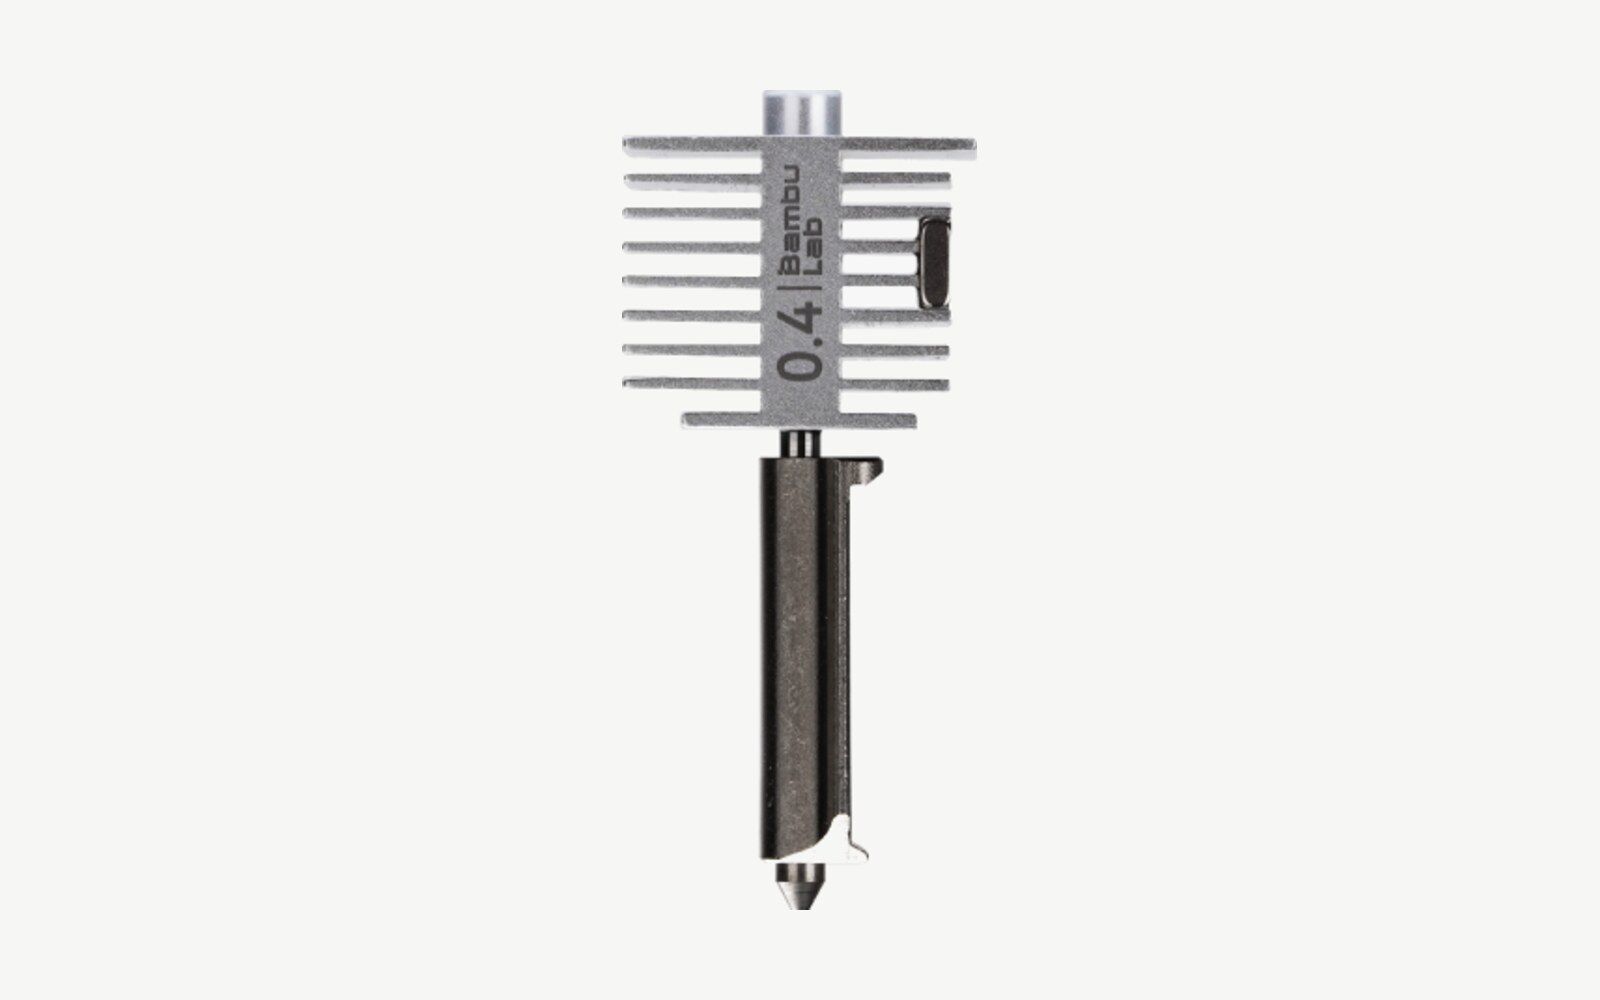
Acier inoxydable
De l’acier allié au chrome, donc qui ne rouille pas
De 10 $US à 15 $US pour une buse de 0,4 mm
Usage idéal : Filament non abrasif, et pièces au contact des aliments
Points forts
- Sans plomb, donc adapté aux pièces au contact des aliments
- Tient jusqu’à 500 °C
Points faibles
- Le pire conducteur de chaleur, huit fois moins bon que le laiton
- S’use à environ 30 % de la vitesse du laiton, selon E3D
- Bambu Lab en a vu une s’élargir après 10 heures de PETG-CF
Données : E3D · Image : rendu de notre propre modèle
Données : E3D · Photo : Bambu Lab
Données : E3D
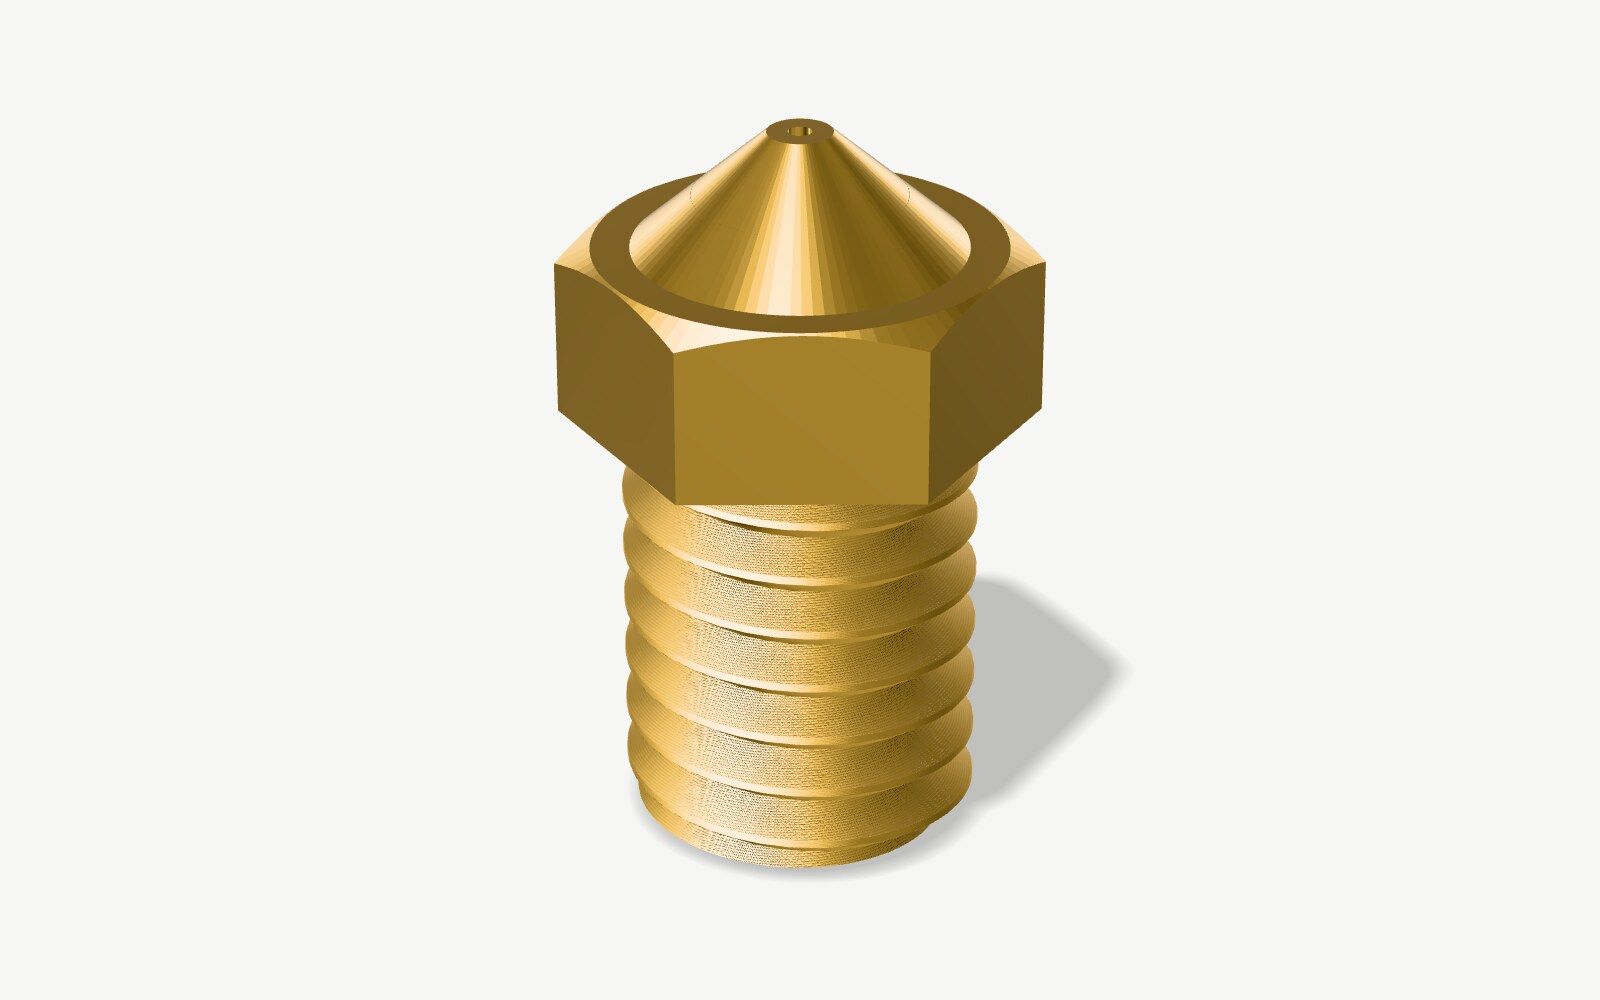
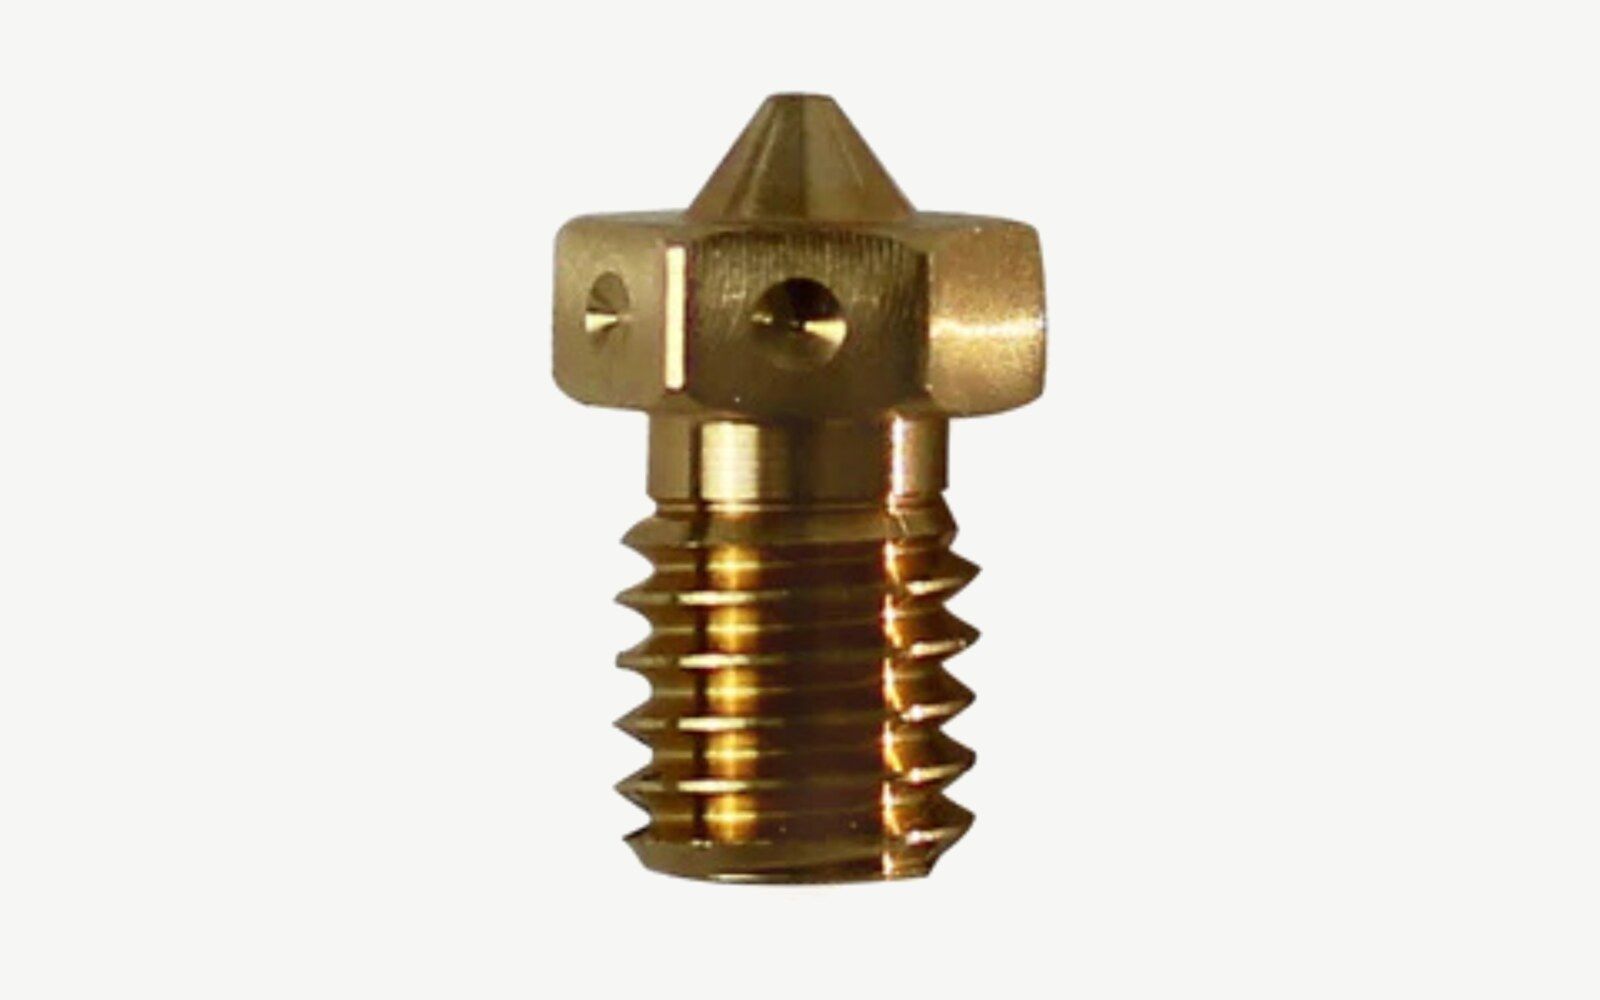
Laiton
Cuivre et zinc, en général avec un peu de plomb
De 0,62 $US à 12 $US pour une buse de 0,4 mm
Usage idéal : PLA, PETG, ABS, ASA et TPU
Points forts
- Monté d’origine sur les imprimantes, et supposé par les profils des slicers
- Conduit la chaleur quatre fois mieux que l’acier trempé
- 24 pour 14,99 $US chez Creality, ou de 5 à 12 $US pour une buse de marque
Points faibles
- Un filament abrasif l’use en moins d’une bobine
- Tient jusqu’à 300 °C, et la plupart des laitons contiennent un peu de plomb
Données : E3D · Image : rendu de notre propre modèle
Données : E3D
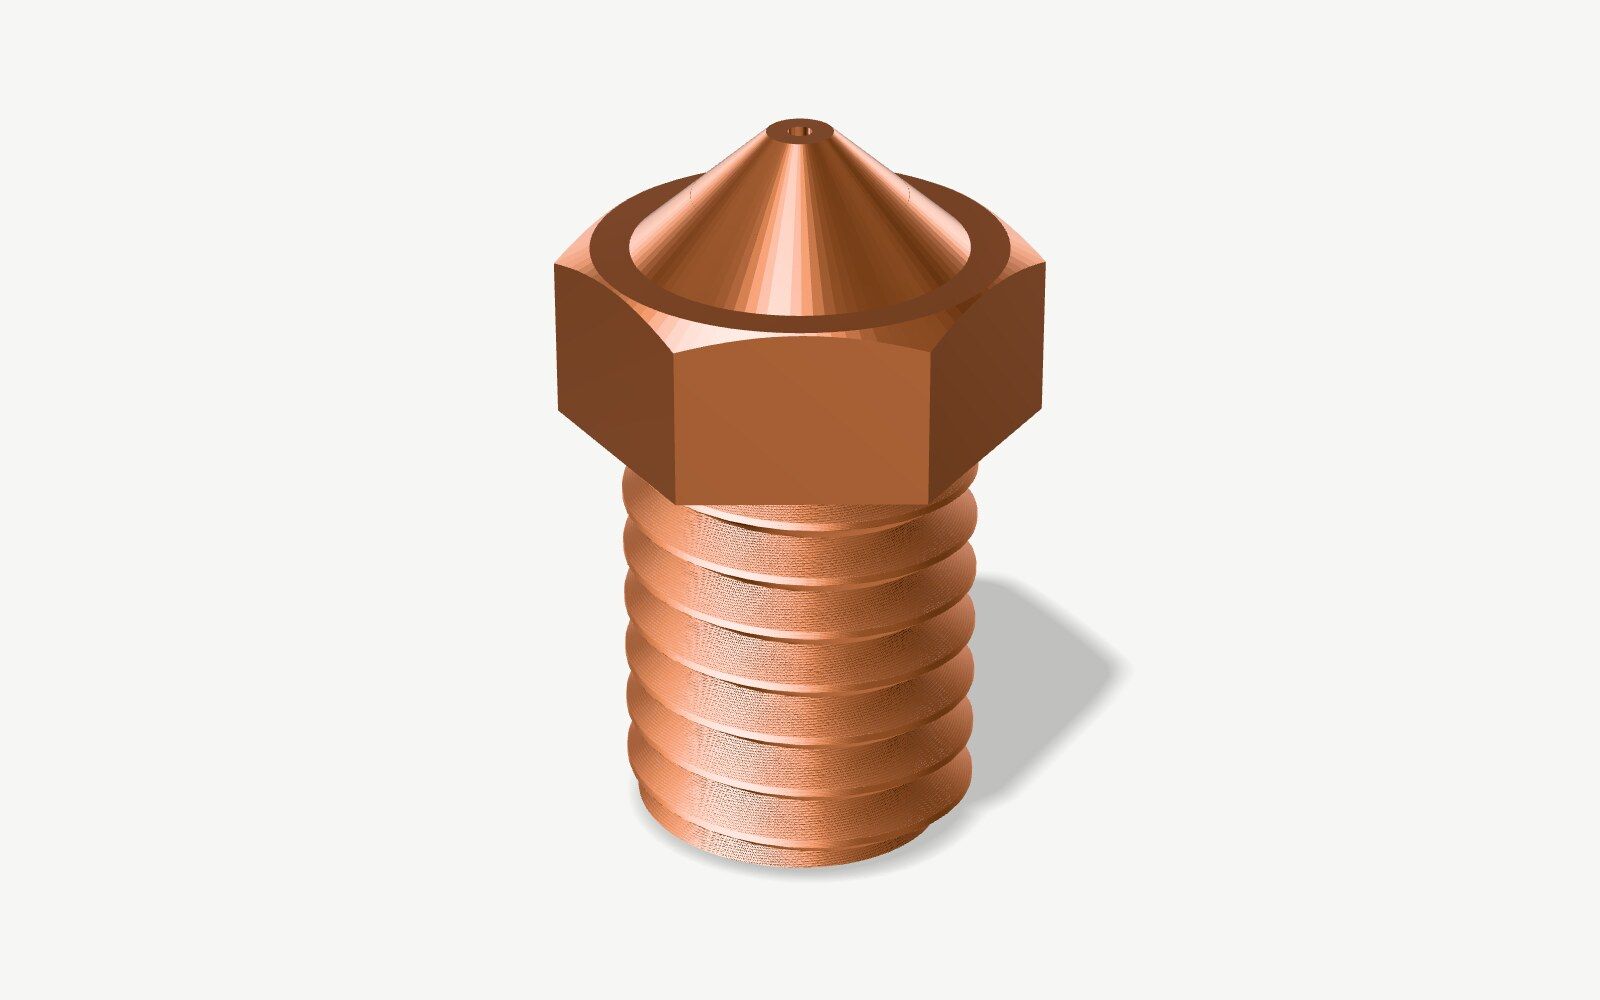
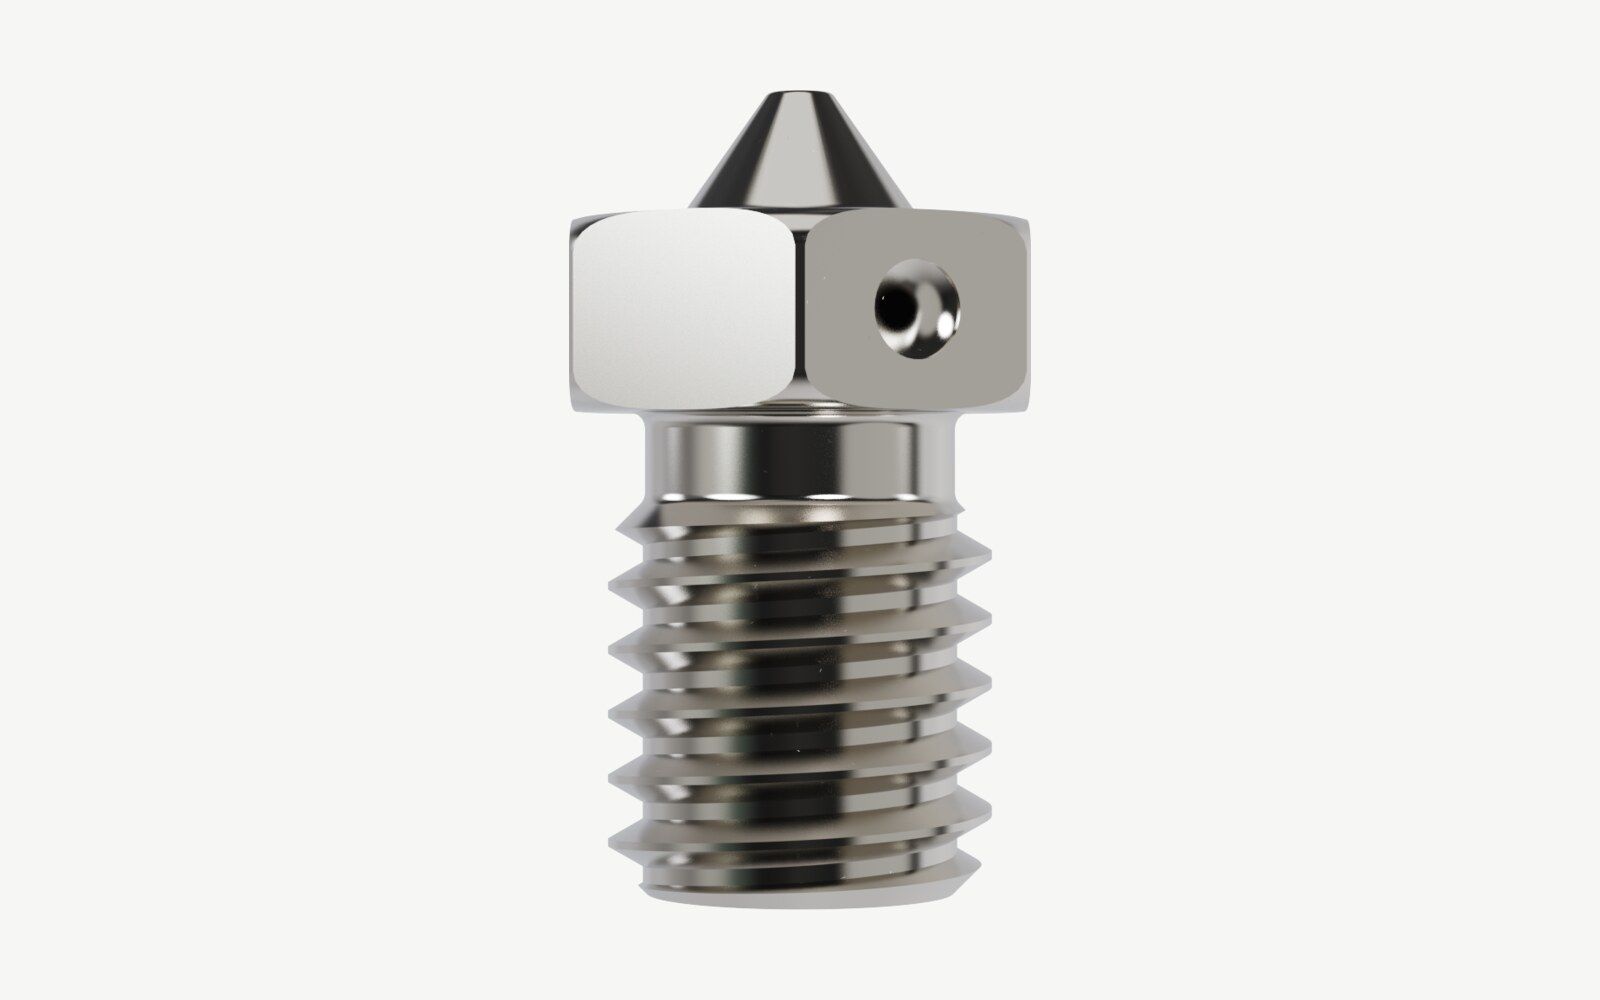
Cuivre plaqué
Cuivre recouvert d’une fine couche de nickel
De 8 $US à 13 $US pour une buse de 0,4 mm
Usage idéal : Filament non abrasif imprimé au-dessus de 300 °C, comme le PEI
Points forts
- Le meilleur conducteur de chaleur des métaux présentés ici
- Tient jusqu’à 500 °C
Points faibles
- Aucun filament abrasif
- Plus tendre que le laiton, donc il se bosselle et se raye plus facilement
Données : E3D · Image : rendu de notre propre modèle
Données : E3D
Pourquoi l’acier trempé demande une buse plus chaude
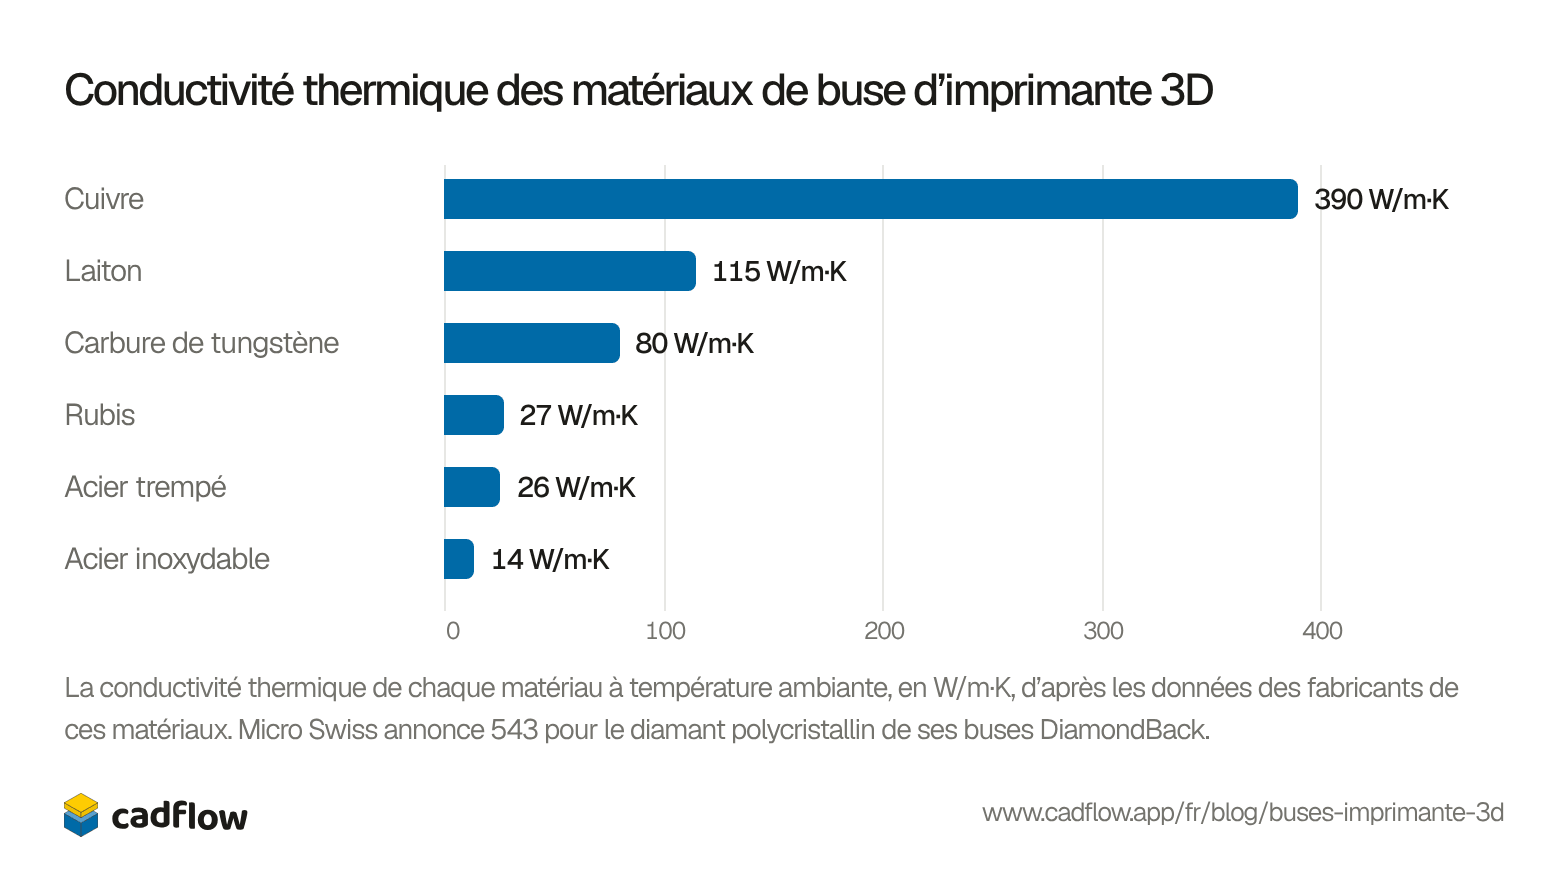
L’acier trempé conduit la chaleur environ quatre fois moins bien que le laiton, et l’acier inoxydable environ huit fois moins bien. Moins de chaleur atteint le plastique pendant son passage, donc Prusa imprime 5 °C plus chaud avec une buse en acier trempé, et E3D environ 10 °C plus chaud avec sa Nozzle X plaquée. Selon E3D, son ObXidian, un corps en cuivre avec un insert en acier trempé, n’exige aucun changement par rapport au laiton.
Afficher en tableau
| Matériau | Conductivité thermique |
|---|---|
| Cuivre | 390 W/m·K |
| Laiton | 115 W/m·K |
| Carbure de tungstène | 80 W/m·K |
| Rubis | 27 W/m·K |
| Acier trempé | 26 W/m·K |
| Acier inoxydable | 14 W/m·K |
À quelle vitesse un filament abrasif use une buse
Les fibres de carbone et de verre des filaments chargés sont plus dures que le laiton, tout comme le pigment qui rend un filament phosphorescent. Elles râpent la buse à leur passage. E3D a fait passer 250 g de XT-CF20 de colorFabb, un filament chargé en fibres de carbone, dans une buse en laiton de 0,4 mm neuve, et la buse en est ressortie avec une pointe bombée et un trou plus large qui n’était plus rond. Une buse en acier trempé ne montrait aucune usure après 2,5 kg de filament chargé en fibres de carbone et de verre.
CNC Kitchen a constaté que le trou n’est pas le premier à lâcher. Après 360 g du même XT-CF20 dans une buse en laiton bon marché, le trou avait à peine grandi, mais la pointe avait raccourci. Une buse plus courte se trouve plus haut au-dessus du plateau, donc le premier signe d’usure est une première couche imprimée trop haut, suivie de fils et de trous dans l’impression. Les photos de l’essai d’Olsson montrent la même chose, mesurée sur la pointe :
| Buse | Filament chargé en fibres de carbone imprimé | Pointe usée |
|---|---|---|
| Laiton | 0,3 kg | 0,5 mm |
| Acier inoxydable | 1 kg | 0,5 mm |
| Acier trempé | 4 kg | 0,18 mm |
| Pointe en rubis | Plus de 8 kg | Rien de visible |
Olsson vend la buse en rubis, donc lisez cette dernière ligne comme le résultat du fabricant lui-même. Personne n’a encore publié d’essai comparable pour le carbure de tungstène ou le diamant.
Les filaments phosphorescents varient plus qu’on ne le croirait. CNC Kitchen a imprimé 100 g de quatre marques dans des buses en laiton, avec un remplissage dense qui frotte la pointe à chaque passage. Le glowFill de colorFabb a retiré presque un demi-millimètre à la pointe, celui de Tronxy 0,18 mm et le vert pailleté d’Amolen 0,1 mm, alors que celui de dasFilament n’a presque rien laissé à mesurer.
Quand la première couche commence à sortir trop fine ou trop haute et que les lignes deviennent irrégulières, démontez la buse et regardez-la. Une buse usée a une pointe arrondie en dôme, et souvent un trou plus grand ou ovale, comme celle qu’E3D a coupée en deux. Remplacer une buse en laiton coûte moins cher que de chercher le problème dans le slicer.
Buses à visser et à changement rapide
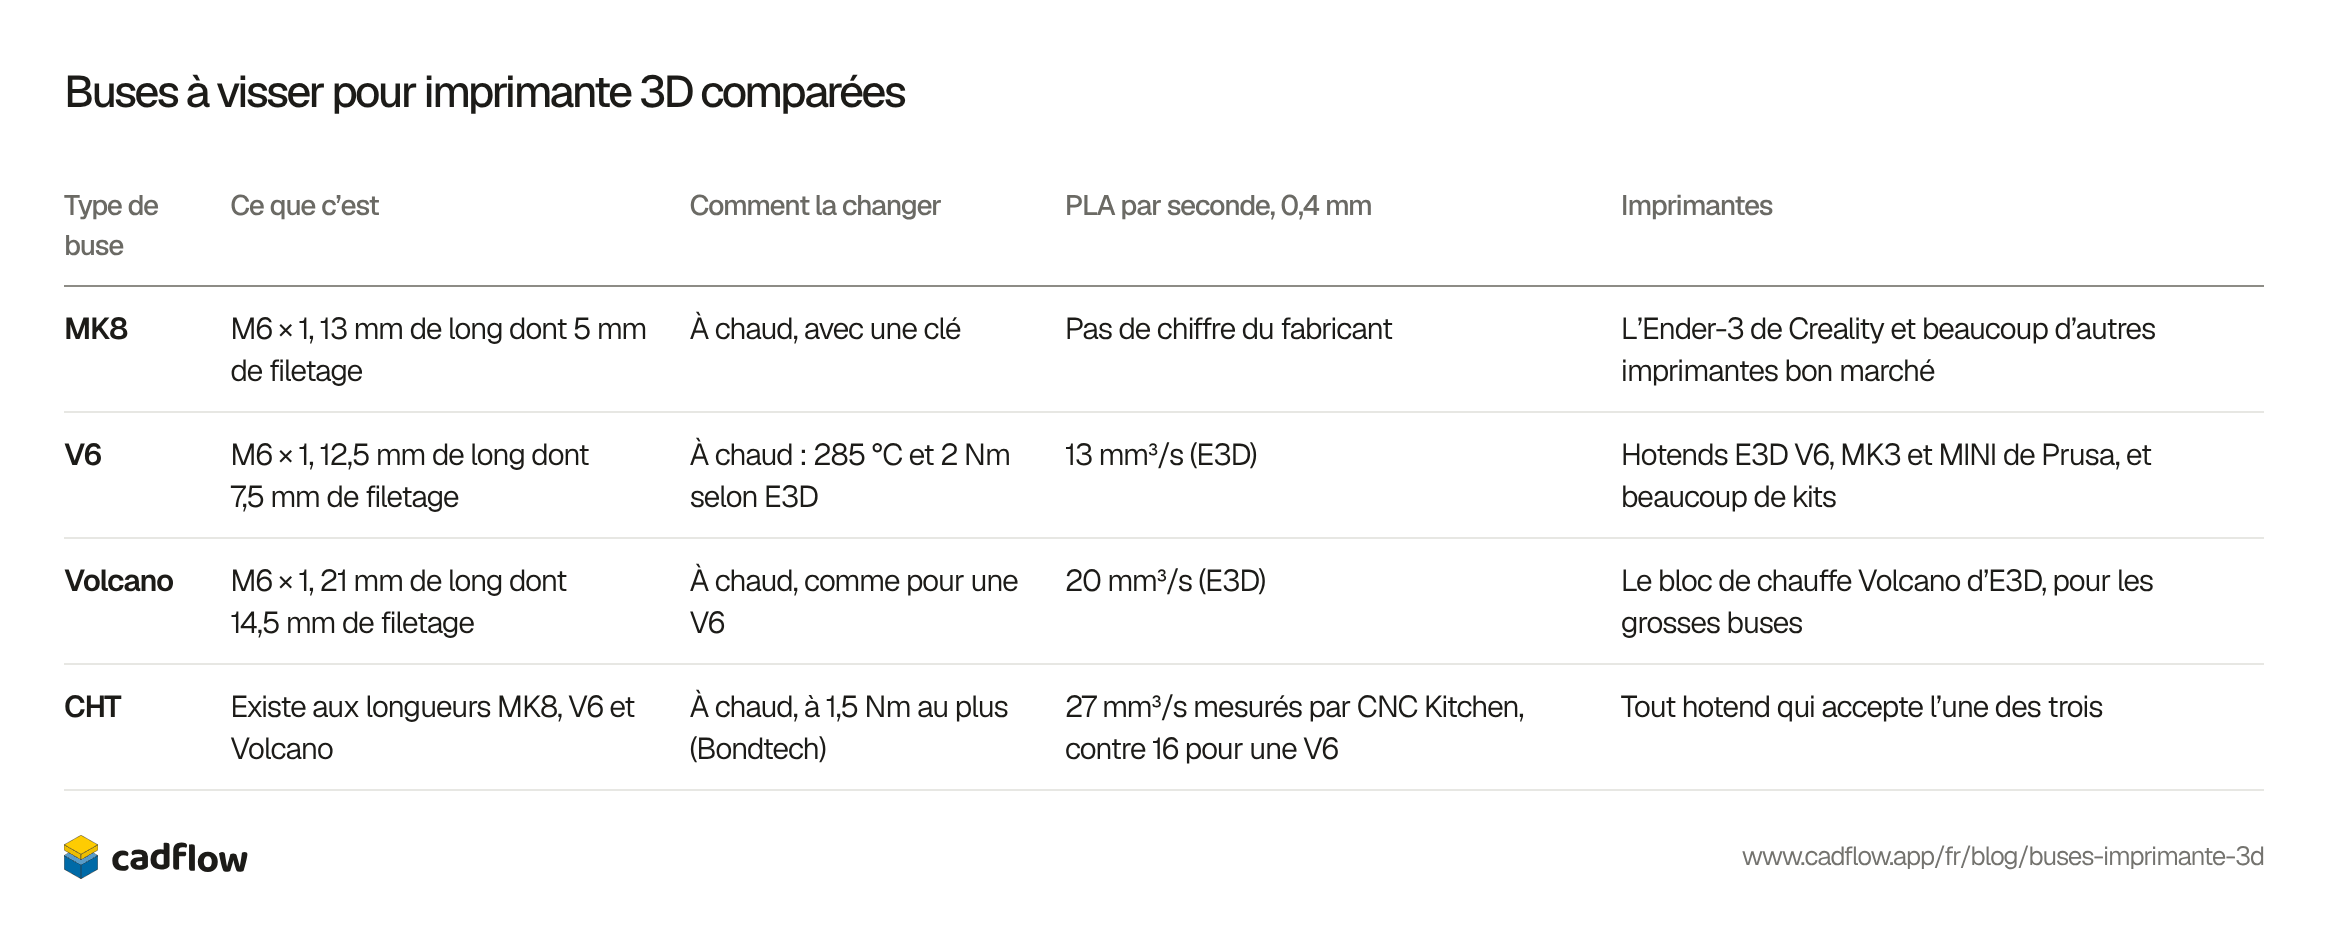
Les imprimantes plus anciennes ou moins chères prennent une buse qui se visse dans le bloc de chauffe. La plupart sont en M6 × 1, mais elles n’ont pas toutes la même longueur, donc une buse ne va que sur le hotend pour lequel elle est faite : une buse MK8 mesure 13 mm de long avec 5 mm de filetage, une buse V6 12,5 mm avec 7,5 mm. Les buses à visser se serrent à chaud. E3D chauffe le hotend à 285 °C et serre à 2 Nm, et Bondtech indique 1,5 Nm au plus pour sa CHT.
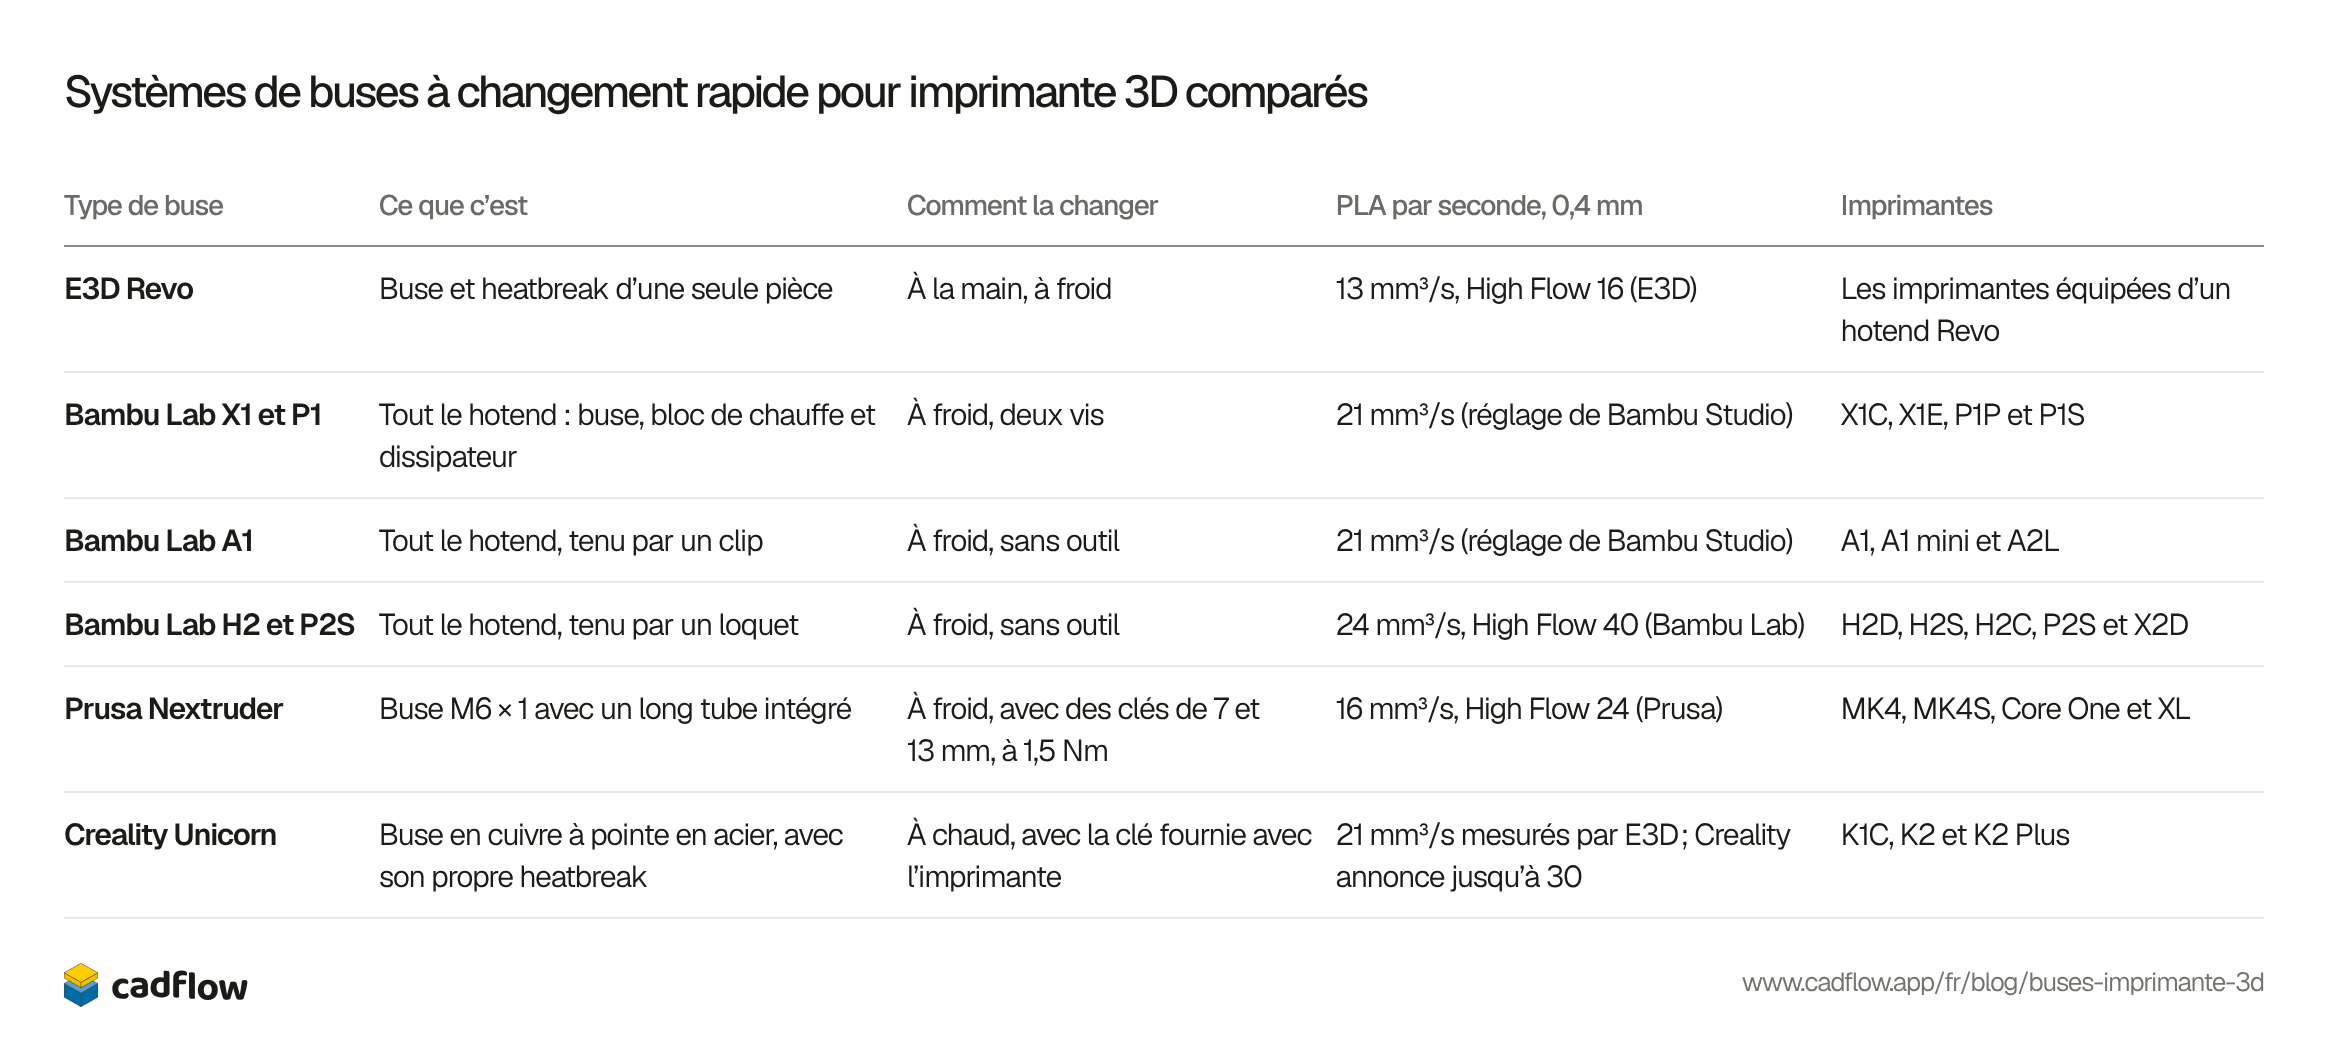
Sur les imprimantes récentes, on change le plus souvent la buse avec son heatbreak, ou le hotend entier, à froid et sans outil. La colonne du débit mélange chiffres des fabricants, réglages de slicer et mesures, donc chaque case dit de qui vient son chiffre.
| Type de buse | Ce que c’est | Comment la changer | PLA par seconde, 0,4 mm | Imprimantes |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm de long dont 5 mm de filetage | À chaud, avec une clé | Pas de chiffre du fabricant | L’Ender-3 de Creality et beaucoup d’autres imprimantes bon marché |
| V6 | M6 × 1, 12,5 mm de long dont 7,5 mm de filetage | À chaud : 285 °C et 2 Nm selon E3D | 13 mm³/s (E3D) | Hotends E3D V6, MK3 et MINI de Prusa, et beaucoup de kits |
| Volcano | M6 × 1, 21 mm de long dont 14,5 mm de filetage | À chaud, comme pour une V6 | 20 mm³/s (E3D) | Le bloc de chauffe Volcano d’E3D, pour les grosses buses |
| CHT | Existe aux longueurs MK8, V6 et Volcano | À chaud, à 1,5 Nm au plus (Bondtech) | 27 mm³/s mesurés par CNC Kitchen, contre 16 pour une V6 | Tout hotend qui accepte l’une des trois |
| Type de buse | Ce que c’est | Comment la changer | PLA par seconde, 0,4 mm | Imprimantes |
|---|---|---|---|---|
| E3D Revo | Buse et heatbreak d’une seule pièce | À la main, à froid | 13 mm³/s, High Flow 16 (E3D) | Les imprimantes équipées d’un hotend Revo |
| Bambu Lab X1 et P1 | Tout le hotend : buse, bloc de chauffe et dissipateur | À froid, deux vis | 21 mm³/s (réglage de Bambu Studio) | X1C, X1E, P1P et P1S |
| Bambu Lab A1 | Tout le hotend, tenu par un clip | À froid, sans outil | 21 mm³/s (réglage de Bambu Studio) | A1, A1 mini et A2L |
| Bambu Lab H2 et P2S | Tout le hotend, tenu par un loquet | À froid, sans outil | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S et X2D |
| Prusa Nextruder | Buse M6 × 1 avec un long tube intégré | À froid, avec des clés de 7 et 13 mm, à 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One et XL |
| Creality Unicorn | Buse en cuivre à pointe en acier, avec son propre heatbreak | À chaud, avec la clé fournie avec l’imprimante | 21 mm³/s mesurés par E3D ; Creality annonce jusqu’à 30 | K1C, K2 et K2 Plus |
Les buses que nous garderions dans le tiroir
Gardez en réserve une buse de 0,4 mm identique à celle livrée avec votre imprimante. À notre avis, celle qui vaut la peine d’être ajoutée est une buse de 0,6 mm en acier trempé : Prusa présente la 0,6 comme la première buse supplémentaire à acheter, et Bambu Lab conseille une buse de 0,6 mm en acier trempé pour les filaments chargés en fibres de carbone et de verre, donc une seule buse couvre à la fois les grandes pièces et les filaments chargés. Une buse de 0,2 ou 0,25 mm ne vaut le coup que si vous imprimez des figurines ou du petit texte, et il vous faudra beaucoup de patience pour ces impressions.
À propos de CadFlow
Nous développons CadFlow, un logiciel 3D pour ce que vous fabriquez, qui montre la construction de votre projet dans une vidéo pas à pas que tout le monde peut suivre. Il n’est pas encore public. Si vous voulez l’essayer, inscrivez-vous sur la liste d’attente.
Questions fréquentes
Quel diamètre de buse a mon imprimante ?
Presque à coup sûr 0,4 mm. C’est la buse que Prusa, Bambu Lab et la plupart des autres fabricants montent d’origine, et c’est d’elle que partent les profils des slicers.
Peut-on imprimer du PLA avec une buse en acier trempé ?
Oui. Imprimez environ 5 à 10 °C plus chaud qu’avec une buse en laiton, car l’acier trempé conduit moins bien la chaleur. Les hotends de 0,4 à 0,8 mm de Bambu Lab pour ses imprimantes X1, P1 et H2 sont en acier trempé, et ils impriment du PLA tous les jours.
Peut-on imprimer du filament chargé en fibres de carbone avec une buse de 0,2 mm ?
Non. Selon Bambu Lab, les fibres font souvent plus de 0,2 mm de long et la bouchent vite, et sa buse de 0,2 mm est en acier inoxydable, qui s’use aussi. Utilisez une buse en acier trempé de 0,4 mm ou, mieux, de 0,6 mm.
À quelle fréquence faut-il changer de buse ?
Cela dépend du filament, pas du temps. Avec du filament chargé en fibres de carbone, les buses en laiton étaient usées après 250 à 360 g dans les essais d’E3D et de CNC Kitchen. Changez-la quand la première couche commence à sortir trop haute ou trop fine, ou que la pointe paraît arrondie.
Une buse en laiton est-elle apte au contact alimentaire ?
E3D indique que le laiton contient un peu de plomb, et fabrique des buses en acier inoxydable pour l’alimentaire et le médical. La pièce imprimée compte autant que la buse : notre article sur les filaments rapporte ce que Polymaker et Prusament disent des impressions au contact des aliments.
Quelle est la différence entre les buses MK8 et V6 ?
Les deux se vissent avec un filetage M6 × 1, mais une buse MK8 mesure 13 mm de long avec 5 mm de filetage et une buse V6 12,5 mm avec 7,5 mm, donc chacune ne va que sur son propre hotend. Les buses MK10 ont un filetage M7 et ne vont sur aucun des deux.
D’où viennent les chiffres ?
Nous les avons consultés le 8 novembre 2026. Diamètres : le guide des buses de Bambu Lab et sa FAQ sur la buse de 0,2 mm, les types de buses de Prusa et son article sur les diamètres de buse. Débit : les tableaux d’E3D pour ses buses V6 et Volcano, l’essai de la CHT par CNC Kitchen et le fil du forum de Bambu Lab sur la 0,8 face à la 0,6 mm. Solidité : l’essai des grosses buses de CNC Kitchen. Usure : l’essai d’E3D, les essais de CNC Kitchen sur les filaments chargés en fibres de carbone et phosphorescents, et celui d’Olsson. Matériaux et prix : chaque fiche renvoie à sa source. Les prix sont ceux d’une buse de 0,4 mm sur la boutique américaine du fabricant ou d’un grand revendeur, hors taxes et au prix normal, car plusieurs boutiques faisaient des promotions du Black Friday.
Les outils gratuits qui vont avec
Historique de cet article
- Publié
À lire aussi

Types d’imprimantes 3D : FDM, résine, SLS, MJF, PolyJet et métal

Imprimantes 3D 2027 : les 8 plus vendues, testées sur la même pièce

Logiciel d’impression 3D : les 4 meilleurs slicers pour 2027


Ce blog est écrit par l’équipe de CadFlow. Avec CadFlow, vous construisez votre projet en 3D et montrez comment tout s’assemble.
Voir comment fonctionne CadFlow