Ugelli per stampante 3D: diametri e materiali, quale scegliere

Quasi tutte le stampanti escono di fabbrica con un ugello da 0,4 mm, e per quasi tutte le stampe è quello giusto. Cambiare diametro vuol dire scambiare dettaglio con velocità. Il materiale invece decide quali filamenti puoi stampare in assoluto, perché il filamento con fibra di carbonio e quello fosforescente consumano un ugello in ottone prima di finire una bobina.
Scegli il diametro dell’ugello
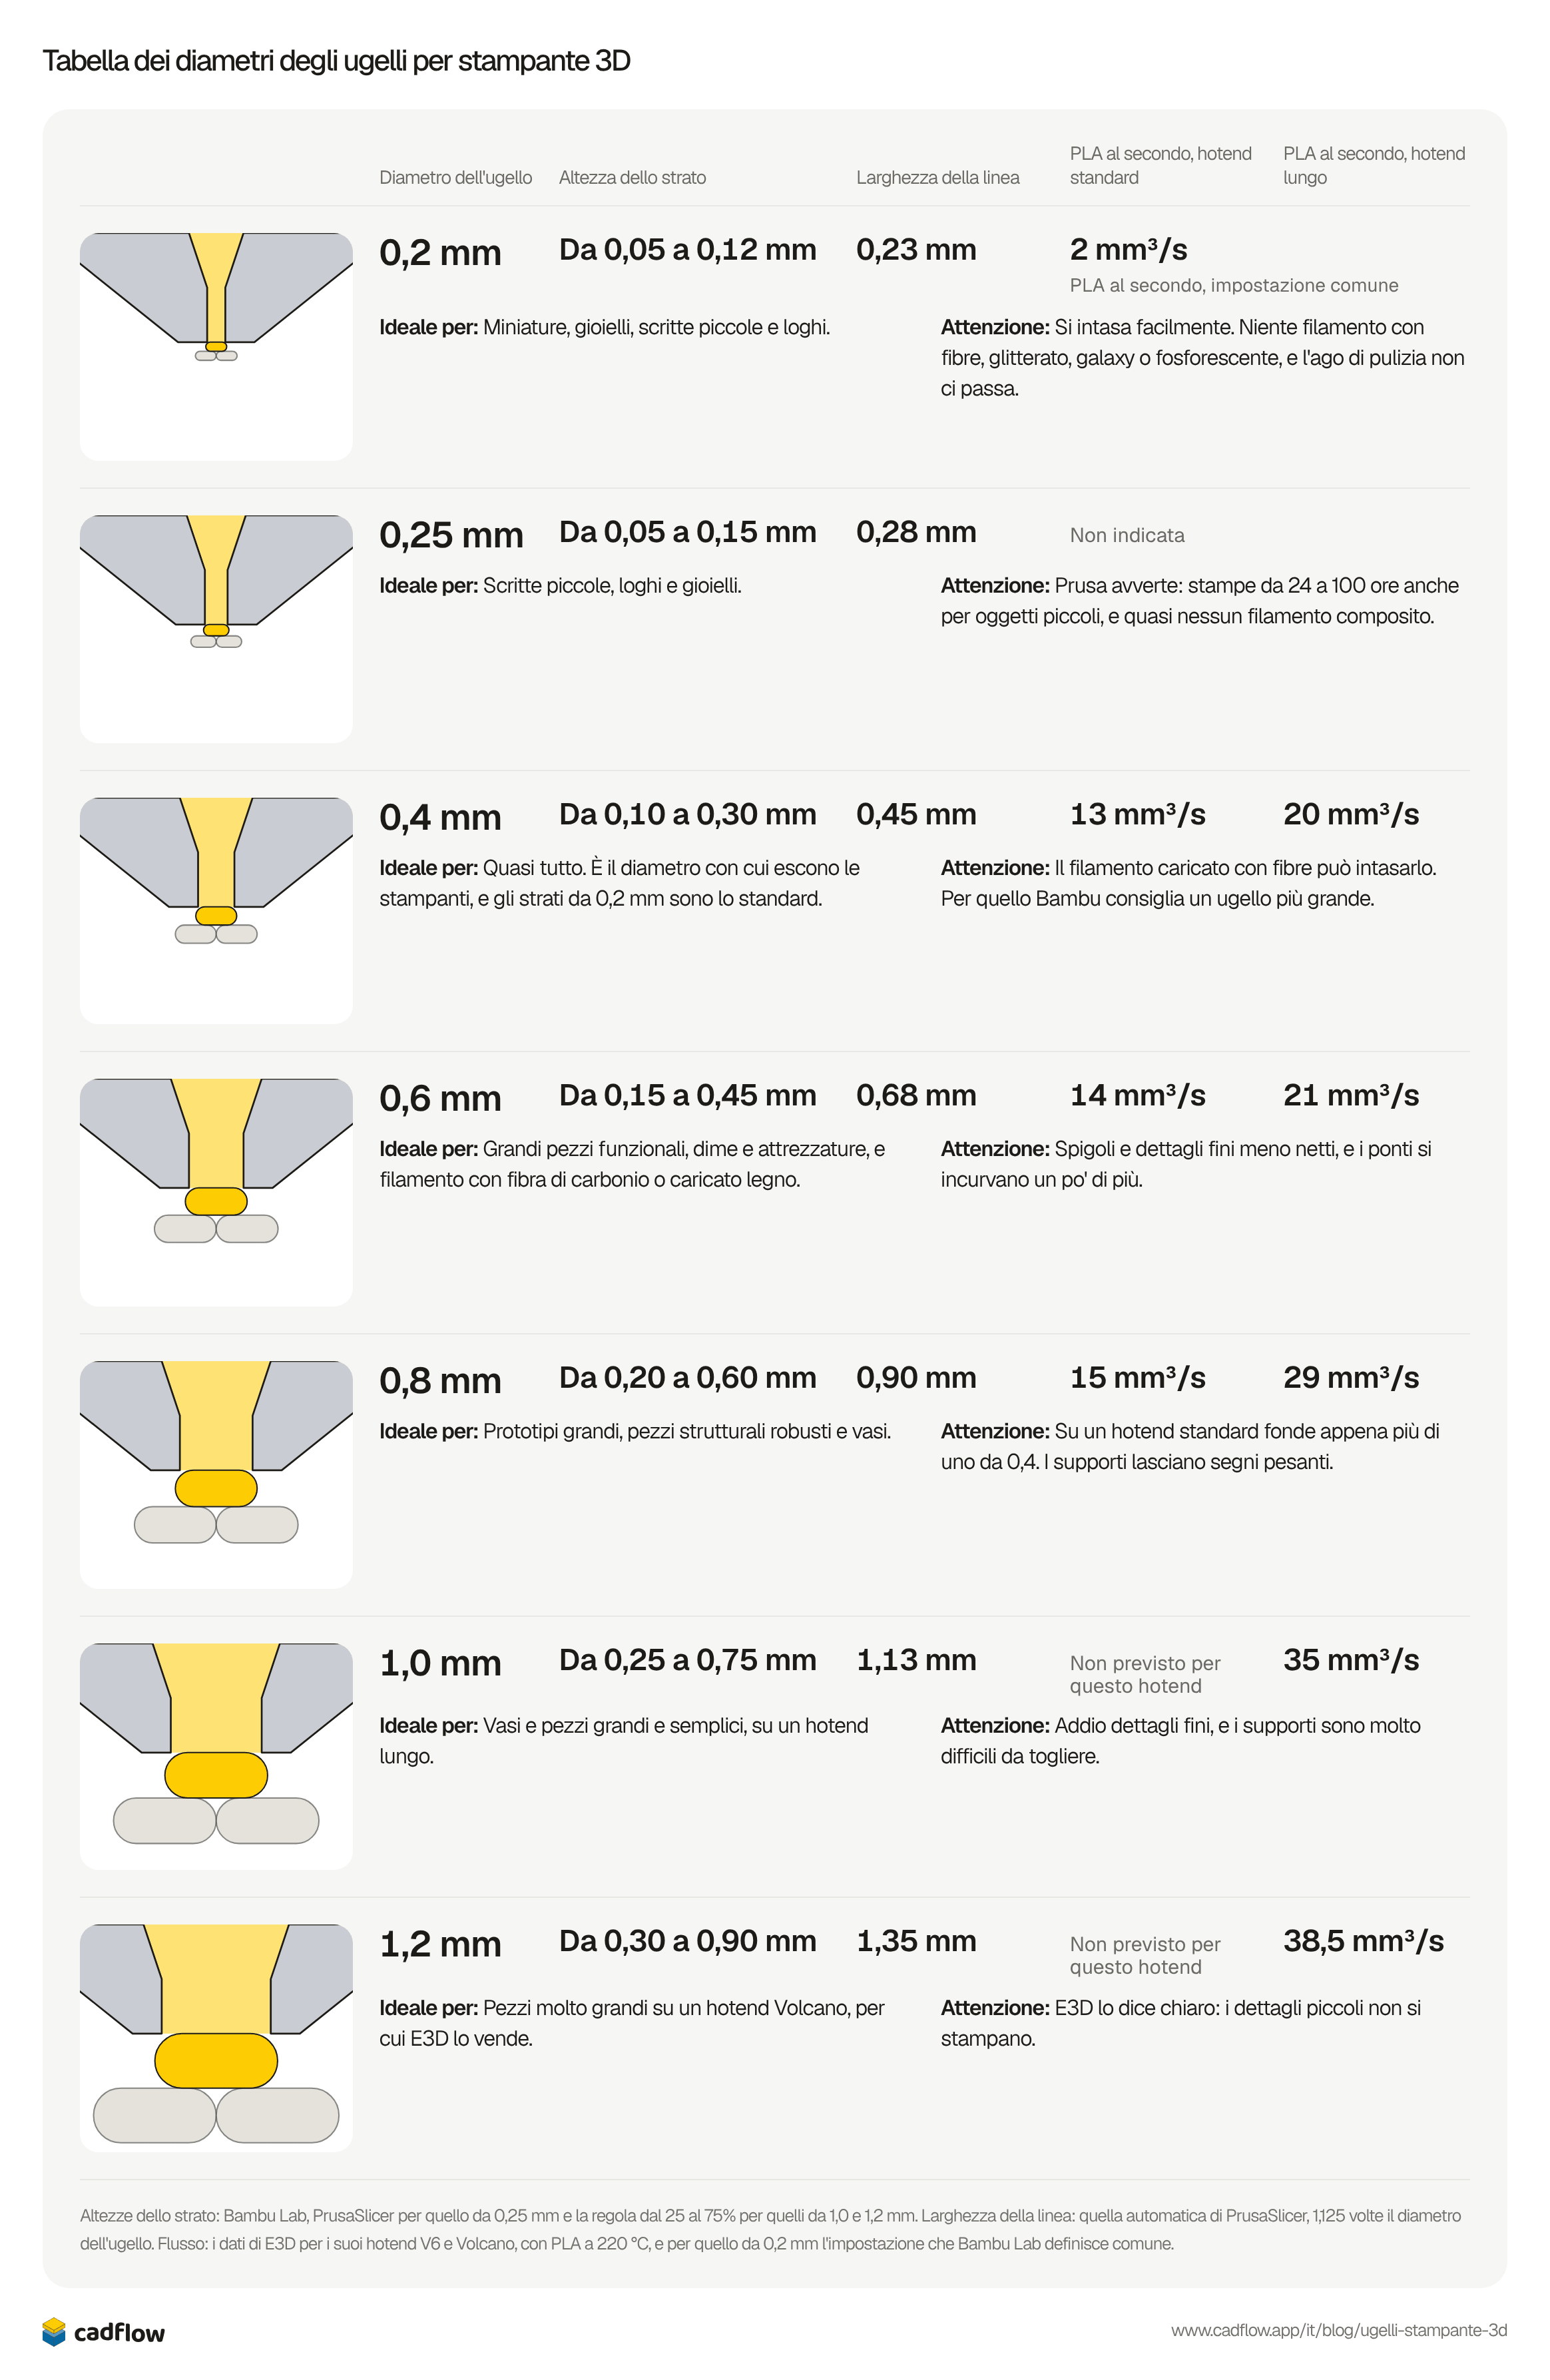
Ogni diametro ha la sua gamma di altezze dello strato e deposita una linea un po’ più larga del suo foro. I disegni usano la stessa scala per tutti i diametri, con la linea che si sta stampando in giallo sotto la punta, sopra lo strato precedente.
0,2 mm
- Altezza dello strato
- Da 0,05 a 0,12 mm
- Larghezza della linea
- 0,23 mm
- PLA al secondo, impostazione comune
- 2 mm³/sPLA al secondo, impostazione comune
Ideale per: Miniature, gioielli, scritte piccole e loghi.
Attenzione: Si intasa facilmente. Niente filamento con fibre, glitterato, galaxy o fosforescente, e l'ago di pulizia non ci passa.
0,25 mm
- Altezza dello strato
- Da 0,05 a 0,15 mm
- Larghezza della linea
- 0,28 mm
- PLA al secondo
- Non indicata
Ideale per: Scritte piccole, loghi e gioielli.
Attenzione: Prusa avverte: stampe da 24 a 100 ore anche per oggetti piccoli, e quasi nessun filamento composito.
0,4 mm
- Altezza dello strato
- Da 0,10 a 0,30 mm
- Larghezza della linea
- 0,45 mm
- PLA al secondo, hotend standard
- 13 mm³/s
- PLA al secondo, hotend lungo
- 20 mm³/s
Ideale per: Quasi tutto. È il diametro con cui escono le stampanti, e gli strati da 0,2 mm sono lo standard.
Attenzione: Il filamento caricato con fibre può intasarlo. Per quello Bambu consiglia un ugello più grande.
0,6 mm
- Altezza dello strato
- Da 0,15 a 0,45 mm
- Larghezza della linea
- 0,68 mm
- PLA al secondo, hotend standard
- 14 mm³/s
- PLA al secondo, hotend lungo
- 21 mm³/s
Ideale per: Grandi pezzi funzionali, dime e attrezzature, e filamento con fibra di carbonio o caricato legno.
Attenzione: Spigoli e dettagli fini meno netti, e i ponti si incurvano un po' di più.
0,8 mm
- Altezza dello strato
- Da 0,20 a 0,60 mm
- Larghezza della linea
- 0,90 mm
- PLA al secondo, hotend standard
- 15 mm³/s
- PLA al secondo, hotend lungo
- 29 mm³/s
Ideale per: Prototipi grandi, pezzi strutturali robusti e vasi.
Attenzione: Su un hotend standard fonde appena più di uno da 0,4. I supporti lasciano segni pesanti.
1,0 mm
- Altezza dello strato
- Da 0,25 a 0,75 mm
- Larghezza della linea
- 1,13 mm
- PLA al secondo, hotend standard
- Non previsto per questo hotend
- PLA al secondo, hotend lungo
- 35 mm³/s
Ideale per: Vasi e pezzi grandi e semplici, su un hotend lungo.
Attenzione: Addio dettagli fini, e i supporti sono molto difficili da togliere.
1,2 mm
- Altezza dello strato
- Da 0,30 a 0,90 mm
- Larghezza della linea
- 1,35 mm
- PLA al secondo, hotend standard
- Non previsto per questo hotend
- PLA al secondo, hotend lungo
- 38,5 mm³/s
Ideale per: Pezzi molto grandi su un hotend Volcano, per cui E3D lo vende.
Attenzione: E3D lo dice chiaro: i dettagli piccoli non si stampano.
Altezze dello strato: Bambu Lab, PrusaSlicer per quello da 0,25 mm e la regola dal 25 al 75% per quelli da 1,0 e 1,2 mm. Larghezza della linea: quella automatica di PrusaSlicer, 1,125 volte il diametro dell'ugello. Flusso: i dati di E3D per i suoi hotend V6 e Volcano, con PLA a 220 °C, e per quello da 0,2 mm l'impostazione che Bambu Lab definisce comune.
Un ugello più grande non è sempre più veloce
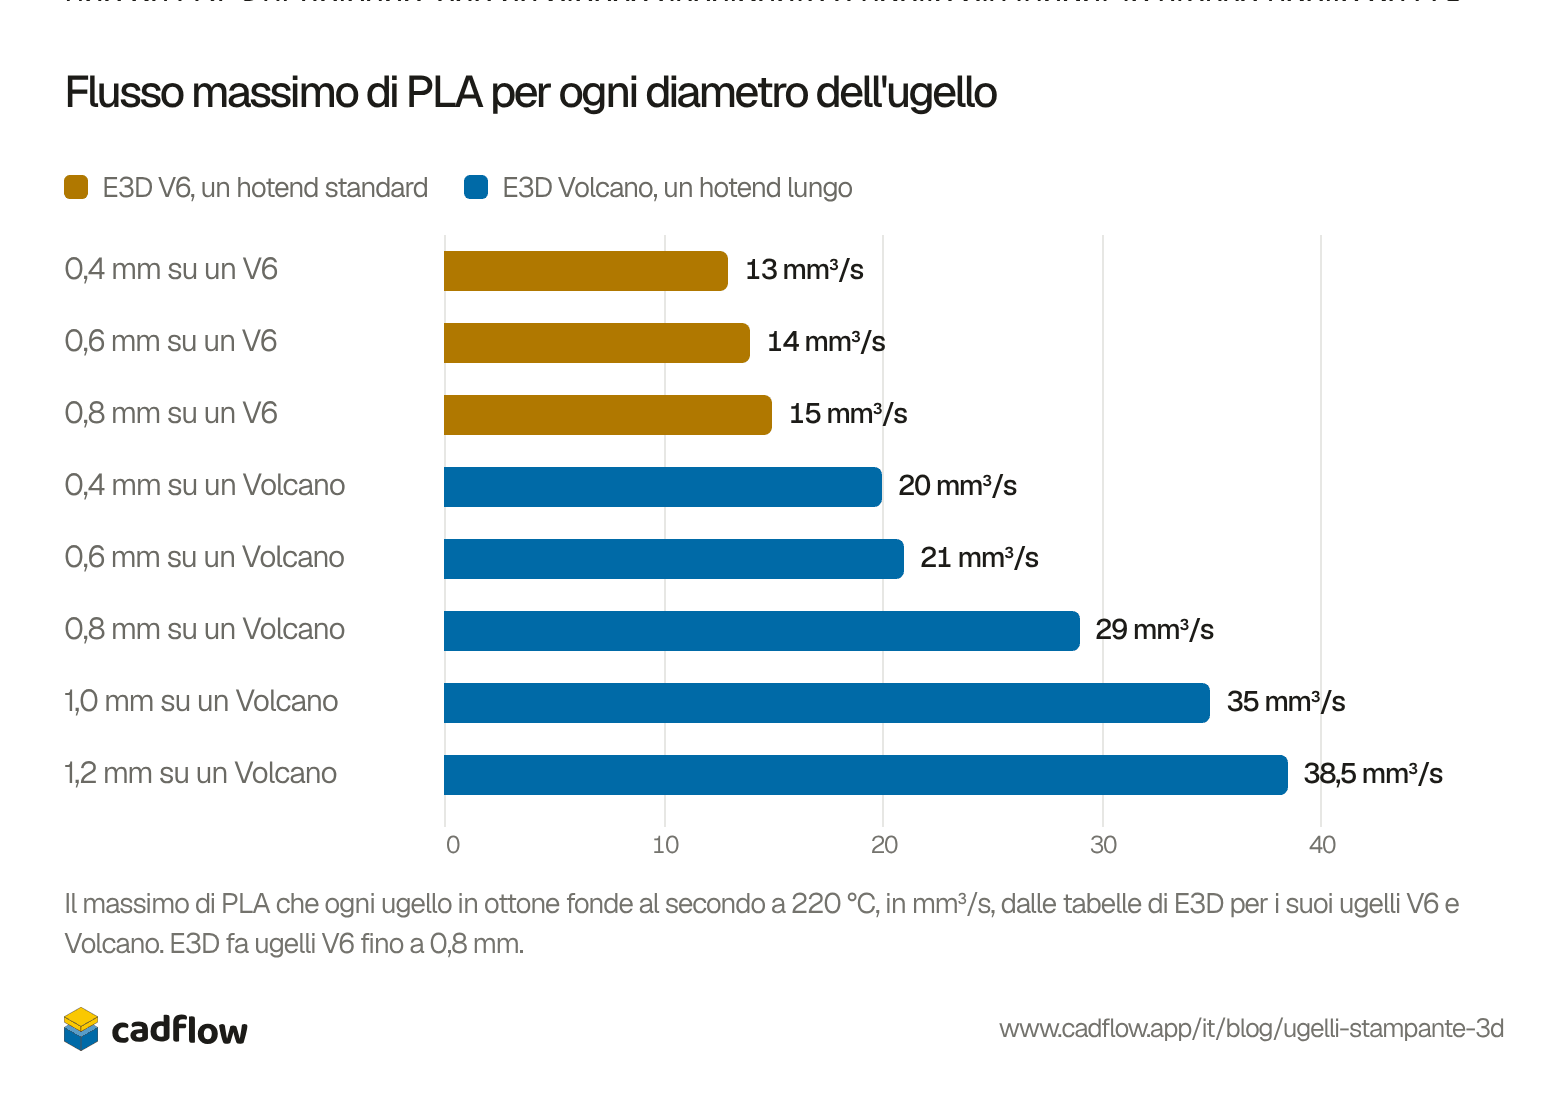
Un foro più grande ti fa stampare linee più spesse, ma la plastica deve comunque fondere lungo la strada, e fonde nell’hotend, non nel foro. Si vede dai numeri della stessa E3D. Sul suo hotend standard, il V6, un ugello da 0,8 mm fonde 15 mm³ di PLA al secondo, solo 2 in più di uno da 0,4. Sul Volcano, che ha blocco riscaldante e ugello più lunghi, lo stesso ugello da 0,8 mm ne fonde 29.
E3D V6, un hotend standardE3D Volcano, un hotend lungo
Mostra come tabella
| Ugello | PLA al secondo |
|---|---|
| 0,4 mm su un V6 | 13 mm³/s |
| 0,6 mm su un V6 | 14 mm³/s |
| 0,8 mm su un V6 | 15 mm³/s |
| 0,4 mm su un Volcano | 20 mm³/s |
| 0,6 mm su un Volcano | 21 mm³/s |
| 0,8 mm su un Volcano | 29 mm³/s |
| 1,0 mm su un Volcano | 35 mm³/s |
| 1,2 mm su un Volcano | 38,5 mm³/s |
CNC Kitchen ha misurato la stessa cosa con ugelli da 0,6 mm, contando quanta plastica riusciva a spingere ognuno prima che il flusso reale scendesse del 5% sotto quello richiesto. Il V6 è arrivato a 15 mm³/s, il Volcano a 30 e l’ugello CHT di Bondtech a 40, perché divide la plastica in canali dentro l’ugello, così una parte maggiore tocca il metallo caldo.
Quindi, prima di comprare un ugello da 0,8 o 1,0 mm per andare più veloce, controlla quanto riesce a fondere il tuo hotend. Quando un utente del forum di Bambu Lab ha visto lo slicer stimare 4 ore e 16 minuti per una stampa in PETG-CF con un ugello da 0,8 mm e 3 ore e 47 con uno da 0,6, l’assistenza di Bambu ha risposto che un ugello più grande non è per forza più veloce, perché il limite lo fissa il flusso del filamento. Quello da 0,6 è il passo avanti più sicuro. Prusa ha visto che stampa fino a due volte più veloce di uno da 0,4 con un aspetto quasi identico, e lo indica come il primo ugello in più da comprare.
Un ugello più grande non rende la plastica più resistente
La guida di Bambu Lab dice che gli ugelli più grandi fanno pezzi più resistenti. CNC Kitchen l’ha verificato su una Prusa MK3S con dei ganci stampati con ugelli da 0,4 e da 0,8 mm, e ha visto che la resistenza seguiva la quantità di plastica. Con pareti dello stesso spessore, tutte e cinque le versioni hanno retto tra 347 e 380 N, quindi l’ugello più grande non saldava meglio gli strati.
L’ugello più grande vince comunque sul tempo. Con il doppio della larghezza e il doppio dell’altezza dello strato, un ugello da 0,8 mm deposita quattro volte la plastica nello stesso tempo, quindi a parità di tempo di stampa ottieni un pezzo molto più pesante e resistente. Se ti serve resistenza, aggiungi pareti, e usa l’ugello più grande per stamparle più in fretta.
I materiali degli ugelli
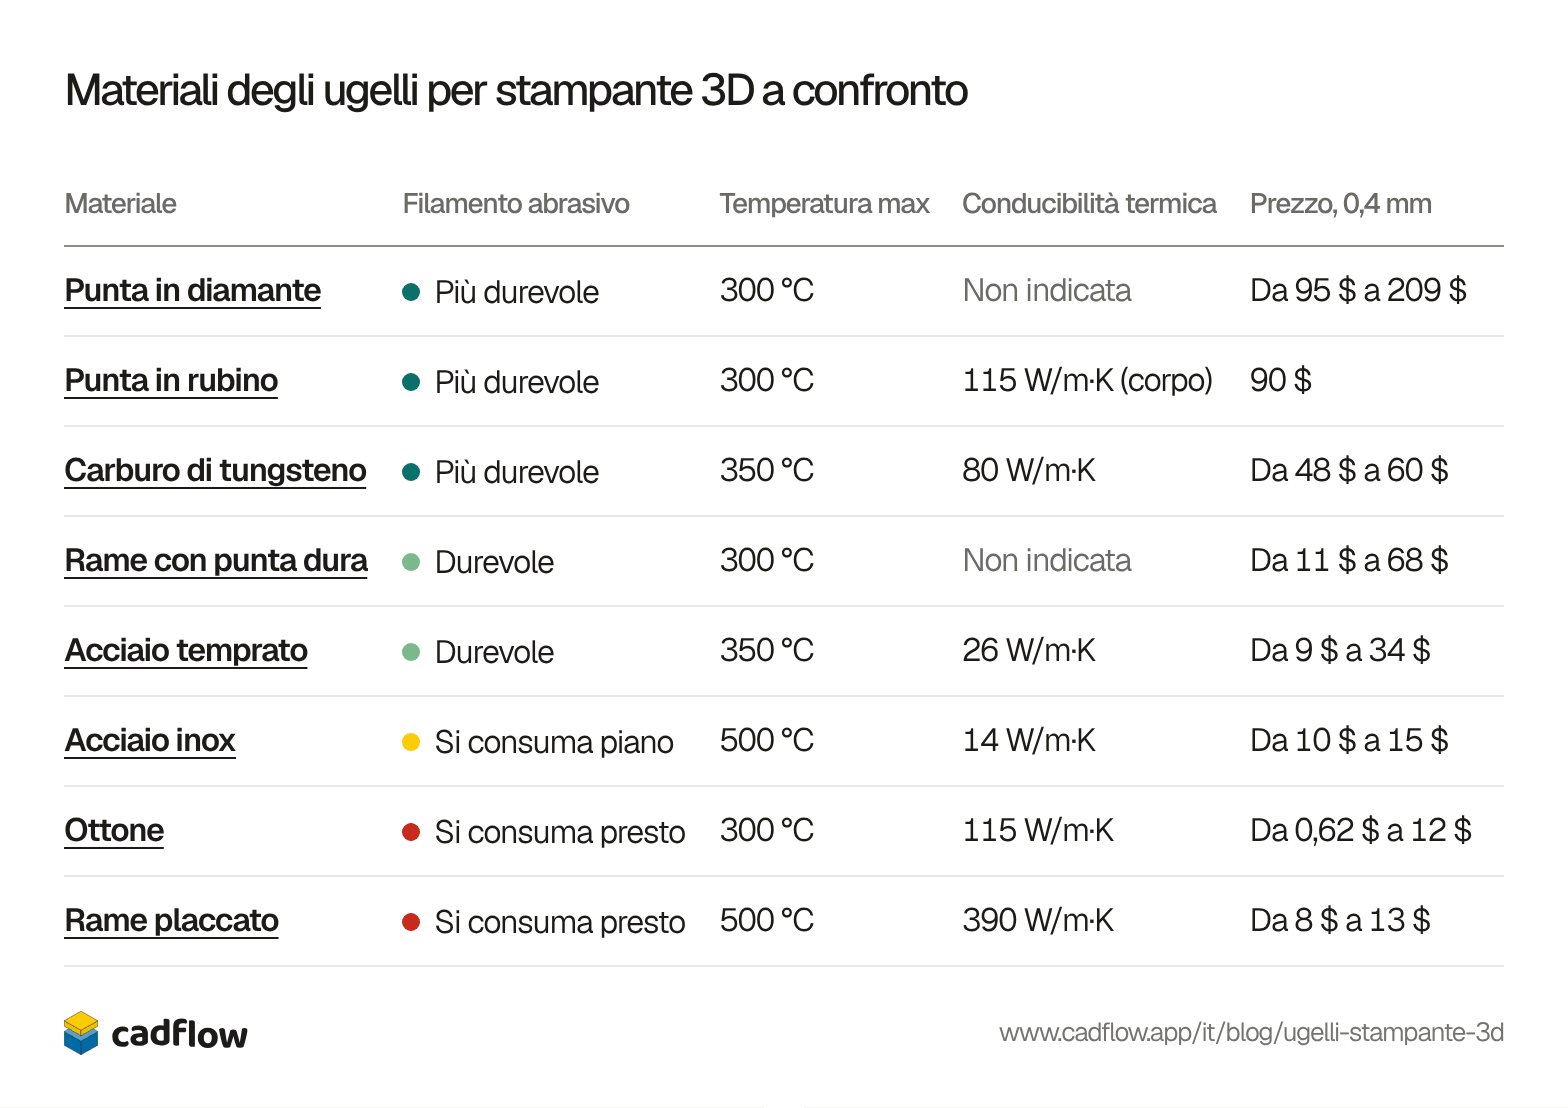
Il materiale decide quali filamenti può stampare un ugello e quanto può scaldarsi. L’ottone è la scelta di serie perché conduce bene il calore, e ogni materiale più duro o conduce peggio il calore o costa molto di più. Per questo gli ugelli che sono insieme duri e rapidi a scaldarsi mettono una punta dura su un corpo di ottone o di rame. Ordina la tabella in base a ciò che conta per te.
| Materiale | Filamento abrasivo | Temperatura max | Conducibilità termica | Prezzo, 0,4 mm |
|---|---|---|---|---|
| Punta in diamante | Più durevole | 300 °C | Non indicata | Da 95 $ a 209 $ |
| Punta in rubino | Più durevole | 300 °C | 115 W/m·K (corpo) | 90 $ |
| Carburo di tungsteno | Più durevole | 350 °C | 80 W/m·K | Da 48 $ a 60 $ |
| Rame con punta dura | Durevole | 300 °C | Non indicata | Da 11 $ a 68 $ |
| Acciaio temprato | Durevole | 350 °C | 26 W/m·K | Da 9 $ a 34 $ |
| Acciaio inox | Si consuma piano | 500 °C | 14 W/m·K | Da 10 $ a 15 $ |
| Ottone | Si consuma presto | 300 °C | 115 W/m·K | Da 0,62 $ a 12 $ |
| Rame placcato | Si consuma presto | 500 °C | 390 W/m·K | Da 8 $ a 13 $ |
| Materiale | Filamento abrasivo | Temperatura max | Conducibilità termica | Prezzo, 0,4 mm |
|---|---|---|---|---|
| Ottone | Si consuma presto | 300 °C | 115 W/m·K | Da 0,62 $ a 12 $ |
| Rame placcato | Si consuma presto | 500 °C | 390 W/m·K | Da 8 $ a 13 $ |
| Acciaio temprato | Durevole | 350 °C | 26 W/m·K | Da 9 $ a 34 $ |
| Acciaio inox | Si consuma piano | 500 °C | 14 W/m·K | Da 10 $ a 15 $ |
| Rame con punta dura | Durevole | 300 °C | Non indicata | Da 11 $ a 68 $ |
| Carburo di tungsteno | Più durevole | 350 °C | 80 W/m·K | Da 48 $ a 60 $ |
| Punta in rubino | Più durevole | 300 °C | 115 W/m·K (corpo) | 90 $ |
| Punta in diamante | Più durevole | 300 °C | Non indicata | Da 95 $ a 209 $ |
| Materiale | Filamento abrasivo | Temperatura max | Conducibilità termica | Prezzo, 0,4 mm |
|---|---|---|---|---|
| Acciaio inox | Si consuma piano | 500 °C | 14 W/m·K | Da 10 $ a 15 $ |
| Rame placcato | Si consuma presto | 500 °C | 390 W/m·K | Da 8 $ a 13 $ |
| Carburo di tungsteno | Più durevole | 350 °C | 80 W/m·K | Da 48 $ a 60 $ |
| Acciaio temprato | Durevole | 350 °C | 26 W/m·K | Da 9 $ a 34 $ |
| Punta in diamante | Più durevole | 300 °C | Non indicata | Da 95 $ a 209 $ |
| Punta in rubino | Più durevole | 300 °C | 115 W/m·K (corpo) | 90 $ |
| Rame con punta dura | Durevole | 300 °C | Non indicata | Da 11 $ a 68 $ |
| Ottone | Si consuma presto | 300 °C | 115 W/m·K | Da 0,62 $ a 12 $ |
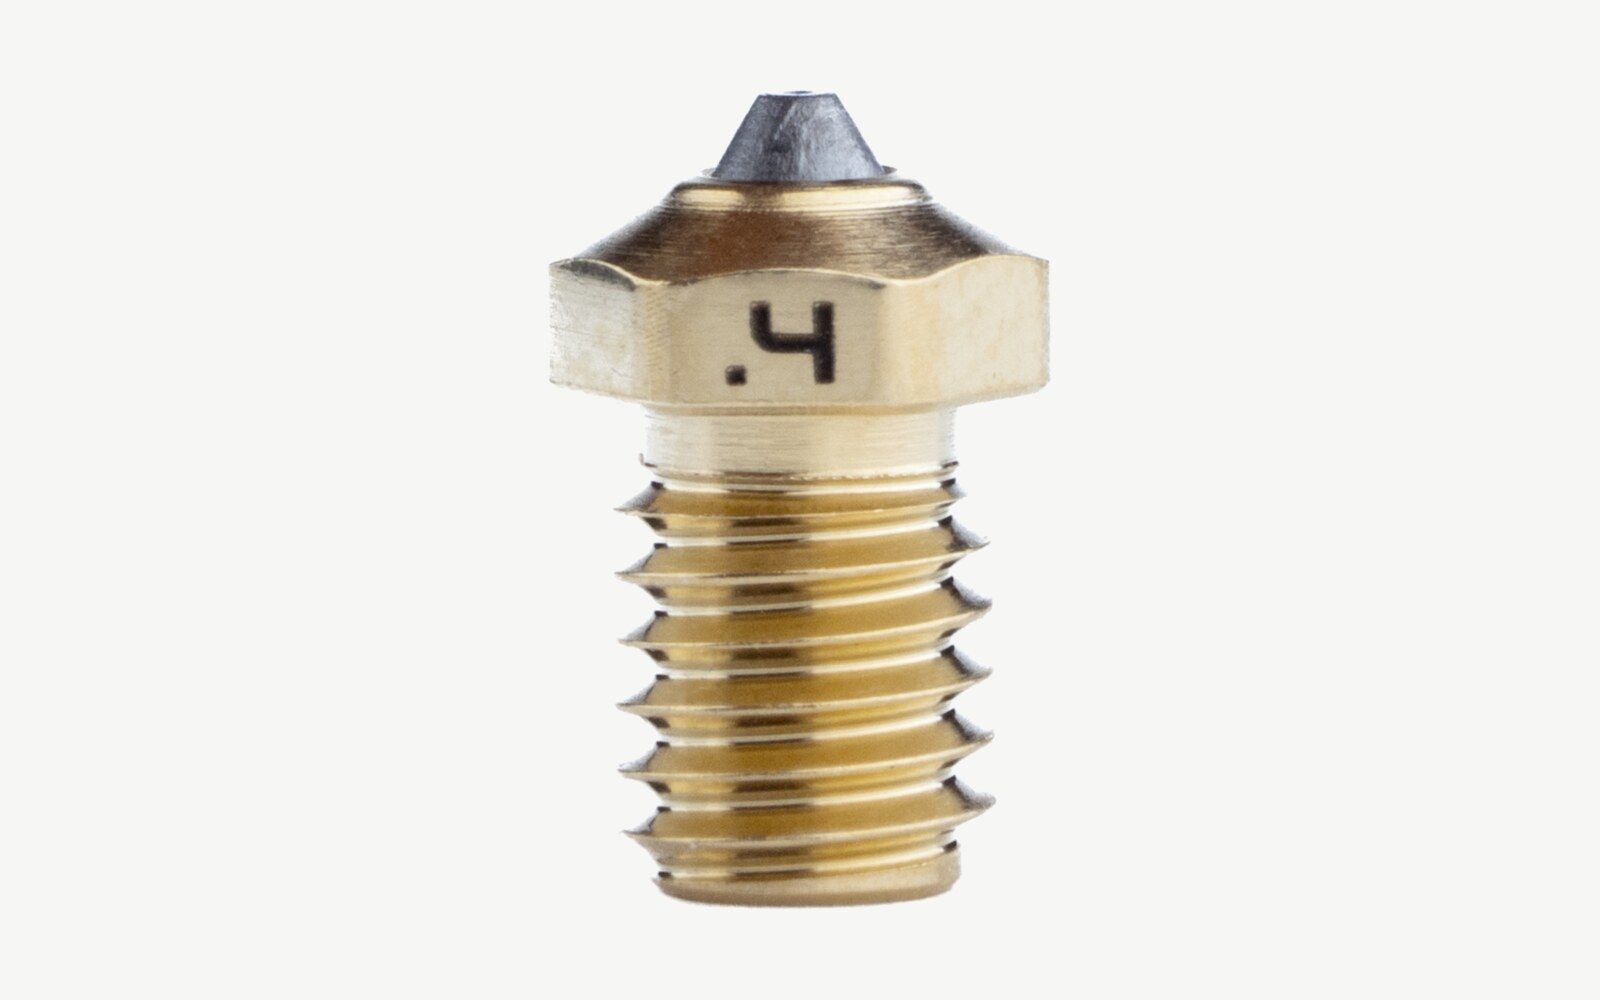
Punta in diamante
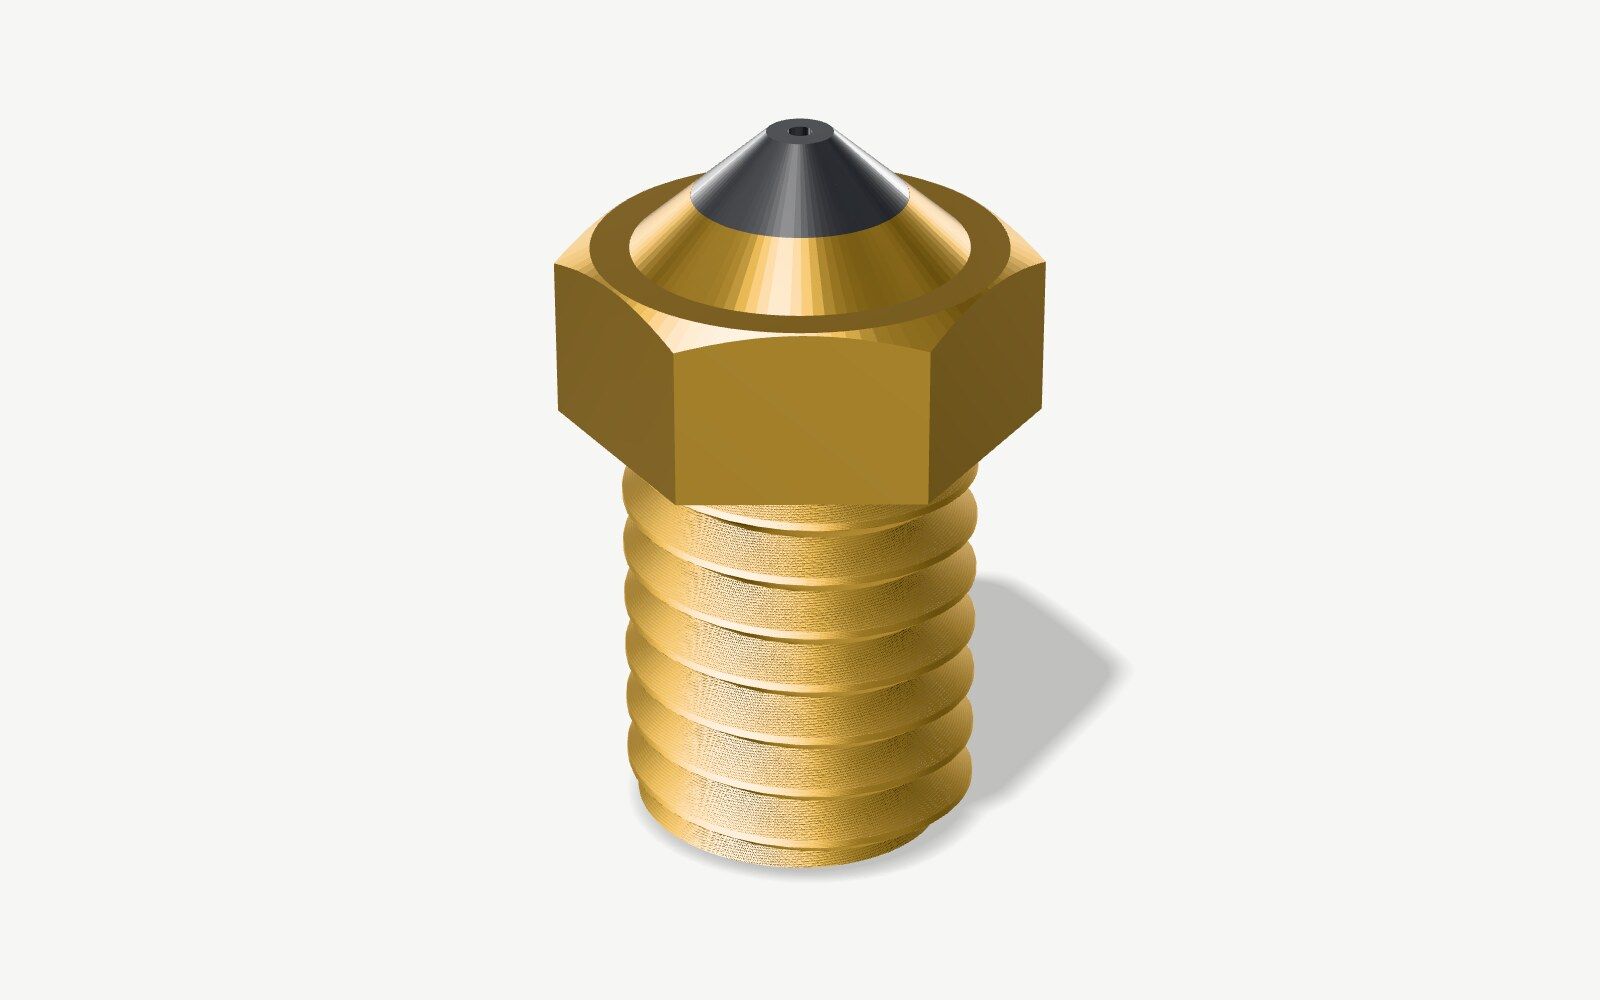
Diamante policristallino incastonato nella punta di un corpo in metallo
Da 95 $ a 209 $ per un ugello da 0,4 mm
Ideale per: Qualsiasi filamento abrasivo, tutti i giorni
Pro
- Il materiale più duro di cui sia fatto un ugello
- Esiste per quasi ogni stampante
Contro
- Da 95 a 209 $ per un ugello
- Ancora nessuna prova di usura indipendente
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
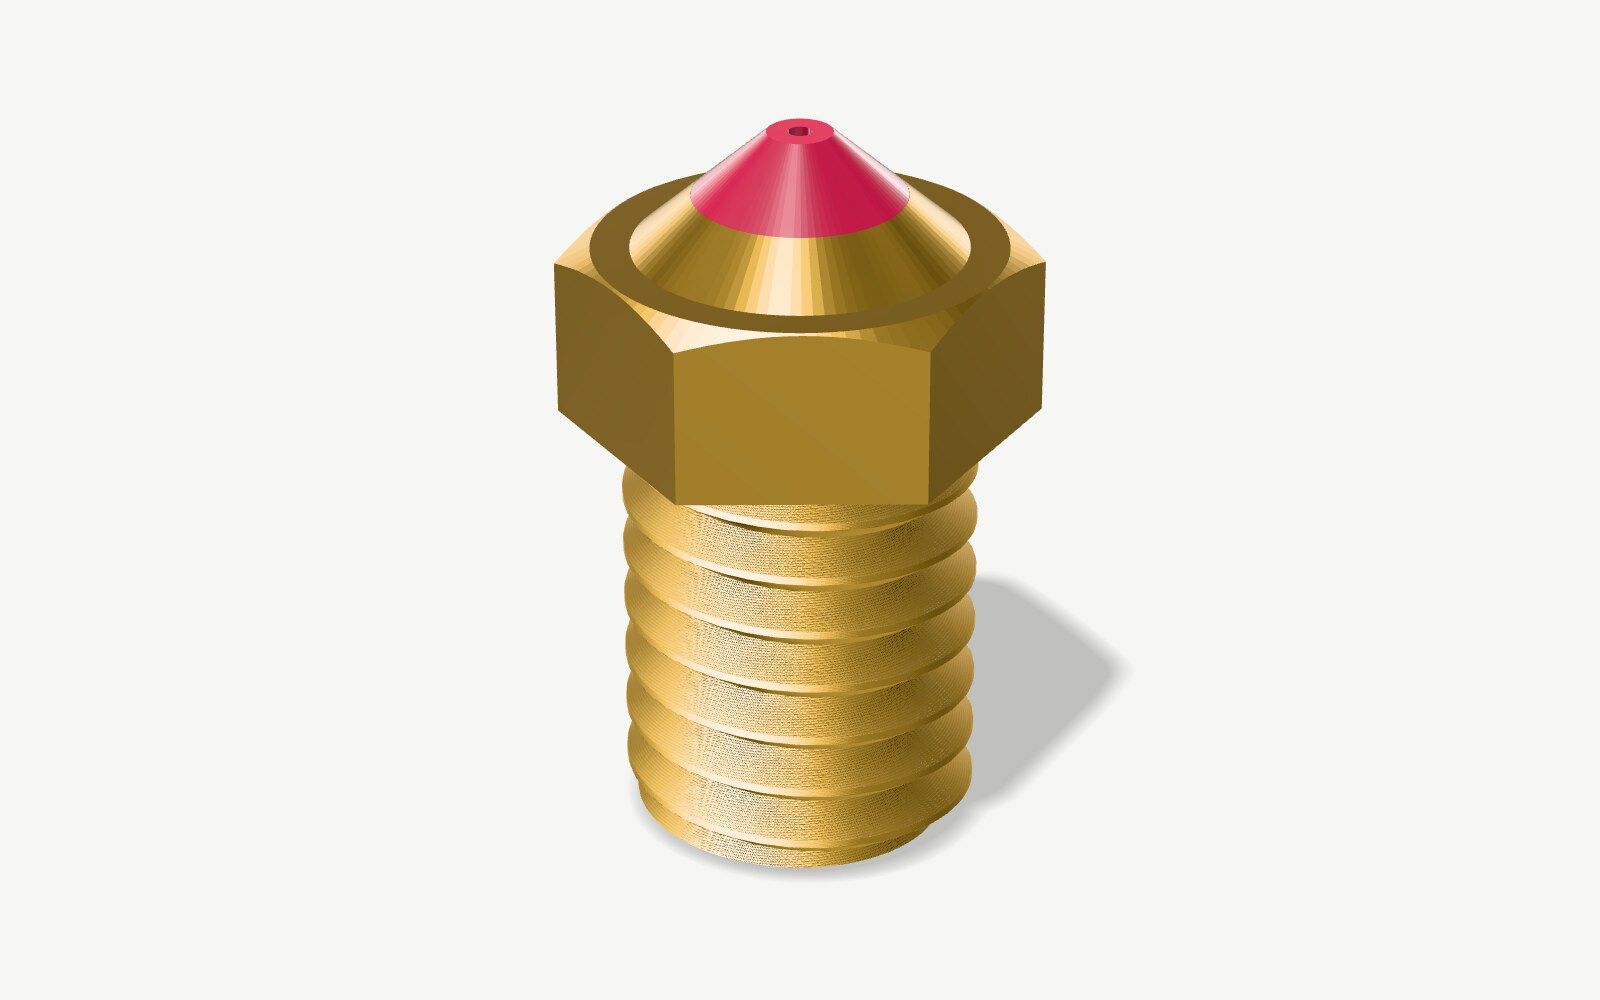
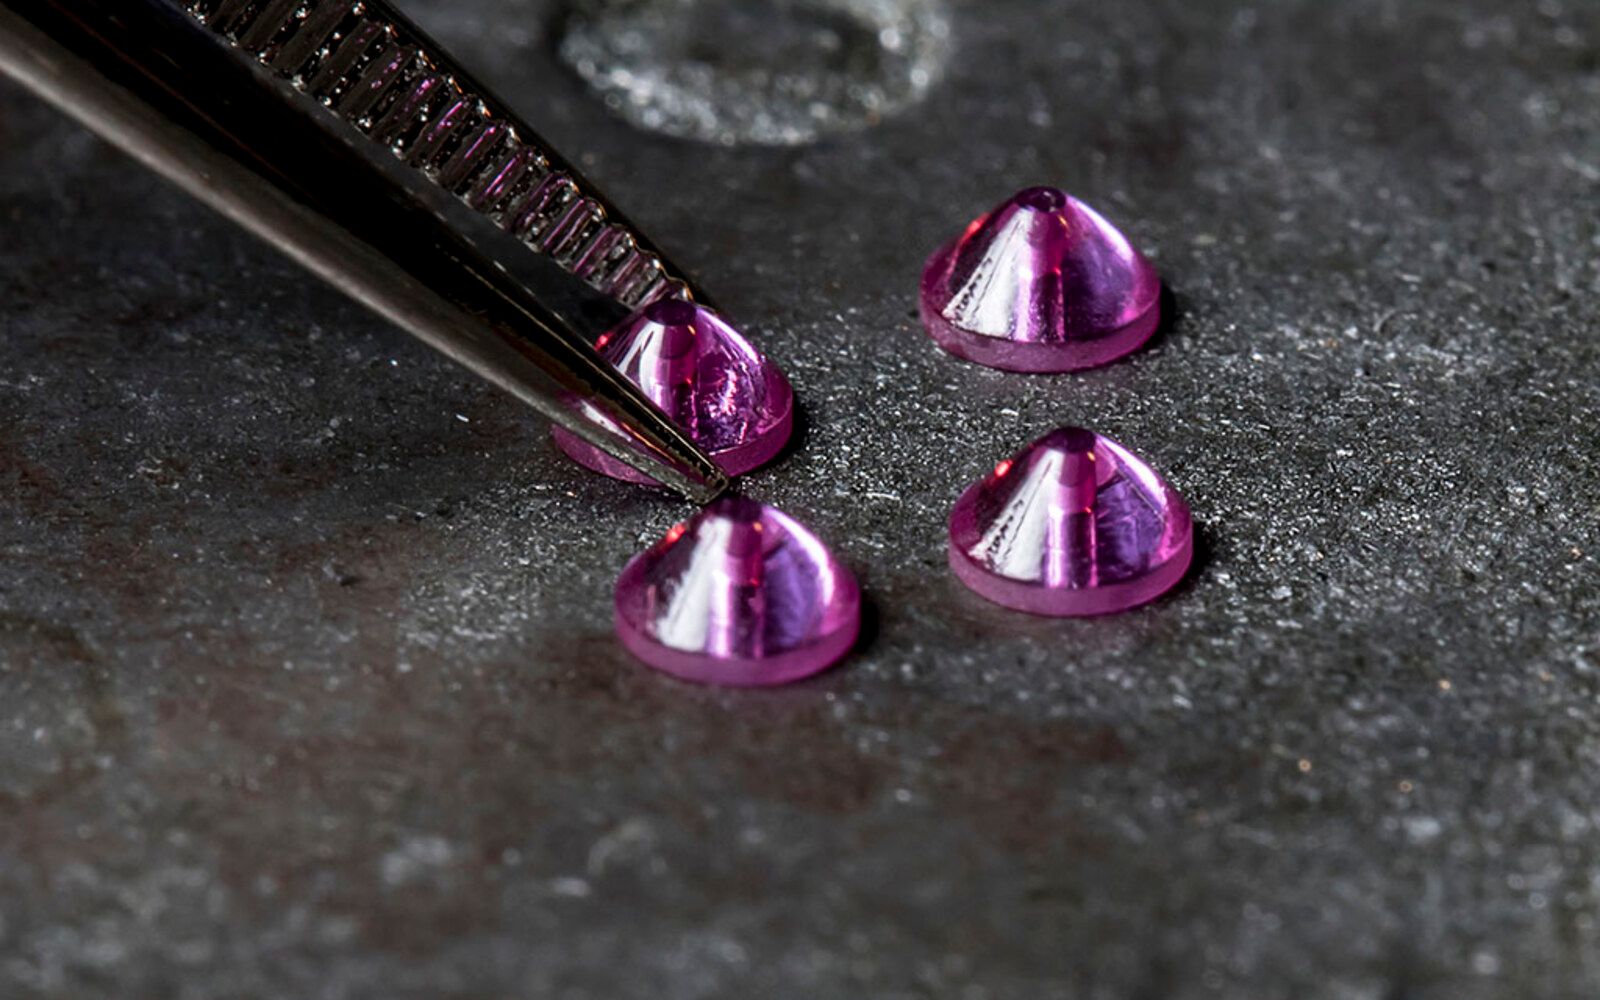
Punta in rubino
Un corpo in ottone con un rubino incastonato nella punta
90 $ per un ugello da 0,4 mm
Ideale per: Qualsiasi filamento abrasivo, tutti i giorni
Pro
- Nessuna usura visibile dopo 8 kg di fibra di carbonio nella prova di Olsson
- Il corpo in ottone porta il calore come qualsiasi ugello in ottone
- 500 °C nella versione High Temp
Contro
- Il rubino può incrinarsi se l'ugello urta il piatto
- Da 90 $, ed esaurito da MatterHackers quando abbiamo controllato
Dati: Olsson · Immagine: render del nostro modello
Dati: Olsson
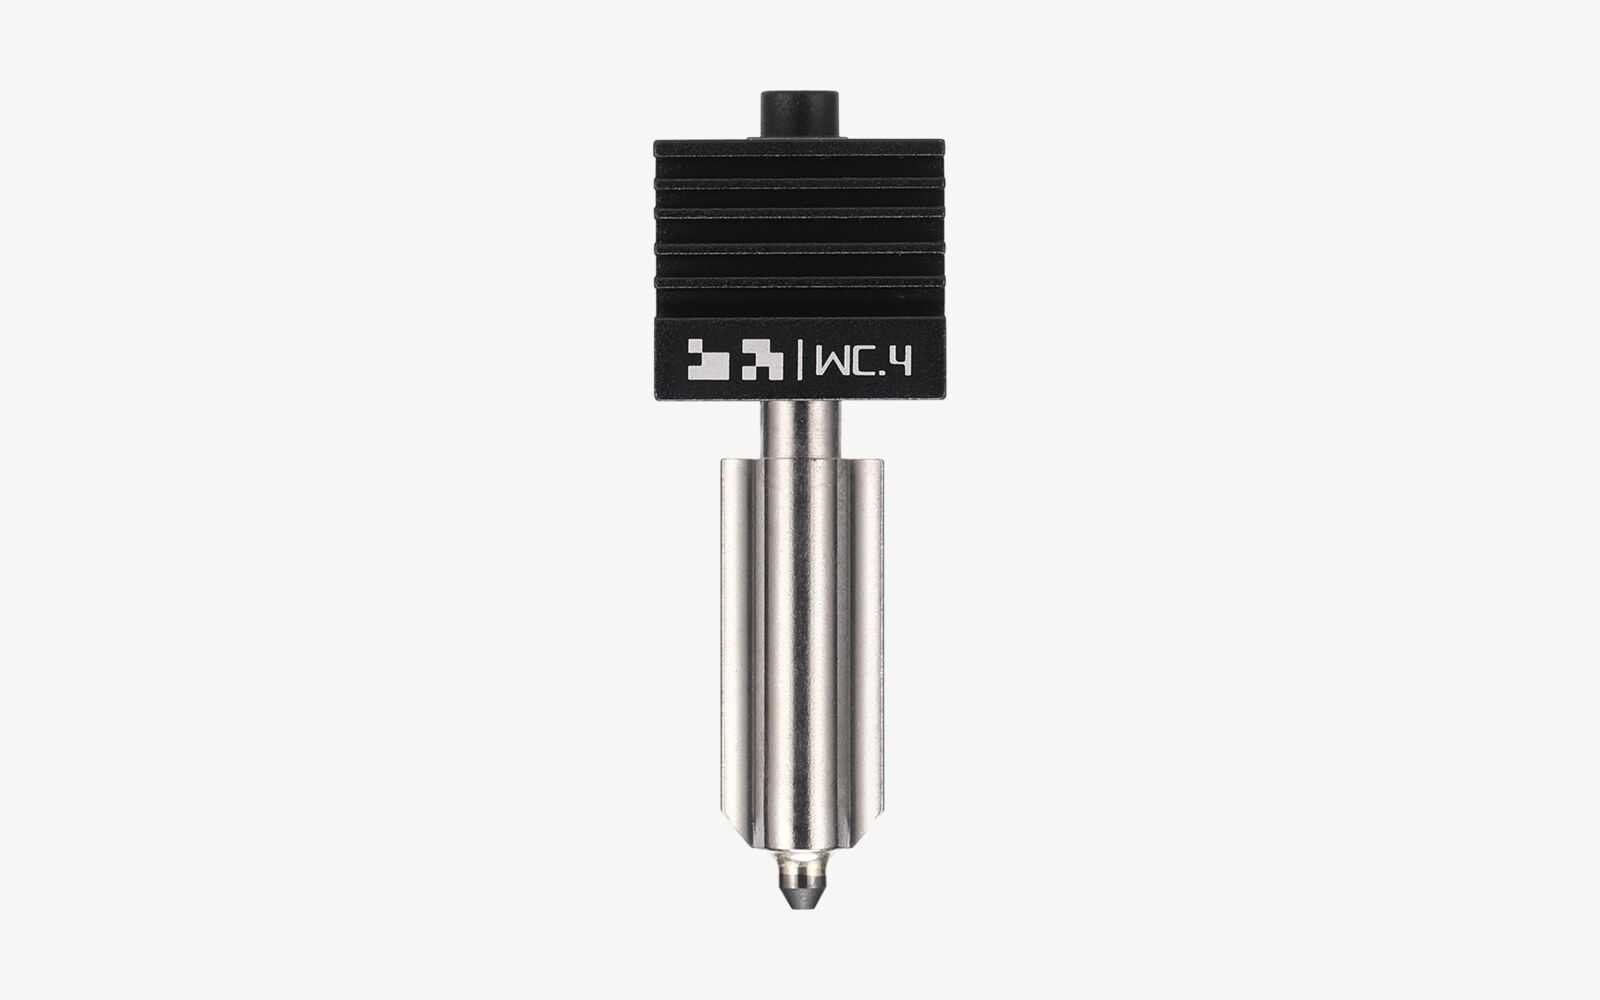
Carburo di tungsteno
Grani di carburo di tungsteno legati con il cobalto
Da 48 $ a 60 $ per un ugello da 0,4 mm
Ideale per: Filamento con fibra di carbonio e di vetro sulle stampanti H2 e P2S di Bambu Lab
Pro
- HRA 90, contro 74 dell'acciaio temprato di Bambu
- Conduce il calore tre volte meglio dell'acciaio temprato
Contro
- Da 48 a 60 $ per un ugello
- Il 50% di durata in più lo dice solo Bambu, senza prove pubblicate
- Solo per H2D, H2S, P2S e X2D di Bambu Lab
Dati: Bambu Lab · Immagine: render del nostro modello
Dati: Bambu Lab · Foto: Bambu Lab
Dati: Bambu Lab
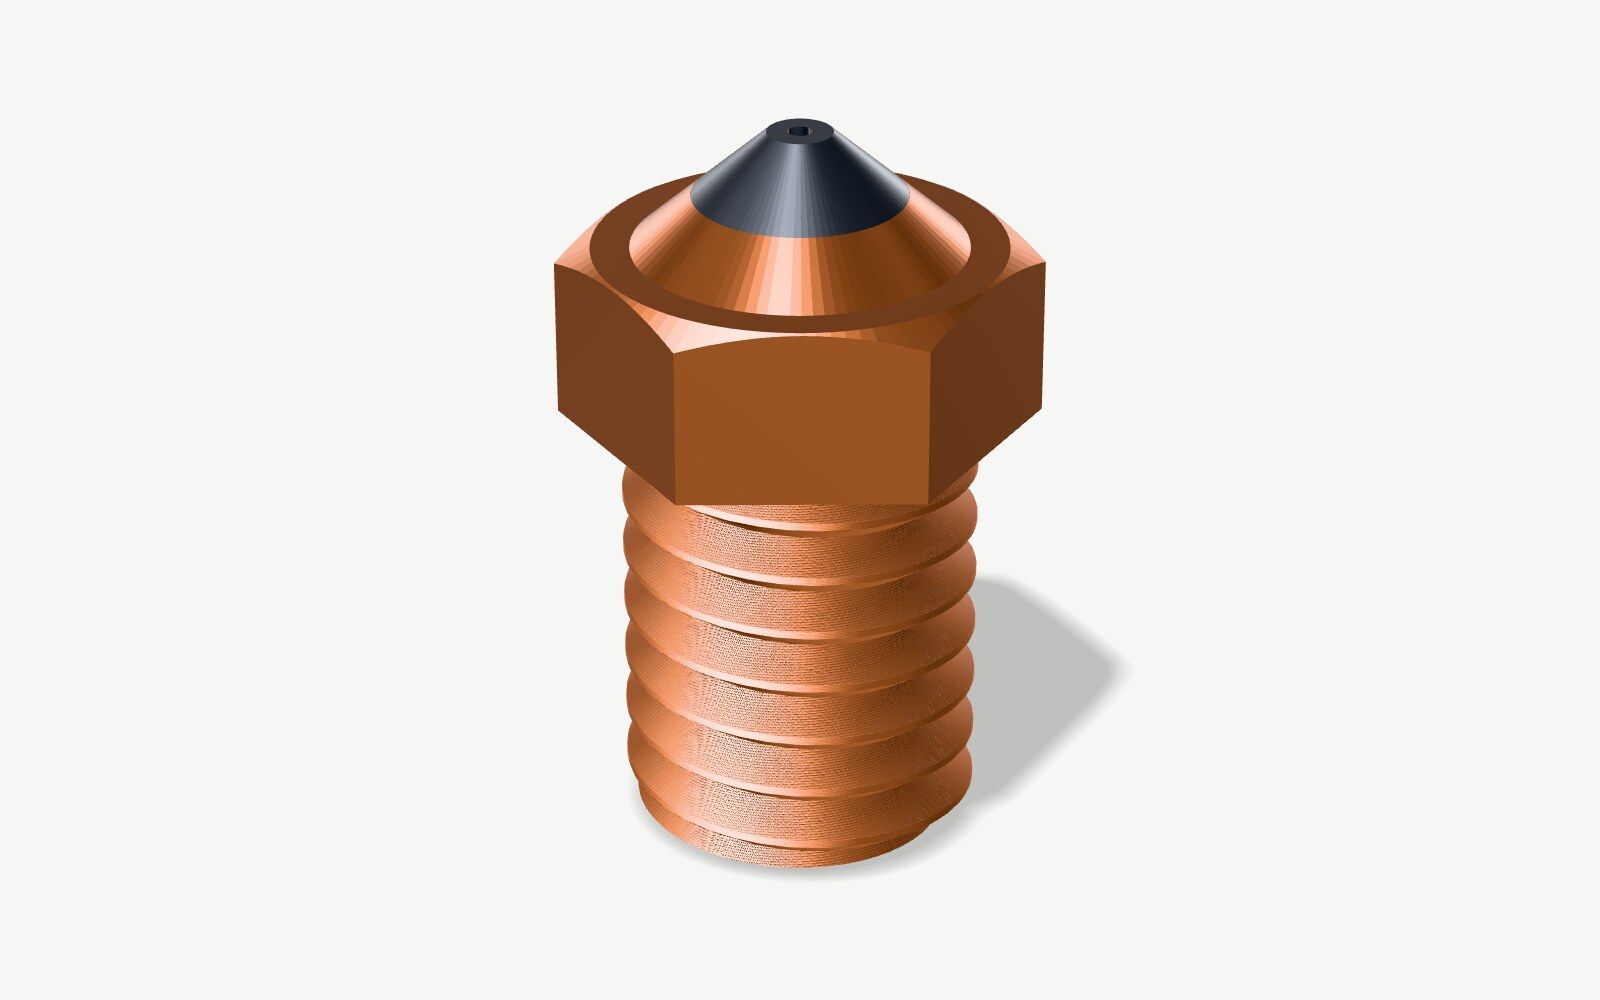
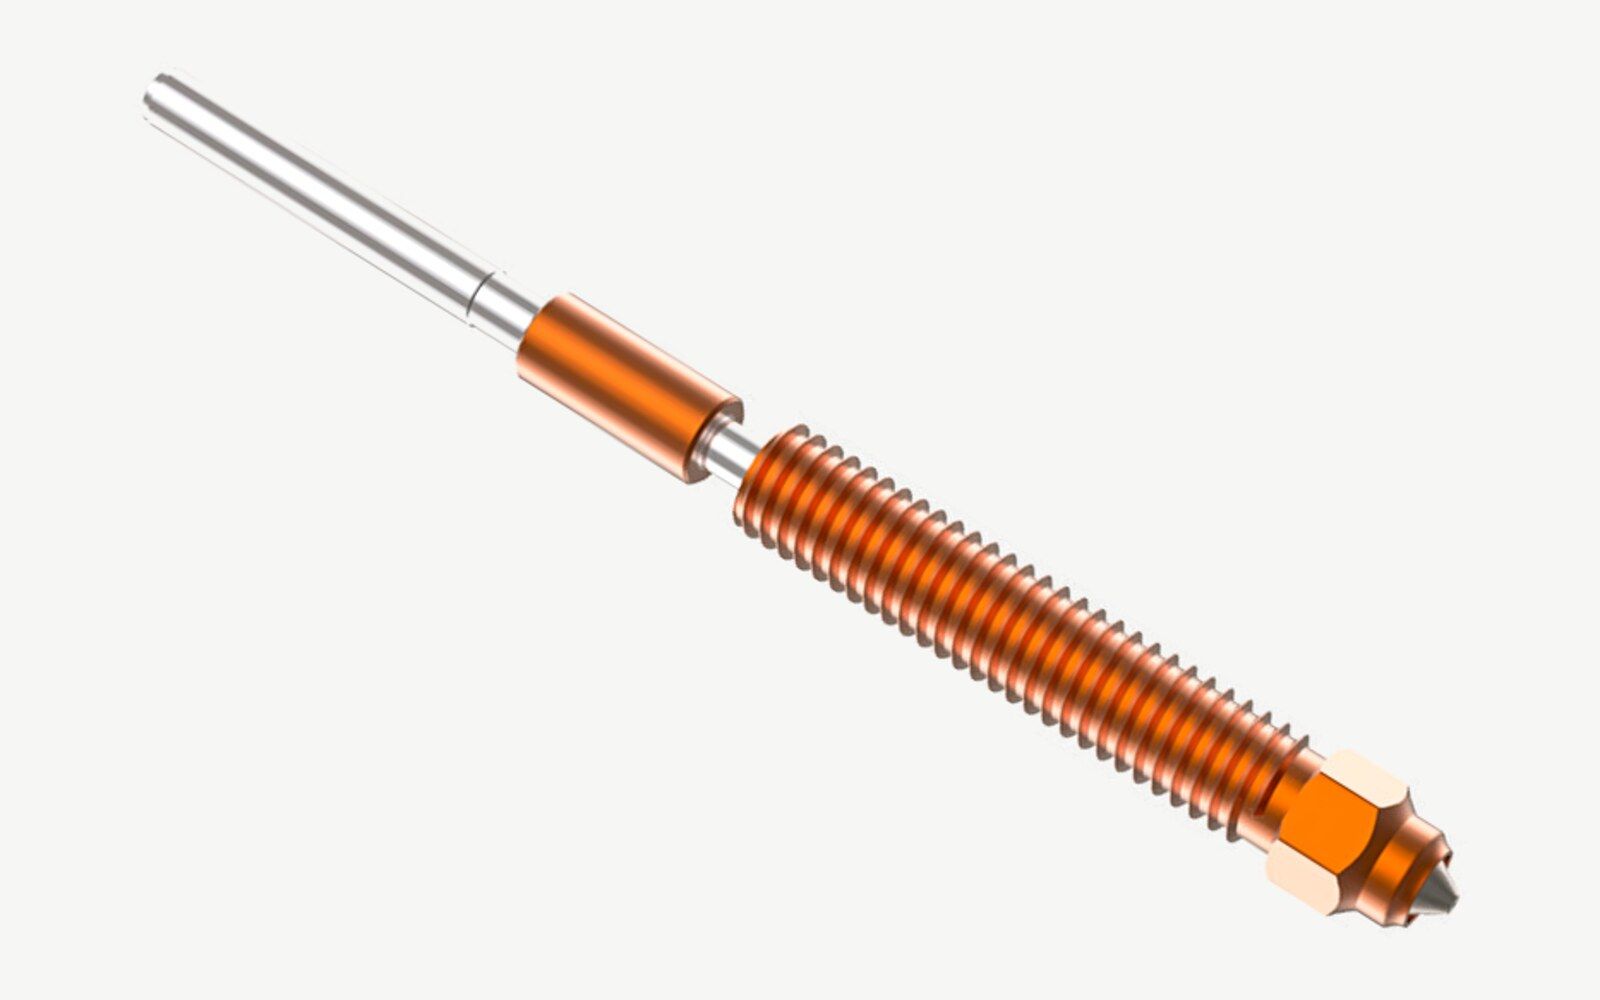
Rame con punta dura
Un corpo in lega di rame con un inserto in acciaio temprato dove esce la plastica
Da 11 $ a 68 $ per un ugello da 0,4 mm
Ideale per: Filamento abrasivo e non, alle temperature dell'ottone
Pro
- Scalda la plastica quasi come l'ottone
- Acciaio temprato dove la plastica sfrega
- 500 °C nell'ObXidian 500 di E3D
Contro
- Fino a dieci volte il prezzo dell'ottone
- E3D avverte che alcuni filamenti con fibre consumano anche l'ObXidian
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
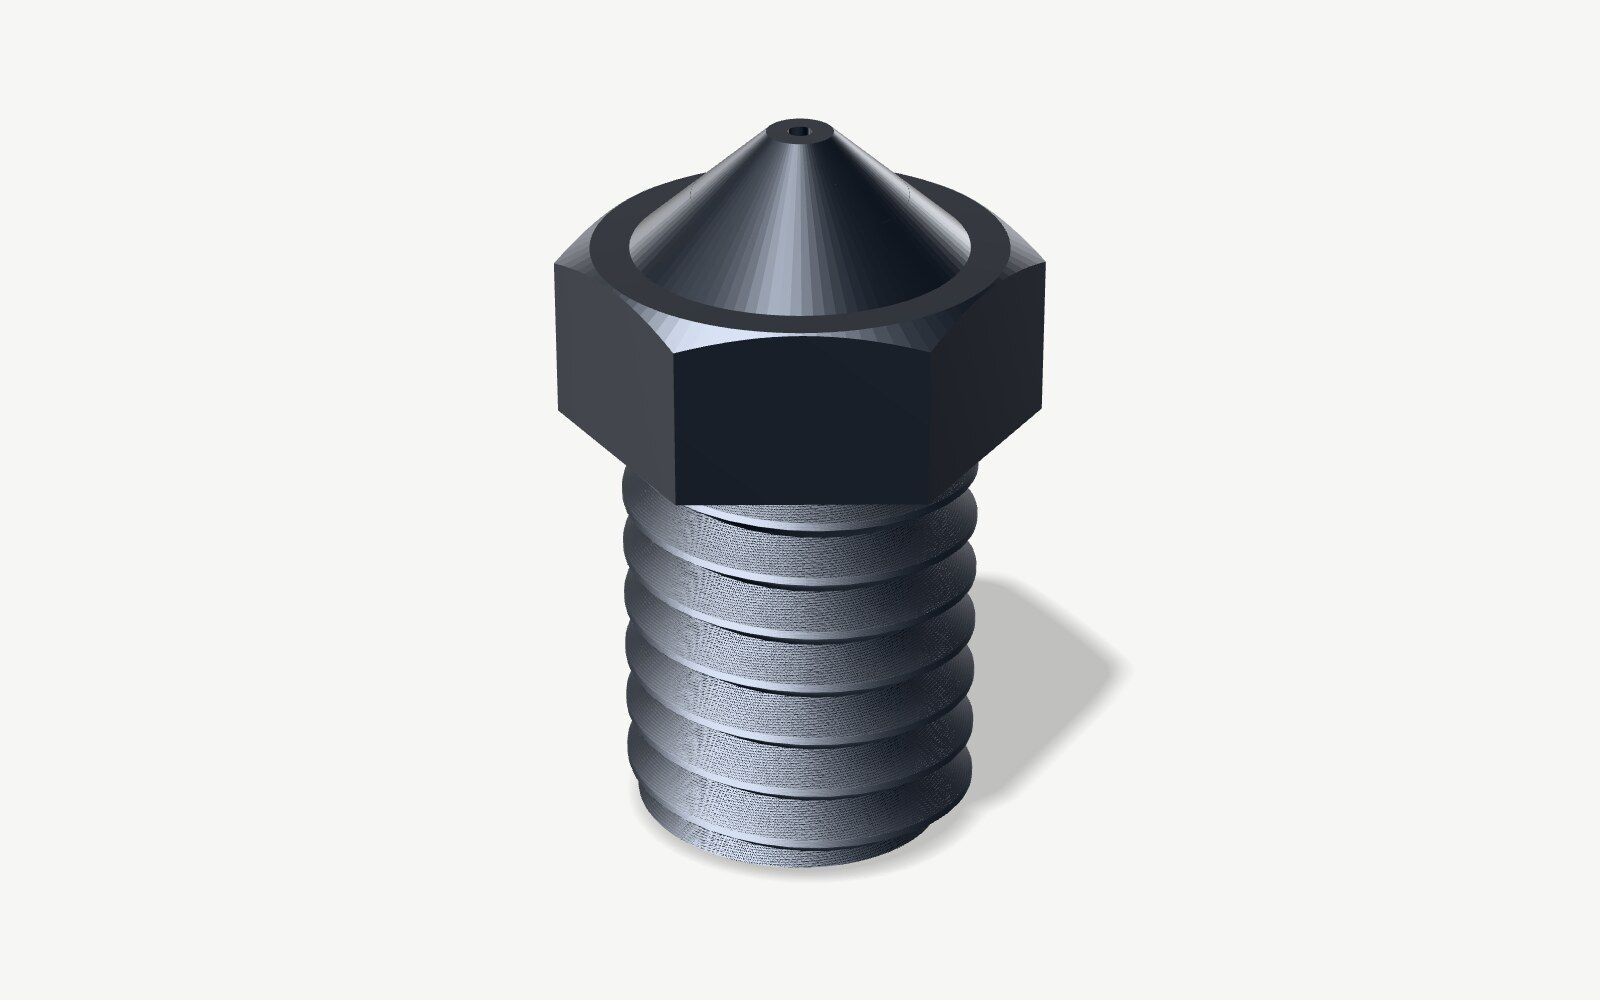
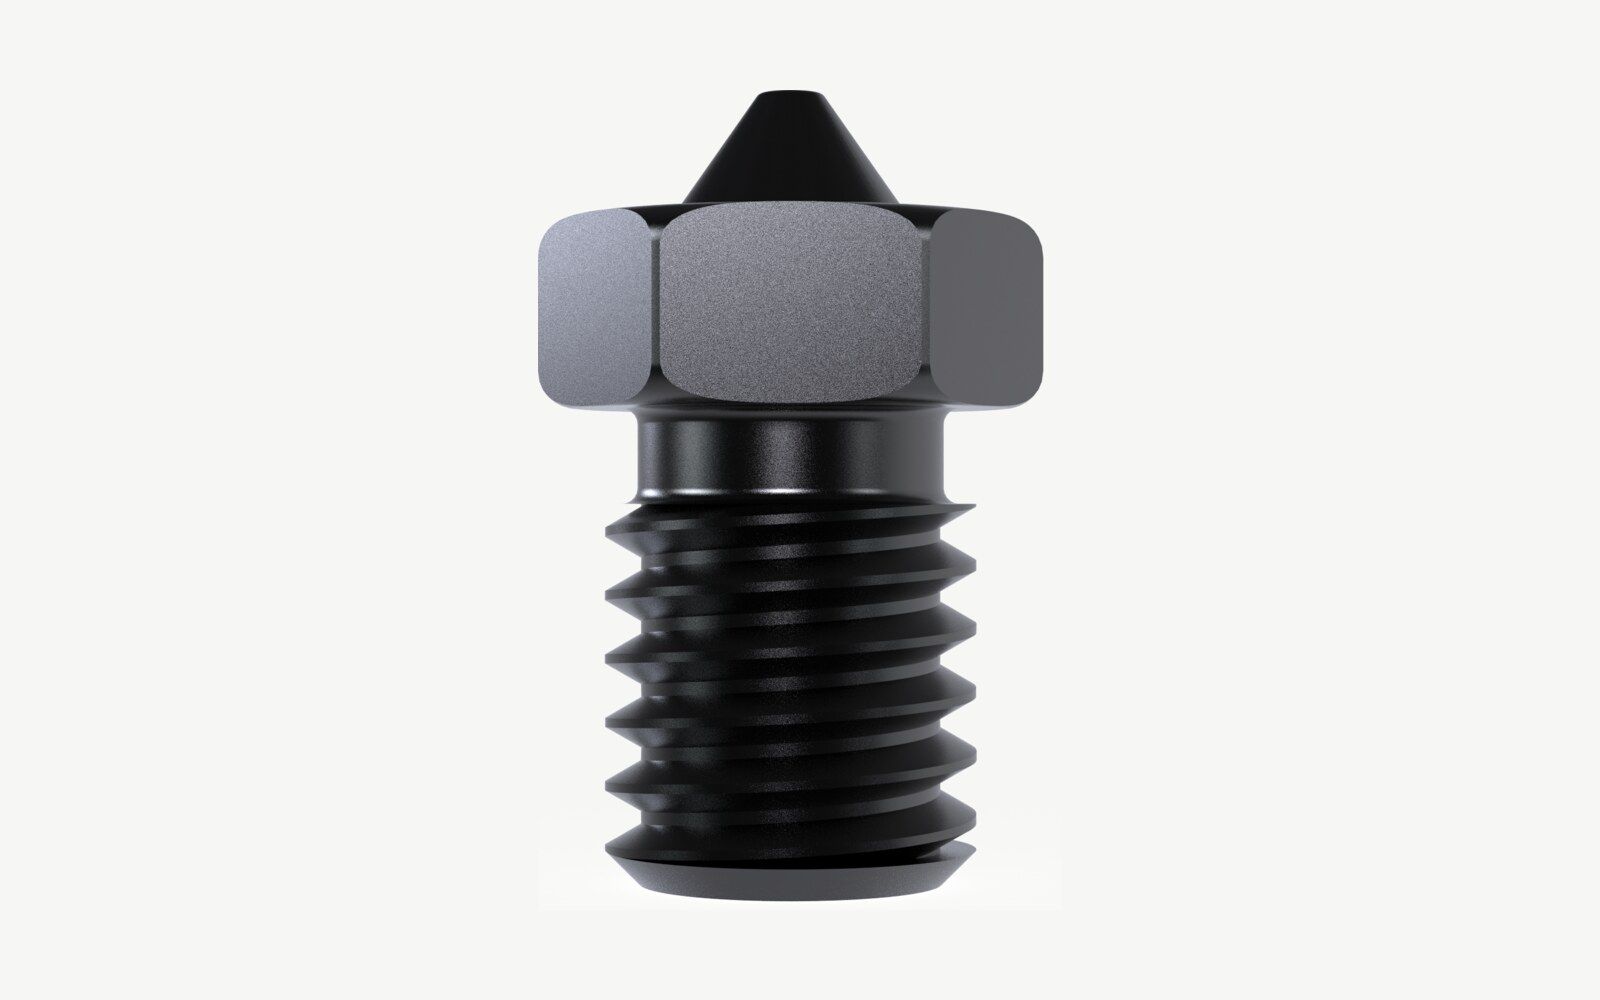
Acciaio temprato
Acciaio per utensili temprato, tra 62 e 65 HRC circa
Da 9 $ a 34 $ per un ugello da 0,4 mm
Ideale per: Fibra di carbonio e di vetro, fosforescenti e altri filamenti abrasivi
Pro
- Regge chili di filamento caricato con fibre
- Abbastanza economico da tenerne uno di scorta
Contro
- Vuole da 5 a 10 °C in più dell'ottone
- Si ammorbidisce sopra i 350 °C, ma quelli placcati come il Nozzle X di E3D reggono 500 °C
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
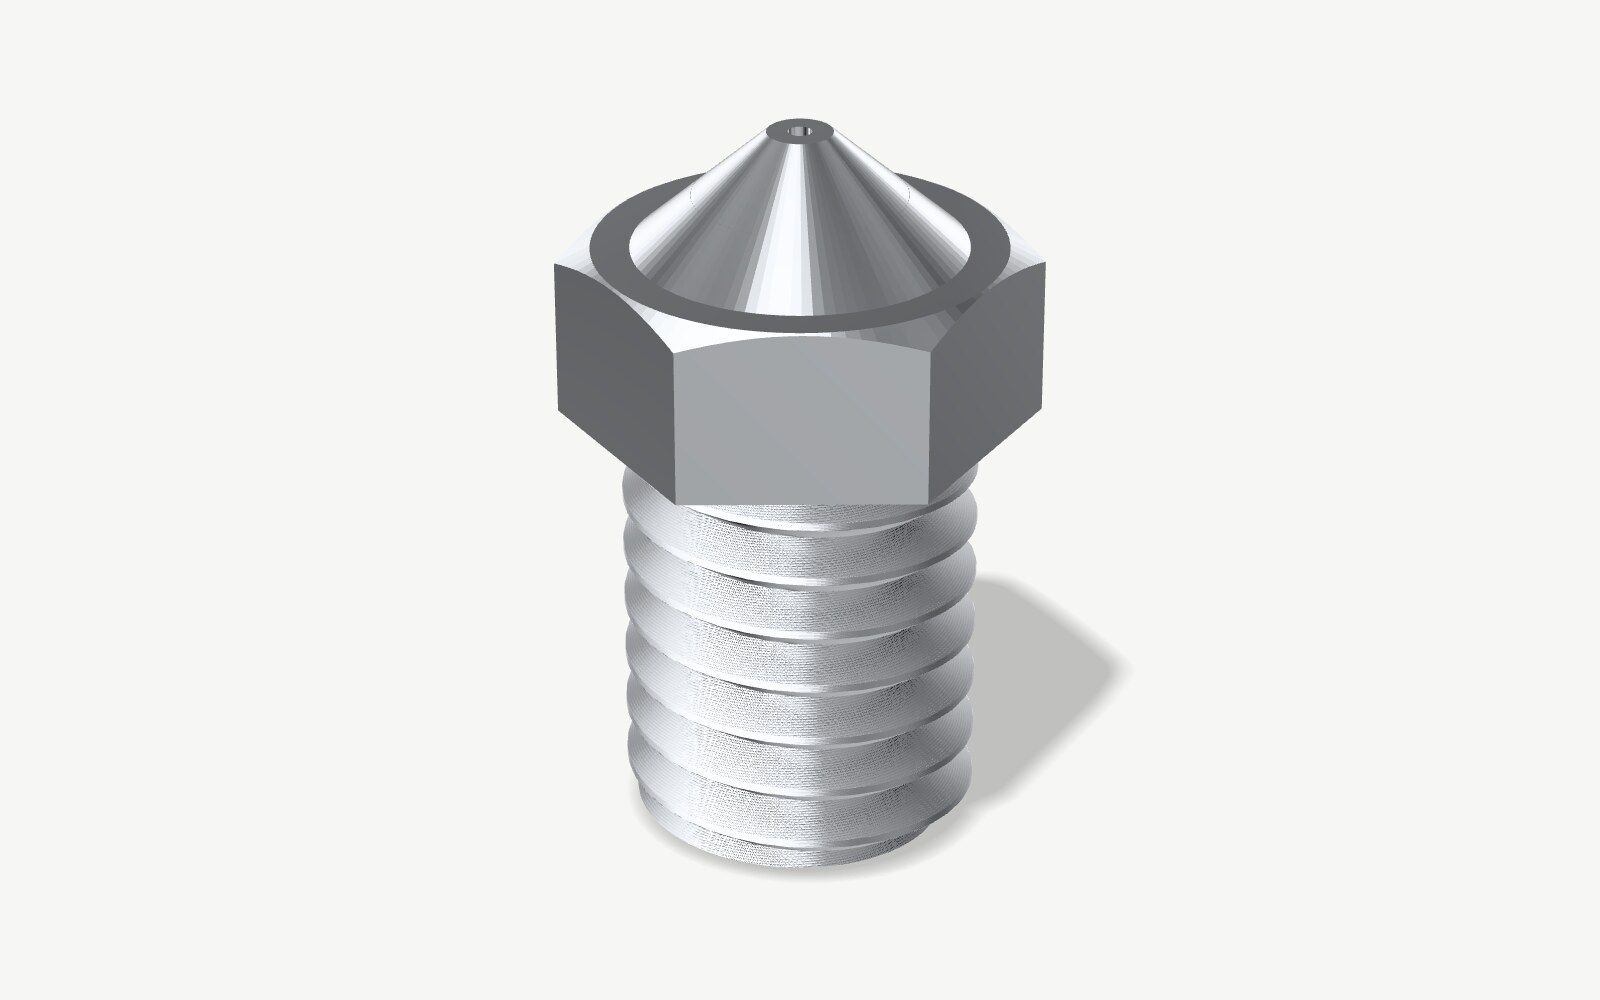
Acciaio inox
Acciaio con cromo, così non arrugginisce
Da 10 $ a 15 $ per un ugello da 0,4 mm
Ideale per: Filamento non abrasivo, e pezzi a contatto con gli alimenti
Pro
- Senza piombo, quindi adatto ai pezzi a contatto con gli alimenti
- Regge fino a 500 °C
Contro
- Il peggior conduttore di calore, un ottavo dell'ottone
- Si consuma a circa il 30% della velocità dell'ottone, secondo E3D
- Bambu Lab ne ha trovato uno allargato dopo 10 ore di PETG-CF
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
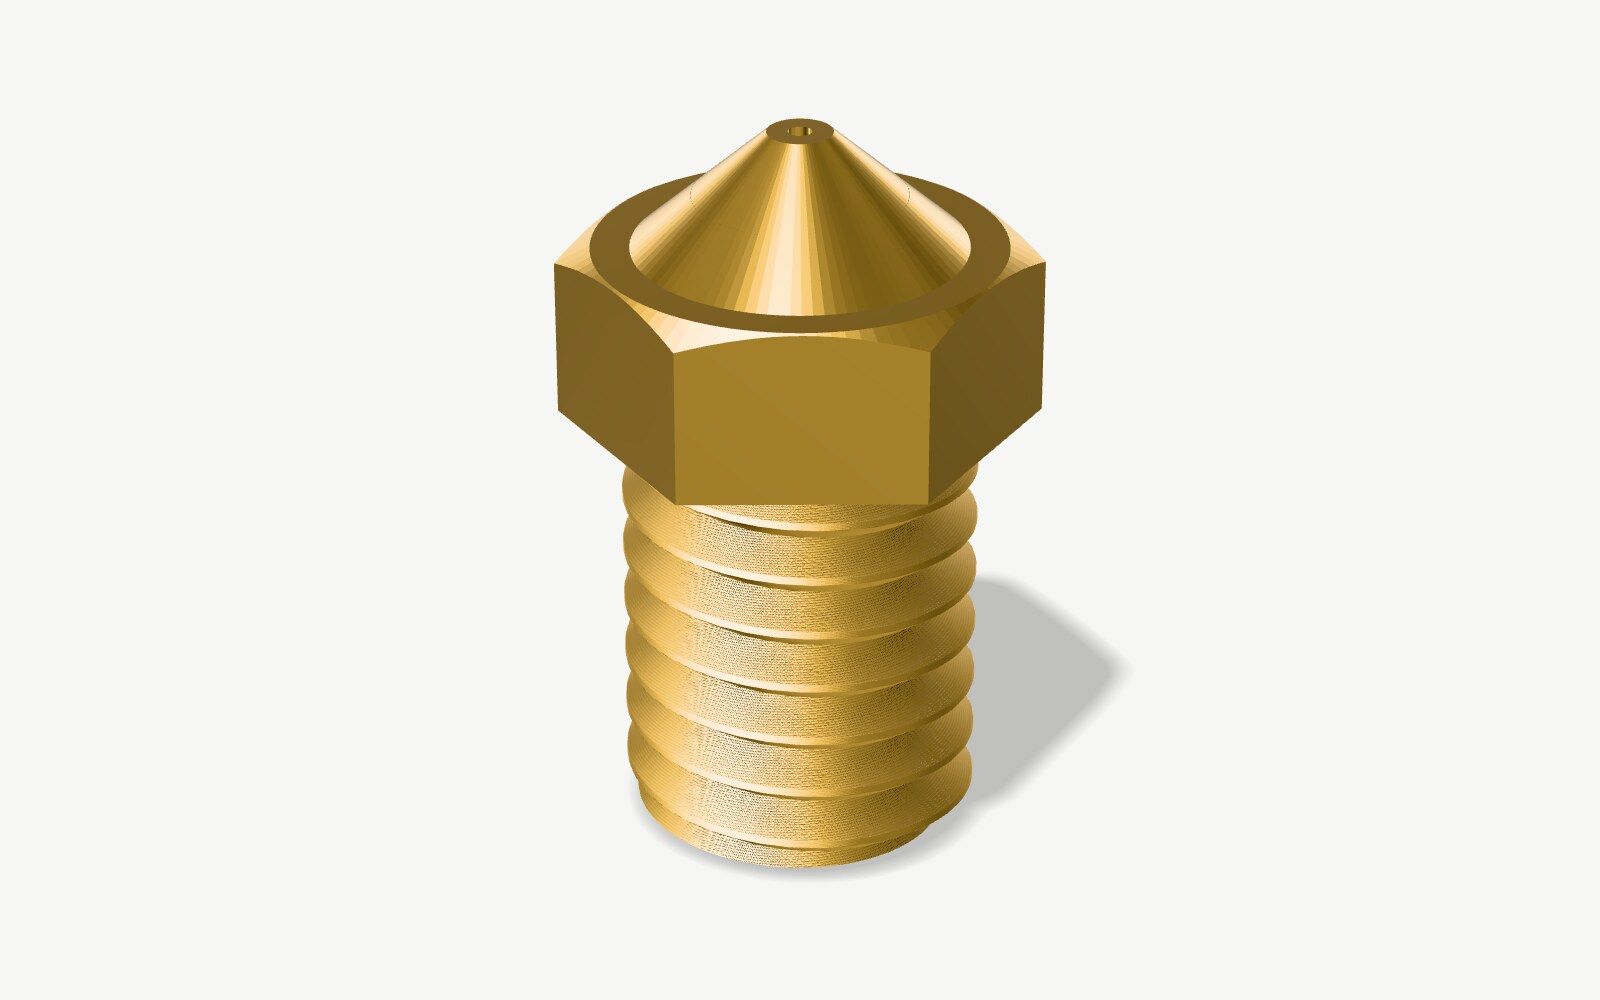
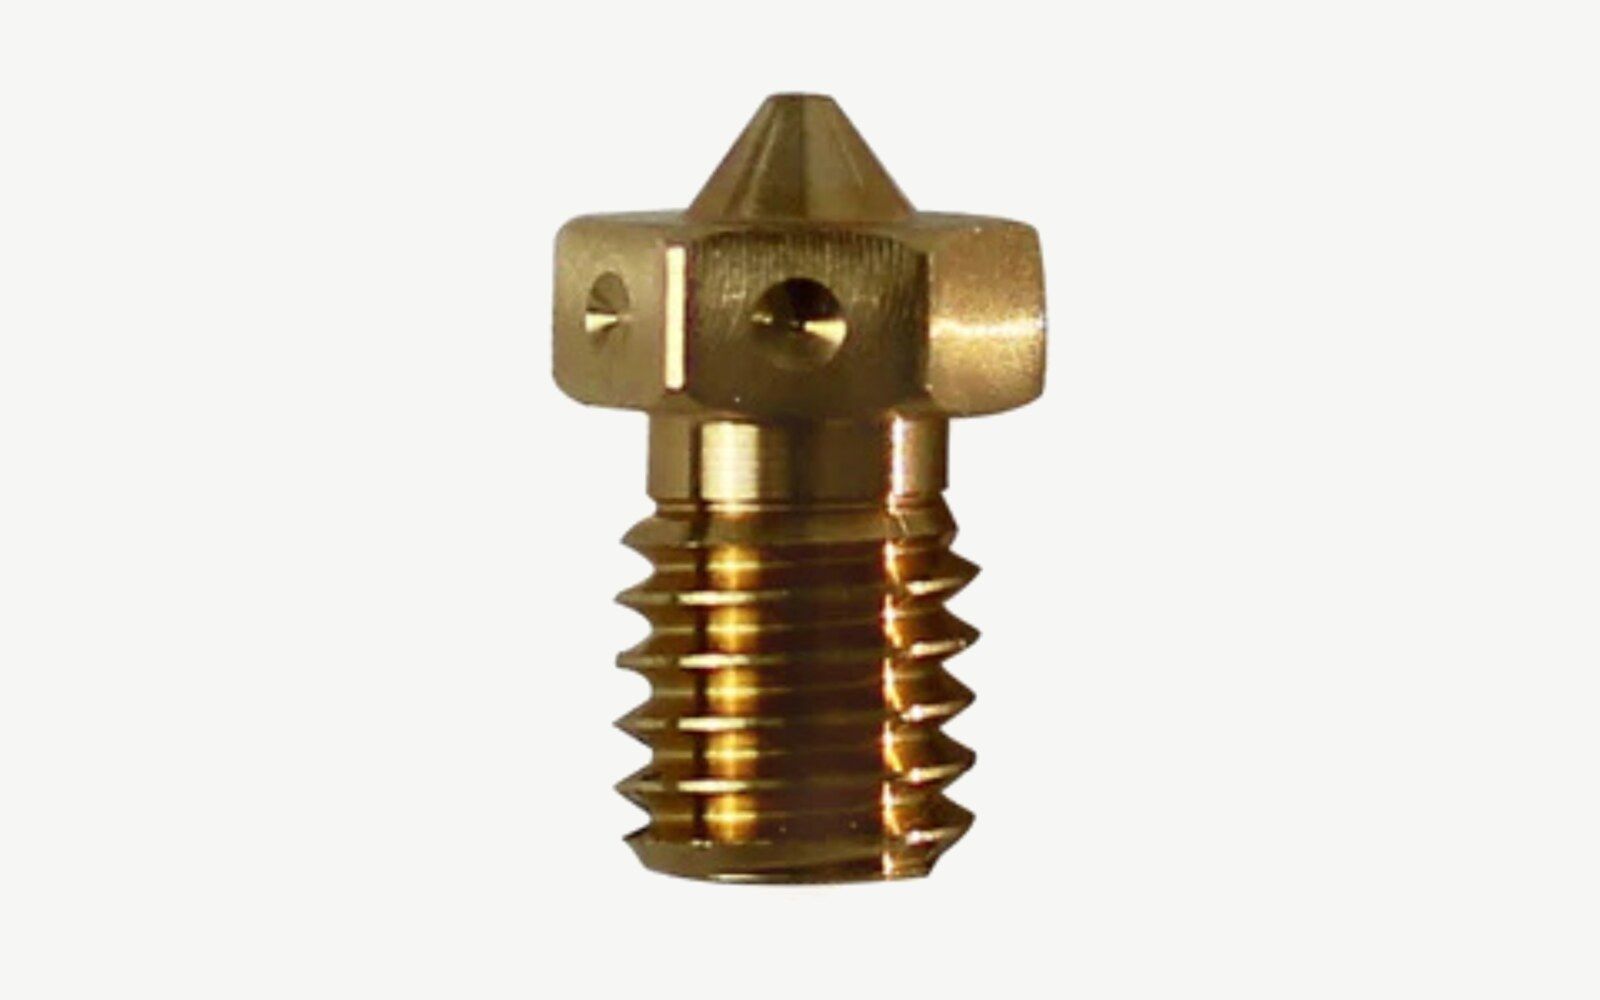
Ottone
Rame e zinco, di solito con un po' di piombo
Da 0,62 $ a 12 $ per un ugello da 0,4 mm
Ideale per: PLA, PETG, ABS, ASA e TPU
Pro
- Quello con cui escono le stampanti, e che i profili degli slicer danno per scontato
- Conduce il calore quattro volte meglio dell'acciaio temprato
- 24 a 14,99 $ da Creality, o da 5 a 12 $ uno di marca
Contro
- Il filamento abrasivo lo consuma prima di finire una bobina
- Regge fino a 300 °C, e quasi tutto l'ottone contiene un po' di piombo
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
Rame placcato
Rame con una sottile placcatura di nichel
Da 8 $ a 13 $ per un ugello da 0,4 mm
Ideale per: Filamento non abrasivo stampato sopra i 300 °C, come il PEI
Pro
- Il miglior conduttore di calore tra i metalli qui
- Regge fino a 500 °C
Contro
- Non adatto a nessun filamento abrasivo
- Più tenero dell'ottone, quindi si ammacca e si graffia più facilmente
Dati: E3D · Immagine: render del nostro modello
Dati: E3D
Perché l’acciaio temprato vuole un ugello più caldo
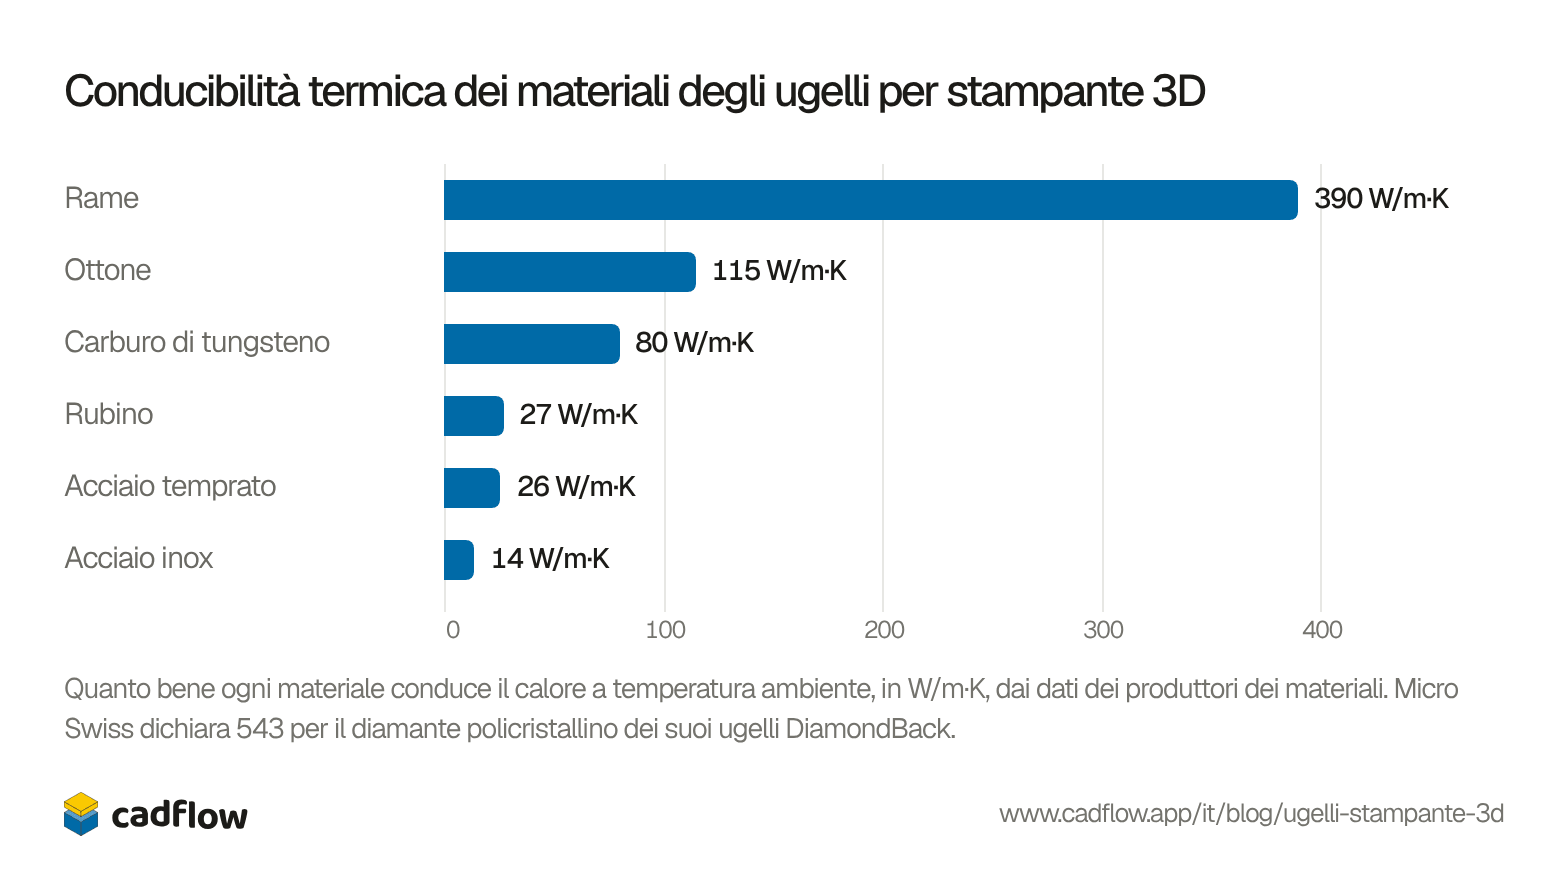
L’acciaio temprato conduce il calore circa un quarto dell’ottone, e l’acciaio inox circa un ottavo. Alla plastica che passa arriva meno calore, quindi Prusa stampa 5 °C più caldo con un ugello in acciaio temprato, ed E3D circa 10 °C più caldo con il suo Nozzle X placcato. E3D dice che il suo ObXidian, un corpo in rame con un inserto in acciaio temprato, non richiede cambi rispetto all’ottone.
Mostra come tabella
| Materiale | Conducibilità termica |
|---|---|
| Rame | 390 W/m·K |
| Ottone | 115 W/m·K |
| Carburo di tungsteno | 80 W/m·K |
| Rubino | 27 W/m·K |
| Acciaio temprato | 26 W/m·K |
| Acciaio inox | 14 W/m·K |
Quanto in fretta il filamento abrasivo consuma un ugello
Le fibre di carbonio e di vetro dei filamenti caricati sono più dure dell’ottone, e lo è anche il pigmento che fa brillare il filamento al buio. Grattano l’ugello mentre passano. E3D ha fatto passare 250 g di XT-CF20 di colorFabb, un filamento con fibra di carbonio, in un ugello in ottone da 0,4 mm nuovo, e l’ugello ne è uscito con la punta bombata e un foro più largo e non più rotondo. Un ugello in acciaio temprato non mostrava usura dopo 2,5 kg di filamento con fibra di carbonio e di vetro.
CNC Kitchen ha scoperto che il foro non è la prima cosa a cedere. Dopo 360 g dello stesso XT-CF20 in un ugello in ottone economico, il foro era cresciuto appena, ma la punta si era accorciata. Un ugello più corto sta più in alto sopra il piatto, quindi il primo segno di usura è un primo strato stampato troppo alto, seguito da fili e buchi nella stampa. Le foto della prova di Olsson mostrano lo stesso, misurato sulla punta:
| Ugello | Filamento con fibra di carbonio stampato | Punta consumata |
|---|---|---|
| Ottone | 0,3 kg | 0,5 mm |
| Acciaio inox | 1 kg | 0,5 mm |
| Acciaio temprato | 4 kg | 0,18 mm |
| Punta in rubino | Più di 8 kg | Niente di visibile |
Olsson vende l’ugello con la punta in rubino, quindi leggi l’ultima riga come il risultato del produttore stesso. Nessuno ha ancora pubblicato una prova simile per il carburo di tungsteno o il diamante.
Il filamento fosforescente cambia più di quanto penseresti. CNC Kitchen ha stampato 100 g di ognuna di quattro marche con ugelli in ottone, con un infill denso che sfrega la punta a ogni passata. Il glowFill di colorFabb ha tolto quasi mezzo millimetro alla punta, quello di Tronxy 0,18 mm e il verde glitterato di Amolen 0,1 mm, mentre quello di dasFilament non ha lasciato quasi niente da misurare.
Quando il primo strato comincia a uscire sottile o troppo alto e le linee diventano irregolari, smonta l’ugello e guardalo. Uno consumato ha la punta arrotondata a cupola, e spesso un foro più grande o ovale, come l’ugello che E3D ha tagliato a metà. Cambiare un ugello in ottone costa meno che inseguire il problema nello slicer.
Ugelli avvitabili e a sgancio rapido
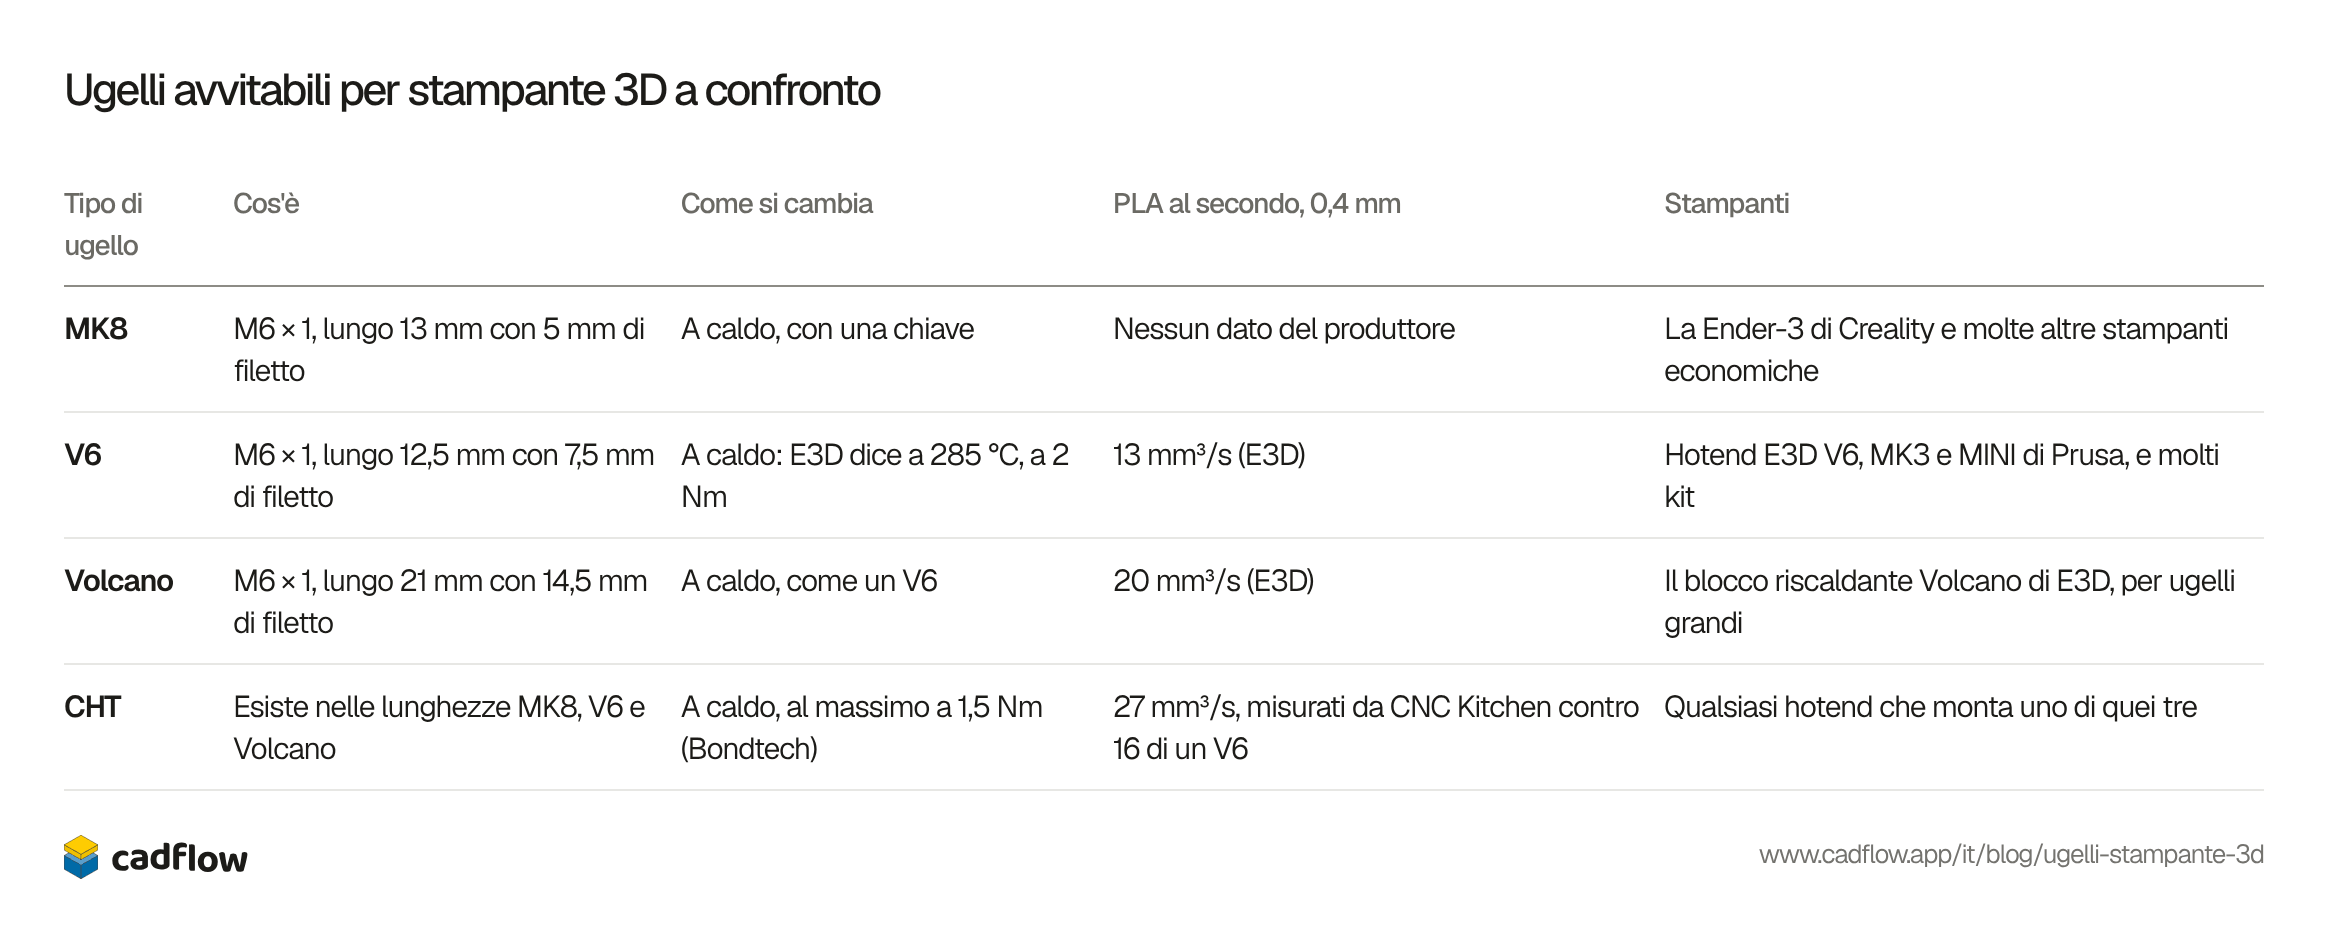
Le stampanti più vecchie ed economiche montano un ugello che si avvita nel blocco riscaldante. Quasi tutti sono M6 × 1, ma non hanno tutti la stessa lunghezza, quindi un ugello va bene solo per l’hotend per cui è stato fatto: un ugello MK8 è lungo 13 mm con 5 mm di filetto, un ugello V6 12,5 mm con 7,5 mm. Gli ugelli avvitabili si serrano a caldo. E3D scalda l’hotend a 285 °C e serra a 2 Nm, e Bondtech indica al massimo 1,5 Nm per il suo CHT.
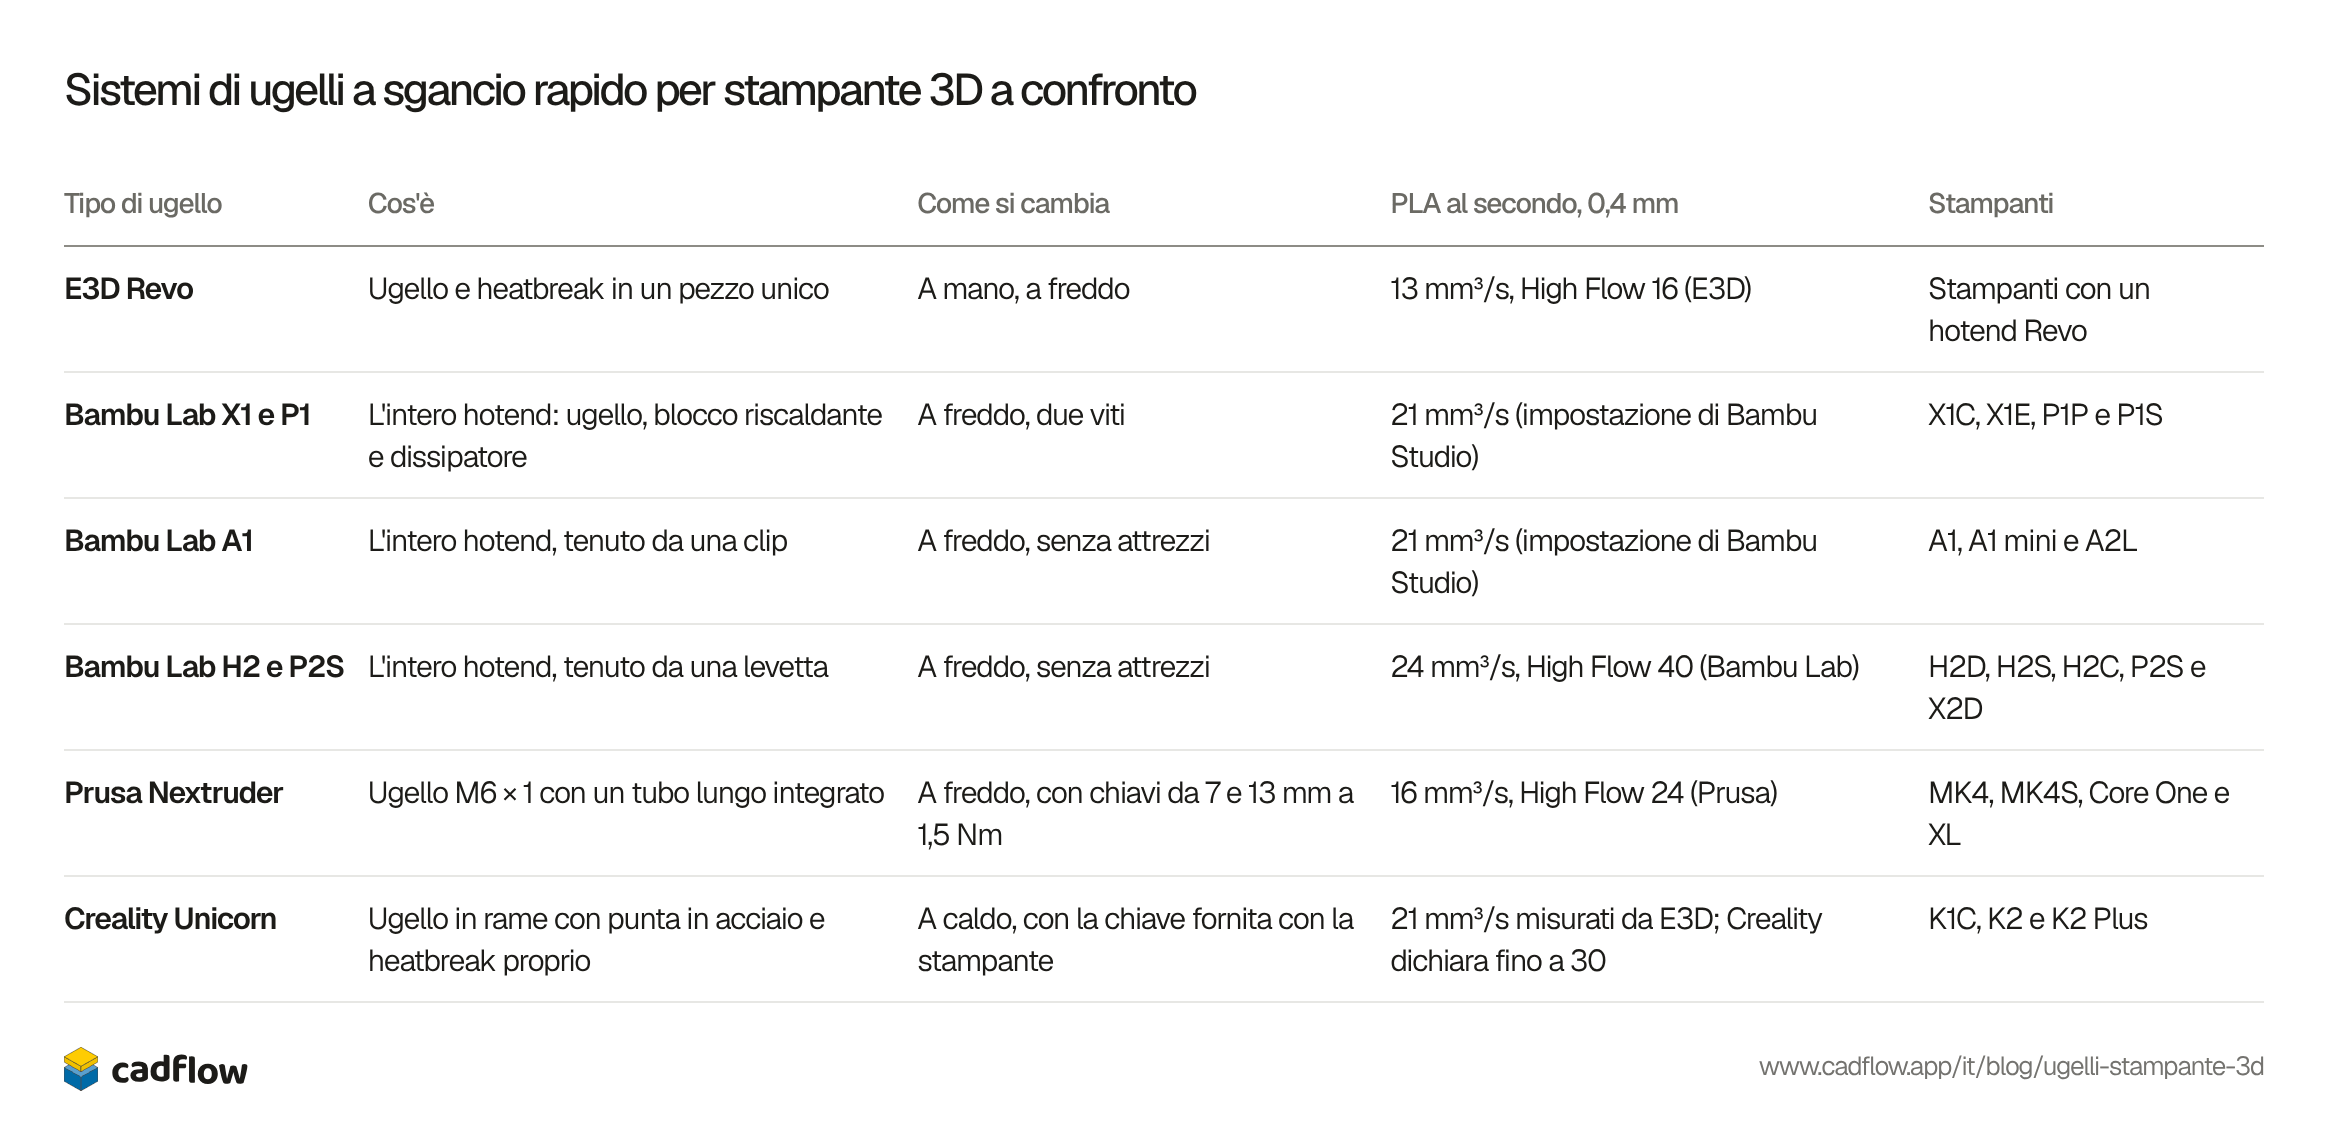
Le stampanti più recenti di solito cambiano l’ugello insieme al suo heatbreak, o l’intero hotend, a freddo e senza attrezzi. La colonna del flusso mescola dati dei produttori, impostazioni degli slicer e misure, quindi ogni cella dice di chi è il numero.
| Tipo di ugello | Cos'è | Come si cambia | PLA al secondo, 0,4 mm | Stampanti |
|---|---|---|---|---|
| MK8 | M6 × 1, lungo 13 mm con 5 mm di filetto | A caldo, con una chiave | Nessun dato del produttore | La Ender-3 di Creality e molte altre stampanti economiche |
| V6 | M6 × 1, lungo 12,5 mm con 7,5 mm di filetto | A caldo: E3D dice a 285 °C, a 2 Nm | 13 mm³/s (E3D) | Hotend E3D V6, MK3 e MINI di Prusa, e molti kit |
| Volcano | M6 × 1, lungo 21 mm con 14,5 mm di filetto | A caldo, come un V6 | 20 mm³/s (E3D) | Il blocco riscaldante Volcano di E3D, per ugelli grandi |
| CHT | Esiste nelle lunghezze MK8, V6 e Volcano | A caldo, al massimo a 1,5 Nm (Bondtech) | 27 mm³/s, misurati da CNC Kitchen contro 16 di un V6 | Qualsiasi hotend che monta uno di quei tre |
| Tipo di ugello | Cos'è | Come si cambia | PLA al secondo, 0,4 mm | Stampanti |
|---|---|---|---|---|
| E3D Revo | Ugello e heatbreak in un pezzo unico | A mano, a freddo | 13 mm³/s, High Flow 16 (E3D) | Stampanti con un hotend Revo |
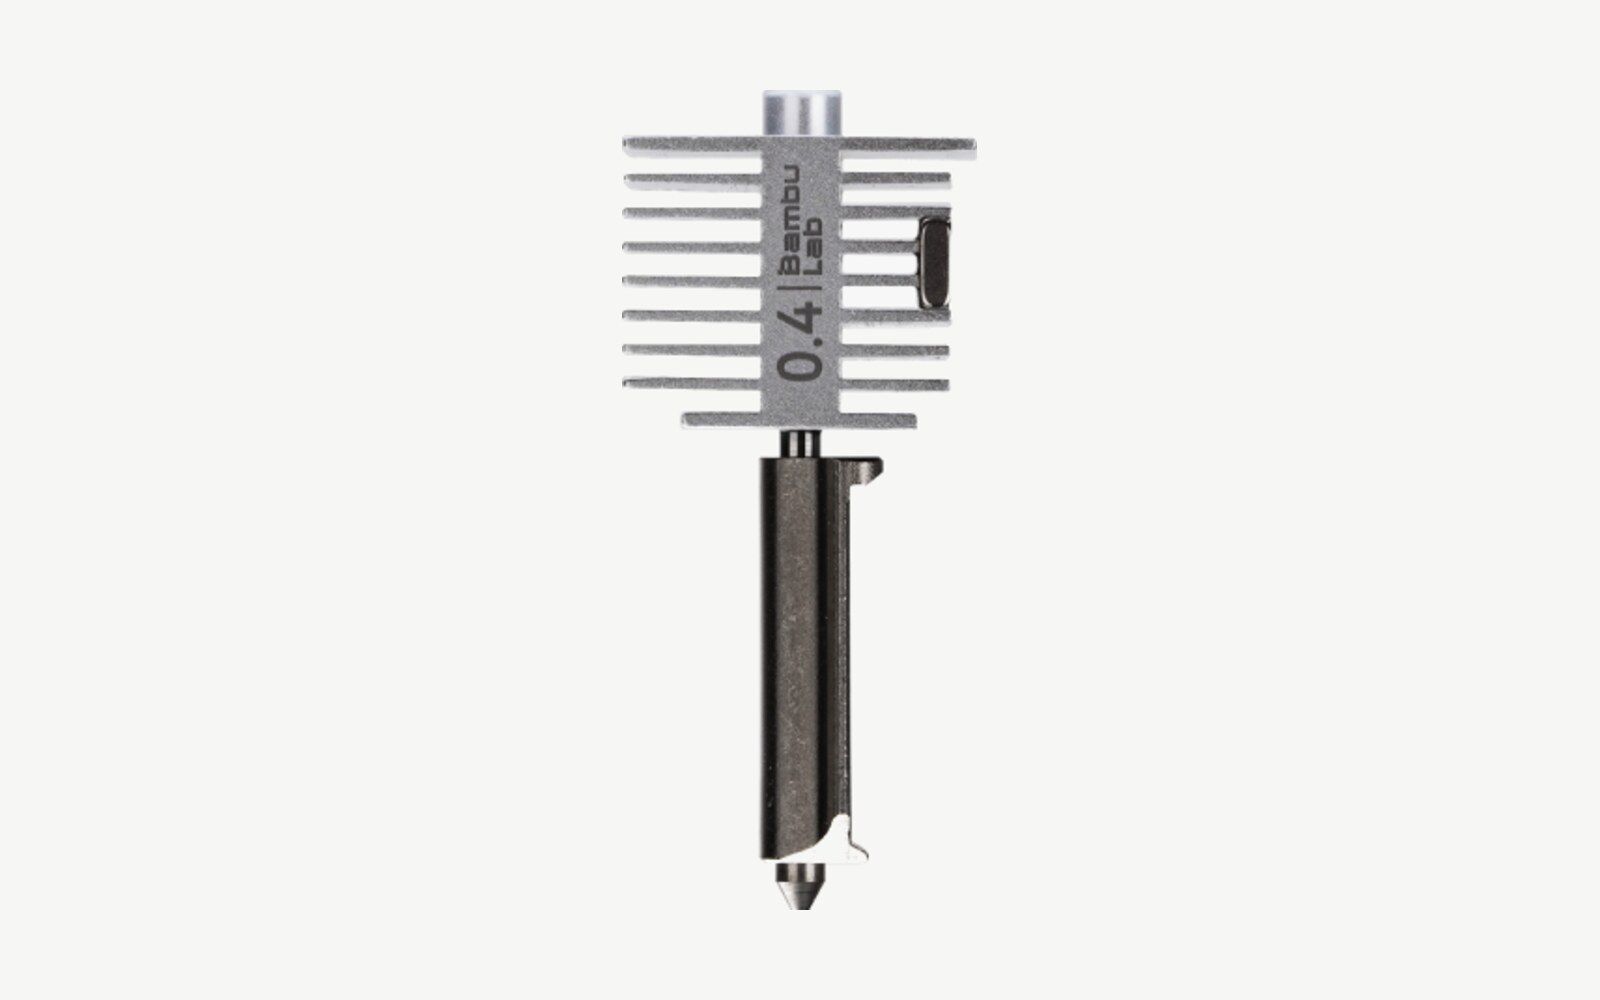
| Bambu Lab X1 e P1 | L'intero hotend: ugello, blocco riscaldante e dissipatore | A freddo, due viti | 21 mm³/s (impostazione di Bambu Studio) | X1C, X1E, P1P e P1S |
| Bambu Lab A1 | L'intero hotend, tenuto da una clip | A freddo, senza attrezzi | 21 mm³/s (impostazione di Bambu Studio) | A1, A1 mini e A2L |
| Bambu Lab H2 e P2S | L'intero hotend, tenuto da una levetta | A freddo, senza attrezzi | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S e X2D |
| Prusa Nextruder | Ugello M6 × 1 con un tubo lungo integrato | A freddo, con chiavi da 7 e 13 mm a 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One e XL |
| Creality Unicorn | Ugello in rame con punta in acciaio e heatbreak proprio | A caldo, con la chiave fornita con la stampante | 21 mm³/s misurati da E3D; Creality dichiara fino a 30 | K1C, K2 e K2 Plus |
Gli ugelli che terremmo nel cassetto
Tieni un ricambio dell’ugello da 0,4 mm con cui è arrivata la tua stampante. Secondo noi quello che vale la pena aggiungere è un ugello da 0,6 mm in acciaio temprato: Prusa indica quello da 0,6 come il primo ugello in più da comprare, e Bambu Lab consiglia un ugello da 0,6 mm in acciaio temprato per il filamento con fibra di carbonio e di vetro, quindi un solo ugello copre sia i pezzi grandi sia il filamento caricato con fibre. Un ugello da 0,2 o 0,25 mm vale la pena solo se stampi miniature o scritte piccole, e per quelle stampe ti servirà molta pazienza.
A proposito di CadFlow
Sviluppiamo CadFlow, un programma 3D per le cose che costruisci, che ne riproduce il montaggio in un video passo passo che chiunque può seguire. Non è ancora pubblico. Se vuoi provarlo, iscriviti alla lista d'attesa.
Domande frequenti
Che diametro ha l'ugello della mia stampante?
Quasi di sicuro 0,4 mm. È l'ugello che Prusa, Bambu Lab e quasi tutti gli altri produttori montano di serie, ed è quello da cui partono i profili degli slicer.
Posso stampare il PLA con un ugello in acciaio temprato?
Sì. Stampa circa da 5 a 10 °C più caldo che con l'ottone, perché l'acciaio temprato conduce peggio il calore. Gli hotend da 0,4 a 0,8 mm di Bambu Lab per le sue stampanti X1, P1 e H2 sono in acciaio temprato, e stampano PLA tutti i giorni.
Posso stampare filamento con fibra di carbonio con un ugello da 0,2 mm?
No. Bambu Lab dice che le fibre sono spesso più lunghe di 0,2 mm e lo intasano in fretta, e il suo ugello da 0,2 mm è in acciaio inox, che si consuma anche lui. Usa un ugello in acciaio temprato da 0,4 mm o, meglio, da 0,6 mm.
Ogni quanto devo cambiare l'ugello?
Dipende dal filamento, non dal tempo. Con il filamento con fibra di carbonio, nelle prove di E3D e di CNC Kitchen sono bastati da 250 a 360 g per consumare un ugello in ottone. Cambialo quando il primo strato comincia a uscire troppo alto o sottile, o quando la punta sembra arrotondata.
Un ugello in ottone è adatto al contatto con gli alimenti?
E3D dice che l'ottone contiene un po' di piombo, e fa ugelli in acciaio inox per uso alimentare e medicale. Il pezzo stampato conta quanto l'ugello: il nostro articolo sui filamenti riporta cosa dicono Polymaker e Prusament sulle stampe a contatto con gli alimenti.
Che differenza c'è tra gli ugelli MK8 e V6?
Si avvitano entrambi con un filetto M6 × 1, ma un ugello MK8 è lungo 13 mm con 5 mm di filetto e un ugello V6 12,5 mm con 7,5 mm, quindi ognuno va bene solo per il suo hotend. Gli ugelli MK10 hanno un filetto M7 e non vanno su nessuno dei due.
Da dove vengono i numeri?
Li abbiamo consultati l'8 novembre 2026. Diametri: la guida agli ugelli di Bambu Lab e le sue FAQ sull'ugello da 0,2 mm, i tipi di ugello di Prusa e il suo articolo sui diametri degli ugelli. Flusso: le tabelle di E3D per gli ugelli V6 e Volcano, la prova del CHT di CNC Kitchen e la discussione sul forum di Bambu Lab sullo 0,8 contro lo 0,6 mm. Resistenza: la prova sugli ugelli grandi di CNC Kitchen. Usura: la prova di E3D, le prove di CNC Kitchen sul filamento con fibra di carbonio e su quello fosforescente, e quella di Olsson. Materiali e prezzi: ogni scheda rimanda alla sua fonte. I prezzi sono quelli di un ugello da 0,4 mm nel negozio statunitense del produttore o di un grande rivenditore, tasse escluse e a prezzo pieno, perché diversi negozi avevano in corso le offerte del Black Friday.
Strumenti gratuiti per questo
Cronologia di questo articolo
- Pubblicato
Leggi anche

Tipi di stampanti 3D: FDM, resina, SLS, MJF, PolyJet e metallo

Stampanti 3D 2027: le 8 più vendute, testate sullo stesso pezzo

I 4 migliori slicer per la stampa 3D nel 2027, a confronto


Questo blog è scritto dal team di CadFlow. Con CadFlow costruisci il tuo progetto in 3D e mostri come si monta.
Scopri come funziona CadFlow