Bicos de impressora 3D: tamanhos, materiais e qual usar

A maioria das impressoras vem com um bico de 0,4 mm, e para a maioria das impressões ele é o certo. Mudar o tamanho é trocar detalhe por velocidade. Já o material decide quais filamentos você consegue imprimir, porque filamento com fibra de carbono e filamento que brilha no escuro gastam um bico de latão em menos de um carretel.
Escolha um tamanho de bico
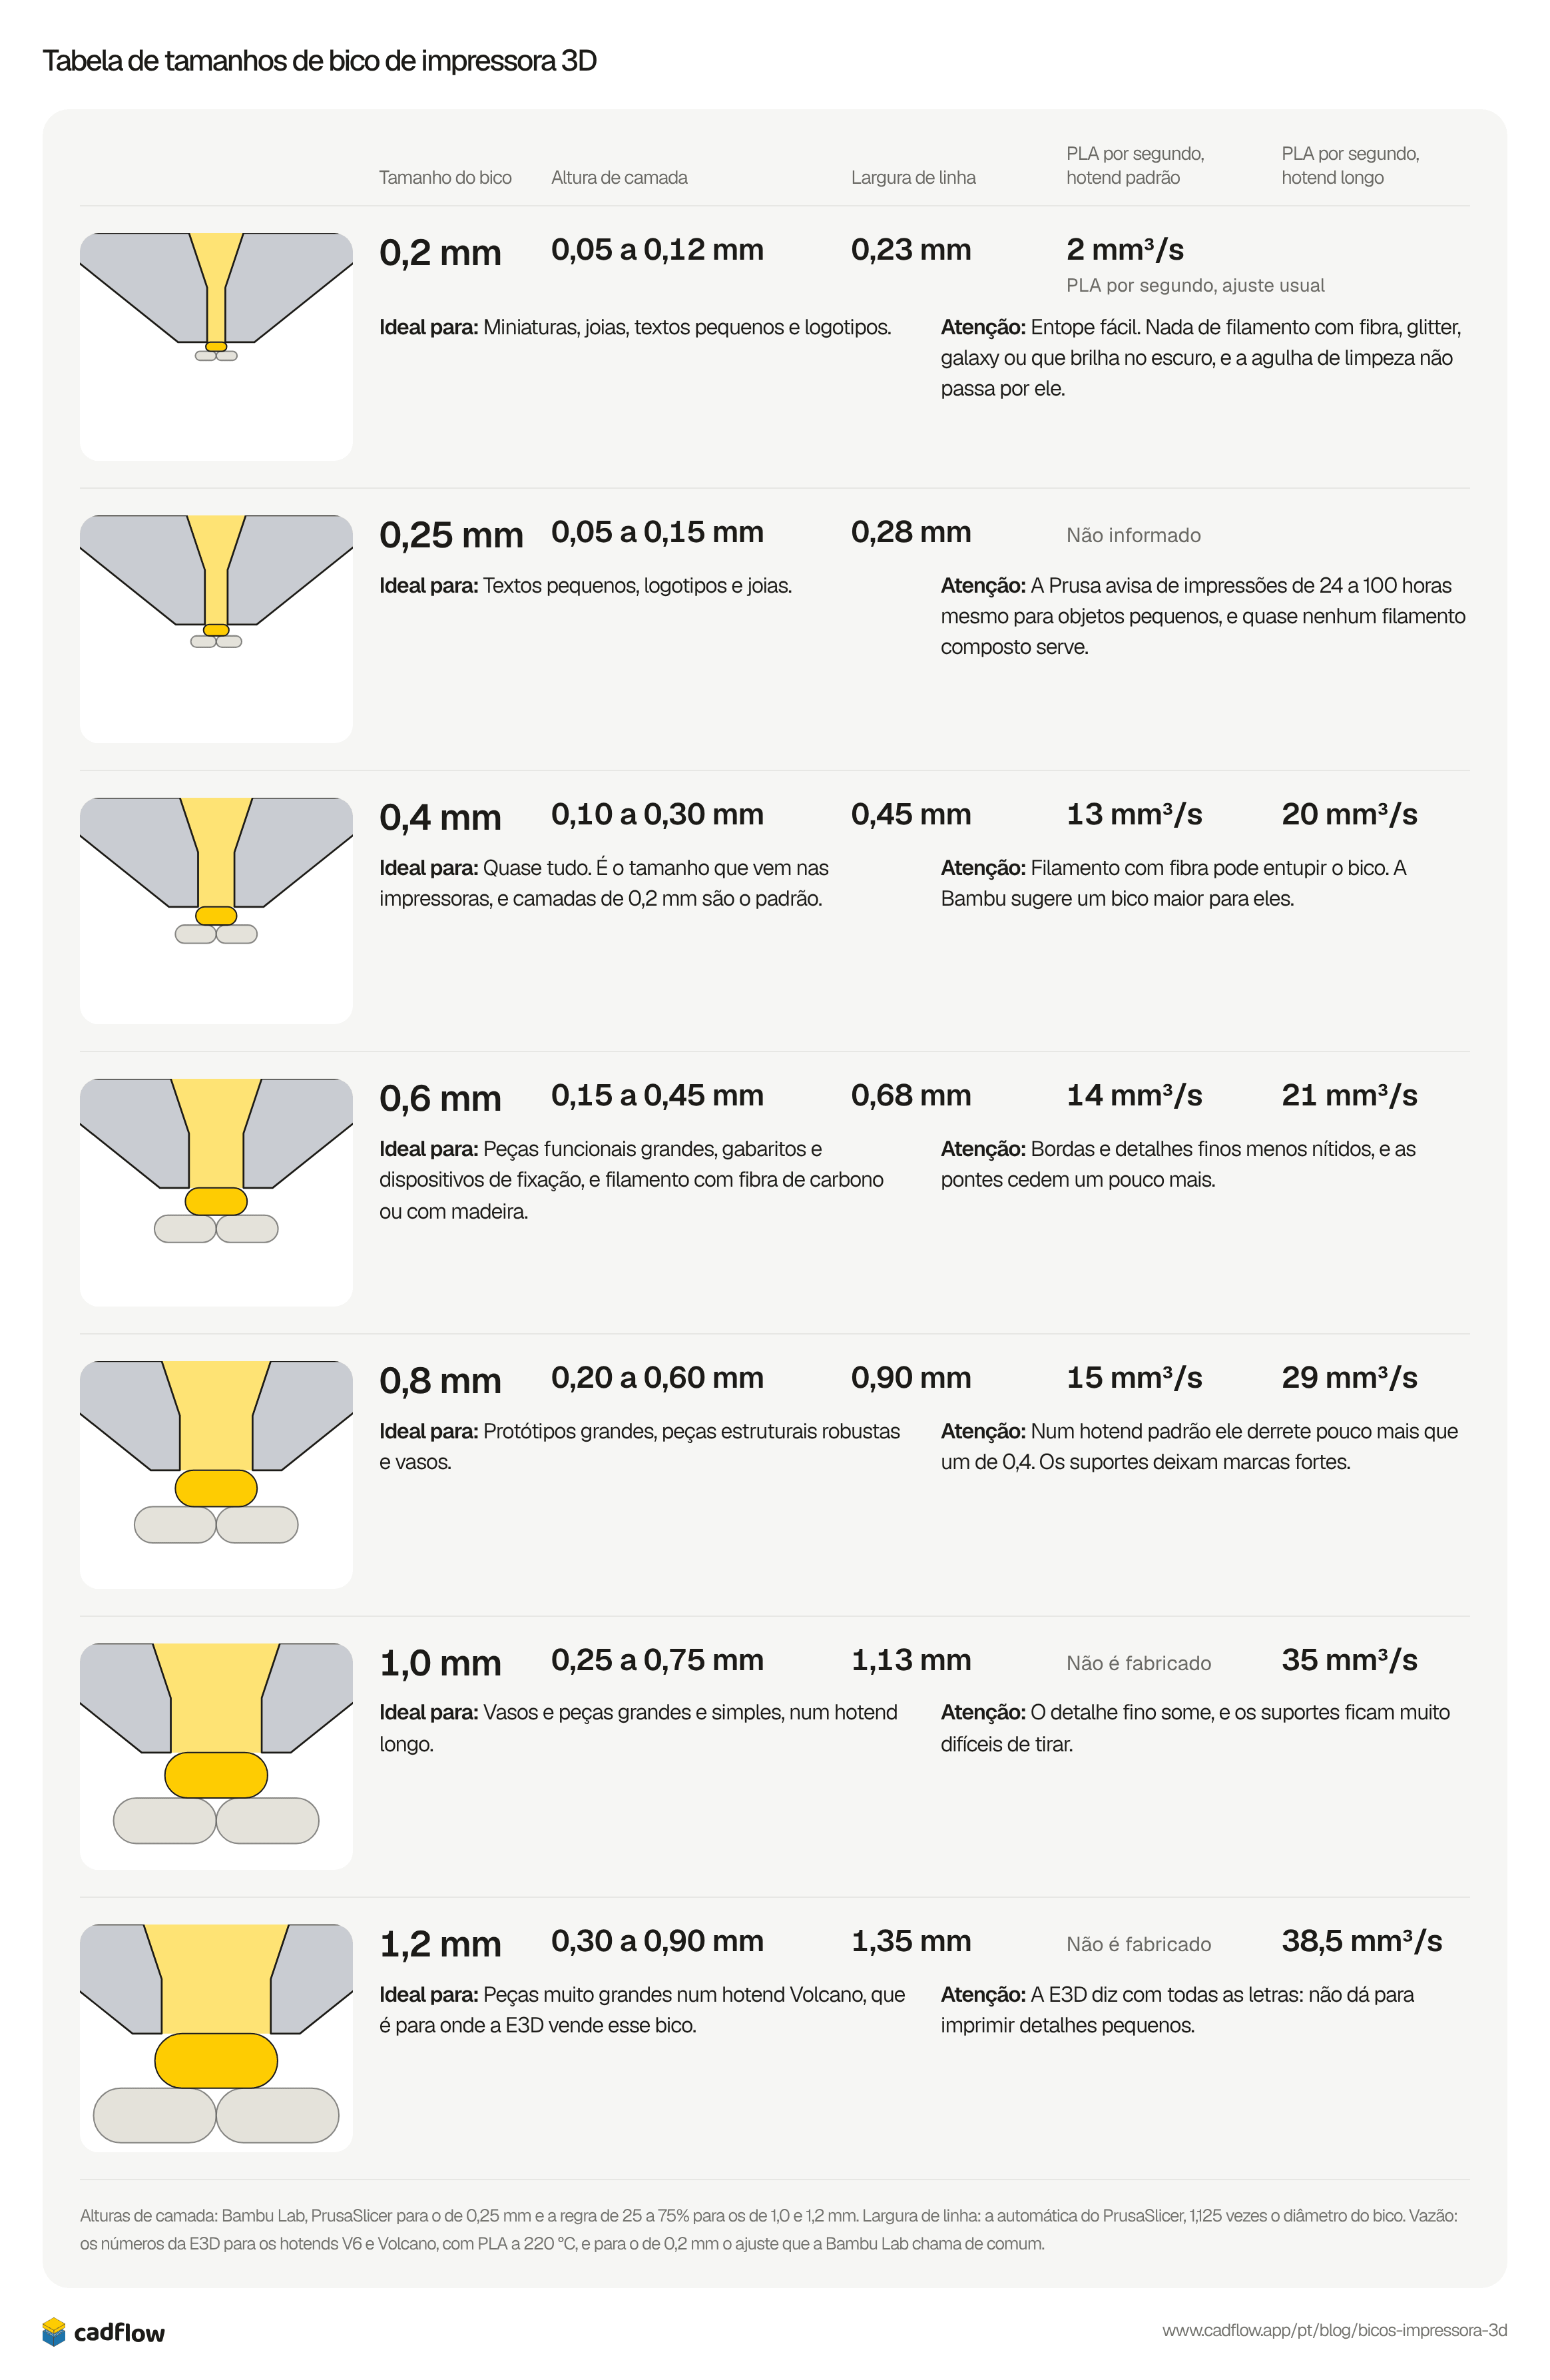
Cada tamanho tem sua própria faixa de alturas de camada e deposita uma linha um pouco mais larga que o furo. Os desenhos usam a mesma escala para todos os tamanhos, com a linha sendo impressa em amarelo embaixo da ponta, sobre a camada anterior.
0,2 mm
- Altura de camada
- 0,05 a 0,12 mm
- Largura de linha
- 0,23 mm
- PLA por segundo, ajuste usual
- 2 mm³/sPLA por segundo, ajuste usual
Ideal para: Miniaturas, joias, textos pequenos e logotipos.
Atenção: Entope fácil. Nada de filamento com fibra, glitter, galaxy ou que brilha no escuro, e a agulha de limpeza não passa por ele.
0,25 mm
- Altura de camada
- 0,05 a 0,15 mm
- Largura de linha
- 0,28 mm
- PLA por segundo
- Não informado
Ideal para: Textos pequenos, logotipos e joias.
Atenção: A Prusa avisa de impressões de 24 a 100 horas mesmo para objetos pequenos, e quase nenhum filamento composto serve.
0,4 mm
- Altura de camada
- 0,10 a 0,30 mm
- Largura de linha
- 0,45 mm
- PLA por segundo, hotend padrão
- 13 mm³/s
- PLA por segundo, hotend longo
- 20 mm³/s
Ideal para: Quase tudo. É o tamanho que vem nas impressoras, e camadas de 0,2 mm são o padrão.
Atenção: Filamento com fibra pode entupir o bico. A Bambu sugere um bico maior para eles.
0,6 mm
- Altura de camada
- 0,15 a 0,45 mm
- Largura de linha
- 0,68 mm
- PLA por segundo, hotend padrão
- 14 mm³/s
- PLA por segundo, hotend longo
- 21 mm³/s
Ideal para: Peças funcionais grandes, gabaritos e dispositivos de fixação, e filamento com fibra de carbono ou com madeira.
Atenção: Bordas e detalhes finos menos nítidos, e as pontes cedem um pouco mais.
0,8 mm
- Altura de camada
- 0,20 a 0,60 mm
- Largura de linha
- 0,90 mm
- PLA por segundo, hotend padrão
- 15 mm³/s
- PLA por segundo, hotend longo
- 29 mm³/s
Ideal para: Protótipos grandes, peças estruturais robustas e vasos.
Atenção: Num hotend padrão ele derrete pouco mais que um de 0,4. Os suportes deixam marcas fortes.
1,0 mm
- Altura de camada
- 0,25 a 0,75 mm
- Largura de linha
- 1,13 mm
- PLA por segundo, hotend padrão
- Não é fabricado
- PLA por segundo, hotend longo
- 35 mm³/s
Ideal para: Vasos e peças grandes e simples, num hotend longo.
Atenção: O detalhe fino some, e os suportes ficam muito difíceis de tirar.
1,2 mm
- Altura de camada
- 0,30 a 0,90 mm
- Largura de linha
- 1,35 mm
- PLA por segundo, hotend padrão
- Não é fabricado
- PLA por segundo, hotend longo
- 38,5 mm³/s
Ideal para: Peças muito grandes num hotend Volcano, que é para onde a E3D vende esse bico.
Atenção: A E3D diz com todas as letras: não dá para imprimir detalhes pequenos.
Alturas de camada: Bambu Lab, PrusaSlicer para o de 0,25 mm e a regra de 25 a 75% para os de 1,0 e 1,2 mm. Largura de linha: a automática do PrusaSlicer, 1,125 vezes o diâmetro do bico. Vazão: os números da E3D para os hotends V6 e Volcano, com PLA a 220 °C, e para o de 0,2 mm o ajuste que a Bambu Lab chama de comum.
Bico maior nem sempre é mais rápido
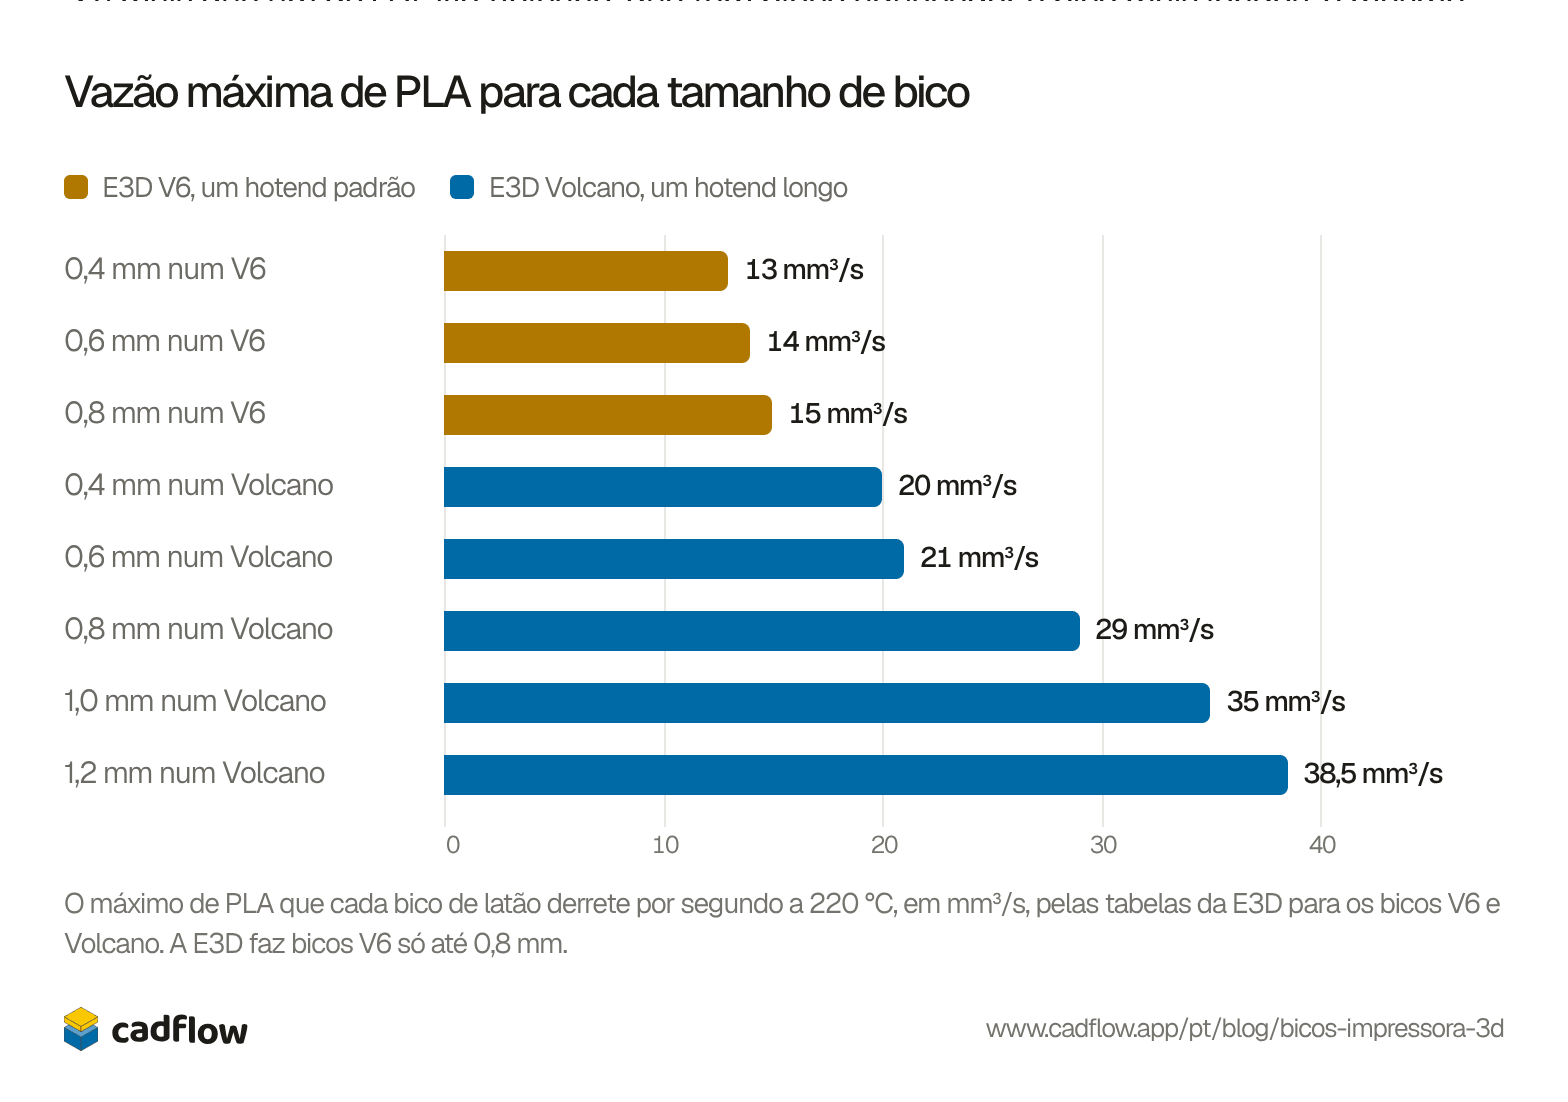
Um furo maior deixa você imprimir linhas mais grossas, mas o plástico ainda precisa derreter no caminho, e ele derrete no hotend, não no furo. Dá para ver isso nos próprios números da E3D. No hotend padrão dela, o V6, um bico de 0,8 mm derrete 15 mm³ de PLA por segundo, só 2 a mais que um de 0,4. No Volcano, que tem bloco aquecedor e bico mais longos, o mesmo bico de 0,8 mm derrete 29.
E3D V6, um hotend padrãoE3D Volcano, um hotend longo
Ver como tabela
| Bico | PLA por segundo |
|---|---|
| 0,4 mm num V6 | 13 mm³/s |
| 0,6 mm num V6 | 14 mm³/s |
| 0,8 mm num V6 | 15 mm³/s |
| 0,4 mm num Volcano | 20 mm³/s |
| 0,6 mm num Volcano | 21 mm³/s |
| 0,8 mm num Volcano | 29 mm³/s |
| 1,0 mm num Volcano | 35 mm³/s |
| 1,2 mm num Volcano | 38,5 mm³/s |
O CNC Kitchen mediu a mesma coisa com bicos de 0,6 mm, vendo quanto plástico cada um conseguia empurrar antes de entregar 5% a menos do que o pedido. O V6 chegou a 15 mm³/s, o Volcano a 30 e o bico CHT da Bondtech a 40, porque ele divide o plástico em canais dentro do bico, e assim mais plástico encosta no metal quente.
Então, antes de comprar um bico de 0,8 ou 1,0 mm por velocidade, veja quanto o seu hotend consegue derreter. Quando um usuário do fórum da Bambu Lab viu uma peça em PETG-CF sair do fatiador com 4 horas e 16 minutos num bico de 0,8 mm e 3 horas e 47 num de 0,6, o suporte da Bambu respondeu que um bico maior não é necessariamente mais rápido, porque quem define o limite é a vazão do filamento. O de 0,6 é o passo mais seguro. A Prusa viu que ele imprime até duas vezes mais rápido que um de 0,4 com quase a mesma aparência, e o chama de primeiro bico extra a comprar.
Bico maior não deixa o plástico mais resistente
O guia da Bambu Lab diz que bicos maiores fazem peças mais resistentes. O CNC Kitchen testou isso numa Prusa MK3S com ganchos impressos com bicos de 0,4 e de 0,8 mm, e viu que a resistência acompanhava a quantidade de plástico. Com paredes da mesma espessura, as cinco versões aguentaram entre 347 e 380 N, então o bico maior não uniu melhor as camadas.
Mesmo assim, o bico maior ganha no tempo. Com o dobro da largura e o dobro da altura de camada, um bico de 0,8 mm deposita quatro vezes mais plástico no mesmo tempo, então, para o mesmo tempo de impressão, você tem uma peça bem mais pesada e resistente. Se precisa de resistência, adicione paredes, e use o bico maior para imprimi-las mais rápido.
Materiais de bico
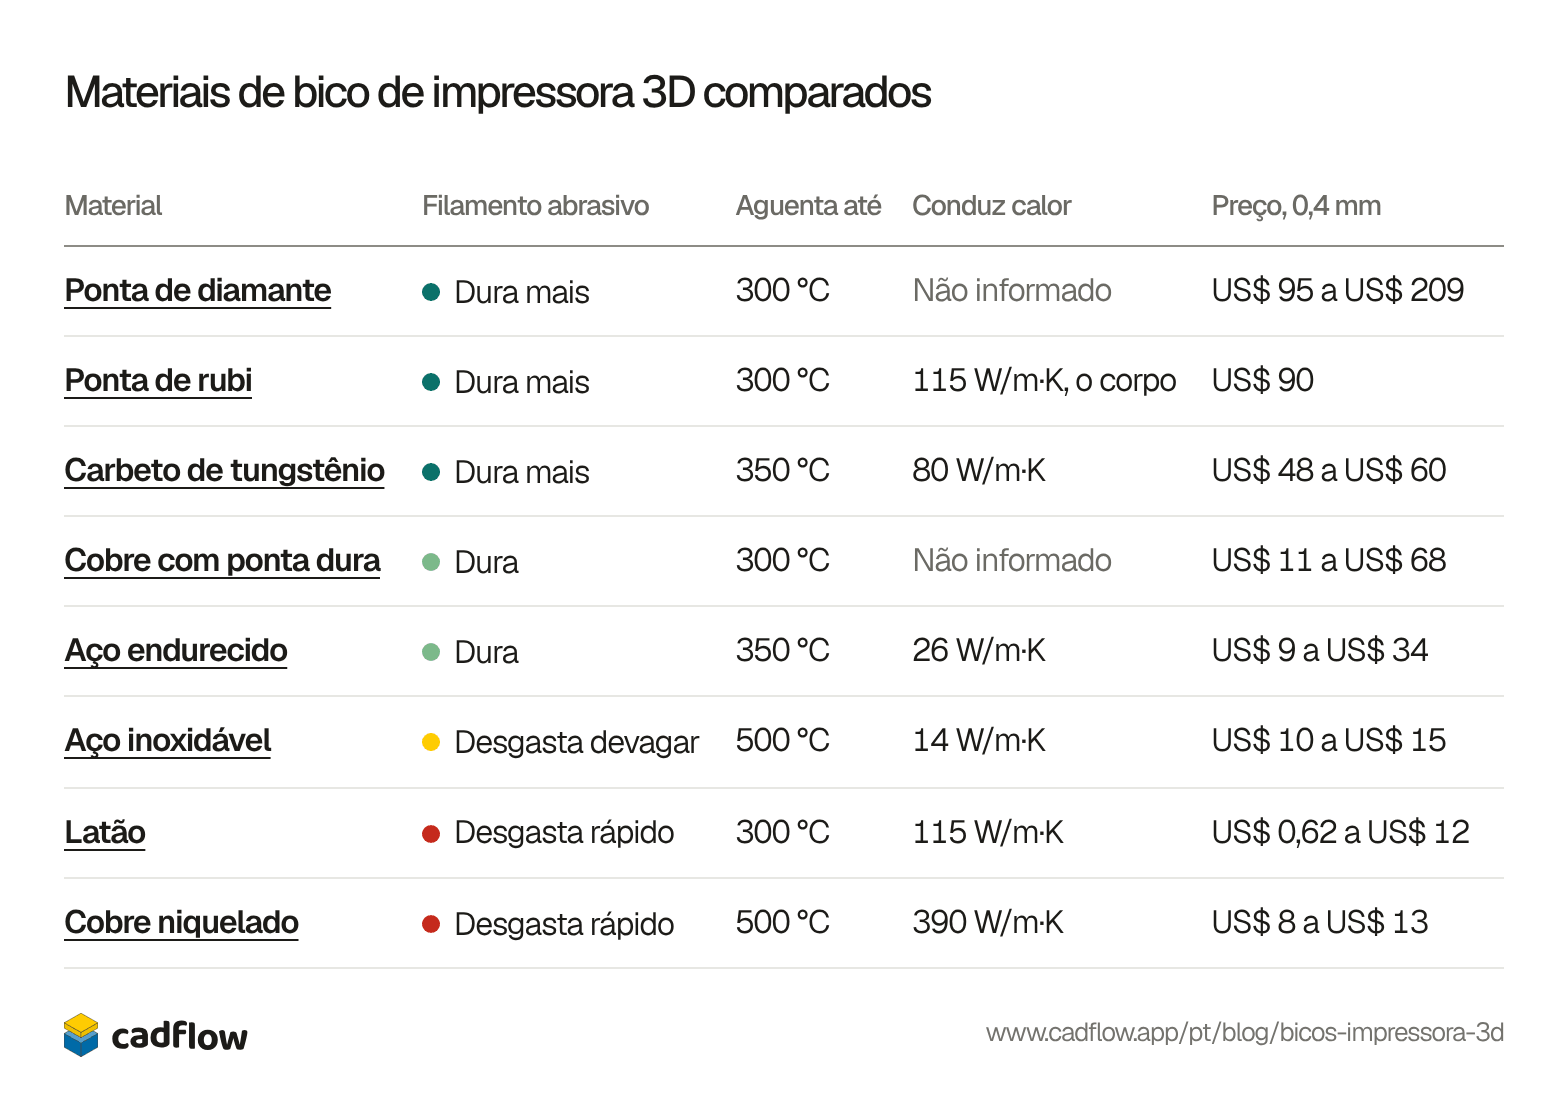
O material decide quais filamentos um bico aceita e até que temperatura ele vai. O latão é o padrão porque conduz bem o calor, e todo material mais duro ou conduz pior o calor ou custa muito mais. Por isso os bicos que são duros e esquentam rápido põem uma ponta dura num corpo de latão ou de cobre. Ordene a tabela pelo que importa para você.
| Material | Filamento abrasivo | Aguenta até | Conduz calor | Preço, 0,4 mm |
|---|---|---|---|---|
| Ponta de diamante | Dura mais | 300 °C | Não informado | US$ 95 a US$ 209 |
| Ponta de rubi | Dura mais | 300 °C | 115 W/m·K, o corpo | US$ 90 |
| Carbeto de tungstênio | Dura mais | 350 °C | 80 W/m·K | US$ 48 a US$ 60 |
| Cobre com ponta dura | Dura | 300 °C | Não informado | US$ 11 a US$ 68 |
| Aço endurecido | Dura | 350 °C | 26 W/m·K | US$ 9 a US$ 34 |
| Aço inoxidável | Desgasta devagar | 500 °C | 14 W/m·K | US$ 10 a US$ 15 |
| Latão | Desgasta rápido | 300 °C | 115 W/m·K | US$ 0,62 a US$ 12 |
| Cobre niquelado | Desgasta rápido | 500 °C | 390 W/m·K | US$ 8 a US$ 13 |
| Material | Filamento abrasivo | Aguenta até | Conduz calor | Preço, 0,4 mm |
|---|---|---|---|---|
| Latão | Desgasta rápido | 300 °C | 115 W/m·K | US$ 0,62 a US$ 12 |
| Cobre niquelado | Desgasta rápido | 500 °C | 390 W/m·K | US$ 8 a US$ 13 |
| Aço endurecido | Dura | 350 °C | 26 W/m·K | US$ 9 a US$ 34 |
| Aço inoxidável | Desgasta devagar | 500 °C | 14 W/m·K | US$ 10 a US$ 15 |
| Cobre com ponta dura | Dura | 300 °C | Não informado | US$ 11 a US$ 68 |
| Carbeto de tungstênio | Dura mais | 350 °C | 80 W/m·K | US$ 48 a US$ 60 |
| Ponta de rubi | Dura mais | 300 °C | 115 W/m·K, o corpo | US$ 90 |
| Ponta de diamante | Dura mais | 300 °C | Não informado | US$ 95 a US$ 209 |
| Material | Filamento abrasivo | Aguenta até | Conduz calor | Preço, 0,4 mm |
|---|---|---|---|---|
| Aço inoxidável | Desgasta devagar | 500 °C | 14 W/m·K | US$ 10 a US$ 15 |
| Cobre niquelado | Desgasta rápido | 500 °C | 390 W/m·K | US$ 8 a US$ 13 |
| Carbeto de tungstênio | Dura mais | 350 °C | 80 W/m·K | US$ 48 a US$ 60 |
| Aço endurecido | Dura | 350 °C | 26 W/m·K | US$ 9 a US$ 34 |
| Ponta de diamante | Dura mais | 300 °C | Não informado | US$ 95 a US$ 209 |
| Ponta de rubi | Dura mais | 300 °C | 115 W/m·K, o corpo | US$ 90 |
| Cobre com ponta dura | Dura | 300 °C | Não informado | US$ 11 a US$ 68 |
| Latão | Desgasta rápido | 300 °C | 115 W/m·K | US$ 0,62 a US$ 12 |
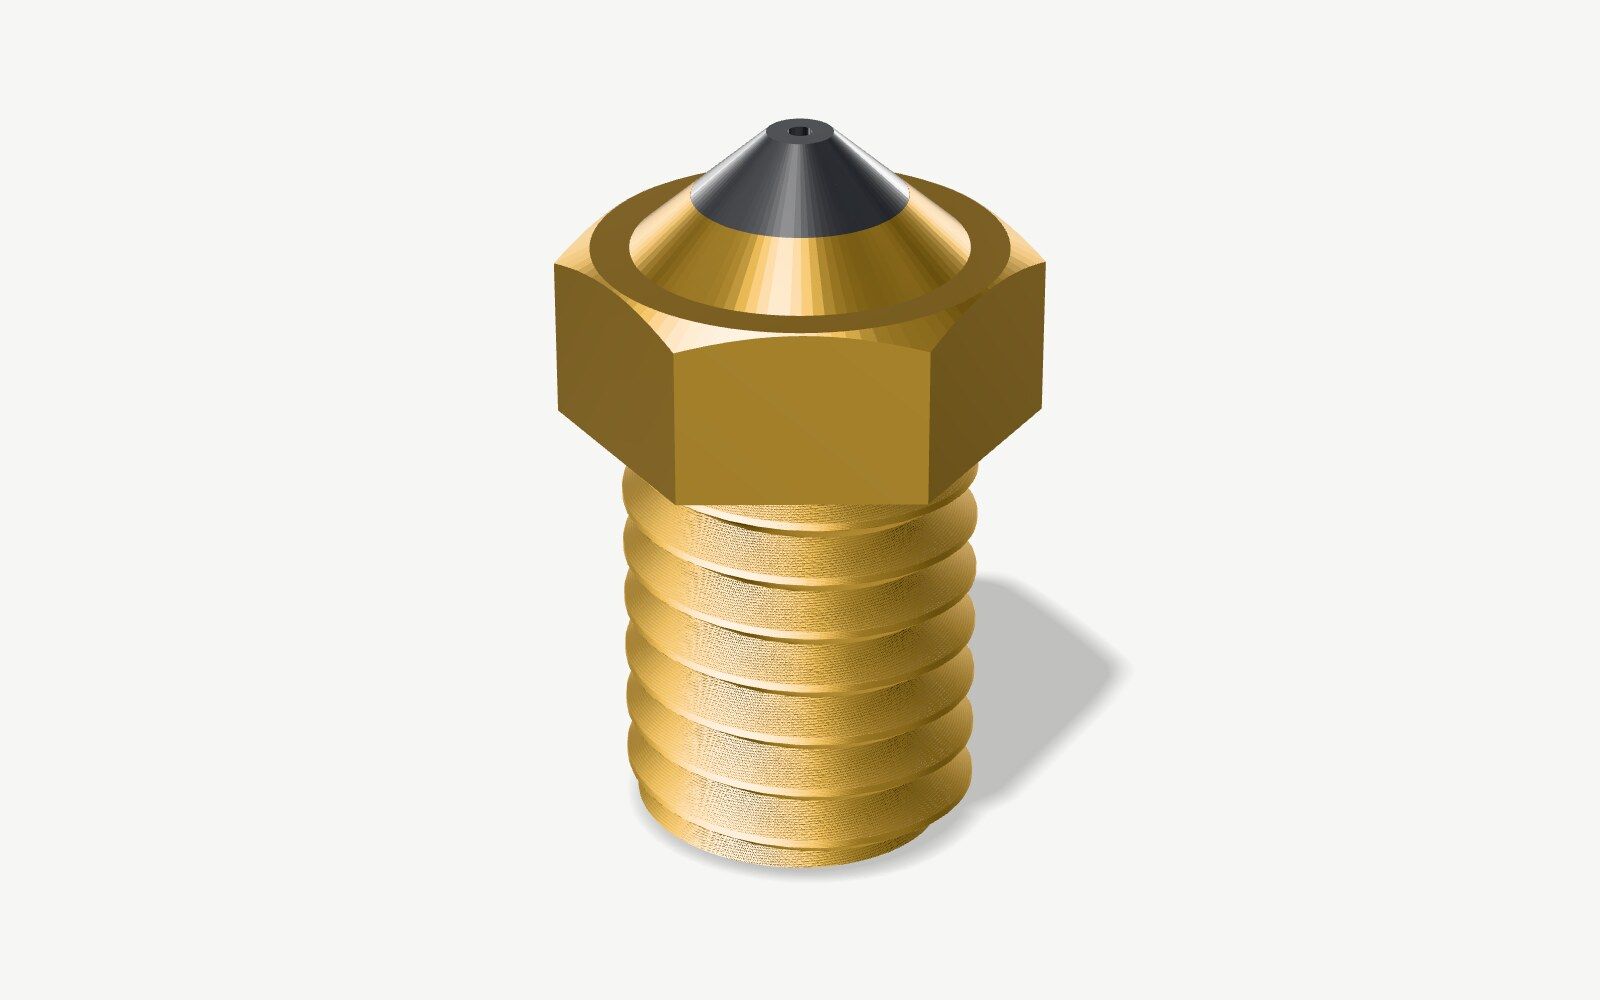
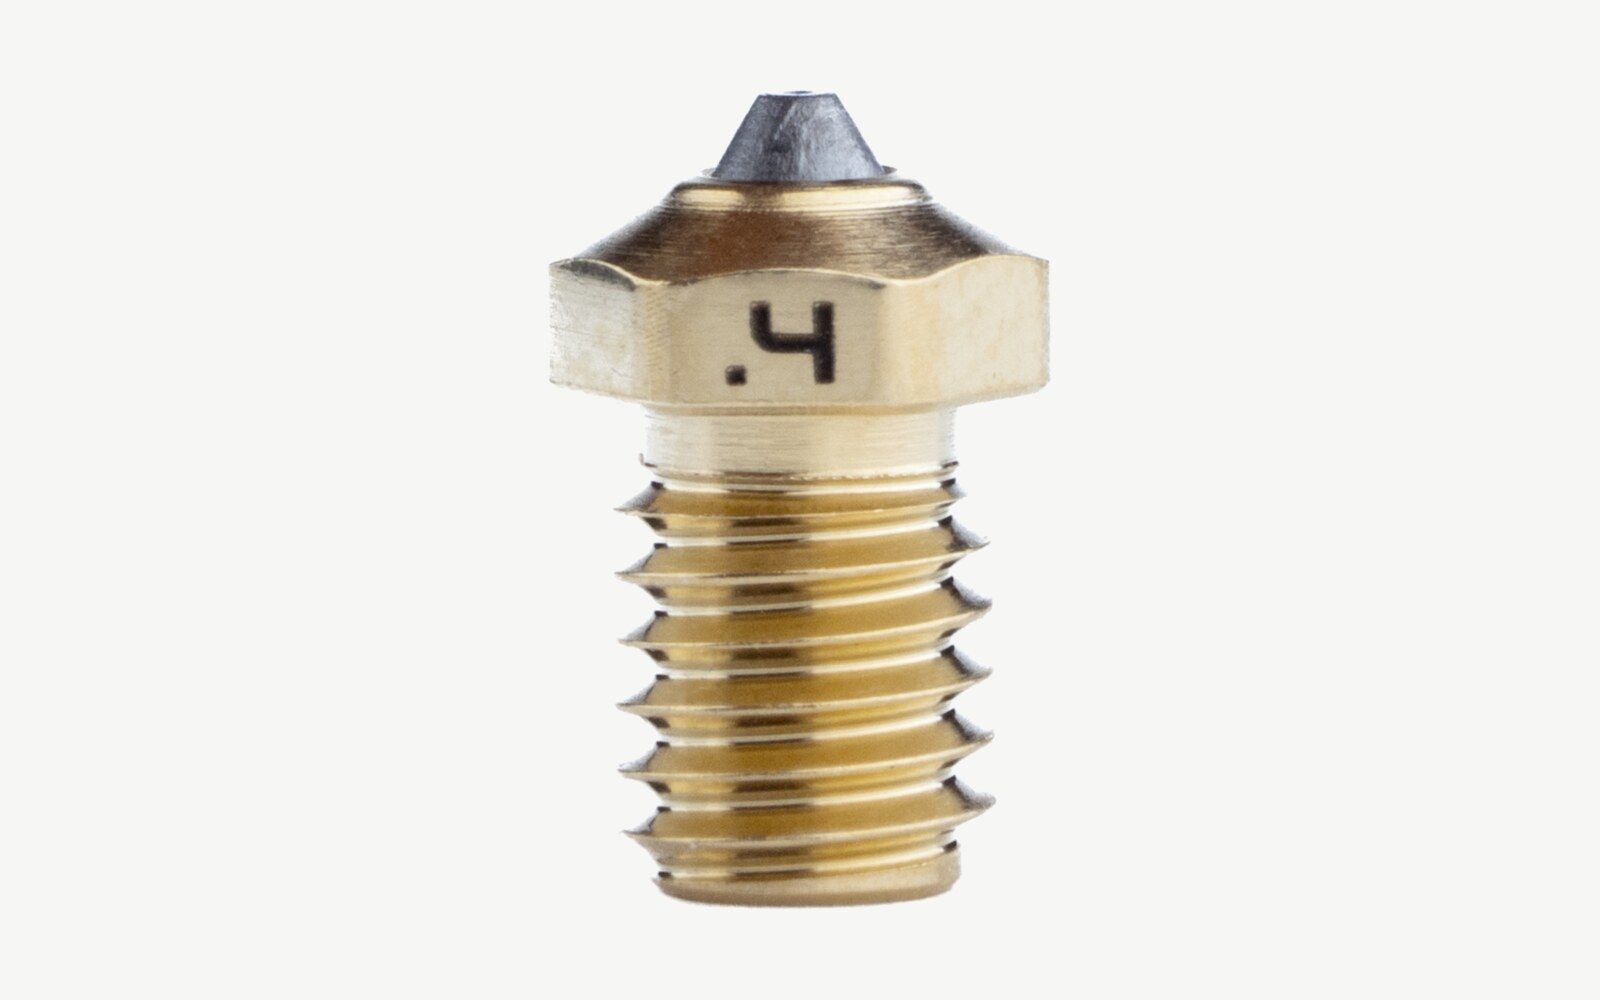
Ponta de diamante
Diamante policristalino cravado na ponta de um corpo de metal
De US$ 95 a US$ 209 por um bico de 0,4 mm
Ideal para: Qualquer filamento abrasivo, todo dia
Prós
- O material mais duro de que se faz um bico
- Existe para quase toda impressora
Contras
- De US$ 95 a US$ 209 por bico
- Ainda sem teste de desgaste independente
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
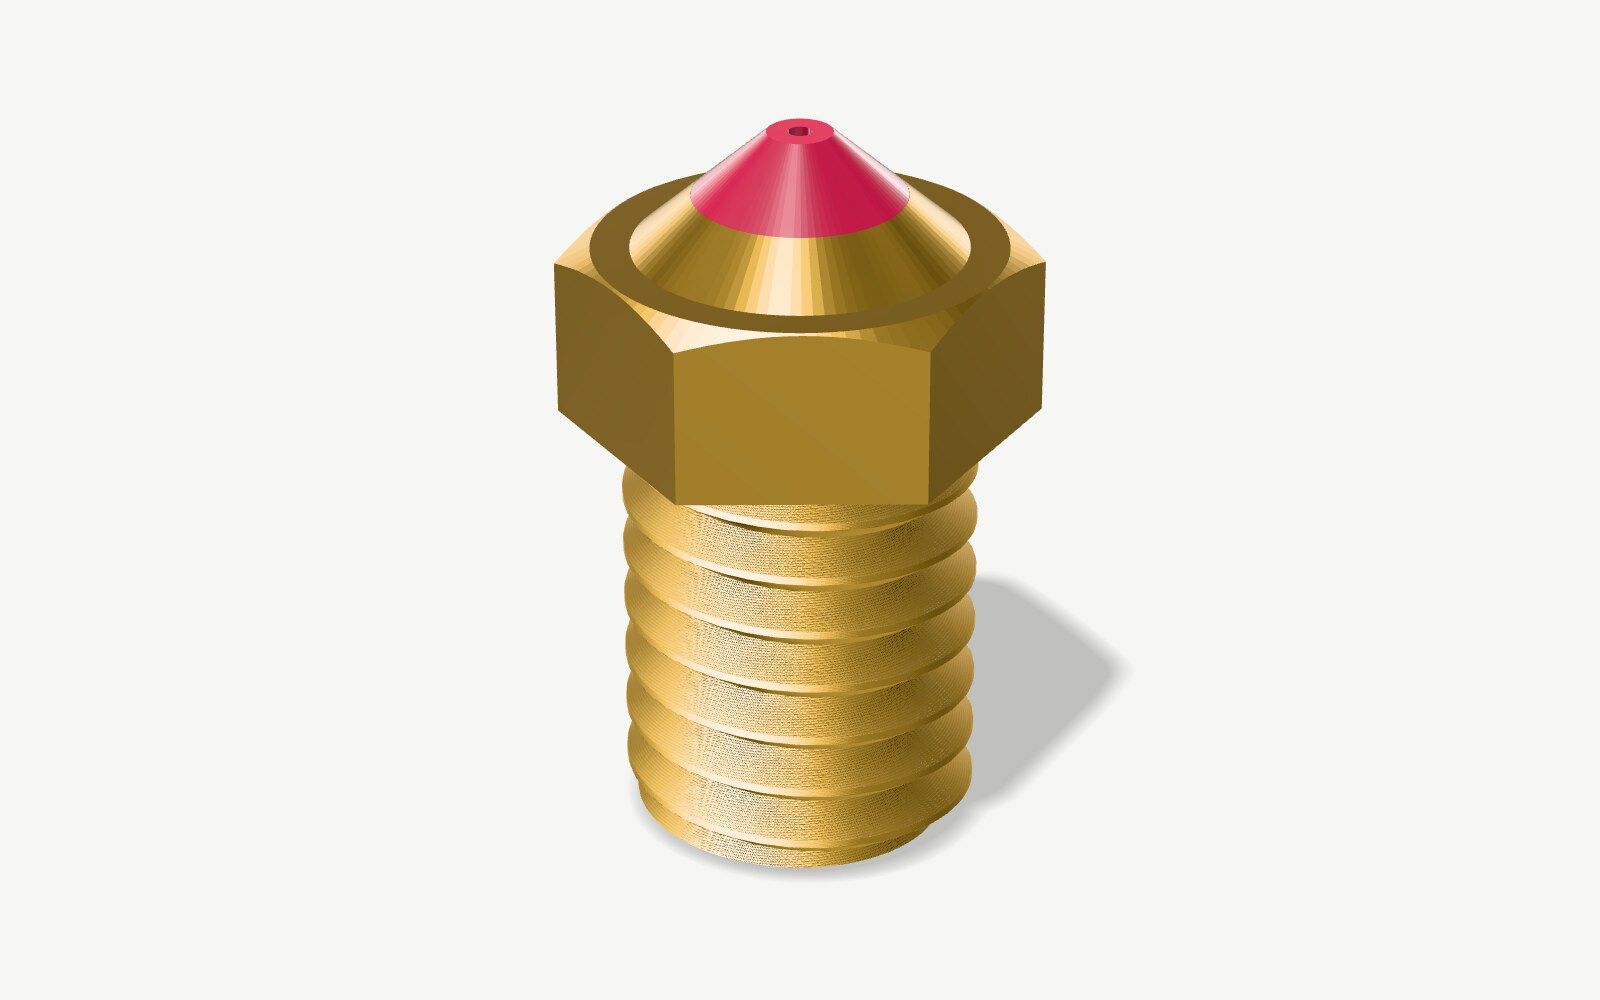
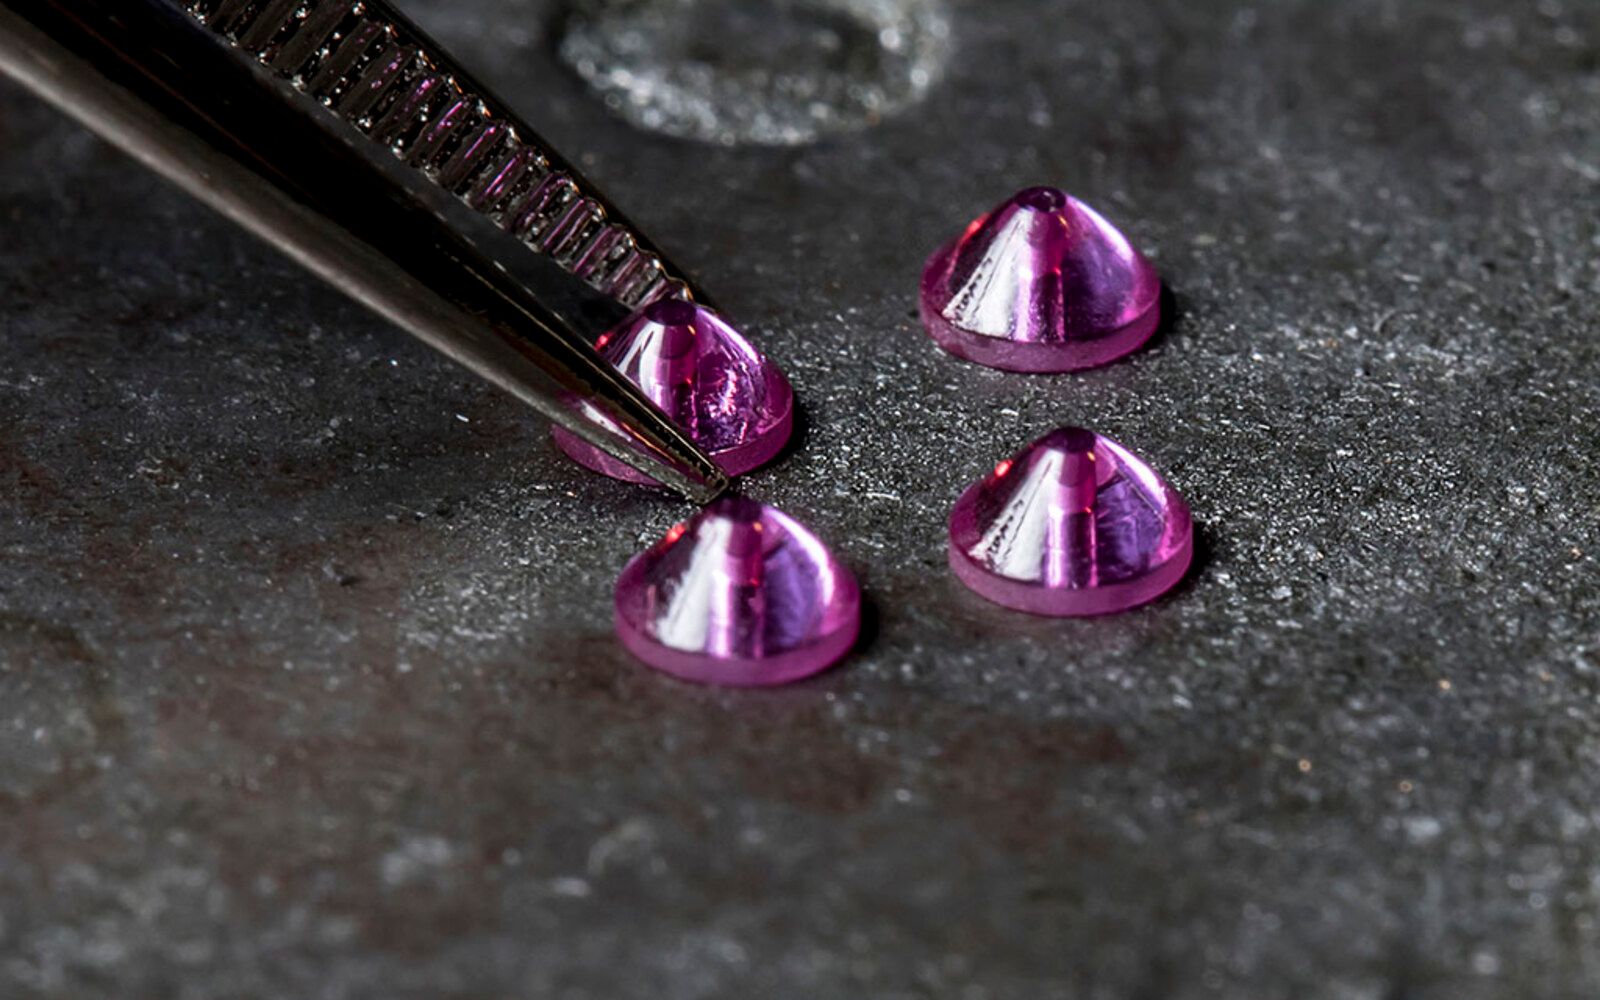
Ponta de rubi
Um corpo de latão com um rubi cravado na ponta
US$ 90 por um bico de 0,4 mm
Ideal para: Qualquer filamento abrasivo, todo dia
Prós
- Sem desgaste visível após 8 kg de fibra de carbono no teste da Olsson
- O corpo de latão conduz calor como qualquer bico de latão
- 500 °C na versão High Temp
Contras
- O rubi pode trincar se o bico bater na mesa
- A partir de US$ 90, e esgotado na MatterHackers quando olhamos
Dados: Olsson · Imagem: nosso próprio modelo, renderizado
Dados: Olsson
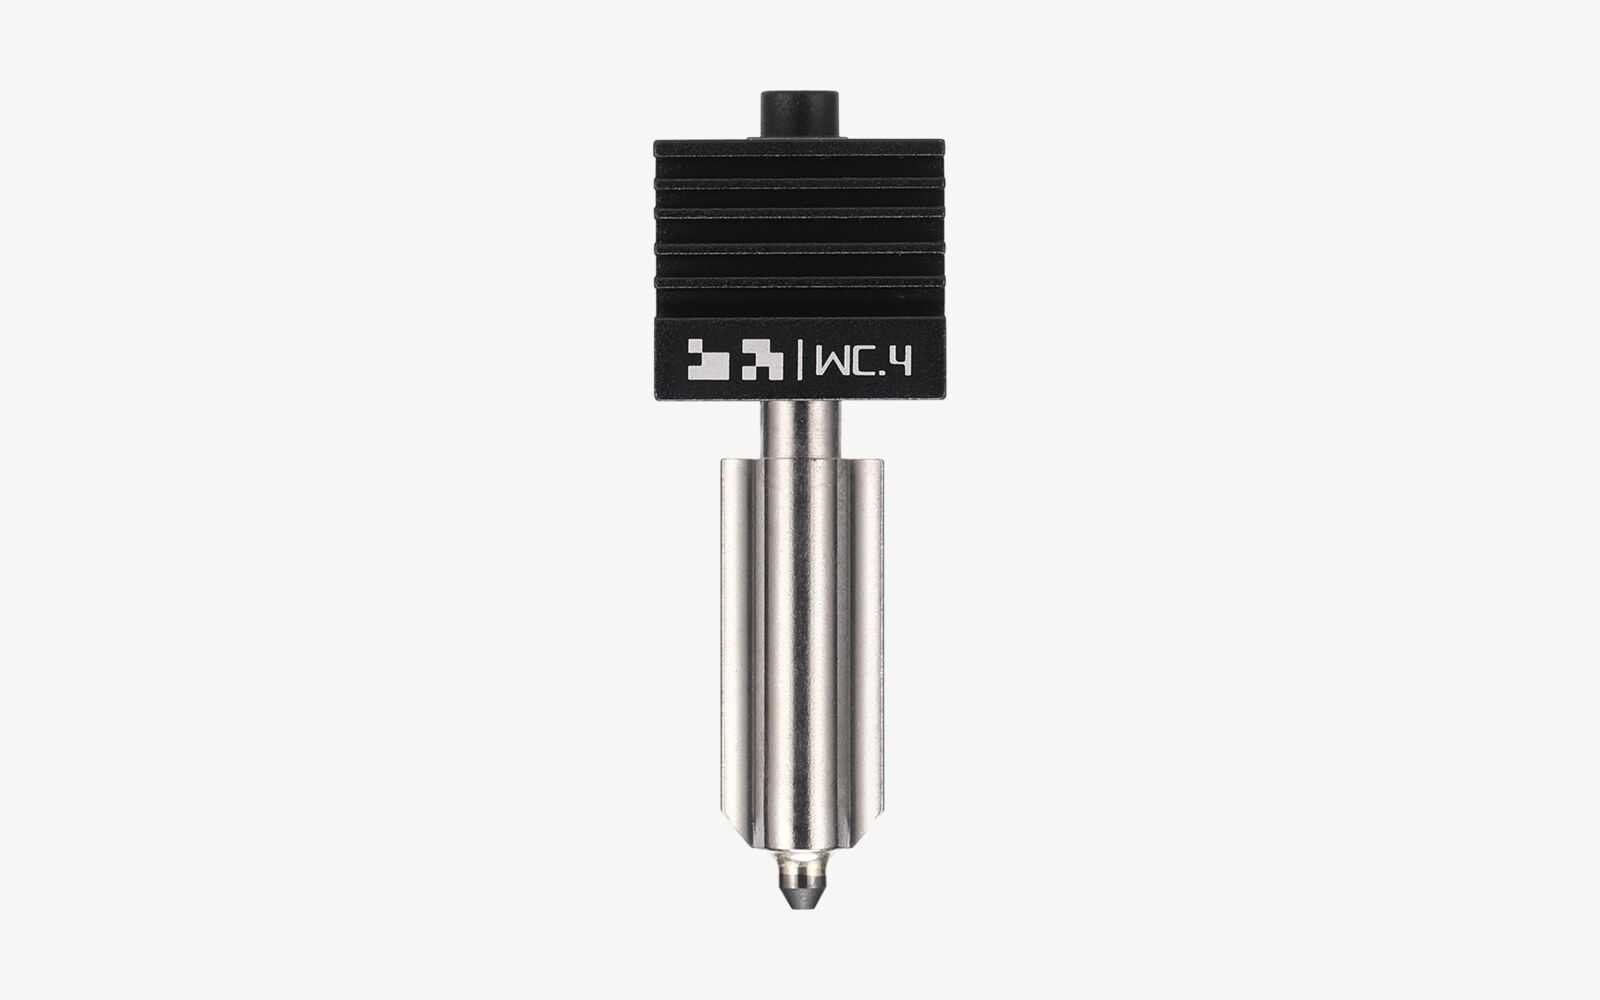
Carbeto de tungstênio
Grãos de carbeto de tungstênio unidos por cobalto
De US$ 48 a US$ 60 por um bico de 0,4 mm
Ideal para: Filamento com fibra de carbono ou de vidro nas impressoras H2 e P2S da Bambu Lab
Prós
- HRA 90, contra 74 do aço endurecido da Bambu
- Conduz calor três vezes melhor que o aço endurecido
Contras
- De US$ 48 a US$ 60 por bico
- A Bambu promete 50% mais vida útil, sem teste publicado
- Só para H2D, H2S, P2S e X2D da Bambu Lab
Dados: Bambu Lab · Imagem: nosso próprio modelo, renderizado
Dados: Bambu Lab · Foto: Bambu Lab
Dados: Bambu Lab
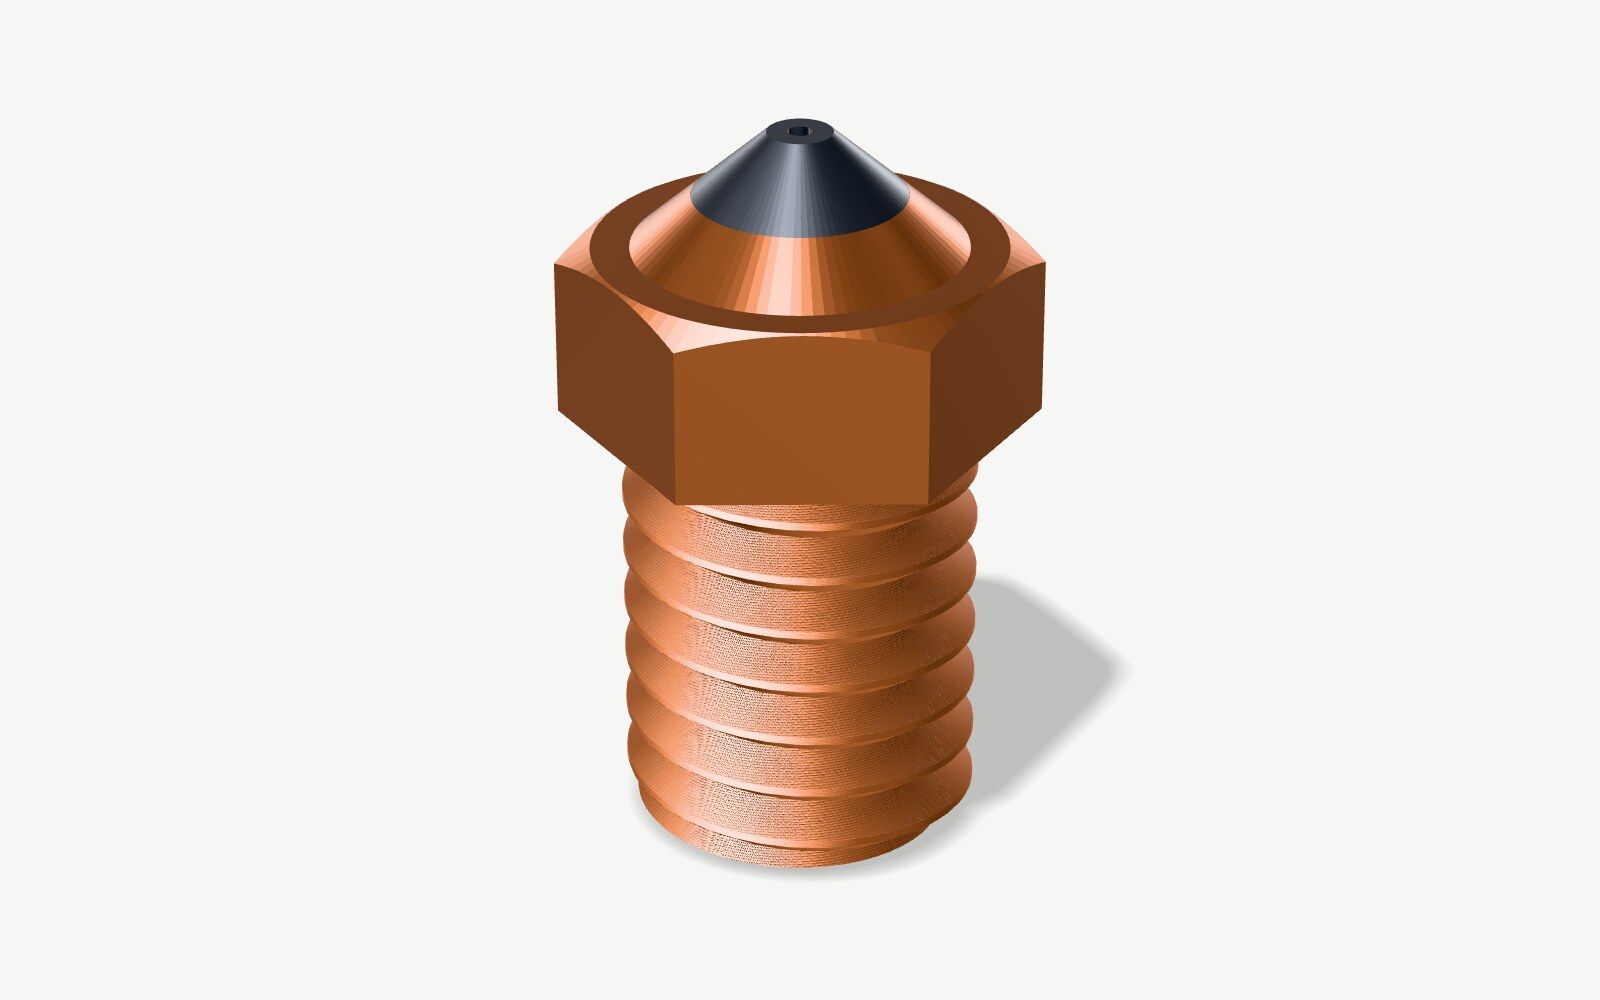
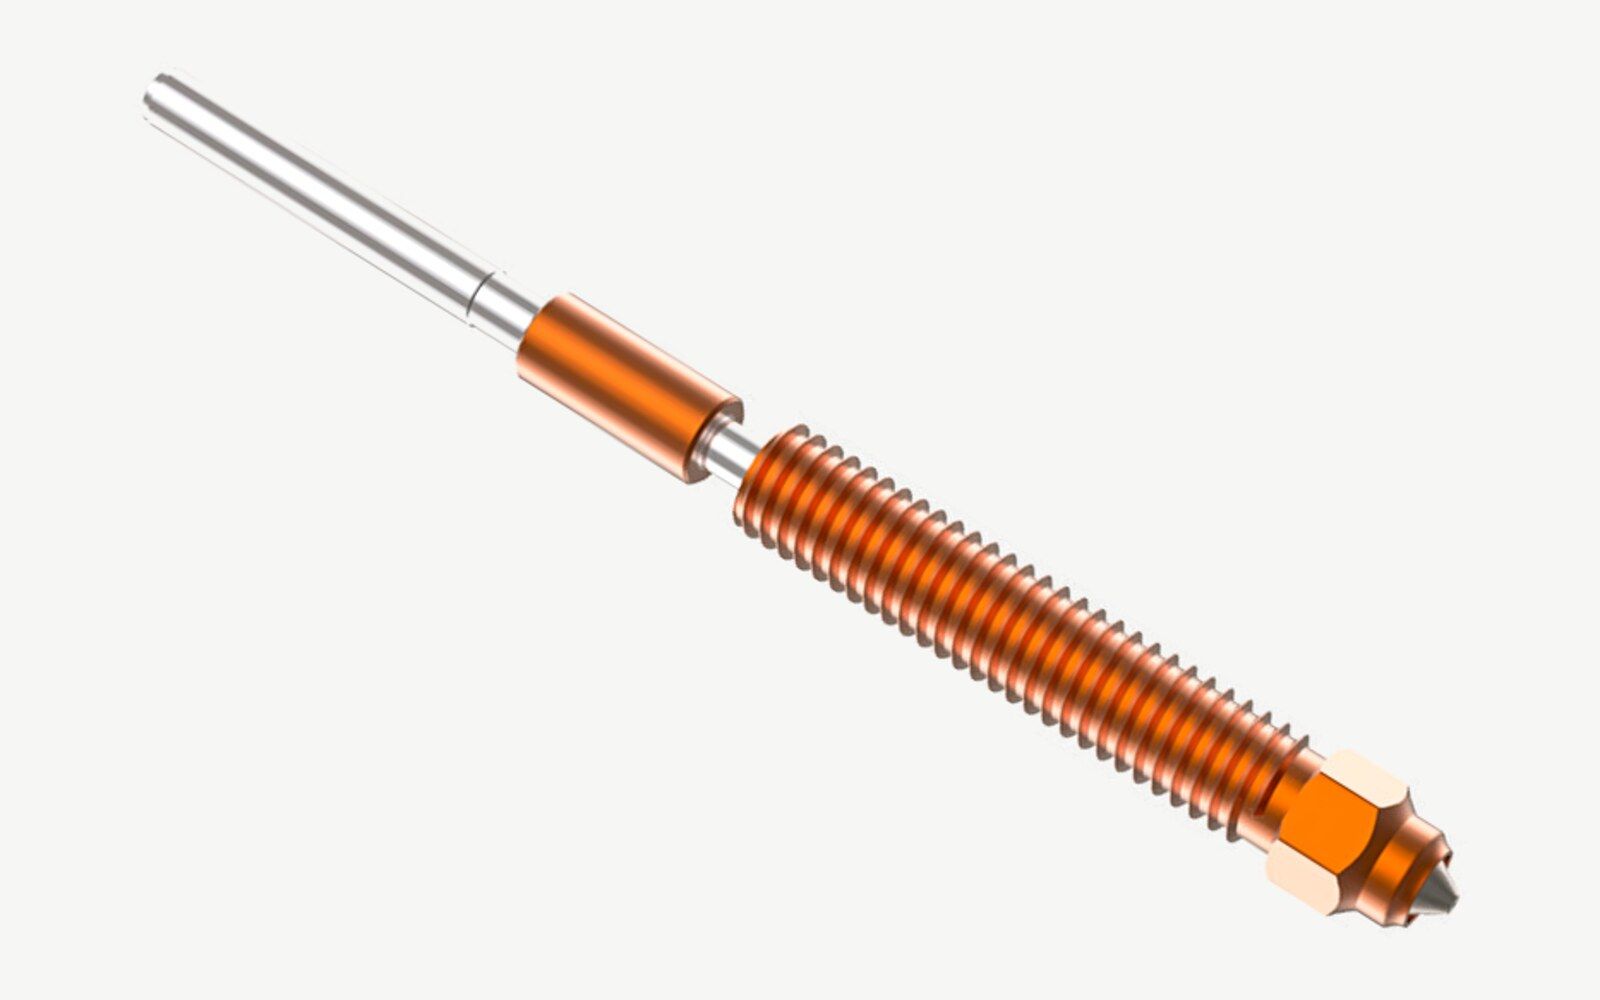
Cobre com ponta dura
Um corpo de liga de cobre com um inserto de aço endurecido por onde o plástico sai
De US$ 11 a US$ 68 por um bico de 0,4 mm
Ideal para: Filamento abrasivo e comum, nas temperaturas do latão
Prós
- Aquece o plástico quase tão bem quanto o latão
- Aço endurecido onde o plástico raspa
- 500 °C no ObXidian 500 da E3D
Contras
- Até dez vezes o preço do latão
- A E3D avisa que alguns filamentos com fibra desgastam até o ObXidian
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
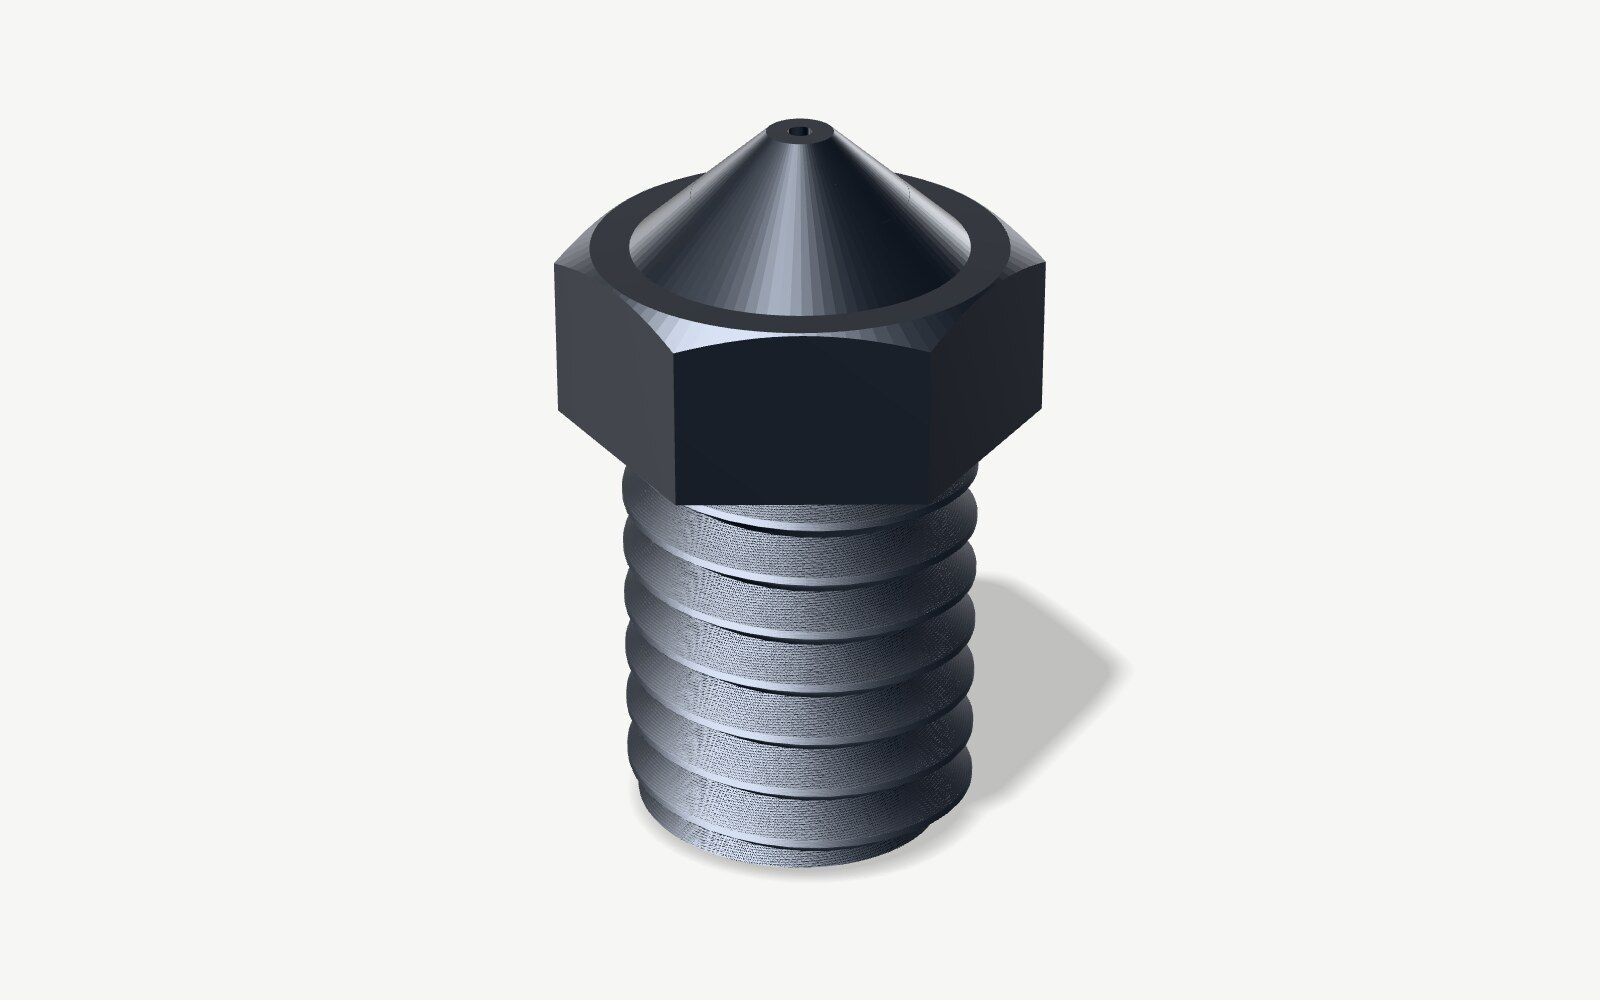
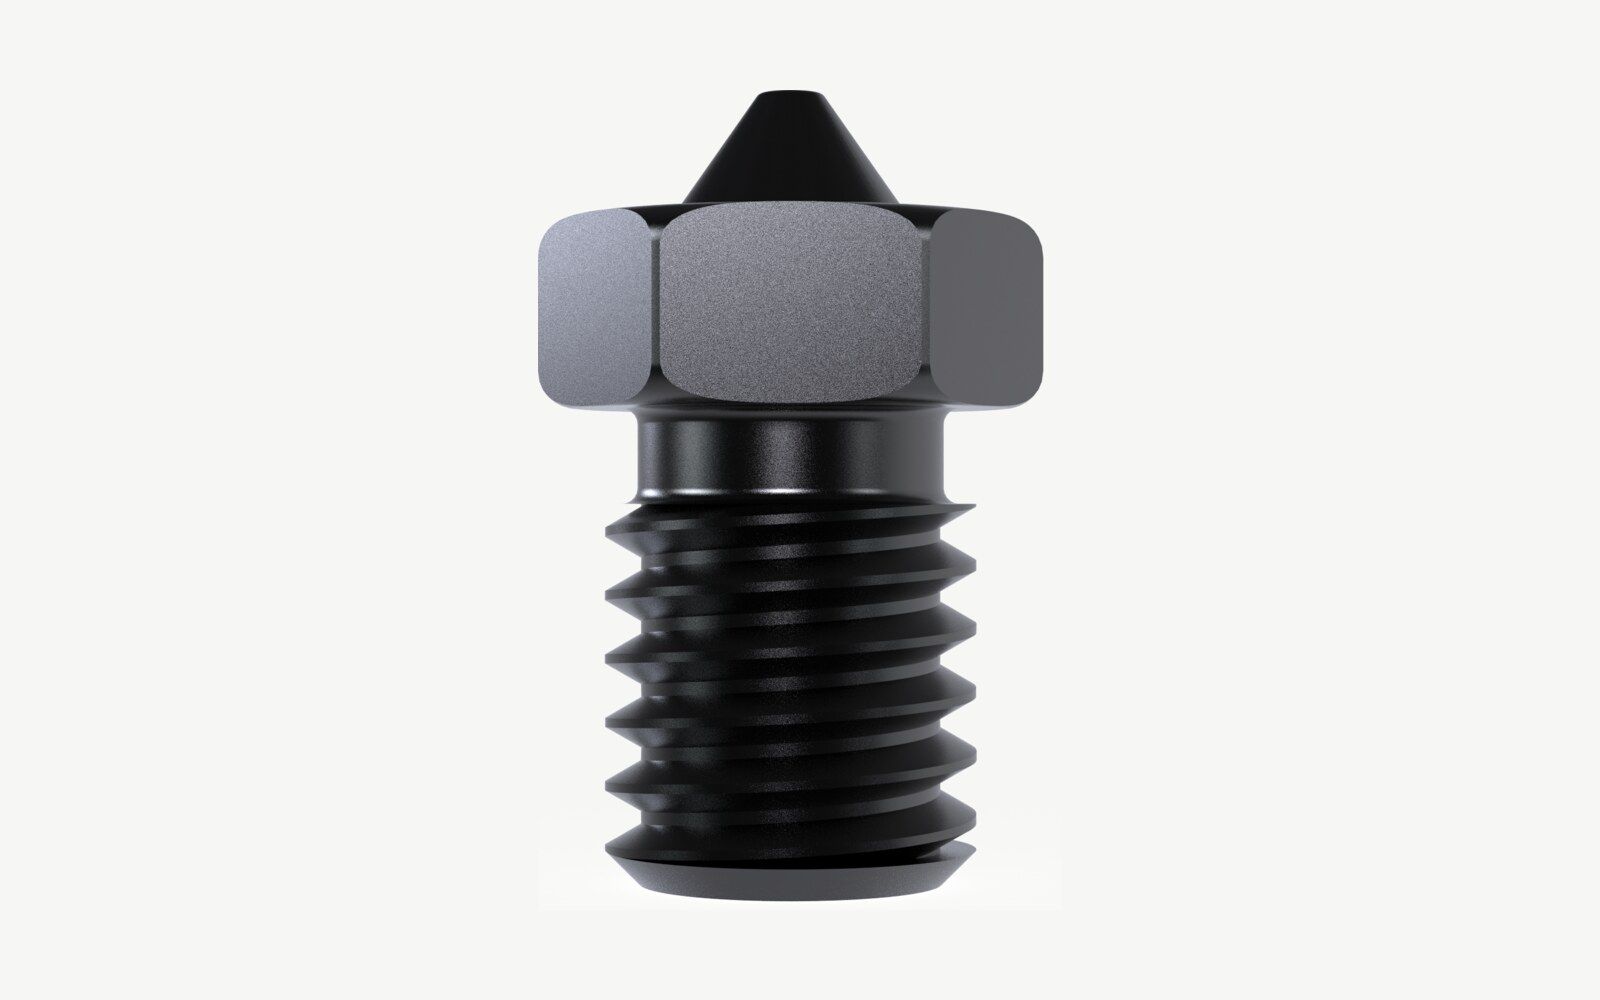
Aço endurecido
Aço ferramenta, temperado até cerca de 62 a 65 HRC
De US$ 9 a US$ 34 por um bico de 0,4 mm
Ideal para: Fibra de carbono e de vidro, fosforescentes e outros filamentos abrasivos
Prós
- Aguenta quilos de filamento com fibra
- Barato o bastante para ter um de reserva
Contras
- Precisa de 5 a 10 °C a mais que o latão
- Amolece acima de 350 °C, mas os revestidos, como o Nozzle X da E3D, aguentam 500 °C
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
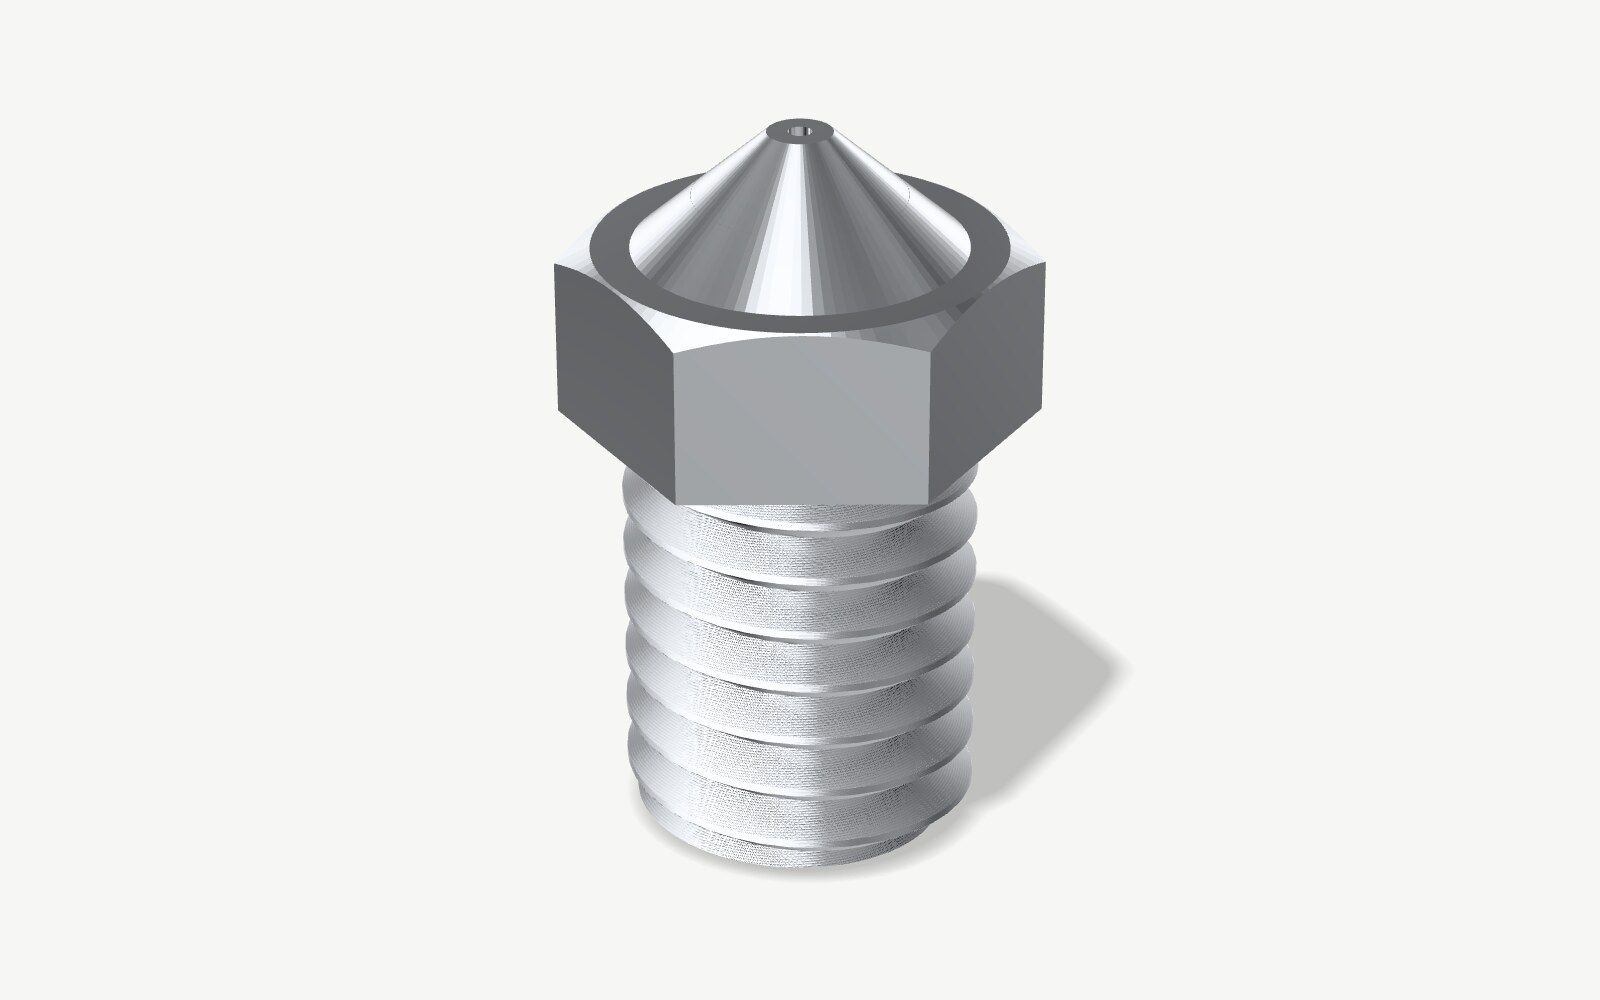
Aço inoxidável
Aço com cromo, por isso não enferruja
De US$ 10 a US$ 15 por um bico de 0,4 mm
Ideal para: Filamento comum e peças que tocam alimentos
Prós
- Sem chumbo, então serve para peças que tocam alimentos
- Aguenta até 500 °C
Contras
- O que pior conduz calor: oito vezes pior que o latão
- Desgasta a cerca de 30% do ritmo do latão, segundo a E3D
- A Bambu Lab viu um com o furo alargado depois de 10 horas de PETG-CF
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
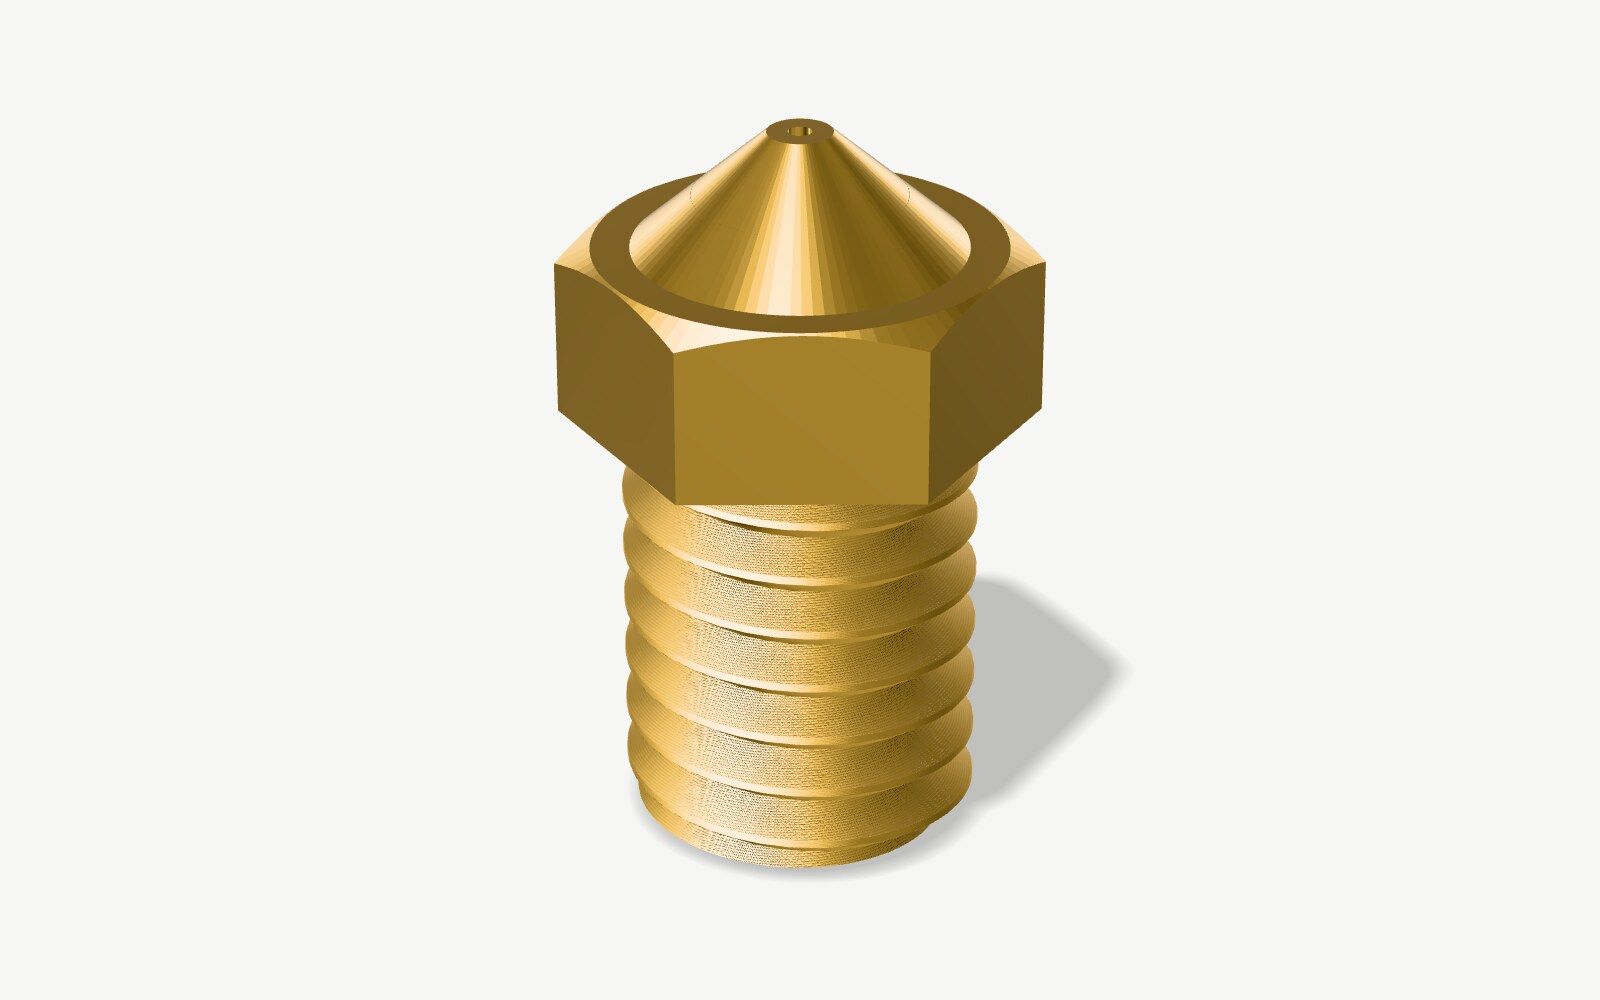
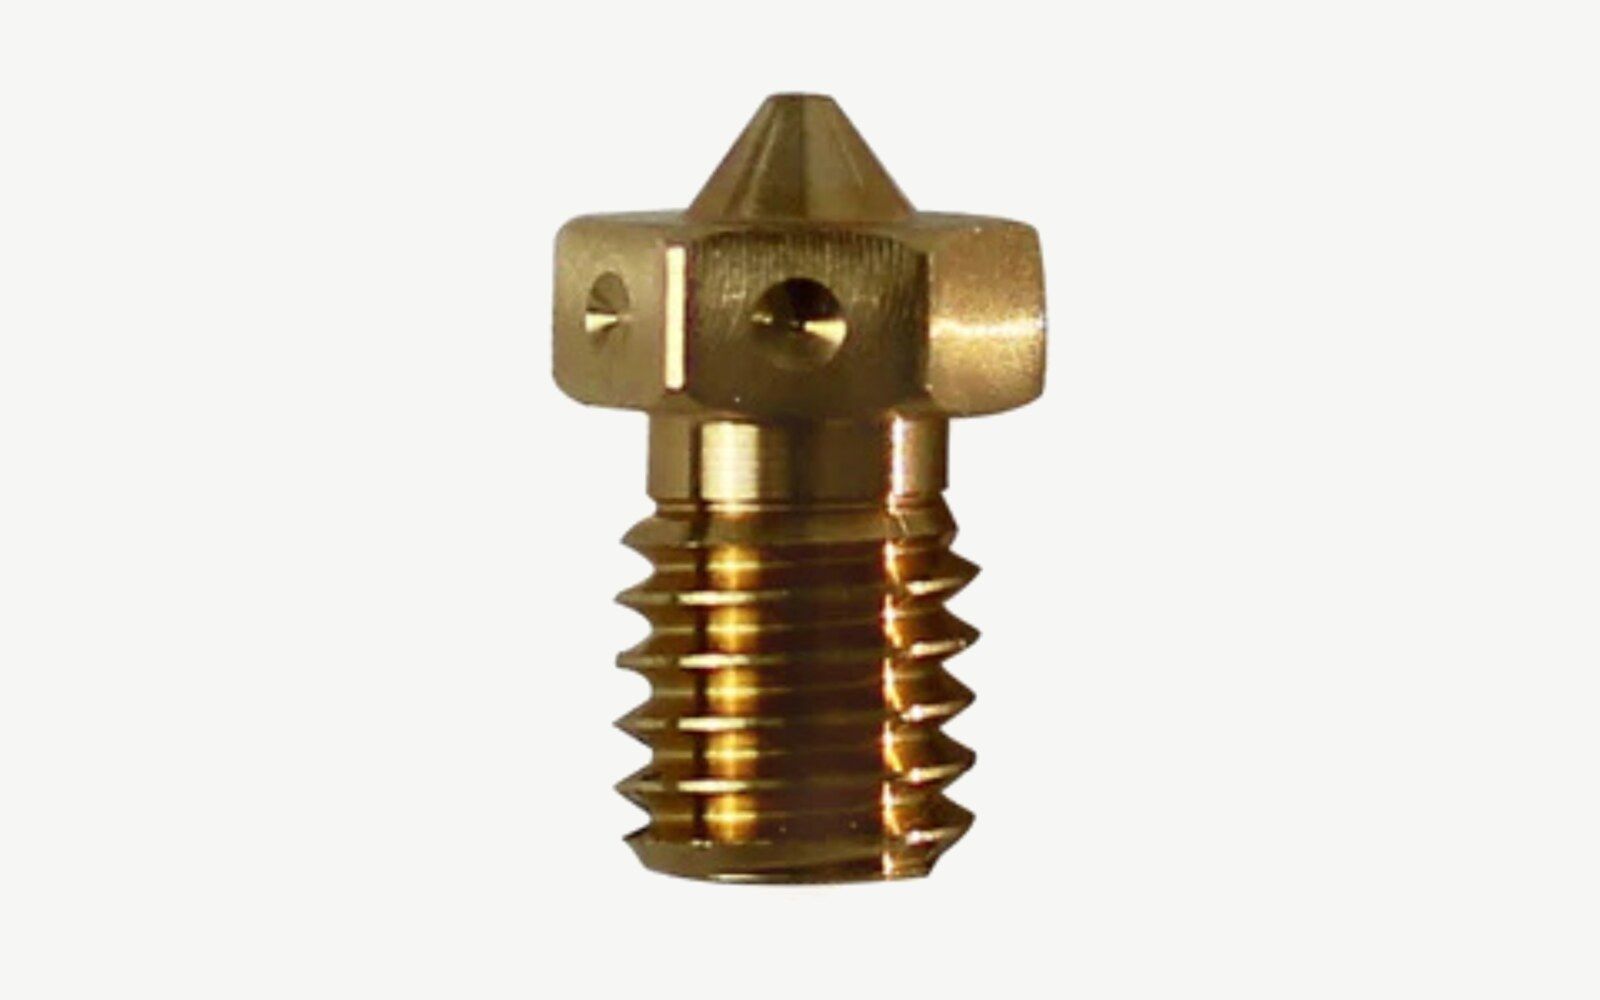
Latão
Cobre e zinco, geralmente com um pouco de chumbo
De US$ 0,62 a US$ 12 por um bico de 0,4 mm
Ideal para: PLA, PETG, ABS, ASA e TPU
Prós
- O que vem nas impressoras e o que os perfis do fatiador pressupõem
- Conduz calor quatro vezes melhor que o aço endurecido
- 24 por US$ 14,99 na Creality, ou de US$ 5 a US$ 12 um de marca
Contras
- Filamento abrasivo acaba com ele em menos de um carretel
- Aguenta até 300 °C, e a maior parte do latão tem um pouco de chumbo
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
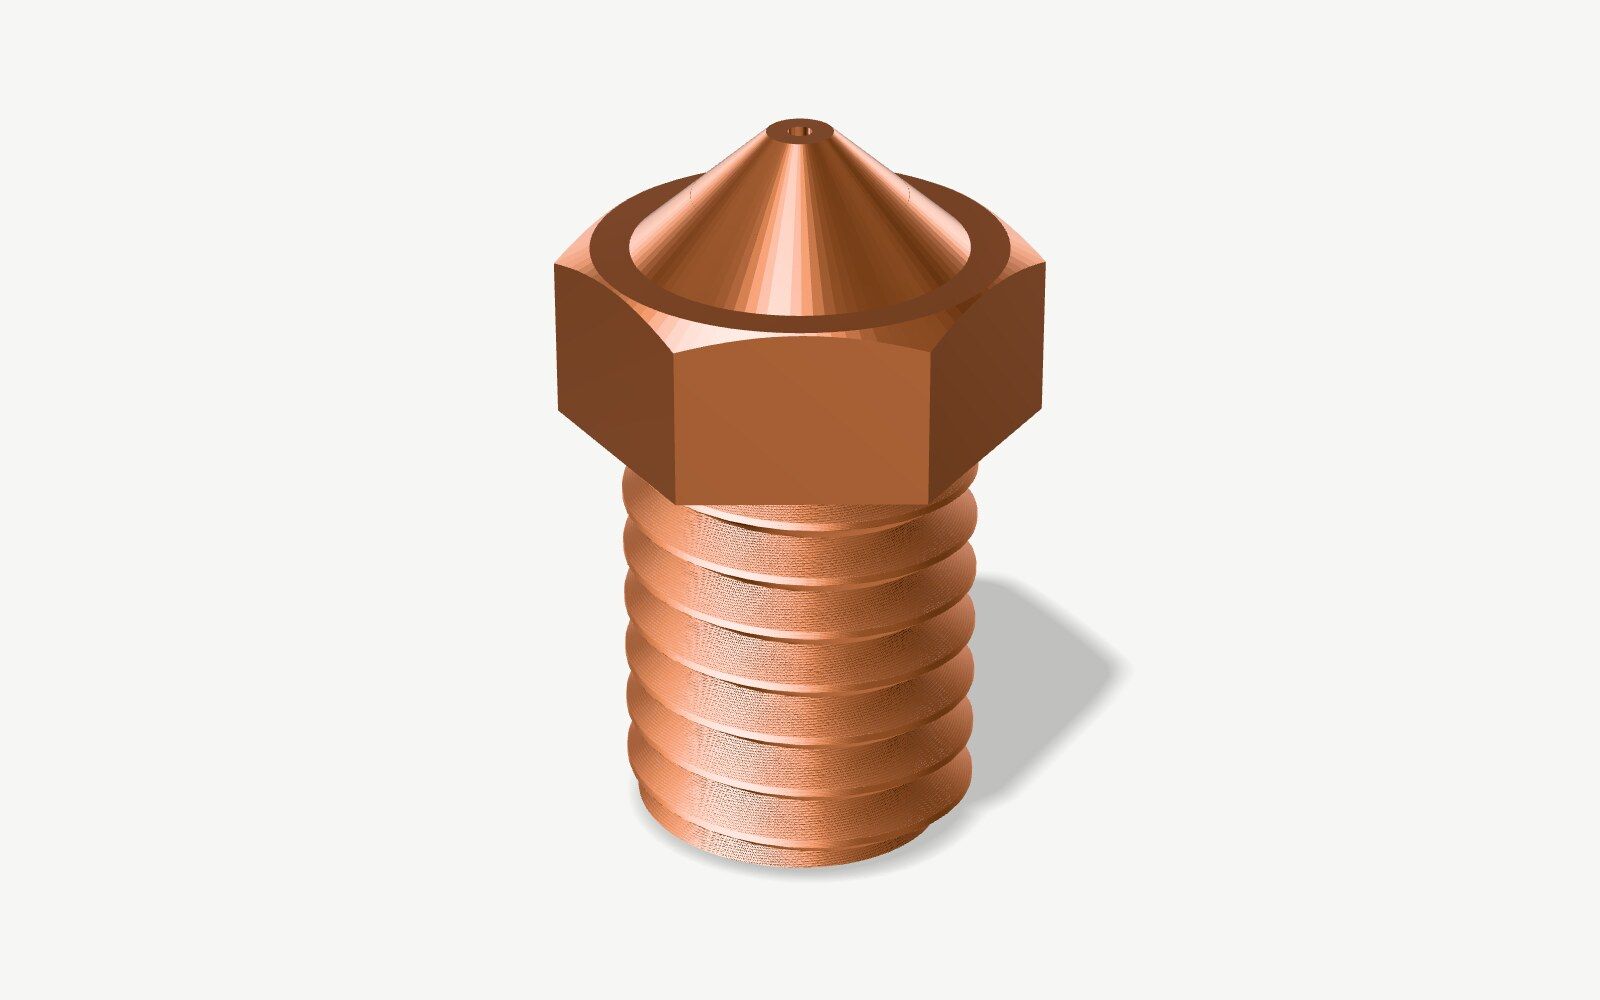
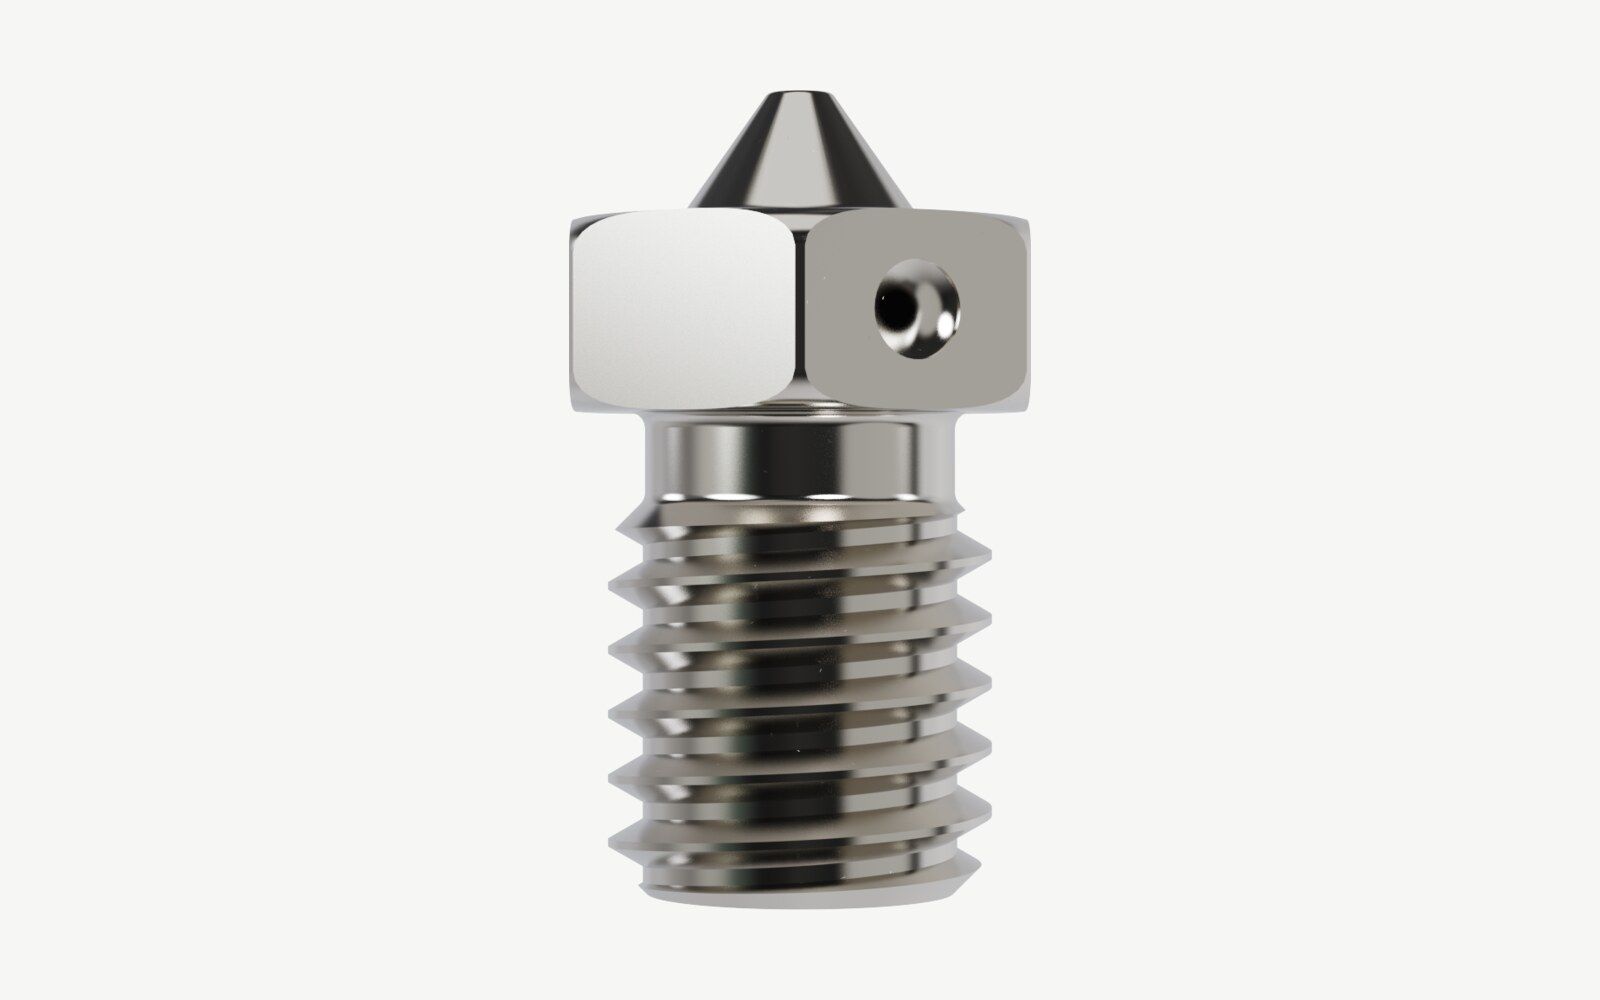
Cobre niquelado
Cobre com uma fina camada de níquel
De US$ 8 a US$ 13 por um bico de 0,4 mm
Ideal para: Filamento comum impresso acima de 300 °C, como o PEI
Prós
- O metal que melhor conduz calor entre todos aqui
- Aguenta até 500 °C
Contras
- Não serve para nenhum filamento abrasivo
- Mais mole que o latão, então amassa e risca com mais facilidade
Dados: E3D · Imagem: nosso próprio modelo, renderizado
Dados: E3D
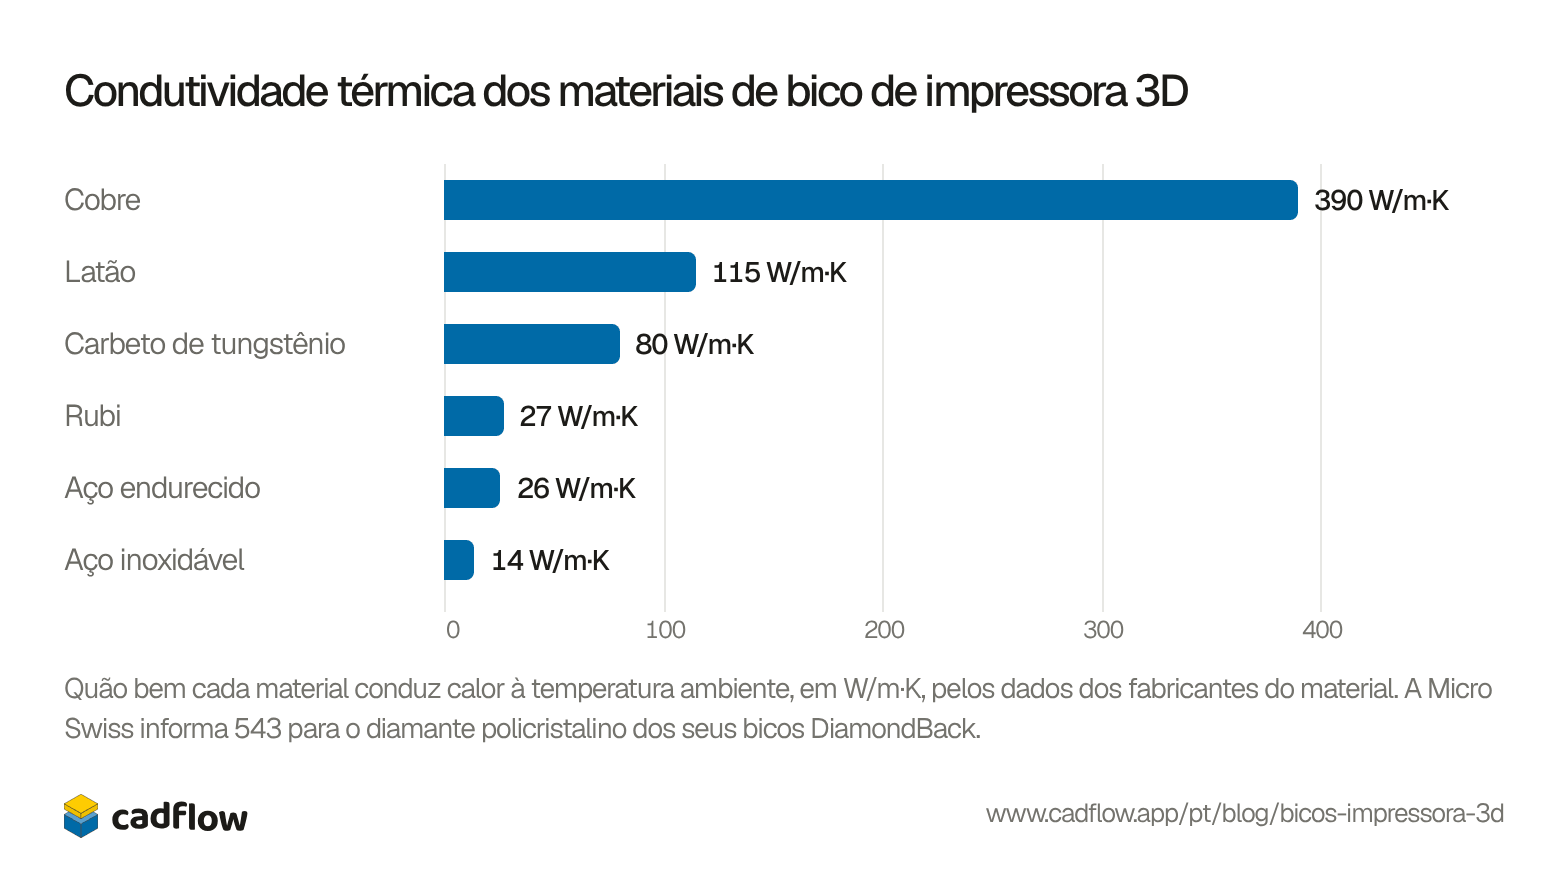
Por que o aço endurecido pede um bico mais quente
O aço endurecido conduz calor cerca de quatro vezes pior que o latão, e o aço inox, cerca de oito vezes pior. Chega menos calor ao plástico no caminho, então a Prusa imprime 5 °C mais quente com um bico de aço endurecido, e a E3D cerca de 10 °C mais quente com o seu Nozzle X revestido. A E3D diz que o seu ObXidian, um corpo de cobre com um inserto de aço endurecido, não precisa de nenhuma mudança em relação ao latão.
Ver como tabela
| Material | Conduz calor |
|---|---|
| Cobre | 390 W/m·K |
| Latão | 115 W/m·K |
| Carbeto de tungstênio | 80 W/m·K |
| Rubi | 27 W/m·K |
| Aço endurecido | 26 W/m·K |
| Aço inoxidável | 14 W/m·K |
Com que rapidez o filamento abrasivo gasta um bico
As fibras do filamento com fibra de carbono ou de vidro são mais duras que o latão, e o pigmento que faz o filamento brilhar no escuro também. Elas vão lixando o bico ao passar. A E3D passou 250 g do XT-CF20 da colorFabb, um filamento com fibra de carbono, por um bico de latão novo de 0,4 mm, e o bico saiu com a ponta abaulada e um furo mais largo que já não era redondo. Um bico de aço endurecido não mostrou desgaste depois de 2,5 kg de filamento com fibra de carbono e de vidro.
O CNC Kitchen viu que o furo não é a primeira coisa a ir embora. Depois de passar 360 g do mesmo XT-CF20 num bico de latão barato, o furo quase não tinha crescido, mas a ponta tinha ficado mais curta. Um bico mais curto fica mais alto em relação à mesa, então o primeiro sinal de desgaste é uma primeira camada que sai alta demais, seguida de fiapos (stringing) e buracos na peça. As fotos da Olsson do próprio teste mostram o mesmo, medido na ponta:
| Bico | Filamento com fibra de carbono impresso | Ponta gasta |
|---|---|---|
| Latão | 0,3 kg | 0,5 mm |
| Aço inoxidável | 1 kg | 0,5 mm |
| Aço endurecido | 4 kg | 0,18 mm |
| Ponta de rubi | Mais de 8 kg | Nada visível |
A Olsson vende o bico de rubi, então leia essa última linha como resultado do próprio fabricante. Ninguém publicou ainda um teste assim para carbeto de tungstênio ou diamante.
O filamento que brilha no escuro varia mais do que você imagina. O CNC Kitchen imprimiu 100 g de cada uma de quatro marcas com bicos de latão, num preenchimento denso que esfrega a ponta a cada passada. O glowFill da colorFabb tirou quase meio milímetro da ponta, o da Tronxy 0,18 mm e o verde com glitter da Amolen 0,1 mm, enquanto o da dasFilament quase não deixou nada para medir.
Quando a primeira camada começar a sair fina ou alta demais e as linhas ficarem irregulares, tire o bico e olhe para ele. Um bico gasto tem a ponta arredondada como uma cúpula, e muitas vezes um furo maior ou oval, como o bico que a E3D cortou ao meio. Sai mais barato trocar um bico de latão do que ficar caçando o problema no fatiador.
Bicos de rosca e de troca rápida
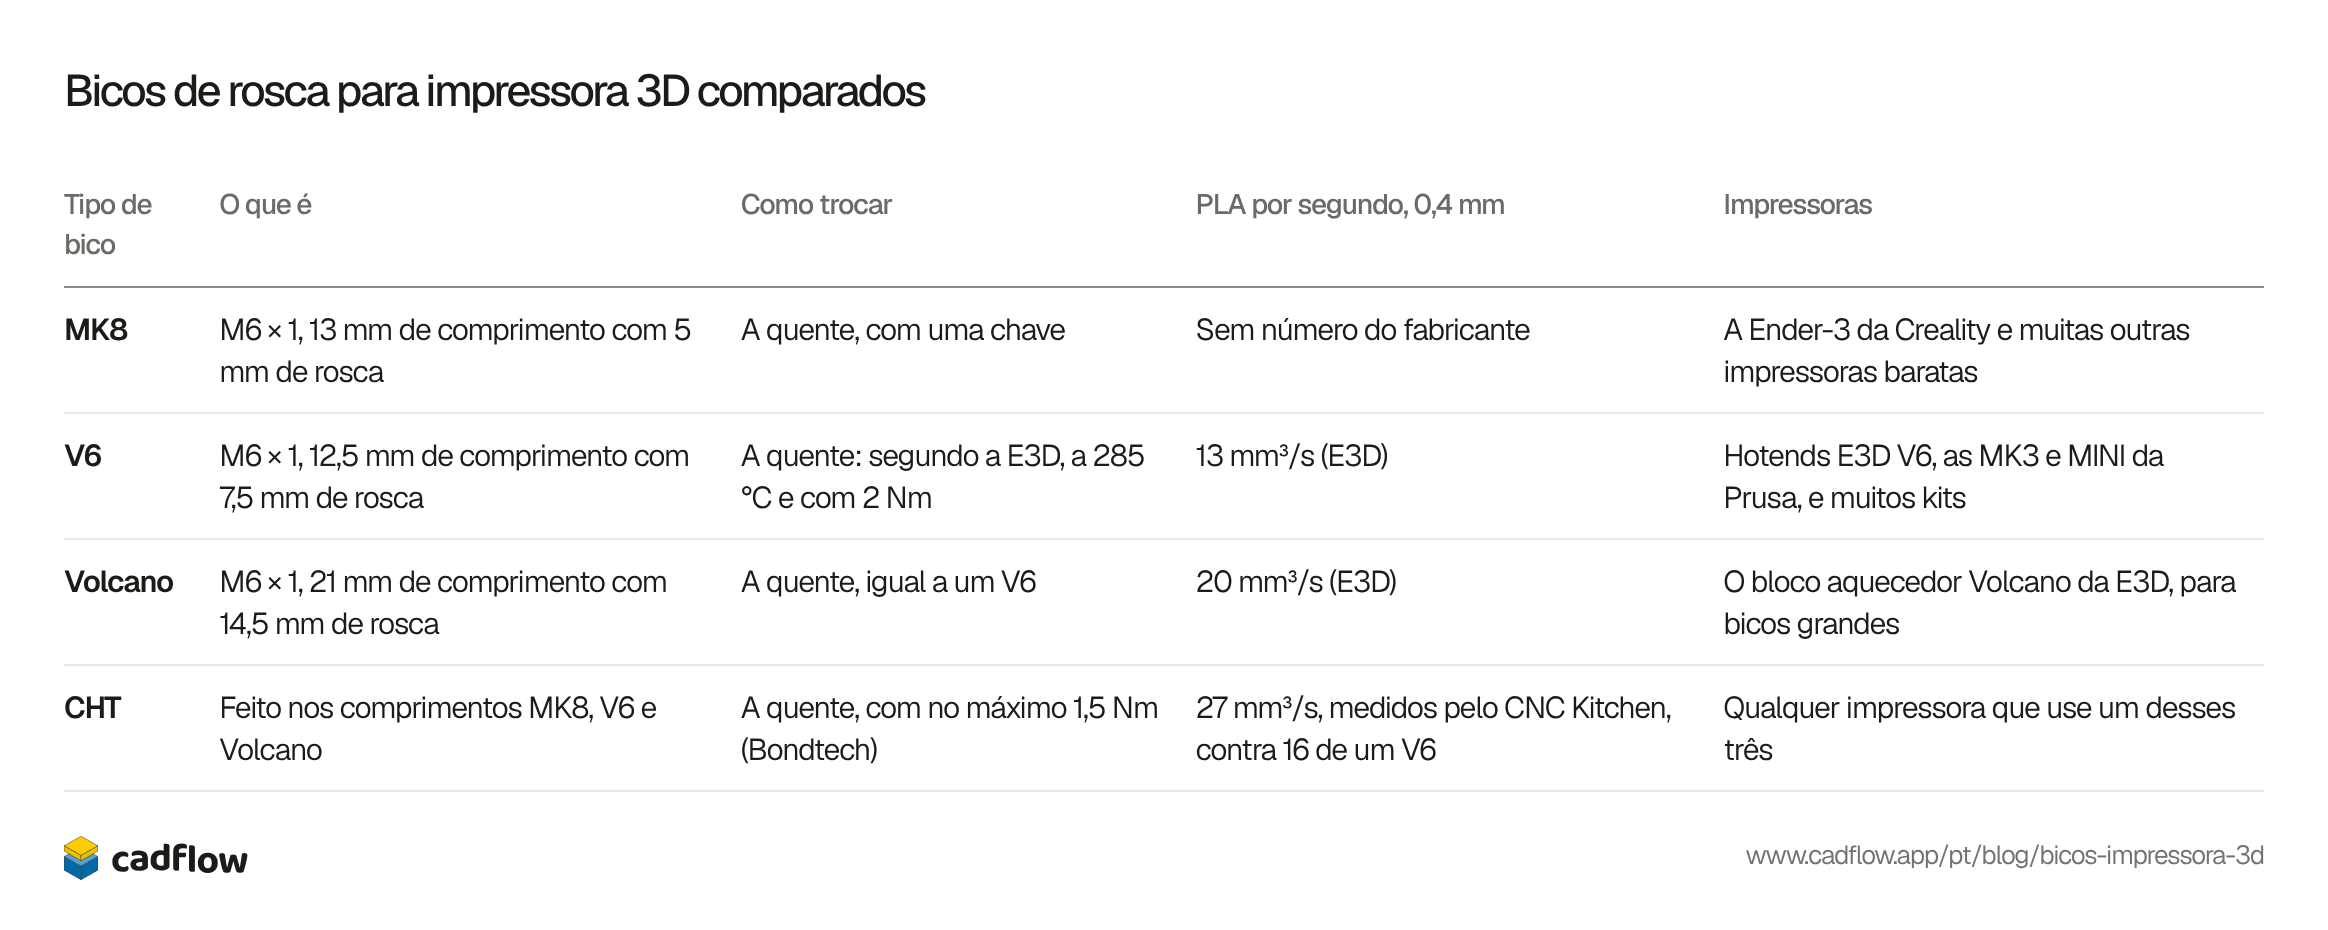
Impressoras mais antigas e mais baratas usam um bico que rosqueia no bloco aquecedor. A maioria é M6 × 1, mas nem todos têm o mesmo comprimento, então um bico só serve no hotend para o qual foi feito: um bico MK8 tem 13 mm de comprimento com 5 mm de rosca, um bico V6 tem 12,5 mm com 7,5 mm. Bicos de rosca são apertados a quente. A E3D aquece o hotend a 285 °C e aperta com 2 Nm, e a Bondtech diz no máximo 1,5 Nm para o seu CHT.
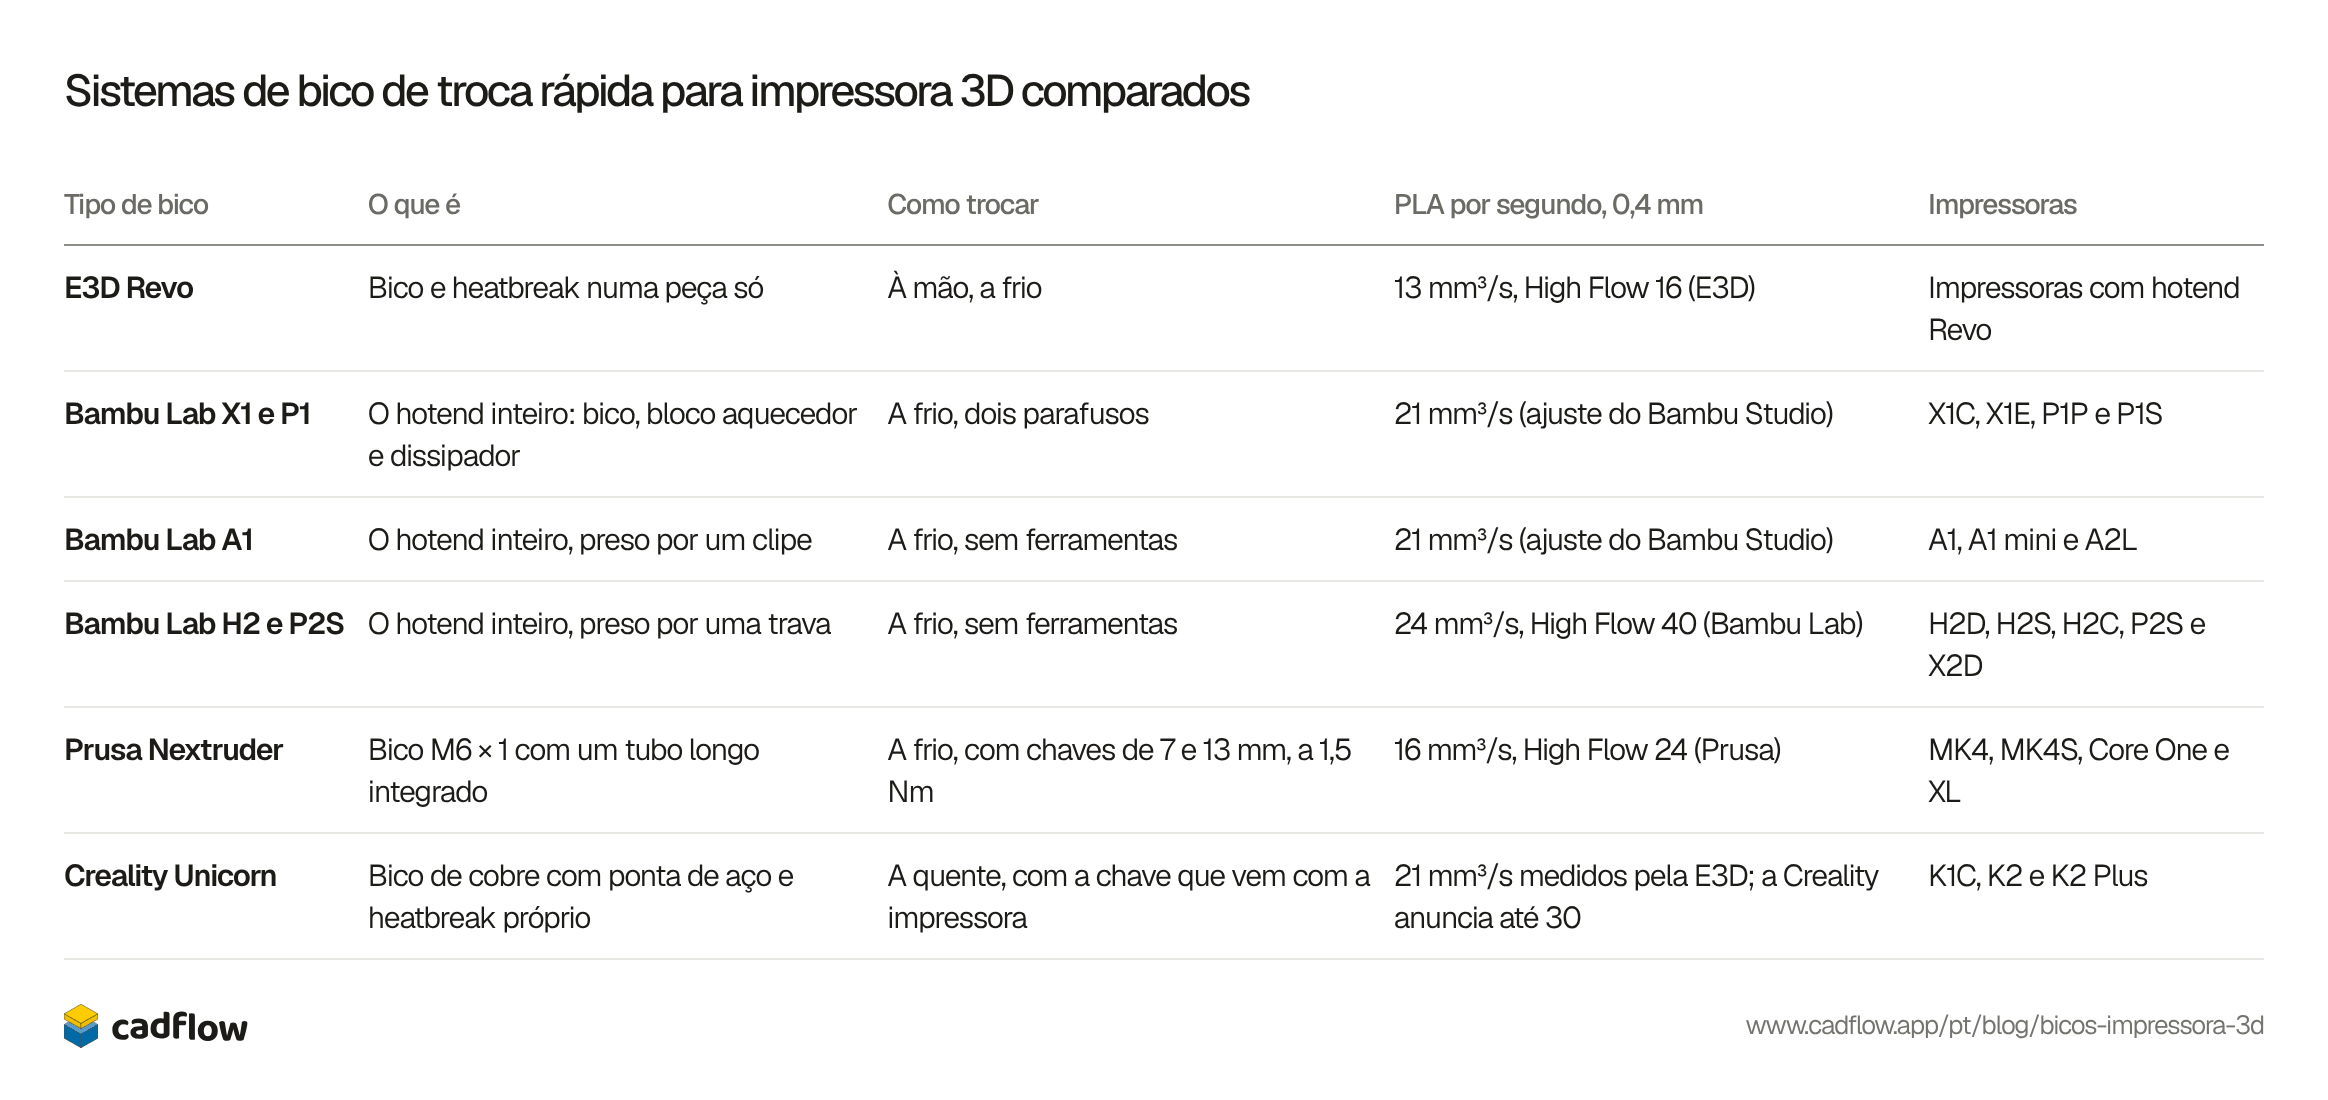
As impressoras mais novas costumam trocar o bico junto com o heatbreak (a garganta), ou o hotend inteiro, a frio e sem ferramentas. A coluna de vazão mistura números de fabricantes, ajustes de fatiador e medições, então cada célula diz de quem é o número.
| Tipo de bico | O que é | Como trocar | PLA por segundo, 0,4 mm | Impressoras |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm de comprimento com 5 mm de rosca | A quente, com uma chave | Sem número do fabricante | A Ender-3 da Creality e muitas outras impressoras baratas |
| V6 | M6 × 1, 12,5 mm de comprimento com 7,5 mm de rosca | A quente: segundo a E3D, a 285 °C e com 2 Nm | 13 mm³/s (E3D) | Hotends E3D V6, as MK3 e MINI da Prusa, e muitos kits |
| Volcano | M6 × 1, 21 mm de comprimento com 14,5 mm de rosca | A quente, igual a um V6 | 20 mm³/s (E3D) | O bloco aquecedor Volcano da E3D, para bicos grandes |
| CHT | Feito nos comprimentos MK8, V6 e Volcano | A quente, com no máximo 1,5 Nm (Bondtech) | 27 mm³/s, medidos pelo CNC Kitchen, contra 16 de um V6 | Qualquer impressora que use um desses três |
| Tipo de bico | O que é | Como trocar | PLA por segundo, 0,4 mm | Impressoras |
|---|---|---|---|---|
| E3D Revo | Bico e heatbreak numa peça só | À mão, a frio | 13 mm³/s, High Flow 16 (E3D) | Impressoras com hotend Revo |
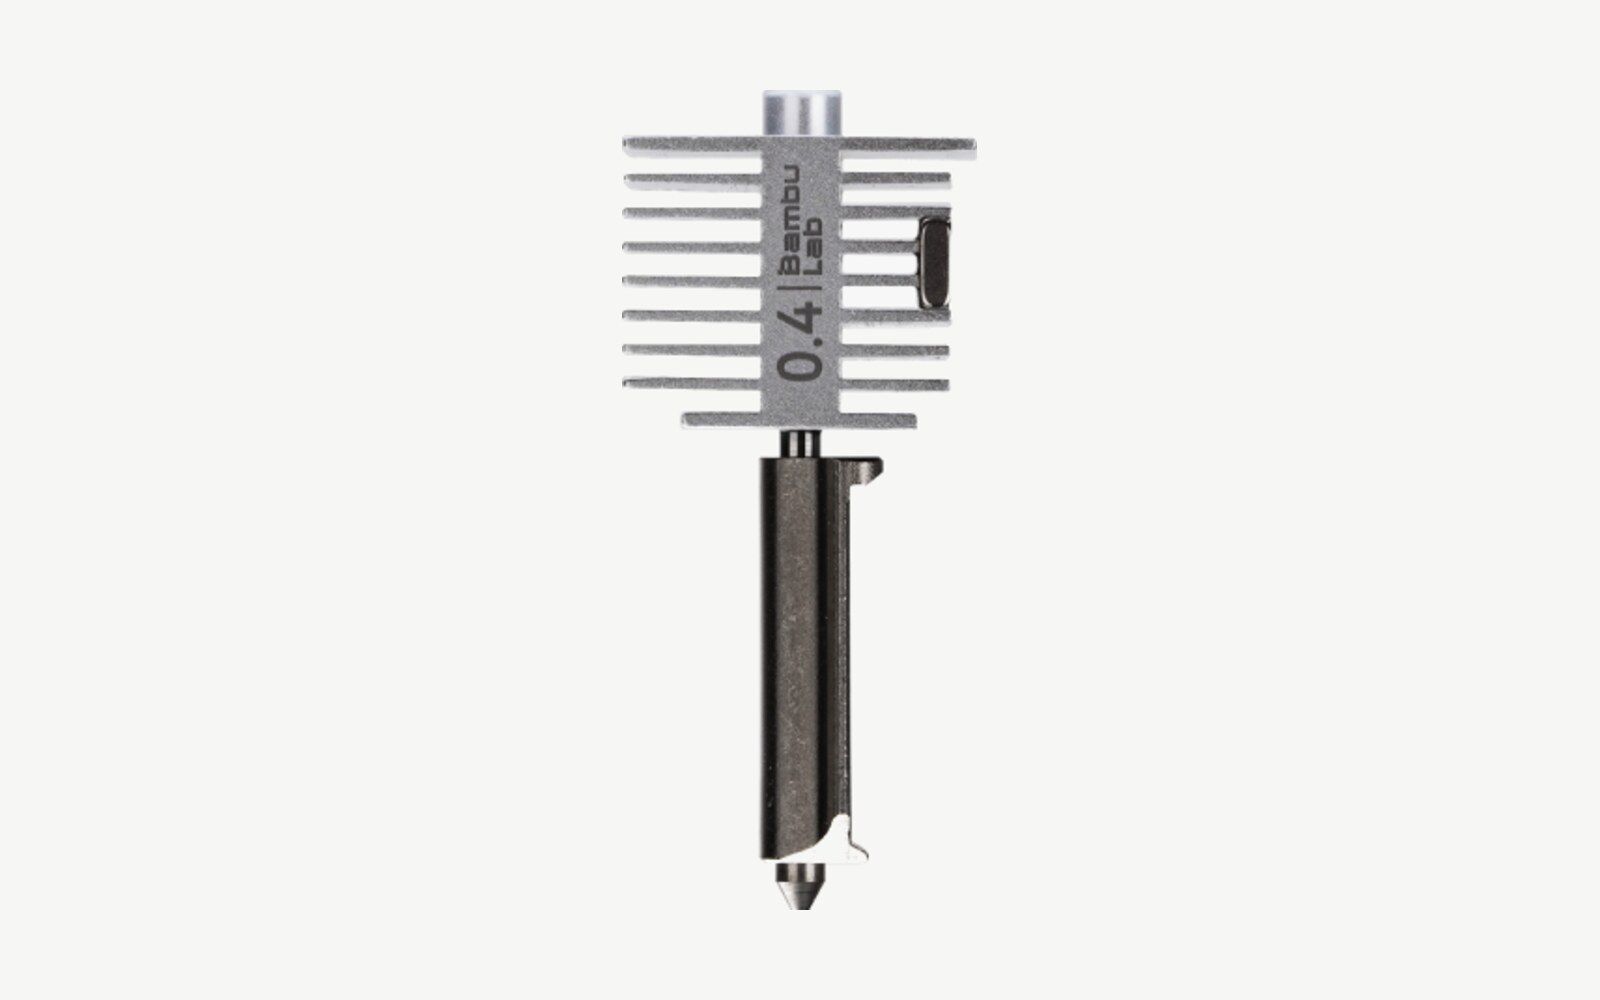
| Bambu Lab X1 e P1 | O hotend inteiro: bico, bloco aquecedor e dissipador | A frio, dois parafusos | 21 mm³/s (ajuste do Bambu Studio) | X1C, X1E, P1P e P1S |
| Bambu Lab A1 | O hotend inteiro, preso por um clipe | A frio, sem ferramentas | 21 mm³/s (ajuste do Bambu Studio) | A1, A1 mini e A2L |
| Bambu Lab H2 e P2S | O hotend inteiro, preso por uma trava | A frio, sem ferramentas | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S e X2D |
| Prusa Nextruder | Bico M6 × 1 com um tubo longo integrado | A frio, com chaves de 7 e 13 mm, a 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One e XL |
| Creality Unicorn | Bico de cobre com ponta de aço e heatbreak próprio | A quente, com a chave que vem com a impressora | 21 mm³/s medidos pela E3D; a Creality anuncia até 30 | K1C, K2 e K2 Plus |
Os bicos que deixaríamos na gaveta
Tenha de reserva um bico de 0,4 mm igual ao que veio com a sua impressora. Na nossa opinião, o que vale a pena acrescentar é um bico de aço endurecido de 0,6 mm: a Prusa chama o de 0,6 de primeiro bico extra a comprar, e a Bambu Lab sugere um bico de aço endurecido de 0,6 mm para filamento com fibra de carbono e de vidro, então um só bico serve tanto para peças grandes quanto para filamento com fibra. Um bico de 0,2 ou 0,25 mm só vale a pena se você imprime miniaturas ou textos pequenos, e vai precisar de muita paciência para essas impressões.
Sobre o CadFlow
Nós fazemos o CadFlow, um programa 3D para as coisas que você constrói, que reproduz a montagem como um vídeo passo a passo que qualquer pessoa consegue seguir. Ele ainda não é público. Se quiser experimentar, entre na lista de espera.
Perguntas frequentes
Qual é o tamanho do bico da minha impressora?
Quase com certeza 0,4 mm. É o bico que a Prusa, a Bambu Lab e a maioria dos fabricantes colocam de fábrica, e é dele que partem os perfis de fatiador.
Posso imprimir PLA com um bico de aço endurecido?
Pode. Imprima cerca de 5 a 10 °C mais quente do que com latão, porque o aço endurecido conduz pior o calor. Os hotends de 0,4 a 0,8 mm da Bambu Lab para as impressoras X1, P1 e H2 são de aço endurecido, e imprimem PLA todo dia.
Posso imprimir filamento com fibra de carbono num bico de 0,2 mm?
Não. A Bambu Lab diz que as fibras muitas vezes têm mais de 0,2 mm e entopem o bico rápido, e o bico de 0,2 mm dela é de aço inox, que também desgasta. Use um bico de aço endurecido de 0,4 mm ou, melhor ainda, de 0,6 mm.
De quanto em quanto tempo devo trocar o bico?
Depende do filamento, não do tempo. Com filamento com fibra de carbono, os bicos de latão estavam gastos depois de 250 a 360 g nos testes da E3D e do CNC Kitchen. Troque quando a primeira camada começar a sair alta demais ou fina, ou quando a ponta parecer arredondada.
Bico de latão é seguro para alimentos?
A E3D diz que o latão tem um pouco de chumbo, e faz bicos de aço inox para uso alimentar e médico. A peça impressa importa tanto quanto o bico: o nosso artigo sobre filamentos traz o que a Polymaker e a Prusament dizem sobre impressões seguras para alimentos.
Qual é a diferença entre os bicos MK8 e V6?
Os dois rosqueiam com rosca M6 × 1, mas um bico MK8 tem 13 mm de comprimento com 5 mm de rosca e um bico V6, 12,5 mm com 7,5 mm, então cada um só serve no seu próprio hotend. Os bicos MK10 têm rosca M7 e não servem em nenhum dos dois.
De onde vêm os números?
Nós os consultamos em 8 de novembro de 2026. Tamanhos: o guia de bicos da Bambu Lab e as perguntas frequentes sobre o bico de 0,2 mm, os tipos de bico da Prusa e o artigo dela sobre tamanhos de bico. Vazão: as tabelas da E3D do V6 e do Volcano, o teste do CHT do CNC Kitchen e o tópico do fórum da Bambu Lab sobre 0,8 contra 0,6 mm. Resistência: o teste de bicos grandes do CNC Kitchen. Desgaste: o teste da E3D, os testes do CNC Kitchen com fibra de carbono e com filamento que brilha no escuro, e o da Olsson. Materiais e preços: cada cartão traz o link da sua fonte. Os preços são de um bico de 0,4 mm na loja americana do fabricante ou de um grande revendedor, sem impostos e pelo preço normal, já que várias lojas estavam com promoções de Black Friday.
Ferramentas grátis para isso
Histórico deste artigo
- Publicado
Leia também

Tipos de impressoras 3D: FDM, resina, SLS, MJF, PolyJet e metal

As 8 impressoras 3D mais vendidas de 2027, testadas na mesma peça

Os 4 melhores fatiadores para impressora 3D em 2027


Este blog é escrito pela equipe do CadFlow. No CadFlow, você constrói seu projeto em 3D e mostra como se monta.
Veja como o CadFlow funciona