Сопла для 3D-принтера: диаметры, материалы и какое выбрать

Почти все принтеры продаются с соплом 0,4 мм, и для большинства печатей оно и нужно. Меняя диаметр, вы меняете детализацию на скорость. А от материала сопла зависит, какими пластиками вообще можно печатать: пластик с углеволокном и светящийся в темноте сточат латунное сопло быстрее, чем закончится катушка.
Выберите диаметр сопла
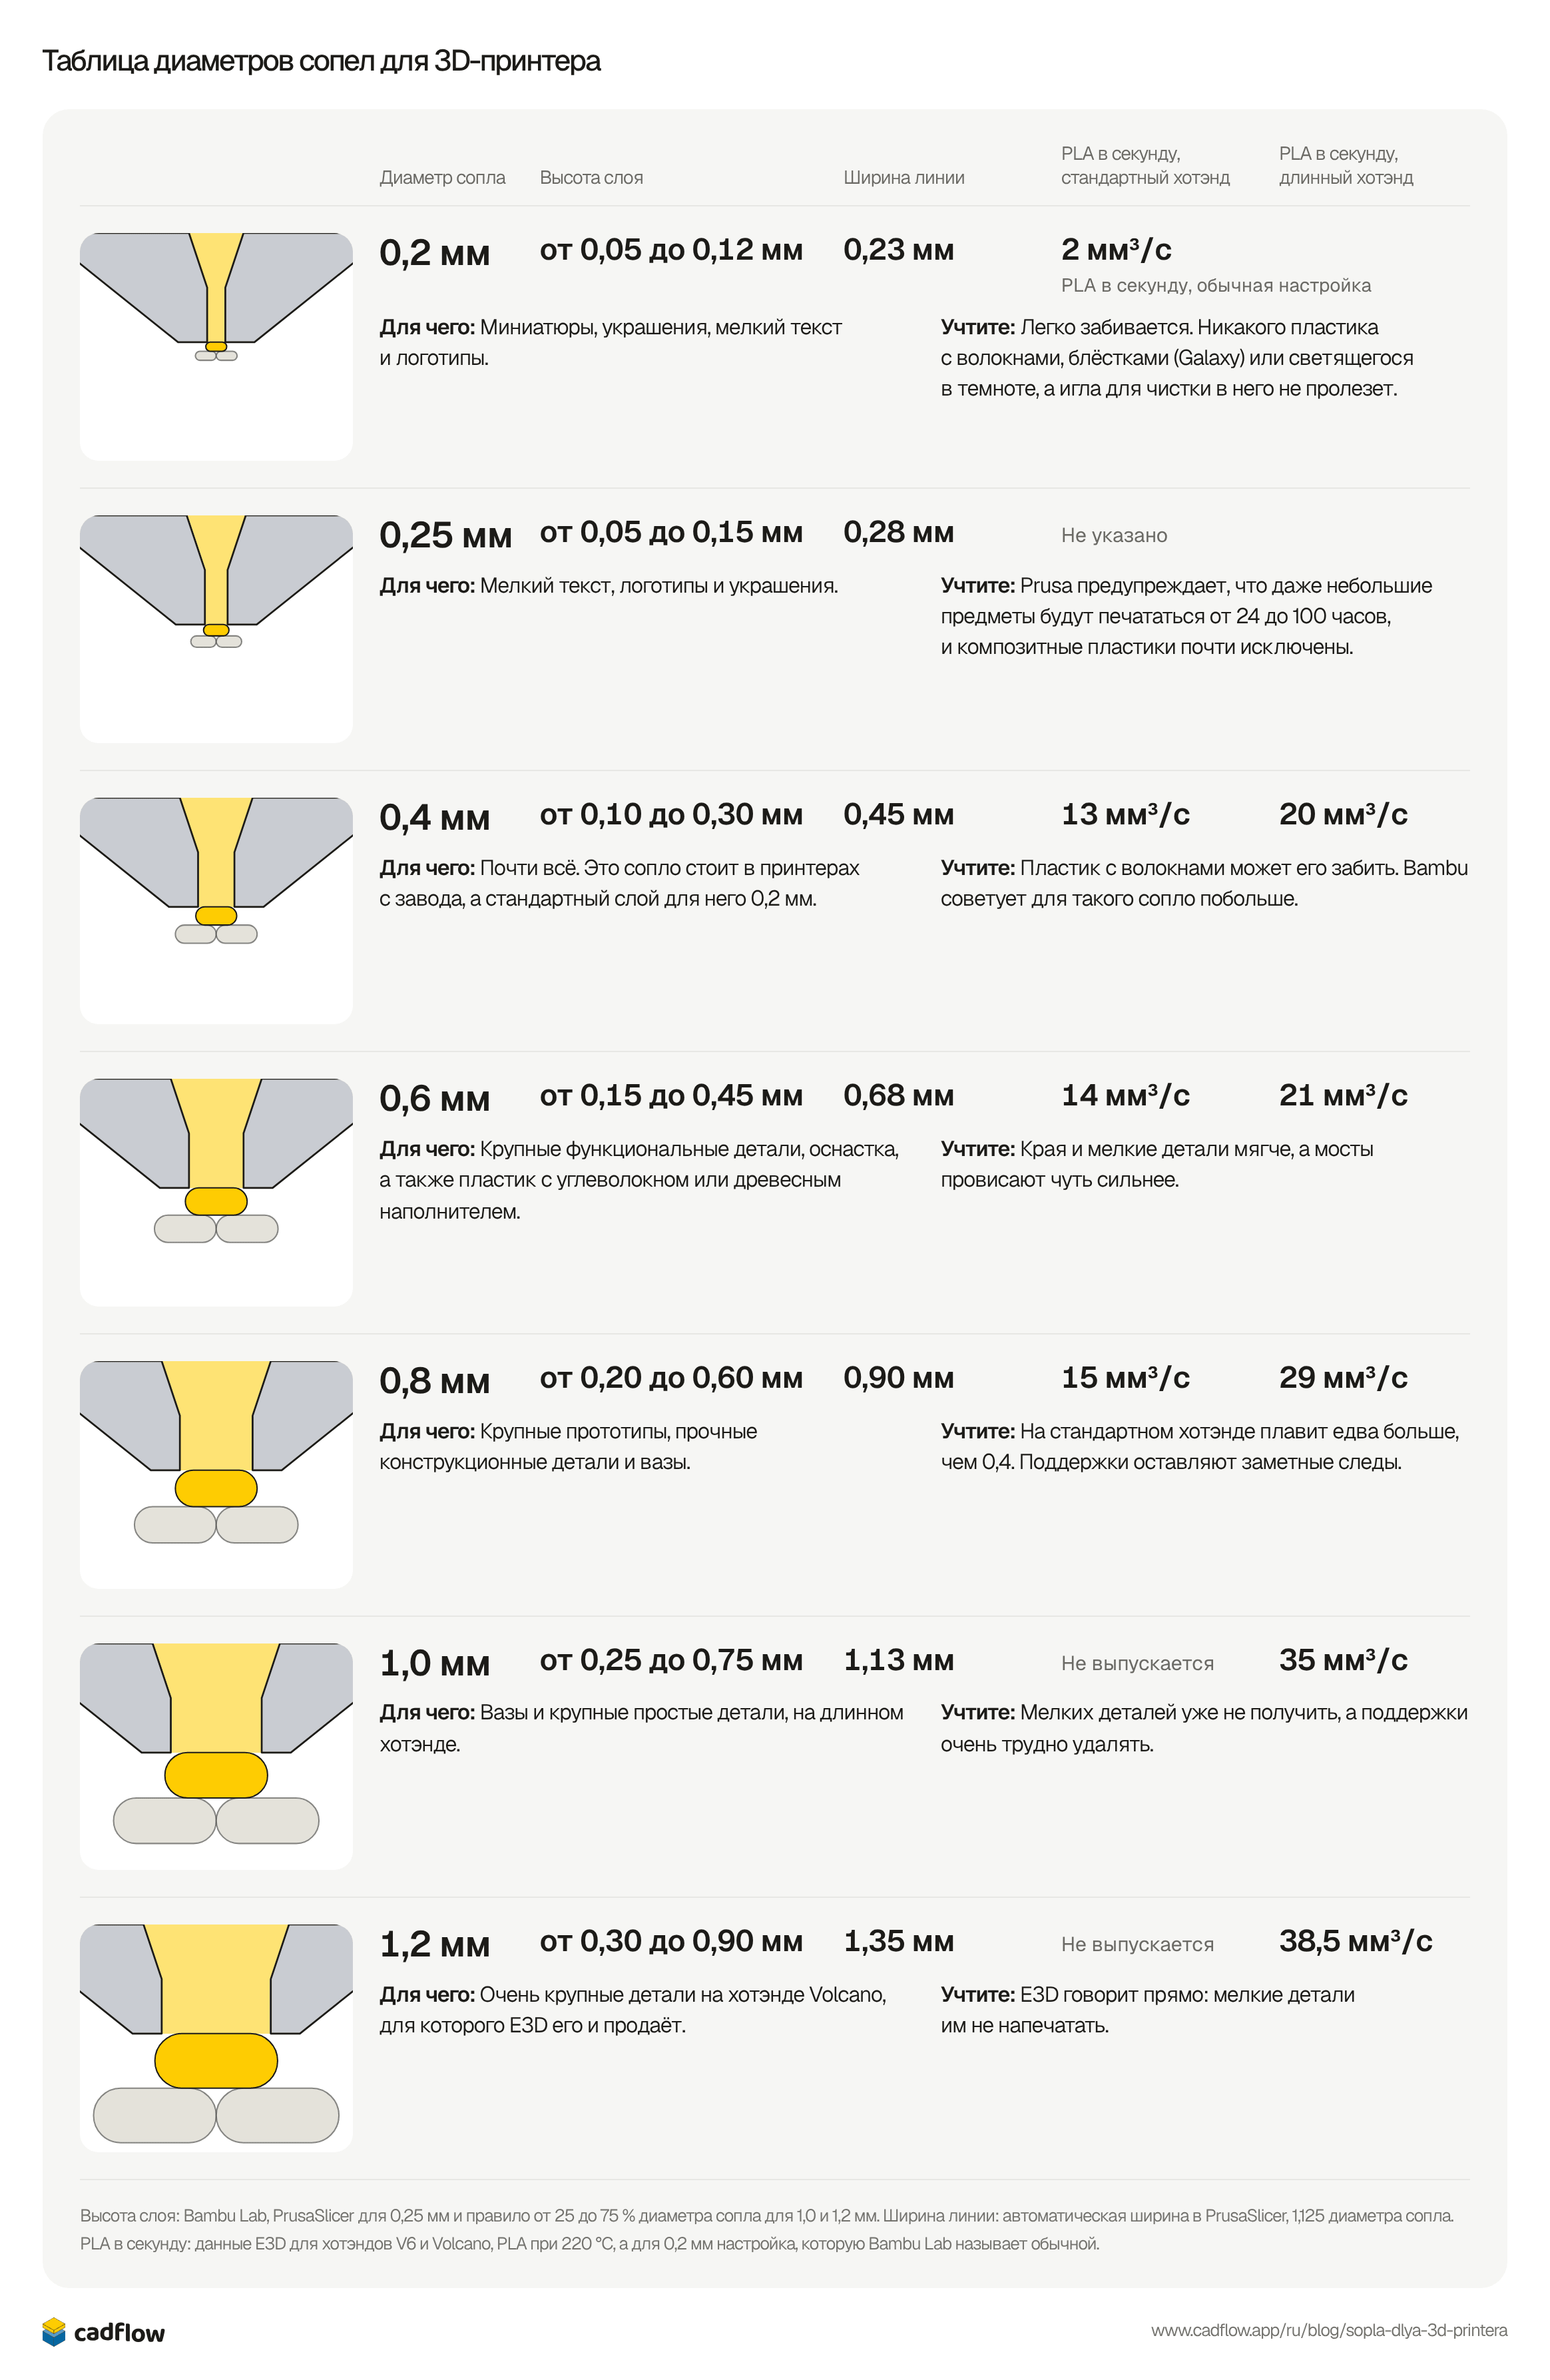
У каждого диаметра свой диапазон высоты слоя, а линию сопло кладёт чуть шире своего отверстия. Масштаб на рисунках один для всех диаметров: жёлтым под кончиком показана линия, которая печатается сейчас, поверх предыдущего слоя.
0,2 мм
- Высота слоя
- от 0,05 до 0,12 мм
- Ширина линии
- 0,23 мм
- PLA в секунду, обычная настройка
- 2 мм³/сPLA в секунду, обычная настройка
Для чего: Миниатюры, украшения, мелкий текст и логотипы.
Учтите: Легко забивается. Никакого пластика с волокнами, блёстками (Galaxy) или светящегося в темноте, а игла для чистки в него не пролезет.
0,25 мм
- Высота слоя
- от 0,05 до 0,15 мм
- Ширина линии
- 0,28 мм
- PLA в секунду
- Не указано
Для чего: Мелкий текст, логотипы и украшения.
Учтите: Prusa предупреждает, что даже небольшие предметы будут печататься от 24 до 100 часов, и композитные пластики почти исключены.
0,4 мм
- Высота слоя
- от 0,10 до 0,30 мм
- Ширина линии
- 0,45 мм
- PLA в секунду, стандартный хотэнд
- 13 мм³/с
- PLA в секунду, длинный хотэнд
- 20 мм³/с
Для чего: Почти всё. Это сопло стоит в принтерах с завода, а стандартный слой для него 0,2 мм.
Учтите: Пластик с волокнами может его забить. Bambu советует для такого сопло побольше.
0,6 мм
- Высота слоя
- от 0,15 до 0,45 мм
- Ширина линии
- 0,68 мм
- PLA в секунду, стандартный хотэнд
- 14 мм³/с
- PLA в секунду, длинный хотэнд
- 21 мм³/с
Для чего: Крупные функциональные детали, оснастка, а также пластик с углеволокном или древесным наполнителем.
Учтите: Края и мелкие детали мягче, а мосты провисают чуть сильнее.
0,8 мм
- Высота слоя
- от 0,20 до 0,60 мм
- Ширина линии
- 0,90 мм
- PLA в секунду, стандартный хотэнд
- 15 мм³/с
- PLA в секунду, длинный хотэнд
- 29 мм³/с
Для чего: Крупные прототипы, прочные конструкционные детали и вазы.
Учтите: На стандартном хотэнде плавит едва больше, чем 0,4. Поддержки оставляют заметные следы.
1,0 мм
- Высота слоя
- от 0,25 до 0,75 мм
- Ширина линии
- 1,13 мм
- PLA в секунду, стандартный хотэнд
- Не выпускается
- PLA в секунду, длинный хотэнд
- 35 мм³/с
Для чего: Вазы и крупные простые детали, на длинном хотэнде.
Учтите: Мелких деталей уже не получить, а поддержки очень трудно удалять.
1,2 мм
- Высота слоя
- от 0,30 до 0,90 мм
- Ширина линии
- 1,35 мм
- PLA в секунду, стандартный хотэнд
- Не выпускается
- PLA в секунду, длинный хотэнд
- 38,5 мм³/с
Для чего: Очень крупные детали на хотэнде Volcano, для которого E3D его и продаёт.
Учтите: E3D говорит прямо: мелкие детали им не напечатать.
Высота слоя: Bambu Lab, PrusaSlicer для 0,25 мм и правило от 25 до 75 % диаметра сопла для 1,0 и 1,2 мм. Ширина линии: автоматическая ширина в PrusaSlicer, 1,125 диаметра сопла. PLA в секунду: данные E3D для хотэндов V6 и Volcano, PLA при 220 °C, а для 0,2 мм настройка, которую Bambu Lab называет обычной.
Сопло побольше не всегда быстрее
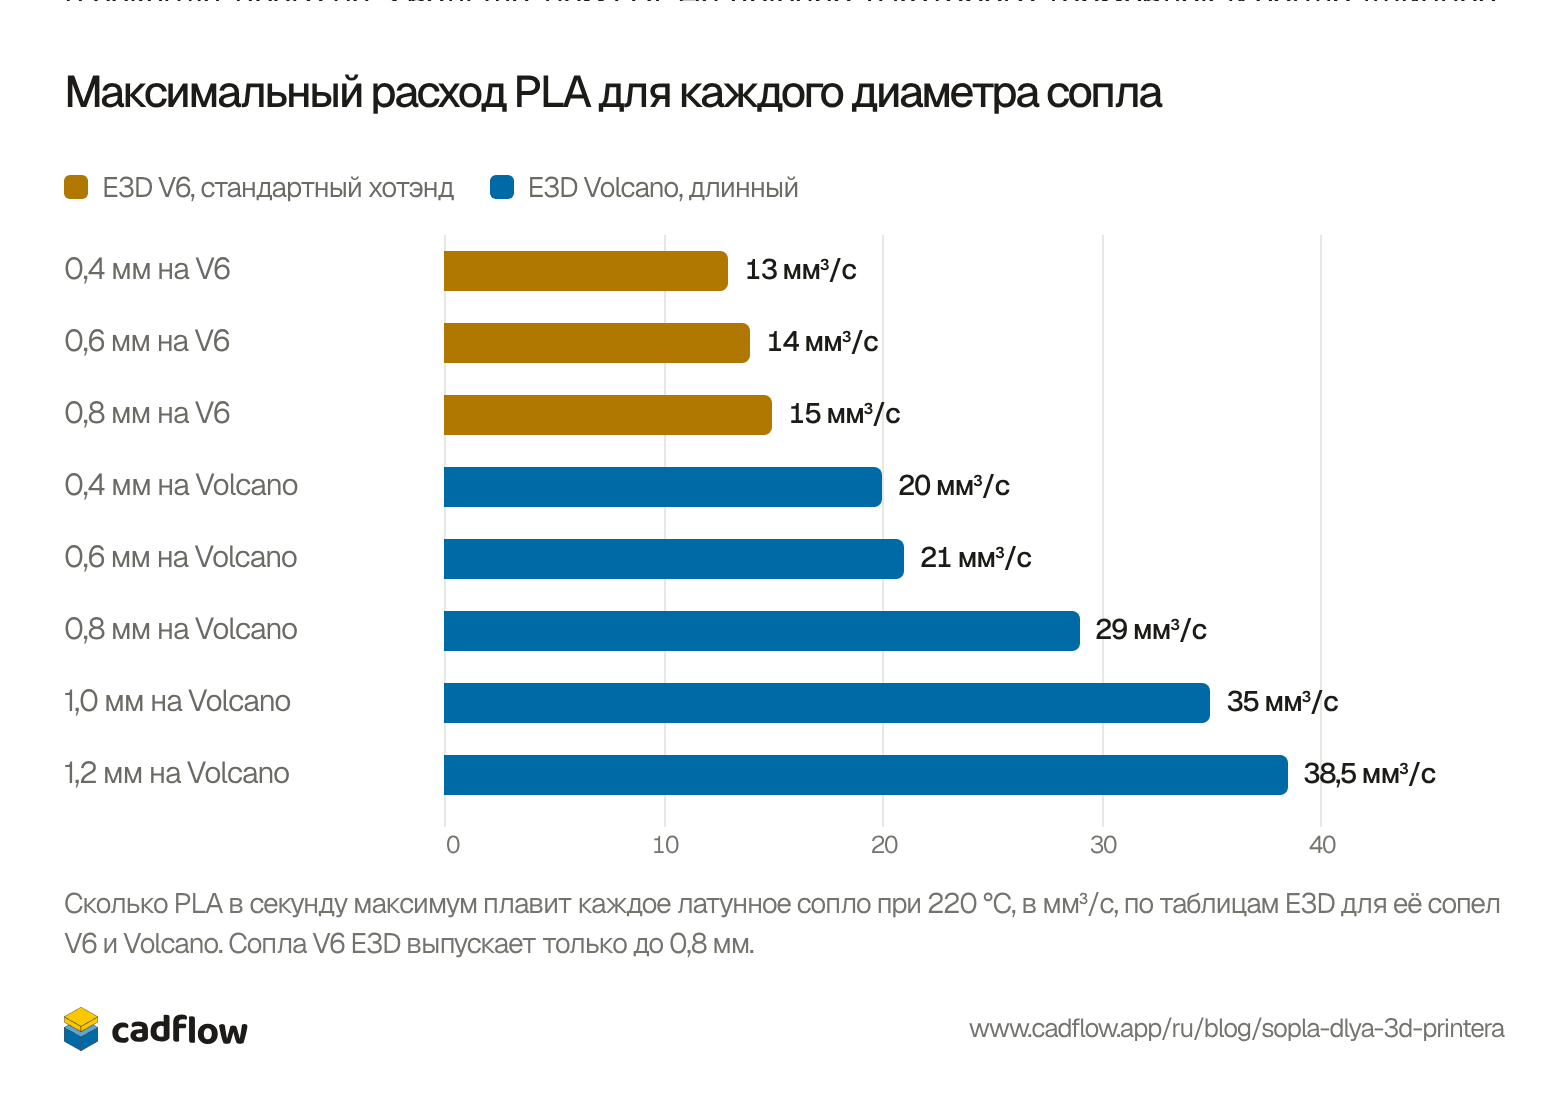
Через большое отверстие можно печатать более толстые линии, но пластик всё равно должен расплавиться по пути, а плавится он в хотэнде, а не в отверстии. Это видно по цифрам самой E3D. На её стандартном хотэнде V6 сопло 0,8 мм плавит 15 мм³ PLA в секунду, всего на 2 больше, чем 0,4. На Volcano, у которого термоблок и сопло длиннее, то же сопло 0,8 мм плавит 29.
E3D V6, стандартный хотэндE3D Volcano, длинный
Показать таблицей
| Сопло | PLA в секунду |
|---|---|
| 0,4 мм на V6 | 13 мм³/с |
| 0,6 мм на V6 | 14 мм³/с |
| 0,8 мм на V6 | 15 мм³/с |
| 0,4 мм на Volcano | 20 мм³/с |
| 0,6 мм на Volcano | 21 мм³/с |
| 0,8 мм на Volcano | 29 мм³/с |
| 1,0 мм на Volcano | 35 мм³/с |
| 1,2 мм на Volcano | 38,5 мм³/с |
В CNC Kitchen измерили то же самое на соплах 0,6 мм: сколько пластика каждое продавливает, пока подача не отстанет от заданной на 5 %. V6 справился с 15 мм³/с, Volcano с 30, а сопло CHT от Bondtech с 40, потому что внутри оно делит пластик на каналы и горячего металла касается больше пластика.
Так что прежде чем покупать сопло 0,8 или 1,0 мм ради скорости, проверьте, сколько способен расплавить ваш хотэнд. Когда пользователь форума Bambu Lab обнаружил, что модель из PETG-CF с соплом 0,8 мм нарезается на 4 часа 16 минут, а с соплом 0,6 на 3 часа 47 минут, поддержка Bambu ответила, что сопло побольше не обязательно быстрее, потому что предел задаёт расход пластика. Надёжнее перейти на 0,6. По данным Prusa, оно печатает до двух раз быстрее, чем 0,4, а выглядит печать почти так же, и Prusa называет его первым дополнительным соплом, которое стоит купить.
Сопло побольше не делает пластик прочнее
В руководстве Bambu Lab сказано, что сопла побольше дают более прочные детали. В CNC Kitchen проверили это на Prusa MK3S, напечатав крючки через сопла 0,4 и 0,8 мм, и выяснили, что прочность следует за количеством пластика. При стенках одинаковой толщины все пять вариантов выдержали от 347 до 380 Н, так что слои у большого сопла спекались ничуть не лучше.
По времени большое сопло всё равно выигрывает. При вдвое большей ширине линии и вдвое большей высоте слоя сопло 0,8 мм кладёт за то же время вчетверо больше пластика, так что за то же время печати получается гораздо более массивная и прочная деталь. Если нужна прочность, добавьте стенок, а большое сопло используйте, чтобы печатать их быстрее.
Материалы сопел
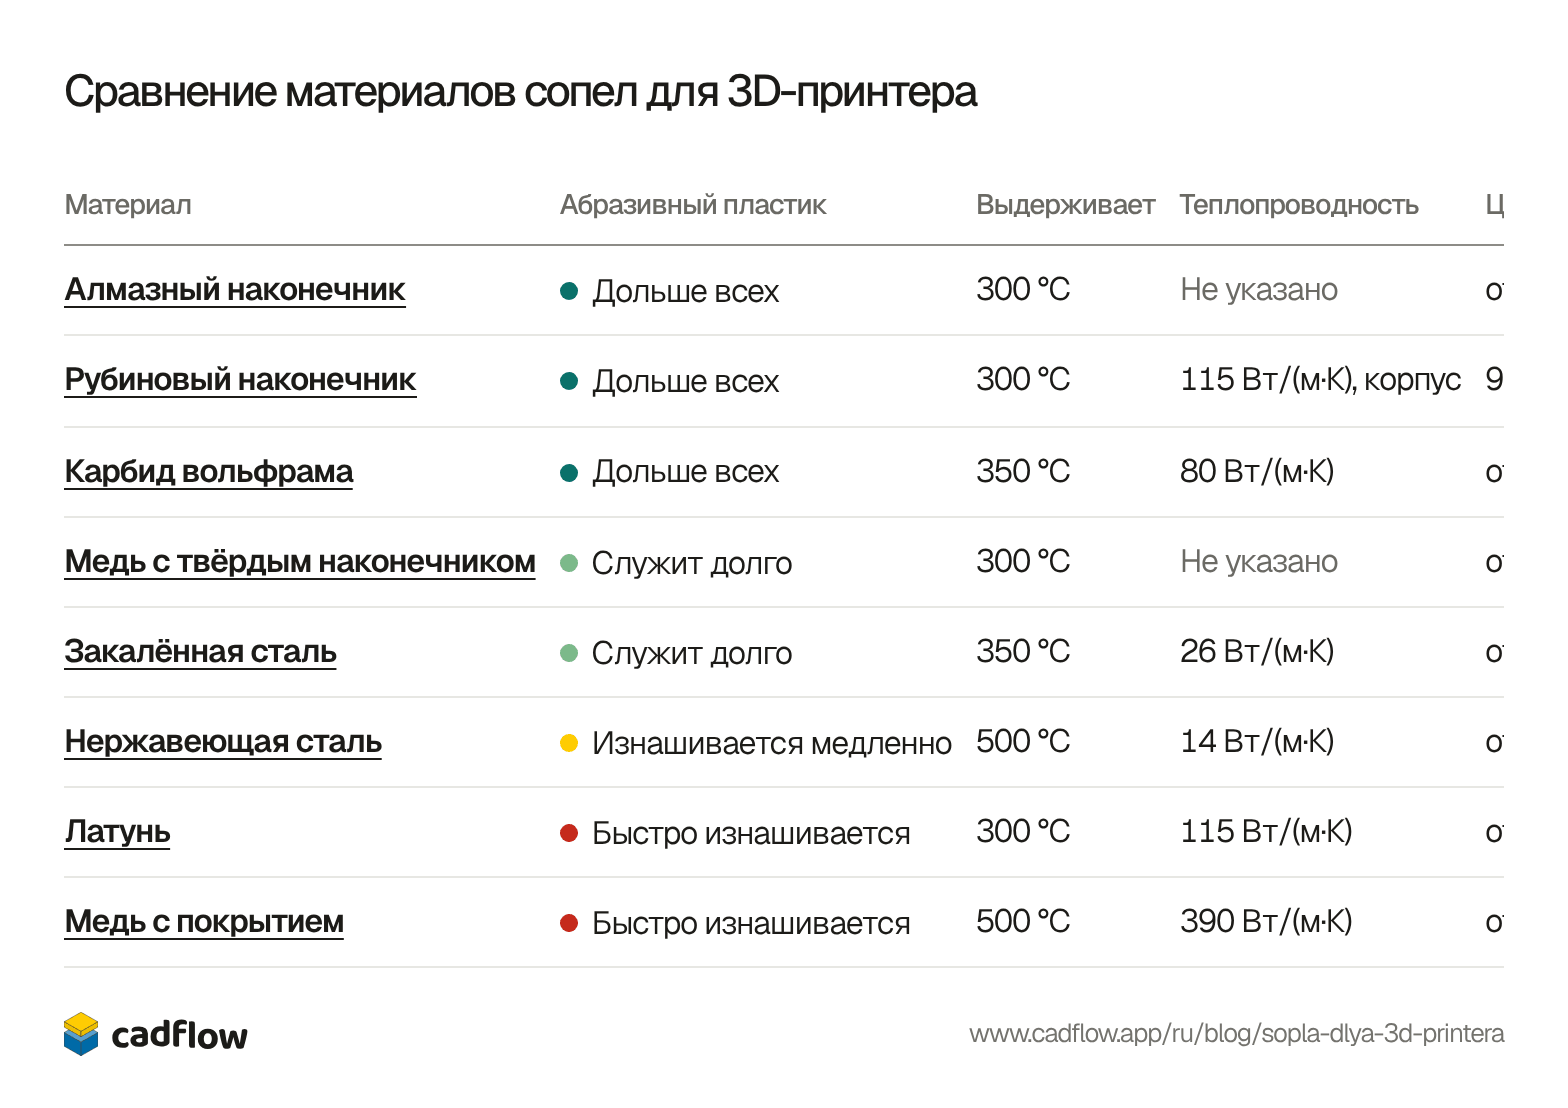
От материала зависит, какие пластики сопло выдержит и до какой температуры его можно греть. Латунь стоит по умолчанию, потому что хорошо проводит тепло, а любой материал твёрже либо хуже проводит тепло, либо стоит намного дороже. Поэтому сопла, которые и твёрдые, и быстро греются, делают с твёрдым наконечником на латунном или медном корпусе. Отсортируйте таблицу по тому, что важно вам.
| Материал | Абразивный пластик | Выдерживает | Теплопроводность | Цена, 0,4 мм |
|---|---|---|---|---|
| Алмазный наконечник | Дольше всех | 300 °C | Не указано | от 95 $ до 209 $ |
| Рубиновый наконечник | Дольше всех | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Карбид вольфрама | Дольше всех | 350 °C | 80 Вт/(м·К) | от 48 $ до 60 $ |
| Медь с твёрдым наконечником | Служит долго | 300 °C | Не указано | от 11 $ до 68 $ |
| Закалённая сталь | Служит долго | 350 °C | 26 Вт/(м·К) | от 9 $ до 34 $ |
| Нержавеющая сталь | Изнашивается медленно | 500 °C | 14 Вт/(м·К) | от 10 $ до 15 $ |
| Латунь | Быстро изнашивается | 300 °C | 115 Вт/(м·К) | от 0,62 $ до 12 $ |
| Медь с покрытием | Быстро изнашивается | 500 °C | 390 Вт/(м·К) | от 8 $ до 13 $ |
| Материал | Абразивный пластик | Выдерживает | Теплопроводность | Цена, 0,4 мм |
|---|---|---|---|---|
| Латунь | Быстро изнашивается | 300 °C | 115 Вт/(м·К) | от 0,62 $ до 12 $ |
| Медь с покрытием | Быстро изнашивается | 500 °C | 390 Вт/(м·К) | от 8 $ до 13 $ |
| Закалённая сталь | Служит долго | 350 °C | 26 Вт/(м·К) | от 9 $ до 34 $ |
| Нержавеющая сталь | Изнашивается медленно | 500 °C | 14 Вт/(м·К) | от 10 $ до 15 $ |
| Медь с твёрдым наконечником | Служит долго | 300 °C | Не указано | от 11 $ до 68 $ |
| Карбид вольфрама | Дольше всех | 350 °C | 80 Вт/(м·К) | от 48 $ до 60 $ |
| Рубиновый наконечник | Дольше всех | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Алмазный наконечник | Дольше всех | 300 °C | Не указано | от 95 $ до 209 $ |
| Материал | Абразивный пластик | Выдерживает | Теплопроводность | Цена, 0,4 мм |
|---|---|---|---|---|
| Нержавеющая сталь | Изнашивается медленно | 500 °C | 14 Вт/(м·К) | от 10 $ до 15 $ |
| Медь с покрытием | Быстро изнашивается | 500 °C | 390 Вт/(м·К) | от 8 $ до 13 $ |
| Карбид вольфрама | Дольше всех | 350 °C | 80 Вт/(м·К) | от 48 $ до 60 $ |
| Закалённая сталь | Служит долго | 350 °C | 26 Вт/(м·К) | от 9 $ до 34 $ |
| Алмазный наконечник | Дольше всех | 300 °C | Не указано | от 95 $ до 209 $ |
| Рубиновый наконечник | Дольше всех | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Медь с твёрдым наконечником | Служит долго | 300 °C | Не указано | от 11 $ до 68 $ |
| Латунь | Быстро изнашивается | 300 °C | 115 Вт/(м·К) | от 0,62 $ до 12 $ |
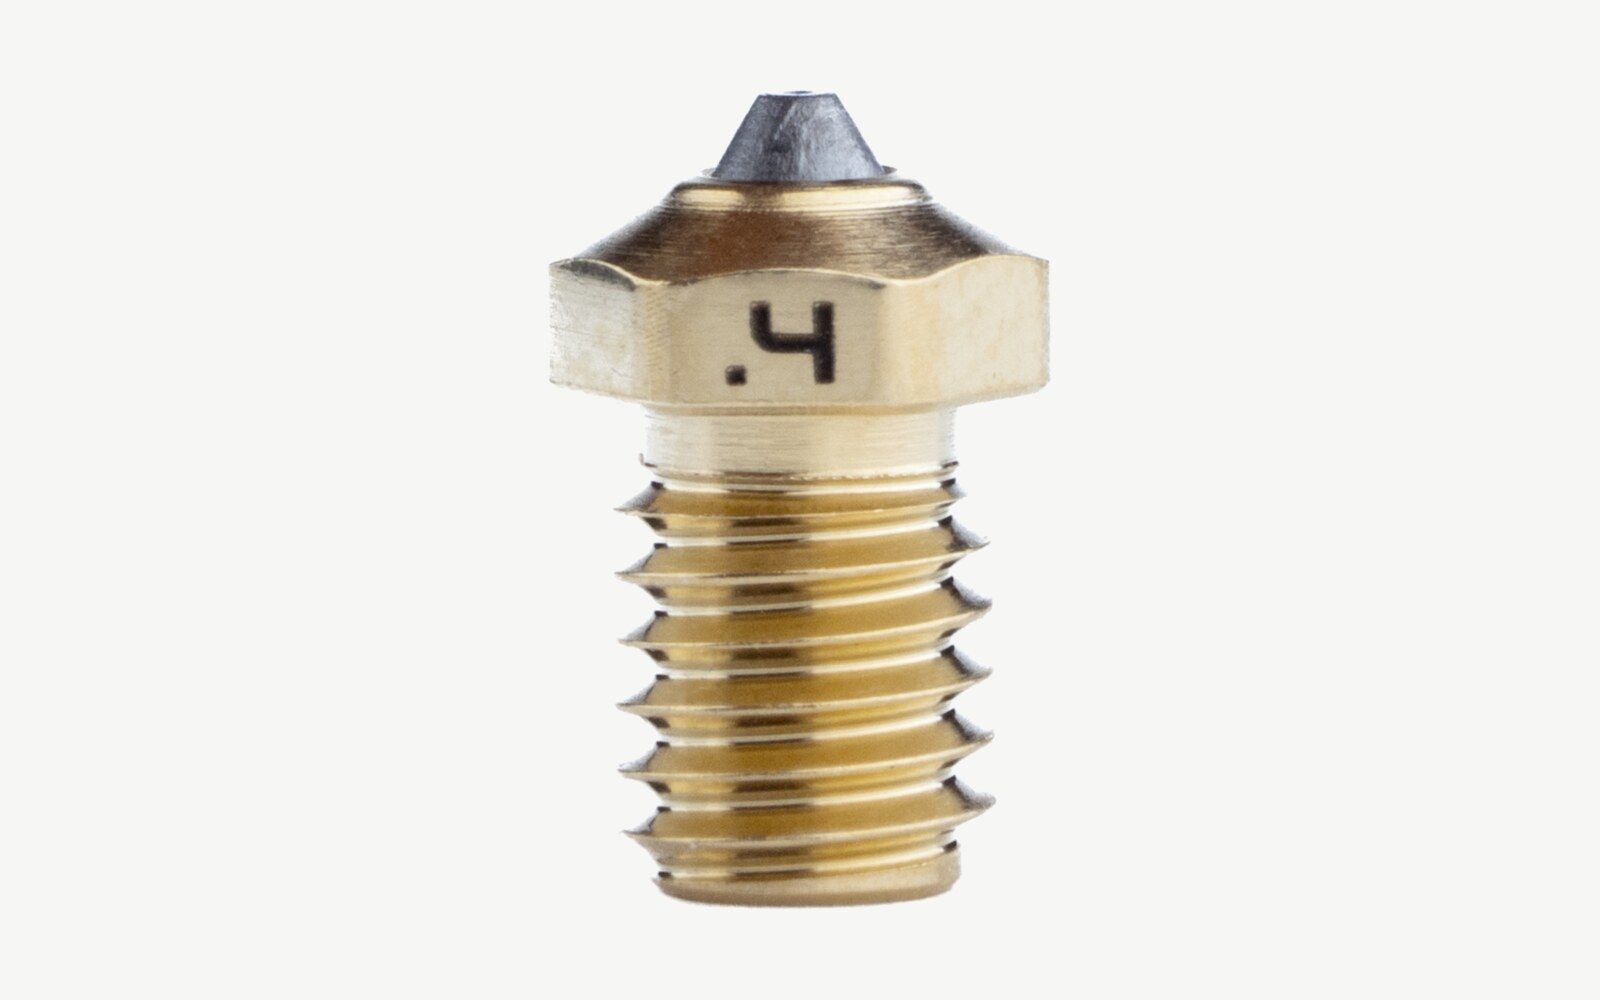
Алмазный наконечник
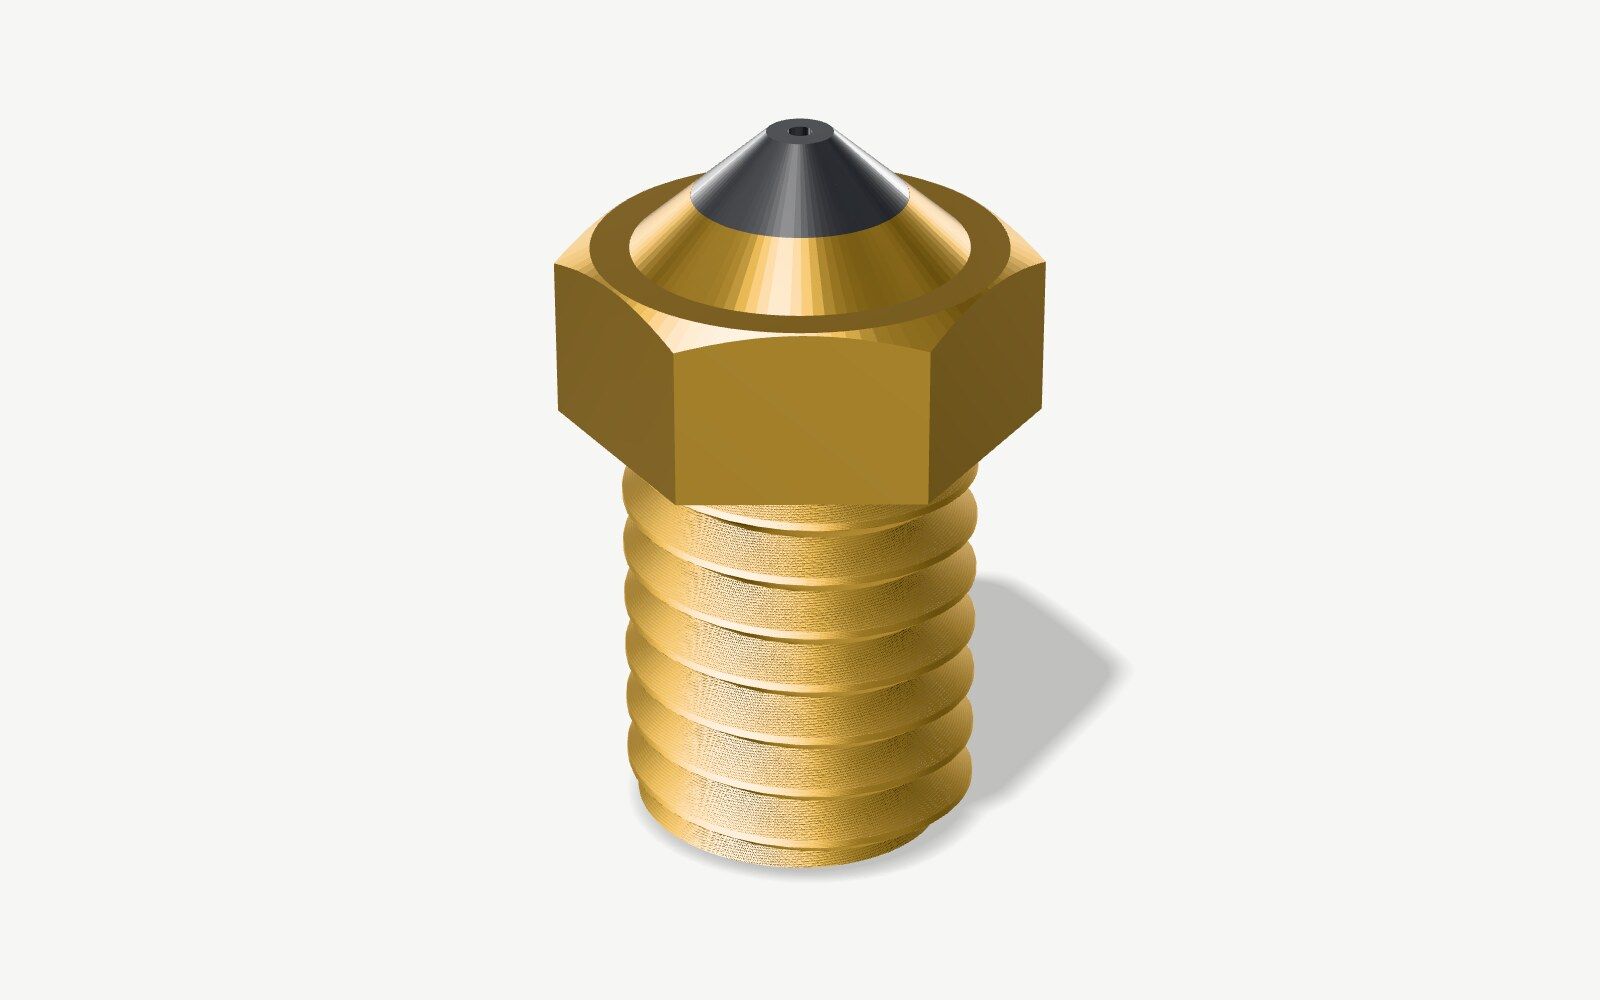
Поликристаллический алмаз, вставленный в кончик металлического корпуса
От 95 $ до 209 $ за сопло 0,4 мм
Для чего: Любой абразивный пластик, хоть каждый день
Плюсы
- Самый твёрдый материал, из которого делают сопла
- Есть почти для любого принтера
Минусы
- От 95 до 209 $ за одно сопло
- Независимых испытаний на износ пока нет
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
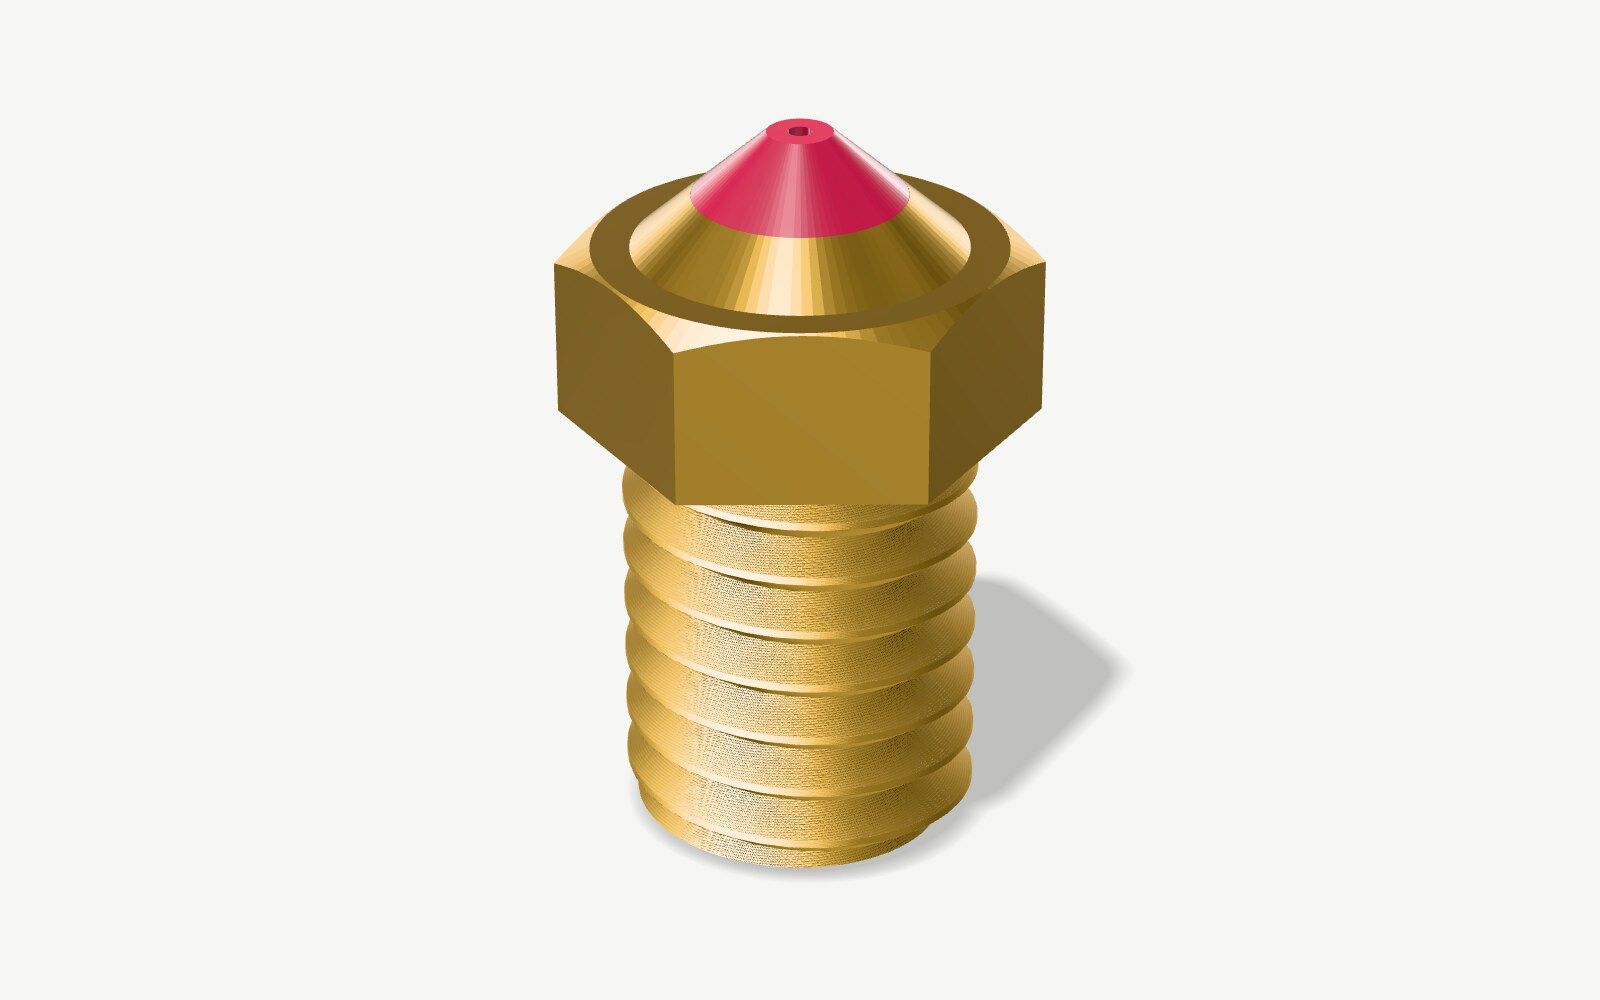
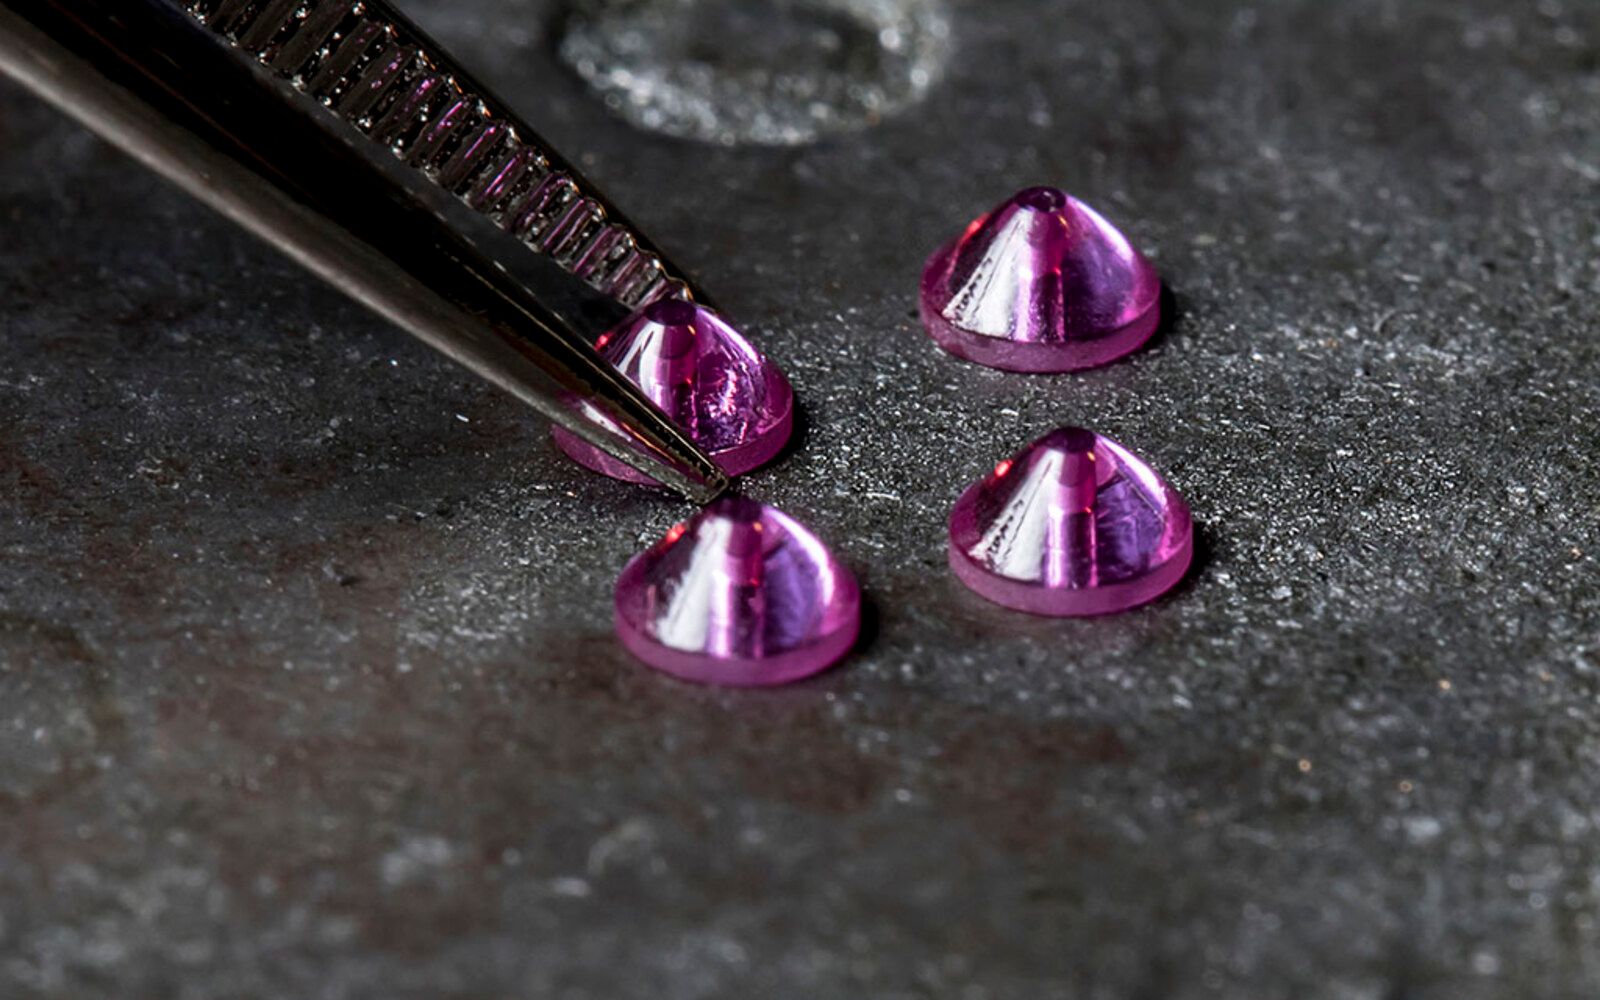
Рубиновый наконечник
Латунный корпус с рубином, вставленным в кончик
90 $ за сопло 0,4 мм
Для чего: Любой абразивный пластик, хоть каждый день
Плюсы
- Никакого видимого износа после 8 кг пластика с углеволокном в испытании Olsson
- Латунный корпус проводит тепло, как любое латунное сопло
- 500 °C у версии High Temp
Минусы
- Рубин может треснуть, если сопло ударится о стол
- От 90 $, и в MatterHackers его не было в наличии, когда мы смотрели
Данные: Olsson · Изображение: рендер нашей модели
Данные: Olsson
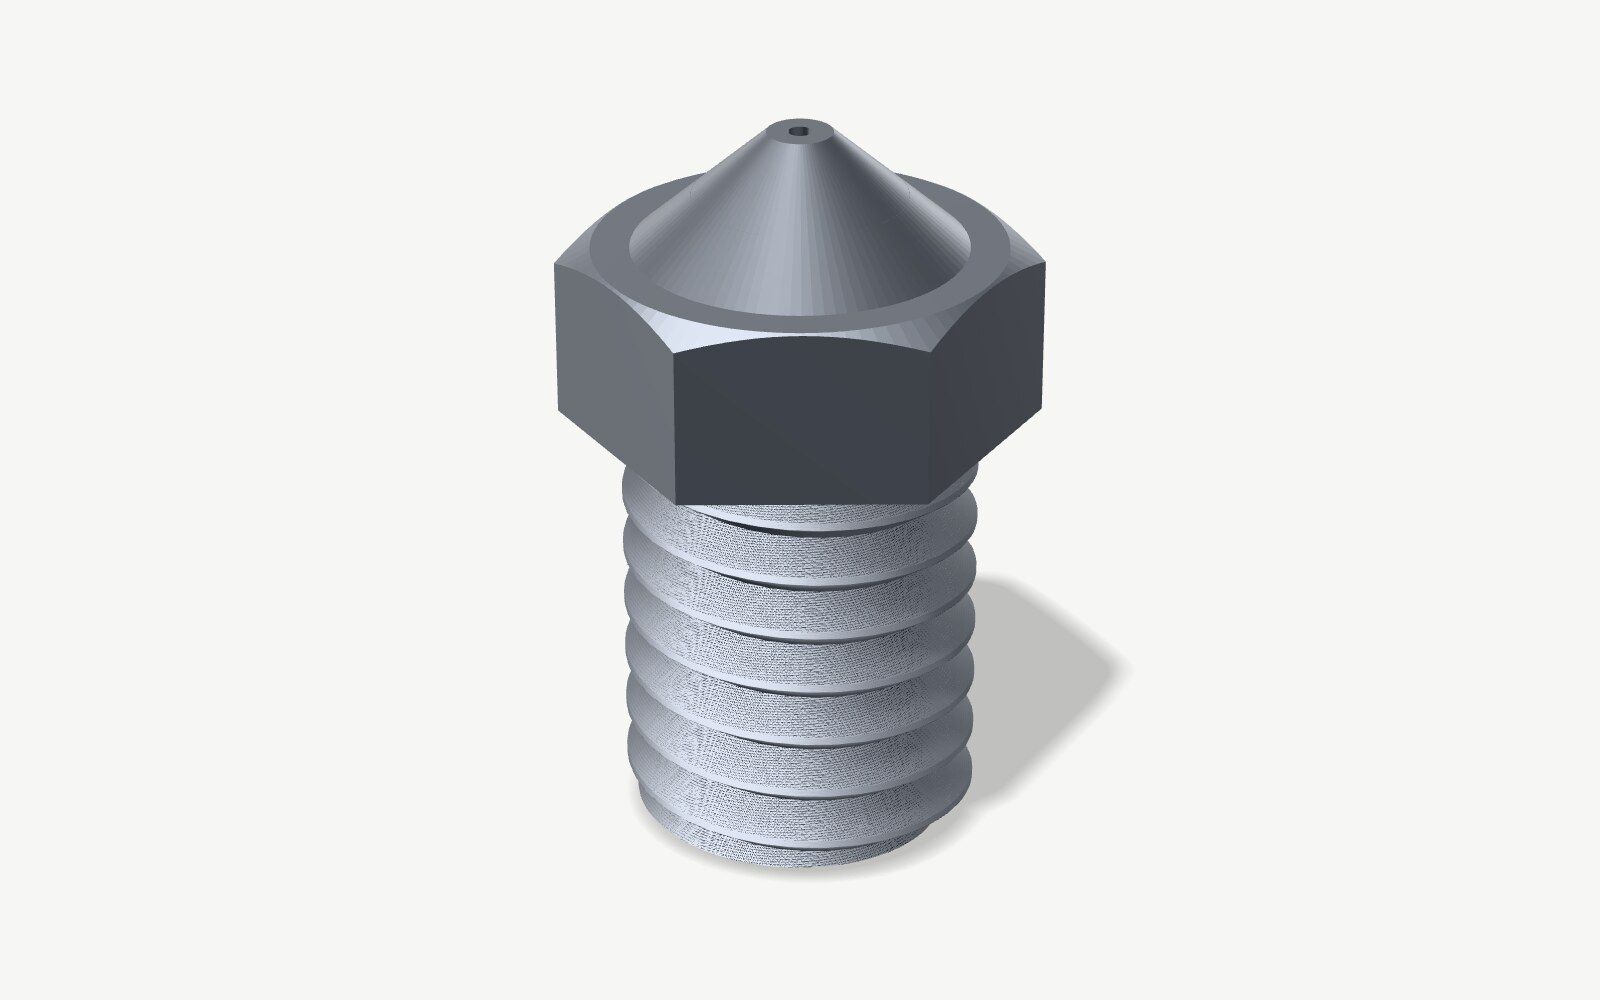
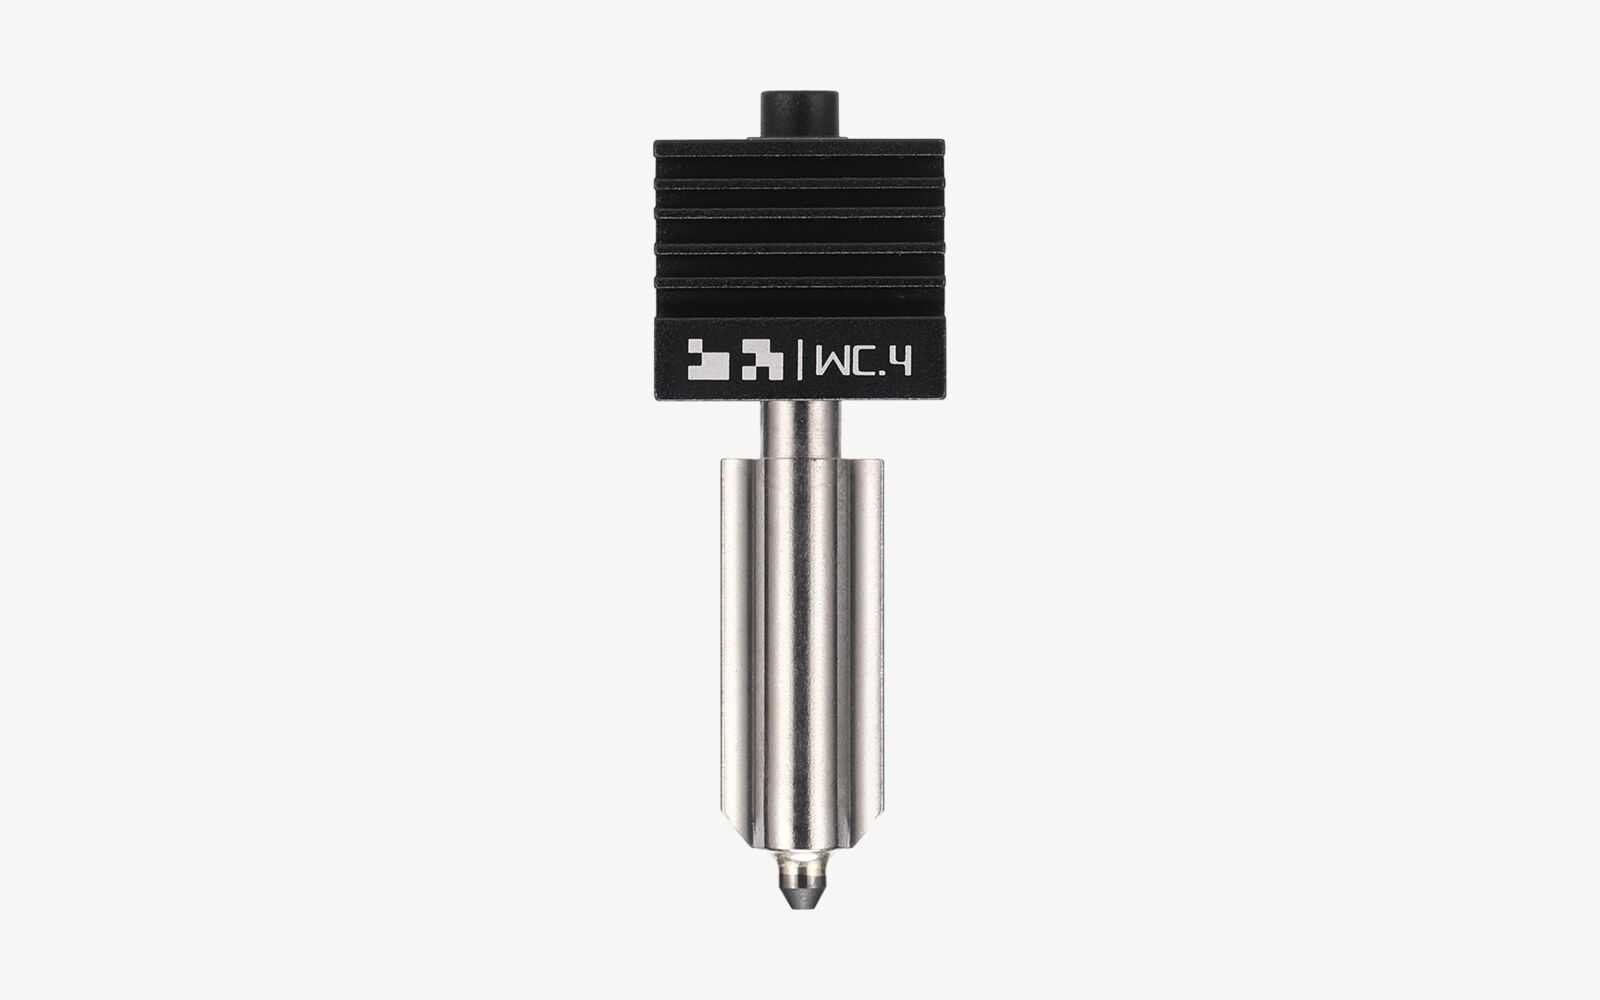
Карбид вольфрама
Зёрна карбида вольфрама, связанные кобальтом
От 48 $ до 60 $ за сопло 0,4 мм
Для чего: Пластик с угле- и стекловолокном на принтерах Bambu Lab H2 и P2S
Плюсы
- HRA 90 против 74 у закалённой стали Bambu
- Проводит тепло втрое лучше закалённой стали
Минусы
- От 48 до 60 $ за одно сопло
- Bambu заявляет на 50 % больший ресурс без опубликованного испытания
- Только для H2D, H2S, P2S и X2D от Bambu Lab
Данные: Bambu Lab · Изображение: рендер нашей модели
Данные: Bambu Lab · Фото: Bambu Lab
Данные: Bambu Lab
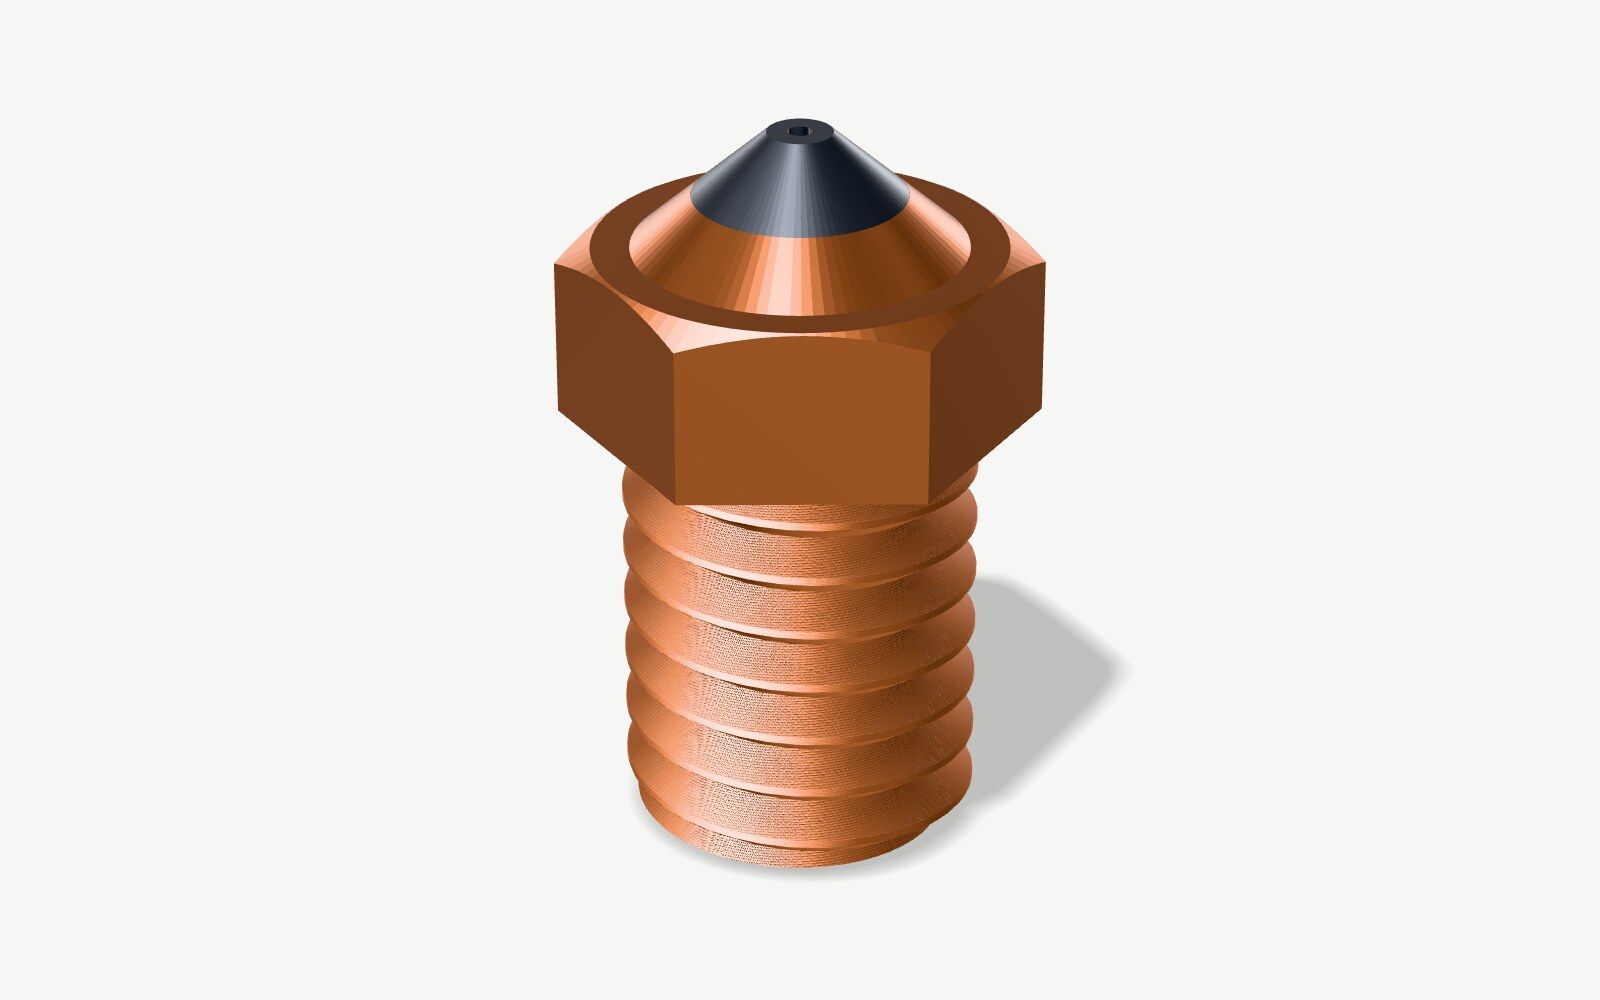
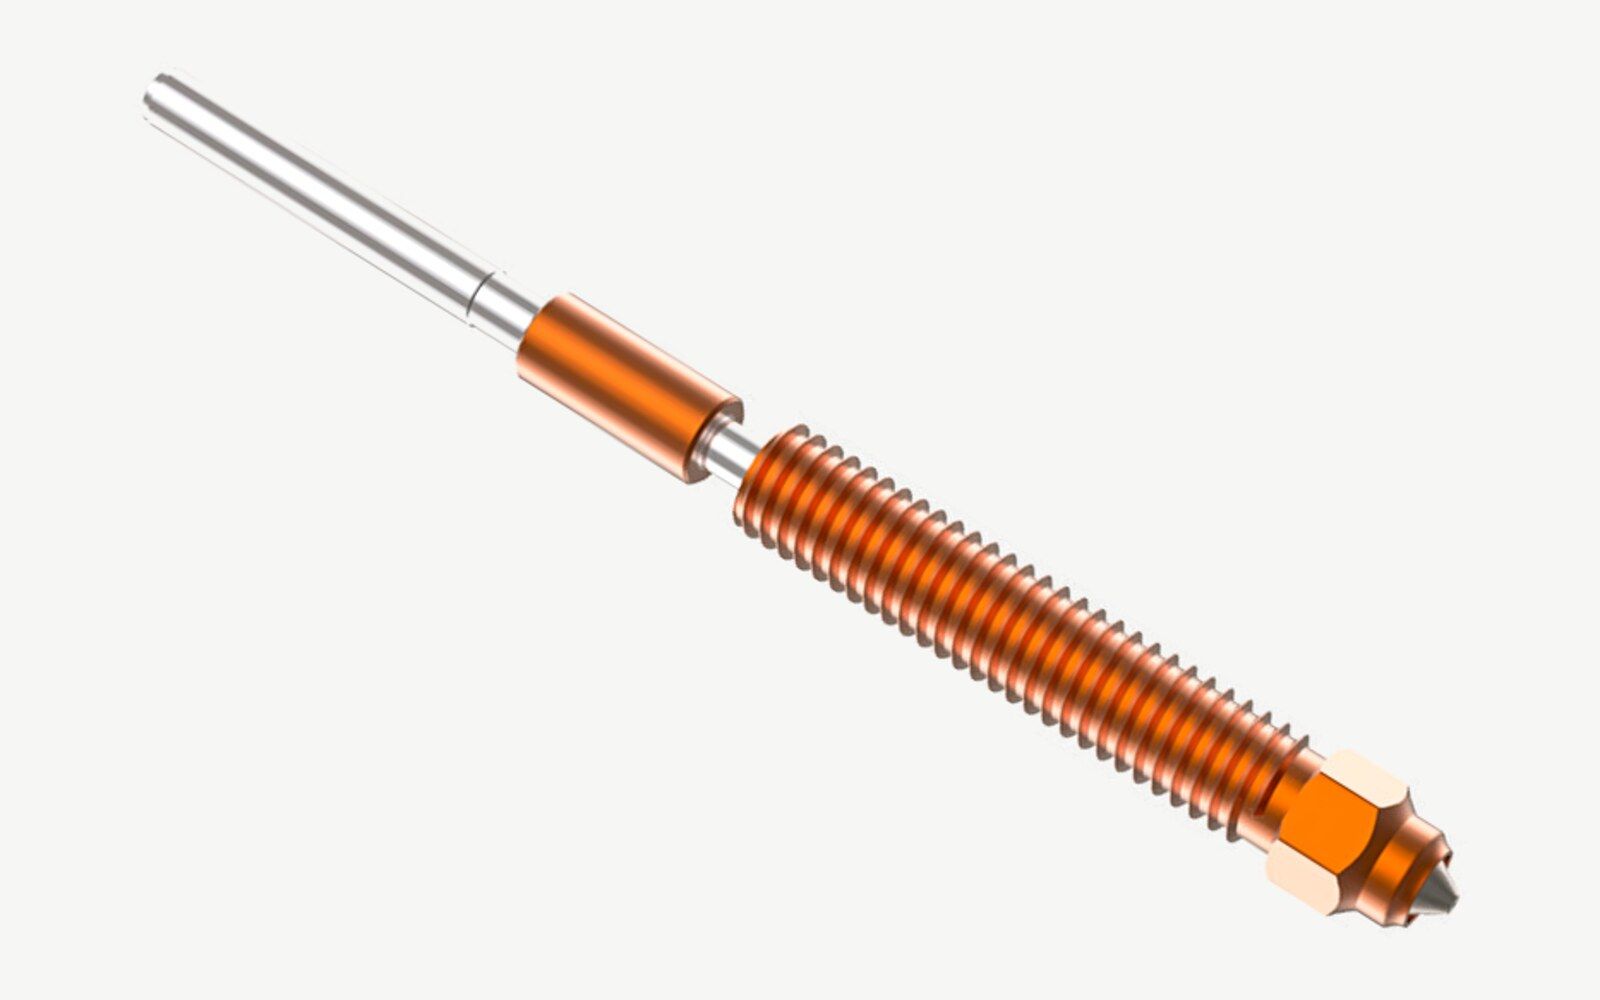
Медь с твёрдым наконечником
Корпус из медного сплава со вставкой из закалённой стали там, где выходит пластик
От 11 $ до 68 $ за сопло 0,4 мм
Для чего: И абразивный, и обычный пластик, при температурах как для латуни
Плюсы
- Греет пластик почти так же, как латунь
- Закалённая сталь там, где трётся пластик
- 500 °C у E3D ObXidian 500
Минусы
- До десяти раз дороже латуни
- E3D предупреждает, что некоторые пластики с волокнами стачивают даже ObXidian
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
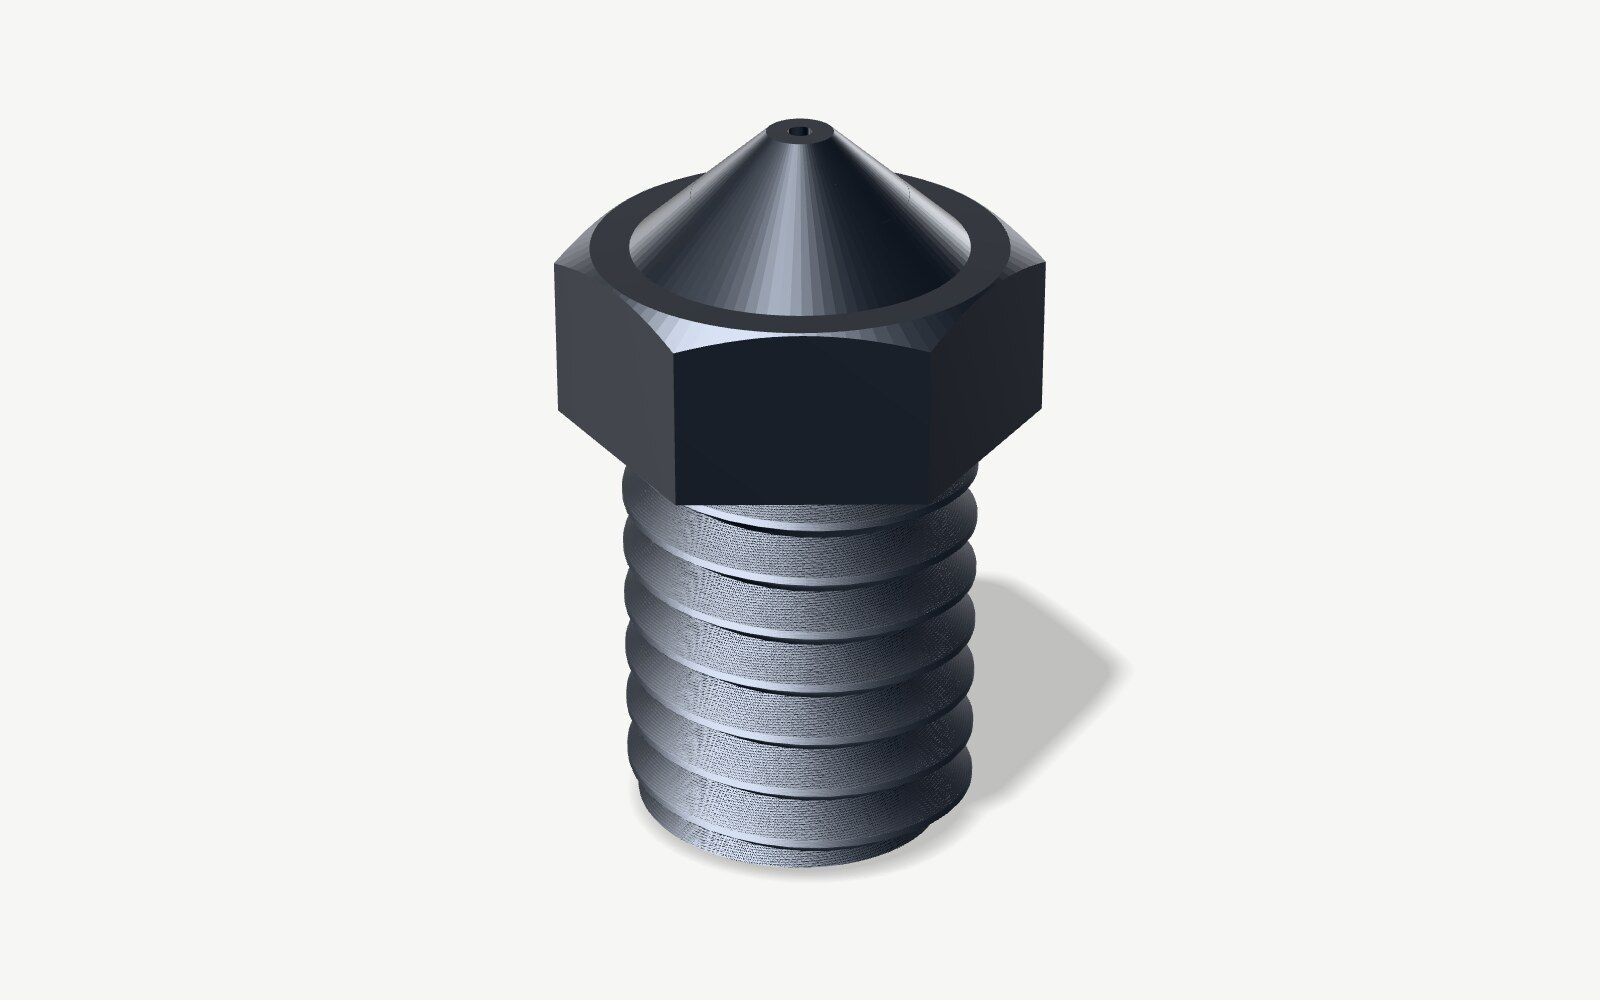
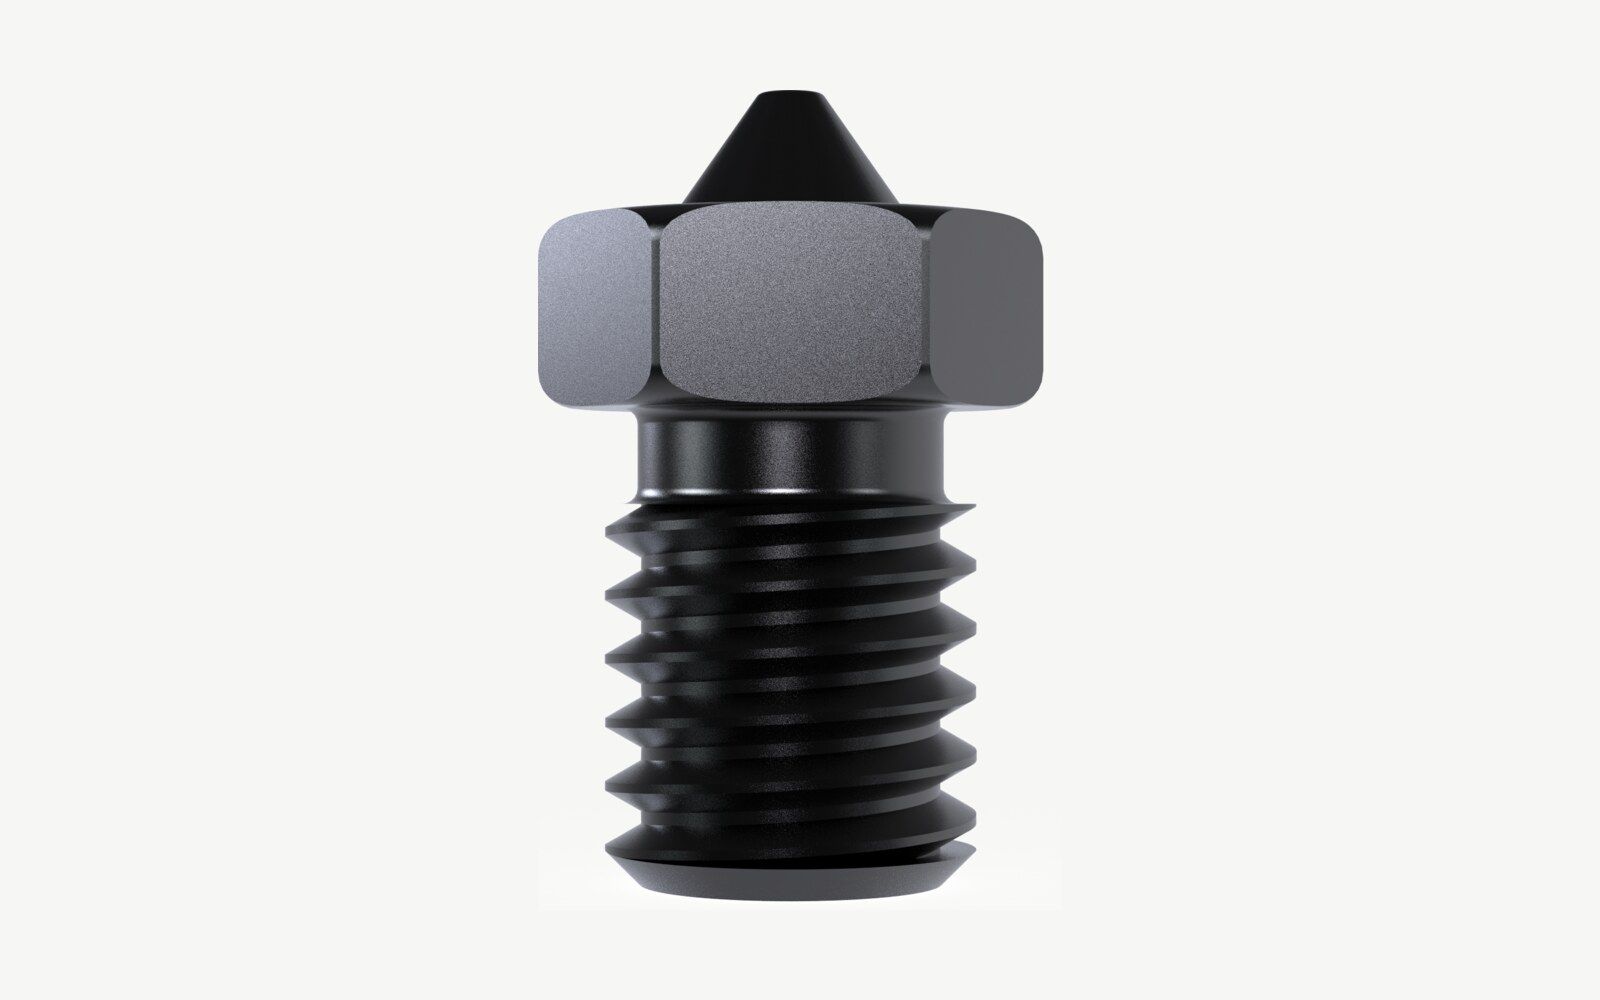
Закалённая сталь
Инструментальная сталь после термообработки, твёрдость примерно от 62 до 65 HRC
От 9 $ до 34 $ за сопло 0,4 мм
Для чего: Пластик с угле- и стекловолокном, светящийся в темноте и другой абразивный пластик
Плюсы
- Выдерживает килограммы пластика с волокнами
- Достаточно дешёвое, чтобы держать запасное
Минусы
- Нужно прибавить от 5 до 10 °C к температуре для латуни
- Теряет твёрдость выше 350 °C, но сопла с покрытием, например E3D Nozzle X, выдерживают 500 °C
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
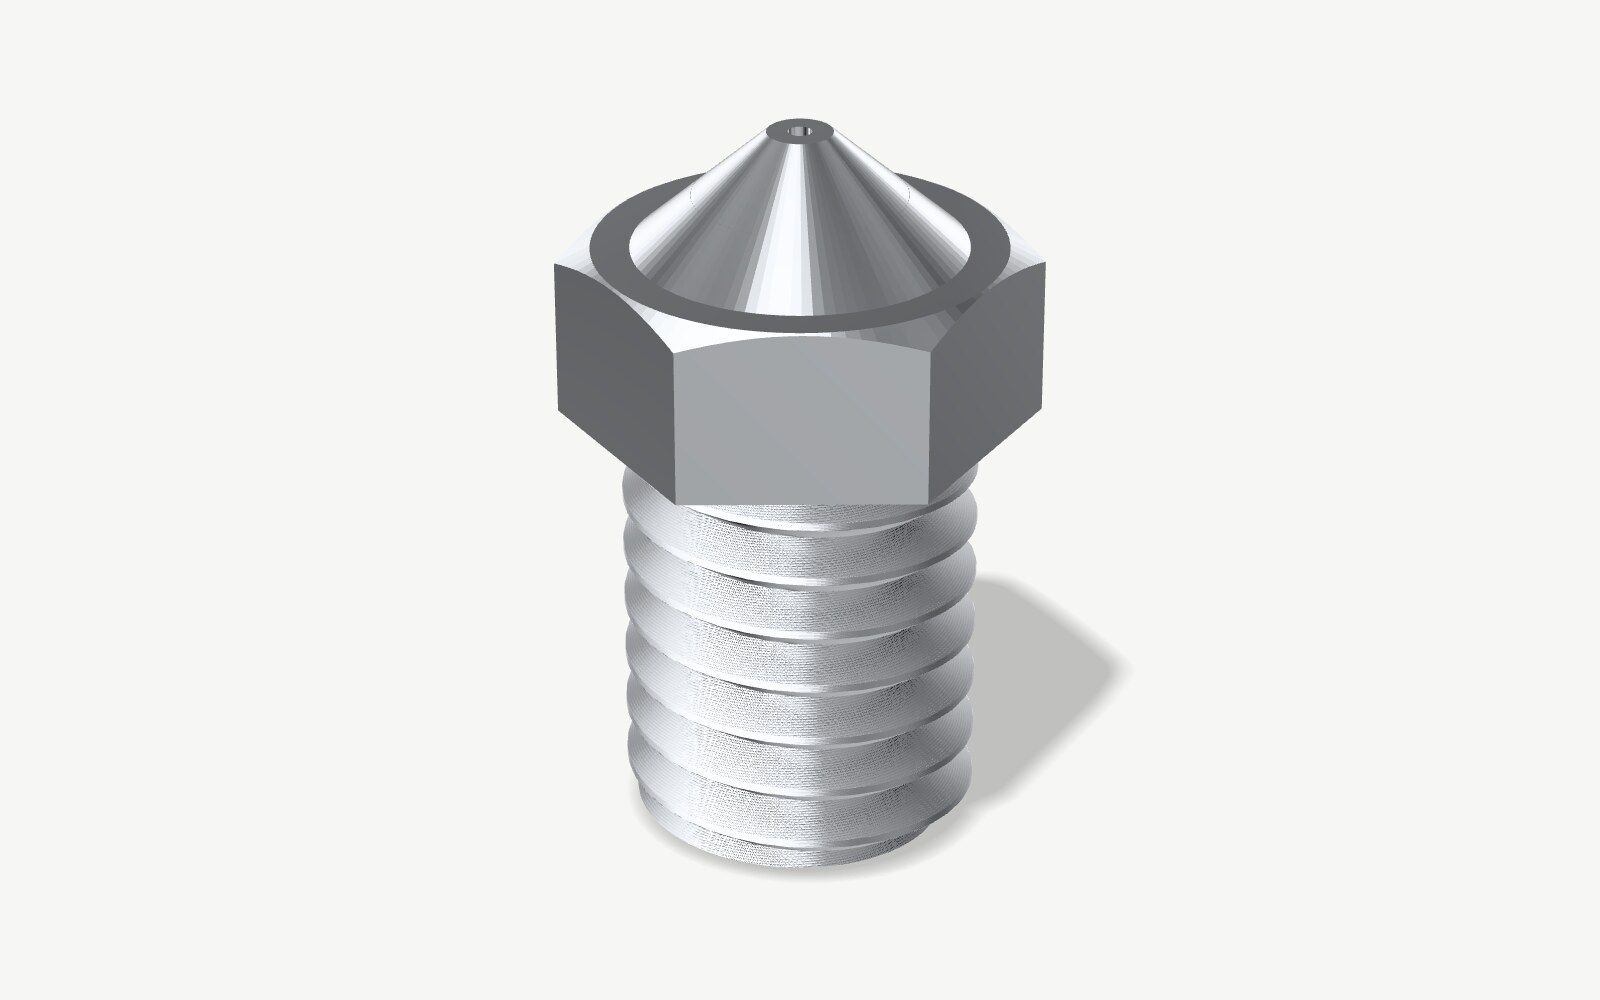
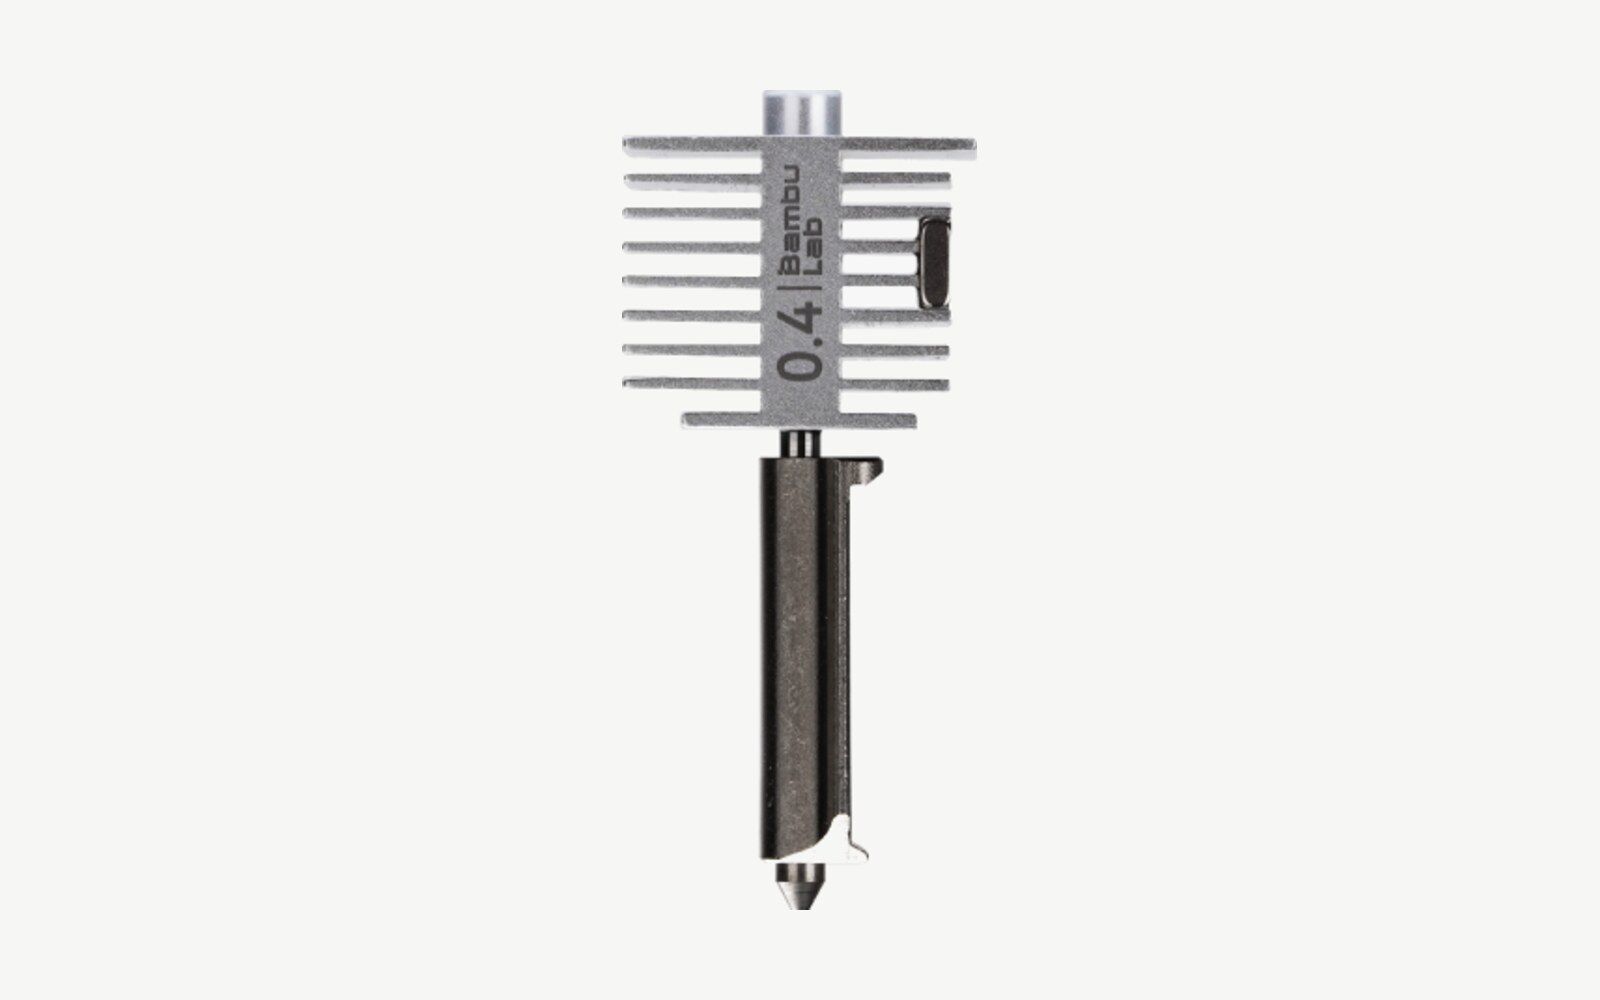
Нержавеющая сталь
Сталь с хромом, поэтому не ржавеет
От 10 $ до 15 $ за сопло 0,4 мм
Для чего: Обычный пластик и детали, которые касаются еды
Плюсы
- Без свинца, поэтому подходит для деталей, которые касаются еды
- Выдерживает до 500 °C
Минусы
- Хуже всех проводит тепло, в восемь раз хуже латуни
- Износ около 30 % от износа латуни, по данным E3D
- У Bambu Lab отверстие расширилось после 10 часов печати PETG-CF
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
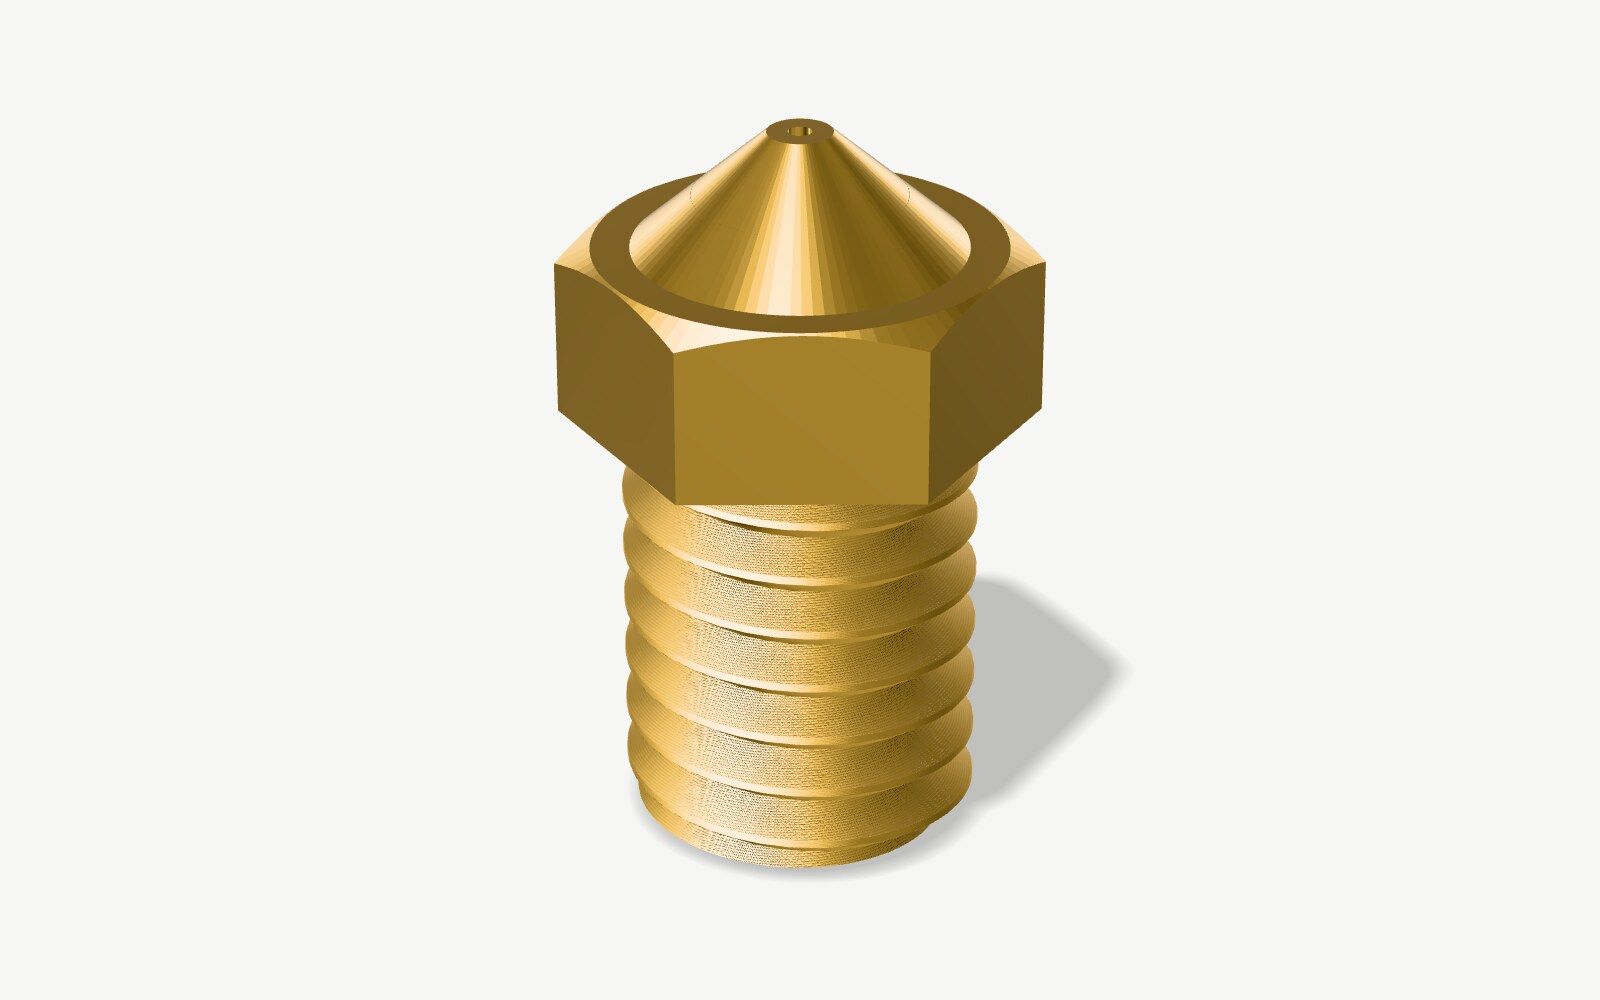
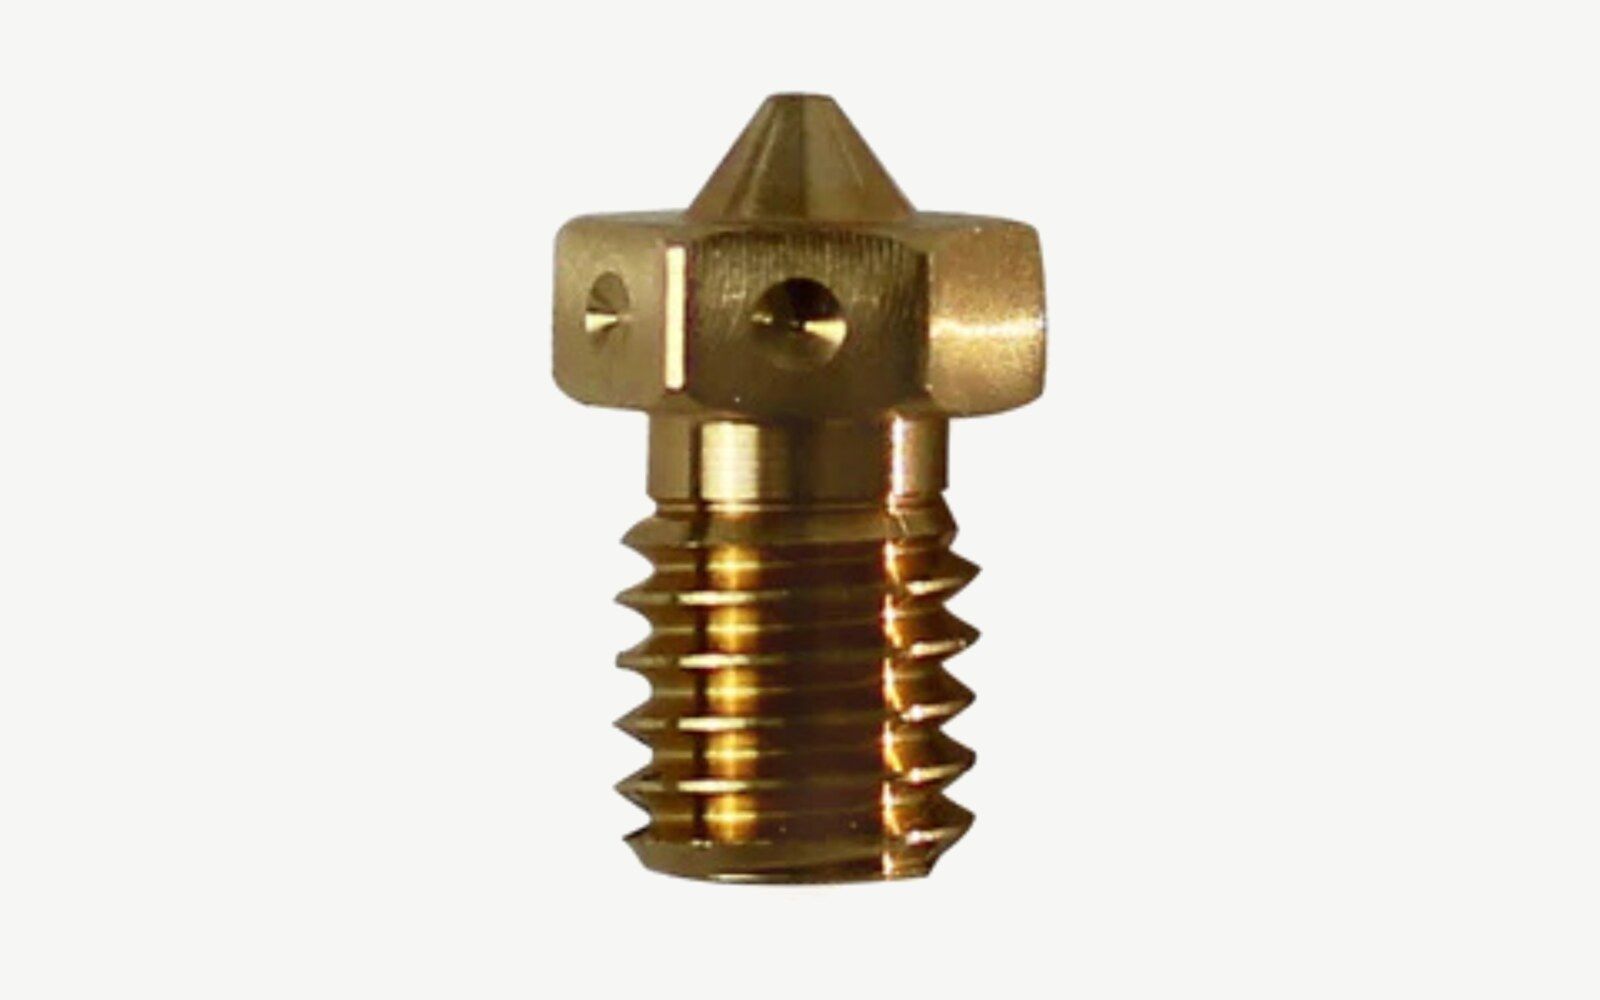
Латунь
Медь и цинк, обычно с небольшой добавкой свинца
От 0,62 $ до 12 $ за сопло 0,4 мм
Для чего: PLA, PETG, ABS, ASA и TPU
Плюсы
- Стоит в большинстве принтеров с завода, на него рассчитаны профили слайсеров
- Проводит тепло вчетверо лучше закалённой стали
- 24 штуки за 14,99 $ у Creality или от 5 до 12 $ за фирменное
Минусы
- Абразивный пластик стачивает его быстрее, чем кончится катушка
- Выдерживает до 300 °C, и в большинстве латуней есть немного свинца
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
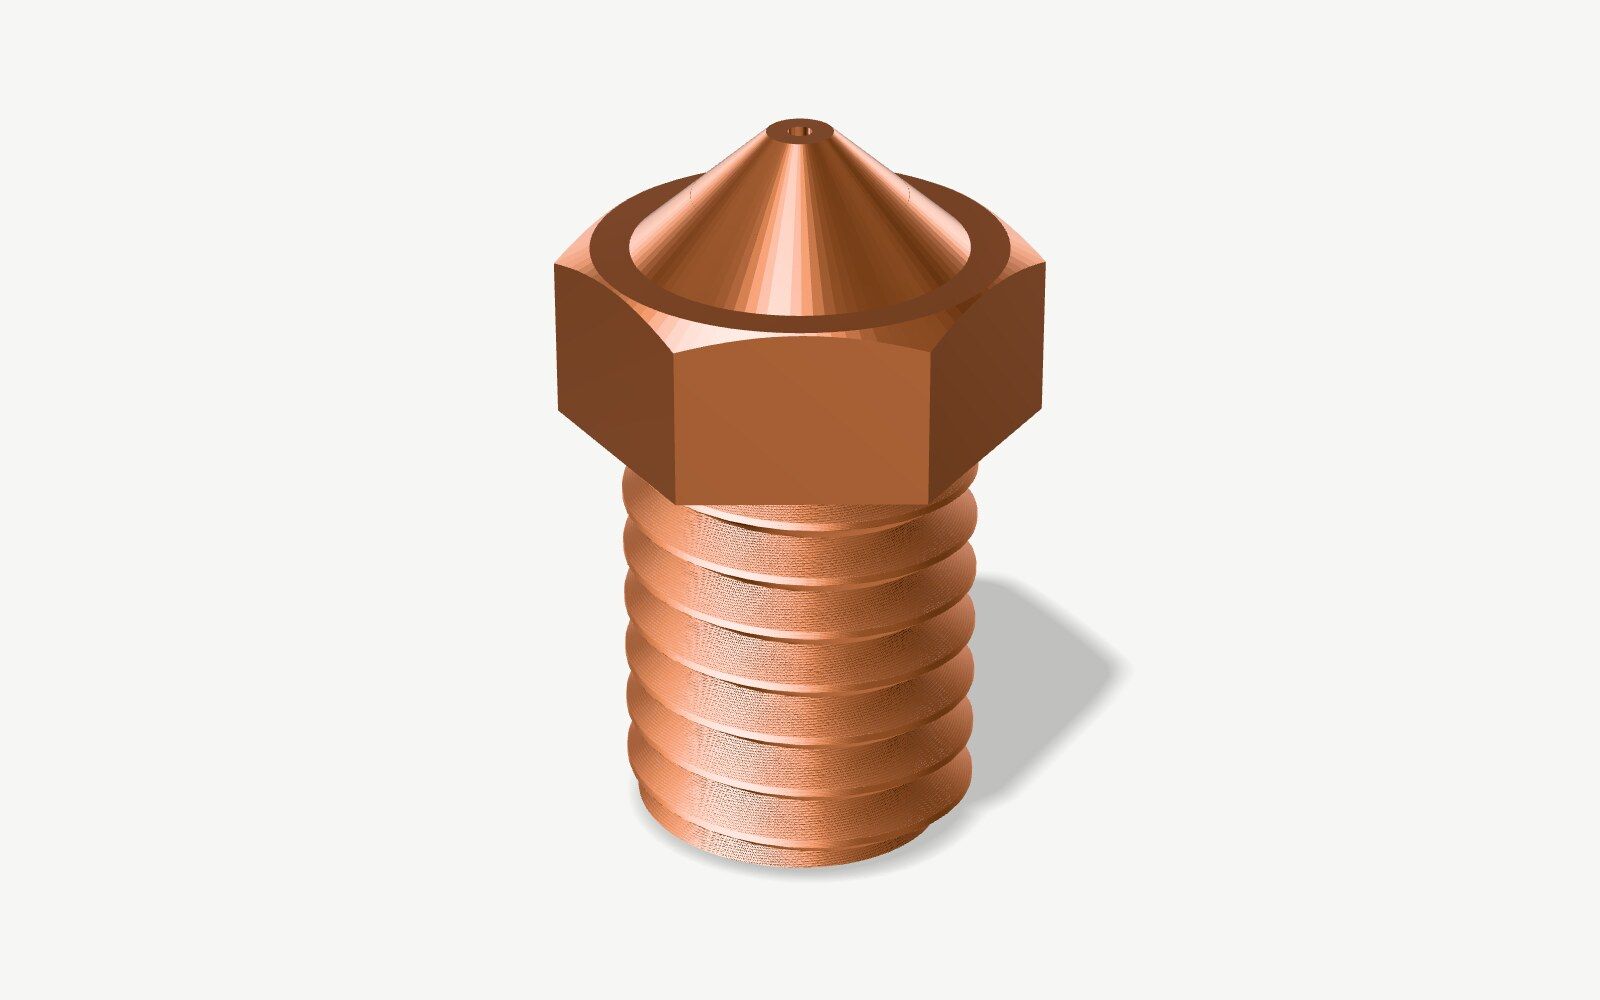
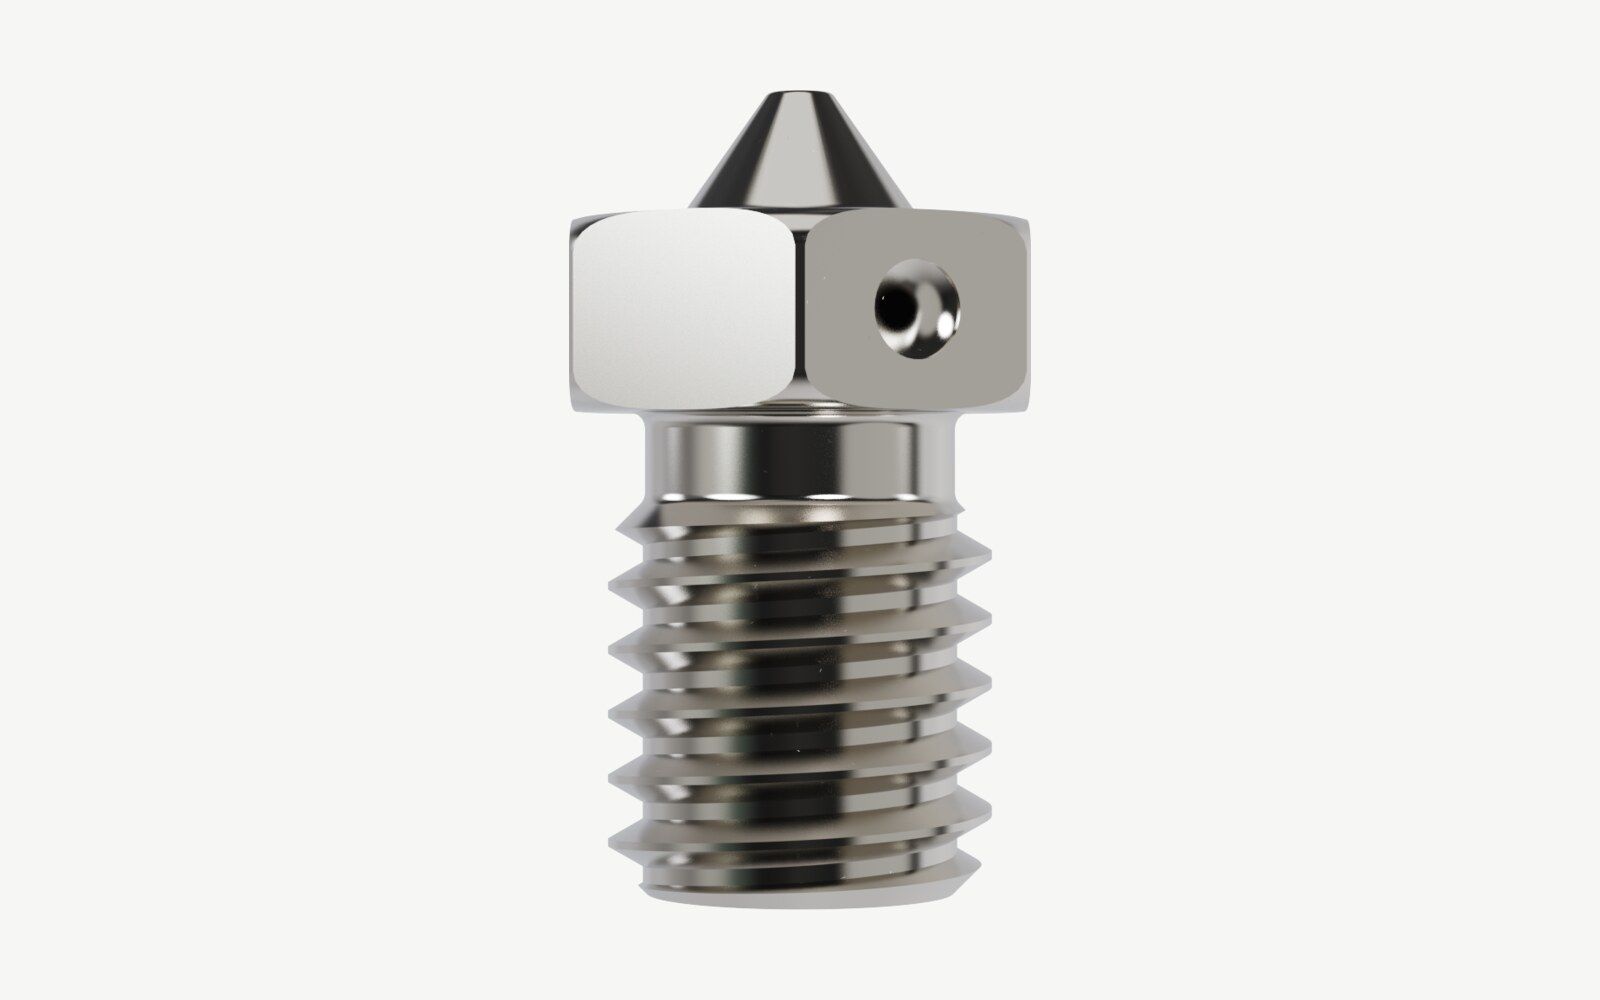
Медь с покрытием
Медь с тонким никелевым покрытием
От 8 $ до 13 $ за сопло 0,4 мм
Для чего: Обычный пластик, который печатают выше 300 °C, например PEI
Плюсы
- Лучше всех металлов здесь проводит тепло
- Выдерживает до 500 °C
Минусы
- Не для абразивного пластика
- Мягче латуни, поэтому легче мнётся и царапается
Данные: E3D · Изображение: рендер нашей модели
Данные: E3D
Почему сопло из закалённой стали греют сильнее
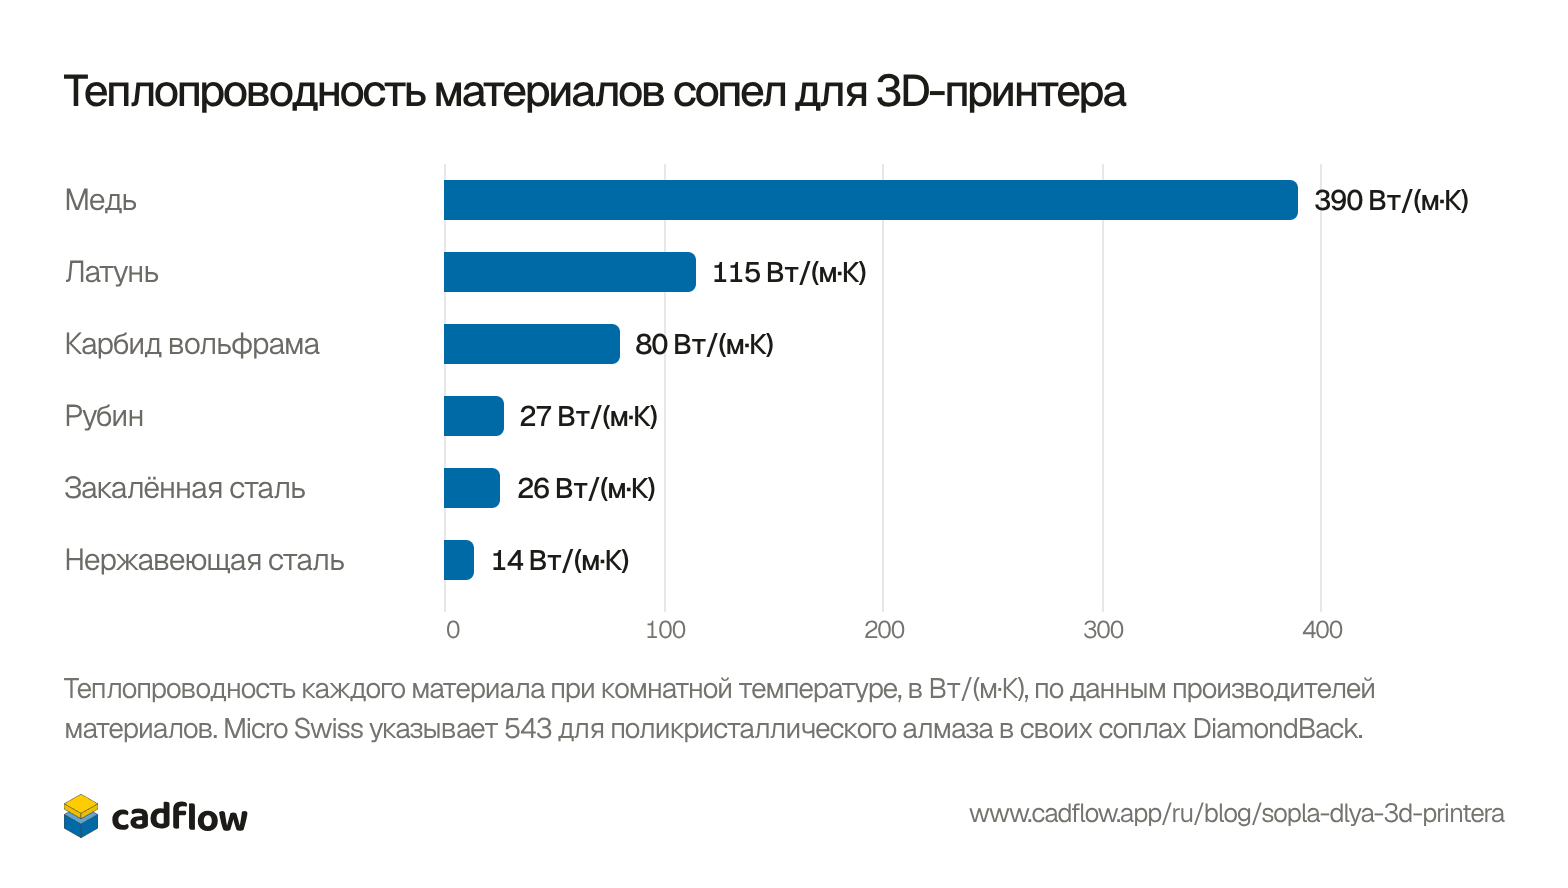
Закалённая сталь проводит тепло примерно вчетверо хуже латуни, а нержавеющая примерно в восемь раз хуже. По пути до пластика доходит меньше тепла, поэтому Prusa печатает с соплом из закалённой стали на 5 °C горячее, а E3D со своим Nozzle X с покрытием примерно на 10 °C горячее. По словам E3D, её ObXidian, медный корпус со вставкой из закалённой стали, вообще не требует менять температуру по сравнению с латунью.
Показать таблицей
| Материал | Теплопроводность |
|---|---|
| Медь | 390 Вт/(м·К) |
| Латунь | 115 Вт/(м·К) |
| Карбид вольфрама | 80 Вт/(м·К) |
| Рубин | 27 Вт/(м·К) |
| Закалённая сталь | 26 Вт/(м·К) |
| Нержавеющая сталь | 14 Вт/(м·К) |
Как быстро абразивный пластик изнашивает сопло
Волокна в пластике с угле- и стекловолокном твёрже латуни, как и пигмент, из-за которого пластик светится в темноте. Проходя через сопло, они его стачивают. E3D пропустила 250 г XT-CF20 от colorFabb, пластика с углеволокном, через новое латунное сопло 0,4 мм, и кончик сопла стал куполом, а отверстие расширилось и перестало быть круглым. Сопло из закалённой стали после 2,5 кг пластика с угле- и стекловолокном износа не показало.
В CNC Kitchen выяснили, что первым изнашивается вовсе не отверстие. После 360 г того же XT-CF20 через дешёвое латунное сопло отверстие почти не выросло, зато кончик стал короче. Укороченное сопло стоит выше над столом, поэтому первый признак износа такой: первый слой печатается слишком высоко, а за этим появляются паутина и дыры в печати. На фотографиях собственного испытания Olsson видно то же самое, если мерить по кончику:
| Сопло | Напечатано пластика с углеволокном | Сточено с кончика |
|---|---|---|
| Латунь | 0,3 кг | 0,5 мм |
| Нержавеющая сталь | 1 кг | 0,5 мм |
| Закалённая сталь | 4 кг | 0,18 мм |
| Рубиновый наконечник | Больше 8 кг | Износа не видно |
Рубиновые сопла продаёт сама Olsson, так что последнюю строку читайте как результат производителя. Для карбида вольфрама и алмаза такого испытания пока никто не публиковал.
Светящийся в темноте пластик изнашивает сопло очень по-разному. В CNC Kitchen напечатали по 100 г пластика четырёх брендов через латунные сопла, с плотным заполнением, при котором кончик трётся о пластик на каждом проходе. glowFill от colorFabb сточил с кончика почти полмиллиметра, Tronxy 0,18 мм, зелёный пластик с блёстками от Amolen 0,1 мм, а после dasFilament и мерить было почти нечего.
Когда первый слой начинает выходить тонким или слишком высоким, а линии становятся неровными, выкрутите сопло и посмотрите на него. У изношенного кончик скруглён куполом, а отверстие часто больше или стало овальным, как у сопла E3D в разрезе. Заменить латунное сопло дешевле, чем искать причину в слайсере.
Резьбовые и быстросъёмные сопла
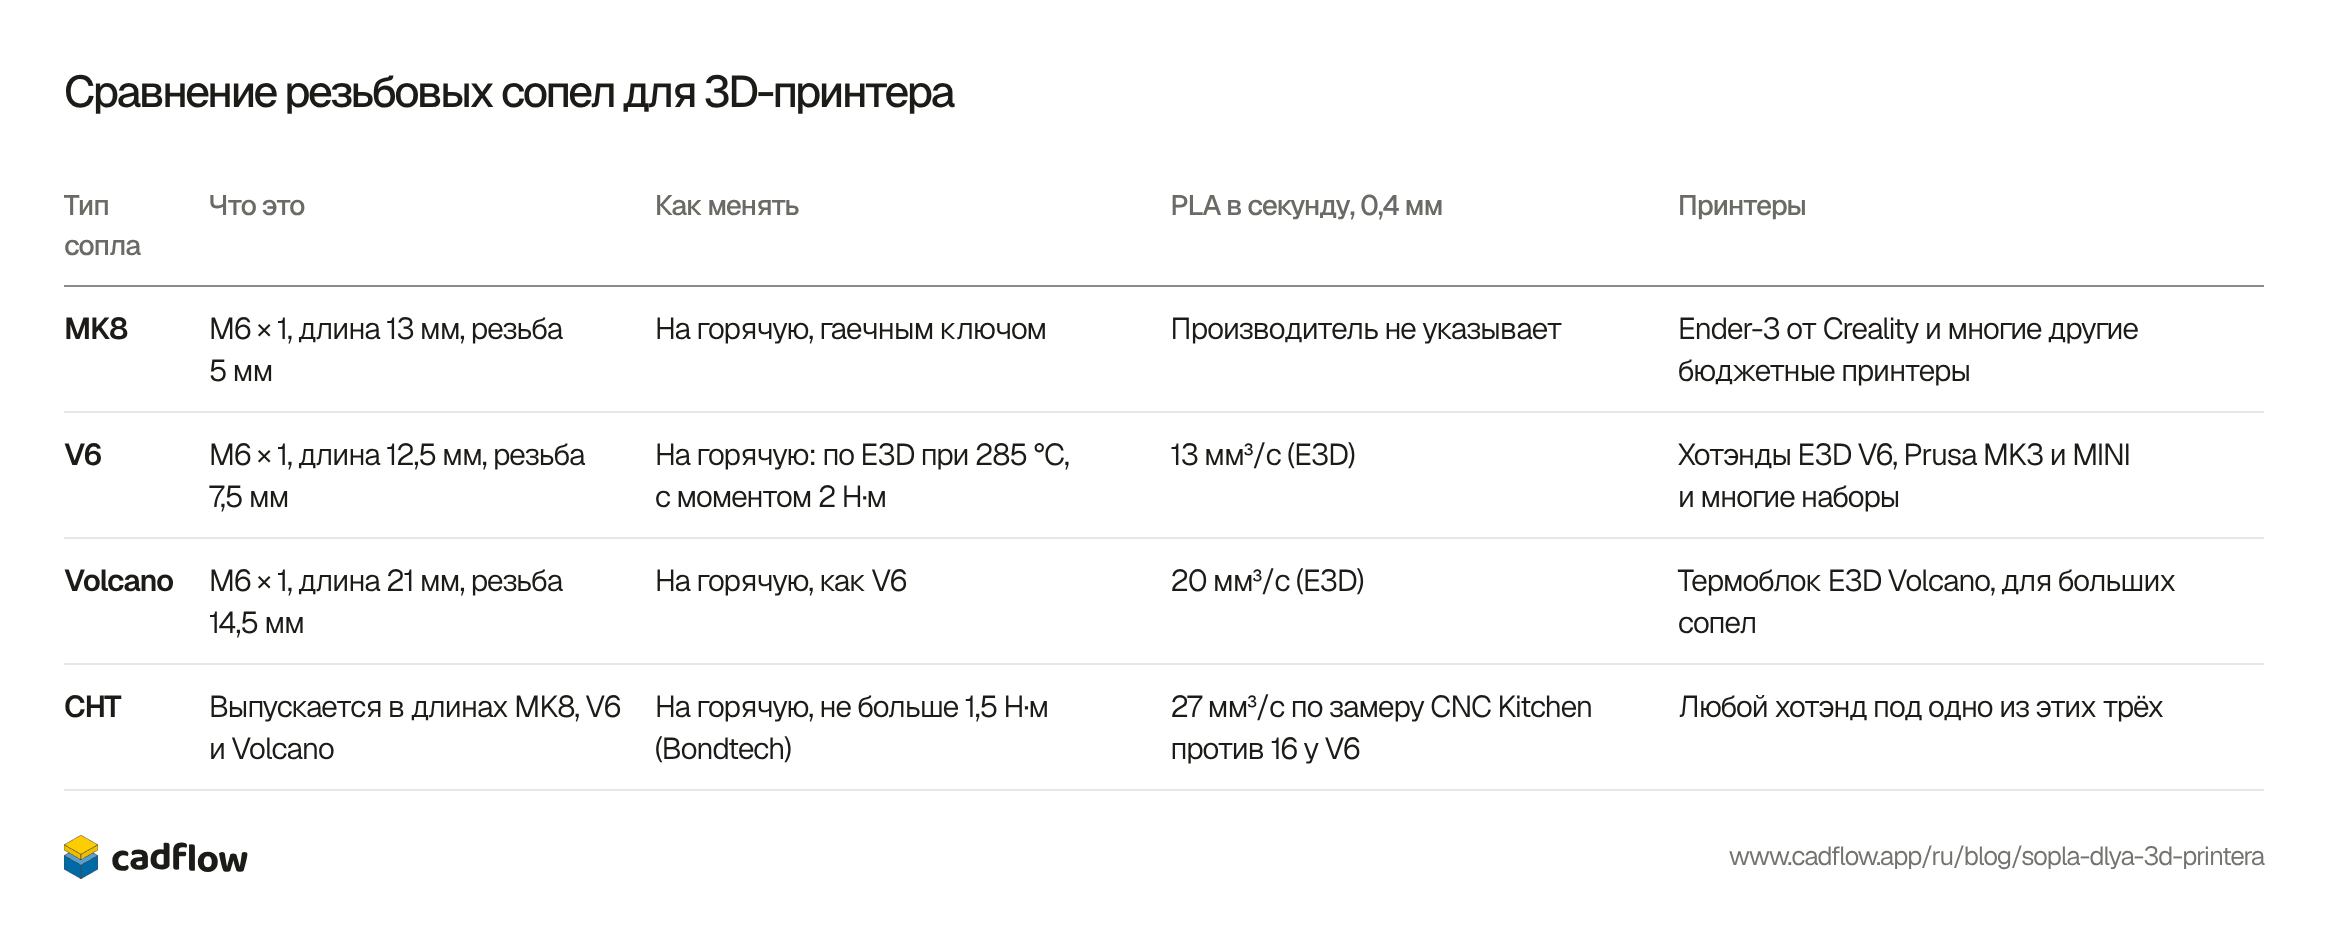
В старых и бюджетных принтерах сопло вкручивается в термоблок. Почти у всех таких сопел резьба M6 × 1, но длина у них разная, так что сопло подходит только к тому хотэнду, для которого сделано: сопло MK8 длиной 13 мм с резьбой 5 мм, сопло V6 длиной 12,5 мм с резьбой 7,5 мм. Резьбовые сопла затягивают на горячую. E3D греет хотэнд до 285 °C и затягивает с моментом 2 Н·м, а Bondtech для своего CHT указывает не больше 1,5 Н·м.
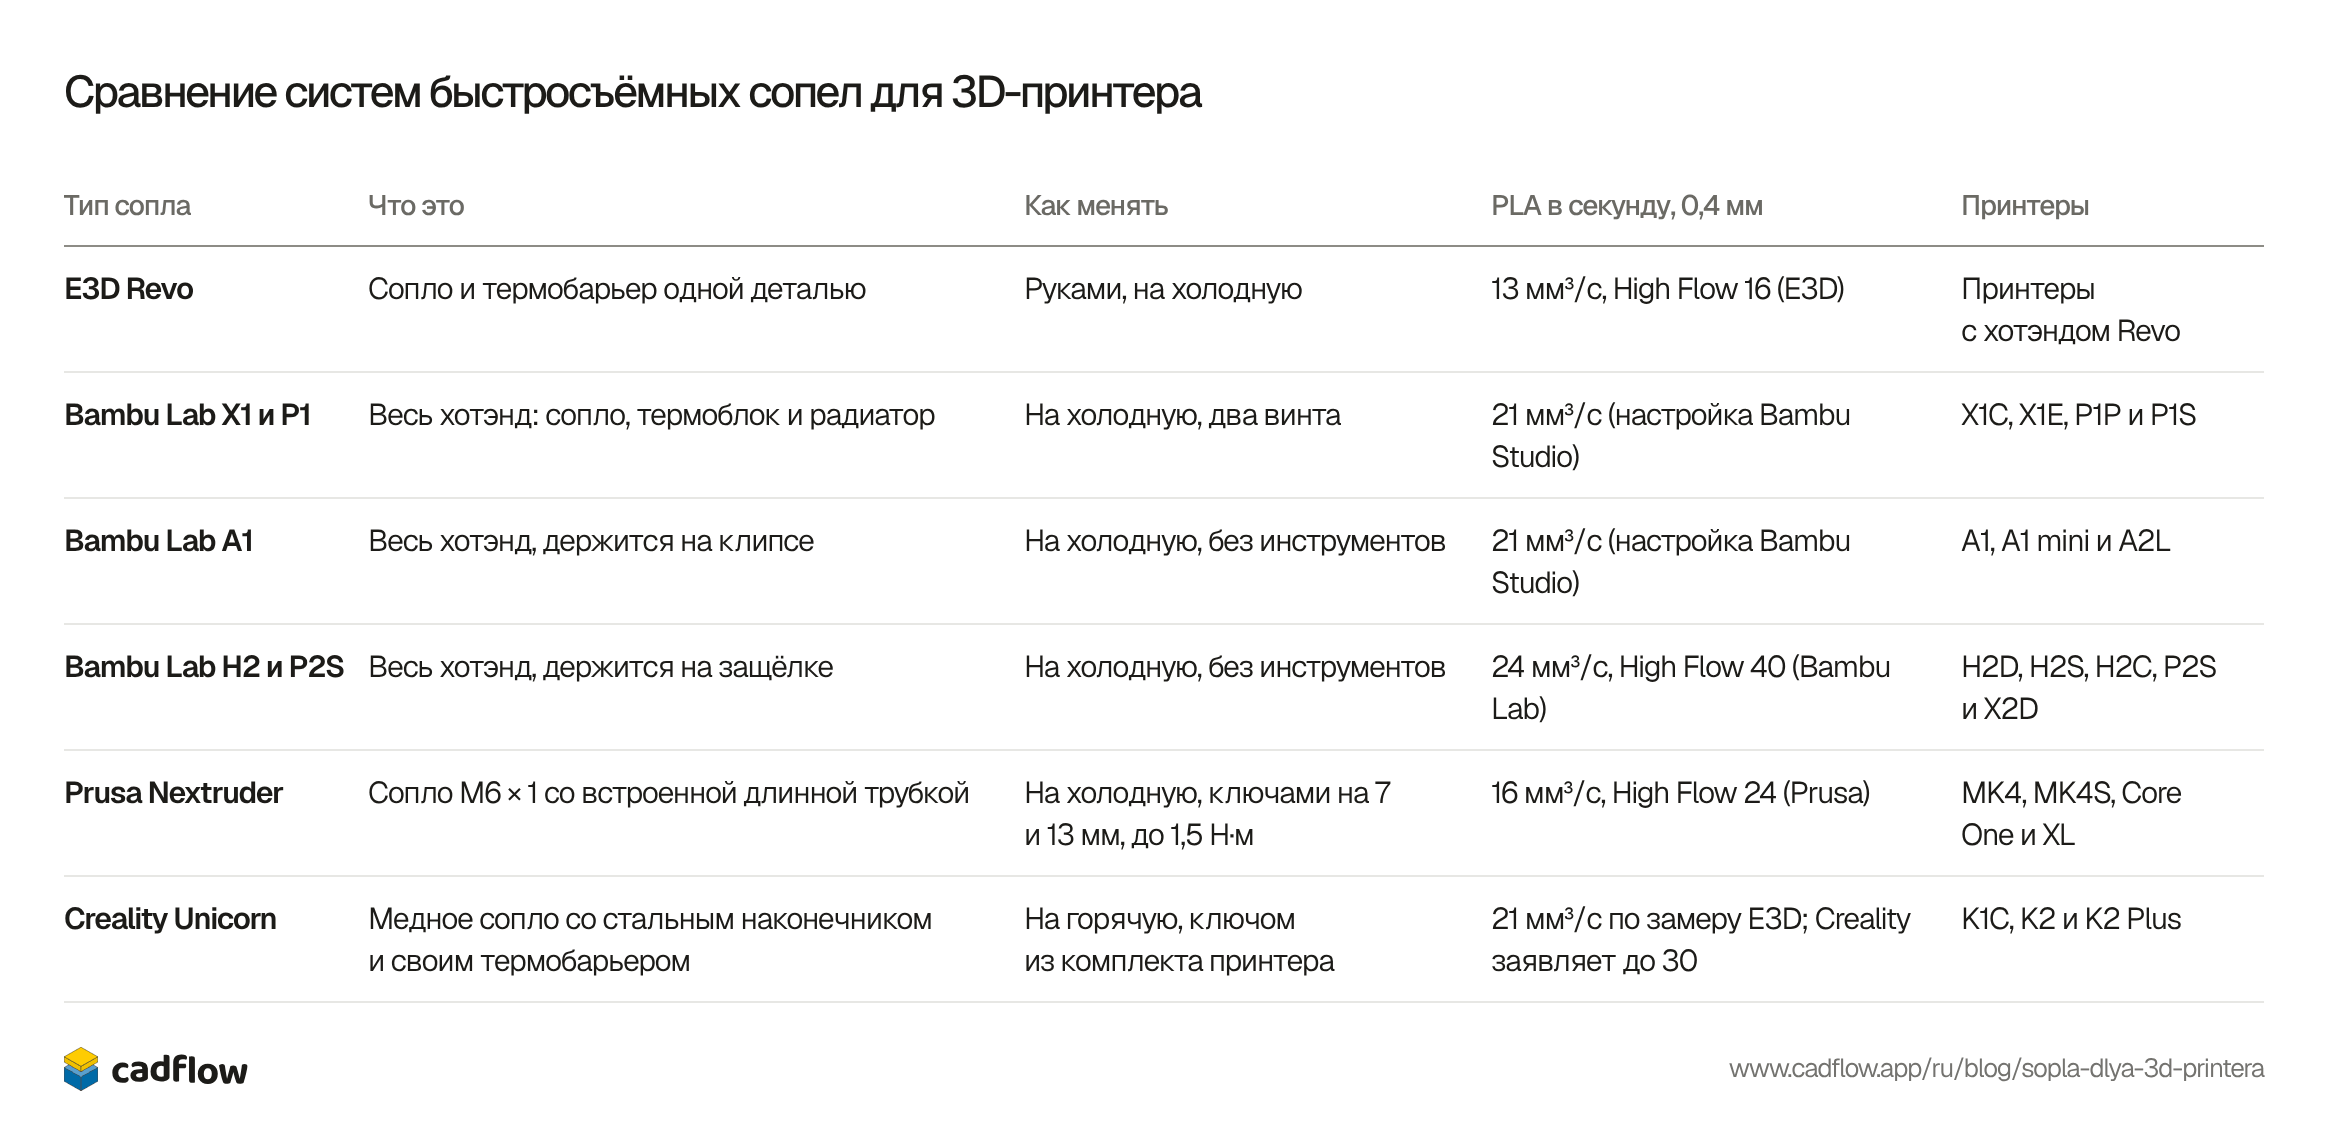
В новых принтерах чаще меняют сопло вместе с термобарьером или весь хотэнд целиком, на холодную и без инструментов. В столбце с расходом смешаны цифры производителей, настройки слайсеров и замеры, поэтому в каждой ячейке указано, чья это цифра.
| Тип сопла | Что это | Как менять | PLA в секунду, 0,4 мм | Принтеры |
|---|---|---|---|---|
| MK8 | M6 × 1, длина 13 мм, резьба 5 мм | На горячую, гаечным ключом | Производитель не указывает | Ender-3 от Creality и многие другие бюджетные принтеры |
| V6 | M6 × 1, длина 12,5 мм, резьба 7,5 мм | На горячую: по E3D при 285 °C, с моментом 2 Н·м | 13 мм³/с (E3D) | Хотэнды E3D V6, Prusa MK3 и MINI и многие наборы |
| Volcano | M6 × 1, длина 21 мм, резьба 14,5 мм | На горячую, как V6 | 20 мм³/с (E3D) | Термоблок E3D Volcano, для больших сопел |
| CHT | Выпускается в длинах MK8, V6 и Volcano | На горячую, не больше 1,5 Н·м (Bondtech) | 27 мм³/с по замеру CNC Kitchen против 16 у V6 | Любой хотэнд под одно из этих трёх |
| Тип сопла | Что это | Как менять | PLA в секунду, 0,4 мм | Принтеры |
|---|---|---|---|---|
| E3D Revo | Сопло и термобарьер одной деталью | Руками, на холодную | 13 мм³/с, High Flow 16 (E3D) | Принтеры с хотэндом Revo |
| Bambu Lab X1 и P1 | Весь хотэнд: сопло, термоблок и радиатор | На холодную, два винта | 21 мм³/с (настройка Bambu Studio) | X1C, X1E, P1P и P1S |
| Bambu Lab A1 | Весь хотэнд, держится на клипсе | На холодную, без инструментов | 21 мм³/с (настройка Bambu Studio) | A1, A1 mini и A2L |
| Bambu Lab H2 и P2S | Весь хотэнд, держится на защёлке | На холодную, без инструментов | 24 мм³/с, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S и X2D |
| Prusa Nextruder | Сопло M6 × 1 со встроенной длинной трубкой | На холодную, ключами на 7 и 13 мм, до 1,5 Н·м | 16 мм³/с, High Flow 24 (Prusa) | MK4, MK4S, Core One и XL |
| Creality Unicorn | Медное сопло со стальным наконечником и своим термобарьером | На горячую, ключом из комплекта принтера | 21 мм³/с по замеру E3D; Creality заявляет до 30 | K1C, K2 и K2 Plus |
Какие сопла мы бы держали в ящике
Держите запасное сопло 0,4 мм, такое же, как стояло в принтере. На наш взгляд, докупить стоит сопло 0,6 мм из закалённой стали: Prusa называет 0,6 первым дополнительным соплом, которое стоит купить, а Bambu Lab советует для пластика с угле- и стекловолокном именно сопло 0,6 мм из закалённой стали, так что одно сопло закрывает и крупные детали, и наполненные пластики. Сопло 0,2 или 0,25 мм стоит брать, только если вы печатаете миниатюры или мелкий текст, и терпения на такие печати понадобится много.
О CadFlow
Мы делаем CadFlow, 3D-программу для того, что вы строите своими руками. Она показывает сборку пошаговым видео, понятным любому. CadFlow пока не вышел. Если хотите попробовать, запишитесь в лист ожидания.
Частые вопросы
Какой диаметр сопла у моего принтера?
Почти наверняка 0,4 мм. Такое сопло Prusa, Bambu Lab и большинство других производителей ставят по умолчанию, и с него начинаются профили слайсеров.
Можно ли печатать PLA соплом из закалённой стали?
Да. Прибавьте от 5 до 10 °C к температуре, с которой печатали бы латунным соплом, потому что закалённая сталь хуже проводит тепло. Хотэнды Bambu Lab от 0,4 до 0,8 мм для принтеров X1, P1 и H2 сделаны из закалённой стали, и ими каждый день печатают PLA.
Можно ли печатать пластиком с углеволокном через сопло 0,2 мм?
Нет. По словам Bambu Lab, волокна часто длиннее 0,2 мм и быстро его забивают, а её сопло 0,2 мм сделано из нержавеющей стали, которая тоже изнашивается. Возьмите сопло из закалённой стали 0,4 мм, а лучше 0,6 мм.
Как часто менять сопло?
Это зависит от пластика, а не от времени. С пластиком с углеволокном латунные сопла в испытаниях E3D и CNC Kitchen изнашивались, пропустив от 250 до 360 г. Меняйте сопло, когда первый слой начинает печататься слишком высоко или тонко или кончик выглядит скруглённым.
Безопасно ли латунное сопло для контакта с едой?
По словам E3D, в латуни есть немного свинца, и для пищевого и медицинского применения она делает сопла из нержавеющей стали. Напечатанная деталь важна не меньше сопла: в нашей статье о видах пластика собрано, что Polymaker и Prusament говорят о контакте напечатанных деталей с едой.
Чем отличаются сопла MK8 и V6?
Оба вкручиваются на резьбе M6 × 1, но сопло MK8 длиной 13 мм с резьбой 5 мм, а сопло V6 длиной 12,5 мм с резьбой 7,5 мм, так что каждое подходит только к своему хотэнду. У сопел MK10 резьба M7, и они не подходят ни к одному из них.
Откуда взяты цифры?
Мы смотрели эти источники 8 ноября 2026 года. Диаметры: руководство Bambu Lab по соплам и ответы о сопле 0,2 мм, типы сопел Prusa и её статья о диаметрах сопел. Расход: таблицы E3D для V6 и Volcano, испытание CHT на CNC Kitchen и тема на форуме Bambu Lab о соплах 0,8 и 0,6 мм. Прочность: испытание больших сопел на CNC Kitchen. Износ: испытание E3D, испытания CNC Kitchen с углеволокном и светящимся пластиком и испытание Olsson. Материалы и цены: у каждой карточки есть ссылка на источник. Цены указаны за одно сопло 0,4 мм в американском магазине производителя или крупного реселлера, без налога и по обычной цене, потому что в нескольких магазинах шли распродажи «Чёрной пятницы».
Бесплатные инструменты к статье
История статьи
- Опубликовано
Читайте также

Виды 3D-принтеров: FDM, фотополимерные, SLS, MJF, PolyJet и по металлу

8 самых популярных 3D-принтеров 2027: тест на одной детали

4 лучших слайсера 2027 года: программы для 3D-принтера


Этот блог ведёт команда, которая делает CadFlow. В CadFlow вы строите проект в 3D и показываете, как всё собирается.
Узнать, как работает CadFlow