Munstycken för 3D-skrivare: välj rätt storlek och material

De flesta skrivare levereras med ett munstycke på 0,4 mm, och för de flesta utskrifter är det rätt val. Byter du storlek byter du detaljrikedom mot fart. Byter du material avgör det vilka filament du alls kan skriva ut, eftersom kolfiberfilament och självlysande filament slipar ner ett munstycke av mässing inom en spole.
Välj storlek på munstycket
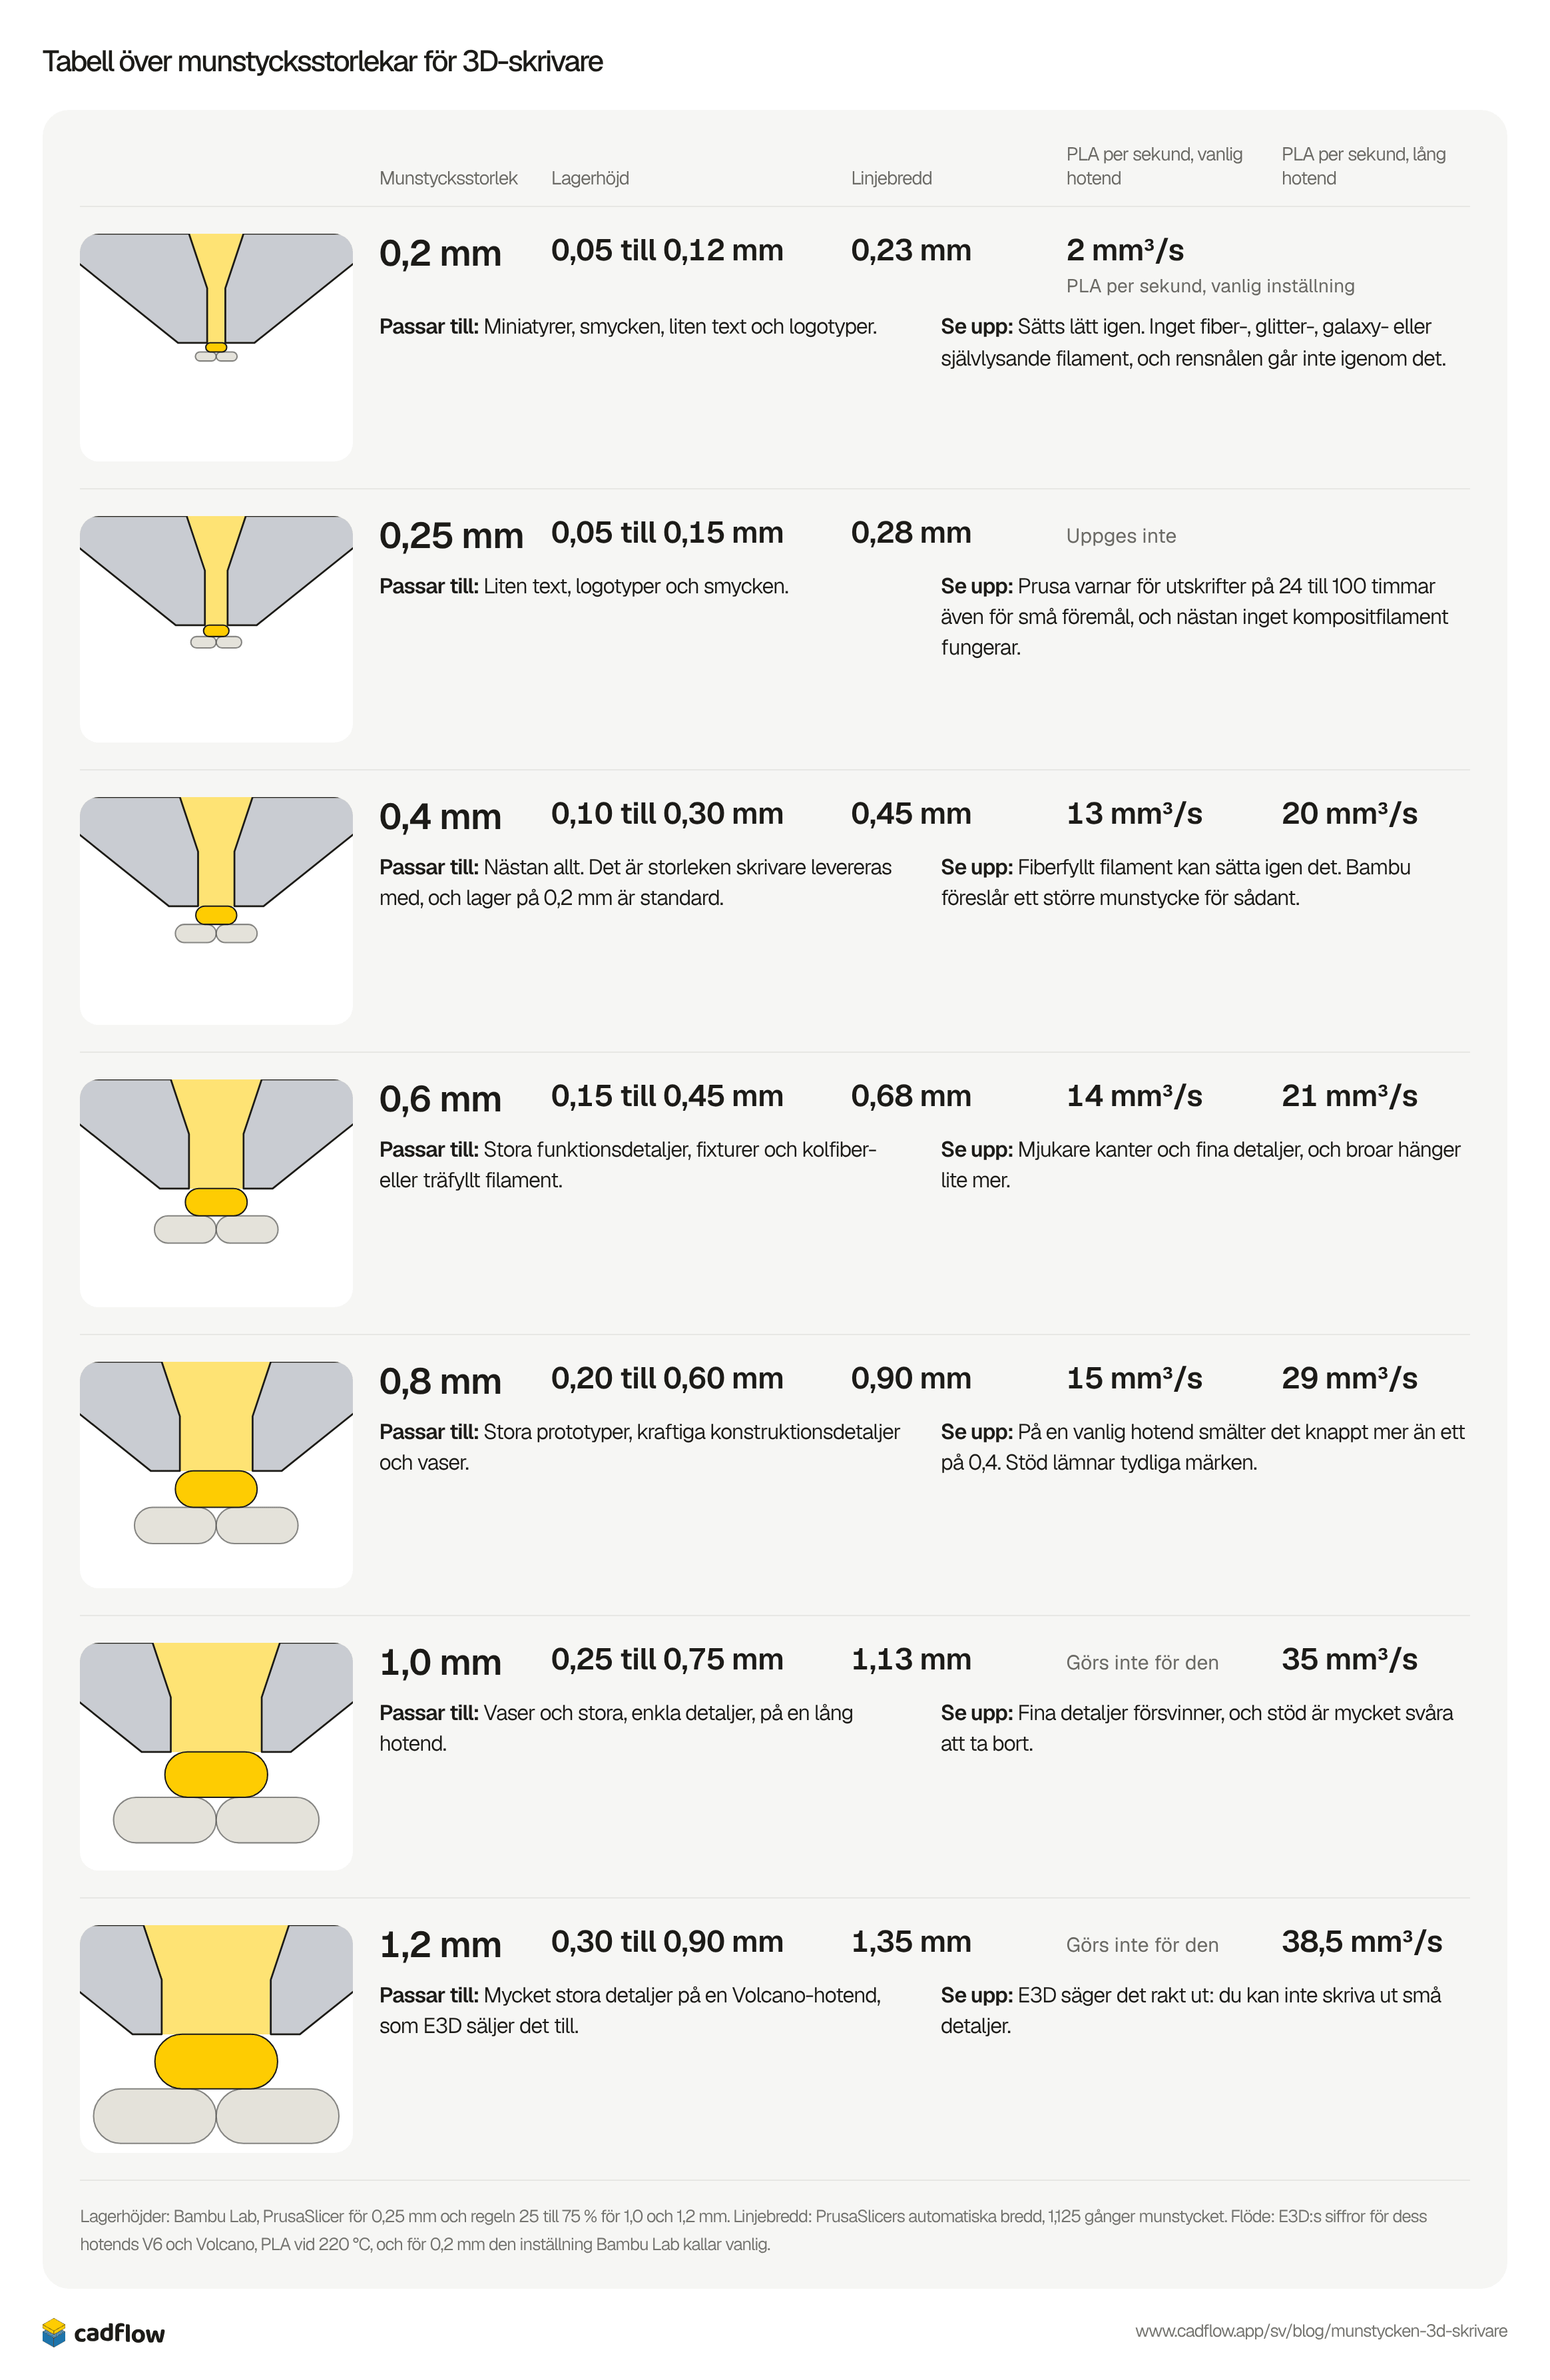
Varje storlek har sitt eget spann av lagerhöjder och lägger en linje som är lite bredare än hålet. Ritningarna har samma skala för alla storlekar, med linjen som skrivs ut just nu i gult under spetsen, ovanpå lagret före.
0,2 mm
- Lagerhöjd
- 0,05 till 0,12 mm
- Linjebredd
- 0,23 mm
- PLA per sekund, vanlig inställning
- 2 mm³/sPLA per sekund, vanlig inställning
Passar till: Miniatyrer, smycken, liten text och logotyper.
Se upp: Sätts lätt igen. Inget fiber-, glitter-, galaxy- eller självlysande filament, och rensnålen går inte igenom det.
0,25 mm
- Lagerhöjd
- 0,05 till 0,15 mm
- Linjebredd
- 0,28 mm
- PLA per sekund
- Uppges inte
Passar till: Liten text, logotyper och smycken.
Se upp: Prusa varnar för utskrifter på 24 till 100 timmar även för små föremål, och nästan inget kompositfilament fungerar.
0,4 mm
- Lagerhöjd
- 0,10 till 0,30 mm
- Linjebredd
- 0,45 mm
- PLA per sekund, vanlig hotend
- 13 mm³/s
- PLA per sekund, lång hotend
- 20 mm³/s
Passar till: Nästan allt. Det är storleken skrivare levereras med, och lager på 0,2 mm är standard.
Se upp: Fiberfyllt filament kan sätta igen det. Bambu föreslår ett större munstycke för sådant.
0,6 mm
- Lagerhöjd
- 0,15 till 0,45 mm
- Linjebredd
- 0,68 mm
- PLA per sekund, vanlig hotend
- 14 mm³/s
- PLA per sekund, lång hotend
- 21 mm³/s
Passar till: Stora funktionsdetaljer, fixturer och kolfiber- eller träfyllt filament.
Se upp: Mjukare kanter och fina detaljer, och broar hänger lite mer.
0,8 mm
- Lagerhöjd
- 0,20 till 0,60 mm
- Linjebredd
- 0,90 mm
- PLA per sekund, vanlig hotend
- 15 mm³/s
- PLA per sekund, lång hotend
- 29 mm³/s
Passar till: Stora prototyper, kraftiga konstruktionsdetaljer och vaser.
Se upp: På en vanlig hotend smälter det knappt mer än ett på 0,4. Stöd lämnar tydliga märken.
1,0 mm
- Lagerhöjd
- 0,25 till 0,75 mm
- Linjebredd
- 1,13 mm
- PLA per sekund, vanlig hotend
- Görs inte för den
- PLA per sekund, lång hotend
- 35 mm³/s
Passar till: Vaser och stora, enkla detaljer, på en lång hotend.
Se upp: Fina detaljer försvinner, och stöd är mycket svåra att ta bort.
1,2 mm
- Lagerhöjd
- 0,30 till 0,90 mm
- Linjebredd
- 1,35 mm
- PLA per sekund, vanlig hotend
- Görs inte för den
- PLA per sekund, lång hotend
- 38,5 mm³/s
Passar till: Mycket stora detaljer på en Volcano-hotend, som E3D säljer det till.
Se upp: E3D säger det rakt ut: du kan inte skriva ut små detaljer.
Lagerhöjder: Bambu Lab, PrusaSlicer för 0,25 mm och regeln 25 till 75 % för 1,0 och 1,2 mm. Linjebredd: PrusaSlicers automatiska bredd, 1,125 gånger munstycket. Flöde: E3D:s siffror för dess hotends V6 och Volcano, PLA vid 220 °C, och för 0,2 mm den inställning Bambu Lab kallar vanlig.
Ett större munstycke är inte alltid snabbare
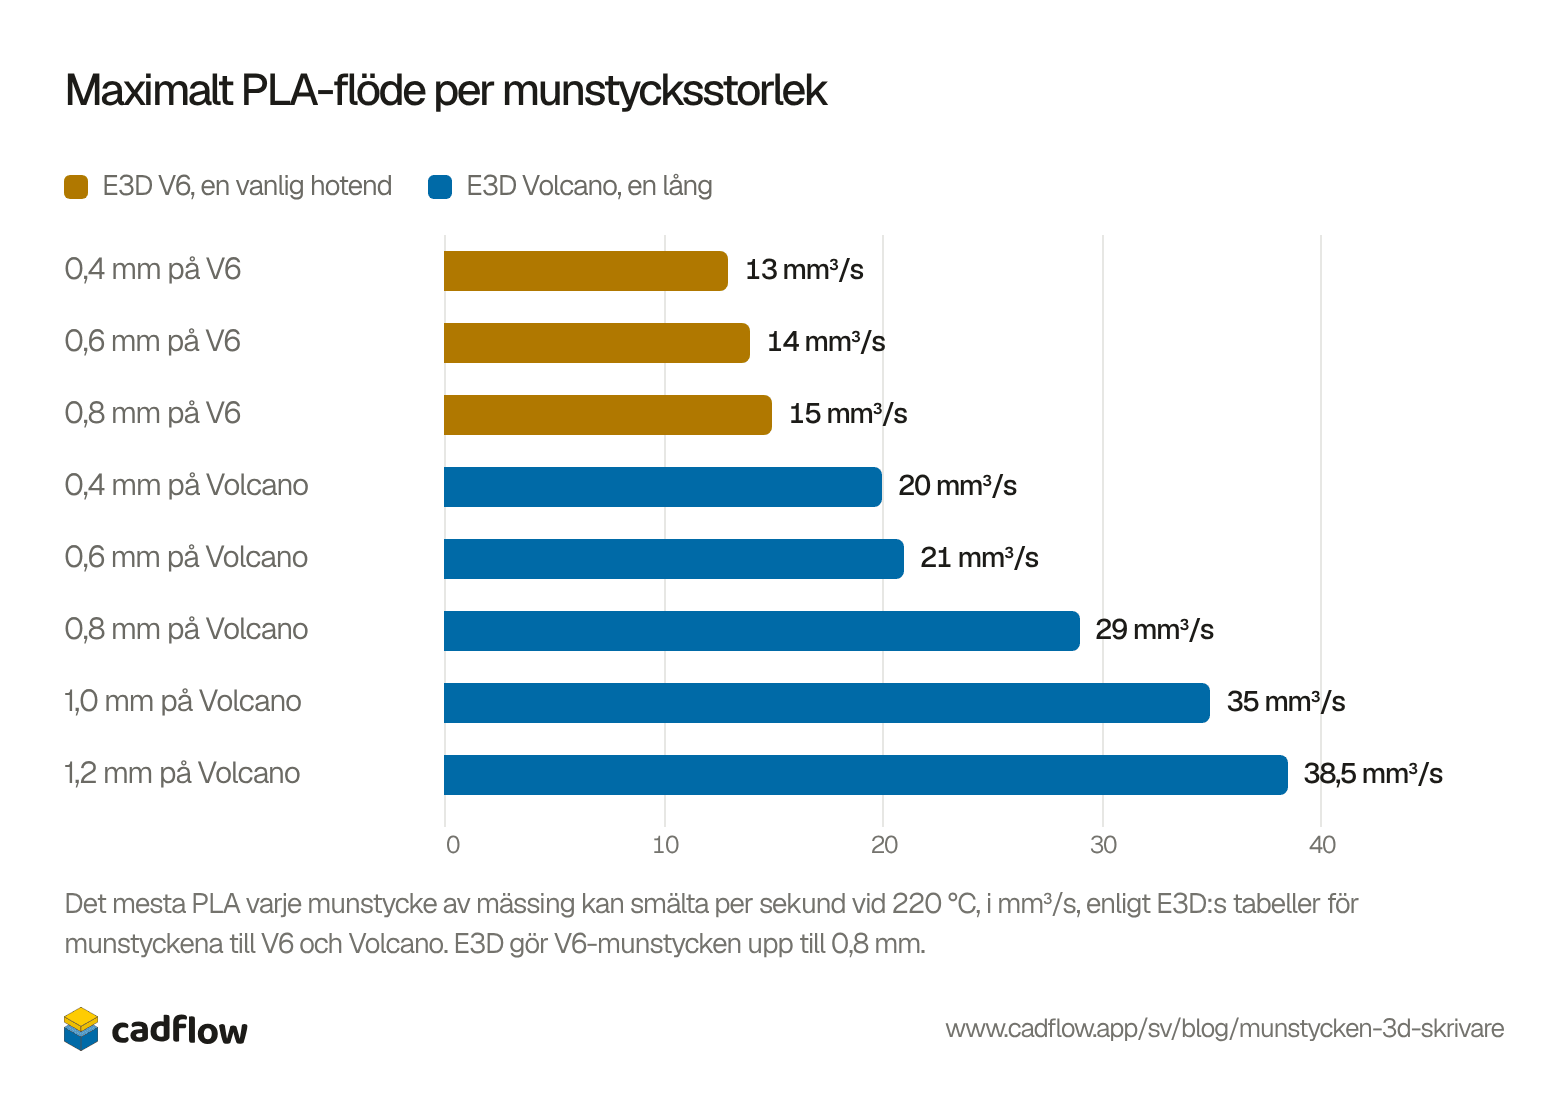
Ett större hål låter dig skriva ut tjockare linjer, men plasten måste fortfarande smälta på vägen, och den smälter i hotenden, inte i hålet. Det syns i E3D:s egna siffror. På dess vanliga hotend V6 smälter ett munstycke på 0,8 mm 15 mm³ PLA per sekund, bara 2 mer än ett på 0,4. På Volcano, där värmeblocket och munstycket är längre, smälter samma munstycke på 0,8 mm 29.
E3D V6, en vanlig hotendE3D Volcano, en lång
Visa som tabell
| Munstycke | PLA per sekund |
|---|---|
| 0,4 mm på V6 | 13 mm³/s |
| 0,6 mm på V6 | 14 mm³/s |
| 0,8 mm på V6 | 15 mm³/s |
| 0,4 mm på Volcano | 20 mm³/s |
| 0,6 mm på Volcano | 21 mm³/s |
| 0,8 mm på Volcano | 29 mm³/s |
| 1,0 mm på Volcano | 35 mm³/s |
| 1,2 mm på Volcano | 38,5 mm³/s |
CNC Kitchen mätte samma sak med munstycken på 0,6 mm och räknade hur mycket plast vart och ett kunde trycka igenom innan det kom ut 5 % för lite. V6 klarade 15 mm³/s, Volcano 30 och Bondtechs CHT-munstycke 40, eftersom det delar upp plasten i kanaler inne i munstycket så att mer av den rör vid het metall.
Så innan du köper ett munstycke på 0,8 eller 1,0 mm för att få fart, kolla hur mycket din hotend kan smälta. När en användare på Bambu Labs forum såg att en utskrift i PETG-CF blev 4 timmar 16 minuter i slicern med ett munstycke på 0,8 mm och 3 timmar 47 minuter med ett på 0,6, svarade Bambus support att ett större munstycke inte nödvändigtvis är snabbare, eftersom filamentets flöde sätter gränsen. Munstycket på 0,6 är det säkrare steget upp. Prusa kom fram till att det skriver ut upp till dubbelt så snabbt som ett på 0,4 med nästan samma utseende, och kallar det det första extra munstycket att köpa.
Ett större munstycke ger inte starkare plast
Bambu Labs guide säger att större munstycken ger starkare detaljer. CNC Kitchen testade det på en Prusa MK3S med krokar utskrivna genom ett munstycke på 0,4 och ett på 0,8 mm, och fann att hållfastheten följde mängden plast. Med lika tjocka väggar höll alla fem varianterna mellan 347 och 380 N, så det större munstycket band inte ihop lagren ett dugg bättre.
Det större munstycket vinner ändå på tid. Med dubbla bredden och dubbla lagerhöjden lägger ett munstycke på 0,8 mm fyra gånger så mycket plast på samma tid, så med samma utskriftstid får du en mycket tyngre och starkare detalj. Behöver du hållfasthet, lägg till väggar, och använd det större munstycket för att skriva ut dem snabbare.
Material för munstycken
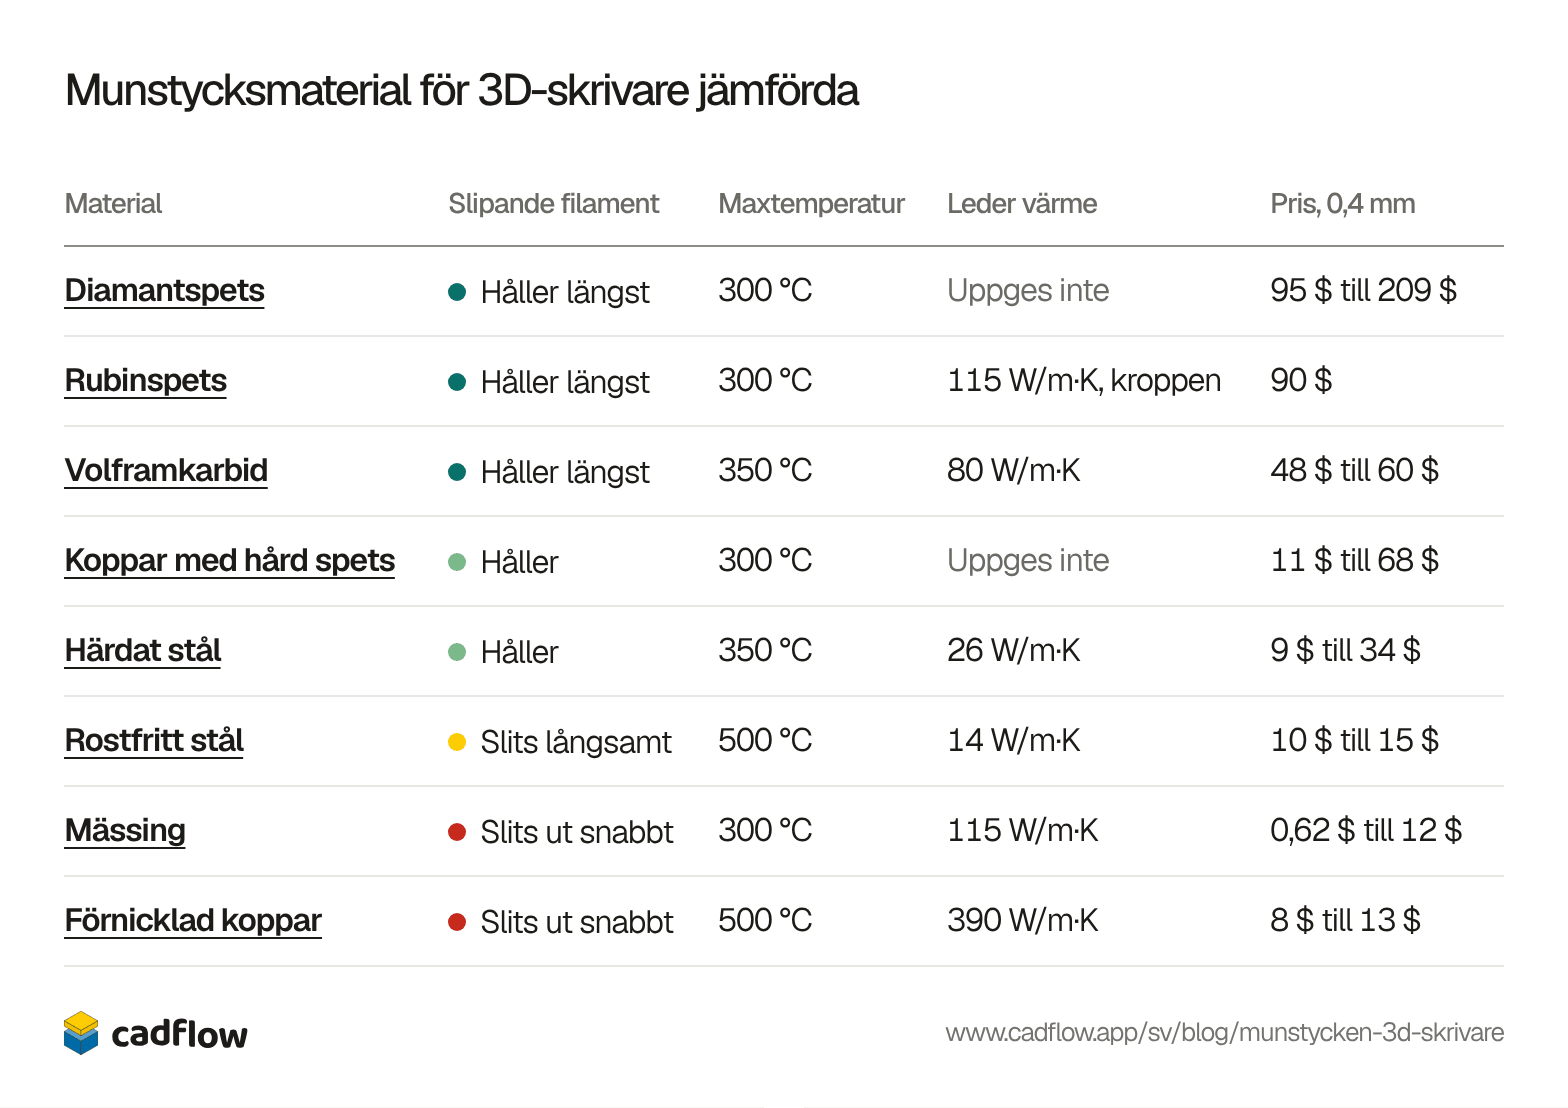
Materialet avgör vilka filament ett munstycke tål och hur varmt det kan bli. Mässing är standard eftersom den leder värme bra, och varje hårdare material leder antingen värme sämre eller kostar mycket mer. Därför har de munstycken som är både hårda och snabba att värma en hård spets på en kropp av mässing eller koppar. Sortera tabellen efter det som är viktigt för dig.
| Material | Slipande filament | Maxtemperatur | Leder värme | Pris, 0,4 mm |
|---|---|---|---|---|
| Diamantspets | Håller längst | 300 °C | Uppges inte | 95 $ till 209 $ |
| Rubinspets | Håller längst | 300 °C | 115 W/m·K, kroppen | 90 $ |
| Volframkarbid | Håller längst | 350 °C | 80 W/m·K | 48 $ till 60 $ |
| Koppar med hård spets | Håller | 300 °C | Uppges inte | 11 $ till 68 $ |
| Härdat stål | Håller | 350 °C | 26 W/m·K | 9 $ till 34 $ |
| Rostfritt stål | Slits långsamt | 500 °C | 14 W/m·K | 10 $ till 15 $ |
| Mässing | Slits ut snabbt | 300 °C | 115 W/m·K | 0,62 $ till 12 $ |
| Förnicklad koppar | Slits ut snabbt | 500 °C | 390 W/m·K | 8 $ till 13 $ |
| Material | Slipande filament | Maxtemperatur | Leder värme | Pris, 0,4 mm |
|---|---|---|---|---|
| Mässing | Slits ut snabbt | 300 °C | 115 W/m·K | 0,62 $ till 12 $ |
| Förnicklad koppar | Slits ut snabbt | 500 °C | 390 W/m·K | 8 $ till 13 $ |
| Härdat stål | Håller | 350 °C | 26 W/m·K | 9 $ till 34 $ |
| Rostfritt stål | Slits långsamt | 500 °C | 14 W/m·K | 10 $ till 15 $ |
| Koppar med hård spets | Håller | 300 °C | Uppges inte | 11 $ till 68 $ |
| Volframkarbid | Håller längst | 350 °C | 80 W/m·K | 48 $ till 60 $ |
| Rubinspets | Håller längst | 300 °C | 115 W/m·K, kroppen | 90 $ |
| Diamantspets | Håller längst | 300 °C | Uppges inte | 95 $ till 209 $ |
| Material | Slipande filament | Maxtemperatur | Leder värme | Pris, 0,4 mm |
|---|---|---|---|---|
| Rostfritt stål | Slits långsamt | 500 °C | 14 W/m·K | 10 $ till 15 $ |
| Förnicklad koppar | Slits ut snabbt | 500 °C | 390 W/m·K | 8 $ till 13 $ |
| Volframkarbid | Håller längst | 350 °C | 80 W/m·K | 48 $ till 60 $ |
| Härdat stål | Håller | 350 °C | 26 W/m·K | 9 $ till 34 $ |
| Diamantspets | Håller längst | 300 °C | Uppges inte | 95 $ till 209 $ |
| Rubinspets | Håller längst | 300 °C | 115 W/m·K, kroppen | 90 $ |
| Koppar med hård spets | Håller | 300 °C | Uppges inte | 11 $ till 68 $ |
| Mässing | Slits ut snabbt | 300 °C | 115 W/m·K | 0,62 $ till 12 $ |
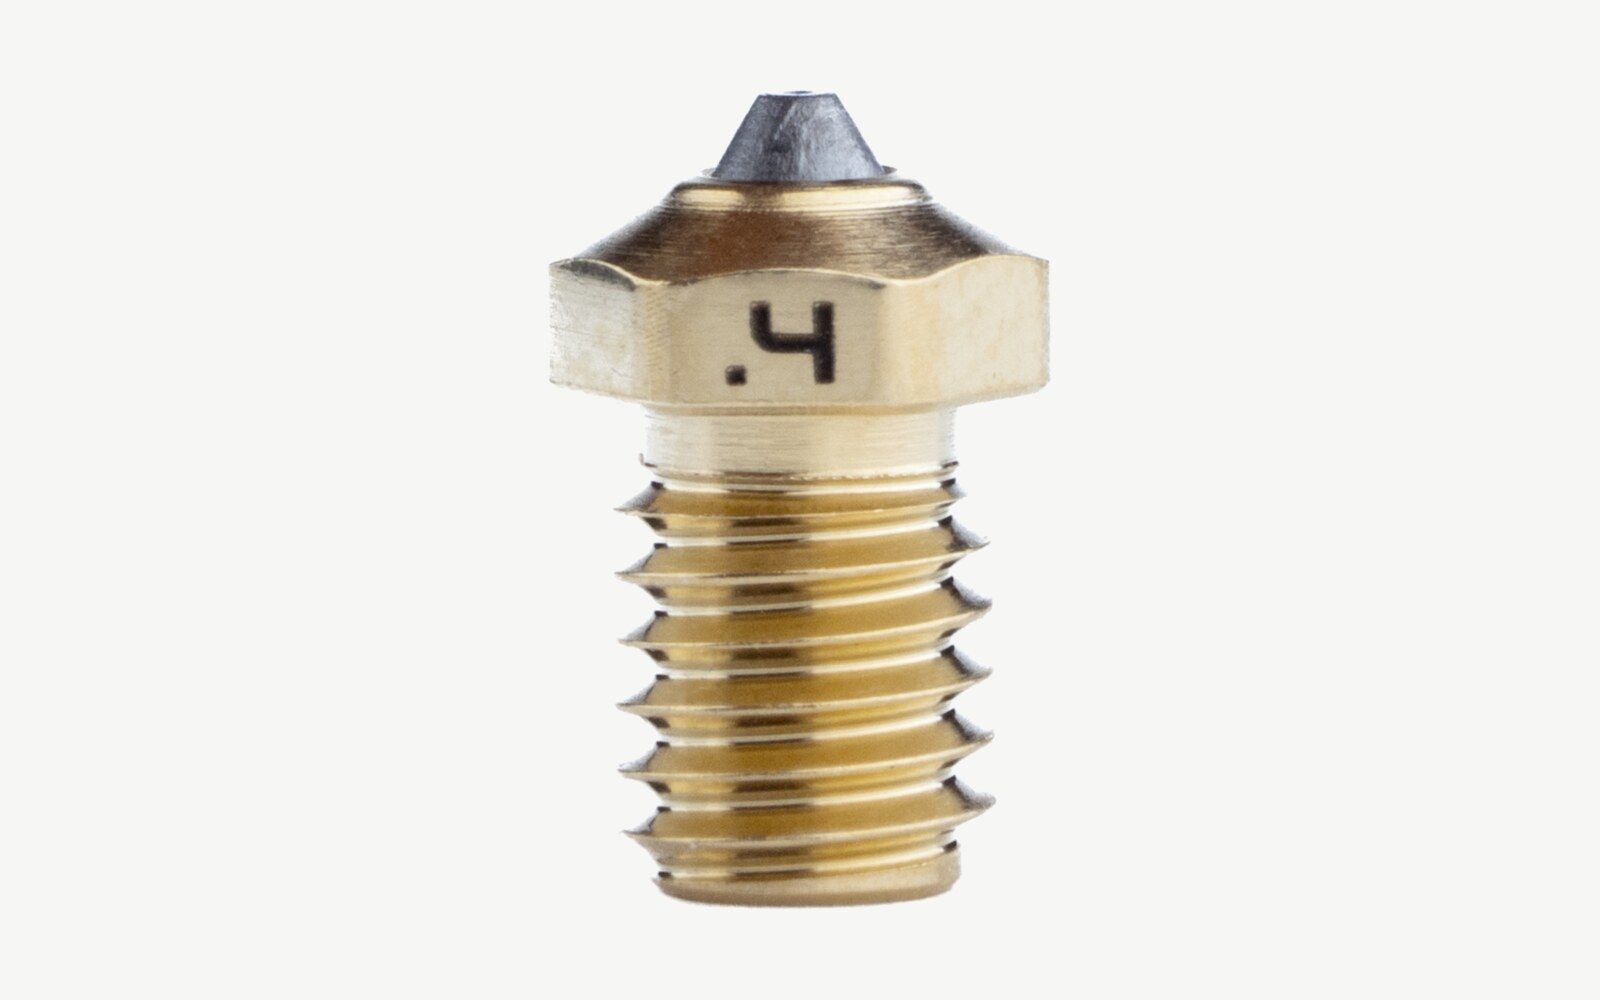
Diamantspets
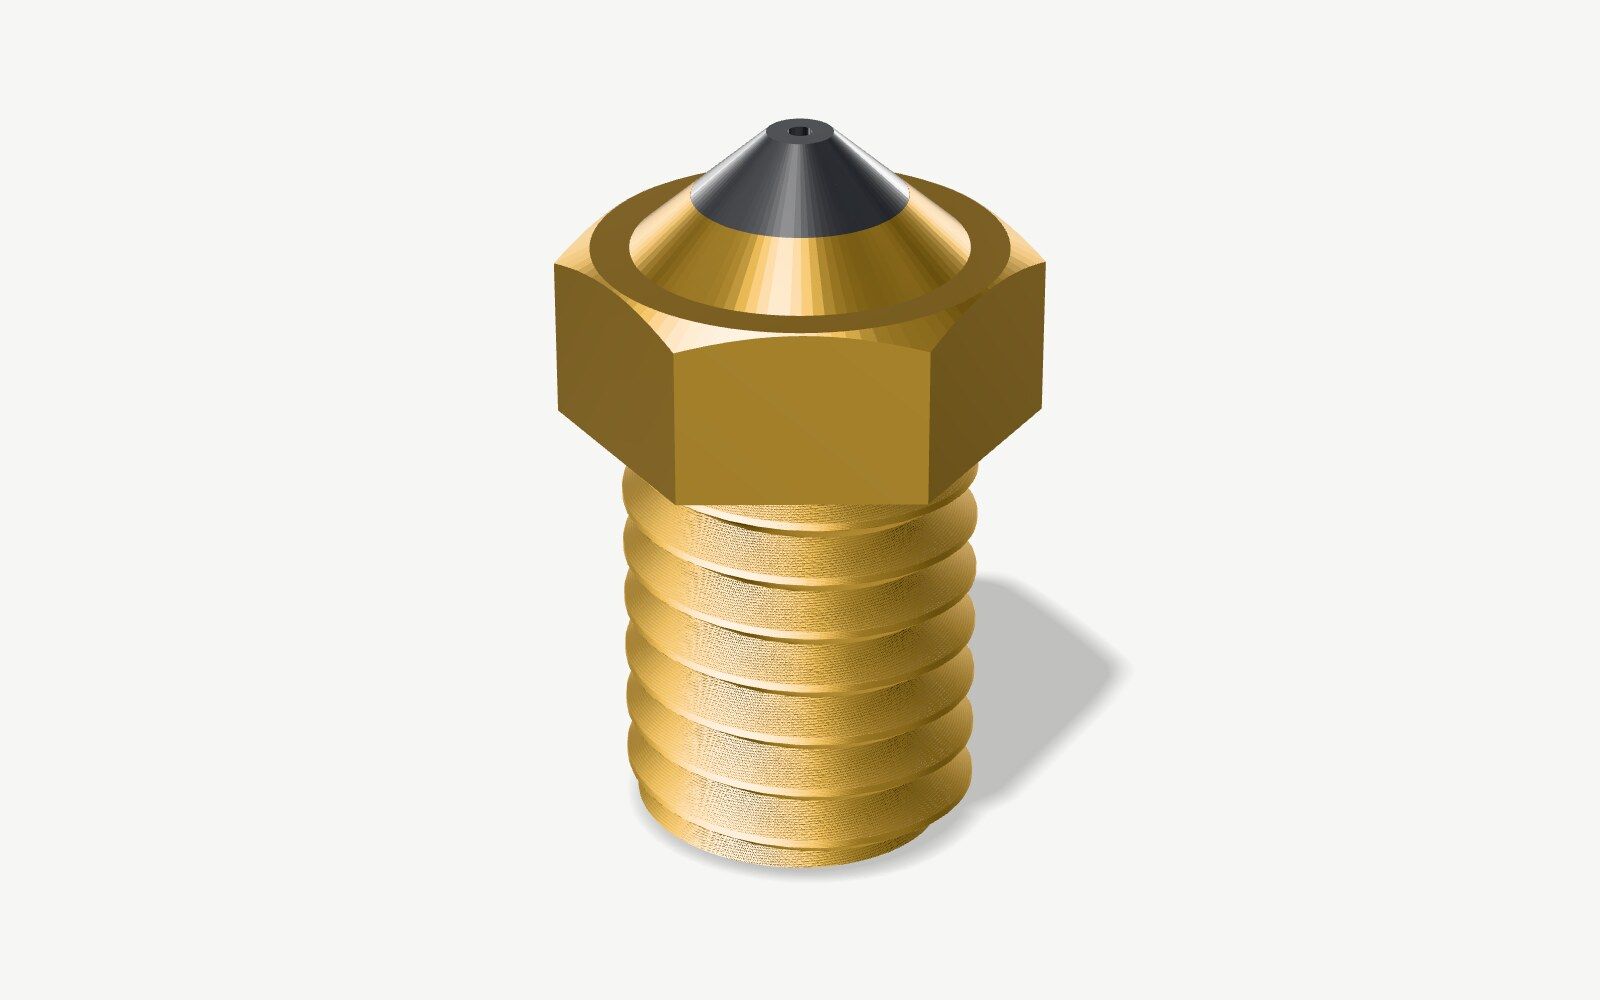
Polykristallin diamant infälld i spetsen på en metallkropp
95 $ till 209 $ för ett munstycke på 0,4 mm
Passar till: Allt slipande filament, varje dag
Fördelar
- Det hårdaste material munstycken görs av
- Finns till nästan alla skrivare
Nackdelar
- 95 till 209 $ för ett munstycke
- Inget oberoende slitagetest än
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
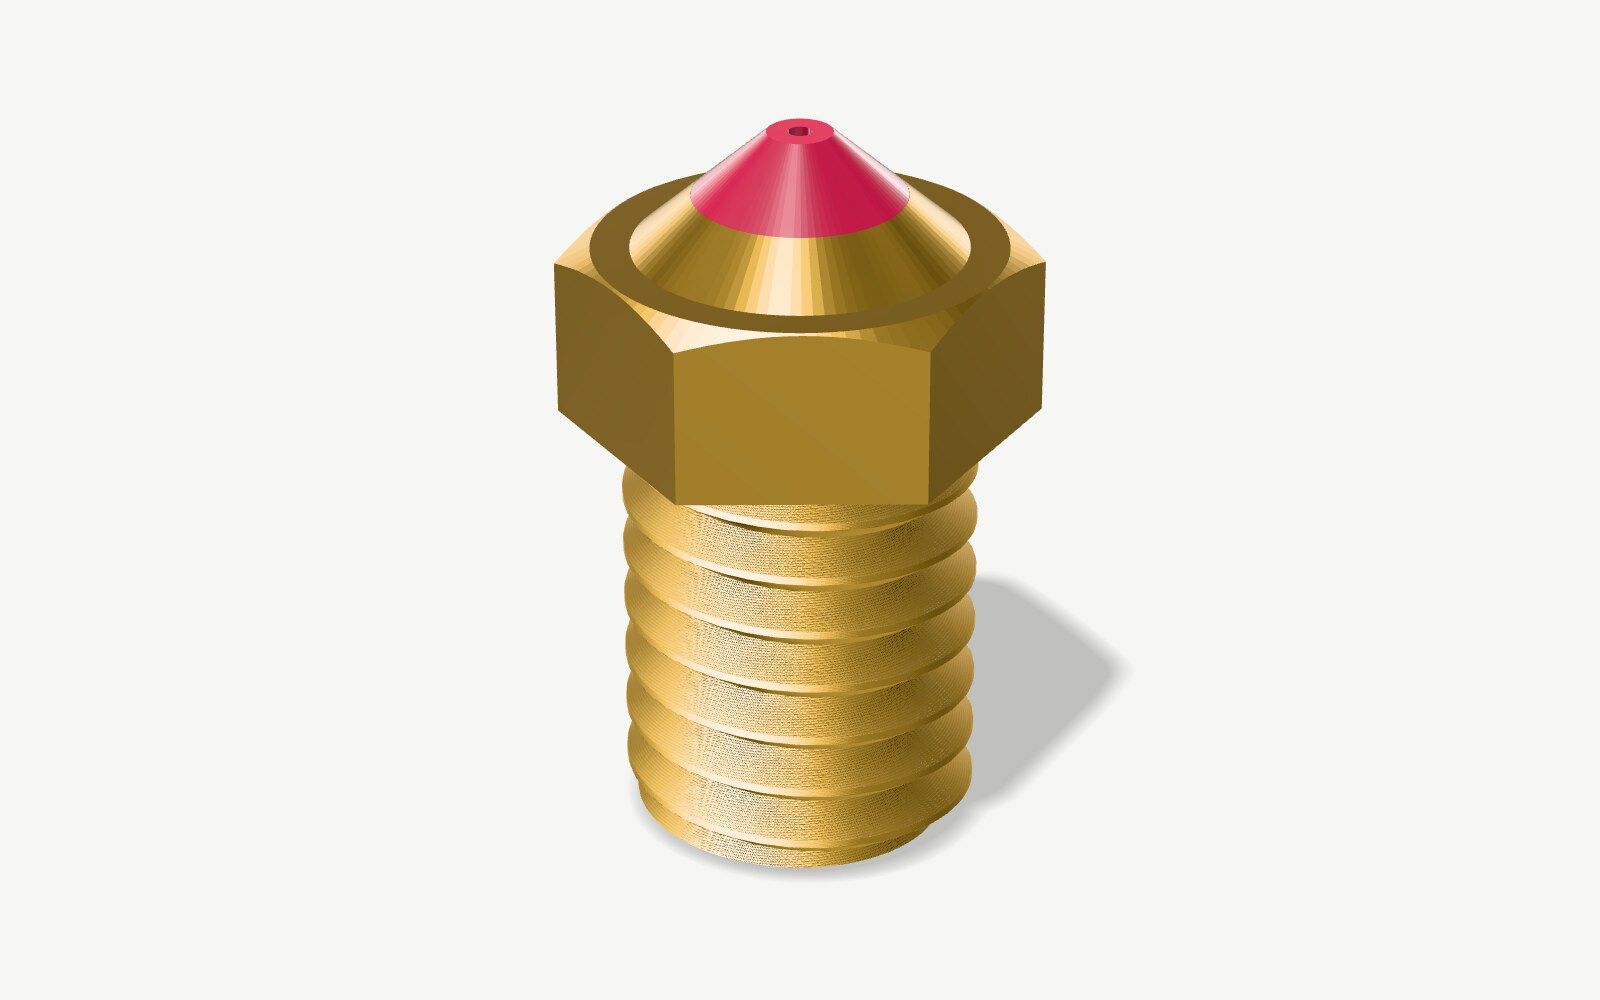
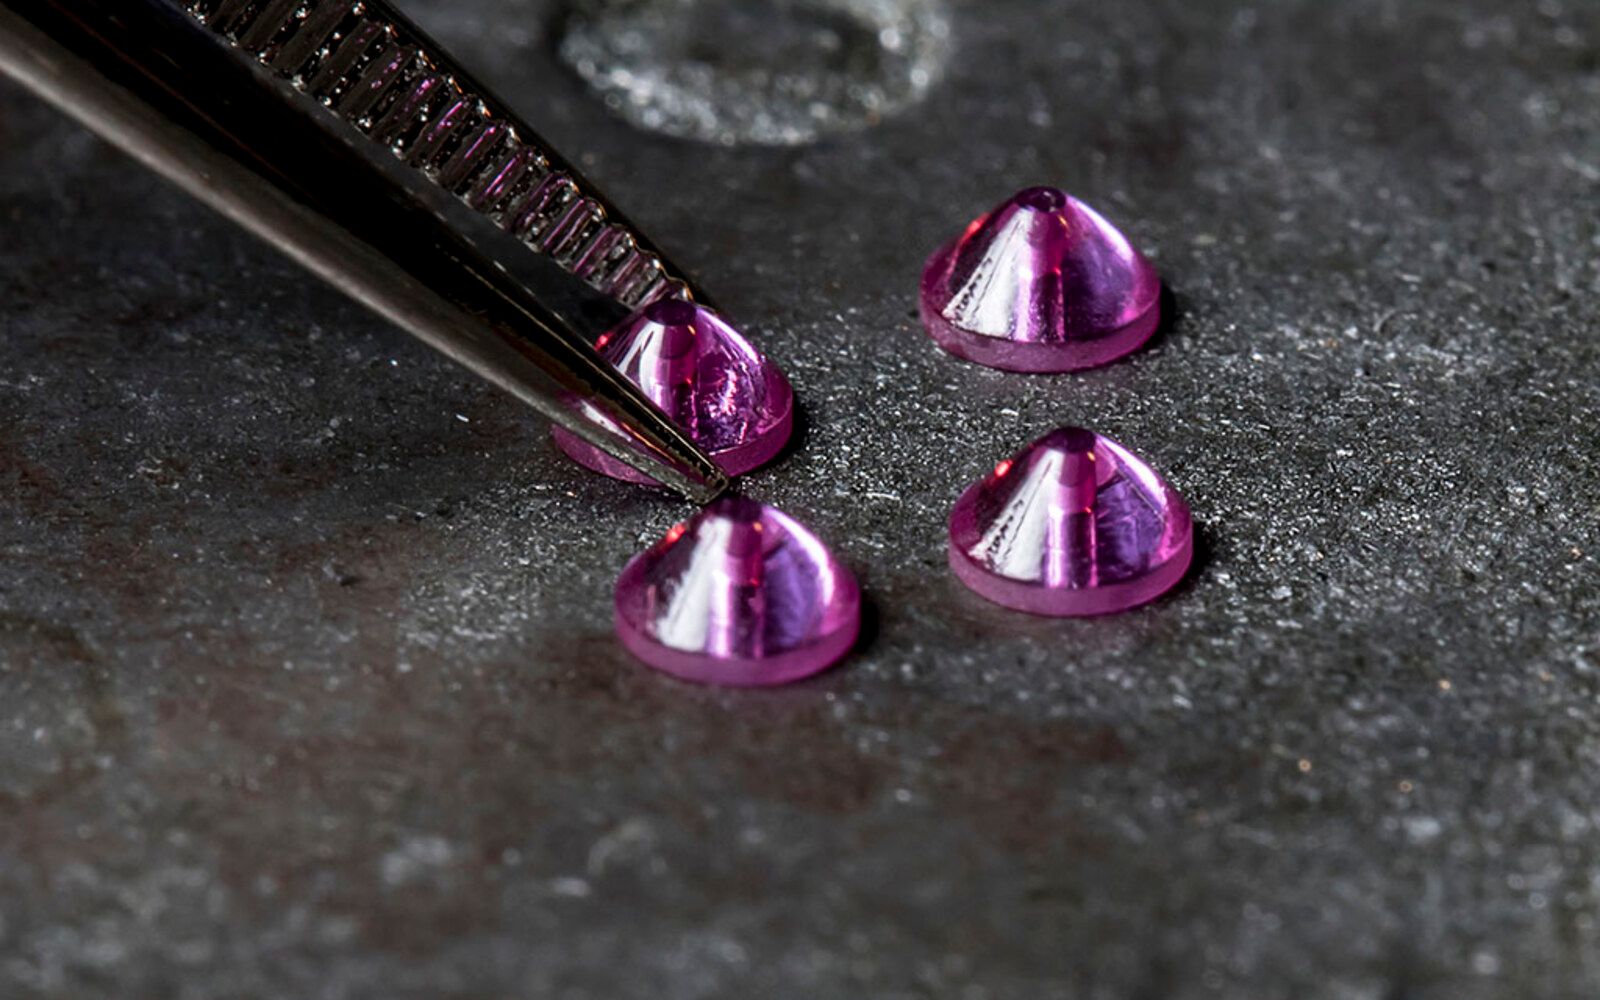
Rubinspets
En kropp av mässing med en rubin infälld i spetsen
90 $ för ett munstycke på 0,4 mm
Passar till: Allt slipande filament, varje dag
Fördelar
- Inget synligt slitage efter 8 kg kolfiber i Olssons test
- Mässingskroppen leder värme som vilket mässingsmunstycke som helst
- 500 °C i High Temp-versionen
Nackdelar
- Rubinen kan spricka om munstycket slår i bädden
- Från 90 $, och slut i lager hos MatterHackers när vi tittade
Data: Olsson · Bild: vår egen modell, renderad
Data: Olsson
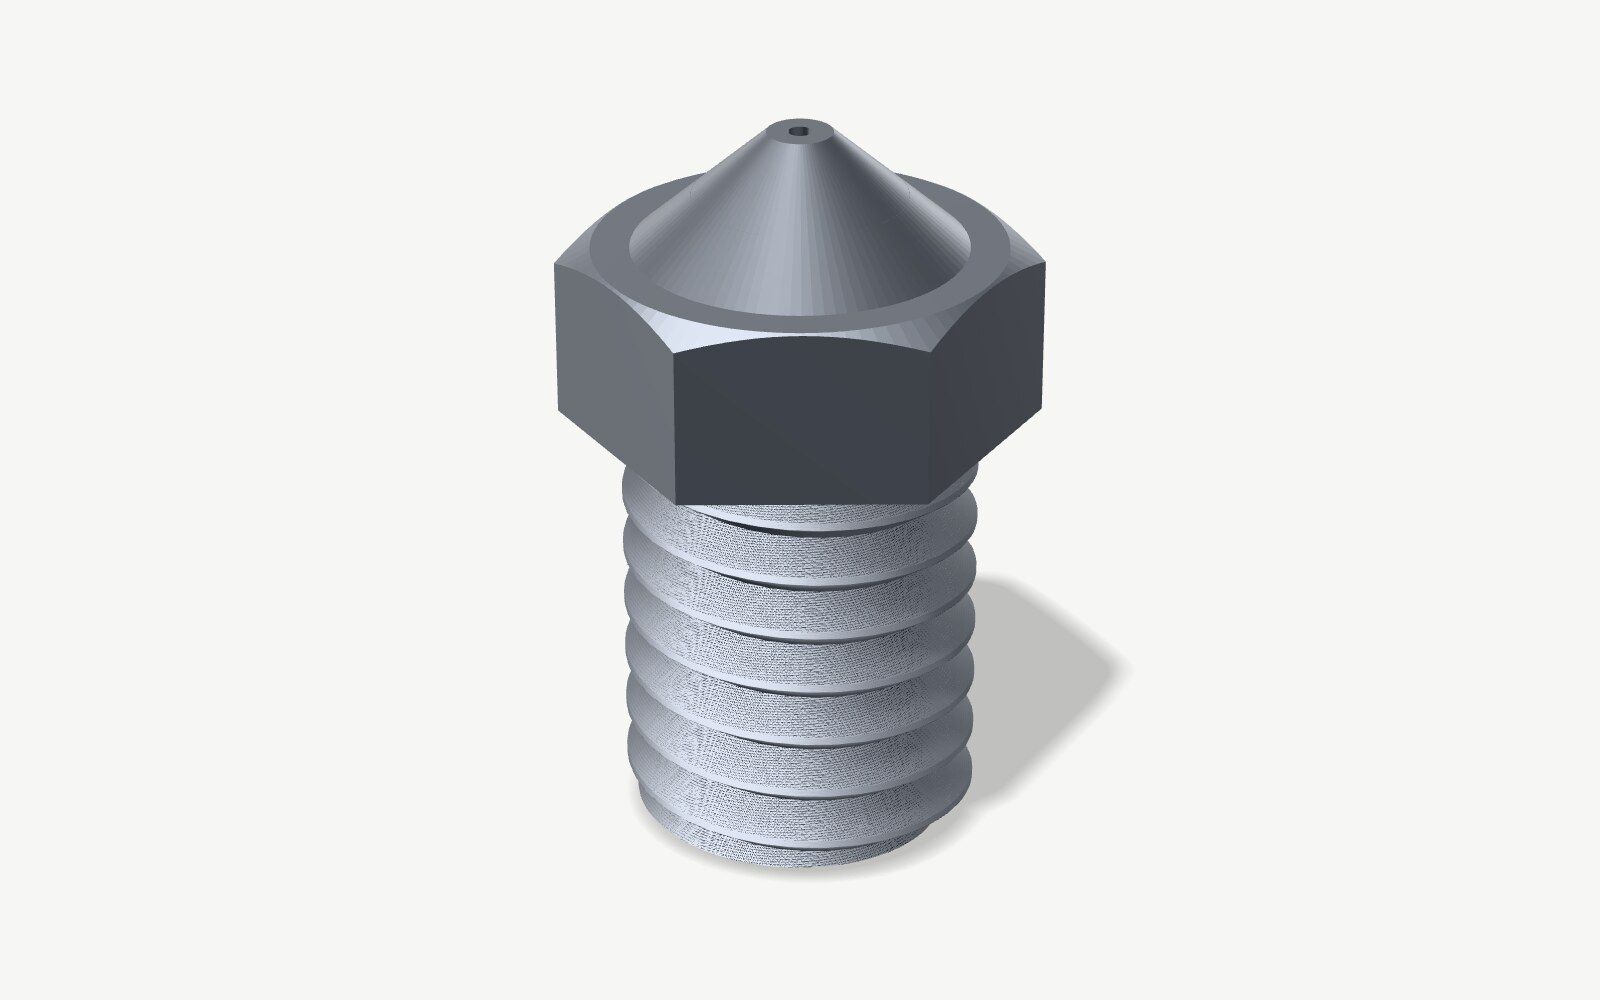
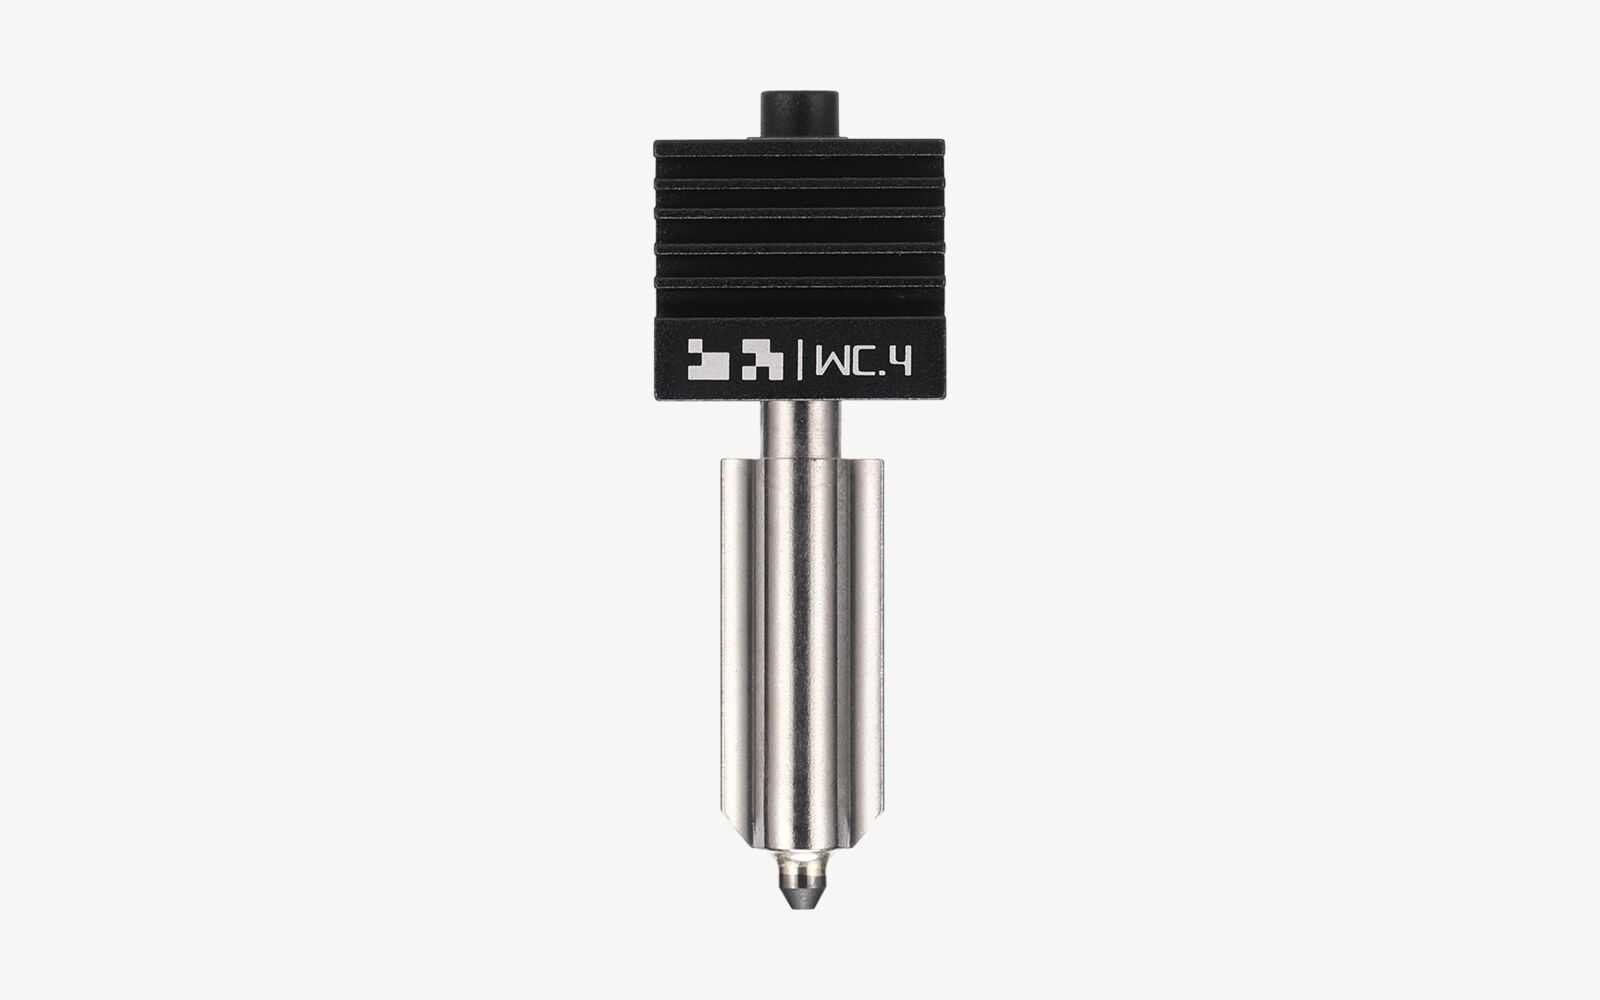
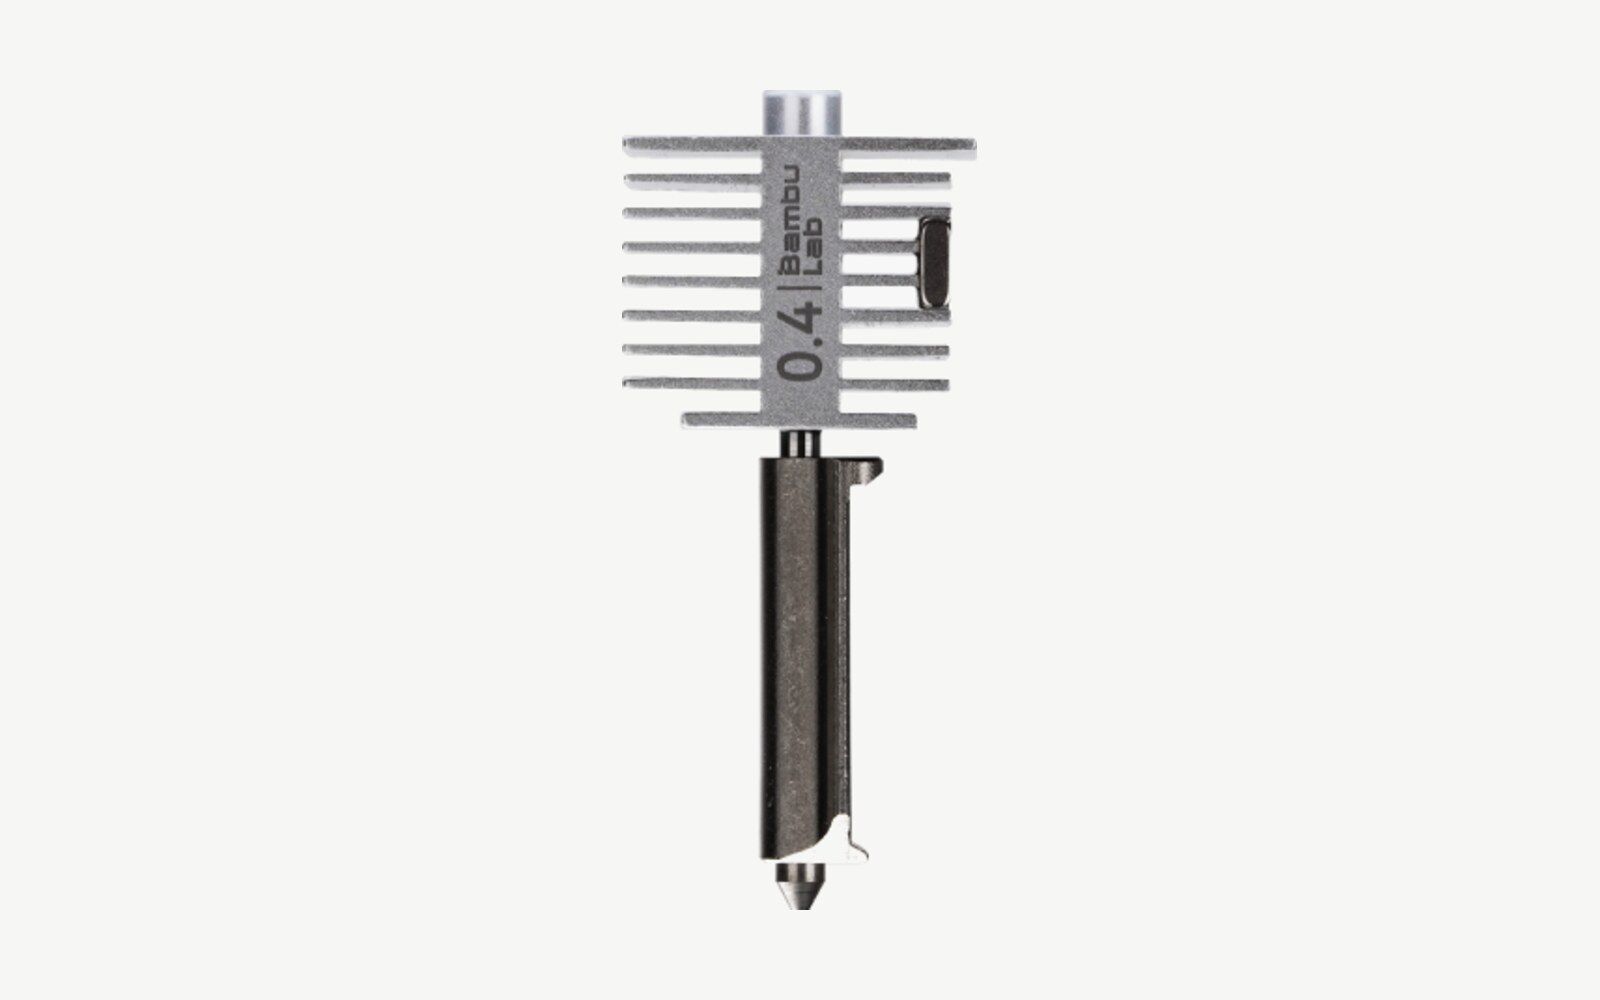
Volframkarbid
Hårdmetall: korn av volframkarbid som hålls samman av kobolt
48 $ till 60 $ för ett munstycke på 0,4 mm
Passar till: Kol- och glasfiberfilament på Bambu Labs skrivare H2 och P2S
Fördelar
- HRA 90, mot 74 för Bambus härdade stål
- Leder värme tre gånger så bra som härdat stål
Nackdelar
- 48 till 60 $ för ett munstycke
- Bambus 50 % längre livslängd saknar publicerat test
- Bara till Bambu Labs H2D, H2S, P2S och X2D
Data: Bambu Lab · Bild: vår egen modell, renderad
Data: Bambu Lab · Foto: Bambu Lab
Data: Bambu Lab
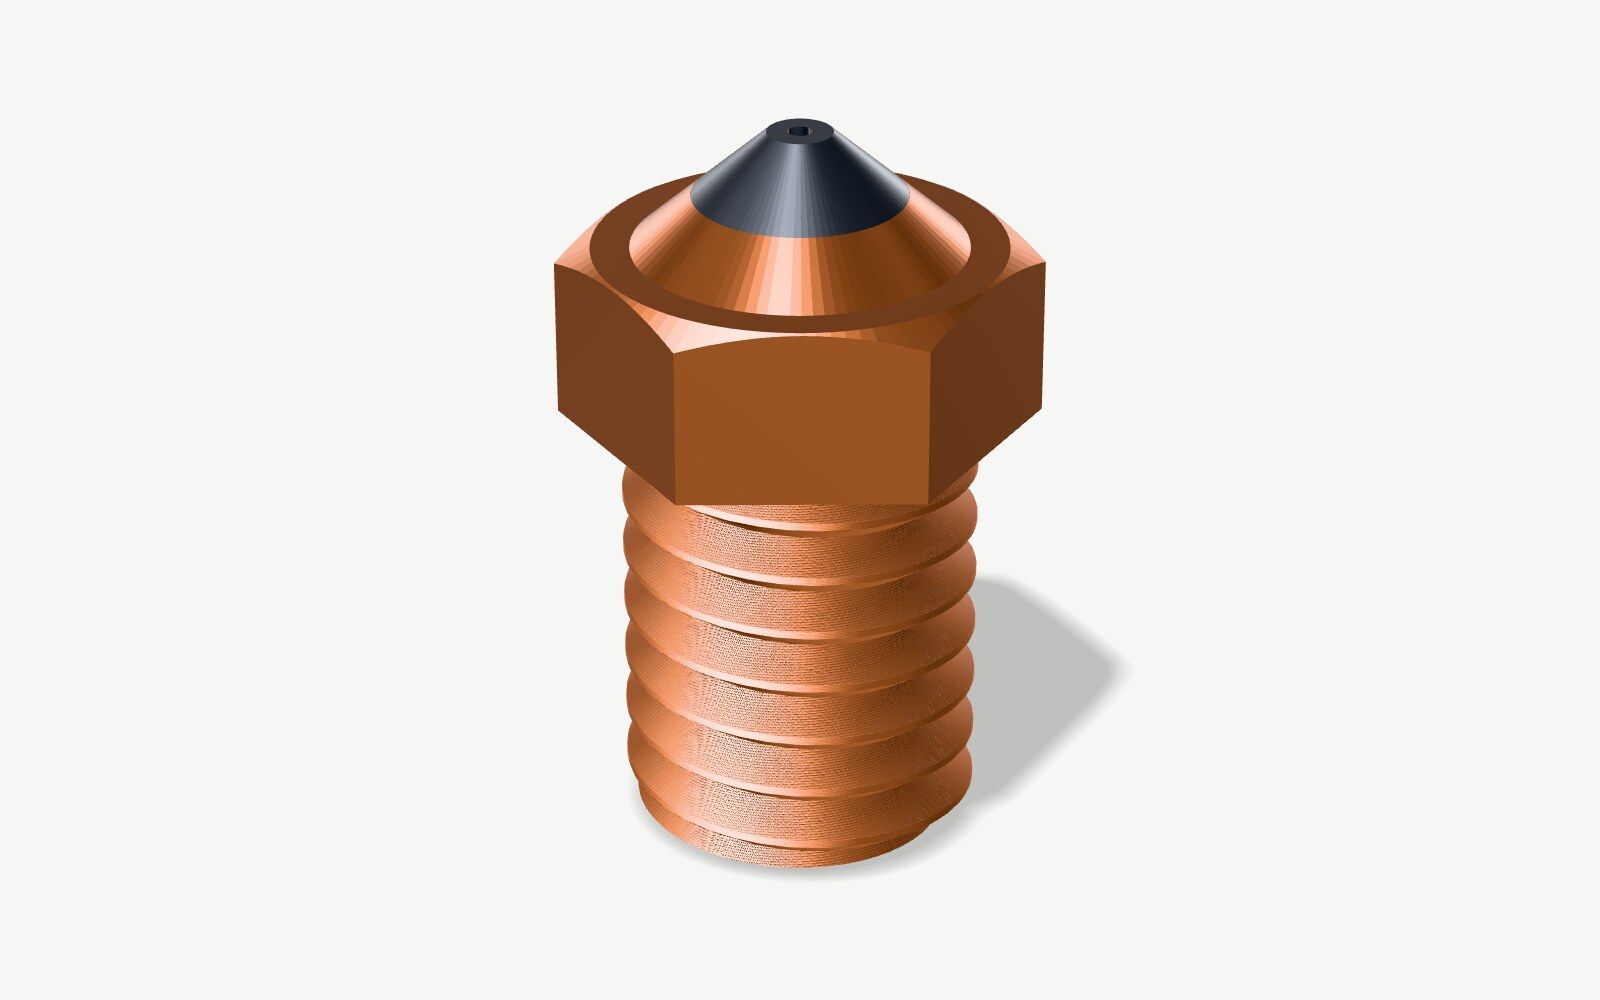
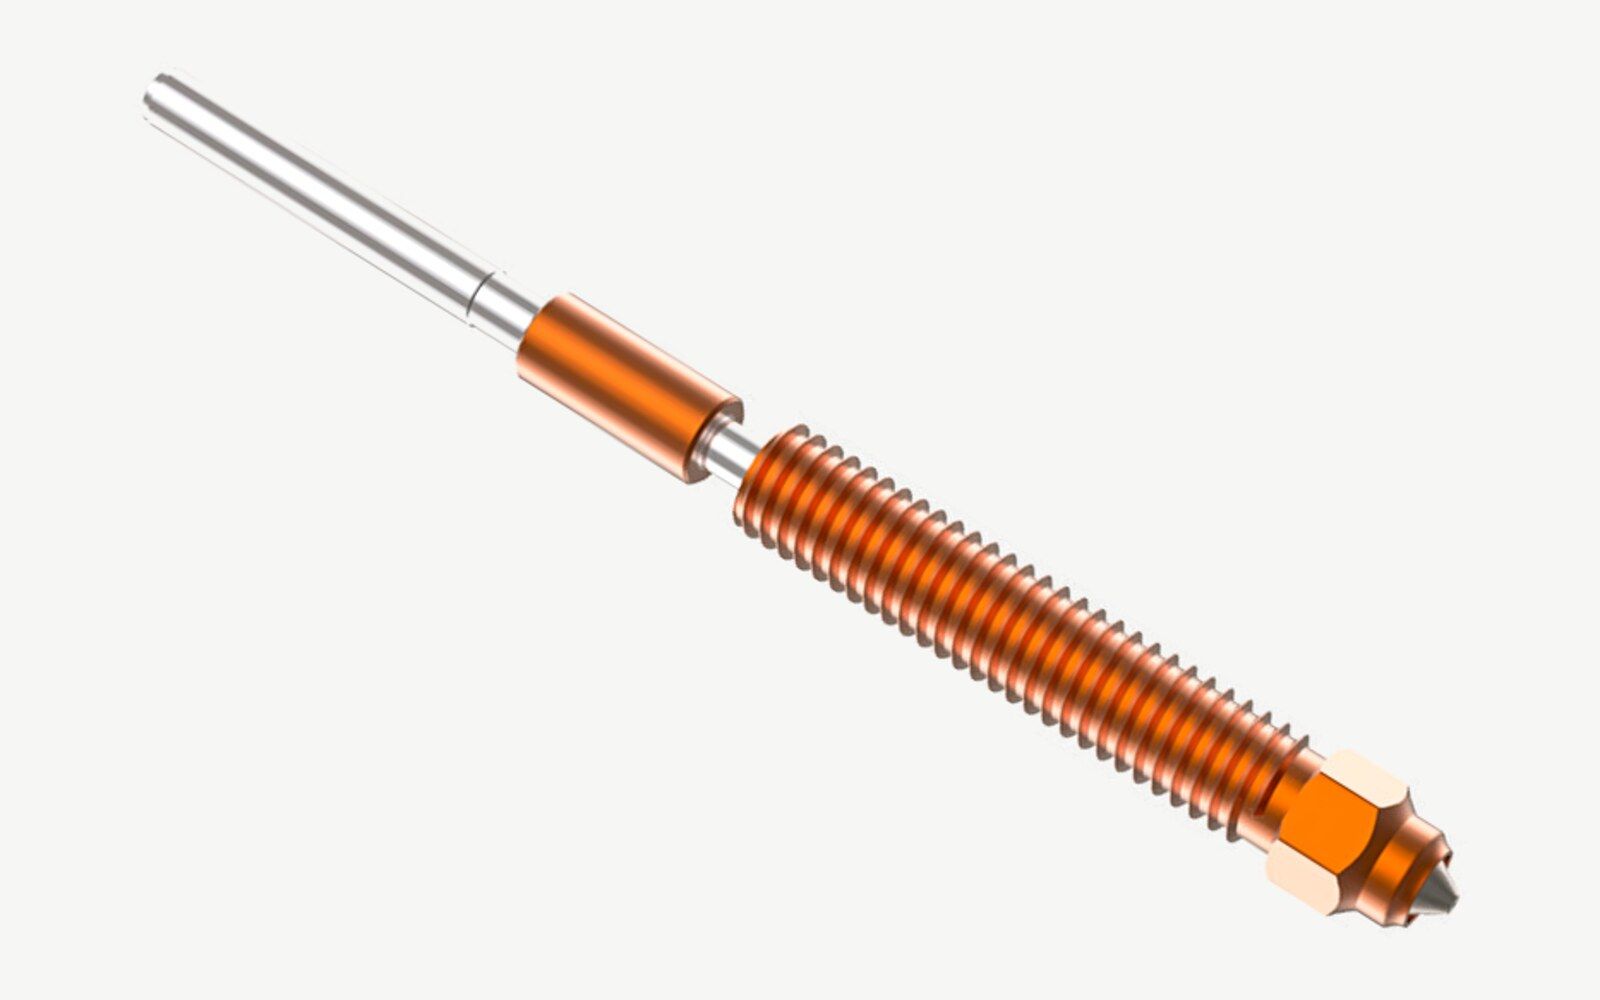
Koppar med hård spets
En kropp av kopparlegering med en insats av härdat stål där plasten kommer ut
11 $ till 68 $ för ett munstycke på 0,4 mm
Passar till: Både slipande och vanligt filament, vid mässingstemperaturer
Fördelar
- Värmer plasten ungefär lika bra som mässing
- Härdat stål där plasten gnider
- 500 °C i E3D:s ObXidian 500
Nackdelar
- Upp till tio gånger dyrare än mässing
- E3D varnar för att vissa fiberfilament sliter även på ObXidian
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
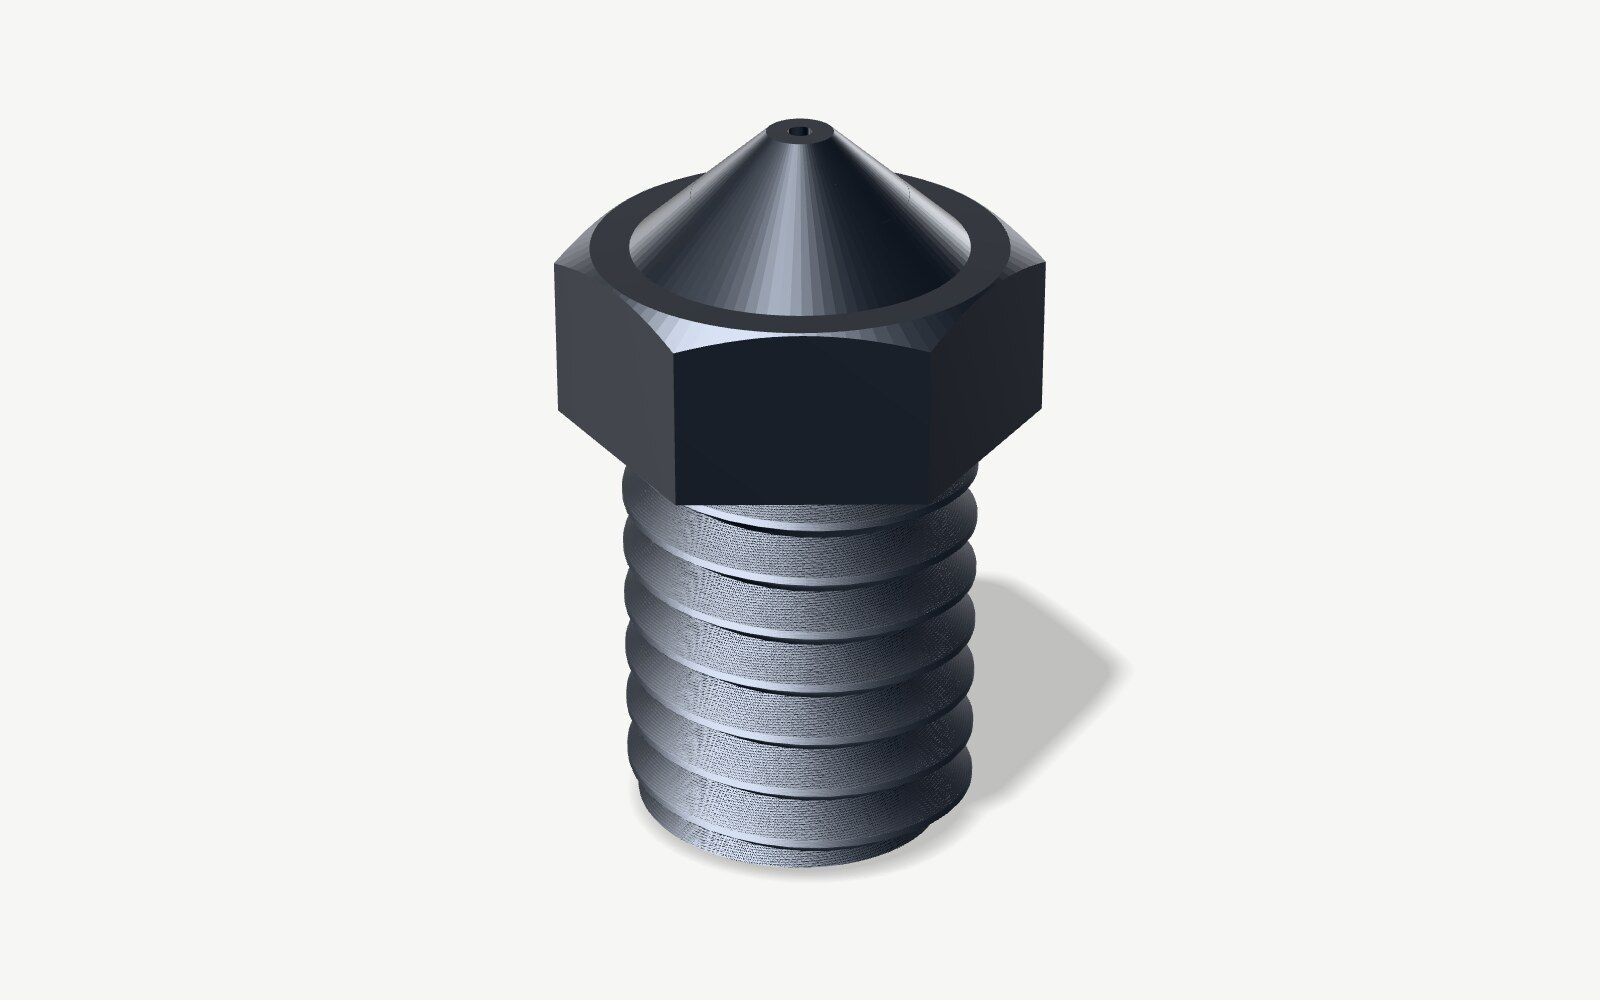
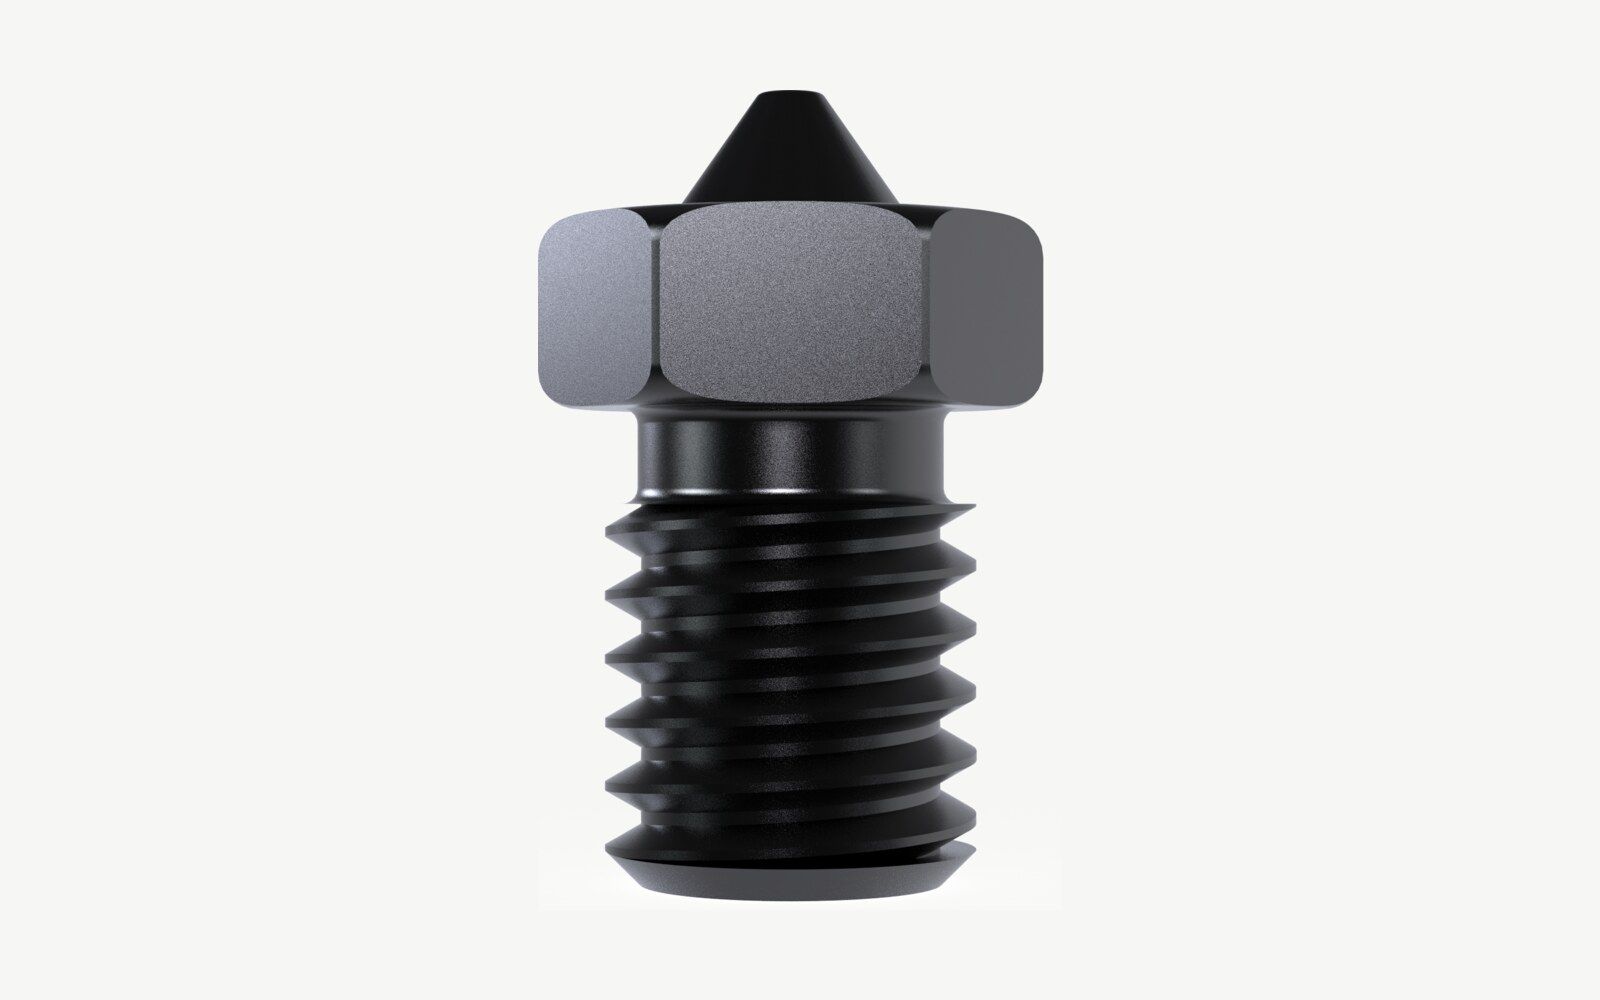
Härdat stål
Verktygsstål, härdat till ungefär 62 till 65 HRC
9 $ till 34 $ för ett munstycke på 0,4 mm
Passar till: Kol- och glasfiber, självlysande och annat slipande filament
Fördelar
- Håller för kilovis med fiberfyllt filament
- Billigt nog att ha ett i reserv
Nackdelar
- Behöver 5 till 10 °C mer än mässing
- Mjuknar över 350 °C, men belagda som E3D:s Nozzle X klarar 500 °C
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
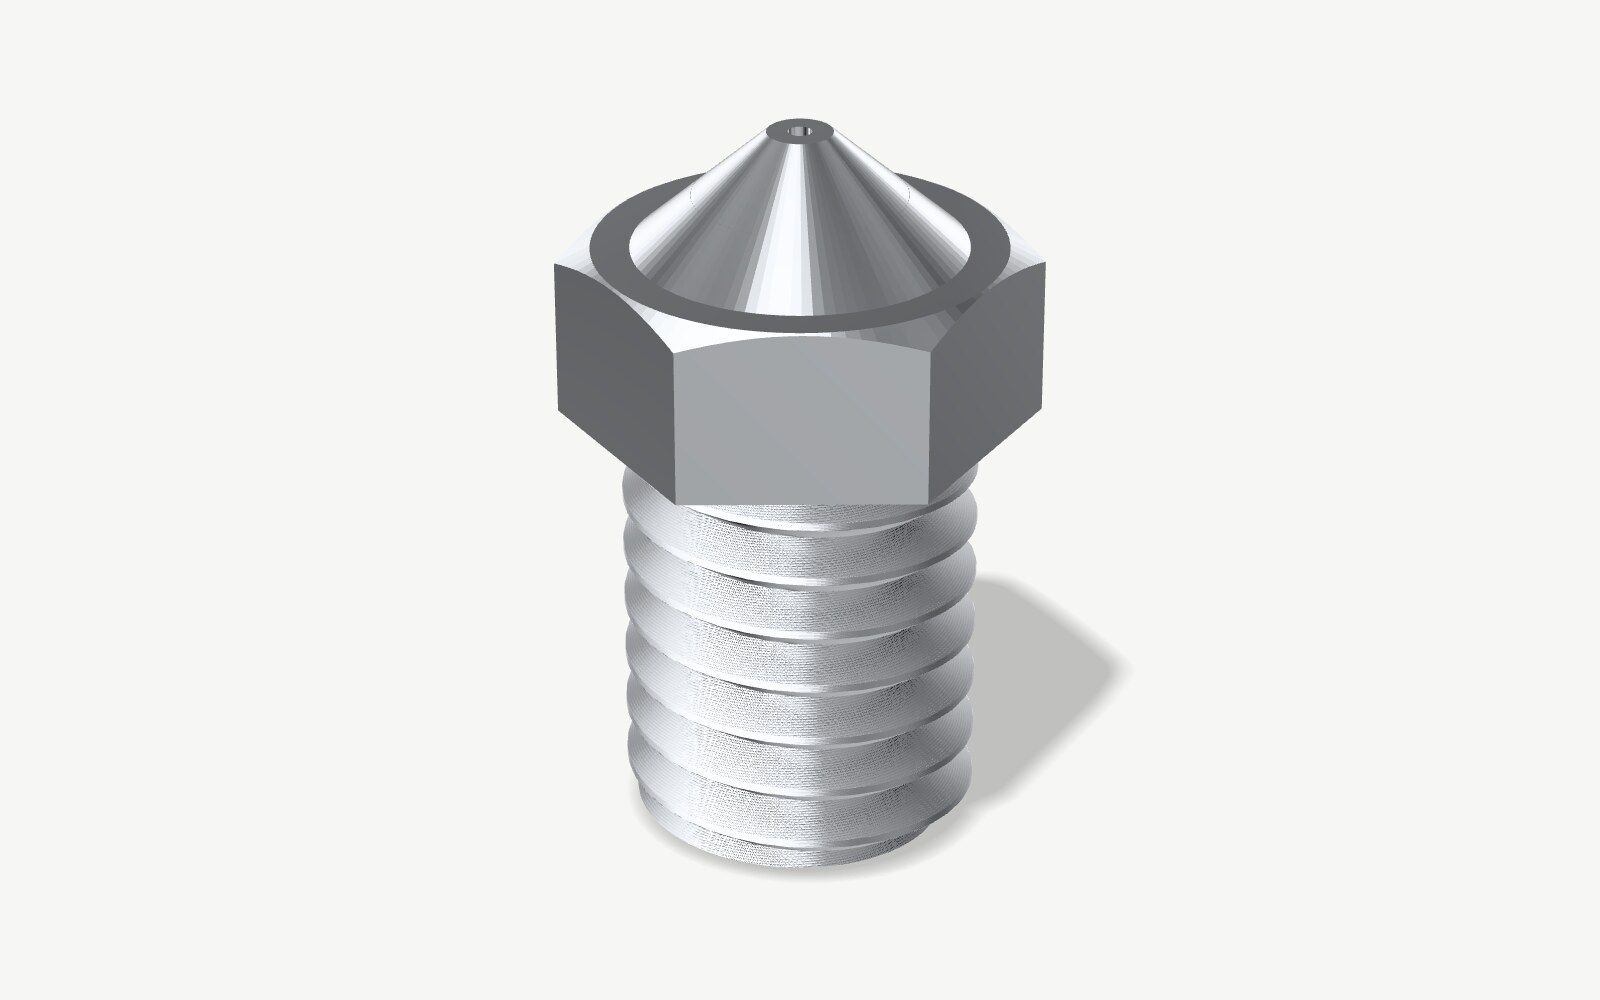
Rostfritt stål
Stål med krom i, så att det inte rostar
10 $ till 15 $ för ett munstycke på 0,4 mm
Passar till: Vanligt filament, och detaljer som kommer i kontakt med mat
Fördelar
- Inget bly, så det passar detaljer som kommer i kontakt med mat
- Klarar 500 °C
Nackdelar
- Leder värme sämst av alla, en åttondel så bra som mässing
- Slits ungefär 30 % så fort som mässing, enligt E3D
- Hålet vidgades efter 10 timmar med PETG-CF, enligt Bambu Lab
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
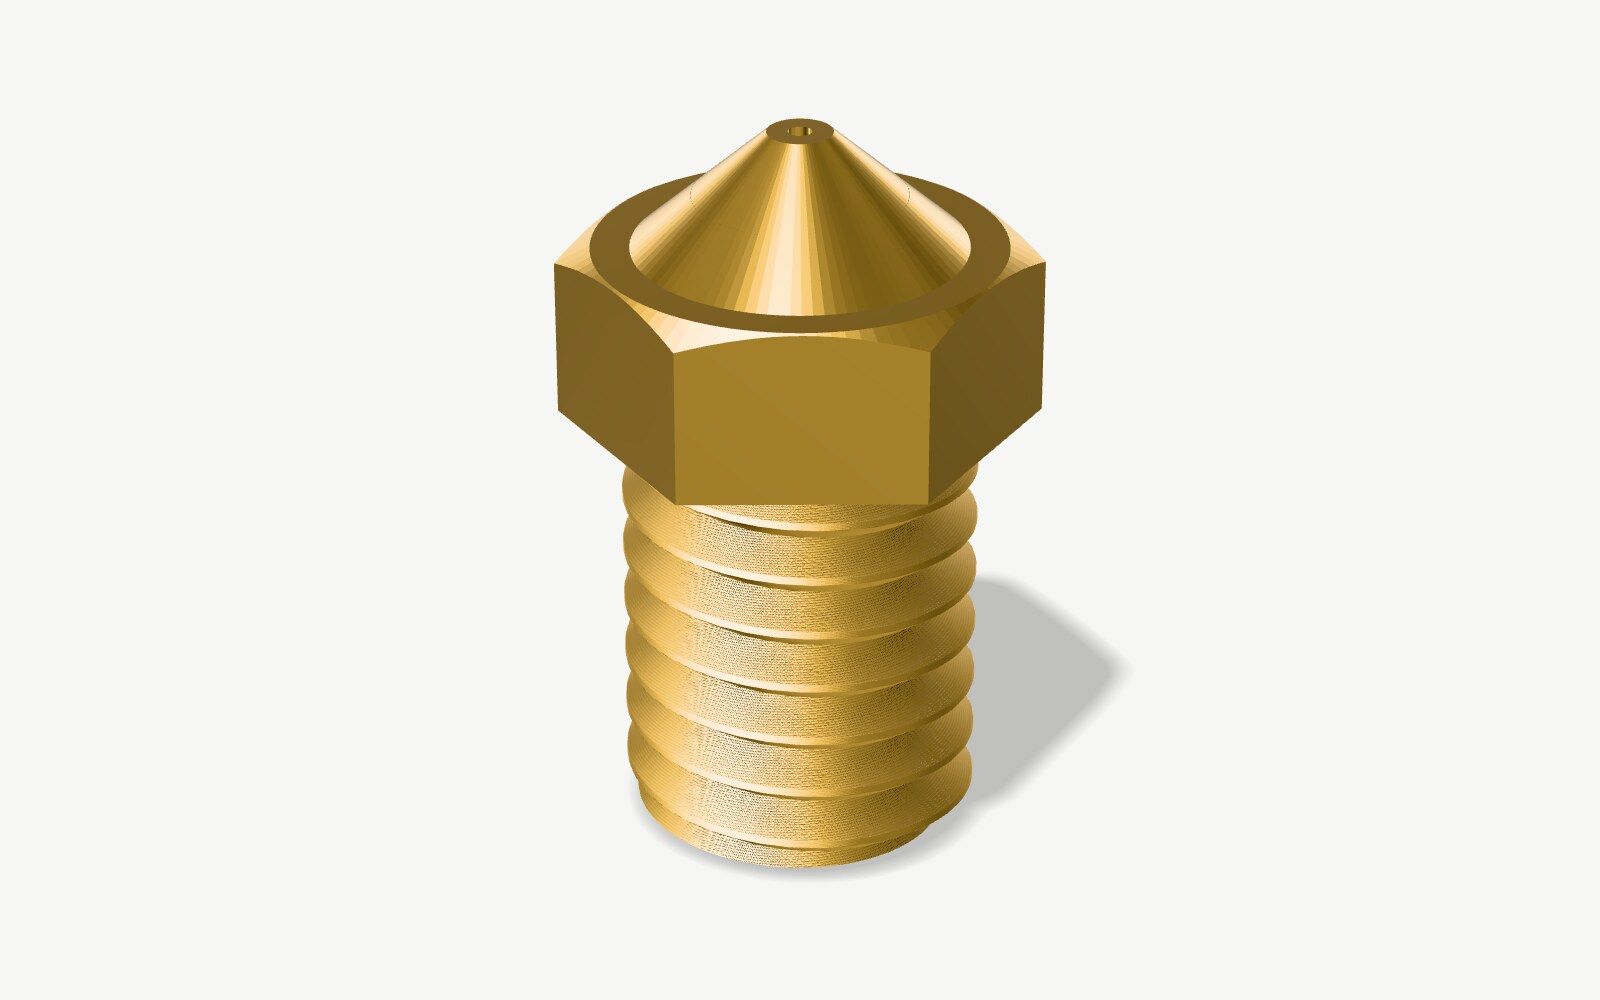
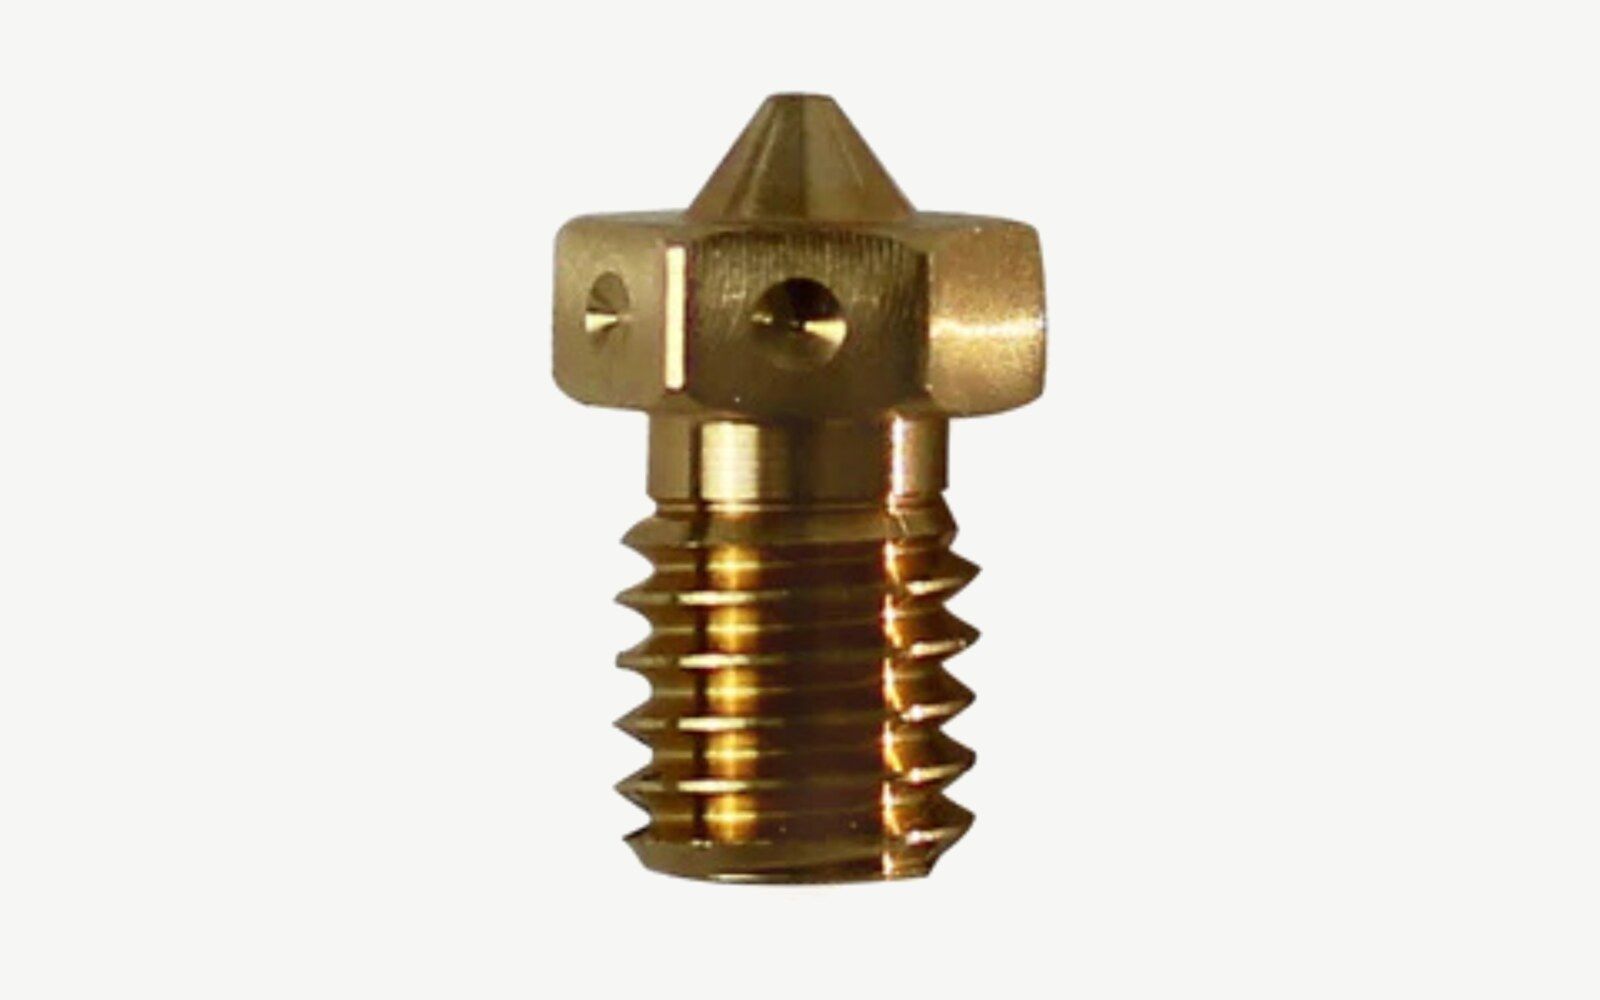
Mässing
Koppar och zink, oftast med lite bly
0,62 $ till 12 $ för ett munstycke på 0,4 mm
Passar till: PLA, PETG, ABS, ASA och TPU
Fördelar
- Det skrivare levereras med, och det slicerprofiler utgår från
- Leder värme fyra gånger så bra som härdat stål
- 24 för 14,99 $ från Creality, eller 5 till 12 $ för ett märkesmunstycke
Nackdelar
- Slipande filament sliter ut det inom en spole
- Klarar 300 °C, och det mesta mässing innehåller lite bly
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
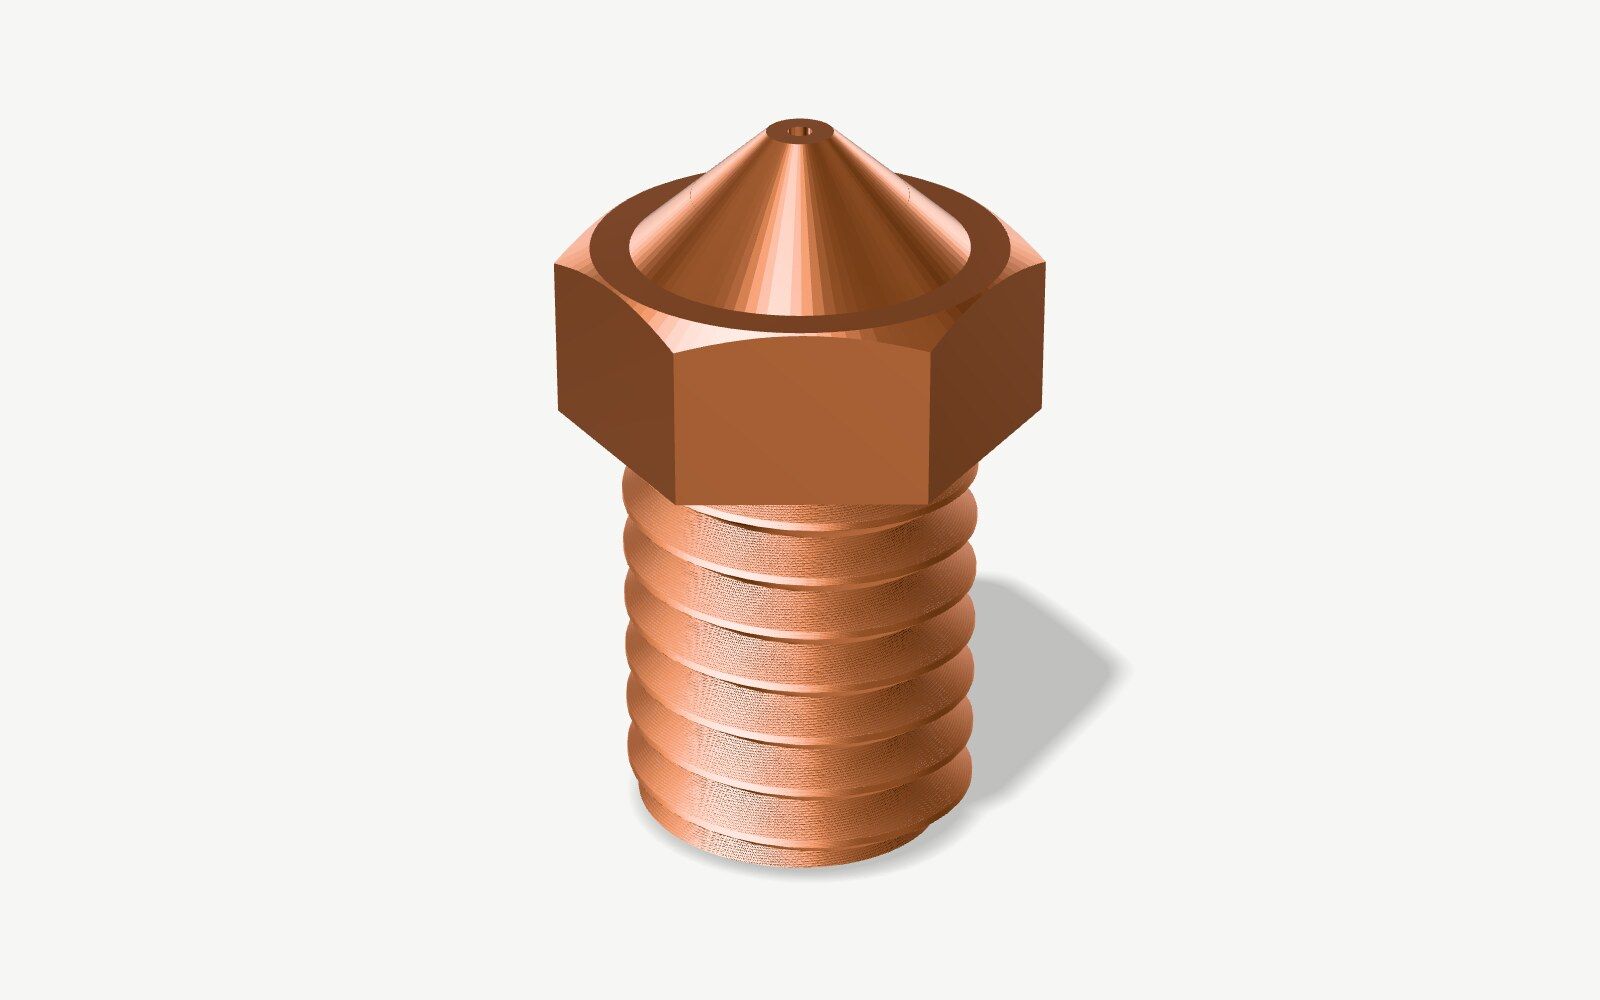
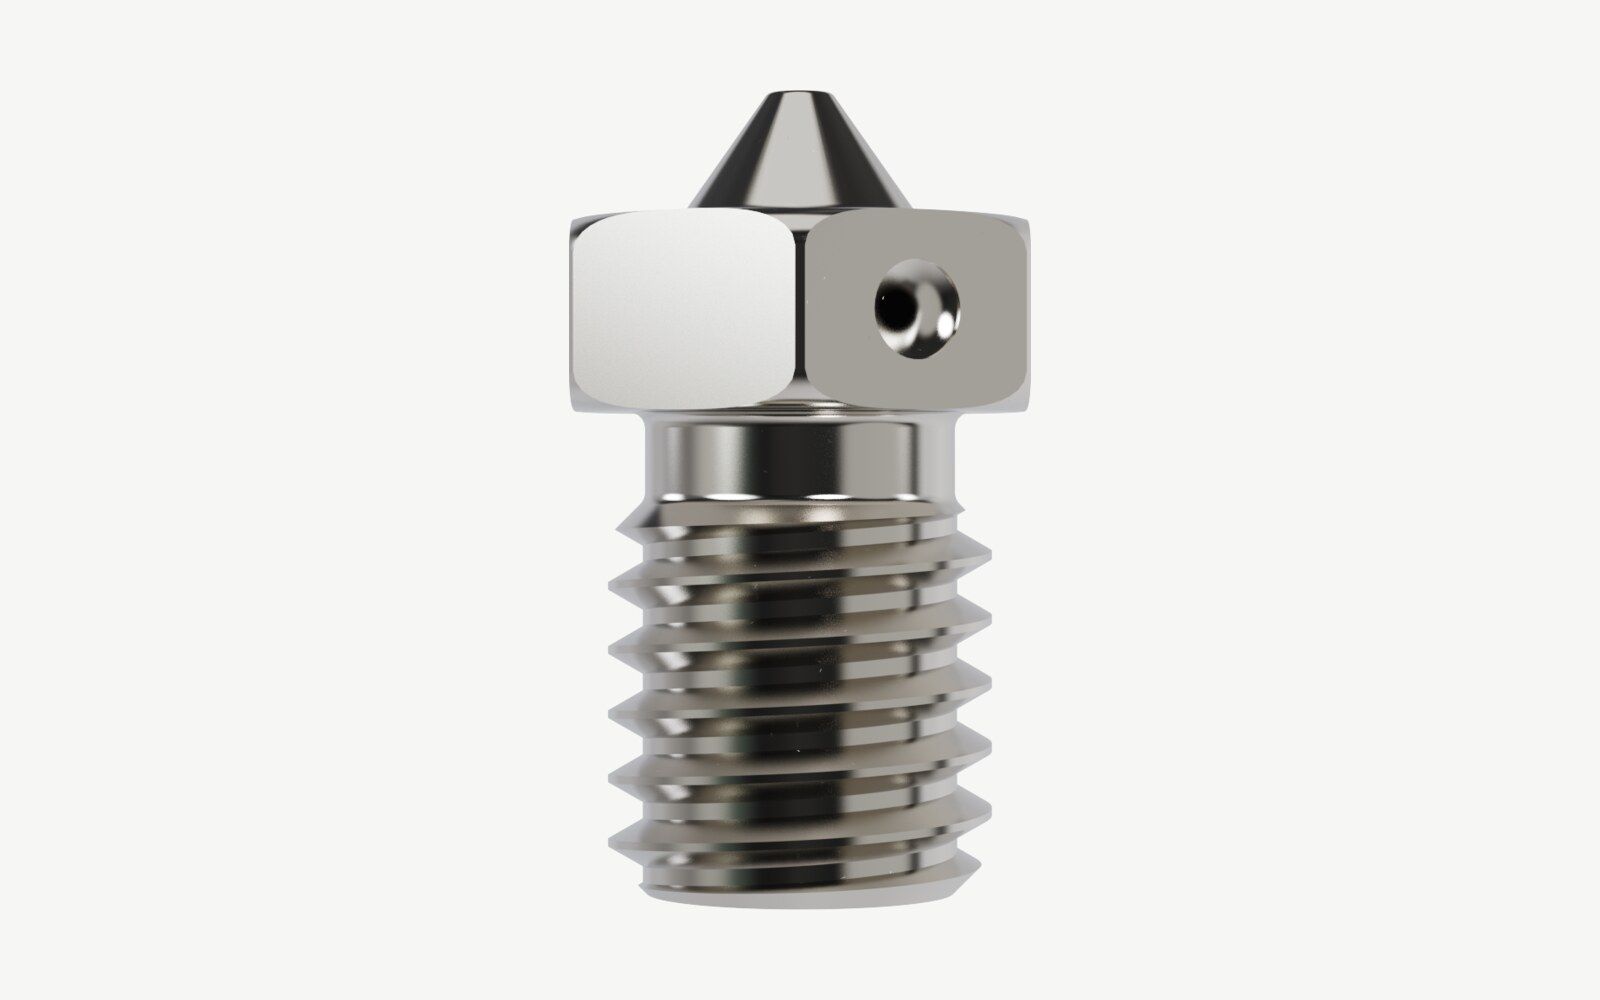
Förnicklad koppar
Koppar med en tunn förnickling
8 $ till 13 $ för ett munstycke på 0,4 mm
Passar till: Vanligt filament som skrivs ut över 300 °C, som PEI
Fördelar
- Leder värme bäst av alla metaller här
- Klarar 500 °C
Nackdelar
- Inte för något slipande filament
- Mjukare än mässing, så det får lättare bucklor och repor
Data: E3D · Bild: vår egen modell, renderad
Data: E3D
Varför härdat stål behöver ett varmare munstycke
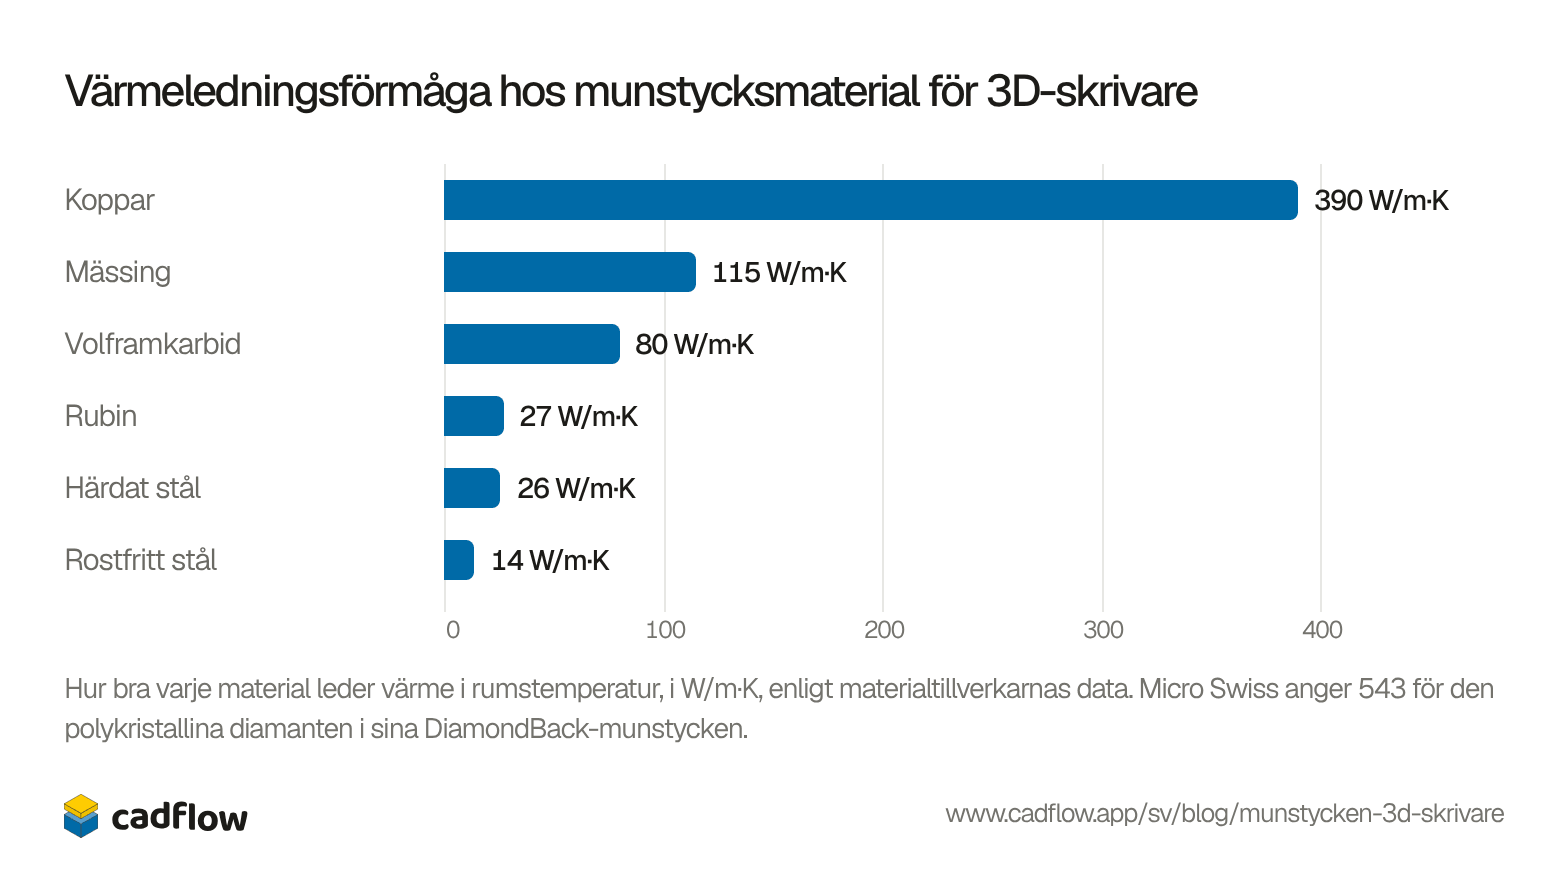
Härdat stål leder värme ungefär en fjärdedel så bra som mässing, och rostfritt stål ungefär en åttondel så bra. Mindre värme når plasten på vägen, så Prusa skriver ut 5 °C varmare med ett munstycke i härdat stål, och E3D ungefär 10 °C varmare med sitt belagda Nozzle X. E3D säger att dess ObXidian, en kopparkropp med en insats av härdat stål, inte kräver någon ändring jämfört med mässing.
Visa som tabell
| Material | Leder värme |
|---|---|
| Koppar | 390 W/m·K |
| Mässing | 115 W/m·K |
| Volframkarbid | 80 W/m·K |
| Rubin | 27 W/m·K |
| Härdat stål | 26 W/m·K |
| Rostfritt stål | 14 W/m·K |
Hur snabbt slipande filament sliter på ett munstycke
Fibrerna i kolfiber- och glasfiberfilament är hårdare än mässing, och det är även pigmentet som får filament att lysa i mörker. De slipar munstycket när de passerar. E3D körde 250 g av colorFabbs XT-CF20, ett kolfiberfilament, genom ett nytt munstycke av mässing på 0,4 mm, och munstycket kom ut med en kupolformad spets och ett hål som var större och inte längre runt. Ett munstycke i härdat stål visade inget slitage efter 2,5 kg kolfiber- och glasfiberfilament.
CNC Kitchen fann att hålet inte är det första som ger med sig. Efter 360 g av samma XT-CF20 genom ett billigt mässingsmunstycke hade hålet knappt vuxit, men spetsen hade slitits kortare. Ett kortare munstycke sitter högre över bädden, så det första tecknet på slitage är ett första lager som skrivs ut för högt, följt av att det drar trådar och blir hål i utskriften. Olssons egna testfoton visar samma sak, mätt på spetsen:
| Munstycke | Utskrivet kolfiberfilament | Bortsliten spets |
|---|---|---|
| Mässing | 0,3 kg | 0,5 mm |
| Rostfritt stål | 1 kg | 0,5 mm |
| Härdat stål | 4 kg | 0,18 mm |
| Rubinspets | Mer än 8 kg | Inget synligt |
Olsson säljer rubinmunstycket, så läs den sista raden som tillverkarens eget resultat. Ingen har ännu publicerat ett liknande test för volframkarbid eller diamant.
Självlysande filament skiljer sig mer än man kan tro. CNC Kitchen skrev ut 100 g av vart och ett av fyra märken genom munstycken av mässing, med en tät infill som gnider spetsen vid varje passage. colorFabbs glowFill tog nästan en halv millimeter av spetsen, Tronxys 0,18 mm och Amolens glittrande gröna 0,1 mm, medan dasFilaments knappt lämnade något att mäta.
När det första lagret börjar bli tunt eller för högt och linjerna blir ojämna, ta ut munstycket och titta på det. Ett slitet munstycke har en spets som rundats till en kupol, och ofta ett hål som är större eller ovalt, som E3D:s uppkapade munstycke hade. Det är billigare att byta ett mässingsmunstycke än att jaga problemet i slicern.
Inskruvade munstycken och snabbyte
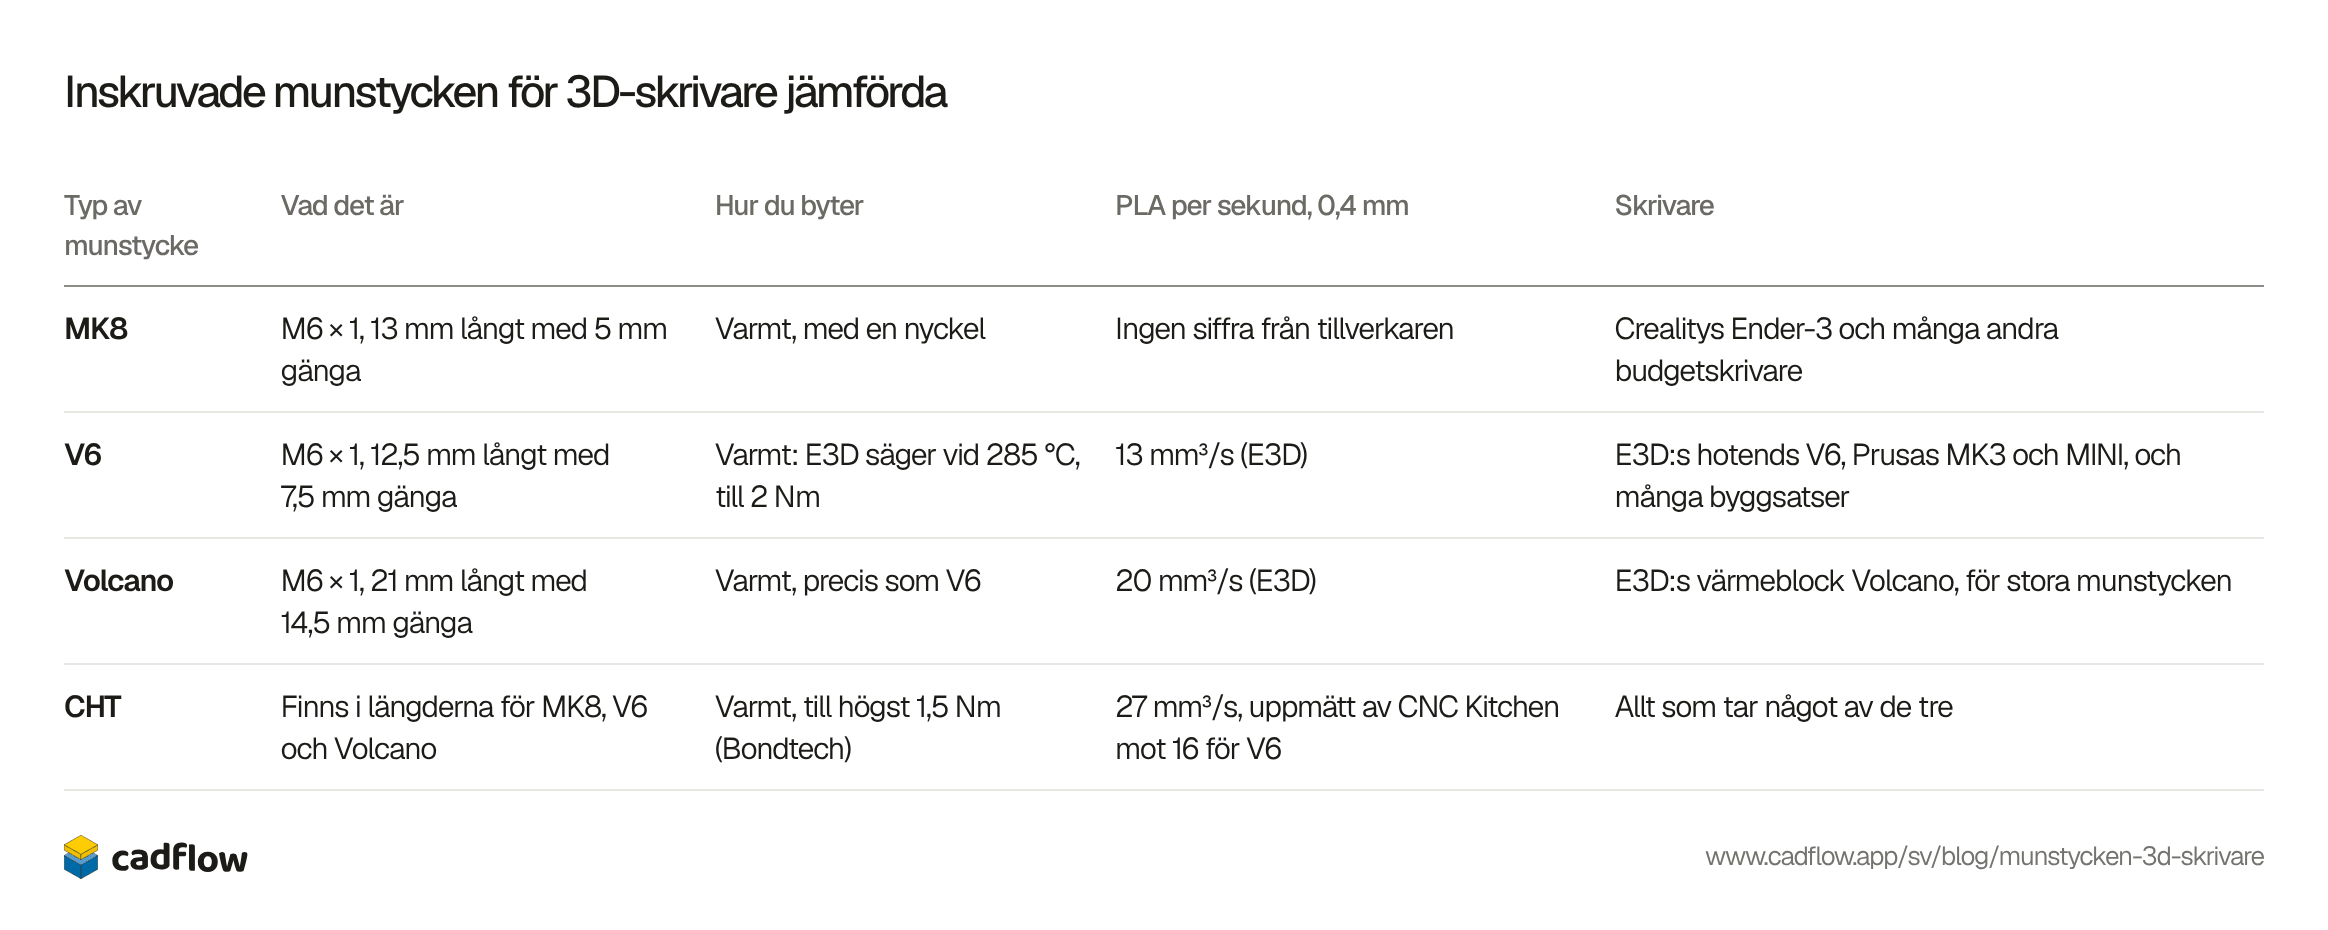
Äldre och billigare skrivare tar ett munstycke som skruvas in i värmeblocket. De flesta är M6 × 1, men de är inte lika långa, så ett munstycke passar bara den hotend det är gjort för: ett MK8-munstycke är 13 mm långt med 5 mm gänga, ett V6-munstycke 12,5 mm med 7,5 mm. Inskruvade munstycken dras åt varma. E3D värmer hotenden till 285 °C och drar åt till 2 Nm, och Bondtech säger högst 1,5 Nm för sitt CHT.
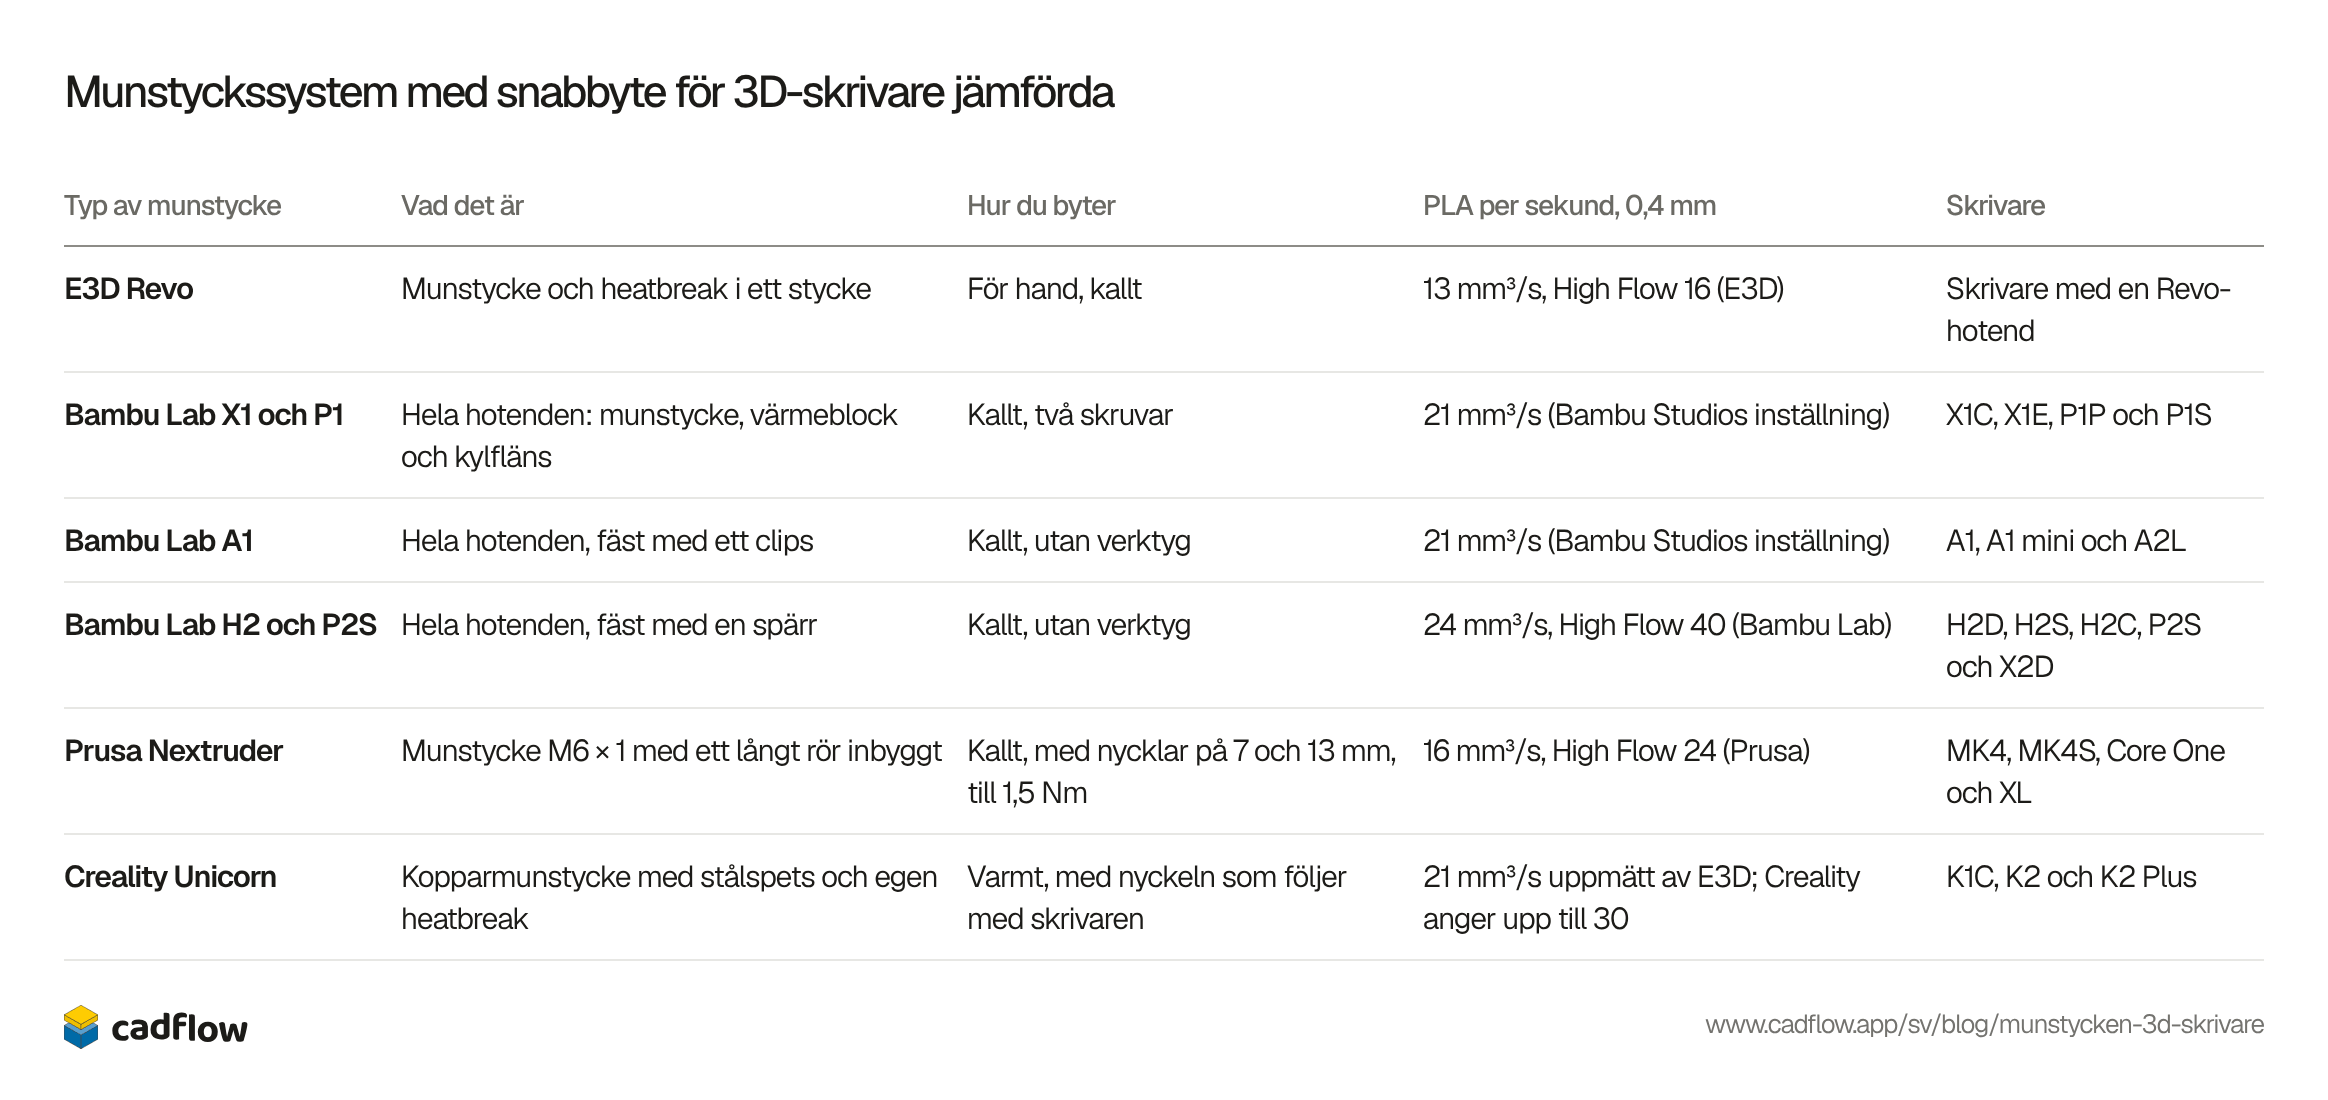
På nyare skrivare byter du oftast munstycket tillsammans med dess heatbreak, eller hela hotenden, kallt och utan verktyg. Flödeskolumnen blandar tillverkarnas siffror, slicerinställningar och mätningar, så varje ruta säger vems siffra det är.
| Typ av munstycke | Vad det är | Hur du byter | PLA per sekund, 0,4 mm | Skrivare |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm långt med 5 mm gänga | Varmt, med en nyckel | Ingen siffra från tillverkaren | Crealitys Ender-3 och många andra budgetskrivare |
| V6 | M6 × 1, 12,5 mm långt med 7,5 mm gänga | Varmt: E3D säger vid 285 °C, till 2 Nm | 13 mm³/s (E3D) | E3D:s hotends V6, Prusas MK3 och MINI, och många byggsatser |
| Volcano | M6 × 1, 21 mm långt med 14,5 mm gänga | Varmt, precis som V6 | 20 mm³/s (E3D) | E3D:s värmeblock Volcano, för stora munstycken |
| CHT | Finns i längderna för MK8, V6 och Volcano | Varmt, till högst 1,5 Nm (Bondtech) | 27 mm³/s, uppmätt av CNC Kitchen mot 16 för V6 | Allt som tar något av de tre |
| Typ av munstycke | Vad det är | Hur du byter | PLA per sekund, 0,4 mm | Skrivare |
|---|---|---|---|---|
| E3D Revo | Munstycke och heatbreak i ett stycke | För hand, kallt | 13 mm³/s, High Flow 16 (E3D) | Skrivare med en Revo-hotend |
| Bambu Lab X1 och P1 | Hela hotenden: munstycke, värmeblock och kylfläns | Kallt, två skruvar | 21 mm³/s (Bambu Studios inställning) | X1C, X1E, P1P och P1S |
| Bambu Lab A1 | Hela hotenden, fäst med ett clips | Kallt, utan verktyg | 21 mm³/s (Bambu Studios inställning) | A1, A1 mini och A2L |
| Bambu Lab H2 och P2S | Hela hotenden, fäst med en spärr | Kallt, utan verktyg | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S och X2D |
| Prusa Nextruder | Munstycke M6 × 1 med ett långt rör inbyggt | Kallt, med nycklar på 7 och 13 mm, till 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One och XL |
| Creality Unicorn | Kopparmunstycke med stålspets och egen heatbreak | Varmt, med nyckeln som följer med skrivaren | 21 mm³/s uppmätt av E3D; Creality anger upp till 30 | K1C, K2 och K2 Plus |
Vilka munstycken vi skulle ha i lådan
Ha ett reservmunstycke på 0,4 mm, likadant som det din skrivare levererades med. Enligt oss är ett munstycke på 0,6 mm i härdat stål det som är värt att lägga till: Prusa kallar 0,6 det första extra munstycket att köpa, och Bambu Lab föreslår ett munstycke på 0,6 mm i härdat stål för kol- och glasfiberfilament, så ett och samma munstycke klarar både stora detaljer och fiberfyllt filament. Ett munstycke på 0,2 eller 0,25 mm är bara värt det om du skriver ut miniatyrer eller liten text, och till de utskrifterna behöver du mycket tålamod.
Om CadFlow
Vi gör CadFlow, ett 3D-program för saker du bygger, som spelar upp bygget som en steg-för-steg-video som vem som helst kan följa. Det är inte släppt än. Vill du prova det kan du ställa dig på väntelistan.
Vanliga frågor
Vilken storlek på munstycket har min skrivare?
Nästan säkert 0,4 mm. Det är det munstycke Prusa, Bambu Lab och de flesta andra tillverkare monterar som standard, och det är vad slicerprofilerna utgår från.
Kan jag skriva ut PLA med ett munstycke i härdat stål?
Ja. Skriv ut ungefär 5 till 10 °C varmare än med mässing, eftersom härdat stål leder värme sämre. Bambu Labs hotends på 0,4 till 0,8 mm för skrivarna X1, P1 och H2 är av härdat stål, och de skriver ut PLA varje dag.
Kan jag skriva ut kolfiberfilament genom ett munstycke på 0,2 mm?
Nej. Bambu Lab säger att fibrerna ofta är längre än 0,2 mm och snabbt sätter igen det, och dess munstycke på 0,2 mm är av rostfritt stål, som också slits. Använd ett munstycke i härdat stål på 0,4 mm eller, hellre, 0,6 mm.
Hur ofta ska jag byta munstycke?
Det beror på filamentet, inte på tiden. Med kolfiberfilament var mässingsmunstyckena slitna efter 250 till 360 g i E3D:s och CNC Kitchens tester. Byt när det första lagret börjar skrivas ut för högt eller för tunt, eller när spetsen ser rundad ut.
Är ett munstycke av mässing livsmedelssäkert?
E3D säger att mässing innehåller lite bly, och gör munstycken av rostfritt stål för livsmedels- och medicinskt bruk. Den utskrivna detaljen spelar lika stor roll som munstycket: vår artikel om filament tar upp vad Polymaker och Prusament säger om livsmedelssäkra utskrifter.
Vad är skillnaden mellan MK8- och V6-munstycken?
Båda skruvas in med gängan M6 × 1, men ett MK8-munstycke är 13 mm långt med 5 mm gänga och ett V6-munstycke 12,5 mm med 7,5 mm, så vart och ett passar bara sin egen hotend. MK10-munstycken har M7-gänga och passar ingen av dem.
Var kommer siffrorna ifrån?
Vi läste dem den 8 november 2026. Storlekar: Bambu Labs guide om munstycken och FAQ om 0,2 mm, Prusas munstyckstyper och dess inlägg om munstycksstorlekar. Flöde: E3D:s tabeller för V6 och Volcano, CNC Kitchens test av CHT och tråden på Bambu Labs forum om 0,8 mot 0,6 mm. Hållfasthet: CNC Kitchens test av stora munstycken. Slitage: E3D:s test, CNC Kitchens tester med kolfiber och självlysande filament, och Olssons. Material och priser: varje kort länkar till sin källa. Priserna gäller ett munstycke på 0,4 mm i tillverkarens eller en stor återförsäljares butik i USA, utan moms och till ordinarie pris, eftersom flera butiker redan hade Black Friday-rea.
Gratis verktyg till det här
Inläggets historik
- Publicerad
Läs också

Typer av 3D-skrivare jämförda: FDM, resin, SLS, MJF, PolyJet, metall

De 8 populäraste 3D-skrivarna 2027, testade på samma detalj

De 4 bästa slicerprogrammen för 3D-skrivare 2027


Teamet bakom CadFlow skriver den här bloggen. I CadFlow bygger du ditt projekt i 3D och visar hur det sätts ihop.
Se hur CadFlow fungerar