Сопла для 3D-принтера: діаметри, матеріали і яке вибрати

Майже всі принтери продаються із соплом 0,4 мм, і для більшості друків саме воно й потрібне. Змінюючи діаметр, ви міняєте деталізацію на швидкість. А від матеріалу сопла залежить, якими філаментами взагалі можна друкувати: філамент із вуглеволокном і той, що світиться в темряві, зітруть латунне сопло швидше, ніж закінчиться котушка.
Виберіть діаметр сопла
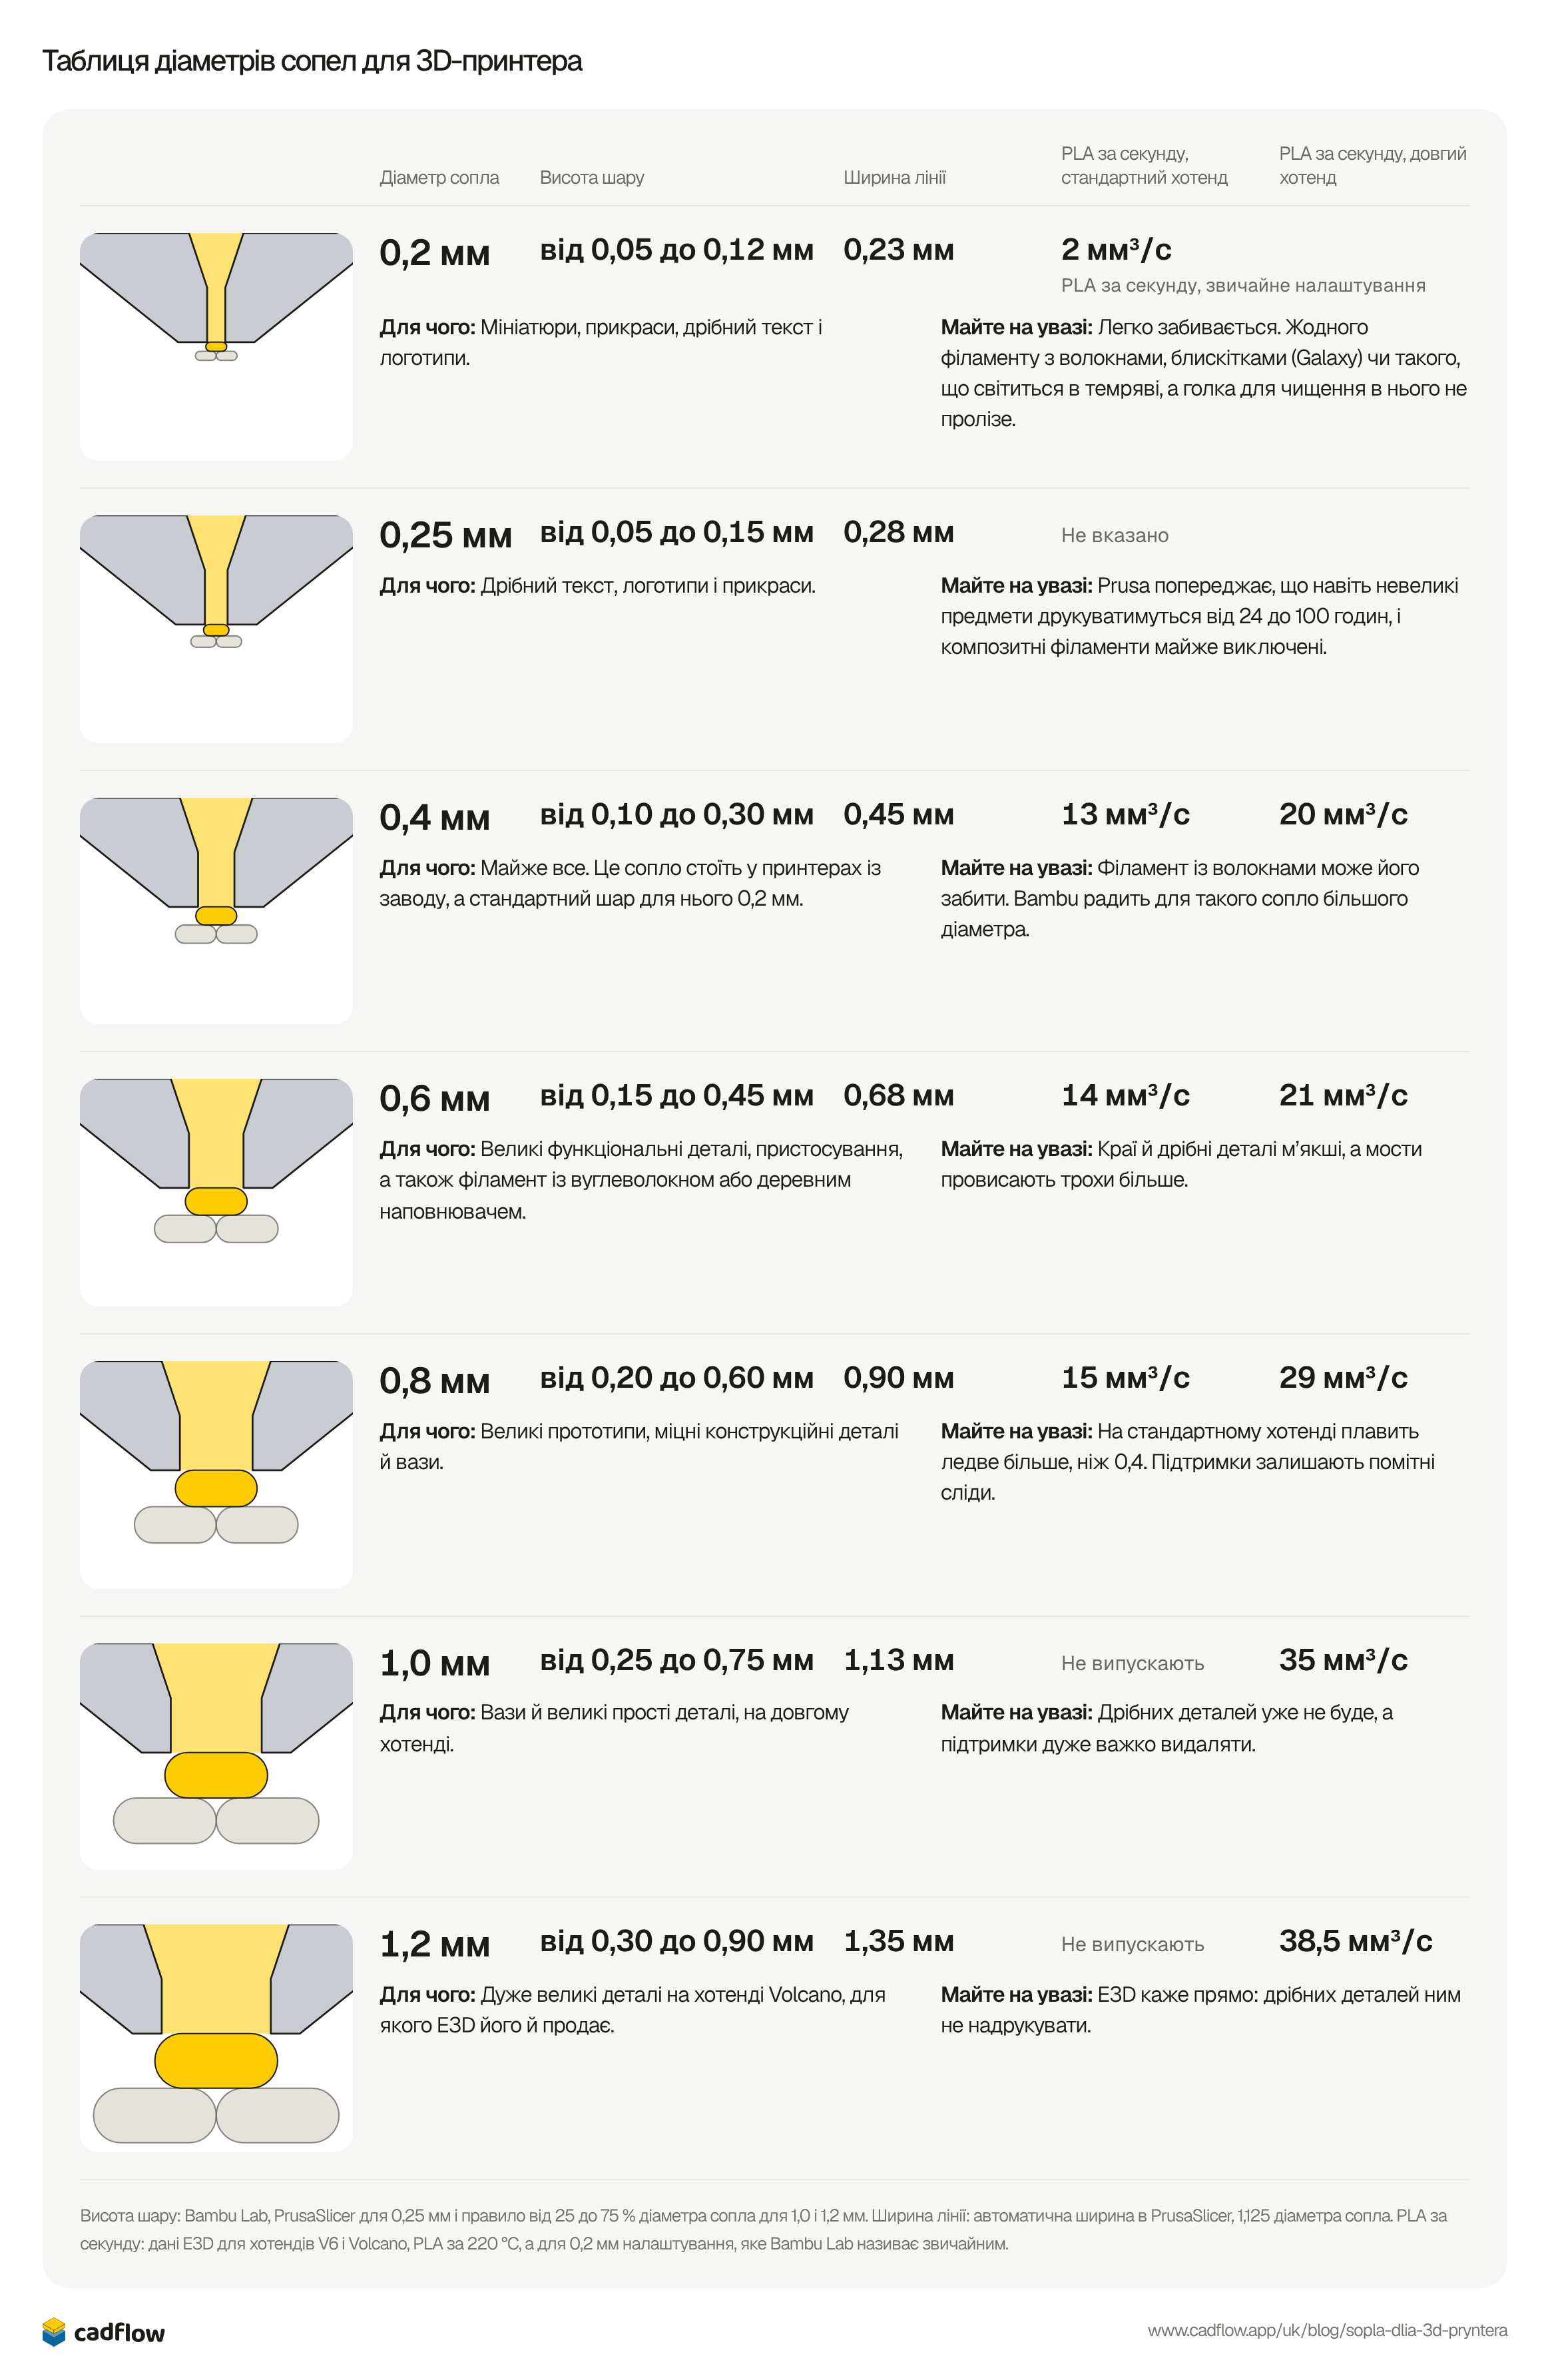
Кожен діаметр має свій діапазон висоти шару, а лінію сопло кладе трохи ширшу за свій отвір. Масштаб на малюнках один для всіх діаметрів: жовтим під кінчиком показано лінію, яка друкується зараз, поверх попереднього шару.
0,2 мм
- Висота шару
- від 0,05 до 0,12 мм
- Ширина лінії
- 0,23 мм
- PLA за секунду, звичайне налаштування
- 2 мм³/сPLA за секунду, звичайне налаштування
Для чого: Мініатюри, прикраси, дрібний текст і логотипи.
Майте на увазі: Легко забивається. Жодного філаменту з волокнами, блискітками (Galaxy) чи такого, що світиться в темряві, а голка для чищення в нього не пролізе.
0,25 мм
- Висота шару
- від 0,05 до 0,15 мм
- Ширина лінії
- 0,28 мм
- PLA за секунду
- Не вказано
Для чого: Дрібний текст, логотипи і прикраси.
Майте на увазі: Prusa попереджає, що навіть невеликі предмети друкуватимуться від 24 до 100 годин, і композитні філаменти майже виключені.
0,4 мм
- Висота шару
- від 0,10 до 0,30 мм
- Ширина лінії
- 0,45 мм
- PLA за секунду, стандартний хотенд
- 13 мм³/с
- PLA за секунду, довгий хотенд
- 20 мм³/с
Для чого: Майже все. Це сопло стоїть у принтерах із заводу, а стандартний шар для нього 0,2 мм.
Майте на увазі: Філамент із волокнами може його забити. Bambu радить для такого сопло більшого діаметра.
0,6 мм
- Висота шару
- від 0,15 до 0,45 мм
- Ширина лінії
- 0,68 мм
- PLA за секунду, стандартний хотенд
- 14 мм³/с
- PLA за секунду, довгий хотенд
- 21 мм³/с
Для чого: Великі функціональні деталі, пристосування, а також філамент із вуглеволокном або деревним наповнювачем.
Майте на увазі: Краї й дрібні деталі м’якші, а мости провисають трохи більше.
0,8 мм
- Висота шару
- від 0,20 до 0,60 мм
- Ширина лінії
- 0,90 мм
- PLA за секунду, стандартний хотенд
- 15 мм³/с
- PLA за секунду, довгий хотенд
- 29 мм³/с
Для чого: Великі прототипи, міцні конструкційні деталі й вази.
Майте на увазі: На стандартному хотенді плавить ледве більше, ніж 0,4. Підтримки залишають помітні сліди.
1,0 мм
- Висота шару
- від 0,25 до 0,75 мм
- Ширина лінії
- 1,13 мм
- PLA за секунду, стандартний хотенд
- Не випускають
- PLA за секунду, довгий хотенд
- 35 мм³/с
Для чого: Вази й великі прості деталі, на довгому хотенді.
Майте на увазі: Дрібних деталей уже не буде, а підтримки дуже важко видаляти.
1,2 мм
- Висота шару
- від 0,30 до 0,90 мм
- Ширина лінії
- 1,35 мм
- PLA за секунду, стандартний хотенд
- Не випускають
- PLA за секунду, довгий хотенд
- 38,5 мм³/с
Для чого: Дуже великі деталі на хотенді Volcano, для якого E3D його й продає.
Майте на увазі: E3D каже прямо: дрібних деталей ним не надрукувати.
Висота шару: Bambu Lab, PrusaSlicer для 0,25 мм і правило від 25 до 75 % діаметра сопла для 1,0 і 1,2 мм. Ширина лінії: автоматична ширина в PrusaSlicer, 1,125 діаметра сопла. PLA за секунду: дані E3D для хотендів V6 і Volcano, PLA за 220 °C, а для 0,2 мм налаштування, яке Bambu Lab називає звичайним.
Більше сопло не завжди швидше
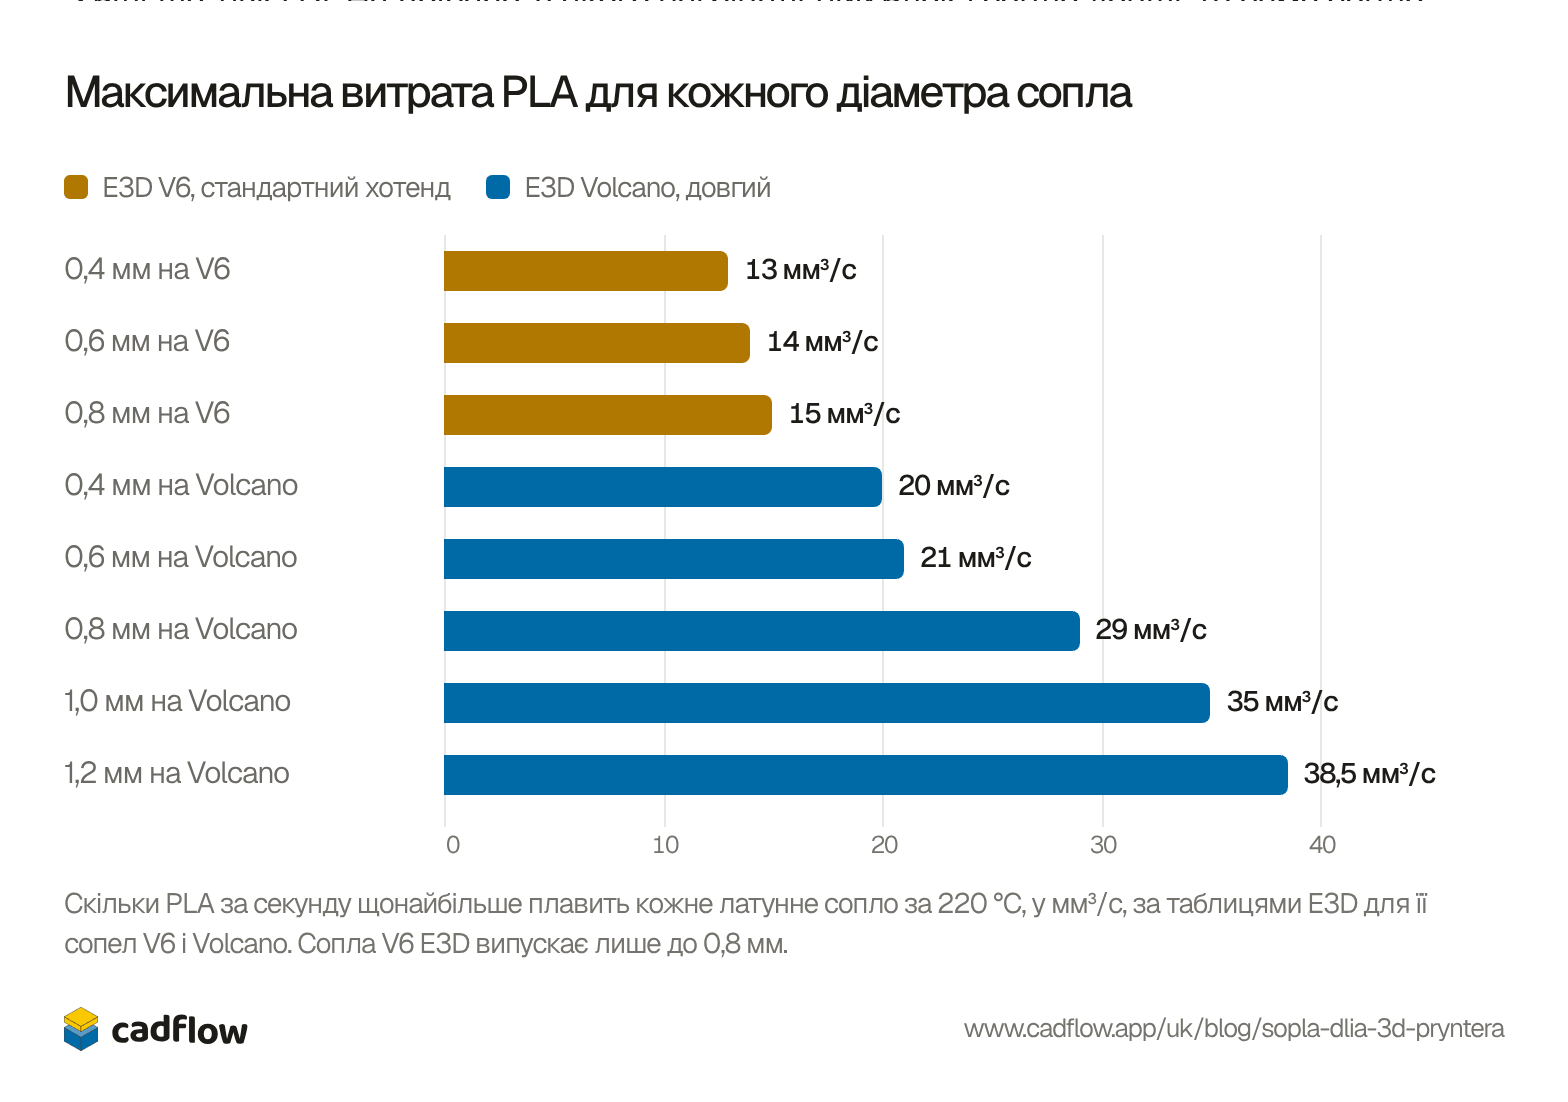
Через великий отвір можна друкувати товщі лінії, але пластик однаково має розплавитися дорогою, а плавиться він у хотенді, а не в отворі. Це видно з цифр самої E3D. На її стандартному хотенді V6 сопло 0,8 мм плавить 15 мм³ PLA за секунду, лише на 2 більше, ніж 0,4. На Volcano, у якого нагрівальний блок і сопло довші, те саме сопло 0,8 мм плавить 29.
E3D V6, стандартний хотендE3D Volcano, довгий
Показати таблицею
| Сопло | PLA за секунду |
|---|---|
| 0,4 мм на V6 | 13 мм³/с |
| 0,6 мм на V6 | 14 мм³/с |
| 0,8 мм на V6 | 15 мм³/с |
| 0,4 мм на Volcano | 20 мм³/с |
| 0,6 мм на Volcano | 21 мм³/с |
| 0,8 мм на Volcano | 29 мм³/с |
| 1,0 мм на Volcano | 35 мм³/с |
| 1,2 мм на Volcano | 38,5 мм³/с |
У CNC Kitchen виміряли те саме на соплах 0,6 мм: скільки пластику кожне продавлює, поки подача не відстане від заданої на 5 %. V6 упорався з 15 мм³/с, Volcano з 30, а сопло CHT від Bondtech із 40, бо всередині воно ділить пластик на канали і гарячого металу торкається більше пластику.
Тож перш ніж купувати сопло 0,8 або 1,0 мм заради швидкості, перевірте, скільки здатен розплавити ваш хотенд. Коли користувач форуму Bambu Lab помітив, що модель із PETG-CF із соплом 0,8 мм нарізається на 4 години 16 хвилин, а із соплом 0,6 на 3 години 47 хвилин, підтримка Bambu відповіла, що більше сопло не обов’язково швидше, бо межу задає витрата філаменту. Надійніше перейти на 0,6. За даними Prusa, воно друкує до двох разів швидше за 0,4, а друк виглядає майже так само, і Prusa називає його першим додатковим соплом, яке варто купити.
Більше сопло не робить пластик міцнішим
У посібнику Bambu Lab сказано, що більші сопла дають міцніші деталі. У CNC Kitchen перевірили це на Prusa MK3S, надрукувавши гачки через сопла 0,4 і 0,8 мм, і з’ясували, що міцність іде за кількістю пластику. Зі стінками однакової товщини всі п’ять варіантів витримали від 347 до 380 Н, тож шари у великого сопла спікалися анітрохи не краще.
За часом більше сопло однаково виграє. За вдвічі більшої ширини лінії й удвічі більшої висоти шару сопло 0,8 мм кладе за той самий час учетверо більше пластику, тож за той самий час друку виходить значно масивніша й міцніша деталь. Якщо потрібна міцність, додайте стінок, а більше сопло використовуйте, щоб друкувати їх швидше.
Матеріали сопел
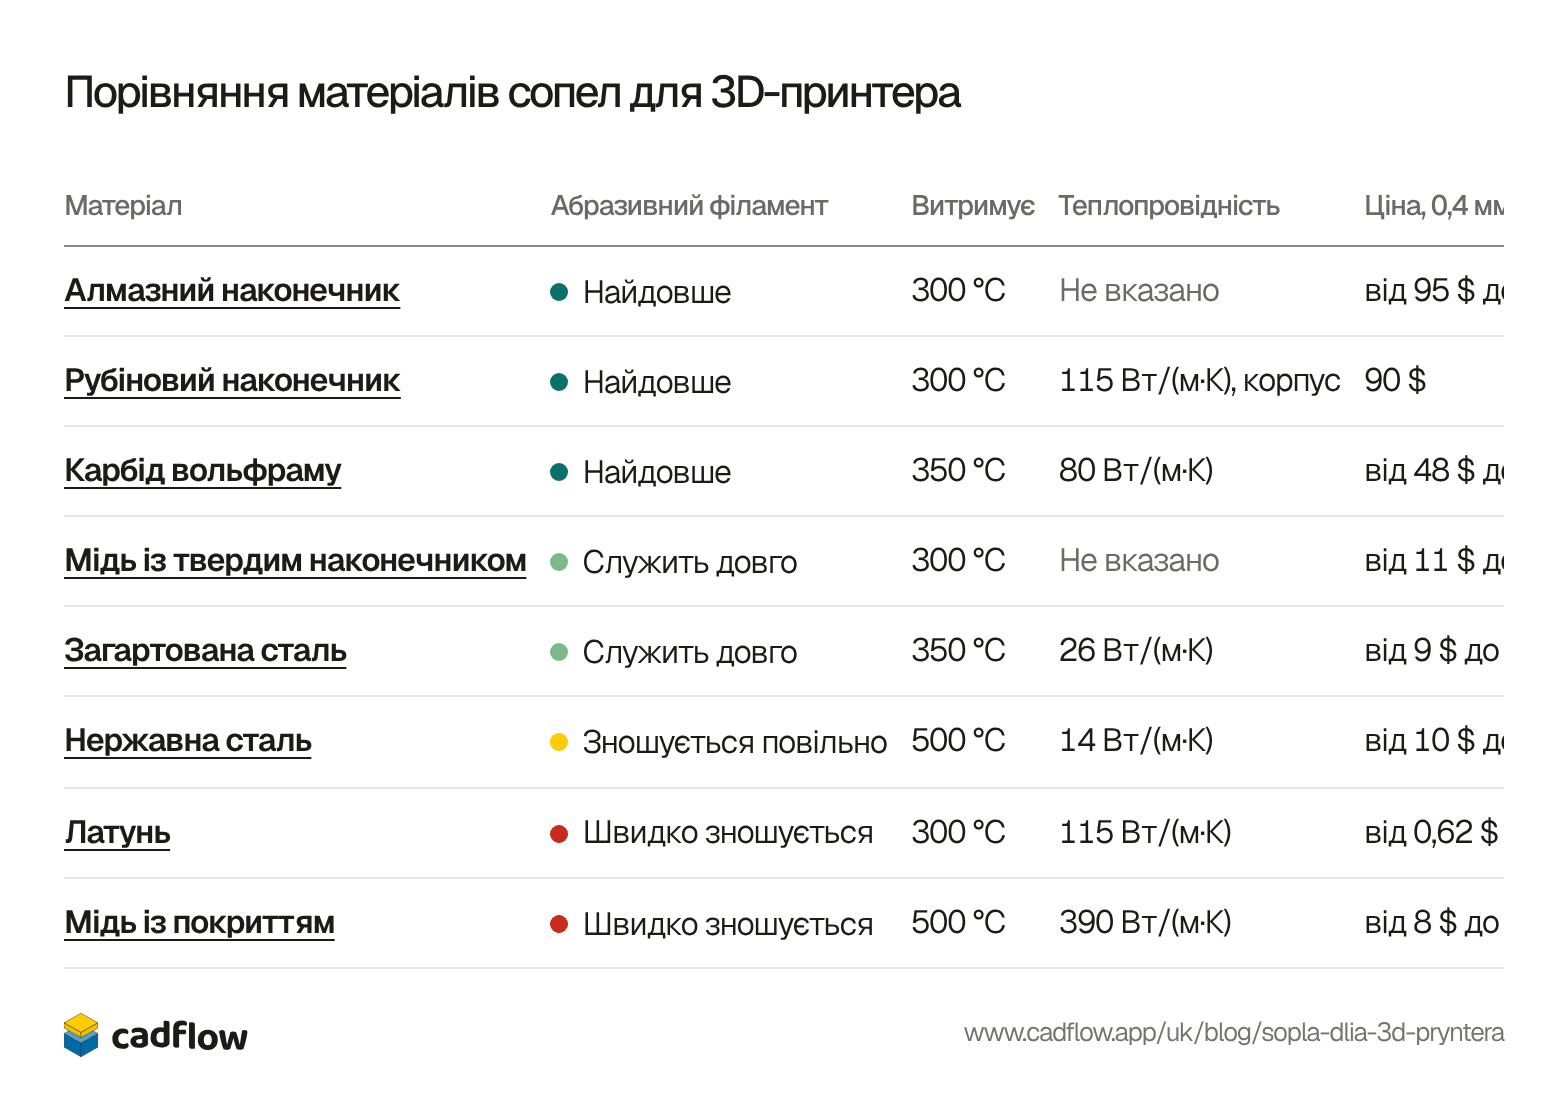
Від матеріалу залежить, які філаменти сопло витримає і до якої температури його можна гріти. Латунь стоїть за замовчуванням, бо добре проводить тепло, а будь-який твердіший матеріал або гірше проводить тепло, або коштує набагато дорожче. Тому сопла, які водночас тверді й швидко гріються, роблять із твердим наконечником на латунному чи мідному корпусі. Відсортуйте таблицю за тим, що важливо вам.
| Матеріал | Абразивний філамент | Витримує | Теплопровідність | Ціна, 0,4 мм |
|---|---|---|---|---|
| Алмазний наконечник | Найдовше | 300 °C | Не вказано | від 95 $ до 209 $ |
| Рубіновий наконечник | Найдовше | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Карбід вольфраму | Найдовше | 350 °C | 80 Вт/(м·К) | від 48 $ до 60 $ |
| Мідь із твердим наконечником | Служить довго | 300 °C | Не вказано | від 11 $ до 68 $ |
| Загартована сталь | Служить довго | 350 °C | 26 Вт/(м·К) | від 9 $ до 34 $ |
| Нержавна сталь | Зношується повільно | 500 °C | 14 Вт/(м·К) | від 10 $ до 15 $ |
| Латунь | Швидко зношується | 300 °C | 115 Вт/(м·К) | від 0,62 $ до 12 $ |
| Мідь із покриттям | Швидко зношується | 500 °C | 390 Вт/(м·К) | від 8 $ до 13 $ |
| Матеріал | Абразивний філамент | Витримує | Теплопровідність | Ціна, 0,4 мм |
|---|---|---|---|---|
| Латунь | Швидко зношується | 300 °C | 115 Вт/(м·К) | від 0,62 $ до 12 $ |
| Мідь із покриттям | Швидко зношується | 500 °C | 390 Вт/(м·К) | від 8 $ до 13 $ |
| Загартована сталь | Служить довго | 350 °C | 26 Вт/(м·К) | від 9 $ до 34 $ |
| Нержавна сталь | Зношується повільно | 500 °C | 14 Вт/(м·К) | від 10 $ до 15 $ |
| Мідь із твердим наконечником | Служить довго | 300 °C | Не вказано | від 11 $ до 68 $ |
| Карбід вольфраму | Найдовше | 350 °C | 80 Вт/(м·К) | від 48 $ до 60 $ |
| Рубіновий наконечник | Найдовше | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Алмазний наконечник | Найдовше | 300 °C | Не вказано | від 95 $ до 209 $ |
| Матеріал | Абразивний філамент | Витримує | Теплопровідність | Ціна, 0,4 мм |
|---|---|---|---|---|
| Нержавна сталь | Зношується повільно | 500 °C | 14 Вт/(м·К) | від 10 $ до 15 $ |
| Мідь із покриттям | Швидко зношується | 500 °C | 390 Вт/(м·К) | від 8 $ до 13 $ |
| Карбід вольфраму | Найдовше | 350 °C | 80 Вт/(м·К) | від 48 $ до 60 $ |
| Загартована сталь | Служить довго | 350 °C | 26 Вт/(м·К) | від 9 $ до 34 $ |
| Алмазний наконечник | Найдовше | 300 °C | Не вказано | від 95 $ до 209 $ |
| Рубіновий наконечник | Найдовше | 300 °C | 115 Вт/(м·К), корпус | 90 $ |
| Мідь із твердим наконечником | Служить довго | 300 °C | Не вказано | від 11 $ до 68 $ |
| Латунь | Швидко зношується | 300 °C | 115 Вт/(м·К) | від 0,62 $ до 12 $ |
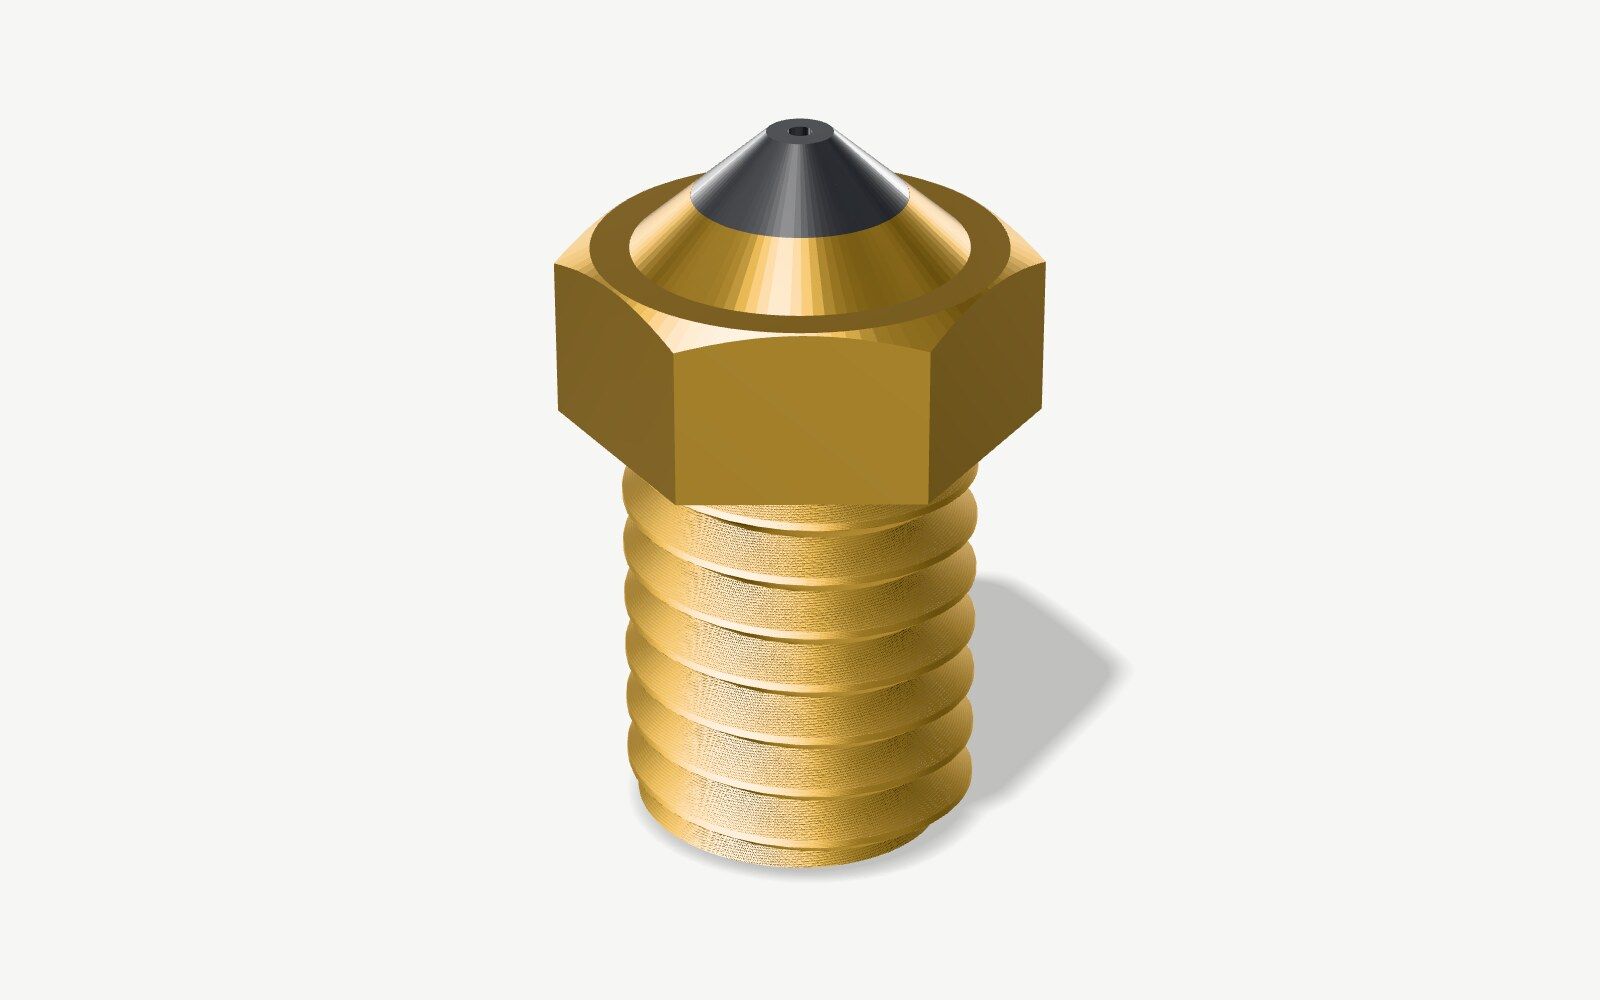
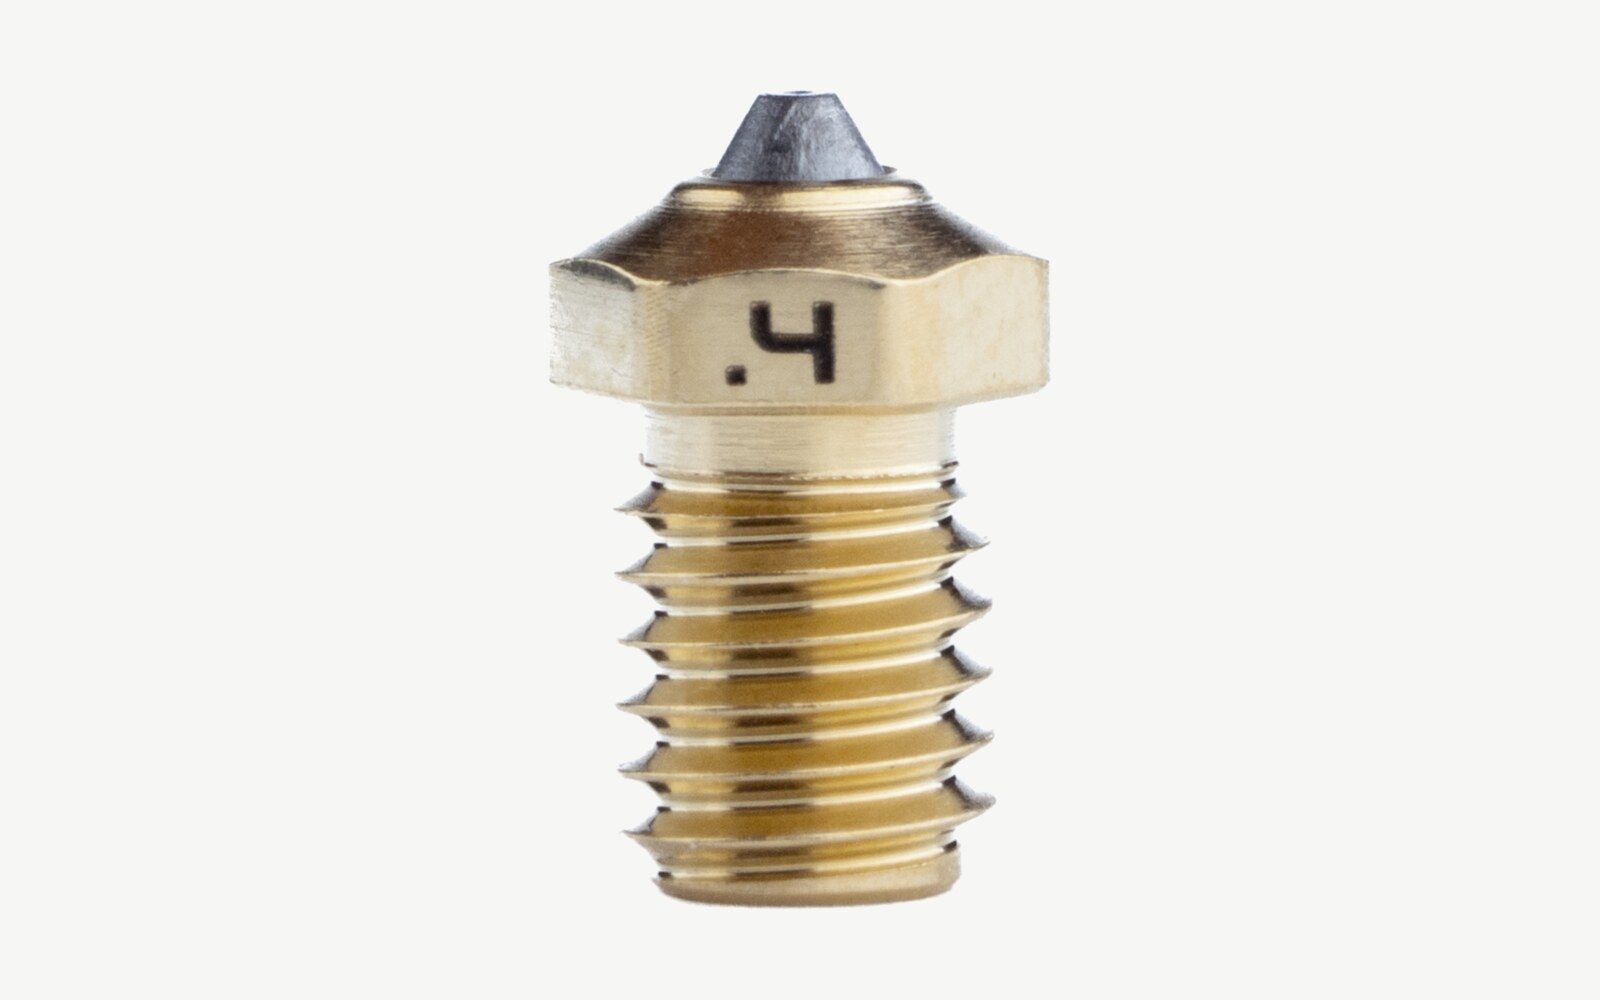
Алмазний наконечник
Полікристалічний алмаз, вставлений у кінчик металевого корпусу
Від 95 $ до 209 $ за сопло 0,4 мм
Для чого: Будь-який абразивний філамент, хоч щодня
Переваги
- Найтвердіший матеріал, з якого роблять сопла
- Є майже для будь-якого принтера
Недоліки
- Від 95 до 209 $ за одне сопло
- Незалежних випробувань на зношування поки немає
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
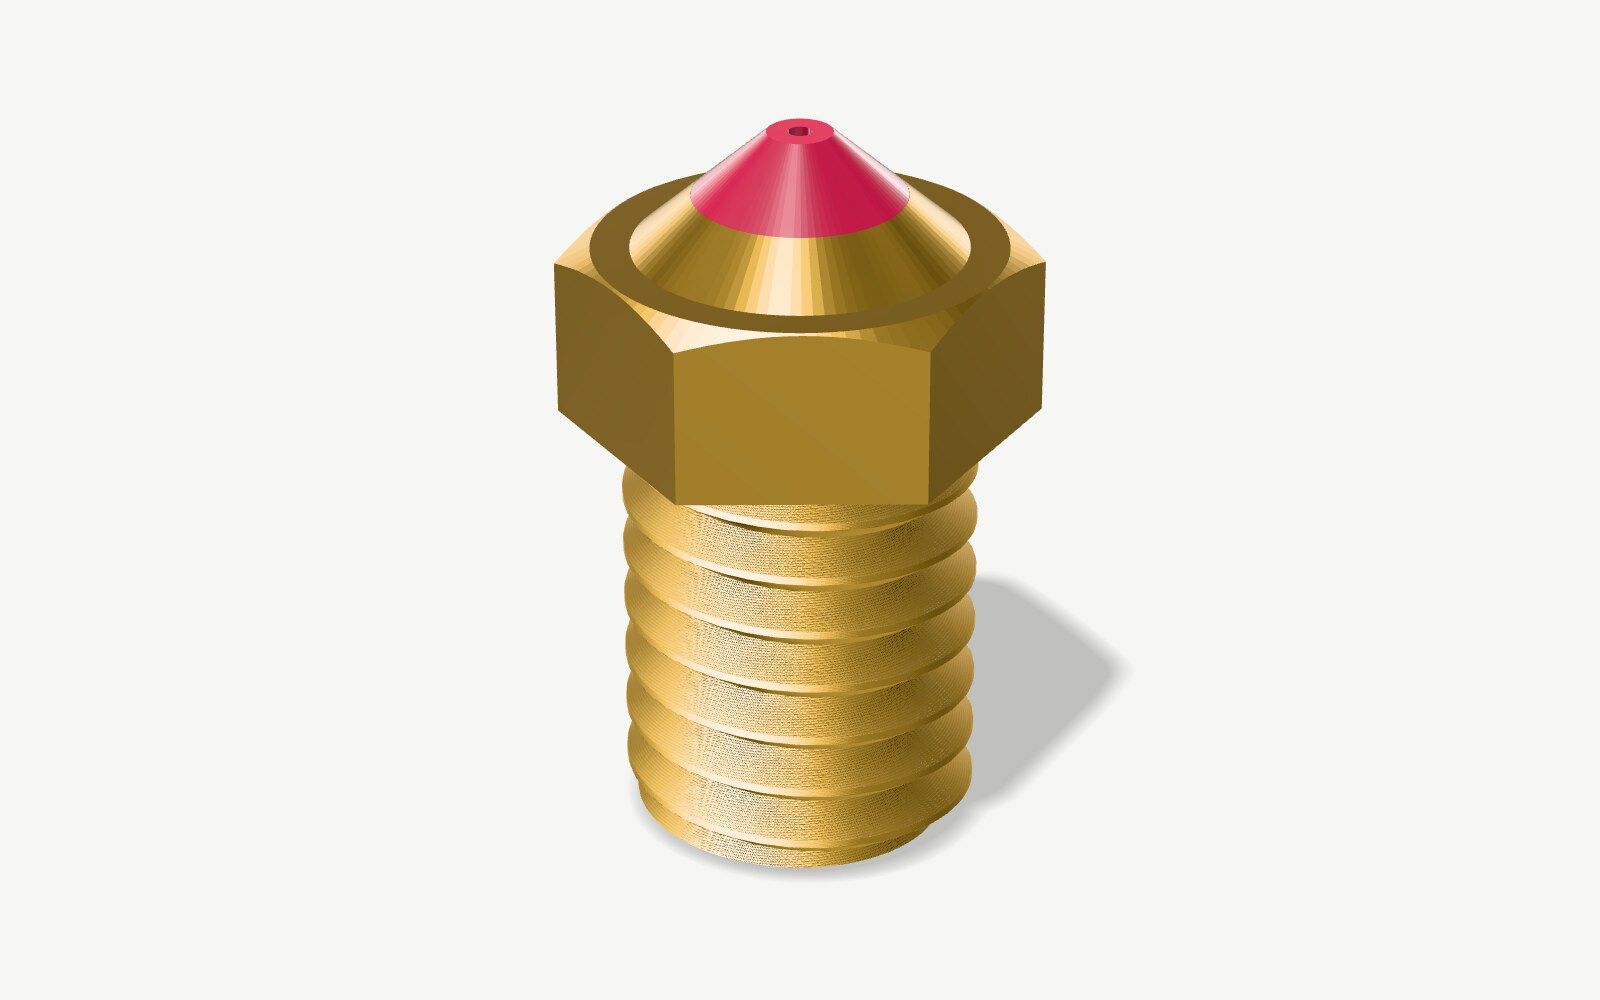
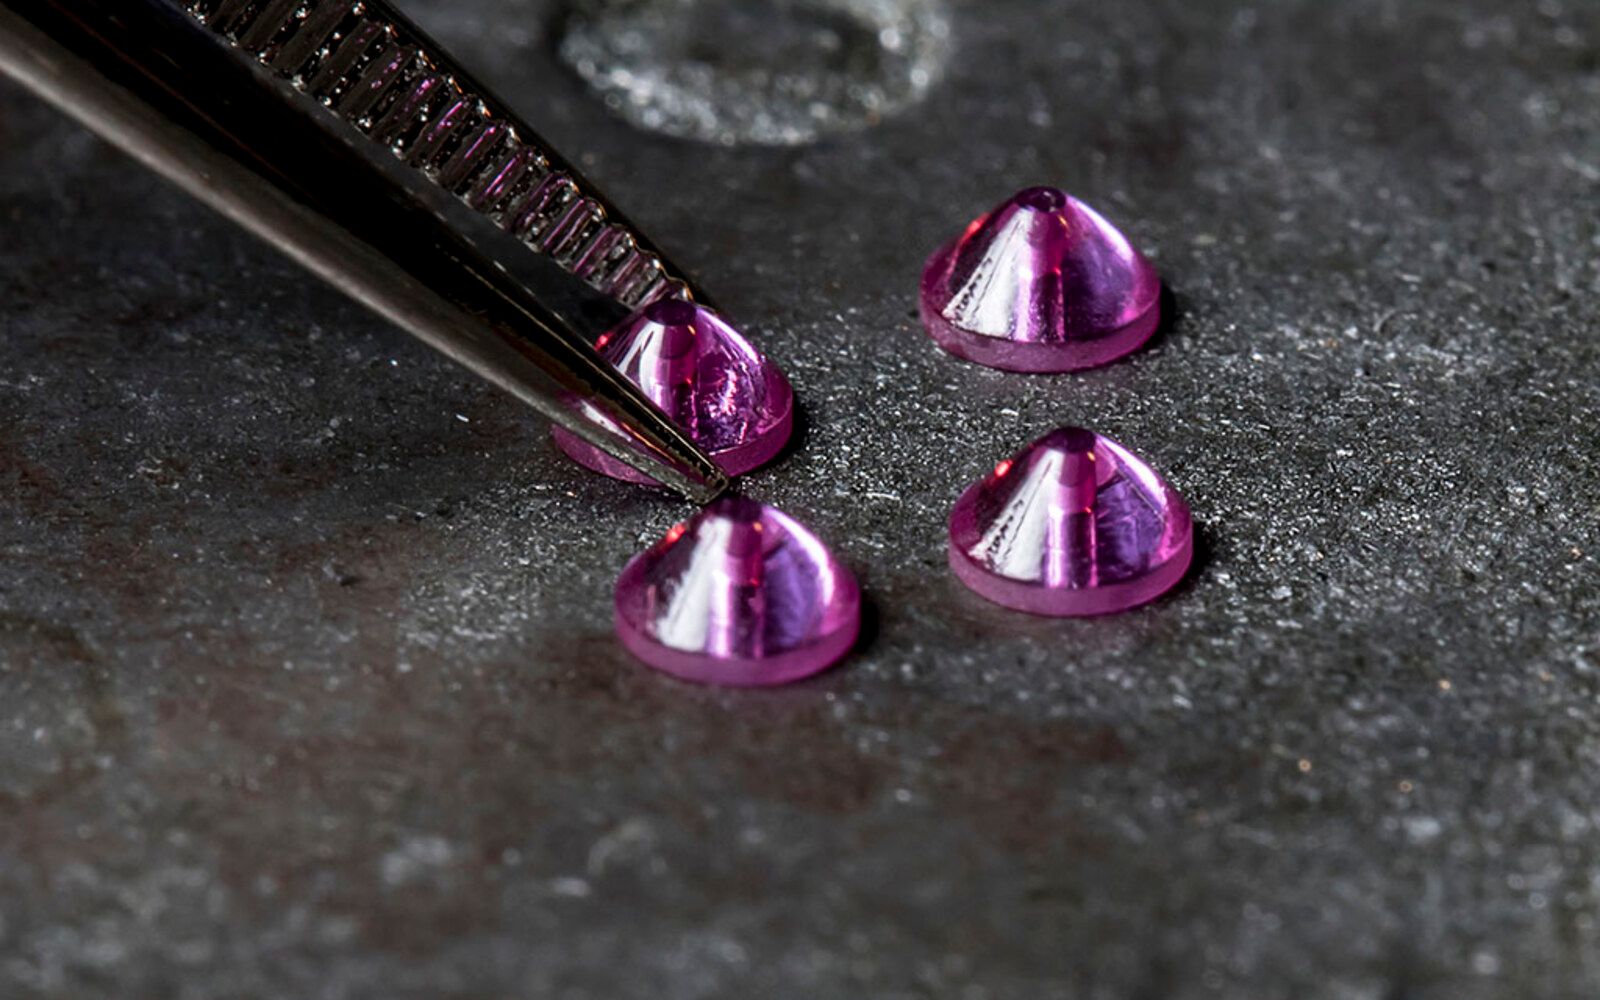
Рубіновий наконечник
Латунний корпус із рубіном, вставленим у кінчик
90 $ за сопло 0,4 мм
Для чого: Будь-який абразивний філамент, хоч щодня
Переваги
- Жодного видимого зношування після 8 кг філаменту з вуглеволокном у випробуванні Olsson
- Латунний корпус проводить тепло, як будь-яке латунне сопло
- 500 °C у версії High Temp
Недоліки
- Рубін може тріснути, якщо сопло вдариться об стіл
- Від 90 $, і в MatterHackers його не було в наявності, коли ми дивилися
Дані: Olsson · Зображення: рендер нашої моделі
Дані: Olsson
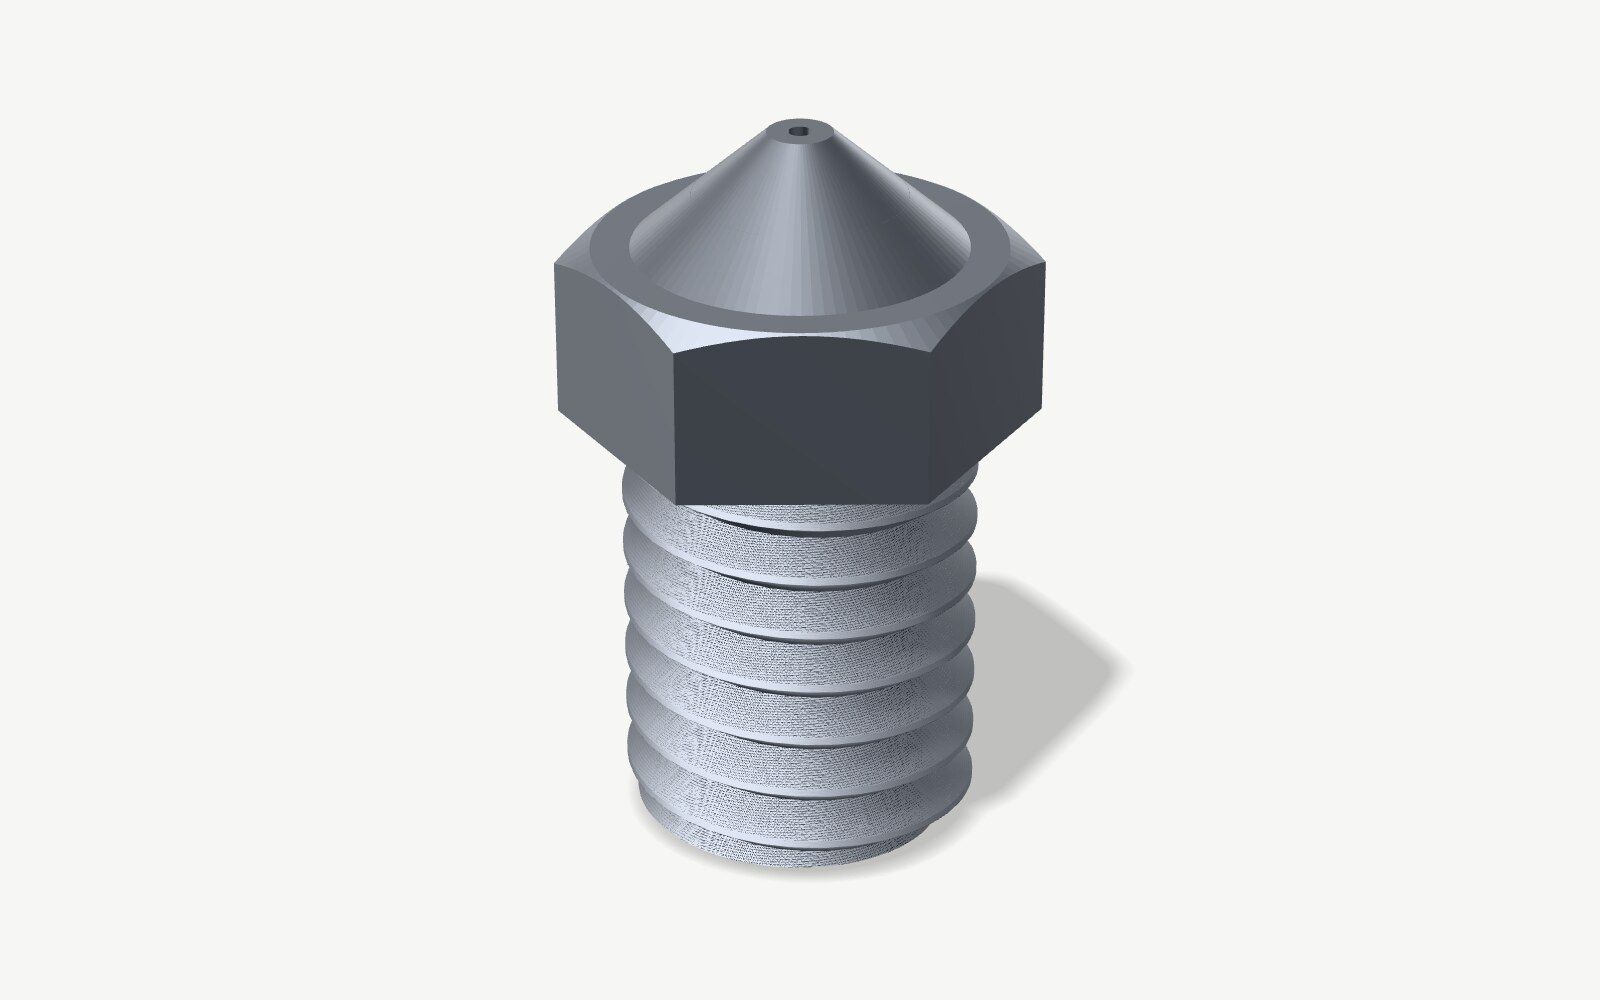
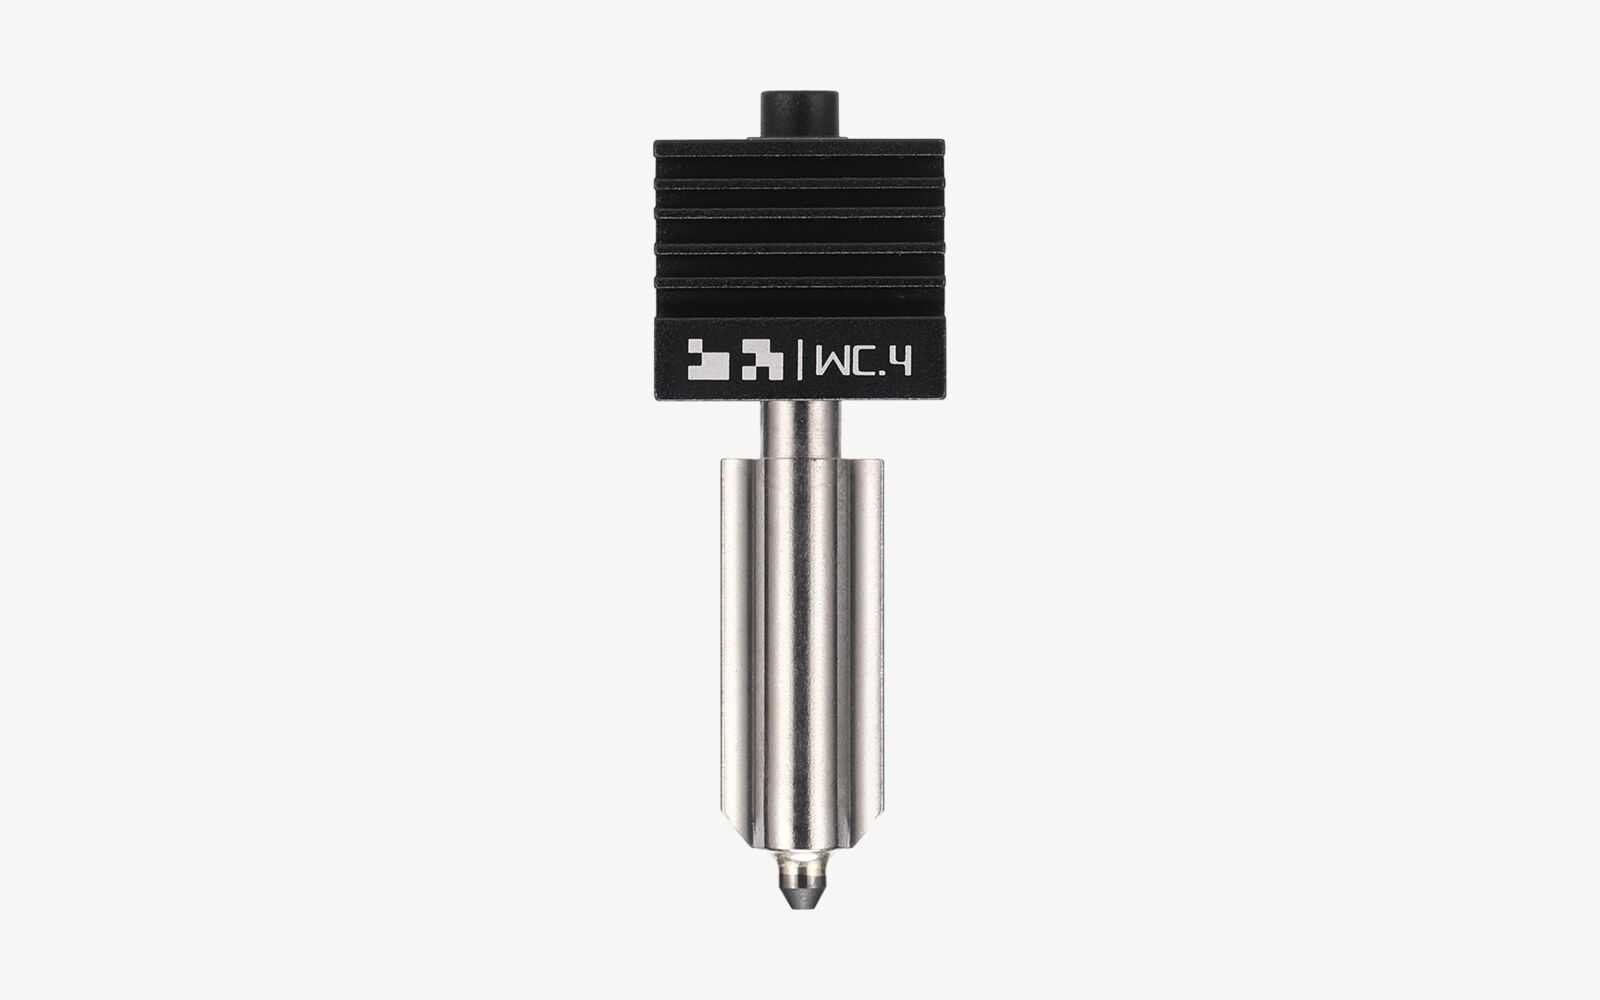
Карбід вольфраму
Зерна карбіду вольфраму, зв’язані кобальтом
Від 48 $ до 60 $ за сопло 0,4 мм
Для чого: Філамент із вугле- і скловолокном на принтерах Bambu Lab H2 і P2S
Переваги
- HRA 90 проти 74 у загартованої сталі Bambu
- Проводить тепло втричі краще за загартовану сталь
Недоліки
- Від 48 до 60 $ за одне сопло
- Ресурс на 50 % довший лише зі слів Bambu, без опублікованого випробування
- Лише для H2D, H2S, P2S і X2D від Bambu Lab
Дані: Bambu Lab · Зображення: рендер нашої моделі
Дані: Bambu Lab · Фото: Bambu Lab
Дані: Bambu Lab
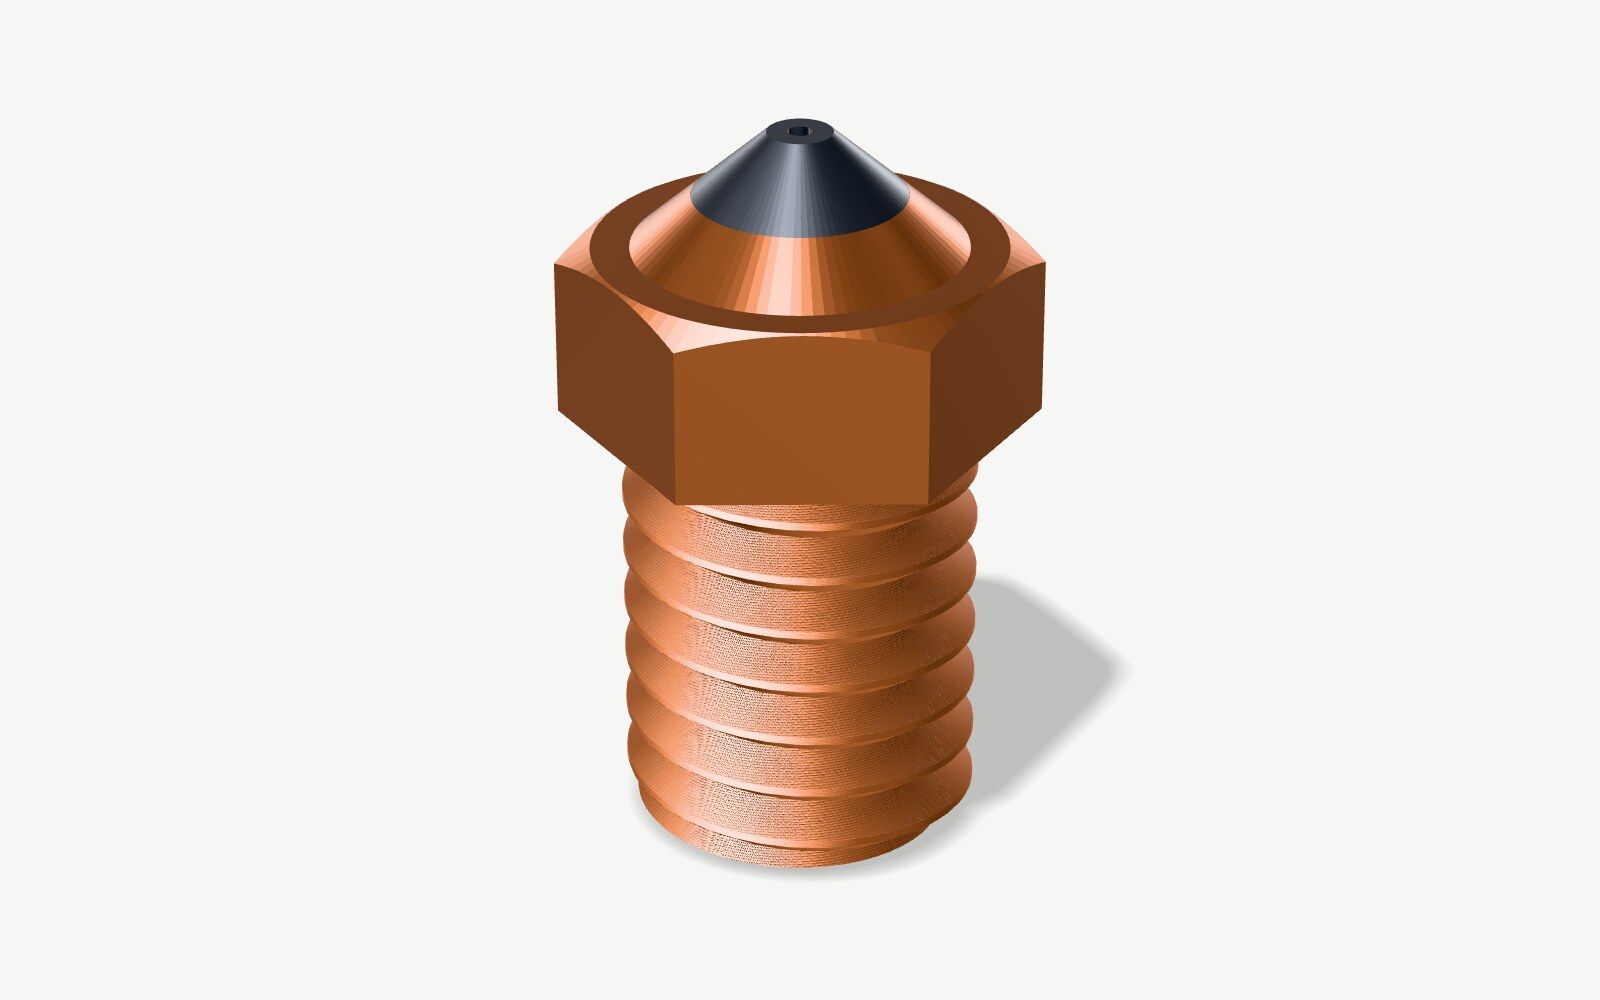
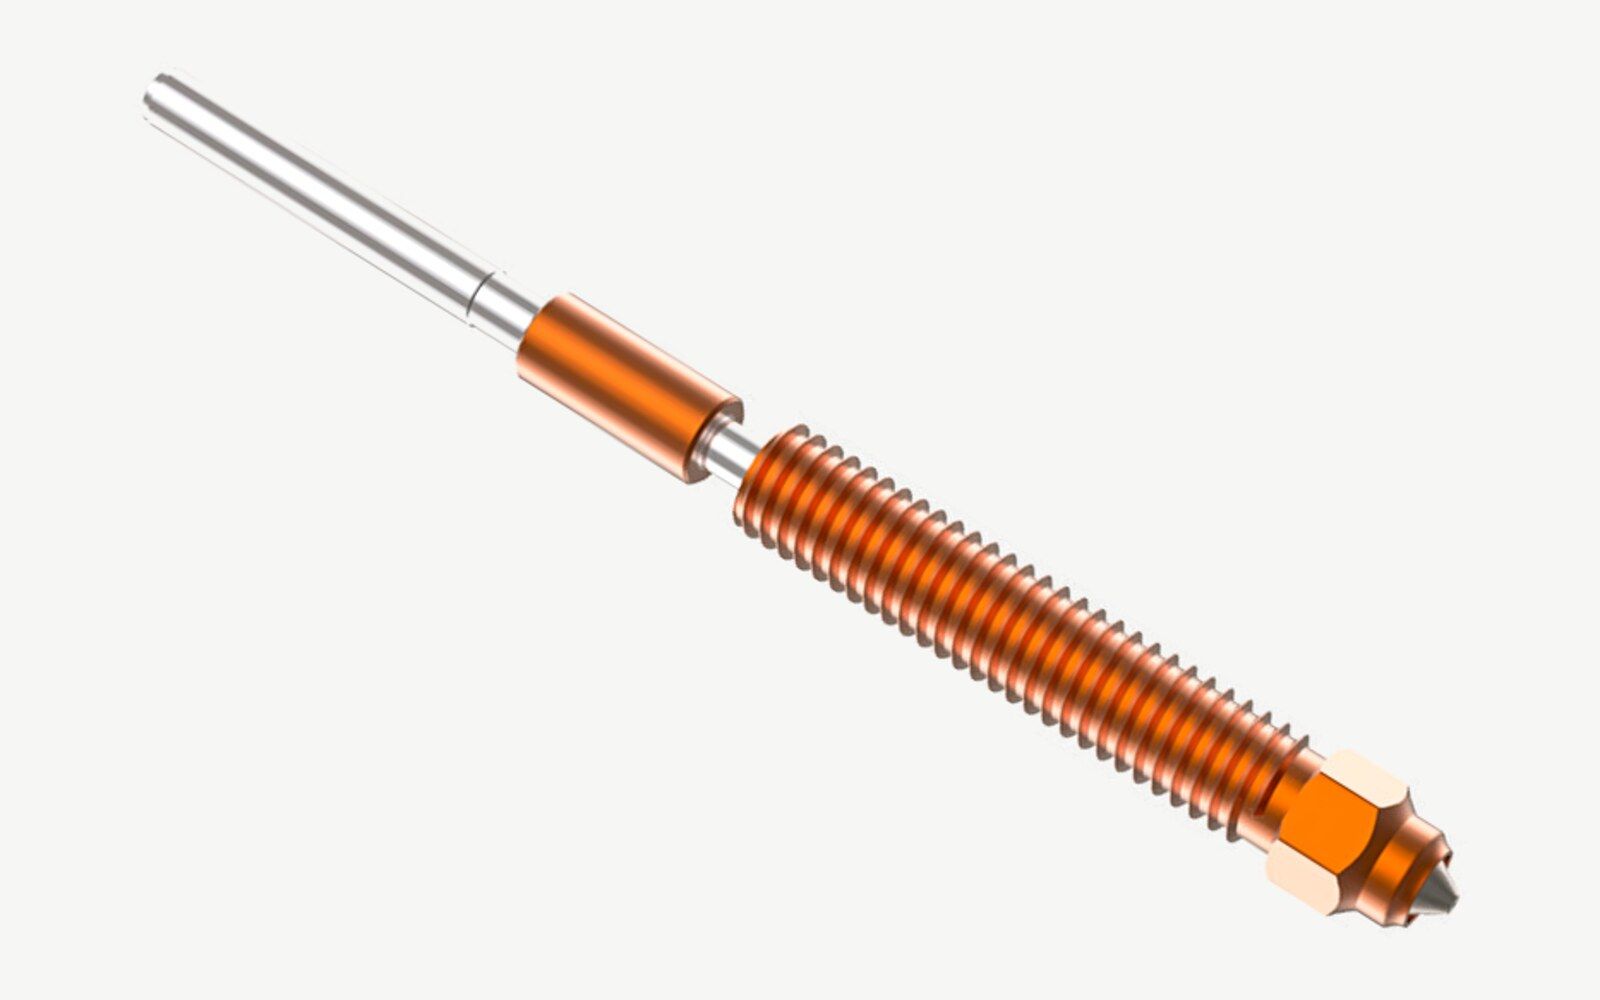
Мідь із твердим наконечником
Корпус із мідного сплаву зі вставкою із загартованої сталі там, де виходить пластик
Від 11 $ до 68 $ за сопло 0,4 мм
Для чого: І абразивний, і звичайний філамент, за температур як для латуні
Переваги
- Гріє пластик майже так само, як латунь
- Загартована сталь там, де треться пластик
- 500 °C у E3D ObXidian 500
Недоліки
- До десяти разів дорожче за латунь
- E3D попереджає, що деякі філаменти з волокнами стирають навіть ObXidian
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
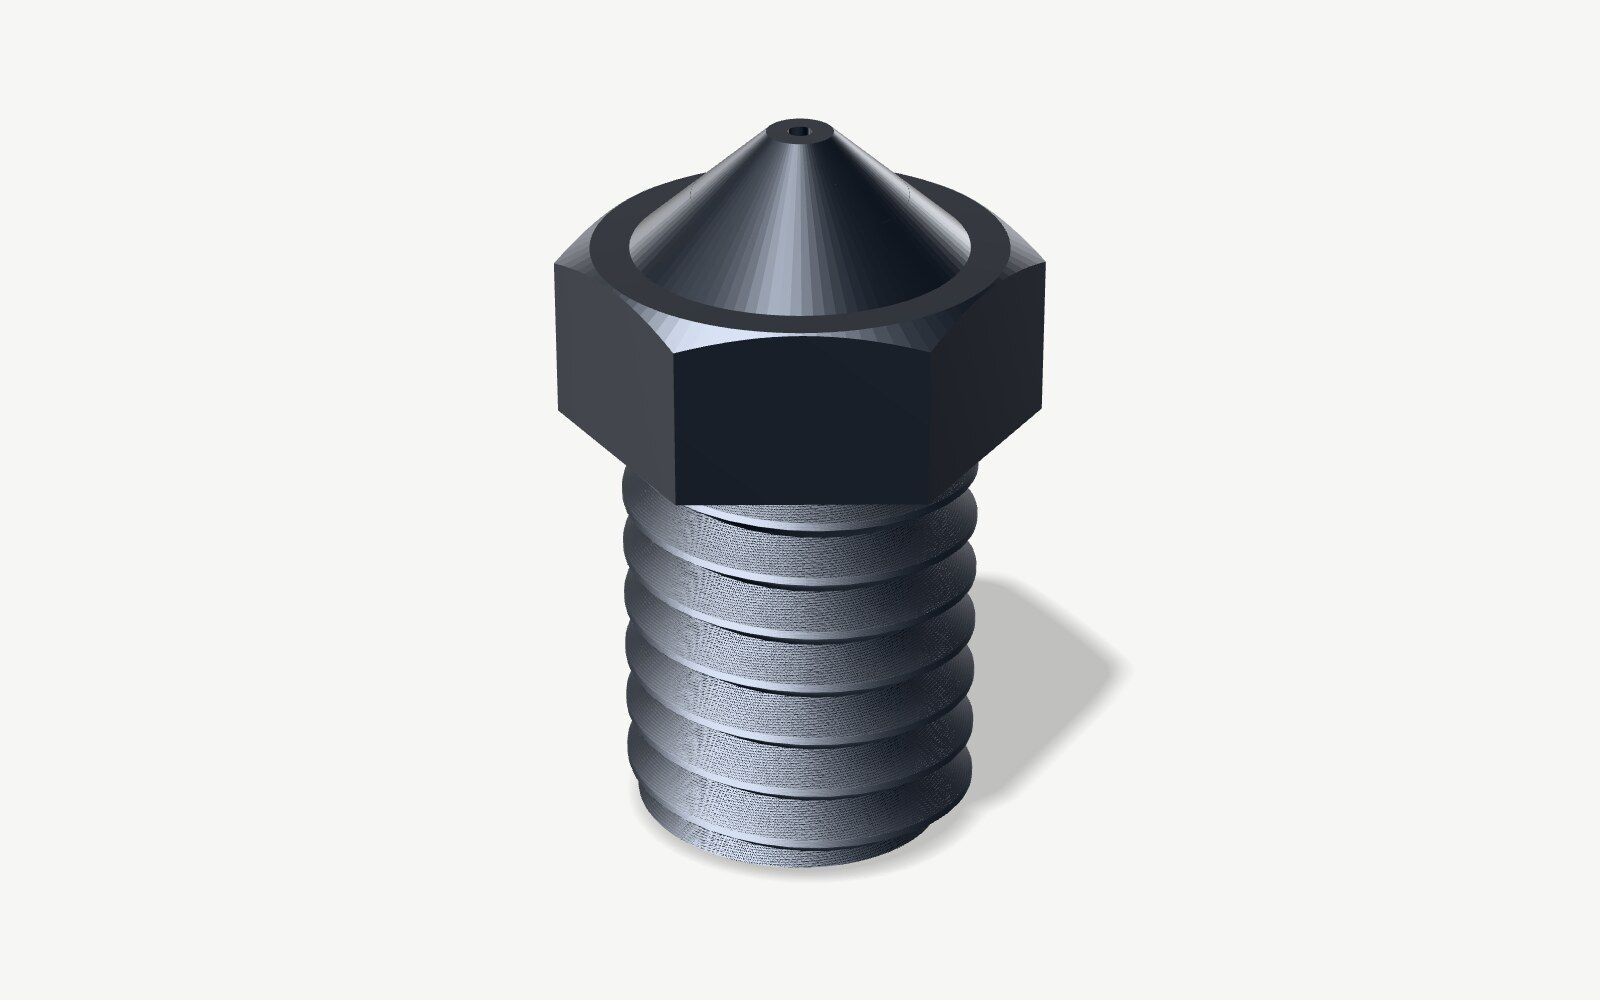
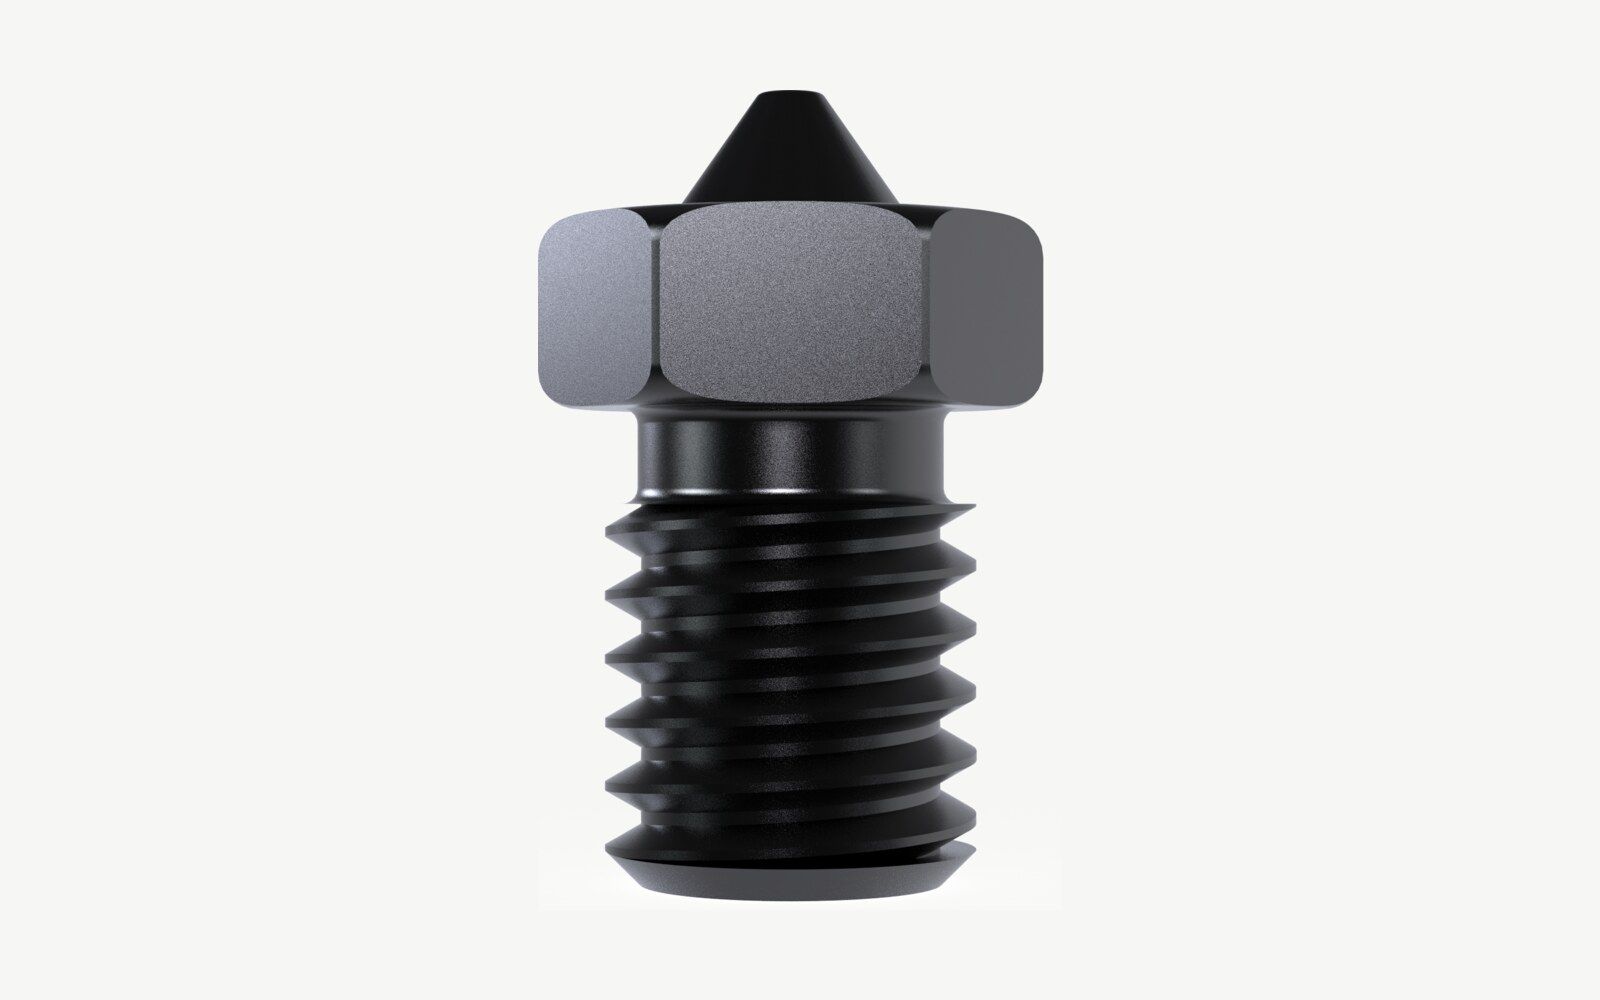
Загартована сталь
Інструментальна сталь після термообробки, твердість приблизно від 62 до 65 HRC
Від 9 $ до 34 $ за сопло 0,4 мм
Для чого: Філамент із вугле- і скловолокном, люмінесцентний та інший абразивний філамент
Переваги
- Витримує кілограми філаменту з волокнами
- Досить дешеве, щоб тримати запасне
Недоліки
- Треба додати від 5 до 10 °C до температури для латуні
- Без покриття втрачає твердість вище 350 °C, а з покриттям, як-от E3D Nozzle X, витримує 500 °C
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
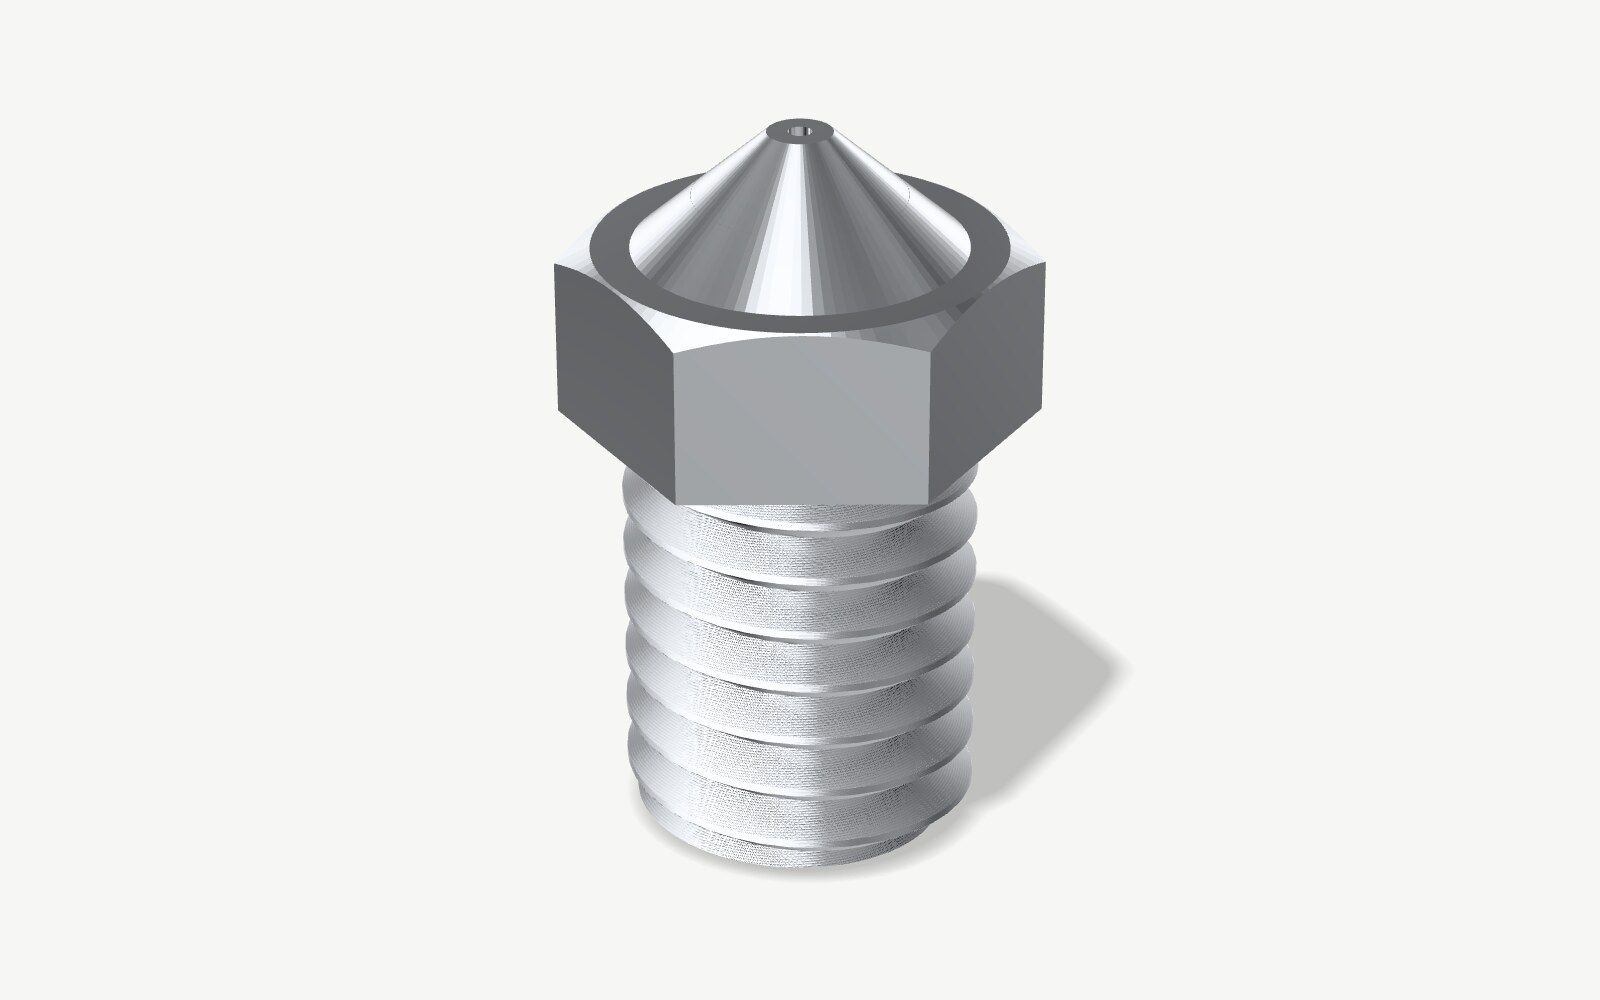
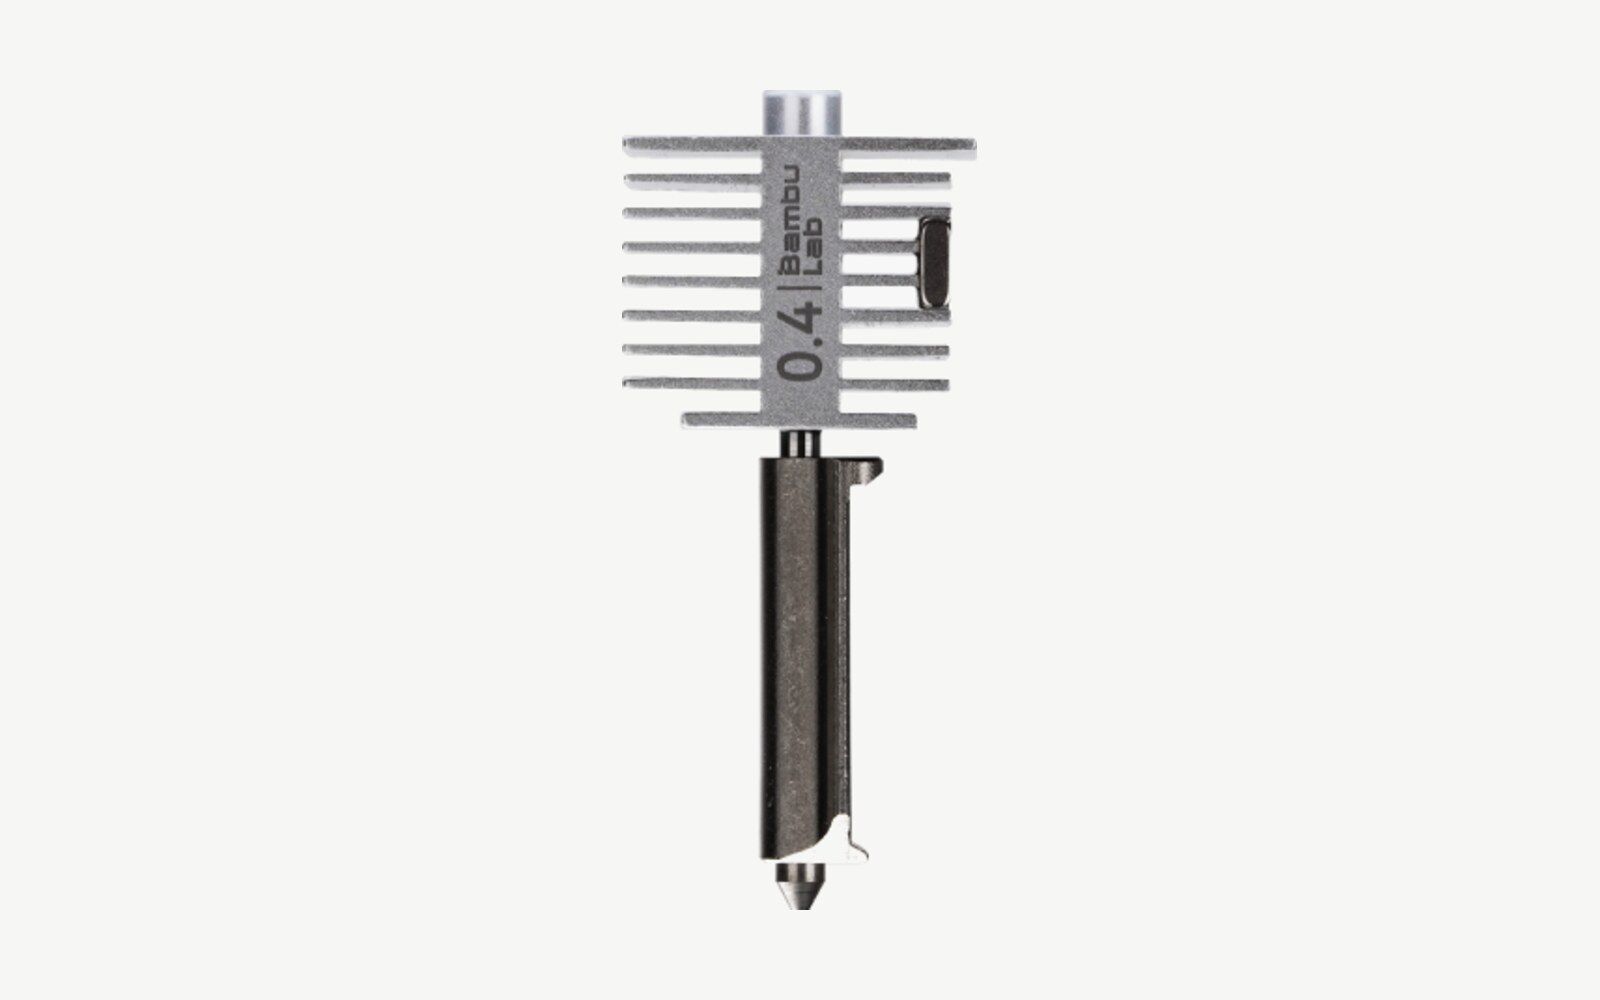
Нержавна сталь
Сталь із хромом, тому не іржавіє
Від 10 $ до 15 $ за сопло 0,4 мм
Для чого: Звичайний філамент і деталі, що контактують з їжею
Переваги
- Без свинцю, тому підходить для деталей, що контактують з їжею
- Витримує до 500 °C
Недоліки
- Найгірше проводить тепло, увосьмеро гірше за латунь
- Зношується в темпі близько 30 % від латуні, за даними E3D
- У Bambu Lab отвір такого сопла розширився після 10 годин друку PETG-CF
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
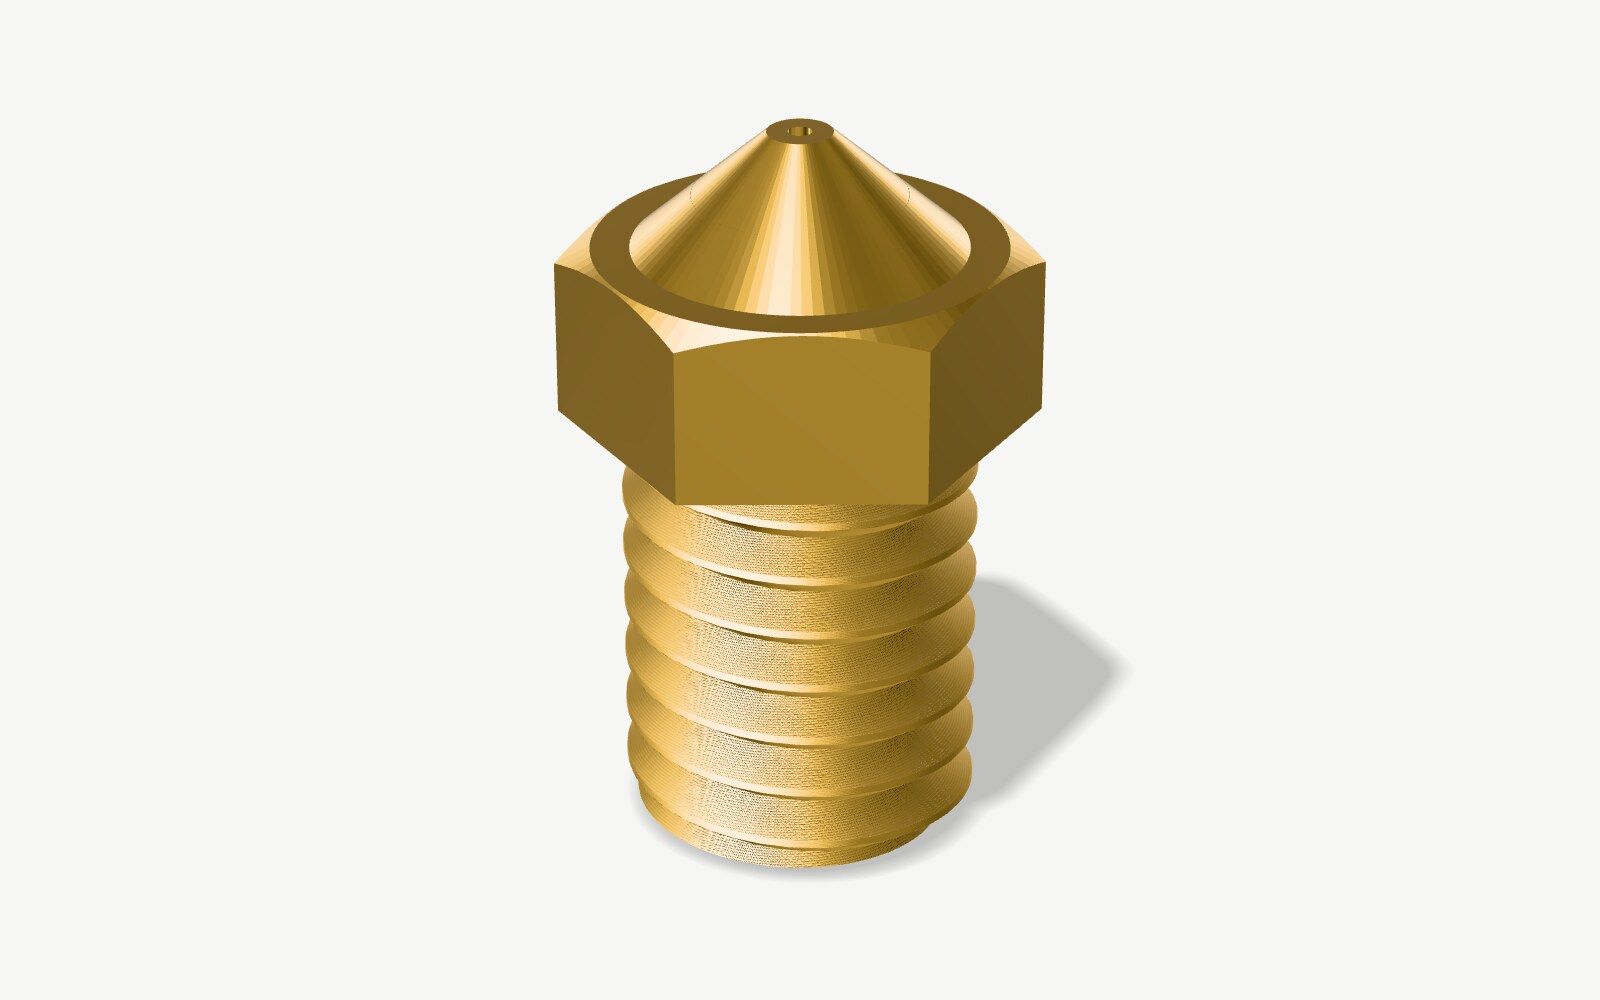
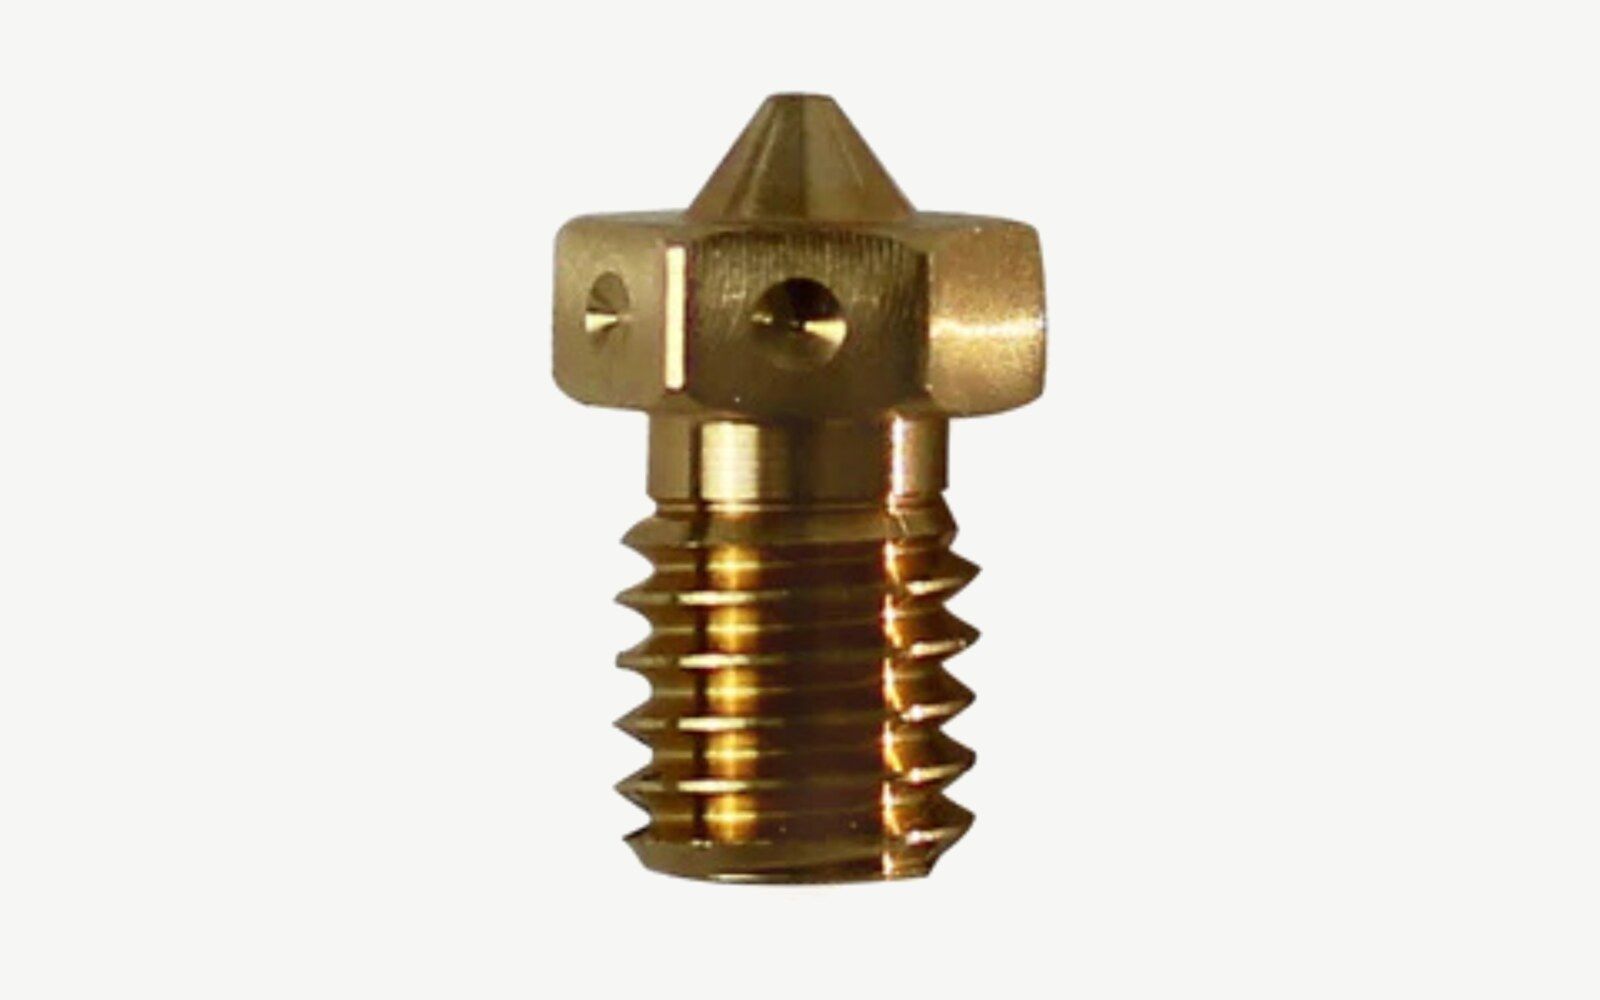
Латунь
Мідь і цинк, зазвичай із невеликою домішкою свинцю
Від 0,62 $ до 12 $ за сопло 0,4 мм
Для чого: PLA, PETG, ABS, ASA і TPU
Переваги
- Стоїть у принтерах із заводу, і на неї розраховані профілі слайсерів
- Проводить тепло вчетверо краще за загартовану сталь
- 24 штуки за 14,99 $ від Creality або від 5 до 12 $ за фірмове сопло
Недоліки
- Абразивний філамент стирає його швидше, ніж закінчиться котушка
- Витримує до 300 °C, і в більшості латуні є трохи свинцю
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
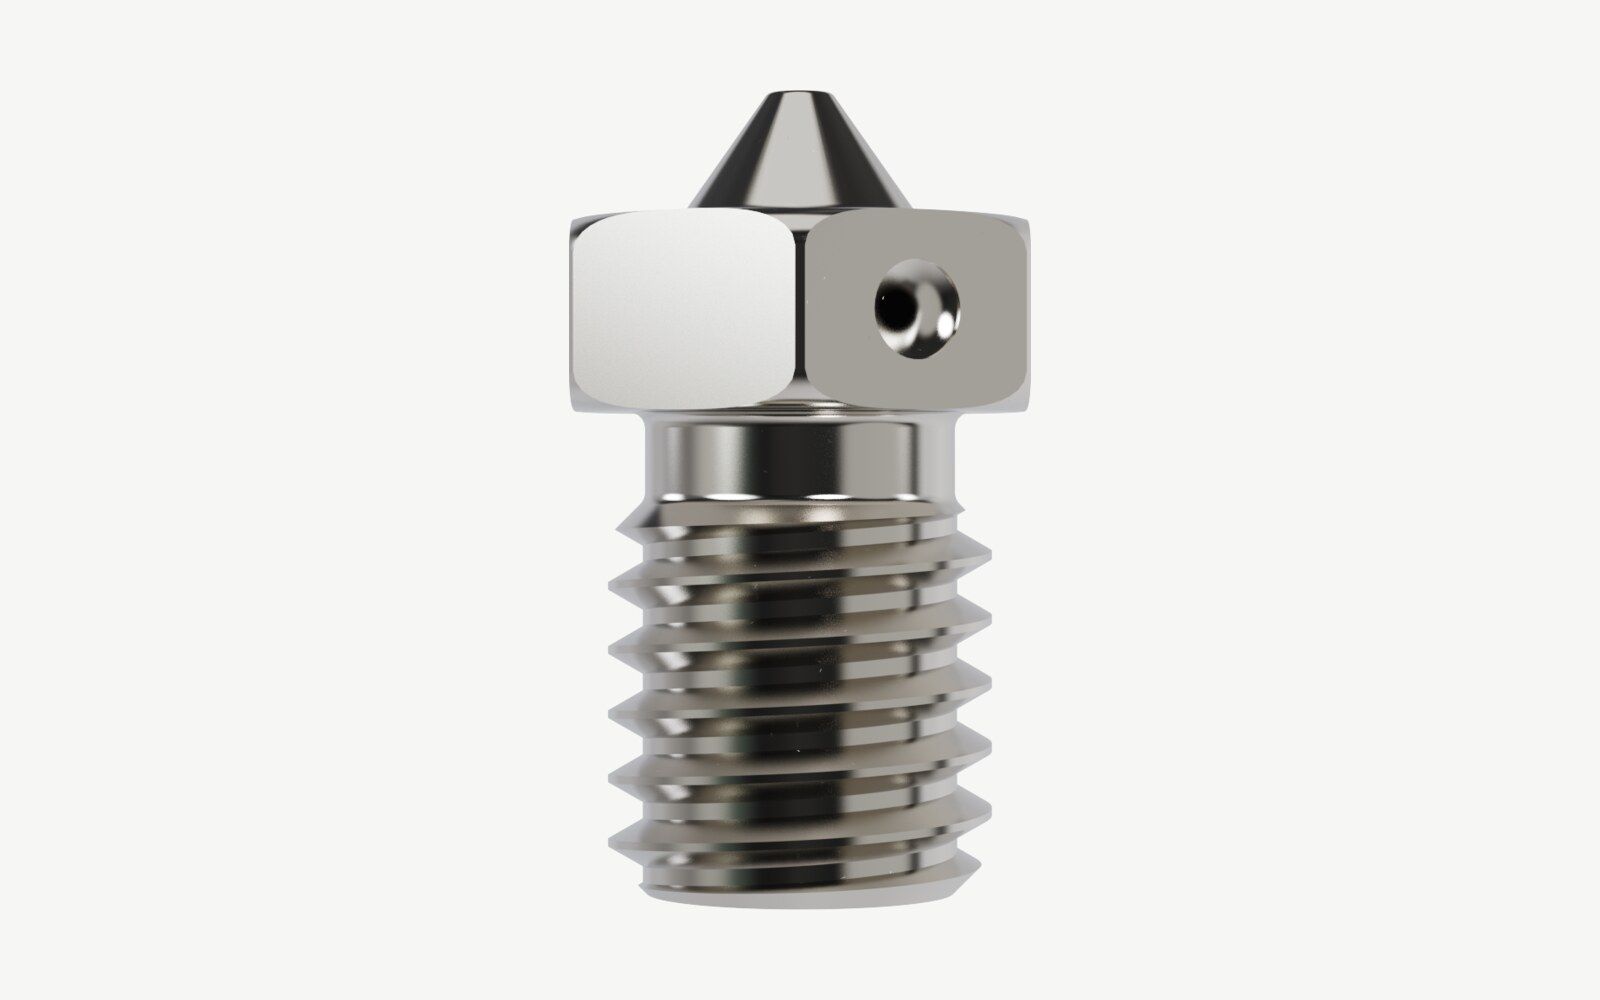
Мідь із покриттям
Мідь із тонким нікелевим покриттям
Від 8 $ до 13 $ за сопло 0,4 мм
Для чого: Звичайний філамент, який друкують вище 300 °C, як-от PEI
Переваги
- Найкраще з усіх металів тут проводить тепло
- Витримує до 500 °C
Недоліки
- Не для абразивного філаменту
- М’якша за латунь, тому легше м’ється й дряпається
Дані: E3D · Зображення: рендер нашої моделі
Дані: E3D
Чому сопло із загартованої сталі гріють сильніше
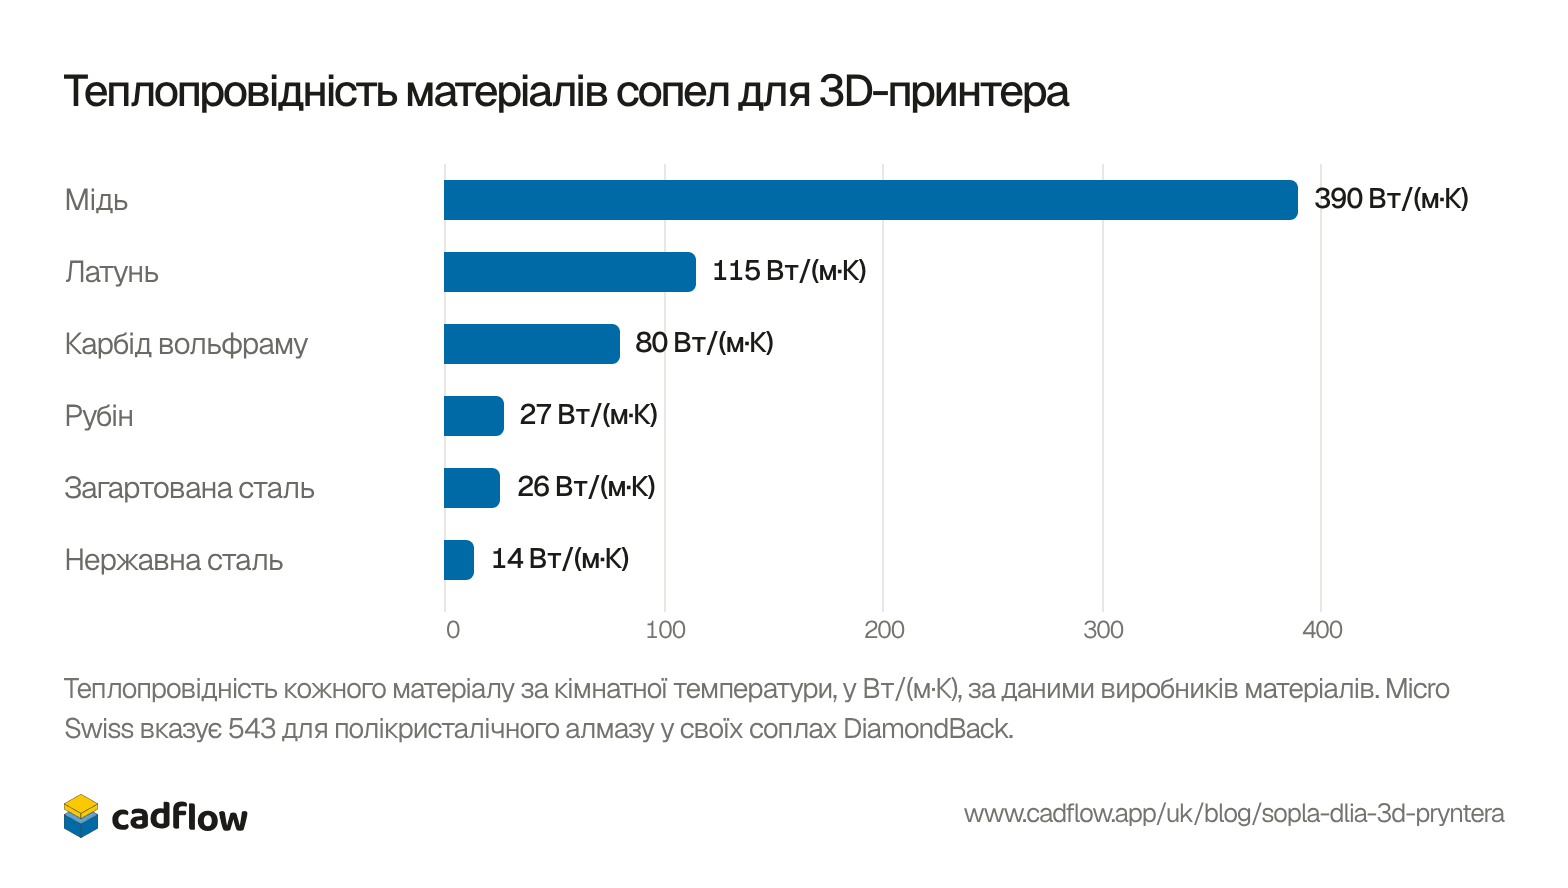
Загартована сталь проводить тепло приблизно вчетверо гірше за латунь, а нержавна приблизно увосьмеро гірше. Дорогою до пластику доходить менше тепла, тому Prusa друкує із соплом із загартованої сталі на 5 °C гарячіше, а E3D зі своїм Nozzle X із покриттям приблизно на 10 °C гарячіше. За словами E3D, її ObXidian, мідний корпус зі вставкою із загартованої сталі, взагалі не потребує зміни температури порівняно з латунню.
Показати таблицею
| Матеріал | Теплопровідність |
|---|---|
| Мідь | 390 Вт/(м·К) |
| Латунь | 115 Вт/(м·К) |
| Карбід вольфраму | 80 Вт/(м·К) |
| Рубін | 27 Вт/(м·К) |
| Загартована сталь | 26 Вт/(м·К) |
| Нержавна сталь | 14 Вт/(м·К) |
Як швидко абразивний філамент зношує сопло
Волокна у філаменті з вугле- і скловолокном твердіші за латунь, як і пігмент, через який філамент світиться в темряві. Проходячи через сопло, вони його стирають. E3D пропустила 250 г XT-CF20 від colorFabb, філаменту з вуглеволокном, через нове латунне сопло 0,4 мм, і кінчик сопла став куполом, а отвір розширився й перестав бути круглим. Сопло із загартованої сталі після 2,5 кг філаменту з вугле- і скловолокном зношування не показало.
У CNC Kitchen з’ясували, що першим зношується зовсім не отвір. Після 360 г того самого XT-CF20 через дешеве латунне сопло отвір майже не збільшився, зате кінчик став коротшим. Коротше сопло стоїть вище над столом, тому перша ознака зношування така: перший шар друкується надто високо, а слідом з’являються павутиння й дірки в друці. На фотографіях власного випробування Olsson видно те саме, якщо міряти по кінчику:
| Сопло | Надруковано філаменту з вуглеволокном | Стерто з кінчика |
|---|---|---|
| Латунь | 0,3 кг | 0,5 мм |
| Нержавна сталь | 1 кг | 0,5 мм |
| Загартована сталь | 4 кг | 0,18 мм |
| Рубіновий наконечник | Понад 8 кг | Зношування не видно |
Рубінові сопла продає сама Olsson, тож останній рядок читайте як результат виробника. Для карбіду вольфраму й алмазу такого випробування поки ніхто не публікував.
Філамент, що світиться в темряві, зношує сопло дуже по-різному. У CNC Kitchen надрукували по 100 г філаменту чотирьох брендів через латунні сопла, із щільним заповненням, за якого кінчик треться об пластик на кожному проході. glowFill від colorFabb стер із кінчика майже пів міліметра, Tronxy 0,18 мм, зелений філамент із блискітками від Amolen 0,1 мм, а після dasFilament і міряти було майже нічого.
Коли перший шар починає виходити тонким або надто високим, а лінії стають нерівними, викрутіть сопло й подивіться на нього. У зношеного кінчик заокруглений куполом, а отвір часто більший або став овальним, як у сопла E3D у розрізі. Замінити латунне сопло дешевше, ніж шукати причину в слайсері.
Різьбові й швидкозмінні сопла
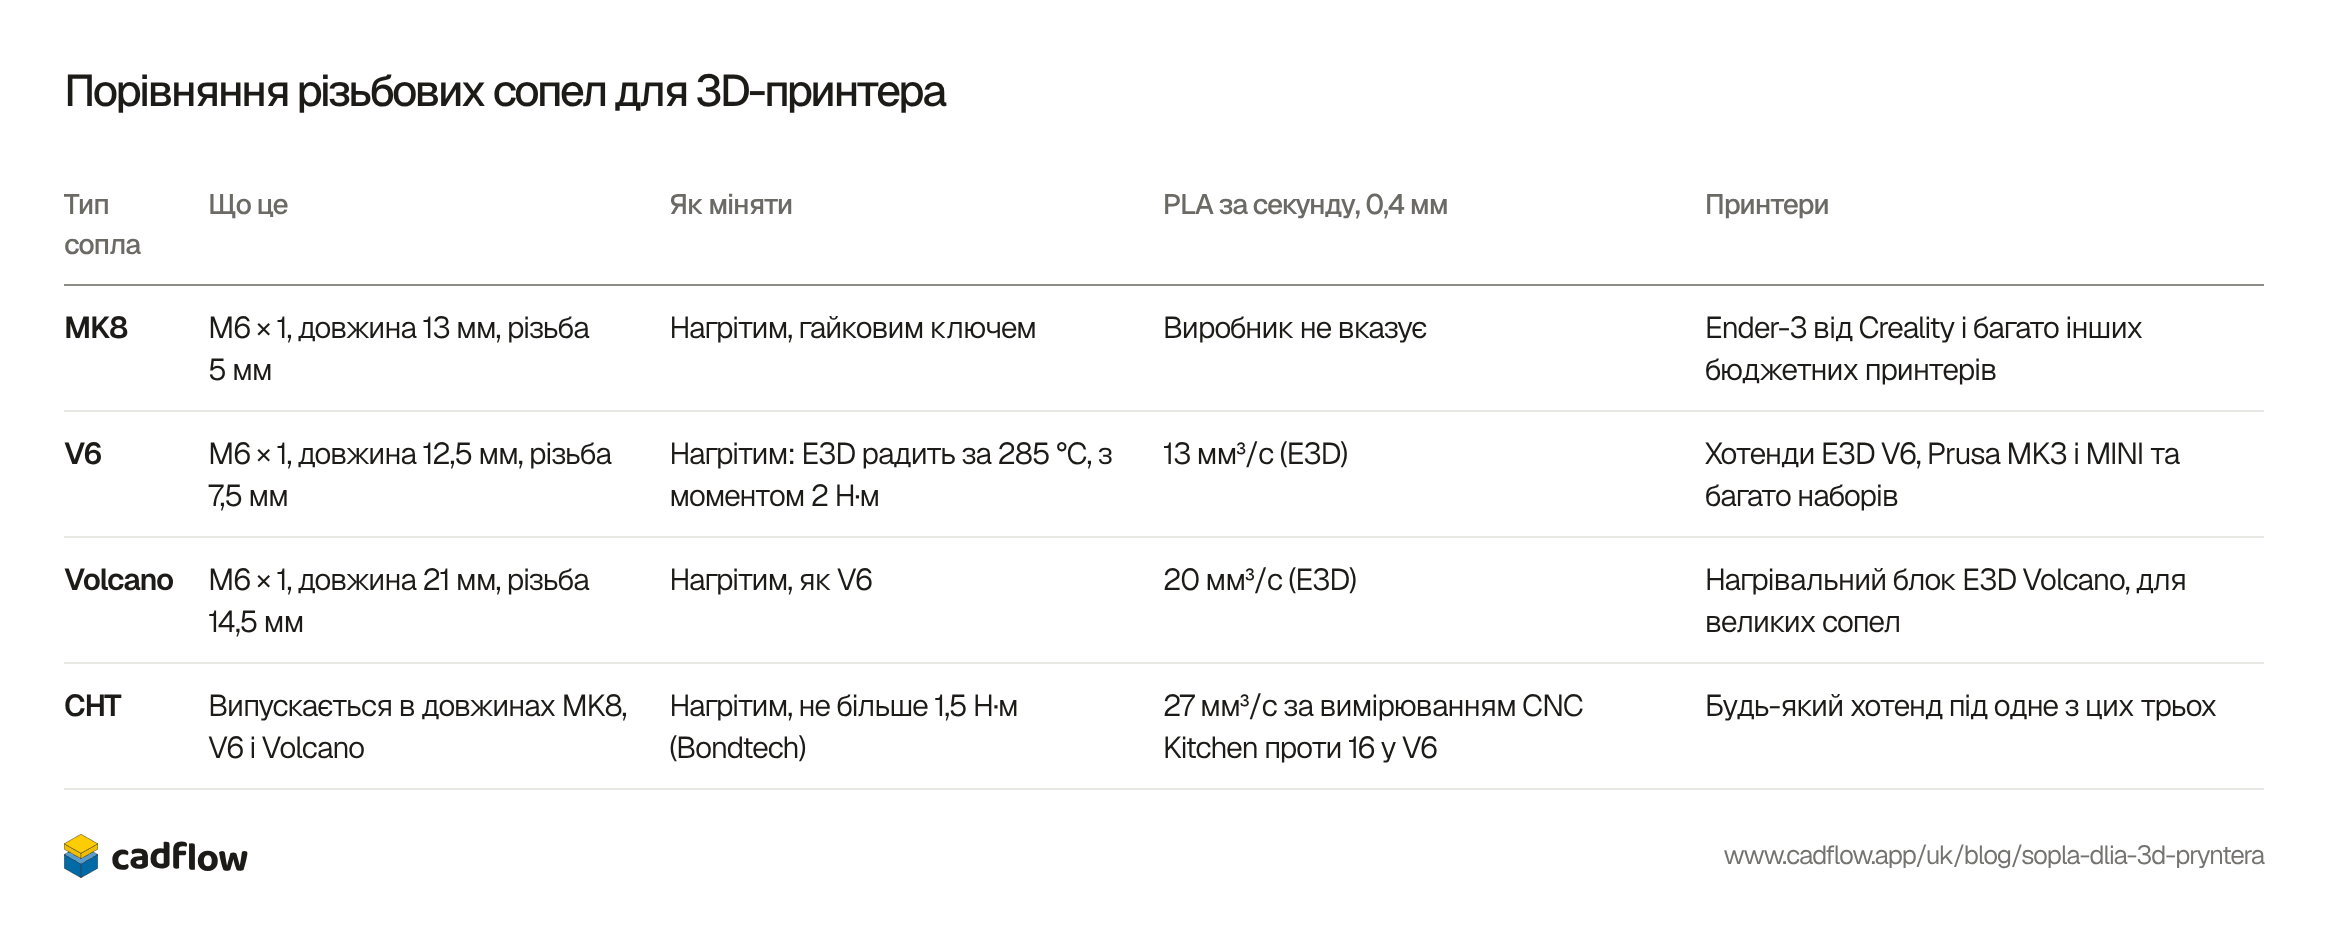
У старих і бюджетних принтерах сопло вкручується в нагрівальний блок. Майже в усіх таких сопел різьба M6 × 1, але довжина в них різна, тож сопло підходить лише до того хотенда, для якого зроблене: сопло MK8 завдовжки 13 мм із різьбою 5 мм, сопло V6 завдовжки 12,5 мм із різьбою 7,5 мм. Різьбові сопла затягують нагрітими. E3D гріє хотенд до 285 °C і затягує з моментом 2 Н·м, а Bondtech для свого CHT вказує не більше 1,5 Н·м.
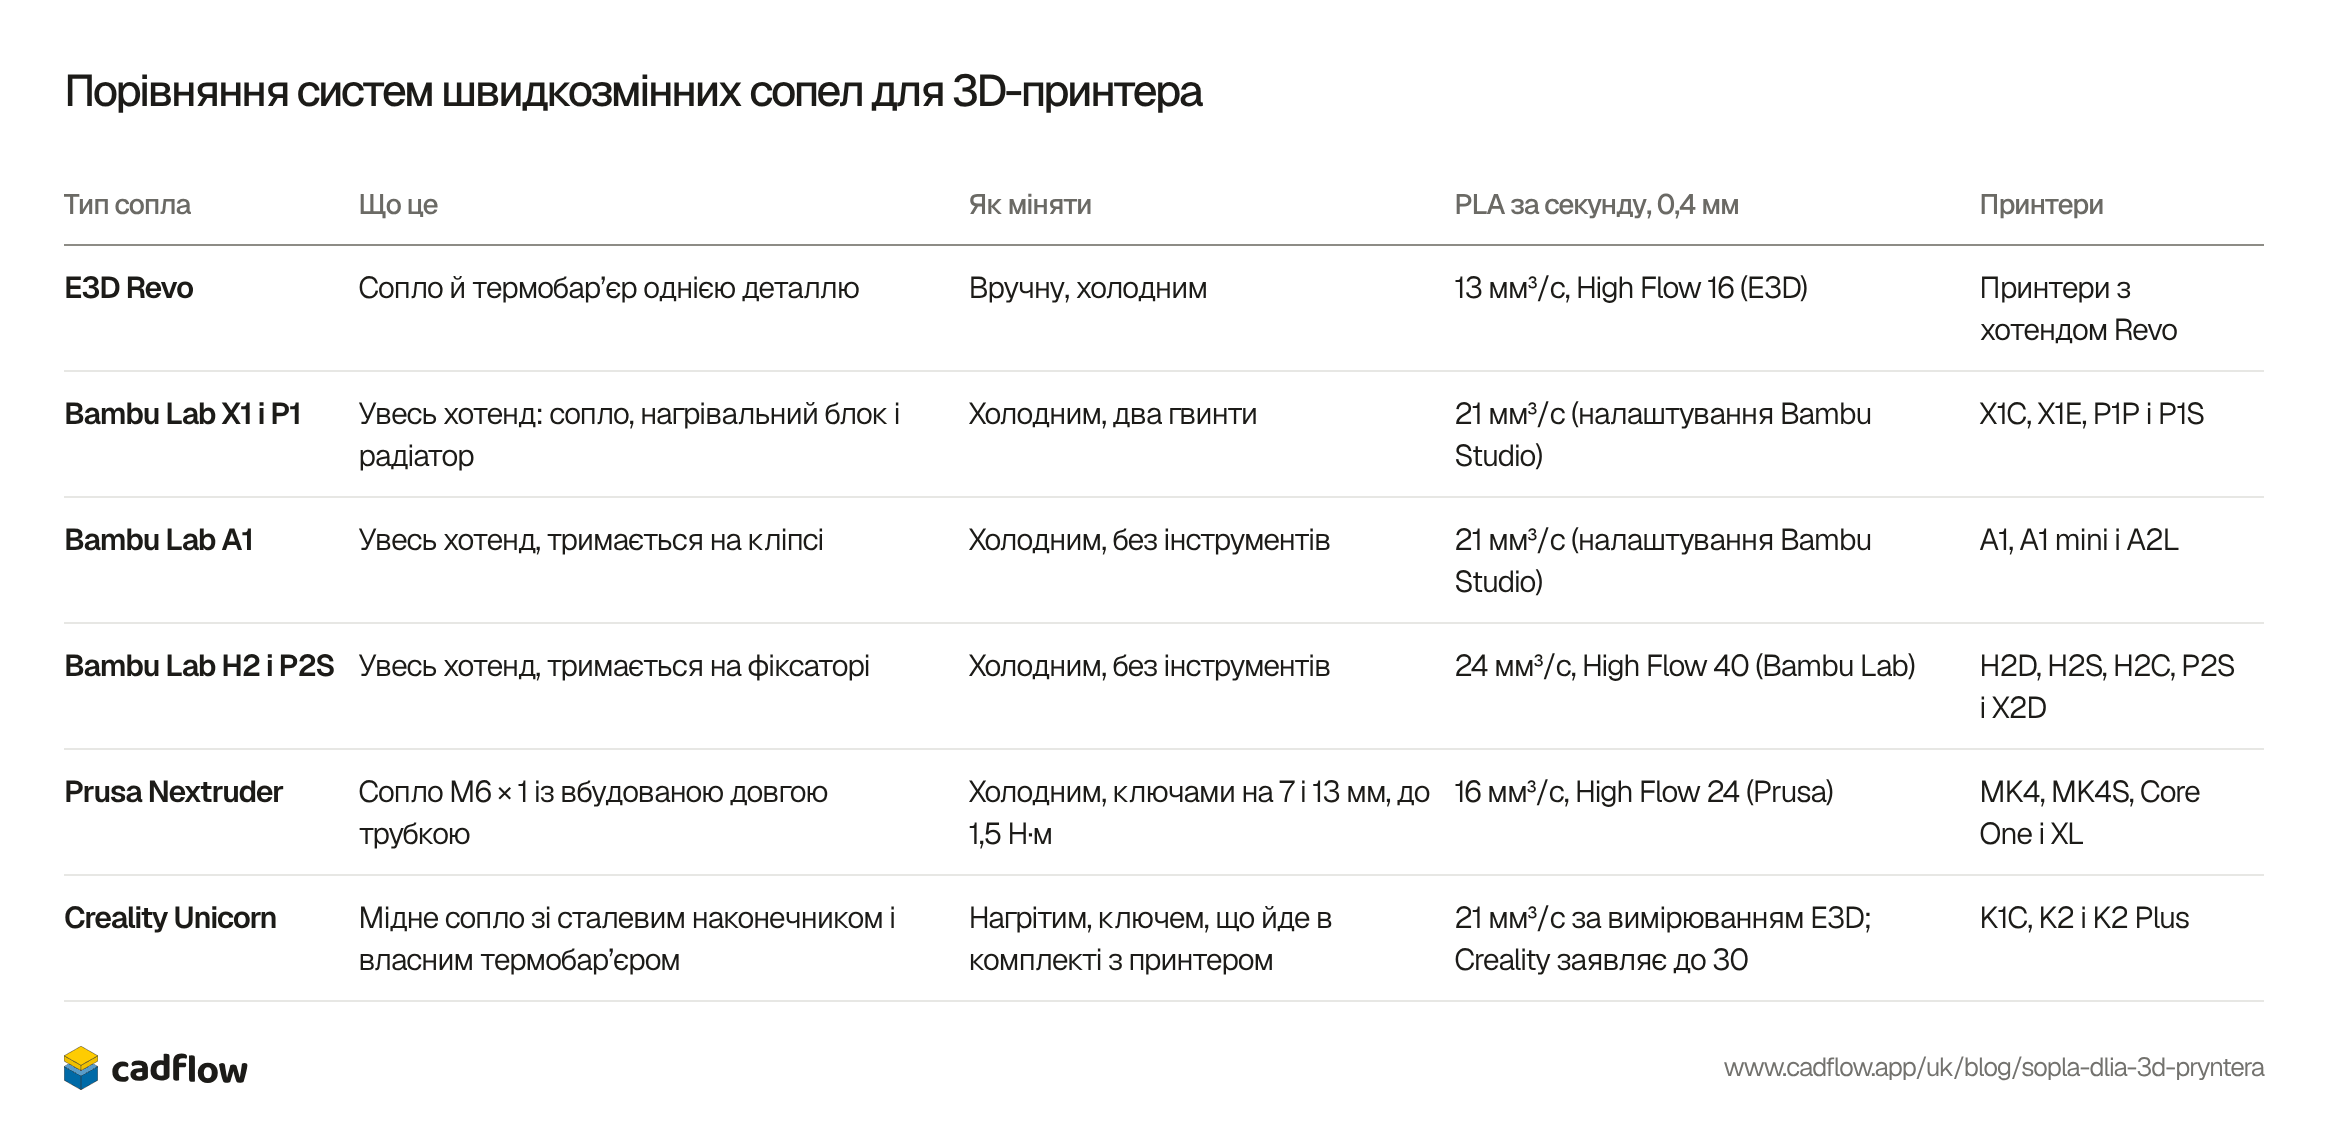
У нових принтерах частіше міняють сопло разом із термобар’єром або весь хотенд цілком, холодним і без інструментів. У стовпці з витратою змішано цифри виробників, налаштування слайсерів і вимірювання, тому в кожній клітинці вказано, чия це цифра.
| Тип сопла | Що це | Як міняти | PLA за секунду, 0,4 мм | Принтери |
|---|---|---|---|---|
| MK8 | M6 × 1, довжина 13 мм, різьба 5 мм | Нагрітим, гайковим ключем | Виробник не вказує | Ender-3 від Creality і багато інших бюджетних принтерів |
| V6 | M6 × 1, довжина 12,5 мм, різьба 7,5 мм | Нагрітим: E3D радить за 285 °C, з моментом 2 Н·м | 13 мм³/с (E3D) | Хотенди E3D V6, Prusa MK3 і MINI та багато наборів |
| Volcano | M6 × 1, довжина 21 мм, різьба 14,5 мм | Нагрітим, як V6 | 20 мм³/с (E3D) | Нагрівальний блок E3D Volcano, для великих сопел |
| CHT | Випускається в довжинах MK8, V6 і Volcano | Нагрітим, не більше 1,5 Н·м (Bondtech) | 27 мм³/с за вимірюванням CNC Kitchen проти 16 у V6 | Будь-який хотенд під одне з цих трьох |
| Тип сопла | Що це | Як міняти | PLA за секунду, 0,4 мм | Принтери |
|---|---|---|---|---|
| E3D Revo | Сопло й термобар’єр однією деталлю | Вручну, холодним | 13 мм³/с, High Flow 16 (E3D) | Принтери з хотендом Revo |
| Bambu Lab X1 і P1 | Увесь хотенд: сопло, нагрівальний блок і радіатор | Холодним, два гвинти | 21 мм³/с (налаштування Bambu Studio) | X1C, X1E, P1P і P1S |
| Bambu Lab A1 | Увесь хотенд, тримається на кліпсі | Холодним, без інструментів | 21 мм³/с (налаштування Bambu Studio) | A1, A1 mini і A2L |
| Bambu Lab H2 і P2S | Увесь хотенд, тримається на фіксаторі | Холодним, без інструментів | 24 мм³/с, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S і X2D |
| Prusa Nextruder | Сопло M6 × 1 із вбудованою довгою трубкою | Холодним, ключами на 7 і 13 мм, до 1,5 Н·м | 16 мм³/с, High Flow 24 (Prusa) | MK4, MK4S, Core One і XL |
| Creality Unicorn | Мідне сопло зі сталевим наконечником і власним термобар’єром | Нагрітим, ключем, що йде в комплекті з принтером | 21 мм³/с за вимірюванням E3D; Creality заявляє до 30 | K1C, K2 і K2 Plus |
Які сопла ми б тримали в шухляді
Тримайте запасне сопло 0,4 мм, таке саме, як стояло в принтері. На нашу думку, докупити варто сопло 0,6 мм із загартованої сталі: Prusa називає 0,6 першим додатковим соплом, яке варто купити, а Bambu Lab радить для філаменту з вугле- і скловолокном саме сопло 0,6 мм із загартованої сталі, тож одне сопло закриває і великі деталі, і наповнені філаменти. Сопло 0,2 або 0,25 мм варто брати, лише якщо ви друкуєте мініатюри або дрібний текст, і терпіння на такі друки знадобиться багато.
Про CadFlow
Ми робимо CadFlow, 3D-програму для речей, які ви будуєте. Вона відтворює збирання як покрокове відео, зрозуміле кожному, і поки що не вийшла. Якщо хочете спробувати, запишіться в список очікування.
Часті запитання
Який діаметр сопла в мого принтера?
Майже напевно 0,4 мм. Таке сопло Prusa, Bambu Lab і більшість інших виробників ставлять за замовчуванням, і з нього починаються профілі слайсерів.
Чи можна друкувати PLA соплом із загартованої сталі?
Так. Додайте від 5 до 10 °C до температури, з якою друкували б латунним соплом, бо загартована сталь гірше проводить тепло. Хотенди Bambu Lab від 0,4 до 0,8 мм для принтерів X1, P1 і H2 зроблено із загартованої сталі, і ними щодня друкують PLA.
Чи можна друкувати філаментом із вуглеволокном через сопло 0,2 мм?
Ні. За словами Bambu Lab, волокна часто довші за 0,2 мм і швидко його забивають, а її сопло 0,2 мм зроблене з нержавної сталі, яка теж зношується. Візьміть сопло із загартованої сталі 0,4 мм, а краще 0,6 мм.
Як часто міняти сопло?
Це залежить від філаменту, а не від часу. З філаментом із вуглеволокном латунні сопла у випробуваннях E3D і CNC Kitchen зношувалися, пропустивши від 250 до 360 г. Міняйте сопло, коли перший шар починає друкуватися надто високо чи тонко або кінчик виглядає заокругленим.
Чи безпечне латунне сопло для контакту з їжею?
За словами E3D, у латуні є трохи свинцю, і для харчового й медичного застосування вона робить сопла з нержавної сталі. Надрукована деталь важить не менше за сопло: у нашій статті про види пластику зібрано, що Polymaker і Prusament кажуть про контакт надрукованих деталей з їжею.
Чим відрізняються сопла MK8 і V6?
Обидва вкручуються на різьбі M6 × 1, але сопло MK8 завдовжки 13 мм із різьбою 5 мм, а сопло V6 завдовжки 12,5 мм із різьбою 7,5 мм, тож кожне підходить лише до свого хотенда. У сопел MK10 різьба M7, і вони не підходять до жодного з них.
Звідки цифри?
Ми переглянули ці джерела 8 листопада 2026 року. Діаметри: посібник Bambu Lab про сопла і відповіді про сопло 0,2 мм, типи сопел Prusa і її стаття про діаметри сопел. Витрата: таблиці E3D для V6 і Volcano, випробування CHT на CNC Kitchen і тема на форумі Bambu Lab про сопла 0,8 і 0,6 мм. Міцність: випробування великих сопел на CNC Kitchen. Зношування: випробування E3D, випробування CNC Kitchen із вуглеволокном і філаментом, що світиться в темряві, і випробування Olsson. Матеріали й ціни: у кожній картці є посилання на джерело. Ціни вказано за одне сопло 0,4 мм в американському магазині виробника або великого реселера, без податку і за звичайною ціною, бо в кількох магазинах тривали розпродажі «Чорної п’ятниці».
Безкоштовні інструменти до статті
Історія статті
- Опубліковано
Читайте також

Види 3D-принтерів: FDM, фотополімерні, SLS, MJF, PolyJet і по металу

Рейтинг 3D-принтерів 2027: 8 найпопулярніших в одному тесті

4 найкращі слайсери 2027: порівняння програм для 3D-друку


Цей блог веде команда, яка створює CadFlow. У CadFlow ви будуєте проєкт у 3D і показуєте, як його зібрати.
Подивитися, як працює CadFlow