

3D 打印喷嘴尺寸和材质对比:哪种喷嘴适合打什么

大多数打印机出厂装的是 0.4 mm 喷嘴,大多数打印件用它就对了。换尺寸,是在细节和速度之间取舍。换材质,决定的是你到底能打哪些耗材,因为碳纤维耗材和夜光耗材用不完一卷,就能把黄铜喷嘴磨坏。
选喷嘴尺寸
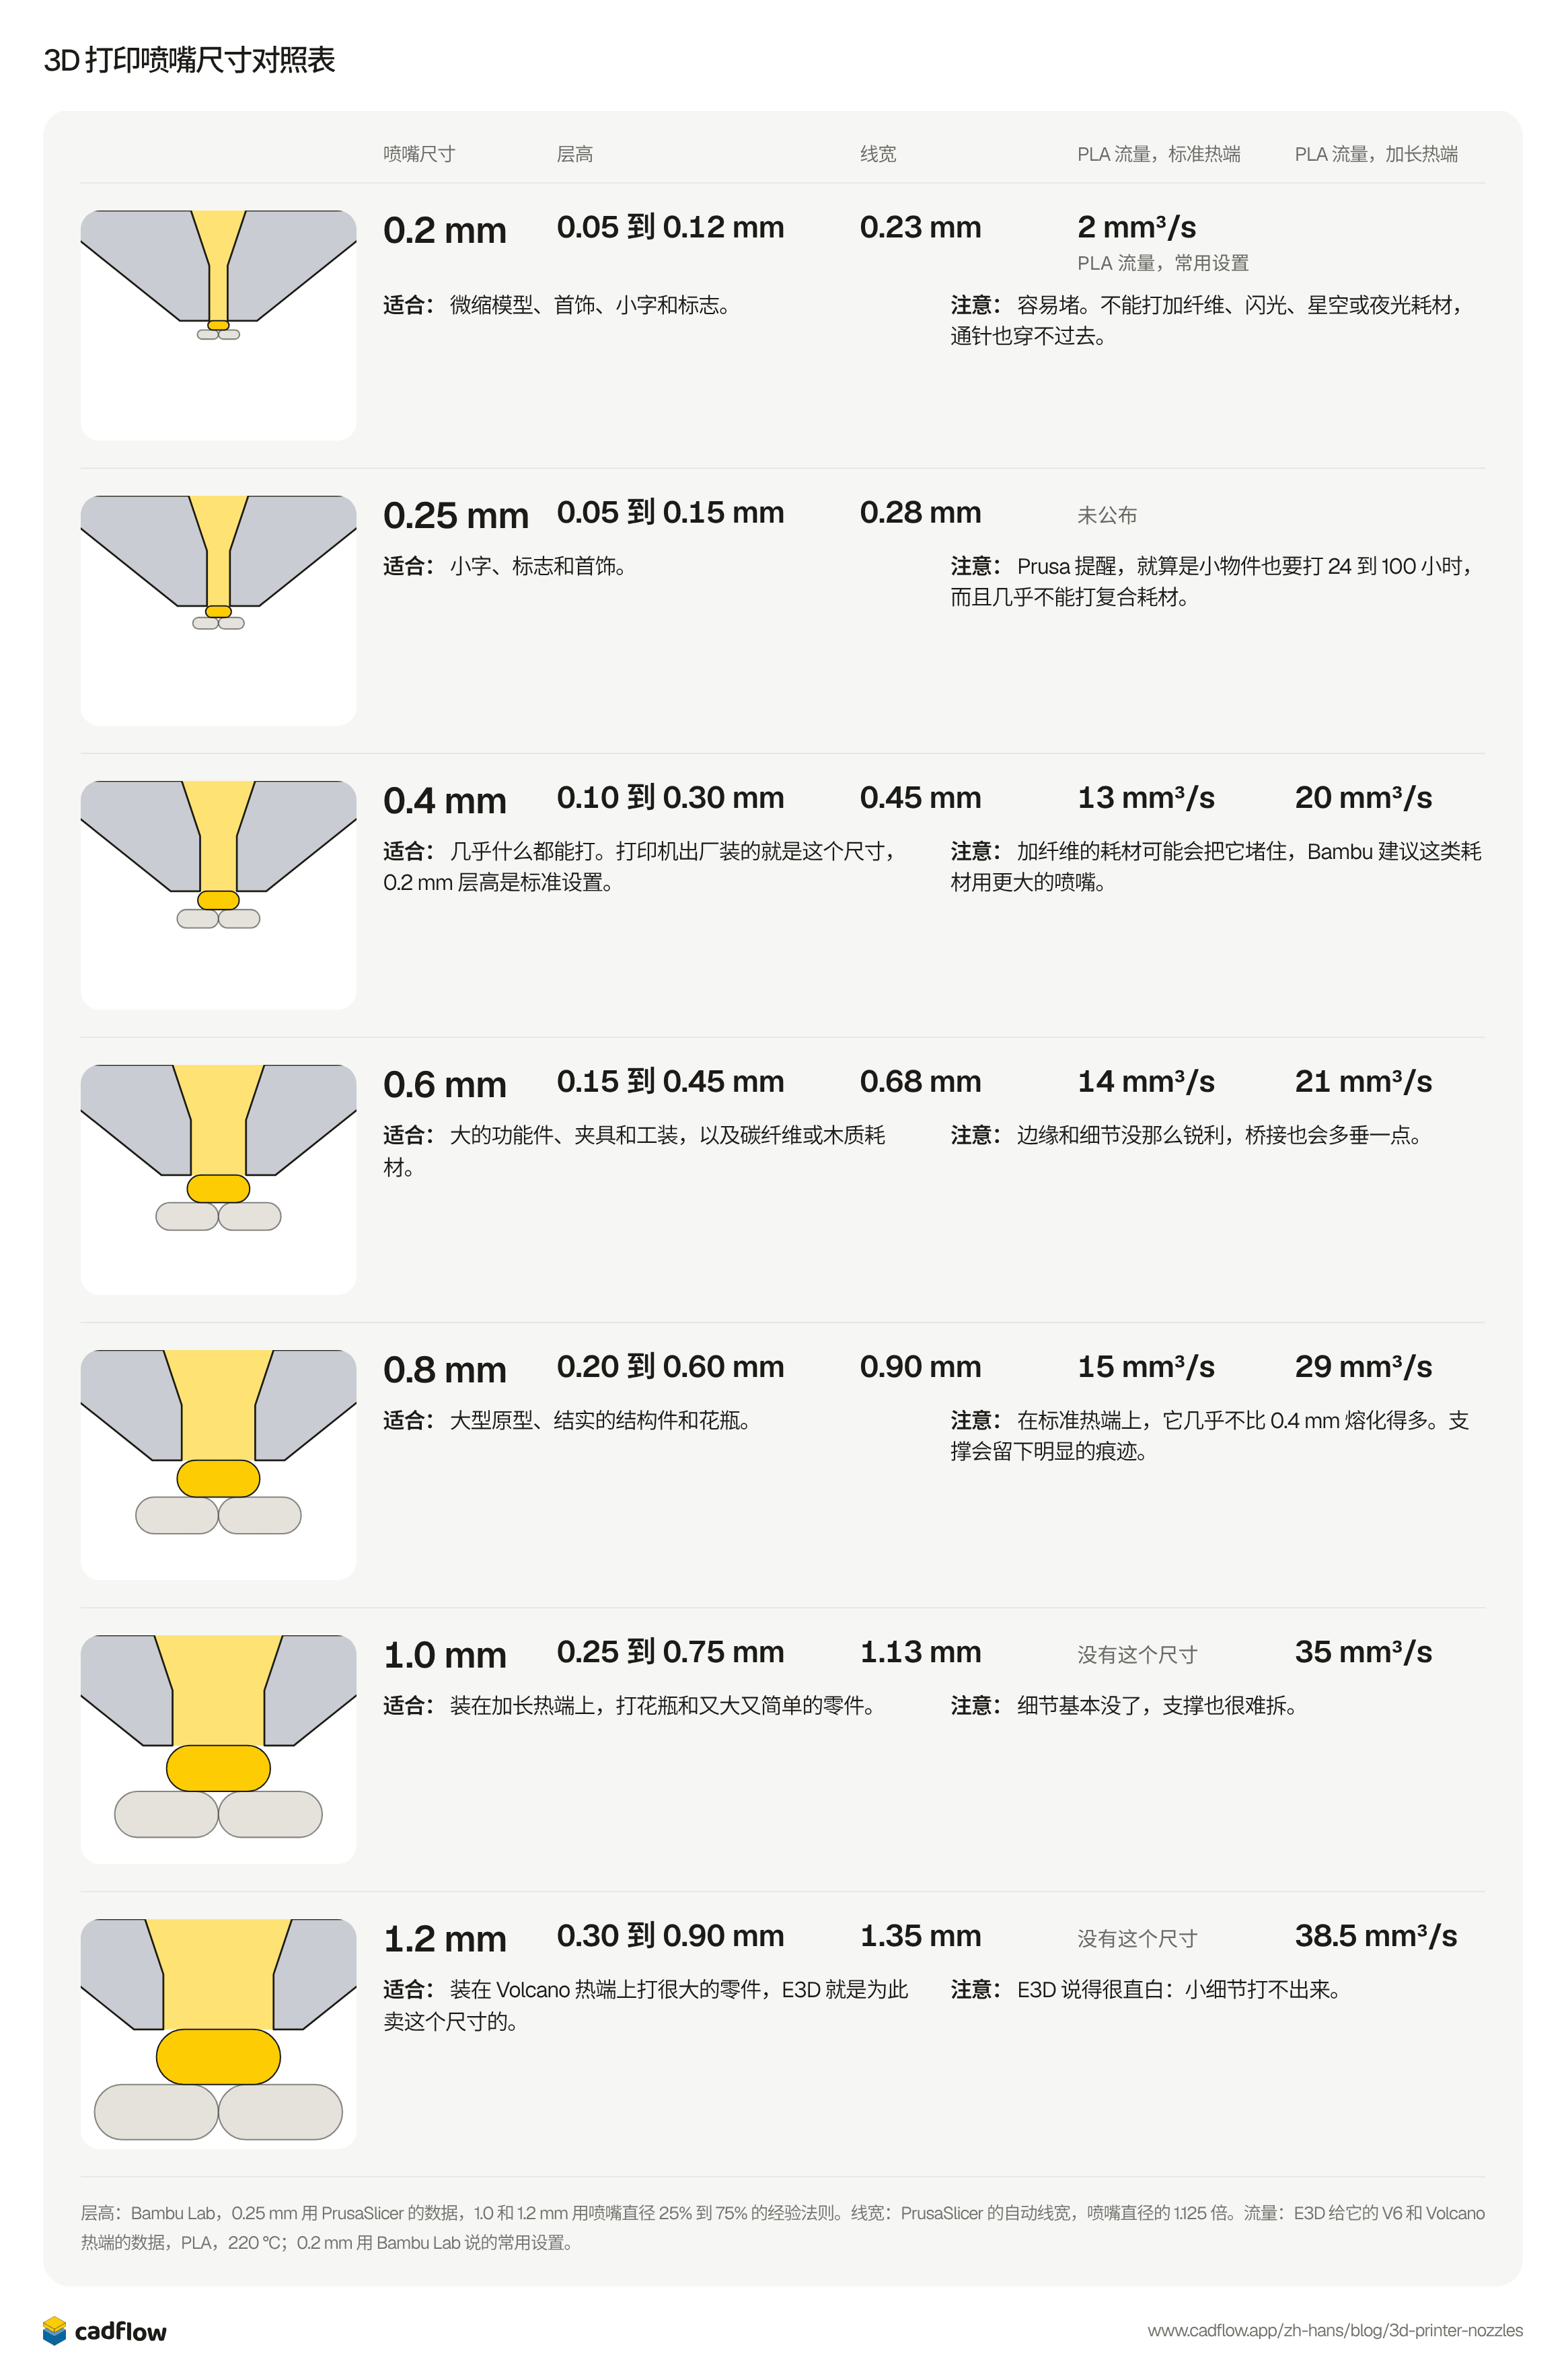
每种尺寸都有自己的层高范围,挤出的线会比喷嘴孔稍宽一点。每张图都用同一个比例,黄色的是喷嘴尖端下面正在打印的那条线,压在上一层上面。
0.2 mm
- 层高
- 0.05 到 0.12 mm
- 线宽
- 0.23 mm
- PLA 流量,常用设置
- 2 mm³/sPLA 流量,常用设置
适合: 微缩模型、首饰、小字和标志。
注意: 容易堵。不能打加纤维、闪光、星空或夜光耗材,通针也穿不过去。
0.25 mm
- 层高
- 0.05 到 0.15 mm
- 线宽
- 0.28 mm
- PLA 流量
- 未公布
适合: 小字、标志和首饰。
注意: Prusa 提醒,就算是小物件也要打 24 到 100 小时,而且几乎不能打复合耗材。
0.4 mm
- 层高
- 0.10 到 0.30 mm
- 线宽
- 0.45 mm
- PLA 流量,标准热端
- 13 mm³/s
- PLA 流量,加长热端
- 20 mm³/s
适合: 几乎什么都能打。打印机出厂装的就是这个尺寸,0.2 mm 层高是标准设置。
注意: 加纤维的耗材可能会把它堵住,Bambu 建议这类耗材用更大的喷嘴。
0.6 mm
- 层高
- 0.15 到 0.45 mm
- 线宽
- 0.68 mm
- PLA 流量,标准热端
- 14 mm³/s
- PLA 流量,加长热端
- 21 mm³/s
适合: 大的功能件、夹具和工装,以及碳纤维或木质耗材。
注意: 边缘和细节没那么锐利,桥接也会多垂一点。
0.8 mm
- 层高
- 0.20 到 0.60 mm
- 线宽
- 0.90 mm
- PLA 流量,标准热端
- 15 mm³/s
- PLA 流量,加长热端
- 29 mm³/s
适合: 大型原型、结实的结构件和花瓶。
注意: 在标准热端上,它几乎不比 0.4 mm 熔化得多。支撑会留下明显的痕迹。
1.0 mm
- 层高
- 0.25 到 0.75 mm
- 线宽
- 1.13 mm
- PLA 流量,标准热端
- 没有这个尺寸
- PLA 流量,加长热端
- 35 mm³/s
适合: 装在加长热端上,打花瓶和又大又简单的零件。
注意: 细节基本没了,支撑也很难拆。
1.2 mm
- 层高
- 0.30 到 0.90 mm
- 线宽
- 1.35 mm
- PLA 流量,标准热端
- 没有这个尺寸
- PLA 流量,加长热端
- 38.5 mm³/s
适合: 装在 Volcano 热端上打很大的零件,E3D 就是为此卖这个尺寸的。
注意: E3D 说得很直白:小细节打不出来。
层高:Bambu Lab,0.25 mm 用 PrusaSlicer 的数据,1.0 和 1.2 mm 用喷嘴直径 25% 到 75% 的经验法则。线宽:PrusaSlicer 的自动线宽,喷嘴直径的 1.125 倍。流量:E3D 给它的 V6 和 Volcano 热端的数据,PLA,220 °C;0.2 mm 用 Bambu Lab 说的常用设置。
喷嘴越大不一定越快
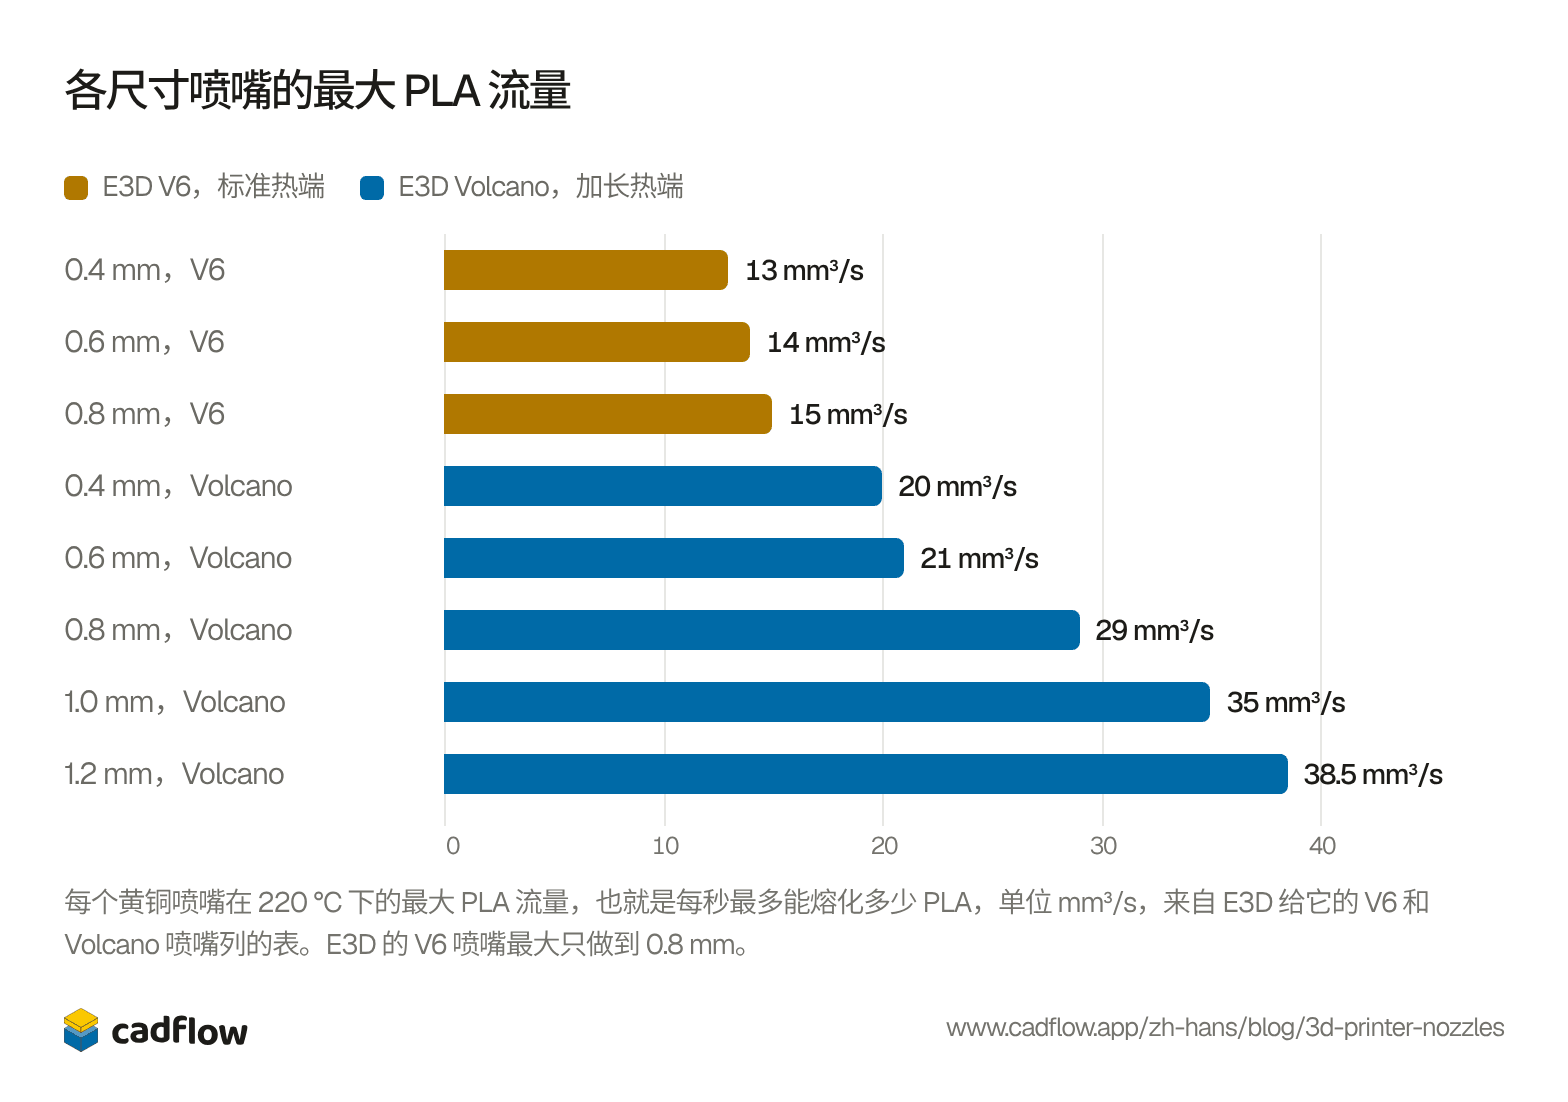
孔大了能打更粗的线,但塑料在穿过去的路上还是得熔化,而熔化发生在热端里,不在孔里。E3D 自己的数据就能看出来。在它的标准 V6 热端上,0.8 mm 喷嘴每秒能熔化 15 mm³ 的 PLA,只比 0.4 mm 多 2。换到加热块和喷嘴都更长的 Volcano 上,同样的 0.8 mm 喷嘴能熔化 29。
E3D V6,标准热端E3D Volcano,加长热端
以表格显示
| 喷嘴 | PLA 流量 |
|---|---|
| 0.4 mm,V6 | 13 mm³/s |
| 0.6 mm,V6 | 14 mm³/s |
| 0.8 mm,V6 | 15 mm³/s |
| 0.4 mm,Volcano | 20 mm³/s |
| 0.6 mm,Volcano | 21 mm³/s |
| 0.8 mm,Volcano | 29 mm³/s |
| 1.0 mm,Volcano | 35 mm³/s |
| 1.2 mm,Volcano | 38.5 mm³/s |
CNC Kitchen 用 0.6 mm 喷嘴测了同一件事:看每种喷嘴在挤出量少 5% 之前,最多能推出多少塑料。V6 是 15 mm³/s,Volcano 是 30,Bondtech 的 CHT 喷嘴是 40,因为它在喷嘴里把塑料分成几股通道,让更多塑料贴着热的金属。
所以,为了速度去买 0.8 或 1.0 mm 喷嘴之前,先查查你的热端能熔化多少。Bambu Lab 论坛上有位用户发现,同一个 PETG-CF 打印件,用 0.8 mm 喷嘴切片要 4 小时 16 分钟,用 0.6 mm 只要 3 小时 47 分钟。Bambu 的客服回答说,喷嘴大不一定更快,因为上限是耗材的流量决定的。往上换 0.6 mm 更稳妥。Prusa 发现它最多能比 0.4 mm 快一倍,打出来的样子几乎一样,并把它称为第一个值得加购的喷嘴。
喷嘴大了,塑料并不会更结实
Bambu Lab 的指南说,喷嘴越大,零件越结实。CNC Kitchen 在一台 Prusa MK3S 上验证了这一点,分别用 0.4 mm 和 0.8 mm 喷嘴打印挂钩,发现强度跟着塑料的用量走。墙厚相同时,五个版本承受的力都在 347 到 380 N 之间,所以大喷嘴并没有让层与层粘得更牢。
不过大喷嘴在时间上还是占优。线宽和层高都翻倍时,0.8 mm 喷嘴同样的时间能挤出四倍的塑料,所以打印时间相同的话,你得到的零件要重得多,也结实得多。需要强度,就加墙,再用大喷嘴把墙打得快一点。
喷嘴材质
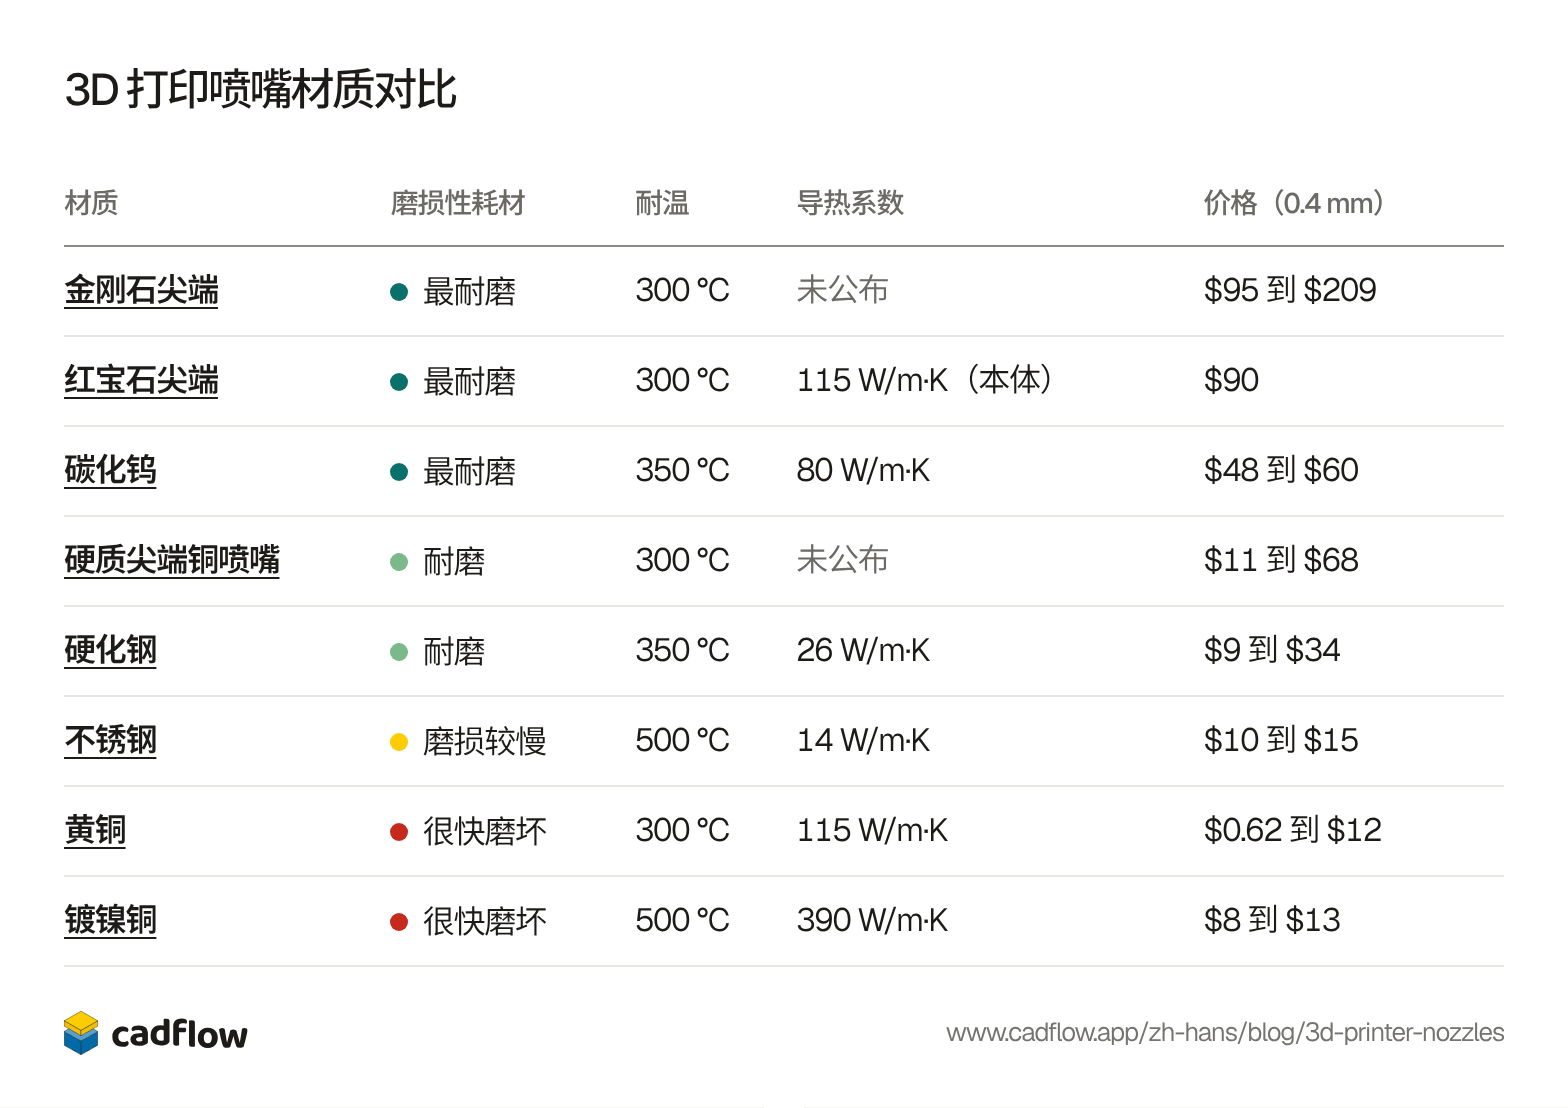
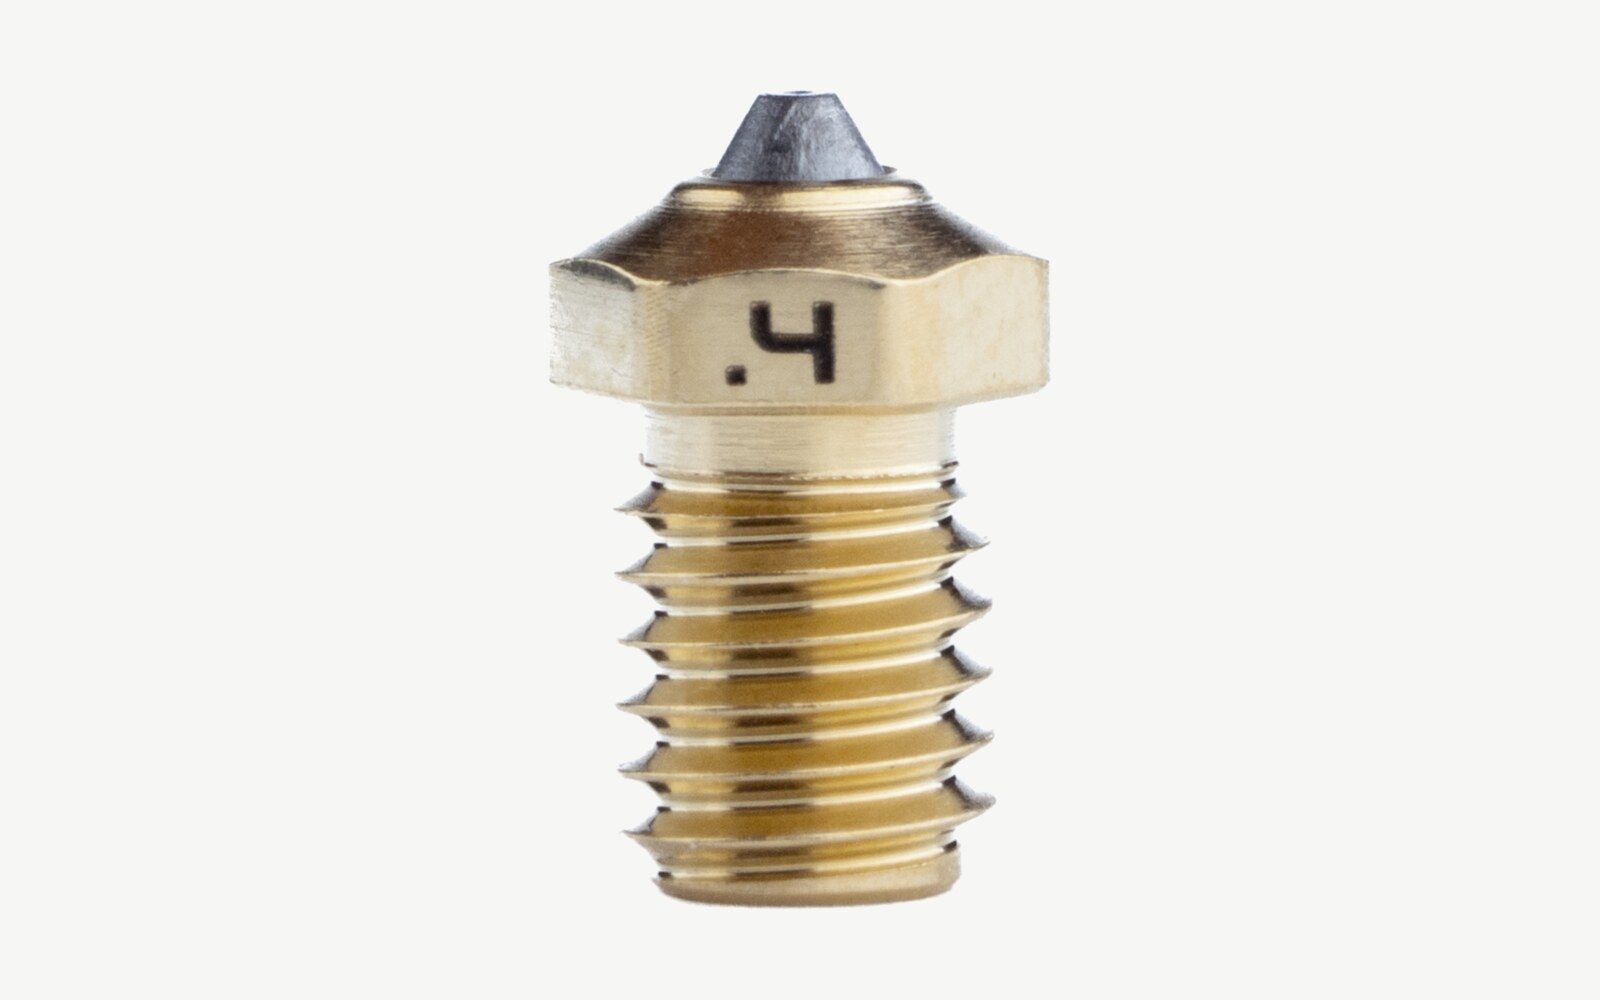
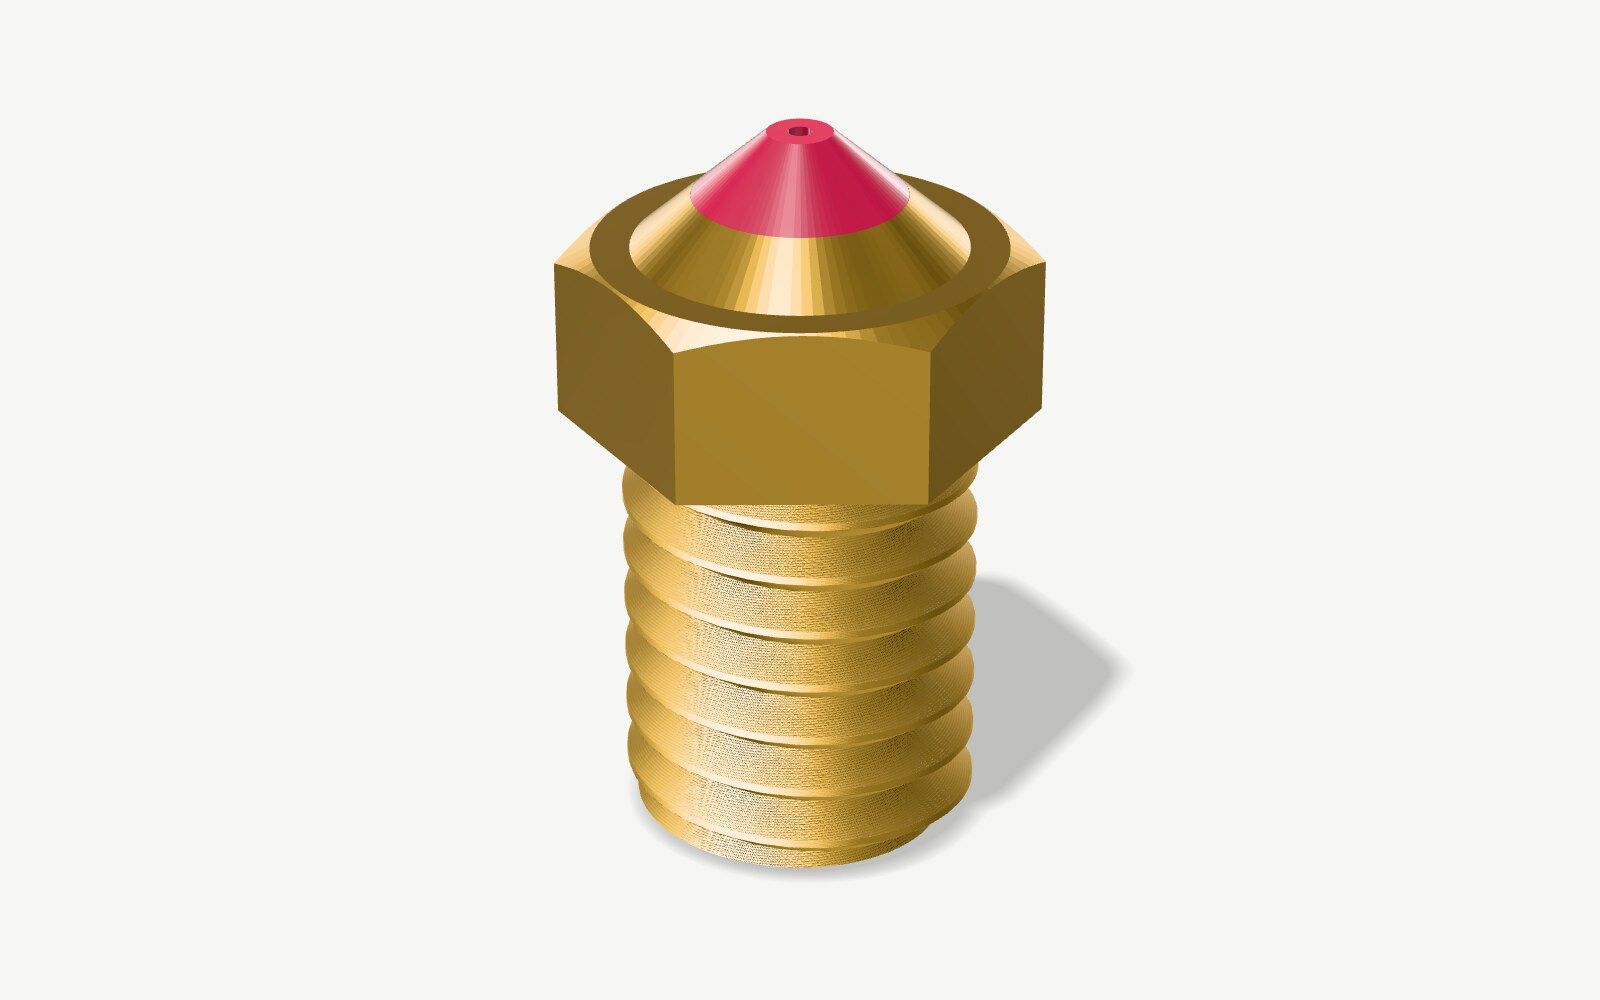
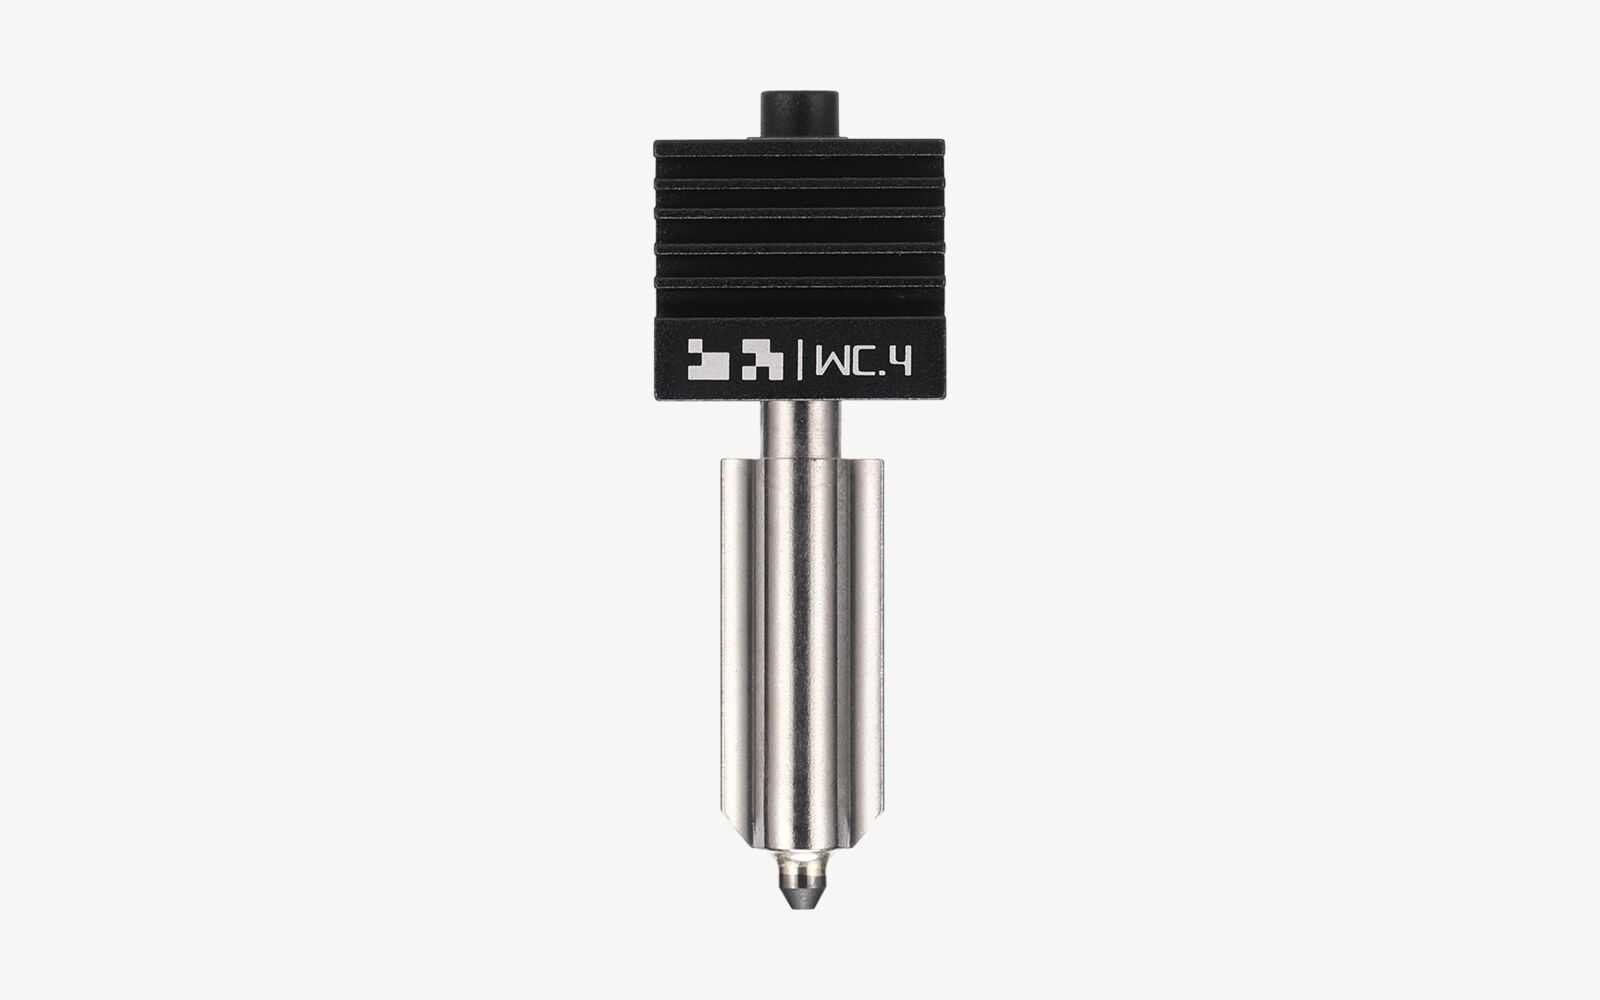
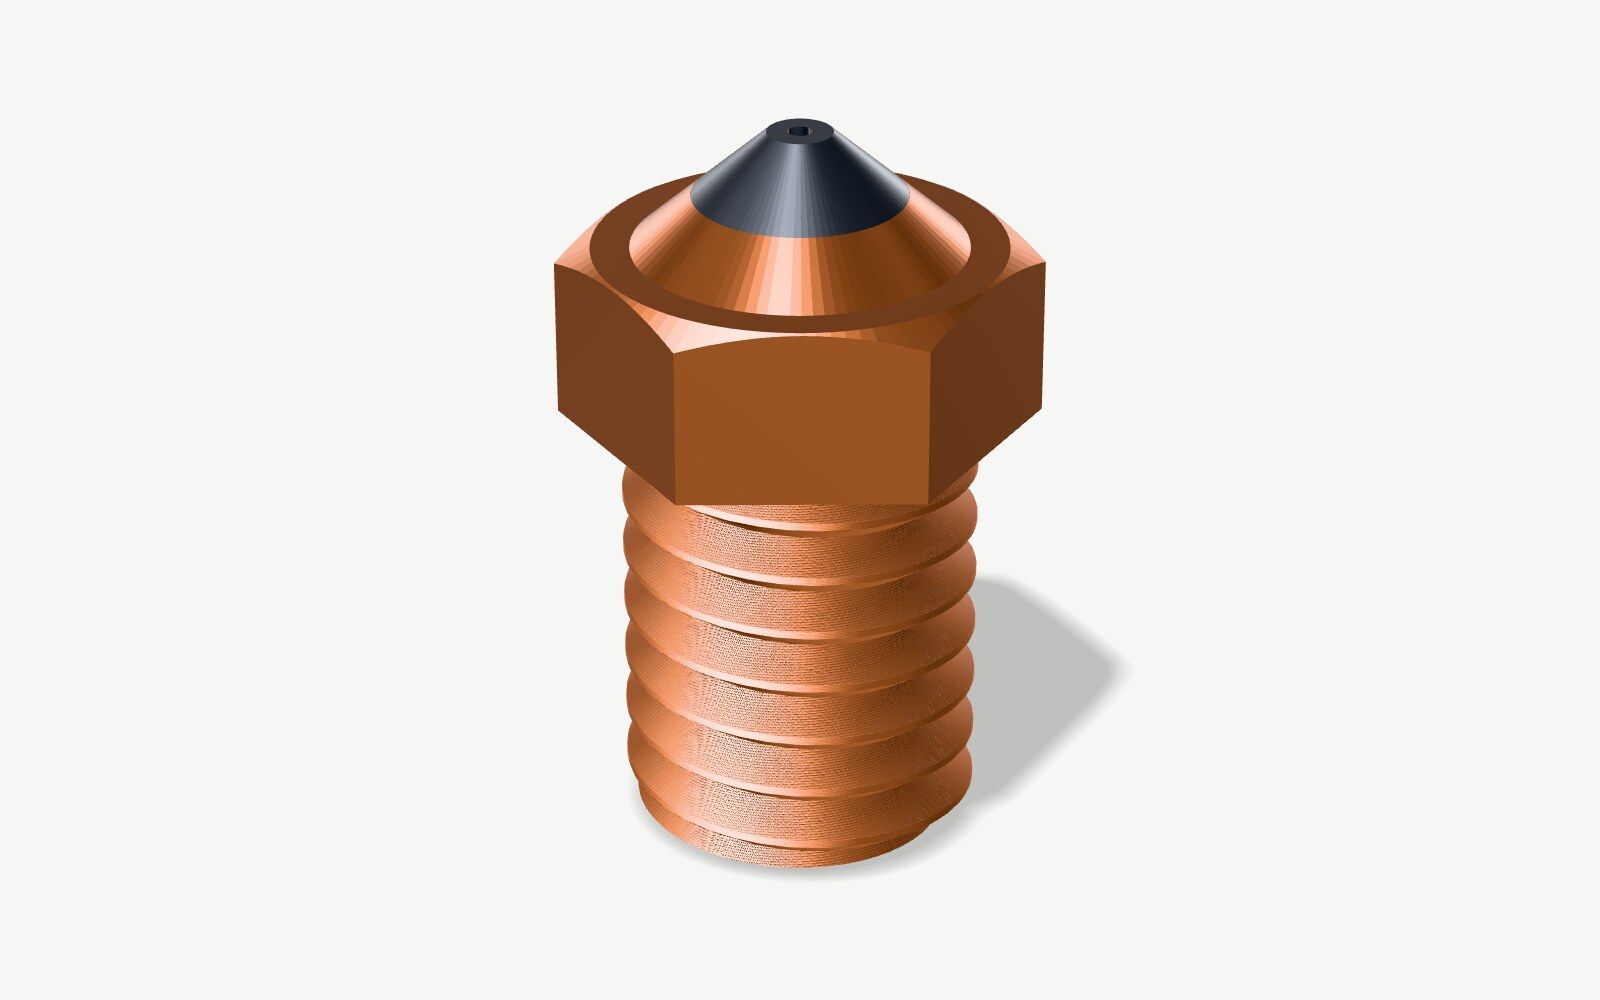
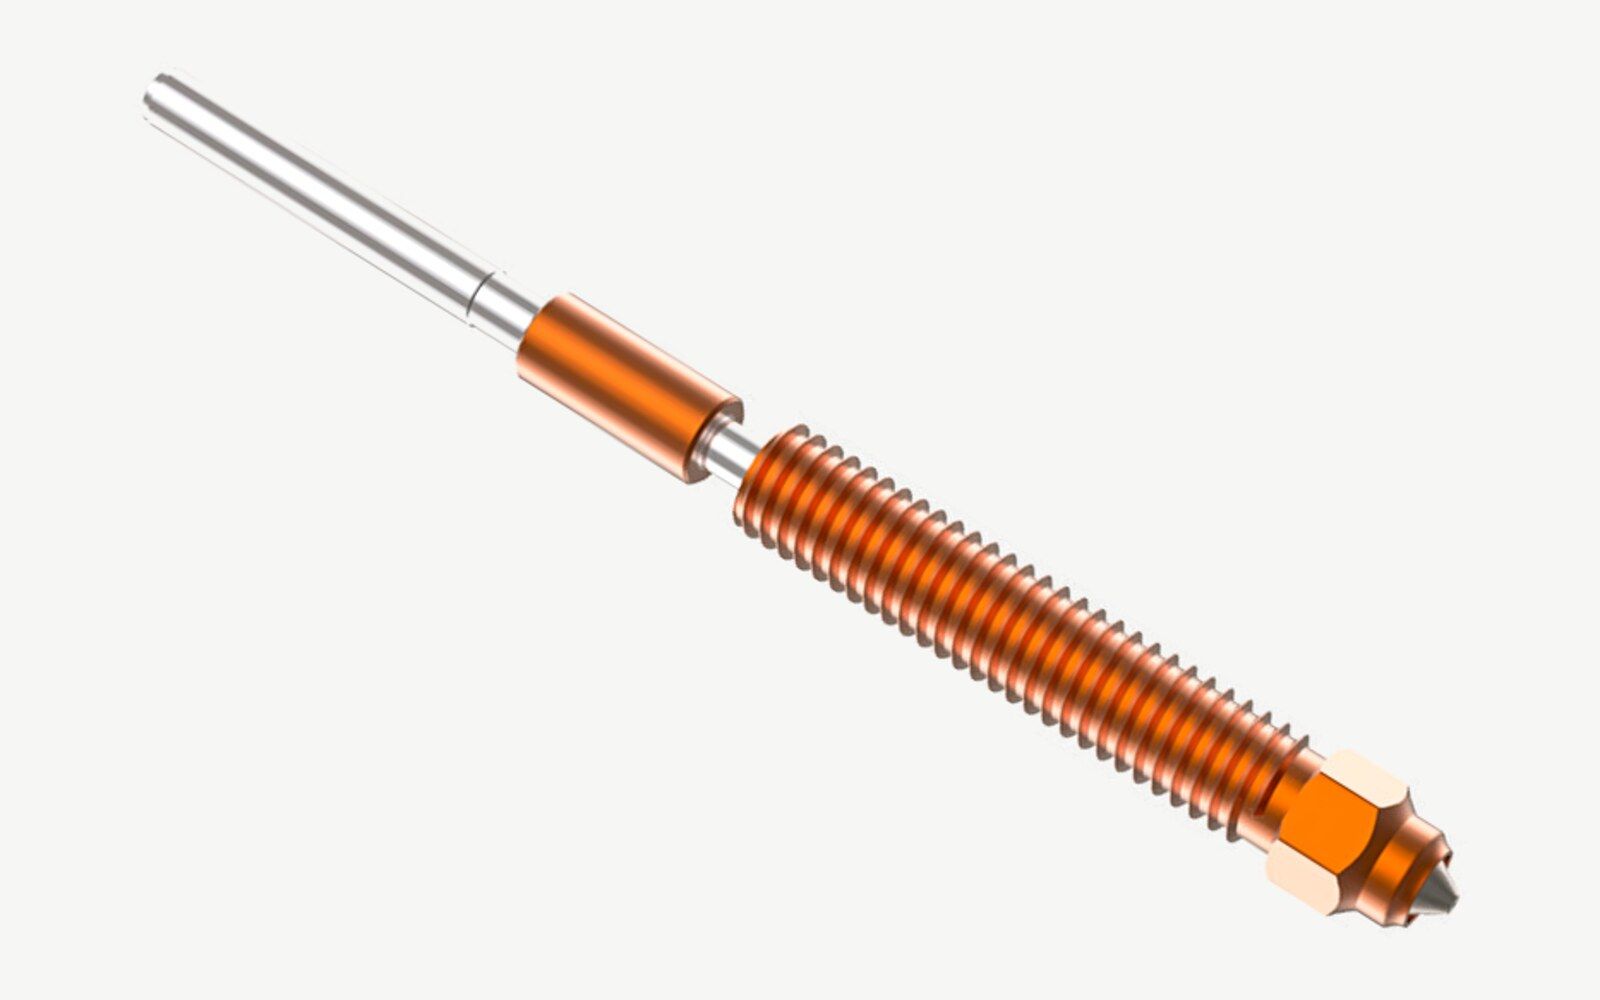
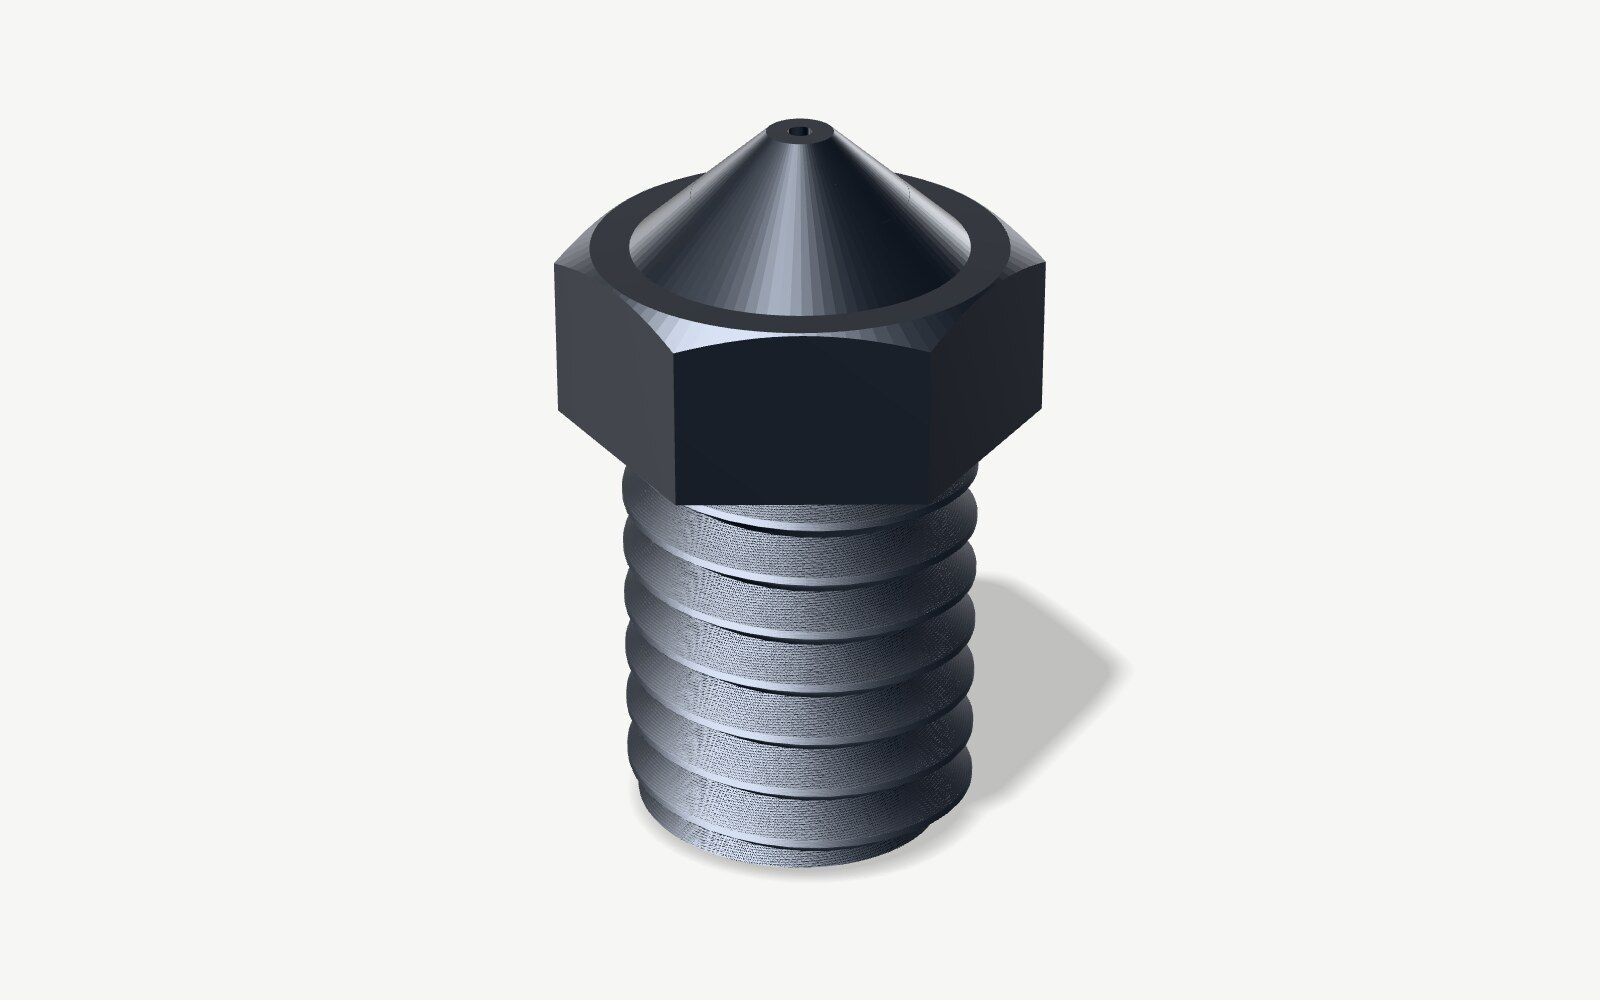
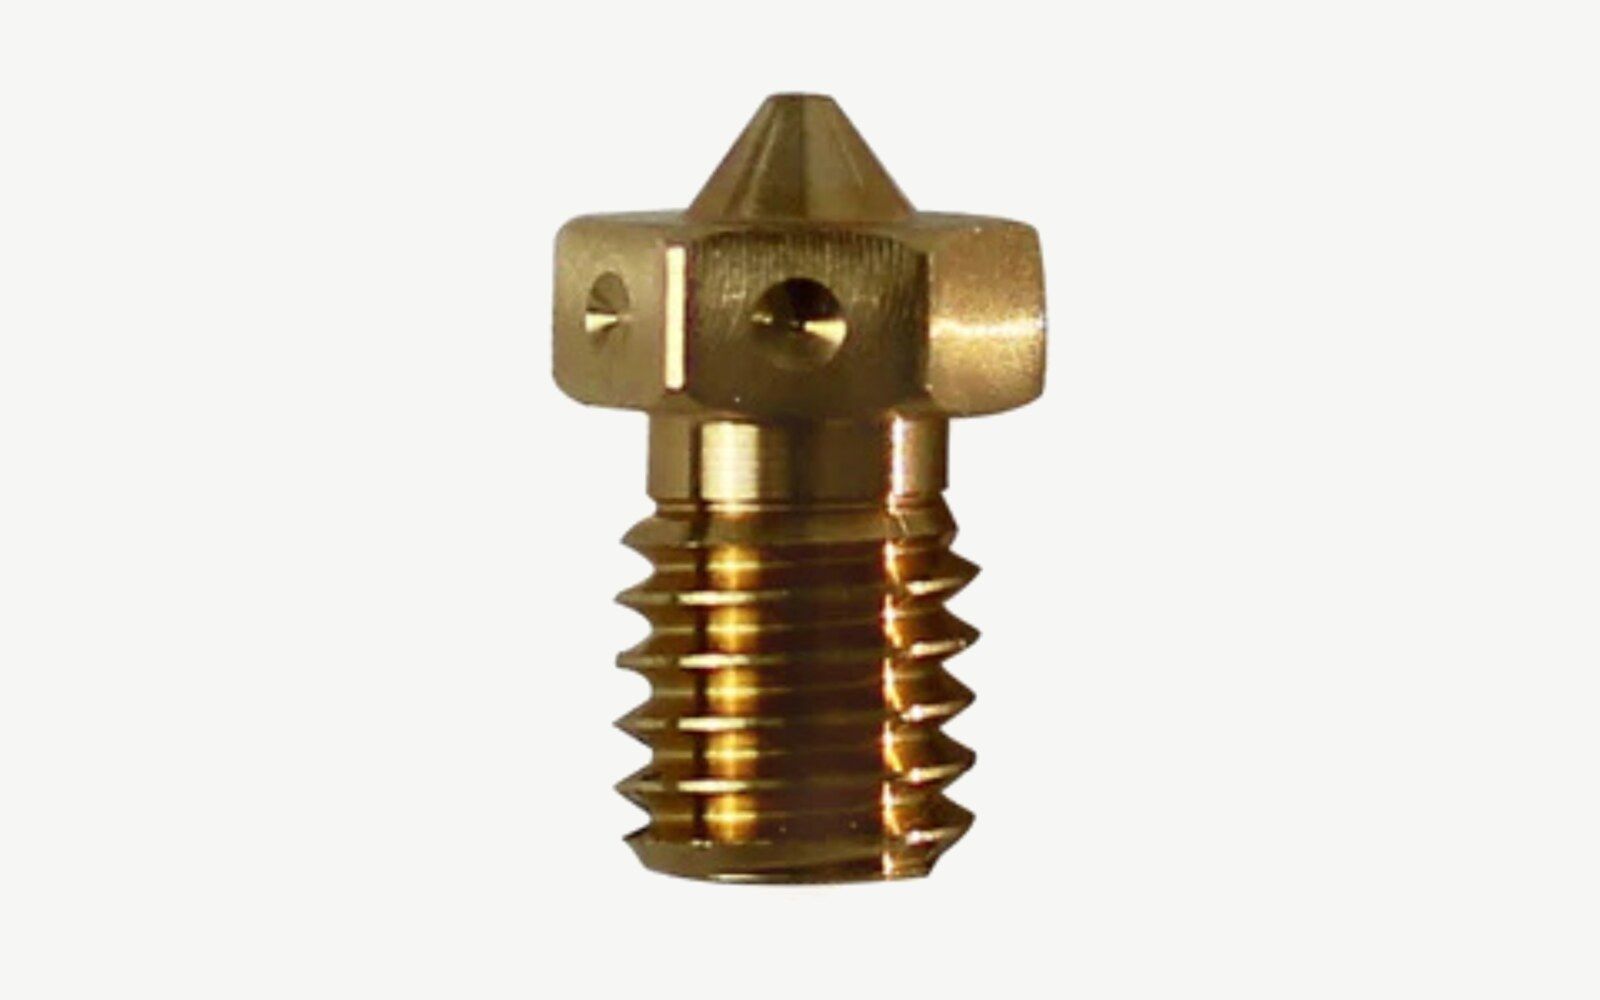
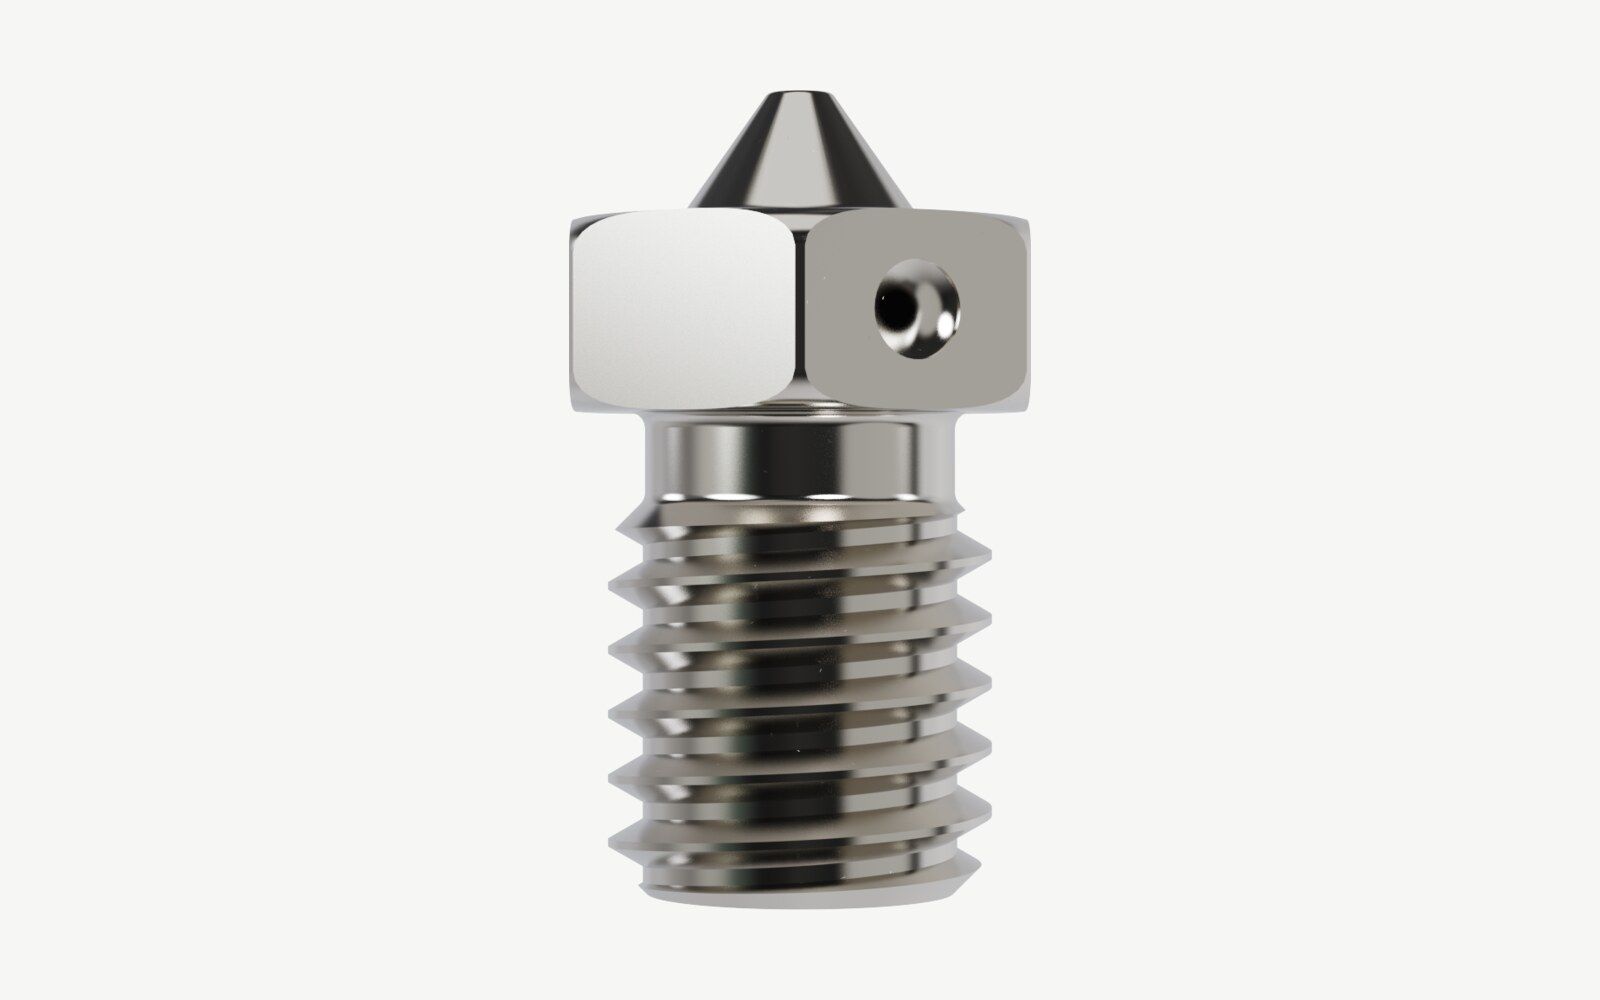
材质决定了一个喷嘴能打哪些耗材、能加热到多高的温度。黄铜是默认的选择,因为它导热好,而比它硬的材质,要么导热更差,要么贵得多。所以既硬又升温快的喷嘴,都是在黄铜或铜的本体上装一个硬质尖端。表格可以按你最在意的一项排序。
| 材质 | 磨损性耗材 | 耐温 | 导热系数 | 价格(0.4 mm) |
|---|---|---|---|---|
| 金刚石尖端 | 最耐磨 | 300 °C | 未公布 | $95 到 $209 |
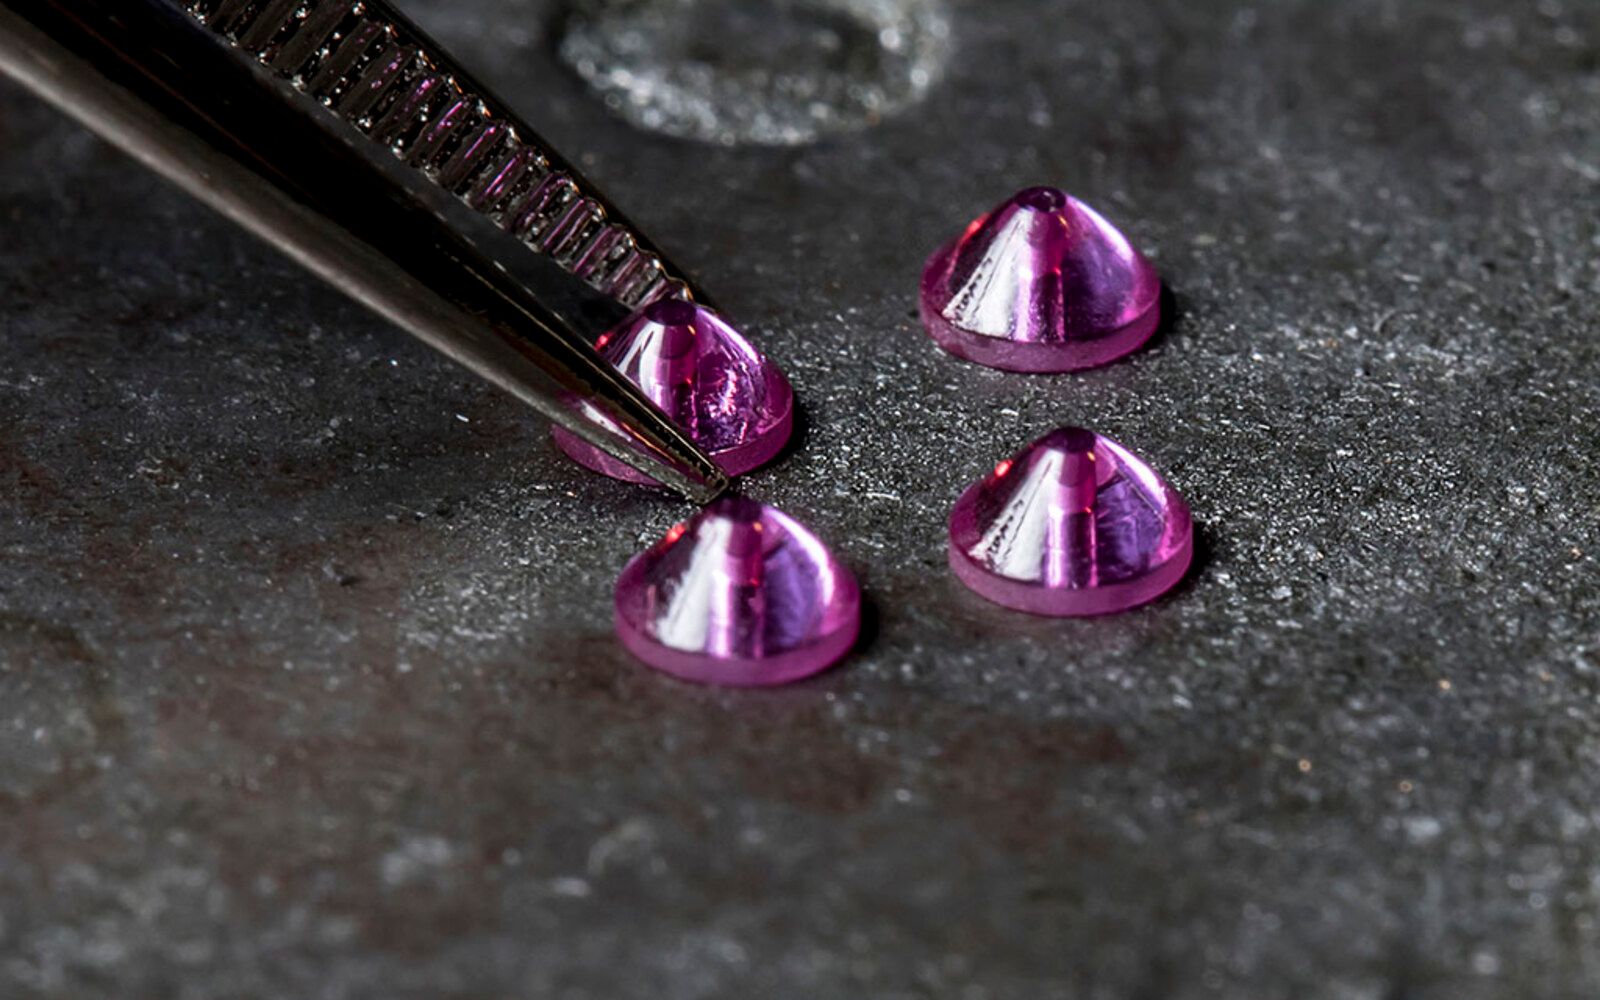
| 红宝石尖端 | 最耐磨 | 300 °C | 115 W/m·K(本体) | $90 |
| 碳化钨 | 最耐磨 | 350 °C | 80 W/m·K | $48 到 $60 |
| 硬质尖端铜喷嘴 | 耐磨 | 300 °C | 未公布 | $11 到 $68 |
| 硬化钢 | 耐磨 | 350 °C | 26 W/m·K | $9 到 $34 |
| 不锈钢 | 磨损较慢 | 500 °C | 14 W/m·K | $10 到 $15 |
| 黄铜 | 很快磨坏 | 300 °C | 115 W/m·K | $0.62 到 $12 |
| 镀镍铜 | 很快磨坏 | 500 °C | 390 W/m·K | $8 到 $13 |
| 材质 | 磨损性耗材 | 耐温 | 导热系数 | 价格(0.4 mm) |
|---|---|---|---|---|
| 黄铜 | 很快磨坏 | 300 °C | 115 W/m·K | $0.62 到 $12 |
| 镀镍铜 | 很快磨坏 | 500 °C | 390 W/m·K | $8 到 $13 |
| 硬化钢 | 耐磨 | 350 °C | 26 W/m·K | $9 到 $34 |
| 不锈钢 | 磨损较慢 | 500 °C | 14 W/m·K | $10 到 $15 |
| 硬质尖端铜喷嘴 | 耐磨 | 300 °C | 未公布 | $11 到 $68 |
| 碳化钨 | 最耐磨 | 350 °C | 80 W/m·K | $48 到 $60 |
| 红宝石尖端 | 最耐磨 | 300 °C | 115 W/m·K(本体) | $90 |
| 金刚石尖端 | 最耐磨 | 300 °C | 未公布 | $95 到 $209 |
硬化钢喷嘴为什么要调高温度
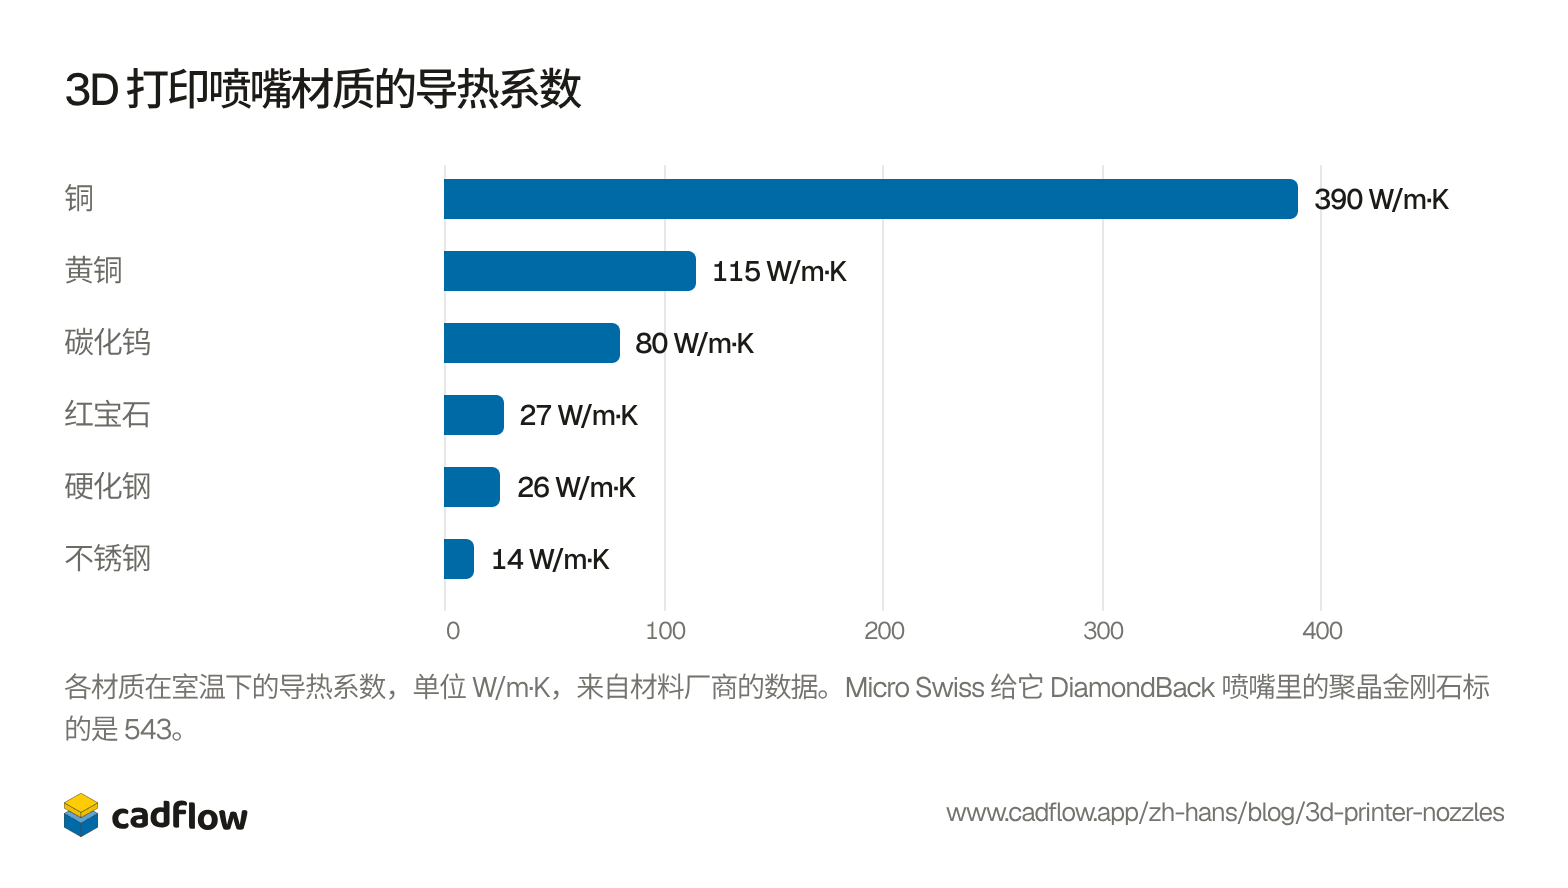
硬化钢的导热能力大约只有黄铜的四分之一,不锈钢大约只有八分之一。塑料穿过喷嘴时吸收的热量更少,所以 Prusa 用硬化钢喷嘴时把温度调高 5 °C,E3D 用它带镀层的 Nozzle X 时调高 10 °C 左右。E3D 说,它的 ObXidian 是铜本体加硬化钢内衬,温度和黄铜喷嘴一样,不用改。
以表格显示
| 材质 | 导热系数 |
|---|---|
| 铜 | 390 W/m·K |
| 黄铜 | 115 W/m·K |
| 碳化钨 | 80 W/m·K |
| 红宝石 | 27 W/m·K |
| 硬化钢 | 26 W/m·K |
| 不锈钢 | 14 W/m·K |
磨损性耗材磨喷嘴有多快
碳纤维和玻璃纤维耗材里的纤维比黄铜硬,让耗材在黑暗中发光的颜料也一样。它们经过喷嘴时会一路研磨。E3D 用一个全新的 0.4 mm 黄铜喷嘴打了 250 g colorFabb 的碳纤维耗材 XT-CF20,拆下来时喷嘴尖端被磨成了圆顶,孔也变大了,不再是圆的。而一个硬化钢喷嘴打了 2.5 kg 碳纤维和玻璃纤维耗材,也看不出磨损。
CNC Kitchen 发现,最先坏的不是孔。一个便宜的黄铜喷嘴打了 360 g 同样的 XT-CF20 之后,孔几乎没变大,尖端却磨短了。喷嘴短了,离热床就更高,所以磨损的第一个迹象是首层打得太高,接着是拉丝和打印件上的孔洞。Olsson 自己测试的照片也显示了同样的情况,量的是尖端:
| 喷嘴 | 打印的碳纤维耗材 | 尖端磨掉 |
|---|---|---|
| 黄铜 | 0.3 kg | 0.5 mm |
| 不锈钢 | 1 kg | 0.5 mm |
| 硬化钢 | 4 kg | 0.18 mm |
| 红宝石尖端 | 超过 8 kg | 看不出 |
红宝石喷嘴是 Olsson 自己卖的,所以最后一行要当作厂商自己的结果来看。碳化钨和金刚石喷嘴,目前还没有人发表过类似的测试。
夜光耗材之间的差别比你想的大。CNC Kitchen 用黄铜喷嘴把四个品牌的夜光耗材各打了 100 g,用的是高密度填充,喷嘴尖端每走一趟都会被摩擦。colorFabb 的 glowFill 把尖端磨掉了将近半毫米,Tronxy 的磨掉 0.18 mm,Amolen 的闪光绿磨掉 0.1 mm,而 dasFilament 的几乎没磨掉什么,量都量不出来。
首层开始变薄或者打得太高、线条变得不均匀时,就把喷嘴拆下来看看。磨损的喷嘴尖端会被磨成圆顶,孔也常常变大或变成椭圆,E3D 剖开的那个喷嘴就是这样。换一个黄铜喷嘴,比在切片软件里到处找问题划算。
拧入式和快拆喷嘴
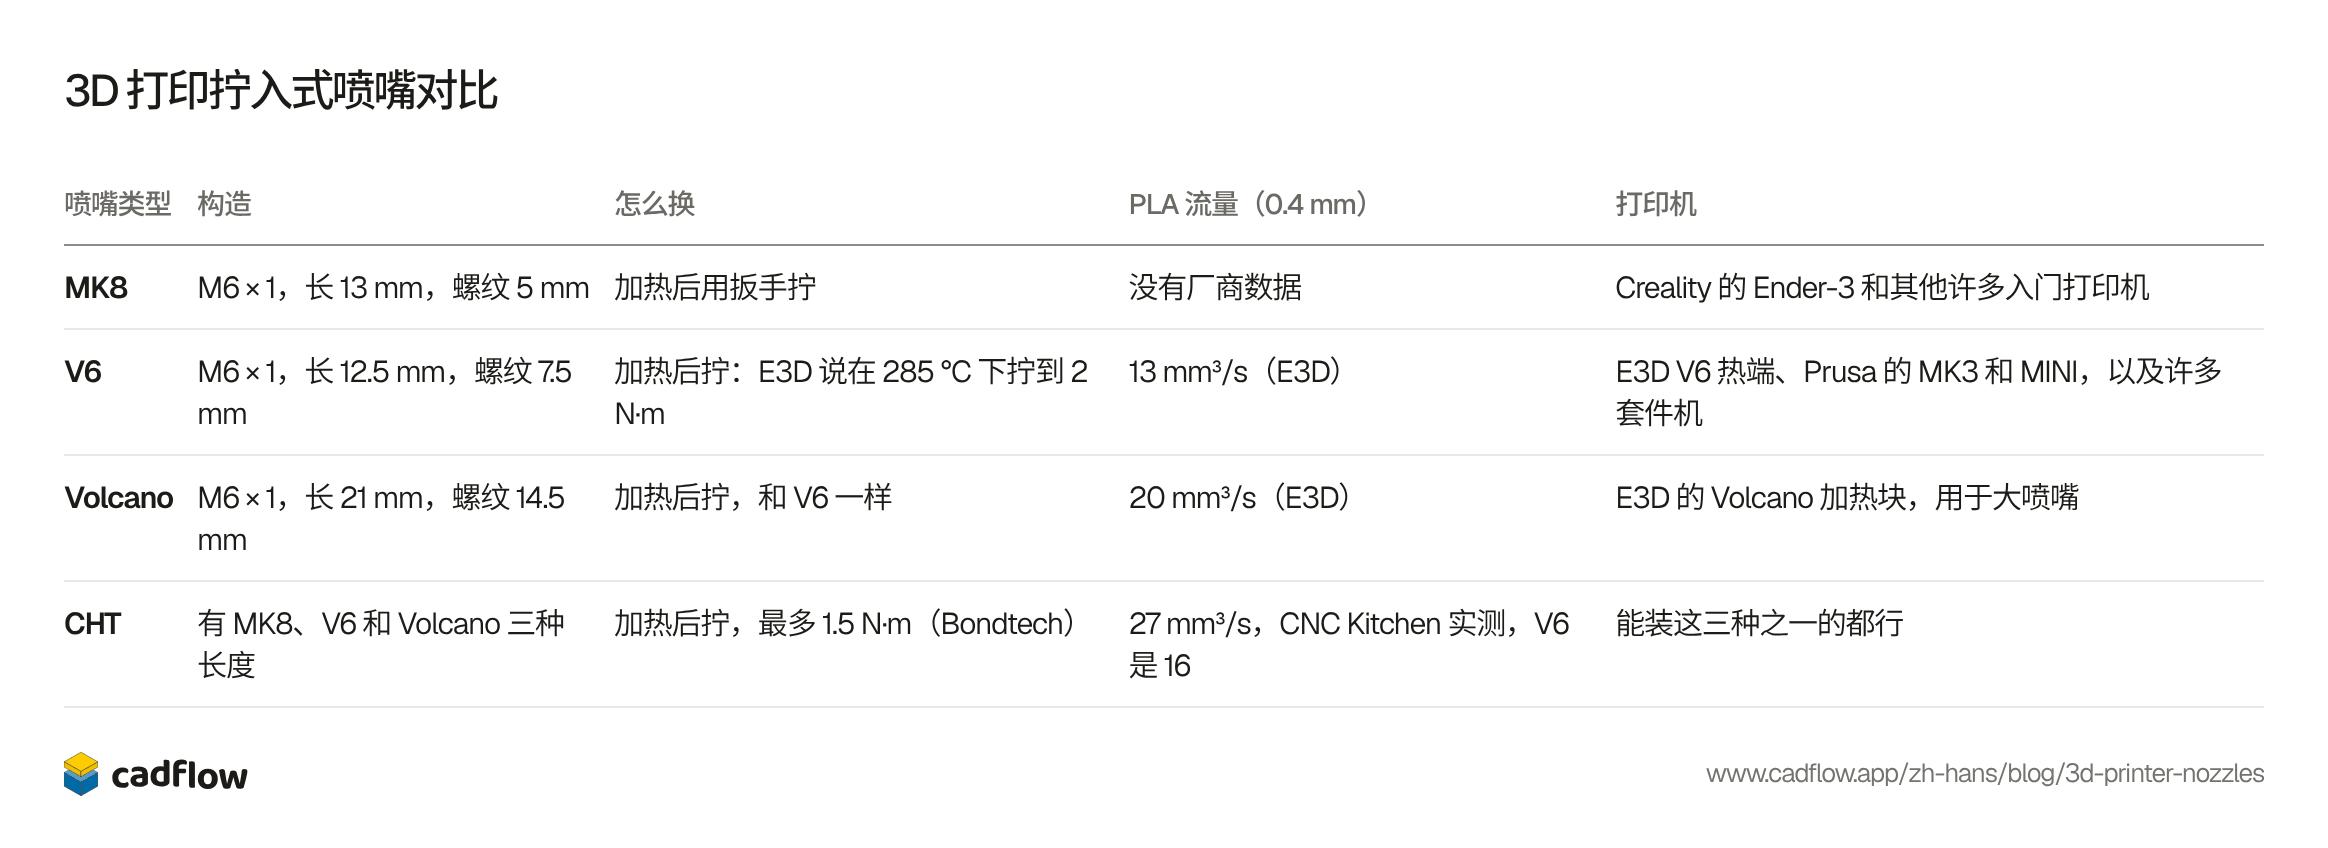
老一点、便宜一点的打印机,用的是拧进加热块的喷嘴。这类喷嘴大多是 M6 × 1 螺纹,但长度不全一样,所以一个喷嘴只适合它对应的热端:MK8 喷嘴长 13 mm,螺纹 5 mm;V6 喷嘴长 12.5 mm,螺纹 7.5 mm。拧入式喷嘴要加热后再拧紧。E3D 把热端加热到 285 °C,再拧到 2 N·m;Bondtech 说它的 CHT 最多拧到 1.5 N·m。
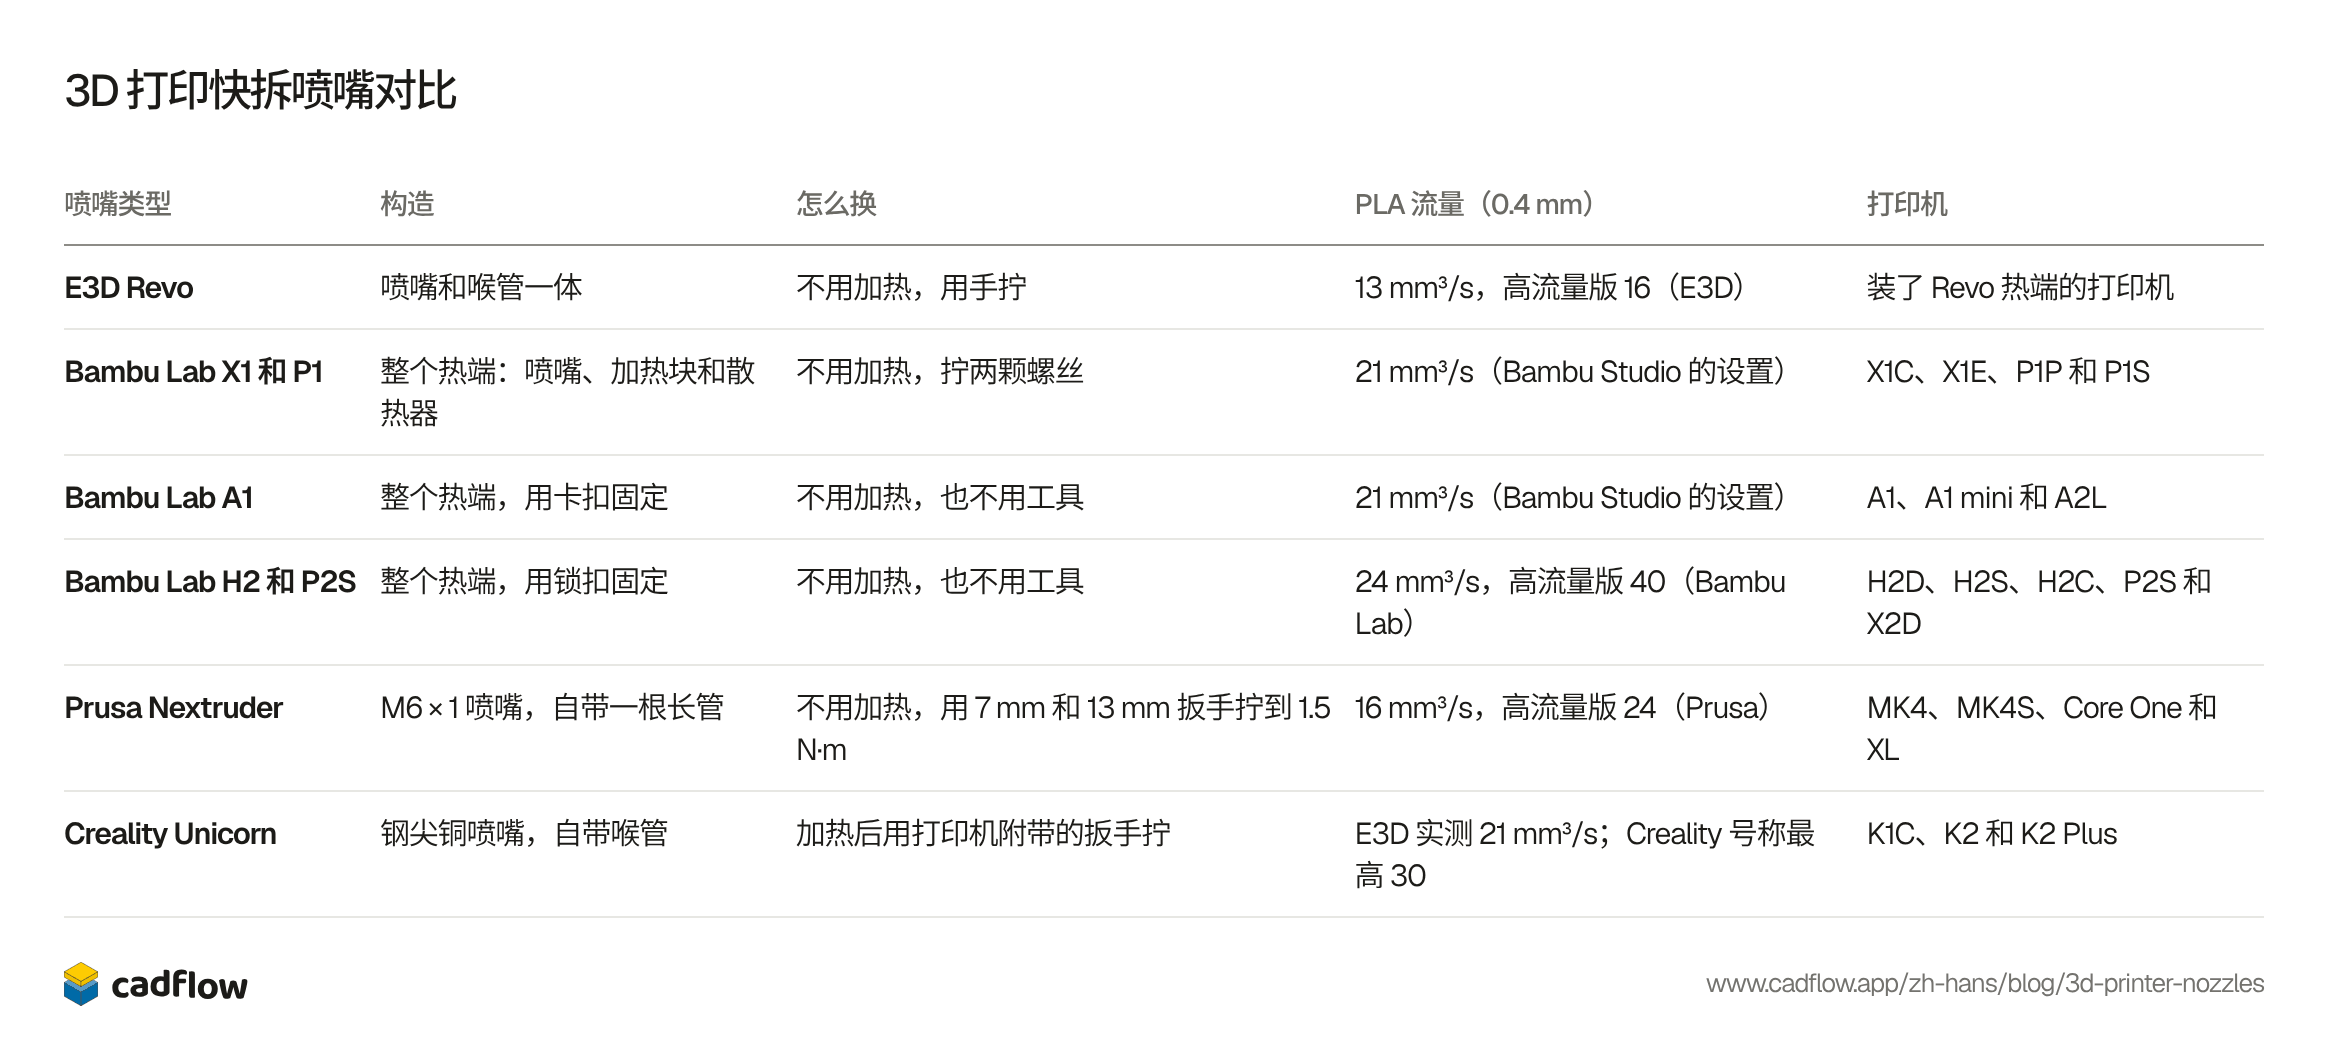
新一点的打印机大多是把喷嘴连同喉管一起换,或者整个热端一起换,不用加热,也不用工具。流量那一列混合了厂商的数据、切片软件的设置和实测值,所以每一格都写明了是谁的数字。
| 喷嘴类型 | 构造 | 怎么换 | PLA 流量(0.4 mm) | 打印机 |
|---|---|---|---|---|
| MK8 | M6 × 1,长 13 mm,螺纹 5 mm | 加热后用扳手拧 | 没有厂商数据 | Creality 的 Ender-3 和其他许多入门打印机 |
| V6 | M6 × 1,长 12.5 mm,螺纹 7.5 mm | 加热后拧:E3D 说在 285 °C 下拧到 2 N·m | 13 mm³/s(E3D) | E3D V6 热端、Prusa 的 MK3 和 MINI,以及许多套件机 |
| Volcano | M6 × 1,长 21 mm,螺纹 14.5 mm | 加热后拧,和 V6 一样 | 20 mm³/s(E3D) | E3D 的 Volcano 加热块,用于大喷嘴 |
| CHT | 有 MK8、V6 和 Volcano 三种长度 | 加热后拧,最多 1.5 N·m(Bondtech) | 27 mm³/s,CNC Kitchen 实测,V6 是 16 | 能装这三种之一的都行 |
| 喷嘴类型 | 构造 | 怎么换 | PLA 流量(0.4 mm) | 打印机 |
|---|---|---|---|---|
| E3D Revo | 喷嘴和喉管一体 | 不用加热,用手拧 | 13 mm³/s,高流量版 16(E3D) | 装了 Revo 热端的打印机 |
| Bambu Lab X1 和 P1 | 整个热端:喷嘴、加热块和散热器 | 不用加热,拧两颗螺丝 | 21 mm³/s(Bambu Studio 的设置) | X1C、X1E、P1P 和 P1S |
| Bambu Lab A1 | 整个热端,用卡扣固定 | 不用加热,也不用工具 | 21 mm³/s(Bambu Studio 的设置) | A1、A1 mini 和 A2L |
| Bambu Lab H2 和 P2S | 整个热端,用锁扣固定 | 不用加热,也不用工具 | 24 mm³/s,高流量版 40(Bambu Lab) | H2D、H2S、H2C、P2S 和 X2D |
| Prusa Nextruder | M6 × 1 喷嘴,自带一根长管 | 不用加热,用 7 mm 和 13 mm 扳手拧到 1.5 N·m | 16 mm³/s,高流量版 24(Prusa) | MK4、MK4S、Core One 和 XL |
| Creality Unicorn | 钢尖铜喷嘴,自带喉管 | 加热后用打印机附带的扳手拧 | E3D 实测 21 mm³/s;Creality 号称最高 30 | K1C、K2 和 K2 Plus |
我们会在抽屉里备哪些喷嘴
打印机自带的 0.4 mm 喷嘴,备一个替换的。在我们看来,最值得加的是一个 0.6 mm 硬化钢喷嘴:Prusa 把 0.6 mm 称为第一个该加购的喷嘴,Bambu Lab 也建议碳纤维和玻璃纤维耗材用 0.6 mm 硬化钢喷嘴,这样一个喷嘴就能兼顾大零件和加纤维的耗材。0.2 或 0.25 mm 喷嘴只有在你打微缩模型或小字时才值得买,而且打这些东西需要很大的耐心。
关于 CadFlow
我们在做 CadFlow,一款用来做东西的 3D 软件,它会把制作过程播放成谁都能照着做的分步视频。目前还没有公开。想试试的话,可以加入候补名单。
常见问题
我的打印机用的是多大的喷嘴?
几乎可以肯定是 0.4 mm。Prusa、Bambu Lab 和大多数其他厂商出厂装的都是它,切片软件的配置也是以它为基础的。
硬化钢喷嘴能打 PLA 吗?
能。温度比用黄铜喷嘴时调高 5 到 10 °C 左右,因为硬化钢导热更差。Bambu Lab 给 X1、P1 和 H2 系列打印机配的 0.4 到 0.8 mm 热端都是硬化钢的,每天都在打 PLA。
0.2 mm 喷嘴能打碳纤维耗材吗?
不能。Bambu Lab 说,纤维常常比 0.2 mm 还长,很快就会把它堵住,而且它的 0.2 mm 喷嘴是不锈钢的,也会被磨损。要用 0.4 mm 的硬化钢喷嘴,0.6 mm 更好。
喷嘴多久换一次?
看耗材,不看时间。在 E3D 和 CNC Kitchen 的测试中,黄铜喷嘴打 250 到 360 g 碳纤维耗材就磨坏了。首层开始打得太高或太薄,或者尖端看起来被磨圆了,就该换了。
黄铜喷嘴能安全接触食品吗?
E3D 说黄铜里含有少量铅,它另外做了用于食品和医疗用途的不锈钢喷嘴。打印件本身和喷嘴一样重要:我们的耗材对比文章里有 Polymaker 和 Prusament 对打印件接触食品的说法。
MK8 和 V6 喷嘴有什么区别?
两者都是用 M6 × 1 螺纹拧上去的,但 MK8 喷嘴长 13 mm,螺纹 5 mm,V6 喷嘴长 12.5 mm,螺纹 7.5 mm,所以各自只适合自己的热端。MK10 喷嘴是 M7 螺纹,两种热端都装不上。
这些数据从哪里来?
我们在2026年11月8日查阅了这些资料。尺寸:Bambu Lab 的喷嘴指南和 0.2 mm 喷嘴常见问题、Prusa 的喷嘴类型和它讲喷嘴尺寸的博客文章。流量:E3D 的 V6 和 Volcano 表格、CNC Kitchen 的 CHT 测试,以及 Bambu Lab 论坛上比较 0.8 和 0.6 mm 的讨论帖。强度:CNC Kitchen 的大喷嘴测试。磨损:E3D 的测试、CNC Kitchen 的碳纤维和夜光耗材测试,以及 Olsson 的测试。材质和价格:每张卡片都链接了它的来源。价格是一个 0.4 mm 喷嘴在厂商或大型经销商美国商店的价格,不含税,按原价算,因为好几家商店当时正在搞黑色星期五促销。
配套的免费工具
本文更新记录
- 发布


