

3D 列印噴嘴尺寸與材質比較:哪種噴嘴適合印什麼

大多數列印機出廠裝的都是 0.4 mm 噴嘴,大部分的列印用它就對了。換尺寸,是在細節和速度之間取捨。換材質,決定的是你到底能印哪些線材,因為碳纖維和夜光線材用不到一捲,就能把黃銅噴嘴磨壞。
選擇噴嘴尺寸
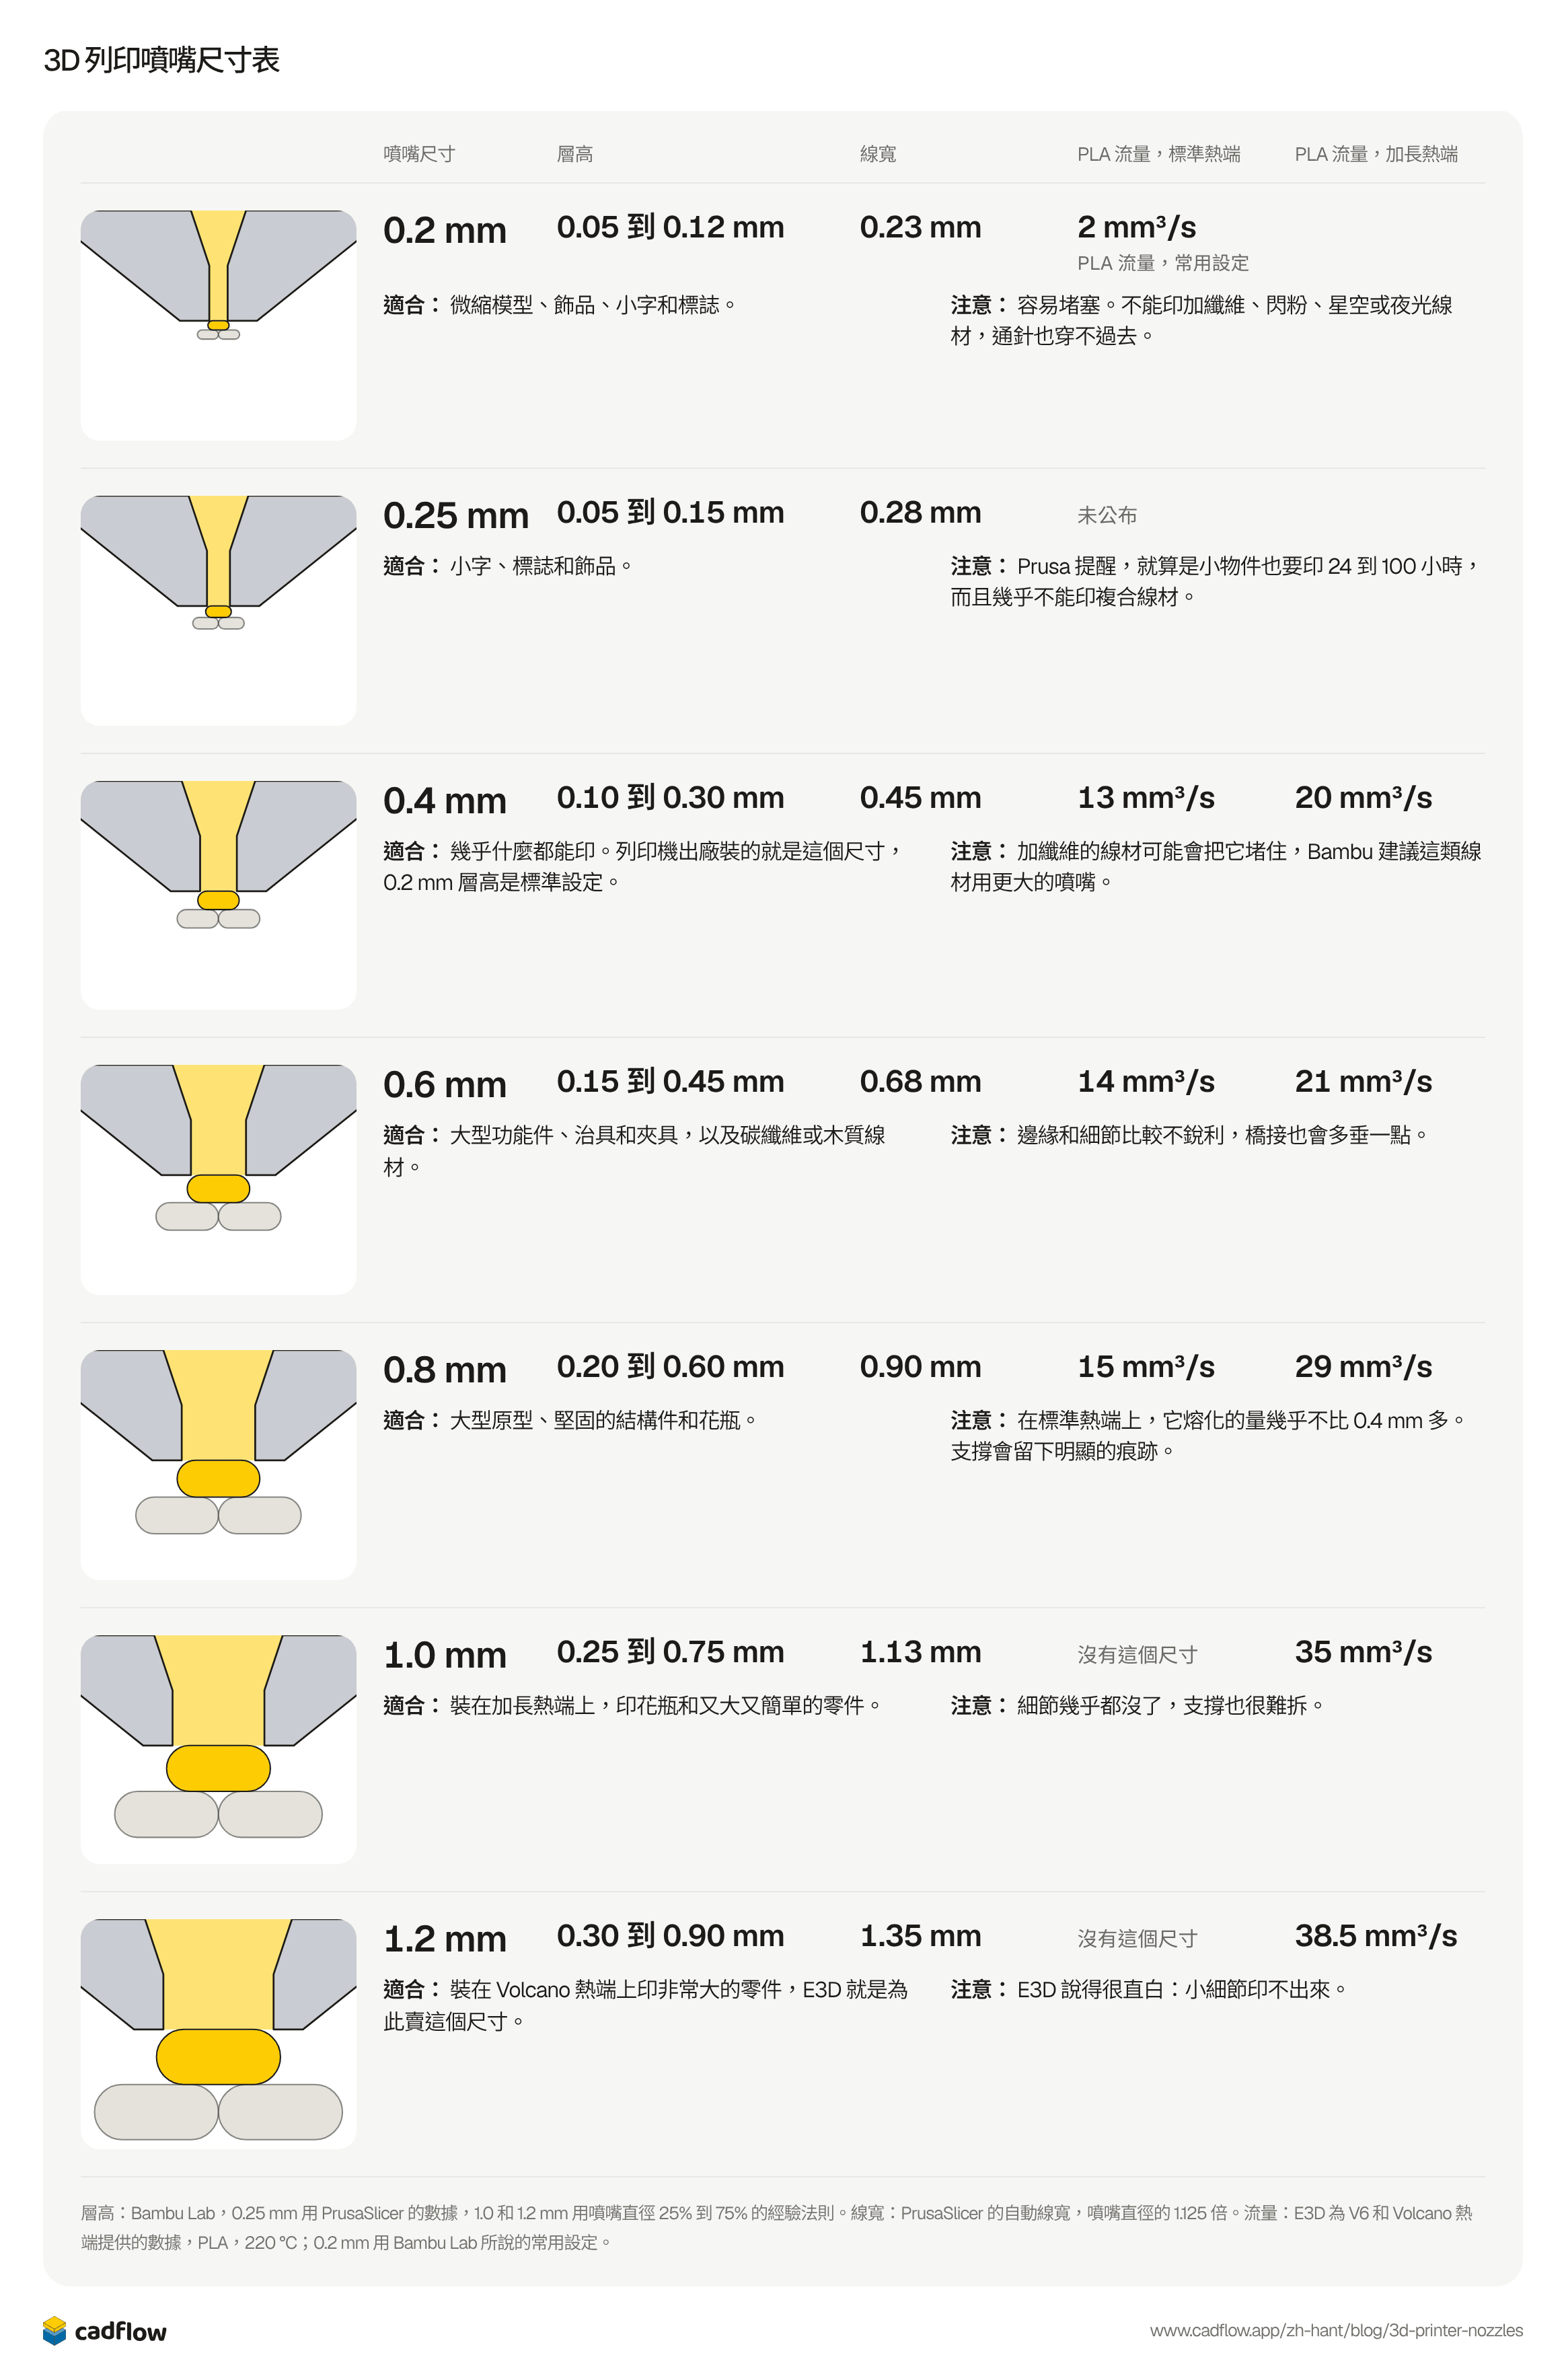
每種尺寸都有自己的層高範圍,擠出的線會比噴嘴孔稍微寬一點。每張圖都用同一個比例,黃色的是噴嘴尖端下方正在列印的那條線,疊在前一層上面。
0.2 mm
- 層高
- 0.05 到 0.12 mm
- 線寬
- 0.23 mm
- PLA 流量,常用設定
- 2 mm³/sPLA 流量,常用設定
適合: 微縮模型、飾品、小字和標誌。
注意: 容易堵塞。不能印加纖維、閃粉、星空或夜光線材,通針也穿不過去。
0.25 mm
- 層高
- 0.05 到 0.15 mm
- 線寬
- 0.28 mm
- PLA 流量
- 未公布
適合: 小字、標誌和飾品。
注意: Prusa 提醒,就算是小物件也要印 24 到 100 小時,而且幾乎不能印複合線材。
0.4 mm
- 層高
- 0.10 到 0.30 mm
- 線寬
- 0.45 mm
- PLA 流量,標準熱端
- 13 mm³/s
- PLA 流量,加長熱端
- 20 mm³/s
適合: 幾乎什麼都能印。列印機出廠裝的就是這個尺寸,0.2 mm 層高是標準設定。
注意: 加纖維的線材可能會把它堵住,Bambu 建議這類線材用更大的噴嘴。
0.6 mm
- 層高
- 0.15 到 0.45 mm
- 線寬
- 0.68 mm
- PLA 流量,標準熱端
- 14 mm³/s
- PLA 流量,加長熱端
- 21 mm³/s
適合: 大型功能件、治具和夾具,以及碳纖維或木質線材。
注意: 邊緣和細節比較不銳利,橋接也會多垂一點。
0.8 mm
- 層高
- 0.20 到 0.60 mm
- 線寬
- 0.90 mm
- PLA 流量,標準熱端
- 15 mm³/s
- PLA 流量,加長熱端
- 29 mm³/s
適合: 大型原型、堅固的結構件和花瓶。
注意: 在標準熱端上,它熔化的量幾乎不比 0.4 mm 多。支撐會留下明顯的痕跡。
1.0 mm
- 層高
- 0.25 到 0.75 mm
- 線寬
- 1.13 mm
- PLA 流量,標準熱端
- 沒有這個尺寸
- PLA 流量,加長熱端
- 35 mm³/s
適合: 裝在加長熱端上,印花瓶和又大又簡單的零件。
注意: 細節幾乎都沒了,支撐也很難拆。
1.2 mm
- 層高
- 0.30 到 0.90 mm
- 線寬
- 1.35 mm
- PLA 流量,標準熱端
- 沒有這個尺寸
- PLA 流量,加長熱端
- 38.5 mm³/s
適合: 裝在 Volcano 熱端上印非常大的零件,E3D 就是為此賣這個尺寸。
注意: E3D 說得很直白:小細節印不出來。
層高:Bambu Lab,0.25 mm 用 PrusaSlicer 的數據,1.0 和 1.2 mm 用噴嘴直徑 25% 到 75% 的經驗法則。線寬:PrusaSlicer 的自動線寬,噴嘴直徑的 1.125 倍。流量:E3D 為 V6 和 Volcano 熱端提供的數據,PLA,220 °C;0.2 mm 用 Bambu Lab 所說的常用設定。
噴嘴越大不一定越快
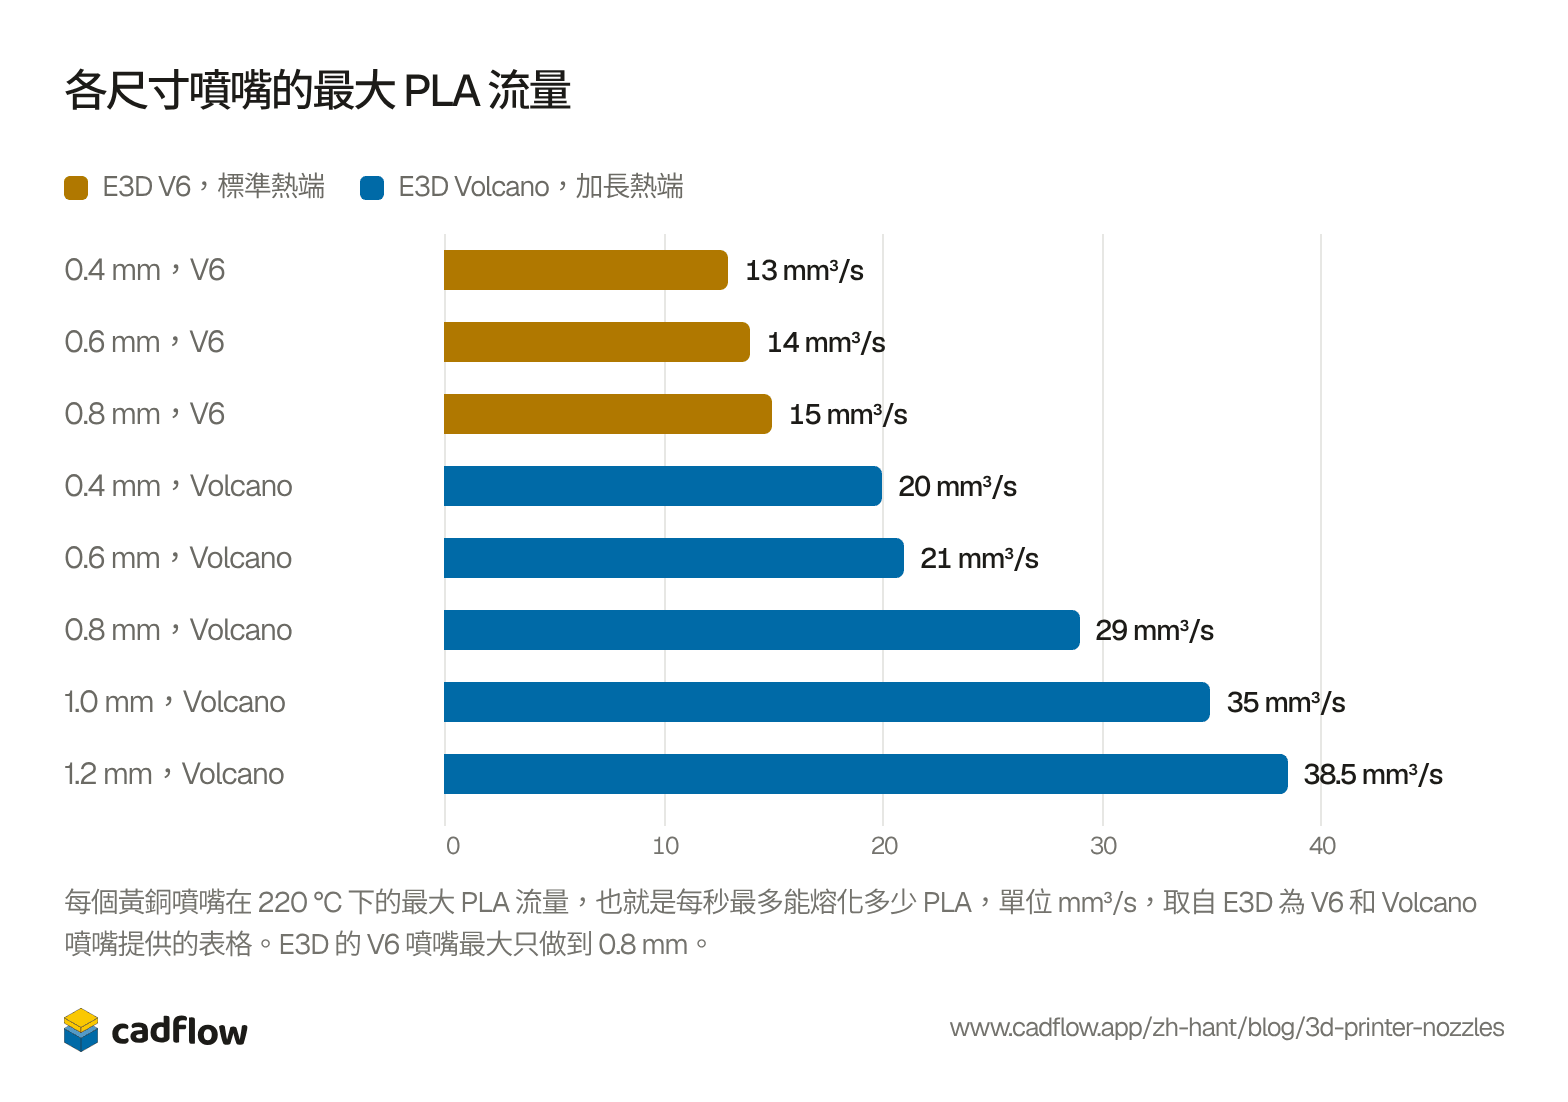
孔變大,就能印更粗的線,但塑膠在通過時還是得熔化,而熔化是在熱端裡發生的,不是在孔裡。E3D 自己的數據就看得出來。在它的標準 V6 熱端上,0.8 mm 噴嘴每秒能熔化 15 mm³ 的 PLA,只比 0.4 mm 多 2。換到加熱塊和噴嘴都比較長的 Volcano 上,同樣的 0.8 mm 噴嘴能熔化 29。
E3D V6,標準熱端E3D Volcano,加長熱端
以表格顯示
| 噴嘴 | PLA 流量 |
|---|---|
| 0.4 mm,V6 | 13 mm³/s |
| 0.6 mm,V6 | 14 mm³/s |
| 0.8 mm,V6 | 15 mm³/s |
| 0.4 mm,Volcano | 20 mm³/s |
| 0.6 mm,Volcano | 21 mm³/s |
| 0.8 mm,Volcano | 29 mm³/s |
| 1.0 mm,Volcano | 35 mm³/s |
| 1.2 mm,Volcano | 38.5 mm³/s |
CNC Kitchen 用 0.6 mm 噴嘴測了同一件事:看每種噴嘴在擠出量少 5% 之前,最多能推出多少塑膠。V6 是 15 mm³/s,Volcano 是 30,Bondtech 的 CHT 噴嘴則是 40,因為它在噴嘴內把塑膠分成幾道通道,讓更多塑膠接觸到熱的金屬。
所以,為了速度買 0.8 或 1.0 mm 噴嘴之前,先查一下你的熱端能熔化多少。Bambu Lab 論壇上有位使用者發現,同一個 PETG-CF 列印件,用 0.8 mm 噴嘴切片要 4 小時 16 分鐘,用 0.6 mm 只要 3 小時 47 分鐘。Bambu 的客服回答,噴嘴大不一定比較快,因為上限是由線材的流量決定的。升級到 0.6 mm 比較保險。Prusa 發現它最多能比 0.4 mm 快一倍,外觀幾乎一樣,並稱它是第一個值得加購的噴嘴。
噴嘴變大,塑膠不會變得更強
Bambu Lab 的指南說,噴嘴越大,零件越堅固。CNC Kitchen 在一台 Prusa MK3S 上驗證了這件事,分別用 0.4 mm 和 0.8 mm 噴嘴列印掛鉤,發現強度跟著塑膠的用量走。牆厚相同時,五個版本承受的力都在 347 到 380 N 之間,所以大噴嘴並沒有讓層與層黏得更牢。
不過大噴嘴在時間上還是佔優勢。線寬和層高都加倍時,0.8 mm 噴嘴在同樣的時間內能擠出四倍的塑膠,所以列印時間相同的話,你會得到重得多、也堅固得多的零件。需要強度的話,就增加牆數,再用大噴嘴把牆印得快一點。
噴嘴材質
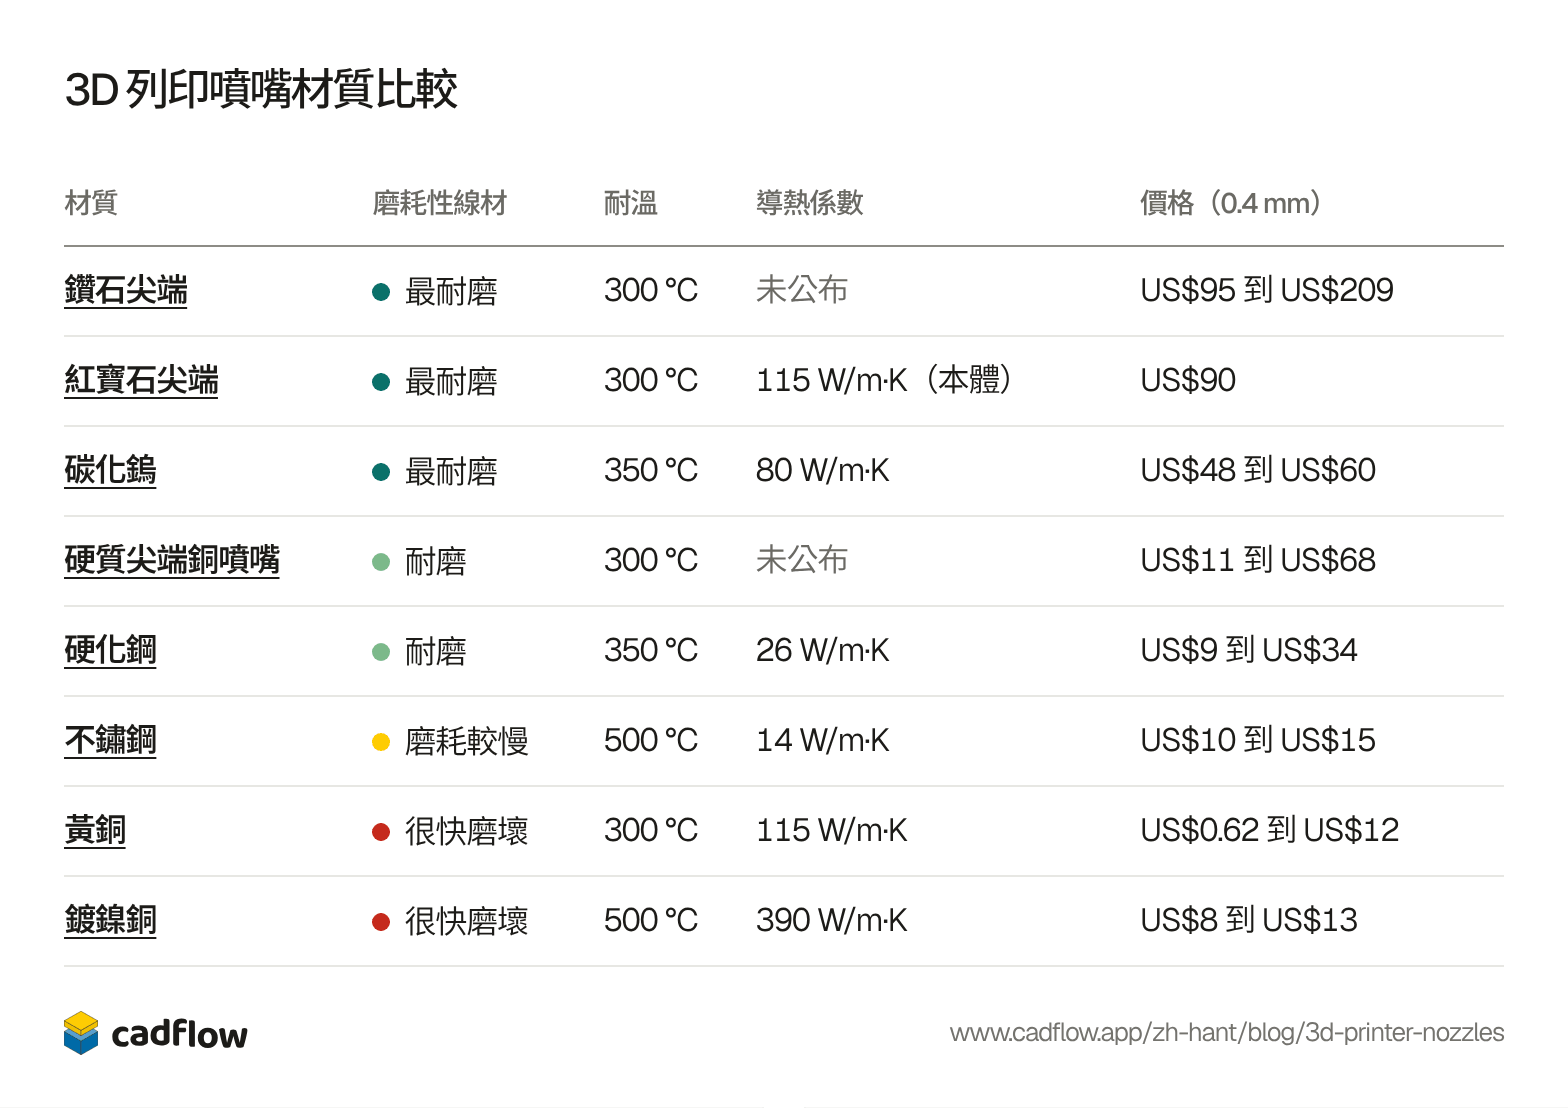
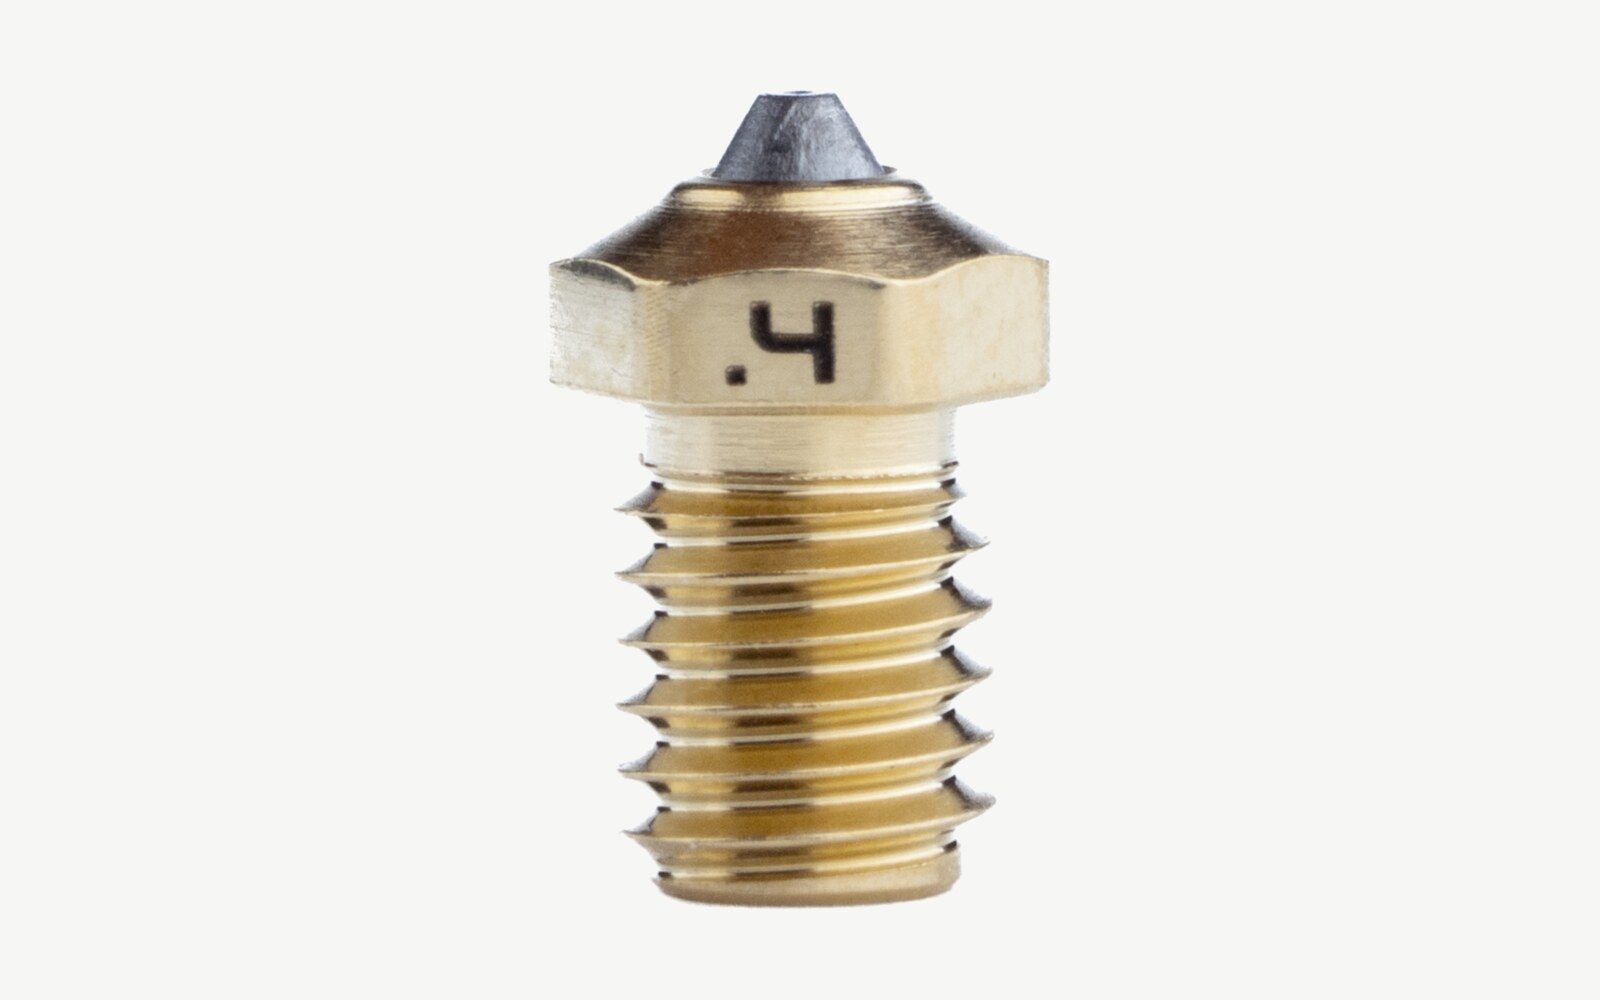
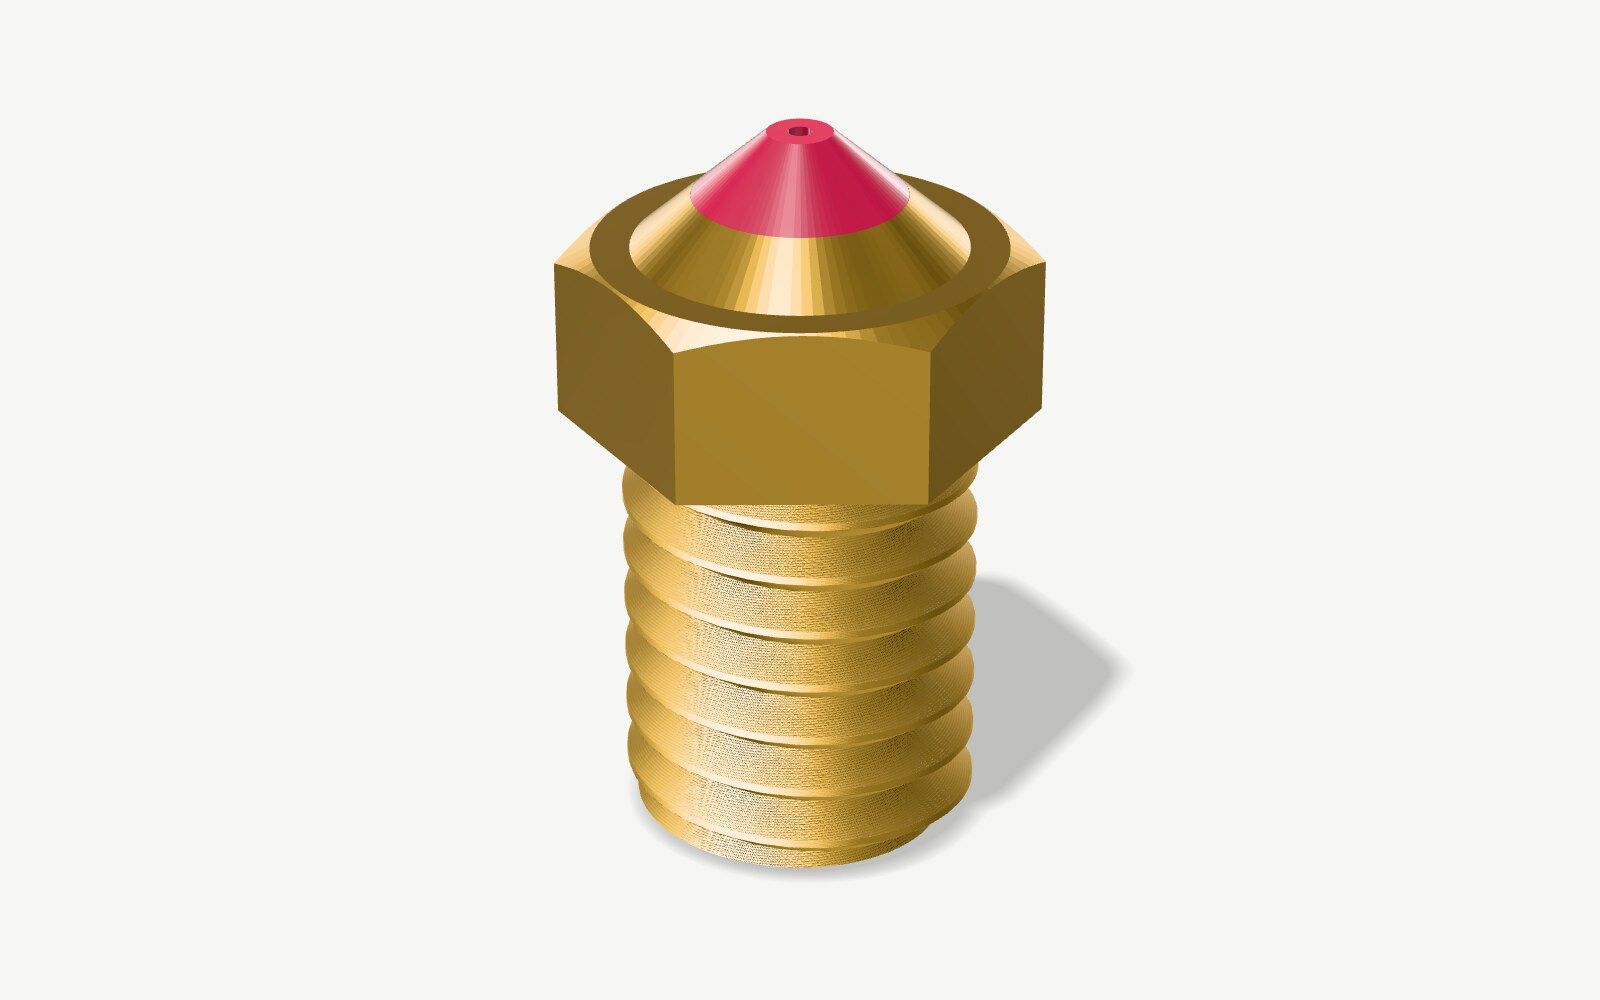
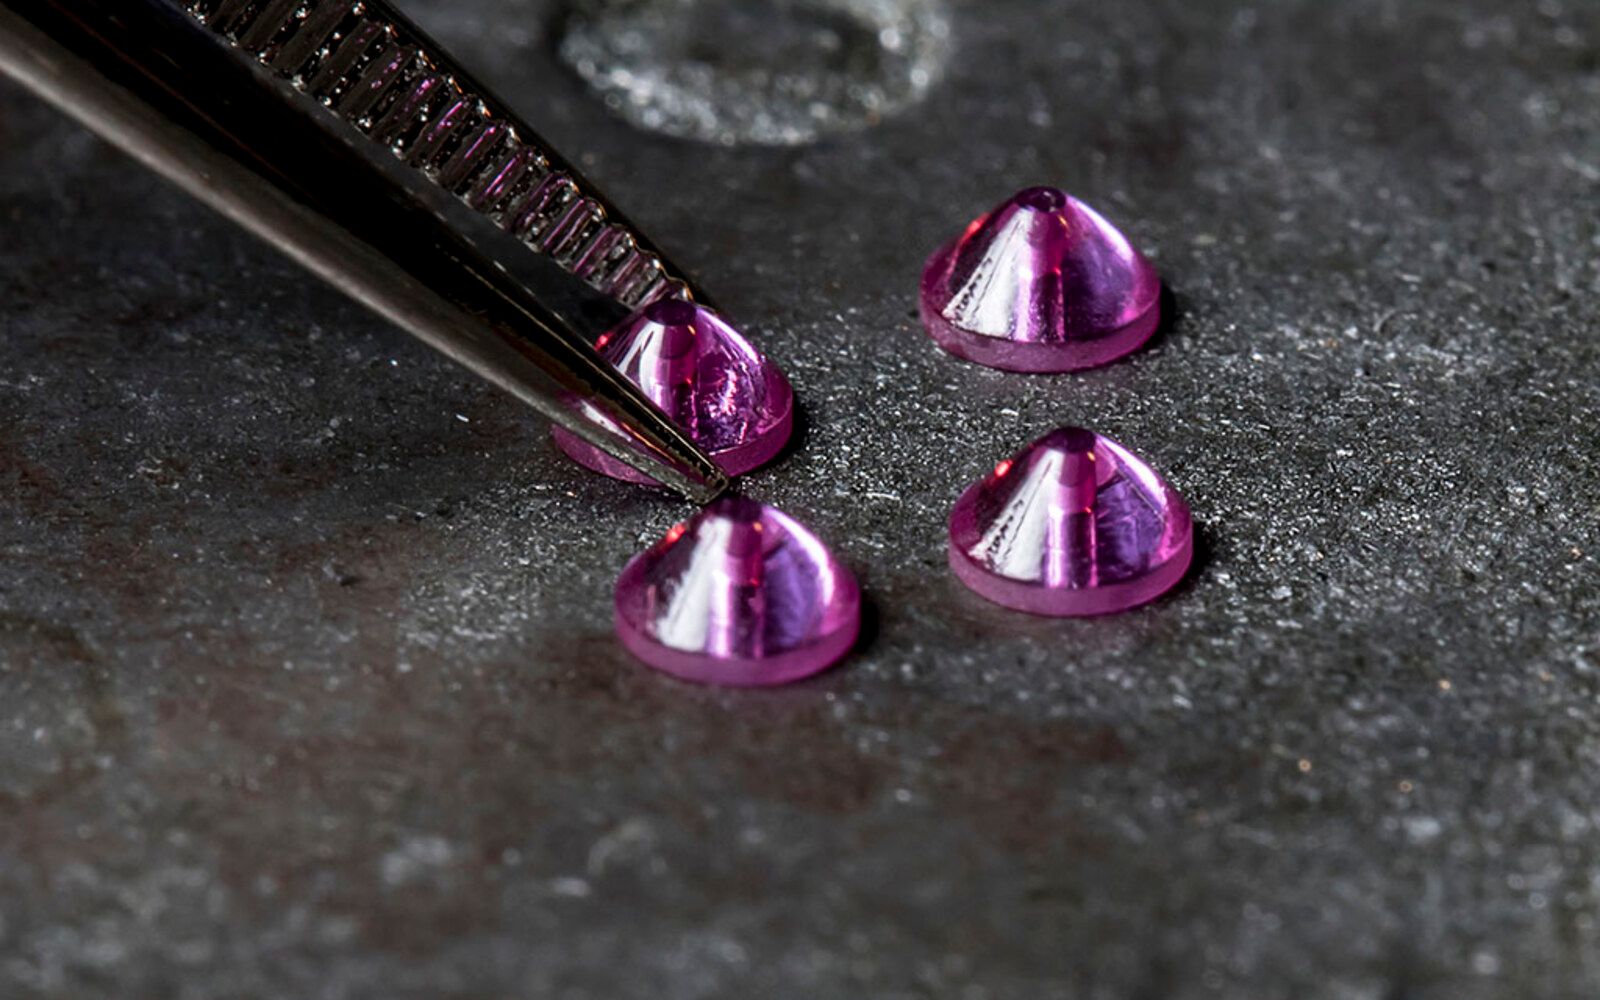
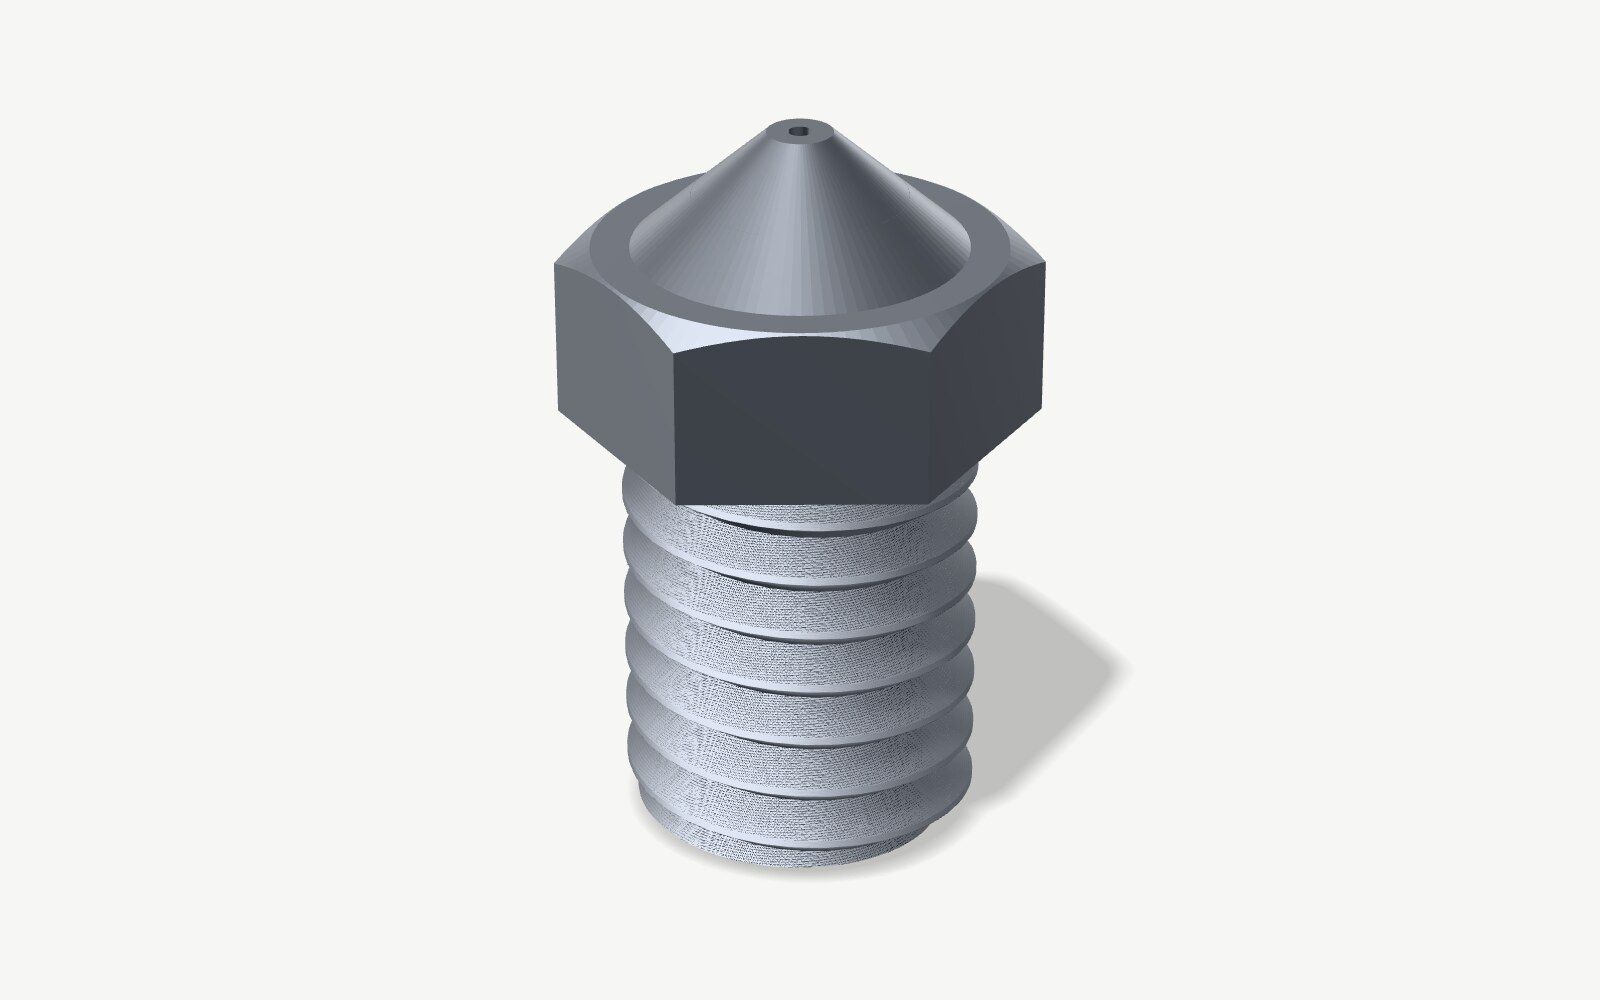
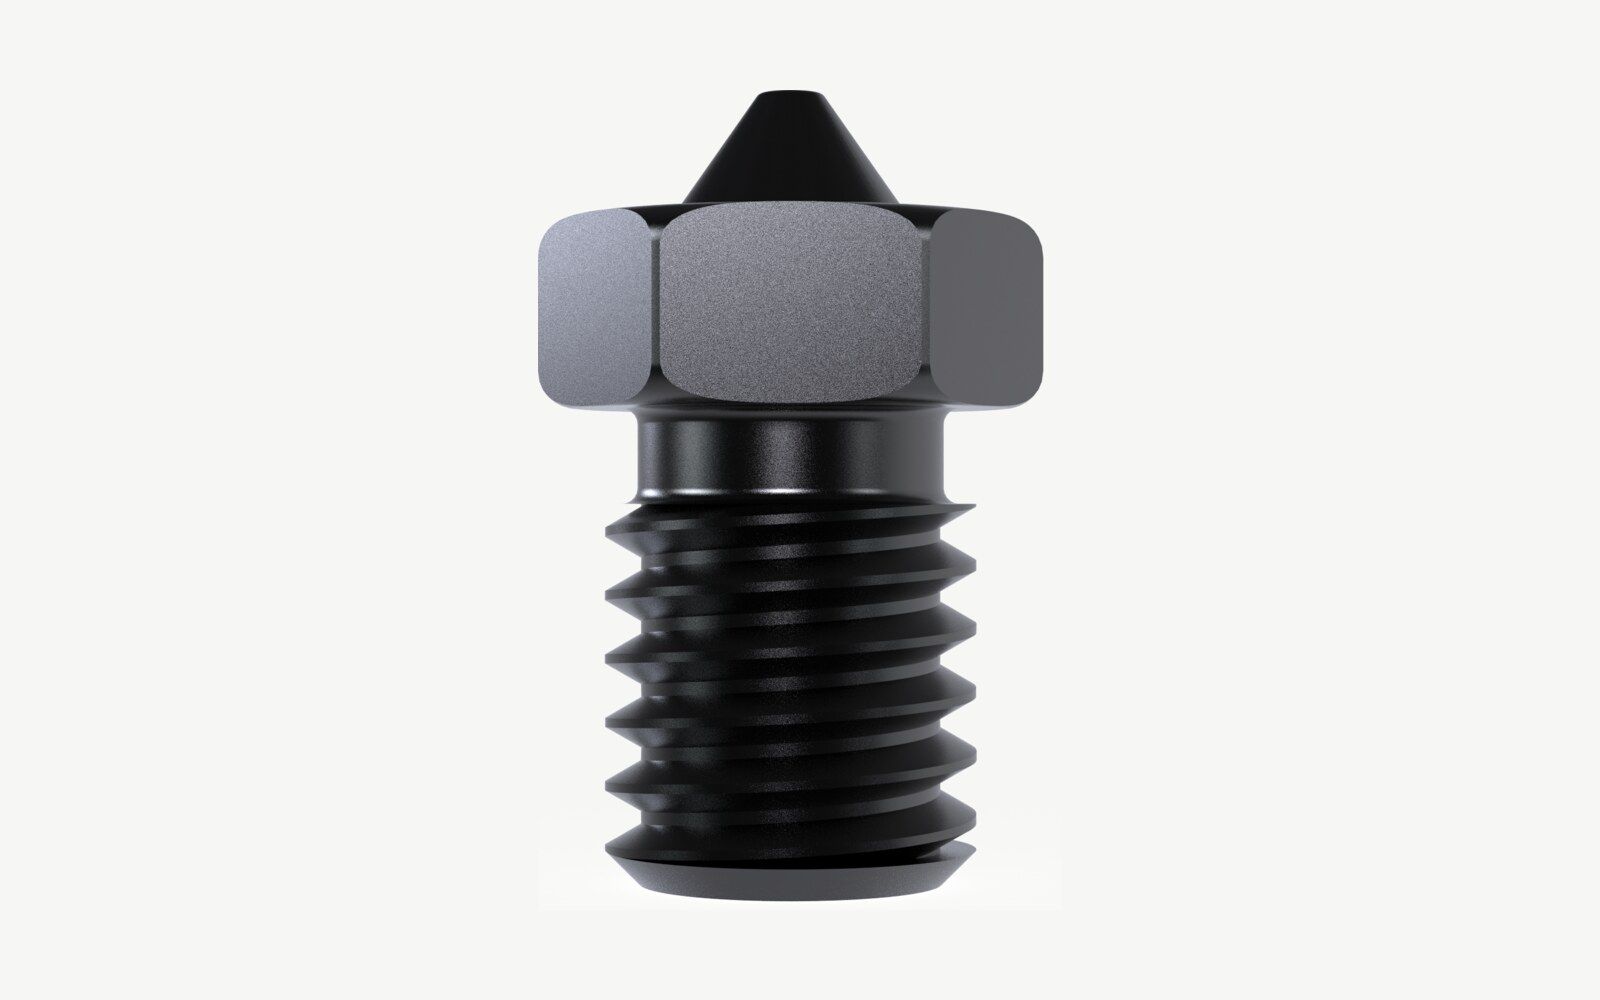
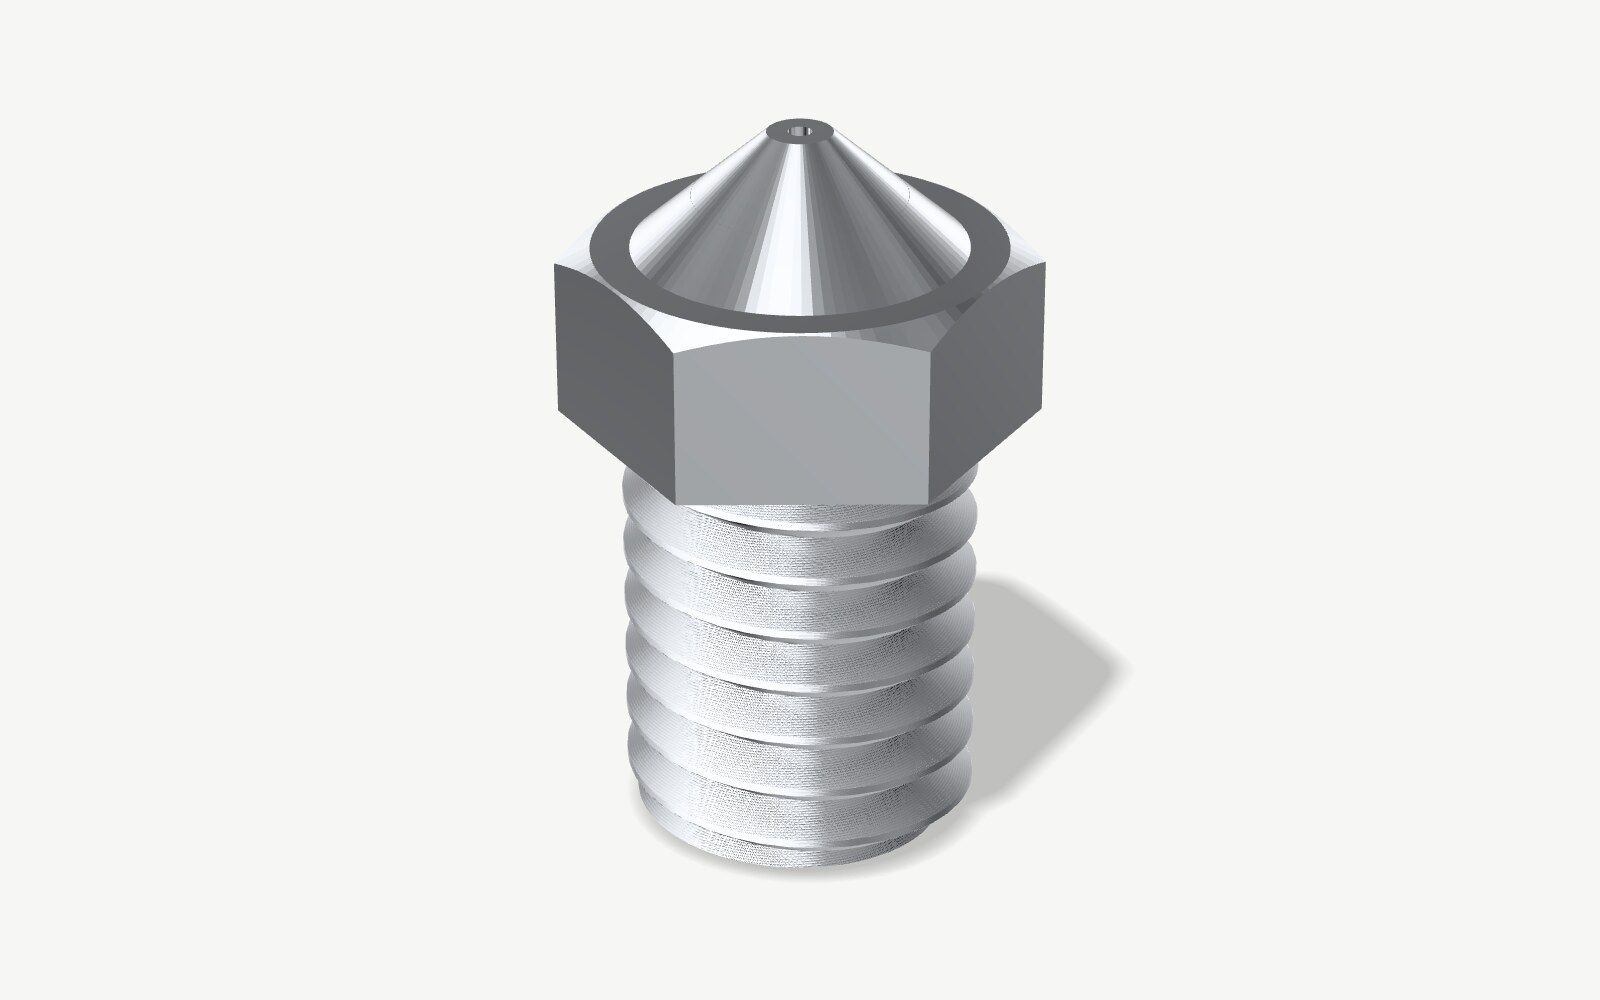
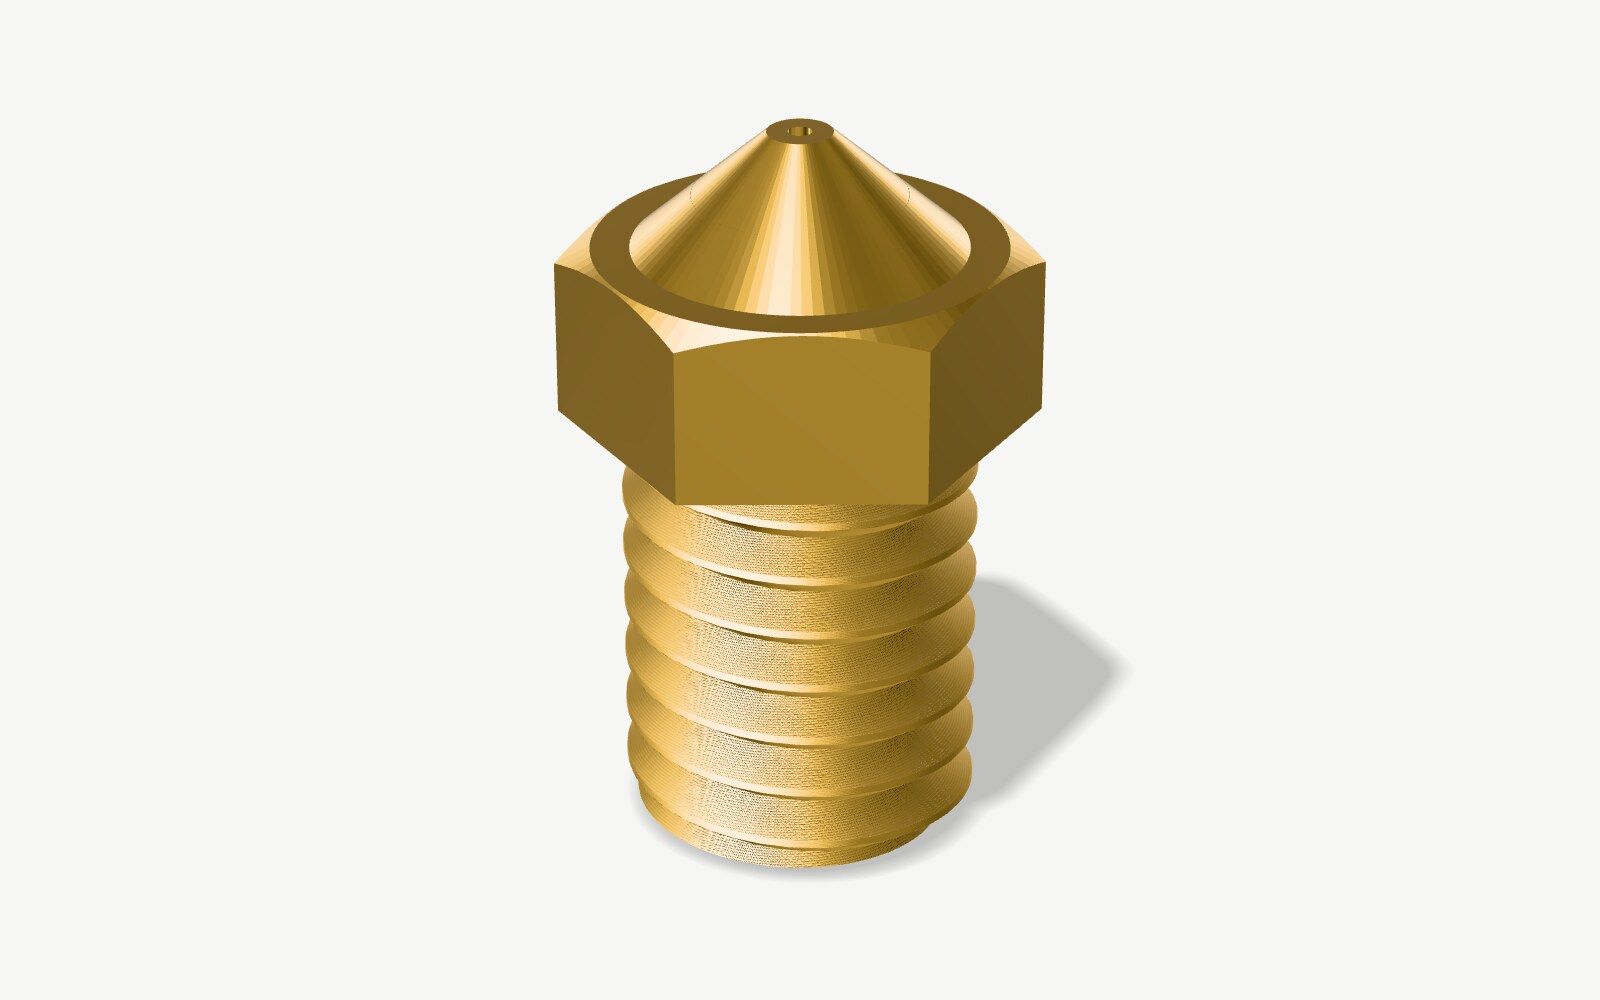
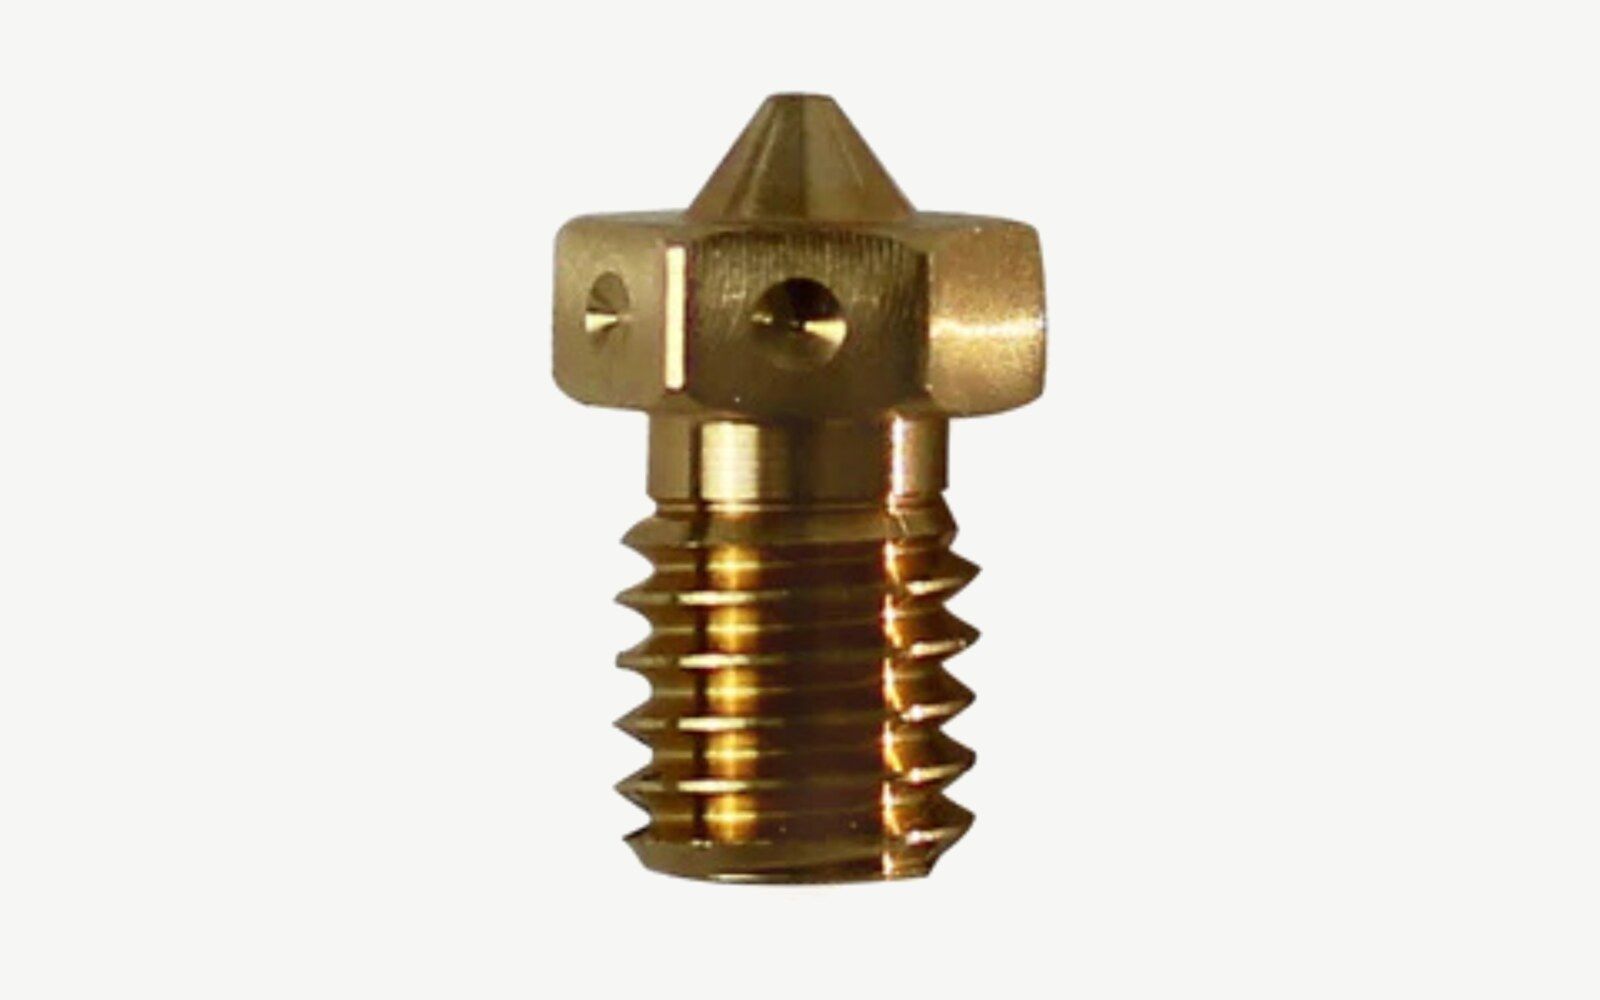
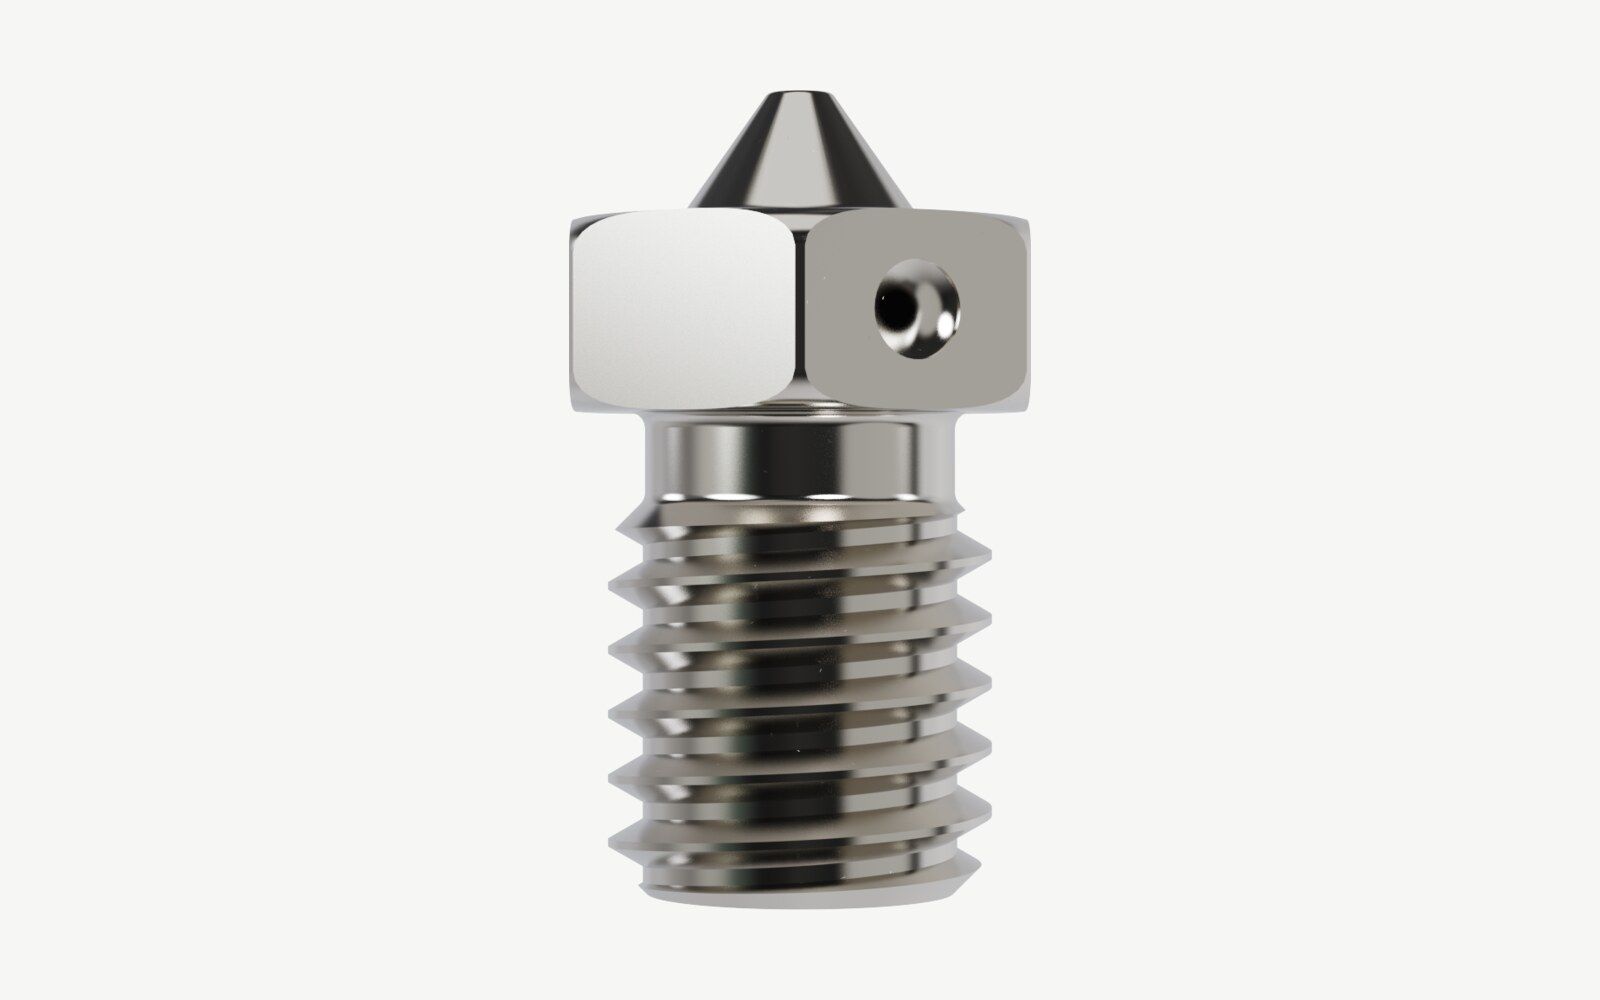
材質決定了一個噴嘴能印哪些線材、能加熱到多高。黃銅是預設的選擇,因為它導熱好,而比它硬的材質,不是導熱比較差,就是貴得多。所以又硬又升溫快的噴嘴,都是在黃銅或銅的本體上裝一個硬質尖端。表格可以依你最在意的項目排序。
| 材質 | 磨耗性線材 | 耐溫 | 導熱係數 | 價格(0.4 mm) |
|---|---|---|---|---|
| 鑽石尖端 | 最耐磨 | 300 °C | 未公布 | US$95 到 US$209 |
| 紅寶石尖端 | 最耐磨 | 300 °C | 115 W/m·K(本體) | US$90 |
| 碳化鎢 | 最耐磨 | 350 °C | 80 W/m·K | US$48 到 US$60 |
| 硬質尖端銅噴嘴 | 耐磨 | 300 °C | 未公布 | US$11 到 US$68 |
| 硬化鋼 | 耐磨 | 350 °C | 26 W/m·K | US$9 到 US$34 |
| 不鏽鋼 | 磨耗較慢 | 500 °C | 14 W/m·K | US$10 到 US$15 |
| 黃銅 | 很快磨壞 | 300 °C | 115 W/m·K | US$0.62 到 US$12 |
| 鍍鎳銅 | 很快磨壞 | 500 °C | 390 W/m·K | US$8 到 US$13 |
| 材質 | 磨耗性線材 | 耐溫 | 導熱係數 | 價格(0.4 mm) |
|---|---|---|---|---|
| 黃銅 | 很快磨壞 | 300 °C | 115 W/m·K | US$0.62 到 US$12 |
| 鍍鎳銅 | 很快磨壞 | 500 °C | 390 W/m·K | US$8 到 US$13 |
| 硬化鋼 | 耐磨 | 350 °C | 26 W/m·K | US$9 到 US$34 |
| 不鏽鋼 | 磨耗較慢 | 500 °C | 14 W/m·K | US$10 到 US$15 |
| 硬質尖端銅噴嘴 | 耐磨 | 300 °C | 未公布 | US$11 到 US$68 |
| 碳化鎢 | 最耐磨 | 350 °C | 80 W/m·K | US$48 到 US$60 |
| 紅寶石尖端 | 最耐磨 | 300 °C | 115 W/m·K(本體) | US$90 |
| 鑽石尖端 | 最耐磨 | 300 °C | 未公布 | US$95 到 US$209 |
硬化鋼噴嘴為什麼要調高溫度
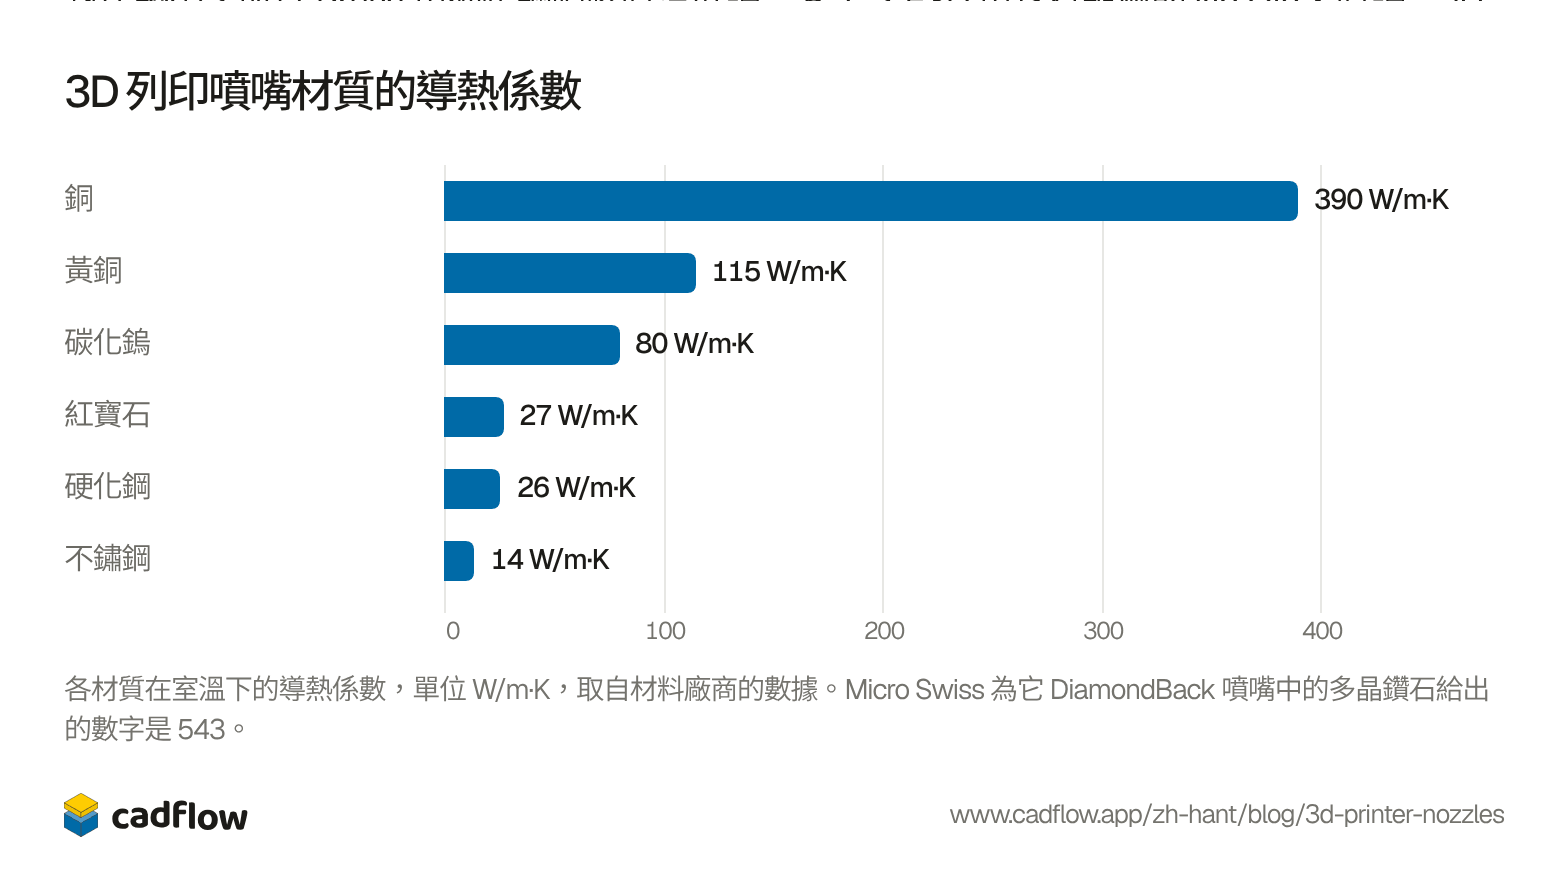
硬化鋼的導熱能力大約只有黃銅的四分之一,不鏽鋼大約只有八分之一。塑膠通過時吸收到的熱比較少,所以 Prusa 用硬化鋼噴嘴時溫度調高 5 °C,E3D 用它有鍍層的 Nozzle X 時調高 10 °C 左右。E3D 說,它的 ObXidian 是銅本體加硬化鋼內襯,溫度和黃銅噴嘴一樣,不用改。
以表格顯示
| 材質 | 導熱係數 |
|---|---|
| 銅 | 390 W/m·K |
| 黃銅 | 115 W/m·K |
| 碳化鎢 | 80 W/m·K |
| 紅寶石 | 27 W/m·K |
| 硬化鋼 | 26 W/m·K |
| 不鏽鋼 | 14 W/m·K |
磨耗性線材磨損噴嘴有多快
碳纖維和玻璃纖維線材裡的纖維比黃銅硬,讓線材在黑暗中發光的顏料也是。它們通過噴嘴時會一路研磨。E3D 用一個全新的 0.4 mm 黃銅噴嘴印了 250 g colorFabb 的碳纖維線材 XT-CF20,拆下來時噴嘴尖端被磨成圓頂,孔也變大了,不再是圓的。而一個硬化鋼噴嘴印了 2.5 kg 碳纖維和玻璃纖維線材,也看不出磨耗。
CNC Kitchen 發現,最先壞的不是孔。一個便宜的黃銅噴嘴印了 360 g 同樣的 XT-CF20 之後,孔幾乎沒有變大,尖端卻磨短了。噴嘴變短,離平台就更高,所以磨耗的第一個跡象是第一層印得太高,接著是牽絲和列印件上的破洞。Olsson 自己的測試照片也顯示同樣的情況,量的是尖端:
| 噴嘴 | 印過的碳纖維線材 | 尖端磨掉 |
|---|---|---|
| 黃銅 | 0.3 kg | 0.5 mm |
| 不鏽鋼 | 1 kg | 0.5 mm |
| 硬化鋼 | 4 kg | 0.18 mm |
| 紅寶石尖端 | 超過 8 kg | 看不出來 |
紅寶石噴嘴是 Olsson 自己賣的,所以最後一列要當成廠商自己的結果來看。碳化鎢和鑽石噴嘴,目前還沒有人發表過類似的測試。
夜光線材之間的差異比你想像的大。CNC Kitchen 用黃銅噴嘴把四個品牌的夜光線材各印了 100 g,用的是高密度填充,噴嘴尖端每走一趟都會被摩擦。colorFabb 的 glowFill 把尖端磨掉將近半公釐,Tronxy 的磨掉 0.18 mm,Amolen 的閃粉綠磨掉 0.1 mm,而 dasFilament 的幾乎沒有磨掉什麼,量都量不出來。
第一層開始變薄或印得太高、線條變得不均勻時,就把噴嘴拆下來看看。磨耗的噴嘴尖端會被磨成圓頂,孔也常常變大或變成橢圓形,E3D 剖開的那個噴嘴就是這樣。換一個黃銅噴嘴,比在切片軟體裡到處找問題划算。
鎖入式和快拆噴嘴
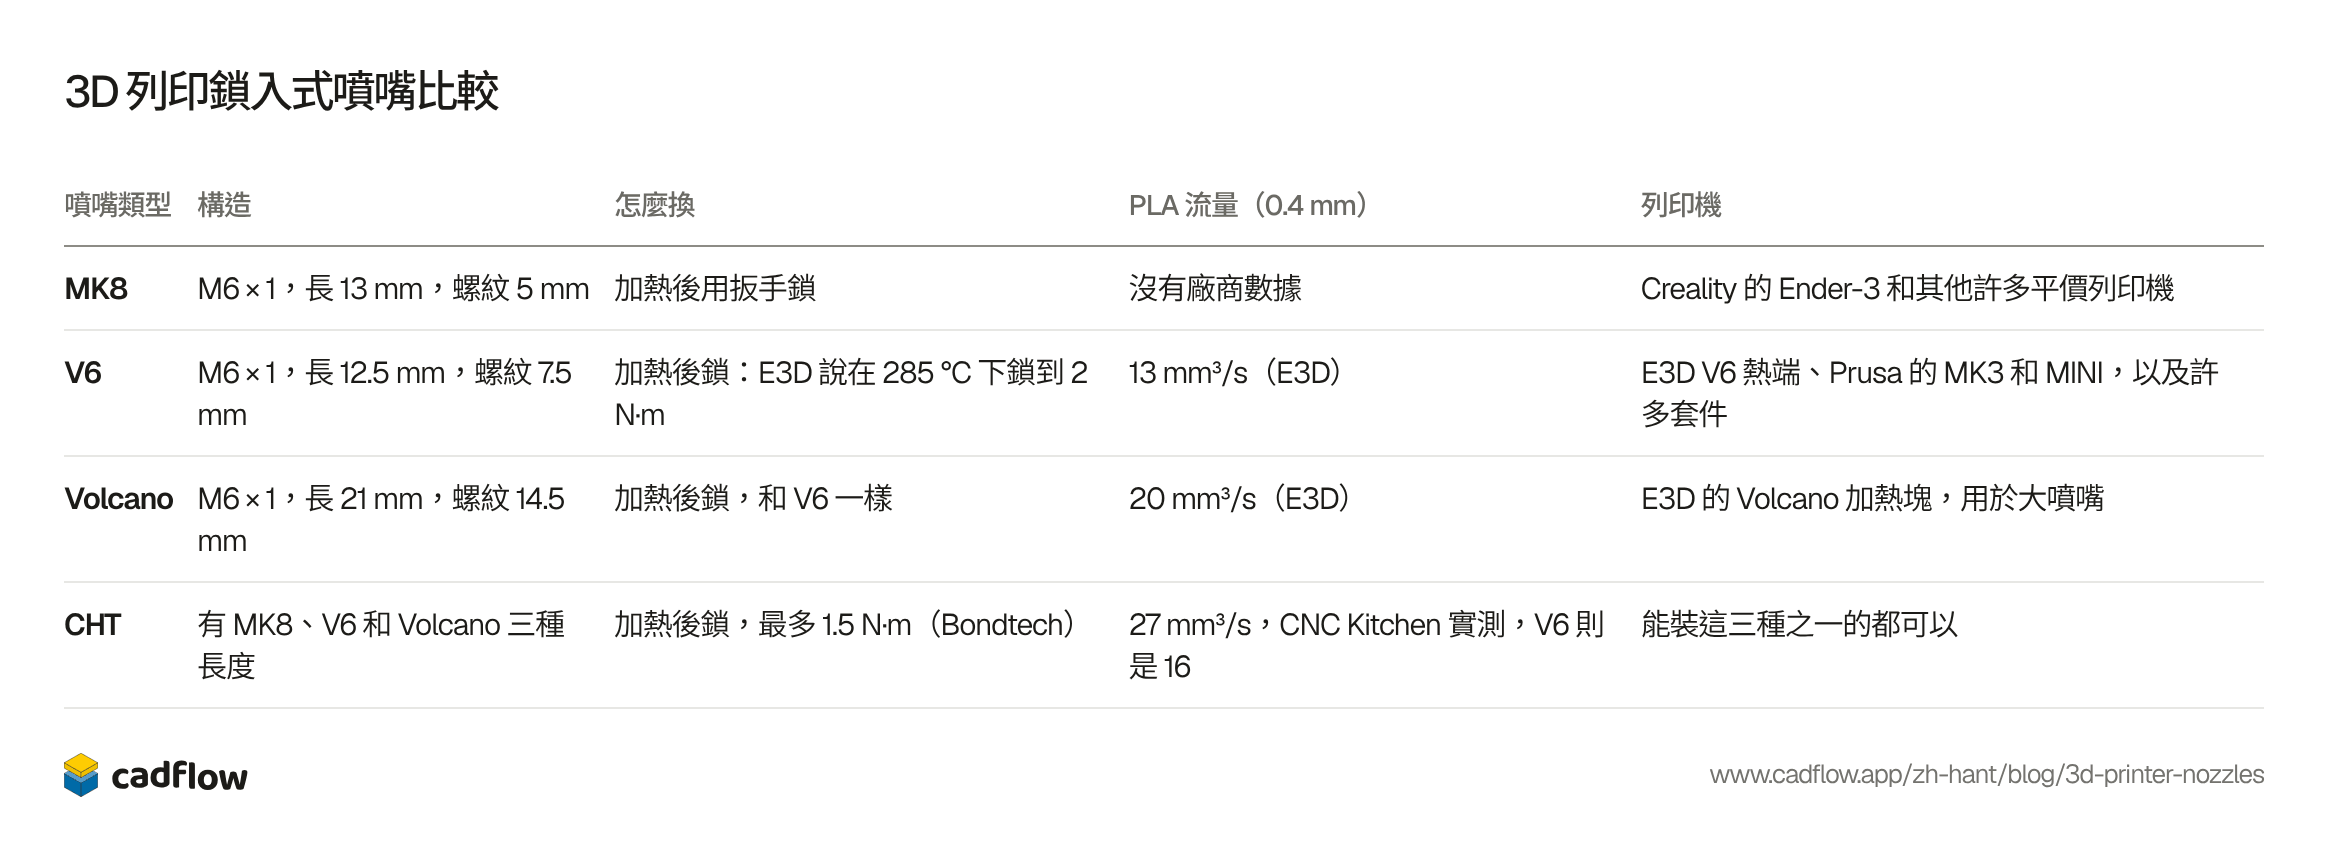
比較舊、比較便宜的列印機,用的是鎖進加熱塊的噴嘴。這類噴嘴大多是 M6 × 1 的牙,但長度不全一樣,所以一個噴嘴只適合它對應的熱端:MK8 噴嘴長 13 mm,螺紋 5 mm;V6 噴嘴長 12.5 mm,螺紋 7.5 mm。鎖入式噴嘴要在加熱後鎖緊。E3D 把熱端加熱到 285 °C,再鎖到 2 N·m;Bondtech 說它的 CHT 最多鎖到 1.5 N·m。
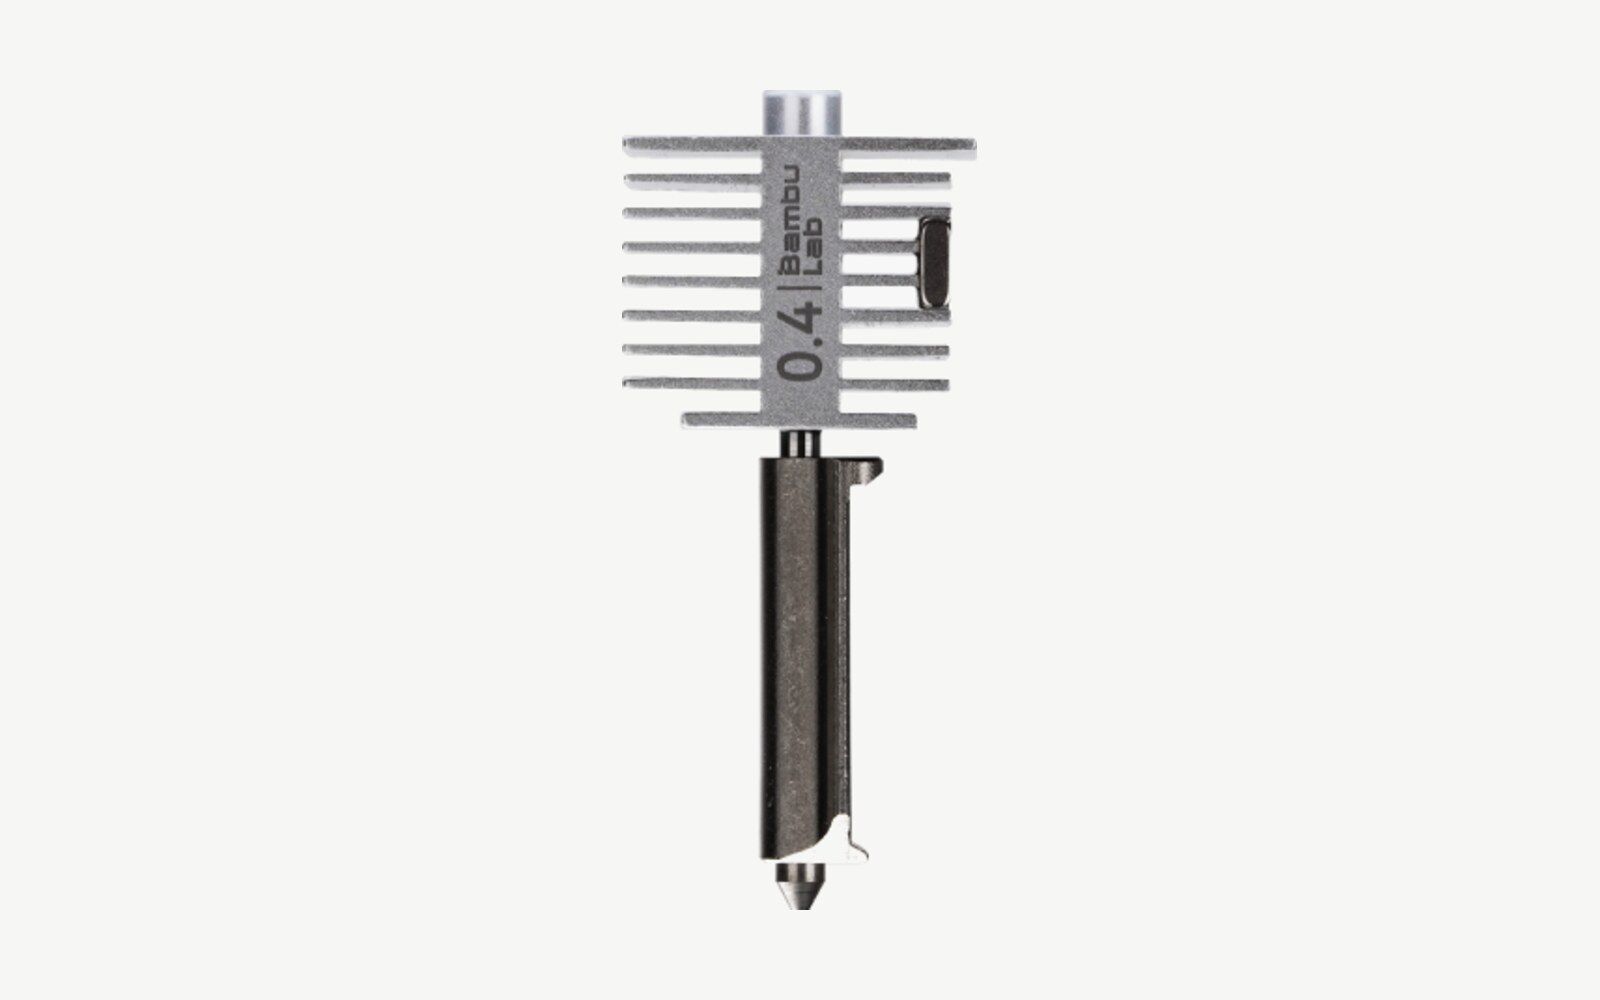
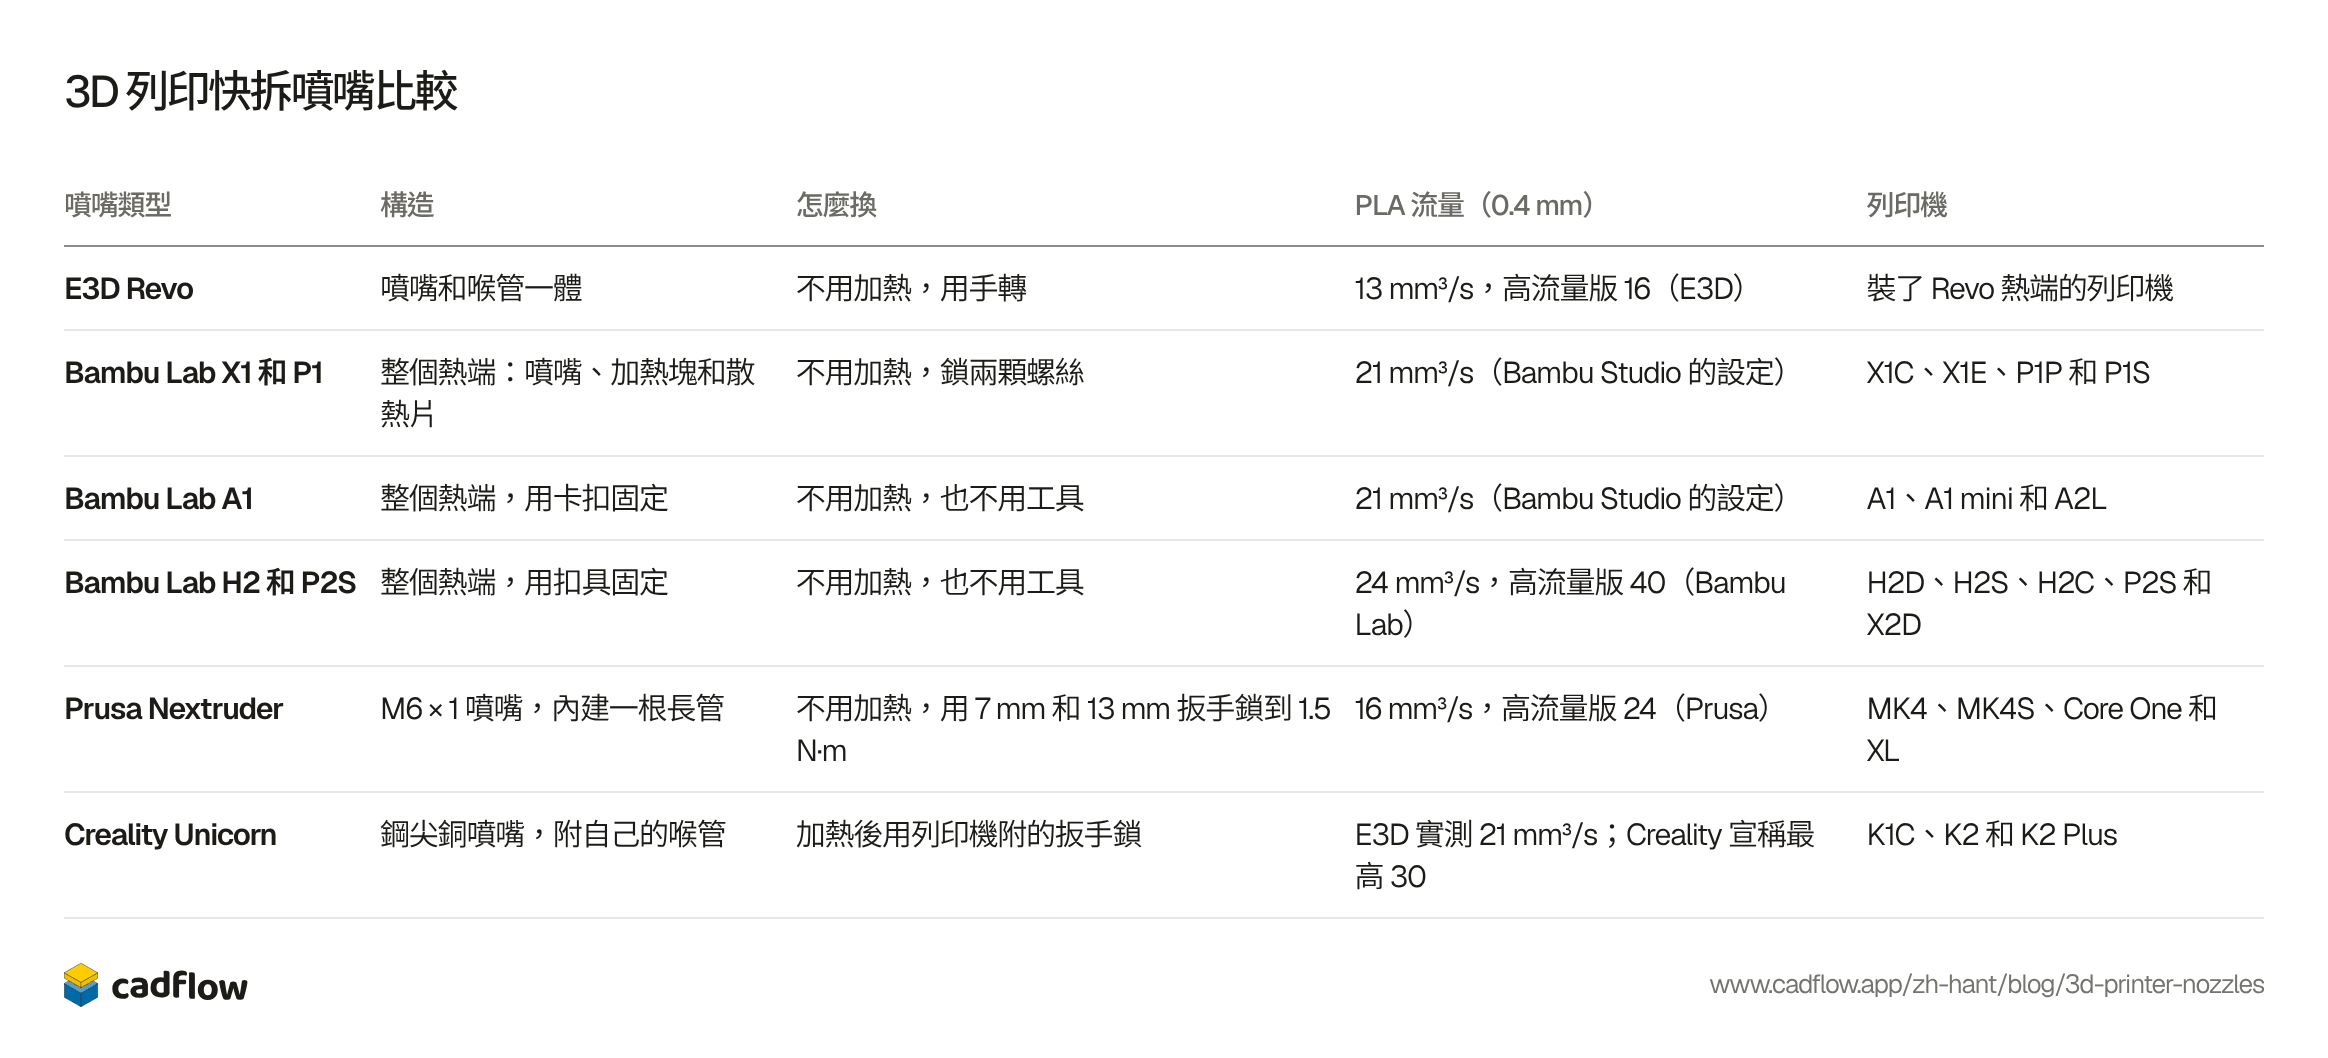
較新的列印機大多是把噴嘴連同喉管一起換,或整個熱端一起換,不用加熱,也不用工具。流量那一欄混合了廠商的數據、切片軟體的設定和實測值,所以每一格都註明了是誰的數字。
| 噴嘴類型 | 構造 | 怎麼換 | PLA 流量(0.4 mm) | 列印機 |
|---|---|---|---|---|
| MK8 | M6 × 1,長 13 mm,螺紋 5 mm | 加熱後用扳手鎖 | 沒有廠商數據 | Creality 的 Ender-3 和其他許多平價列印機 |
| V6 | M6 × 1,長 12.5 mm,螺紋 7.5 mm | 加熱後鎖:E3D 說在 285 °C 下鎖到 2 N·m | 13 mm³/s(E3D) | E3D V6 熱端、Prusa 的 MK3 和 MINI,以及許多套件 |
| Volcano | M6 × 1,長 21 mm,螺紋 14.5 mm | 加熱後鎖,和 V6 一樣 | 20 mm³/s(E3D) | E3D 的 Volcano 加熱塊,用於大噴嘴 |
| CHT | 有 MK8、V6 和 Volcano 三種長度 | 加熱後鎖,最多 1.5 N·m(Bondtech) | 27 mm³/s,CNC Kitchen 實測,V6 則是 16 | 能裝這三種之一的都可以 |
| 噴嘴類型 | 構造 | 怎麼換 | PLA 流量(0.4 mm) | 列印機 |
|---|---|---|---|---|
| E3D Revo | 噴嘴和喉管一體 | 不用加熱,用手轉 | 13 mm³/s,高流量版 16(E3D) | 裝了 Revo 熱端的列印機 |
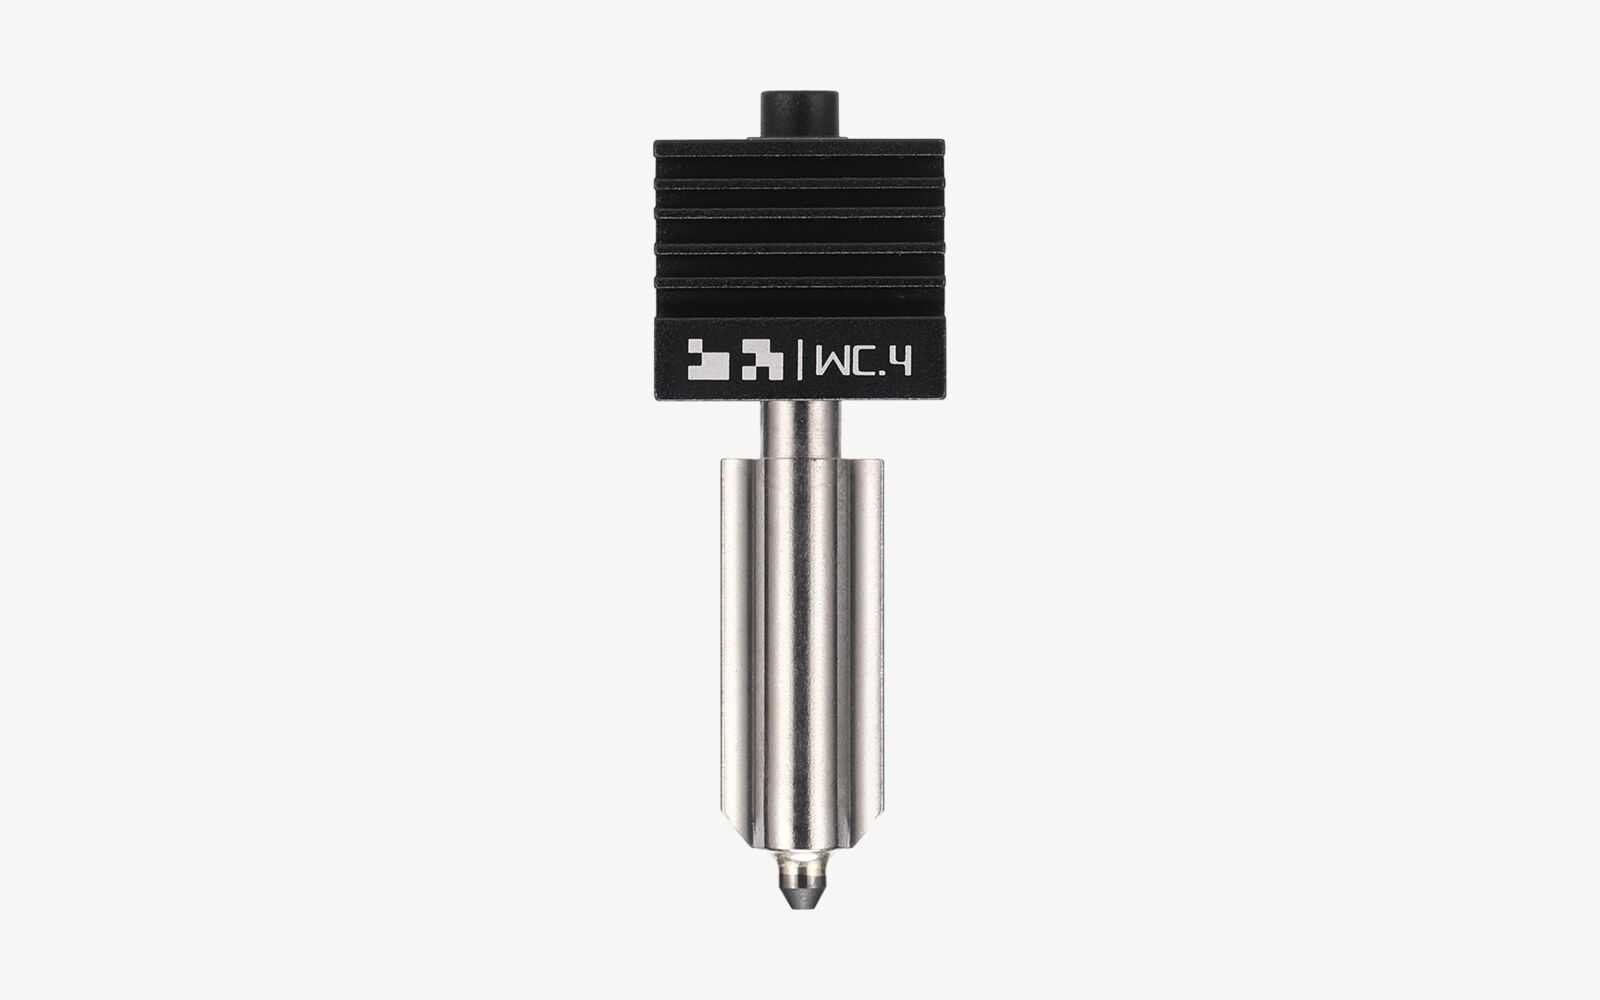
| Bambu Lab X1 和 P1 | 整個熱端:噴嘴、加熱塊和散熱片 | 不用加熱,鎖兩顆螺絲 | 21 mm³/s(Bambu Studio 的設定) | X1C、X1E、P1P 和 P1S |
| Bambu Lab A1 | 整個熱端,用卡扣固定 | 不用加熱,也不用工具 | 21 mm³/s(Bambu Studio 的設定) | A1、A1 mini 和 A2L |
| Bambu Lab H2 和 P2S | 整個熱端,用扣具固定 | 不用加熱,也不用工具 | 24 mm³/s,高流量版 40(Bambu Lab) | H2D、H2S、H2C、P2S 和 X2D |
| Prusa Nextruder | M6 × 1 噴嘴,內建一根長管 | 不用加熱,用 7 mm 和 13 mm 扳手鎖到 1.5 N·m | 16 mm³/s,高流量版 24(Prusa) | MK4、MK4S、Core One 和 XL |
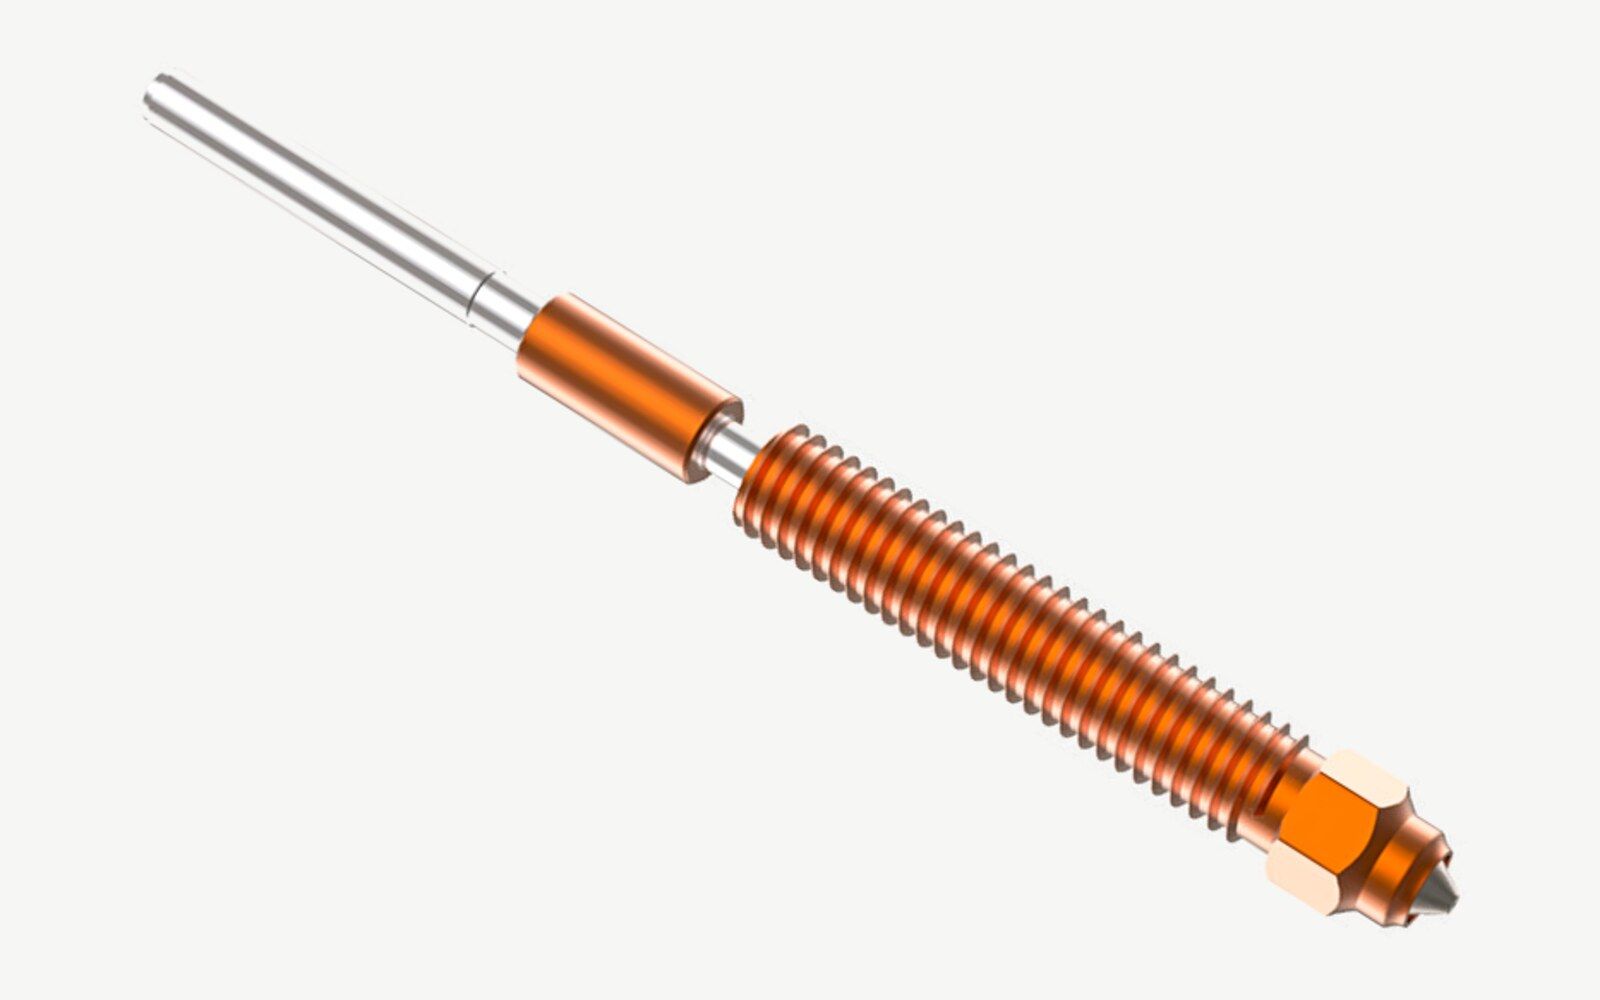
| Creality Unicorn | 鋼尖銅噴嘴,附自己的喉管 | 加熱後用列印機附的扳手鎖 | E3D 實測 21 mm³/s;Creality 宣稱最高 30 | K1C、K2 和 K2 Plus |
我們會在抽屜裡備哪些噴嘴
列印機原本附的 0.4 mm 噴嘴,備一個替換用的。依我們看,最值得加購的是一個 0.6 mm 硬化鋼噴嘴:Prusa 稱 0.6 mm 是第一個該加購的噴嘴,Bambu Lab 也建議碳纖維和玻璃纖維線材用 0.6 mm 硬化鋼噴嘴,這樣一個噴嘴就能兼顧大零件和加纖維的線材。0.2 或 0.25 mm 噴嘴只有在你要印微縮模型或小字時才值得買,而且印這些東西需要很大的耐心。
關於 CadFlow
我們在開發 CadFlow,一套給動手做東西的人用的 3D 軟體,它會把製作過程播放成一步步的影片,任何人都跟得上。CadFlow 目前尚未公開。如果你想試用,可以加入候補名單。
常見問題
我的列印機用的是多大的噴嘴?
幾乎可以確定是 0.4 mm。Prusa、Bambu Lab 和大多數其他廠商出廠都裝這個尺寸,切片軟體的設定檔也是以它為基準。
硬化鋼噴嘴可以印 PLA 嗎?
可以。溫度比用黃銅噴嘴時調高大約 5 到 10 °C,因為硬化鋼導熱比較差。Bambu Lab 為 X1、P1 和 H2 系列列印機配的 0.4 到 0.8 mm 熱端都是硬化鋼的,每天都在印 PLA。
0.2 mm 噴嘴可以印碳纖維線材嗎?
不行。Bambu Lab 說纖維常常比 0.2 mm 還長,很快就會把它堵住,而且它的 0.2 mm 噴嘴是不鏽鋼的,也會磨耗。要用 0.4 mm 的硬化鋼噴嘴,0.6 mm 更好。
噴嘴多久該換一次?
看線材,不看時間。在 E3D 和 CNC Kitchen 的測試中,黃銅噴嘴印了 250 到 360 g 碳纖維線材就磨壞了。第一層開始印得太高或太薄,或尖端看起來被磨圓了,就該換了。
黃銅噴嘴可以安全接觸食品嗎?
E3D 說黃銅含有少量的鉛,並另外做了用於食品和醫療用途的不鏽鋼噴嘴。列印件本身和噴嘴一樣重要:我們的線材比較文章整理了 Polymaker 和 Prusament 對列印件接觸食品的說法。
MK8 和 V6 噴嘴有什麼差別?
兩者都是用 M6 × 1 的牙鎖上去的,但 MK8 噴嘴長 13 mm,螺紋 5 mm,V6 噴嘴長 12.5 mm,螺紋 7.5 mm,所以各自只適合自己的熱端。MK10 噴嘴是 M7 的牙,兩種熱端都裝不上。
這些數據從哪裡來?
我們在2026年11月8日查閱了這些資料。尺寸:Bambu Lab 的噴嘴指南和 0.2 mm 噴嘴常見問題、Prusa 的噴嘴類型和它談噴嘴尺寸的部落格文章。流量:E3D 的 V6 和 Volcano 表格、CNC Kitchen 的 CHT 測試,以及 Bambu Lab 論壇上比較 0.8 和 0.6 mm 的討論串。強度:CNC Kitchen 的大噴嘴測試。磨耗:E3D 的測試、CNC Kitchen 的碳纖維和夜光線材測試,以及 Olsson 的測試。材質和價格:每張卡片都附上了來源連結。價格是一個 0.4 mm 噴嘴在廠商或大型經銷商美國網路商店的價格,未稅,以原價計算,因為當時好幾家商店正在做黑色星期五特價。
搭配使用的免費工具
本文更新紀錄
- 發布


