3D-printernozzles: maten en materialen, welke nozzle waarvoor

De meeste printers worden geleverd met een nozzle van 0,4 mm, en voor de meeste prints is dat de juiste. Met een andere maat ruil je detail in voor snelheid. Het materiaal bepaalt welke filamenten je überhaupt kunt printen, want koolstofvezel en glow-in-the-darkfilament slijpen een messing nozzle binnen één spoel af.
Kies een nozzlemaat
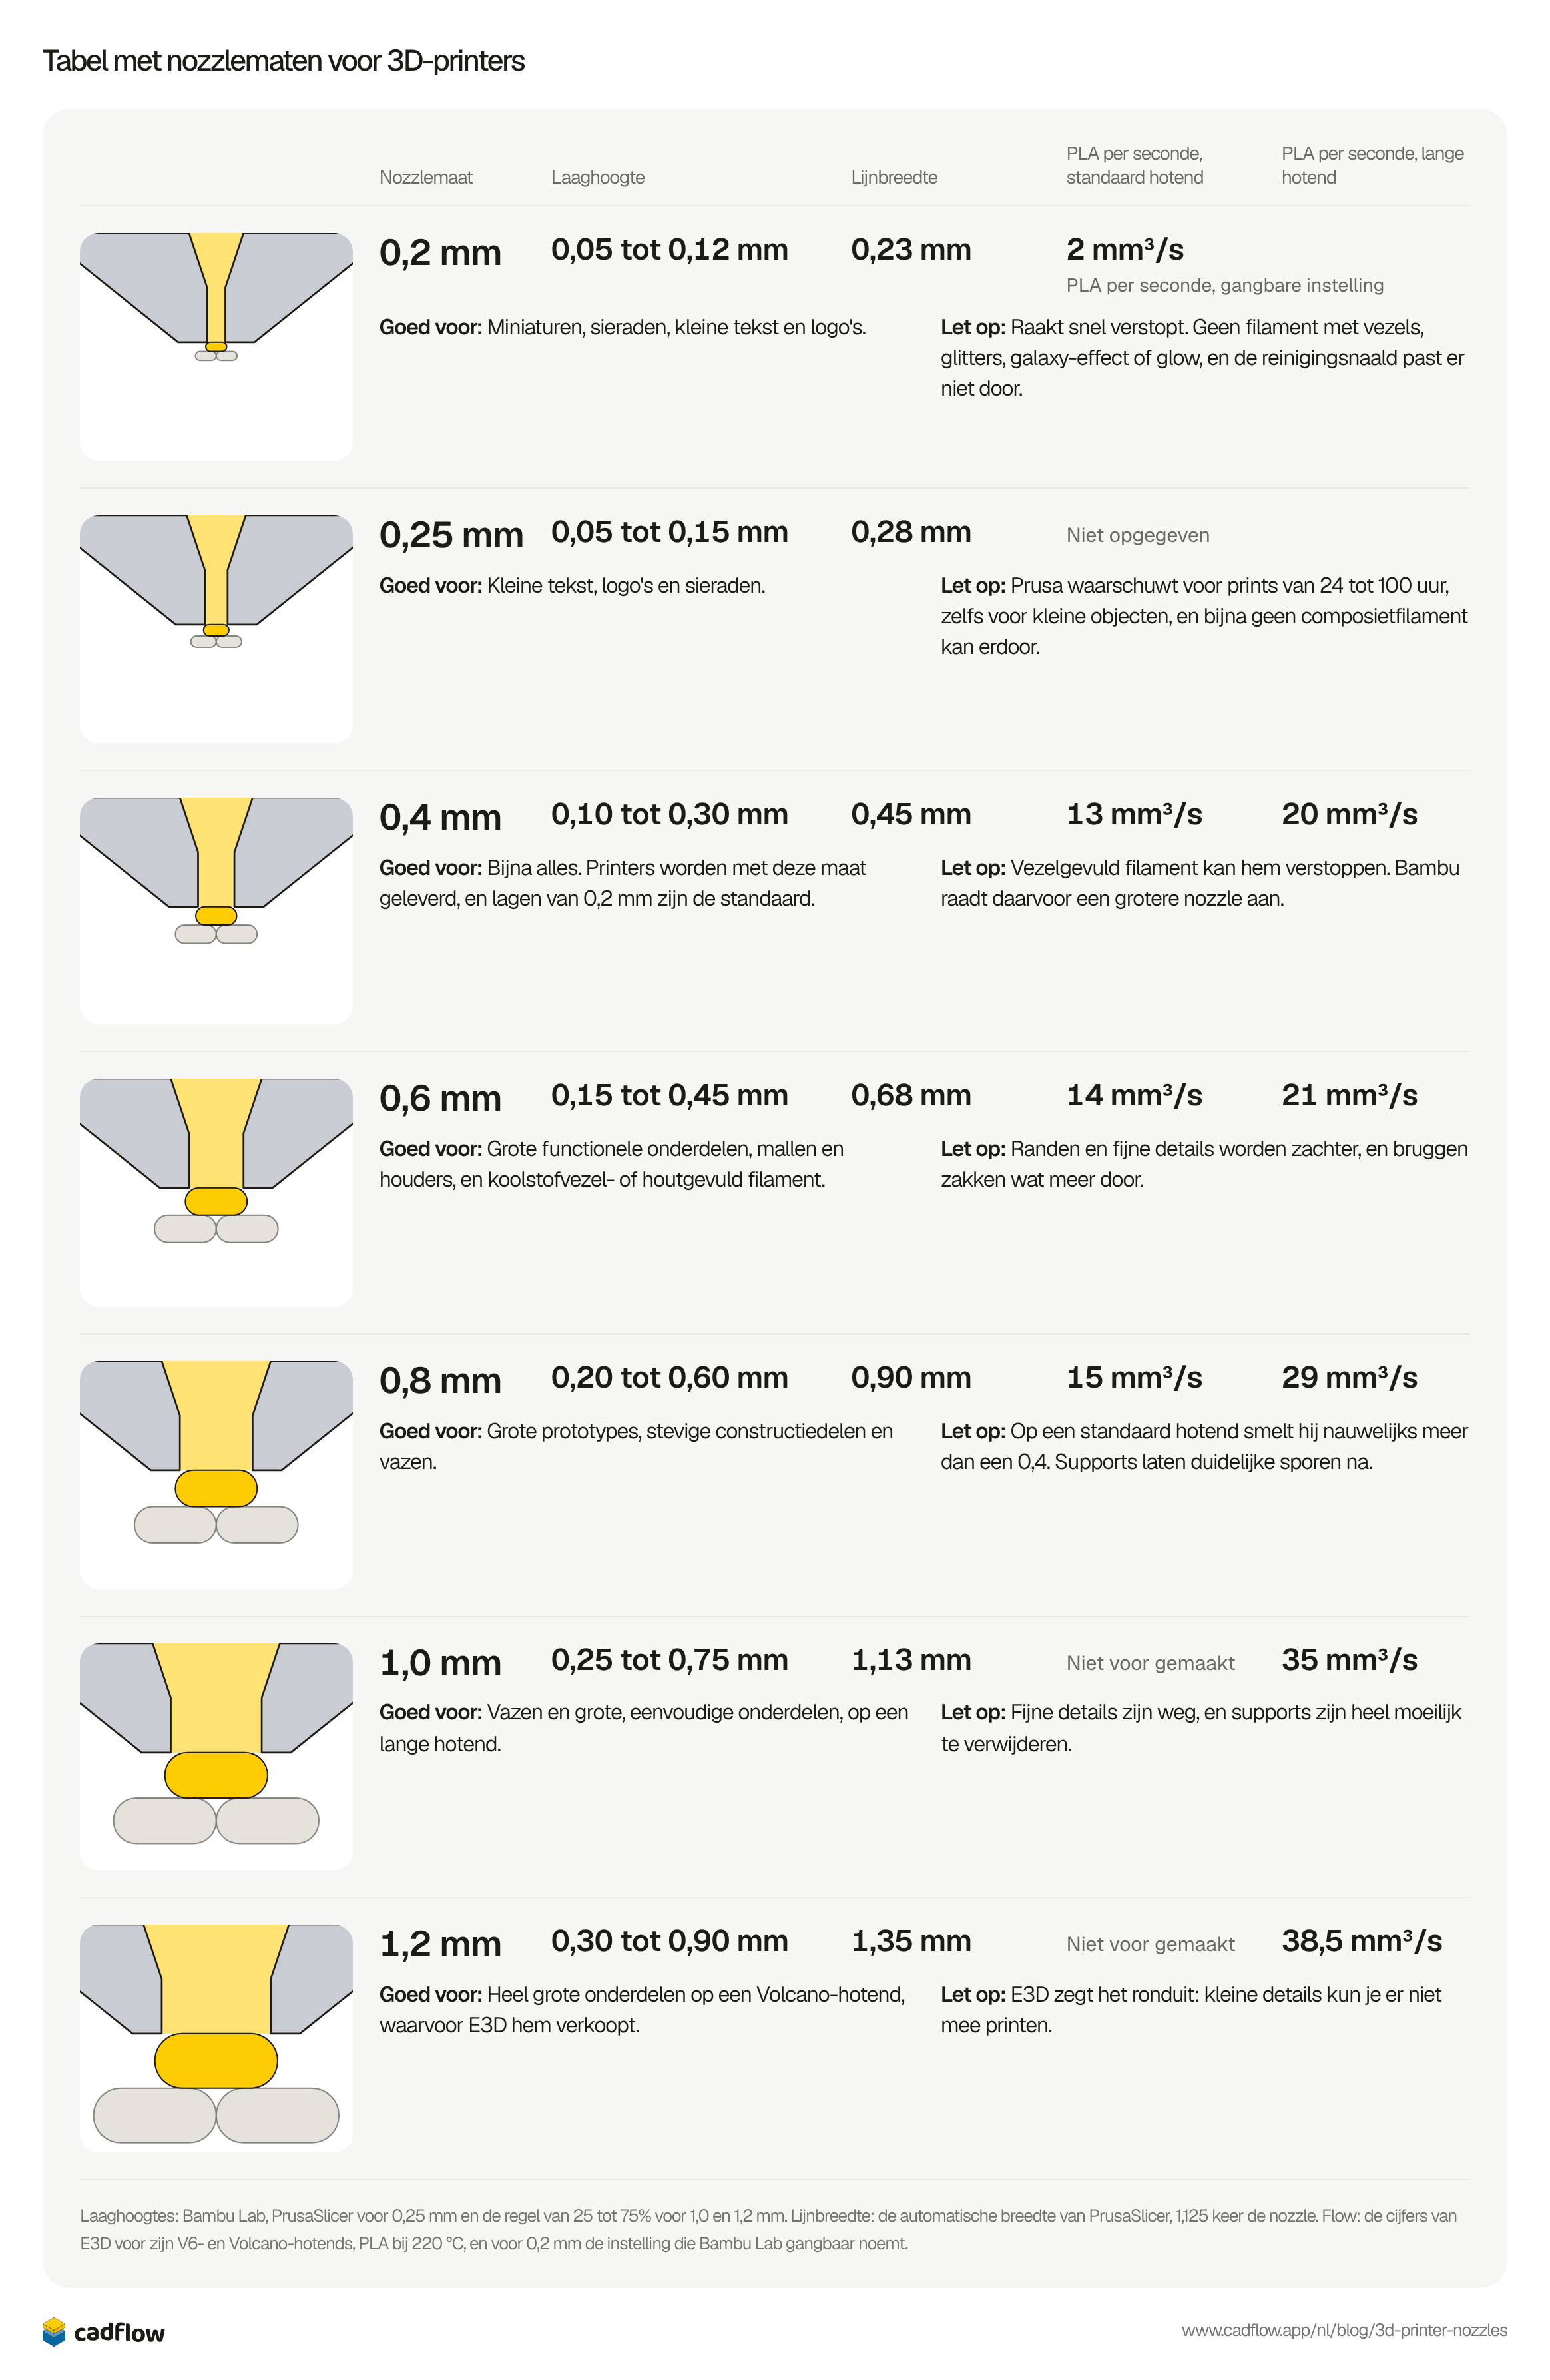
Elke maat heeft zijn eigen bereik aan laaghoogtes en legt een lijn die iets breder is dan het gat. De tekeningen tonen elke maat op dezelfde schaal, met de lijn die geprint wordt in geel onder de punt, bovenop de laag ervoor.
0,2 mm
- Laaghoogte
- 0,05 tot 0,12 mm
- Lijnbreedte
- 0,23 mm
- PLA per seconde, gangbare instelling
- 2 mm³/sPLA per seconde, gangbare instelling
Goed voor: Miniaturen, sieraden, kleine tekst en logo's.
Let op: Raakt snel verstopt. Geen filament met vezels, glitters, galaxy-effect of glow, en de reinigingsnaald past er niet door.
0,25 mm
- Laaghoogte
- 0,05 tot 0,15 mm
- Lijnbreedte
- 0,28 mm
- PLA per seconde
- Niet opgegeven
Goed voor: Kleine tekst, logo's en sieraden.
Let op: Prusa waarschuwt voor prints van 24 tot 100 uur, zelfs voor kleine objecten, en bijna geen composietfilament kan erdoor.
0,4 mm
- Laaghoogte
- 0,10 tot 0,30 mm
- Lijnbreedte
- 0,45 mm
- PLA per seconde, standaard hotend
- 13 mm³/s
- PLA per seconde, lange hotend
- 20 mm³/s
Goed voor: Bijna alles. Printers worden met deze maat geleverd, en lagen van 0,2 mm zijn de standaard.
Let op: Vezelgevuld filament kan hem verstoppen. Bambu raadt daarvoor een grotere nozzle aan.
0,6 mm
- Laaghoogte
- 0,15 tot 0,45 mm
- Lijnbreedte
- 0,68 mm
- PLA per seconde, standaard hotend
- 14 mm³/s
- PLA per seconde, lange hotend
- 21 mm³/s
Goed voor: Grote functionele onderdelen, mallen en houders, en koolstofvezel- of houtgevuld filament.
Let op: Randen en fijne details worden zachter, en bruggen zakken wat meer door.
0,8 mm
- Laaghoogte
- 0,20 tot 0,60 mm
- Lijnbreedte
- 0,90 mm
- PLA per seconde, standaard hotend
- 15 mm³/s
- PLA per seconde, lange hotend
- 29 mm³/s
Goed voor: Grote prototypes, stevige constructiedelen en vazen.
Let op: Op een standaard hotend smelt hij nauwelijks meer dan een 0,4. Supports laten duidelijke sporen na.
1,0 mm
- Laaghoogte
- 0,25 tot 0,75 mm
- Lijnbreedte
- 1,13 mm
- PLA per seconde, standaard hotend
- Niet voor gemaakt
- PLA per seconde, lange hotend
- 35 mm³/s
Goed voor: Vazen en grote, eenvoudige onderdelen, op een lange hotend.
Let op: Fijne details zijn weg, en supports zijn heel moeilijk te verwijderen.
1,2 mm
- Laaghoogte
- 0,30 tot 0,90 mm
- Lijnbreedte
- 1,35 mm
- PLA per seconde, standaard hotend
- Niet voor gemaakt
- PLA per seconde, lange hotend
- 38,5 mm³/s
Goed voor: Heel grote onderdelen op een Volcano-hotend, waarvoor E3D hem verkoopt.
Let op: E3D zegt het ronduit: kleine details kun je er niet mee printen.
Laaghoogtes: Bambu Lab, PrusaSlicer voor 0,25 mm en de regel van 25 tot 75% voor 1,0 en 1,2 mm. Lijnbreedte: de automatische breedte van PrusaSlicer, 1,125 keer de nozzle. Flow: de cijfers van E3D voor zijn V6- en Volcano-hotends, PLA bij 220 °C, en voor 0,2 mm de instelling die Bambu Lab gangbaar noemt.
Een grotere nozzle is niet altijd sneller
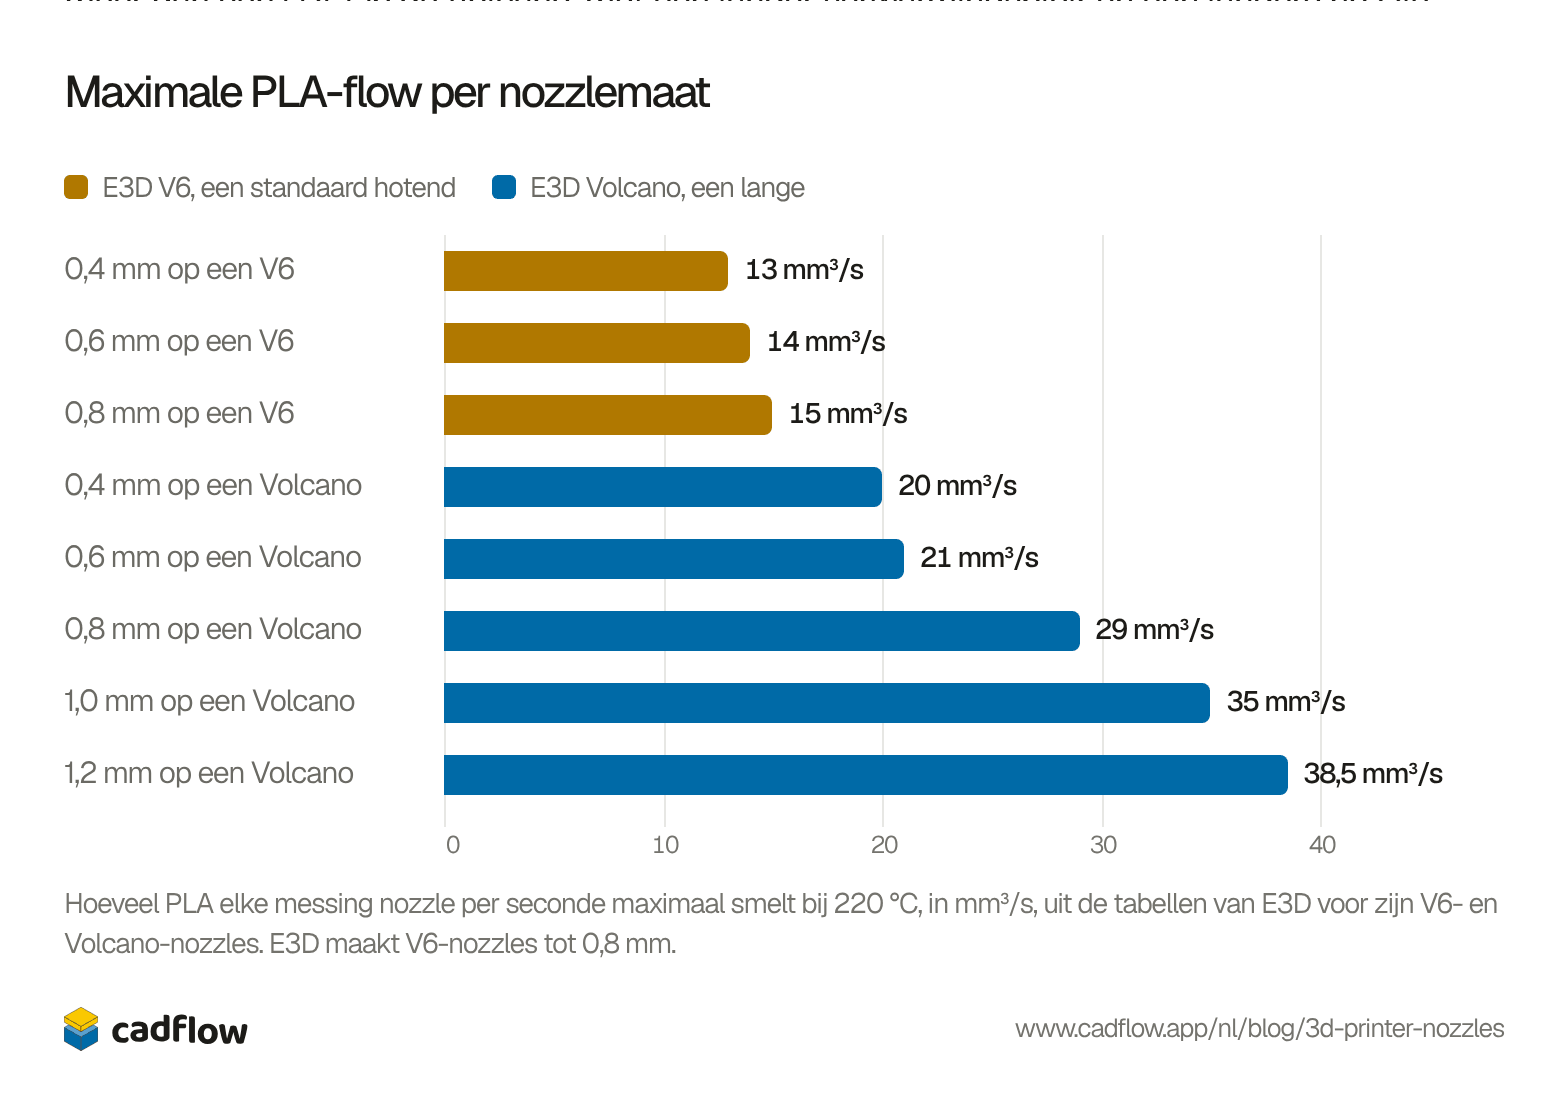
Met een groter gat kun je dikkere lijnen printen, maar het plastic moet onderweg nog steeds smelten, en dat gebeurt in de hotend, niet in het gat. Je ziet het in de eigen cijfers van E3D. Op zijn standaard hotend, de V6, smelt een nozzle van 0,8 mm 15 mm³ PLA per seconde, maar 2 meer dan een 0,4. Op de Volcano, met een langer verwarmingsblok en een langere nozzle, smelt dezelfde nozzle van 0,8 mm er 29.
E3D V6, een standaard hotendE3D Volcano, een lange
Bekijk als tabel
| Nozzle | PLA per seconde |
|---|---|
| 0,4 mm op een V6 | 13 mm³/s |
| 0,6 mm op een V6 | 14 mm³/s |
| 0,8 mm op een V6 | 15 mm³/s |
| 0,4 mm op een Volcano | 20 mm³/s |
| 0,6 mm op een Volcano | 21 mm³/s |
| 0,8 mm op een Volcano | 29 mm³/s |
| 1,0 mm op een Volcano | 35 mm³/s |
| 1,2 mm op een Volcano | 38,5 mm³/s |
CNC Kitchen mat hetzelfde met nozzles van 0,6 mm en telde hoeveel plastic elk kon doordrukken voordat er 5% minder uitkwam dan gevraagd. De V6 haalde 15 mm³/s, de Volcano 30 en de CHT-nozzle van Bondtech 40, omdat die het plastic in de nozzle over kanalen verdeelt, zodat meer ervan heet metaal raakt.
Kijk dus eerst hoeveel je hotend kan smelten voordat je een nozzle van 0,8 of 1,0 mm koopt voor de snelheid. Een gebruiker op het forum van Bambu Lab zag dat de slicer voor een print in PETG-CF met een nozzle van 0,8 mm op 4 uur en 16 minuten uitkwam, en met een 0,6 op 3 uur en 47. De support van Bambu antwoordde dat een grotere nozzle niet per se sneller is, omdat de flow van het filament de grens bepaalt. De 0,6 is de veiligere stap omhoog. Prusa merkte dat die tot twee keer zo snel print als een 0,4 met bijna hetzelfde resultaat, en noemt hem de eerste extra nozzle om te kopen.
Een grotere nozzle maakt het plastic niet sterker
Volgens de gids van Bambu Lab maken grotere nozzles sterkere onderdelen. CNC Kitchen testte dat op een Prusa MK3S met haken die door een nozzle van 0,4 en van 0,8 mm geprint waren, en zag dat de sterkte de hoeveelheid plastic volgde. Met even dikke wanden hielden alle vijf versies tussen 347 en 380 N, dus de grotere nozzle hechtte zijn lagen niet beter.
Op tijd wint de grotere nozzle nog steeds. Bij twee keer de breedte en twee keer de laaghoogte legt een nozzle van 0,8 mm in dezelfde tijd vier keer zoveel plastic neer, dus in dezelfde printtijd krijg je een veel zwaarder, sterker onderdeel. Heb je sterkte nodig, voeg dan wanden toe en gebruik de grotere nozzle om ze sneller te printen.
Nozzlematerialen
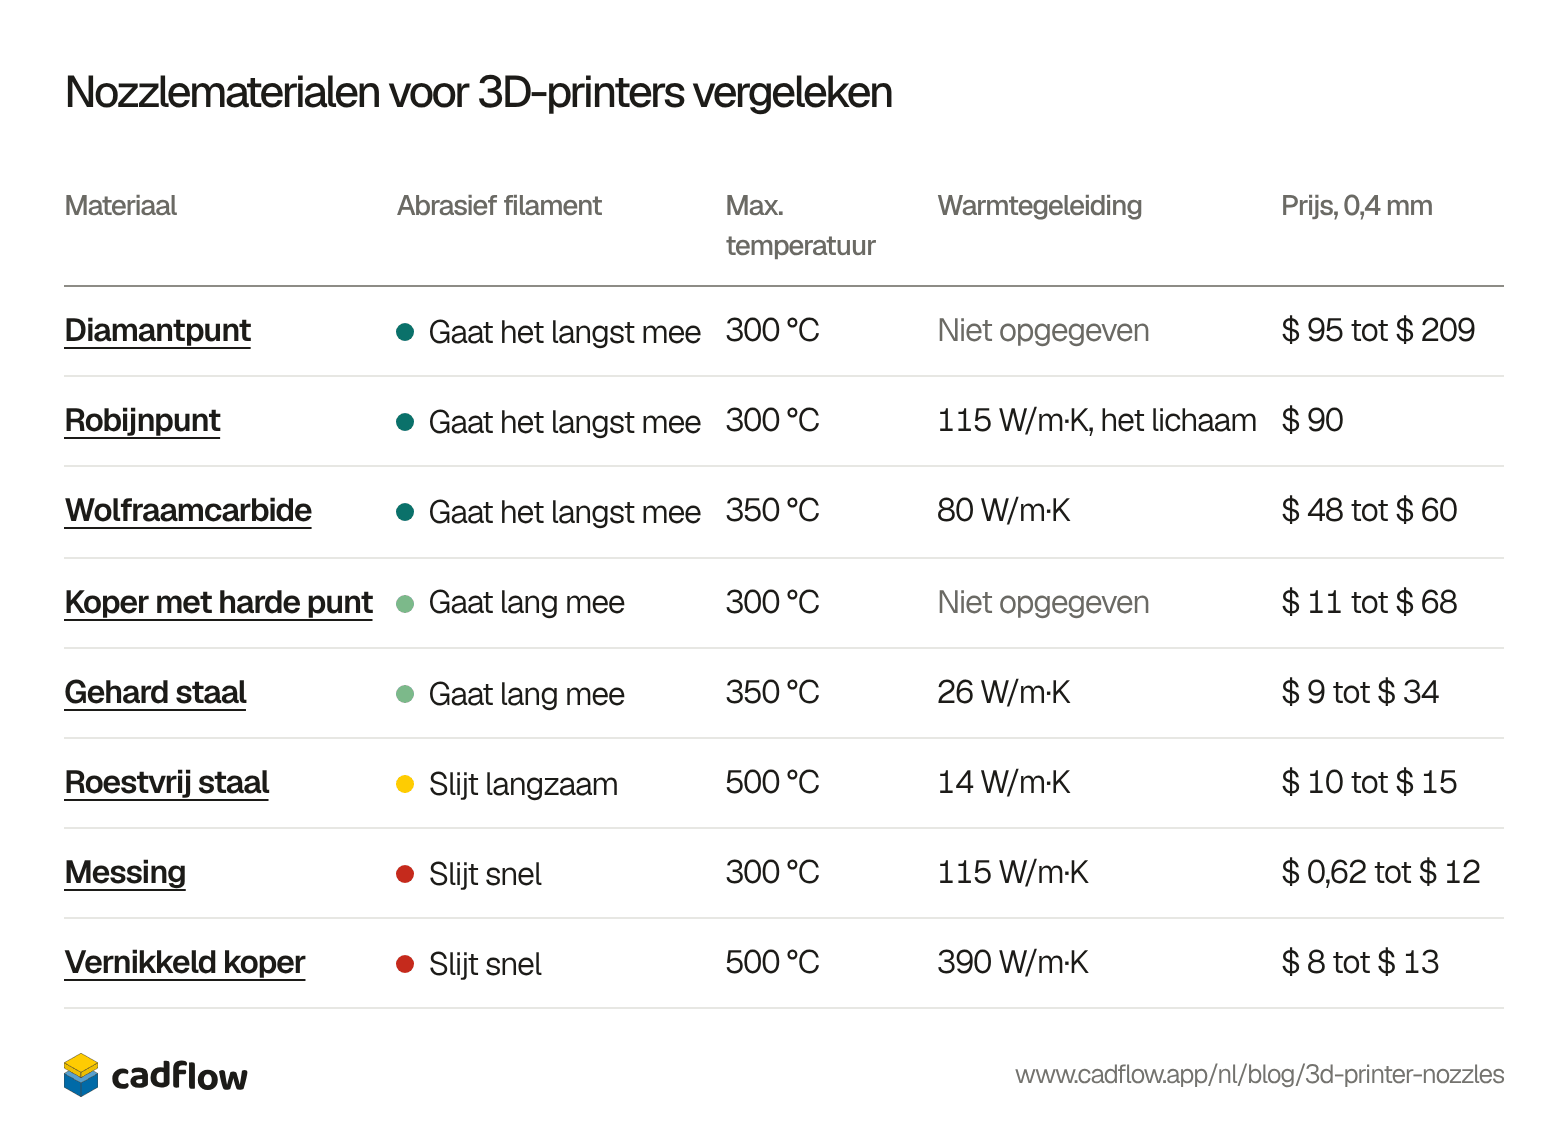
Het materiaal bepaalt welke filamenten een nozzle aankan en hoe heet hij mag worden. Messing is de standaard omdat het warmte goed geleidt, en elk harder materiaal geleidt warmte slechter of kost veel meer. Daarom zetten de nozzles die zowel hard zijn als snel opwarmen een harde punt op een lichaam van messing of koper. Sorteer de tabel op wat jij belangrijk vindt.
| Materiaal | Abrasief filament | Max. temperatuur | Warmtegeleiding | Prijs, 0,4 mm |
|---|---|---|---|---|
| Diamantpunt | Gaat het langst mee | 300 °C | Niet opgegeven | $ 95 tot $ 209 |
| Robijnpunt | Gaat het langst mee | 300 °C | 115 W/m·K, het lichaam | $ 90 |
| Wolfraamcarbide | Gaat het langst mee | 350 °C | 80 W/m·K | $ 48 tot $ 60 |
| Koper met harde punt | Gaat lang mee | 300 °C | Niet opgegeven | $ 11 tot $ 68 |
| Gehard staal | Gaat lang mee | 350 °C | 26 W/m·K | $ 9 tot $ 34 |
| Roestvrij staal | Slijt langzaam | 500 °C | 14 W/m·K | $ 10 tot $ 15 |
| Messing | Slijt snel | 300 °C | 115 W/m·K | $ 0,62 tot $ 12 |
| Vernikkeld koper | Slijt snel | 500 °C | 390 W/m·K | $ 8 tot $ 13 |
| Materiaal | Abrasief filament | Max. temperatuur | Warmtegeleiding | Prijs, 0,4 mm |
|---|---|---|---|---|
| Messing | Slijt snel | 300 °C | 115 W/m·K | $ 0,62 tot $ 12 |
| Vernikkeld koper | Slijt snel | 500 °C | 390 W/m·K | $ 8 tot $ 13 |
| Gehard staal | Gaat lang mee | 350 °C | 26 W/m·K | $ 9 tot $ 34 |
| Roestvrij staal | Slijt langzaam | 500 °C | 14 W/m·K | $ 10 tot $ 15 |
| Koper met harde punt | Gaat lang mee | 300 °C | Niet opgegeven | $ 11 tot $ 68 |
| Wolfraamcarbide | Gaat het langst mee | 350 °C | 80 W/m·K | $ 48 tot $ 60 |
| Robijnpunt | Gaat het langst mee | 300 °C | 115 W/m·K, het lichaam | $ 90 |
| Diamantpunt | Gaat het langst mee | 300 °C | Niet opgegeven | $ 95 tot $ 209 |
| Materiaal | Abrasief filament | Max. temperatuur | Warmtegeleiding | Prijs, 0,4 mm |
|---|---|---|---|---|
| Roestvrij staal | Slijt langzaam | 500 °C | 14 W/m·K | $ 10 tot $ 15 |
| Vernikkeld koper | Slijt snel | 500 °C | 390 W/m·K | $ 8 tot $ 13 |
| Wolfraamcarbide | Gaat het langst mee | 350 °C | 80 W/m·K | $ 48 tot $ 60 |
| Gehard staal | Gaat lang mee | 350 °C | 26 W/m·K | $ 9 tot $ 34 |
| Diamantpunt | Gaat het langst mee | 300 °C | Niet opgegeven | $ 95 tot $ 209 |
| Robijnpunt | Gaat het langst mee | 300 °C | 115 W/m·K, het lichaam | $ 90 |
| Koper met harde punt | Gaat lang mee | 300 °C | Niet opgegeven | $ 11 tot $ 68 |
| Messing | Slijt snel | 300 °C | 115 W/m·K | $ 0,62 tot $ 12 |
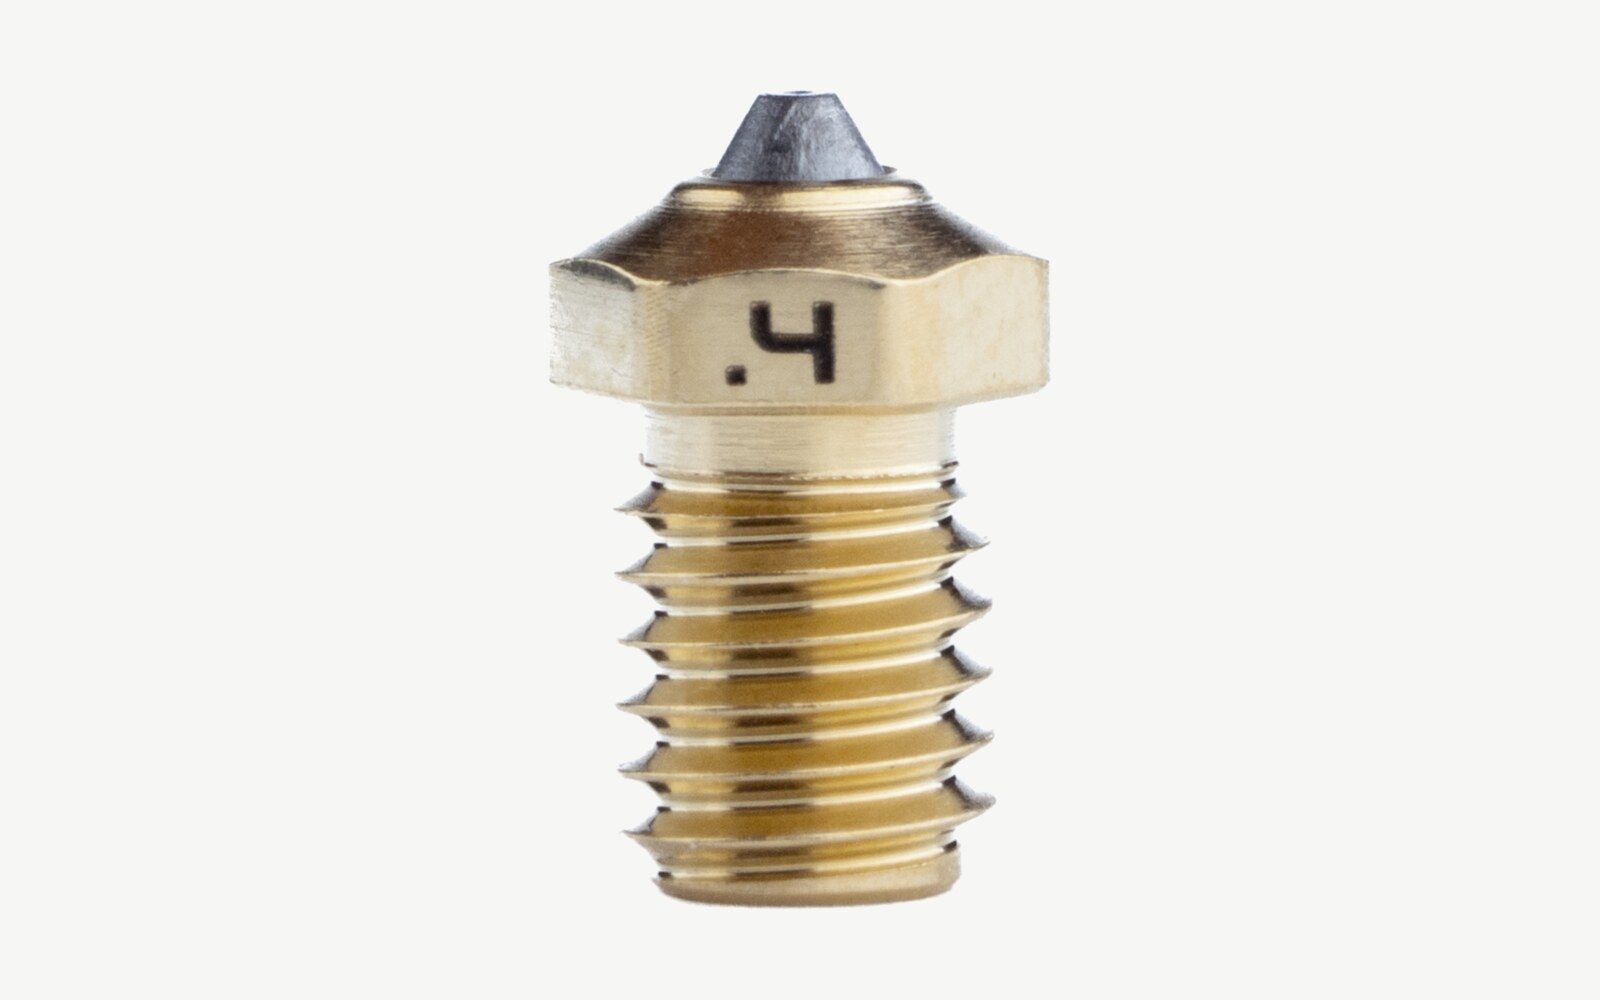
Diamantpunt
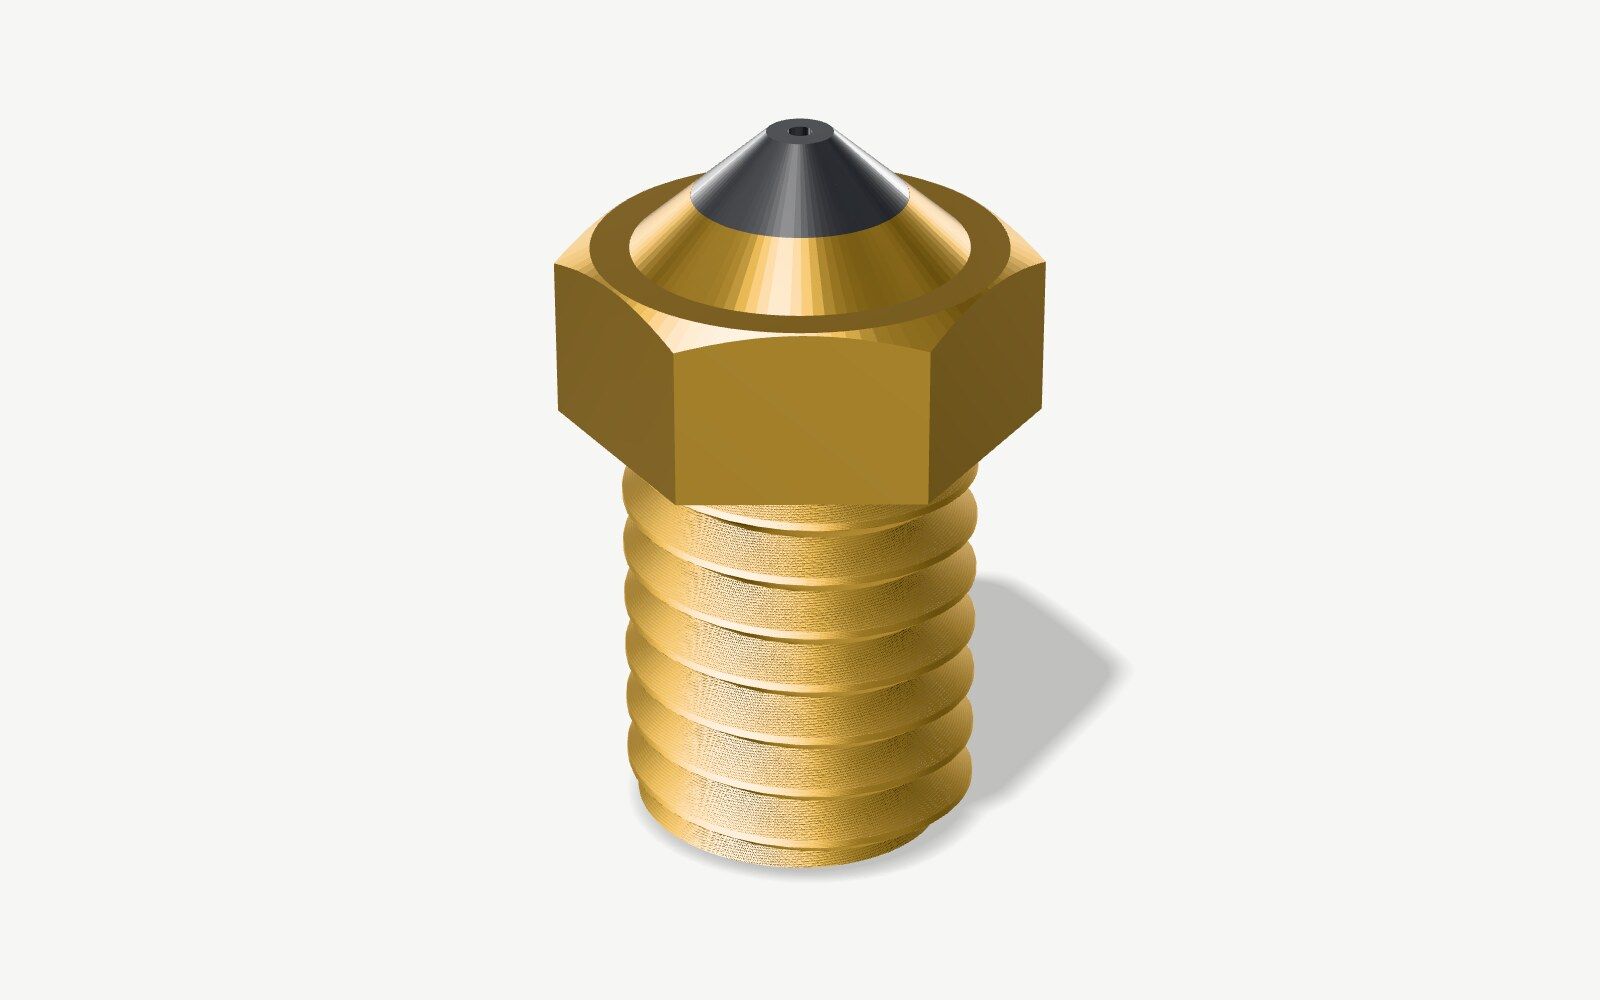
Polykristallijn diamant, gezet in de punt van een metalen lichaam
$ 95 tot $ 209 voor een nozzle van 0,4 mm
Goed voor: Elk abrasief filament, elke dag
Pluspunten
- Het hardste materiaal waar nozzles van gemaakt worden
- Voor bijna elke printer te krijgen
Minpunten
- $ 95 tot $ 209 voor één nozzle
- Nog geen onafhankelijke slijtagetest
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D
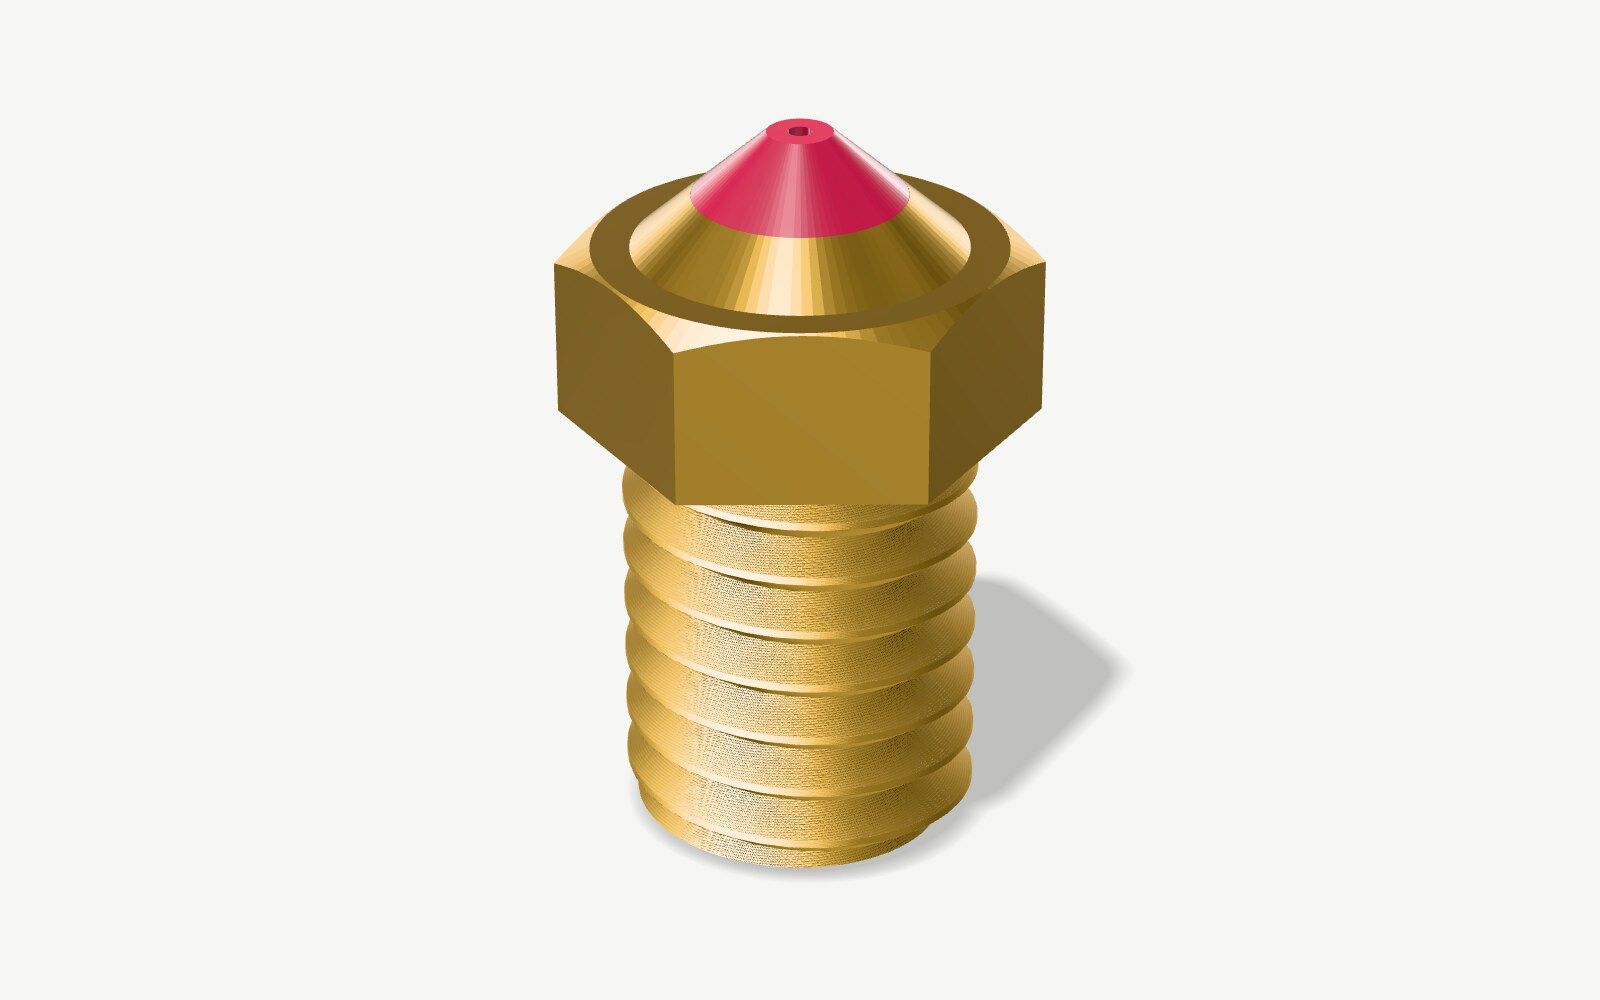
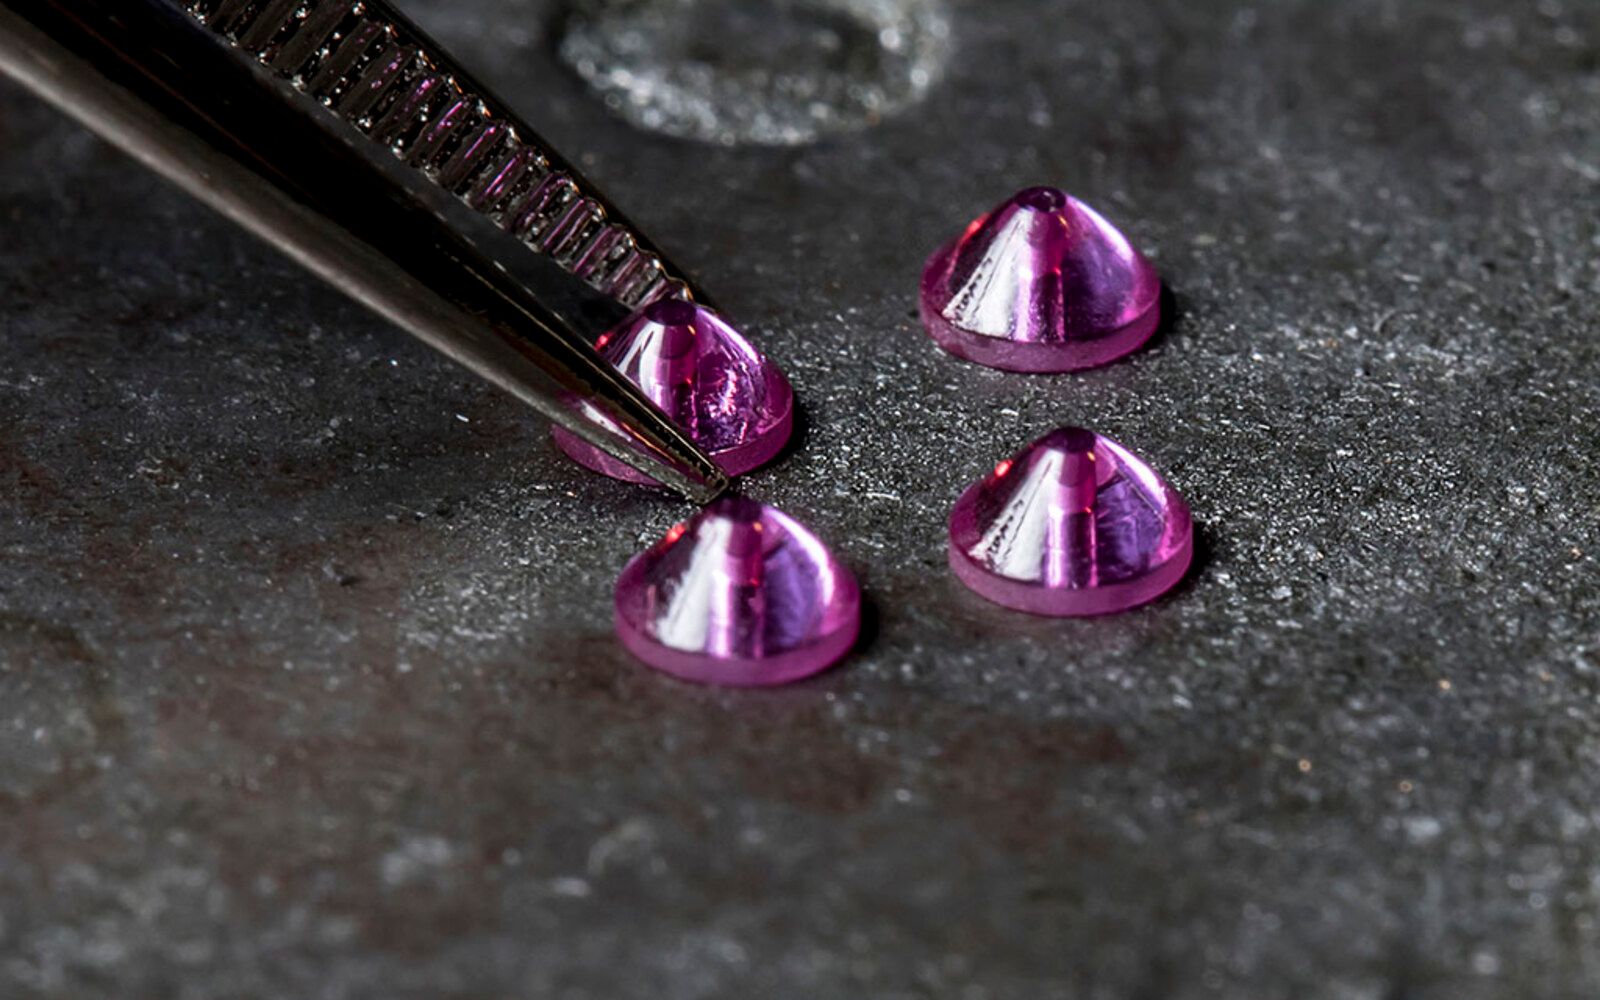
Robijnpunt
Een messing lichaam met een robijn in de punt
$ 90 voor een nozzle van 0,4 mm
Goed voor: Elk abrasief filament, elke dag
Pluspunten
- Geen zichtbare slijtage na 8 kg koolstofvezel in de test van Olsson
- Het messing lichaam geleidt warmte zoals elke messing nozzle
- 500 °C in de High Temp-versie
Minpunten
- De robijn kan barsten als de nozzle het bed raakt
- Vanaf $ 90, en uitverkocht bij MatterHackers toen we keken
Gegevens: Olsson · Afbeelding: ons eigen model, gerenderd
Gegevens: Olsson · Foto: Olsson
Gegevens: Olsson
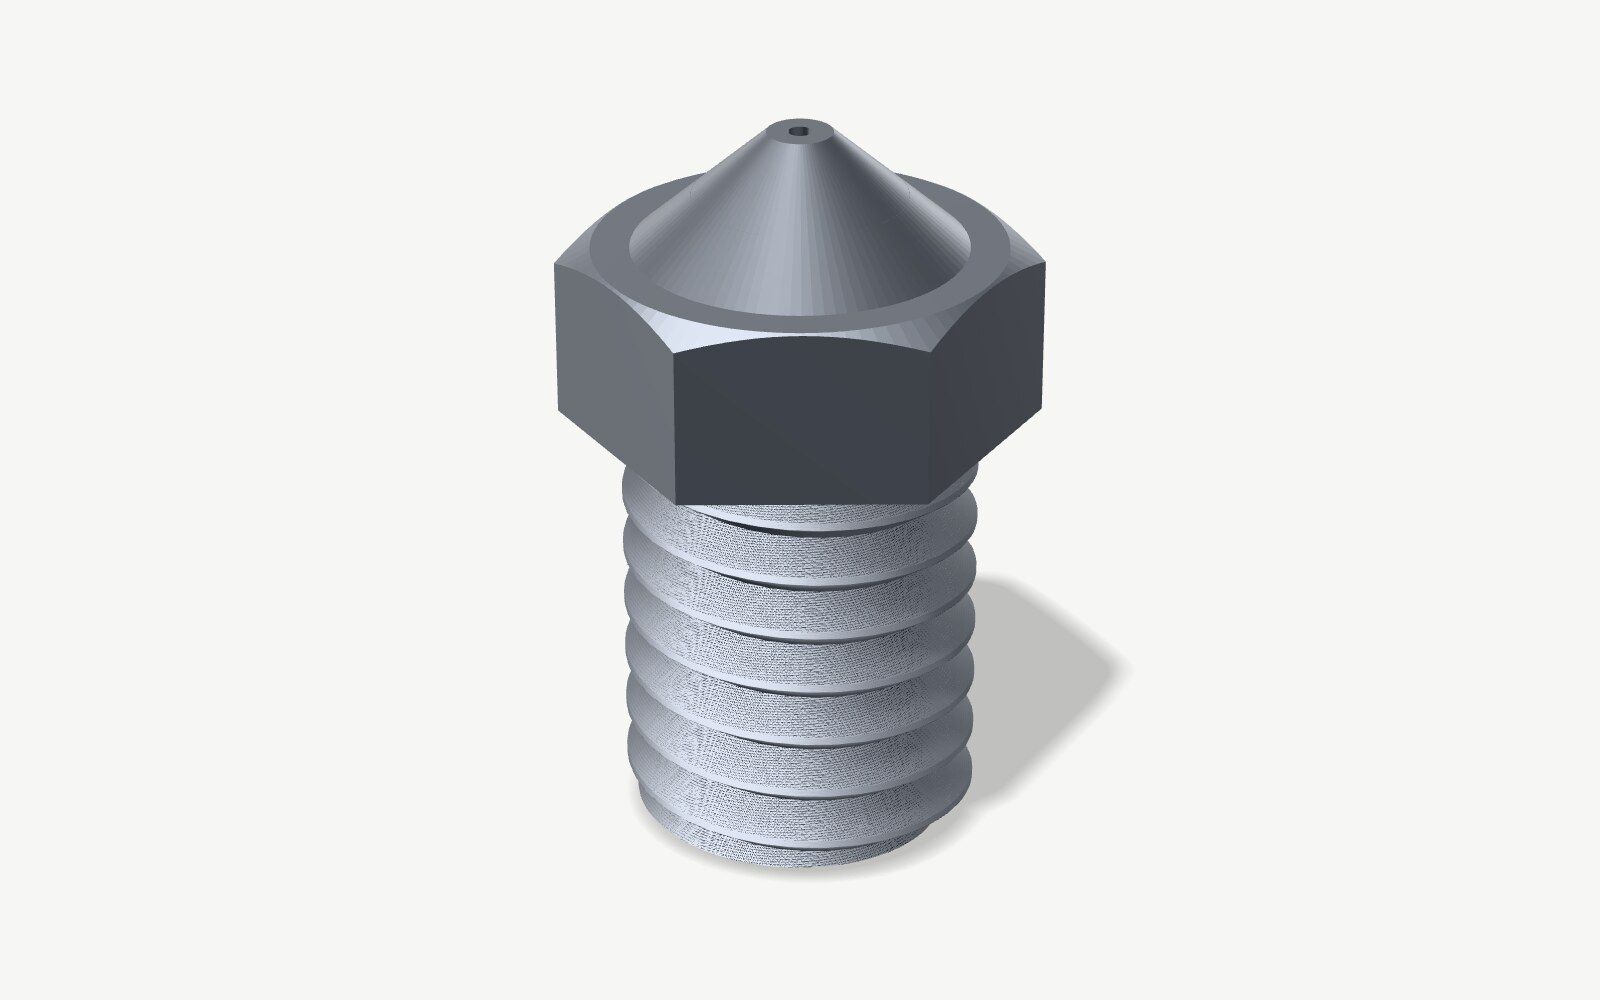
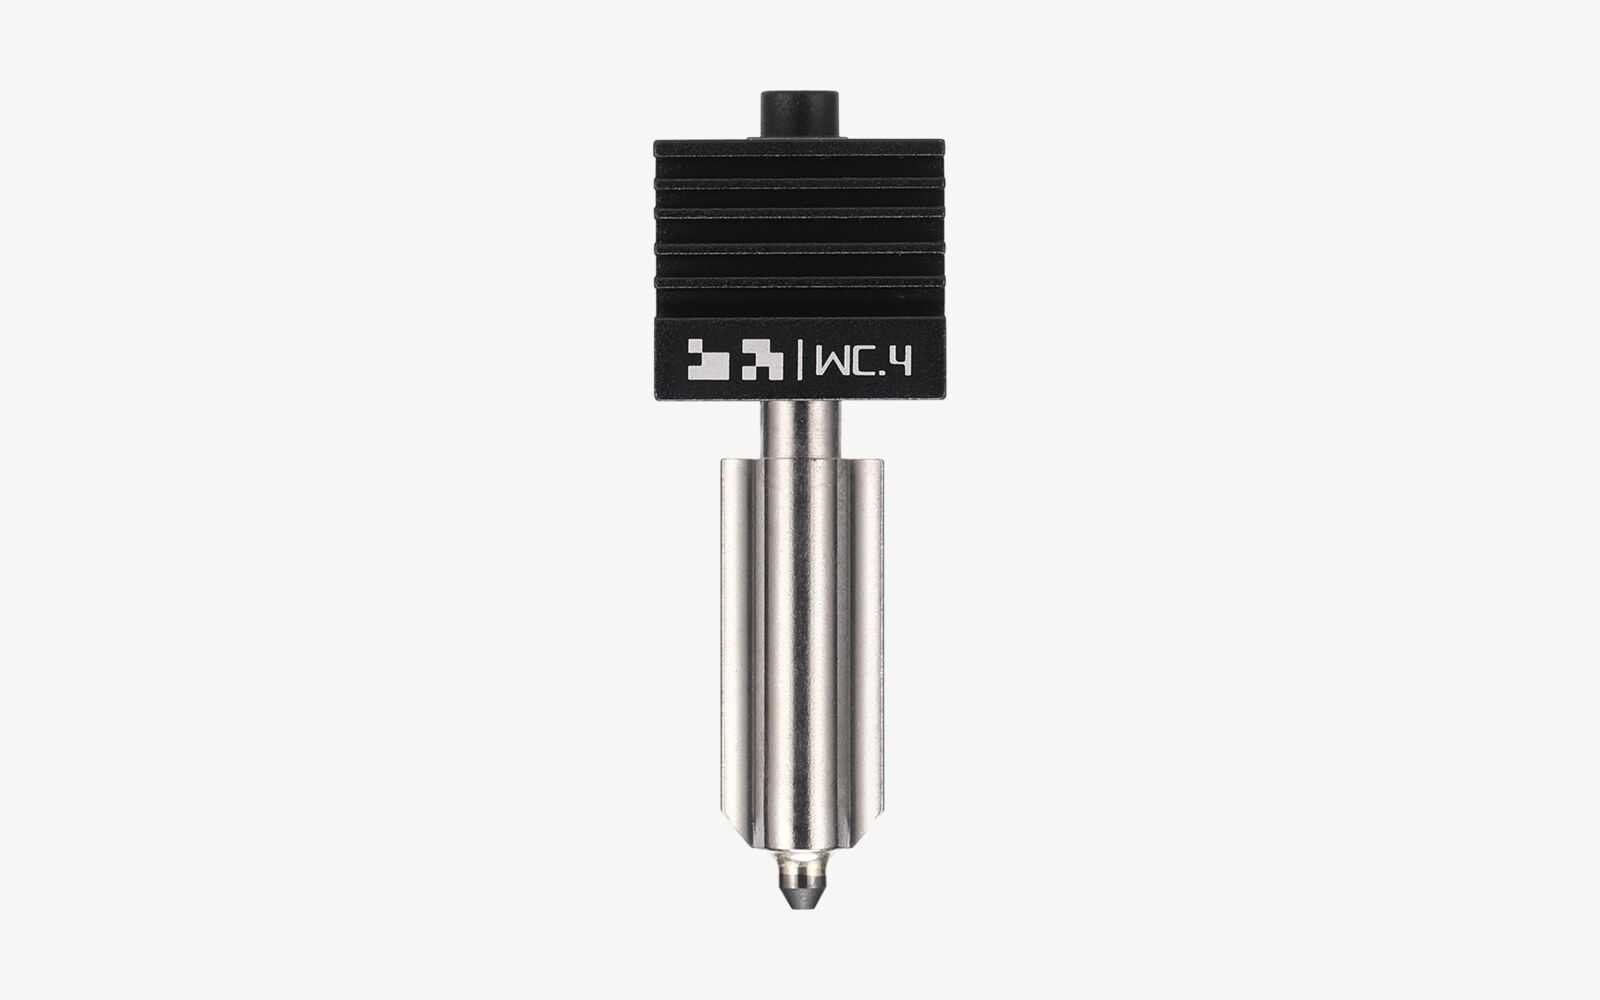
Wolfraamcarbide
Wolfraamcarbidekorrels, gebonden met kobalt
$ 48 tot $ 60 voor een nozzle van 0,4 mm
Goed voor: Koolstof- en glasvezelfilament op de H2- en P2S-printers van Bambu Lab
Pluspunten
- HRA 90, tegen 74 voor het geharde staal van Bambu
- Geleidt warmte drie keer zo goed als gehard staal
Minpunten
- $ 48 tot $ 60 voor één nozzle
- Voor Bambu's 50% langere levensduur is geen gepubliceerde test
- Alleen voor de H2D, H2S, P2S en X2D van Bambu Lab
Gegevens: Bambu Lab · Afbeelding: ons eigen model, gerenderd
Gegevens: Bambu Lab · Foto: Bambu Lab
Gegevens: Bambu Lab
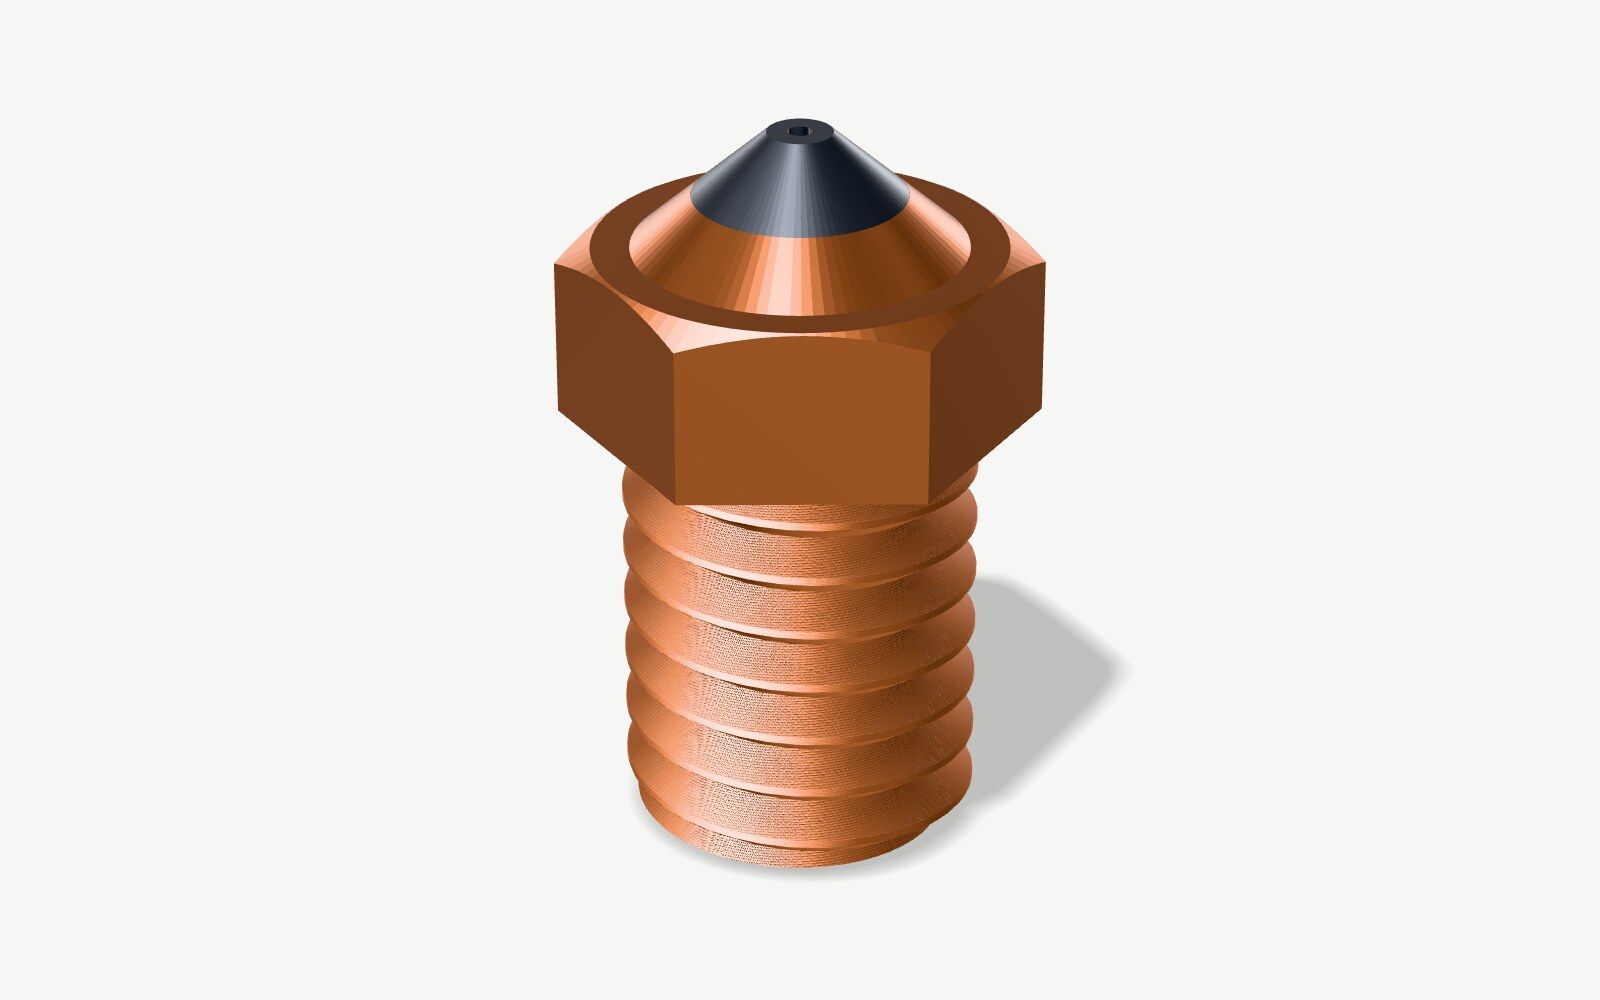
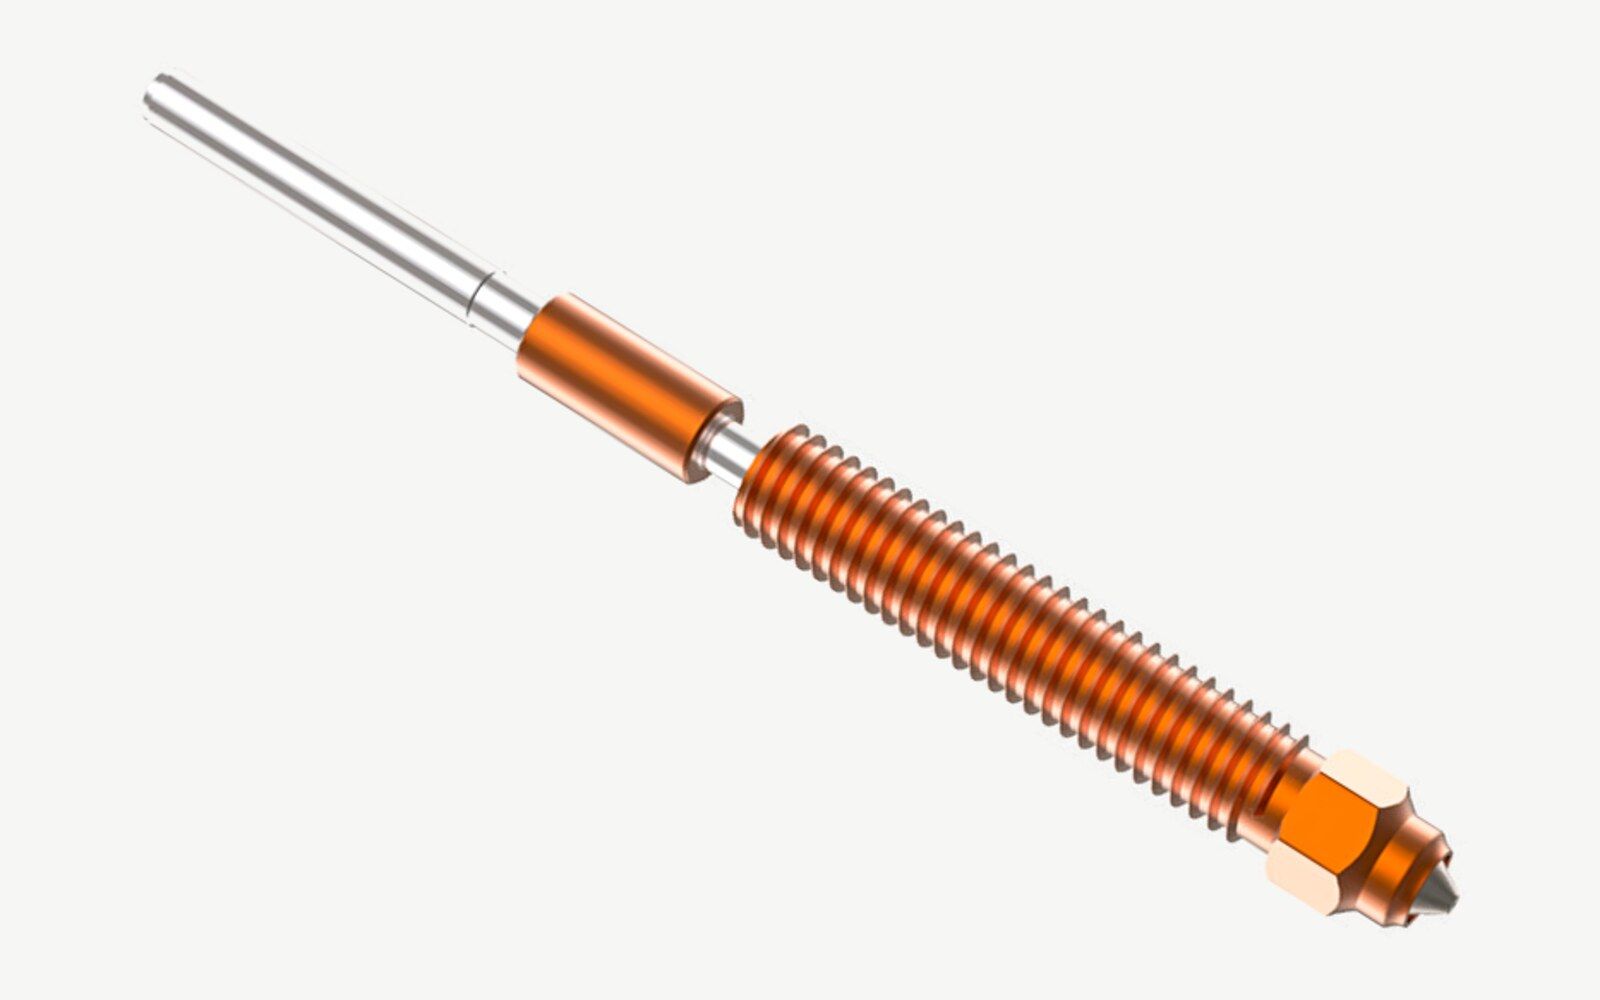
Koper met harde punt
Een lichaam van koperlegering met een inzetstuk van gehard staal waar het plastic naar buiten komt
$ 11 tot $ 68 voor een nozzle van 0,4 mm
Goed voor: Abrasief en gewoon filament, bij dezelfde temperaturen als messing
Pluspunten
- Verwarmt het plastic ongeveer zo goed als messing
- Gehard staal waar het plastic langs schuurt
- 500 °C in de ObXidian 500 van E3D
Minpunten
- Tot tien keer de prijs van messing
- E3D waarschuwt dat sommige vezelfilamenten zelfs ObXidian laten slijten
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D · Foto: Creality
Gegevens: E3D
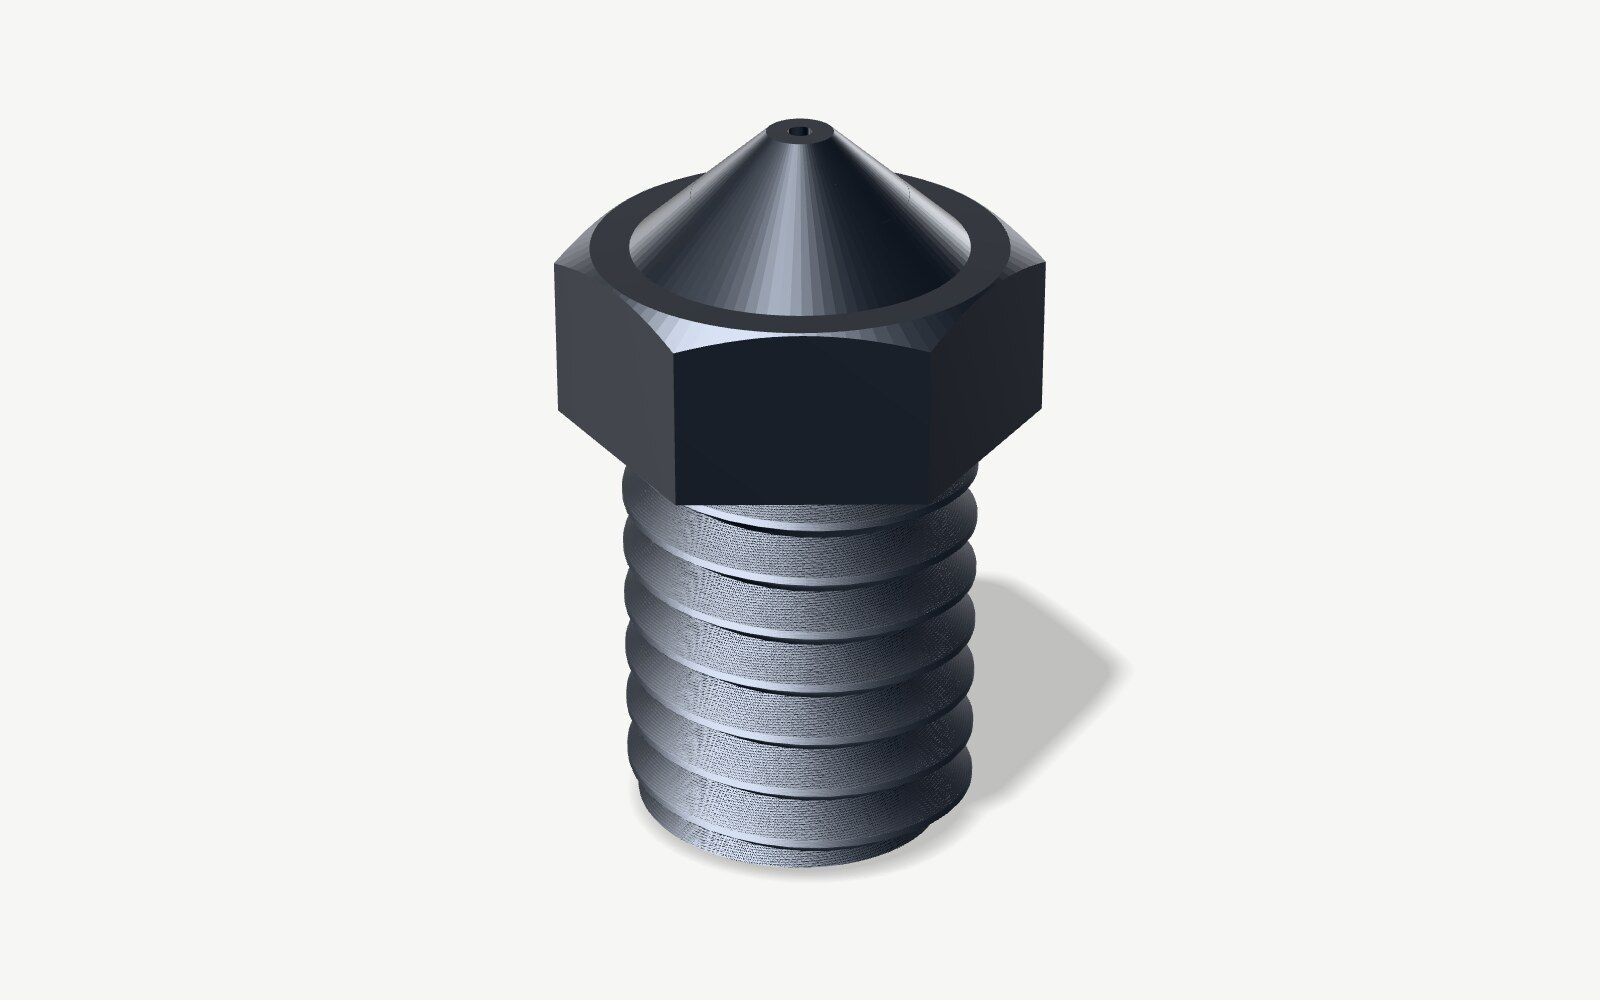
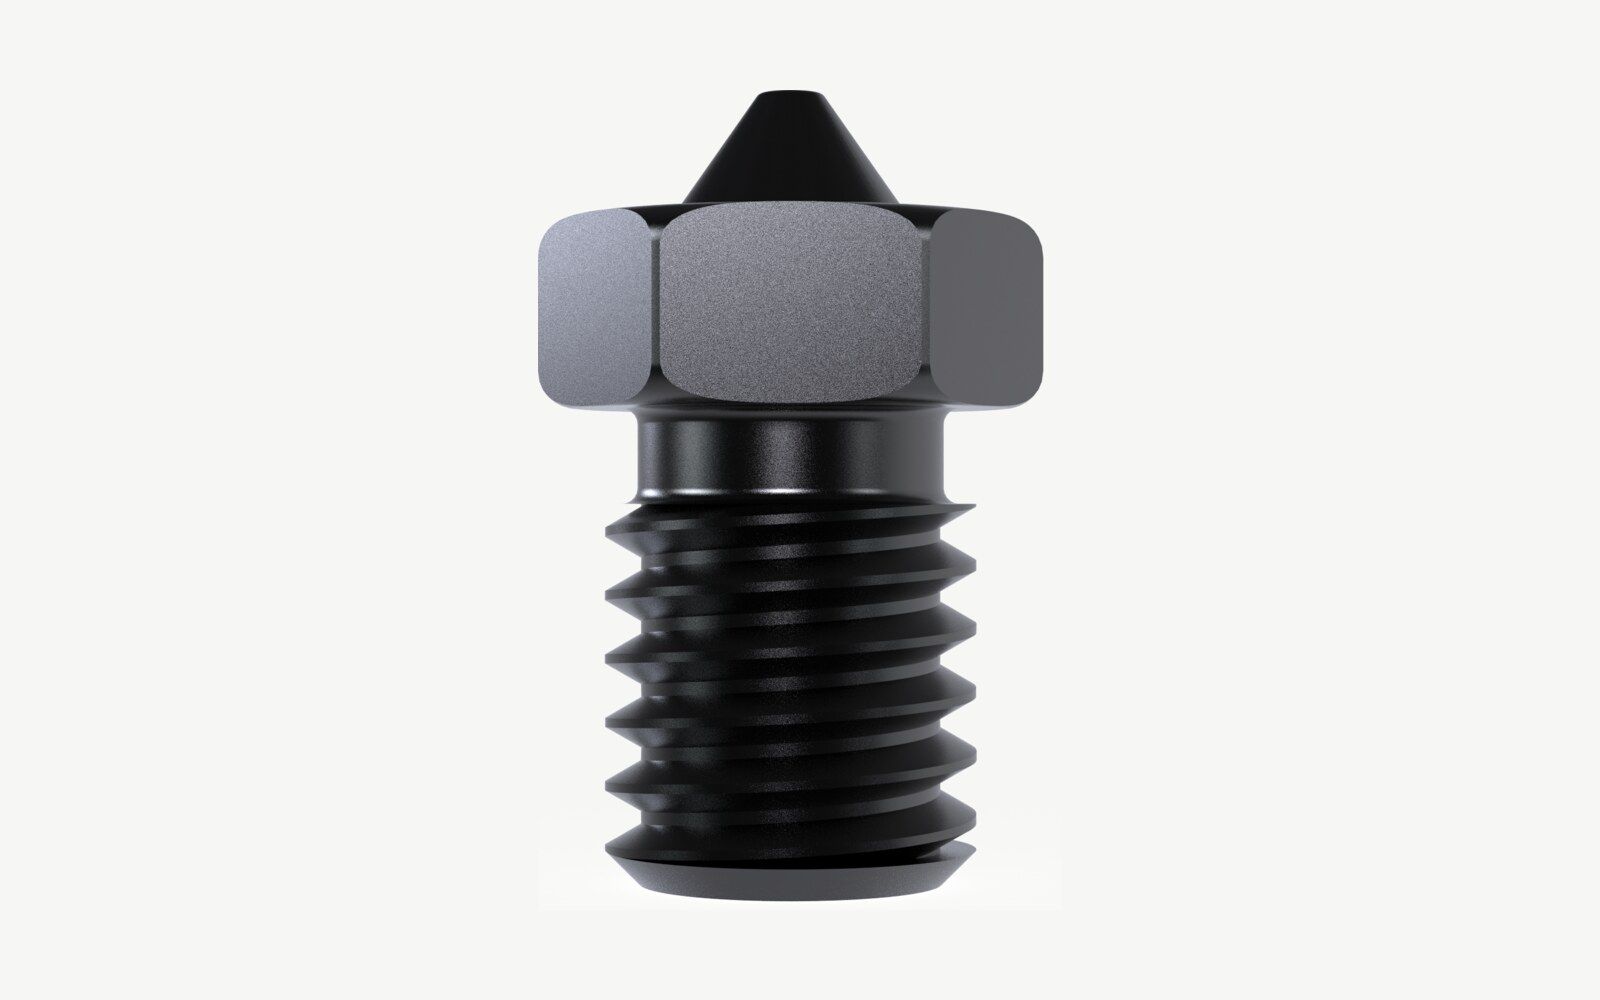
Gehard staal
Gereedschapsstaal, warmtebehandeld tot ongeveer 62 tot 65 HRC
$ 9 tot $ 34 voor een nozzle van 0,4 mm
Goed voor: Koolstof- en glasvezel, glow-in-the-dark en ander abrasief filament
Pluspunten
- Gaat kilo's vezelgevuld filament mee
- Goedkoop genoeg om een reserve te hebben
Minpunten
- Heeft 5 tot 10 °C meer nodig dan messing
- Wordt boven 350 °C zacht, maar gecoate zoals de Nozzle X van E3D kunnen 500 °C aan
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D
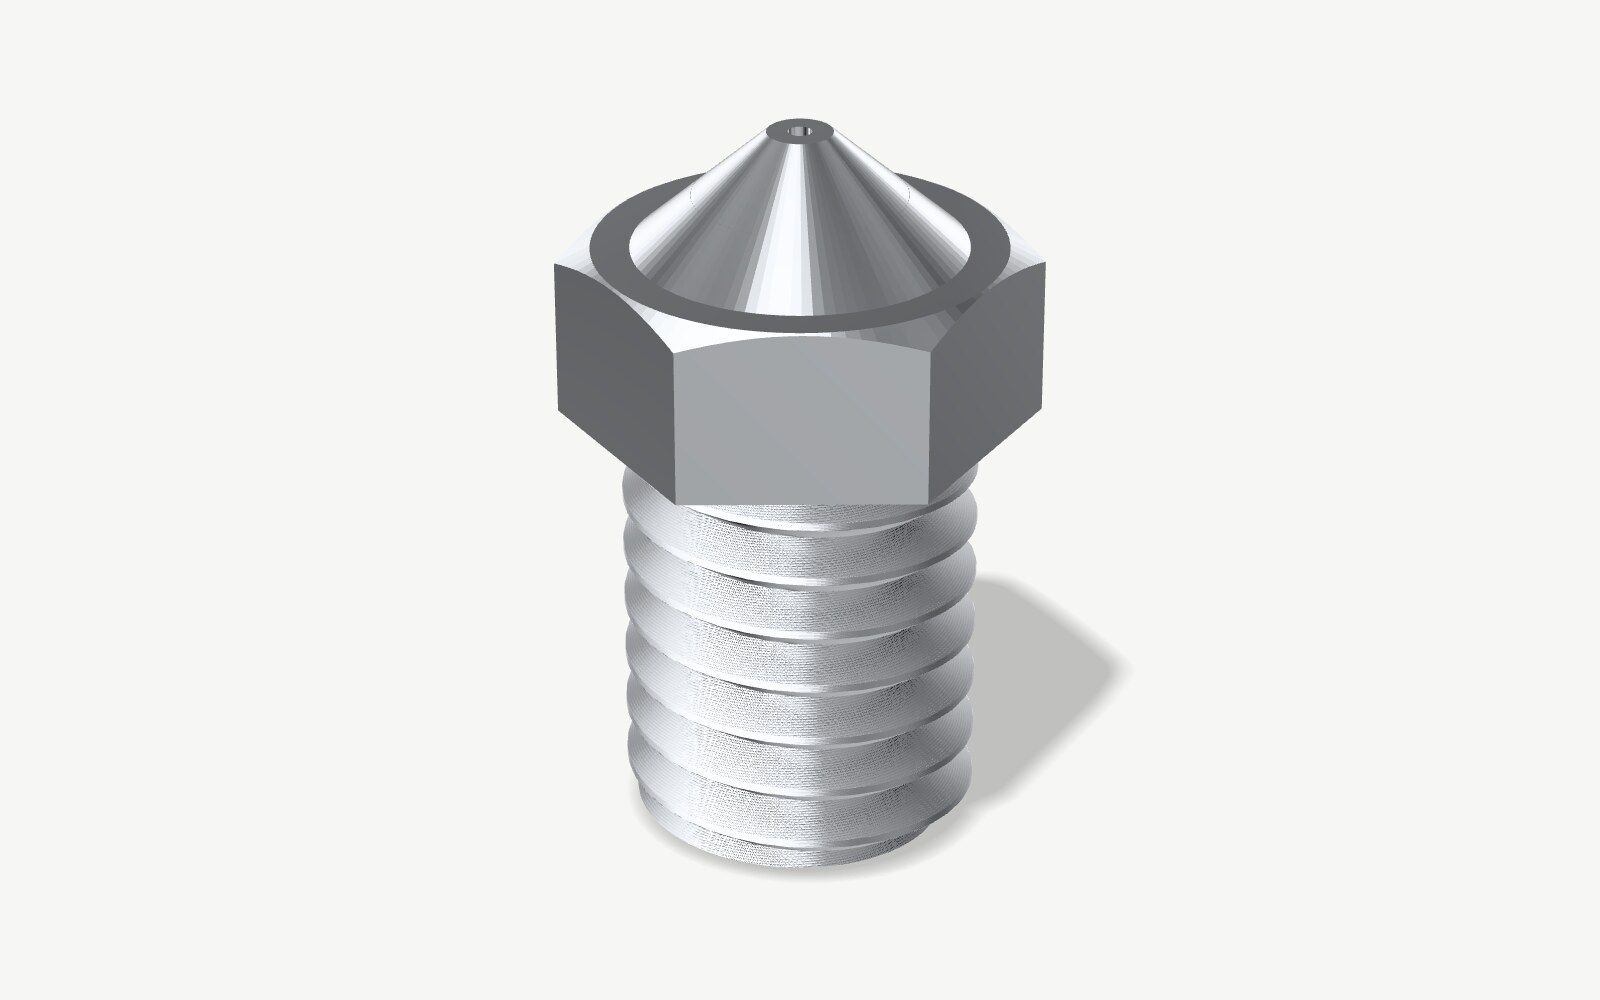
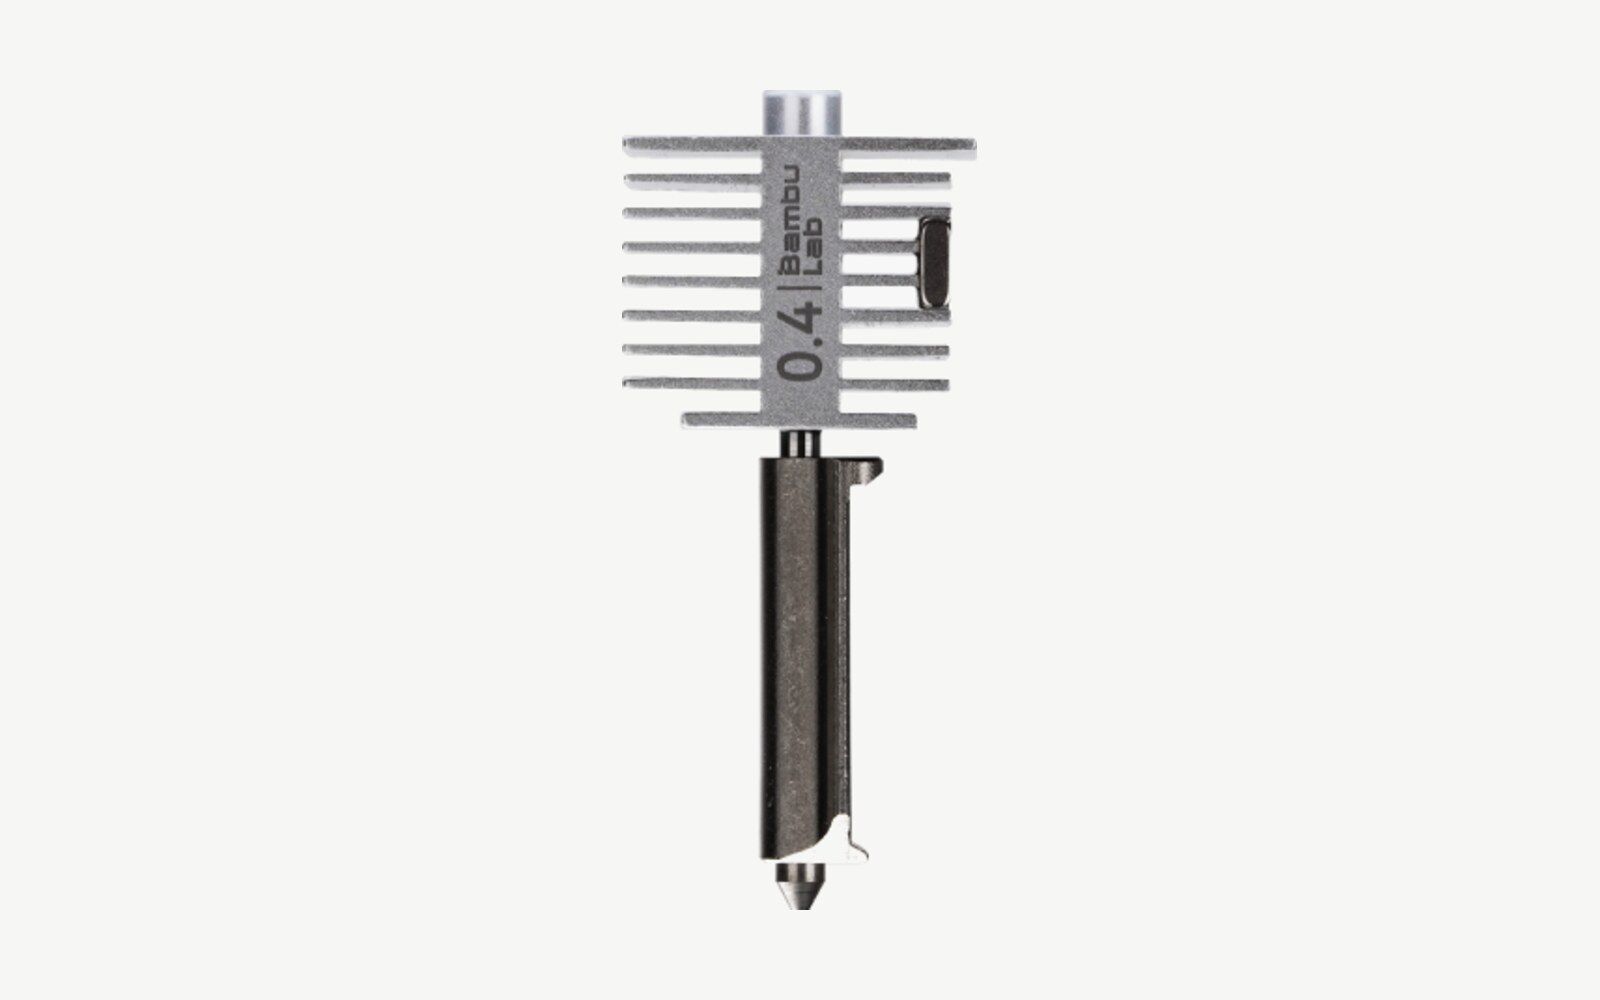
Roestvrij staal
Staal met chroom erin, zodat het niet roest
$ 10 tot $ 15 voor een nozzle van 0,4 mm
Goed voor: Gewoon filament, en onderdelen die met voedsel in aanraking komen
Pluspunten
- Geen lood, dus geschikt voor onderdelen die met voedsel in aanraking komen
- Geschikt tot 500 °C
Minpunten
- Geleidt warmte het slechtst van allemaal, een achtste zo goed als messing
- Slijt volgens E3D ongeveer 30% zo snel als messing
- Bij Bambu Lab was het gat na 10 uur PETG-CF wijder
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D · Foto: Bambu Lab
Gegevens: E3D
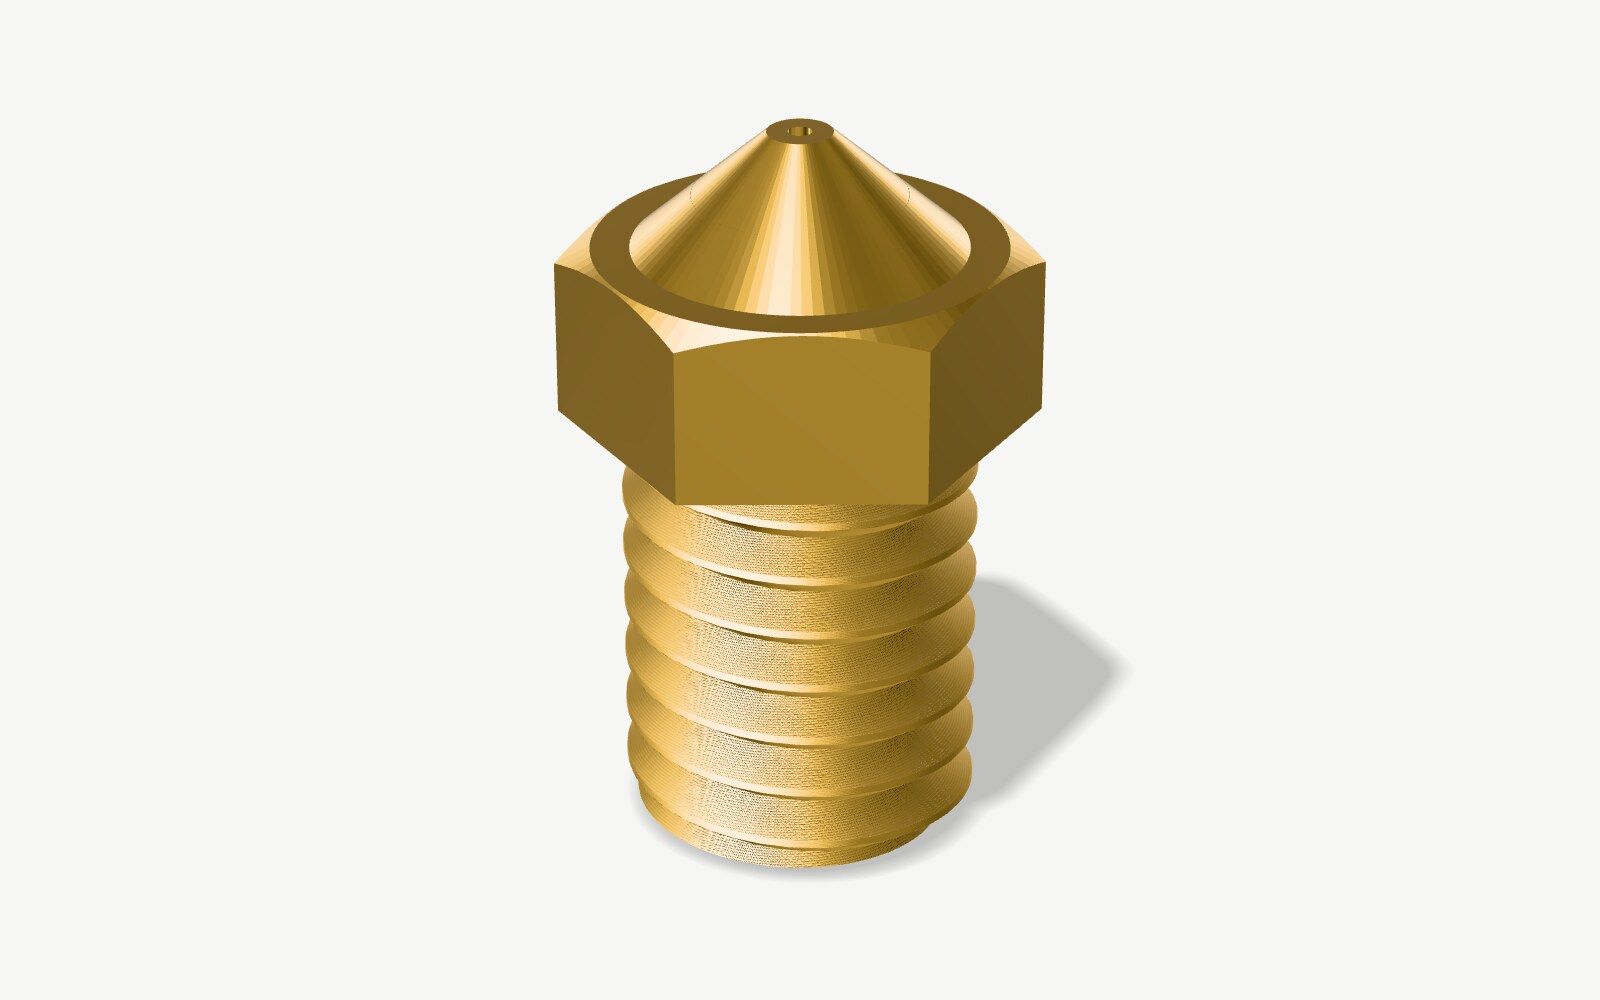
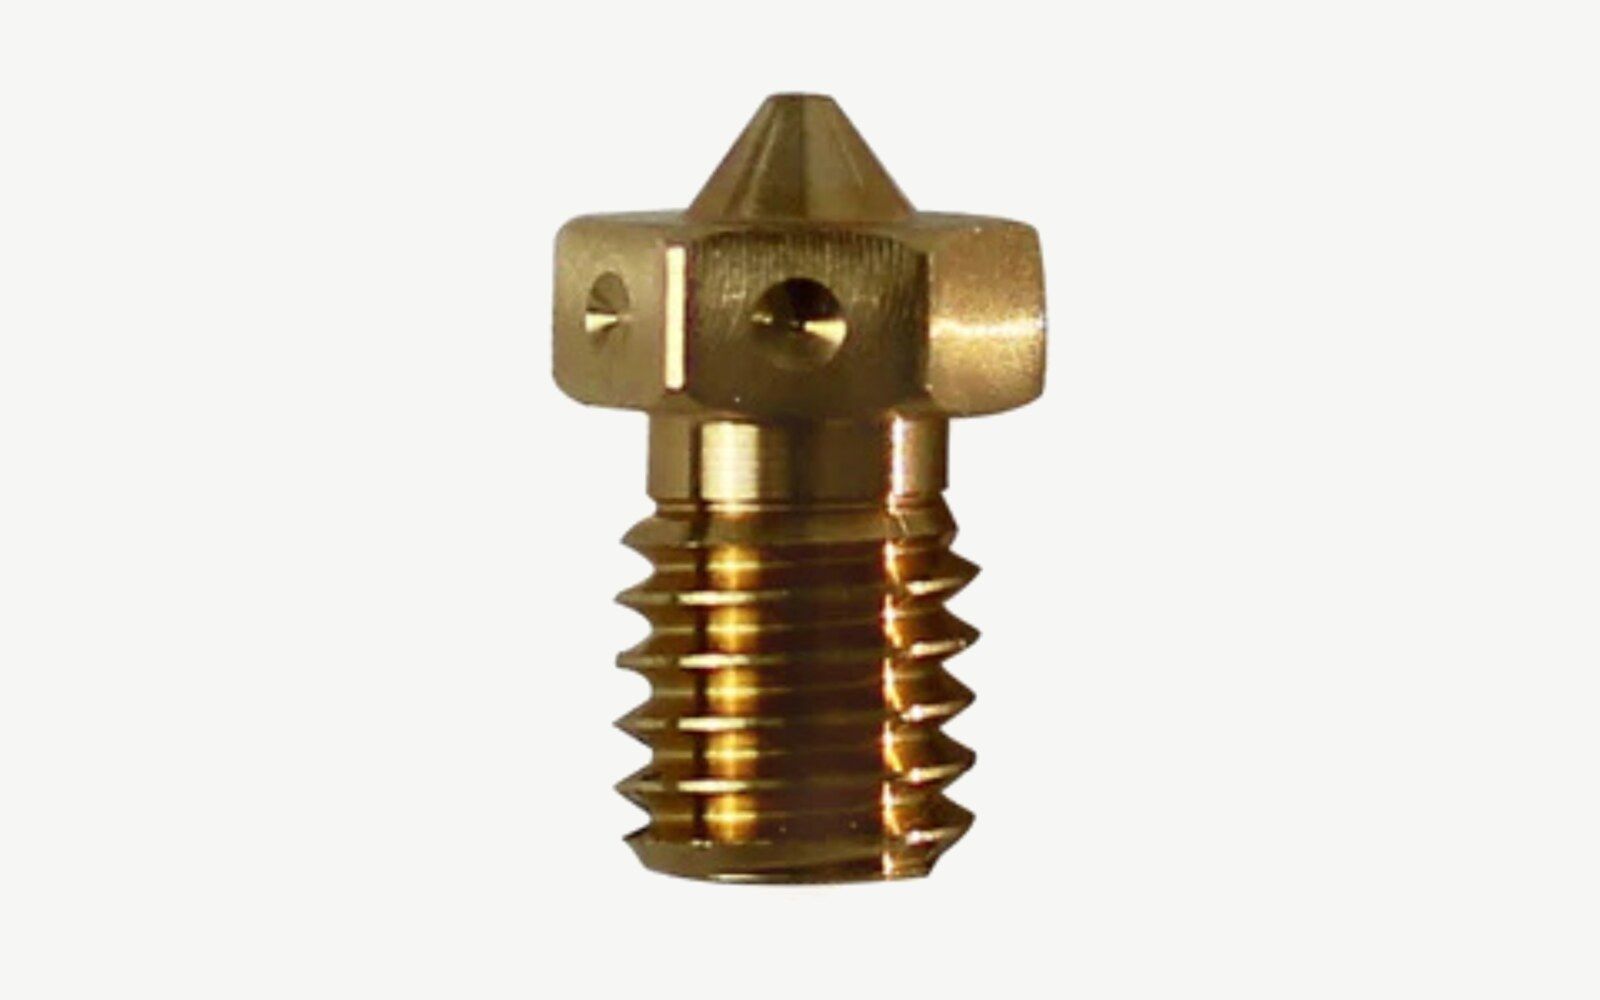
Messing
Koper en zink, meestal met een beetje lood
$ 0,62 tot $ 12 voor een nozzle van 0,4 mm
Goed voor: PLA, PETG, ABS, ASA en TPU
Pluspunten
- Wat printers meekrijgen, en waar slicerprofielen van uitgaan
- Geleidt warmte vier keer zo goed als gehard staal
- 24 voor $ 14,99 bij Creality, of $ 5 tot $ 12 voor een merknozzle
Minpunten
- Abrasief filament slijt hem binnen één spoel
- Geschikt tot 300 °C, en in het meeste messing zit een beetje lood
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D
Vernikkeld koper
Koper met een dun laagje nikkel
$ 8 tot $ 13 voor een nozzle van 0,4 mm
Goed voor: Gewoon filament dat boven 300 °C geprint wordt, zoals PEI
Pluspunten
- Geleidt warmte het best van alle metalen hier
- Geschikt tot 500 °C
Minpunten
- Niet geschikt voor abrasief filament
- Zachter dan messing, dus krijgt sneller deuken en krassen
Gegevens: E3D · Afbeelding: ons eigen model, gerenderd
Gegevens: E3D
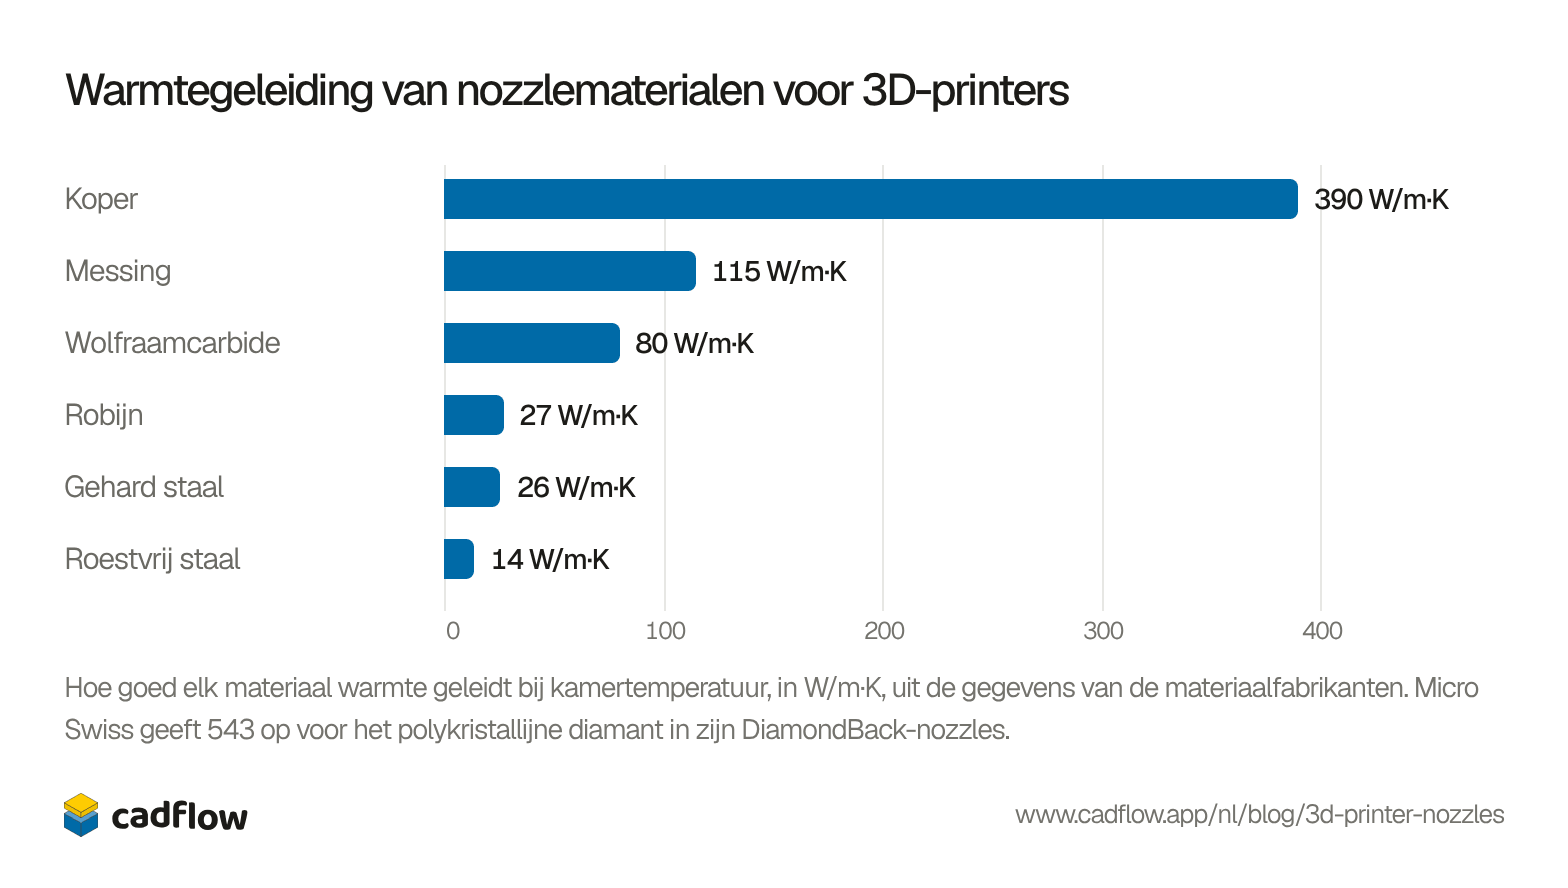
Waarom gehard staal een hetere nozzle nodig heeft
Gehard staal geleidt warmte ongeveer een kwart zo goed als messing, en roestvrij staal ongeveer een achtste zo goed. Onderweg bereikt minder warmte het plastic, dus print Prusa 5 °C heter met een nozzle van gehard staal, en E3D ongeveer 10 °C heter met zijn gecoate Nozzle X. Volgens E3D hoeft de temperatuur met zijn ObXidian, een koperen lichaam met een inzetstuk van gehard staal, niet anders te zijn dan met messing.
Bekijk als tabel
| Materiaal | Warmtegeleiding |
|---|---|
| Koper | 390 W/m·K |
| Messing | 115 W/m·K |
| Wolfraamcarbide | 80 W/m·K |
| Robijn | 27 W/m·K |
| Gehard staal | 26 W/m·K |
| Roestvrij staal | 14 W/m·K |
Hoe snel abrasief filament een nozzle laat slijten
De vezels in koolstof- en glasvezelfilament zijn harder dan messing, en dat geldt ook voor het pigment waardoor filament in het donker oplicht. Ze schuren de nozzle af terwijl ze erdoorheen gaan. E3D stuurde 250 g XT-CF20 van colorFabb, een koolstofvezelfilament, door een nieuwe messing nozzle van 0,4 mm, en de nozzle kwam eruit met een bolle punt en een gat dat wijder was en niet meer rond. Een nozzle van gehard staal liet na 2,5 kg koolstof- en glasvezelfilament geen slijtage zien.
CNC Kitchen ontdekte dat het gat niet als eerste slijt. Na 360 g van hetzelfde XT-CF20 door een goedkope messing nozzle was het gat nauwelijks groter geworden, maar de punt was korter. Een kortere nozzle zit hoger boven het bed, dus het eerste teken van slijtage is een eerste laag die te hoog print, en daarna komen draadjes en gaten in de print. De foto’s van Olsson van zijn eigen test laten hetzelfde zien, gemeten aan de punt:
| Nozzle | Geprint koolstofvezelfilament | Afgesleten van de punt |
|---|---|---|
| Messing | 0,3 kg | 0,5 mm |
| Roestvrij staal | 1 kg | 0,5 mm |
| Gehard staal | 4 kg | 0,18 mm |
| Robijnpunt | Meer dan 8 kg | Niets te zien |
Olsson verkoopt de robijnnozzle, dus lees die laatste rij als het eigen resultaat van de fabrikant. Voor wolfraamcarbide of diamant heeft nog niemand zo’n test gepubliceerd.
Glow-in-the-darkfilament verschilt meer dan je zou denken. CNC Kitchen printte 100 g van elk van vier merken door messing nozzles, in een dichte infill die bij elke baan langs de punt schuurt. glowFill van colorFabb haalde bijna een halve millimeter van de punt, het filament van Tronxy 0,18 mm en het groene glitterfilament van Amolen 0,1 mm, terwijl dat van dasFilament bijna niets meetbaars achterliet.
Als de eerste laag dun of te hoog begint te printen en lijnen ongelijk worden, haal de nozzle eruit en bekijk hem. Bij een versleten nozzle is de punt bol afgerond, en vaak is het gat groter of ovaal, zoals bij de opengezaagde nozzle van E3D. Een messing nozzle vervangen is dan goedkoper dan het probleem in de slicer achternazitten.
Inschroef- en snelwisselnozzles
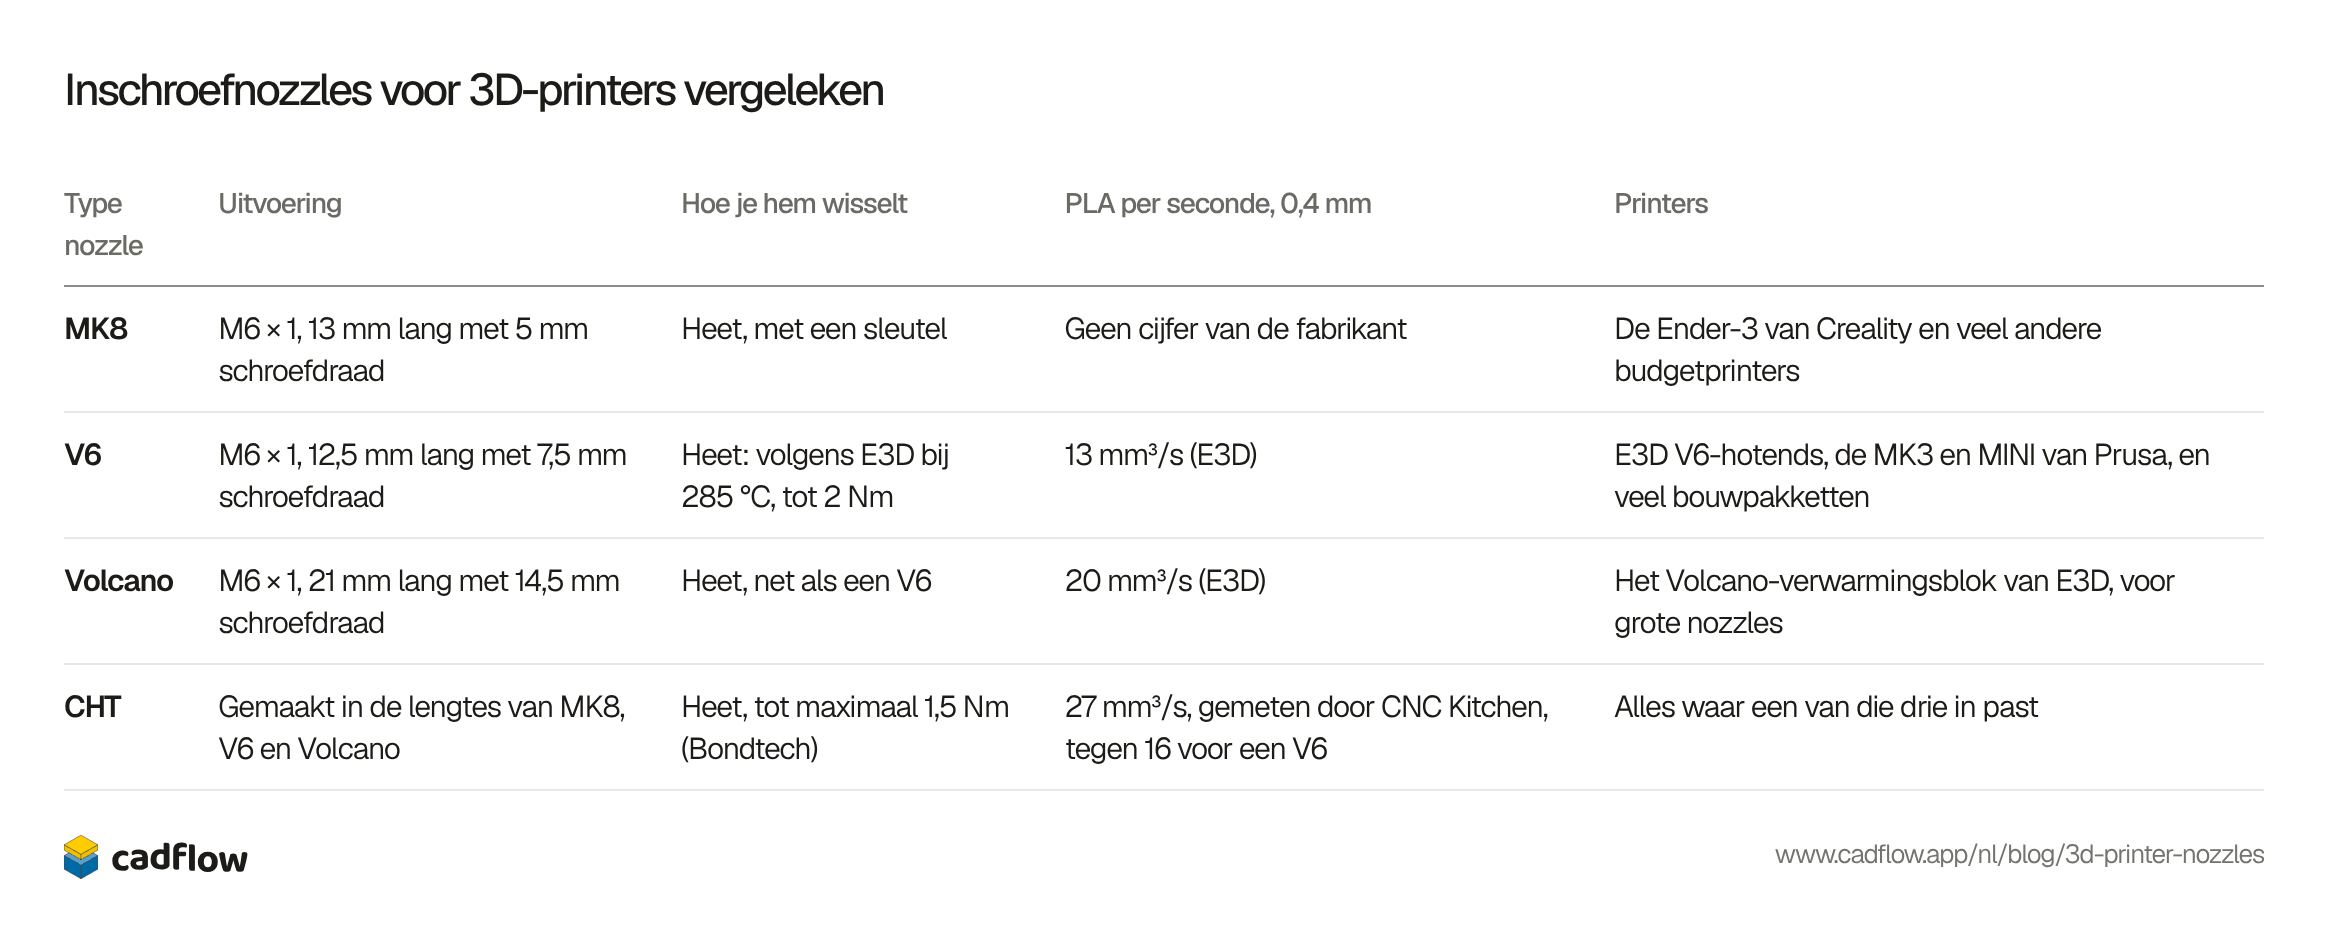
Oudere en goedkopere printers nemen een nozzle die in het verwarmingsblok geschroefd wordt. De meeste zijn M6 × 1, maar ze zijn niet allemaal even lang, dus een nozzle past alleen in de hotend waarvoor hij gemaakt is: een MK8-nozzle is 13 mm lang met 5 mm schroefdraad, een V6-nozzle 12,5 mm met 7,5 mm. Inschroefnozzles draai je heet vast. E3D verwarmt de hotend tot 285 °C en draait vast tot 2 Nm, en Bondtech zegt maximaal 1,5 Nm voor zijn CHT.
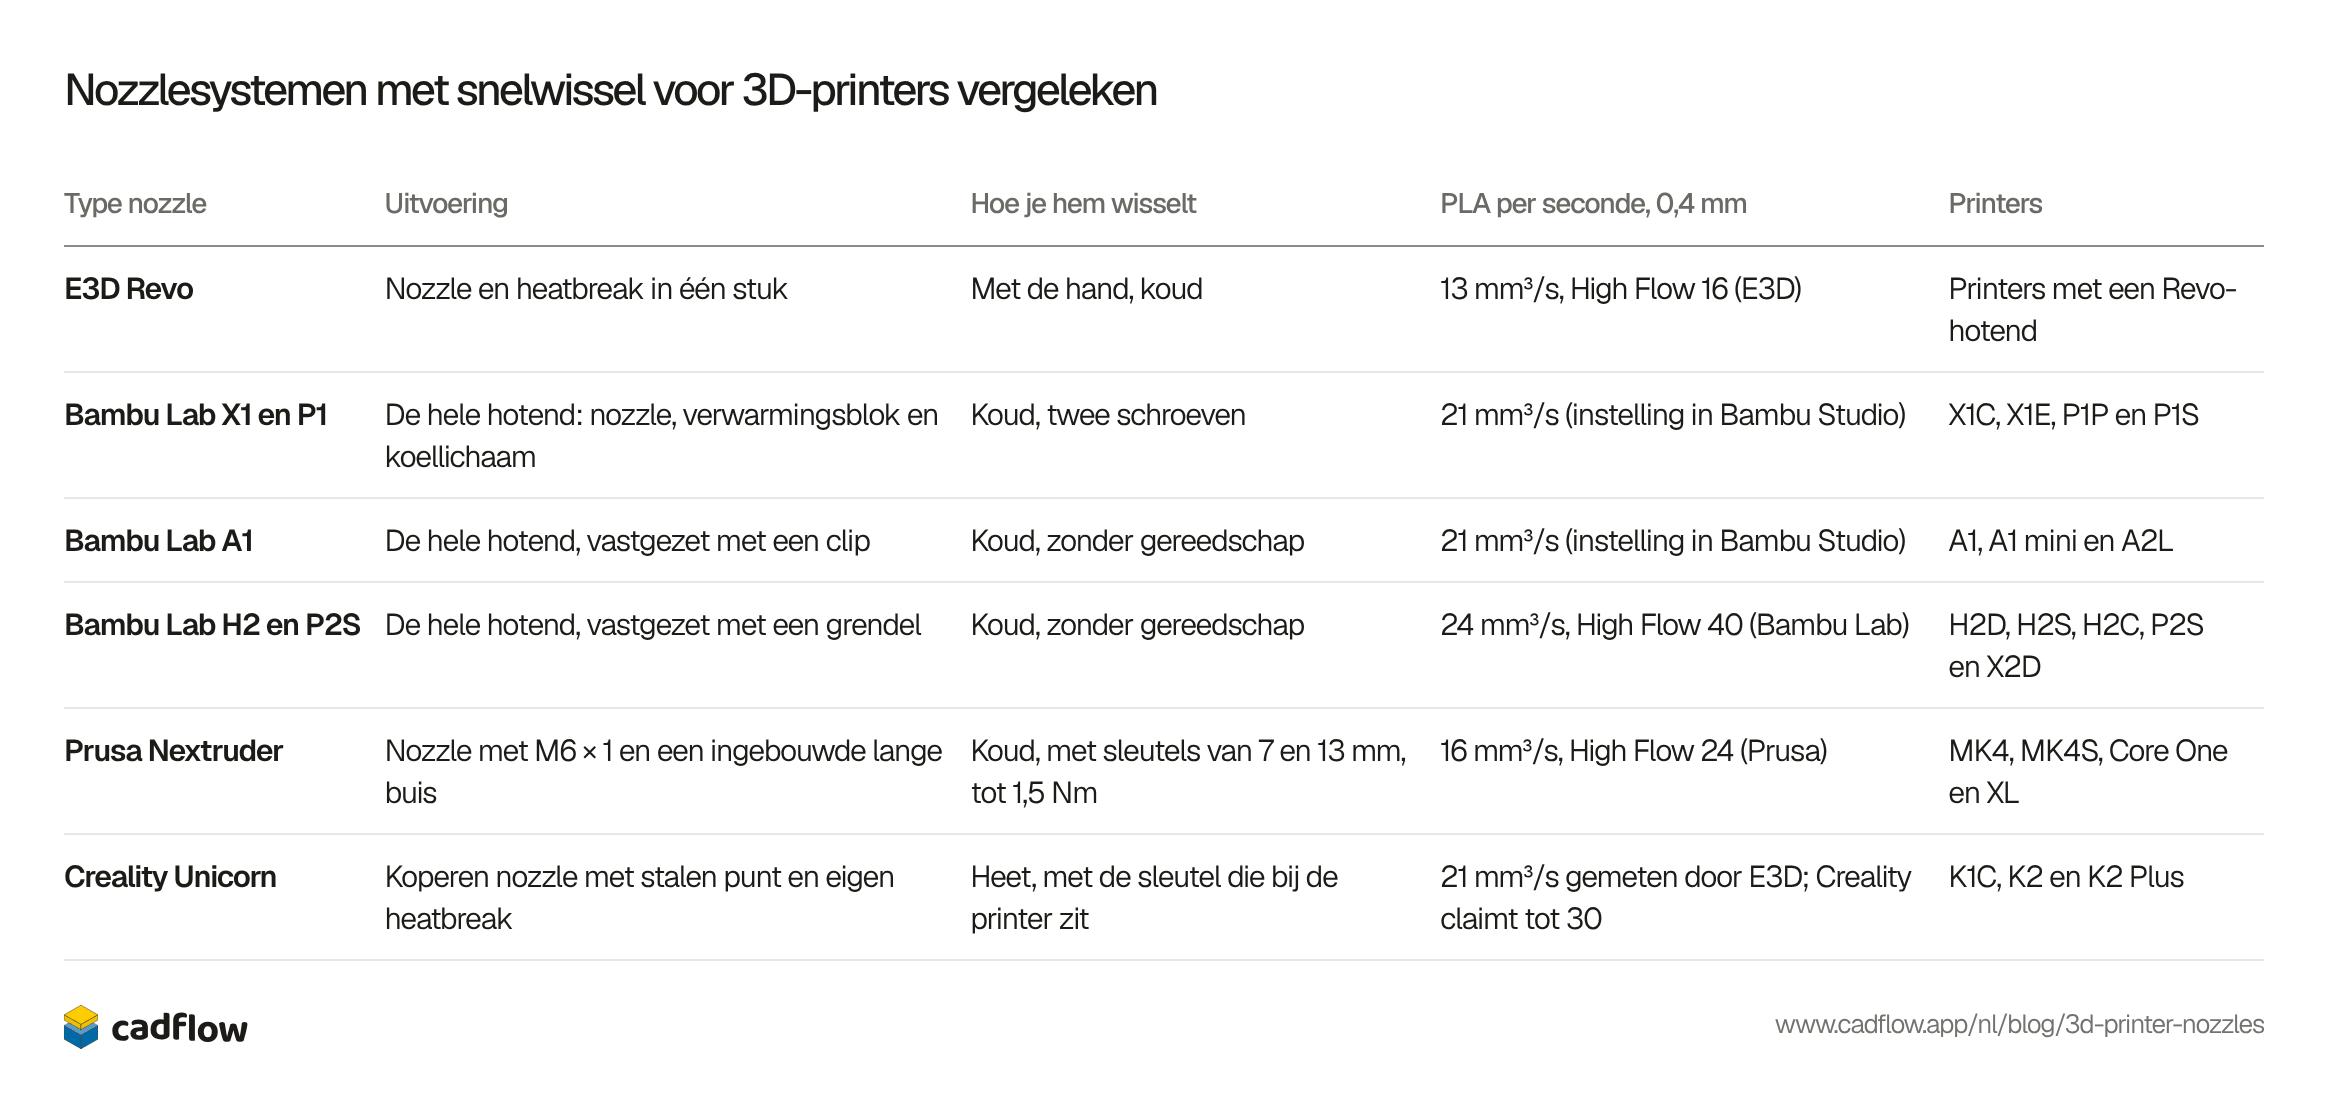
Bij nieuwere printers wissel je de nozzle meestal samen met de heatbreak, of de hele hotend, koud en zonder gereedschap. De kolom “PLA per seconde” mengt cijfers van fabrikanten, slicerinstellingen en metingen, dus elke cel zegt van wie het getal komt.
| Type nozzle | Uitvoering | Hoe je hem wisselt | PLA per seconde, 0,4 mm | Printers |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm lang met 5 mm schroefdraad | Heet, met een sleutel | Geen cijfer van de fabrikant | De Ender-3 van Creality en veel andere budgetprinters |
| V6 | M6 × 1, 12,5 mm lang met 7,5 mm schroefdraad | Heet: volgens E3D bij 285 °C, tot 2 Nm | 13 mm³/s (E3D) | E3D V6-hotends, de MK3 en MINI van Prusa, en veel bouwpakketten |
| Volcano | M6 × 1, 21 mm lang met 14,5 mm schroefdraad | Heet, net als een V6 | 20 mm³/s (E3D) | Het Volcano-verwarmingsblok van E3D, voor grote nozzles |
| CHT | Gemaakt in de lengtes van MK8, V6 en Volcano | Heet, tot maximaal 1,5 Nm (Bondtech) | 27 mm³/s, gemeten door CNC Kitchen, tegen 16 voor een V6 | Alles waar een van die drie in past |
| Type nozzle | Uitvoering | Hoe je hem wisselt | PLA per seconde, 0,4 mm | Printers |
|---|---|---|---|---|
| E3D Revo | Nozzle en heatbreak in één stuk | Met de hand, koud | 13 mm³/s, High Flow 16 (E3D) | Printers met een Revo-hotend |
| Bambu Lab X1 en P1 | De hele hotend: nozzle, verwarmingsblok en koellichaam | Koud, twee schroeven | 21 mm³/s (instelling in Bambu Studio) | X1C, X1E, P1P en P1S |
| Bambu Lab A1 | De hele hotend, vastgezet met een clip | Koud, zonder gereedschap | 21 mm³/s (instelling in Bambu Studio) | A1, A1 mini en A2L |
| Bambu Lab H2 en P2S | De hele hotend, vastgezet met een grendel | Koud, zonder gereedschap | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S en X2D |
| Prusa Nextruder | Nozzle met M6 × 1 en een ingebouwde lange buis | Koud, met sleutels van 7 en 13 mm, tot 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One en XL |
| Creality Unicorn | Koperen nozzle met stalen punt en eigen heatbreak | Heet, met de sleutel die bij de printer zit | 21 mm³/s gemeten door E3D; Creality claimt tot 30 | K1C, K2 en K2 Plus |
Welke nozzles wij in de la zouden houden
Houd een reserve achter de hand van de nozzle van 0,4 mm waarmee je printer geleverd werd. Volgens ons is de nozzle die het toevoegen waard is er een van 0,6 mm van gehard staal: Prusa noemt de 0,6 de eerste extra nozzle om te kopen, en Bambu Lab raadt een nozzle van 0,6 mm van gehard staal aan voor koolstof- en glasvezelfilament, dus één nozzle dekt zowel grote onderdelen als vezelgevuld filament. Een nozzle van 0,2 of 0,25 mm is alleen de moeite waard als je miniaturen of kleine tekst print, en voor die prints heb je veel geduld nodig.
Over CadFlow
We maken CadFlow, een 3D-programma voor dingen die je bouwt, dat de bouw afspeelt als een stap-voor-stapvideo die iedereen kan volgen. Het is nog niet openbaar. Wil je het proberen, zet je dan op de wachtlijst.
Veelgestelde vragen
Welke nozzlemaat heeft mijn printer?
Vrijwel zeker 0,4 mm. Die nozzle zetten Prusa, Bambu Lab en de meeste andere fabrikanten er standaard in, en daar gaan slicerprofielen van uit.
Kan ik PLA printen met een nozzle van gehard staal?
Ja. Print ongeveer 5 tot 10 °C heter dan met messing, omdat gehard staal warmte slechter geleidt. De hotends van 0,4 tot 0,8 mm van Bambu Lab voor zijn X1-, P1- en H2-printers zijn van gehard staal, en die printen elke dag PLA.
Kan ik koolstofvezelfilament door een nozzle van 0,2 mm printen?
Nee. Volgens Bambu Lab zijn de vezels vaak langer dan 0,2 mm en raakt de nozzle er snel door verstopt, en zijn nozzle van 0,2 mm is van roestvrij staal, dat ook slijt. Gebruik een nozzle van gehard staal van 0,4 mm of, beter, 0,6 mm.
Hoe vaak moet ik mijn nozzle vervangen?
Dat hangt af van het filament, niet van de tijd. Met koolstofvezelfilament waren messing nozzles in de tests van E3D en CNC Kitchen na 250 tot 360 g versleten. Vervang hem als de eerste laag te hoog of te dun begint te printen, of als de punt er afgerond uitziet.
Is een messing nozzle voedselveilig?
Volgens E3D zit er een beetje lood in messing, en E3D maakt nozzles van roestvrij staal voor voedsel en medisch gebruik. Het geprinte onderdeel telt net zo zwaar als de nozzle: in ons artikel over filamentsoorten staat wat Polymaker en Prusament zeggen over voedselveilige prints.
Wat is het verschil tussen MK8- en V6-nozzles?
Beide worden ingeschroefd met schroefdraad M6 × 1, maar een MK8-nozzle is 13 mm lang met 5 mm schroefdraad en een V6-nozzle 12,5 mm met 7,5 mm, dus elk past alleen in zijn eigen hotend. MK10-nozzles hebben M7-schroefdraad en passen in geen van beide.
Waar komen de cijfers vandaan?
We hebben ze gelezen op 8 november 2026. Maten: de nozzlegids van Bambu Lab en zijn FAQ over 0,2 mm, de nozzletypes van Prusa en zijn blog over nozzlematen. Flow: de tabellen van E3D voor de V6 en de Volcano, de CHT-test van CNC Kitchen en de forumdraad van Bambu Lab over 0,8 tegen 0,6 mm. Sterkte: de test met grote nozzles van CNC Kitchen. Slijtage: de test van E3D, de tests van CNC Kitchen met koolstofvezel en glow-in-the-darkfilament, en die van Olsson. Materialen en prijzen: elke kaart linkt naar zijn bron. Prijzen gelden voor één nozzle van 0,4 mm in de Amerikaanse webwinkel van de fabrikant of een grote verkoper, zonder belasting en tegen de normale prijs, omdat verschillende winkels Black Friday-aanbiedingen hadden.
Gratis tools hierbij
Geschiedenis van dit artikel
- Gepubliceerd
Lees ook

Soorten 3D-printers vergeleken: FDM, resin, SLS, MJF, PolyJet, metaal

De 8 populairste 3D-printers van 2027, op één onderdeel getest

De 4 beste slicers van 2027: 3D-printersoftware vergeleken


Het team achter CadFlow schrijft deze blog. In CadFlow bouw je je project in 3D en laat je zien hoe je het in elkaar zet.
Bekijk hoe CadFlow werkt