Dysze do drukarki 3D: rozmiary, materiały i która do czego

Większość drukarek ma fabrycznie dyszę 0,4 mm i do większości wydruków to właściwy wybór. Zmieniając rozmiar, wymieniasz szczegóły na szybkość. Zmiana materiału decyduje o tym, jakie filamenty w ogóle wydrukujesz, bo filament z włóknem węglowym i filament świecący w ciemności ścierają mosiężną dyszę w ciągu jednej szpuli.
Wybierz rozmiar dyszy
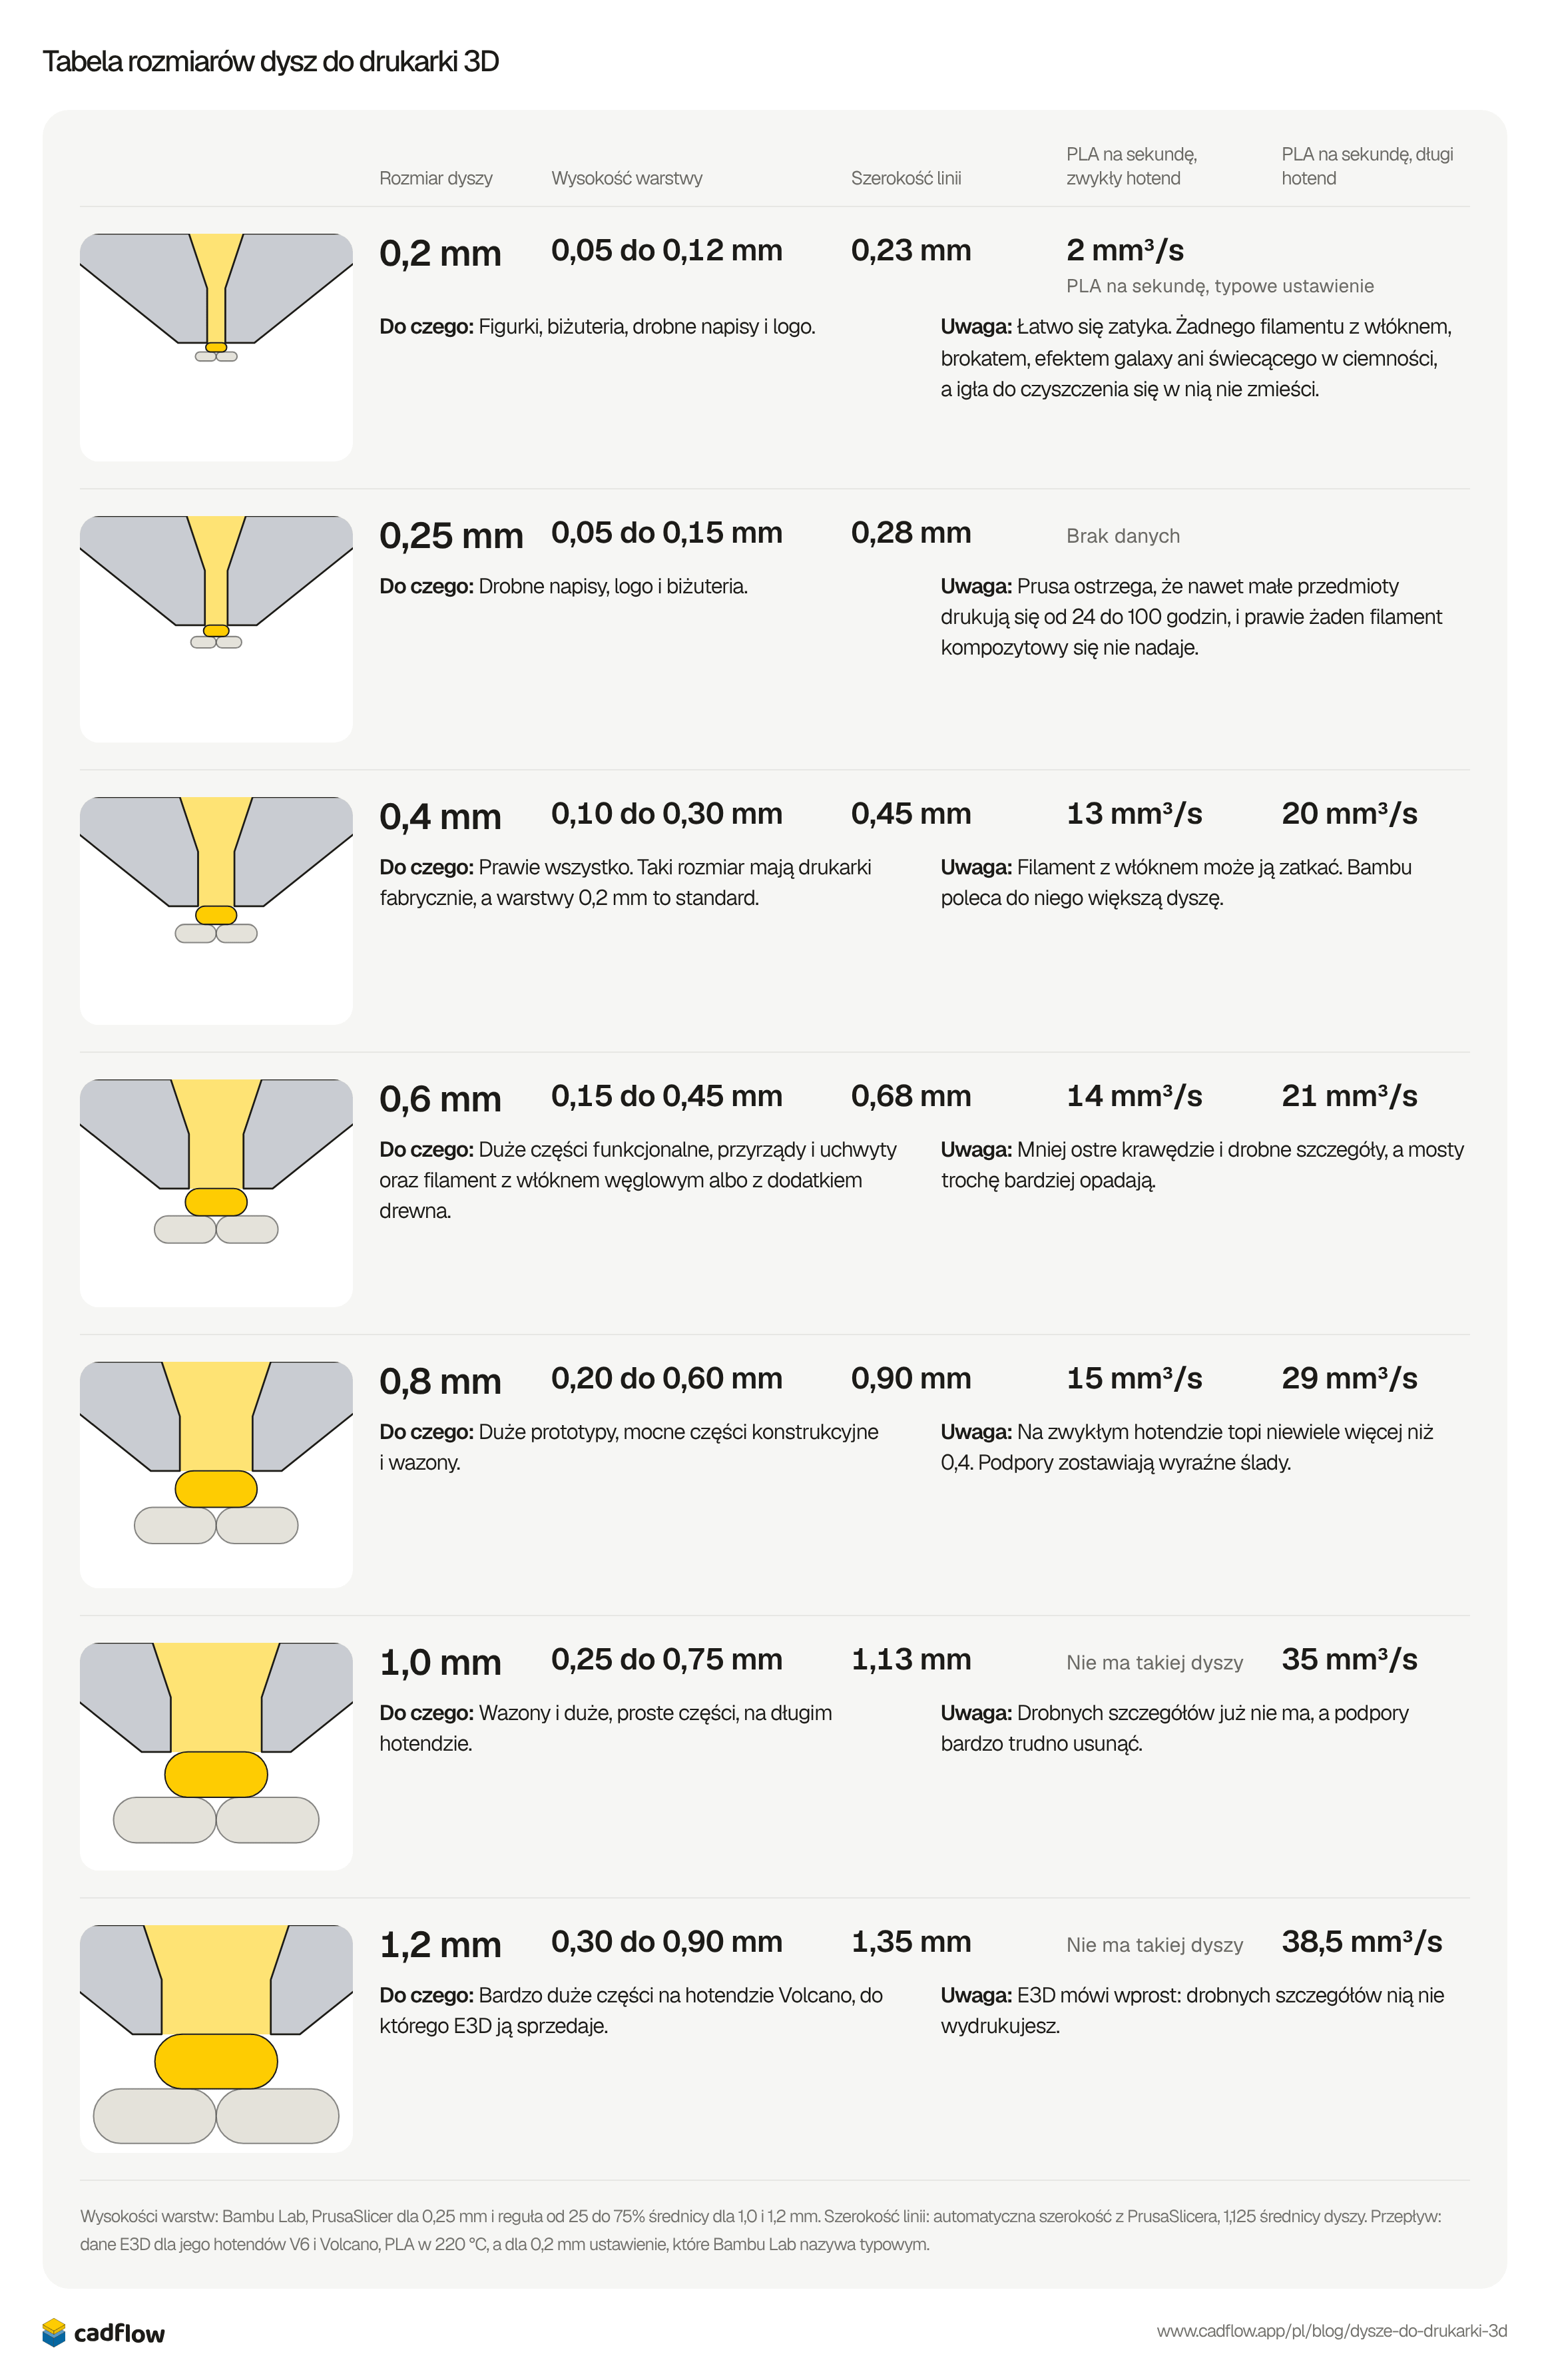
Każdy rozmiar ma swój zakres wysokości warstwy i kładzie linię trochę szerszą niż jego otwór. Rysunki mają jedną skalę dla wszystkich rozmiarów: linia drukowana właśnie pod końcówką jest żółta i leży na poprzedniej warstwie.
0,2 mm
- Wysokość warstwy
- 0,05 do 0,12 mm
- Szerokość linii
- 0,23 mm
- PLA na sekundę, typowe ustawienie
- 2 mm³/sPLA na sekundę, typowe ustawienie
Do czego: Figurki, biżuteria, drobne napisy i logo.
Uwaga: Łatwo się zatyka. Żadnego filamentu z włóknem, brokatem, efektem galaxy ani świecącego w ciemności, a igła do czyszczenia się w nią nie zmieści.
0,25 mm
- Wysokość warstwy
- 0,05 do 0,15 mm
- Szerokość linii
- 0,28 mm
- PLA na sekundę
- Brak danych
Do czego: Drobne napisy, logo i biżuteria.
Uwaga: Prusa ostrzega, że nawet małe przedmioty drukują się od 24 do 100 godzin, i prawie żaden filament kompozytowy się nie nadaje.
0,4 mm
- Wysokość warstwy
- 0,10 do 0,30 mm
- Szerokość linii
- 0,45 mm
- PLA na sekundę, zwykły hotend
- 13 mm³/s
- PLA na sekundę, długi hotend
- 20 mm³/s
Do czego: Prawie wszystko. Taki rozmiar mają drukarki fabrycznie, a warstwy 0,2 mm to standard.
Uwaga: Filament z włóknem może ją zatkać. Bambu poleca do niego większą dyszę.
0,6 mm
- Wysokość warstwy
- 0,15 do 0,45 mm
- Szerokość linii
- 0,68 mm
- PLA na sekundę, zwykły hotend
- 14 mm³/s
- PLA na sekundę, długi hotend
- 21 mm³/s
Do czego: Duże części funkcjonalne, przyrządy i uchwyty oraz filament z włóknem węglowym albo z dodatkiem drewna.
Uwaga: Mniej ostre krawędzie i drobne szczegóły, a mosty trochę bardziej opadają.
0,8 mm
- Wysokość warstwy
- 0,20 do 0,60 mm
- Szerokość linii
- 0,90 mm
- PLA na sekundę, zwykły hotend
- 15 mm³/s
- PLA na sekundę, długi hotend
- 29 mm³/s
Do czego: Duże prototypy, mocne części konstrukcyjne i wazony.
Uwaga: Na zwykłym hotendzie topi niewiele więcej niż 0,4. Podpory zostawiają wyraźne ślady.
1,0 mm
- Wysokość warstwy
- 0,25 do 0,75 mm
- Szerokość linii
- 1,13 mm
- PLA na sekundę, zwykły hotend
- Nie ma takiej dyszy
- PLA na sekundę, długi hotend
- 35 mm³/s
Do czego: Wazony i duże, proste części, na długim hotendzie.
Uwaga: Drobnych szczegółów już nie ma, a podpory bardzo trudno usunąć.
1,2 mm
- Wysokość warstwy
- 0,30 do 0,90 mm
- Szerokość linii
- 1,35 mm
- PLA na sekundę, zwykły hotend
- Nie ma takiej dyszy
- PLA na sekundę, długi hotend
- 38,5 mm³/s
Do czego: Bardzo duże części na hotendzie Volcano, do którego E3D ją sprzedaje.
Uwaga: E3D mówi wprost: drobnych szczegółów nią nie wydrukujesz.
Wysokości warstw: Bambu Lab, PrusaSlicer dla 0,25 mm i reguła od 25 do 75% średnicy dla 1,0 i 1,2 mm. Szerokość linii: automatyczna szerokość z PrusaSlicera, 1,125 średnicy dyszy. Przepływ: dane E3D dla jego hotendów V6 i Volcano, PLA w 220 °C, a dla 0,2 mm ustawienie, które Bambu Lab nazywa typowym.
Większa dysza nie zawsze jest szybsza
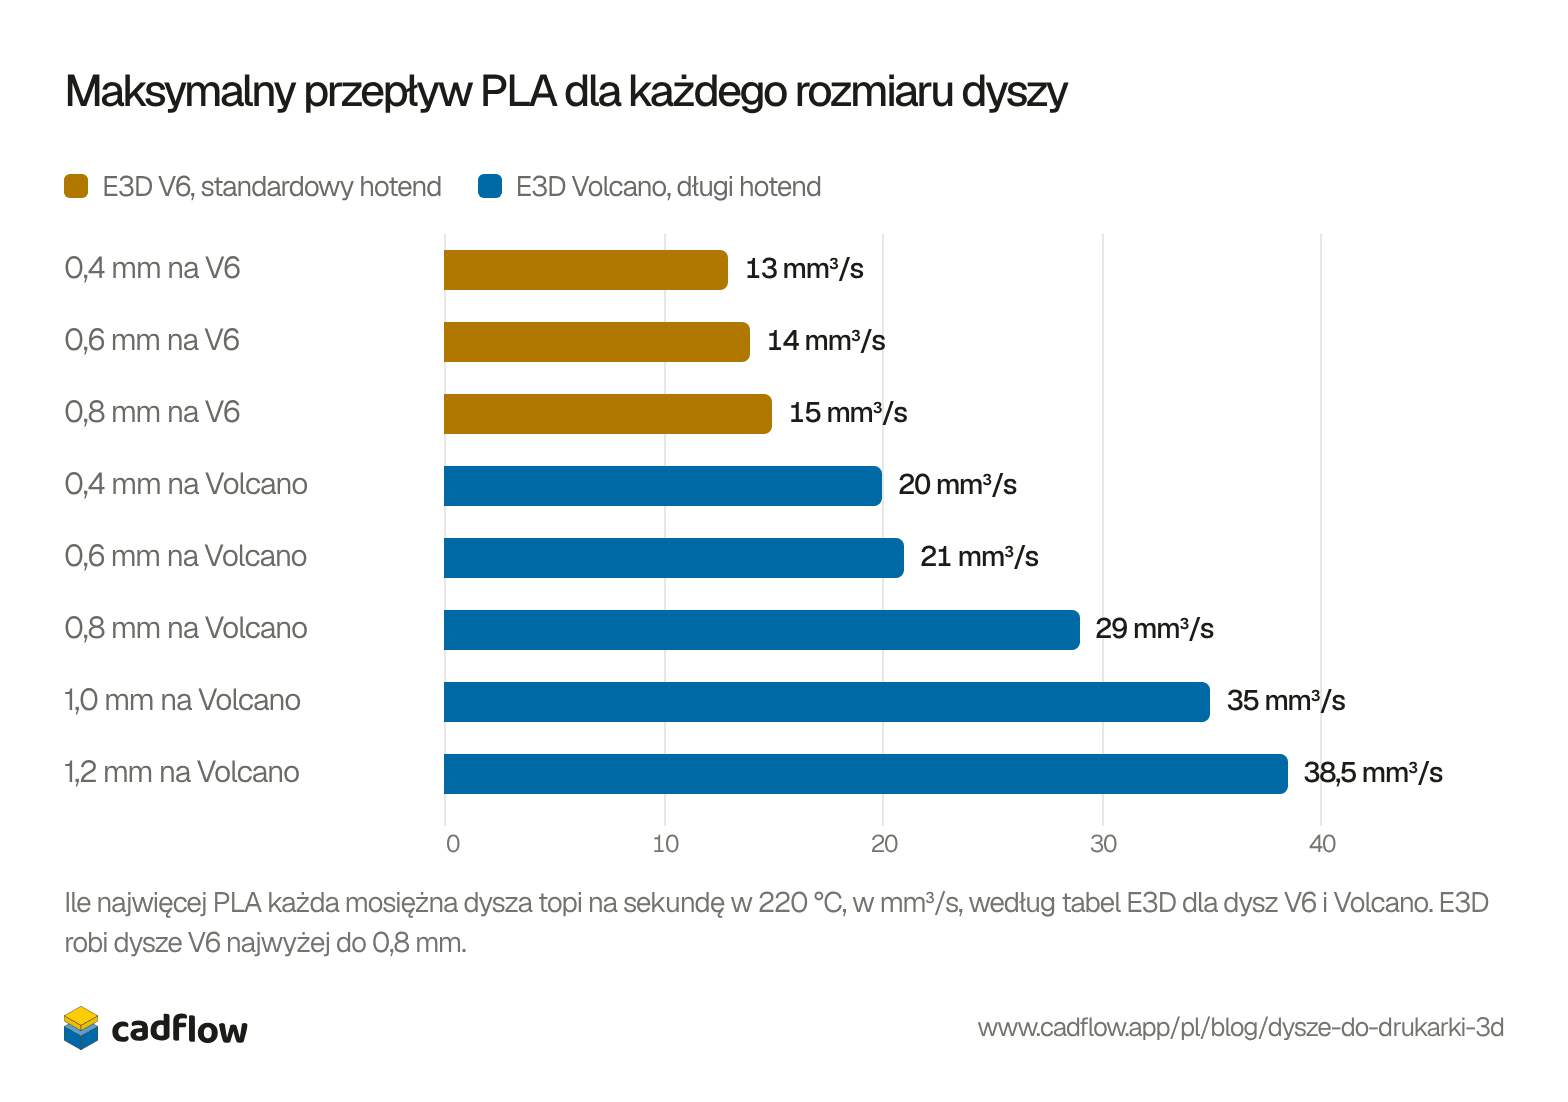
Większy otwór pozwala drukować grubsze linie, ale tworzywo i tak musi się po drodze stopić, a topi się w hotendzie, nie w otworze. Widać to w danych samego E3D. Na jego standardowym hotendzie V6 dysza 0,8 mm topi 15 mm³ PLA na sekundę, tylko o 2 więcej niż 0,4. Na Volcano, który ma dłuższy blok grzejny i dłuższą dyszę, ta sama dysza 0,8 mm topi 29.
E3D V6, standardowy hotendE3D Volcano, długi hotend
Pokaż jako tabelę
| Dysza | PLA na sekundę |
|---|---|
| 0,4 mm na V6 | 13 mm³/s |
| 0,6 mm na V6 | 14 mm³/s |
| 0,8 mm na V6 | 15 mm³/s |
| 0,4 mm na Volcano | 20 mm³/s |
| 0,6 mm na Volcano | 21 mm³/s |
| 0,8 mm na Volcano | 29 mm³/s |
| 1,0 mm na Volcano | 35 mm³/s |
| 1,2 mm na Volcano | 38,5 mm³/s |
CNC Kitchen zmierzył to samo na dyszach 0,6 mm, sprawdzając, ile tworzywa przepchnie każda z nich, zanim zacznie go wychodzić o 5% za mało. V6 dał radę 15 mm³/s, Volcano 30, a dysza CHT Bondtecha 40, bo w środku dzieli tworzywo na kanały, więc więcej tworzywa styka się z gorącym metalem.
Zanim więc kupisz dyszę 0,8 albo 1,0 mm dla szybkości, sprawdź, ile twój hotend jest w stanie stopić. Kiedy użytkownik forum Bambu Lab zauważył, że wydruk z PETG-CF w slicerze trwa 4 godziny 16 minut z dyszą 0,8 mm i 3 godziny 47 minut z dyszą 0,6, wsparcie Bambu odpowiedziało, że większa dysza niekoniecznie jest szybsza, bo granicę wyznacza przepływ filamentu. Bezpieczniejszym krokiem w górę jest 0,6. Z testów firmy Prusa wynika, że drukuje nawet dwa razy szybciej niż 0,4 przy prawie takim samym wyglądzie, i to ją Prusa nazywa pierwszą dodatkową dyszą do kupienia.
Większa dysza nie daje mocniejszego tworzywa
Poradnik Bambu Lab mówi, że większe dysze dają mocniejsze części. CNC Kitchen sprawdził to na drukarce Prusa MK3S, na hakach drukowanych dyszą 0,4 i 0,8 mm, i stwierdził, że wytrzymałość zależała od ilości tworzywa. Przy ścianach tej samej grubości wszystkie pięć wersji wytrzymało od 347 do 380 N, więc większa dysza wcale nie łączyła warstw lepiej.
Większa dysza wygrywa za to na czasie. Przy dwa razy szerszej linii i dwa razy wyższej warstwie dysza 0,8 mm kładzie w tym samym czasie cztery razy więcej tworzywa, więc przy tym samym czasie druku dostajesz dużo cięższą i mocniejszą część. Jeśli potrzebujesz wytrzymałości, dodaj więcej ścian, a większą dyszą wydrukuj je szybciej.
Materiały dysz
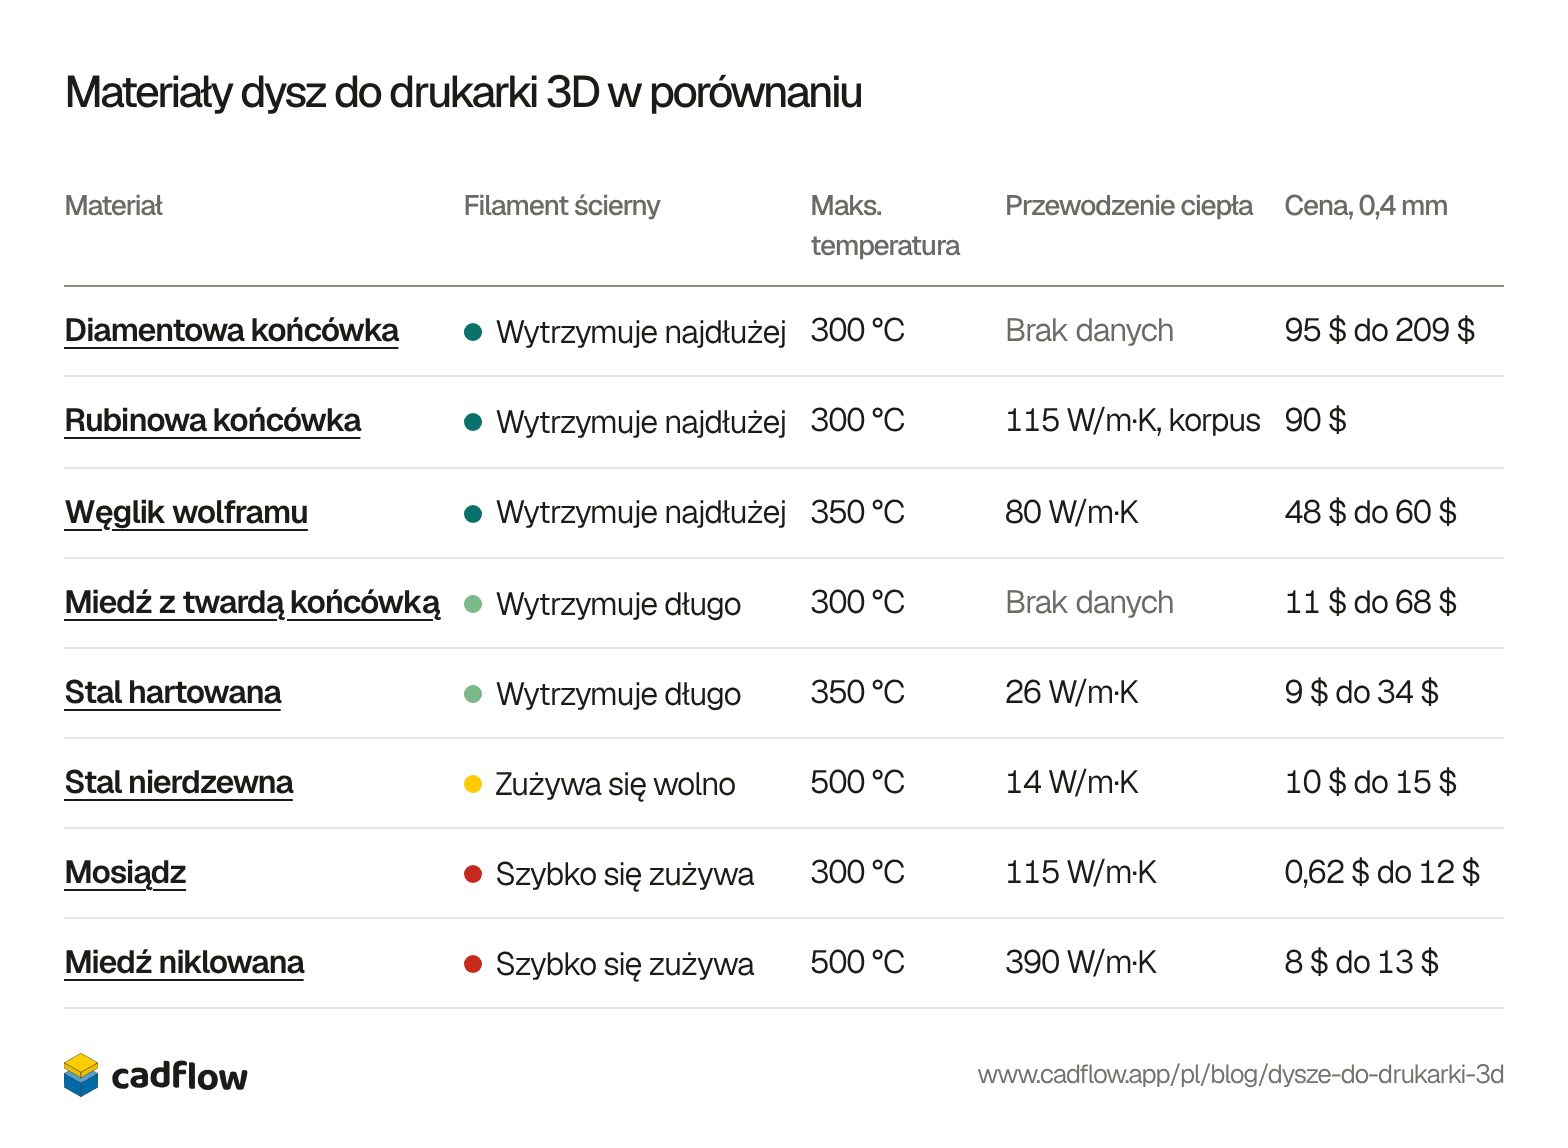
Materiał decyduje o tym, jakie filamenty dysza zniesie i jak mocno można ją rozgrzać. Mosiądz to domyślny wybór, bo dobrze przewodzi ciepło, a każdy twardszy materiał albo przewodzi je gorzej, albo kosztuje dużo więcej. Dlatego dysze, które są jednocześnie twarde i szybko się nagrzewają, mają twardą końcówkę na mosiężnym albo miedzianym korpusie. Posortuj tabelę według tego, co jest dla ciebie ważne.
| Materiał | Filament ścierny | Maks. temperatura | Przewodzenie ciepła | Cena, 0,4 mm |
|---|---|---|---|---|
| Diamentowa końcówka | Wytrzymuje najdłużej | 300 °C | Brak danych | 95 $ do 209 $ |
| Rubinowa końcówka | Wytrzymuje najdłużej | 300 °C | 115 W/m·K, korpus | 90 $ |
| Węglik wolframu | Wytrzymuje najdłużej | 350 °C | 80 W/m·K | 48 $ do 60 $ |
| Miedź z twardą końcówką | Wytrzymuje długo | 300 °C | Brak danych | 11 $ do 68 $ |
| Stal hartowana | Wytrzymuje długo | 350 °C | 26 W/m·K | 9 $ do 34 $ |
| Stal nierdzewna | Zużywa się wolno | 500 °C | 14 W/m·K | 10 $ do 15 $ |
| Mosiądz | Szybko się zużywa | 300 °C | 115 W/m·K | 0,62 $ do 12 $ |
| Miedź niklowana | Szybko się zużywa | 500 °C | 390 W/m·K | 8 $ do 13 $ |
| Materiał | Filament ścierny | Maks. temperatura | Przewodzenie ciepła | Cena, 0,4 mm |
|---|---|---|---|---|
| Mosiądz | Szybko się zużywa | 300 °C | 115 W/m·K | 0,62 $ do 12 $ |
| Miedź niklowana | Szybko się zużywa | 500 °C | 390 W/m·K | 8 $ do 13 $ |
| Stal hartowana | Wytrzymuje długo | 350 °C | 26 W/m·K | 9 $ do 34 $ |
| Stal nierdzewna | Zużywa się wolno | 500 °C | 14 W/m·K | 10 $ do 15 $ |
| Miedź z twardą końcówką | Wytrzymuje długo | 300 °C | Brak danych | 11 $ do 68 $ |
| Węglik wolframu | Wytrzymuje najdłużej | 350 °C | 80 W/m·K | 48 $ do 60 $ |
| Rubinowa końcówka | Wytrzymuje najdłużej | 300 °C | 115 W/m·K, korpus | 90 $ |
| Diamentowa końcówka | Wytrzymuje najdłużej | 300 °C | Brak danych | 95 $ do 209 $ |
| Materiał | Filament ścierny | Maks. temperatura | Przewodzenie ciepła | Cena, 0,4 mm |
|---|---|---|---|---|
| Stal nierdzewna | Zużywa się wolno | 500 °C | 14 W/m·K | 10 $ do 15 $ |
| Miedź niklowana | Szybko się zużywa | 500 °C | 390 W/m·K | 8 $ do 13 $ |
| Węglik wolframu | Wytrzymuje najdłużej | 350 °C | 80 W/m·K | 48 $ do 60 $ |
| Stal hartowana | Wytrzymuje długo | 350 °C | 26 W/m·K | 9 $ do 34 $ |
| Diamentowa końcówka | Wytrzymuje najdłużej | 300 °C | Brak danych | 95 $ do 209 $ |
| Rubinowa końcówka | Wytrzymuje najdłużej | 300 °C | 115 W/m·K, korpus | 90 $ |
| Miedź z twardą końcówką | Wytrzymuje długo | 300 °C | Brak danych | 11 $ do 68 $ |
| Mosiądz | Szybko się zużywa | 300 °C | 115 W/m·K | 0,62 $ do 12 $ |
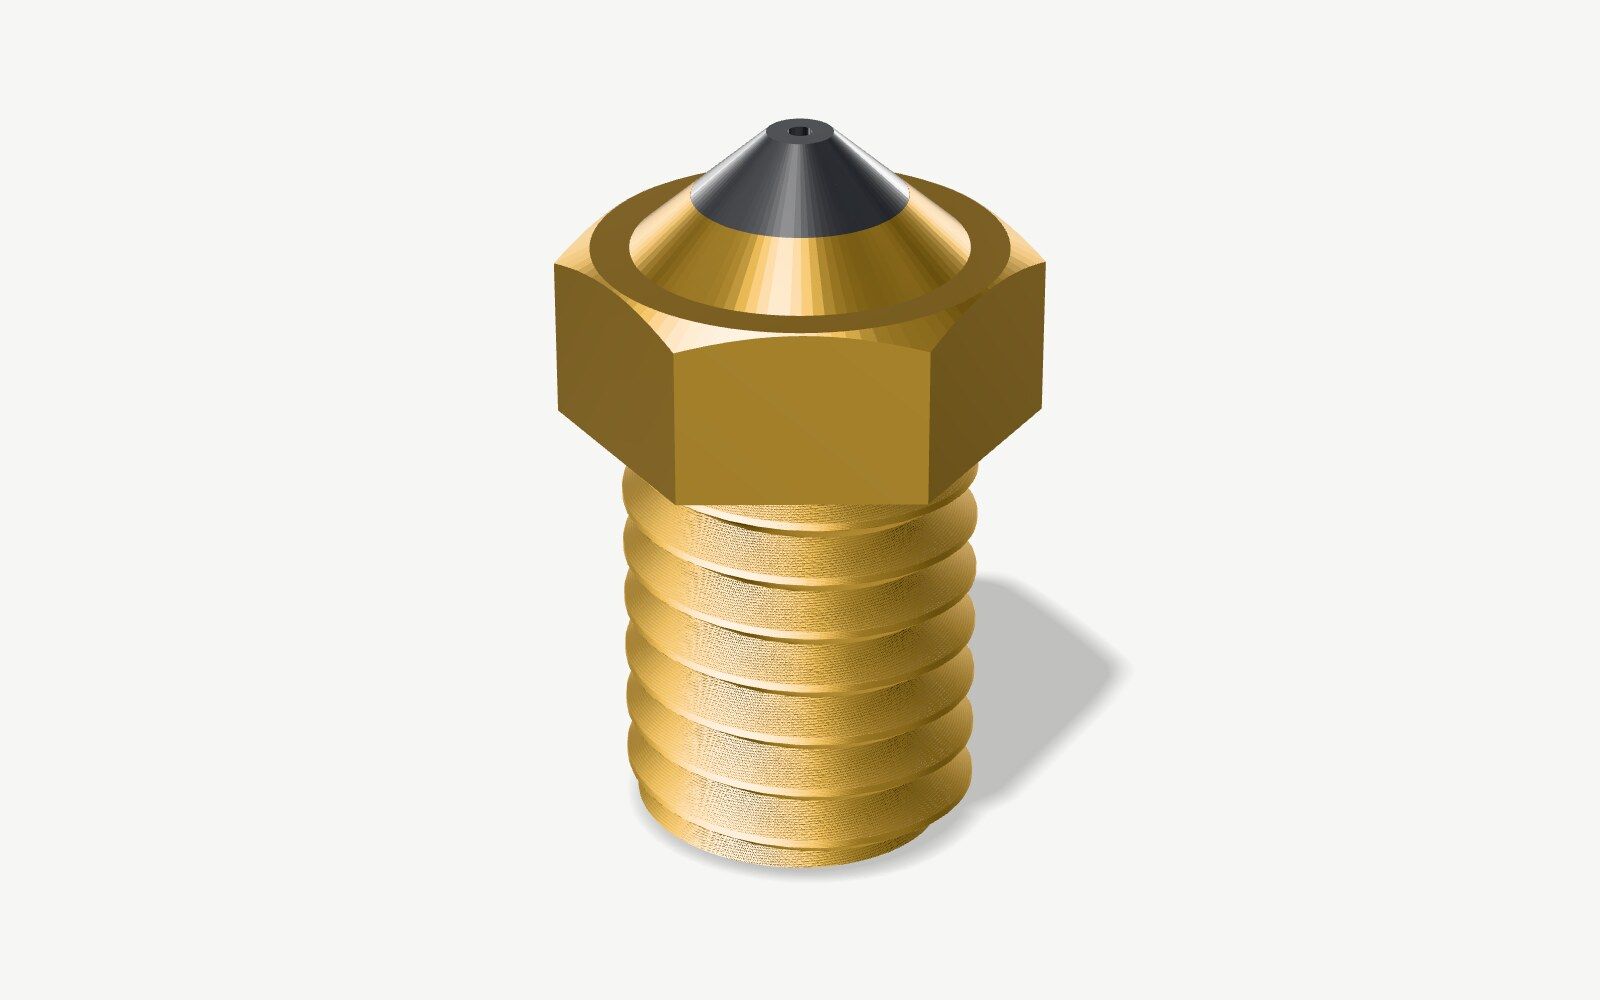
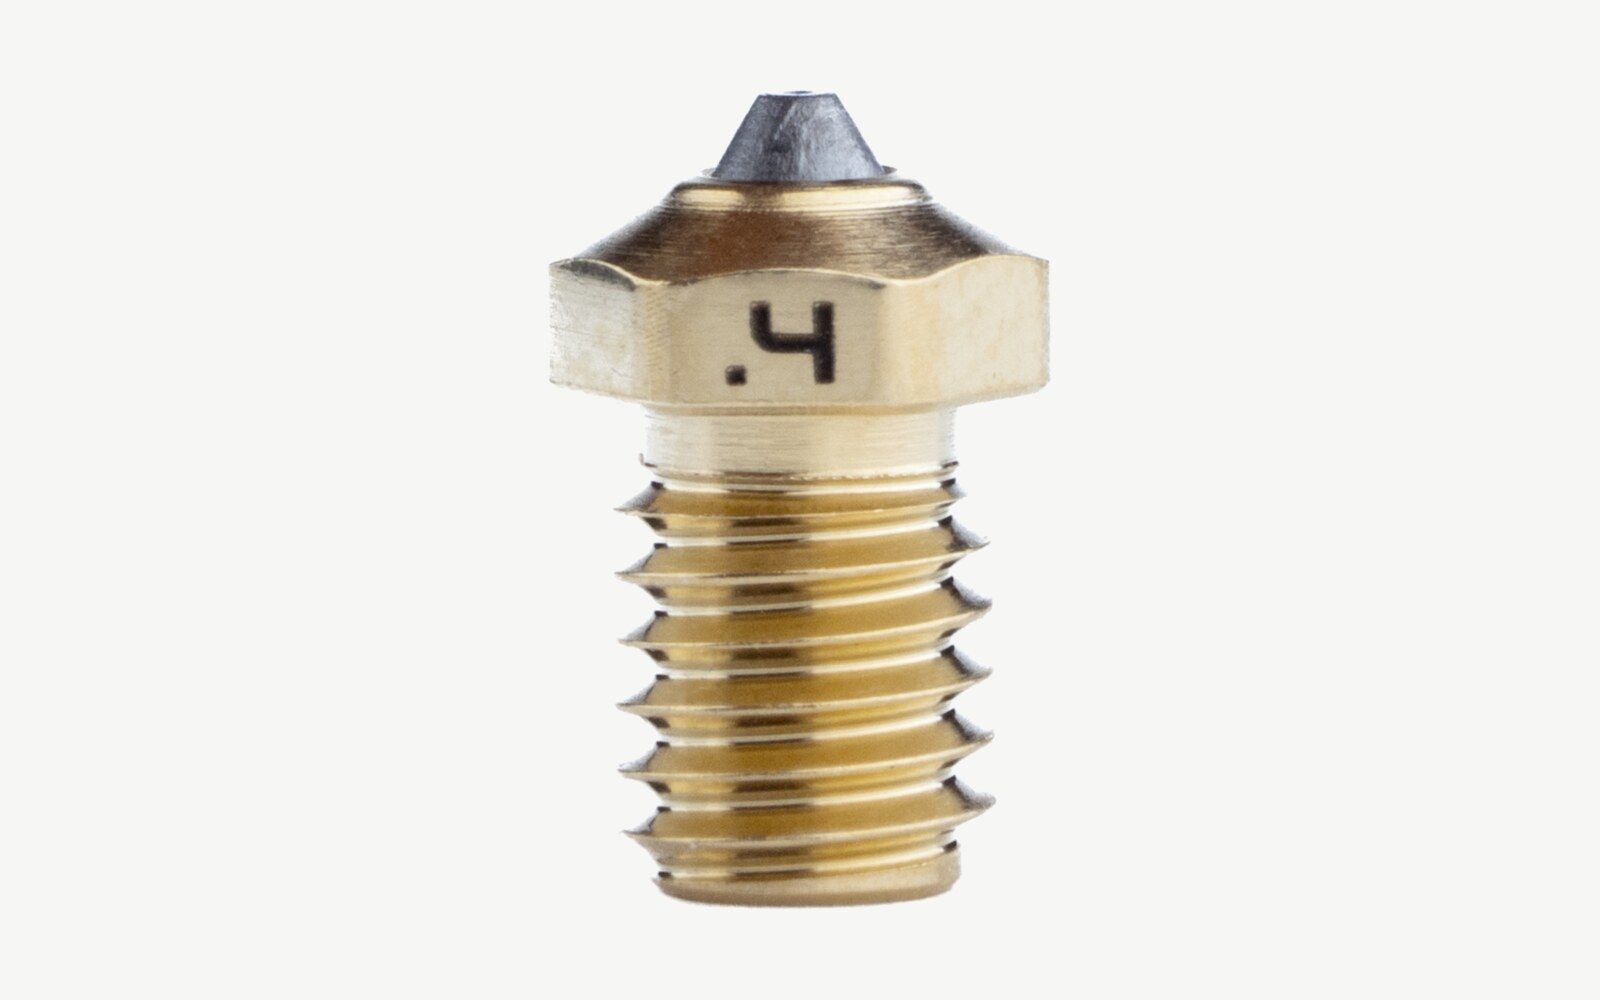
Diamentowa końcówka
Diament polikrystaliczny osadzony w końcówce metalowego korpusu
od 95 $ do 209 $ za dyszę 0,4 mm
Do czego: Każdy filament ścierny, na co dzień
Zalety
- Najtwardszy materiał, z jakiego robi się dysze
- Wersje do prawie każdej drukarki
Wady
- Od 95 do 209 $ za jedną dyszę
- Nie ma jeszcze niezależnego testu zużycia
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D
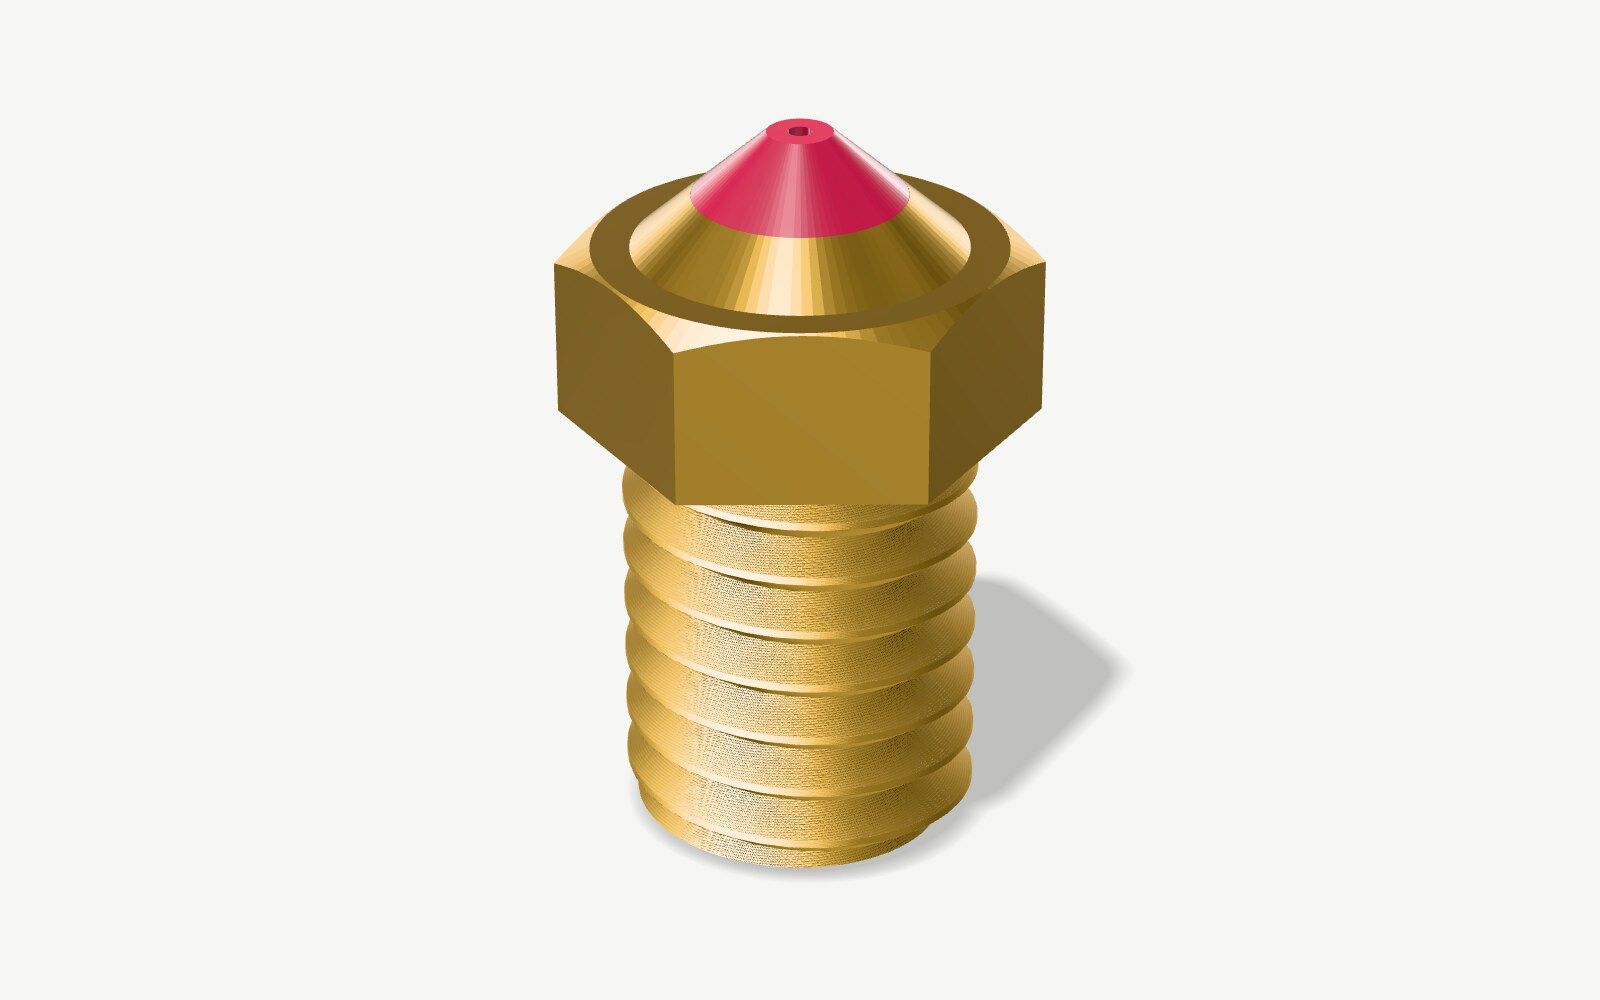
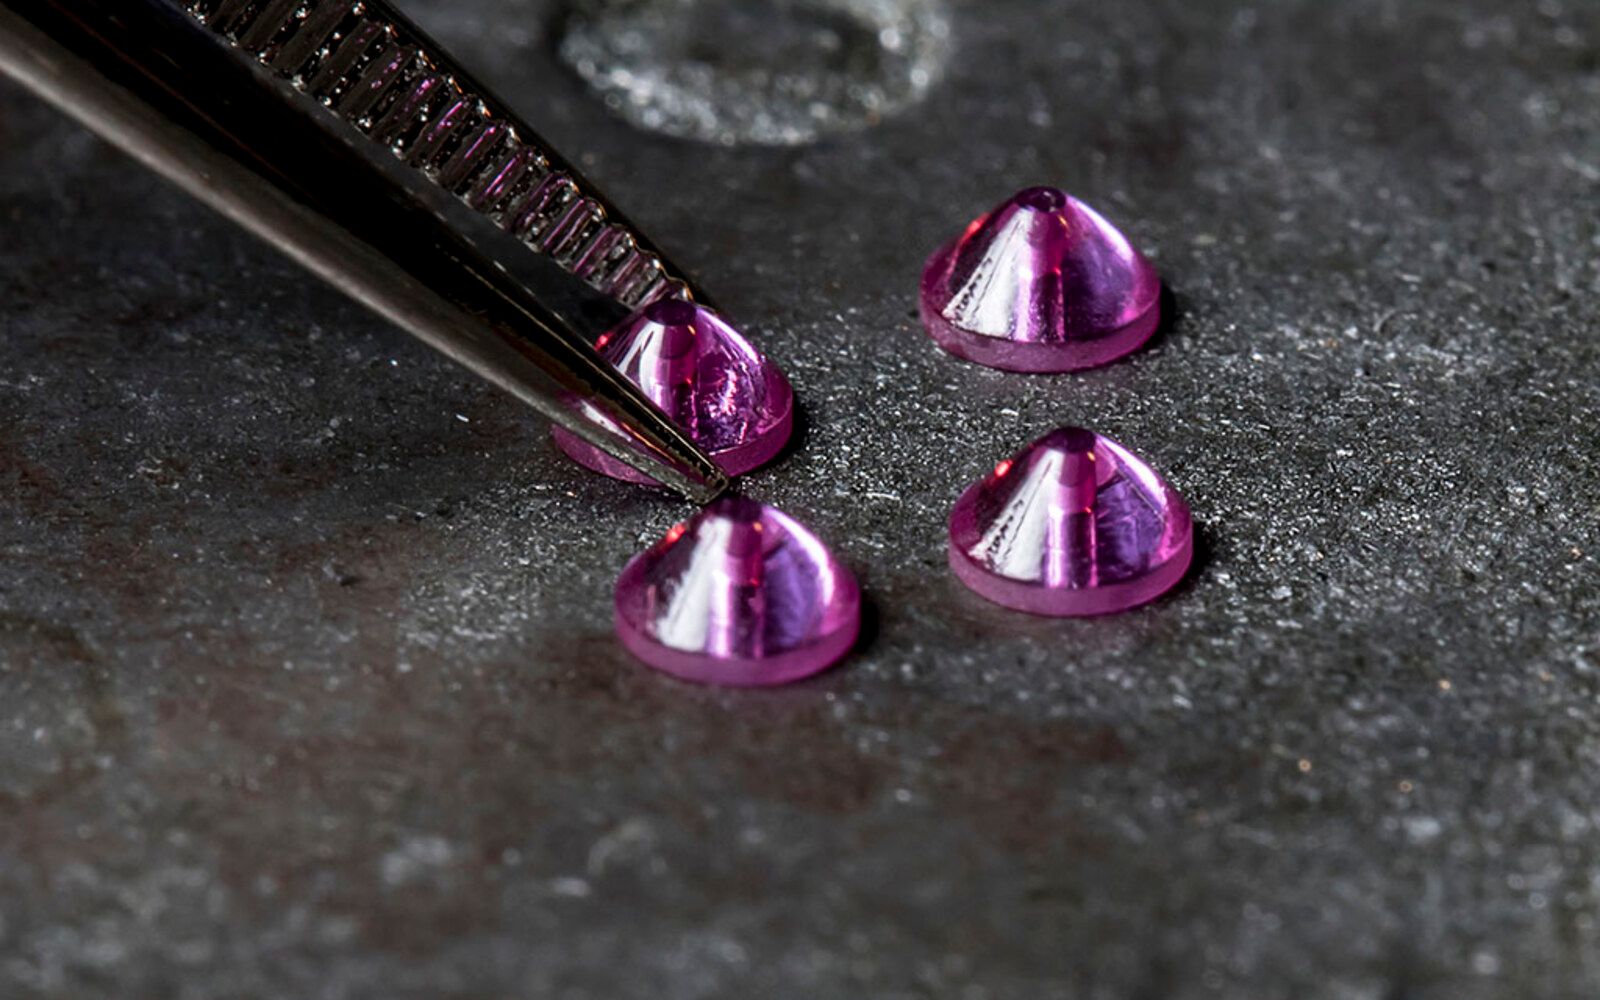
Rubinowa końcówka
Mosiężny korpus z rubinem osadzonym w końcówce
90 $ za dyszę 0,4 mm
Do czego: Każdy filament ścierny, na co dzień
Zalety
- Brak widocznego zużycia po 8 kg filamentu z włóknem węglowym w teście Olssona
- Mosiężny korpus przewodzi ciepło jak każda mosiężna dysza
- 500 °C w wersji High Temp
Wady
- Rubin może pęknąć, jeśli dysza uderzy w stół
- Od 90 $, a w MatterHackers była niedostępna, kiedy sprawdzaliśmy
Dane: Olsson · Grafika: nasz własny model, wyrenderowany
Dane: Olsson · Zdjęcie: Olsson
Dane: Olsson
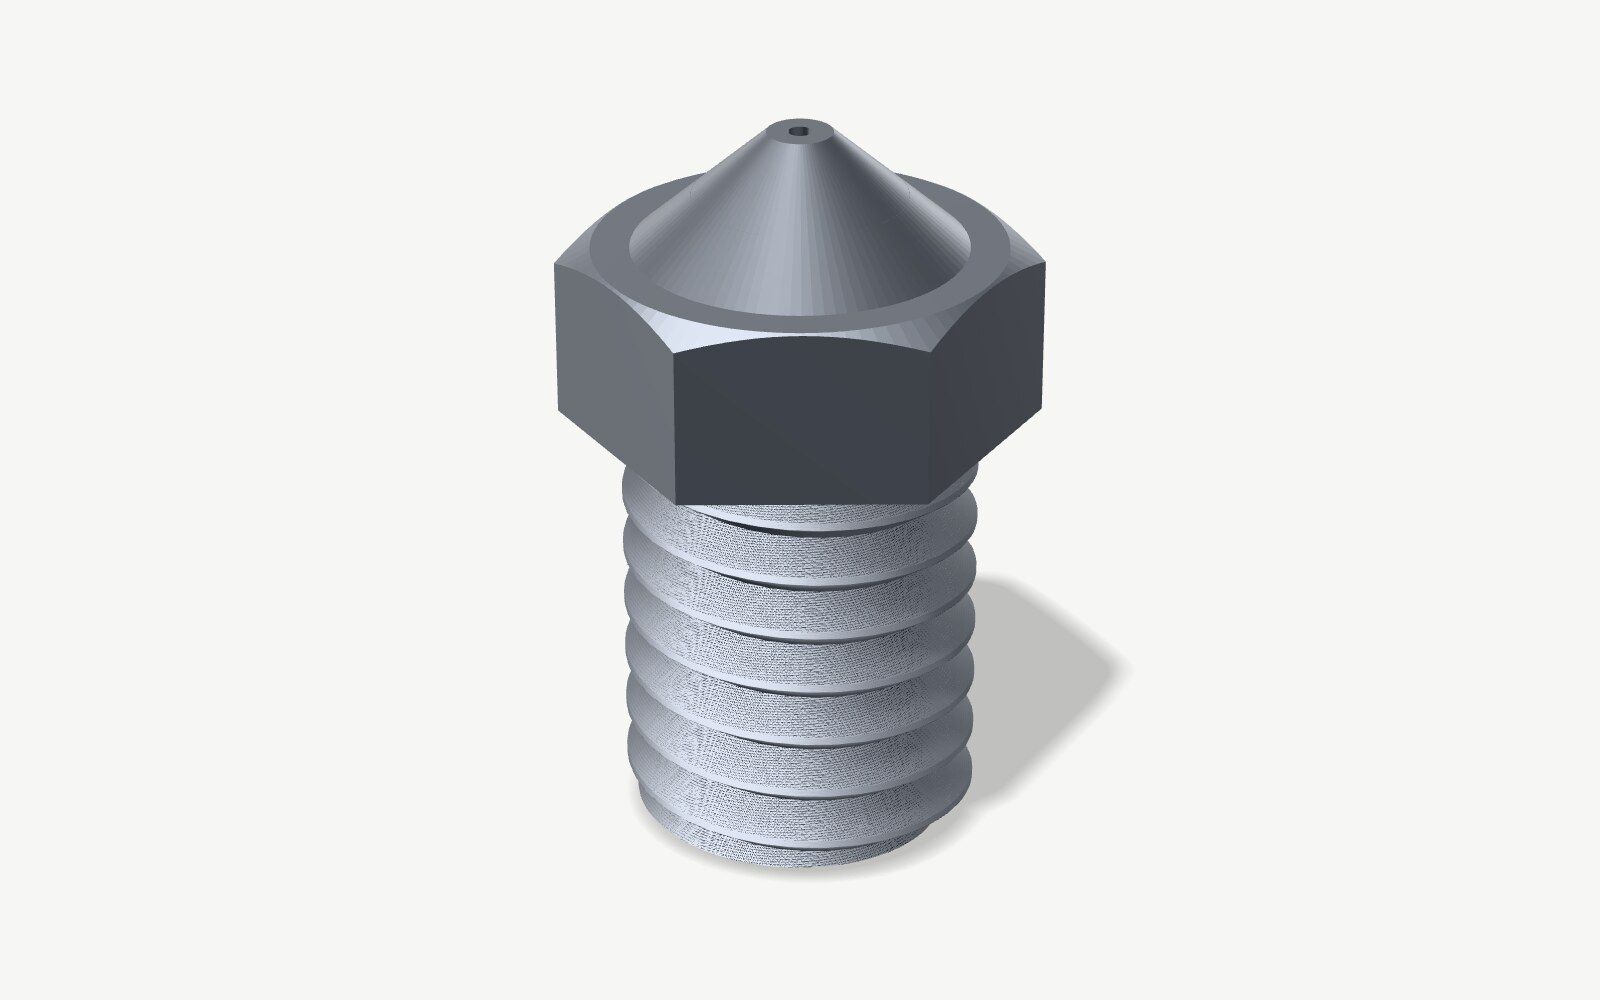
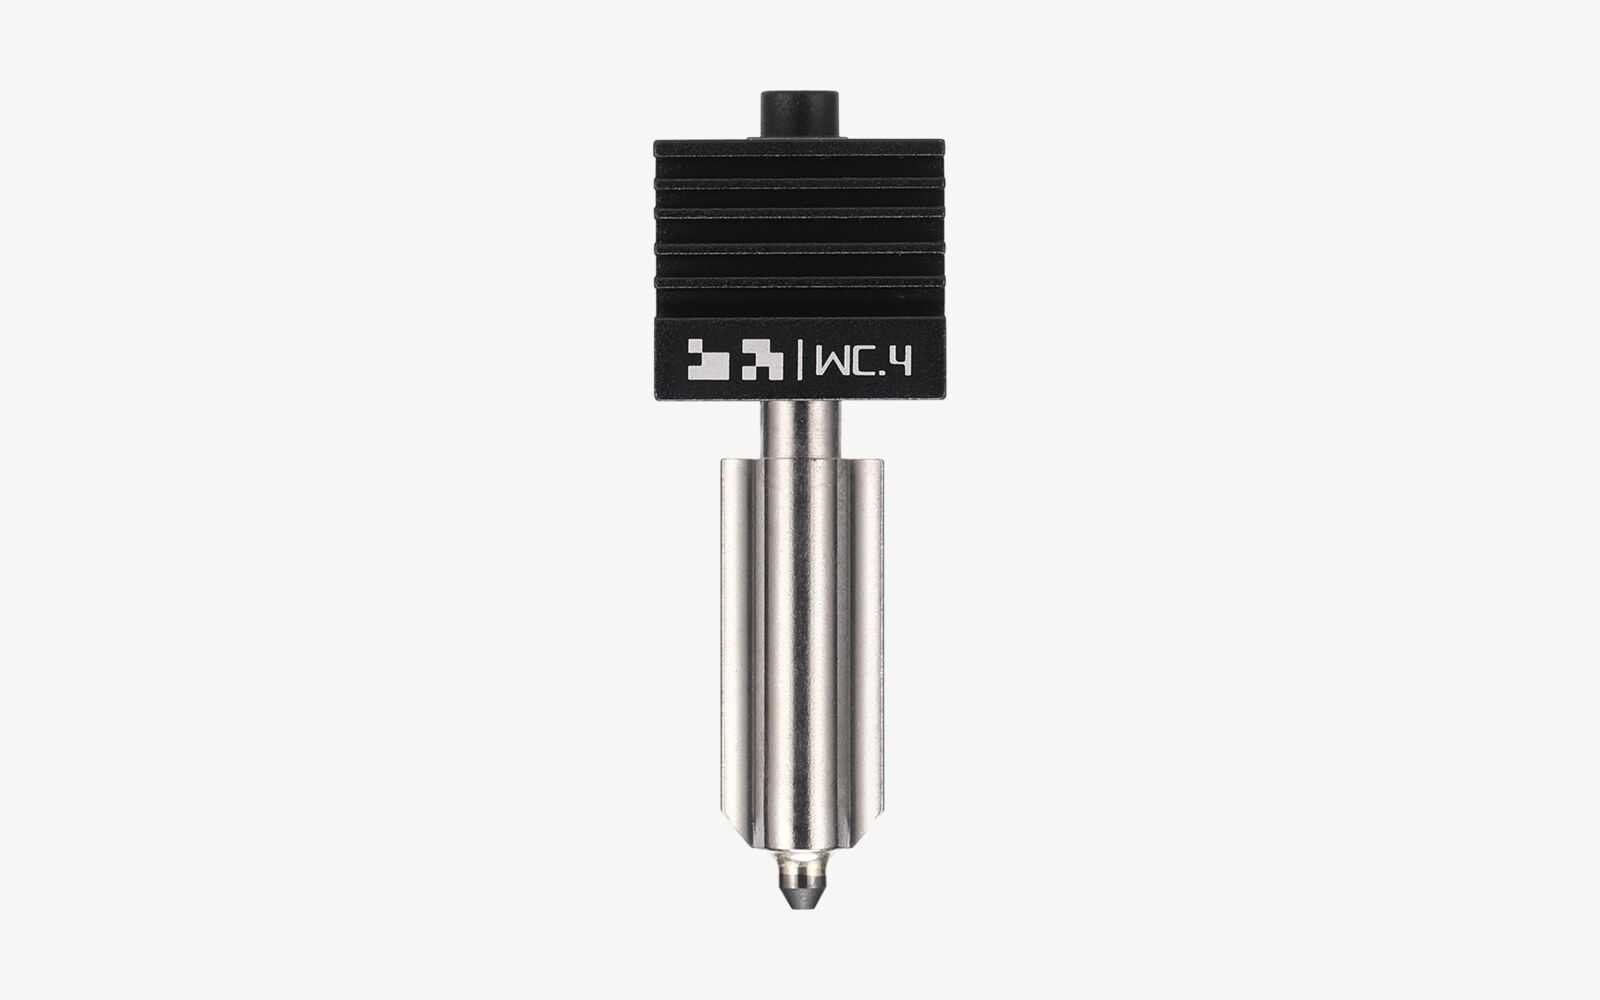
Węglik wolframu
Ziarna węglika wolframu spojone kobaltem
od 48 $ do 60 $ za dyszę 0,4 mm
Do czego: Filament z włóknem węglowym i szklanym na drukarkach Bambu Lab H2 i P2S
Zalety
- HRA 90 wobec 74 dla stali hartowanej Bambu
- Przewodzi ciepło trzy razy lepiej niż stal hartowana
Wady
- Od 48 do 60 $ za jedną dyszę
- Bambu podaje 50% dłuższą żywotność bez opublikowanego testu
- Tylko do H2D, H2S, P2S i X2D od Bambu Lab
Dane: Bambu Lab · Grafika: nasz własny model, wyrenderowany
Dane: Bambu Lab · Zdjęcie: Bambu Lab
Dane: Bambu Lab
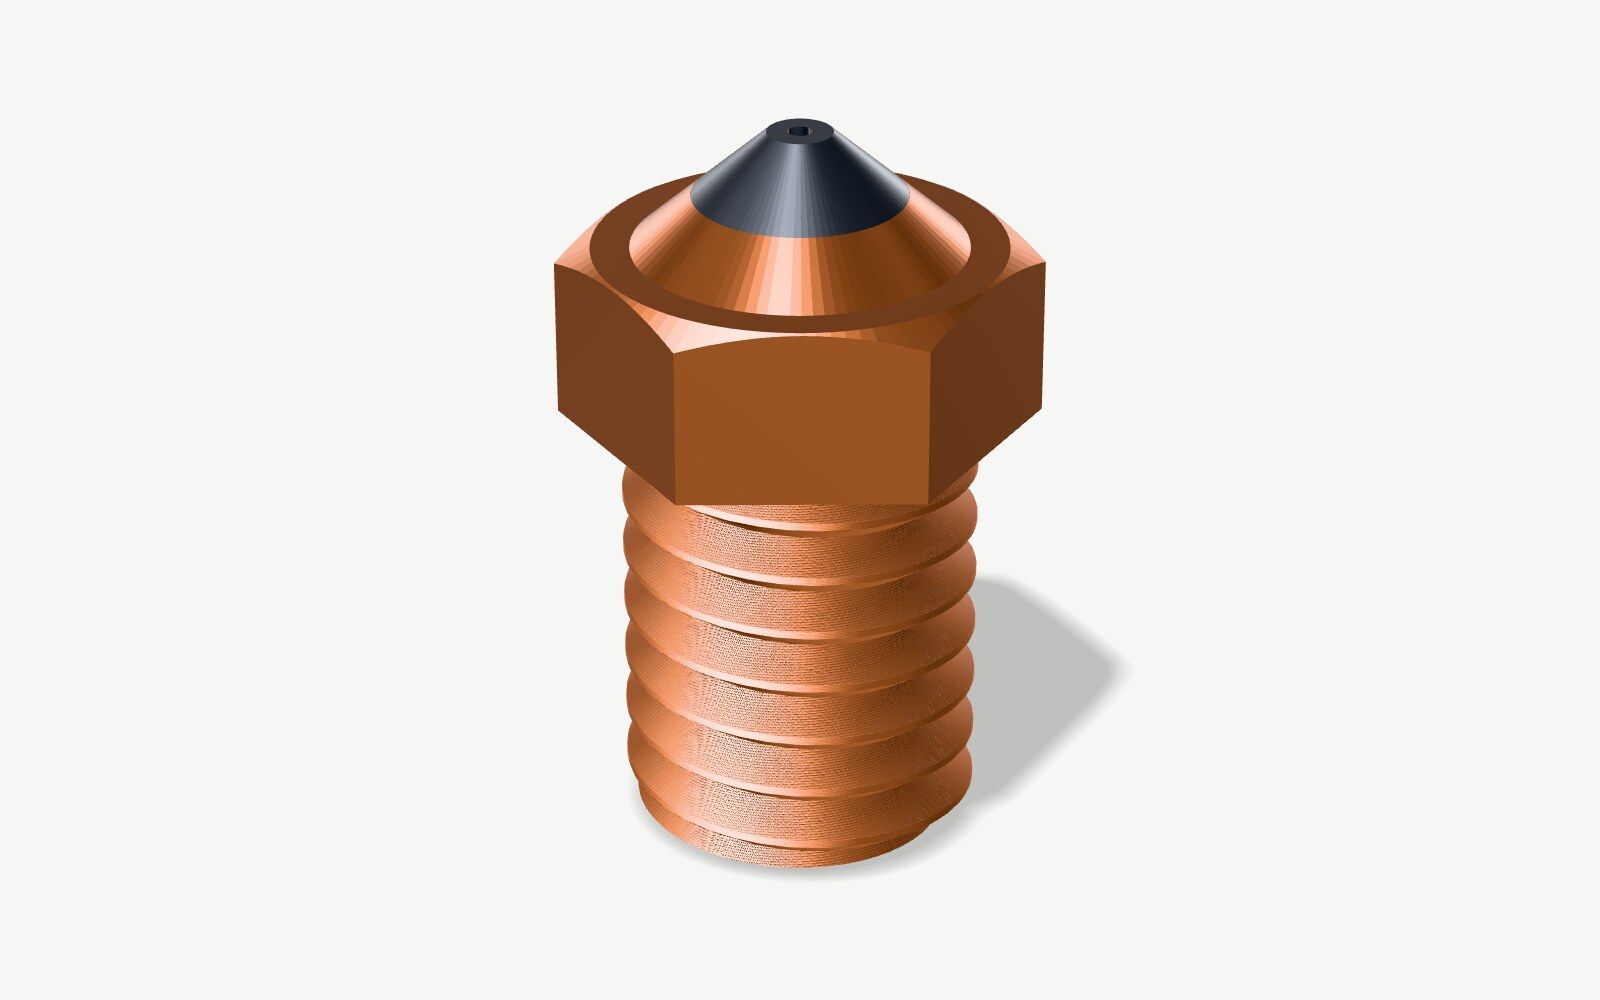
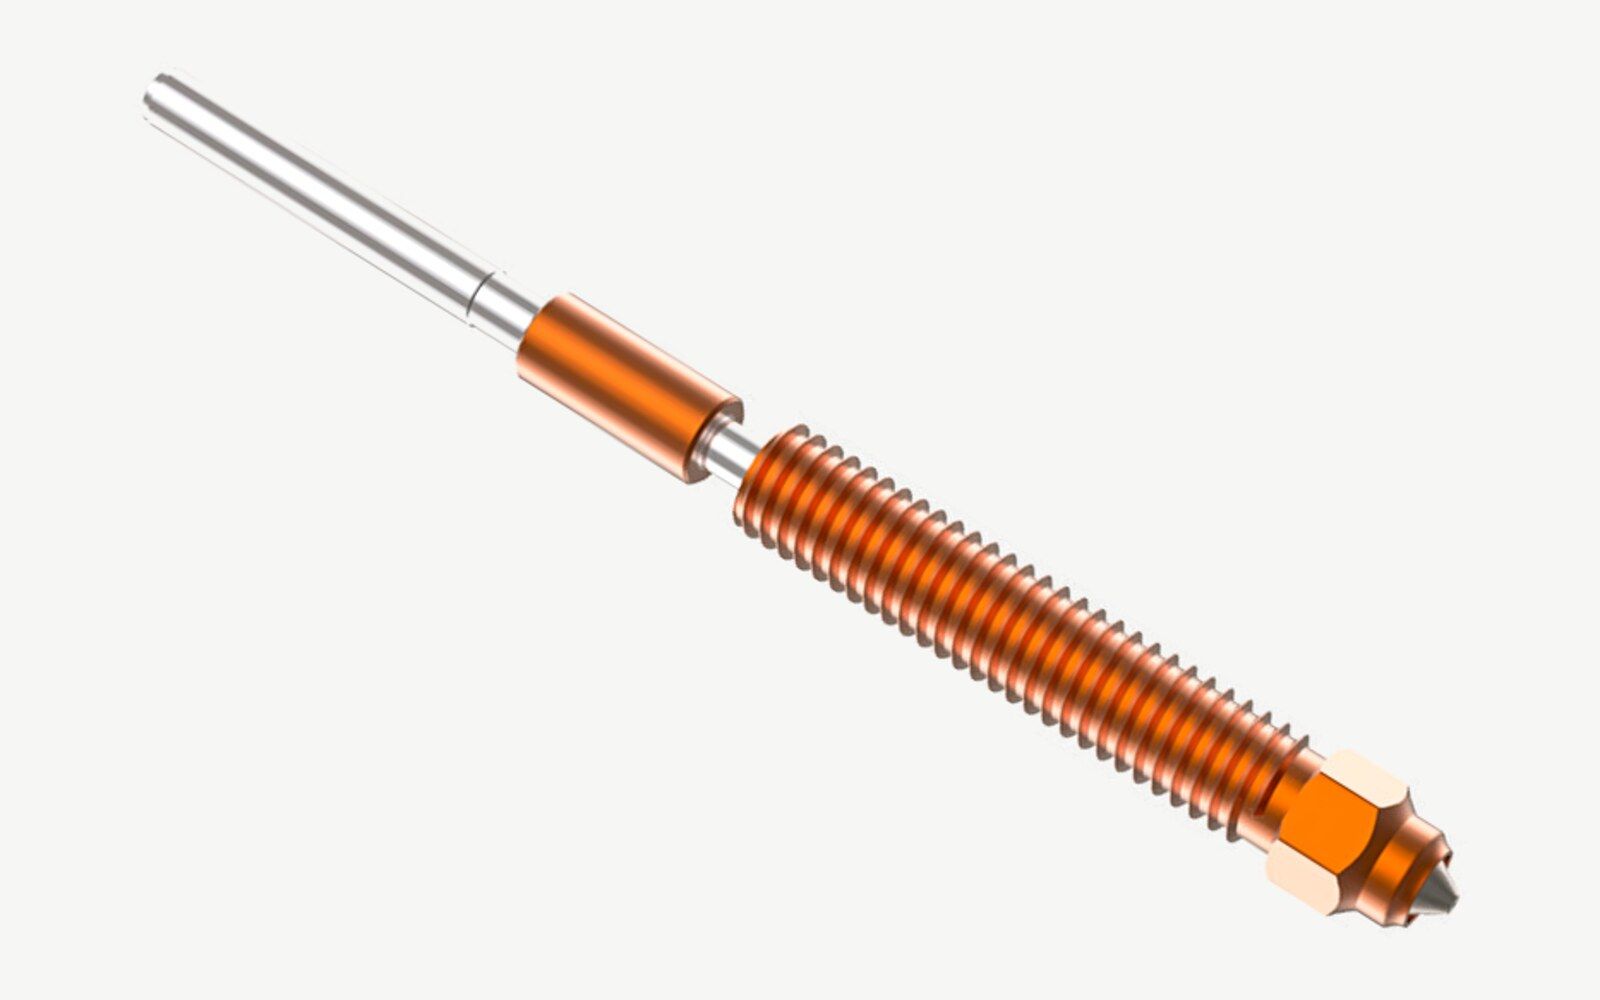
Miedź z twardą końcówką
Korpus ze stopu miedzi z wkładką ze stali hartowanej tam, gdzie wychodzi tworzywo
od 11 $ do 68 $ za dyszę 0,4 mm
Do czego: Filament ścierny i zwykły, w temperaturach jak dla mosiądzu
Zalety
- Grzeje tworzywo mniej więcej tak dobrze jak mosiądz
- Stal hartowana tam, gdzie ociera się tworzywo
- 500 °C w ObXidian 500 od E3D
Wady
- Nawet dziesięć razy droższa od mosiądzu
- E3D ostrzega, że niektóre filamenty z włóknem zużywają nawet ObXidian
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D
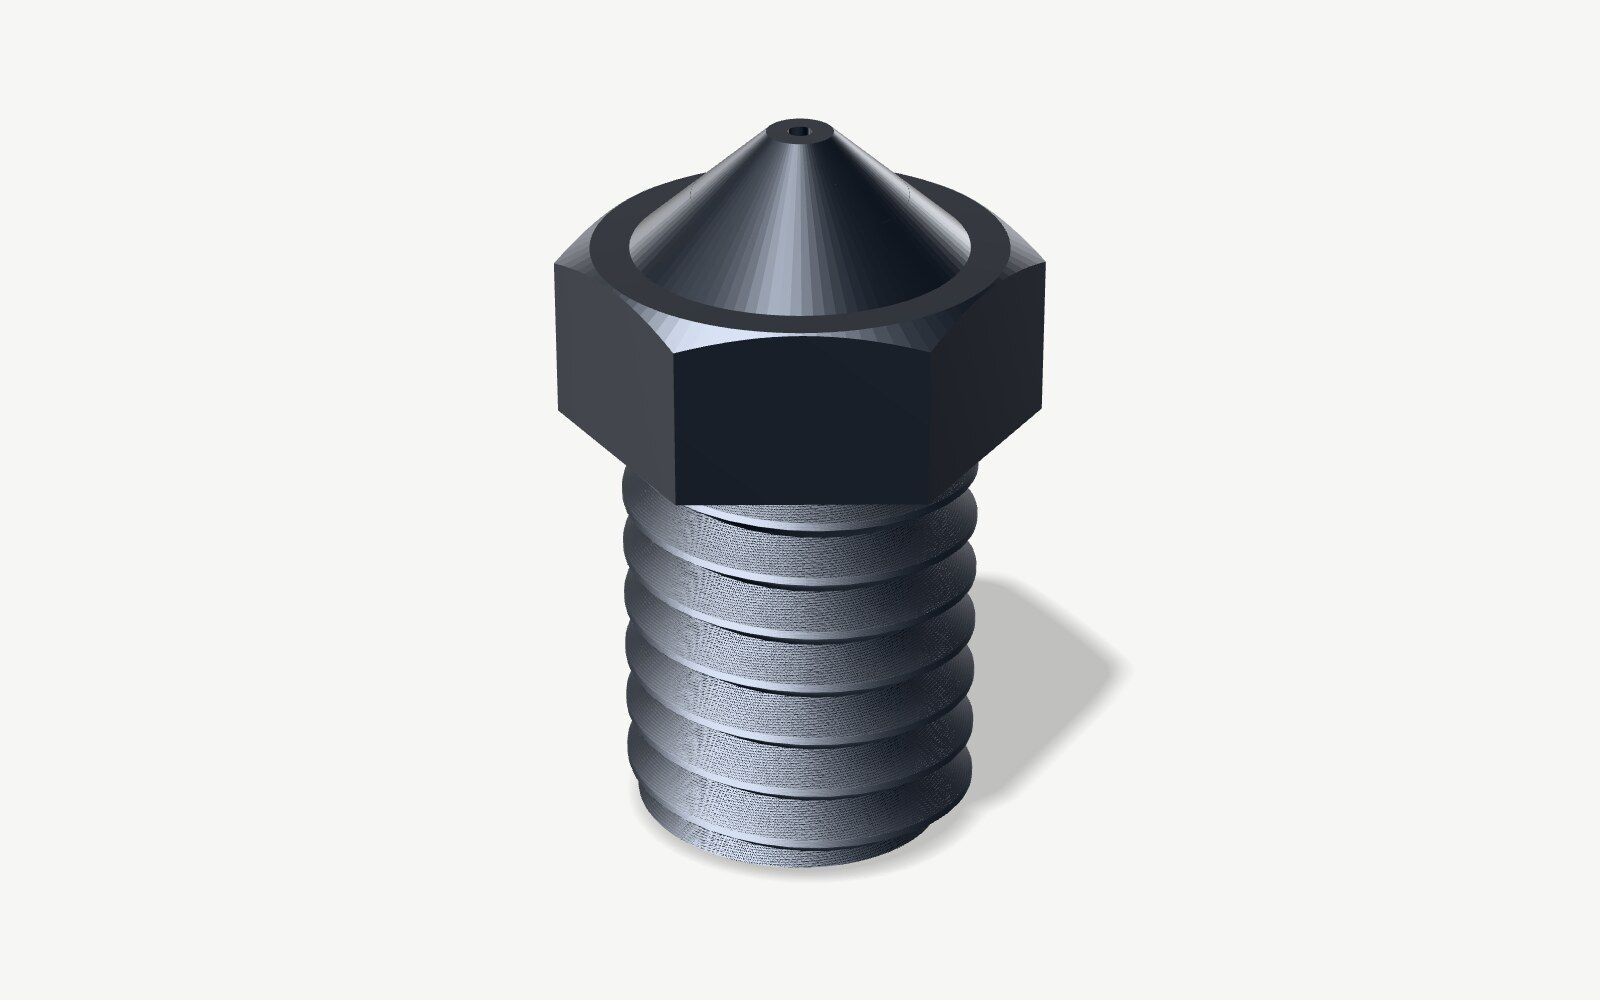
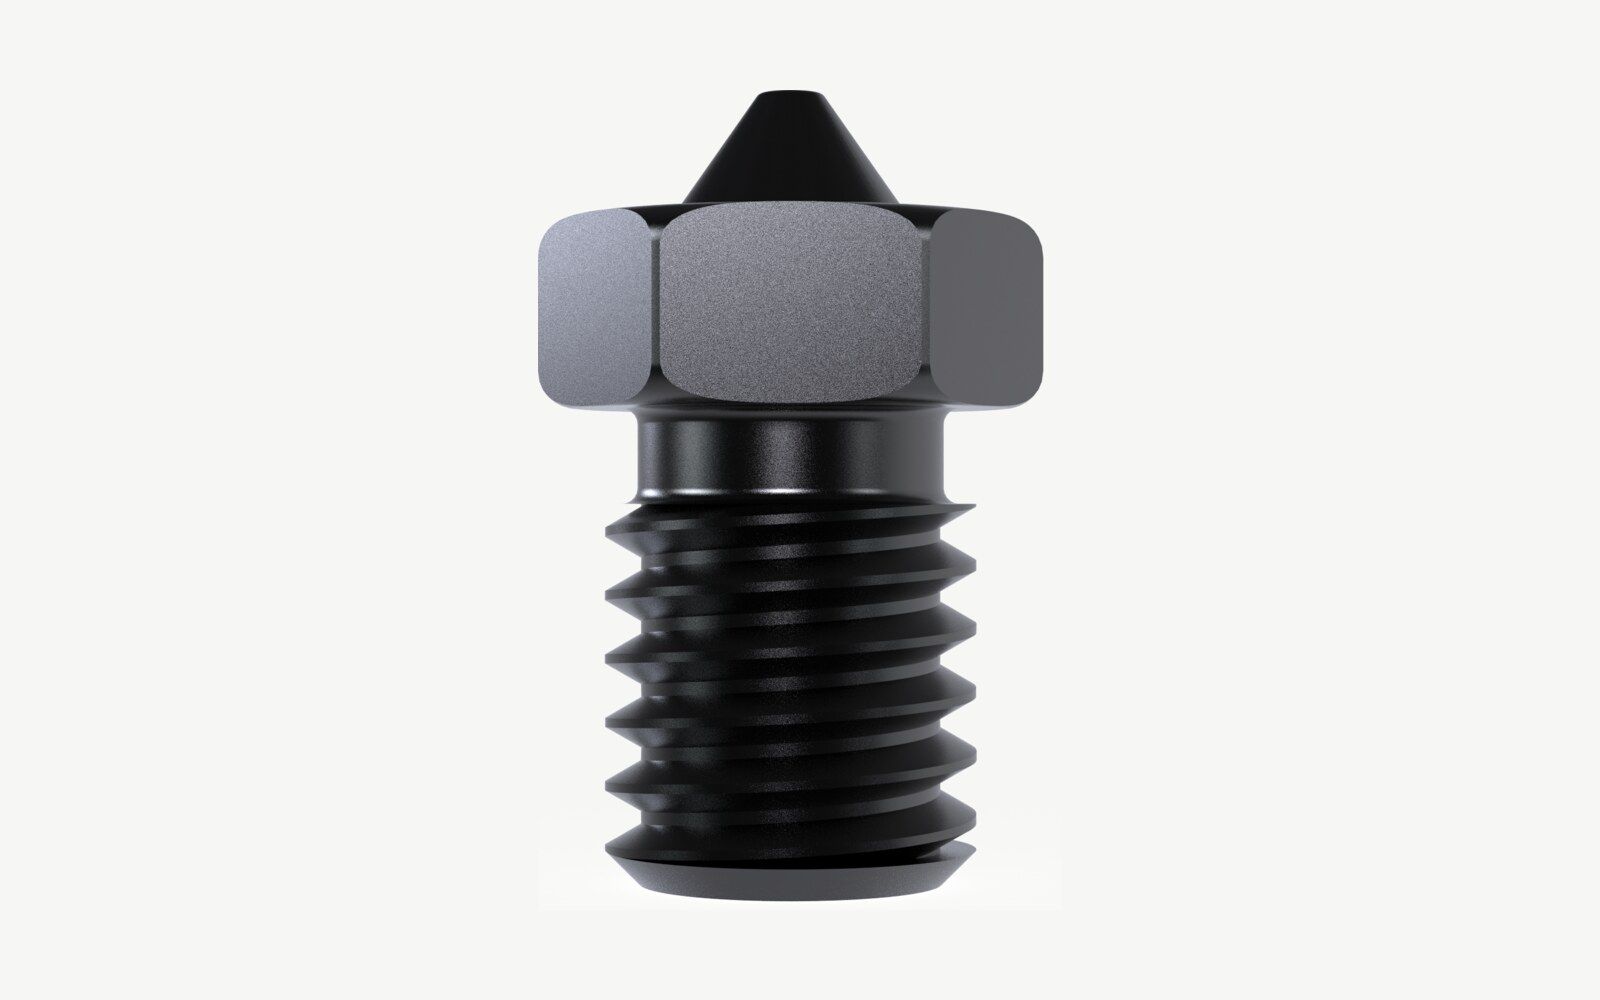
Stal hartowana
Stal narzędziowa, hartowana do około 62 do 65 HRC
od 9 $ do 34 $ za dyszę 0,4 mm
Do czego: Filament z włóknem węglowym i szklanym, świecący w ciemności i inne ścierne
Zalety
- Wytrzymuje kilogramy filamentu z włóknem
- Na tyle tania, że warto mieć zapasową
Wady
- Wymaga o 5 do 10 °C więcej niż mosiądz
- Mięknie powyżej 350 °C, ale wersje z powłoką, jak Nozzle X od E3D, wytrzymują 500 °C
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D
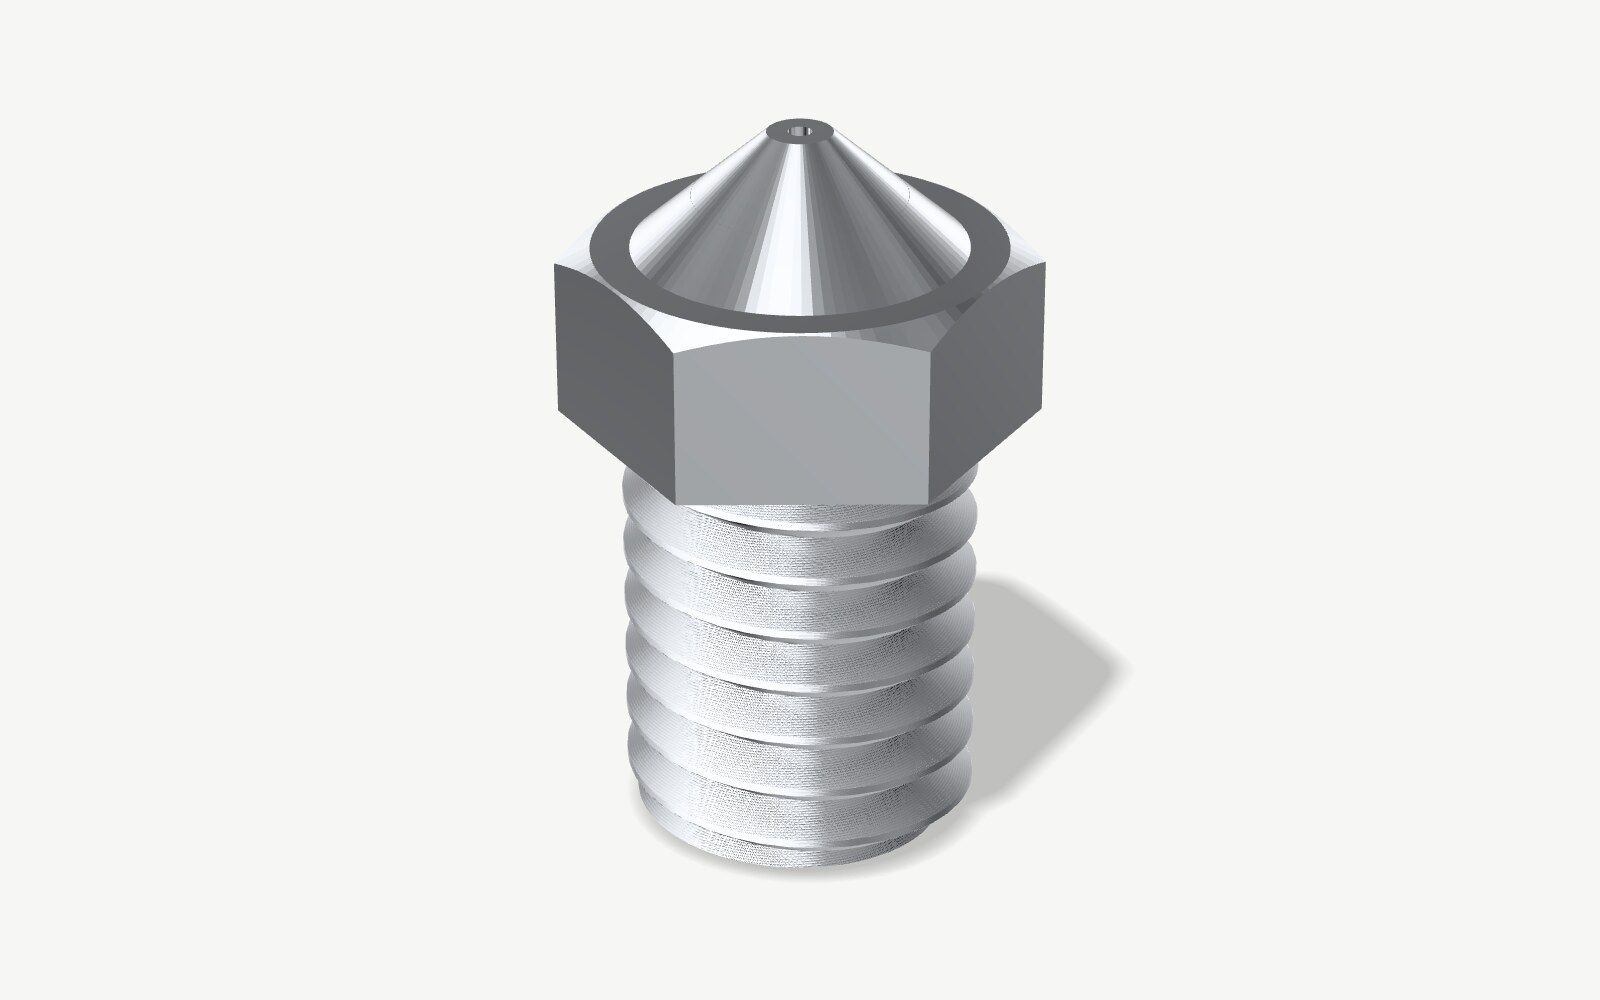
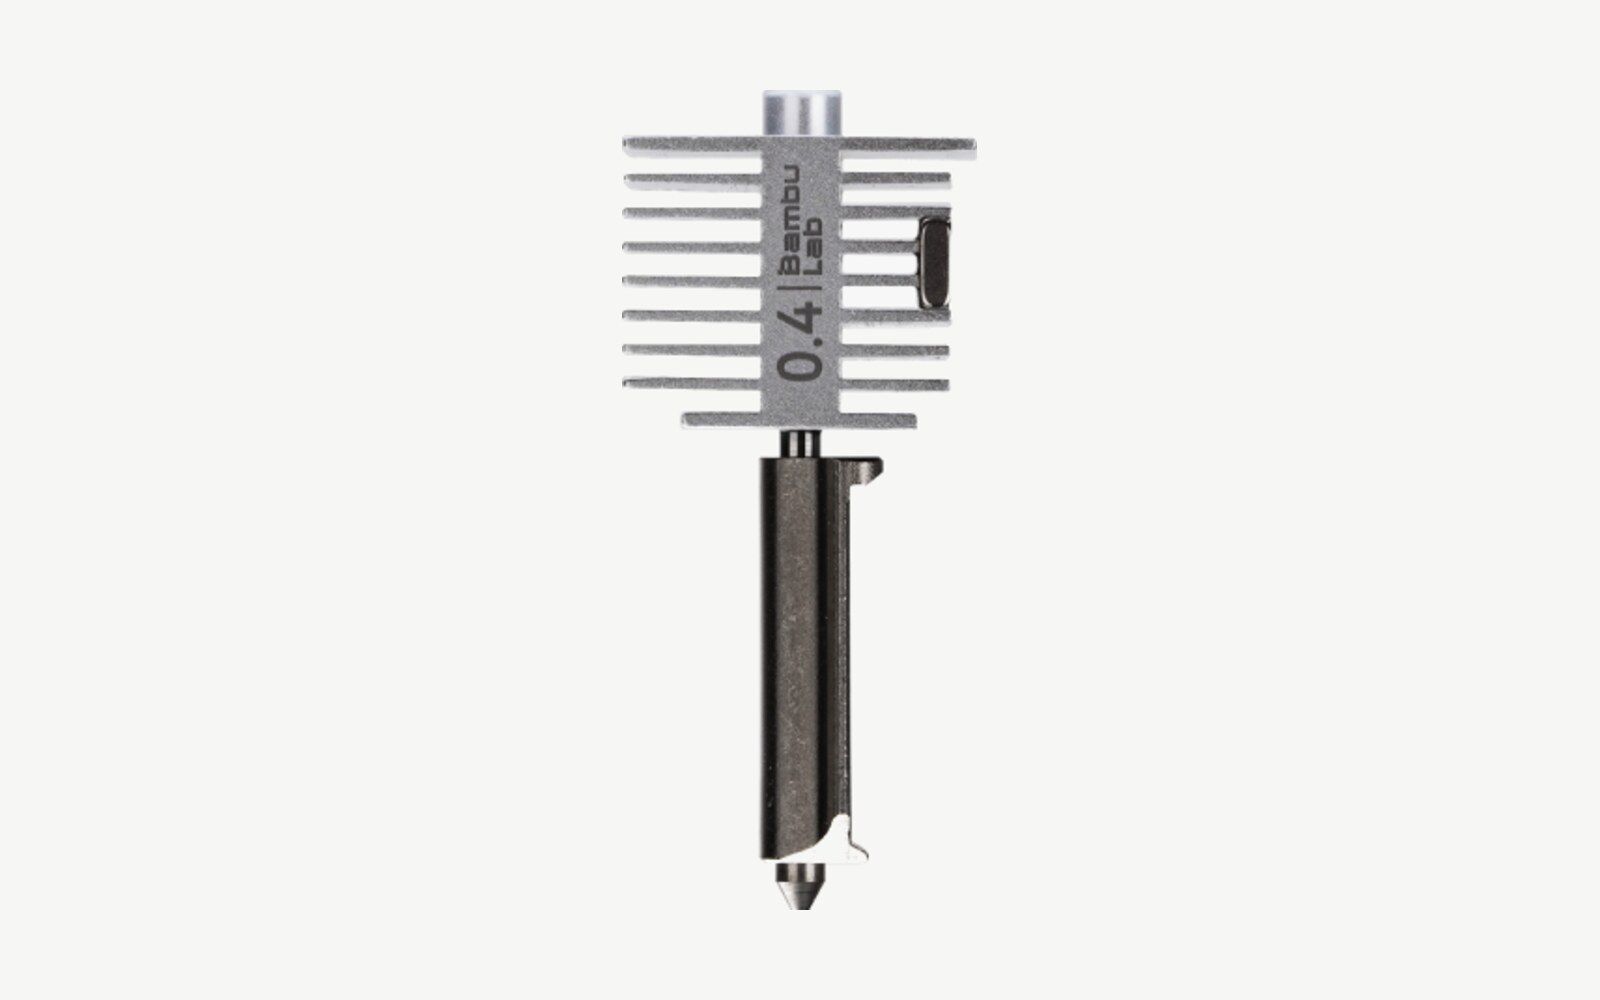
Stal nierdzewna
Stal z dodatkiem chromu, więc nie rdzewieje
od 10 $ do 15 $ za dyszę 0,4 mm
Do czego: Zwykły filament i części do kontaktu z żywnością
Zalety
- Bez ołowiu, więc nadaje się do części mających kontakt z żywnością
- Wytrzymuje do 500 °C
Wady
- Przewodzi ciepło najgorzej ze wszystkich, osiem razy gorzej niż mosiądz
- Według E3D zużywa się w tempie około 30% tempa mosiądzu
- W testach Bambu Lab otwór rozszerzył się po 10 godzinach z PETG-CF
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D · Zdjęcie: Bambu Lab
Dane: E3D
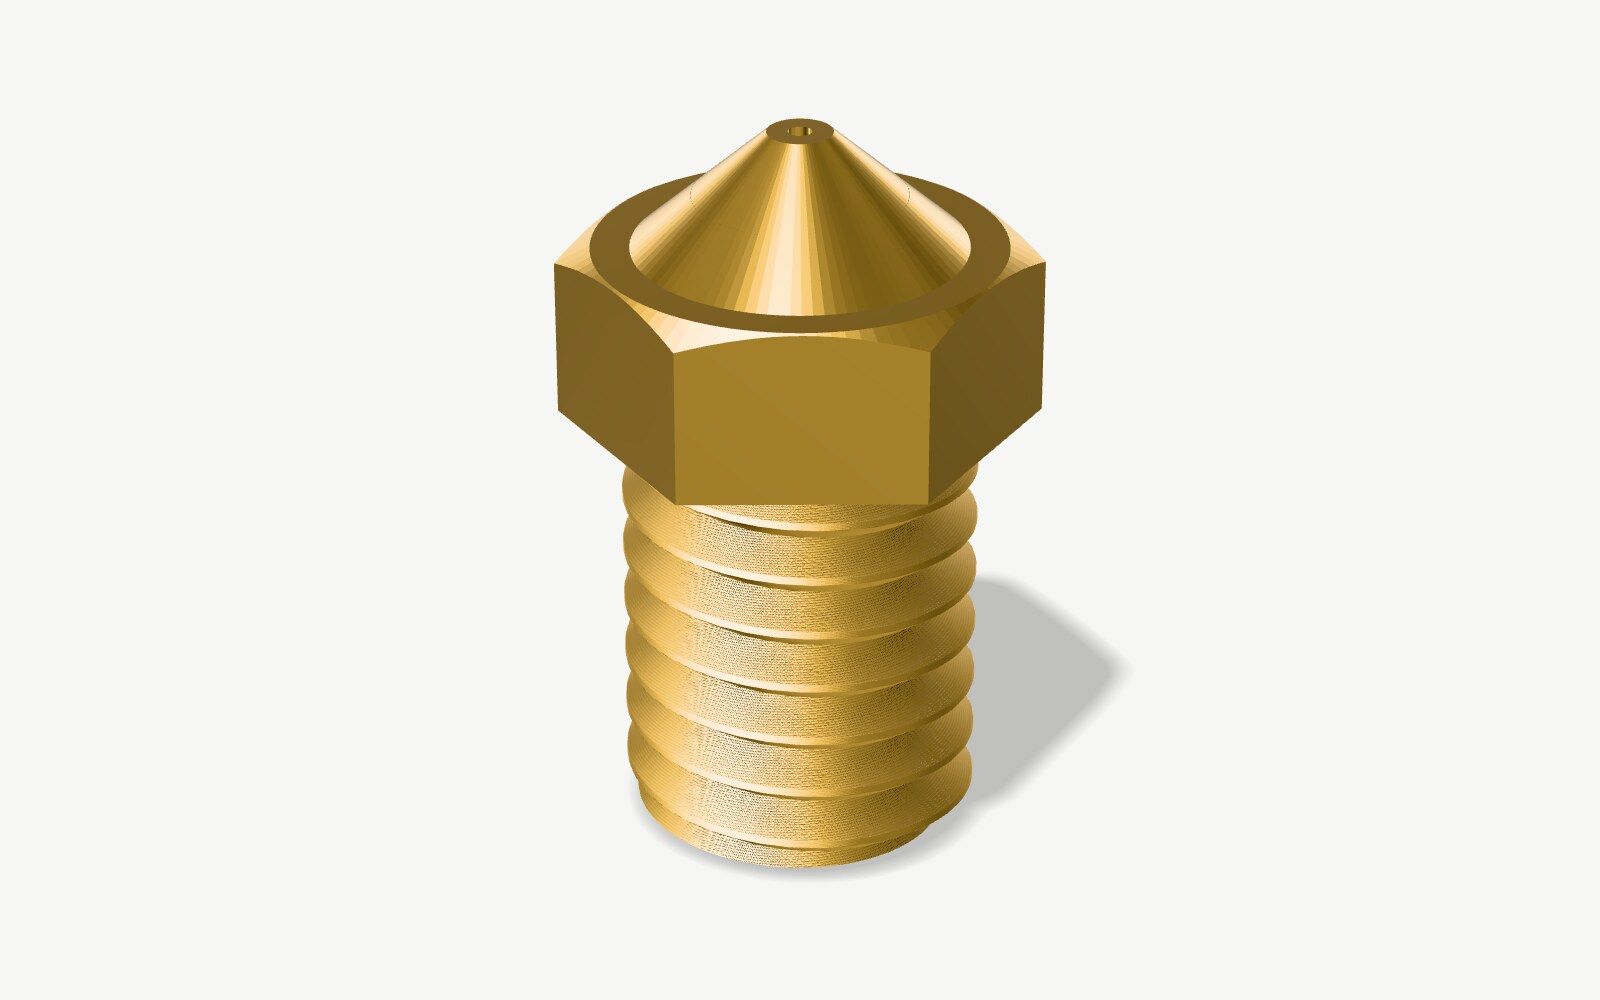
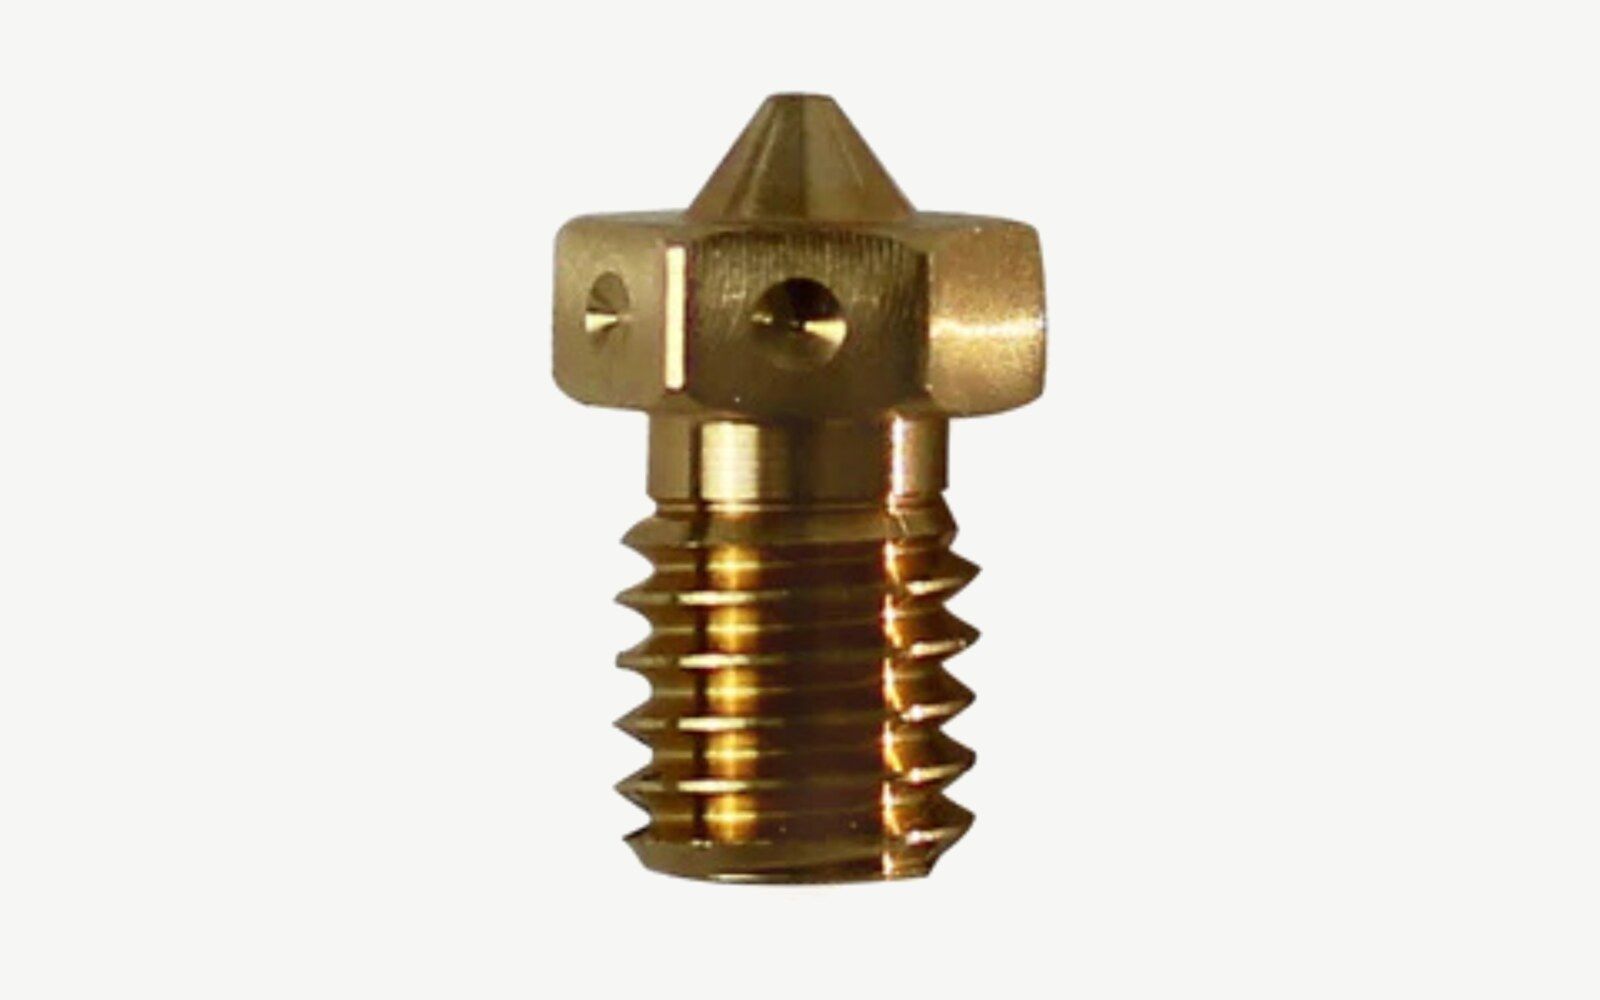
Mosiądz
Miedź i cynk, zwykle z odrobiną ołowiu
od 0,62 $ do 12 $ za dyszę 0,4 mm
Do czego: PLA, PETG, ABS, ASA i TPU
Zalety
- Z nią przychodzi większość drukarek i ją zakładają profile slicerów
- Przewodzi ciepło cztery razy lepiej niż stal hartowana
- 24 sztuki za 14,99 $ od Creality albo od 5 do 12 $ za markową
Wady
- Filament ścierny zużywa ją w ciągu jednej szpuli
- Wytrzymuje do 300 °C, a większość mosiądzu zawiera trochę ołowiu
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D
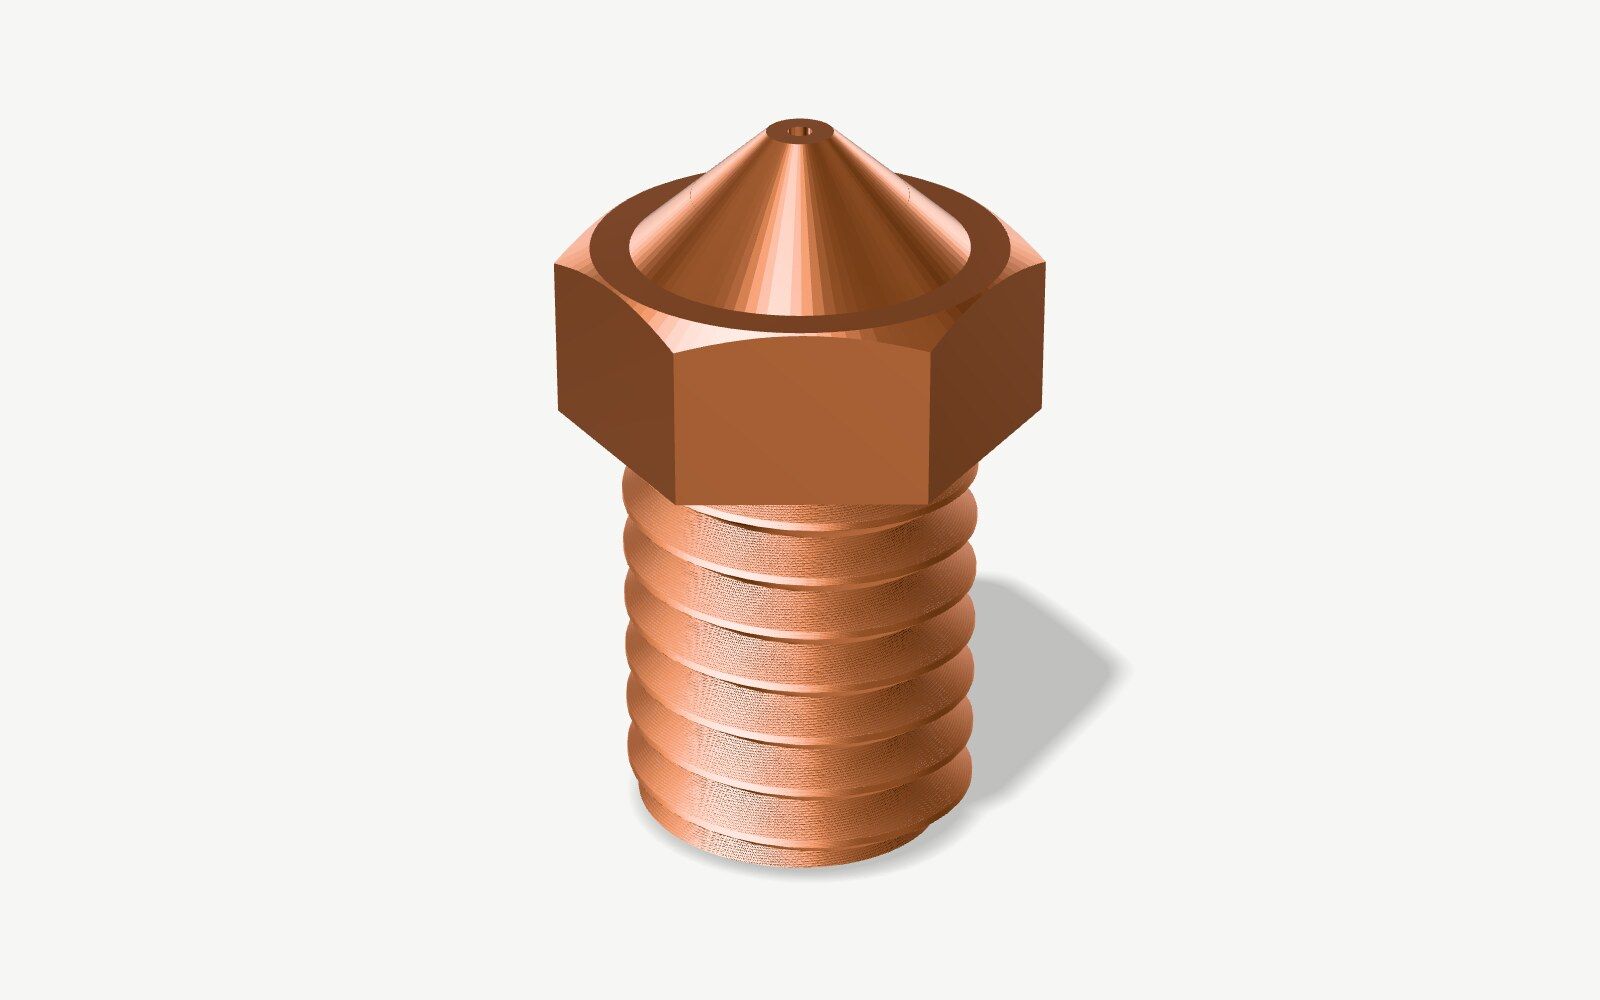
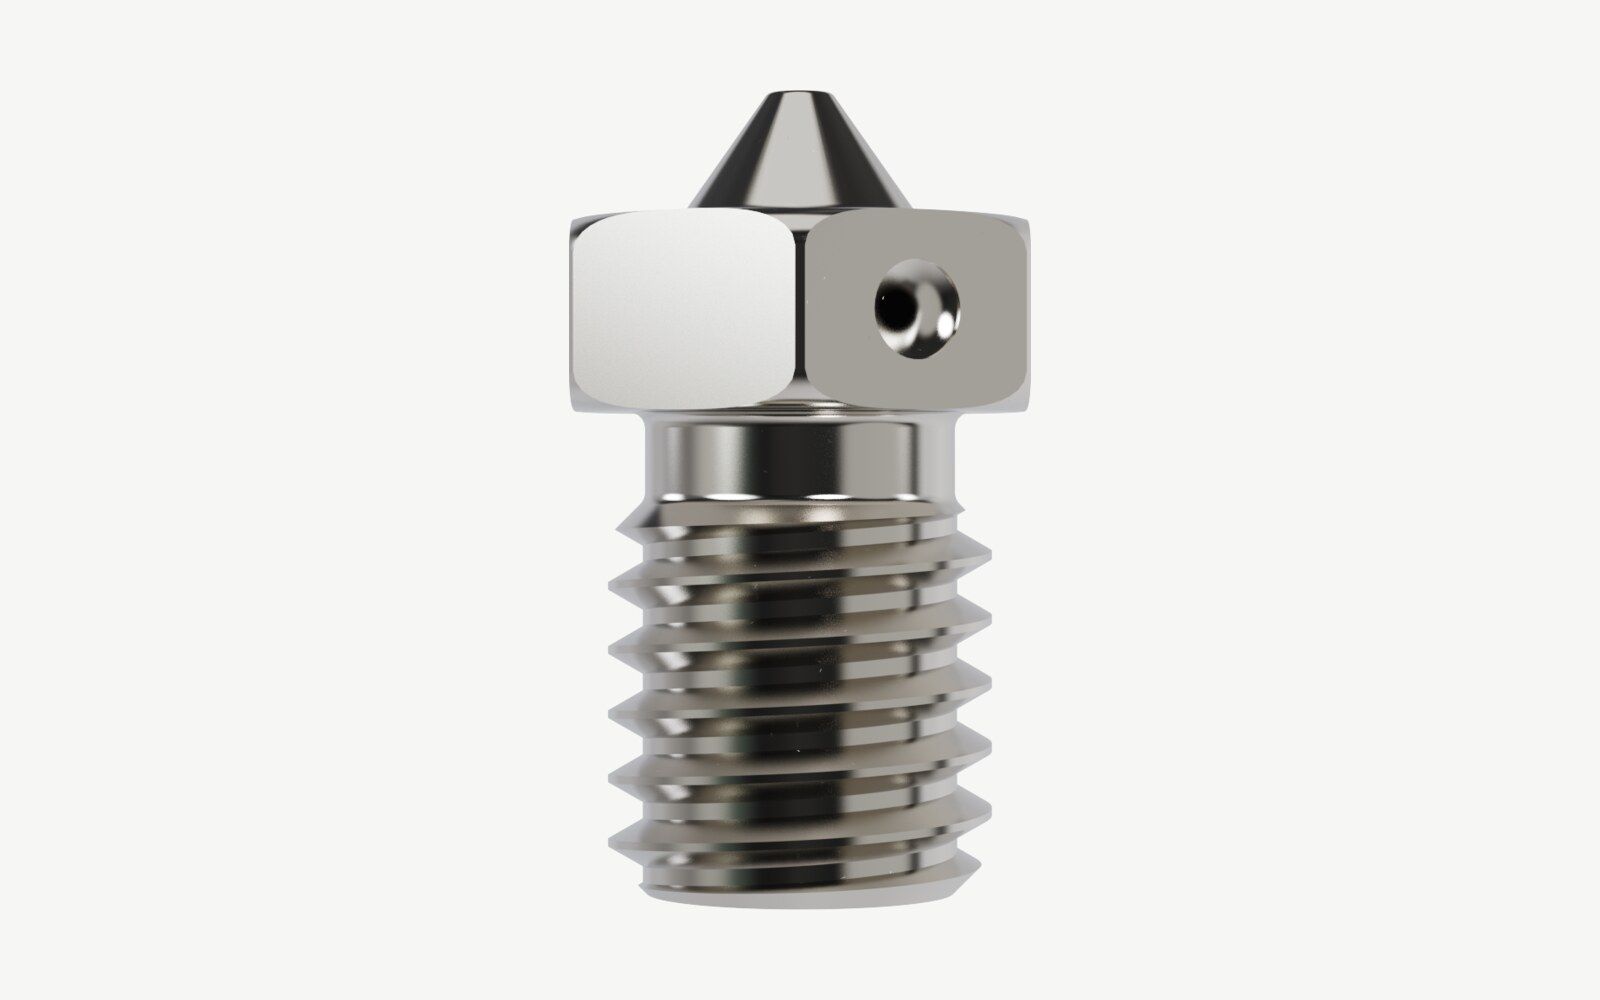
Miedź niklowana
Miedź z cienką powłoką niklu
od 8 $ do 13 $ za dyszę 0,4 mm
Do czego: Zwykły filament drukowany powyżej 300 °C, na przykład PEI
Zalety
- Przewodzi ciepło najlepiej ze wszystkich metali w zestawieniu
- Wytrzymuje do 500 °C
Wady
- Nie do żadnego filamentu ściernego
- Bardziej miękka od mosiądzu, więc łatwiej się wgniata i rysuje
Dane: E3D · Grafika: nasz własny model, wyrenderowany
Dane: E3D
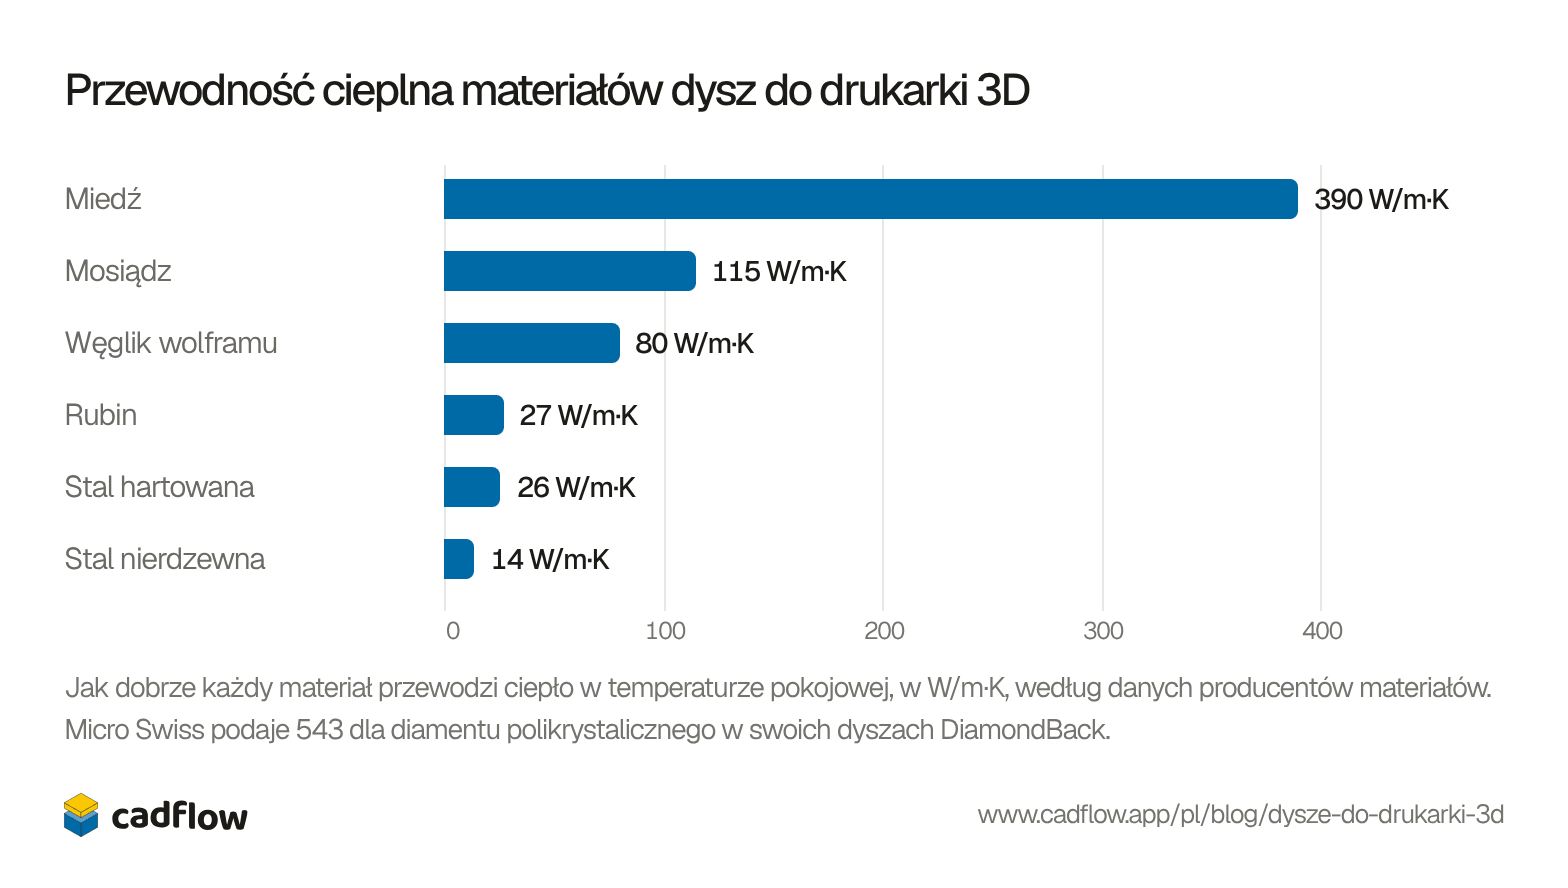
Dlaczego ze stalą hartowaną trzeba drukować cieplej
Stal hartowana przewodzi ciepło mniej więcej cztery razy gorzej niż mosiądz, a stal nierdzewna mniej więcej osiem razy gorzej. Do tworzywa po drodze dociera mniej ciepła, dlatego Prusa drukuje z dyszą ze stali hartowanej o 5 °C cieplej, a E3D ze swoją powlekaną Nozzle X o około 10 °C cieplej. E3D podaje, że jego ObXidian, miedziany korpus z wkładką ze stali hartowanej, nie wymaga żadnej zmiany względem mosiądzu.
Pokaż jako tabelę
| Materiał | Przewodzenie ciepła |
|---|---|
| Miedź | 390 W/m·K |
| Mosiądz | 115 W/m·K |
| Węglik wolframu | 80 W/m·K |
| Rubin | 27 W/m·K |
| Stal hartowana | 26 W/m·K |
| Stal nierdzewna | 14 W/m·K |
Jak szybko filament ścierny zużywa dyszę
Włókna w filamentach z włóknem węglowym i szklanym są twardsze od mosiądzu, podobnie jak pigment, dzięki któremu filament świeci w ciemności. Przechodząc przez dyszę, ścierają ją. E3D przepuścił 250 g XT-CF20 od colorFabb, filamentu z włóknem węglowym, przez nową mosiężną dyszę 0,4 mm, a dysza wyszła z tego z końcówką zaokrągloną w kopułkę i otworem szerszym i już nie okrągłym. Dysza ze stali hartowanej nie miała śladów zużycia po 2,5 kg filamentu z włóknem węglowym i szklanym.
CNC Kitchen odkrył, że otwór nie poddaje się pierwszy. Po 360 g tego samego XT-CF20 przepuszczonych przez tanią mosiężną dyszę otwór prawie się nie powiększył, za to końcówka się skróciła. Krótsza dysza wisi wyżej nad stołem, więc pierwszym objawem zużycia jest pierwsza warstwa drukowana za wysoko, a potem nitkowanie i dziury w wydruku. Zdjęcia z własnego testu Olssona pokazują to samo, mierzone na końcówce:
| Dysza | Wydrukowany filament z włóknem węglowym | Ubytek końcówki |
|---|---|---|
| Mosiądz | 0,3 kg | 0,5 mm |
| Stal nierdzewna | 1 kg | 0,5 mm |
| Stal hartowana | 4 kg | 0,18 mm |
| Rubinowa końcówka | Ponad 8 kg | Nic nie widać |
Olsson sprzedaje dyszę z rubinem, więc ostatni wiersz traktuj jako wynik samego producenta. Dla węglika wolframu ani diamentu nikt jeszcze nie opublikował podobnego testu.
Filamenty świecące w ciemności różnią się bardziej, niż można by przypuszczać. CNC Kitchen wydrukował po 100 g czterech marek przez mosiężne dysze, gęstym wypełnieniem, przy którym końcówka ociera się o wydruk przy każdym przejściu. Filament glowFill od colorFabb zdarł z końcówki prawie pół milimetra, filament Tronxy 0,18 mm, a brokatowy zielony od Amolen 0,1 mm, podczas gdy po dasFilament prawie nie było czego mierzyć.
Kiedy pierwsza warstwa zaczyna wychodzić cienka albo za wysoka, a linie robią się nierówne, wyjmij dyszę i obejrzyj ją. Zużyta ma końcówkę zaokrągloną w kopułkę, a często też powiększony albo owalny otwór, jak przecięta dysza z testu E3D. Taniej jest wtedy wymienić mosiężną dyszę, niż szukać problemu w slicerze.
Dysze wkręcane i szybkowymienne
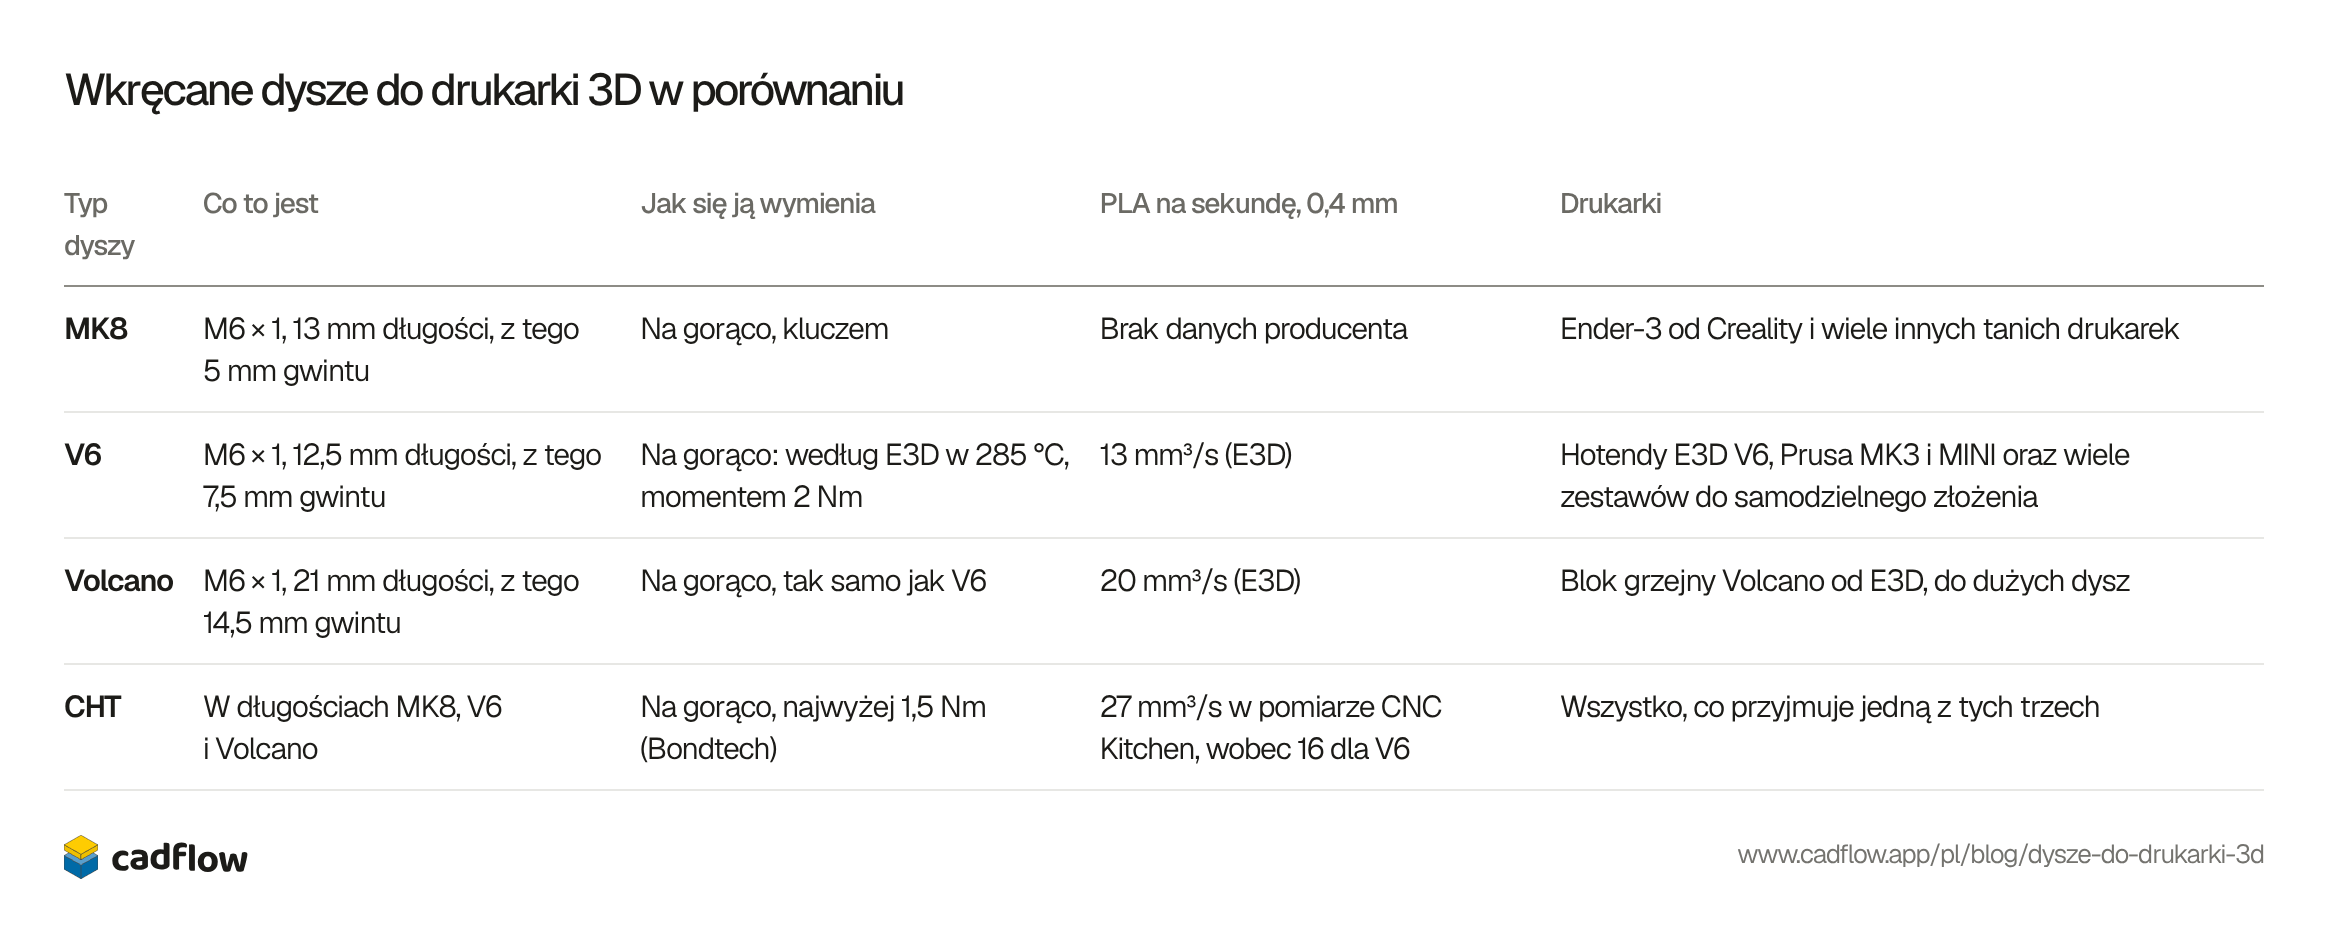
Starsze i tańsze drukarki mają dyszę wkręcaną w blok grzejny. Większość z nich ma gwint M6 × 1, ale nie wszystkie mają tę samą długość, więc dysza pasuje tylko do hotendu, do którego ją zrobiono: dysza MK8 ma 13 mm długości i 5 mm gwintu, a dysza V6 12,5 mm i 7,5 mm. Dysze wkręcane dokręca się na gorąco. E3D rozgrzewa hotend do 285 °C i dokręca momentem 2 Nm, a Bondtech podaje dla swojej CHT najwyżej 1,5 Nm.
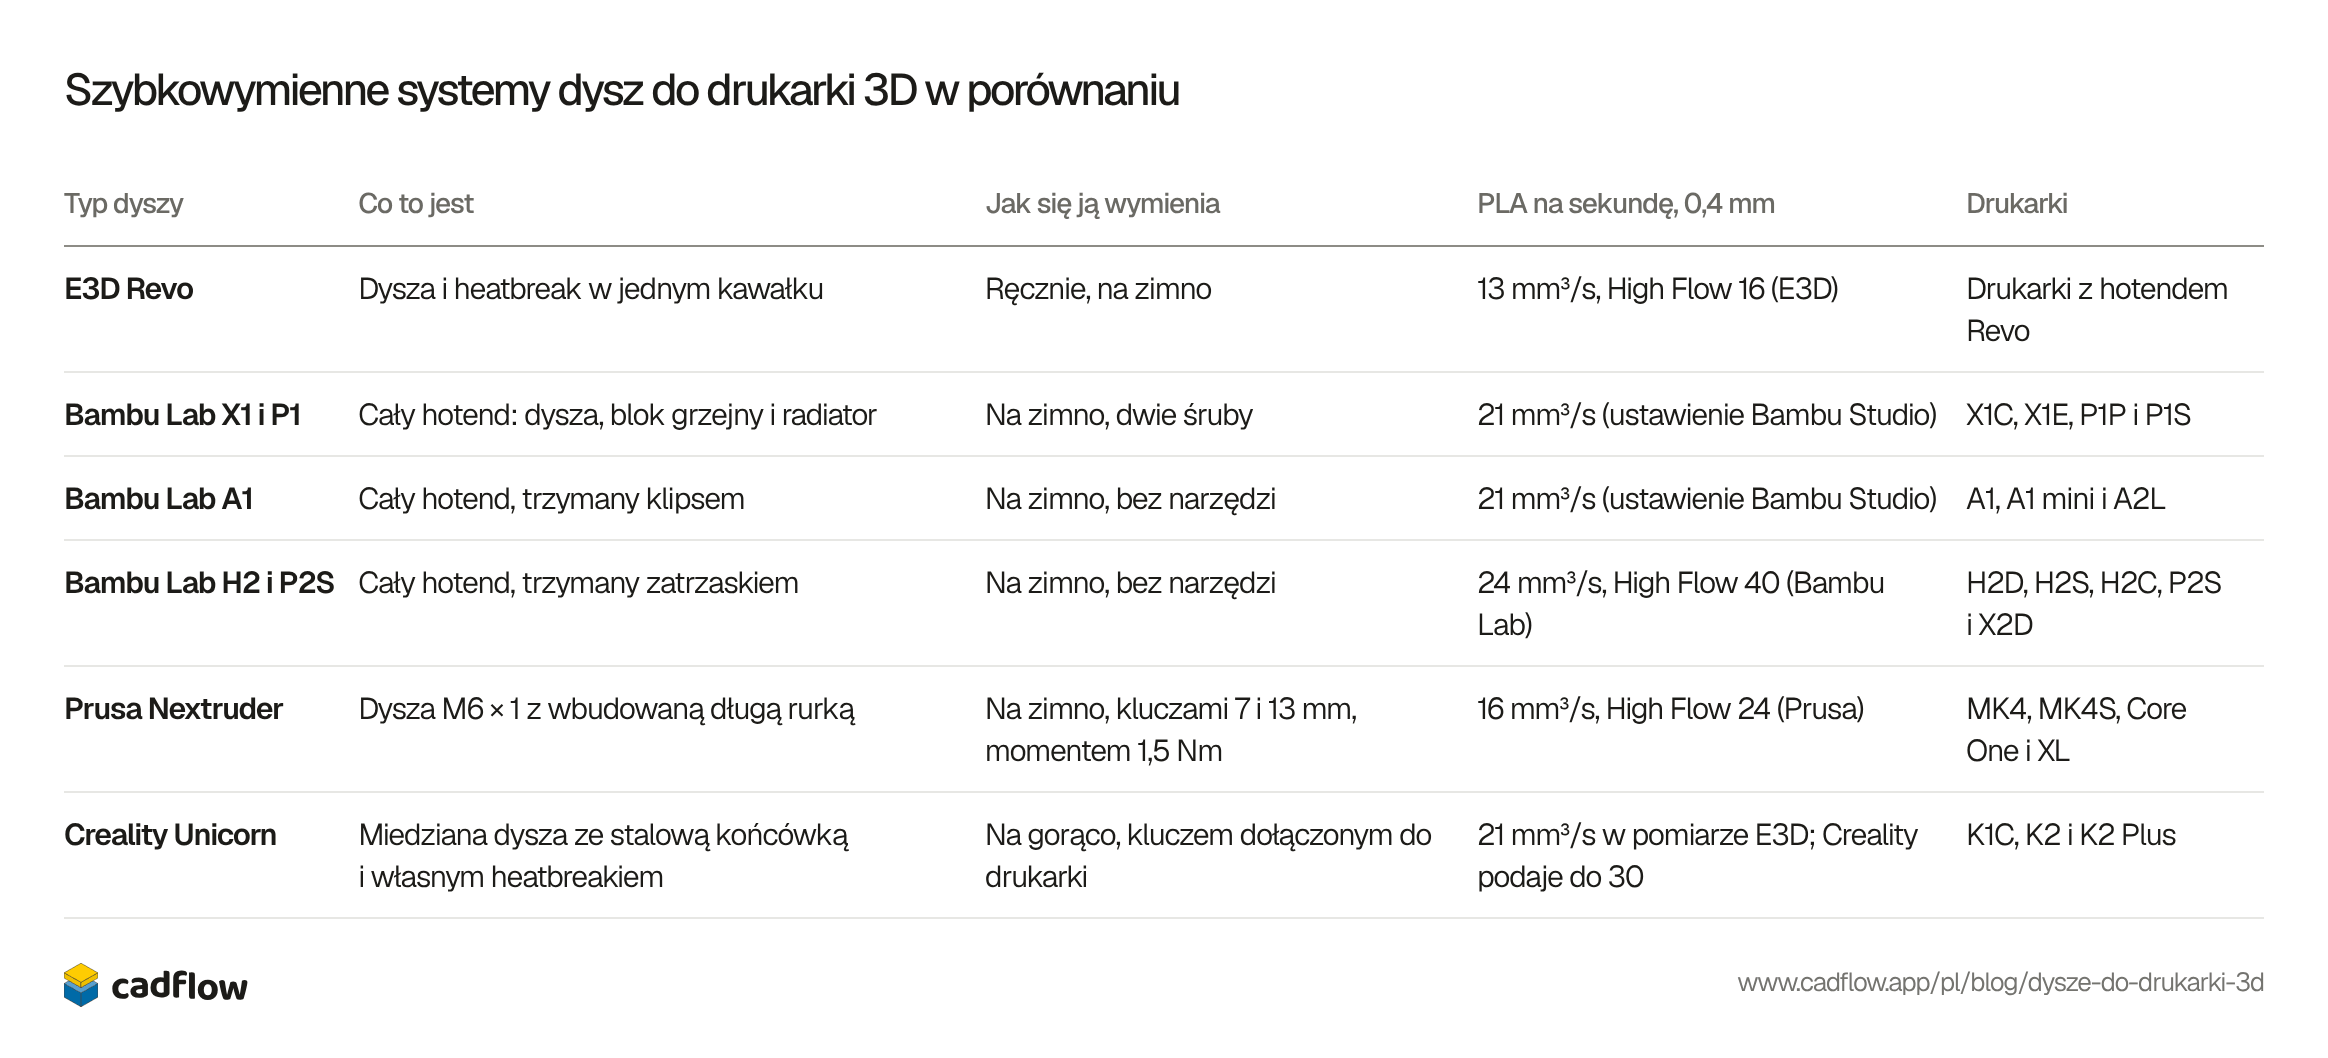
W nowszych drukarkach zwykle wymienia się dyszę razem z heatbreakiem albo cały hotend, na zimno i bez narzędzi. Kolumna z przepływem łączy dane producentów, ustawienia slicerów i pomiary, więc każda komórka podaje, czyja to liczba.
| Typ dyszy | Co to jest | Jak się ją wymienia | PLA na sekundę, 0,4 mm | Drukarki |
|---|---|---|---|---|
| MK8 | M6 × 1, 13 mm długości, z tego 5 mm gwintu | Na gorąco, kluczem | Brak danych producenta | Ender-3 od Creality i wiele innych tanich drukarek |
| V6 | M6 × 1, 12,5 mm długości, z tego 7,5 mm gwintu | Na gorąco: według E3D w 285 °C, momentem 2 Nm | 13 mm³/s (E3D) | Hotendy E3D V6, Prusa MK3 i MINI oraz wiele zestawów do samodzielnego złożenia |
| Volcano | M6 × 1, 21 mm długości, z tego 14,5 mm gwintu | Na gorąco, tak samo jak V6 | 20 mm³/s (E3D) | Blok grzejny Volcano od E3D, do dużych dysz |
| CHT | W długościach MK8, V6 i Volcano | Na gorąco, najwyżej 1,5 Nm (Bondtech) | 27 mm³/s w pomiarze CNC Kitchen, wobec 16 dla V6 | Wszystko, co przyjmuje jedną z tych trzech |
| Typ dyszy | Co to jest | Jak się ją wymienia | PLA na sekundę, 0,4 mm | Drukarki |
|---|---|---|---|---|
| E3D Revo | Dysza i heatbreak w jednym kawałku | Ręcznie, na zimno | 13 mm³/s, High Flow 16 (E3D) | Drukarki z hotendem Revo |
| Bambu Lab X1 i P1 | Cały hotend: dysza, blok grzejny i radiator | Na zimno, dwie śruby | 21 mm³/s (ustawienie Bambu Studio) | X1C, X1E, P1P i P1S |
| Bambu Lab A1 | Cały hotend, trzymany klipsem | Na zimno, bez narzędzi | 21 mm³/s (ustawienie Bambu Studio) | A1, A1 mini i A2L |
| Bambu Lab H2 i P2S | Cały hotend, trzymany zatrzaskiem | Na zimno, bez narzędzi | 24 mm³/s, High Flow 40 (Bambu Lab) | H2D, H2S, H2C, P2S i X2D |
| Prusa Nextruder | Dysza M6 × 1 z wbudowaną długą rurką | Na zimno, kluczami 7 i 13 mm, momentem 1,5 Nm | 16 mm³/s, High Flow 24 (Prusa) | MK4, MK4S, Core One i XL |
| Creality Unicorn | Miedziana dysza ze stalową końcówką i własnym heatbreakiem | Na gorąco, kluczem dołączonym do drukarki | 21 mm³/s w pomiarze E3D; Creality podaje do 30 | K1C, K2 i K2 Plus |
Które dysze trzymalibyśmy w szufladzie
Miej zapasową dyszę 0,4 mm, taką, z jaką przyszła twoja drukarka. Naszym zdaniem warto dokupić dyszę 0,6 mm ze stali hartowanej: Prusa nazywa 0,6 pierwszą dodatkową dyszą do kupienia, a Bambu Lab poleca dyszę 0,6 mm ze stali hartowanej do filamentów z włóknem węglowym i szklanym, więc jedna dysza obsłuży i duże części, i filament z włóknem. Dysza 0,2 albo 0,25 mm opłaca się tylko wtedy, gdy drukujesz figurki albo drobne napisy, a do takich wydruków przyda ci się sporo cierpliwości.
O CadFlow
Tworzymy CadFlow, program 3D do rzeczy, które budujesz. Odtwarza budowę jako film krok po kroku, który każdy zrozumie, i nie jest jeszcze publicznie dostępny. Jeśli chcesz go wypróbować, zapisz się na listę oczekujących.
Najczęstsze pytania
Jaki rozmiar dyszy ma moja drukarka?
Prawie na pewno 0,4 mm. Taką dyszę Prusa, Bambu Lab i większość innych producentów montują fabrycznie i od niej zaczynają się profile w slicerach.
Czy mogę drukować PLA dyszą ze stali hartowanej?
Tak. Drukuj o mniej więcej 5 do 10 °C cieplej niż z mosiężną, bo stal hartowana gorzej przewodzi ciepło. Hotendy Bambu Lab od 0,4 do 0,8 mm do drukarek X1, P1 i H2 są ze stali hartowanej i na co dzień drukują PLA.
Czy mogę drukować filament z włóknem węglowym dyszą 0,2 mm?
Nie. Bambu Lab pisze, że włókna są często dłuższe niż 0,2 mm i szybko ją zatykają, a jego dysza 0,2 mm jest ze stali nierdzewnej, która też się zużywa. Użyj dyszy ze stali hartowanej 0,4 mm albo, lepiej, 0,6 mm.
Jak często wymieniać dyszę?
To zależy od filamentu, nie od czasu. Z filamentem z włóknem węglowym mosiężne dysze były zużyte po 250 do 360 g w testach E3D i CNC Kitchen. Wymień ją, kiedy pierwsza warstwa zaczyna wychodzić za wysoko albo za cienko lub końcówka wygląda na zaokrągloną.
Czy mosiężna dysza jest bezpieczna dla żywności?
E3D podaje, że mosiądz zawiera trochę ołowiu, i robi dysze ze stali nierdzewnej do zastosowań spożywczych i medycznych. Wydrukowana część liczy się tak samo jak dysza: w naszym artykule o filamentach jest to, co Polymaker i Prusament mówią o wydrukach do kontaktu z żywnością.
Czym różnią się dysze MK8 i V6?
Obie wkręca się na gwint M6 × 1, ale dysza MK8 ma 13 mm długości i 5 mm gwintu, a dysza V6 12,5 mm i 7,5 mm, więc każda pasuje tylko do swojego hotendu. Dysze MK10 mają gwint M7 i nie pasują do żadnego z nich.
Skąd są te liczby?
Sprawdziliśmy je 8 listopada 2026. Rozmiary: poradnik Bambu Lab o dyszach i FAQ o dyszy 0,2 mm, rodzaje dysz Prusa Research i wpis na jej blogu o rozmiarach dysz. Przepływ: tabele E3D dla V6 i Volcano, test CHT od CNC Kitchen i wątek na forum Bambu Lab o 0,8 kontra 0,6 mm. Wytrzymałość: test dużych dysz od CNC Kitchen. Zużycie: test E3D, testy CNC Kitchen z filamentem z włóknem węglowym i świecącym w ciemności oraz test Olssona. Materiały i ceny: każda karta podaje swoje źródło. Ceny dotyczą jednej dyszy 0,4 mm w amerykańskim sklepie producenta albo dużego sprzedawcy, bez podatku i w regularnej cenie, bo kilka sklepów miało już wyprzedaże z okazji Black Friday.
Darmowe narzędzia do tego
Historia tego wpisu
- Opublikowano
Przeczytaj też

Rodzaje drukarek 3D: FDM, żywica, SLS, MJF, PolyJet i metal

Ranking drukarek 3D 2027: 8 najpopularniejszych w jednym teście

4 najlepsze slicery 2027: programy do druku 3D w porównaniu


Tego bloga pisze zespół CadFlow. W CadFlow budujesz swój projekt w 3D i pokazujesz, jak go złożyć.
Zobacz, jak działa CadFlow