

3Dプリンターのノズル径と素材を比較:用途別の選び方

ほとんどのプリンターには0.4mmのノズルが付いていて、たいていの印刷にはそれが正解です。ノズル径を変えると、精細さと速さを引き換えにすることになります。素材を変えると、そもそも印刷できるフィラメントが変わります。カーボン繊維入りや蓄光のフィラメントは、真鍮ノズルをスプール1巻のうちに削ってしまうからです。
ノズル径を選ぶ
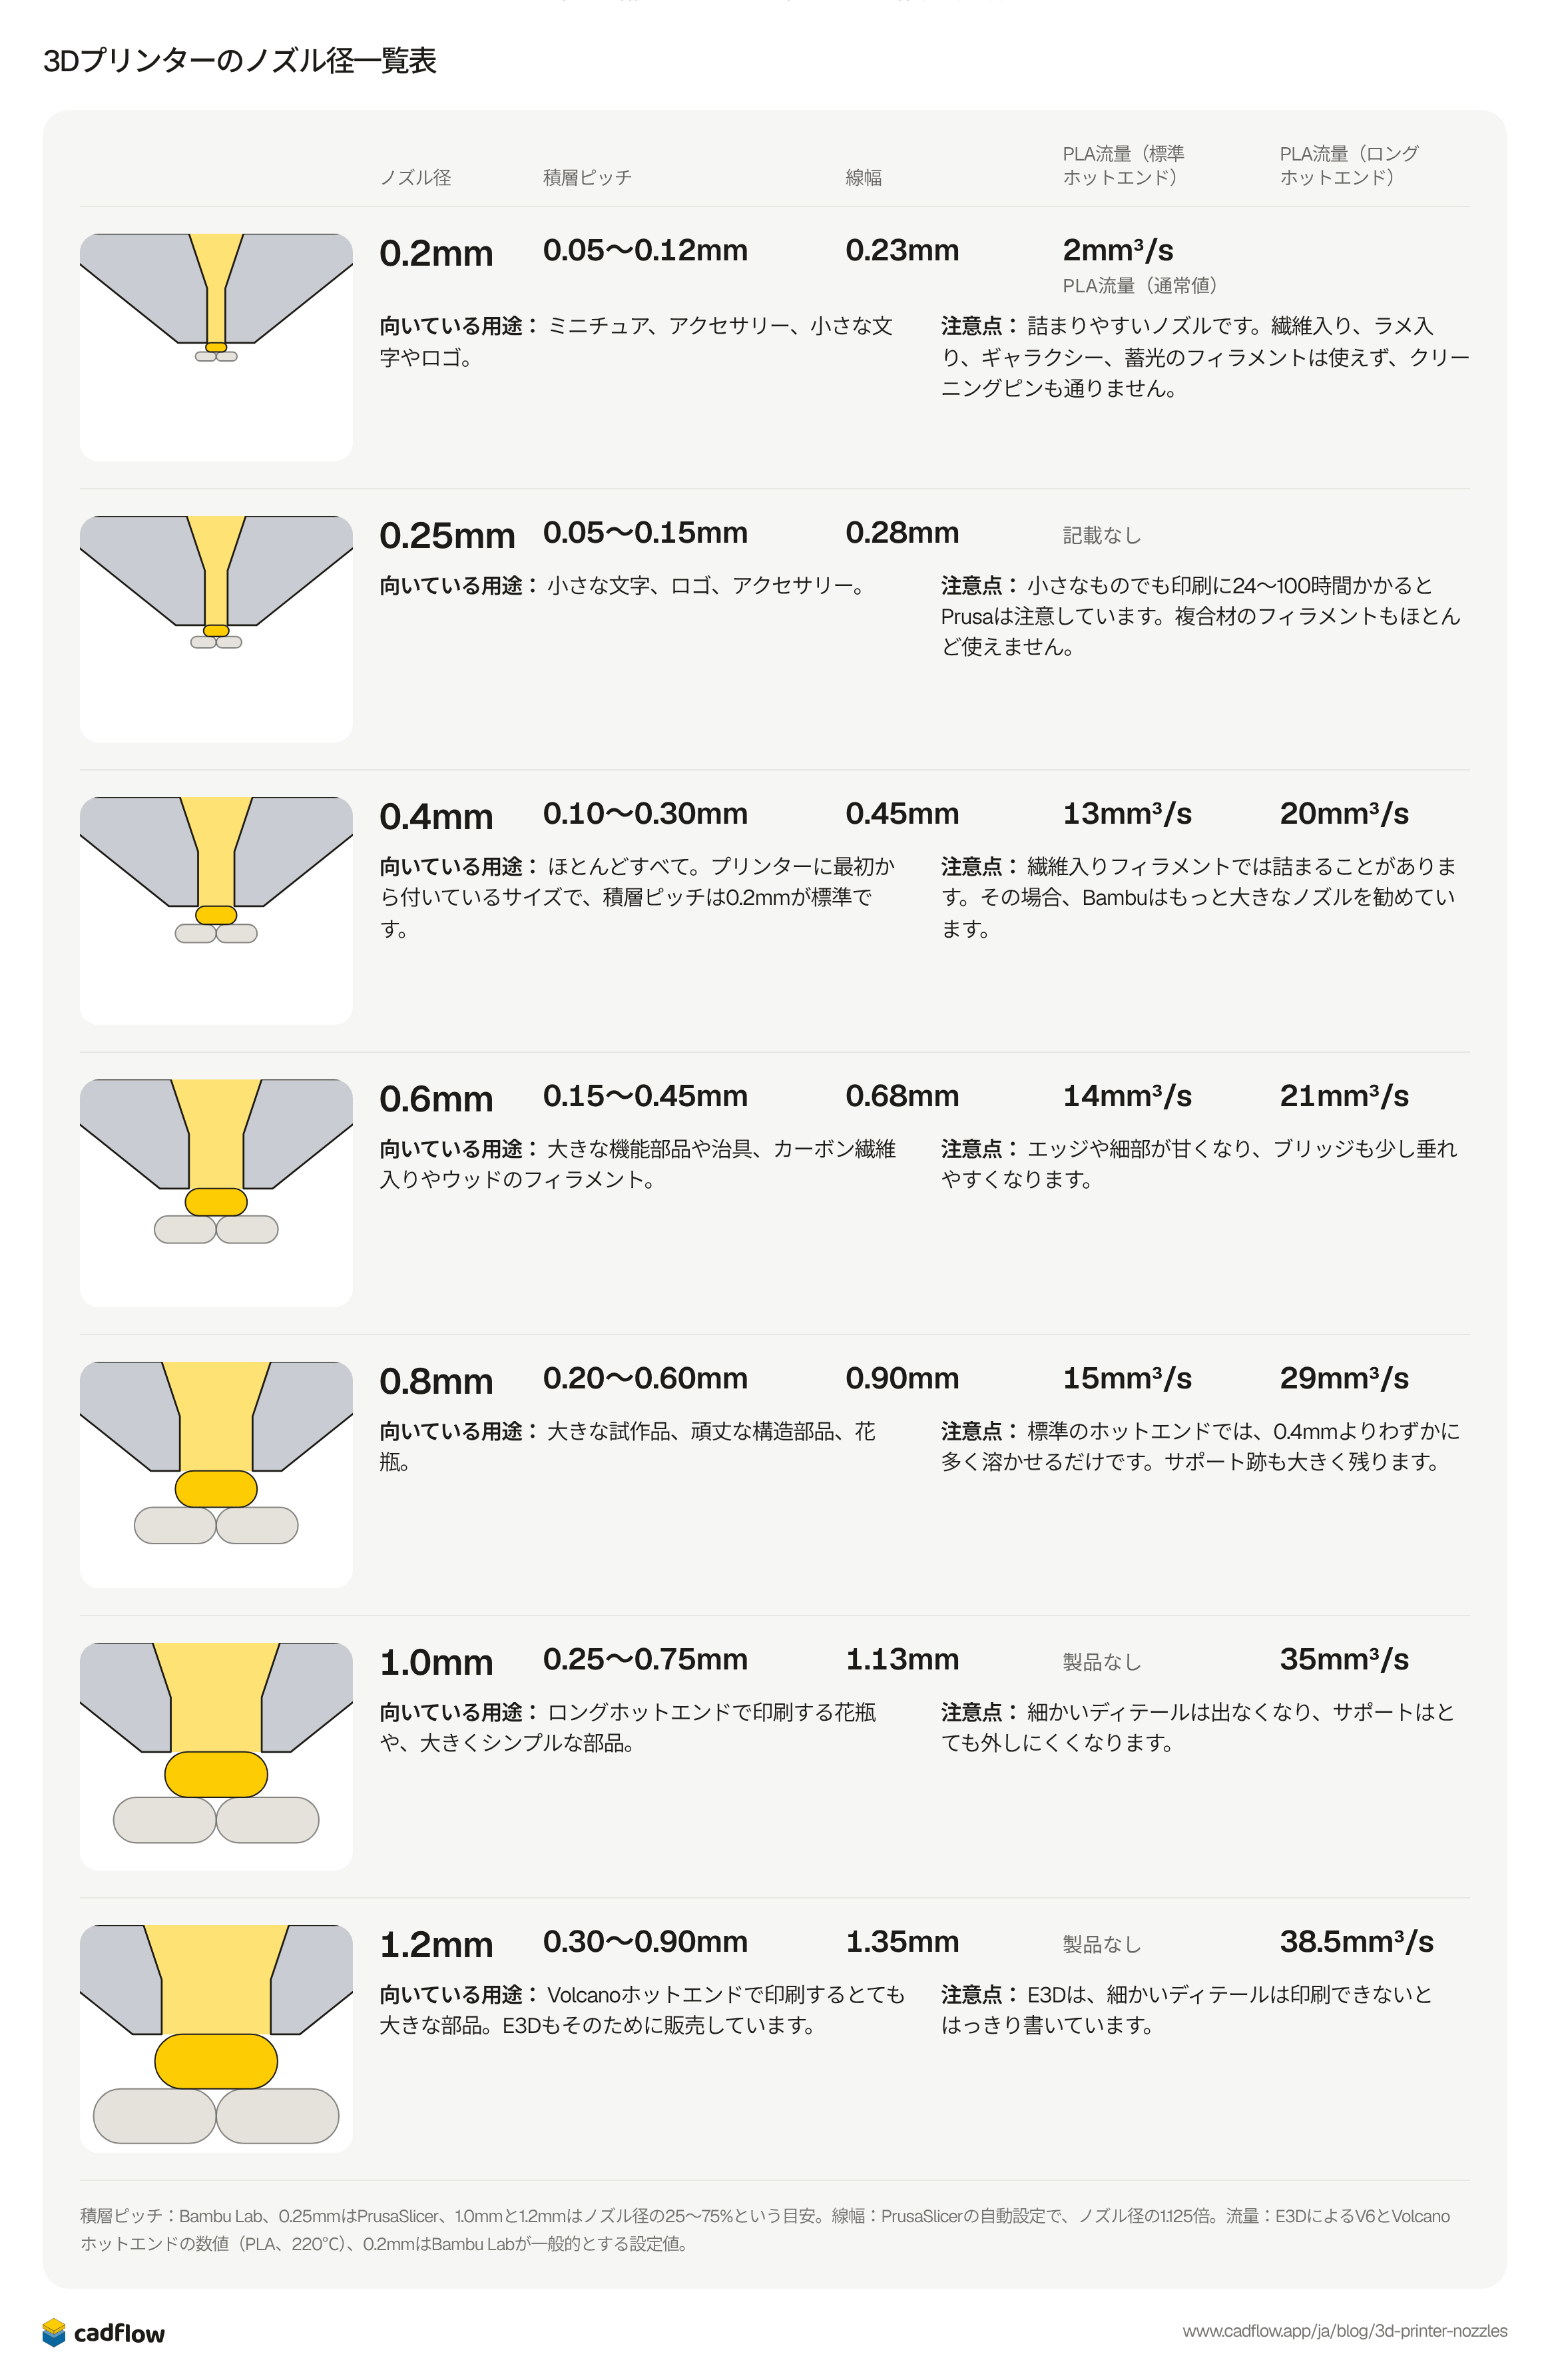
ノズル径ごとに使える積層ピッチの範囲があり、どのノズルも穴より少し広い線を引きます。下の図はどれも同じ縮尺で描いています。先端の下の黄色が、前の層の上に印刷している線です。
0.2mm
- 積層ピッチ
- 0.05〜0.12mm
- 線幅
- 0.23mm
- PLA流量(通常値)
- 2mm³/sPLA流量(通常値)
向いている用途: ミニチュア、アクセサリー、小さな文字やロゴ。
注意点: 詰まりやすいノズルです。繊維入り、ラメ入り、ギャラクシー、蓄光のフィラメントは使えず、クリーニングピンも通りません。
0.25mm
- 積層ピッチ
- 0.05〜0.15mm
- 線幅
- 0.28mm
- PLA流量
- 記載なし
向いている用途: 小さな文字、ロゴ、アクセサリー。
注意点: 小さなものでも印刷に24〜100時間かかるとPrusaは注意しています。複合材のフィラメントもほとんど使えません。
0.4mm
- 積層ピッチ
- 0.10〜0.30mm
- 線幅
- 0.45mm
- PLA流量(標準ホットエンド)
- 13mm³/s
- PLA流量(ロングホットエンド)
- 20mm³/s
向いている用途: ほとんどすべて。プリンターに最初から付いているサイズで、積層ピッチは0.2mmが標準です。
注意点: 繊維入りフィラメントでは詰まることがあります。その場合、Bambuはもっと大きなノズルを勧めています。
0.6mm
- 積層ピッチ
- 0.15〜0.45mm
- 線幅
- 0.68mm
- PLA流量(標準ホットエンド)
- 14mm³/s
- PLA流量(ロングホットエンド)
- 21mm³/s
向いている用途: 大きな機能部品や治具、カーボン繊維入りやウッドのフィラメント。
注意点: エッジや細部が甘くなり、ブリッジも少し垂れやすくなります。
0.8mm
- 積層ピッチ
- 0.20〜0.60mm
- 線幅
- 0.90mm
- PLA流量(標準ホットエンド)
- 15mm³/s
- PLA流量(ロングホットエンド)
- 29mm³/s
向いている用途: 大きな試作品、頑丈な構造部品、花瓶。
注意点: 標準のホットエンドでは、0.4mmよりわずかに多く溶かせるだけです。サポート跡も大きく残ります。
1.0mm
- 積層ピッチ
- 0.25〜0.75mm
- 線幅
- 1.13mm
- PLA流量(標準ホットエンド)
- 製品なし
- PLA流量(ロングホットエンド)
- 35mm³/s
向いている用途: ロングホットエンドで印刷する花瓶や、大きくシンプルな部品。
注意点: 細かいディテールは出なくなり、サポートはとても外しにくくなります。
1.2mm
- 積層ピッチ
- 0.30〜0.90mm
- 線幅
- 1.35mm
- PLA流量(標準ホットエンド)
- 製品なし
- PLA流量(ロングホットエンド)
- 38.5mm³/s
向いている用途: Volcanoホットエンドで印刷するとても大きな部品。E3Dもそのために販売しています。
注意点: E3Dは、細かいディテールは印刷できないとはっきり書いています。
積層ピッチ:Bambu Lab、0.25mmはPrusaSlicer、1.0mmと1.2mmはノズル径の25〜75%という目安。線幅:PrusaSlicerの自動設定で、ノズル径の1.125倍。流量:E3DによるV6とVolcanoホットエンドの数値(PLA、220℃)、0.2mmはBambu Labが一般的とする設定値。
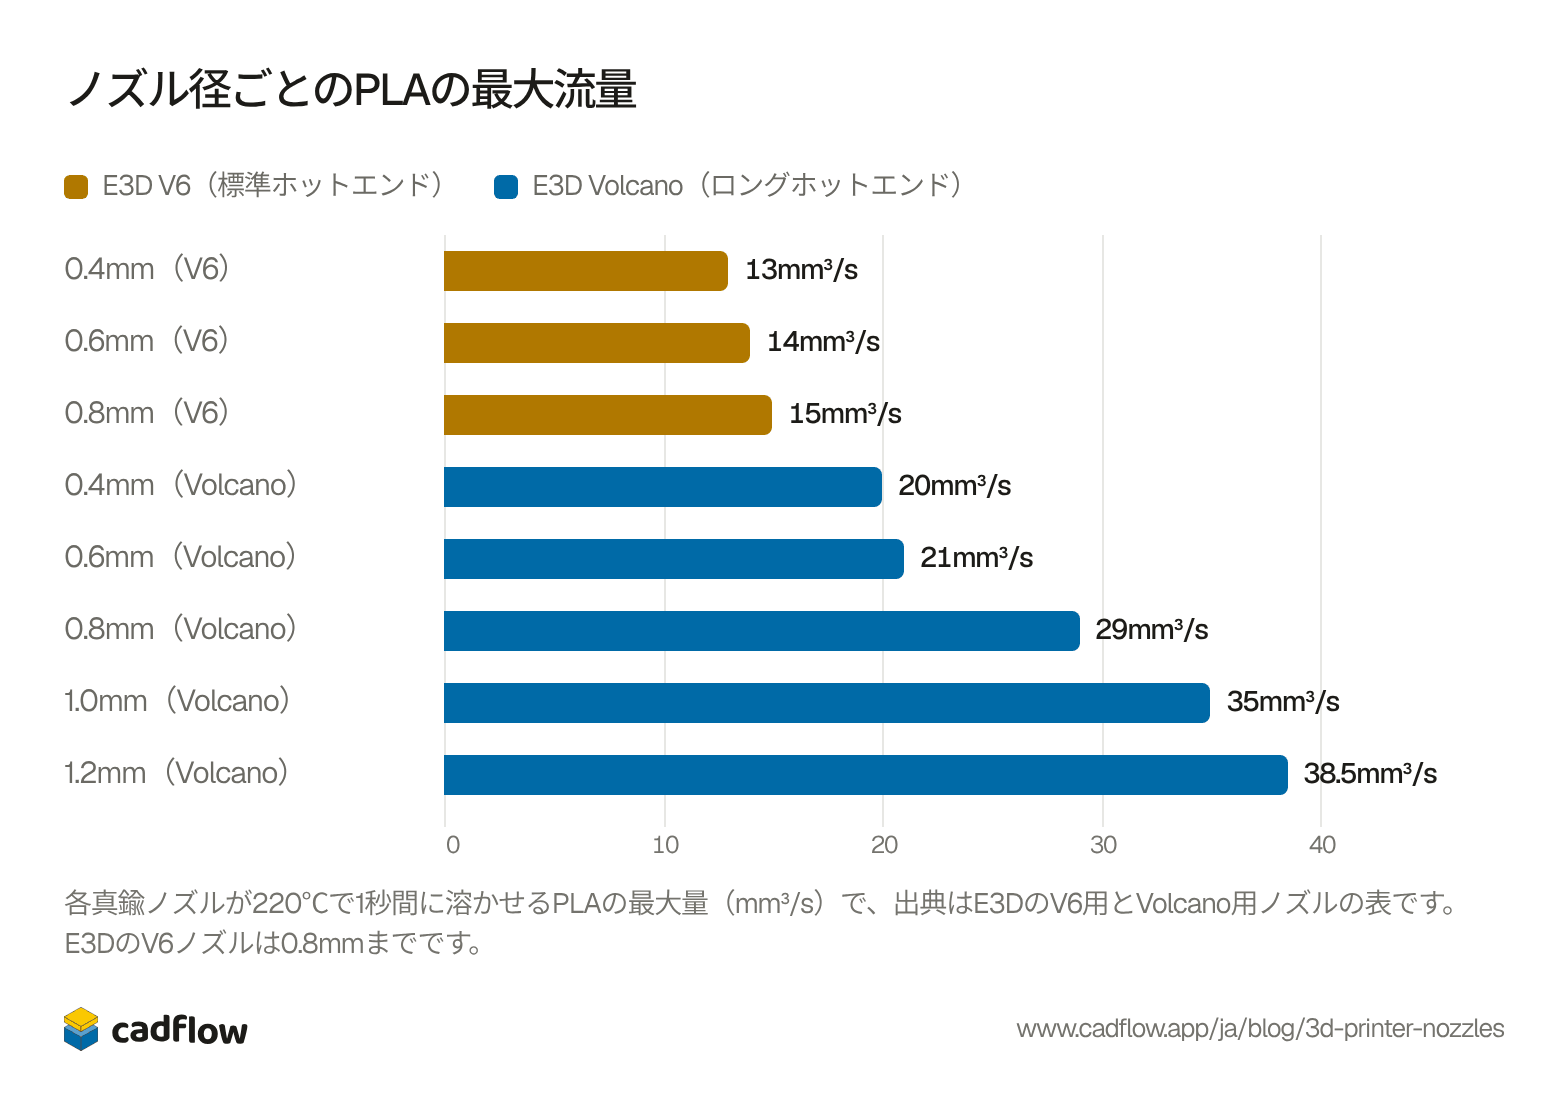
大きなノズルが速いとは限らない
穴が大きければ太い線を印刷できますが、樹脂は通り道で溶けなければならず、溶けるのは穴ではなくホットエンドの中です。これはE3D自身の数値にも表れています。標準のV6ホットエンドでは、0.8mmノズルが1秒間に溶かせるPLAは15mm³で、0.4mmより2mm³多いだけです。ヒーターブロックとノズルが長いVolcanoなら、同じ0.8mmノズルで29mm³を溶かせます。
E3D V6(標準ホットエンド)E3D Volcano(ロングホットエンド)
表で見る
| ノズル | PLA流量 |
|---|---|
| 0.4mm(V6) | 13mm³/s |
| 0.6mm(V6) | 14mm³/s |
| 0.8mm(V6) | 15mm³/s |
| 0.4mm(Volcano) | 20mm³/s |
| 0.6mm(Volcano) | 21mm³/s |
| 0.8mm(Volcano) | 29mm³/s |
| 1.0mm(Volcano) | 35mm³/s |
| 1.2mm(Volcano) | 38.5mm³/s |
CNC Kitchenは同じことを0.6mmノズルで測定し、押し出し量が5%不足するまでにどれだけの樹脂を押し出せるかを調べました。V6は15mm³/s、Volcanoは30mm³/s、BondtechのCHTノズルは40mm³/sでした。CHTはノズルの内部で樹脂を複数の流路に分けるので、熱い金属に触れる樹脂が多くなるからです。
ですから、速さを求めて0.8mmや1.0mmのノズルを買う前に、お使いのホットエンドがどれだけ溶かせるかを確認してください。Bambu Labのフォーラムでは、あるユーザーがPETG-CFの印刷をスライスしたところ、0.8mmノズルでは4時間16分、0.6mmでは3時間47分になりました。Bambuのサポートは、フィラメントの流量が上限を決めるので、大きなノズルが速いとは限らないと答えています。サイズを上げるなら0.6mmのほうが無難です。Prusaによると、0.6mmは見た目をほとんど変えずに0.4mmの最大2倍の速さで印刷でき、Prusaは最初に買い足すノズルとして0.6mmを挙げています。
大きなノズルで部品が強くなるわけではない
Bambu Labのガイドには、大きなノズルほど部品が強くなると書かれています。CNC KitchenはこれをPrusa MK3Sで確かめるため、0.4mmと0.8mmのノズルでフックを印刷し、強度は樹脂の量で決まることを確認しました。壁の厚さをそろえると、5種類すべてが347Nから380Nまでの荷重に耐え、大きなノズルで層どうしがよりよく溶着したわけではありませんでした。
それでも、時間では大きなノズルが有利です。線幅も積層ピッチも2倍なら、0.8mmノズルは同じ時間に4倍の樹脂を置けるので、同じ印刷時間でずっと重く、強い部品ができます。強度が必要なら壁を増やし、その壁を大きなノズルで速く印刷するのが正攻法です。
ノズルの素材
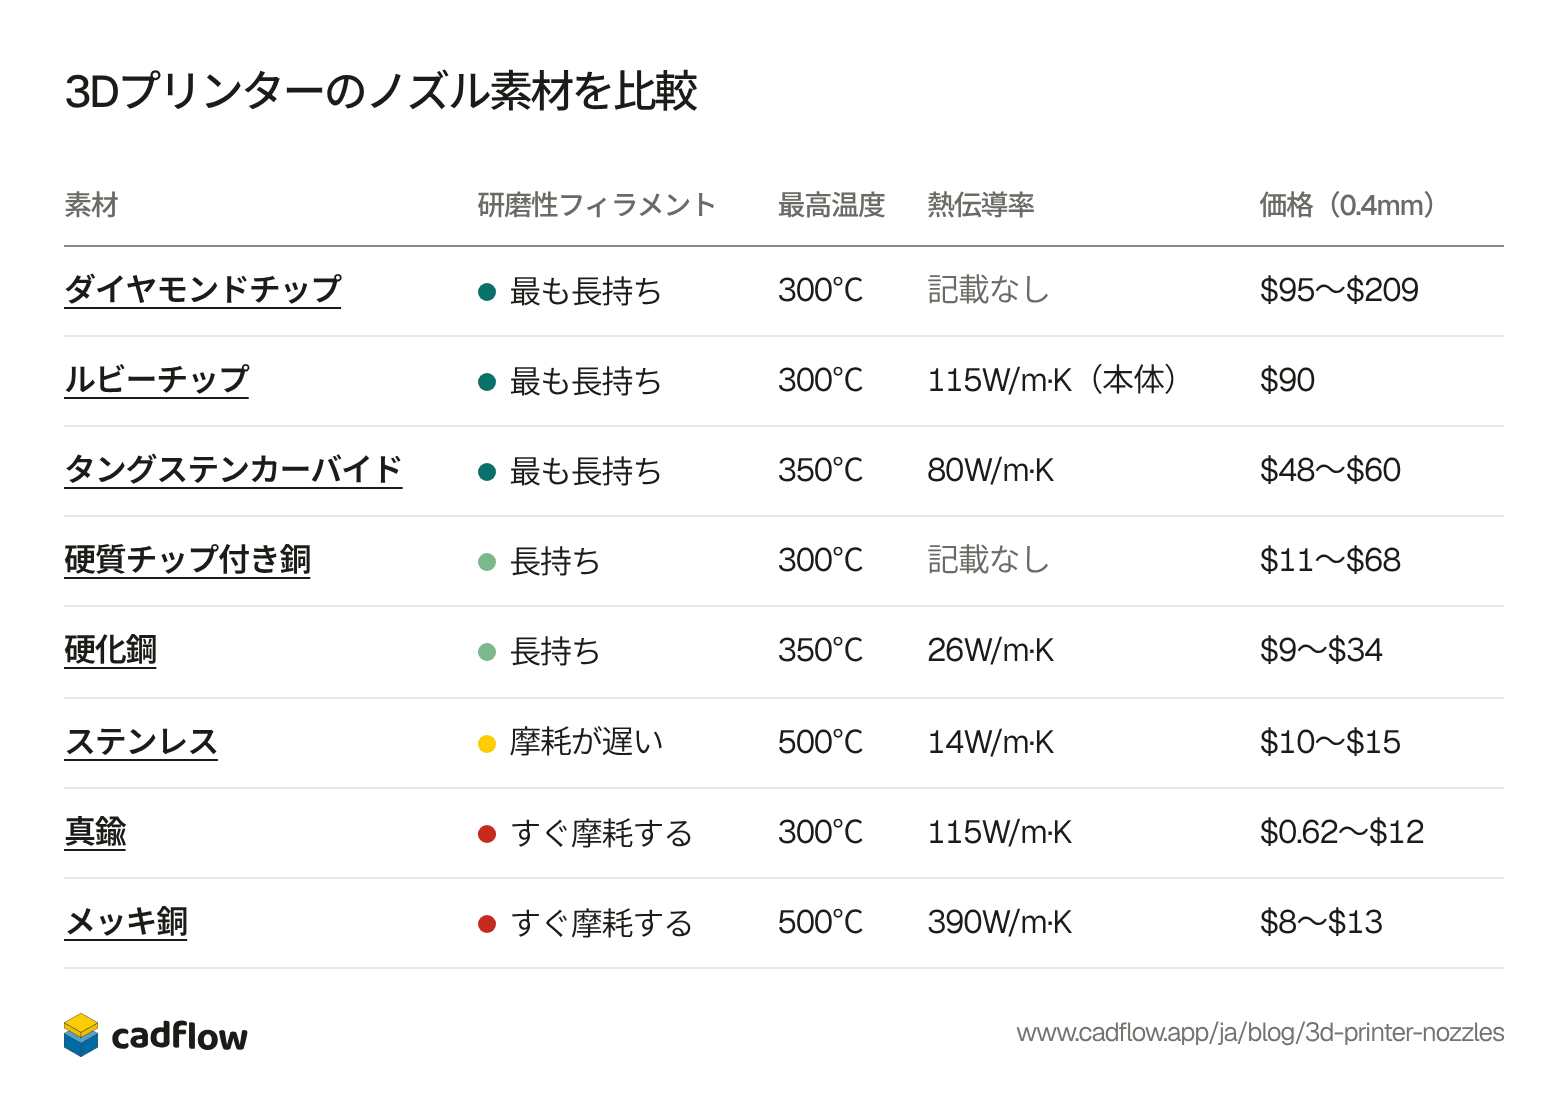
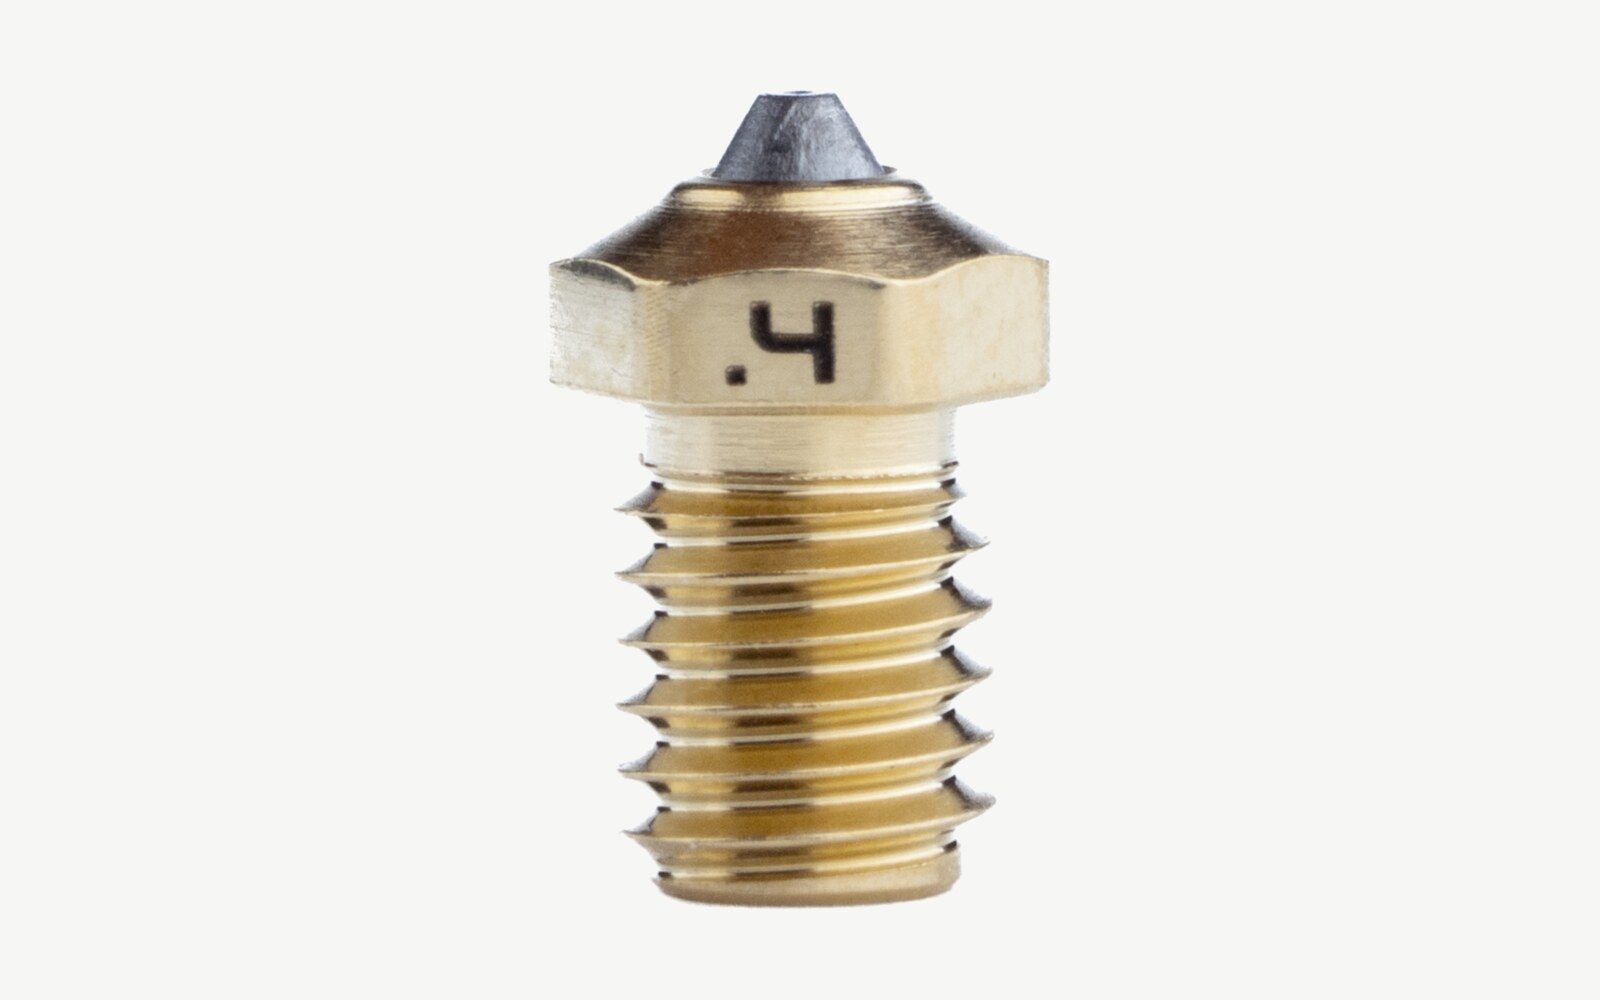
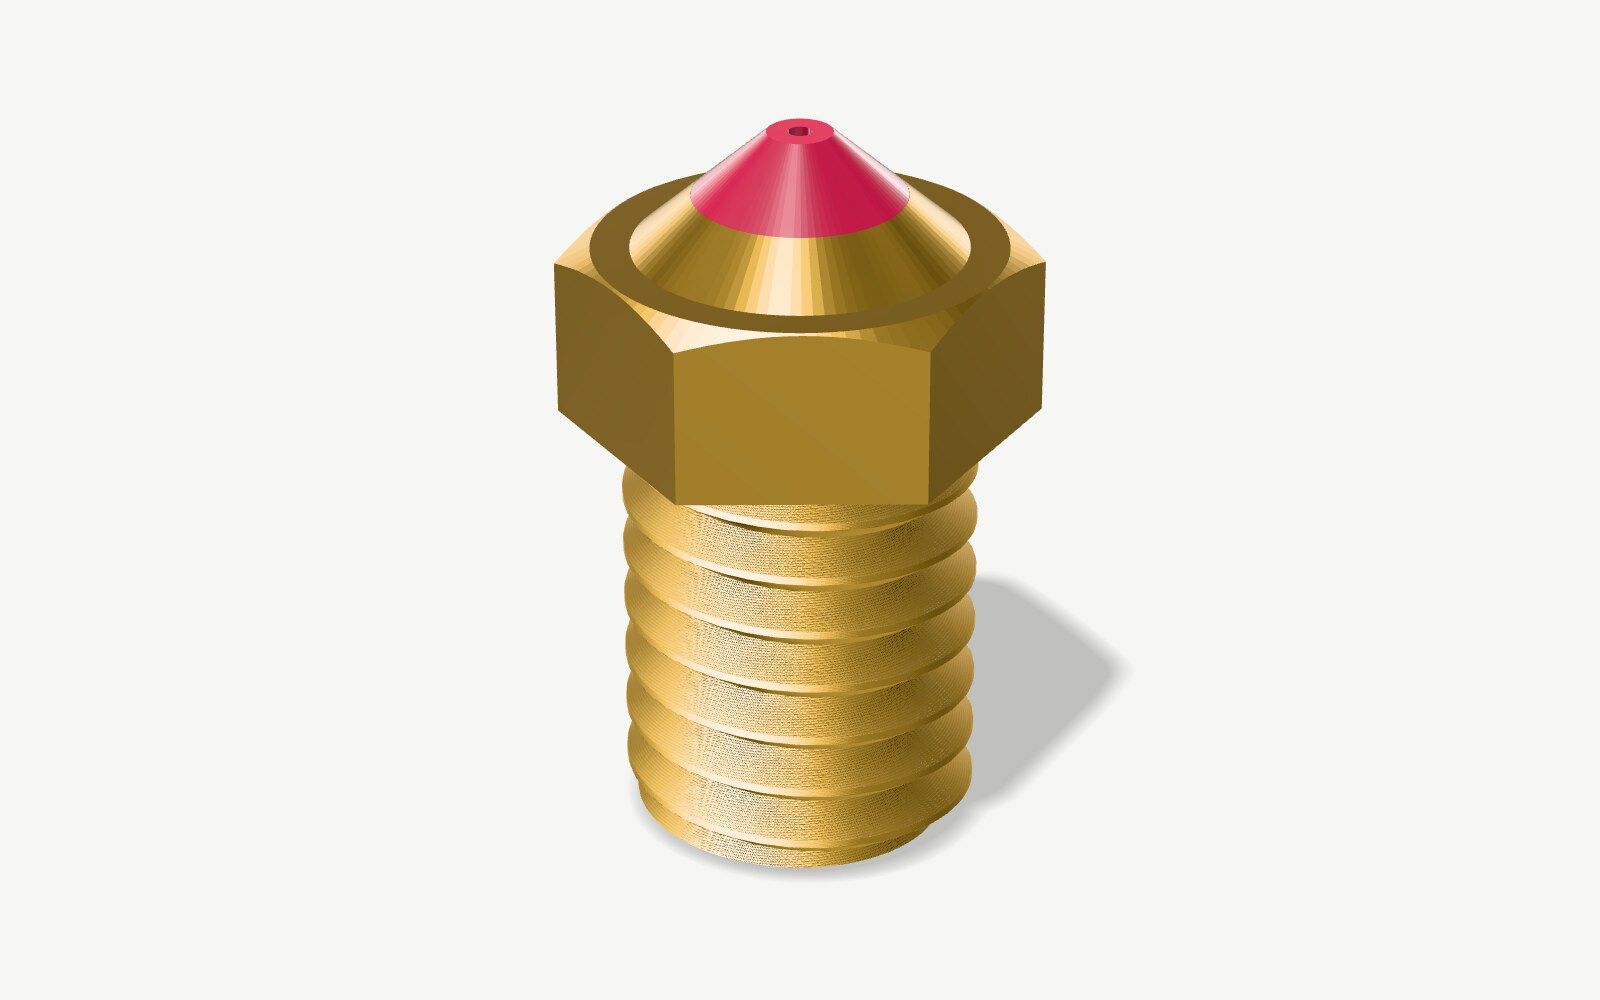
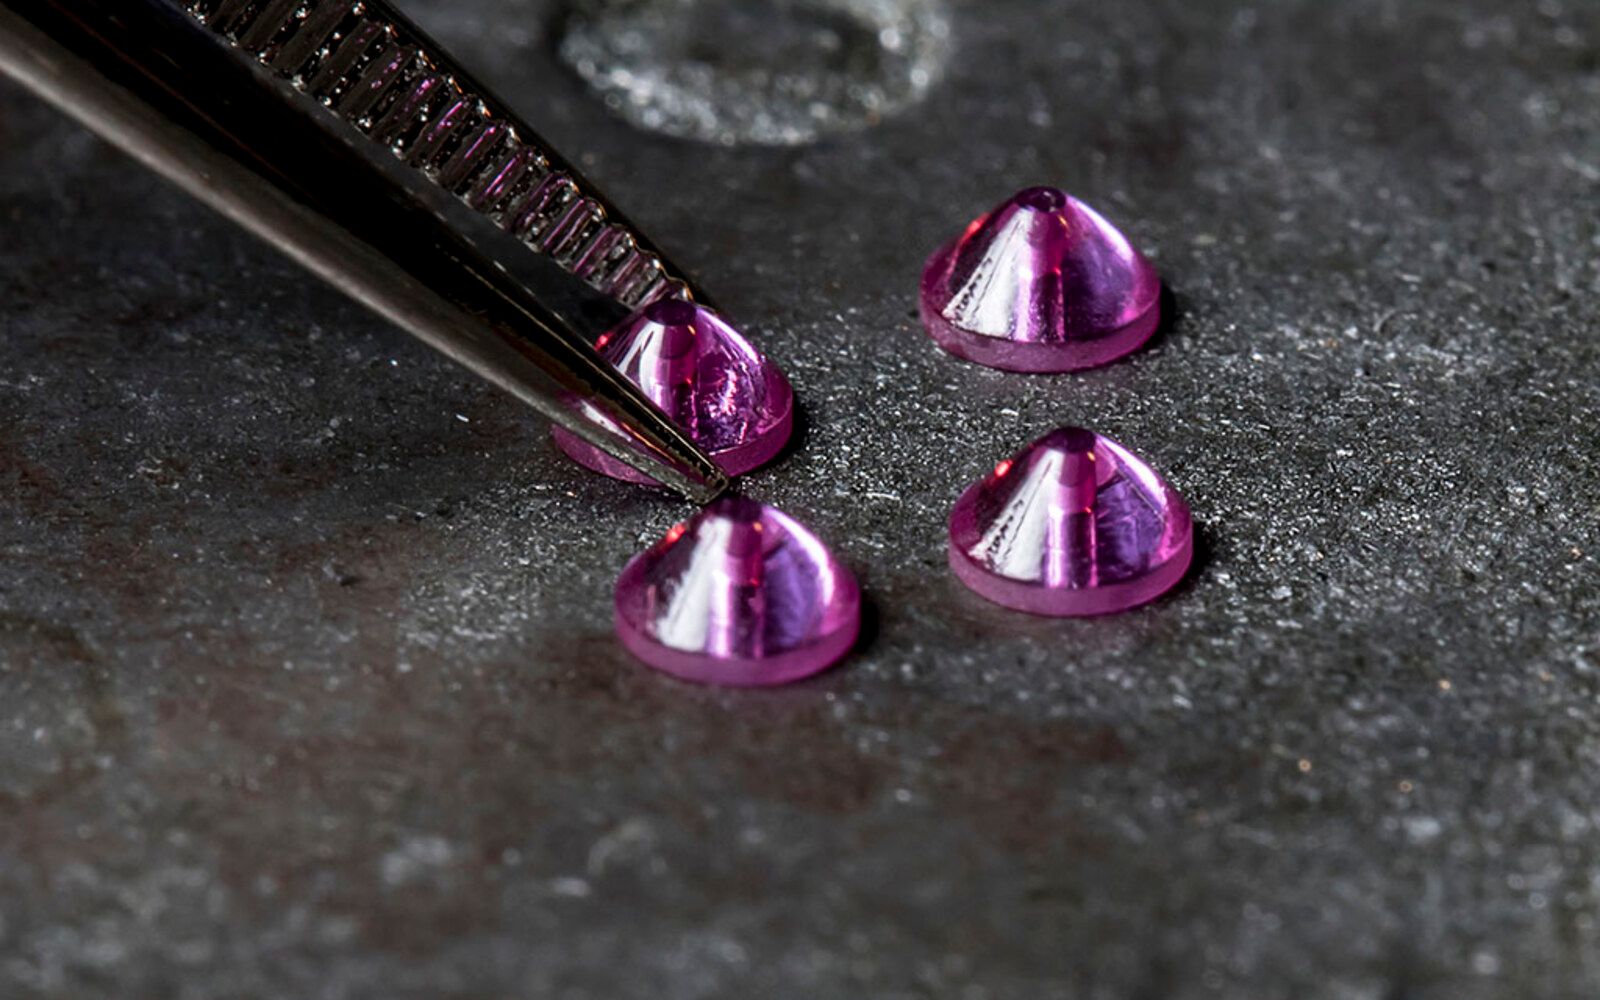
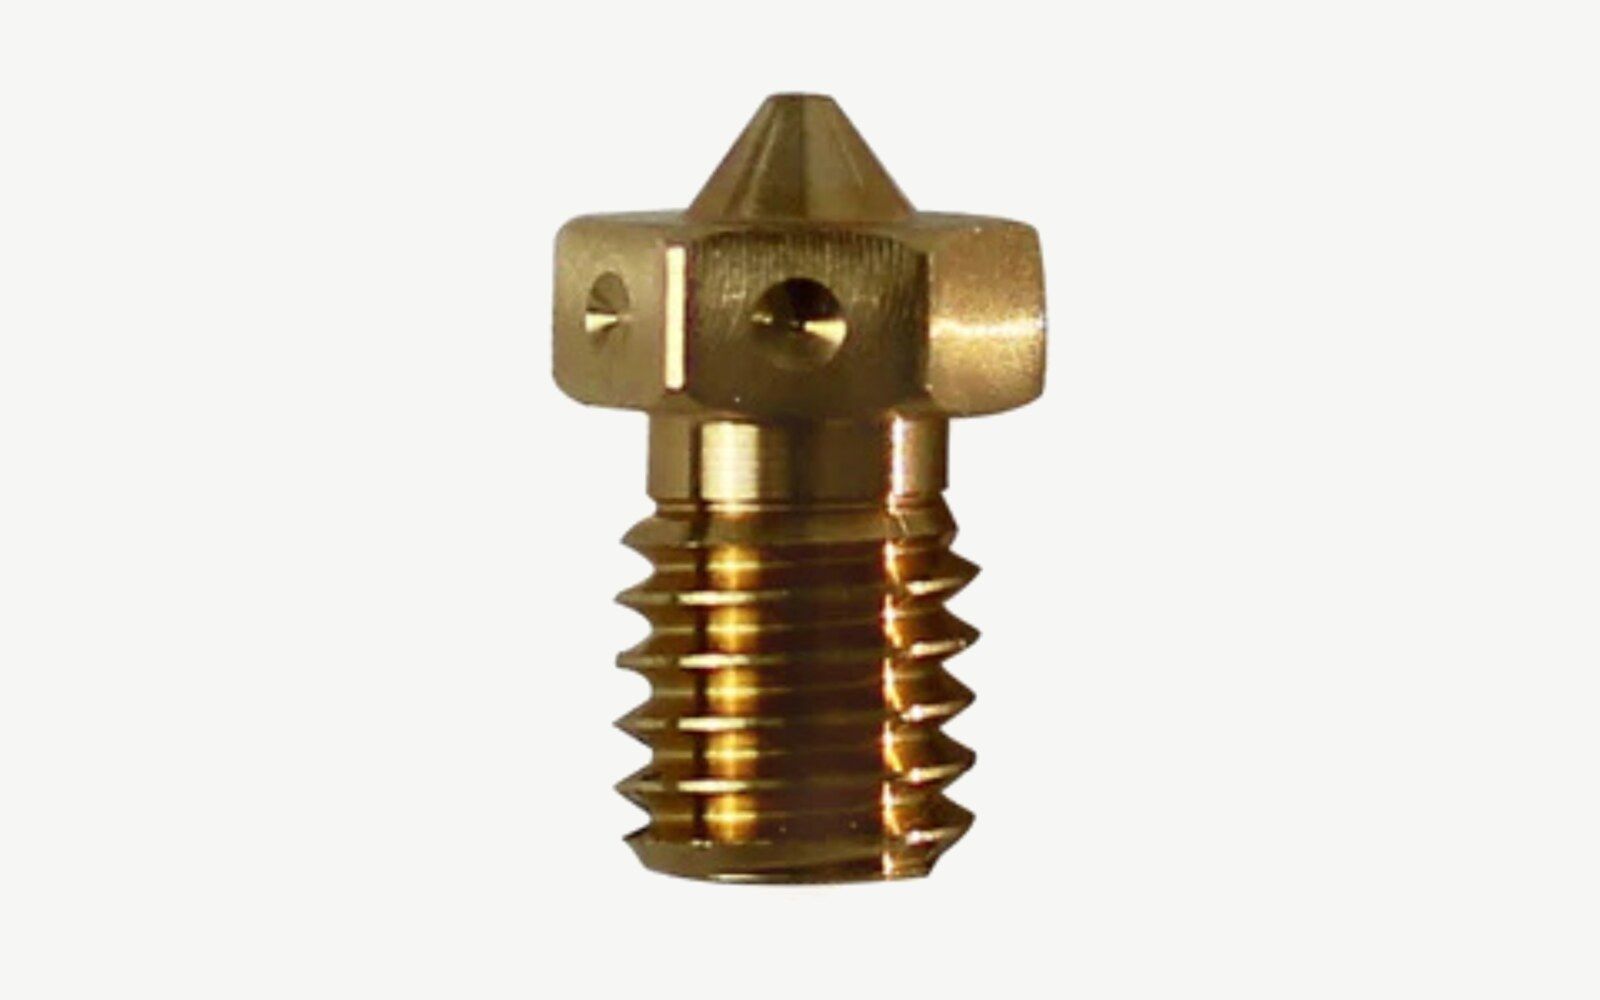
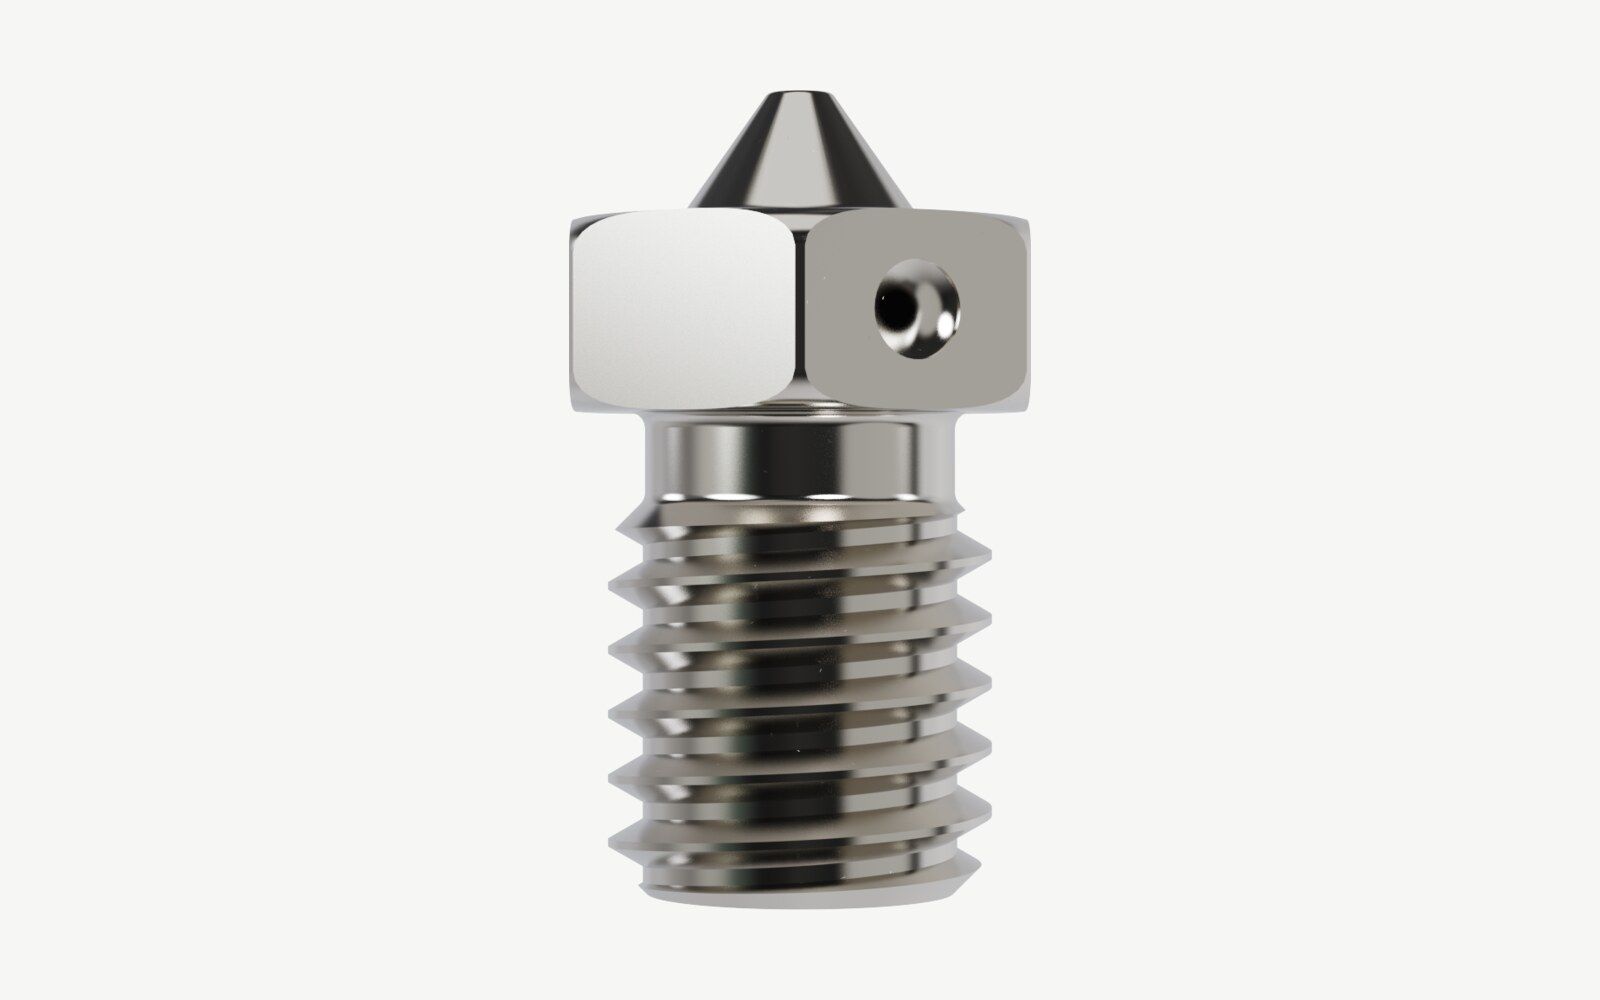
素材によって、使えるフィラメントと上げられる温度が決まります。真鍮が標準なのは熱をよく伝えるからで、真鍮より硬い素材は、熱の伝わりが悪いか、ずっと高価かのどちらかです。そのため、硬くて温まりやすいノズルは、真鍮や銅の本体に硬い先端を付けています。表は、重視する項目で並べ替えられます。
| 素材 | 研磨性フィラメント | 最高温度 | 熱伝導率 | 価格(0.4mm) |
|---|---|---|---|---|
| ダイヤモンドチップ | 最も長持ち | 300℃ | 記載なし | $95〜$209 |
| ルビーチップ | 最も長持ち | 300℃ | 115W/m·K(本体) | $90 |
| タングステンカーバイド | 最も長持ち | 350℃ | 80W/m·K | $48〜$60 |
| 硬質チップ付き銅 | 長持ち | 300℃ | 記載なし | $11〜$68 |
| 硬化鋼 | 長持ち | 350℃ | 26W/m·K | $9〜$34 |
| ステンレス | 摩耗が遅い | 500℃ | 14W/m·K | $10〜$15 |
| 真鍮 | すぐ摩耗する | 300℃ | 115W/m·K | $0.62〜$12 |
| メッキ銅 | すぐ摩耗する | 500℃ | 390W/m·K | $8〜$13 |
| 素材 | 研磨性フィラメント | 最高温度 | 熱伝導率 | 価格(0.4mm) |
|---|---|---|---|---|
| 真鍮 | すぐ摩耗する | 300℃ | 115W/m·K | $0.62〜$12 |
| メッキ銅 | すぐ摩耗する | 500℃ | 390W/m·K | $8〜$13 |
| 硬化鋼 | 長持ち | 350℃ | 26W/m·K | $9〜$34 |
| ステンレス | 摩耗が遅い | 500℃ | 14W/m·K | $10〜$15 |
| 硬質チップ付き銅 | 長持ち | 300℃ | 記載なし | $11〜$68 |
| タングステンカーバイド | 最も長持ち | 350℃ | 80W/m·K | $48〜$60 |
| ルビーチップ | 最も長持ち | 300℃ | 115W/m·K(本体) | $90 |
| ダイヤモンドチップ | 最も長持ち | 300℃ | 記載なし | $95〜$209 |
硬化鋼ノズルは温度を上げる
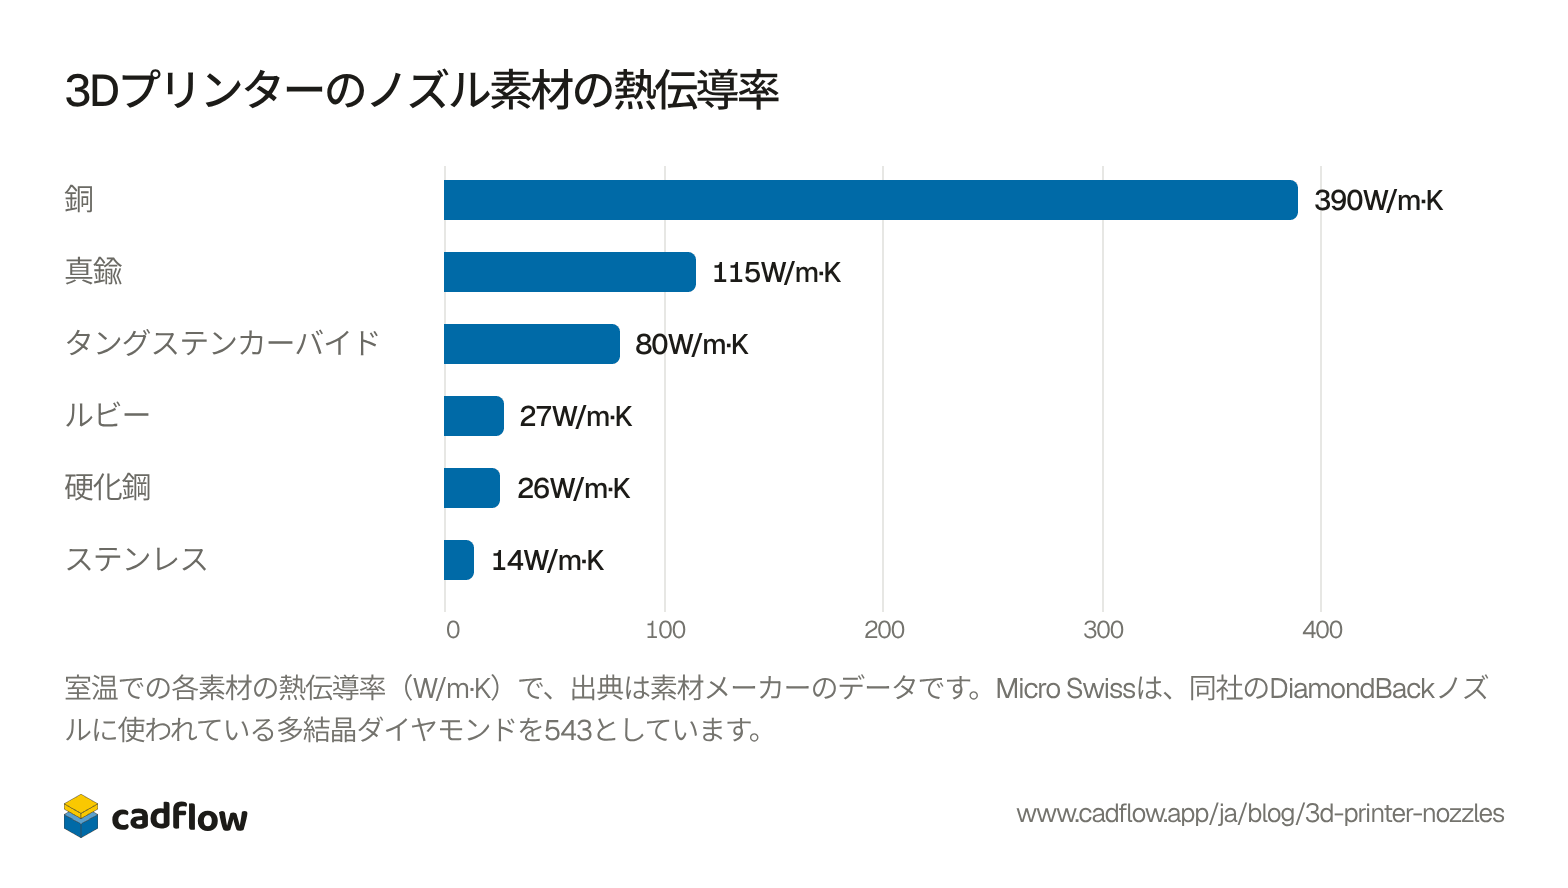
硬化鋼の熱伝導率は真鍮の約4分の1、ステンレスは約8分の1です。通り道で樹脂に届く熱が少なくなるので、Prusaは硬化鋼ノズルで5℃高く、E3Dはメッキを施したNozzle Xで約10℃高く印刷しています。銅の本体に硬化鋼のインサートを入れたObXidianについては、真鍮から温度を変える必要はないとE3Dはしています。
表で見る
| 素材 | 熱伝導率 |
|---|---|
| 銅 | 390W/m·K |
| 真鍮 | 115W/m·K |
| タングステンカーバイド | 80W/m·K |
| ルビー | 27W/m·K |
| 硬化鋼 | 26W/m·K |
| ステンレス | 14W/m·K |
研磨性フィラメントでノズルが摩耗する速さ
カーボン繊維やガラス繊維入りのフィラメントに含まれる繊維は真鍮より硬く、蓄光フィラメントを光らせる顔料も同じです。これらは通るたびにノズルを削ります。E3Dは、カーボン繊維入りフィラメントであるcolorFabbのXT-CF20を、新品の0.4mm真鍮ノズルで250g印刷しました。するとノズルの先端はドーム状に丸くなり、穴は広がって真円ではなくなりました。硬化鋼ノズルは、カーボン繊維とガラス繊維入りのフィラメントを2.5kg印刷しても摩耗が見られませんでした。
CNC Kitchenは、最初に摩耗するのは穴ではないことを突き止めました。同じXT-CF20を安い真鍮ノズルで360g印刷した後、穴はほとんど広がっていませんでしたが、先端がすり減って短くなっていました。ノズルが短くなるとベッドからの高さが上がるので、摩耗の最初のサインは1層目が高すぎる状態で印刷されることで、その後に糸引きや印刷物の穴が続きます。Olssonが自社の試験で撮った写真も、先端の測定で同じことを示しています。
| ノズル | 印刷したカーボン繊維入りフィラメント | 先端が削れた長さ |
|---|---|---|
| 真鍮 | 0.3kg | 0.5mm |
| ステンレス | 1kg | 0.5mm |
| 硬化鋼 | 4kg | 0.18mm |
| ルビーチップ | 8kg以上 | 見える摩耗なし |
Olssonはルビーノズルを販売しているので、最後の行はメーカー自身の結果として読んでください。タングステンカーバイドやダイヤモンドについては、同様の試験はまだ公表されていません。
蓄光フィラメントは、想像以上にばらつきがあります。CNC Kitchenは4ブランドをそれぞれ100gずつ、毎回先端がこすれる密なインフィルで、真鍮ノズルを使って印刷しました。colorFabbのglowFillは先端を0.5mm近く削り、Tronxyは0.18mm、Amolenのラメ入りグリーンは0.1mmでしたが、dasFilamentはほとんど測れないほどでした。
1層目が薄く出始めたり高すぎたりして、線が不ぞろいになってきたら、ノズルを外して見てみましょう。摩耗したノズルは先端がドーム状に丸くなっていて、E3Dが切断したノズルのように、穴が大きくなったり楕円になったりしていることもよくあります。スライサーで原因を探し回るより、その時点で真鍮ノズルを交換するほうが安上がりです。
ねじ込み式とクイック交換式のノズル
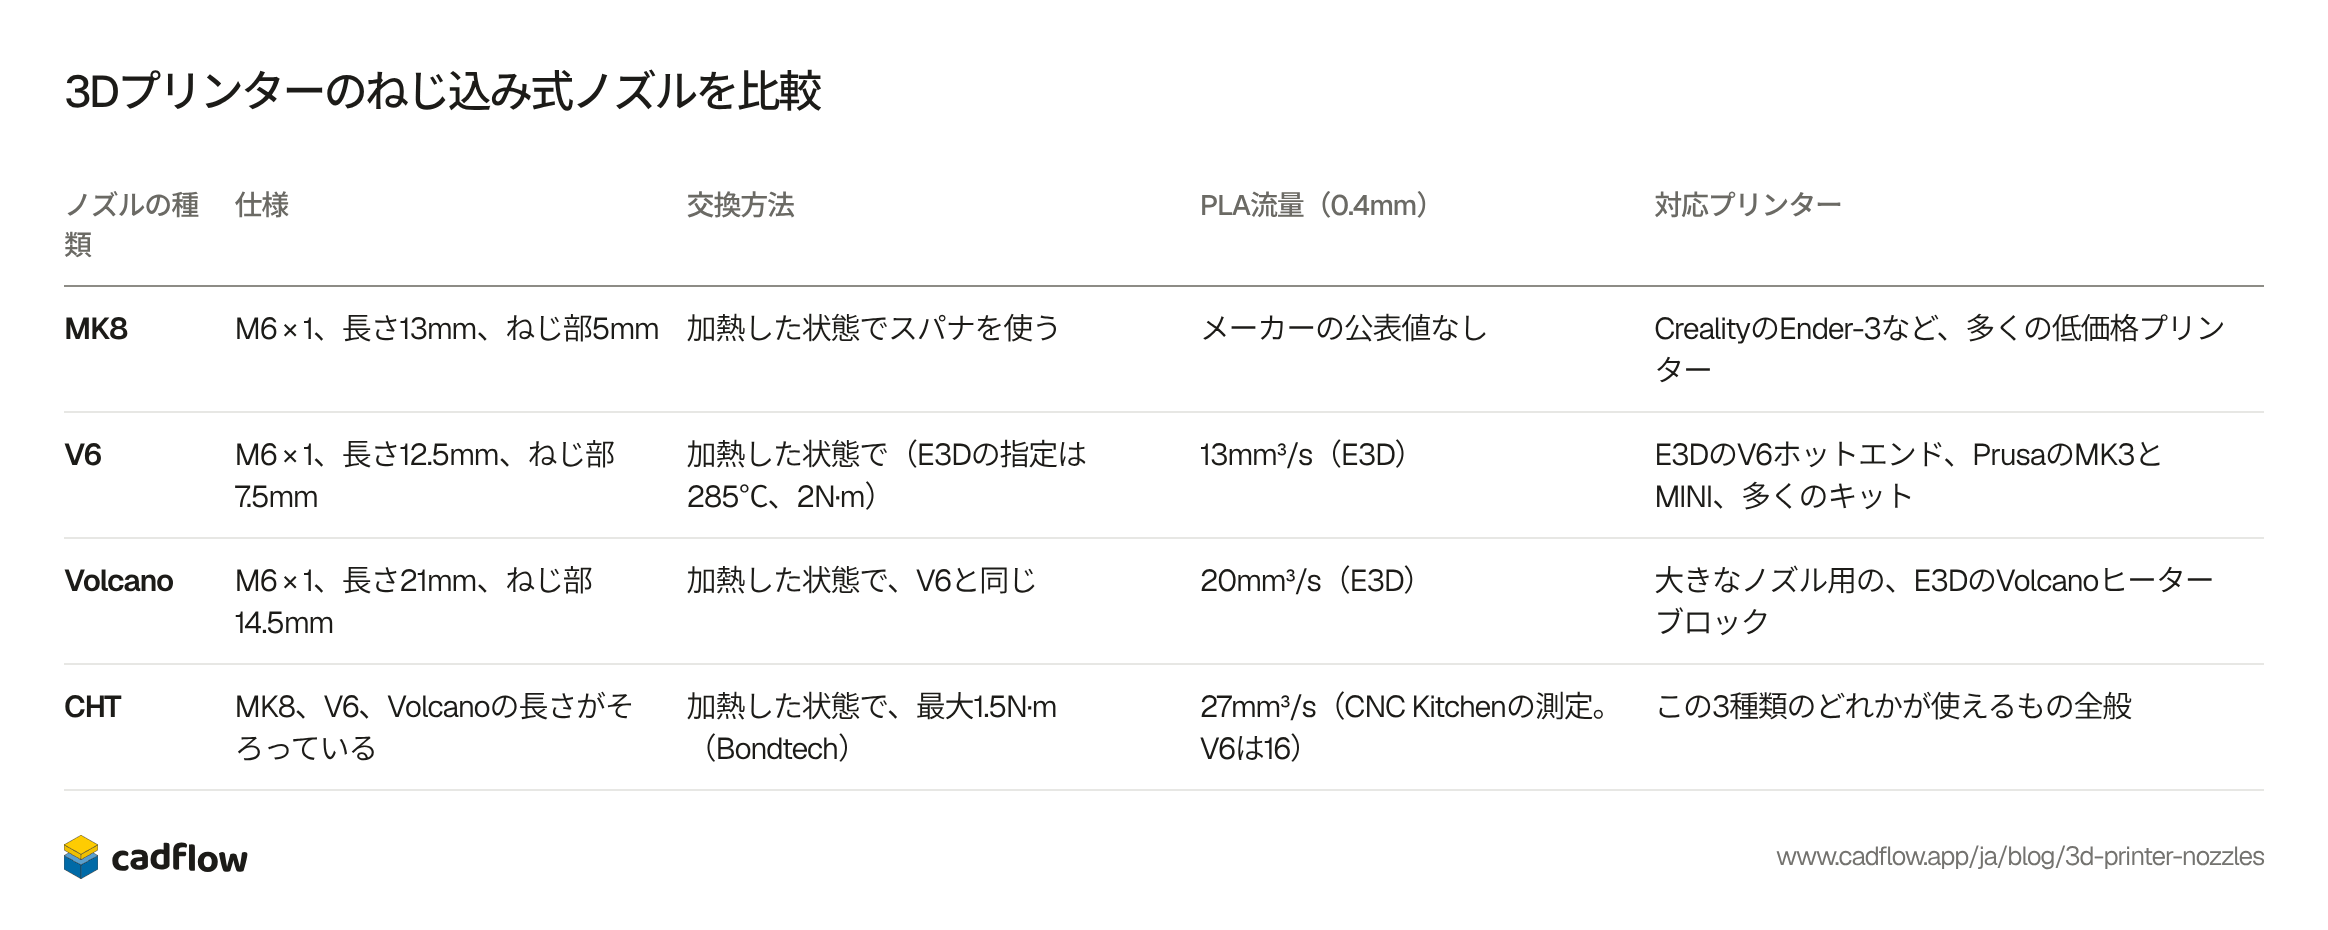
古いプリンターや安価なプリンターは、ヒーターブロックにねじ込むノズルを使います。ほとんどはM6 × 1ですが、長さはすべて同じではないので、ノズルはそれ用に作られたホットエンドにしか合いません。MK8ノズルは長さ13mmでねじ部が5mm、V6ノズルは長さ12.5mmでねじ部が7.5mmです。ねじ込み式のノズルは熱い状態で締めます。E3Dはホットエンドを285℃に加熱して2N·mで締め、BondtechはCHTの締め付けを最大1.5N·mとしています。
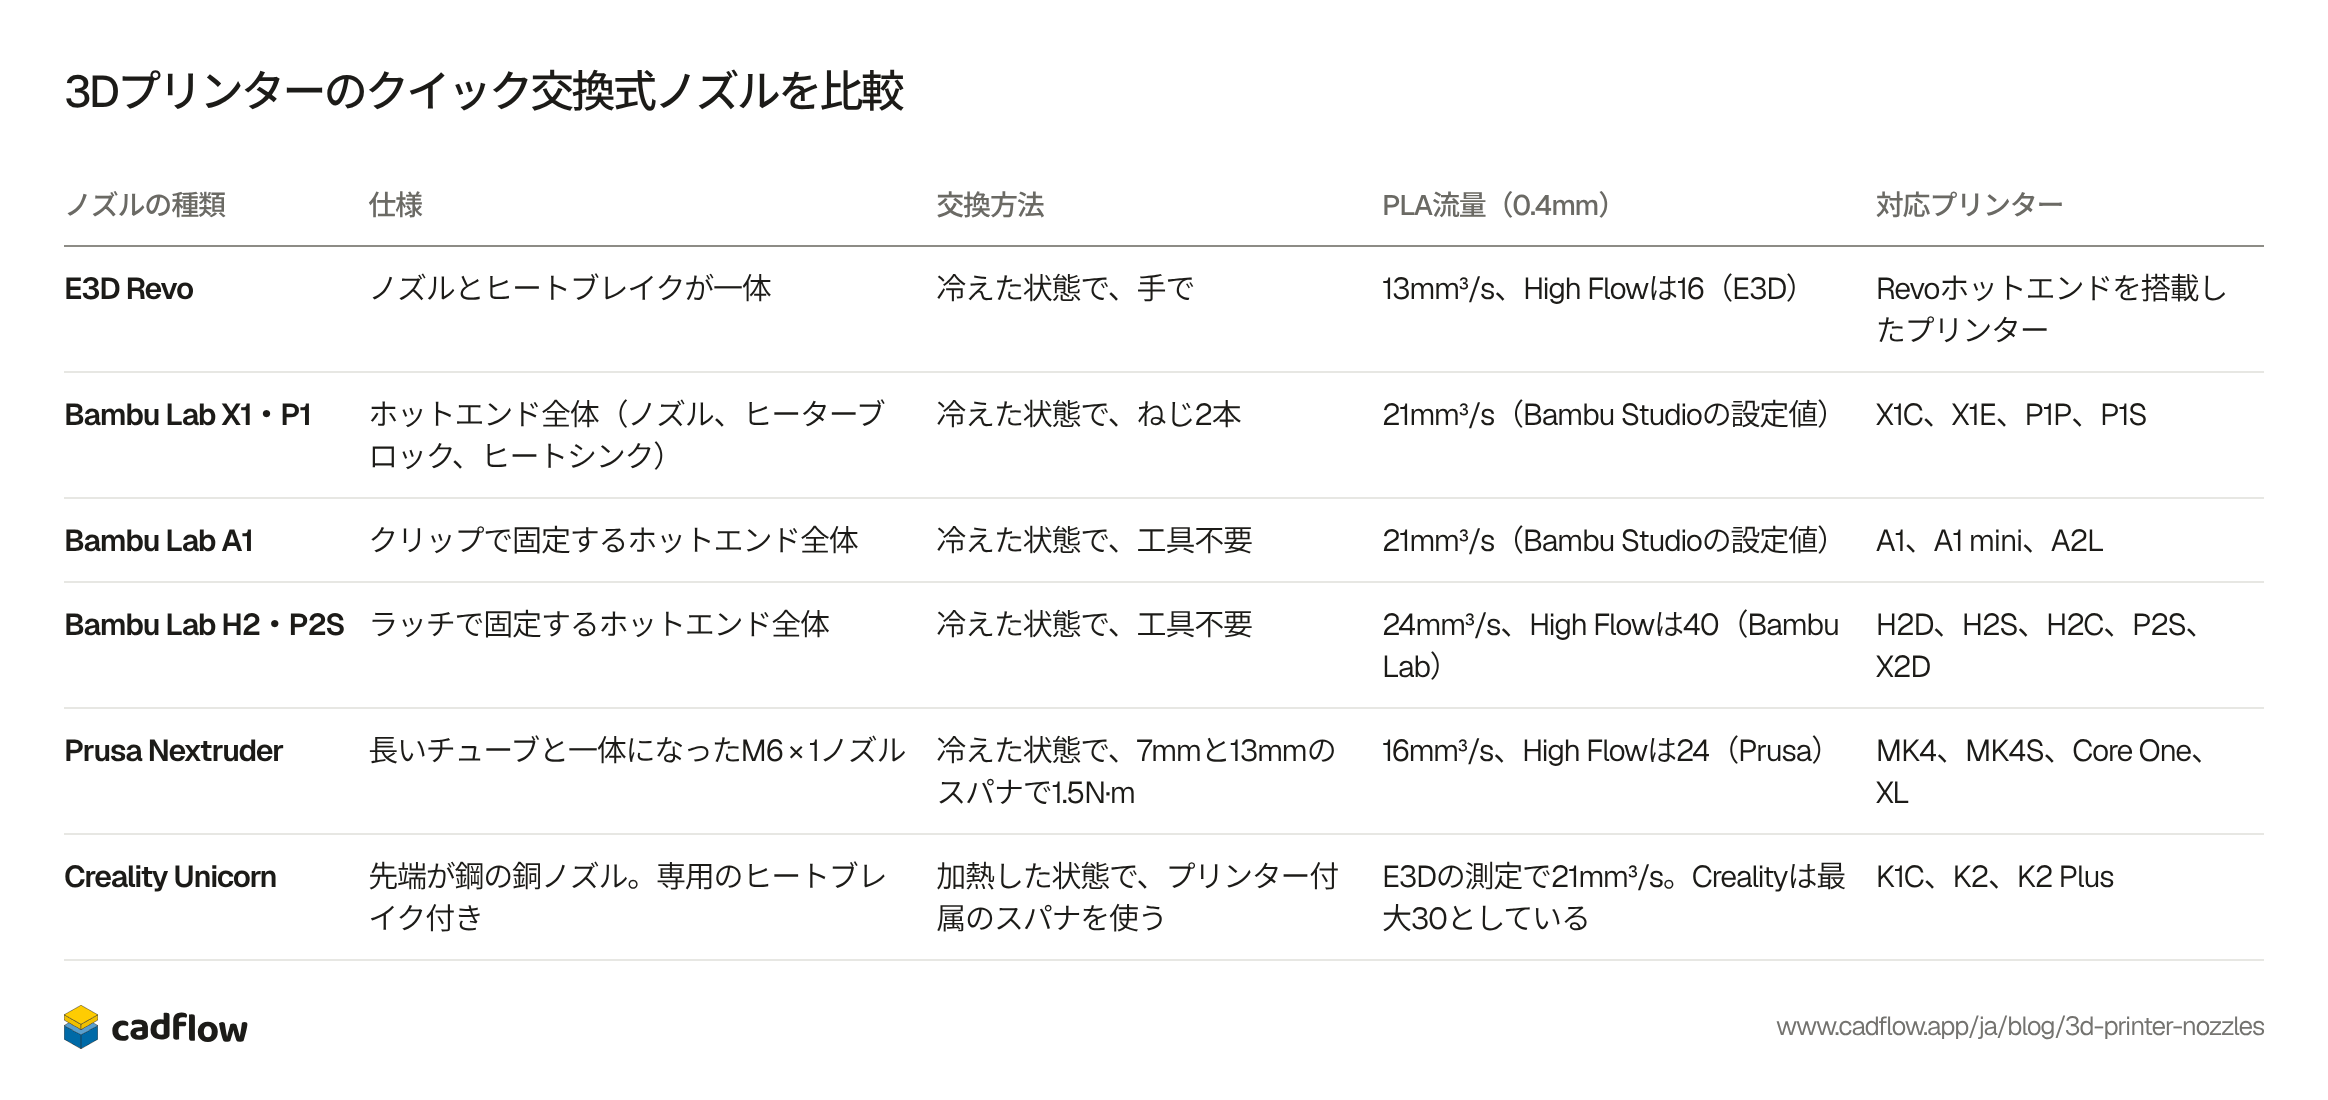
新しいプリンターの多くは、ノズルをヒートブレイクごと、またはホットエンドごと、冷えた状態で工具を使わずに交換します。流量の列にはメーカーの数値、スライサーの設定値、測定値が混ざっているため、各セルに誰の数値かを書いています。
| ノズルの種類 | 仕様 | 交換方法 | PLA流量(0.4mm) | 対応プリンター |
|---|---|---|---|---|
| MK8 | M6 × 1、長さ13mm、ねじ部5mm | 加熱した状態でスパナを使う | メーカーの公表値なし | CrealityのEnder-3など、多くの低価格プリンター |
| V6 | M6 × 1、長さ12.5mm、ねじ部7.5mm | 加熱した状態で(E3Dの指定は285℃、2N·m) | 13mm³/s(E3D) | E3DのV6ホットエンド、PrusaのMK3とMINI、多くのキット |
| Volcano | M6 × 1、長さ21mm、ねじ部14.5mm | 加熱した状態で、V6と同じ | 20mm³/s(E3D) | 大きなノズル用の、E3DのVolcanoヒーターブロック |
| CHT | MK8、V6、Volcanoの長さがそろっている | 加熱した状態で、最大1.5N·m(Bondtech) | 27mm³/s(CNC Kitchenの測定。V6は16) | この3種類のどれかが使えるもの全般 |
| ノズルの種類 | 仕様 | 交換方法 | PLA流量(0.4mm) | 対応プリンター |
|---|---|---|---|---|
| E3D Revo | ノズルとヒートブレイクが一体 | 冷えた状態で、手で | 13mm³/s、High Flowは16(E3D) | Revoホットエンドを搭載したプリンター |
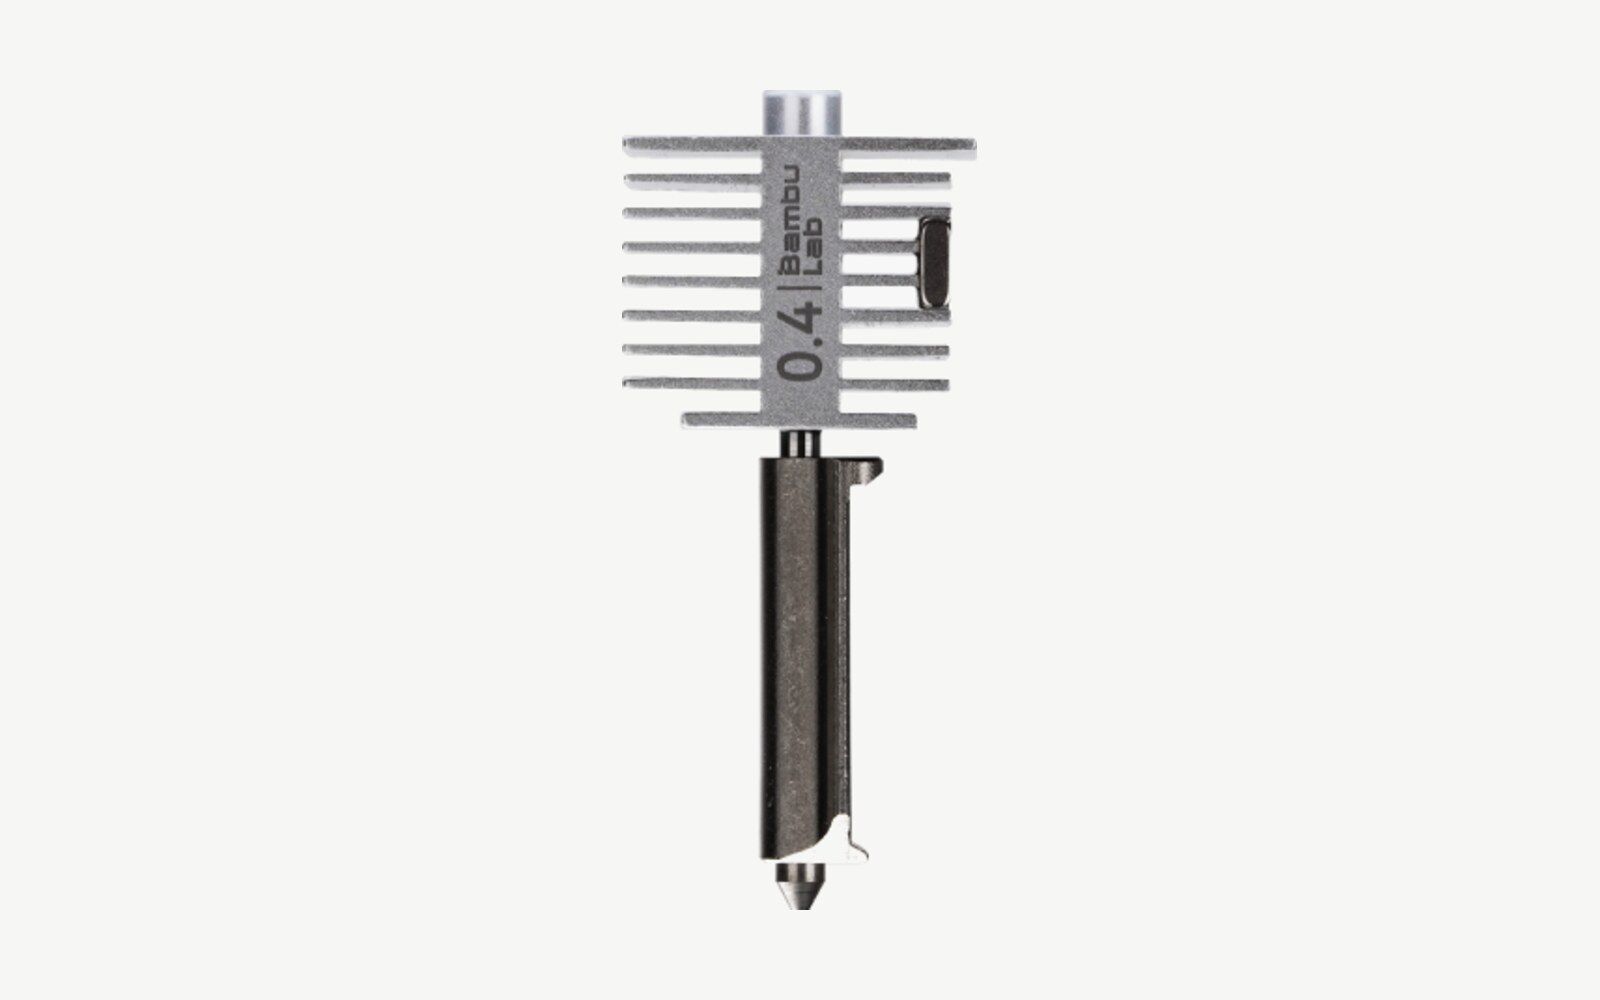
| Bambu Lab X1・P1 | ホットエンド全体(ノズル、ヒーターブロック、ヒートシンク) | 冷えた状態で、ねじ2本 | 21mm³/s(Bambu Studioの設定値) | X1C、X1E、P1P、P1S |
| Bambu Lab A1 | クリップで固定するホットエンド全体 | 冷えた状態で、工具不要 | 21mm³/s(Bambu Studioの設定値) | A1、A1 mini、A2L |
| Bambu Lab H2・P2S | ラッチで固定するホットエンド全体 | 冷えた状態で、工具不要 | 24mm³/s、High Flowは40(Bambu Lab) | H2D、H2S、H2C、P2S、X2D |
| Prusa Nextruder | 長いチューブと一体になったM6 × 1ノズル | 冷えた状態で、7mmと13mmのスパナで1.5N·m | 16mm³/s、High Flowは24(Prusa) | MK4、MK4S、Core One、XL |
| Creality Unicorn | 先端が鋼の銅ノズル。専用のヒートブレイク付き | 加熱した状態で、プリンター付属のスパナを使う | E3Dの測定で21mm³/s。Crealityは最大30としている | K1C、K2、K2 Plus |
私たちなら引き出しに置いておくノズル
プリンターに付いてきた0.4mmノズルは、予備を1個持っておきましょう。私たちの考えでは、買い足す価値があるのは0.6mmの硬化鋼ノズルです。Prusaは0.6mmを最初に買い足すノズルとしていて、Bambu Labはカーボン繊維やガラス繊維入りのフィラメントに0.6mmの硬化鋼ノズルを勧めているので、1個で大きな部品にも繊維入りフィラメントにも対応できます。0.2mmや0.25mmのノズルが役に立つのは、ミニチュアや小さな文字を印刷する場合だけで、そうした印刷にはかなりの根気が必要です。
CadFlowについて
私たちが作っているCadFlowは、ものづくりのための3Dソフトです。組み立ての流れを、誰でもそのとおりに進められるステップごとの動画で再生します。まだ公開していません。試してみたい方は、先行登録をどうぞ。
よくある質問
自分のプリンターのノズル径は何mmですか?
ほぼ間違いなく0.4mmです。Prusa、Bambu Labをはじめ、ほとんどのメーカーが標準で付けているノズルで、スライサーのプロファイルもこのサイズが基準です。
硬化鋼ノズルでPLAを印刷できますか?
できます。硬化鋼は熱の伝わりが悪いので、真鍮のときより5〜10℃ほど高い温度で印刷します。Bambu LabのX1、P1、H2用の0.4〜0.8mmホットエンドは硬化鋼で、毎日PLAの印刷に使われています。
0.2mmノズルでカーボン繊維入りフィラメントを印刷できますか?
できません。Bambu Labによると、繊維は0.2mmより長いことが多く、すぐに詰まります。また、同社の0.2mmノズルはステンレス製で、これも摩耗します。0.4mm、できれば0.6mmの硬化鋼ノズルを使ってください。
ノズルはどのくらいの頻度で交換すべきですか?
期間ではなく、フィラメントによります。カーボン繊維入りフィラメントでは、E3DとCNC Kitchenの試験で、真鍮ノズルは250gから360gで摩耗しました。1層目が高すぎたり薄すぎたりし始めたとき、または先端が丸くなって見えたときが交換の目安です。
真鍮ノズルは食品に触れても安全ですか?
E3Dによると真鍮には少量の鉛が含まれていて、E3Dは食品・医療用にステンレスのノズルを作っています。ノズルと同じくらい、印刷した部品も重要です。食品に触れる印刷物についてPolymakerとPrusamentが何と言っているかは、フィラメントの記事にまとめています。
MK8ノズルとV6ノズルの違いは何ですか?
どちらもM6 × 1のねじでねじ込みますが、MK8ノズルは長さ13mmでねじ部5mm、V6ノズルは長さ12.5mmでねじ部7.5mmなので、それぞれ専用のホットエンドにしか合いません。MK10ノズルはM7のねじで、どちらにも合いません。
数値の出どころはどこですか?
2026年11月8日に確認しました。ノズル径についてはBambu Labのノズルガイドと0.2mmノズルのFAQ、Prusaのノズルの種類とノズル径についてのブログ記事です。流量については、E3DのV6とVolcanoの表、CNC KitchenのCHTの試験、0.8mmと0.6mmを比べたBambu Labフォーラムのスレッドです。強度については、CNC Kitchenの大きなノズルの試験です。摩耗については、E3Dの試験、CNC Kitchenのカーボン繊維と蓄光フィラメントの試験、Olssonの試験です。素材と価格については、各カードに出典へのリンクがあります。価格はメーカーまたは大手販売店の米国ストアでの0.4mmノズル1個の税抜き価格で、ブラックフライデーのセール中のストアがいくつかあったため、通常価格を採っています。
あわせて使える無料ツール
この記事の更新履歴
- 公開


