

3D 프린터 노즐 종류: 크기와 소재 비교, 용도별 고르는 법

대부분의 프린터에는 0.4 mm 노즐이 달려 나오고, 대부분의 출력에는 이 노즐이 맞아요. 크기를 바꾸면 디테일과 속도를 맞바꾸게 돼요. 소재를 바꾸면 아예 출력할 수 있는 필라멘트가 달라져요. 탄소 섬유나 야광 필라멘트는 스풀 하나를 다 쓰기도 전에 황동 노즐을 갈아 내기 때문이에요.
노즐 크기 고르기
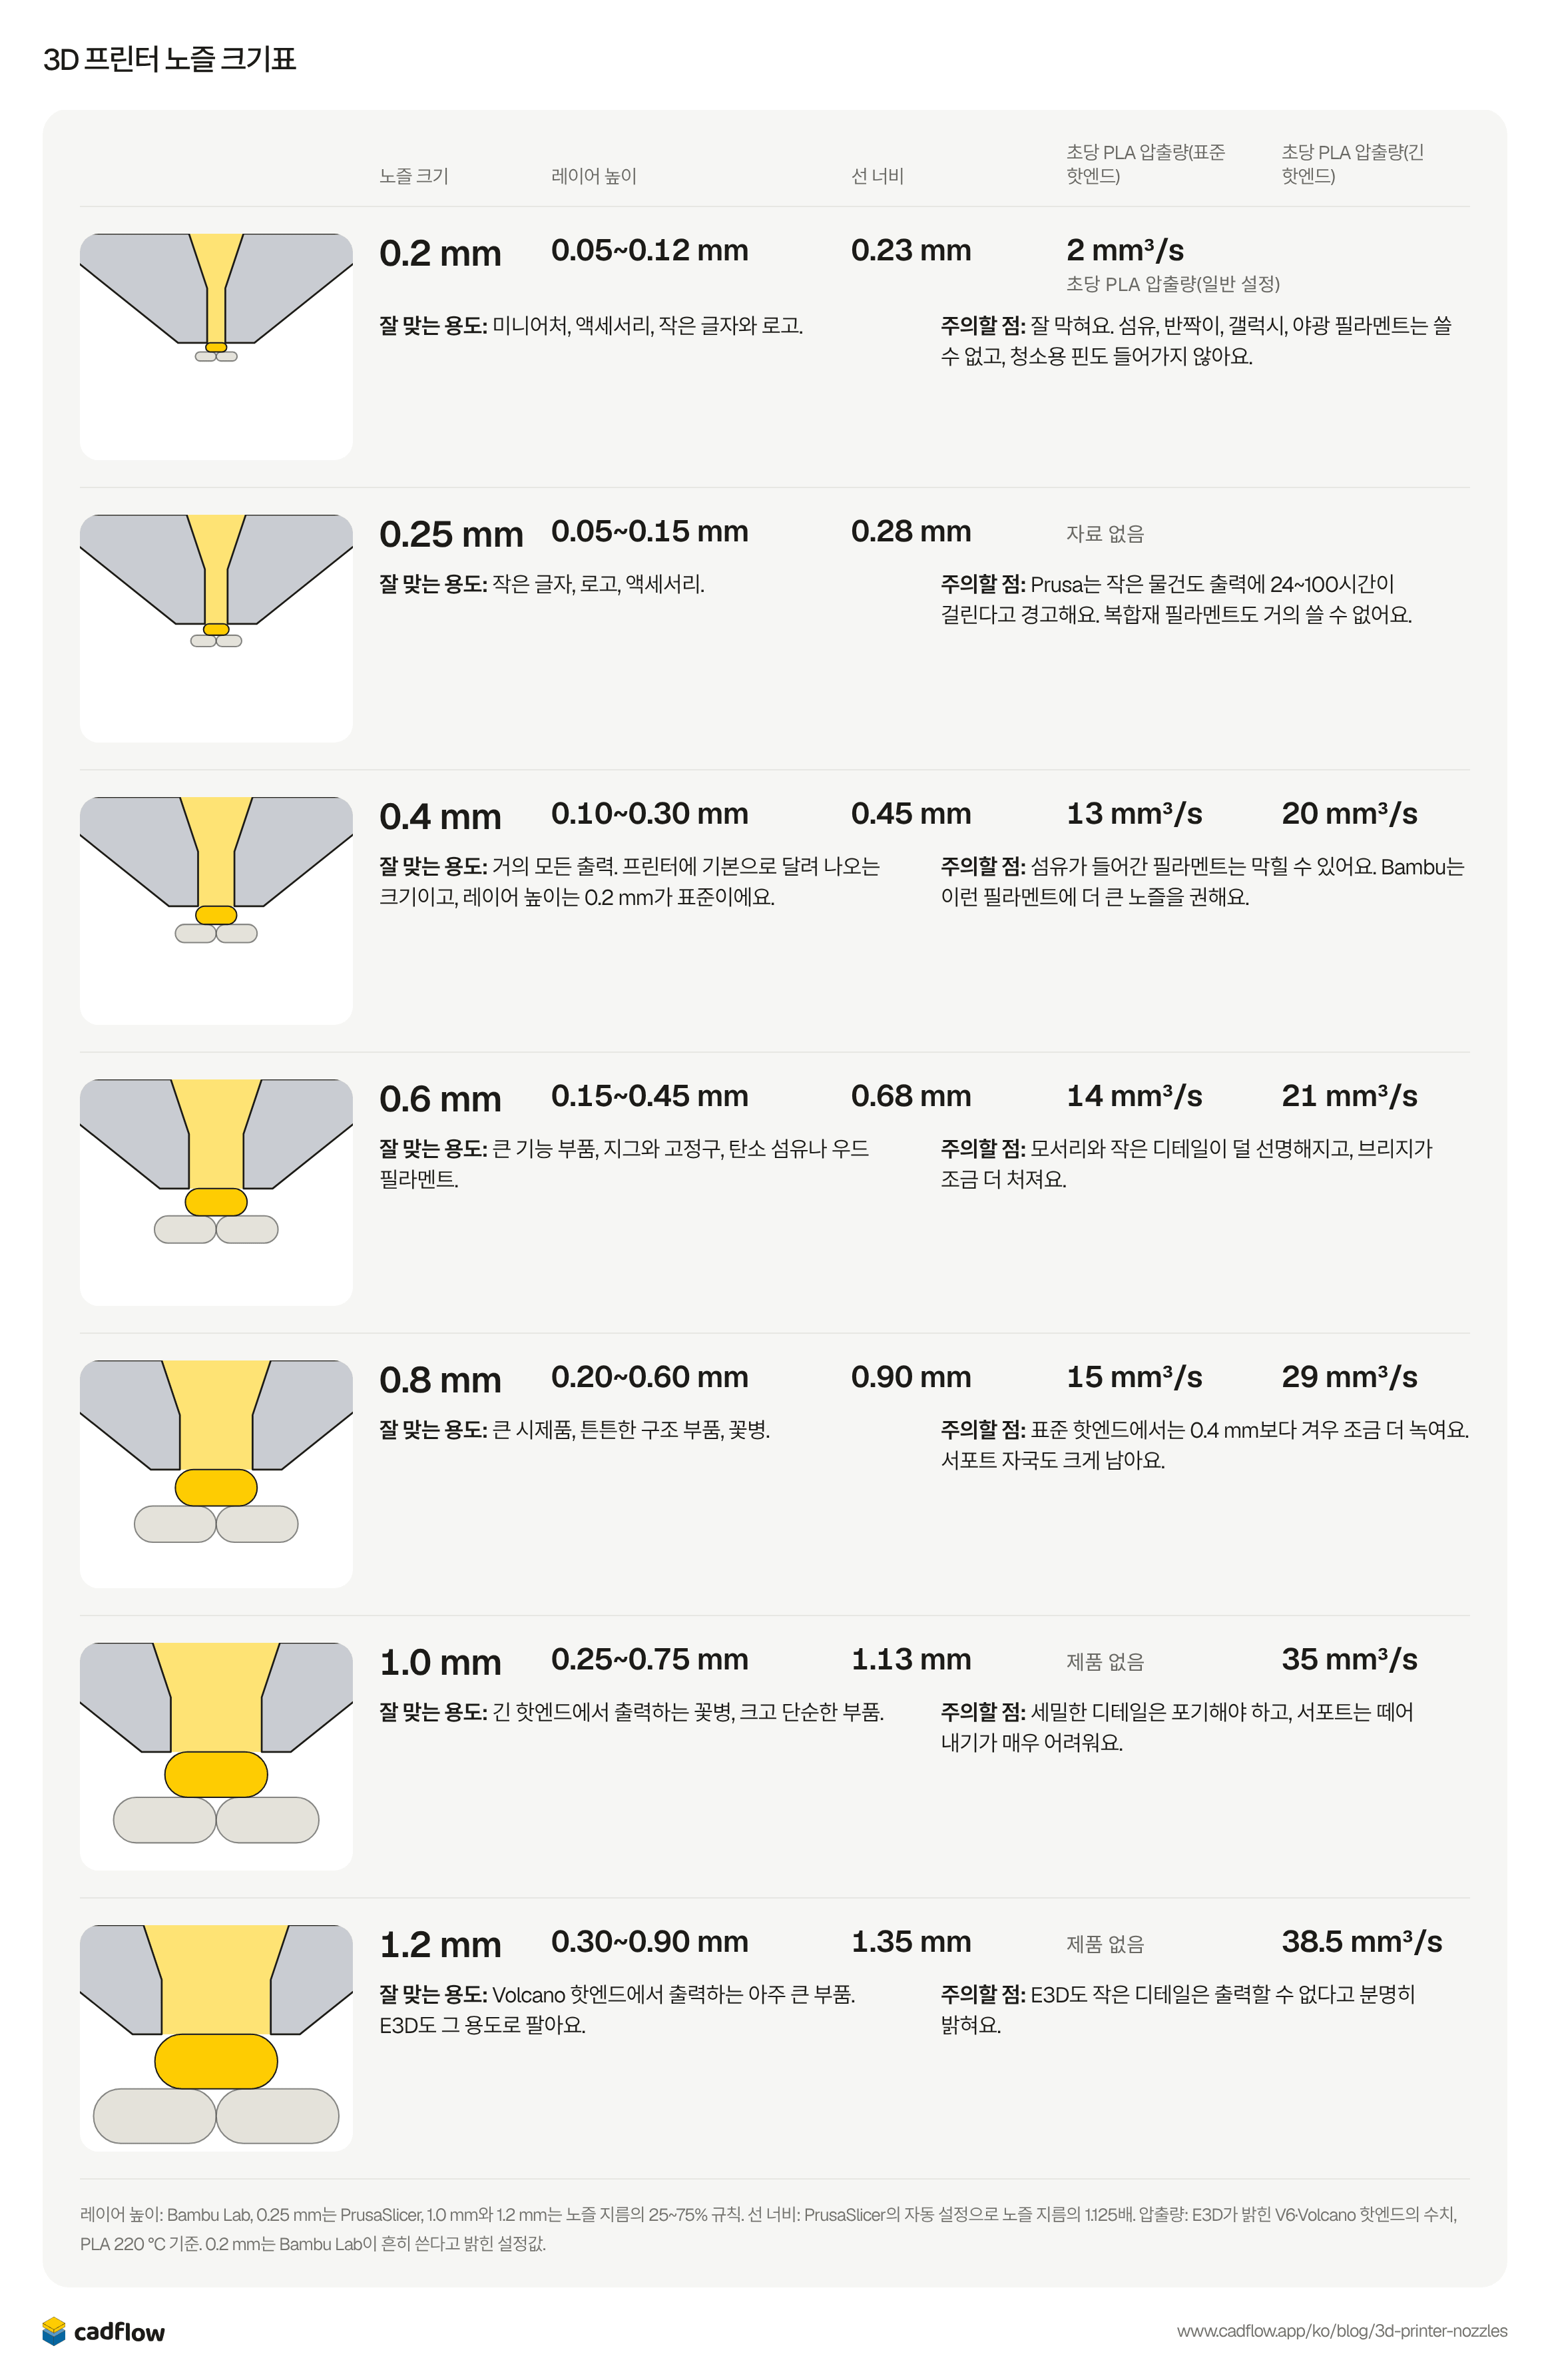
노즐 크기마다 쓸 수 있는 레이어 높이 범위가 따로 있고, 노즐은 구멍보다 조금 넓은 선을 쌓아요. 아래 그림은 모두 같은 축척으로 그렸어요. 노즐 끝 아래 노란색이 이전 레이어 위에 지금 출력되는 선이에요.
0.2 mm
- 레이어 높이
- 0.05~0.12 mm
- 선 너비
- 0.23 mm
- 초당 PLA 압출량(일반 설정)
- 2 mm³/s초당 PLA 압출량(일반 설정)
잘 맞는 용도: 미니어처, 액세서리, 작은 글자와 로고.
주의할 점: 잘 막혀요. 섬유, 반짝이, 갤럭시, 야광 필라멘트는 쓸 수 없고, 청소용 핀도 들어가지 않아요.
0.25 mm
- 레이어 높이
- 0.05~0.15 mm
- 선 너비
- 0.28 mm
- 초당 PLA 압출량
- 자료 없음
잘 맞는 용도: 작은 글자, 로고, 액세서리.
주의할 점: Prusa는 작은 물건도 출력에 24~100시간이 걸린다고 경고해요. 복합재 필라멘트도 거의 쓸 수 없어요.
0.4 mm
- 레이어 높이
- 0.10~0.30 mm
- 선 너비
- 0.45 mm
- 초당 PLA 압출량(표준 핫엔드)
- 13 mm³/s
- 초당 PLA 압출량(긴 핫엔드)
- 20 mm³/s
잘 맞는 용도: 거의 모든 출력. 프린터에 기본으로 달려 나오는 크기이고, 레이어 높이는 0.2 mm가 표준이에요.
주의할 점: 섬유가 들어간 필라멘트는 막힐 수 있어요. Bambu는 이런 필라멘트에 더 큰 노즐을 권해요.
0.6 mm
- 레이어 높이
- 0.15~0.45 mm
- 선 너비
- 0.68 mm
- 초당 PLA 압출량(표준 핫엔드)
- 14 mm³/s
- 초당 PLA 압출량(긴 핫엔드)
- 21 mm³/s
잘 맞는 용도: 큰 기능 부품, 지그와 고정구, 탄소 섬유나 우드 필라멘트.
주의할 점: 모서리와 작은 디테일이 덜 선명해지고, 브리지가 조금 더 처져요.
0.8 mm
- 레이어 높이
- 0.20~0.60 mm
- 선 너비
- 0.90 mm
- 초당 PLA 압출량(표준 핫엔드)
- 15 mm³/s
- 초당 PLA 압출량(긴 핫엔드)
- 29 mm³/s
잘 맞는 용도: 큰 시제품, 튼튼한 구조 부품, 꽃병.
주의할 점: 표준 핫엔드에서는 0.4 mm보다 겨우 조금 더 녹여요. 서포트 자국도 크게 남아요.
1.0 mm
- 레이어 높이
- 0.25~0.75 mm
- 선 너비
- 1.13 mm
- 초당 PLA 압출량(표준 핫엔드)
- 제품 없음
- 초당 PLA 압출량(긴 핫엔드)
- 35 mm³/s
잘 맞는 용도: 긴 핫엔드에서 출력하는 꽃병, 크고 단순한 부품.
주의할 점: 세밀한 디테일은 포기해야 하고, 서포트는 떼어 내기가 매우 어려워요.
1.2 mm
- 레이어 높이
- 0.30~0.90 mm
- 선 너비
- 1.35 mm
- 초당 PLA 압출량(표준 핫엔드)
- 제품 없음
- 초당 PLA 압출량(긴 핫엔드)
- 38.5 mm³/s
잘 맞는 용도: Volcano 핫엔드에서 출력하는 아주 큰 부품. E3D도 그 용도로 팔아요.
주의할 점: E3D도 작은 디테일은 출력할 수 없다고 분명히 밝혀요.
레이어 높이: Bambu Lab, 0.25 mm는 PrusaSlicer, 1.0 mm와 1.2 mm는 노즐 지름의 25~75% 규칙. 선 너비: PrusaSlicer의 자동 설정으로 노즐 지름의 1.125배. 압출량: E3D가 밝힌 V6·Volcano 핫엔드의 수치, PLA 220 °C 기준. 0.2 mm는 Bambu Lab이 흔히 쓴다고 밝힌 설정값.
큰 노즐이면 더 빠를까요?
구멍이 크면 더 두꺼운 선을 출력할 수 있지만, 플라스틱은 지나가는 동안 녹아야 하고, 녹는 곳은 구멍이 아니라 핫엔드 안이에요. E3D가 직접 낸 수치에서도 보여요. 표준 V6 핫엔드에서 0.8 mm 노즐은 PLA를 초당 15 mm³ 녹이는데, 0.4 mm보다 겨우 2 mm³ 많아요. 히터 블록과 노즐이 더 긴 Volcano에서는 같은 0.8 mm 노즐이 29 mm³를 녹여요.
E3D V6, 표준 핫엔드E3D Volcano, 긴 핫엔드
표로 보기
| 노즐 | 초당 PLA 압출량 |
|---|---|
| 0.4 mm(V6) | 13 mm³/s |
| 0.6 mm(V6) | 14 mm³/s |
| 0.8 mm(V6) | 15 mm³/s |
| 0.4 mm(Volcano) | 20 mm³/s |
| 0.6 mm(Volcano) | 21 mm³/s |
| 0.8 mm(Volcano) | 29 mm³/s |
| 1.0 mm(Volcano) | 35 mm³/s |
| 1.2 mm(Volcano) | 38.5 mm³/s |
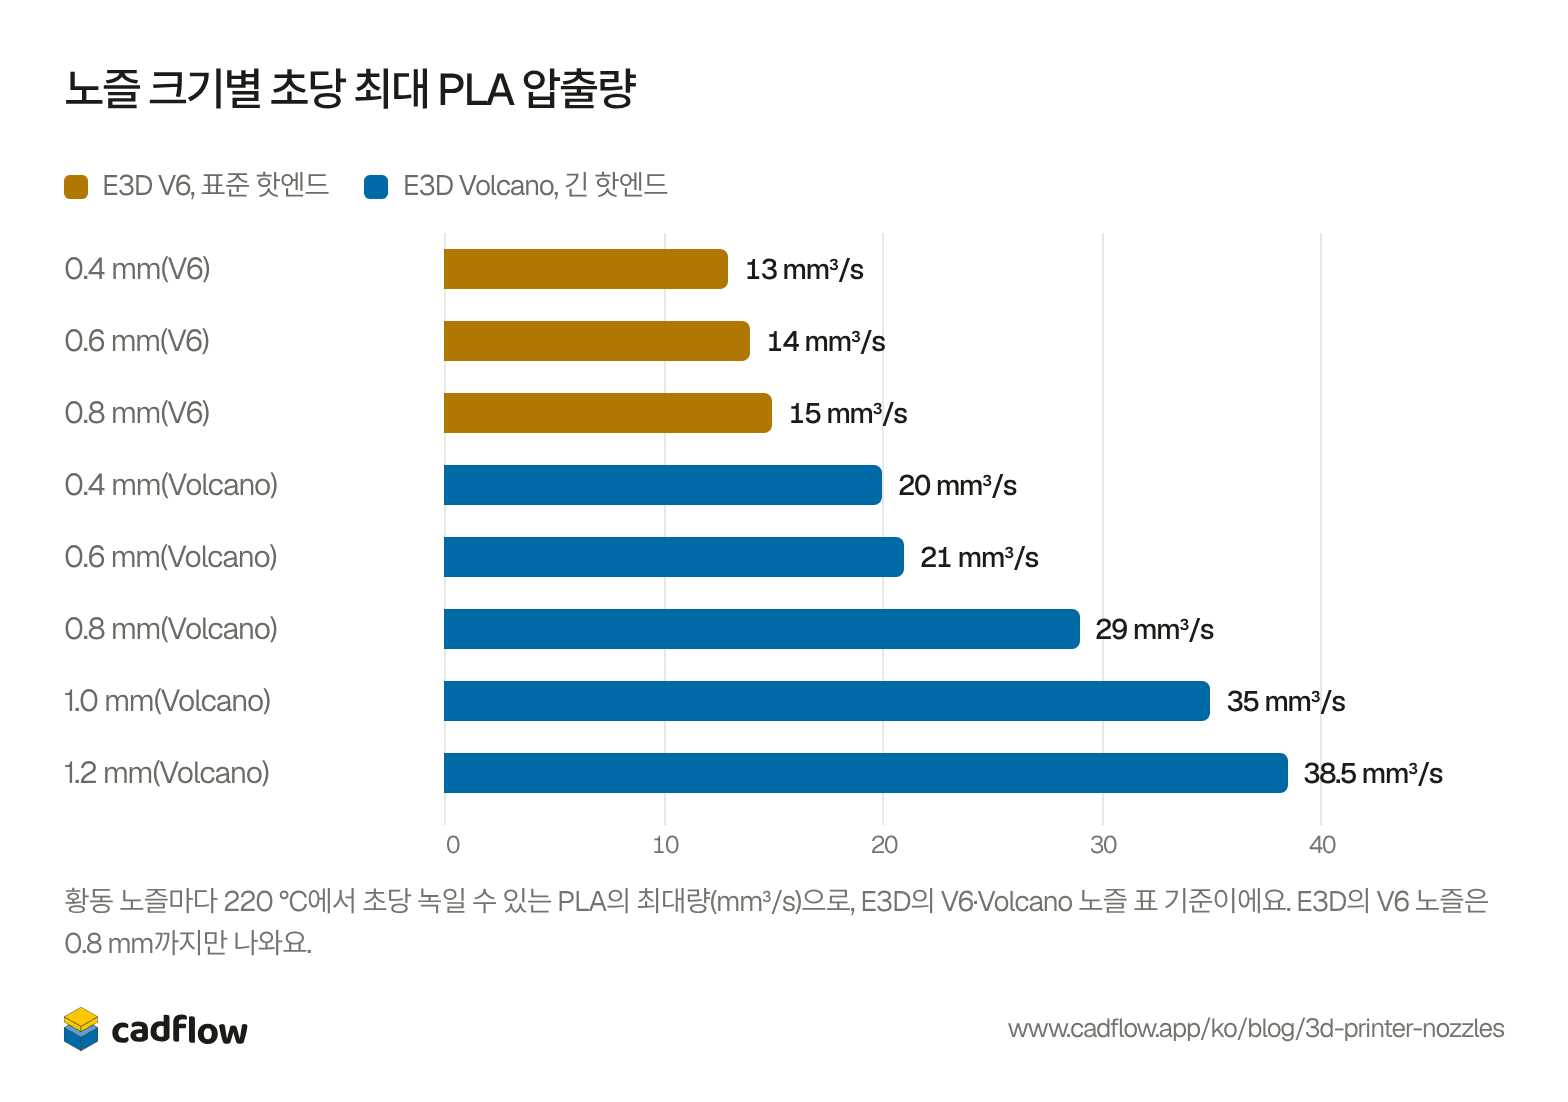
CNC Kitchen은 0.6 mm 노즐로 같은 것을 측정했어요. 압출량이 5% 모자라기 직전까지 노즐마다 플라스틱을 얼마나 밀어낼 수 있는지 쟀는데, V6는 15 mm³/s, Volcano는 30, Bondtech의 CHT 노즐은 40이었어요. CHT는 노즐 안에서 플라스틱을 여러 갈래로 나눠서, 뜨거운 금속에 닿는 플라스틱이 더 많기 때문이에요.
그러니 속도 때문에 0.8 mm나 1.0 mm 노즐을 사기 전에, 쓰는 핫엔드가 얼마나 녹일 수 있는지부터 확인하세요. Bambu Lab 포럼에서 한 사용자가 PETG-CF 출력물을 슬라이싱했더니 0.8 mm 노즐로는 4시간 16분, 0.6 mm로는 3시간 47분이 나왔어요. Bambu 지원팀은 필라멘트의 유량이 한계를 정하기 때문에 큰 노즐이 꼭 더 빠르지는 않다고 답했어요. 한 단계 올린다면 0.6 mm가 더 안전해요. Prusa는 0.6 mm가 거의 같은 외관으로 0.4 mm보다 최대 두 배 빨리 출력한다는 걸 확인했고, 처음 추가로 살 노즐로 0.6 mm를 꼽아요.
큰 노즐이면 더 튼튼할까요?
Bambu Lab 가이드에는 노즐이 클수록 부품이 튼튼해진다고 나와 있어요. CNC Kitchen이 Prusa MK3S에서 0.4 mm와 0.8 mm 노즐로 후크를 출력해 시험해 보니, 강도는 플라스틱의 양을 따라갔어요. 벽 두께를 같게 하면 다섯 가지 버전이 모두 347~380 N 사이에서 버텼으니, 큰 노즐이라고 레이어가 더 잘 붙은 건 아니에요.
그래도 시간에서는 큰 노즐이 이겨요. 선 너비와 레이어 높이가 모두 두 배면 0.8 mm 노즐은 같은 시간에 플라스틱을 네 배 쌓으니, 같은 출력 시간이면 훨씬 무겁고 튼튼한 부품이 나와요. 강도가 필요하면 벽을 늘리고, 그 벽을 빨리 출력하는 데 큰 노즐을 쓰세요.
노즐 소재
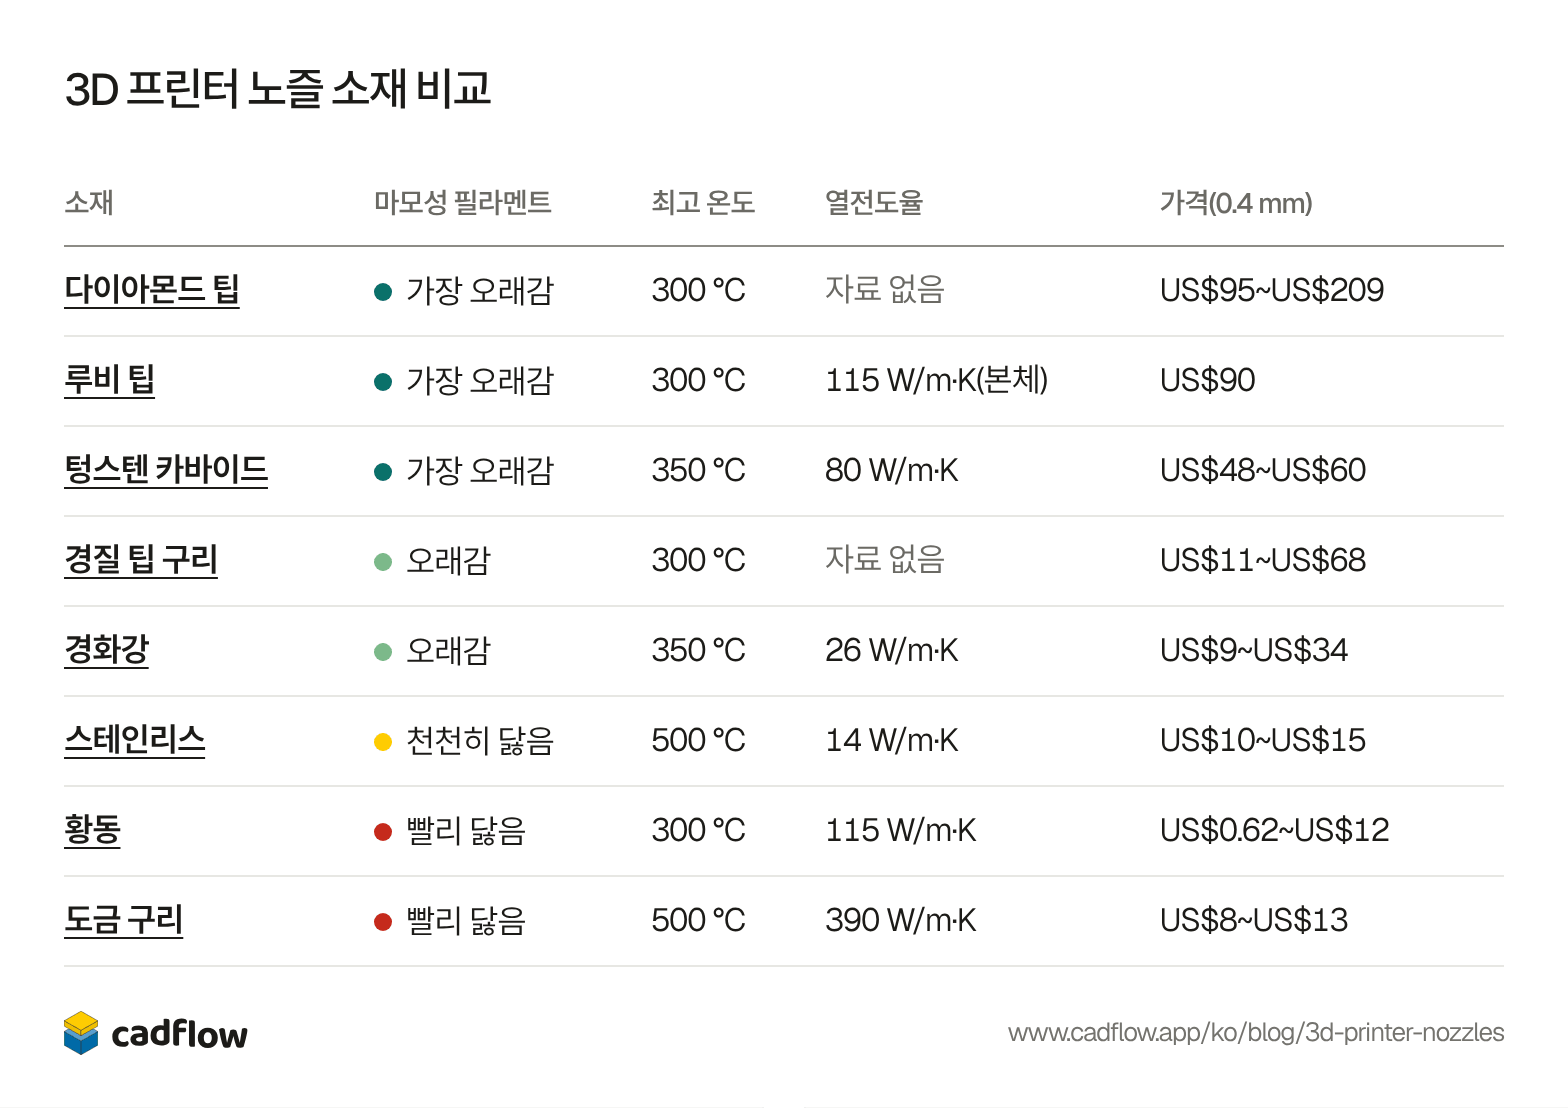
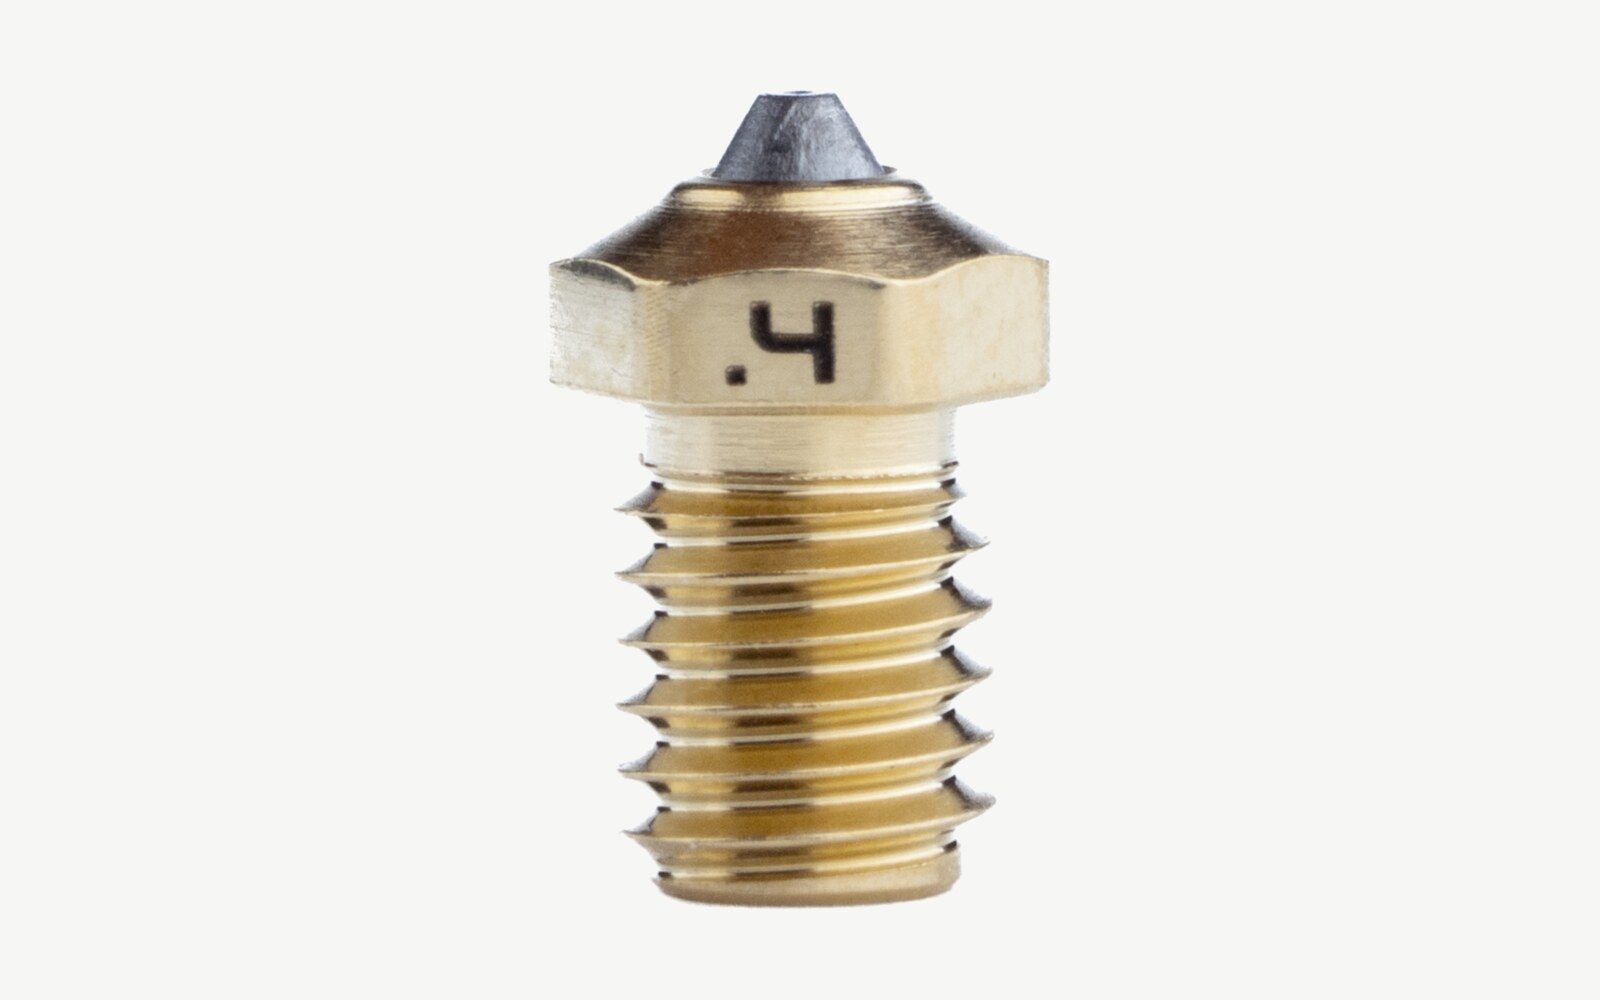
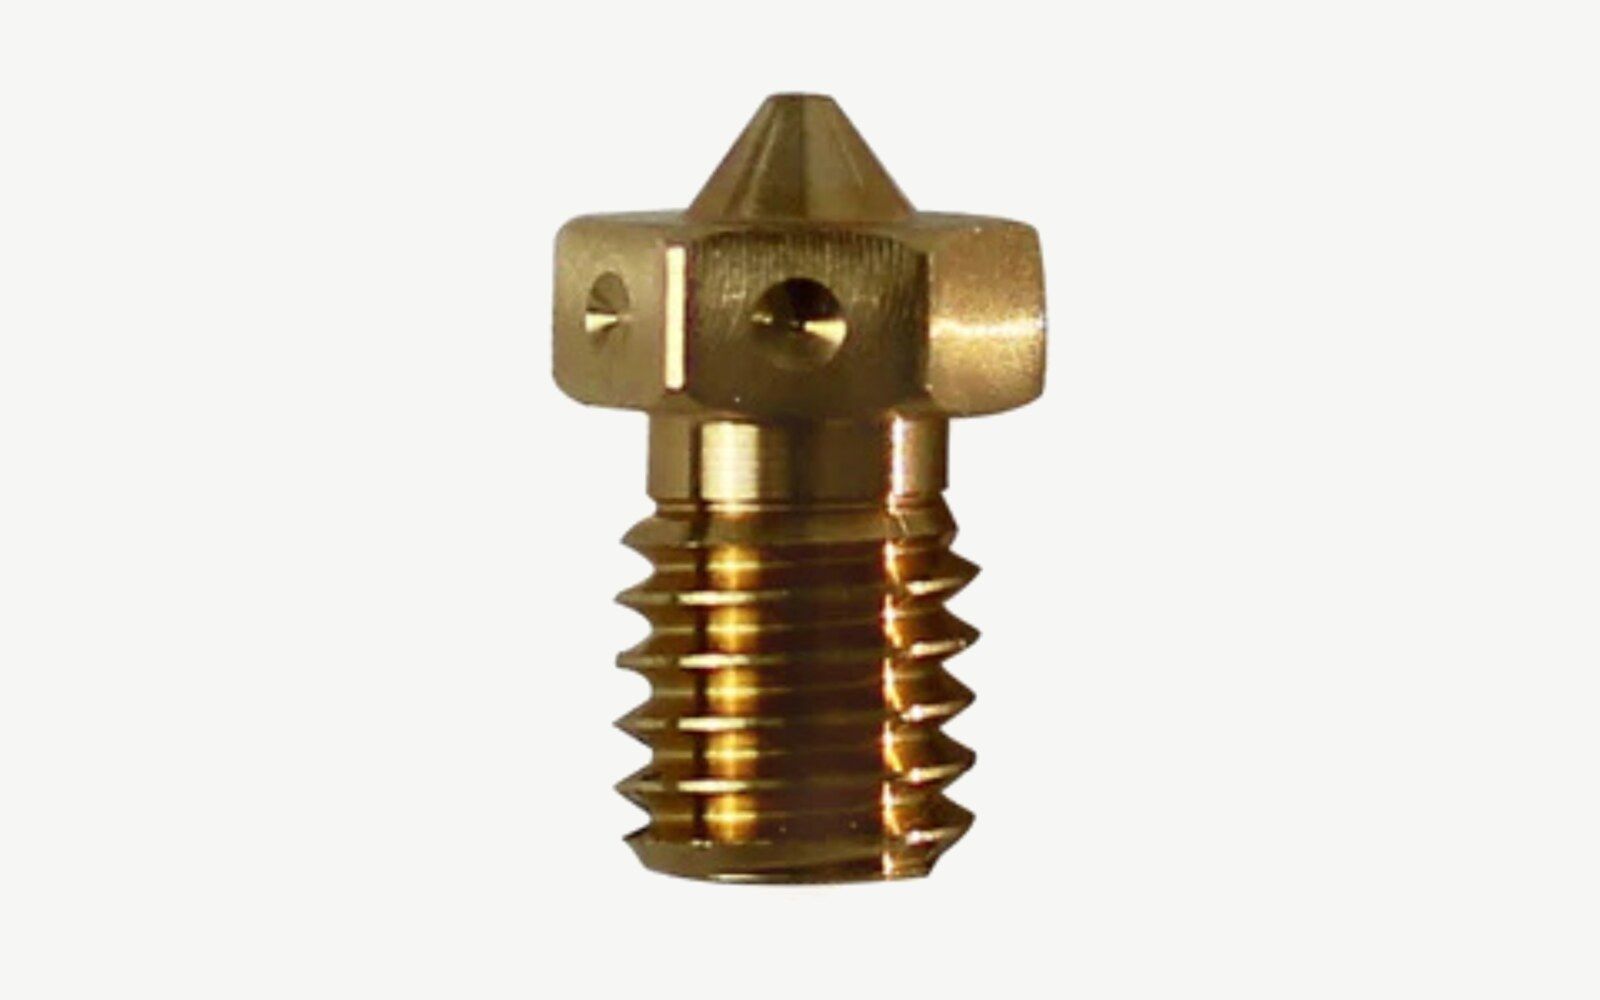
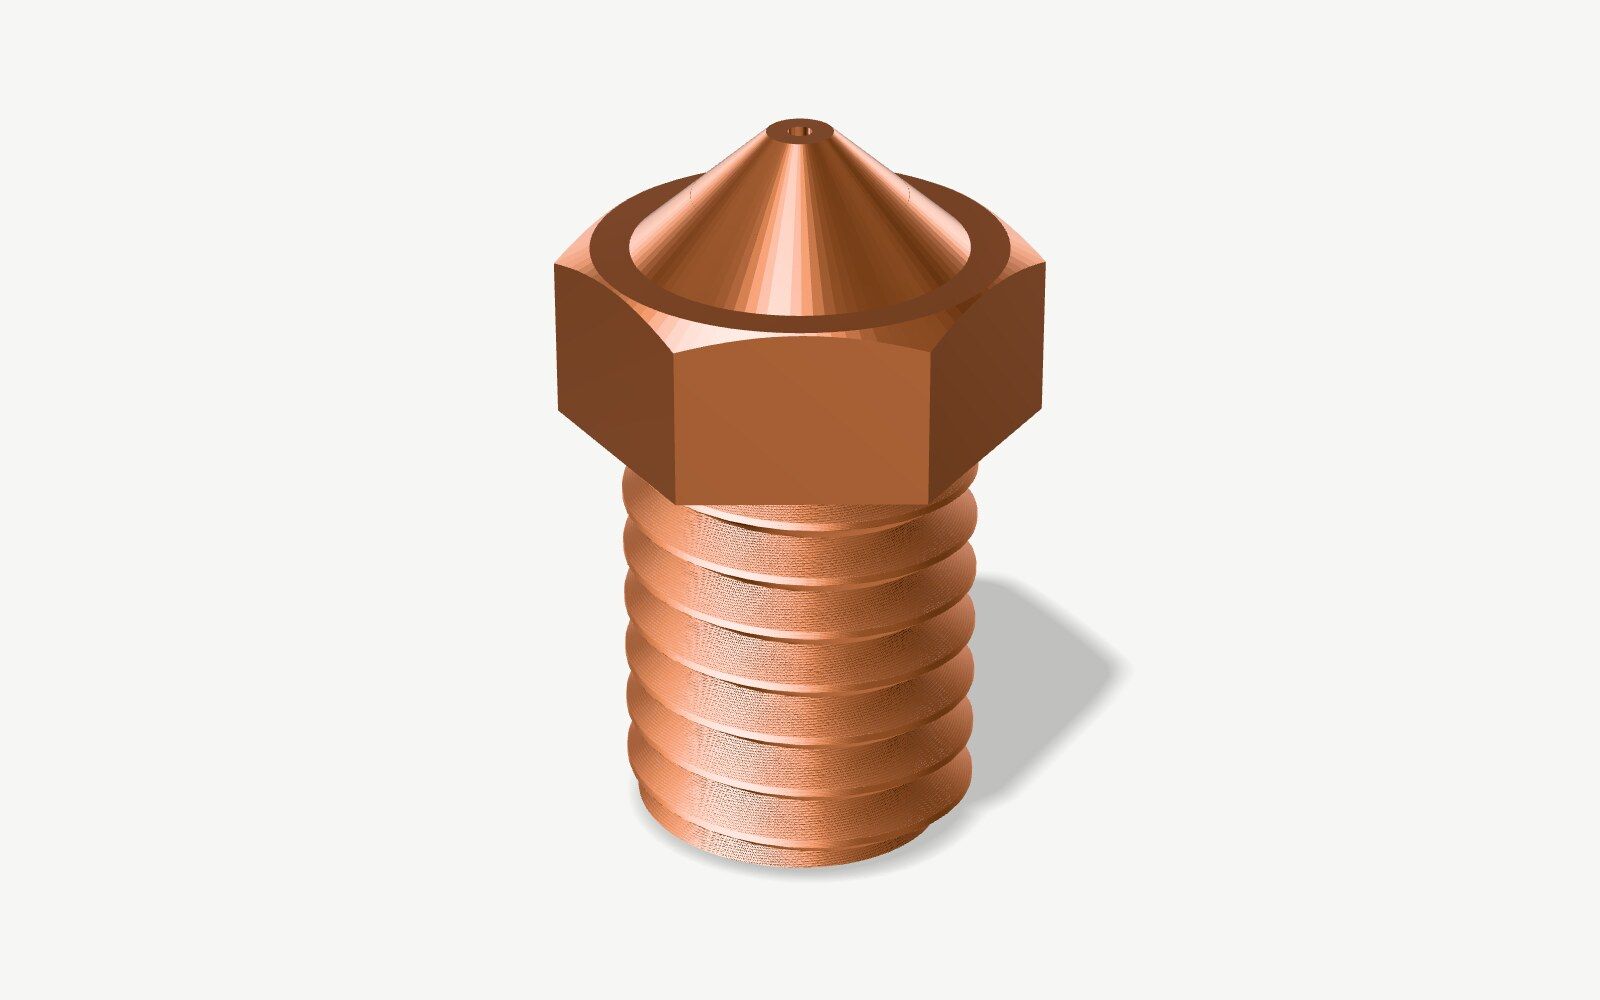
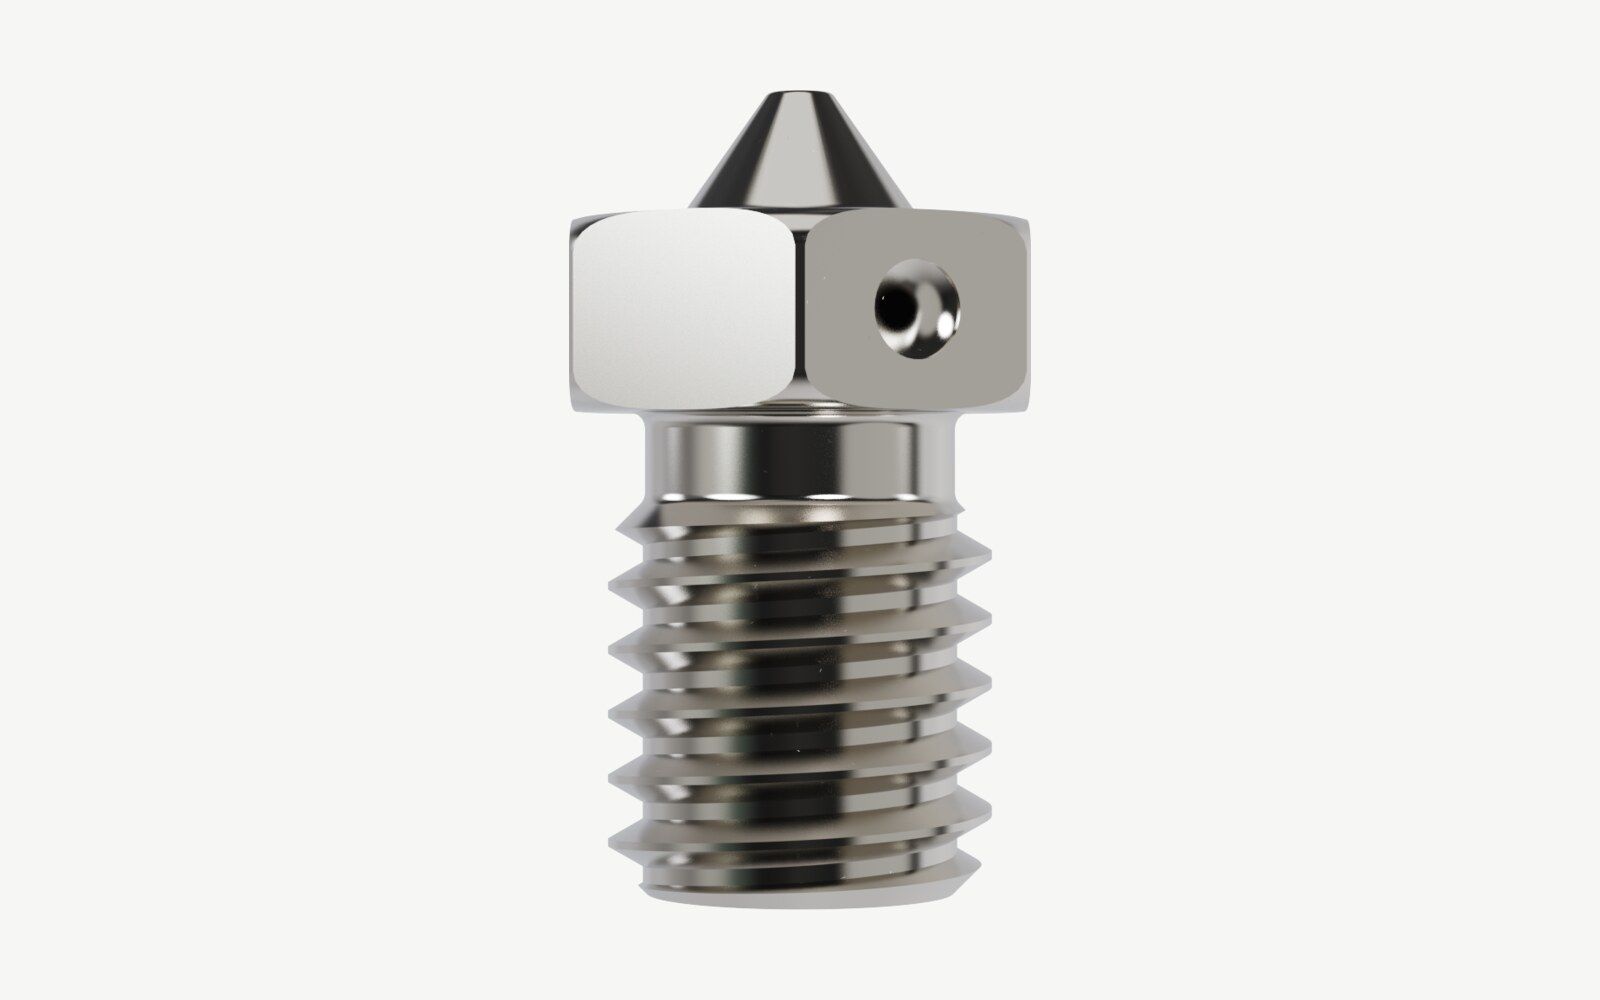
소재에 따라 노즐로 출력할 수 있는 필라멘트와 올릴 수 있는 온도가 정해져요. 황동이 기본인 이유는 열을 잘 전달하기 때문이고, 황동보다 단단한 소재는 열을 덜 전달하거나 훨씬 비싸요. 그래서 단단하면서도 빨리 데워지는 노즐은 황동이나 구리 본체에 단단한 팁을 달아요. 표는 원하는 기준으로 정렬할 수 있어요.
| 소재 | 마모성 필라멘트 | 최고 온도 | 열전도율 | 가격(0.4 mm) |
|---|---|---|---|---|
| 다이아몬드 팁 | 가장 오래감 | 300 °C | 자료 없음 | US$95~US$209 |
| 루비 팁 | 가장 오래감 | 300 °C | 115 W/m·K(본체) | US$90 |
| 텅스텐 카바이드 | 가장 오래감 | 350 °C | 80 W/m·K | US$48~US$60 |
| 경질 팁 구리 | 오래감 | 300 °C | 자료 없음 | US$11~US$68 |
| 경화강 | 오래감 | 350 °C | 26 W/m·K | US$9~US$34 |
| 스테인리스 | 천천히 닳음 | 500 °C | 14 W/m·K | US$10~US$15 |
| 황동 | 빨리 닳음 | 300 °C | 115 W/m·K | US$0.62~US$12 |
| 도금 구리 | 빨리 닳음 | 500 °C | 390 W/m·K | US$8~US$13 |
| 소재 | 마모성 필라멘트 | 최고 온도 | 열전도율 | 가격(0.4 mm) |
|---|---|---|---|---|
| 황동 | 빨리 닳음 | 300 °C | 115 W/m·K | US$0.62~US$12 |
| 도금 구리 | 빨리 닳음 | 500 °C | 390 W/m·K | US$8~US$13 |
| 경화강 | 오래감 | 350 °C | 26 W/m·K | US$9~US$34 |
| 스테인리스 | 천천히 닳음 | 500 °C | 14 W/m·K | US$10~US$15 |
| 경질 팁 구리 | 오래감 | 300 °C | 자료 없음 | US$11~US$68 |
| 텅스텐 카바이드 | 가장 오래감 | 350 °C | 80 W/m·K | US$48~US$60 |
| 루비 팁 | 가장 오래감 | 300 °C | 115 W/m·K(본체) | US$90 |
| 다이아몬드 팁 | 가장 오래감 | 300 °C | 자료 없음 | US$95~US$209 |
| 소재 | 마모성 필라멘트 | 최고 온도 | 열전도율 | 가격(0.4 mm) |
|---|---|---|---|---|
| 스테인리스 | 천천히 닳음 | 500 °C | 14 W/m·K | US$10~US$15 |
| 도금 구리 | 빨리 닳음 | 500 °C | 390 W/m·K | US$8~US$13 |
| 텅스텐 카바이드 | 가장 오래감 | 350 °C | 80 W/m·K | US$48~US$60 |
| 경화강 | 오래감 | 350 °C | 26 W/m·K | US$9~US$34 |
| 다이아몬드 팁 | 가장 오래감 | 300 °C | 자료 없음 | US$95~US$209 |
| 루비 팁 | 가장 오래감 | 300 °C | 115 W/m·K(본체) | US$90 |
| 경질 팁 구리 | 오래감 | 300 °C | 자료 없음 | US$11~US$68 |
| 황동 | 빨리 닳음 | 300 °C | 115 W/m·K | US$0.62~US$12 |
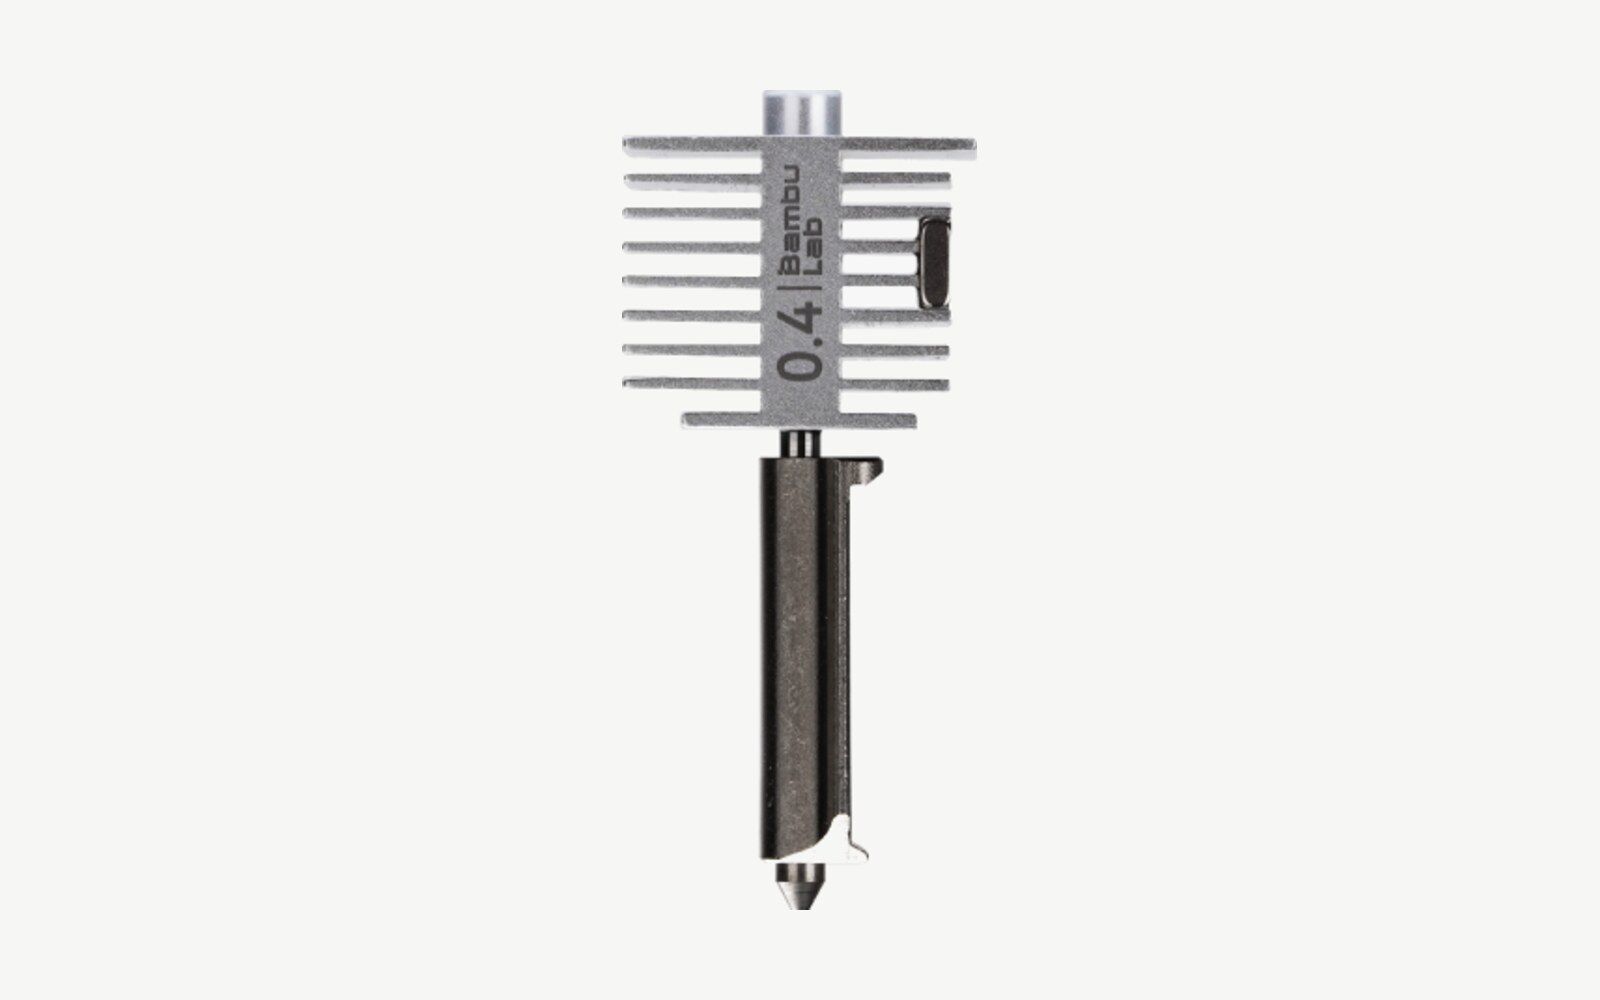
경화강 노즐에 더 높은 온도가 필요한 이유
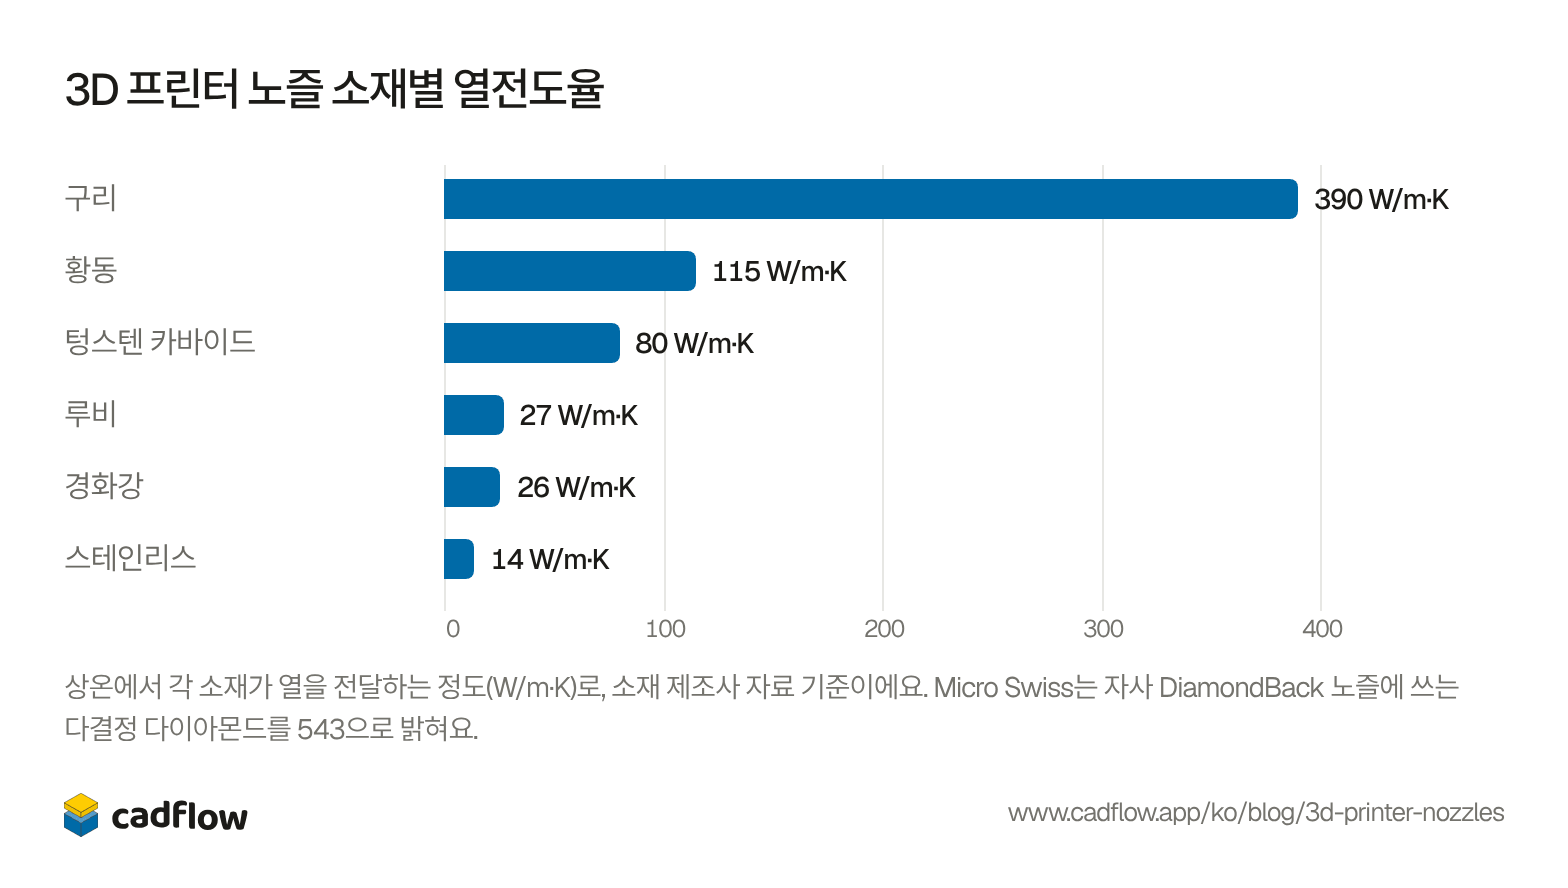
경화강은 황동의 4분의 1 정도, 스테인리스는 8분의 1 정도밖에 열을 전달하지 못해요. 지나가는 플라스틱에 닿는 열이 줄어들어서, Prusa는 경화강 노즐로 5 °C 높게, E3D는 도금한 Nozzle X로 10 °C 정도 높게 출력해요. 구리 본체에 경화강 인서트를 넣은 ObXidian은 황동에서 온도를 바꿀 필요가 없다고 E3D는 말해요.
표로 보기
| 소재 | 열전도율 |
|---|---|
| 구리 | 390 W/m·K |
| 황동 | 115 W/m·K |
| 텅스텐 카바이드 | 80 W/m·K |
| 루비 | 27 W/m·K |
| 경화강 | 26 W/m·K |
| 스테인리스 | 14 W/m·K |
마모성 필라멘트에 노즐이 닳는 속도
탄소 섬유와 유리 섬유 필라멘트에 든 섬유는 황동보다 단단하고, 필라멘트를 야광으로 만드는 안료도 마찬가지예요. 이것들이 지나가면서 노즐을 갈아 내요. E3D는 탄소 섬유 필라멘트인 colorFabb XT-CF20 250 g을 새 0.4 mm 황동 노즐로 출력했는데, 노즐 끝은 둥근 돔 모양이 되고 구멍은 넓어지면서 더는 동그랗지 않았어요. 경화강 노즐은 탄소 섬유·유리 섬유 필라멘트 2.5 kg을 출력한 뒤에도 마모가 보이지 않았어요.
CNC Kitchen은 구멍이 가장 먼저 닳는 게 아니라는 걸 알아냈어요. 같은 XT-CF20 360 g을 싼 황동 노즐로 출력한 뒤 구멍은 거의 커지지 않았지만, 팁이 닳아서 짧아져 있었어요. 노즐이 짧아지면 베드에서 더 높이 떠 있게 되니, 마모의 첫 신호는 첫 레이어가 너무 높게 출력되는 것이고, 그다음 스트링잉(거미줄처럼 실이 늘어지는 현상)과 출력물의 구멍이 따라와요. Olsson이 자체 시험에서 찍은 사진도 팁 길이로 잰 같은 결과를 보여 줘요.
| 노즐 | 출력한 탄소 섬유 필라멘트 | 닳아 없어진 팁 길이 |
|---|---|---|
| 황동 | 0.3 kg | 0.5 mm |
| 스테인리스 | 1 kg | 0.5 mm |
| 경화강 | 4 kg | 0.18 mm |
| 루비 팁 | 8 kg 넘게 | 눈에 띄는 마모 없음 |
Olsson은 루비 노즐을 파는 회사라서, 마지막 줄은 제조사 자체 결과로 읽어야 해요. 텅스텐 카바이드나 다이아몬드로 이런 시험을 공개한 곳은 아직 없어요.
야광 필라멘트는 생각보다 제품마다 차이가 커요. CNC Kitchen은 네 브랜드를 100 g씩, 매번 노즐 끝이 쓸리는 촘촘한 인필로 황동 노즐에 출력했어요. colorFabb glowFill은 팁을 0.5 mm 가까이 깎아 냈고, Tronxy는 0.18 mm, Amolen의 반짝이 초록은 0.1 mm였지만, dasFilament는 잴 만한 마모가 거의 없었어요.
첫 레이어가 얇게 나오거나 너무 높게 출력되기 시작하고 선이 고르지 않으면, 노즐을 빼서 살펴보세요. 닳은 노즐은 팁이 돔 모양으로 둥글어져 있고, E3D가 잘라 본 노즐처럼 구멍이 커지거나 타원형이 된 경우가 많아요. 그때 황동 노즐을 바꾸는 게 슬라이서에서 원인을 찾아 헤매는 것보다 싸요.
나사식 노즐과 퀵 체인지 노즐
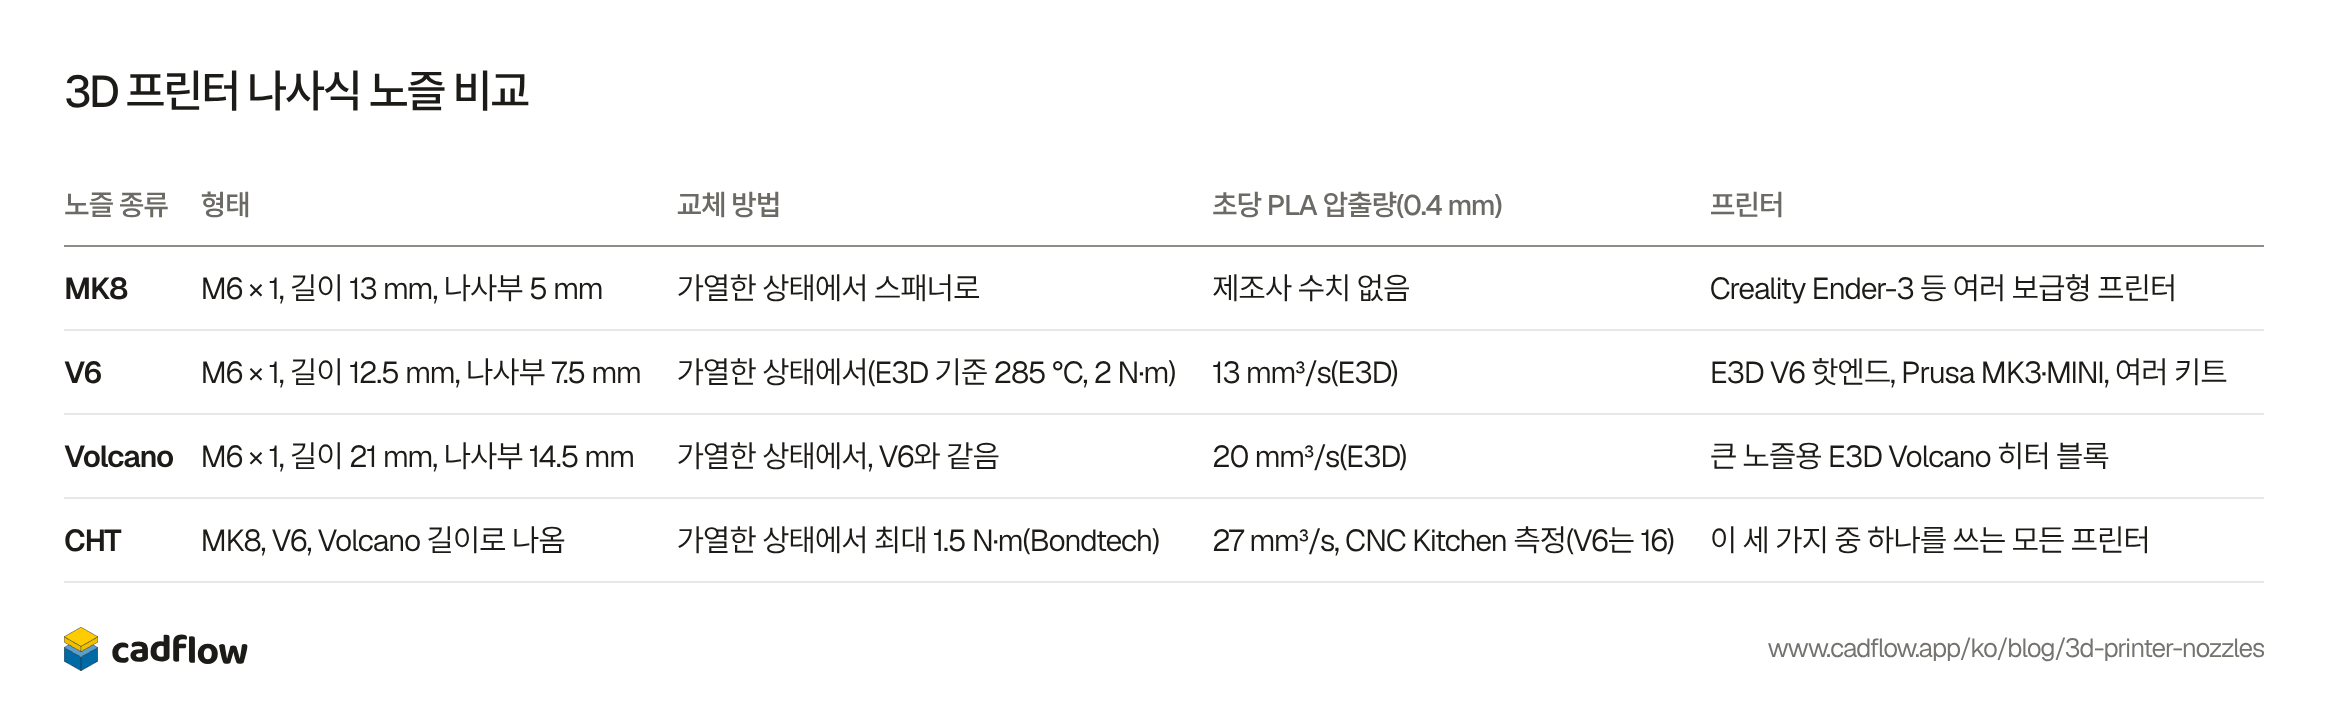
오래되었거나 저렴한 프린터는 히터 블록에 돌려 끼우는 노즐을 써요. 대부분 M6 × 1이지만 길이가 모두 같지는 않아서, 노즐은 그 노즐에 맞게 만든 핫엔드에만 맞아요. MK8 노즐은 길이 13 mm에 나사부 5 mm, V6 노즐은 길이 12.5 mm에 나사부 7.5 mm예요. 나사식 노즐은 뜨거운 상태에서 조여요. E3D는 핫엔드를 285 °C로 가열해서 2 N·m로 조이고, Bondtech는 CHT를 최대 1.5 N·m로 조이라고 해요.
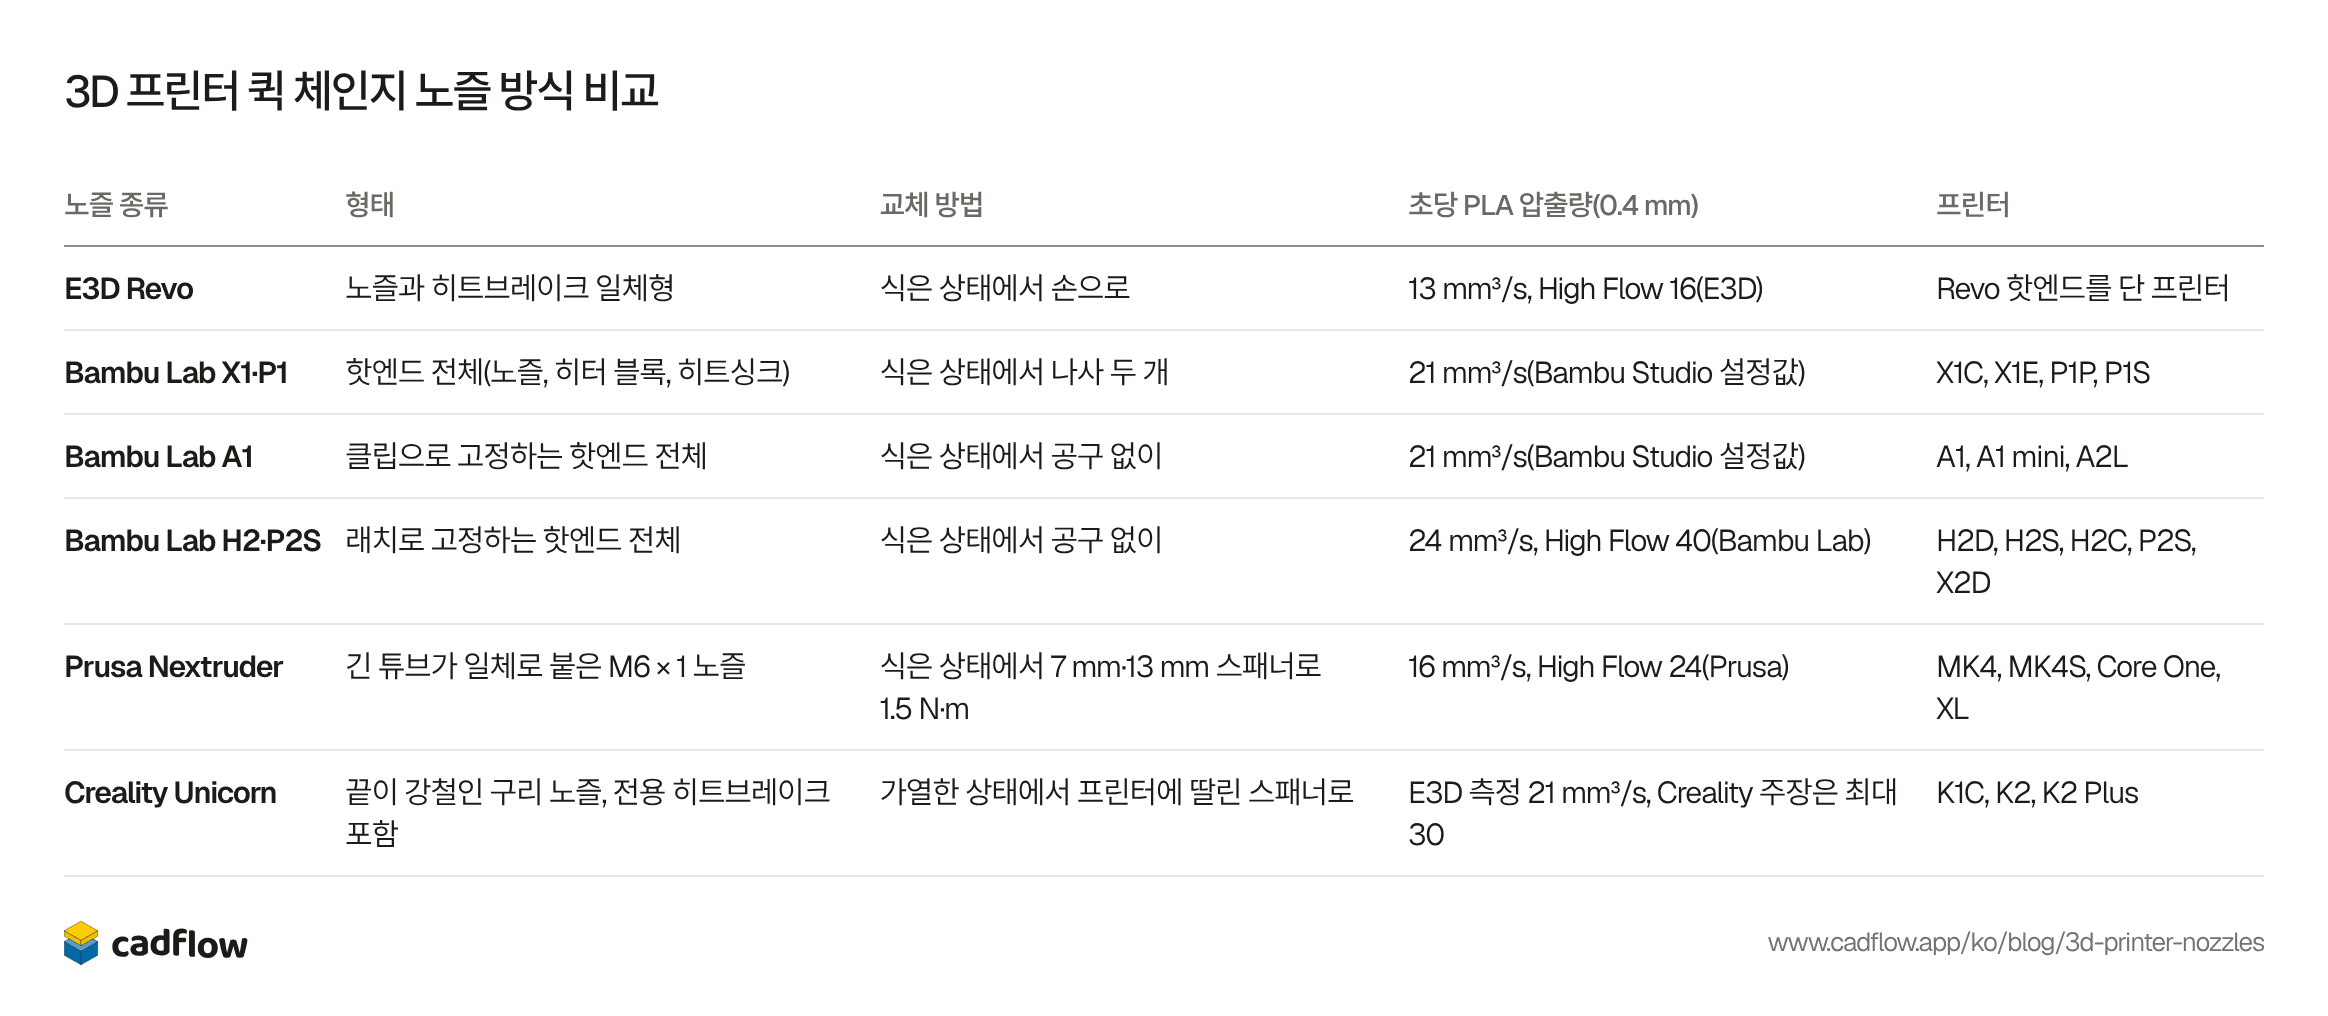
요즘 프린터는 대부분 노즐을 히트브레이크와 함께, 또는 핫엔드째로 식은 상태에서 공구 없이 바꿔요. 압출량 열에는 제조사 수치, 슬라이서 설정값, 측정값이 섞여 있어서, 칸마다 누구의 수치인지 적었어요.
| 노즐 종류 | 형태 | 교체 방법 | 초당 PLA 압출량(0.4 mm) | 프린터 |
|---|---|---|---|---|
| MK8 | M6 × 1, 길이 13 mm, 나사부 5 mm | 가열한 상태에서 스패너로 | 제조사 수치 없음 | Creality Ender-3 등 여러 보급형 프린터 |
| V6 | M6 × 1, 길이 12.5 mm, 나사부 7.5 mm | 가열한 상태에서(E3D 기준 285 °C, 2 N·m) | 13 mm³/s(E3D) | E3D V6 핫엔드, Prusa MK3·MINI, 여러 키트 |
| Volcano | M6 × 1, 길이 21 mm, 나사부 14.5 mm | 가열한 상태에서, V6와 같음 | 20 mm³/s(E3D) | 큰 노즐용 E3D Volcano 히터 블록 |
| CHT | MK8, V6, Volcano 길이로 나옴 | 가열한 상태에서 최대 1.5 N·m(Bondtech) | 27 mm³/s, CNC Kitchen 측정(V6는 16) | 이 세 가지 중 하나를 쓰는 모든 프린터 |
| 노즐 종류 | 형태 | 교체 방법 | 초당 PLA 압출량(0.4 mm) | 프린터 |
|---|---|---|---|---|
| E3D Revo | 노즐과 히트브레이크 일체형 | 식은 상태에서 손으로 | 13 mm³/s, High Flow 16(E3D) | Revo 핫엔드를 단 프린터 |
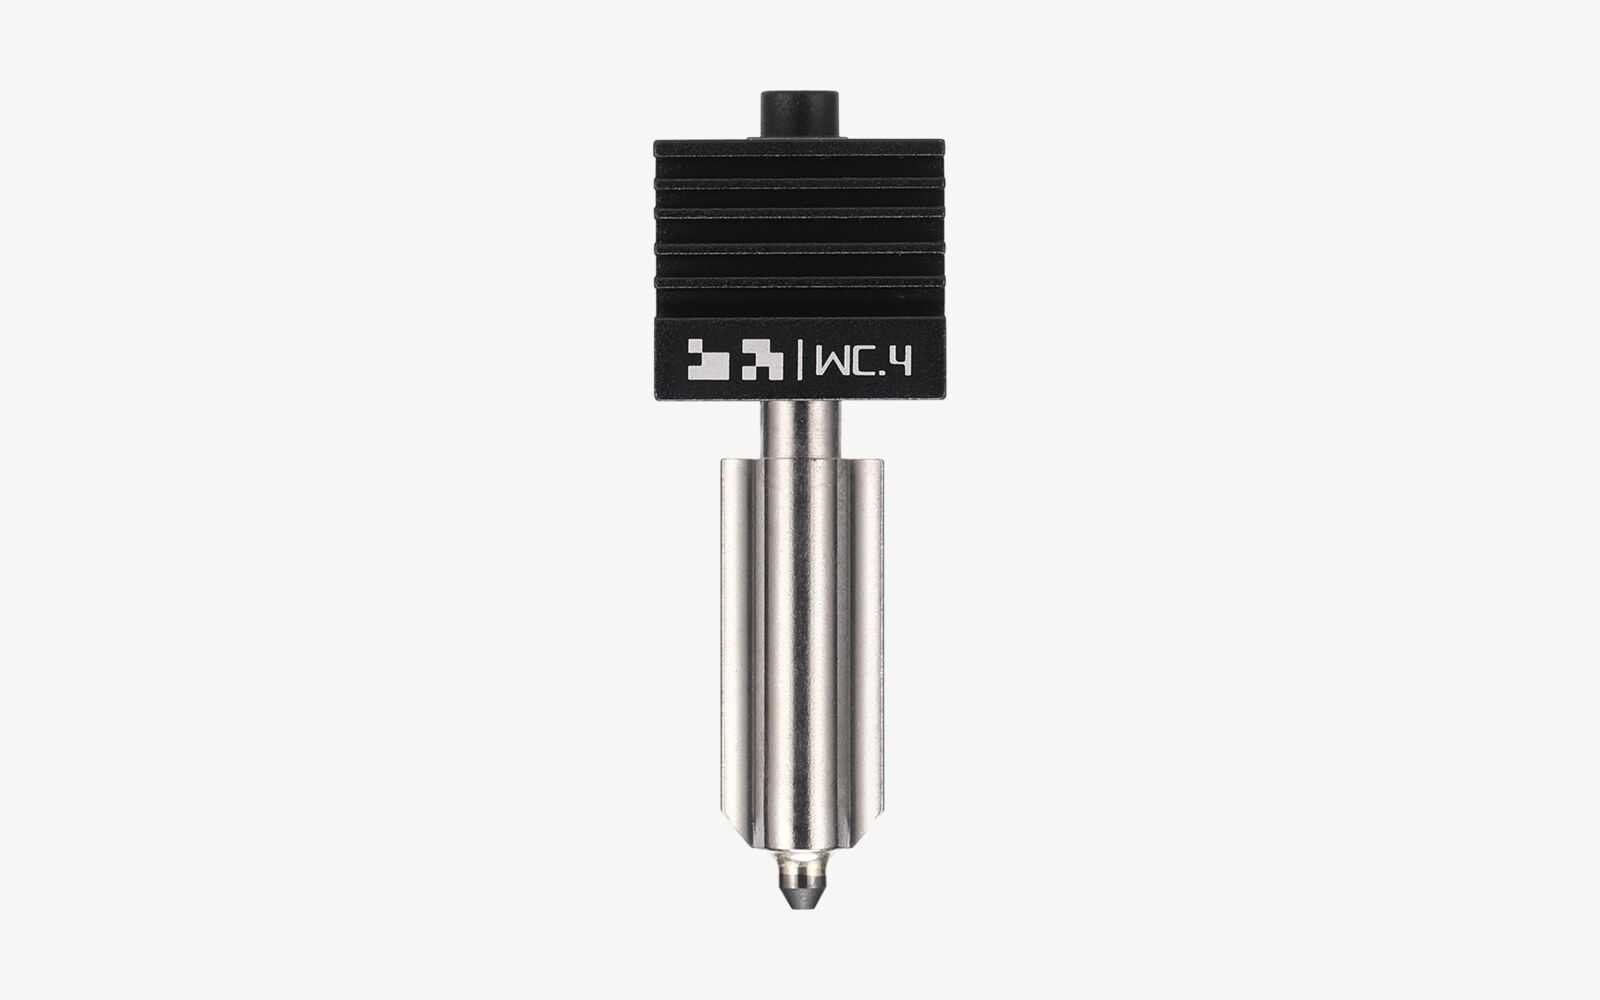
| Bambu Lab X1·P1 | 핫엔드 전체(노즐, 히터 블록, 히트싱크) | 식은 상태에서 나사 두 개 | 21 mm³/s(Bambu Studio 설정값) | X1C, X1E, P1P, P1S |
| Bambu Lab A1 | 클립으로 고정하는 핫엔드 전체 | 식은 상태에서 공구 없이 | 21 mm³/s(Bambu Studio 설정값) | A1, A1 mini, A2L |
| Bambu Lab H2·P2S | 래치로 고정하는 핫엔드 전체 | 식은 상태에서 공구 없이 | 24 mm³/s, High Flow 40(Bambu Lab) | H2D, H2S, H2C, P2S, X2D |
| Prusa Nextruder | 긴 튜브가 일체로 붙은 M6 × 1 노즐 | 식은 상태에서 7 mm·13 mm 스패너로 1.5 N·m | 16 mm³/s, High Flow 24(Prusa) | MK4, MK4S, Core One, XL |
| Creality Unicorn | 끝이 강철인 구리 노즐, 전용 히트브레이크 포함 | 가열한 상태에서 프린터에 딸린 스패너로 | E3D 측정 21 mm³/s, Creality 주장은 최대 30 | K1C, K2, K2 Plus |
저희라면 서랍에 둘 노즐
프린터에 딸려 온 0.4 mm 노즐은 예비로 하나 더 두세요. 저희 생각에는 추가로 살 만한 노즐은 0.6 mm 경화강 노즐이에요. Prusa는 0.6 mm를 처음 추가로 살 노즐로 꼽고, Bambu Lab은 탄소 섬유·유리 섬유 필라멘트에 0.6 mm 경화강 노즐을 권하니, 노즐 하나로 큰 부품과 섬유 필라멘트를 모두 해결할 수 있어요. 0.2 mm나 0.25 mm 노즐은 미니어처나 작은 글자를 출력할 때만 살 가치가 있고, 그런 출력에는 인내심이 꽤 필요해요.
CadFlow 소개
저희는 CadFlow를 만들고 있어요. 직접 만드는 물건을 위한 3D 프로그램으로, 누구나 따라 할 수 있는 단계별 영상으로 조립 과정을 보여 줘요. 아직 공개 전이에요. 써 보고 싶다면 사전 신청을 해 주세요.
자주 묻는 질문
내 프린터의 노즐은 몇 mm인가요?
거의 확실히 0.4 mm예요. Prusa, Bambu Lab을 비롯한 대부분의 제조사가 기본으로 다는 노즐이고, 슬라이서 프로파일도 이 크기에서 시작해요.
경화강 노즐로 PLA를 출력할 수 있나요?
네. 경화강은 열을 덜 전달하므로 황동일 때보다 5~10 °C 정도 높게 출력하세요. Bambu Lab의 X1, P1, H2 프린터용 0.4~0.8 mm 핫엔드가 경화강이고, 매일 PLA를 출력하는 데 쓰여요.
0.2 mm 노즐로 탄소 섬유 필라멘트를 출력할 수 있나요?
안 돼요. Bambu Lab에 따르면 섬유가 0.2 mm보다 긴 경우가 많아서 금방 막히고, Bambu Lab의 0.2 mm 노즐은 스테인리스라 이것도 닳아요. 0.4 mm, 가능하면 0.6 mm 경화강 노즐을 쓰세요.
노즐은 얼마나 자주 바꿔야 하나요?
기간이 아니라 필라멘트에 달려 있어요. 탄소 섬유 필라멘트로 E3D와 CNC Kitchen이 시험했을 때 황동 노즐은 250~360 g에서 닳았어요. 첫 레이어가 너무 높거나 얇게 출력되기 시작하거나, 팁이 둥글게 보이면 바꾸세요.
황동 노즐은 식품에 안전한가요?
E3D는 황동에 납이 조금 들어 있다고 하고, 식품용과 의료용으로는 스테인리스 노즐을 만들어요. 노즐만큼 출력한 부품도 중요해요. 식품에 닿는 출력물에 대해 Polymaker와 Prusament가 어떻게 말하는지는 필라멘트 글에 정리해 두었어요.
MK8 노즐과 V6 노즐은 무엇이 다른가요?
둘 다 M6 × 1 나사로 돌려 끼우지만, MK8 노즐은 길이 13 mm에 나사부 5 mm, V6 노즐은 길이 12.5 mm에 나사부 7.5 mm라서 각자 자기 핫엔드에만 맞아요. MK10 노즐은 M7 나사라서 둘 다 맞지 않아요.
수치는 어디서 가져왔나요?
2026년 11월 8일에 확인했어요. 노즐 크기: Bambu Lab 노즐 가이드와 0.2 mm 노즐 FAQ, Prusa의 노즐 종류와 노즐 크기에 관한 블로그 글. 압출량: E3D의 V6·Volcano 표, CNC Kitchen의 CHT 시험, 0.8 mm와 0.6 mm를 비교한 Bambu Lab 포럼 글. 강도: CNC Kitchen의 큰 노즐 시험. 마모: E3D의 시험, CNC Kitchen의 탄소 섬유·야광 필라멘트 시험, Olsson의 시험. 소재와 가격: 카드마다 출처를 링크했어요. 가격은 제조사나 대형 판매점의 미국 스토어에서 0.4 mm 노즐 하나의 가격이고, 세금은 별도예요. 여러 스토어가 블랙 프라이데이 할인 중이어서 정가를 기준으로 했어요.
함께 쓰면 좋은 무료 도구
이 글의 변경 기록
- 게시


